
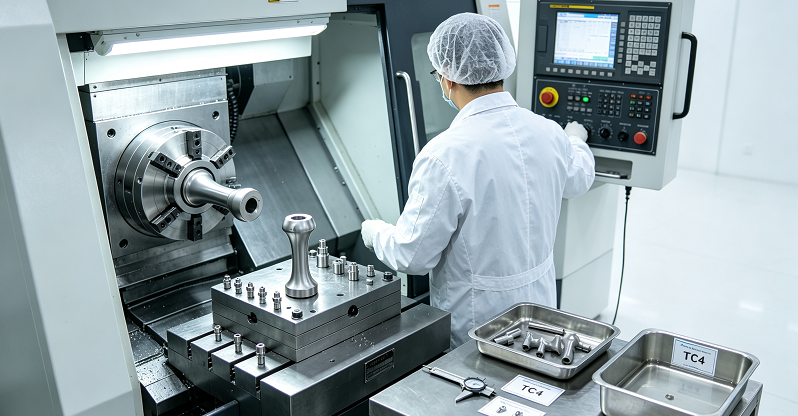
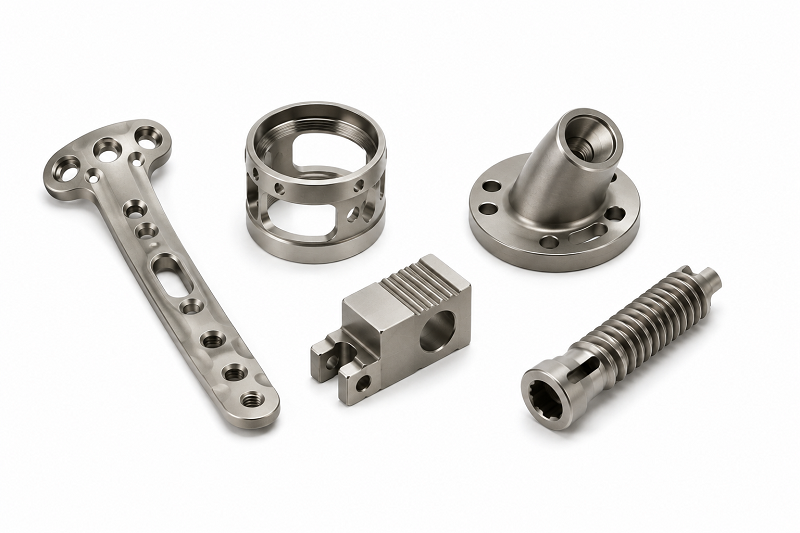
CNC-vinnsla , sem er algengasta framleiðsluaðferðin til að móta lækningahluti úr TC4 títanblöndu, er notuð í háþróaðri læknisfræði. Í læknisfræðilegum tilfellum þarf ekki aðeins að ná vélrænni vinnslu og móta flókin líffærafræðileg yfirborð og örsmá nákvæmnisþræði, heldur verður einnig að taka tillit til kröfur lækningatækja eins og lífsamhæfni, sótthreinsunar og fullkominnar rekjanleika efnisins.
Eftirfarandi texti mun kerfisbundið sundurgreina grunnskilning á lækningahlutum úr títanblöndu TC4 út frá sjónarhóli efnisskilgreiningar, flokkunar á gæðaflokki, notkunarsviðsmynda og samræmiskrafna.
Grunnyfirlit og samanburður á efnisvali á TC4 títan álfelgum í lækningatækjum
Hvað er TC4 læknisfræðilegt títan álfelgur?
TC4 títanblöndu, einnig þekkt sem Ti-6Al-4V, er α+β tvíhliða títanblöndu og er mikið notuð í læknisfræði. Hún þjónar sem kjarnamálmgrunnur fyrir bæklunarígræðslur, skurðtæki og íhluti fyrir lágmarksífarandi læknisfræði.
Fyrir læknisfræðilegar ígræðslur eru TC4-ELI flokkar með mjög lágu bili (ASTM F136, ISO5832-3) æskilegri til að draga úr innihaldi súrefnis og járnóhreininda, auka seiglu og þreytuþol efnisins og uppfylla kröfur um líföryggi fyrir langtímaígræðslur hjá mönnum.
TC4 títanblöndu hefur lengi verið á markaði fyrir hágæða lækningatæki úr málmi vegna helstu kosta þess eins og framúrskarandi mótstöðu gegn tæringu líkamsvökva, góðrar beinbindingargetu og getu til að vera endurtekin sótthreinsuð við hátt hitastig.
TC4 hefur óbætanlega kosti við mikla álags- og krefjandi vinnuskilyrði, en á sama tíma er efnið erfitt í vinnslu og vinnslukostnaðurinn mikill, sem setur strangar kröfur til CNC.
Algengar notkunarsviðsmyndir af lækningahlutum úr títanblöndu TC4
Læknisfræðilegir íhlutir TC4 eru flokkaðir í tvo meginflokka: þá sem eru ætlaðir til langtímaígræðslu í mannslíkamanum og þá sem eru ætlaðir til skammtíma snertingar við skurðtæki. Mismunandi flokkar hafa verulegan mun á hráefnum, þolmörkum vinnslu, yfirborðsgæðum, þrifum og prófunarstöðlum.
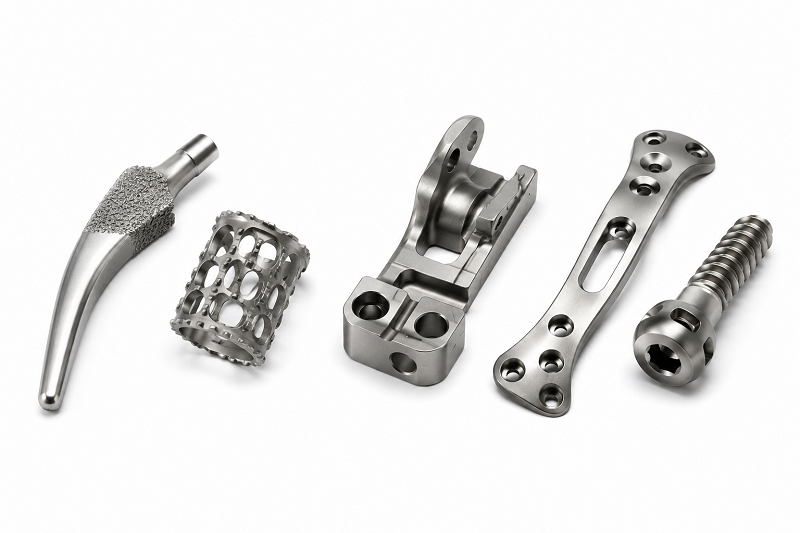
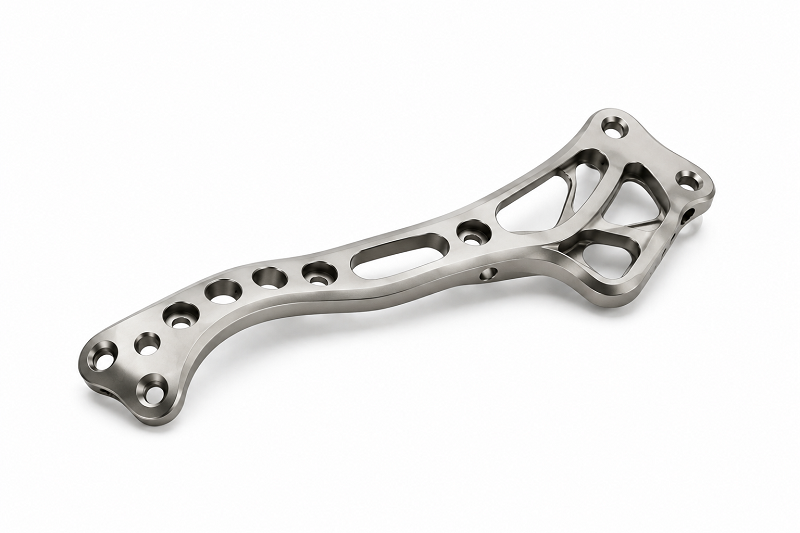
1) Ígræðsluhlutar fyrir bæklunarskurði: beinplötur, beinskrúfur, nagla- og stangakerfi fyrir hrygg o.s.frv.
Fyrir slíka hluta sem eru græddir í mannslíkamann til lengri tíma verða efnin að hafa ítarlegar skýrslur um rekjanleika og lífsamrýmanleika og uppfylla almennu staðlana ISO10993 og YY/T 0640 fyrir skurðaðgerðarígræðslur. Kröfur um víddarþol, yfirborðsgrófleika og að engin rispur séu gerðar eru þær ströngustu.
2) Lágmarksífarandi skurðtæki: Stungukanúlur, handföng skurðaðgerða, tengitæki og önnur tæki bera mikla álag og þurfa endurtekna sótthreinsun við háan hita og háþrýsting, þar sem tekið er tillit til bæði byggingarstyrks og léttleika.
3) Burðarvirki endurhæfingar- og lækningabúnaðar: Hástyrktar festingar fyrir flytjanlegan lækningabúnað og hluta af framkvæmdakerfi skurðlækningavélmenna bera aðallega vélrænan álag og eru ekki græddir í mannslíkamann.
CSamanburður á efnisvalsmörkum milli TC4 títanblöndu, PEEK og læknisfræðilegs POM
Í samvinnu við efniseiginleikana er hægt að afmarka efnisvalsmörk fyrir CNC-fræsa hluti skýrt.
| Efni | kostur | Ókostur | Dæmigert viðeigandi læknisfræðilegt atburðarás |
| Læknisfræðilegt TC4 títan álfelgur | Mikill styrkur, þreytuþol, mikil burðargeta og sterk beinsamþættingarhæfni | Mikil þéttleiki, mikil vinnsluerfiðleikar, málmleifar í segulómskoðun og mikill kostnaður | Beinlaga ígræðslur með miklu álagi, læsingarskrúfur fyrir skurðaðgerðir með mikilli ákefð, lokar með miklum þrýstingi sem bera þrýsting |
| PEEK fyrir ígræðslu | Teygjustuðullinn er svipaður og í mannsbeinum, engar arfleifðar sjást á segulómun og hann er léttur. | Vélrænn styrkur er lægri en títanmálmblöndur og það er viðkvæmt fyrir bilun við mjög mikið álag. | Hryggjarsamrunatæki, viðgerðarplata fyrir höfuðkúpu og andlit (þolir ekki mjög mikið álag). |
| Læknisfræðilega gæða POM | Mikil kostnaðarframmistaða, sjálfsmurandi og slitþolin | Takmörkuð hitaþol, ekki ígræðanleg og ekki ónæm fyrir geislunarsótthreinsun | Gírar lyfjagjafartækisins og rennihurðir IVD-gírkassans eru einu hreyfanlegu hlutar sem ekki eru ígræddir. |
Tæknilegir erfiðleikar við CNC vinnslu á lækningahlutum úr títanblöndu úr TC4 títanblöndu
Léleg varmaleiðni við skurð veldur hitauppsöfnun og hraðri sliti á verkfærum
Varmaleiðni TC4 títanblöndu er afar lág, aðeins um fjórðungur af varmaleiðni venjulegs kolefnisstáls. Langstærstur hluti hitans sem myndast við skurð getur ekki borist burt af vinnustykkinu og safnast fyrir á verkfærisoddinum. Hitastigið á skurðsvæðinu getur þegar í stað farið yfir 800°C, sem veldur beint hraðri sliti og flísun á verkfærisoddinum og styttir endingartíma verkfærisins verulega.
Efnafræðileg virkni við háan hita, viðloðun verkfæra og uppbyggð brún
Í umhverfi með miklum hita hafa títanmálmblöndum sterka efnahvarfgirni og munu gangast undir sæknisviðbrögð við hörð málmblönduefni skurðarverkfæra. Flísarnar festast vel við skurðbrúnina og mynda uppsafnaða brún.
Losnun á uppsafnaðri brún getur rifið yfirborð vinnustykkisins og valdið rispum og brotnun. Lítil rispur á yfirborði ígræddra hluta geta falið bakteríur og jafnvel eftir sótthreinsun eru líffræðilegar öryggisáhættur enn til staðar. Á sama tíma mun það valda víddarrekstri hluta og aukinni brothlutfalli.
Lágt teygjanleikastuðull, vinnslufjöðrun og þunnveggja klemmuaflögun
Teygjanleikastuðull TC4 er um það bil 110 GPa, sem er mun lægri en teygjanleikastuðull stáls.
Þegar þunnveggja hlutar og þunnar beinplötur eru klemmdar saman mun lítilsháttar aflögun eiga sér stað vegna klemmingar festingarinnar. Eftir að vinnslunni er lokið og festingunni er losað mun efnið skjóta til baka og raunveruleg stærð mun víkja frá vikmörkum teikningarinnar.
CNC vinnsluferlisáætlun og ferlisleið fyrir TC4 lækningahluti
Staðlað vinnslutækniflæði
Endurskoðun á hráefnisstöngum/plötum eftir geymslu → Grófhreinsun → Grófvinnsla → Lofttæmisglæðing með glóðun → Fimmása CNC hálffrágangur → Lághitastigslosun á leifarspennu → Frágangur, örholu- og þráðvinnsla → Afborun → Ómskoðun → Yfirborðsmeðferð með óvirkjun/rafgreiningu á fægingu → Lokaskoðun í hreinu umhverfi → Ryklausar, sjálfstæðar, innsiglaðar umbúðir.
Verkfæravalsstefna
- Forgangsraðað er að nota TiAlN/AlTIPVD-húðað sementkarbíðverkfæri. Skurðbrúnin ætti að vera örlítið óvirkjuð. Ef skurðbrúnin er of hvöss er hún viðkvæm fyrir flísun; ef hún er of sljó mun hún flýta fyrir núningsherðingu.
- Í fræsingaraðgerðum er æskilegt að nota stuttan verkfærahaldara með góðri stífleika til að draga úr yfirhengi verkfærisins, bæla niður titring og lágmarka verkfæraför.
- Það er bannað að vinna úr læknisfræðilegu TC4 með venjulegum óhúðuðum skurðarverkfærum úr hörðu málmblöndu, þar sem það er mjög líklegt að það valdi því að verkfærið festist.
PCD demantverkfæri hafa góð frágang, en þau eru dýr og eru aðallega notuð í frágangi á verðmætari ígræðslum.
Skurðarbreytur og kælikerfi
TC4 getur ekki náð miklum skurðhraða; það krefst lágs línulegs hraða, sanngjarnrar fóðrunar á tönn og lítillar skurðardýptar.
- Línuleg hraðastýring á fræsingu er 30-60m/mín. Skurðdýptin ætti ekki að vera of mikil og lag-fyrir-lag skurður er notaður.
- Til kælingar ætti að nota sérstakan skurðarvökva úr títanblöndu með háum þrýstingi og háflæði, án klórs. Þrýstingurinn ætti ekki að vera lægri en 70 bör. Klóríðjónir geta valdið tæringu í títanblöndum. Klórinnihaldandi skurðarmiðlar eru stranglega bannaðir fyrir ígræðslur. Fyrir lítinn hluta af læknisfræðilegum hreinlætisaðstæðum er hægt að nota lághita kaldloftsþurrskurð til að koma í veg fyrir að leifar af skurðarvökva mengist hlutana.
- Það er nauðsynlegt að tryggja að flísar fjarlægist jafnt til að koma í veg fyrir að flísar rispi yfirborð vinnustykkisins aftur, sem getur valdið yfirborðsskemmdum.
Klemmulausn fyrir verkfæri, dregur úr aflögun klemmu
Fyrir þunnveggja TC4 hluta í læknisfræði ætti að forgangsraða sveigjanlegum festingum, lofttæmisfestingum og fjölpunkta dreifðum klemmum með dreifðum klemmukrafti.
Klemmkrafturinn við grófvinnslu getur verið tiltölulega mikill og klemmuþrýstingurinn ætti að minnka við frágangsvinnslu til að lágmarka aflögun eftir endurkast.
Fimmása tengivélin getur lokið við vinnslu allra bogadreginna fleta, gata og þráða í einni klemmu, sem útrýmir staðsetningarvillum sem fylgja endurtekinni klemmu. Þetta er ákjósanleg stilling búnaðarins fyrir óreglulega bæklunarhluta.
Eftirvinnslu Þrif og yfirborðsmeðhöndlun á TC4 lækningahlutum
Afgrátunarmeðferð
Þegar skrúfgöt, krossgöt og brúnir eru unnin með TC4 myndast örsmáar rispur sem erfitt er að greina með berum augum.
Ígræðslan má ekki hafa neinar skurðir eftir. Ef skurðir detta af við aðgerðina verða þeir að málmleifum í líkamanum.
Fyrir lítil krossgöt ætti að forgangsraða rafefnafræðilegri afgrátun til að koma í veg fyrir að vélræn slípun skemmi upprunalega víddarnákvæmni hlutanna.
Val á fægingarferli
Kröfur um grófleika fyrir mismunandi lækningahluti eru gjörólíkar:
- Núningsmót í hreyfanlegum hlutum í samskeytum: rafgreiningarpússun, Ra < 0.2-0.4 μm, dregur úr núningi og sliti;
- Yfirborð beinamþættingarígræðslu: Nauðsynlegt er að stjórna viðeigandi grófleika Ra 1-4 μm til að auðvelda vöxt beinfrumna og forðast óhóflega spegilslípun;
- Handföng skurðlækningatækja: jafnvægi á slitþoli og handáferð, Ra 0.8-1.6 μm svið.
Óvirkjunarmeðferð
Eftir slípun er saltpéturssýruþolin meðferð framkvæmd til að endurnýja þétt TiO₂ oxíð verndarlag á yfirborði títanblöndunnar, sem eykur viðnám hennar gegn tæringu frá líkamsvökvum manna og hindrar útfellingu málmjóna. Þetta er skyldubundið ferli fyrir ígræðslur.
Fjölþrepa hreinsun og hreinlætisstýring
Heill hreinsunarferill: fituhreinsun → basísk fituhreinsun → endurtekin skolun með hreinu vatni → ómskoðunarhreinsun → ofþornun og ryklaus þurrkun með heitu lofti.
Öll hreinsunarferli þurfa að fara fram í hreinu verkstæði til að fjarlægja leifar af skurðarvökva og örmálmaagnir.
Ígræðanlegir hlutar þurfa einnig að stjórna bakteríueiturefnum og uppfylla ISO19227 staðalinn fyrir þrif á lækningatækja. Eftir hreinsun verður að innsigla þá sérstaklega og vera ryklausir til að koma í veg fyrir afleidda mengun.
Lykilatriði fyrir gæðaeftirlit og eftirlit með reglufylgni TC4 læknisfræðilegir CNC hlutar
Nákvæmni víddargeómetrískrar greiningar
- Fyrsta grein FAI Fyrsta greinarskoðun: Allar nýjar vörur verða að gangast undir fulla skoðun á fyrstu greininni.
- Staðsetningarnákvæmni flókinna bogadreginna yfirborða og holustöður er mæld með þriggja hnita CMM.
Sérstakir mælikvarðar eru notaðir fyrir þræði og lítil götþvermál.
- Mikilvægar víddir eru háðar Cp/Cpk eftirliti meðan á framkvæmd stendur, ekki aðeins handahófskenndri skoðun á fullunnum vörum, heldur einnig eftirliti með stöðugleika vinnslunnar meðan á ferlinu stendur.
Yfirborðsgæðaskoðun
Skoðið yfirborðið undir smásjá til að staðfesta að engar rispur, sprungur eða ójöfnur séu til staðar. Skoða þarf yfirborðsvinnslulag ígræðslunnar og nauðsynlegt er að framkvæma málmfræðilega prófun.
Rekjanleiki efnis og ferla
ISO13485 kerfið krefst þess að hver lota hluta sé skráð að fullu: númer hráefnis í ofni, skrá yfir hitameðferð, breytur skurðarferlis, hreinsunarskrá, skýrslu um óvirkjun, skoðunarskýrslu, og myndun heildarskrár yfir sögu búnaðarins (DHR). Við endurskoðun á skráningu lækningatækja verður allt safn efnis sótt. Ekki er hægt að nota hluta án rekjanleikaskýrslu við skráningu lækningatækja í II. og III. flokki.
Staðfesting á aðlögun sótthreinsunar
TC4 títanblöndu er samhæfð öllum almennum læknisfræðilegum sótthreinsunaraðferðum, sem gefur henni verulegan kost á læknisfræðilegri POM.
Hins vegar mun yfirborðsástand hlutanna eftir vinnslu hafa áhrif á sótthreinsunaráhrifin. Ef það er ekki vandlega hreinsað mun það valda því að sótthreinsunin mistekst.
Kostnaðarstýring á TC4 títan ál læknisfræðileg CNC vinnsla
DFM hönnunarhagræðing teikninganna dregur úr brothlutfalli
- Þunnveggja uppbyggingin kemur í veg fyrir að hún verði of þunn og vinnslufletirnir eru sanngjarnt auknir til að draga úr titringi og flísun við vinnslu.
- Fyrir víddir sem eru ekki mikilvægar ætti að slaka á vikmörkunum. Aðeins á ígræddum mótunarflötum, skrúfgötum og staðsetningargötum ætti að stilla með nákvæmum vikmörkum. Því hærri sem vikmörkin eru, því meira mun vinnslutími og úrvinnslukostnaður aukast veldishraða.
- Fyrir flókna og óreglulega lagaða hluti ætti að forgangsraða fimm ása vinnslubyggingum til að draga úr mörgum verkfæraaðgerðum og minnka hættu á skrapi af völdum klemmunarvilla.
Flokkaðu og veldu hráefni til að forðast ofval
Greinið á milli ígræðanlegs TC4-ELI og venjulegs TC4: aðeins langtímaígræðanlegir líkamshlutar nota dýra TC4-ELI gæði;
Fyrir skurðtæki sem notuð eru í tilraunaglasi og óígræðanlega hluti ætti að velja TC4 gæðaflokkinn sem uppfyllir kröfur um lífsamhæfni til að stjórna hráefniskostnaði.
Pantanir eru skipulagðar í áföngum
Á rannsóknar- og þróunarstigi er framkvæmt sýnataka í litlum framleiðslulotum, þar sem forgangsraðað er að skera staðlaða stangir til að lækka kostnað við sérsmíðaðar eyður.
Eftir að varan er fullunnin er hún fjöldaframleidd. Rammapöntun er undirrituð og hráefni og vinnsluverð eru gefin upp í áföngum. Fastur kostnaður við hitameðferð, hreinsun og prófanir er skipt niður á framleiðslulotur.
Af hverju að velja NOBLE sem þinn medical plistaframleiðandi
NOBLE er kínversk-breskt samstarfsfyrirtæki sem hefur hlotið viðurkenningu frá stjórnvöldum sem „þjóðlegt hátæknifyrirtæki“. Við höfum tvær meginstefnur í rekstri: „Snjallframleiðsla“ og „umhirðuvörur“. „Snjallframleiðsla“ sérhæfir sig í að veita viðskiptavinum verkefnastuðningsþjónustu, þar á meðal vinnslu og framleiðslu á hlutum.
Meira en 10 ára reynsla af faglegri framleiðslu og hraðri frumgerðargerð. Skilvirkt teymi okkar veitir öflugan stuðning við ný verkefni til að uppfylla kröfur þínar að fullu; Staðlað stjórnun færir strangt gæðaeftirlit með hlutum og vörum; sanngjarnt vinnuflæði skilar lægri kostnaði með sömu gæðum.
Eftir ára erfiða vinnu og þróun hefur NOBLE smám saman umbreyst úr fyrirtæki sem sérhæfir sig í nákvæmnivinnslu og framleiðslu á hlutum með heildstæða þjónustugetu í iðnaðarkeðjuna í þjónustumiðað fyrirtæki sem veitir fullan stuðning við öll verkefni viðskiptavina.
NOBLE er traust heildarlausn fyrir sérsniðna framleiðslu, allt frá frumgerðahönnun til framleiðslu, með miklum framleiðsluauðlindum, viðeigandi tækni, straumlínulagaðri framleiðslu, sérfræðileiðsögn og fullkomnu gæðaeftirlitsferli til að gera hugmyndir þínar að veruleika.
NOBLE hefur eftirfarandi hæfnisvottorð:
ISO 9001: 2015 – Öflug gæðastjórnun fyrir almenna framleiðslu. Samræmd ferli. Skjalfest eftirlit. Rekjanleg skoðun.
ISO 13485: 2016 – Strangari gæðastaðlar fyrir hluta lækningatækja. Strangt ferlispróf. Fullur rekjanleiki. Nauðsynlegt fyrir ígræðanlega og skurðaðgerðarhluta.
Niðurstaða
Títanblöndur úr TC4, með miklum sértækum styrk, framúrskarandi mótstöðu gegn vökvatæringu og beinbindingareiginleikum, eru ómissandi málmgrunnur fyrir bæklunarígræðslur sem bera mikla álag og skurðtæki með miklum styrk. Þrátt fyrir að PEEK fjölliðuefni séu í örri þróun geta þau samt ekki alveg komið í staðinn fyrir þau við mikla álagsvinnu.
Þegar fyrirtæki í lækningatækjaframleiðslu þróa CNC-íhluti úr TC4 títanblöndu ættu þau að forgangsraða birgjum sem bjóða upp á fullkomna ISO13485 læknisfræðilega vinnslugetu frekar en að bera einfaldlega saman tilboð í vinnslu.
Í framtíðinni mun nákvæm CNC vinnsla á TC4 títanblöndu halda áfram að þróast. Fimmása nákvæmnisvinnsla og sjálfvirk hrein eftirvinnsla mun enn frekar auka samræmi lækningahluta og stuðla að uppfærslu á hágæða iðnaði lækningatækja.
SPURNINGAR
1. Hvaða yfirborðsmeðferð ætti að velja fyrir TC4 lækningahluti sem þurfa bakteríudrepandi eiginleika?
Jónaígræðslu eða örbogaoxun er hægt að nota til að mynda bakteríudrepandi húð á yfirborði TC4, sem hentar fyrir ígræðsluhluta sem þurfa bakteríudrepandi virkni.
2. Hvaða áhættu hefur segulskoðun í för með sér fyrir TC4 ígræðsluhluta?
Skoðun á segulögnum skilur eftir segulögn, þannig að það er ekki leyfilegt fyrir ígræðsluhluta af TC4-gráðu; ómskoðun er ráðlögð í staðinn.
3. Er hægt að suða TC4-ELI lækningaefni eftir CNC vinnslu?
Ekki er mælt með suðu á fullunnum TC4-ELI hlutum sem eru í ígræðsluflokki. Suðusvæði munu draga úr þreytuþoli og mistakast í staðfestingu á lífsamhæfni.
4. Hverjar eru geymslukröfur fyrir fullunna TC4 lækningaígræðsluíhluti?
Geymið í þurrum, rykþéttum, lokuðum umbúðum, forðist beina snertingu við málmverkfæri og komið í veg fyrir rispur og mengun á yfirborði.
5. Er hægt að framkvæma aðra CNC endurvinnslu á óvirkjuðum TC4 lækningaígræðsluhlutum?
Ef þörf er á endurvinnslu með CNC-vél verður að framkvæma óvirkjun og fulla hreinsun aftur eftir endurvinnslu.







