
Í framleiðslu er 5-ása vinnslutækni hámark nákvæmni og fjölhæfni og gjörbyltir því hvernig flóknir hlutar eru framleiddir í mörgum atvinnugreinum. Hún yfirstígur takmarkanir hefðbundinnar vinnslutækni og gerir verkfærum kleift að hreyfast samtímis eftir fimm ásum, sem framleiðir flóknar rúmfræði, framúrskarandi yfirborðsáferð og einstaka skilvirkni.
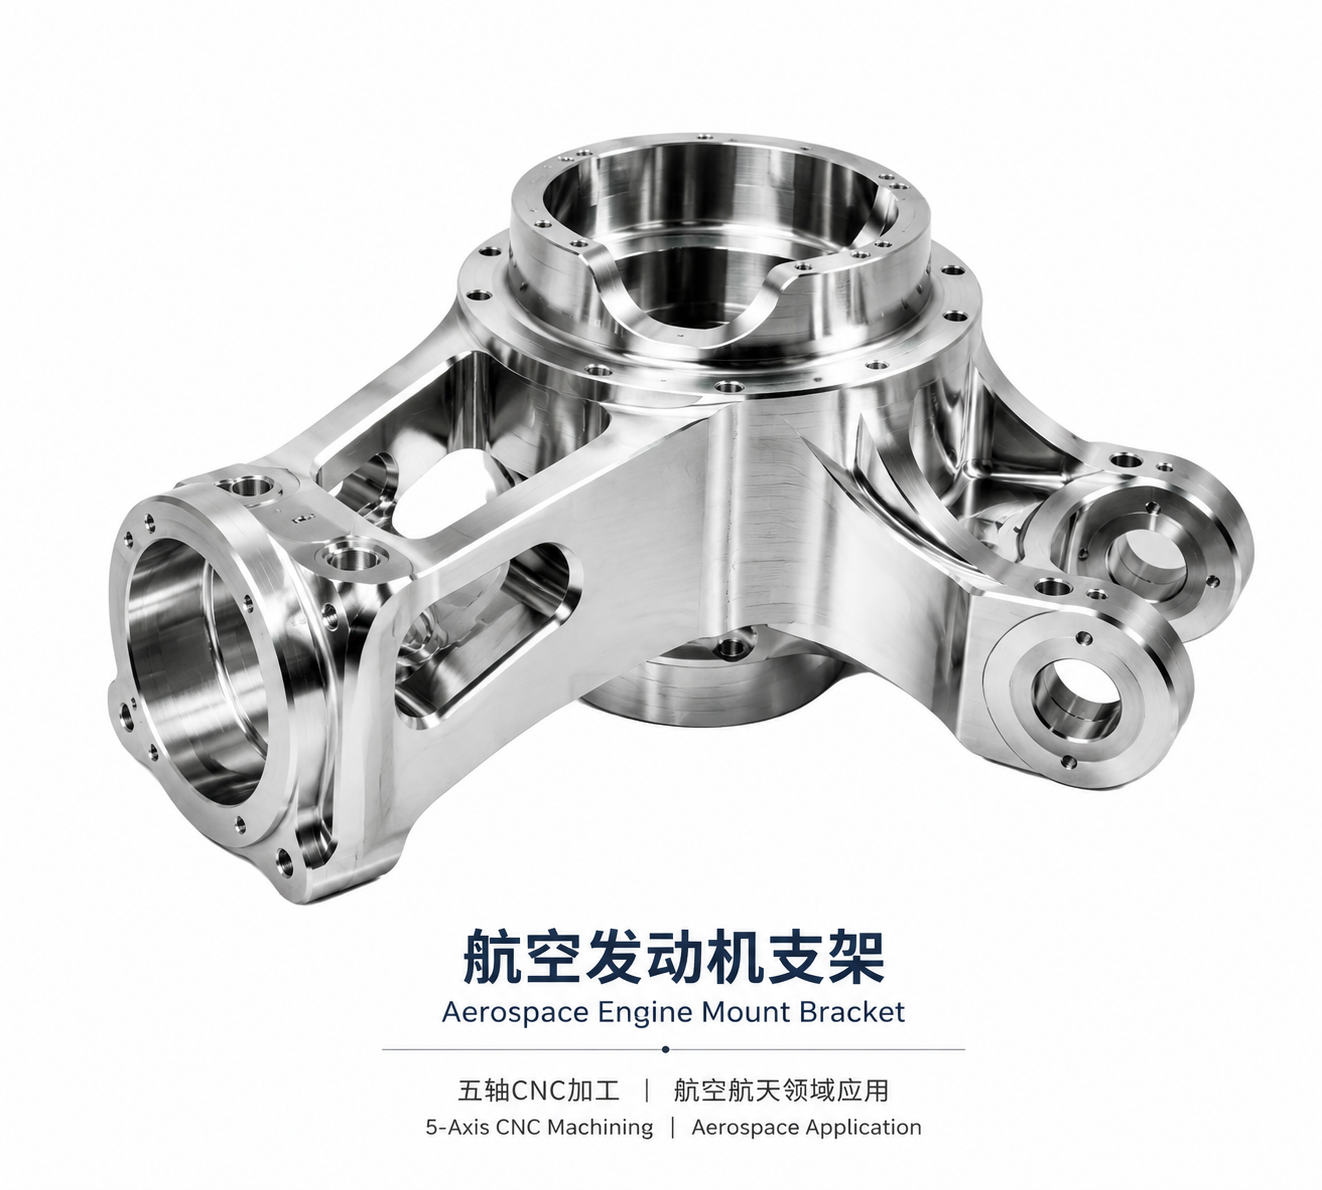
Hvað er 5-ása vinnsla?
Samkvæmt ISO stöðlum er hreyfing CNC véla lýst með hægri handar kartesísku hnitakerfi. Hnitaásinn sem er samsíða spindlinum er skilgreindur sem z-ásinn og snúningshnit um x-ásinn, y-ásinn og z-ásinn eru skilgreind sem A-ásinn, B-ásinn og C-ásinn, talið í sömu röð. Hreyfing meðfram hverjum hnitaás er hægt að ná fram með vinnuborðinu eða verkfærinu, en stefna hreyfingarinnar fer eftir stefnu hreyfingar verkfærisins miðað við vinnustykkið. Venjulega vísar fimmása tenging til línulegrar innsetningarhreyfingar hvaða fimm hnita sem er (x, y, z, A, B og C).
Með öðrum orðum vísar fimmása vinnsla til vinnslu á þremur hreyfiásum (x, y og z) og tveimur snúningsásum. Ólíkt algengri þriggjaása vinnslu (x, y og z frígráður) er fimmása vinnsla notuð til að vinna hluti með flóknum rúmfræðiformum, sem krefst þess að vinnslutækið geti staðsett og hreyft sig í öllum fimm frígráðunum.
Vélar sem notaðar eru til fimmása vinnslu eru almennt kallaðar fimmása vélar eða fimmása vinnslumiðstöðvar. Fimmása vinnsla er mikið notuð í geimferðaiðnaðinum til að vinna úr skrokkhlutum, túrbínuhlutum, hjólum og öðrum íhlutum með frjálsum yfirborðsflötum. Fimmása vélar geta unnið úr mismunandi yfirborðum vinnustykkisins án þess að breyta staðsetningu þess á vélinni, sem getur bætt vinnsluhagkvæmni prismahluta til muna.
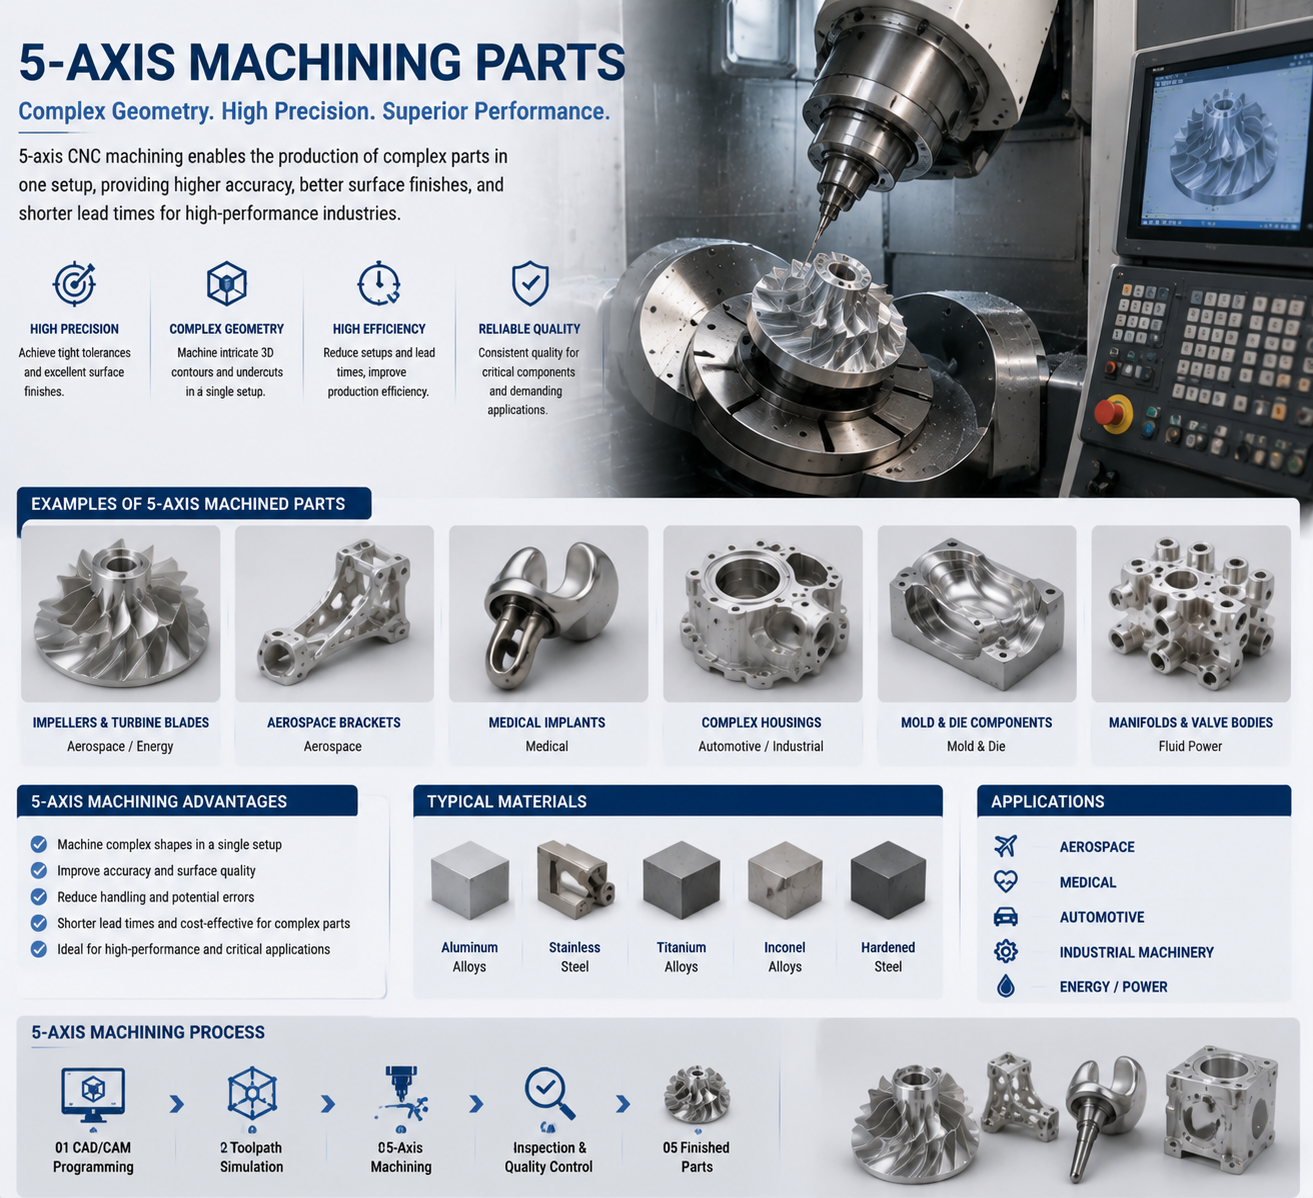
Kostir of 5 ása vinnsla
Einstök nákvæmni og nákvæmni :
Kjarninn í fimmása vinnslu liggur í einstakri nákvæmni og nákvæmni, sem gerir kleift að vinna flókin smáatriði, útlínur og vikmörk sem áður voru óframkvæmanleg. Iðnaður eins og flug- og geimferðaiðnaður, bílaiðnaður og lækningatæki njóta góðs af nákvæmri rúmfræði og hágæða yfirborðsáferð sem fæst með fimmása vinnslu, og tryggir þannig framúrskarandi afköst og áreiðanleika íhluta.
Lífskrafturinn í innblástur fyrir hönnun:
Fimmása vinnsla býður upp á óviðjafnanlegt hönnunarfrelsi og gerir kleift að framleiða hluti með flóknum rúmfræði, afskurði og bognum yfirborðum sem erfitt er að endurtaka með hefðbundnum þriggja eða fjögurraása vélum. Hönnuðir geta leyst sköpunargáfu sína úr læðingi án takmarkana, fært nýsköpunarmörk sín og gert nýjungar að veruleika með fordæmalausri nákvæmni og smáatriðum.
-
Minnkaðu uppsetningartíma og minnkaðu fjölda skipta sem þarf að skipta um verkfæri:
Fjölása vinnslugeta fimmása véla dregur úr þörfinni fyrir margar uppsetningar og verkfæraskipti, sem einfaldar framleiðsluferlið og lágmarkar niðurtíma. Framleiðendur geta bætt skilvirkni og framleiðni, sem leiðir til styttri afgreiðslutíma og bjartsýnilegra vinnuflæðis.
-
Mjög góð yfirborðsáferð:
Fimmása vinnsla útrýmir þörfinni fyrir fyrirferðarmikil eftirvinnsluskref eins og fægingu eða slípun, sem tryggir framúrskarandi yfirborðsáferð. Fullkomin yfirborðsgæði sem náðst hafa með fimmása vinnslu auka ekki aðeins fagurfræði og virkni hlutanna heldur einnig heildargæði þeirra.
-
Einföldun flókinnar vinnslu:
Þrátt fyrir háþróaða eiginleika einfaldar fimmása vinnsla framleiðslu flókinna hluta með því að fækka þeim skrefum sem þarf til að framleiða flóknar rúmfræðir. Framleiðendur geta náð flóknum formum og eiginleikum með einni uppsetningu, forðast villur frá mörgum uppsetningum og tryggja samræmi í víddum og gæðum hluta.
-
Hagkvæmni og úrgangsminnkun:
Mikil skilvirkni 5-ása vinnslu dregur úr efnissóun, hámarkar skurðarleiðir og lengir endingartíma verkfæra, sem hjálpar til við að lækka framleiðslukostnað. Með því að lágmarka efnissóun og hámarka nýtingu auðlinda geta framleiðendur bætt arðsemi, sjálfbærni og samkeppnishæfni á ört breytandi markaði.
-
Fjölverkavinnsla:
Fimmása vinnslustöðvar búa yfirleitt yfir fjölverkamöguleikum, sem gerir þeim kleift að framkvæma fræsingu, beygju og aðrar vinnsluaðgerðir samtímis í einni uppsetningu. Þessi fjölverkamöguleiki einfaldar framleiðsluferli, styttir afhendingartíma og bætir heildarrekstrarhagkvæmni, sem gerir þær að kjörinni lausn fyrir framleiðslu flókinna hluta.
-
Frumgerð og hröð endurtekning:
Fimmása vinnslutækni flýtir fyrir frumgerðar- og endurtekningarferlum, sem gerir hönnuðum og verkfræðingum kleift að prófa og betrumbæta hugmyndir fljótt áður en þær eru settar í fullan gang. Þetta styttir þróunarferla, flýtir fyrir markaðssetningu og eykur hönnunarstaðfestingu, sem bætir hagkvæmni og samkeppnishæfni í hraðskreiðum markaðsumhverfi.
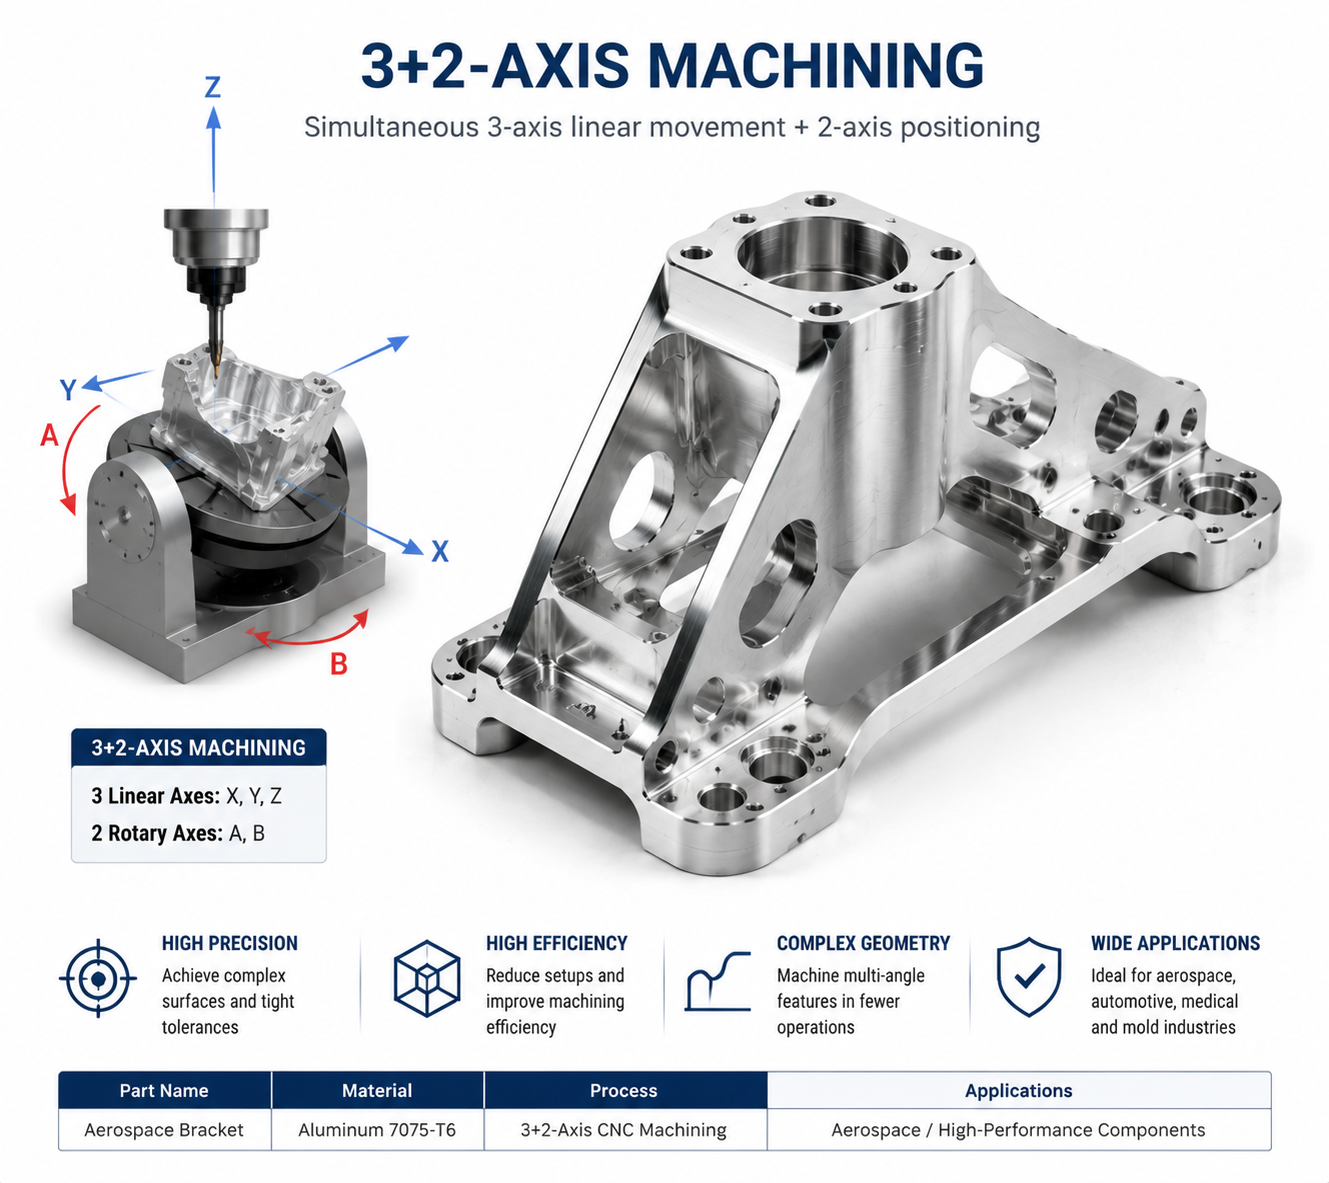
Munurinn á 5-ása vinnslumiðstöð og „3+2-ása“ tækni
Í nútíma framleiðslu eru fimmása vinnslustöðvar og „3+2 ása“ tækni bæði mikilvæg tækni til að bæta skilvirkni og nákvæmni vinnslu. Þó að báðar hafi fimmása hreyfigetu, eru vinnureglur þeirra, notkunarsvið og vinnslugeta mjög ólík.
Grunnhugtökagreining
-
5 ás vinnslustöð
Fimmása vinnslumiðstöð, einnig þekkt sem fimmása tengivinnslumiðstöð, er hátæknileg, nákvæm vinnslumiðstöð. Hún hefur þrjá færsluása (X-, Y- og Z-ása) og tvo snúningsása (A-, B- eða C-ása). Þessir fimm ásar geta unnið saman, sem gerir vinnsluferlið sveigjanlegra og gerir kleift að vinna flóknar bogadregnar fleti með mikilli nákvæmni. Kjarninn í fimmása tengistýringu er tölvustýring (CNC) kerfisins, sem forritar og stýrir samhæfðri hreyfingu fimm ásanna til að ljúka vinnslu flókinna bogadreginna fleti og óreglulegra forma.
-
„3+2 ása“ tækni
„3+2 ása“ tækni er sérstök vinnsluaðferð sem notuð er á fimmása vélbúnaði. Hún notar þrjá línulega ása (X, Y, Z) fyrir samtímis vinnslu og tvo snúningsása (A, C) til að festa verkfærið í hallandi stöðu. Þessi vinnsluaðferð er nefnd þannig vegna þess að hún byggist í meginatriðum á þriggja ása vinnslu, en stefna verkfærisins í fastri stöðu er ákvörðuð af snúningsásunum tveimur. Einfaldlega sagt, eftir að vélbúnaðurinn snýst um ákveðið horn, framkvæmir hún samt vinnslu á venjulegan þriggja ása hátt.
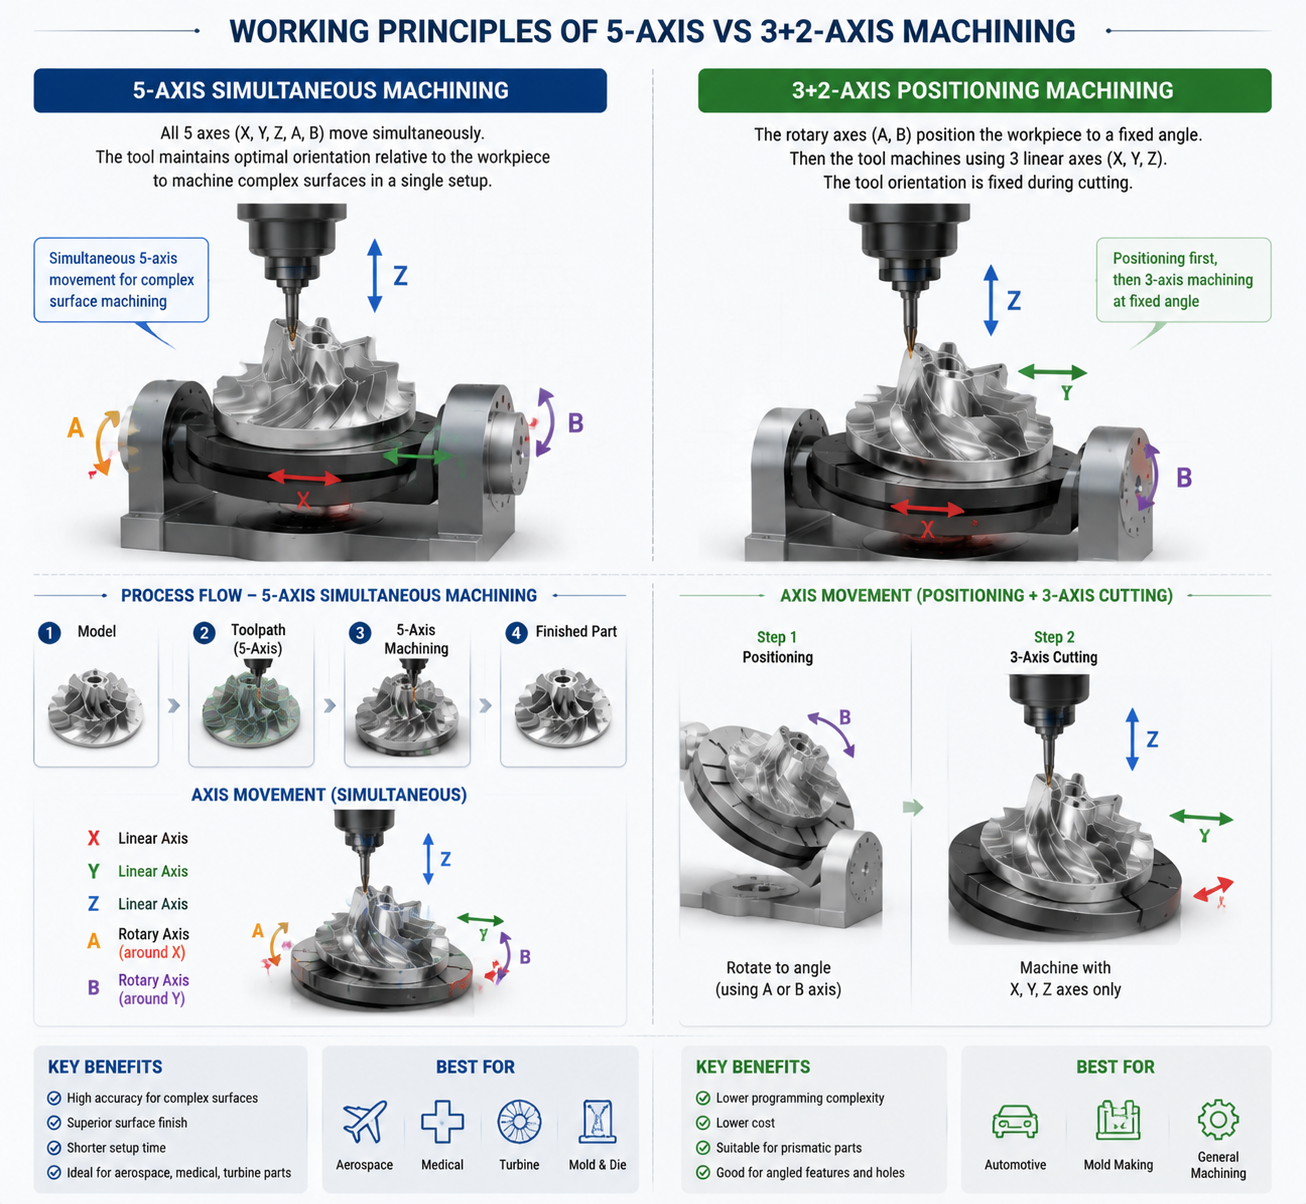
Samanburður á vinnureglum
-
5-ása tengibúnaðarvinnsla
Kjarninn í fimmása vinnslu liggur í samhæfðri hreyfingu fimm ásanna. Við vinnslu geta fimm ásarnir snúist og hreyfst sjálfstætt og samfellt, sem gerir kleift að vinna vinnustykkið í öllum áttum. Þessi sveigjanleiki gerir fimmása vinnslumiðstöðvum kleift að takast á við flóknar rúmfræði eins og bogadregnar fleti, affasningar og gróp. Ennfremur getur fimmása vinnsla fínstillt vinnsluferlið með því að aðlaga stefnu verkfærisins og þar með bætt endingartíma verkfærisins og gæði vinnslunnar.
-
„3+2 ása“ staðsetningarvinnsla
Ólíkt fimm-ása samtímisvinnslu notar „3+2 ása“ staðsetningarvinnsla staðsetningaraðgerð tveggja snúningsása til að staðsetja vélarsnælduna og vinnustykkið í föstu horni fyrir vinnslu. Síðan, með tengingu þriggja grunnlínuása, er þriggja ása vinnsla framkvæmd á tilteknu svæði vinnustykkisins. Þessi vinnsluaðferð er einföld í forritun og getur notað ýmsar þriggja ása vinnsluaðferðir. Hins vegar, þar sem snúningsásarnir tveir eru fastir við vinnslu, hentar „3+2 ása“ staðsetningarvinnsla betur fyrir flatvinnslu eða hluta með sérstakar hornkröfur.
Mismunur á umsóknaratburðarás
Notkunarsvið fyrir 5-ása tengibúnað
Flug- og geimferðir: Framleiðsla á flóknum íhlutum fyrir flugvélavélar, svo sem blöðum, vængi og skrokkum.
Bílaframleiðsla: Framleiðsla á bílahlutum, svo sem vélarblokkum og gírkassa.
Framleiðsla lækningatækja: Vinnsla á nákvæmum lækningatækja og ígræðslum.
Mótaframleiðsla: Framleiðsla á hágæða plastmótum, stimplunarmótum o.s.frv.
Framleiðsla listaverka og skreytinga: Að ná fram fínni útskurði í framleiðslu á hágæða skreytingum eins og höggmyndum og skartgripum.
5-ása vinnsla, með mikilli nákvæmni, mikilli skilvirkni og miklum sveigjanleika, hefur orðið ómissandi tæki á þessum sviðum.
Notkunarsvið „3+2 ása“ staðsetningarvélunar
Flókin mótvinnsla: Vegna bestun verkfæraslóðarinnar getur „3+2 ása“ staðsetningarvinnsla dregið úr ferðalengd verkfærisins og bætt nákvæmni vinnslunnar.
Djúpholunarvinnsla: Þetta tól getur myndað ákveðið horn við yfirborð vinnustykkisins, sem gerir spindilshausnum kleift að komast nær vinnustykkinu og þar með bæta skilvirkni vinnslunnar.
Sérstök hornskurður: Hentar fyrir notkun sem krefst sérstakrar hornskurðar, svo sem sérstök horngöt og yfirborðsvinnsla í geimferðaiðnaðinum.
Þó að notkunarsvið „3+2 ása“ staðsetningarvinnslu sé tiltölulega takmarkað, hefur hún verulega kosti hvað varðar skilvirkni og nákvæmni vinnslu á tilteknum sviðum.
Samanburður á tæknilegum eiginleikum og kostum
Einkenni og kostir 5-ása tengibúnaðar
Mikil nákvæmni: Fimmása tengibúnaður getur stjórnað verkfærastöðu nákvæmari og dregið úr titringi og streituþéttni meðan á vinnsluferlinu stendur.
Mikil afköst: Hægt er að nálgast vinnustykkið úr mörgum sjónarhornum, forðast truflanir og flýta fyrir vinnslunni.
Mikil sveigjanleiki: Það ræður við flóknar rúmfræði og hentar vel til vinnslu á flóknum hlutum í ýmsum atvinnugreinum.
Minnkað skraphlutfall: Meiri nákvæmni í vinnslu þýðir færri vinnsluvillur og lægra skraphlutfall.
Lægri launakostnaður: Mikil sjálfvirkni dregur úr þörf fyrir hæfa starfsmenn.
Einkenni og kostir staðsetningarvinnslu með „3+2 ásum“
Forritun er einföld: Hægt er að nota þriggja ása vinnsluaðferðir, sem gerir forritun tiltölulega einfalda.
Hagnýting verkfæraslóðar: Minnkaðu ferðalengd verkfæra og fjölda forritakóðalína til að stytta vinnslutíma.
Bæta skilvirkni vinnslu: Veita meiri skilvirkni vinnslu í tilteknum notkunartilvikum, svo sem planvinnslu eða djúpholavinnslu.
Lækka kostnað: Minnkaðu fjölda festinga og sérverkfæra sem notuð eru til að lækka vinnslukostnað.
Niðurstaða
Í stuttu máli, þó að bæði fimm ása vinnslumiðstöðvar og „3+2 ása“ tækni feli í sér hreyfingu fimm ása, þá eru þær verulega ólíkar hvað varðar vinnubrögð, notkunarsvið og tæknilega eiginleika. Fimm ása samtímis vinnsla, með mikilli nákvæmni, mikilli skilvirkni og miklum sveigjanleika, hefur orðið ómissandi tæki í nútíma framleiðslu, hentug til að vinna flókna hluti í ýmsum atvinnugreinum. „3+2 ása“ staðsetningarvinnsla, hins vegar, hentar betur fyrir flatar vinnslu eða djúpholavinnslu í tilteknum notkunarsviðum. Sérstök tækni sem valin er fer eftir tilteknum vinnslukröfum og eiginleikum vinnustykkisins.
Algengar spurningar um 5-ása vinnslu
1. Hvað er 5-ása vinnsla?
5-ása vinnsla er háþróuð CNC framleiðsluaðferð sem gerir skurðarverkfærum kleift að hreyfast samtímis eftir fimm mismunandi ásum (X, Y, Z, A og B) . Þetta gerir framleiðendum kleift að vinna flóknar rúmfræðir, bogadregnar fleti og nákvæma íhluti í einni uppsetningu.
2. Hvernig virkar 5-ása CNC vinnsla?
5-ása CNC vél sameinar:
- Þrjár línulegar ásar:
- X-ás: Vinstri og hægri hreyfing
- Y-ás: Hreyfing fram og aftur
- Z-ás: Hreyfing upp og niður
- Tveir snúningsásar:
- A-ás: Snúningur um X-ásinn
- B-ás: Snúningur um Y-ásinn
Viðbótar snúningshreyfingarnar gera skurðarverkfærinu kleift að nálgast vinnustykkið úr mörgum sjónarhornum, sem dregur úr þörf á að færa til og eykur nákvæmni.
3. Hverjir eru helstu kostir 5-ása vinnslu?
Helstu kostir eru:
- Vinnsla flókinna form í einni uppsetningu
- Meiri víddar nákvæmni
- Betri gæði yfirborðsáferðar
- Styttur uppsetningartími
- Minni hætta á staðsetningarvillum
- Bætt framleiðslu skilvirkni
- Hæfni til að framleiða léttar mannvirki
4. Hvaða gerðir hluta þarfnast 5-ása vinnslu?
5-ása vinnsla er tilvalin fyrir íhluti með flókna rúmfræði, þar á meðal:
- Uppbyggingarhlutir fyrir flugrými
- Túrbínublöð
- Hjólum
- Lækningaígræðsla
- Mót og deyjahlutir
- Afköst bifreiða varahlutir
- Vélmennahlutir
5. Hvaða atvinnugreinar nota 5-ása CNC vinnslu?
Algengar atvinnugreinar eru meðal annars:
Aerospace
- Flugvélafestingar
- Vélaríhlutir
- Túrbínublöð
- Uppbyggingarhlutar
Medical
- Bæklunarígræðsla
- Skurðaðgerðir
- Gervihlutar
Bílar
- Vélhlutar
- Sendingaríhlutir
- Frumgerðahlutir
Orka
- Túrbínuíhlutir
- Háafkastamikill búnaður
Mótframleiðsla
- Flókin mót
- Nákvæmar holrúm
- Sprautumótunarverkfæri
6. Hvaða efni er hægt að vinna með 5-ása CNC?
5-ása vélar geta unnið úr fjölbreyttum efnum, þar á meðal:
Málmar:
- Álblöndur
- Ryðfrítt stál
- Títan málmblöndur
- Magnesíum málmblöndur
- Brass
- Kopar
- Inconel
Plast
- PEEK
- POM
- Nylon
- ABS
- PC
Efnisval fer eftir kröfum um notkun eins og styrk, hitaþol og tæringarþol.
7. Hver er munurinn á 5-ása vinnslu og 3-ása vinnslu?
| Einkenni | 3-ása vinnsla | 5-ása vinnsla |
|---|---|---|
| Hreyfing | X, Y, Z ásar | X, Y, Z + A, B snúningur |
| Skipulag | Oft þarf margar uppsetningar | Venjulega ein uppsetning |
| Flækjustig | Hentar fyrir einfalda hluti | Tilvalið fyrir flóknar rúmfræðir |
| Nákvæmni | Góð | Meiri nákvæmni |
| Yfirborðsmeðhöndlun | Standard | Endurbætt |
| Kostnaður | neðri | Æðri |
8. Hver er munurinn á 5-ása vinnslu og 3+2-ása vinnslu?
5-ása samtímis vinnsla:
- Allar fimm ásarnir hreyfast samtímis.
- Hentar fyrir flóknar frjálsar yfirborðsgerðir.
- Notað fyrir túrbínublöð, hluta í geimferðaiðnaði og lækningatæki.
3+2-ása vinnsla:
- Snúningsásarnir staðsetja vinnustykkið fyrst.
- Síðan er framkvæmd hefðbundin 3-ása vinnsla.
- Hentar fyrir skásett göt og marghliða eiginleika.
9. Hverjar eru algengar stillingar fyrir 5-ása vinnslu?
Helstu uppbyggingar vélanna eru tvær:
Tafla-töflu stillingar
- Snúningsásar eru staðsettir á vélborðinu.
- Hentar fyrir minni vinnustykki.
Uppsetning höfuðborðs
- Einn snúningsás er á spindlehausnum og hinn á borðinu.
- Hentar fyrir stærri og þyngri íhluti.
Höfuð-höfuð stilling
- Báðir snúningsásarnir eru á spindelhausnum.
- Hentar fyrir stóra hluta í geimferðum.
10. Hvaða vikmörkum er hægt að ná með 5-ása vinnslu?
Nákvæm 5-ása CNC vinnsla getur yfirleitt náð:
±0.005 mm til ±0.02 mm
Raunveruleg nákvæmni fer eftir:
- Vélargeta
- Efnisstöðugleiki
- Rúmfræði hluta
- Verkfæri val
- Skoðunartæki
11. Af hverju er 5-ása vinnsla dýrari?
5-ása vinnsla kostar meira vegna:
- Meiri fjárfesting í búnaði
- Kröfur um háþróaða CAM forritun
- Fagmenn rekstraraðila
- Flóknari verkfæri
- Meiri viðhaldskröfur
Hins vegar er hægt að draga úr heildarkostnaði með því að lágmarka uppsetningar og bæta framleiðsluhagkvæmni.
12. Hvaða hugbúnaður er notaður fyrir 5-ása CNC forritun?
Algengur CAM hugbúnaður inniheldur:
- Mastercam
- Siemens NX myndavél
- CATIA CAM
- Autodesk Fusion 360
- PowerMill
- hyperMILL
Þessi kerfi búa til fínstilltar verkfæraslóðir fyrir flóknar hreyfingar á mörgum ásum.
13. Hvaða skurðarverkfæri eru notuð við 5-ása vinnslu?
Algeng verkfæri eru:
- Karbít endafresar
- Kúlulaga nefskurðir
- Hágæða húðuð verkfæri
- Langdrægir verkfæri fyrir djúpar holur
Val á verkfærum fer eftir:
- Efnistegund
- Yfirborðskröfur
- Skurðarskilyrði
- Hluti flókið
14. Hvernig er gæðaeftirlit með 5-ása vélrænum hlutum?
Aðferðir við gæðaeftirlit eru meðal annars:
- Hnitmælavél (CMM)
- 3D skönnun
- Sjónræn mæling
- Yfirborðsgrófprófun
- Skoðun fyrstu greinar (FAI)
Þetta tryggir nákvæmni í víddum og samræmi við verkfræðilegar forskriftir.
15. Er hægt að nota 5-ása vinnslu fyrir frumgerðir?
Já. 5-ása vinnsla er mikið notuð fyrir hraðfrumgerð vegna þess að hún býður upp á:
- Hraðvirk framleiðsla á flóknum hönnunum
- Prófun á virkni frumgerða
- Mikil nákvæmni nálægt lokaframleiðslugæðum
- Styttri þróunartími
16. Hverjar eru takmarkanir 5-ása vinnslu?
Helstu takmarkanir eru meðal annars:
- Hærri framleiðslukostnaður
- Flóknari forritun
- Þarfnast reyndra tæknimanna
- Meiri fjárfesting í búnaði
- Ekki alltaf nauðsynlegt fyrir einfalda hluti
17. Af hverju að velja 5-ása CNC vinnslu?
5-ása CNC vinnsla er kjörin lausn fyrir afkastamikla íhluti sem krefjast flókinnar rúmfræði, þröngra vikmörka, framúrskarandi yfirborðsáferðar og styttri framleiðslutíma . Hún er sérstaklega verðmæt fyrir flug- og geimferðir, læknisfræði, bílaiðnað og nákvæmnisverkfræði þar sem hefðbundnar vinnsluaðferðir geta ekki uppfyllt kröfur um afköst.







