
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
Tómarúmsbollar eru algengir bæði í daglegu lífi og iðnaðarumhverfum. Hvort sem þú ert að lyfta stórum hlutum eða hengja handtösku á vegg, þá eru þeir alltaf til staðar.
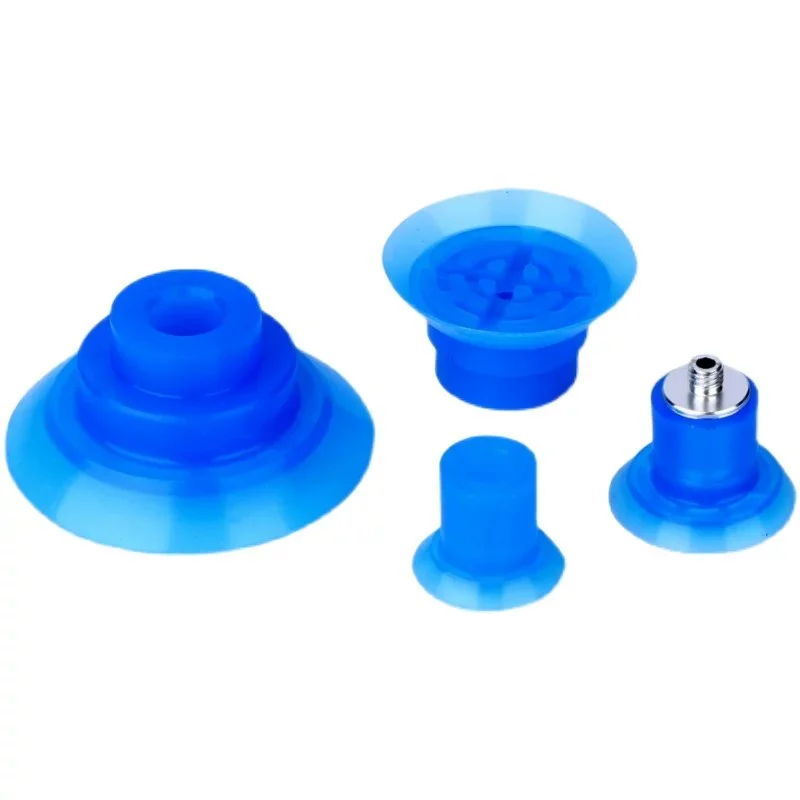
Þær eru venjulega úr tveimur hlutum: sogbolla og sveigjanlegum þéttikanti. Sogbollar úr málmi eru algengir í iðnaðarumhverfum en fólk kýs yfirleitt plast- eða sílikonlíkön í daglegu lífi. Í þessum kafla munum við einbeita okkur að sogbollum úr plasti.
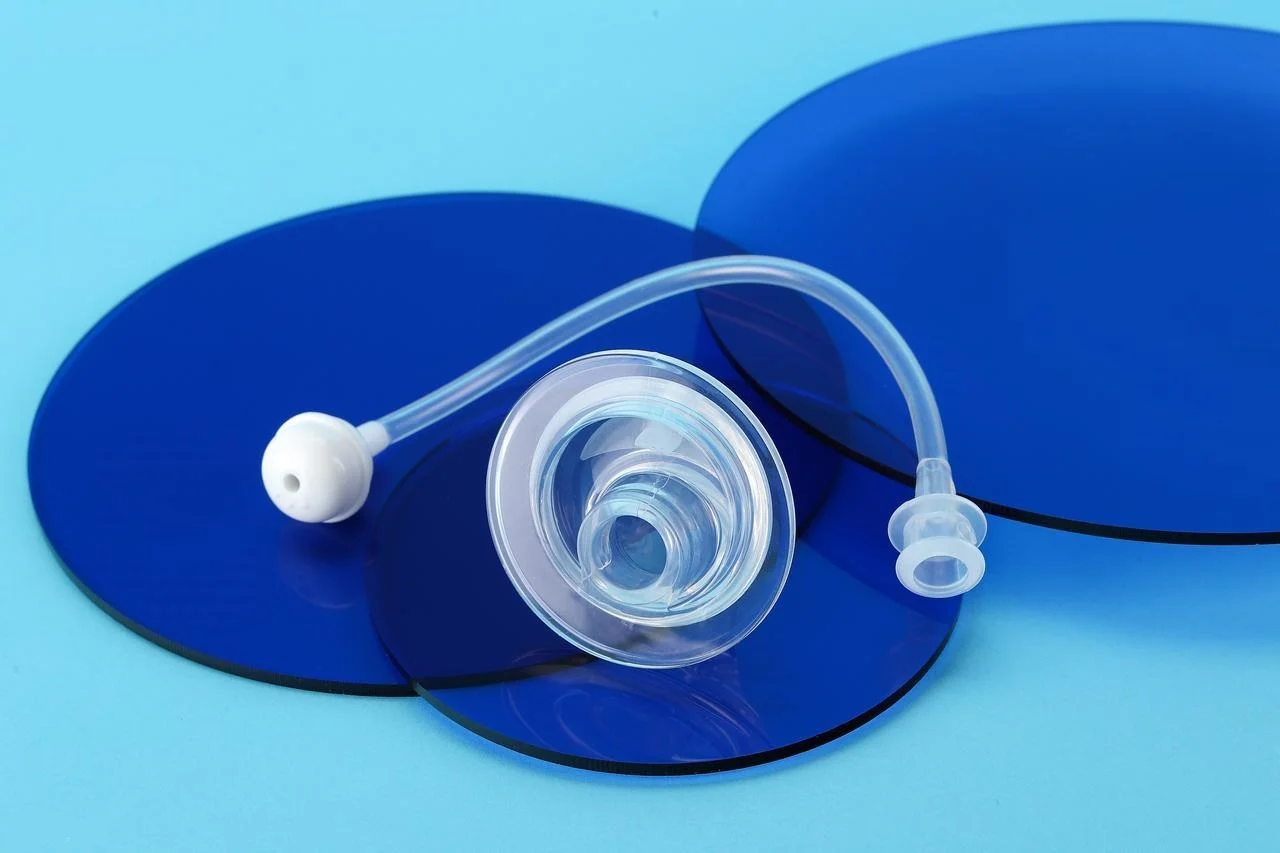
Plastið myndar stífa uppbyggingu. Bikarinn þarf stífan hrygg til að flytja kraft án þess að falla saman. Sílikon myndar sveigjanlega þéttikantinn. Þessi kanturinn aðlagast ójöfnum fleti. Hann myndar lofttæmisþéttingu.
Skref fyrir skref: Kjarnaframleiðsluferli
Fjöldaframleiðsla á tómarúmsbollum felur ekki í sér málmsmíði. Engin suðuvinna. Engin vinnsla á hráum blokkum. Ríkjandi tækni er mótunarferli. Fólk hellir efni í holrými. Holrýmin móta hlutinn.
1. Plasthús Stungulyf (Stífi íhluturinn)
Viðskiptavinir nota sprautumótun úr plasti fyrir stífa hlutann. Algeng efni eru ABS, PC og nylon. Sprautumótunarvél bræðir plastkúlurnar. Brædda efnið er þrýst inn í holrými stálmótsins. Hringrásartíminn er á bilinu 15 til 60 sekúndur, allt eftir stærð hlutarins og veggþykkt.
Hraðfrumgerð kemur oft við sögu hér. Þrívíddarprentaður plasthluti gerir fólki kleift að prófa passform og virkni án þess að bíða eftir hörðum verkfærum. Þegar hönnunin læsist er framleiðslumótið skorið.
2. Sílikonvörp (sveigjanleg þéttieining)
Tvær aðferðir ráða ríkjum hér. Fólk velur út frá magni og nákvæmnikröfum.
- þjöppun mótun virkar fyrir minni magn. Kostnaðurinn við verkfæragerð er lægri. Formótað sílikonefni fer í heitt holrými. Pressan lokast. Hiti og þrýstingur móta efnið. Hringrásartíminn er lengri. En upphafsfjárfestingin er minni.
- Fljótandi kísillgúmmí (LSR)Innspýting getur meðhöndlað mikið magn. Nákvæmnin er betri. Tveir fljótandi þættir eru blandaðir saman og sprautaðir beint í heitt mót. Herðing á sér stað inni í holrýminu. Hringrásartíminn er styttri. Kostnaðurinn við verkfæri er hærri. Fólk notar LSR fyrir krefjandi notkun þar sem samræmi skiptir máli.
3. Mikilvægasta tengingin: Að tengja sílikon við plast
Þetta skref gerir bikarinn skilvirkan eða óvirkan. Sílikonkanturinn verður að vera áfram festur við plasthlutann. Tvær aðferðir eru til.
- Ofmótun is Ákjósanlegasta aðferðin fyrir fjöldaframleiðslu. Plasthlutinn er settur í annað mót. Fljótandi sílikon er sprautað beint á hann. Efnatengi myndast við tengiflötinn. Engin lím þarf. Samskeytið er varanlegt.
- Eftirmótun Lím Líming er valkostur. Fólk notar hana þegar efni eru ósamrýmanleg eða þegar ekki er hægt að nota ofurmótunarverkfæri. Grunnur er borinn á plastyfirborðið. Lím er borið á sílikonkantinn. Síðan eru hlutar þrýstir saman. Límingin er vélræn, ekki efnafræðileg. Hún virkar en er minna áreiðanleg fyrir notkun með mikilli sveiflu.
4. Frágangur og Eftirvinnsla
Mótaði bollinn er ekki tilbúinn ennþá. Nokkur skref fylgja í kjölfarið.
Afglössun fjarlægir umfram sílikon. Þunnar afglösslínur myndast við mótsskilyrði. Fólk klippir þær handvirkt eða með sjálfvirkri lághitaafglössun. Sílikon er mjúkt. Afglössunin flagnar vel af ef mótið er vel hannað.
Eftirherðing fer fram í ofnum. Sílikonið er geymt við hækkað hitastig í nokkrar klukkustundir. Þetta skref lýkur þverbindingarferlinu. Stöðugleiki batnar. Vélrænir eiginleikar ná stöðugleika. Fólk sleppir þessu skrefi á eigin ábyrgð.
Lekaprófun og skoðun greina galla. Hver bolli er prófaður til að kanna lofttæmi. Fólk notar þrýstingslækkun eða flæðismælingar. Sjónræn skoðun kannar hvort holrúm, flöskur séu til staðar og hvort lím sé heil. Bolli sem lekur stenst ekki verkið. Prófun er ekki valfrjáls.
7 helstu framleiðsluáskoranir í framleiðslu lofttæmisbolla
1. Loftbólur (tómarúm) í sílikoni
Loft festist við blöndun. Loftbólurnar mynda holrými í fullunnu efninu. Holrýmin veikja þéttinguna. Þau skapa lekaleiðir.
Lausn: Lofttæmingarbúnaður er nauðsynlegur. Fólk blandar saman sílikonþáttunum. Síðan fer blandan í lofttæmishólf. Lofttæmið dregur út innilokað loft áður en því er hellt eða sprautað inn.
2. Ójöfn herðing (klístraðir eða mjúkir hlutar)
Hluturinn kemur klístraður úr mótinu. Eða of mjúkur. Eða ekki alveg harðnaður á sumum stöðum. Orsökin er næstum alltaf röng blöndunarhlutföll.
Lausn: Nákvæmar vogir og ítarlegar blöndunaraðferðir. Fólk vegur hvert íhlut. Það blandar í ákveðinn tíma. Það skafar hliðar ílátsins. Lotuframleiðsla sem er tvö prósent frábrugðin mistekst. Hraðframleiðslur nota oft litlar handblöndunarlotur. Þessar litlu lotur geta falið blöndunarvillur sem verða augljósar í framleiðsluskala. Fólk þarf að sannreyna blöndunarferlið á framleiðslubúnaði áður en magn er aukið.
3. Aflögun hluta (röskun)
Sílikonkanturinn fellur saman við álag. Eða bikarinn heldur ekki lögun sinni við afmótun. Efnið er of mjúkt fyrir lögun hlutarins.
Lausn: Paraðu Shore A hörku við stærð og lögun hlutarins. 30A sílikon hentar fyrir litla, þykka hluti. Stór, þunn vör þarf 50A eða meira. Verkfræðingar prófa mismunandi hörkumæla við frumgerðasmíði til að finna lágmarks hörku sem heldur lögun. Of hart og þéttingin skemmist. Of mjúkt og hlutinn afmyndast.
4. Að halda sig við mótið (vandamál við að taka það úr mótinu)
Hert sílikonið neitar að sleppa. Hluturinn rifnar við fjarlægingu. Mótið skemmist.
Orsök: Ónóg losunarefni eða flóknar undirskurðir í mótinu. Sumar sílikongerðir eru klístraðari en aðrar.
Lausn: Rétt hönnun móts er fyrsta varnarlínan. Forðist skarpar undirskurðir. Notið trekkhorn. Berið síðan losunarefnið varlega á. Of lítið og hlutinn festist. Of mikið og yfirborðsáferðin þjáist. Fólk þróar staðlaða notkunaraðferð fyrir hvert mót.
5. Veik eða biluð tenging milli plasts og sílikons
Sílikonkanturinn losnar frá plasthlutanum. Bikarinn bilar í notkun. Tengingin var aldrei nógu sterk.
Orsök: Ósamrýmanleiki efnis er oftast orsökin. Sílikon festist ekki við flest plast án yfirborðsmeðhöndlunar.
Lausn: Forgangsraða notkun á ofurmótunarverkfærum þegar mögulegt er. Ofurmótun myndar efnatengi við LSR-innspýtingarferlið. Engin lím þarf. Þegar ofurmótun er ekki möguleg nota menn sérhæfð iðnaðarlím með yfirborðsgrunni. Límleiðin krefst nákvæmrar ferlisstjórnunar.
6. Útskolun og mengun efna (matvæli/læknisfræði)
Hlutir sem eru ætlaðir til notkunar í matvæla- eða læknisfræðilegum tilgangi geta ekki lekið út efni. Venjulegt sílikon inniheldur aukefni sem eru ekki örugg.
Orsök: Óvottað hráefni. Birgirinn flýtti sér.
Lausn: Finndu sílikon sem uppfyllir kröfur FDA. Viðeigandi reglugerð er 21 CFR 177.2600. Læknisfræðileg notkun gæti krafist ISO 10993 vottunar. Fólk biður um vottorð áður en það kaupir efni.
7. Áhætta á mengun af völdum aðskotahluta
Málm- eða harðplaststykki dettur ofan í matvælaröð. Lofttæmisbollinn brotnar eða losnar úr honum. Mengunin veldur innköllun.
Orsök: Málmleitartæki greina ekki hefðbundið sílikon. Brotnir hlutar fara í gegnum gæðaeftirlit án þess að taka eftir þeim.
Lausn: Notið málmgreinanleg sílikonblöndur. Þessi efni innihalda járnaukefni sem virkja málmleitarvélar í framleiðslulínum. Aukefnin eru samþykkt af FDA fyrir óviljandi snertingu. Fólk tilgreinir greinanlegar gerðir fyrir matvælavinnslu og lyfjafyrirtæki. Aukakostnaðurinn við efni er lítill samanborið við innköllun.
Mikilvæg viðmið um efnisval in Vlofttæmi Cups framleiðsla
hörku (Shore A)
Hörkustig sílikons er mælt á Shore A kvarðanum. Lægri tölur þýða mýkra efni. Hærri tölur þýða fastari og endingarbetri efnasambönd.
35A er fyrir mjúkar og viðkvæmar aðstæður. Meðhöndlun nýbakaðs croissant. Að velja fægða linsu. Varirnar aðlagast auðveldlega. Gripið er mjúkt. Ókosturinn er endingartími. Mjúkt sílikon rifnar hraðar.
50A er fyrir traust og endingargott efni. Lyfta málmplötu. Færa grófan plasthluta. Varnirnar standast núning. Haldkrafturinn er meiri. En 50A passar ekki eins vel við óregluleg yfirborð og 35A.
Fylgni matvælaflokka
Snerting við matvæli er undir eftirliti. Ekki er leyfilegt að nota handahófskennd sílikon.
FDA 21 CFR 177.2600 er bandaríski staðallinn. Hann tilgreinir leyfileg útdráttarefni og prófunaraðferðir. Vottað efnasamband stenst þessar prófanir. Engin vottun þýðir að efnið uppfyllir ekki kröfur, jafnvel þótt það líti eins út.
Evrópski staðallinn 1935/2004 er evrópski ramminn. Prófunaraðferðirnar eru byggðar á öðrum stöðlum, en þessi reglugerð setur kröfurnar. Þeir sem selja til Evrópu þurfa yfirlýsingu um samræmi frá efnisbirgja.
Báðir staðlarnir skipta máli. Bolli fyrir bakarí þarf annan hvorn staðalinn, allt eftir því hvert búnaðurinn er sendur. Fólk biður um skjöl áður en það pantar efni.
Sérstök eignir
Stundum virkar staðlaða efnasambandið ekki. Fólk þarfnast aukaeiginleika.
Málmgreiningartækni er fyrir matvæla- og lyfjaframleiðslur. Járnaukefni eru blönduð út í sílikonið. Ef stykki brotnar af, finnur málmleitarvél brotið. Hin leiðin er innköllun.
Þolir háan hita, þolir heitt umhverfi. Bökunarofna. Sótthreinsunarferli. Venjulegt sílikon brotnar niður yfir 200°C. Sérstakar blöndur þola 250°C eða meira.
Rafmagnsvörn kemur í veg fyrir að ryk dragist að. Framleiðsla raftækja þarfnast þessa. Rafmagnsvörn dregur agnir að vörunni. Bikarinn verður að dreifa þeirri hleðslu. Fólk notar rafmagnsvörn þegar hefðbundið sílikon veldur mengunarvandamálum.
Ekkert eitt efni gerir allt. Fólk forgangsraðar eftir notkun. Hörku fyrst. Samræmi í öðru lagi. Sérstakir eiginleikar í þriðja lagi. Ef pöntunin er röng bilar bollinn, sama hversu vel hann var framleiddur.
Niðurstaða
Fjöldaframleiðsla á lofttæmisbollum er ekki einföld. Þrír hlutir verða að vinna saman. Sílikonherðing verður að vera stöðug. Plastsprautun verður að halda þröngum vikmörkum. Tengingin milli þeirra verður að endast þúsundir hringrása. Ef einhver missir af, bila bollarnir á framleiðslulínunni.
Lokaráð fyrir þá sem eru að setja upp framleiðslu. Forgangsraða aðferðinni við plast-sílikon límingu snemma í hönnunarfasanum. Ofursteypa er besti kosturinn fyrir magn. Límlíming virkar en krefst meiri ferlisstýringar. Taktu ákvörðun áður en þú skerð mótstál.
Veljið vottað efni frá upphafi. Fylgni við FDA-reglur. Yfirlýsingar ESB. Málmgreinanleg efni ef þörf krefur. Ekki skipta um efni seint í verkefninu. Herðingarferlið breytist. Límstyrkurinn breytist. Allt ferlið færist til hliðar.
Fjárfestið í búnaði til að losa loft úr lofttæmi. Loftbólur eru ekki ásættanlegar í þéttiefni. Handblandaðar framleiðslulotur án lofttæmis munu mistakast. Framleiðslustærð krefst réttrar losunar á lofti. Engar flýtileiðir. Bikararnir annað hvort þéttast eða ekki. Fólk man eftir þeim sem gera það ekki.
Um NOBLE: Samstarfsaðili þinn í nákvæmri framleiðslu á plasti og sílikoni
Hver við erum
NOBLE er sérhæft fyrirtæki í framleiðslu á plasti. Viðskiptavinir koma til okkar fyrir nákvæma sprautusteypu og sílikonvinnslu.
Brúa bilið á milli flókinna vöruhönnunar og áreiðanlegrar fjöldaframleiðslu. Erfiðasti hlutinn eru íhlutir úr tveimur efnum - plasti og sílikoni. Lofttæmisbollar eru fullkomið dæmi. Stífur plasthluti þarf sveigjanlegan sílikonkant. Efnin tvö verða að tengjast varanlega. Við gerum það að veruleika.
Kjarnavinnslugetu okkar
Mótun úr plasti
Verkfræðingar NOBLE vinna með hágæða plastefni. ABS, pólýkarbónat (PC), nylon (PA) og önnur sérsniðin efnasambönd. Viðskiptavinir senda okkur upplýsingar um efni sitt. Við sjáum um mótin.
Framleiðsla í miklu magni fer fram í sjálfvirkum frumum. Markmiðið er stöðug gæði. Hringrásartíminn er hraður. Fólk þarf þúsundir hluta á dag. Vélar okkar afhenda það magn án breytinga.
Fljótandi kísilgúmmí (LSR) sprautumótun
Nákvæm mótun sveigjanlegra sílikoníhluta er kjarnahæfni í framleiðslu á lofttæmisbollum. Flókin vörlagaform fyrir lofttæmisbolla eru venjubundin. LSR ferlið ræður við mikinn hraða og mikið magn. Flökunarflæði er í lágmarki. Samræmi milli hluta er gott.
Ofmótun (Líming milli plasts og sílikons)
Þetta er sérgrein okkar. Við límum sílikon efnafræðilega beint á stíft plast undirlag í einni mótunarferli. Engin auka límsamsetning. Engar veikar límlínur.
Virðisaukandi þjónusta
Það er mikill kostur að við höfum verkfæri á staðnum. Við hönnum og smíðum nákvæm mót sem eru sniðin að hverri vöru – engin bið eftir verkfæraverkstæði utan fyrirtækisins.
Eftirvinnsla fer fram í verksmiðju okkar. Afglampun fjarlægir umframefni. Eftirherðing stöðvar sílikonið. Ómskoðunarhreinsun undirbýr yfirborð. Lekaprófanir greina galla áður en hlutar eru sendir.
Hægt er að sérsníða efni. Við smíðum sílikon sem uppfyllir kröfur FDA. Við framleiðum einnig málmgreinanleg efnasambönd fyrir matvæla- og lyfjaframleiðslu.
Vottanir og fylgni (skuldbinding við gæði)
ISO 9001:2015 (gæðastjórnunarkerfi)
Þessi vottun sýnir fram á skuldbindingu okkar. Stöðug gæði. Stöðugar umbætur. Ánægja viðskiptavina. Staðallinn nær yfir öll framleiðsluferli okkar.
ISO 13485:2016 (Lækningatæki - Gæðastjórnun)
Þetta er mikilvæg vottun fyrir læknisfræðilegt starf. Við framleiðum íhluti fyrir læknisfræði, lyfjafyrirtæki og heilbrigðisþjónustu. Staðallinn staðfestir getu okkar til að uppfylla strangar reglugerðarkröfur. Öryggi. Rekjanleiki. Áhættustýring.
FAQ
Hver er munurinn á þjöppunarmótun og LSR-innspýtingu fyrir sílikon í framleiðslu á lofttæmisbollum?
Þjöppunarsteypa notar fyrirfram mótað sílikonefni. Verkfærakostnaður er lægri. Hringrásartíminn er lengri. Viðskiptavinurinn kýs þetta fyrir minni magn eða einfaldari rúmfræði.
LSR innspýting notar fljótandi sílikongúmmí. Tveir þættir blandast sjálfkrafa. Vökvinn er sprautaður beint í heitt mót. Herðingin á sér stað inni í holrýminu. Hringrásartíminn er styttri. Nákvæmnin er betri. Verkfærakostnaður er hærri. Fólk velur LSR fyrir mikið magn og flókna hluti.
Get ég límt sílikon á plast í stað þess að líma það ofan á?
Já. Límtenging virkar. Það er ekki það sama og ofursteypa. Ofursteypa býr til efnatengi við sprautunarferlið. Ekkert límlag er til staðar. Límtenging krefst undirbúnings yfirborðsins. Grunnur er settur á plastið. Lím er sett á sílikonið. Síðan þrýsta hlutar saman.
Tengingin er vélræn, ekki efnafræðileg. Hún er minna áreiðanleg fyrir notkun með mikilli sveiflu. Fólk notar límtengingu þegar verkfæri til ofurmótunar eru ekki tiltæk eða þegar efni eru ósamhæfð. Fyrir fjöldaframleiðslu á lofttæmisbollum er ofurmótun betri kostur.
Eru sílikon tómarúmsbollar endurvinnanlegir?
Flestir sílikon-tómarúmsbollar eru ekki endurvinnanlegir í gegnum hefðbundnar sveitarfélögsáætlanir. Sílikon er hitaherðandi fjölliða. Það bráðnar ekki og umbreytist ekki eins og hitaplast.
Sumar sérhæfðar endurvinnslustöðvar taka við sílikoni. Þær mala efnið í duft til notkunar sem fylliefni eða fyrir endurvinnslu. En þessar stöðvar eru ekki algengar. Flestir notaðir sílikonbikarar fara á urðunarstað eða brennslu. Þeir sem forgangsraða förgun þegar endingartími þeirra er liðinn ættu að hafa þessa takmörkun í huga þegar þeir velja efni fyrir stórfelldar notkunarmöguleika.







