
Hvernig gengur lífið dag frá degi? Er það í jafnvægi og allt eins og það á að vera? Er jafnvægi hvort sem litið er á veraldlega stöðu eða andlega? Lífið er eins og það er. Það er ekki alltaf sólskyn. Það koma reglulega lægðir með rok og rigningu. Við vitum að í heildar samhenginu er lægð hluti af vistkerfi að leita að jafnvægi. Stundum erum við stödd í miðju lægðarinnar. Þar er logn og gott veður, sama hvað gengur á þar sem stormurinn er mestur. Sama lögmál gildir varðandi þitt eigið líf. Ef þú ert í þinn miðju, þínum sannleik þá heldur þú alltaf jafnvægi átakalaust. Sama hvað gustar mikið frá þér þegar þú lætur til þín taka. Huldufólk hefur gefið okkur hugleiðslu sem hjálpar okkur að finna þessa miðju, finna kjarna okkar og sannleikann sem í honum býr. Þegar þú veist hver þú ert og hvers vegna þú ert hér, mun líf þitt vera í flæðandi jafnvægi. Hugleiðslan virkjar þekkinguna sem er í vitund jarðar og færir hana með lífsorkunni inn í líkama okkar. Þar skoðar hún hugsana og hegðunar munstrið og athugar hvort það myndar átakalausu flæðandi jafnvægi. Hinn möguleikinn er falskt jafnvægi sem hafa þarf fyrir að viðhalda með tilheyrandi striti, áhyggjum og ótta. Síðan leiðbeinir þessi þekking okkur að því jafnvægi sem er okkur eðlilegt. Við blómstrum átakalaust, líkt og planta sem vex átakalaut frá fræi í fullþroska plöntu sem ber ávöxt.
Þegar verkfræðingar vinna með CNC-vél lenda þeir oft í erfiðum vandamálum sem stundum er erfitt að greina á hönnunarstigi. Eitt algengasta vandamálið er hvernig á að meðhöndla þunnveggja mannvirki. Lítill stífleiki. Veggurinn beygist undir skurðkrafti. Þetta leiðir til titrings. Hristingarmerki birtast á yfirborðinu. Beygja veldur frávikum í víddum. Skrothraði eykst.
Þessi handbók fjallar um helstu áskoranir sem verkfræðingar standa frammi fyrir í þunnveggjavinnslu. Við munum einnig skoða hvaða CNC-vinnsluaðferðir skila árangri fyrir þessa erfiðu íhluti. Fimmása vinnsla breytir leiknum fyrir þunnveggjavinnslu. Við skulum skoða það nánar.
Af hverju er CNC vinnsla á þunnveggjum hlutum erfið?
Hver eru helstu vandamálin með þunnveggjahluta þegar kemur að CNC-vinnslu? Verkfræðingar NOBLE hafa bent á sex lykilatriði:
Lítil stífni og stöðug sveigja
Hugsaðu þér þunnan vegg. Hann hefur engan massa á bak við sig. Skurðtækið þrýstir á efnið. Þessi kraftur beygir vegginn frá verkfærinu. Síðan fjaðrar veggurinn til baka eftir skurðinn. Þetta er kyrrstæð sveigja.
Afleiðingin er víddarvilla. Hluturinn losnar úr vélinni, of lítill eða ekki eins kringlóttur. Starfsmenn mæla hann. Hann stenst ekki skoðun. Þetta vandamál versnar eftir því sem veggirnir þynnast. Hraðar frumgerðarkeyrslur leiða oft í ljós vandamálið snemma, en framleiðslumagn stækkar hvert einasta mistök.
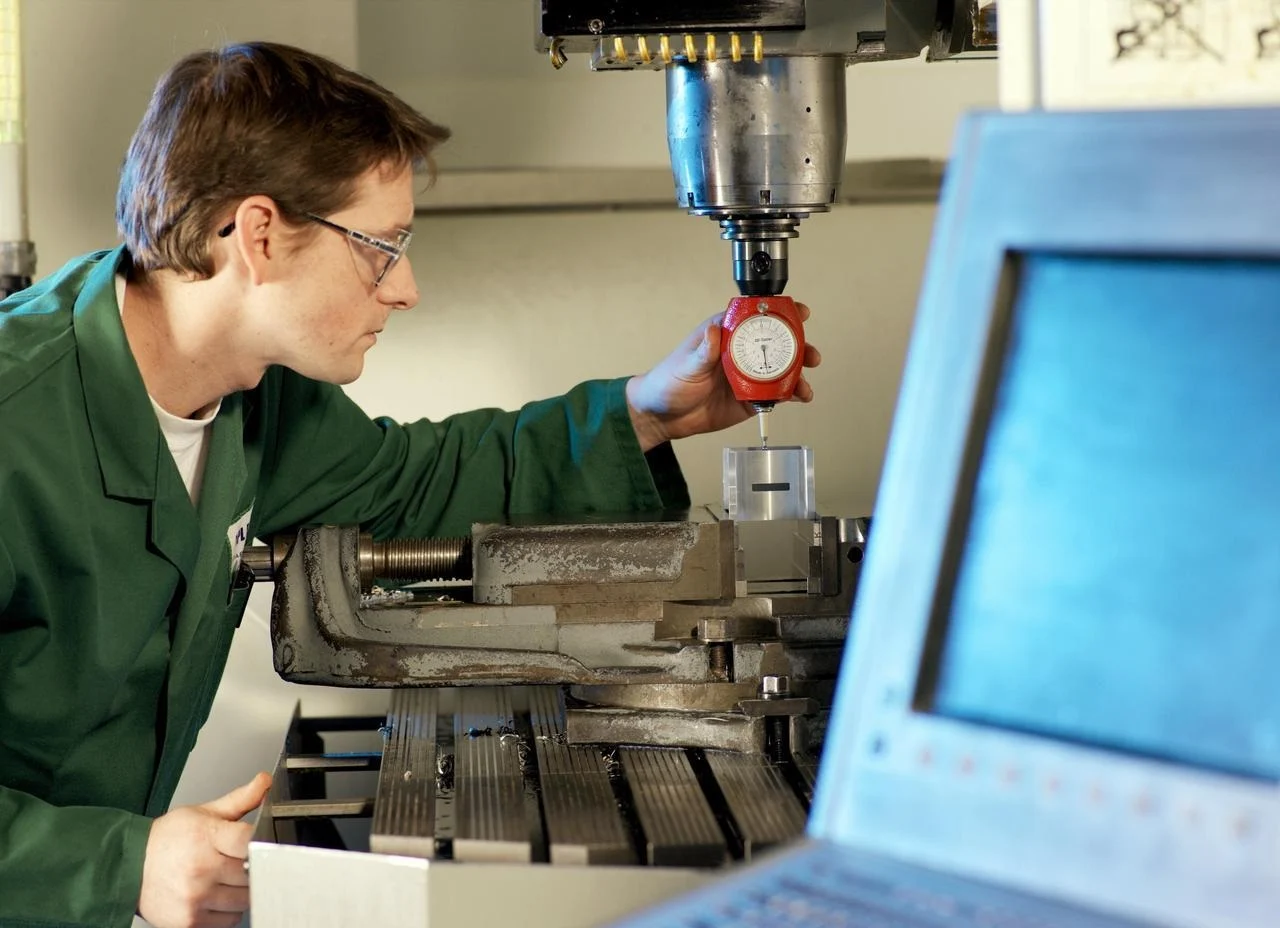
Gnag og harmonísk titringur
Sérhver hluti hefur sína eiginlegu tíðni. Þunnir veggir hafa lága eiginlegu tíðni. Tannhringingartíðni skurðarverkfærisins getur passað við þá eiginlegu tíðni. Þegar það gerist fer ómun fram. Veggurinn titrar. Öflugt.
Hristingarmerki birtast á fræsta yfirborðinu. Líftími verkfæris minnkar. Yfirborðsáferð versnar. Stundum verður titringurinn svo mikill að notandinn heyrir hann um allt verksmiðjugólfið. 5-ása vinnsla getur hjálpað hér vegna þess að stefna verkfærisins breytir virkni þess. En eðlisfræðin er sú sama. Lítill stífleiki býður upp á hristing.
Hitauppbygging og hitabreyting
Þunnir hlutar dreifa ekki hita vel. Massi málmblokk dregur hita frá skurðarsvæðinu. Þunnur veggur getur það ekki. Hiti safnast fyrir í efninu.
Veggurinn þenst út staðbundið. Síðan kólnar hann eftir vinnslu — lögunin breytist. Hitabreytingar kasta frávikum sem litu vel út strax eftir skurðinn. Starfsmenn mæla hlutinn klukkustund síðar og komast að því að hann hefur færst til. Þetta er martröð fyrir nákvæma CNC vinnsluvinnu . Lausnin felst í því að stjórna hitainnstreymi, ekki bara skurðkrafti.
Vinnuhald og klemmuaflögun
Venjulegur skrúfstykki virkar fínt fyrir heilan kubb. Kreistið hann fast. Kubburinn hreyfist ekki. En þunnveggja hluti? Önnur saga. Kjálkarnir á skrúfstykkinu kremja vegginn. Eða þeir afmynda heildarlögunina áður en skurðurinn byrjar jafnvel.
Starfsmenn mæla oft hluta eftir vinnslu. Síðan losa þeir um klemmuna. Veggurinn springur aftur í upprunalega afmyndaða lögun sína. Hlutinn fellur ekki undir skoðun. Vélvinnslan var ekki vandamálið. Klemmunin var það. Lausnirnar fela í sér mjúka kjálka, pottafestingar eða límfestingar. Endurhugsa þarf staðlaðar CNC vinnsluaðferðir fyrir þunna veggi.
Leifarspenna og aflögun
Málmefni kemur úr verksmiðjunni með innri spennu læstri inni. Valsun, útpressun og hitameðferð - öll þessi ferli skilja eftir spennu í efninu. Þegar vélvirki fjarlægir efni úr heilum blokk losnar þessi spenna ójafnt. Hluturinn aflagast.
Fyrir þykkan hluta er aflögun lítil. Fyrir þunnveggja hluta veldur sama spennulosun mikilli aflögun. Flatur veggur verður að bogadregnum vegg. Hringlaga eiginleiki verður sporöskjulaga. Grófvinnsluferlar og síðan spennulosandi lotur geta hjálpað. Hraðfrumgerð keyrir í lágspennuefnum eins og áli, sem getur leitt í ljós aflögunarmynstur áður en framleiðsla notar harðari málma.
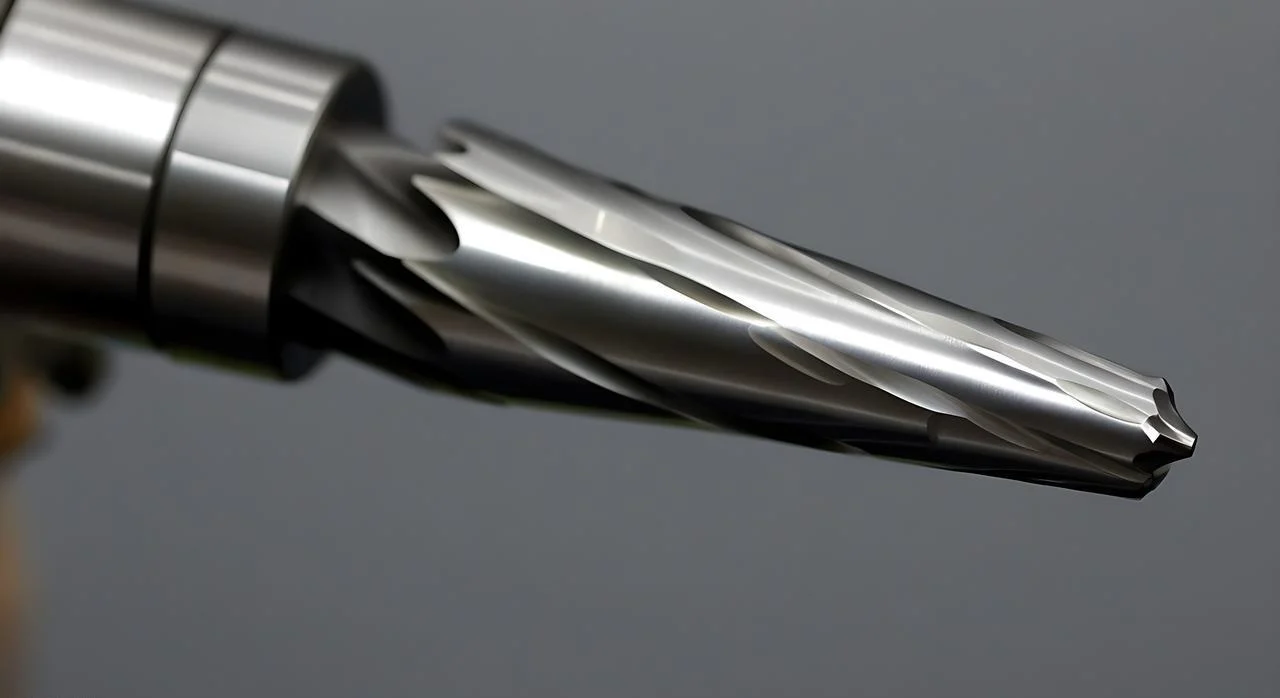
Verkfærasveigja
Skurðtækið beygist. Stuttur, þykkur endfræsari er stífur. Langur, mjór endfræsari er það ekki. Þunnveggja hlutar þurfa oft langdrægar verkfæri til að komast að djúpum hlutum. Þessi teygjanleiki kostar sitt.
Verkfærið sveigist undan skurðálagi. Sveigjan breytist þegar verkfærið snertir mismunandi veggþykkt. Yfirborðsáferð þjáist. Vikmörk færast til. Stundum brotnar verkfærið. 5-ása vinnsla gerir kleift að nota styttri verkfæri því hægt er að færa hlutinn. Styttri verkfæri þýða minni sveigju. Það er raunverulegur kostur þegar veggirnir eru þunnir og aðgengi þröngt.
Sannaðar aðferðir til að bæta þunnveggja CNC vinnslu
Hér eru fjórar flokkar af viðurkenndum aðferðum. Beittu þeim á verksmiðjugólfinu. Þunnveggja hlutar verða mögulegir í stað þess að vera sársaukafullir.
1. Festingar og stuðningur við vinnustykki
Fyllingarefni virka vel. Málmblöndur með lágu bráðnunarstigi hellast í holar einingar. Vélfræsið í gegnum þær. Bræðið þær út á eftir. Vax virkar fyrir plast. Úretan fyrir óvenjuleg form. Fórnarstuðningar og flipar binda þunna vegginn við þykkara efni. Skerið flipana af í endanum.
Lofttæmisspennur halda flötum, þunnum hlutum án þess að kremja þá. Mjúkir kjálkar með jöfnum lögun eru fræstir til að passa nákvæmlega við hlutinn. Engin punktálag. Engin vinding. Baktappar fara á bak við vasa og þunn vefi. Tappinn styður vegginn að neðan. Verkfærið ýtir. Tappinn ýtir til baka. CNC-vinnsla verður fyrirsjáanleg aftur.
2. Verkfæraslóð og skurðaraðferð
Minnkaðu skurðkraftinn. Minni kraftur þýðir minni sveigjanleika.
Háhraða vinnsla breytir leiknum. Létt geislavirk tenging. Hátt fóðrunarhraði. Trochoidal fræsing notar hringlaga verkfærabrautir til að halda tengingu lágu. Fólk sér miklar framfarir í þunnveggjavinnslu með þessari aðferð.
Klifurfræsun. Alltaf. Aldrei hefðbundin. Flísin byrjar þykk og þynnist. Verkfærið togar inn í vinnuna í stað þess að ýta frá. Skiptandi skurðarátt jafnar út eftirstandandi spennu á gagnstæðar veggi. Skerið annan vegginn upp. Skerið hinn vegginn niður. Kraftarnir jafna út.
Rampur og spírallaga inntak slá inn í hvert skipti sem inntakið er sogað. Inntakið knýr beint niður. Mikill kraftur. Mikill hiti. Rampur dreifir gripinu yfir vegalengdina. Spírallaga inntakið gerir það sama í hring. Fimmása vinnsla gerir kleift að fá betri inntakshorn fyrir þunnveggja vasa.
3. Val og uppsetning verkfæra
Hámarka stífleika verkfærisins. Stysta mögulega yfirhengi er ófrávíkjanlegt. Stingið verkfærinu eins langt út og þörf krefur. Ekki lengra.
Breytilegar flautu- og breytilegar helix-endfræsar brjóta upp sveiflur í sveiflum. Óregluleg bil á milli flauta kemur í veg fyrir að ómun myndist. Staðlað verkfæri nötra. Verkfæri með breytilegri rúmfræði skera mjúklega.
Verkfæri með stærri kjarnaþvermál eru stífari en venjulegar fræsar með endfræsi. Sama ytra þvermál. Meira stál í miðjunni. Karbíð er grunnurinn. CBN og PCD eru harðari og stífari en kosta meira. Fyrir þunna títanveggi borgar sig aukakostnaðurinn.
4. Rekstraröð
Stjórnaðu streitu í gegnum ferlisröðina. Lestu fyrst hlutinn. Skildu efnið eftir á veggjunum. Sendu hlutinn í spennulosun — hitauppstreymi eða lághita. Komdu síðan með hann til baka til frágangs.
Gróffræsingarferlið fjarlægir mest af efninu. Spennulosunin gerir hlutnum kleift að beygja sig af sjálfu sér, ekki við frágang. Síðan fjarlægir frágangurinn síðasta litla magnið. Veggurinn verður fyrir lágum skurðkrafti og engin eftirstandandi spennulosun.
Aðlögunarhæf frágangur skiptir líka máli. Margar léttar umferðir í stað einnar þungar umferðar. Fyrsta umferðin fjarlægir megnið af afgangsefninu. Önnur umferðin nær lokavíddinni. Veggurinn sveigist minna vegna þess að hver umferð fjarlægir minna efni. Hraðar frumgerðarkeyrslur hjálpa til við að stilla þessar raðir áður en framleiðslumagn bindur sig við aðferð.
Bestu CNC vinnsluaðferðirnar fyrir þunnveggja hluta
Ekki allar CNC vinnsluaðferðir meðhöndla þunna veggi á sama hátt. Fólk þarf að aðlaga ferlið að rúmfræði hlutarins. Svona bera helstu aðferðirnar sig saman.
CNC Milling (3, 4, 5 ásar) – Fjölhæfast
Rennibekkvinna á við um sívalningslaga þunnveggi. Rör, ermar, belgi og þunnveggja hringi. Hluturinn snýst. Verkfærið hreyfist línulega.
Afturbeyging dregur verkfærið frá festingunni. Þetta dregur úr ýtingum á löngum, þunnum veggjum. Flögnbeygja krefst margra léttra skurða í stað einnar þungrar skurðar. Stöðugar hvíldarstuðlar styðja hlutinn við snertipunkt verkfærisins. Fyrir mjög þunnveggja rör fyllir fólk innra hólfið með lágbræðslumálmblöndu áður en beygt er. Síðan bræða menn það út. Stuðningurinn gerir skurðinn mögulega.
CNC beygja (Rennibekkur) – Fyrir sívalningslaga hluta
Rennibekkvinna á við um sívalningslaga þunnveggi. Rör, ermar, belgi og þunnveggja hringi. Hluturinn snýst. Verkfærið hreyfist línulega.
Afturbeyging dregur verkfærið frá festingunni. Þetta dregur úr ýtingum á löngum, þunnum veggjum. Flögnbeygja krefst margra léttra skurða í stað einnar þungrar skurðar. Stöðugar hvíldarstuðlar styðja hlutinn við snertipunkt verkfærisins. Fyrir mjög þunnveggja rör fyllir fólk innra hólfið með lágbræðslumálmblöndu áður en beygt er. Síðan bræða menn það út. Stuðningurinn gerir skurðinn mögulega.
Svissneskur rennibekkur – Fyrir litla, þunna hluti
Þessi vél er framúrskarandi með smáa, þunna hluti. Þvermál undir 1.5 tommur. Læknisfræðilegir íhlutir. Tengihlutar fyrir rafeindabúnað. Örsmáar þunnveggja ermar.
Kosturinn er leiðarhylsunin. Hún styður efnið nákvæmlega þar sem verkfærið sker. Það er nánast engin yfirhenging. Efnið ýtist ekki frá. Fólk fær þunna veggi með einstakri ávölum yfirborðseiginleikum. Hraðfrumgerðasmíði á svissneskum rennibekk leiðir oft í ljós að hlutur er vélrænn þegar hefðbundin beygja bregst.
Rafmagns losunarvinnsla (EDM) – Fyrir mjög þunna veggi
Stundum eru skurðkraftar óvinurinn. Jafnvel léttir fræsingarkraftar beygja vegg. EDM leysir það. Það er enginn skurðkraftur. Neisti eyðir efnið.
Þetta virkar fyrir veggi þynnri en 0.3 millimetrar. Hert stál er algeng notkun. Mót með þunnum rifjum. Lækningatæki með viðkvæmum eiginleikum. Ókosturinn er hraði. EDM er hæg. En fyrir mjög þunna veggi í hörðum málmum er þetta eina áreiðanlega aðferðin.
Laser- og vatnsþrýstihylki – Fyrir 2D þunn snið
Þessar aðferðir virka fyrir þunn tvívíddarprófíla. Flata hluti. Þéttingar, millilegg, þunnar sviga. Efnið verður ekki fyrir skurðkrafti. Leysitækni notar hita. Vatnsþota notar slípiefni í vatni undir miklum þrýstingi.
Hvorug aðferðin skapar sveigju. Takmörkunin er rúmfræðin. Leysi- og vatnsþota geta ekki skorið djúpa vasa eða innri þrívíddareiginleika. Þær henta best fyrir gegnumskurð í sléttu efni.
Tafla yfir úrræðaleit fyrir fljótlegar upplýsingar
Starfsmenn á verksmiðjugólfinu þurfa skjót svör. Hér er stutt handbók. Tengdu vandamálið við lausnina. Engin kenning. Bara það sem virkar..
| Áskorun | Besta stefnu |
| Hrollur | Trochoidal verkfærabrautir ásamt breytilegri riffræsingu. Óregluleg bil á rifjum brýtur upp sveiflur í sveiflum. |
| Hrun (veggur hrynur) | Fyllingarefni inni í holrýminu. Lágtbráðnandi málmblöndu eða vax. Mjúkir kjálkar, vélrænir og fræstir til að passa við lögun hlutarins. Engin punktálag. |
| Hitasöfnun | Háhraðavinnsla til að halda flísálagi léttum. Kælivökvi í gegnum verkfærið til að draga hita frá skurðarsvæðinu. |
| Aflögun eftir að klemmunni hefur verið aflétt | Grófgerðið hlutinn. Sendið hann til spennulosunar. Takið hann með til baka til frágangs. Hlutinn aflagast við spennulosun, ekki við frágang. |
| Þunn gólflyfting | Lofttæmisspennan togar gólfið niður flatt. Ofurlímfesting fyrir smáhluti á fórnarplötu. Brjótið hlutinn af með hita eða leysi. |
Rekstraraðilar sem beita þessum aðferðum geta dregið úr úrgangstíðni, aukið rekstrartíma véla og aukið líkurnar á að hlutar standist skoðun.
Algeng mistök sem ber að forðast við CNC vinnslu á þunnveggjum hlutum
Hér eru nokkur mistök sem verkfræðingar NOBLE hafa rekist á við vinnslu þunnveggja hluta. Forðist þessi fjögur. Verkið verður miklu auðveldara.
Notkun hefðbundinna raufar á þunnum veggjum
Rifa með fullri breidd grípur inn í allt þvermál verkfærisins. Skurðkraftar aukast. Veggurinn sveigist. Skerið byrjar að skrapast. Hluturinn rispast oft. Trochoidal fræsing eða háhraða vinnsla með léttum radíal tengingu virkar betur. Lítil millistig. Hátt fóðrunarhraði. Veggurinn verður fyrir minni krafti og helst þar sem hann á að vera.
Hunsa klifurfræsingarátt
Klifurfræsing er ekki valfrjáls fyrir þunna veggi. Verkfærið bítur í efnið. Flísin byrjar þykk og endar þunn. Skerið togar inn í vinnustykkið. Hefðbundin fræsing gerir hið gagnstæða. Verkfærið nuddar fyrst og sker síðan. Flísin byrjar þunn og endar þykk. Skerið ýtir sér frá veggnum. Beygjan á sér stað strax.
Of mikið verkfæraframhengi
Sérhver millimetri af yfirhengi umfram það sem þarf dregur úr stífleika. Verkfærið beygist. Skjálfti byrjar. Yfirborðsáferð rýrnar. Margir vélvirkjar grípa langt verkfæri og keyra það. Það er mistök. Notið stysta verkfærið sem nær að eiginleikanum. Ef óhjákvæmilegt er að nota langt verkfæri skal nota keilulaga hálsfræsara eða verkfæri með stærri kjarnaþvermál. Stífleiki skiptir meira máli en þægindi.
Gleymdu að losna við streitu áður en þú klárar
Gróffræsing fjarlægir megnið af efninu. Leifarspenna læsist inni í efninu og losar. Hluturinn hreyfist. Ef notandi fer beint í frágang, þá sker frágangsferlið lögun sem er ekki lengur í takt. Úrgangshraðinn eykst.
Lagfæringin er einföld en oft sleppt. Grófmetið hlutinn. Fjarlægið hann úr vélinni. Sendið hann í spennulosun — hitauppstreymi eða lághita. Setjið hann síðan upp aftur til frágangs. Hlutinn nær stöðugleika við spennulosun. Í frágangsferlinu sér maður hlut sem hreyfist ekki. Hraðfrumgerðasmíði án þessa skrefs gefur falskt sjálfstraust. Framleiðslumagn leiðir sannleikann í ljós. Sleppið ekki spennulosun.
Um NOBLE – Nákvæmni CNC vinnsla af þunnveggjum hlutum
NOBLE er sérhæfð CNC vinnslustöð. Fólk leitar til okkar ef það þarfnast nákvæmra og flókinna íhluta.
Áherslan er á að leysa erfið verkefni. Þunnveggja hluta sem aðrar verksmiðjur hafna. Þröng vikmörk sem ýta undir getu vélarinnar. Krefjandi efni eins og títan, Inconel og hertu stáli. Við höfum áralanga reynslu í nákvæmri framleiðslu.
Helstu CNC vinnslugetu okkar
CNC fræsun (3, 4 og 5 ása)
Háhraðavinnsla fyrir þunna veggi og djúpa vasa. Samtímis fimmása vinnsla fyrir flóknar útlínur og undirskurð. Fimmása möguleikinn gerir kleift að fá styttri verkfæri og fá betri aðgang að erfiðum eiginleikum.
CNC beygjuvél (beinandi verkfæri og fjölása)
Þvermál allt að 300 millimetrum. Beygjubúnaður gerir kleift að beygja fræsivélar í einni uppsetningu. Minni meðhöndlun þýðir betri nákvæmni. Færri líkur á mistökum.
Rennibekkur af svissneskri gerð
Rennihaus með rennilás. Tilvalið fyrir lækninga- og rafeindabúnað með litlum þvermál og þunnveggjum. Leiðarhylsun styður efnið við skurðinn. Lágmarks sveigja. Mikil nákvæmni.
Viðbótarferli
Vírsniðsvinnsla fyrir hörð efni og þunnar raufar. Yfirborðsslípun til að tryggja flatnæmi og áferð. Leysimerking til að tryggja rekjanleika. Samsetning á staðnum ef þörf krefur. Fólk býður einnig upp á frágangsþjónustu. Afgrátun, óvirkjun og anóðisering. Ein verksmiðja. Margir skref.
Gæðavottanir
Traust skiptir máli í nákvæmnivinnu. Vottanir okkar sanna að kerfin virka.
ISO 9001: 2015
Gæðastjórnunarkerfi. Stöðug gæði. Stöðugar umbætur. Strangt ferlaeftirlit og skjölun.
ISO 13485: 2016
Gæðastjórnun lækningatækja. Þessi vottun staðfestir getu okkar til að framleiða íhluti fyrir skurðtæki, ígræðslur og greiningarbúnað. Bætt rekjanleiki. Áhættustýring. Fylgni við reglugerðir.
Hvers vegna að eiga í samstarfi við okkur fyrir þunnveggja hluta?
Reynd þekking á festingum og verkfæraleiðum. Við útrýmum aflögun í stað þess að berjast gegn henni. Vottuð gæðakerfi tryggja að allir þunnveggja hlutar uppfylli prentunarforskriftir. Engin gisk. Engin endurvinnsla.
Ítarleg CAM forritun knýr vélar okkar. HSM. Trochoidal fræsing. Aðlögunarhæf hreinsun. Allt fínstillt fyrir eiginleika með litla stífni. Fólk sem keyrir staðlaðar verkfæraslóðir á þunnum veggjum eyðir hlutum. Við gerum það ekki.
Hraðfrumgerðarframleiðsla gerir viðskiptavinum kleift að prófa aðferðir áður en framleiðsla hefst. Eitt stykki eða tíu þúsund stykki. Við stækkum. Sömu aðferðirnar og virka fyrir frumgerð virka fyrir framleiðslulotu. Það er GÓFLEGI munurinn.
FAQ
Af hverju er CNC vinnsla á þunnveggjum hlutum talin erfið?
Þunnveggja hlutar skortir stífleika. Lítill stífleiki er kjarnavandamálið. Skurðkraftar þrýsta á vegginn. Hann sveigist. Titringur byrjar. Skermerki birtast á yfirborðinu. Hiti myndast vegna þess að þunnir hlutar geta ekki dreift honum. Leifar af spennu frá hráefninu losna við vinnslu. Fjaðrir eyðileggja mál. Hefðbundnar klemmur gera illt verra. Skrúfkjálkar kremja vegginn eða beygja allan hlutinn áður en skurður hefst jafnvel.
Hver er besta verkfærastígan fyrir þunna veggi?
Trochoidal fræsing, ásamt hraðvinnslu, er almennt talin besta aðferðin. Lítil geislavirk tenging virkar vel. Venjulega fimm til tíu prósent af þvermál verkfærisins. Mikil ásdýpt heldur verkfærinu skerandi. Niðurstaðan er lágur skurðkraftur sem helst stöðugur. Hristingur minnkar verulega. Þeir sem skipta úr hefðbundinni rauf yfir í trochoidal slóð sjá strax bata.
Hvaða CNC vinnsluaðferð er best fyrir þunnveggja hluta?
Svarið fer eftir rúmfræði hlutarins.
- CNC mölun með Háhraða- eða trochoidal-aðferðir virka best fyrir hús, vasa og rif. Fimmása vinnsla bætir við möguleikanum á að halla verkfærinu og draga úr gripkrafti.
- CNC beygja með Stöðug hvíld eða útvíkkandi dorn meðhöndlar rör og ermar vel. Stuðningurinn kemur í veg fyrir að þau falli saman við skurðinn.
- Svissnesk gerð rennibekkir Excel á þunnveggja hlutum með smáum þvermál. Undir 1.5 tommur. Leiðarhylsun styður efnið alveg við skurðarpunktinn.
- Wire EDM is Fyrir öfgafullar aðstæður. Veggir þynnri en 0.3 millimetrar. Hert efni. Enginn skurðkraftur þýðir engin beygja yfirleitt.
- Leysi- eða vatnsþota skera virkar Fyrir flata, þunna tvívíddarprófíla. Þéttingar, millilegg, einfaldar sviga.
Geturðu séð um bæði frumgerðasmíði og stórfellda framleiðslu á þunnveggjum hlutum?
Já. Hraðframleiðsluþjónusta okkar fyrir 1 til 10 einingar gerir viðskiptavinum kleift að prófa hönnun sína áður en þeir hefja fjöldaframleiðslu. Sama framleiðsluferli er hægt að stækka til að framleiða 10,000 einingar eða fleiri. ISO-vottað gæðastjórnunarkerfi NOBLE tryggir að allt sem við gerum sé fyrsta flokks, í hvert skipti. Við erum alltaf á sömu blaðsíðu, sama hvort það er fyrsta eða 10,000. Við fylgjum reglunum og erum alltaf innan settra vikmörka. Það er það sem við stefnum að.







