
Ljósfræðilegir vettvangar eru faldir hetjur nútímatækni. Þeir gera hálfleiðaraþrykk, myndgreiningu í geimferðum og leysigeislakerfi mögulega. Þessir vettvangar eru nauðsynlegir í umhverfi þar sem mikil áhætta er og nákvæmni skiptir mestu máli. Vinnsla á ljósfræðilegum vettvangi er vandleg smíði á stífum, stöðugum undirstöðum. Þessir undirstöður halda hlutum í fullkominni röðun. Jafnvel lítill skekkja, aðeins míkrómetri frávik, getur eyðilagt afköst kerfisins. Árið 2026 er heimsmarkaðurinn virði yfir 26 milljarða Bandaríkjadala. Hann vex um 11.2% á hverju ári. Þessi handbók leiðir þig í gegnum allt ferlið, frá efnisvali til lokaeftirlits. Þessi CNC vinnsluhandbók útskýrir CNC fræsingu , slípun, EDM og leysiskurð . Við fjöllum um nákvæmnisstaðla, efnisval frá málmum til akrýls og hvernig á að velja réttan samstarfsaðila. Góð tækni og efni skipta miklu máli. Þetta leiðir til áreiðanlegrar afkasta kerfisins. Rétt nálgun sparar bæði tíma og peninga.
Yfirlit yfir Vélræn vinnsla á ljósleiðara
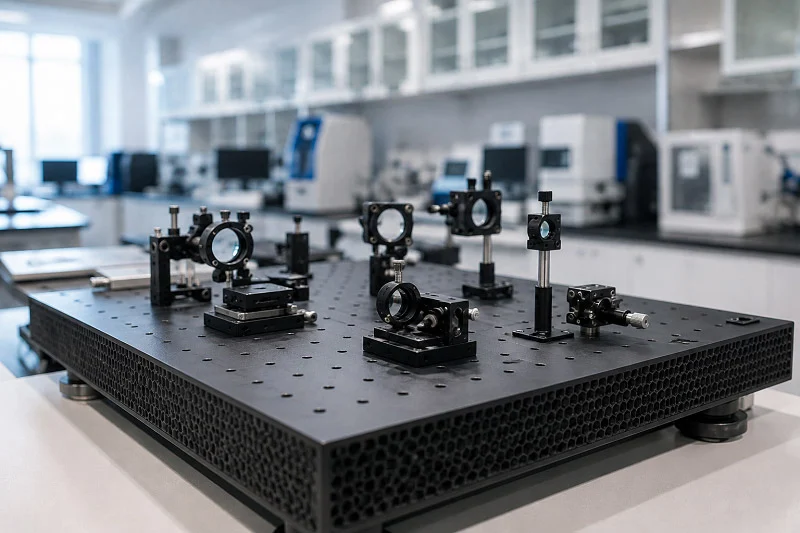
Hugsaðu um ljósfræðilegan grunn eins og grunn húss. Sérhvert kerfi þarfnast mjög trausts grunns. Þessi grunnur heldur linsum, speglum og skynjurum fullkomlega raðað upp. Án hans geta jafnvel bestu hlutar ekki unnið saman.
Að skilgreina sjónræna vettvanga og notkun þeirra
Hvað telst sem sjónrænn pallur
Pallur er stífur rammi sem heldur hlutum á sínum stað. Þessir hlutar eru meðal annars linsur, speglar, leysir og skynjarar. Pallurinn verður að geta ekki beygst og snúið. Hann verður einnig að þola hita og kulda án þess að breyta lögun.
Algengar gerðir eru meðal annars brauðborð, borð og festingarplötur. Brauðborð eru með skrúfgötum til að festa hluti. Borð eru stærri og þyngri. Þau eru með eiginleikum sem draga úr titringi. Festingarplötur geyma minni samstæður.
Helsta einkennið er stöðugleiki. Pallurinn getur ekki beygst undan þyngd. Hann getur ekki breytt um lögun með hitastigsbreytingum. Þessi stöðugleiki kemur frá efnisvali og smíði þess.
Lykilatvinnugreinar og notkunartilvik
Pallur birtast í mörgum hátæknigreinum. Hálfleiðaraframleiðsla notar þá í litografíuvélum. Þessar vélar prenta örsmáar rafrásir á kísilþynnur. Pallurinn verður að halda þynnunni stöðugri innan nanómetra. Sérhver hreyfing eyðileggur örgjörvann.
Myndgreiningarkerfi fyrir geimferðir reiða sig einnig á þessi kerfi. Gervihnettir nota þau til að geyma myndavélar og sjónauka. Kerfið verður að þola titring frá geimskoti. Það verður einnig að virka í miklum hita og kulda. Leysikerfi eru einnig háð stöðugum undirstöðum. Læknisfræðilegir leysir, skurðarverkfæri og rannsóknarleysir þurfa öll á þessu að halda.
Rannsóknarstofur nota borð á hverjum degi. Eðlisfræðingar og verkfræðingar byggja tilraunir á þeim. Þessi borð prófa nýjar hugmyndir. Frá skammtafræði til ljósleiðara skiptir kerfið máli. Þessi kerfi krefjast oft CNC búnaðar. Þetta tryggir nákvæmni og endurtekningarhæfni.
Af hverju nákvæmni er ekki samningsatriði
Áhrif flatleika á sjónræna afköst
Flatleiki er mikilvægasta mælingin. Flatur flötur gerir ljósgeislum kleift að ferðast beint. Ef yfirborðið er ójafnt beygjast eða dreifast geislarnir. Þetta veldur merkjatapi og mælingavillum.
Hugsaðu þér leysigeisla sem fer yfir borð. Geislinn endurkastast af nokkrum speglum. Hver spegill stendur á pallinum. Ef pallurinn er ekki flatur halla speglarnir sér örlítið. Geislinn missir þá skotmarkið. Afköst kerfisins minnka. Nákvæmni tapast.
Þolmörk eru afar þröng. Flatleiki verður oft að vera innan við 0.005 mm yfir 300 mm. Það er um það bil einn fimmti af breidd mannshárs. Til að ná þessu þarf nákvæma framleiðslustjórnun. Hvert skref í vinnsluferlinu skiptir máli. CNC vélar hjálpa til við að viðhalda þessu nákvæmnistigi.
Raunverulegar afleiðingar lélegrar vinnslu
Léleg vinnsla veldur raunverulegum vandamálum. Í framleiðslu hálfleiðara eyðileggur slæmur grunnur skífur. Hver skífa kostar þúsundir dollara. Ein misræmi sóar heilli framleiðslulotu.
Í geimferðum þýðir bilaður pallur misheppnað verkefni. Ekki er hægt að festa gervihnetti á braut um jörðu. Pallurinn verður að virka fullkomlega í fyrsta skipti. Læknisfræðileg leysigeislakerfi krefjast einnig nákvæmni. Rangstilltur geisli gæti skaðað sjúkling.
Kostnaðurinn við lélega vélræna vinnslu fer lengra en bara peningar. Hann felur í sér tímatap, skaða á orðspori og öryggisáhættu. Þessi handbók hjálpar þér að forðast þessi vandamál. Með því að skilja kröfurnar geturðu valið réttu aðferðina. Rétta ferlið bjargar þér frá kostnaðarsömum mistökum. Þessi handbók sýnir þér hvernig á að gera það rétt.
Ferli sem henta fyrir vinnslu á ljósleiðara
Rétt aðferð við vinnslu á ljósleiðara fylgir skýrri röð. Hvert skref fjarlægir efni á stýrðan hátt. Þetta kemur í veg fyrir spennuuppbyggingu og tryggir þröng vikmörk. Þessi handbók um CNC vinnslu fjallar um helstu aðferðir sem þú þarft að kunna.
CNC Milling Techniques
CNC-fræsun er aðal aðferðin til að móta palla. Val á CNC-búnaði fer eftir rúmfræði hlutarins og nauðsynlegri nákvæmni.
3-ása vs. 5-ása vinnsla
Þriggja ása CNC vél hreyfist eftir X, Y og Z línum. Hún hentar vel fyrir flata fleti og einföld form. Flestir pallar eru með flata toppa og festingargöt. Þriggja ása vél sér um þetta á skilvirkan hátt. Hún er líka hagkvæm.
5-ása CNC vél bætir við tveimur snúningsásum. Þetta gerir verkfærinu kleift að nálgast það frá hvaða sjónarhorni sem er. Flóknar vélar með hallandi eiginleikum njóta góðs af 5-ása vinnslu. Það dregur úr villum vegna breytinga á staðsetningu. Fyrir þröng vikmörk skila 5-ása vélar þeirri nákvæmni sem þú þarft.
Einnig er til 2.5-ása vinnsluaðferð. Þessi hentar vel fyrir borun og vasaskurð. Margar vélar nota 2.5-ása vinnu fyrir holumynstur.
Að ná upphaflegri rúmfræði og flatneskju
Gróffræsing fjarlægir megnið af efninu. Þetta færir hlutinn nær endanlegri lögun. Hálffrágangur notar fínni verkfæri og minni skurði. Þetta undirbýr yfirborðið fyrir lokaferlið.
Yfirborðsframleiðsluferlið fylgir viðurkenndri aðferð. Fyrst skal skilgreina yfirborðið í CAM hugbúnaði með því að nota CAD líkan, jöfnu eða punktský. Búið til hraðvirka verkfæraslóð fyrir efnisfjarlægingu til að grófa eyðublaðið í næstum fullkomið form. Keyrið þetta á CNC slípivél.
Næst kemur grófslípun og fínslípun. Notið kúluverkfæri til að grófslípa yfirborðið, byrjað neðan frá og unnið upp á við. Mælið hlutinn á mælikerfi og notið villukortið til að búa til leiðréttingarferla. Endurtakið þar til yfirborðsvillan er ásættanleg. Skiptið síðan yfir í fínni kúluverkfæri og endurtakið sömu mælingadrifnu leiðréttingarferlið fyrir fínslípun. Þetta tryggir nákvæmni í lokarúmfræðinni.
Þetta lokaða ferli breytir CNC-vélinni í nákvæmnisverkfæri. Vélin leiðréttir sín eigin villur út frá raunverulegum gögnum. Að fylgja þessari CNC-vinnsluleiðbeiningu hjálpar þér að ná réttum árangri.
Ítarlegar vinnsluaðferðir
Sumir eiginleikar krefjast sérhæfðra ferla umfram fræsingu.
Nákvæm CNC mala og Lapping
Nákvæm slípun notar slípiefni til að fjarlægja lítið magn af efni. CNC slípivélar framleiða mjög flatt yfirborð fyrir vinnslu. Fyrir palla er slípun oft síðasta skrefið til að ná flatninni. Slípun notar laust slípiefni á milli hlutans og flatrar plötu. Það nær enn þrengri vikmörkum. Ferlið er hægt en býður upp á mikla nákvæmni.
Eftir slípun fylgir undiropsslípun. Slípið fínslípaða yfirborðið með undiropsslípun. Notið innbyggða mælitækni til að reikna út fjarlægingarfallið og leiðbeina frekari leiðréttingum. Þetta fínpússar yfirborðið til að fá hágæða niðurstöður.
EDM og leysirvinnsla fyrir flóknar aðgerðir
EDM notar rafneista til að tæra efni. Það virkar vel fyrir harða málma og flókin form. EDM býr til eiginleika sem fræsun nær ekki til, eins og örrásir eða djúpar raufar með þröngum hornum.
Laservinnsla notar einbeitta geisla til að skera efni. Hún er frábær fyrir lítil göt, fín mynstur og flókin form. Bæði EDM og laservinnsla eru verðmætar viðbætur við CNC vinnsluferlið. Þær meðhöndla smáatriðin sem fræsun skilur eftir sig.
Surface Finishing og meðferð
Lokaáferð yfirborðsins skiptir jafn miklu máli og rúmfræðin. Gróft yfirborð dreifir ljósi og fangar óhreinindi.
Pólun fyrir sjónræna skýrleika
Pússun fjarlægir smásæju toppana sem eftir eru við slípun. Hún skapar slétt, spegilkennt yfirborð. Þetta er mikilvægt fyrir palla sem endurkasta ljósi eða sitja í ljósleiðum. Pússunarferlið verður að vera stjórnað til að forðast ný mistök. Notið stöðugan þrýsting og slípiefnisstærð. Mældu yfirborðið reglulega til að fylgjast með framvindu.
Húðun og anodisering fyrir endingu
Húðun verndar pallinn gegn sliti og tæringu. Anóðisering er algeng meðferð á áli. Hún býr til hart, endurskinslaust yfirborð. Þetta dregur úr villiljósi og bætir afköst ljósbúnaðar.
Fylgdu þessum leiðbeiningum til að ná sem bestum árangri:
- Hreinsuð kornbygging (ASTM E112 Grade 6 eða fínni) til að stuðla að jafnri poruþróun
- Yfirborðsfrágangur að meðalgrófleika Ra ≤ 0.4 μm fyrir aukna oxíðjafnvægi
- Stýrð anóðunarbaðefnafræði fyrir stöðuga oxíðmyndun
- Forðist notkun lífrænna litarefna; notið gegnsæjar eða ólífrænar meðferðir til að draga úr uppsöfnun rokgjörna efna.
- Nikkelasetatþétting til að draga úr rakastigsdreifingu
- Eftir-anóðunarbökun til að fjarlægja raka og rokgjörn efni
- Notkun þéttra annarra húðunarhúða (sol-gel, raflaus nikkel eða Acktar) fyrir umhverfi með mikla hita
Þessi skref tryggja að húðunin virki vel til langs tíma. Pallurinn helst stöðugur og áreiðanlegur.
Nákvæmnikröfur fyrir vinnslu á ljósleiðara
Nákvæmni er allt sem skiptir máli í smíði sjóntækjapalla. Tölurnar eru mjög strangar. Pallur sem lítur fullkomlega út í þínum augum getur samt sem áður fallið á öllum mikilvægum prófunum. Í þessum kafla eru útskýrðar nákvæmar upplýsingar um forskriftir sem þú þarft að vita, hvernig á að athuga þær og hvers vegna þær skipta máli fyrir lokaútgáfu kerfisins.
Að skilja flatneskju og samsíða þolmörk
Dæmigert þolsvið
Þolmörk fyrir flatneskju fyrir ljósleiðara eru á míkronbilinu. Algeng forskrift er að flatneskju sé innan við 0.005 mm yfir 300 mm spennu. Það er um það bil einn fimmti af breidd mannshárs. Samsíða milli efri og neðri yfirborða er oft á sama bili. Sumar háþróaðar notkunarleiðir eru enn þrengri, niður í 0.002 mm.
Þessar tölur virðast ótrúlega litlar. En þær eru mögulegar með réttu ferli. CNC-vinnsluferlið verður að fara í margar umferðir. Grófskurður fjarlægir mest af efninu. Hálffrágangur færir hlutinn nær forskriftinni. Lokafrágangur færir nauðsynlega flatneskju. Í hverju skrefi eru notuð fínni verkfæri og minni skurðir. Að sleppa einhverju skrefi leiðir til bilunar.
Efnið skiptir líka máli. Ál hreyfist meira við vinnslu en stál. Invar hreyfist varla. Þolmörk þín ættu að passa við efnisval þitt. 0.005 mm flatneskjuforskrift fyrir áli krefst nákvæmrar spennustýringar. Sömu forskrift fyrir Invar er auðveldara að ná.
Mælingartækni og verkfæri
Þú getur ekki treyst augunum þínum fyrir þessar mælingar. Þú þarft verkfæri sem mæla í míkronum. Hnitamælitæki (CMM) eru helstu verkfærin fyrir þetta verk. CMM notar snertimæli til að skanna yfirborðið. Það skráir þúsundir punkta og reiknar út flatnið út frá gögnunum.
Truflunarmælingar gefa enn meiri nákvæmni. Þessi aðferð notar ljósbylgjur til að mæla yfirborðshæð. Hún getur greint breytingar allt niður í nanómetra. Truflunarmælar eru dýrir og þurfa stýrð herbergi. Þeir eru þess virði fyrir mikilvæga notkun.
Yfirborðsplötur og mælikvarðar einfalda eftirlit. Setjið pallinn á granítplötu. Færið mælikvarða yfir yfirborðið. Þessi aðferð greinir stórar villur en er ekki eins nákvæm og snúningsmælingavél (CMM). Notið hana fyrir fljótlegar athuganir, ekki lokaprófanir.
Hitastig hefur áhrif á allar mælingar. Málmur þenst út og minnkar við hita. Mælið í hitastýrðu herbergi við 20°C (68°F). Látið hlutinn standa og stilla áður en mælt er. Ef ekki, verða mælingarnar rangar.
Upplýsingar um yfirborðsáferð
Ra, Rz og gæðastaðlar fyrir ljósfræði
Yfirborðsáferð lýsir fíngerðri áferð efnisins. Tvær megintölur eru notaðar: Ra og Rz. Ra er meðalhrjúfleiki yfirborðsins. Rz mælir mesta hæðarmuninn milli tinda og dala. Báðar skipta máli fyrir sjónkerfi.
Algeng Ra-gildi fyrir ljósfræðilega palla eru á bilinu 0.4 til 0.8 míkrómetrar. Slípuð yfirborð geta náð 0.1 míkrómetra eða meira. Rz-gildi eru venjulega fjórum til sex sinnum hærri en Ra. Hlutfallið fer eftir því hvaða vinnsluferli er notað.
Staðlar fyrir sjónræna gæðakröfur ná lengra en einfaldlega ójöfnur. Þeir taka einnig tillit til bylgju, rispa og grafa. Yfirborð getur haft gott Ra en samt dreift ljósi vegna bylgju. Full vottun á sjónrænum gæðakröfum krefst truflunarprófunar. Þetta staðfestir að yfirborðið uppfylli allar forskriftirnar, ekki bara eina tölu.
Hvernig Lok hefur áhrif á kerfisafköst
Yfirborðsáferð hefur bein áhrif á hvernig kerfið virkar. Hrjúf yfirborð dreifa ljósi. Þetta veldur villiljósi í ljósleiðinni. Villiljós lækkar birtuskil og skapar hávaða í mælingum. Í leysigeislakerfum geta hrjúf yfirborð valdið óæskilegum ljósbrotsmynstrum.
Áferð hefur einnig áhrif á endingartíma pallsins. Gróf yfirborð fanga óhreinindi og ryk. Þau eru erfiðari að þrífa. Þau veita meira svæði fyrir tæringu til að byrja. Slétt yfirborð kemur í veg fyrir þessi vandamál.
Kröfur um frágang ættu að passa við notkunina. Pallur sem heldur spegli þarf betri frágang en sá sem heldur skynjara. Hugsið um hvar pallurinn er staðsettur í ljósleiðinni. Hlutir nálægt ljósgjafanum þurfa bestu fráganginn. Hlutir lengra í burtu þola aðeins hrjúfari yfirborð.
Víddarstöðugleiki og hitastjórnun
Efnisval fyrir hitastöðugleika
Öll efni þenjast út við upphitun. Varmaþenslustuðullinn (CTE) segir til um hversu mikið. Ál hefur CTE um 23 ppm/°C. Stál hefur um 12 ppm/°C. Invar, nikkel-járn málmblanda, lækkar niður í um 1.2 ppm/°C.
Valið fer eftir rekstrarumhverfi þínu. Rannsóknarstofa með stöðugu hitastigi getur notað ál. Notkun í geimferðaiðnaði stendur frammi fyrir miklum hitabreytingum. Þær þurfa Invar eða svipuð efni með litla þenslu. Pallurinn verður að halda stillingu yfir allt hitastigsbilið.
Samsvörun efnis skiptir einnig máli. Ef pallurinn og ljósleiðararnir hafa mismunandi CTE, þenjast þeir út á mismunandi hraða. Þetta skapar spennu og skekkju. Veljið efni með svipaða CTE fyrir mikilvægar samsetningar.
Streitulosun og öldrunarferli
Vélræn vinna veldur innri spennu í efnið. Skurðverkfæri ýta og toga í málminn. Þetta skilur eftir læsta spennu inni í málminum. Með tímanum losnar sú spenna. Hluturinn afmyndast. Flatleiki tapast.
Spennulosunarferli koma í veg fyrir þetta vandamál. Hitameðferð notar efnið til að slaka á innri spennu. Hluturinn er hitaður hægt, haldið við hitastigið og síðan kældur hægt. Þetta ferli getur tekið klukkustundir eða daga. Það er nauðsynlegt fyrir nákvæmnishluta.
Náttúruleg öldrun er annar möguleiki. Hluturinn stendur í vikur eða mánuði eftir grófa vinnslu. Spennan losnar hægt og rólega. Þá fer hlutinn í sína lokavinnslu. Þessi aðferð kostar tíma en viðheldur nákvæmni.
Sumar verkstæði nota lághitameðferð. Hluturinn er kældur niður í mjög lágt hitastig. Þetta stöðugar uppbyggingu efnisins. Það virkar vel fyrir stál og aðra málma. Ferlið eykur kostnað en bætir langtímastöðugleika.
Besta aðferðin sameinar spennulosun og vandlega vinnslu. Gróffræsið hlutinn. Losið um spennu. Gerið síðan lokafráganginn. Þessi röð læsir rúmfræðina. Hlutinn helst flatur í mörg ár, ekki bara vikur.
Hvert skref í þessu ferli krefst aga. Meginreglur CNC-vinnslu eiga við allan tímann. Mælið, leiðréttið og mælið aftur. Þessi lokaða hringrásaraðferð gefur þá nákvæmni sem ljósfræðikerfið þitt þarfnast. Fyrirhöfnin borgar sig í áreiðanlegri afköstum og færri bilunum á vettvangi.
Lykilatriði í hönnun fyrir vinnslu á ljósleiðara
Góð hönnun er mjög mikilvæg. Snemmbúnar ákvarðanir þínar hafa áhrif á kostnað, nákvæmni og hversu lengi pallurinn helst stöðugur. Í þessum kafla eru lykilákvarðanir varðandi vinnslu á ljósleiðarapalli útskýrðar.
Efnisval fyrir sjónpalla
Ál, stál og Invar
Ál er algengasti kosturinn. Það er létt, auðvelt að skera og ódýrt. Málmblanda 6061-T6 er auðveld í vélrænni vinnslu. Málmblanda 7075-T6 er sterkari. Báðar tegundirnar virka vel fyrir flesta undirlagspalla.
Stál er stífara og dempar titring betur. Það kostar meira og vegur meira. Stál hentar vel fyrir stóra palla sem þurfa aukinn styrk.
Invar er besti kosturinn. Það þenst varla út við hita, þannig að það helst stöðugt við hitastigsbreytingar. Flug- og mælitæki nota oft invar. Það kostar meira og tekur lengri tíma að vinna það.
Rétta efnið fer eftir því hvar það er notað. Rannsóknarstofa með stöðugu hitastigi getur notað ál. Gervihnöttur sem þolir mikinn hita og kulda þarfnast Invar. Hvert CNC-efni hefur sína kosti og galla.
Acryl CNC vinnsla fyrir frumgerð
Akrýl er snjallt val fyrir prófanir snemma. Þetta gegnsæja plast er auðvelt að skera og ódýrt í kaupum. Með CNC-vélavinnslu á akrýl er hægt að prófa gatamynstur og hlutauppsetningar áður en skipt er yfir í málm.
Ókosturinn er hitastöðugleiki. Akrýl þenst út meira en málmur. Það þolir ekki þröng vikmörk þegar hitastig breytist. En fyrir sönnunargögn er akrýl frábært.
Vinnsla á akrýli er svipuð málmi. Hún notar skarpari verkfæri og hægari hraða. Hiti getur brætt plastið, þannig að kæling er mikilvæg. Hönnunarráð fyrir CNC með akrýli eru meðal annars að forðast skarpar innri horn og halda veggþykktinni jöfnum.
CNC-vinnsla á akrýli virkar vel fyrir litlar upplagnir. Magn frá 10 til 1000 eininga er hagkvæmt. Þú getur prófað hönnunina áður en þú eyðir í málmframleiðslu. Akrýl gerir þér einnig kleift að sjá inn í samsetninguna. Þetta hjálpar þér að greina vandamál með röðun snemma. Vinnsla á akrýli er hraðari en á málmi, þannig að þróunarferlið er styttra.
Burðarvirkishönnun fyrir stífleika
Rifbein og hunangsseiðabyggingar
Flatar plötur beygjast þegar þungi er settur á þær. Með því að bæta við rifjum undir þær verða þær stífari án þess að bæta við mikilli þyngd. Rifin liggja þvert á beygjustefnuna. Þau hætta að beygjast og halda yfirborðinu sléttu.
Hunangskakalaga byggingar eru enn stífari miðað við þyngd sína. Tvær þunnar yfirborðsplötur halda kjarna úr hunangsseim á milli. Þessi hönnun stenst beygju í allar áttir. Hún hentar vel fyrir stóra palla þar sem þyngd skiptir máli.
Vélræn vinnsla verður að meðhöndla þessa eiginleika vandlega. Djúp holur og undirskurðir valda því að verkfæri beygja sig. Þetta hefur áhrif á nákvæmni. Haldið eiginleikunum auðvelt að ná til með venjulegum verkfærum. Jafn veggþykkt kemur í veg fyrir aflögun við vinnslu.
Titringsdempunareiginleikar
Titringur eyðileggur sjónmælingar. Pallurinn verður að taka upp orku í stað þess að senda hana áfram. Efnisval hjálpar. Steypujárn og stál dempa titring á náttúrulegan hátt. Ál hleypir þeim í gegn.
Bættu við dempunareiginleikum í hönnunina þína. Fylltu hola hluta með dempunarefni. Notaðu lagskipta dempun, þar sem seigfljótandi plata liggur á milli tveggja málmlaga. Þessir eiginleikar draga úr titringi við vinnslu og titringi við notkun.
Festingar- og stillingareiginleikar
Nákvæmar holur og raufar
Festingargöt halda sjóntækjahlutum á sínum stað. Staðsetning þeirra skiptir jafn miklu máli og stærð þeirra. Götamynstur verða að passa við hlutana sem þau halda. Staðsetning raufanna gerir þér kleift að stilla við samsetningu.
Þolmörk fyrir þessa eiginleika eru venjulega ±0.01 mm til ±0.05 mm. Yfirborðsgrófleiki er á bilinu Ra 0.4 μm og Ra 1.6 μm. Þessar tölur krefjast nákvæmrar eftirlits með skurðkrafti og sveigju verkfærisins.
Fyrir hluti sem eru ekki mjög stífir eru stærðarvikmörkin venjulega frá ±0.01 mm til ±0.05 mm og yfirborðsgrófleiki er oft á milli Ra 0.4 μm og Ra 1.6 μm. Til að ná þessum tölum þarf nákvæma stjórnun á skurðkrafti, hitabreytingum og beygju verkfæra.
Kinematísk festingar og viðmiðunarfletir
Kínematískar festingar gera þér kleift að setja hluti á sama stað aftur og aftur. Þær nota þrjá snertipunkta til að ákvarða einstaka staðsetningu. Þessi hönnun forðast of miklar skorður og tryggir sömu röðun í hvert skipti.
Viðmiðunarfletir gefa vélvirkjum stöðugan upphafspunkt. Þessir flatu, vélrænu fletir eru notaðir sem merkingar fyrir mælingar. Þeir verða að vera vélrænir fyrst og geymdir á öruggum stað í síðari skrefum.
| Hönnunarþáttur | Áhrif á stífni | Áhrif á hagkvæmni |
| Stífleiki vélarinnar | Minnkar titring og beygju | Minnkar sóun og endurnýjar vinnu |
| Verkfæraval | Minnkar beygju verkfæra | Gerir verkfærin endingarbetri |
| Starfsfólk | Heldur hlutanum stöðugum | Kemur í veg fyrir mistök |
| Þolmörk forskrift | Einbeitir sér að lykilfletum | Lækkar kostnað um 15-30% |
| Hönnun fyrir framleiðslu | Heldur uppbyggingu sterkri | Gerir vinnslu einfaldari |
Þessi handbók um CNC-vinnslu leggur áherslu á skipulagningu. Sérhver hönnunarvalkostur hefur áhrif á lokaniðurstöðuna. Einbeittu þér að því að gera vinnsluna auðvelda. Forðastu djúp holrými. Stilltu vikmörk sem passa við það sem vélarnar þínar geta gert. Þessi skref halda kostnaði niðri og viðhalda nákvæmni. Réttar hönnunarvalkostir bæta einnig nákvæmni lokasamsetningar. Og þær auka heildarafköst kerfisins.
Algengar áskoranir í vinnslu á ljósleiðara
Sérhvert vinnsluverkefni hefur sínar hindranir. Frá frumgerðum af akrýl til framleiðslulota á málmi, hvert efni hefur sínar eigin áskoranir í för með sér. Hiti veldur þenslu. Titringur skilur eftir sig merki. Leifarspenna veldur því að hlutar afmyndast. Að gera þetta rétt byrjar á því að skilja þessar áskoranir. Þessi handbók um CNC vinnslu fjallar um algengustu vandamálin og lausnir þeirra.
Stjórna hitauppstreymi
Hiti er falinn óvinur. Þegar málmur hitnar þenst hann út. Mismunandi efni þenjast út á mismunandi hraða. Þetta veldur skekkju.
Efnissamsvörun og bætur
Veljið efni með svipaða þensluhraða. Invar hreyfist varla við hitabreytingar. Málmblöndur eins og AlSiC bjóða upp á stýrða þenslu. Þetta útrýmir þörfinni fyrir vélræna bætur. CTE uppfyllir kröfur tækjanna. AlSiC er létt. Það vegur þriðjungi minna en hefðbundnar málmblöndur. Mikil stífleiki bætir röðun. Fyrir frumgerðasmíði býður akrýl CNC vinnsla upp á fljótlega leið til að prófa hönnun. En akrýl þenst meira út en málmur. Akrýl virkar vel fyrir prófanir á fyrstu stigum.
Hitastýrt umhverfi
Hitastýring byrjar í verkstæðisumhverfinu. Haldið gólfinu við 20°C (68°F). Leyfið hlutunum að stöðugast áður en skorið er. Virk kælikerfi fjarlægja hita af skurðarsvæðinu. Jöfnunarreiknirit aðlaga CNC vinnslubreytur í rauntíma. Þetta viðheldur nákvæmni við langar aðgerðir. Eftir ræsingu getur nákvæmnin sveiflast í 30 mínútur. Þetta veldur aflögun botns. Að keyra upphitunarferli hjálpar. Það sama á við um eftirlit með hitastigi í gegnum allt ferlið.
Að lágmarka titring og suð
Titringur skilur eftir sig merki á yfirborðinu. Hann eyðileggur flatnina. Sjónræn afköst þjást þegar titringur er ekki stjórnaður. CNC-vélin verður að vera rétt stillt upp.
Val á verkfærum og hagræðing á spindli
Rúmfræði verkfæris skiptir máli. Stíft verkfæri stenst beygju. Beitt verkfæri sker hreint. Snælduhraði hefur einnig áhrif á titring. Finndu rétta jafnvægið. Rétt samsetning af stífleika vélarinnar, rúmfræði verkfæris og skurðarbreytum stjórnar titringi. Þessi handbók fjallar um grunnatriðin. Notaðu þau í hverri CNC uppsetningu. Sérhvert CNC vinnsluskref þarfnast vandlegrar skipulagningar.
Festingar- og dempunaraðferðir
Hvernig þú heldur hlutanum skiptir máli. Laus festing gerir hlutanum kleift að hreyfast. Stífur festing heldur honum stöðugum. Utanaðkomandi uppsprettur skapa lágtíðni titring í jörðu niðri. Þessir titringar á míkrómetrastigi spilla árangri í CNC vinnslu á nanóskala. Sjálförvaður titringur kemur frá CNC vélinni sjálfri. Notaðu titringseinangrandi púða. Bættu við dempunarefni við hönnun pallsins. Samþætt nálgun sameinar hitauppbót og titringsdempun. Þetta tryggir stöðuga nákvæmni í öllu vinnsluferlinu.
Koma í veg fyrir aflögun efnis
Efni hreyfist við skurð. Innri spenna losnar. Hluturinn aflagast. CNC-vélin verður að taka tillit til þessara krafna.
Streitulosun fyrir og eftir vélræna vinnslu
Byrjið með efnum sem eru spennulétt. Efni sem eru með O-temperaþol hafa minni innri spennu. Margar spennuléttingarlotur milli gróffræsingar og frágangs hjálpa. Hver lota slakar á málminum. Innri spenna nær jafnvægi áður en lokavíddir eru skornar. Þetta kemur í veg fyrir aflögun eftir skurð. Ferlið tekur tíma en borgar sig. Fyrir akrýl er spennulétting einfaldari. Glóðun plastsins fyrir vinnslu dregur úr innri spennu. Nákvæmni batnar með hverri lotu. Nákvæmni er háð réttri spennuléttingu.
Réttar klemmuaðferðir
Klemmkraftur getur valdið vandamálum. Hefðbundnar klemmur beita staðbundnum þrýstingi. Hlutinn fjaðrar til baka eftir að hann losnar. Pottunaraðferðir leysa þetta vandamál. Fyllið holrými með stífu vaxi eða málmblöndu með lágt bræðslumark. Þetta veitir tímabundna stífleika. Það dreifir stuðningnum jafnt. Komið er í veg fyrir aflögun vegna fjaðrandi afturvirkrar aflögunar. Hlutinn helst flatur eftir að klemmurnar eru losnar. Það bætir við skrefi í CNC vinnsluferlinu.
Bestu starfsvenjur fyrir vinnslu á ljósleiðara
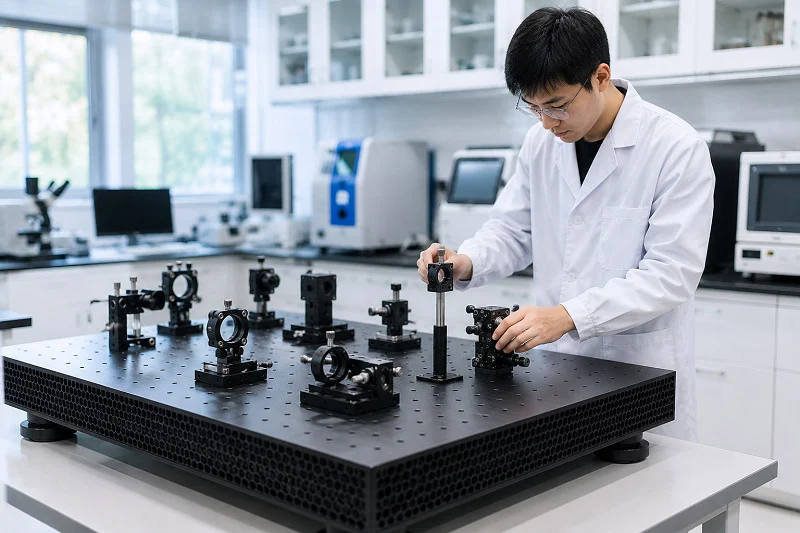
Til að fá rétta vinnslu á ljósleiðaraplötum þarf meira en góð verkfæri. Þú þarft rétta samstarfsaðilann, nákvæmar athuganir og skynsamlega fjárútlát. Þessar aðferðir hjálpa þér að forðast kostnaðarsöm mistök.
Í samstarfi við reynda vélvirkja
Samstarfsaðili þinn í vinnslu hefur áhrif á velgengni þína. Verkstæði sem þekkir til sjóntækni finnur vandamál áður en þau kosta þig peninga. Þau veita einnig endurgjöf um hönnun til að auðvelda framleiðslu hluta. Biddu um innsýn í DFM snemma, ekki eftir að þú ert búinn með teikningar.
Spurningar til að spyrja vinnslufélaga þinn
Áður en þú skuldbindur þig, spurðu þá nákvæmra spurninga um hvað þeir geta gert:
- VarmastjórnunarstefnaSpyrjið um kælingaraðferðir eins og háþrýstiloftblástur eða gufuúðaða olíuþoku. Góð verkstæði sýnir hvernig þær koma í veg fyrir að hiti valdi útslætti og innri spennu.
- Verkfæra- og skurðarrúmfræðiAthugið hvort þau noti verkfæri sem eru gerð fyrir plast — jákvæða halla, slípaðar flautur, demantverkfæri. Venjuleg málmskurðarverkfæri geta valdið vandræðum.
- Festingar- og klemmuaðferðirSpyrjið hvernig þeir halda hlutanum ykkar. Lofttæmisborð, tvíhliða límband eða mjúkir kjálkar dreifa þrýstingnum og koma í veg fyrir sprungur.
- Geta eftir vinnsluGakktu úr skugga um að þeir framkvæmi pússun og slípun innanhúss. Útvistun getur leitt til ójafnrar niðurstöðu.
- Gæðaeftirlit og vottanirSpyrjið um CMM vélar og vottanir eins og ISO 9001 eða ISO 13485. Þessar staðfesta að vikmörk séu allt að ±0.01 mm.
Samstarfsaðili eins og NOBLE, leiðandi kínverskur framleiðandi, býður upp á frábæra þjónustu og sérfræðiþekkingu. Þeir hjálpa viðskiptavinum að fara frá frumgerð til fjöldaframleiðslu á skilvirkan hátt. Verkfræðingar þeirra vinna með þér að hönnunarbótum áður en vinnsla hefst.
prototyping samanborið við framleiðslulotur
Frumgerðasmíði og framleiðsla krefjast mismunandi aðferða. Fyrir frumgerðir er akrýl fljótlegt og ódýrt. Með CNC-vélavinnslu á akrýli er hægt að prófa gatamynstur og röðun hratt. Þú finnur hönnunarvandamál áður en þú eyðir í málm.
Framleiðslulotur þurfa strangari stjórnun. CNC-vélavinnslan verður að vera endurtakanleg. Slit á verkfærum, hitabreytingar og efnismunur hafa öll áhrif á niðurstöður. Samstarfsaðili þinn ætti að skrá hvert skref. Þeir ættu einnig að fylgjast með því hversu margir hlutar standast skoðun.
Gæðaeftirlit og skoðunarreglur
Vandað gæðaferli verndar peningana þína. Það byrjar á því að athuga hráefnið og endar með lokastærðarprófunum. Hvert skref skiptir máli fyrir sjóntæki.
Aðferðir við skoðun í vinnslu
Athuganir við vinnslu greina vandamál snemma. Fyrsta greinarskoðun kannar allar mikilvægar víddir áður en framleiðsla hefst að fullu. Þetta notar skönnunarmæla (CMM) sem er kvarðaður samkvæmt ISO 10360. Regluleg sýnataka meðan á vinnslu stendur kannar vikmörk eins og raunverulega staðsetningu og flatnæmi. Athuganir á yfirborðshrjúfleika í miðri framleiðslu nota flytjanlega prófílmæla. Þessir staðfesta áferð yfirborðsins áður en lokafrágangur er gerður.
Lokastaðfesting og skjölun
Lokaskoðun skilur ekkert eftir tilviljuninni. 100% skoðun á mikilvægum eiginleikum á CMM býr til litakóðað kort af villum. Prófílmælar í rannsóknarstofugæðum skanna allt ljósleiðaraflið. Þeir mæla hrjúfleika og bylgjur frá toppi til dals. Reyndir skoðunarmenn leita að smáum rispum og óhreinindum áður en þeir þrífa með ómskoðun.
Skjölun er líka mikilvæg. Þú þarft að rekja alla hluta. Samræmisvottorð, skoðunarskýrslur og efnisvottanir vernda þig síðar meir.
Að jafna kostnað, tíma og gæði
Sérhvert verkefni hefur þrjú takmörk í huga. Snjallar ákvarðanir tryggja háa gæði án þess að eyða of miklu.
Hvar á að fjárfesta vs. hvar á að spara
Eyddu peningum í gæði efnis og streitulosun. Þetta kemur í veg fyrir bilanir síðar. Sparaðu í eiginleikum sem eru ekki mikilvægir. Lausar vikmörk á festingargötum stytta vinnslutíma. Þessi handbók um CNC vinnslu segir að beina nákvæmni þar sem ljósfræði þarfnast hennar. Frumgerðir úr akrýl spara peninga snemma. Málmframleiðsla er þess virði að eyða meira í.
Atriði sem þarf að hafa í huga varðandi afhendingartíma fyrir flókna hluti
Flóknar verkvangar taka tíma. Streitulosandi ferli ein og sér geta aukið daga. Skipuleggið margar vinnsluferlar. Hver vinnsla fjarlægir minna efni en gerir hlutinn nákvæmari. Hraðaðar tímalínur neyða til flýtileiða. Flýtileiðir skaða nákvæmni. Bætið við aukatíma í áætlun ykkar. Látið samstarfsaðila ykkar vita af afhendingartímaþörf snemma. Góður samstarfsaðili hjálpar ykkur að skipuleggja aðgerðir vel.
Rétt ferli vegur vel á milli þessara þriggja þátta. Mælið, skráið og leiðréttið. Þessi aðferð veitir ykkur verkvanga sem virka vel í mörg ár.
Samstarf við NOBLE um vinnslu á ljósleiðarapöllum
Að velja réttan framleiðsluaðila skiptir gríðarlega miklu máli. NOBLE leggur áherslu á málm- og plastvinnslu. Við bjóðum upp á alhliða þjónustu frá hönnun til samsetningar. Það þýðir að þú vinnur með einu teymi frá upphafi til enda. Engin þörf á að jonglera með mörgum söluaðilum. Engar upplýsingar glatast milli verkstæða. Bara einn ábyrgur samstarfsaðili fyrir vinnsluþarfir þínar á ljóskerfum.
Framleiðslugeta okkar
Full þjónusta frá hönnun til samsetningar
Flestar verkstæði skera bara hluti. NOBLE gengur lengra. Verkfræðingar okkar fara yfir hönnunina þína áður en við snertum efni. Við greindum hugsanleg vandamál snemma. Við leggjum til breytingar sem gera hluti auðveldari í framleiðslu. Þessi hönnunaraðferð sparar þér tíma og peninga.
Þjónusta okkar nær yfir allt framleiðsluferlið. Við sjáum um efnisöflun, vinnslu, yfirborðsmeðferð og samsetningu. Þú færð fullunnar samsetningar tilbúnar til samþættingar. Þessi heildarþjónustulíkan dregur úr áhættu í framboðskeðjunni þinni. Hún styttir einnig markaðssetningu. Fyrir flóknar sjóntækjapallar einfaldar það allt að hafa einn samstarfsaðila.
Háþróaður CNC og frágangsbúnaður
Verksmiðjan okkar notar háþróaðar CNC vélar. Við höfum 3 ása og 5 ása fræsara fyrir flóknar rúmfræðir. Við notum einnig nákvæmnisslípunarbúnað fyrir kröfur um þétta flatneskju. Þessi búnaður sér um allt frá grófri skurði til lokafrágangs.
Við vinnum með fjölbreytt efni. Algengustu valmöguleikarnir eru ál, stál og Invar. Við vinnum einnig með akrýl til frumgerðar. CNC-vélavinnsla á akrýl gerir þér kleift að prófa hönnun fljótt og ódýrt. Frágangsgeta okkar felur í sér anodiseringu, fægingu og húðun. Hvert skref fylgir ströngum gæðaferlum.
Vottanir og gæðatrygging
ISO 9001:2015 vottaðir ferlar
Gæði eru ekki loforð. Þau eru kerfi. NOBLE hefur ISO 9001:2015 vottun. Þessi alþjóðlegi staðall nær yfir alla þætti starfsemi okkar. Hann tryggir stöðuga gæði í öllum verkefnum. Gæðastjórnunarkerfi okkar fylgist með hverju skrefi vinnsluferlisins. Við skráum allt. Við mælum allt. Við bætum okkur stöðugt.
Þessi vottun þýðir að þú færð sömu gæði í hvert skipti. Hvort sem þú pantar eina frumgerð eða þúsund framleiðslueiningar, þá helst ferlið það sama. Þessi samræmi skiptir máli fyrir vinnslu á ljósfræðilegum kerfum. Kerfin þín reiða sig á endurteknar niðurstöður.
ISO 13485:2016 fyrir nákvæmniforrit
Við höfum einnig ISO 13485:2016 vottun. Þessi staðall á við um framleiðslu lækningatækja. Hann krefst enn strangari eftirlits en ISO 9001. Þessi vottun sýnir skuldbindingu okkar við nákvæmni. Hún sannar að við getum tekist á við verkefni þar sem bilun er ekki möguleiki.
Læknisfræðilegir leysir, greiningarbúnaður og skurðaðgerðarkerfi reiða sig öll á ljósfræðilega kerfi. Þessi forrit þurfa hæsta gæðaeftirlit. ISO 13485 vottun okkar veitir þér traust. Þú veist að hlutar þínir uppfylla ströngustu kröfur.
Af hverju að velja NOBLE fyrir sjónglerjapallana þína?
Verkfræðisamstarf og stuðningur við DFM
Við tökum ekki bara við pöntunum. Við vinnum með verkfræðingunum þínum. Teymið okkar veitir endurgjöf um hönnun fyrir framleiðsluhæfni snemma í hönnunarfasanum. Við hjálpum þér að hámarka hönnun þína með tilliti til kostnaðar og afkasta. Þetta samstarf kemur í veg fyrir dýr mistök síðar meir.
Til dæmis gætum við lagt til að breyta djúpum vasa fyrir grynnri vasa. Þessi litla breyting gæti stytt vinnslutíma verulega. Eða við gætum mælt með öðru efni sem uppfyllir forskriftir þínar á lægra verði. Þessar upplýsingar byggjast á áralangri reynslu. Þær spara þér peninga í hverju verkefni.
Skuldbinding við nákvæmni og áreiðanleika
Nákvæmni er grunnurinn að okkar mati. Öll vinnsluverkefni á ljósleiðarapöllum fá sömu athygli. Við notum kvarðaðan búnað og þjálfaða starfsmenn. Við skoðum hluta á mörgum stigum. Við leggjum fram öll skjöl með hverri sendingu.
Skuldbinding okkar nær lengra en til einstakra hluta. Við byggjum upp langtímasambönd við viðskiptavini okkar. Við skiljum vörur þínar og gæðakröfur. Þessi skilningur gerir okkur kleift að skila betri árangri með tímanum. Þegar þú þarft samstarfsaðila sem getur vaxið með þér, þá skilar NOBLE árangri.
Þessi handbók fjallar um efni, ferla og bestu starfsvenjur. Síðasta skrefið er að velja réttan samstarfsaðila. Með NOBLE færðu tæknilega þekkingu, vottaða gæði og einlægt samstarf. Þessi samsetning breytir góðri hönnun í áreiðanleg sjónkerfi.
Þessi handbók um CNC-vinnslu fjallaði um efni og ferli. Vinnsla á ljósfræðilegum pöllum krefst djúprar þekkingar. Landslagið árið 2026 krefst strangari vinnsluvikmarka og nýrra aðferða. Akrýl CNC-vinnsla notar akrýl. Akrýl er auðvelt að skera. Akrýl hentar vel á fyrstu stigum. Akrýl sparar peninga í þróun. Nákvæm vinnsla og gæðaeftirlit eru stöðug. CNC-vinnsla krefst vandlegrar skipulagningar til að ná góðum árangri. Rétt uppsetning á CNC og hvert skref krefjast athygli. Nútímalegur CNC-búnaður og hæfir CNC-starfsmenn skila gæðaniðurstöðum. Nákvæm CNC-vinna og áreiðanleg CNC-vinnsla tryggja árangur. CNC-ferlið krefst aga. Þetta ferli skilgreinir árangur. Rétt vinnsla og fínvinnsla skilar árangri. Samræmd vinnsla byggir upp traust. Fyrir flókin verkefni, vinsamlegast samstarfaðu við NOBLE fyrir fulla þjónustu. Framtíð pallavinnslu þarfnast samstarfsaðila sem vex með þér.
Algengar spurningar um vinnslu á ljósleiðara
Hversu flatneskjulegt stig ætti góður sjónpallur að hafa?
Flestar forskriftir biðja um 0.005 mm umfram 300 mm. Fyrir háþróaða notkun fer það niður í 0.002 mm. Rétt CNC uppsetning og efnisval hjálpar þér að ná þessum tölum í hvert skipti.
Hvernig hefur efnisvalið áhrif á hvernig pallurinn virkar?
Ál er létt og ódýrt. Stál eykur stífleika. Invar breytir varla stærð með hita. Fyrir frumgerðir býður CNC-vinnsla á akrýli upp á hraða og ódýra leið til að prófa hönnun. Akrýl sparar tíma og peninga.
Er akrýl góður kostur til að prófa ljósfræðilega palla?
Já. CNC-vinnsla með akrýl er hraðvirk og sparar peninga. Þú getur prófað holumynstur og röðun fljótt. Mundu bara að akrýl þenst út meira en málmur. Akrýl virkar til að sanna hugmyndina, ekki fyrir lokaafurðir. Notaðu akrýl til að athuga hönnunina þína.
Hvaða vinnsluferli virkar best fyrir ljósfræðilega palla?
CNC-fræsun ræður við flestar gerðir. Nákvæm slípun og lípun gefur mjög slétt yfirborð. EDM og leysiskurður skapa flókin form. Hvert CNC-skref byggir á því síðasta. Rétt röð skiptir máli.
Hvernig tekst þú á við hitauppstreymi við skurð?
Haldið hitastigi verkstæðisins við 20°C. Látið hlutana hvíla áður en þeir eru skornir. Notið virk kælikerfi. Notið lágan hraða fyrir CNC-vinnslu með akrýli til að koma í veg fyrir bráðnun. Rétt uppsetning með CNC-vél kemur í veg fyrir hitatengd mistök. Akrýl þarfnast sérstakrar umhirðu.
Hvað veldur aflögun í hlutum ljósleiðara?
Innri spenna frá skurði losnar með tímanum. Hluturinn breytir um lögun. Spennulosun milli gróf- og frágangsferla kemur í veg fyrir þetta. Rétt klemmun hjálpar einnig. Akrýlhlutar geta afmyndast vegna hitauppsöfnunar við CNC-vinnslu.
Hvaða vottanir skipta máli þegar valið er samstarfsaðila í vélrænni vinnslu?
ISO 9001:2015 nær yfir almenna gæðastaðla. ISO 13485:2016 á við um læknisfræðilega vinnu og nákvæmnisvinnu. Þessar vottanir sýna að verkstæði fylgir ströngum ferlum. Fyrir vinnu á ljósfræðilegum kerfum skipta þær miklu máli. CNC-vinnsla á akrýli krefst sömu gæðastaðla.
Hvernig tekst þér að halda jafnvægi á milli kostnaðar og nákvæmni fyrir sjóntæknikerfi?
Eyddu peningum í gæði efnis og streitulosun. Sparaðu í eiginleikum sem eru ekki mikilvægir. Notaðu akrýl CNC vinnslu fyrir frumgerðir. Færðu þig yfir í málm til framleiðslu. Akrýl hjálpar þér að prófa án mikils kostnaðar. Góður CNC samstarfsaðili hjálpar þér að finna rétta jafnvægið.







