

CNC-vinnsla með vélmennaörmum breytir hráu áli, stáli og verkfræðiplasti í gír, liði, festingar og hylki. Þessir hlutar hafa oft vikmörk upp á ±0.001 til ±0.005 tommur. Þetta bil er ekki ágiskun. Birt vélmennaviðmið sýna vikmörk upp á ±0.005 tommur fyrir armatengingar allt að 100 mm, ±0.002 tommur fyrir legugöt og gírviðmót og ±0.002 tommur fyrir servófestingarflöt.
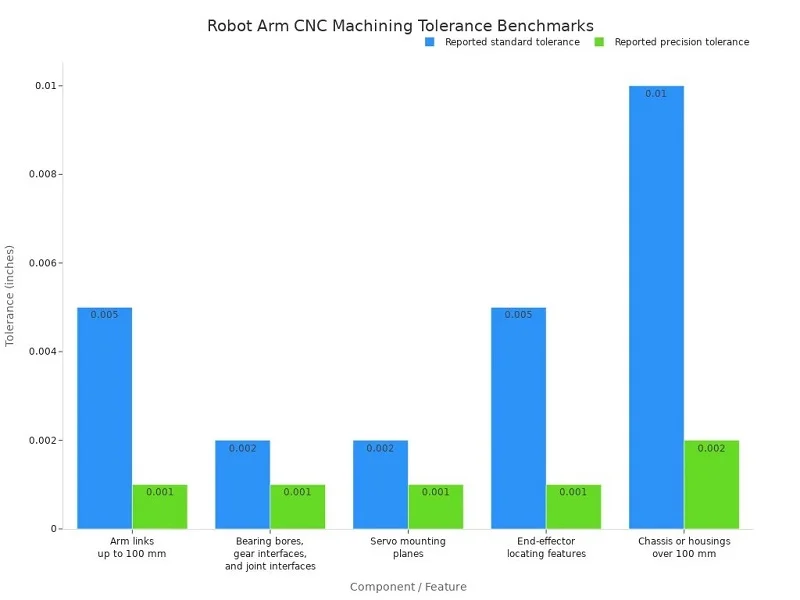
Almennar leiðbeiningar um CNC-vinnslu telja ±0.005 tommur sem algengt tvíhliða vikmörk. Nákvæm húsvinna er þrengri: ásholur eru innan ±0.001 tommu og sammiðja er 0.002 tommur. Efni, vikmörk, nákvæmniskröfur og framleiðsluáskoranir hafa öll áhrif á lokaafurðina.
CNC vinnsla á vélmennum og algengum íhlutum
Að skilgreina CNC vinnslu á vélmennum
Frádráttarframleiðsla fyrir vélfærahluta
CNC-vinnsla með vélmennaörmum er frádráttarferli. Hún sker efni af heilum blokk þar til óskað lögun birtist. Þessi aðferð er steypt og smíðað með móti eða deyja. Þrívíddarprentun smíðar hluti lag fyrir lag, svo þessi aðferð er líka ólík. Frádráttaraðferðir virka best fyrir CNC-unnar vélmennahluta þegar vikmörk eru þrengri en ±0.01 mm. Flókin form og framleiðslulotur frá 10 til 5,000 stykki kjósa einnig þessa aðferð.
Hlutverk frumgerðar og framleiðslu
CNC-vinnsla nær bæði yfir frumgerðasmíði og framleiðslu. Verkstæði nota 3+2 ása og samtímis 5 ása vinnslu sem áreiðanlega brú á milli þessara tveggja. 3D prentun hentar vel fyrir frumgerðir og grindarvirki. En CNC-vinndir vélmennahlutar eru enn besti kosturinn þegar styrk-til-þyngdarhlutfall, yfirborðsáferð og endingartími málms skipta máli. Liðtengdir liðir, áhrifavaldar, gírkassar og skynjarahús eru öll háð þeirri áreiðanleika.
Mekanískir kjarnaíhlutir
Grunn- og festingarplötur
Undirstöður og festingarplötur eru undirstaðan. Þessir hlutar þurfa að vera flatir og stöðugir. MIC-6 steyptar álplötur og Durabar eru algengar fyrir stórar flatar plötur. Þær halda flatleika sínum eftir vinnslu vegna lágs innri spennu.
Armhlutar og tenglar
Armhlutar bera álag og stjórna því hversu langt vélmennið nær. Algeng efni eru ál 7075-T6 og 6061-T6. Báðir eru léttir, sterkir og auðveldir í vinnslu. Anodiserun gerir þessi yfirborð betur slitþolin.
Úlnliðs- og enda-áhrifaviðmót
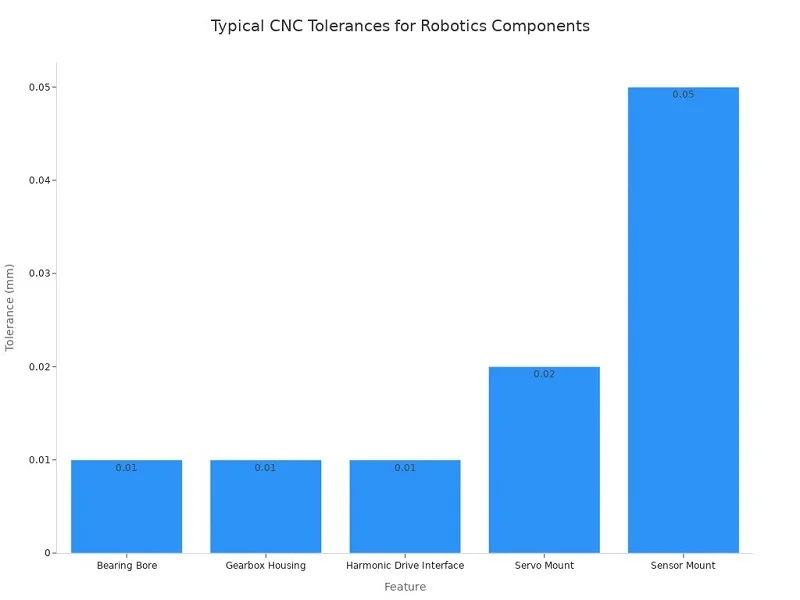
Úlnliðstengi tengja handlegginn við verkfærið. Þessir CNC-fræsuðu vélmennahlutar þurfa þétta festingu. Servófesting heldur venjulega ±0.02 mm. Skynjarafestingar haldast innan ±0.05 mm. Öll lausleiki hér birtist sem staðsetningarvilla á verkfærisoddinum.
Samskeyti og drifhlutir
Harmonísk drifhús
Hús fyrir harmoníska drifbúnað þarfnast mikillar nákvæmni. Þolmörk þeirra á milliviðmóti eru ±0.01 mm. Yfirborðsgrófleiki er Ra 0.8 til 1.6 μm. Þessir CNC-fræsuðu vélmennahlutar hafa bein áhrif á bakslag og endurtekningarnákvæmni.
Legurhettur og festingar
Leguhettur halda ásunum í réttri stöðu. Legugöt halda ±0.01 mm. Yfirborðsáferð legusæta er Ra 0.4 til 0.8 μm. H7 vikmörk leyfa legunni að sitja þétt án þess að skrölta eða afmynda hlaupið.
Mótorfestingar og tengi
Mótorfestingar og tengingar flytja tog. Staðlað CNC-vikmörk upp á ±0.10 mm henta fyrir rammatengingar og mótorfestingar. Það stig nær yfir um 80% af íhlutum vélmenna. Fyrir CNC-vinnslu á vélmennaörmum sem bera mikið álag, ræður 17-4PH ryðfrítt stál eða 4140 álfelgið við álagið.
Í reynd tengist CNC-vinnsla á vélmennaörmum beint hreyfigæði. Gírar, liðir, festingar og hylki verða að vera smíðuð með mikilli nákvæmni svo að vélmennið hreyfist mjúklega og staðsetjist nákvæmlega. Nákvæm CNC-vinnsla er nauðsynleg fyrir nákvæmar stærðir allt niður í örsmáa brot úr millimetra. Þess vegna eru meðal þeirra hluta vélmennisins sem henta best fyrir CNC-vinnslu liðahús, legur, undirstöður vélmennisins, armar, festingarplötur, sviga og aðrir CNC-vinndir hlutar vélmennisins þar sem legur og sæti ráða raunverulegri afköstum.
CNC vinnsla með vélmennum: Lykilferli
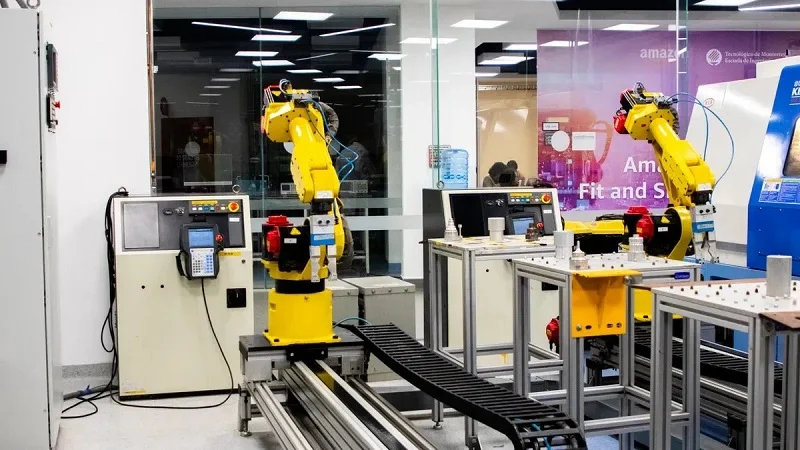
Fræsing, beygja, borun og tappskurður eru helstu aðferðirnar sem notaðar eru í CNC-vinnslu með vélmennum. Verkstæði í dag nota 3-ása, 4-ása og 5-ása vélar. Hver vél getur tekist á við mismunandi magn af flækjustigi forms. Að velja rétta aðferð fyrir hvern eiginleika hjálpar til við að halda kostnaði lágum og nákvæmni mikilli.
5-ása CNC fræsing
Flókin rúmfræði og undirskurðir
Í 5-ása vinnslu hreyfist verkfærið eftir beinum X-, Y- og Z-ásunum á meðan vinnustykkið hallar eða snýst á tveimur snúningsásum. Þessi samtímis hreyfing gerir skurðarvélinni kleift að ná hornum sem bein spindill gæti aldrei snert. Verkfærishornið breytist stöðugt til að viðhalda bestu skurðstöðu. Lagað yfirborð verður sléttara, með minni titringi og beygju verkfærisins. Undirskurðir og djúpir hallandi yfirborð verða eðlileg verkefni í stað ómögulegra.
Bilið á milli þessa og 3-ása vinnu er gríðarlegt. 3-ása vél afritar flókin form með mörgum litlum beinum skurðum, sem skilja eftir sig merki. Undirskurðir þurfa sérstök verkfæri eða auka snúning hlutans. Hornlaga göt þurfa sérsniðna festingar fyrir hvert horn. 5-ása vél gerir allt þetta í einni jöfnri ferð.
| Eiginleiki / Ferlisskref | 3-ása vinnsla | 5-ása (fjölása) vinnsla |
| Flóknar útlínur | Afritað með mörgum litlum beinum skurðum, sem skilja eftir sig merki | Stöðug hreyfing verkfærisins gerir slétt og nákvæmt yfirborð í einni umferð |
| Undirskurður | Ekki mögulegt án sérstakra verkfæra eða mikilla uppsetninga og snúnings á hlutanum | Verkfærið hallar sér til að ná undir eiginleika án þess að hreyfa hlutinn |
| Hornlaga holur | Þarfnast sérsniðinna haldara eða snúnings á hlutnum fyrir hvert horn | Vinnustykkið eða verkfærahausinn er hallaður nákvæmlega að forskrift fyrir borun. |
| Fjöldi uppsetninga | 3–6+ á hlut | 1–2 á hvern hluta |
| Forritunartími | Hærra (margar námsbrautir) | Neðri (eitt flókið forrit) |
| Vinnslutími | Hærra vegna breytinga á uppsetningu | Miklu lægra |
| Hætta á mistökum | Hátt (mannleg mistök í uppsetningum) | Mjög lágt (stýrt af vél) |
Að draga úr fjölda uppsetninga
Fjöldi uppsetninga hefur bæði áhrif á kostnað og mistök. Þriggja ása verk gæti þurft þrjár til sex uppsetningar á hvern hluta. Fimm ása verk þarf venjulega eina eða tvær. Hver snúningur og endurklemming bætir við staflaðri villu. Vélvinnsla frá einni haldstöðu sker alla eiginleika á móti sömu hnitviðmiðun. Það skiptir máli fyrir þröng rúmfræðileg vikmörk milli eiginleika á gagnstæðum hliðum.
Styttri og stífari verkfæri eru annar kostur. Að halla spindlinum eða borðinu sýnir betri horn á yfirborðinu, þannig að verkfærin geta keyrt styttri verkfæri með minni útstæðri lögun. Minni útstæð lögun þýðir minni beygju, betri yfirborðsáferð og minni nötur á þunnveggjum álprófílum. Flögufjarlæging batnar einnig, þar sem besti skurðarhornið hjálpar til við að fjarlægja flísar af skurðarsvæðinu. Fyrir hita og stjórn á uppsöfnuðum brúnum í áli er það mikill kostur.
CNC beygju- og fræsivél
Sívalningslaga liðir og ásar
Beygja er frábær fyrir kringlóttar gerðir. Kringlóttar liðir, ásar og legusæti vélmenna passa allir í þennan hóp. Stöðug skurður gefur mikla efnisfjarlægingu og þröng kringlóttar vikmörk. Stigvaxinn 12 tommu ás getur losnað af vélinni á um 3 til 8 mínútum. Þvermálsvikmörk ná oft ±0.0002 til ±0.001 tommu. Nákvæmar boranir fínstilla auðkenni legusæta að presspassunargæði. Leguhús þurfa oft ±0.0005 tommur og titringsdeyfir halda djúpum borunum beinum.
Lifandi verkfæri fyrir krossvirkni
Snúningsfræsingarmiðstöðvar taka ferlið lengra. Fjögurra ása snúningsás A eða B snýr vinnustykkinu stöðugt eða vísar á það. Ásar með krossgötum og samskeytum vélmennisarma eru fræstir á mörgum hliðum án þess að hreyfa hlutinn. Lifandi verkfæri ásamt C-ás gera vélknúnum verkfærum kleift að fræsa, bora og slá á ákveðnum hornum. Bættu við Y-ás og þá verða utan miðju eiginleikar og krossgöt möguleg. Undirsnúningur tekur af bakhliðina og klárar hlutann í einni lotu. Færri uppsetningar, styttri afhendingartími og betri nákvæmni koma næst.
Borun, tappa og aukaaðgerðir
Anodisering og óvirkjun
Frágangur verndar hlutinn eftir skurð. Anóðisering myndar slitþolið oxíðlag á álhlutum vélmennaarms sem oft þarf að gera við vinnsluverkefni. Óvirkjun fjarlægir frítt járn af yfirborði ryðfríu stáli og endurheimtir tæringarþol. Báðir þessir skrefar skipta máli fyrir CNC-fræsaða vélmennahluti sem þola endurtekna hreyfingu og erfiðar aðstæður.
Nákvæm slípun og brýning
Slípun og brýning herðir það sem fræsing og beygja geta ekki. Slípun heldur mikilvægum þvermálum og flatneskju á hertum eða hitameðhöndluðum hlutum. Brýning fínstillir lögun borunar og yfirborðsáferð í vökva- og leguborunum. Þessar aukaaðgerðir auka kostnað, þannig að verkfræðingar geyma þær fyrir vinnufleti þar sem passi og slitþol ráða afköstum. Í raun og veru virkar CNC-vinnsla með vélmennaörmum best þegar hver eiginleiki fær ódýrasta ferlið sem uppfyllir samt vikmörk sín.
Af hverju nákvæmni skiptir máli í CNC vinnslu með vélmennum
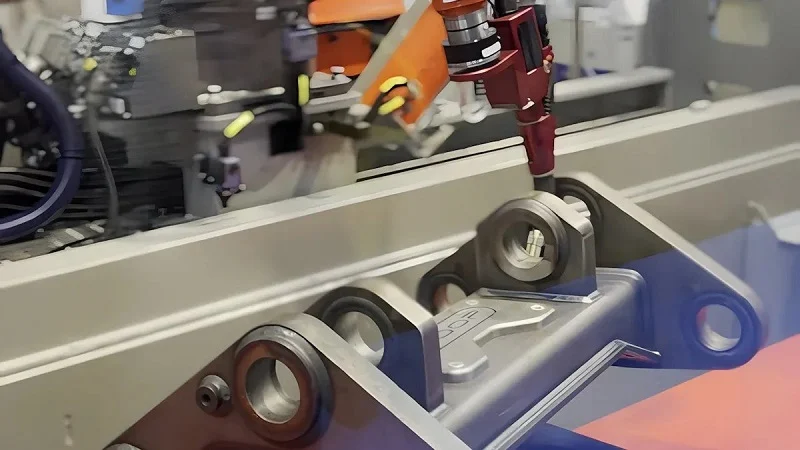
Áhrif vikmörk á nákvæmni hreyfifræðinnar
Endurtekningarhæfni staðsetningar
Lítil villur safnast hratt upp, þannig að harmonískar drifhús verða að halda ±0.01 mm. Ef legusæti er aðeins 0.01 mm frábrugðið bætist titringur og núningur við. Margfaldaðu það yfir sex liði og endvirkinn lendir á röngum stað í hverri lotu.
„Róbot getur aðeins verið eins endurtekningarhæft og vikmörkin í liðum þess og drifbúnaði eru. Sammiðja leguholunnar, nákvæmni gírtanna og raunveruleg staðsetning festingarinnar stjórna því hversu nákvæmlega endinn lendir.“
Þessi tilvitnun nær yfir allt vandamálið: harmonískar drifhús eru festingarpunktar fyrir legusæti, splínutengi og kóðarafestingar. Þegar þessir eiginleikar breytast eykst bakslag og nákvæmni staðsetningar minnkar.
Bakslag og titringsstýring
Þegar legur eru haldnir innan nokkurra míkrona helst titringur lítill og legur endast lengur. Lausar legur gera hið gagnstæða: þær hækka rekstrarhita, dreifa álagi ójafnt og stytta endingartíma. Nákvæm vinnsla á vélmennaörmum beinist fyrst að þessum mikilvægu fleti. Algengustu bilunaraðferðirnar eru þreyta, slit og tæring, og rétt efnisval ásamt yfirborðsmeðferð heldur þeim í skefjum.
Kostir umfram aðrar aðferðir
Samanborið við steypu og smíði
Steypun og smíði krefst móts eða stansa, og smíði slíkra verkfæra kostar peninga og tíma. CNC-vinnsla sleppir þessu skrefi alveg og heldur þröngum vikmörkum sem steyptir hlutar ná ekki án aukavinnu.
Í samanburði við 3D prentun
Þrívíddarprentun hentar betur fyrir grindarvirki og hraðvirkar hugmyndalíkön, en CNC-fræsaðir vélmennahlutir eru betri hvað varðar þreytuþol, yfirborðsáferð og styrk-til-þyngdarhlutfall. Þannig nota vinnslufrumgerðir og lokanotkunarhlutar venjulega CNC.
Kostnaðar- og afgreiðslutímaþættir
Þegar nákvæmni CNC er réttlætanleg
Heildarkostnaður verkefnisins snýst um efniskostnað auk vinnslutíma, uppsetningar og verkfæra, og eftirvinnslu og skoðunar. Efnisflokkurinn ræður verðinu: ál 6061 er mun ódýrara en títan eða PEEK. Fimmása og snúningsfræsarar kosta meira á klukkustund en þriggjaása fræsarar. Uppsetningarkostnaður er stærsti kostnaðurinn fyrir litlar framleiðslulotur með einum til fimm hlutum.
Jafnvægi á hraða og nákvæmni
Breytingar á DFM geta lækkað kostnað um 10 til 30%. Staðlaðir hornradíusar, engir djúpir og þröngir vasar og færri þröngar vikmörk hjálpa öll til. Skoðun ætti að einbeita sér að mikilvægum víddum, ekki öllum eiginleikum. Samstarfsaðili eins og NOBLE, leiðandi framleiðslufyrirtæki í Kína, hjálpar viðskiptavinum að fara frá frumgerð til fjöldaframleiðslu án þess að borga of mikið fyrir hvorki hraða né nákvæmni.
Efni fyrir CNC vinnslu á vélmennum
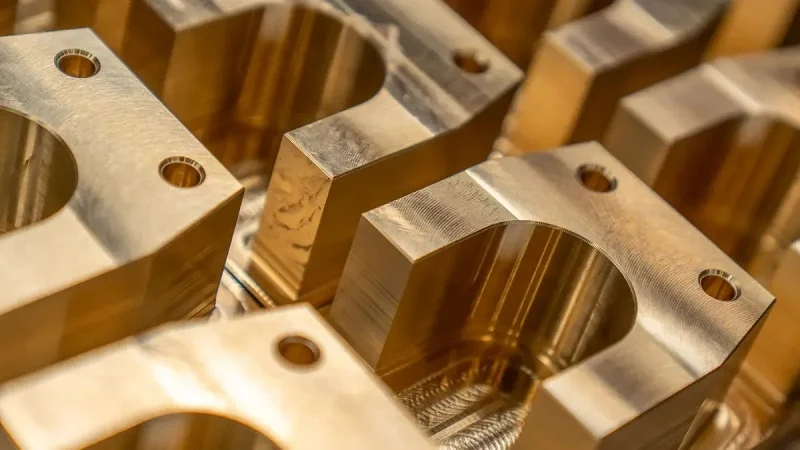
Álleirar
6061-T6 fyrir byggingarhluta
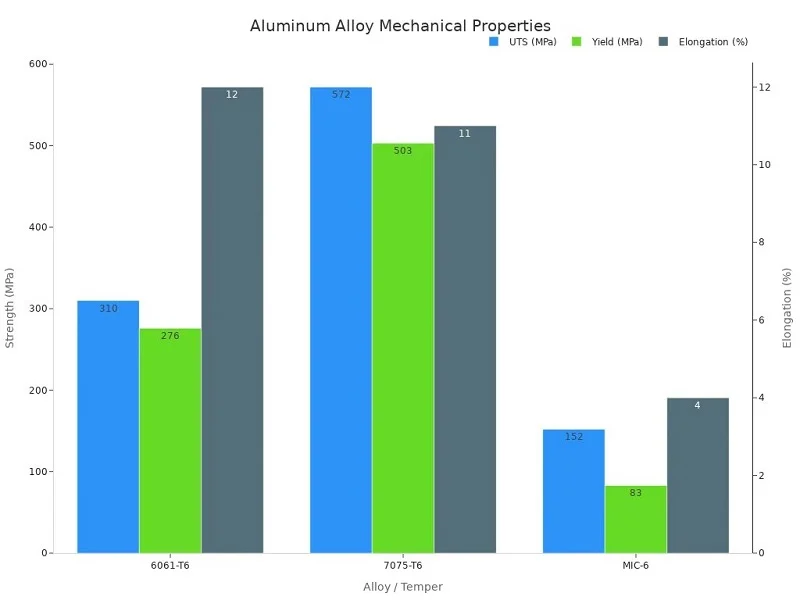
6061-T6 er kjörinn kostur fyrir flesta burðarhluta. Það er auðvelt að vinna, suðust vel og þolir anóðun vel. Togstyrkur þess nær 310 MPa og sveigjanleiki 276 MPa. Þessi blanda af góðum eiginleikum og lágum kostnaði heldur því fremsta vali fyrir vélmennaörmahluta.
7075-T6 fyrir mikinn styrk
7075-T6 býður upp á mikinn styrk. Togstyrkur er 572 MPa og teygjustyrkur er 503 MPa. Það er um 3.5 sinnum sterkara í spennu en MIC-6 steypuplata. Hún vinnur vel en slitnar verkfæri hraðar en 6xxx málmblöndur. Byggingarhlutar sem þola mikið álag fá mest gagn af þessari gæðaflokki.
MIC-6 steypuplata fyrir flatleika
MIC-6 er steypt verkfæraplata sem er gerð með tilliti til flatneskju og víddarstöðugleika að leiðarljósi. Flatneskjuþol hennar er ±0.005″ á þykkri plötu, samanborið við ±0.030″ fyrir staðlaða 7075-T6. Í 50-hringja hitaprófun (68°F–200°F, 12″×12″×0.5″ sýni) breyttist stærð MIC-6 aðeins um 0.0008 tommur, en 6061-T6 valsplata breyttist um 0.0035 tommur. Það er 77% stöðugleikabæting. MIC-6 hefur lægri vélrænan styrk, þannig að hún hentar best fyrir festingar, undirstöður og nákvæmnisplötur.
Leifarspennubjögun — almennt kölluð „kartöfluflögnun“ — á sér stað þegar önnur hlið spenntrar stykkis er fræst fyrst, sem losar um læsta þjöppunarkrafta og afmyndar hlutinn á ófyrirsjáanlegan hátt. Fyrir þunnveggja hluta eða innréttingar sem eru mikilvægar fyrir flatneskju skal tilgreina spennulétt efni (T651 hitaþol fyrir 6061) eða nota samhverfa efnisfjarlægingarröð sem jafnar krafta á báðum hliðum áður en frágangur fer fram.
Ryðfrítt stál og Durable
304 og 316L gráður
Ryðfrítt stál, 304 og 316L, veitir tæringarþol og endingu. Þessar stáltegundir eru notaðar í lækningatækjum, matvælavinnslubúnaði og íhlutum í skipum. 316L bætir mólýbdeni við fyrir betri þol gegn klóríðum og hörðum efnum.
17-4 pH fyrir mikinn styrk
17-4 PH er mjög sterkur valkostur fyrir vélfæraíhluti sem þurfa tæringarþol og þreytuþol. Í H900 ástandi er sveigjanleiki þess yfir 1170 MPa. Úttaksásar, pinnar sem þola mikið álag og samskeyti fyrir matvælavinnslu- eða læknisfræðilega sótthreinsunarvélmenni nota öll þessa gerð.
Durabar fyrir stóra flata diska
Durabar er oft notað fyrir stórar, flatar burðarplötur. Það tryggir flatnæmi og lágt innra álag eftir vinnslu. Það gerir það að góðum kosti fyrir vélmennagrunna og festingarplötur þar sem stöðugleiki skiptir máli.
Títan og verkfræðiplast
Ti-6Al-4V fyrir liði sem skipta miklu máli
Ti-6Al-4V (títan af 5. gráðu) býður upp á hæsta styrkleikahlutfall miðað við þyngd allra málmþátta. Það þolir tæringu einstaklega vel og er lífsamhæft. Samskeyti vélmennaarms sem verða fyrir miklu álagi, festingar fyrir flugvélar og hálfleiðaraendapunktar reiða sig á það þar sem þyngdarlækkun er mikilvæg.
PEEK og Delrin fyrir einangrun og slit
PEEK sér um efnaþol, háhitaþol og rafmagnseinangrun. Hálfleiðara- og geimferðavélmenni nota það þar sem lágmarka þarf útblástur. Delrin (POM) býður upp á lágt núning, slitþol og mikla stífleika. Sérsniðnir gírar, hylsingar og rennibúnaður í liðum vélmenna njóta góðs af víddarstöðugleika þess. Þessir CNC-fræsuðu vélmennaíhlutir draga úr sliti í hreyfanlegum tengifletum. Frá hagnýtu sjónarhorni parar CNC-vinnsla vélmennaarms oft málma við þessi plast til að leysa einangrunar- og slitvandamál í einu.
Þolmörk og nákvæmniskröfur í CNC vinnslu með vélmennum
Dæmigert þolsvið
Almenn vinnsluþol
CNC-vinnsla með vélmennaörmum heldur almennum stærðum á bilinu ±0.001 og ±0.005 tommur. ISO 2768-m nær yfir flesta eiginleika sem eru ekki mikilvægir. Hann leyfir um ±0.1 mm fyrir hluti undir 30 mm. Þetta virkar fyrir burðarhluta vélmennaörma þar sem nákvæm passun er ekki nauðsynleg.
Þröng umburðarlyndi CNC-vinnsla fer fram á vinnslufleti. Snyrtiskeljar og rifur geta notað lausari flokka. Færið þessi svæði í sundur snemma til að halda kostnaði niðri. ISO 2768 flokkarnir eru frá f (þéttast) til v (mjög gróft). Flokkur m er venjulegur viðmiðunarflokkur fyrir CNC vinnu.
Mikilvæg passunarþol
Mikilvægir eiginleikar þurfa þröng vikmörk. Legur og gírkassahús haldast innan ±0.01 mm. Harmonísk drifviðmót passa við það, með Ra 0.8 til 1.6 μm. Festingarfletir servó halda ±0.02 mm. Skynjarafestingar halda ±0.05 mm. Þetta eru algeng CNC vikmörk fyrir vélfæraíhluti.
Legufittingar stjórna stillingu ássins. Staðlaðar legufittingar nota H7/p6 pressufittingar fyrir fastar hlaupabrautir. Þær nota H7/g6 útfellingar fyrir snúningsliði. Þessar legufittingar koma í veg fyrir að hlaupabrautir snúist. Þröng þolstýring kemur í veg fyrir titring og slit.
±0.05 mm frávik myndast á hvern hluta í samskeyti. Þrír íhlutir mynda ±0.15 mm heildarfjölda. Athugið legusætin sem eina samsetningu, ekki sem einstaka hluta.
Upplýsingar um yfirborðsáferð
Ra gildi fyrir legusæti
Yfirborðsgrófleiki stjórnar núningi og sliti. Legusæti á vélrænum leguhúsum þurfa venjulega Ra gildið 0.4 til 0.8 μm. Ofurslípað legustál nær Ra gildinu 0.05–0.1 μm, en leguhús þurfa það næstum aldrei. Fyrir CNC-fræsa vélfæraíhluti hentar Ra gildið 0.8 μm fyrir legugöt.
Vinnufletir eins og slípaðir PEEK-tennleiðarar ná Ra 0.2 μm. Leguseti, þéttiflötur og nákvæmar rennileiðarar njóta góðs af stýrðum ójöfnum. Settu þetta á teikninguna.
Snyrtivörur vs. hagnýtar áferðir
Snyrtifletir geta haldist á Ra gildinu 0.8–1.2 μm eftir örblástur og anodiserun af gerð II. Yfirborð sem snerta ekkert eru á Ra gildinu 3.2 μm. Eitt hús getur haft bæði slétt vinnusvæði og hrjúf snyrtisvæði.
Spegilgæði í áferð bæta þreytuþol með því að fjarlægja punkta þar sem spenna myndast. Slétt yfirborð minnkar einnig núning á snertiflötum leganna. Þannig að áferðarval tengist nákvæmniskröfum og vikmörkum á öllum hlutanum.
Skoðun og gæðaeftirlit
CMM og sjónskoðun
Hnitamælitæki (CMM) athuga flókin þrívíddarform og CTQ-mál. Hæðarmælar og míkrómetrar meðhöndla beinar stærðir. Sjónkerfi mæla litla tvívíddara eiginleika. Leysiskannar fanga viðkvæm yfirborð án þess að snerta þau.
Rúmfræðileg víddarmæling og vikmörk (GD&T) setja þessar athuganir. Þegar teikning notar raunverulega staðsetningu verður CMM nauðsynleg. Fyrir CNC-vinnslu með vélmennaörmum tengir skoðun hönnunarmarkmið við raunverulegan hluta.
Fyrsta grein og athuganir í vinnslu
Fyrsta greinarskoðun (e. First Article Inspection, FAI) ber fyrsta hlutinn saman við CAD líkanið áður en framleiðsla hefst í lotu. Birgjar í geimferðaiðnaði staðfesta þetta samkvæmt AS9102. Skoðun í vinnslu notar SPC til að greina slit á verkfærum. Nákvæm röðframleiðsla miðar að Cpk ≥ 1.67.
Lokaskoðun velur áætlun: 100% mæling, handahófskennt úrtak, virkniprófanir eða sjónrænar athuganir. Framleiðendur Sharp nota þessi skref til að sanna að CNC-fræsaðir vélfæraíhlutir uppfylli kröfur um vikmörk, g&t og yfirborðsáferð.
Hönnunar- og framleiðsluáskoranir fyrir CNC-vinnslu með vélmennum
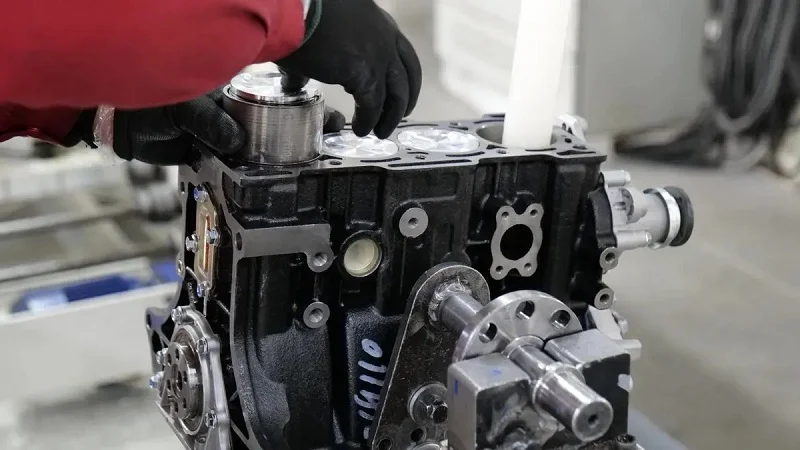
Hönnun fyrir framleiðslugetu
Að forðast hvassa horn
Skarpar innri horn eru algengt vandamál í CNC-vinnslu með vélmennum. Hefðbundnar fræsarar eru kringlóttar, þannig að þær skilja alltaf eftir sig sveigju. Ef þú biður um fullkomlega skarpt 90 gráðu horn þarftu EDM eða annað hægt og kostnaðarsamt skref. Betri leið til að hanna CNC-vinnslu með vélmennum er að bæta við litlum, ávölum brúnum í hverju innra horni. Lágmarks lóðrétt hornradíus upp á 0.2 mm til 0.5 mm virkar fyrir flest efni. Þetta gerir skurðarvélinni kleift að skera mjúklega og dregur úr spennuuppbyggingu.
Að lágmarka djúpa vasa
Djúpir, þröngir vasar hægja á spindlinum og slitna fljótt á verkfærum. Ráðlagður dýpt holrýmisins ætti ekki að vera meira en fjórum sinnum breidd holrýmisins. Ef vasi er 10 mm breiður ætti dýpt hans að vera undir 40 mm. Þetta hlutfall hjálpar flísum að flæða út, dregur úr beygju verkfærisins og heldur yfirborðsáferð stöðugri. Góð regla fyrir hönnun fyrir CNC-vinnslu með vélmennum er að gera hornradíus að minnsta kosti einn áttunda af dýpt holrýmisins. Það gerir styttra og stífara verkfæri kleift að keyra við hærri fóðrunarhraða.
Notkun staðlaðra stærða verkfæra
Óstaðlaðar holur og þráðstærðir auka kostnað án þess að auka verðmæti. Staðlaðu holuþvermál og þráðhæð eftir því sem kostur er. Haltu einnig veggþykkt yfir 0.8 mm fyrir málma og 1.5 mm fyrir plast. Forðastu eiginleika sem eru minni en 2 mm nema þú þurfir virkilega á þeim að halda. Þessar CNC vinnsluvenjur fyrir vélmenni draga úr verkfæraskiptum, stytta verkfæratíma og minnka hættuna á biluðum verkfærum.
Flatleiki og leifarspenna
Að viðhalda flatleika á stórum hlutum
Stórar plötur og botnar eru erfiðar að halda sléttum. Leifarspenna er læst í innri spennu sem færist til þegar efni er fjarlægt eða klemmum er sleppt. Yfirborð sem lítur flatt út þegar það er klemmt getur slakað á eftir að það hefur verið losað. Fyrir stóran vélarbotn náði ein verkstæði 7 µm flatnæmi yfir 2000 mm, sem sló markmið þeirra undir 10 µm. Þeir notuðu jafnvægisbundna grófvinnslu, meðalspennulosun og stýrðar frágangsferlar.
Lágmarka röskun
Ójöfn efniseyðing veldur því að plötur og þunnveggja hlutar beygja sig eða snúast. Samhverf vinnsla og stigskipt skurður minnkar spennujafnvægi. Skurðarhiti veldur einnig tímabundinni varmaþenslu og rýrnun eftir kælingu. Skarp verkfæri, stöðugur kælivökvi og stýrðar frágangsferlar hjálpa. Fyrir spennunæmar málmblöndur getur millistig varmaafslökunar milli grófvinnslu og frágangs haldið vikmörkum innan +/- 0.005 mm. Gróf-hvíld-frágangsröð gerir hlutnum kleift að losa spennu fyrir lokaferla.
Þol og kostnaðarjöfnuður
Að ná þéttum þolmörkum
Þröng vikmörk eiga aðeins við um mikilvæg snertifleti. Leguholur, þvermál mótorstýris og tengifleti gírs bera mesta ábyrgð á stillingu. Þessir eiginleikar gætu þurft takmörk nálægt ±0.005 mm. En notkun þess stigs alls staðar eykur vélbúnaðartíma, slit á verkfærum og skoðunarálag. Uppsöfnun vikmörka skiptir einnig máli. Samanlögð villur í keðju CNC-vélaðra vélfæraíhluta geta valdið rangri stillingu jafnvel þótt hver hluti standist skoðun.
Að draga úr vinnslukostnaði
Virknistýrð úthlutun vikmörka heldur kostnaði niðri. Þyngdarlækkunarvasar, hlífar og úthreinsunargöt geta notað viðskiptaleg vikmörk í kringum ±0.05 mm. Snemma endurskoðun á DFM greinir vandamál með djúp vasamyndun og slakar á vikmörkum sem ekki eru mikilvæg. Ein mat gerir ráð fyrir að keyrslutíma spindilsins sé allt að 40% sparnaður vegna þessara breytinga. Frá hagnýtu sjónarhorni virkar CNC-vinnsla með vélmennaörmum best þegar nákvæmni fylgir virkni, ekki hefð. Þetta jafnvægi heldur kröfum um vikmörk, g&t og yfirborðsáferð raunhæfum, bæði fyrir frumgerðir og framleiðslulotur.
Notkun CNC-vélrænna vélmenna í öllum atvinnugreinum
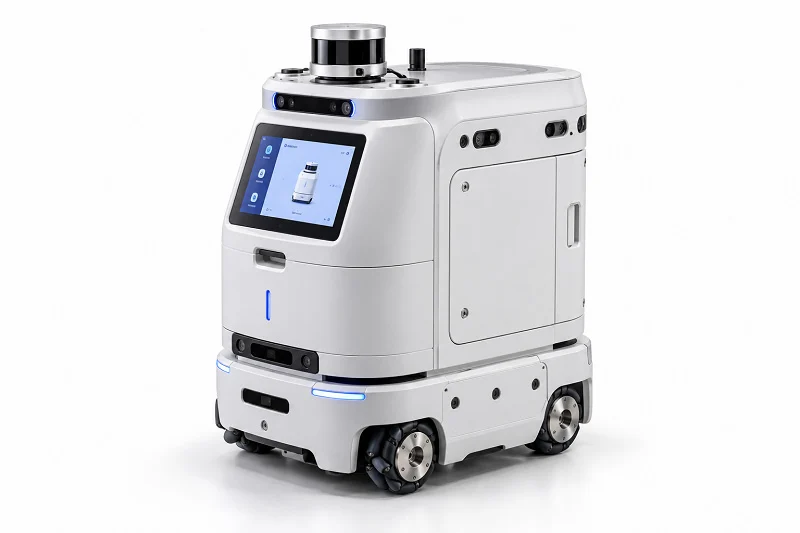
Iðnaðar sjálfvirkni
Pick-and-Place og suðuarmar
Pick-and-place armar eru hannaðir fyrir hraða. Þeir þjóta í gegnum þúsundir hringrása á hverjum klukkutíma, þannig að hver einasta þyngd skiptir máli. Léttir álhlutar í vélmennum hjálpa til við að halda þeirri þyngd lágri. Algengir hlutar eru meðal annars hús fyrir vélmennaarm, liðasamstæður, festingar fyrir servómótora, snúningsásar og tengi fyrir endaáhrif. Algengustu valkostirnir hér eru ál 6061, 7075 og 6082.
Suðuarmar þurfa að þola mun erfiðara líf. Slettur, hiti og stöðug hreyfing slitna á öllum samskeytum. Gírkassahús og nákvæm legusæti verða að halda sér í gegn. Flestir hlutar vélmennaarmsins þurfa vikmörk á bilinu ±0.01 mm og ±0.02 mm, allt eftir verkinu. Þetta bil heldur brennaraleiðinni stöðugri, breyting eftir breytingu.
Samvinnuvélmenni
Samstarfsmenn vinna hlið við hlið með fólki. Öryggi veltur á mjúkri og fyrirsjáanlegri hreyfingu. Samskeyti sem festist eða titrar er hætta, ekki bara gæðamál. Þetta er þar sem vinnsla á hlutum í vélmennaörmum sannar gildi sitt. Samskeytahús verða að passa legur, skynjara og kapalleiðslur í lítið rými en vera stíf.
Fjölása CNC-fræsun sér um þetta í einni uppsetningu. Léttar vasar, innri göng og mótuð samskeytishús koma öll úr einni vél. Færri skipti sem þarf að færa hlutinn þýðir minni staflavillur. Ryðfrítt stál er oft notað í samskeytislækkunarhúsið til að verjast sliti og tæringu. PEEK-hylsingar sjá um rafmagnseinangrun innan sömu samsetningar.
Læknisfræðileg og skurðlækningaleg vélmenni
Sótthreinsaðir samhæfðir íhlutir
Skurðaðgerðarvélmenni þurfa hreinleika og endurtekningarhæfni í jöfnum hlutföllum. Hlutirnir verða að þola endurtekna sótthreinsun án þess að myndast holur eða skekkjur. Ryðfrítt stál 316L og títan Ti-6Al-4V eru algengir kostir. Báðir standast tæringu og þola erfiðar þrifarlotur. Títan bætir lífsamhæfni, sem skiptir máli fyrir allt sem er nálægt sjúklingnum.
Framleiðsla lækningatækja hefur oft vikmörk upp á ±0.0002 tommur. Það er miklu þrengra en almenn vélræn vinna. Skynjarahús, mótorfestingar og drifbúnaðarhlutar falla öll undir þetta regnhlíf. Yfirborðsáferð skiptir líka máli. Sléttar legusetur draga úr núningi og losa um mengunarefni í stað þess að fanga þau.
Há-nákvæmni skurðaðgerðartengill
Skurðaðgerðartenglar breyta mótorinntaki í verkfæri á millimetrakvarða. Öll bakslag birtist sem skjálfti í oddinum. Liðskiptar liðakerfi fyrir nákvæmar aðgerðir eru vélræn með ±0.0002 tommu vikmörkum af einmitt þessari ástæðu. Snúningsásar og legusæti bera mestan hluta þessarar byrði.
Ein hagnýt athugasemd: CNC-vinnsla með vélmennaörmum fyrir þessa tengla parar oft saman beygju og fræsingu. Ásar koma af rennibekknum og síðan eru krossfestingar skornar á beygju- og fræsimiðstöð. Að hafa báðar aðgerðir í einni fjölskyldu dregur úr meðhöndlun og verndar þéttar festingar.
Loftrými og varnarmál
Léttir byggingarhlutar
Þyngd er óvinurinn í geimferðum. Hvert kílógramm sem sparast skilar sér í farmi og eldsneyti. Ál 7075 hentar vel fyrir upphandleggi þökk sé háu styrkleikahlutfalli þess. Burðargrindur, undirvagnar og stjórntæki fylgja sömu rökfræði. Fræsing býr til prismaformin, vasana og flóknu útlínurnar sem þessir hlutar þurfa.
Varnarvélmenni bæta við enn einu lagi. Þau starfa í ryki, salti og hitasveiflum. Ryðfríar málmblöndur og innsigluð hylki halda þeim gangandi. Framleiðsla íhluta sem krefjast mikillar nákvæmni nær venjulega ±0.0002 tommu vikmörkum í þessum geira.
Samskeyti með mikilli styrk
Samskeyti bera alla álagsleið armsins. Þau þurfa styrk, stífleika og þreytuþol í senn. Ryðfrítt stál 17-4PH og títan ráða við samskeyti sem þola mikið álag þar sem ál myndi þreytast of fljótt. Gírkassalok, festingar og tengifletir fyrir endaáhrif fullkomna dæmigerðan hlutalista.
Framleiðsla geimferða byggir einnig á fjölása getu. Mótuð liðahús með innri göngum eru fræst í einni röð, sem heldur sammiðju milli leguhola óbreyttri. Þessi aðferð með einni uppsetningu er það sem gerir mögulegar þéttar, samþættar liðahönnun.
NOBLE: Samstarfsaðili þinn í CNC vinnslu á vélmennum

Sérfræðiþekking í málm- og plastvinnslu
Ál, ryðfrítt stál, títan og verkfræðiplast
NOBLE framleiðir öll algeng efni fyrir vélmennaörma. Ál hentar vel fyrir léttar arma og palla því það minnkar tregðu og berst gegn ryði. Ryðfrítt stál passar í ása, pinna og hrein rými sem auðvelt er að þvo. Títan gefur samskeyti í flug- og læknisfræði ótrúlegt styrk-til-þyngdarhlutfall. Verkfræðiplast eins og PEEK og Delrin sjá um einangruð hluta, slitþolnar leiðarar og skynjarahús.
Þetta svið skiptir máli því einn vélmenni blandar saman efnum. Samskeytishús gæti verið úr áli, skaftið úr 17-4 ryðfríu stáli og hylsun úr PEEK. NOBLE heldur öllu þessu undir einu þaki, þannig að passformin helst eins í allri samsetningunni.
Frá frumgerð til framleiðslumagns
Fyrirtækið stækkar ferla sína til að takast á við hraða frumgerðasmíði, einstaka vélræna hluti, framleiðslu í litlum lotum og stórum framleiðslulotum. Það heldur gæðum stöðugum og afhendir á réttum tíma á hverju stigi.
Einn sviga og 5,000 stykkja keyrsla tryggja sömu ferlisstýringu. Skjalfestar festingar, prófaðar verkfæraleiðir og stöðugar uppsetningar halda hlutum af sömu stærð í öllum lotum. Endurtekningarhæfni lota skiptir máli fyrir mátbundnar vélmennasamsetningar, þar sem hver eining verður að virka á sama hátt.
Vottanir og gæðakerfi
ISO 9001:2015 og ISO 13485:2016
NOBLE hefur vottanir samkvæmt ISO 9001:2015 og ISO 13485:2016. Sú fyrri nær yfir almenna gæðastjórnun. Sú seinni bætir við reglum um lækningatæki sem skurðlækningavélmenni krefjast. Báðar kröfur eru um efnisstjórnun, endurskoðunarstjórnun, meðhöndlun frávika og rekjanleika lota.
Skoðun og skjöl
Sérhver vélmennabúnaður fer í gegnum fjölþrepa skoðun, þar á meðal staðfestingu á CMM samkvæmt GD&T. Míkrómetrar, borholumælar, hæðarmælar, þráðmælar, grófleikamælar og sjónkerfi fylla upp í þar sem CMM er of mikið. Fyrsta skoðun á vörunni staðfestir ferlið áður en lota heldur áfram. Athuganir í vinnslu greina slit á verkfærum, hreyfingu á festingum eða hitabreytingar.
| Document | Það sem það sannar |
| Skýrslur um efnis-/mylluprófanir | Rétt málmblöndun og hitalota |
| FAI og CMM skýrslur | Stærðirnar passa við teikninguna |
| Samræmisvottorð | Samræmi við forskriftir |
| Skrár um rekjanleika lotna | Hvaða lotu var send hvert |
Í hverju skjali er tilgreint hlutarnúmer, útgáfu, efnislotu og framleiðslulota.
Fullbúin framleiðsla
Hönnun, vinnsla, frágangur og samsetning
NOBLE lítur á CNC-vinnslu með vélmennaörmum sem eitt stig verkefnisins, ekki allt verkið. DFM fer yfir djúpar vasar og hvassar horn áður en flísar fljúga. Eftir skurð eru anóðisering, húðun og óvirkjun undir sama gæðakerfi, þannig að stærðarbreytingar eru skráðar. Samsetningin nær yfir skrúfganga, legupressun og pinnafestingar.
Verkefnastjórnun með einum aðilum
Eitt teymi sér um forritun, verkfæragerð, vinnuhluta, skoðun, utanaðkomandi vinnslu, skjölun og samsetningu. Það dregur úr samhæfingarálagi milli birgja. Ensk skjölun, skoðunarskýrslur og stöðug umbúðir fullkomna pakkann. Frá hagnýtu sjónarhorni er þetta einhliða líkan það sem heldur frumgerðum og framleiðslupöntunum gangandi á réttum tíma.
CNC-vinnsla með vélmennaörmum snýst um þrjár ákvarðanir sem þú tekur snemma: lögun hlutar, efnisflokk og hversu þröng vikmörkin þurfa að vera. Vinnslufletir eins og legusæti og gírviðmót þurfa ±0.001 til ±0.005 tommur og frágang Ra 0.4 til 1.6 míkrómetra. Snyrtifletir geta notað lausari mörk. Efniviðurinn skiptir einnig máli, þar sem MIC-6 og Durabar halda stórum botnum sléttum. Þreyta, slit og tæring eru algengar leiðir sem hlutar bila, og réttu málmblöndurnar ásamt yfirborðsmeðferðum berjast gegn þeim. Fylgdu DFM reglum: slepptu hvössum innri hornum og haltu djúpum vösum í lágmarki. Í reynd lækkar kostnaður við CNC-vinnslu með vélmennaörmum án þess að tapa nákvæmni. Vinndu með vottaðum framleiðanda eins og NOBLE til að tryggja rekjanleika efnis, skjalfesta skoðun og aðstoð frá frumgerð til framleiðslu. Réttar ákvarðanir veita þér vélmenni sem er nákvæmt, endingargott og endurtekningarhæft.
Algengar spurningar um CNC vinnslu á vélmennum
Hvaða vikmörk geta CNC-vélmenni í raun haldið?
Algengar stærðir eru á bilinu ±0.001 til ±0.005 tommur. Mikilvægar festingar þurfa að vera enn þéttari. Legur og samhæfð drifviðmót eru innan ±0.01 mm, servófestingar innan ±0.02 mm og skynjarafestingar innan ±0.05 mm. Skurðtenglar geta náð ±0.0002 tommur. Þannig að svarið fer í raun eftir því hvaða eiginleika þú ert að spyrja um.
Hvaða áltegund ætti ég að velja fyrir vélmenni?
Það fer eftir verkinu. 6061-T6 virkar fyrir flesta burðarhluta og hefur 310 MPa togstyrk. 7075-T6 gefur 572 MPa fyrir tengla sem bera þungar byrðar. MIC-6 steypta plata er best þegar flatnin skiptir mestu máli, því hún heldur ±0.005″ flatninni og hreyfist varla við hitabreytingar.
Hvenær slær CNC 3D prentun út fyrir vélmenni?
Þrívíddarprentun hentar vel fyrir hugmyndalíkön og grindarvirki. CNC-vinnsla með vélmennaörmum er betri kostur þegar þarf hluta sem endast lengi, hafa raunverulega yfirborðsáferð eða styrkleikahlutfall sem endist í notkun. Frumgerðir og lokanotkunarhlutar fara venjulega með CNC-vélina.
Af hverju beygjast stórar botnplötur eftir vinnslu?
Ástæðan er afgangsspenna. Þegar þú fræsir eina hlið losna læstir kraftar og hlutinn beygist – verkstæði kalla þetta „kartöfluflögnun“. MIC-6 og Durabar standast þetta vegna þess að þær hafa lágt innra spennu. Gróf-hvíld-frágangur röð leyfir einnig spennu að sleppa út áður en lokaferlið fer fram.
Hvaða yfirborðsáferð þarf að gera á legusætum?
Leguseti á vélrænum húsum þurfa venjulega Ra gildið 0.4 til 0.8 μm. Tengifleti samhæfðra drifbúnaðar eru á Ra gildinu 0.8 til 1.6 μm. Yfirborðsfletir geta haldist hrjúfari, í kringum Ra gildið 3.2 μm. Setjið töluna á teikninguna svo verkstæðið viti hvaða yfirborð skipta máli.
Hvað stýrir kostnaði við CNC vinnslu á vélmennum?
Fjórir þættir: efnisflokkur, vinnslutími, uppsetning og verkfæragerð og skoðun. Ál 6061 kostar mun minna en títan eða PEEK. Fimmása og snúningsfræsarar hafa hærri tímakaup. Fyrir framleiðslulotur með einum til fimm hlutum er uppsetningarkostnaður stærsti kostnaðurinn af öllum.
Hvernig get ég viðhaldið nákvæmni án þess að sprengja fjárhagsáætlun mína?
Setjið aðeins þröng vikmörk á vinnufleti. Legur, stýripípur mótorsins og gírviðmót bera stillingarálagið. Vasar, hlífar og bilunargöt geta notað viðskiptavikmörk nálægt ±0.05 mm. Snemmbúin endurskoðun á DFM getur stytt keyrslutíma spindilsins um allt að 40%.
Hvað ætti ég að leita að í birgja af CNC vélmennavélum?
Leitið að rekjanleika efnis, skjalfestri skoðun og vottorðum sem passa við þína atvinnugrein. ISO 9001:2015 nær yfir almenna gæðastjórnun. ISO 13485:2016 bætir við reglum um lækningatækja sem skurðlækningavélmenni krefjast. Skýrslur um eftirlit með eftirlitsbúnaði (CMM) og skoðun fyrstu vöru ættu að vera staðalbúnaður.







