

Hraðmót, með því að samþætta tækni eins og CNC-vinnslu , aukefnaframleiðslu, steypu og hraðsprautumótun , gera framleiðendum kleift að framleiða mót, deyja, festingar og önnur verkfæri með styttri afhendingartíma.
Hraði og sveigjanleiki þessarar tækni er sérstaklega mikilvægur í ferlum eins og frumgerðahönnun, vöruprófun, brúarframleiðslu og framleiðslu í litlum upplögum.
Þessi handbók útskýrir hvað hraðmót er, hvernig hraðmótunarvélin virkar og helstu gerðir mótanna, efni, hönnunarkröfur, kostnað og annað sem tengist nútíma hraðmótaframleiðslu.
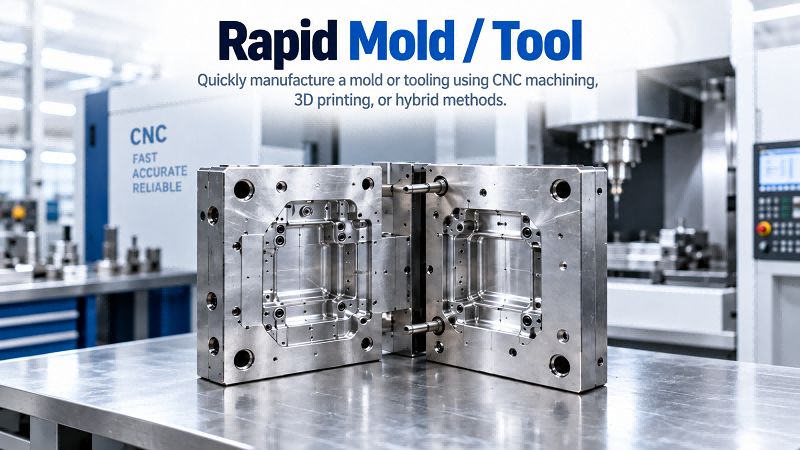
Hvað er Rapid Tooling?
Hraðfrumgerðasmíði er framleiðsluaðferð sem getur búið til mót, mynstur, innréttingar og framleiðslutól hraðar, venjulega í bland við CNC-vinnslu, þrívíddarprentun , steypu eða aðra hraðvirka framleiðslutækni.
Það er notað til að framleiða frumgerðarmót og mót í litlum upplögum fyrir ferla eins og sprautumótun, hitamótun, deyjasteypu, kísillmótun og framleiðslu á samsettum efnum.
Hraðmót leggja áherslu á styttri afhendingartíma, lægri upphafsfjárfestingu og endingu til að framleiða nægilegt magn af frumgerðum eða brúm.
Þess vegna fylla hraðmót framleiðslubilið milli hraðrar frumgerðar og fullrar framleiðslu, sem gerir fyrirtækjum kleift að staðfesta hönnun, efni, samsetningargetu, yfirborðsgæði og framleiðsluhæfni áður en þau fjárfesta í dýrum framleiðslumótum.
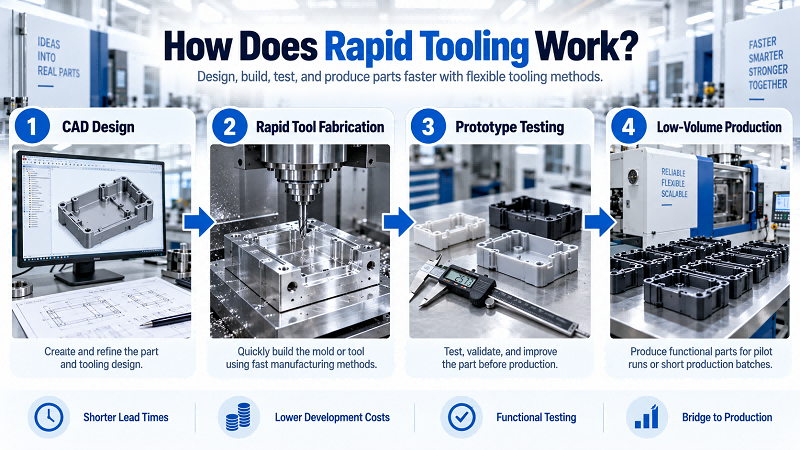
Hvernig virkar hraðverkfæragerð?
Hraðframleiðsla hefst með fullunnu 3D CAD líkani af hlutanum. Verkfræðingar framkvæma síðan framleiðsluhæfnipróf. Þeir bera kennsl á aðskilnaðarlínur, dröghorn, veggþykkt, undirskurð, staðsetningu hliðs, kælingarþarfir og rétt mótefni.
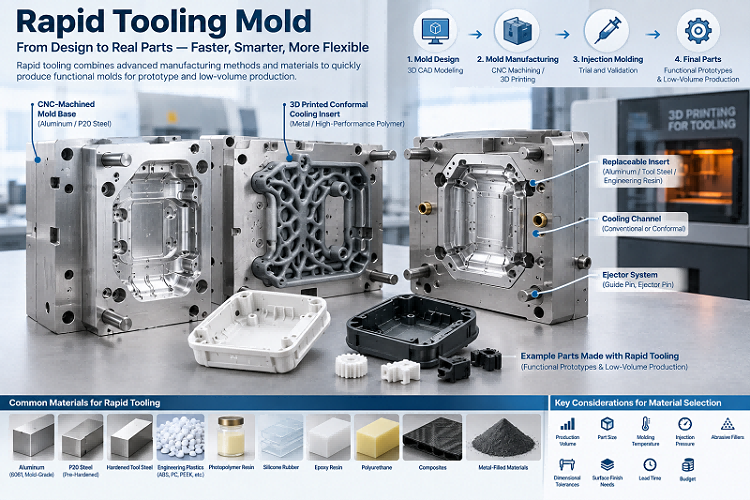
Næst hanna verkfræðingarnir mótið og velja framleiðsluaðferðir. Algengir valkostir eru meðal annars CNC-vinnsla fyrir álinnlegg, vinnsla með lágkolefnisstáli, þrívíddarprentun á móthlutum, steypa eða blanda af aukningar- og frádráttarferlum.
Eftir vélræna vinnslu eða þrívíddarprentun pússa starfsmenn mótið, hitameðhöndla það og húða það. Þeir setja það saman, athuga mál þess og búa til prufusýni. Mótið getur aðeins framleitt raunverulega hluti eftir að hafa staðist allar prófanir.
Stafræn framleiðsla styttir mörg hefðbundin verkfæraskref. Hún gerir notendum einnig kleift að breyta hönnun fljótt. Þess vegna hentar hraðvirk verkfæravinnsla vel fyrir vörur sem eru enn í þróun til verkfræðilegrar staðfestingar.
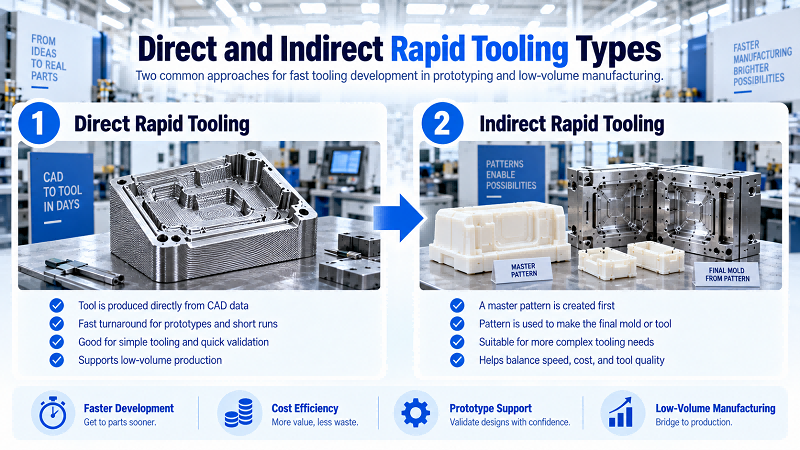
Hvað eru Hraðvirkar gerðir?
Hraðverkfæravinnsla skiptist í tvo meginflokka: bein og óbein. Bein hraðverkfæravinnsla notar CNC-vinnslu, málmaukefnisframleiðslu eða þrívíddarprentun úr fjölliðum. Þessar aðferðir búa til mót, innlegg og verkfærahluta beint úr CAD-skrám. Þær fjarlægja auka framleiðsluskref.
Óbein hraðverkfæragerð virkar öðruvísi. Verkfræðingar smíða fyrst aðallíkan eða mynstur. Þeir búa síðan til lokamótið með eftirlíkingaraðferðum. Algengir möguleikar eru kísillsteypa, epoxy-mótun, fjárfestingarsteypa og úðamálmmótun.
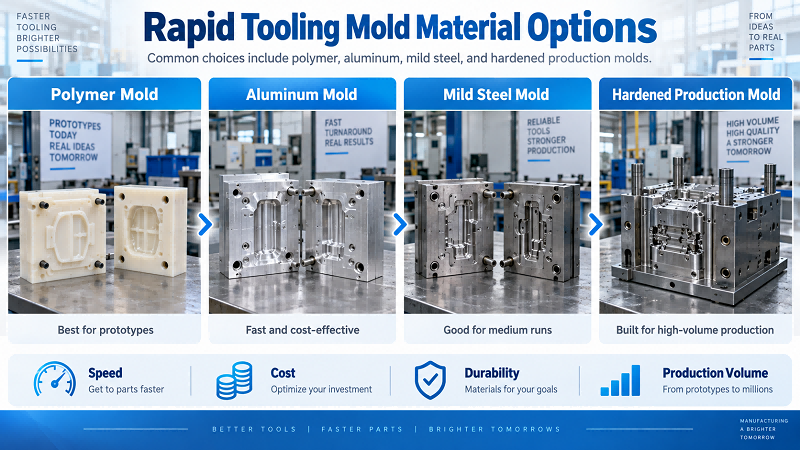
Sprautumót úr áli og mjúku stáli eru algengustu kostirnir. Teymi nota þau til að hanna frumgerðir og smíða smærri framleiðslulotur. Þessi mót eru endingarbetri, hafa betri víddarnákvæmni og efnissamrýmanleika en flest tímabundin plastverkfæri. Þau taka einnig styttri tíma að smíða en hefðbundin framleiðslumót úr hertu stáli.
Íhugun við gerð frumgerðarmóta
Þegar þú smíðar frumgerðarmót skaltu fyrst finna út hversu marga hluti þú þarft. Væntanlegt framleiðslumagn hefur mikil áhrif á val á mótum: fjölliða, ál, mjúkt stál eða hertu framleiðslumót.
Verkfræðingar skoða einnig aðra lykilþætti. Þessir þættir eru meðal annars mótunarefnið, hitastig mótsins, sprautuþrýstingurinn, flækjustig hlutarins, víddarþol, yfirborðsáferð, undirskurður, innsetningar og nauðsynlegur endingartími verkfæra. Verkfræðingar staðfesta einnig hvort frumgerðin verði að passa við raunverulegar framleiðsluaðstæður.
Haldið mótahönnun einföldum. Mótið þarf samt sem áður að endurskapa alla mikilvæga eiginleika vörunnar.
Teymin þurfa einnig að velja hvaða eiginleikar skipta mestu máli fyrir staðfestingu. Þessi aðferð gerir verkfræðingum kleift að einbeita sér að virknistærðum, samsetningarliðum, þéttiflötum, útlitsyfirborðum og öðrum eiginleikum sem hafa bein áhrif á afköst vörunnar.
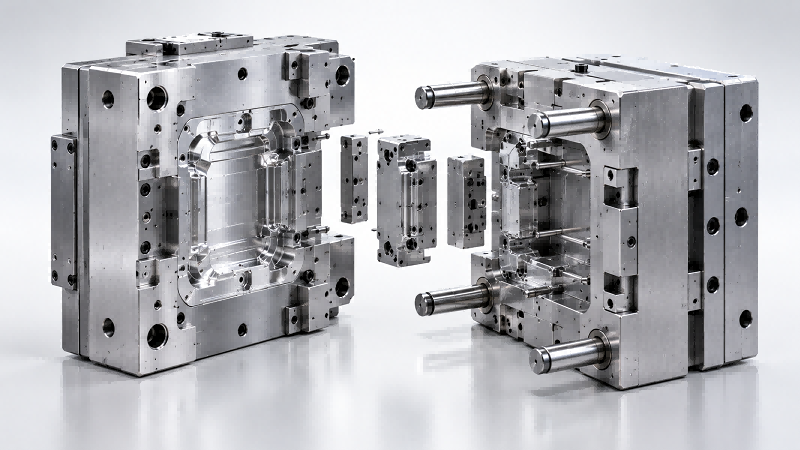
Kostir hraðverkfæra í framleiðslu
Hraðvirk verkfæraframleiðsla styttir vöruþróunartímann. Teymi geta smíðað mót og innréttingar á nokkrum dögum eða vikum.
Hraðvirk verkfæragerð dregur einnig úr upphafskostnaði. Fyrirtæki geta framleitt tugi, hundruð eða jafnvel þúsundir hluta sem uppfylla framleiðslugæði áður en fjöldaframleiðsla fer fram. Þessir hlutar styðja hönnunarprófanir, vottun, markaðsprófanir, tilraunaframleiðslu og snemmbúnar sendingar til viðskiptavina.
Sveigjanleiki í hönnun er annar lykilkostur. Ef verkfræðingar finna vandamál með mál, virkni eða samsetningu við prófanir geta þeir breytt CAD skrám og mótainnsetningum. Þeir þurfa ekki að skipta um heila dýra framleiðslumót.
Mikilvægast er að hraðsprautunarmótun notar raunverulegt verkfræðiplast til að búa til frumgerðir. Algeng efni eru ABS, PC, POM, PA, PP, PEEK og glerfyllt fjölliður. Þessar frumgerðir gefa verkfræðingum áreiðanlegar afköstsgögn. Gögnin endurspegla lokaafurðina mun betur en hlutir sem eru eingöngu framleiddir með þrívíddarprentun.
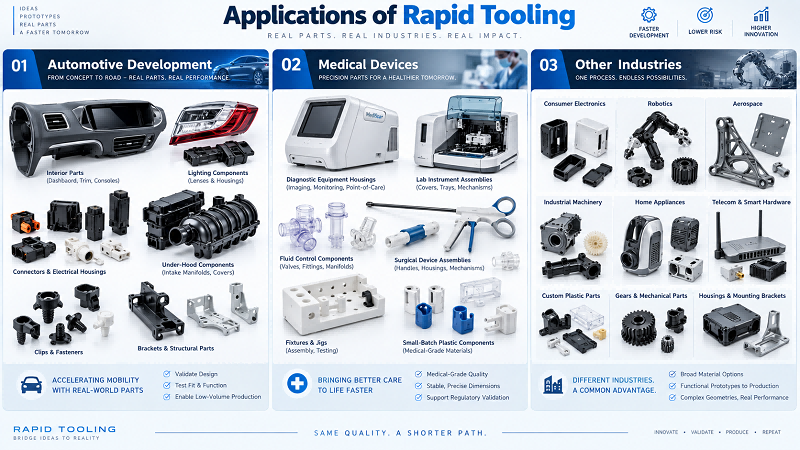
Forrit hraðvirkra verkfæra
Hraðvirk verkfæragerð er mikið notuð í þróun bílaiðnaðarins. Verkfræðingar smíða frumgerðir af innréttingum, tengjum, hylkjum, klemmum, sviga, lýsingarhlutum og íhlutum undir vélarhlífinni. Þeir prófa þessa hluti með raunverulegum framleiðsluefnum áður en ökutæki eru prófuð.
Framleiðendur lækningatækja nota einnig hraðvirk verkfæri. Þeir smíða hylki fyrir greiningarbúnað, rannsóknarstofutæki, vökvastýringarhluta, skurðtæki, innréttingar og litlar framleiðslulotur af plastíhlutum. Þessir hlutar þurfa stöðugar víddir, samhæfð efni og stýrð framleiðsluferli.
Margar aðrar atvinnugreinar taka einnig upp hraðvirka verkfæragerð. Þessar atvinnugreinar eru meðal annars neytenda rafeindatækni, vélfærafræði, flug- og geimferðaiðnaður, iðnaðarvélar, heimilistæki, fjarskipti og snjallbúnaður. Framleiðendur framleiða hylki, burðarhluta, virknifrumgerðir, gíra, tengi, festingar og sérsniðna plasthluta.
Hvað eru sumir Háþróuð tækni Notað í hraðverkfærum?
Háþróuð hraðverkfæragerð sameinar oft samlagningar- og frádráttarframleiðslu. Teymin þrívíddarprenta flókin mót sem eru nálægt lokaformi sínu. Síðan nota þau CNC-vinnslu á mikilvægum þéttiflötum, aðskilnaðarlínum, götum og nákvæmum eiginleikum. Þessi vél býður upp á þrengri vikmörk.
Aðferðir til að bæta við málmum, eins og sértæk leysibræðsla og bein leysirsintrun málma, búa til samsíða kælirásir. Þessar rásir fylgja lögun mótaðra hluta. Þær geta jafnað hitastig betur og stytt kælitíma fyrir ákveðnar notkunarsvið.
Önnur tækni sem í boði er eru meðal annars hraðvinnsla, 5-ása CNC-vinnsla , leysigeislaáferð, lofttæmissteypumeistarar, málmfyllt epoxy-mót, blönduð mótainnlegg, skiptanleg innlegg og mátmótagrunnar. Framleiðendur nota einnig háþróaða yfirborðshúðun. Þessar húðanir bæta slitþol eða losun hluta.
Verkfræðingar nota einnig stafræna hermun í mótaþróun. Þeir rannsaka fyllingu, kælingu, aflögun, rýrnun, staðsetningu hliðs og mögulega galla í mótun. Þeir framkvæma allar þessar athuganir áður en þeir smíða mótið.
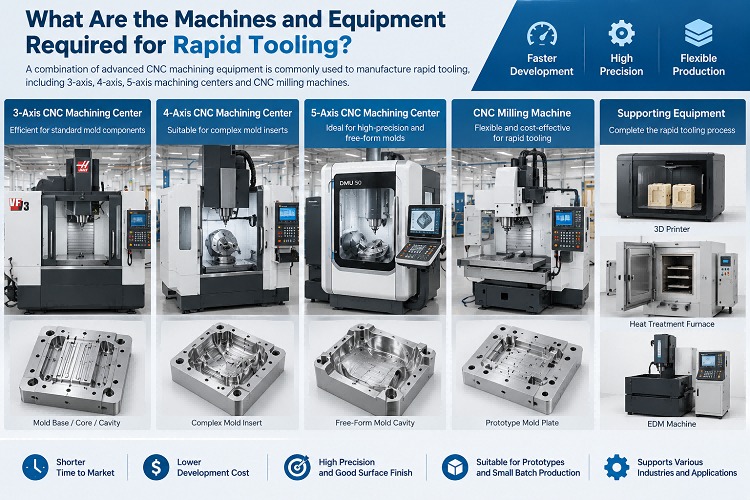
Hvaða vélar og búnaður þarf til að smíða verkfæri hratt?
CNC-fræsarar eru lykilbúnaður fyrir hraða framleiðslu. Þær skera efni eins og ál, verkfærastál, kopar, grafít, verkfræðiplast og mót. Þær bjóða upp á nákvæmar víddir og góða yfirborðsgæði.
Framleiðendur geta einnig notað aðrar vélar fyrir mismunandi verkefni. Þar á meðal eru CNC rennibekkir, EDM vélar, vírslípivélar, yfirborðsslípivélar, leysirskerar, CMM vélar, sprautumótunarvélar, lofttæmingarsteypukerfi, iðnaðar 3D prentarar, fægitæki og hitameðferðarbúnaður.
Þriggja ása vinnsla virkar vel fyrir flestar einfaldar mótplötur og holrými. Fjögurra og fimm ása CNC vélar einfalda flókin form, djúp holrými, hallandi eiginleika og marghliða móthluta. Þær þurfa færri uppsetningar.
Skoðunarverkfæri eru einnig mikilvæg. CMM vélar, sjónmælingarkerfi, hæðarmælar, míkrómetrar og yfirborðsójöfnuprófarar athuga stærðir mótsins fyrir prufur. Þetta skref dregur úr dýrum mótbreytingum síðar.
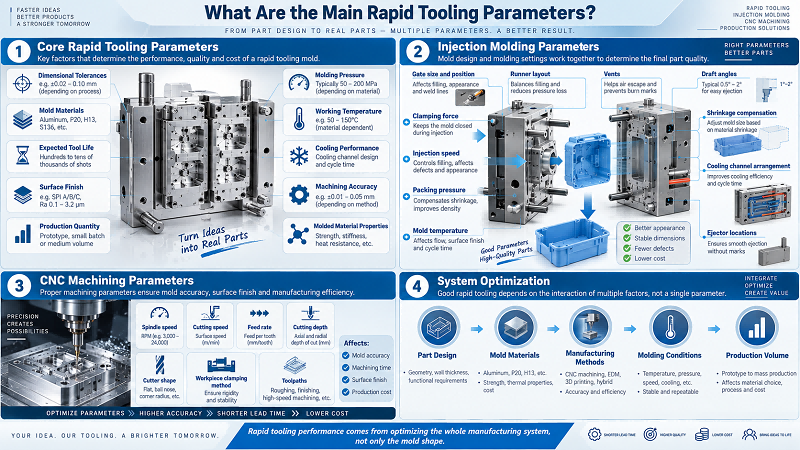
Hverjar eru helstu breytur hraðverkfæra?
Teymin fylgjast með mörgum lykilþáttum fyrir hraða verkfæraframleiðslu. Þessir þættir eru meðal annars víddarþol, mótefni, væntanlegur endingartími verkfæra, yfirborðsáferð, framleiðslumagn, mótunarþrýstingur, vinnsluhiti, kæliafköst, nákvæmni vinnslu og eiginleikar mótaðs efnis.
Í sprautumótunarvinnu athuga verkfræðingar aukastillingar. Þeir fara yfir stærð og staðsetningu hliðsins, skipulag rennslis, loftræstingar, trekkhorn, rýrnunarbætur, uppröðun kælirása, staðsetningu útkastara, klemmukraft, sprautuhraða, pakkningarþrýsting og hitastig mótsins. Sérhver stilling hefur áhrif á gæði lokahlutarins.
Stillingar CNC-vinnslu skipta einnig máli. Snúningshraði, skurðhraði, fóðrunarhraði, skurðardýpt, lögun skurðarins, klemmuaðferð vinnustykkisins og verkfæraleiðir hafa öll áhrif á nákvæmni mótsins, vinnslutíma, yfirborðsáferð og framleiðslukostnað.
Því þarf að fínstilla góða hraðvirka verkfæragerð í öllu framleiðslukerfinu. Teymi geta ekki einbeitt sér aðeins að lögun mótsins. Afköst mótsins koma frá samspili milli hönnunar hluta, mótefna, framleiðsluaðferða, mótunarskilyrða og framleiðslumagns.
Hvaða efni er hægt að nota fyrir hraðvirka verkfæragerð?
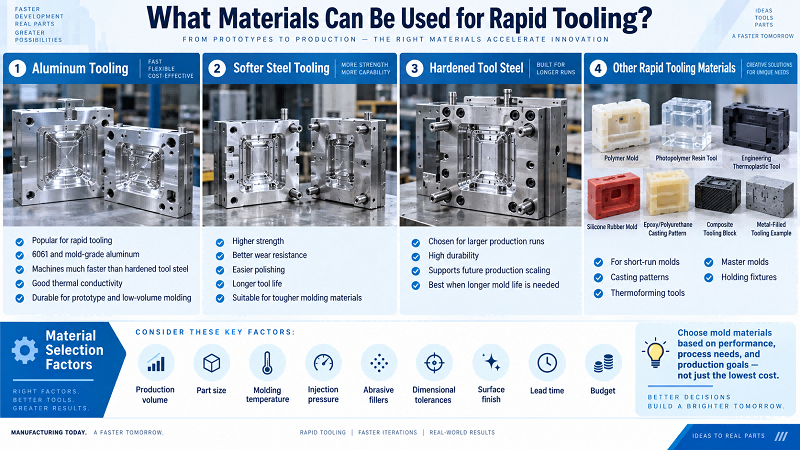
Ál er vinsælt efni fyrir hraðvirka verkfærasmíði. Málmblöndur eins og 6061 og sérstakt mótað ál vinna mun hraðar en hert verkfærastál. Þau bjóða upp á góða varmaleiðni og nægilega endingu fyrir flest frumgerða- og lágmagnsmótunarverk.
Teymi velja mýkri stáltegund eins og P20 þegar þau þurfa meiri styrk, betri slitþol, auðveldari pússun, lengri endingartíma verkfæra eða samhæfni við harðari mótunarefni. Verkfræðingar velja herta verkfærastál ef hröð verkfæravinnsla styður stærri framleiðslulotur síðar.
Framleiðendur nota einnig fjölliður, ljósfjölliðukvoða, verkfræðihitaplast, sílikongúmmí, epoxykvoða, pólýúretan, samsett efni og málmfyllt verkfæraefni. Þessi efni framleiða stutt upplagsmót, steypumynstur, hitamótunarverkfæri, aðalmót og festingar.
Við val á efni verður að taka mið af framleiðslumagni, stærð hluta, mótunarhita, sprautuþrýstingi, slípiefni, víddarþoli, þörfum fyrir yfirborðsáferð, afhendingartíma og fjárhagsáætlun. Teymi ættu ekki bara að velja ódýrasta mótunarefnið.
Er hraðverkfærasmíði dýr?
Fyrirtæki velja oft hraðvirka verkfæragerð fyrir frumgerðir, brúarverkfæri eða litlar til meðalstórar framleiðslulotur. Hraðvirk verkfæragerð kostar venjulega minna en hefðbundin framleiðsluverkfæri. Hún notar efni sem eru auðveldari í vinnslu og einfaldari mótahönnun.
Margir þættir hafa áhrif á lokakostnaðinn. Þessir þættir eru meðal annars stærð mótsins, fjöldi hola, flækjustig hluta, vikmörk, yfirborðsáferð, mótefni, sleðar, lyftarar, innlegg, kælikerfi, mótefni, endingartími verkfæra og framleiðslumagn.
Einföld frumgerð úr áli með einni holu er enn hagkvæm. En flókin mót með mörgum holum þarfnast margra sleða, nákvæmra innleggja, þröngra vikmörka og slípaðra yfirborða. Þessi tegund móts kostar samt mikið.
Því ættu teymi ekki bara að bera saman hraðvirka verkfæragerð við ódýrari verkfæri. Þau þurfa að meta heildarþróunarkostnað og viðskiptaáhættu. Þau vega og meta hraðvirka vöruprófun á móti þeirri meiri fjárfestingu sem þarf til að framleiða mót í miklu magni.
Hvernig á að byrja með hraðverkfæragerð?
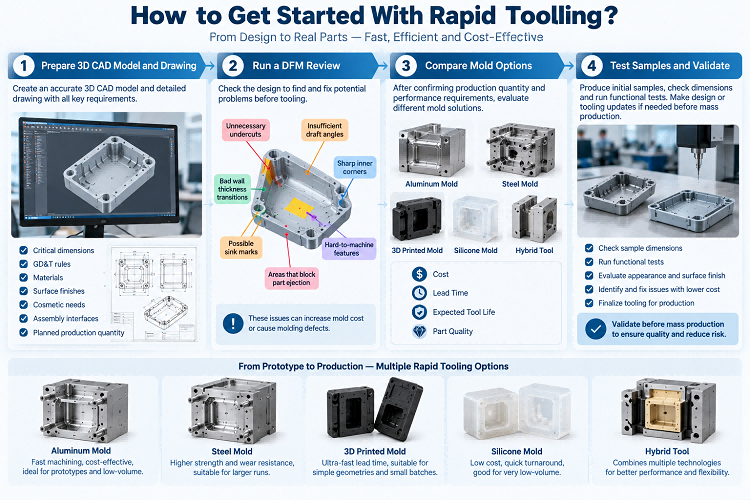
Teymin útbúa fyrst nákvæma 3D CAD líkan og teikningu. Í skjalinu eru tilgreindar mikilvægar víddir, GD&T reglur, efni, yfirborðsáferð, útlitsþarfir, samsetningarviðmót og áætlað framleiðslumagn.
Síðan keyrir framleiðandinn DFM endurskoðun. Þessi athugun finnur hönnunarvandamál. Algeng vandamál eru meðal annars óþarfa undirskurðir, ófullnægjandi dröghorn, slæmar breytingar á veggþykkt, erfiðir eiginleikar í vinnslu, hvass innri horn, möguleg sökkva og svæði sem hindra útkast hluta. Þessi vandamál auka kostnað við mót eða valda mótunargöllum.
Eftir að teymin hafa staðfest framleiðslumagn og afköst, bera verkfræðingar saman mismunandi valkosti í mótum. Möguleikarnir eru meðal annars álmót, stálmót, þrívíddarprentuð mót, sílikonmót og blendingsverkfæri. Þeir meta hvern valkost út frá kostnaði, afhendingartíma, væntanlegum endingartíma verkfæra og gæðum hluta.
Áður en fjöldaframleiðsla hefst prófa starfsmenn fyrstu sýnin. Þeir athuga stærðir sýnisins og framkvæma virkniprófanir. Teymin geta uppfært hraðvirk verkfæri með lægri kostnaði ef þau finna vandamál á þessu stigi.
Hvaða hönnunaratriði þarf að hafa í huga við hraðvirka verkfæragerð?
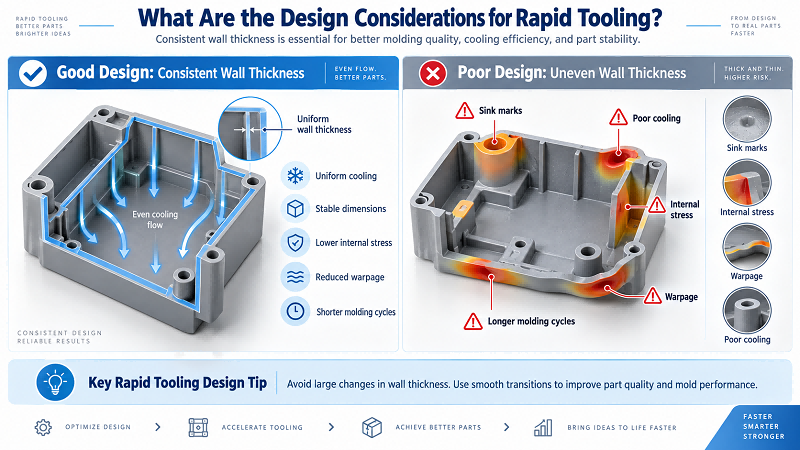
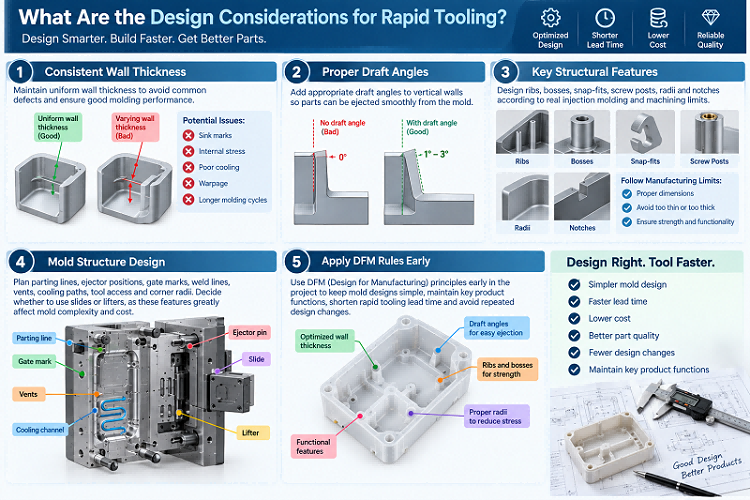
Góð hraðvirk mótahönnun byrjar með stöðugri veggþykkt. Miklar breytingar á veggþykkt valda sökkvum, innri spennu, lélegri kælingu, aflögun og lengri mótunarferlum.
Hönnuðir bæta við réttum dröghornum við lóðrétta veggi. Þessi horn leyfa hlutum aðskilnaði frá mótinu mjúklega. Verkfræðingar hanna einnig rif, odd, smellufestingar, skrúfustöng, radíusa og haka. Þeir fylgja raunverulegum sprautumótunar- og vinnslumörkum.
Verkfræðingar skipuleggja vandlega aðskilnaðarlínur, staðsetningu útkastara, hliðarmerki, suðulínur, loftræstingarop, kælileiðir, aðgang að verkfærum og hornradíus. Þeir ákveða einnig hvort nota eigi sleða eða lyftara. Þessir eiginleikar hafa mikil áhrif á flækjustig og kostnað mótsins.
Teymin beita reglum um DFM snemma í verkefninu. Þessi aðferð heldur hönnun mótanna einföldum og lykilhlutverkum vörunnar óbreyttum. Það styttir hraða verkfæraframleiðslu og kemur í veg fyrir endurteknar breytingar á hönnun.
Hver eru umhverfisáhrif hraðverkfæra?
Góð hraðvirk mótahönnun byrjar með stöðugri veggþykkt. Miklar breytingar á veggþykkt valda sökkvum, innri spennu, lélegri kælingu, aflögun og lengri mótunarferlum.
Hönnuðir bæta við réttum dröghornum við lóðrétta veggi. Þessi horn leyfa hlutum aðskilnaði frá mótinu mjúklega. Verkfræðingar hanna einnig rif, odd, smellufestingar, skrúfustöng, radíusa og haka. Þeir fylgja raunverulegum sprautumótunar- og vinnslumörkum.
Verkfræðingar skipuleggja vandlega aðskilnaðarlínur, staðsetningu útkastara, hliðarmerki, suðulínur, loftræstingarop, kælileiðir, aðgang að verkfærum og hornradíus. Þeir ákveða einnig hvort nota eigi sleða eða lyftara. Þessir eiginleikar hafa mikil áhrif á flækjustig og kostnað mótsins.
Teymin beita reglum um DFM snemma í verkefninu. Þessi aðferð heldur hönnun mótanna einföldum og lykilhlutverkum vörunnar óbreyttum. Það styttir hraða verkfæraframleiðslu og kemur í veg fyrir endurteknar breytingar á hönnun.
Hver eru nokkur algeng vandamál og gallar við hraðverkfæri?
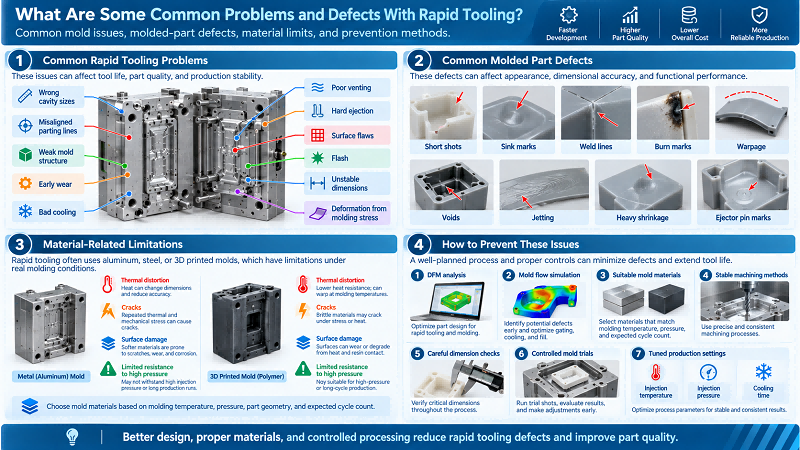
Hraðsmíði hefur nokkur algeng vandamál. Þau eru meðal annars rangar stærðir hola, rangstilltar aðskilnaðarlínur, veik mótbygging, ótímabært slit, slæm kæling, léleg loftræsting, hörð útkast, yfirborðsgallar, blikkmyndun, óstöðugar víddir og aflögun vegna mótunarálags.
Illa fínstillt mótahönnun og ferlisstillingar valda göllum á mótuðum hlutum. Þessir gallar eru meðal annars stuttar sprungur, sökkvi, suðulínur, brunamerki, aflögun, holrými, þotuskemmdir, mikil rýrnun og útkastarpinnar.
Mót úr pólýmerum og þrívíddarprentun geta myndað hitaaflögun, sprungur og yfirborðsskemmdir. Þau þola heldur ekki mikinn þrýsting. Verkfræðingar verða að velja mótefni út frá mótunarhita, þrýstingi, lögun hluta og væntanlegum fjölda hringrása.
Teymi geta komið í veg fyrir flest þessara vandamála. Þau nota DFM greiningu, hermun á flæði móts, viðeigandi mótefni, stöðugar vinnsluaðferðir, nákvæmar víddarathuganir, stýrðar mótprófanir og fínstilltar framleiðslustillingar eins og innspýtingarhita, þrýsting og kælingartíma.
Hvernig ber hraðverkfæri saman við hefðbundin verkfæri?
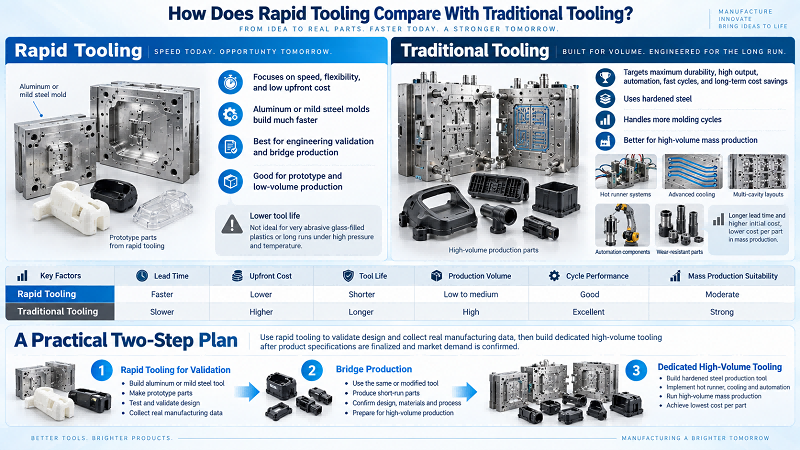
Hraðvirk verkfæragerð leggur áherslu á hraða, sveigjanleika og lágan upphafskostnað. Hefðbundin verkfæragerð miðar að hámarks endingu, mikilli afköstum, sjálfvirkni, hraðri framleiðsluferlum og langtímasparnaði.
Hraðmót úr áli eða mjúku stáli smíðast mun hraðar en hertu framleiðslumótin. En þau ráða ekki við eins margar mótunarlotur. Þessi takmörkun er augljós þegar teymi móta slípandi glerfyllt plast eða vinna undir miklum þrýstingi og hita.
Hefðbundnar framleiðslumót nota hertu stáli. Þau geta innihaldið heithlaupakerfi, háþróaða kælingu, fjölhola skipulag, sjálfvirknihluta og slitþolna íhluti. Þessir eiginleikar lengja afhendingartíma og hækka upphafskostnað, en þeir lækka kostnað hvers hlutar í fjöldaframleiðslu.
Svo mörg ný vöruteymi nota tveggja þrepa áætlun. Þau nota hraðvirk verkfæri til verkfræðilegrar staðfestingar og brúarframleiðslu. Raunveruleg framleiðslugögn hjálpa þeim að laga hönnunina. Síðan smíða þau sérstök verkfæri fyrir stórt magn eftir að hafa lokið við vöruforskriftir og staðfest eftirspurn á markaði.
Af hverju að velja NOBLE sem þinn Hröð verkfæri framleiðandi
NOBLE er kínversk-breskt samstarfsfyrirtæki sem hefur fengið viðurkenningu frá stjórnvöldum sem „þjóðlegt hátæknifyrirtæki“. Við höfum tvær meginstefnur í rekstri: „Snjallframleiðsla“ og „umhirðuvörur“. „Snjallframleiðsla“ sérhæfir sig í að veita viðskiptavinum verkefnastuðningsþjónustu, þar á meðal vinnslu og framleiðslu hluta.
Meira en 10 ára reynsla af faglegri framleiðslu og hraðri frumgerðargerð. Skilvirkt teymi okkar veitir öflugan stuðning við ný verkefni til að uppfylla kröfur þínar að fullu; Staðlað stjórnun færir strangt gæðaeftirlit með hlutum og vörum; sanngjarnt vinnuflæði skilar lægri kostnaði með sömu gæðum.
Eftir ára erfiða vinnu og þróun hefur NOBLE smám saman umbreyst úr fyrirtæki sem sérhæfir sig í nákvæmnivinnslu og framleiðslu á hlutum með heildstæða þjónustugetu í iðnaðarkeðjuna í þjónustumiðað fyrirtæki sem veitir fullan stuðning við öll verkefni viðskiptavina.
NOBLE er traust heildarlausn fyrir sérsniðna framleiðslu, allt frá frumgerðahönnun til framleiðslu, með miklum framleiðsluauðlindum, viðeigandi tækni, straumlínulagaðri framleiðslu, sérfræðileiðsögn og fullkomnu gæðaeftirlitsferli til að gera hugmyndir þínar að veruleika.
NOBLE hefur eftirfarandi hæfnisvottorð:
ISO 9001: 2015 – Öflug gæðastjórnun fyrir almenna framleiðslu. Samræmd ferli. Skjalfest eftirlit. Rekjanleg skoðun.
ISO 13485: 2016 – Strangari gæðastaðlar fyrir hluta lækningatækja. Strangt ferlispróf. Fullur rekjanleiki. Nauðsynlegt fyrir ígræðanlega og skurðaðgerðarhluta.
Niðurstaða
Hraðvirk verkfæragerð skapar hagnýta tengingu milli frumgerðar og fjöldaframleiðslu. Fyrirtæki geta framleitt hagnýta hluti úr raunverulegum efnum og stöðluðum framleiðsluferlum. Þau þurfa ekki að kaupa dýr endingargóð mót strax.
Tækni eins og CNC-vélavinnsla, hraðsprautusteypa, aukefnaframleiðsla, rafstuðningur og steypa styðja mismunandi verkfæraval. Verkfræðingar velja bestu lausnina út frá magni hluta, flækjustigi, vikmörkum, efniseiginleikum, afhendingartíma og fjárhagsáætlun.
Teymi öðlast mest gildi þegar þau para saman hraða verkfærasmíði við traustar DFM-prófanir, rétt efnisval, nákvæma mótasmíði, víddarskoðun og stýrðar framleiðsluprófanir. Þau finna mögulega galla þegar hönnunarbreytingar kosta enn lítið.
Framleiðendur í bílaiðnaði, læknisfræði, vélfærafræði, rafeindatækni, geimferðaiðnaði, neysluvörum og iðnaðarbúnaði njóta góðs af vel skipulögðum hraðverkfæraáætlunum. Þessi stefna styttir vöruþróunartíma, dregur úr fjárhagslegri áhættu, styrkir hönnunarstaðfestingu og skapar mýkri breytingu frá frumgerðasmíði yfir í fjöldaframleiðslu.
SPURNINGAR
1. Getur hraðsmíði framleitt sýnilega hluti í snyrtivöruflokki fyrir neytendavörur?
A: Já. Rétt slípun og yfirborðshúðun hjálpa mótum að skila ásættanlegum yfirborðseiginleikum fyrir sýnilega íhluti í neytendaflokki.
2. Hver er munurinn á hraðsmíði og hefðbundnum verkfærum á dæmigerðum afgreiðslutíma?
Hraðsmíði tekur venjulega daga til vikna, en hefðbundin verkfæri úr hertu stáli taka oft nokkrar vikur eða mánuði.
3. Getur stutt hraðvirka verkfæragerð yfirmótun or innsetningarmótun umsóknir?
Það getur það, en það krefst sérsniðinna innleggja og vandlegra DFM-eftirlita til að forðast skemmdir á myglu meðan á framleiðslu stendur.
4. Verða hraðsmíðamót breytt strax eftir að gallar í hlutum fundust í prufukeyrslum?
Teymin breyta mótinnsetningum í forgangi. Þau forðast að endurvinna allt mótið til að spara tíma og kostnað.
5. Hvaða helstu áhættur eru til staðar við notkun þrívíddarprentaðra hraðmóta úr fjölliðum?
Þau verða fyrir hitatengdri aflögun. Notendur verða að takmarka fjölda hjólreiða og forðast slípiefni úr plasti sem notar mikið hitastig.







