
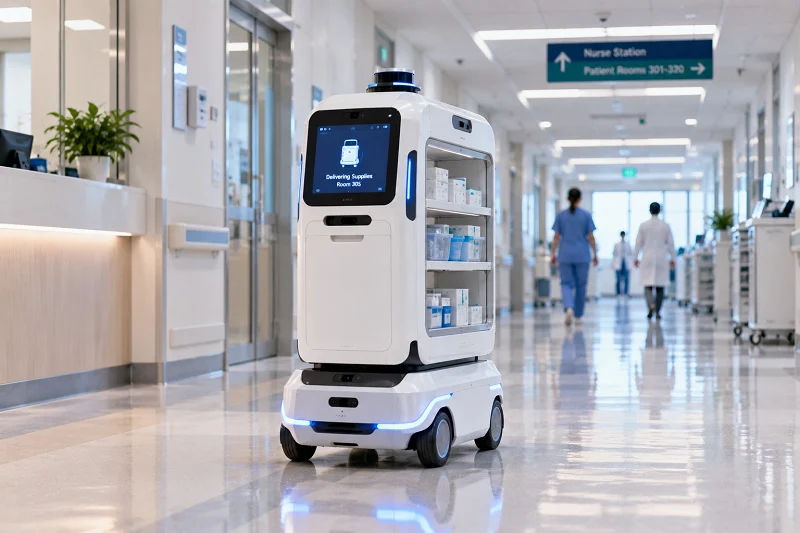
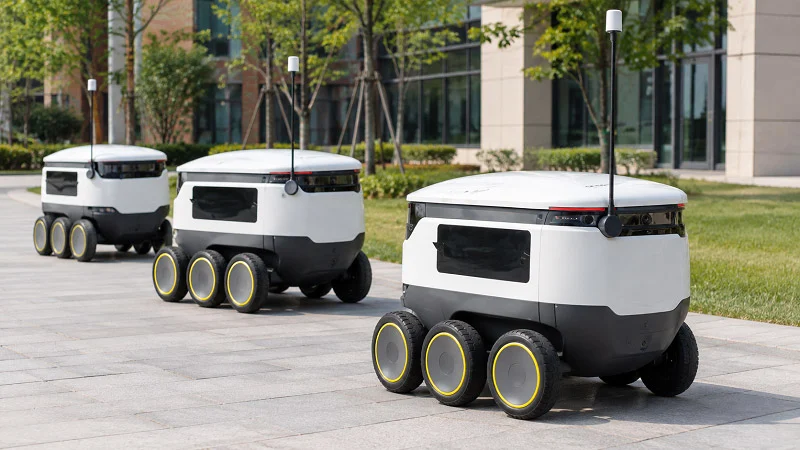
Ímyndaðu þér afhendingarvélmenni sem fer um gang sjúkrahúss klukkan tvö að nóttu og ber blóðsýni. Áreiðanleiki hans veltur á nákvæmni, efnum og ferlum á bak við íhluti hans. Þessir íhlutir - stýrivélar, liðir, undirvagnar, hylki, gírkassar og áhrifavaldar - verða að uppfylla strangar öryggis- og hreinlætisstaðla. Heimsmarkaðurinn fyrir þessa vélmenni náði 2.8 milljörðum Bandaríkjadala árið 2025, undir forystu sjálfvirkra færanlegra vélmenna (AMR). Hvað gerir íhluti afhendingarvélmenna á sjúkrahúsum frábrugðna þeim sem eru í vöruhúsavélmennum? Svarið liggur í nákvæmnisverkfræði, efnisfræði og vali á framleiðsluferlum. Án þeirra getur vélmenni ekki sett hluti í tengingu eða flutt þá á öruggan hátt.
Algengir hlutar af sjúkrahúsafgreiðsluvélmennum
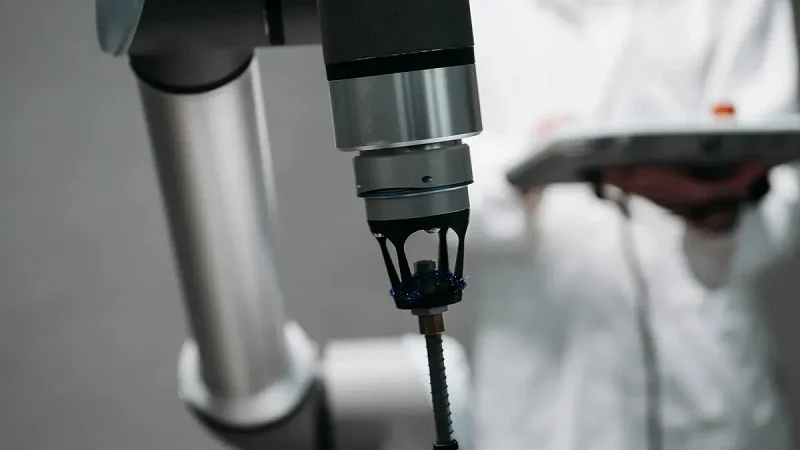
Afhendingarvélmenni á sjúkrahúsum nota mikið af sömu hlutum og vöruhúsa- og þjónustuvélmenni. En reglurnar um hreinlæti og öryggi eru mun strangari. Vöruhúsavélmenni ræður við rykuga gírkassa. Sjúkrahúsvélmenni geta það ekki. Allir hlutar sem notaðir eru í sjúkrahúsvélmenni verða að geta þolað margar þrif, haldið sjúklingum öruggum og samt virkað eftir þúsundir nota.
Það hjálpar að flokka þessa hluta í tvo flokka. Burðarhlutar bera þyngd og halda öllu á sínum stað. Virkir hlutar gera vélmenninu kleift að hreyfa sig, skynja og grípa hluti. Báðar gerðirnar eru mikilvægar og báðar þurfa vandlega hönnun.
Uppbyggingarhlutar sjúkrahúsvélmenna Yfirlit yfir íhluti
Byggingarhlutar sjúkrahúsvélmenna mynda stoðgrindina. Þar á meðal eru rammar, hylki, festingar og hlífar. Þessir hlutar verða að vera stífir, léttir og auðveldir í þrifum. Rammi sem beygist mun klúðra tengingu. Þungur rammi notar meiri rafhlöðu og gerir vélmennið hægara.
Rammar, hús og sviga
Grindirgrindur og undirvagnar eru yfirleitt úr álblöndum, títan fyrir aukinn styrk eða kolefnisþráðasamsetningum. Ál gefur gott styrk-til-þyngdarhlutfall. Títan bætir við styrk þar sem þyngdin skiptir mestu máli. Kolefnisþráður er stífari en stál en léttari. Þessi stífleiki gerir verkfræðingum kleift að nota minni mótora og fá hraðari svörun.
Hús og endaáhrifatæki nota oft ABS eða pólýkarbónat, sem bæði eru framleidd með sprautumótun. PEEK og ryðfrítt stál í læknisfræðilegum gæðaflokki birtast á yfirborðum sem snerta sjúklinga. Þessi efni verða að uppfylla reglur um lífsamhæfni. Þéttingar innsigla innri hlutana og IP-einkunnir segja til um hversu vel þær standast vökva og ryk. ABS er ódýrt. Pólýkarbónat er sterkara og tærara. Hvorugt þolir hita frá sjálfstýringu vel, svo hönnuðir skipuleggja sig í kringum þau mörk.
Festingar og hlífar eru úr ál- og ryðfríu stáli, mátpressuðum álum eða kolefnisþráðum úr PEEK-efni fyrir hámarksstyrk. Smíði plötumálms - beygja, gata, skera - helst hagkvæm fyrir lítið til meðalstórt magn. Mátpressuð kerfi flýta fyrir samsetningu og halda burðarvirkinu léttu. Þetta eru burðarhlutar sjúkrahúsvélmenna sem halda öllu kerfinu hljóðlega saman.
Liðir, stýrivélar og gírkassar
Liðir, stýrivélar og gírkassar breyta mannvirki í hreyfingu. Liðir í vélmennahandlegg sjúkrahúss þurfa mjúka snúninga, lítið bakslag og þéttingu. Stýrivélar og liðir vinna saman. Stýrivélin veitir kraft. Liðirinn flytur hann áfram. Gírkassinn eykur togkraft en dregur úr hraða.
Sérsmíðaðir stýrivélar, liðir og armhlutar þurfa oft CNC-vinnslu til að fá rétta passun. Nákvæmir gírar og legur draga úr hlaupi og halda hreyfingu endurtekinni. Þessi endurtekningarhæfni skiptir máli þegar vélmenni þarf að setja lyfjabakka á sama stað í hvert skipti.
Drifkerfi og gírkassar
Drifkerfi breyta raforku í stýrða hreyfingu. Þau innihalda mótorar, drif, gírkassa, belti, trissur og sveigjanlega ása. Hver hluti bætir við sinni eigin villu, þannig að verkfræðingar athuga alla keðjuna.
Mótorar, drif og gírkassar
Mótorar og drif stjórna hraða og togi vélmennisins. Gírkassar eru staðsettir á milli mótorsins og hjólsins eða liðsins. Vel samstilltur gírkassi eykur tog og bætir staðsetningu. Léleg samstilling sóar orku og bætir við hita. Fyrir burðarhluta sjúkrahúsvélmenna verður gírkassahýsið einnig að þétta gegn hreinsiefnum.
Belti, trissur og sveigjanlegir ásar
Belti og trissur færa aflið hljóðlega og taka á sig högg. Sveigjanlegir ásar leiða aflið í kringum þröngar beygjur. Þessir hlutar eru einfaldir en þurfa samt nákvæma stillingu. Laus belti rennur. Rangstillt trissa slitnar hratt. Báðar bilanirnar stöðva afhendingu miðri leið niður gang.
Endaáhrifavaldar, skynjarar og stýringar
Endaáhrifaþættir sjá um farminn. Skynjarar og stýringar ákveða hvað gerist næst. Þessi hópur breytir hreyfanlegum palli í gagnlegt verkfæri.
Griparar og farmhólf
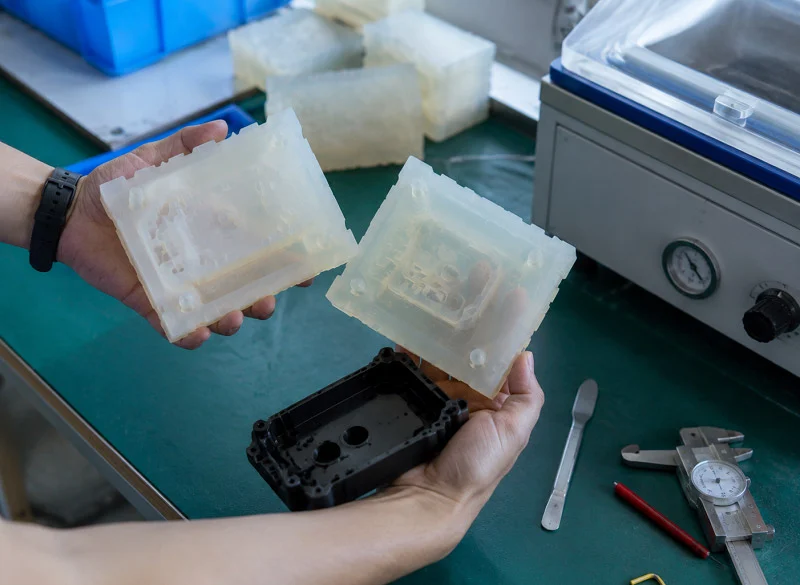
Griparar og farmhólf geyma lyf, sýni eða vistir. Griparar þurfa væga kraftstýringu. Farmhólf þurfa slétt, sprungulaust innra byrði. Báðir njóta góðs af hraðri frumgerðasmíði meðan á þróun stendur. 3D-prentaður gripari gerir verkfræðingum kleift að prófa passform áður en þeir skuldbinda sig til að búa til mótið.
Skynjarar, stýringar og hugbúnaður
Skynjarar fylgjast með staðsetningu, hindrunum og stöðu farms. Stýringar keyra hreyfirökfræðina. Hugbúnaður tengir allt saman. Þessir þættir eru mikilvægir, en þeir falla utan þessa framleiðslumiðaða starfssviðs. Hér er áherslan helst á efnislegu hlutana - byggingarþætti sjúkrahúsvélmennanna sem gera áreiðanlega hreyfingu mögulega.
Frá hagnýtu sjónarhorni þýðir framleiðsla á hlutum fyrir sjúkrahúsafgreiðsluvélmenni að finna jafnvægi milli nákvæmni, efnis og ferlis. Hús PCR-vélarinnar hefur svipaðar þarfir: þröng vikmörk, þrifaleg yfirborð og endurtekna framleiðslu. Mörg teymi leita til CNC-birgja í Kína eða staðbundinna sérsniðinna framleiðsluaðila til að fá þá blöndu af hraða og gæðum. Sama regla gildir um alla burðarhluta sjúkrahúsafgreiðsluvélmenna, allt frá grind til gripbúnaðar.
Nákvæmni í hlutum sjúkrahúsafgreiðsluvélmenna
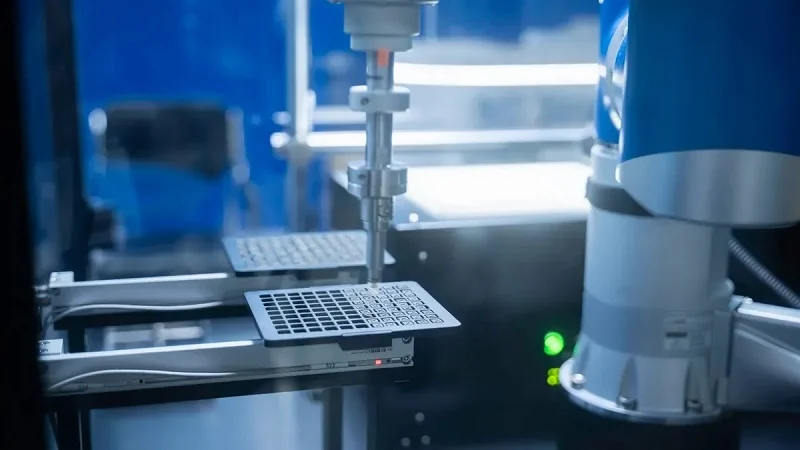
Nákvæmni er það sem gerir sjúkrahúsafgreiðsluvélmenni ólíkt vöruhúsakerrum. Vélmenni sem leggst að bryggju innan við millimetra getur flutt hluti á öruggan hátt. Vélmenni sem missir um fimm millimetra missir það sem það ber. Þetta litla bil ræður því hvort hjúkrunarfræðingar treysta vélinni. Nákvæmlega vélrænir byggingarhlutar sjúkrahúsvélmenna byggja upp það traust. Þeir halda einnig vélmenninu virku í mörg ár.
Endurtekningarhæfni og staðsetningarnákvæmni
Endurtekningarhæfni þýðir að vélmennið kemur aftur á sama stað í hvert skipti. Nákvæmni staðsetningar þýðir að það kemst á réttan stað í fyrsta lagi. Báðar eru háðar burðarhlutum sjúkrahúsvélmennisins sem halda lögun sinni undir álagi.
Vikmörk fyrir tengingu og flutning hluta
Tengikvíar þurfa mjög þröng vikmörk. Hleðslutengi verður að vera á línu innan brots úr millimetra. Hlutaflutningsbakkar þurfa sömu tegund af stýringu. Lausir burðarhlutar vélmennisins valda reki. Rek leiðir til bilaðra tengikvía og týndra sýna. Góðir burðarhlutar sjúkrahúsvélmenna koma í veg fyrir það rek.
Uppsafnað villa í fjölása kerfum
Hver samskeyti bætir við örlitlu villu. Sex samskeyti margfalda þá villu. Niðurstaðan er uppsafnað villa. Verkfræðingar berjast gegn henni með stífum burðarhlutum vélmenna og samsvörun. Sveigjanleg festing eyðileggur stærðfræðina. Stíf festing heldur henni réttri. Þess vegna fá burðarhlutar sjúkrahúsvélmenna svo mikla athygli í hönnun.
Almennt er rætt um endurtekningarnákvæmni og staðsetningarnákvæmni í sjúkrahúsflutningavélmennum í greininni, en enn er erfitt að finna birta staðla sem byggja á tölum fyrir einstaka hluti.
Öryggi og áreiðanleiki í klínísku umhverfi
Sjúkrahúsvélmenni deilir rými með sjúklingum, hjúkrunarfræðingum og viðkvæmum búnaði. Öryggi byrjar með vélrænni nákvæmni, ekki bara hugbúnaði.
Að koma í veg fyrir árekstra og klemmupunkta
Þröng samskeyti draga úr leik. Minni leik þýðir hreyfingu sem hægt er að spá fyrir um. Fyrirsjáanleg hreyfing þýðir færri árekstra. Klemmupunktar minnka þegar burðarhlutar sjúkrahúsvélmenna passa hreint saman. Bil bjóða upp á fingur. Nákvæmni lokar þeim.
Að tryggja heilleika sæfðra hindrunar
Sótthreinsuð yfirborð bregst við samskeytum og liðum. Gróf yfirborð fanga bakteríur. Nákvæmir burðarhlutar vélmennisins skapa slétt, sprungulaus viðmót. Það heldur hreinsiefnum virkum og tryggir öryggi sjúklinga.
Mæling og nákvæmni
Þú getur ekki stjórnað því sem þú getur ekki mælt. Nákvæm vinnsla er háð teikningum, vikmörkum og skoðunarskýrslum.
Rúmfræðileg víddarmæling og vikmörk (GD&T)
GD&T segir vélvirkjanum hvað skiptir máli. Það stýrir flatneskju, sammiðju og hornréttri stillingu. Þessir mælikvarðar leiðbeina nákvæmri CNC vinnslu á byggingarhlutum sjúkrahúsvélmenna. Án þeirra þarf birgir að giska. Með þeim passar hver byggingarhluti vélmennisins við næsta.
Yfirborðsmeðhöndlun og kröfur um hæfni
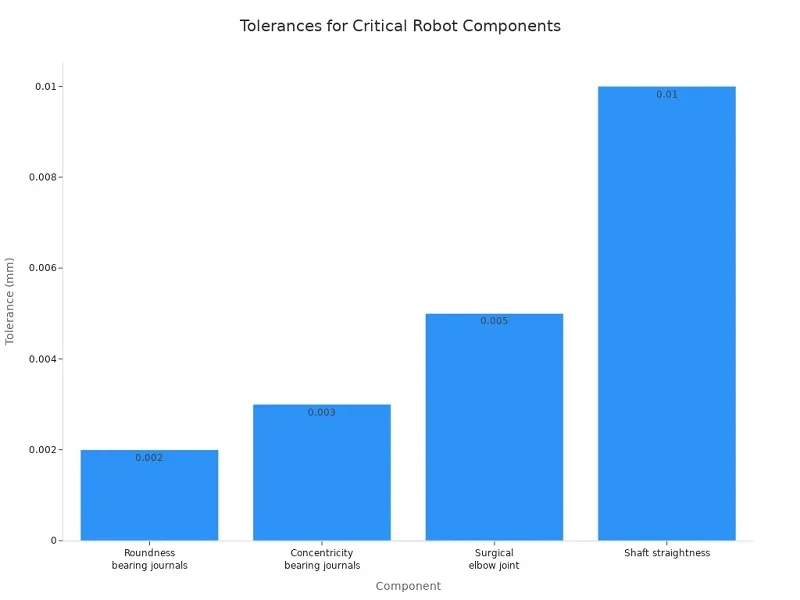
Yfirborðsáferð ræður því hvernig hlutar slitna og hversu hreinir þeir haldast. Legutappar þurfa sérstakar festingar. Taflan hér að neðan sýnir dæmigerðar kröfur um mikilvæga burðarhluta sjúkrahúsvélmenna.
| Umburðarlyndi Tegund | Specification | Tilgangur |
| Þvermál legublaðsins | h5 eða h6 passa, ±0.004–0.008 mm | Stýrir forspennu legunnar og stífleika liða |
| Sammiðja milli legutappa | ± 0.003 mm | Heldur endurtekningarhæfni staðsetningar |
| Rúnnun legutappa | ± 0.002 mm | Viðheldur heilleika legunnar |
| Beinleiki skafts | 0.01 mm á 100 mm | Stöðvar rangstöðu |
| Yfirborðsáferð á legutappa | Ra 0.4 μm | Stýrir myndun olíufilmu og þreytuþoli leganna |
Almennir lækningavélar íhlutir halda oft ±0.002 mm til ±0.005 mm. Skurðaðgerðarsamskeyti halda ±0.005 mm til að koma í veg fyrir bakslag. Þessi míkrómetraþol krefjast nákvæmrar vinnslu og vandlegrar skoðunar.
Hús PCR-vélar fylgir sömu rökfræði. Það þarfnast þröngra vikmörka, þrifalegra yfirborða og endurtekningarhæfrar framleiðslu. Teymin nota oft fyrst hraðfrumgerð og færa sig síðan yfir í CNC-vinnslu fyrir nákvæma íhluti. Margir vinna með CNC-birgjum í Kína eða sérsniðnum framleiðsluaðilum á staðnum. Sama aðferð á við um öll hlutaforrit fyrir sjúkrahúsafæðingarvélmenni. Nákvæmir íhlutir gera áreiðanlega sjálfvirkni mögulega.
Efni fyrir hluta af sjúkrahúsafgreiðsluvélmennum
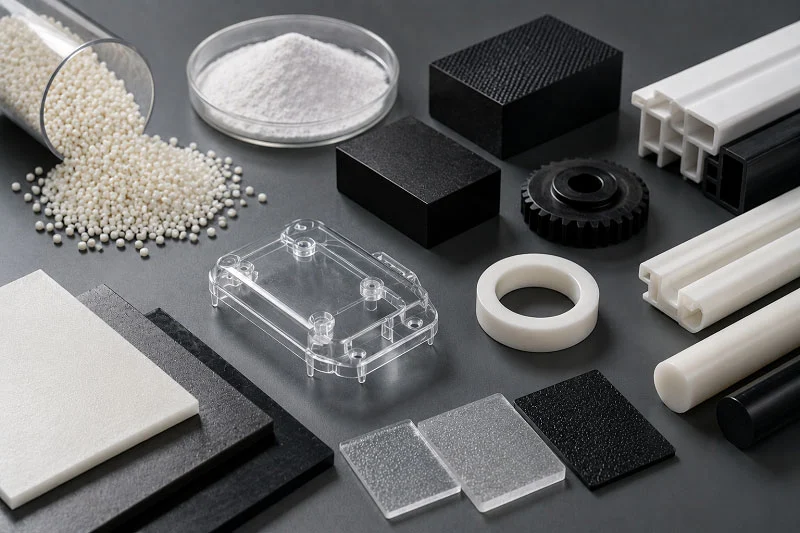
Læknisfræðilegar vélmenni þurfa góð efni til að virka örugglega og endast lengi. Ef þú velur rangt efni gæti samskeyti sprungið eða hylki gæti lokað á bakteríur. Valið ræður einnig hvaða aðferð á að nota. Málmur sem sker vel hentar vel fyrir CNC vinnslu. Fjölliða sem mótast auðveldlega hentar vel fyrir mótun. Þannig fara efni og ferli hönd í hönd.
Málmar: Ryðfrítt stál, títan og ál
Málmar bera álag, halda lögun og standast hita. Hver og einn hefur mismunandi blöndu af styrk, þyngd og kostnaði.
| Efni | Helstu kostir | Dæmigert Umsóknir |
| Ryðfrítt stál | Sterkt, ódýrt, endingargott, gott fyrir mikla notkun | Þungar rammar, samskeyti sem þurfa styrk |
| Titanium | Hátt styrk-til-þyngdarhlutfall, tæringarþol, lífsamhæft | Læknisfræðilegir vélmenni, hreyfanlegir hlutar undir endurteknu álagi |
| ál | Létt, góð varmaleiðni, auðvelt í vinnslu | Rammar, armar, hlífar, færanlegir vélmenni |
Ryðfrítt stál fyrir burðarvirki og sótthreinsaða íhluti
Ryðfrítt stál er sterkt, algengt og auðvelt að vélræna, móta, suða og pússa. Læknisfræðilegar stáltegundir eins og 304, 304L og 316L standast ryð og þrífa vel. Þetta efsta lag gerir sótthreinsun auðvelda. Þú finnur læknisfræðilega ryðfrítt stál í bökkum, klemmum og skurðbrúnum. Það virkar einnig í hlutum sjúkrahúsa sem eru hreinsaðir oft.
Títan fyrir léttar og sterkar liðamót
Títan er léttara en stál. Ti-6Al-4V hefur eðlisþyngd sem er nálægt 4.43 g/cm³, um 45% léttara en stál, með sveigjanleika sem er um 880 MPa. Stöðugt oxíðlag berst gegn ryði og málmurinn helst öruggur í líkamsvökvum. Þessir eiginleikar henta liðum og hreyfanlegum hlutum við endurtekið álag. Títan er þó dýrara og erfiðara að skera en ryðfrítt stál.
Ál fyrir undirvagn og varmaleiðni
Ál er létt, auðvelt að skera og dregur hita frá mótorum. Málmblöndur eins og 6061, 6063 og 3003 eru notaðar í ramma, arma og hlífar. Það kostar minna en títan og ryðþolir. Fyrir hluta í sjúkrahúsafgreiðsluvélmenni sem verða að vera léttir er ál oft besti kosturinn.
Fjölliður: PEEK, ABS, pólýkarbónat og Delrin
Fjölliður draga úr þyngd, hávaða og þekja rafeindatækni. Þær gera hönnuðum einnig kleift að smíða form sem málmur getur ekki keppt við á sama verði.
PEEK fyrir slitþolna, sótthreinsandi hluti
PEEK þolir mikinn hita og sterk efni. Það er öruggt með líkamsvefjum, þannig að það passar við skurðtæki og hlífar tækja. Ígræðsluefni eru afhent með ISO 10993 gögnum og USP Class VI stöðu. Þéttleiki þess er um 1.32 g/cm³, með togstyrk upp á 90–110 MPa. Það gerir PEEK að sterkum valkosti fyrir afhendingarvélmenni á sjúkrahúsum nálægt sótthreinsitækjum.
ABS og pólýkarbónat fyrir hylki og lok
ABS gefur gott útlit og höggþol. Pólýkarbónat bætir við mikilli höggþol og skýru útsýni og það beygist með hita í skjöld eða hlífar. Báðar virka fyrir hylki og henta fyrir fljótlegar prófanir fyrir mótun. Hylki PCR-véla notar oft sömu rökfræði: auðvelt að þrífa, sterkt og endurtakanlegt.
Delrin fyrir lágnúningsgír og hylsingar
Delrin, eða POM, býður upp á lágt núning og mikla nákvæmni. Það heldur lögun sinni vel og þolir efni. Gírar, hylsingar og rennihlutar njóta góðs af því. Þetta eru litlir hlutar fyrir sjúkrahúsafæðingarvélmenni sem draga hljóðlega úr sliti.
Efnisvalsviðmið
Efnisvalið er leið til að finna jafnvægi milli styrks, öryggis og kostnaðar. Gerðu það rétt og vélmennið virkar í mörg ár.
Hlutfall styrks og þyngdar
Títan er fremst hér, og ál er stutt á eftir. Ryðfrítt stál er sterkt en þungt. PEEK er létt en veikara en málmar. Sérhver hluti sjúkrahúsvélmenna skiptir þessum eiginleikum á móti hlutverki sínu.
Lífsamhæfni og sótthreinsunarþol
Hlutir nálægt sjúklingum mega ekki losa jónir eða fanga bakteríur. Títan, ryðfrítt stál í læknisfræðilegum gæðaflokki og PEEK standast öll þetta próf. Vetnisperoxíð og útfjólubláar geislunarlotur skipta einnig máli. Efni sem gulnar eða springur undir útfjólubláu ljósi mun bila.
Kostnaður og framleiðsluhæfni
Títan kostar 3–5 sinnum meira en 316L ryðfrítt stál og er erfiðara að skera. PEEK kostar minna í framleiðslu en títan. Ryðfrítt stál helst hagkvæmt með góðri vinnsluhæfni. Mörg teymi nota fyrst hraðfrumgerð og færa sig síðan yfir í CNC-vinnslu. Sum vinna með CNC-birgjum í Kína eða sérsniðnum framleiðsluaðilum á staðnum til að halda jafnvægi á milli hraða og verðs. Sama hugsun á við um öll varahlutaforrit fyrir sjúkrahúsafæðingarvélmenni, allt frá grind til gripbúnaðar.
CNC vinnsla fyrir sjúkrahúsafgreiðsluvélmenni
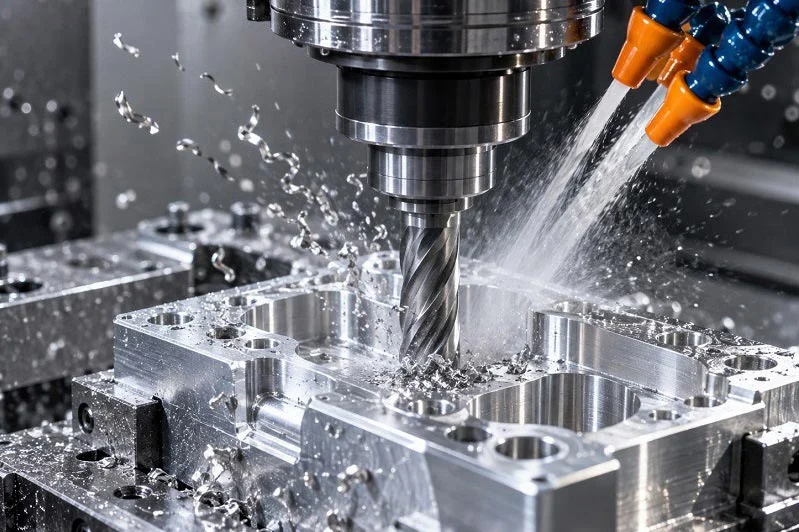
Smíði hluta fyrir sjúkrahúsafgreiðsluvélmenni byrjar á því að velja rétta aðferðina. Vélræn framleiðsla, mótun og samsetning hentar hver fyrir sig best fyrir mismunandi hluti. Valið fer eftir lögun, rúmmáli og efni. Staðlaðir hlutar eins og tilbúnir legur virka fínt á sumum stöðum. En sérsniðnir burðarhlutar vélmenna eru betri þegar passform, hreinlæti eða styrkur skipta máli. Nákvæm verkfræði er það sem gerir áreiðanlega sjálfvirkni mögulega. Án hennar mistekst jafnvel frábær hönnun á vettvangi.
CNC Milling og beygja
CNC-fræsun og beyging móta málm og plast í nákvæma burðarhluta sjúkrahúsvélmenna. Þessar aðferðir skera burt efni til að ná nákvæmri stærð. Fyrir framleiðslu á hlutum fyrir sjúkrahúsafgreiðsluvélmenni þýðir það þétta passun og mjúka, endurtekna hreyfingu í þúsundir hringrása.
Stýrivélar, liðir og gírkassahús
Stýrivélar og liðir þurfa nákvæmar holur og flata mótunarfleti. Gírkassahús þurfa sammiðja legusæti. CNC-beygja meðhöndlar ávöl hluta eins og ása og leguhús. CNC-fræsing býr til flatar holur, vasa og festingargöt. Fyrir sérsniðna framleiðslu á burðarhlutum vélmenna sker 5-ása CNC-fræsun flókin form í einni uppsetningu. Það dregur úr villum við endurklemmingu. Hánákvæm 5-ása CNC-fræsun er algeng fyrir hluti með bogadregnum fleti eða skáhalla eiginleika. Ein uppsetning heldur þröngum vikmörkum yfir margar hliðar. Það skiptir máli fyrir stýrivélar og liði þar sem allir fletir passa saman.
Ná vikmörkum niður í ±0.01 mm
CNC-vinnsla fyrir nákvæmnihluta nær vikmörkum frá ±0.005 mm til ±0.025 mm á mikilvægum eiginleikum. Legur, gírmiðjur og tengiviðmót þurfa öll þetta bil. Rúmfræðileg vikmörk eins og raunveruleg staðsetning og sammiðja eru staðlaðar upplýsingar á teikningum. Yfirborðsáferð á almennum tengiflötum er Ra 0.4–0.8 μm. Fyrir renni-, þétti- eða lyfjasnertifleti lækkar hún í Ra ≤ 0.2 μm.
| Forskriftarflokkur | Dæmigert gildi | Umsóknarskýringar |
| Víddarþol | ±0.005 mm til ±0.025 mm | Legur, gírmiðstöðvar, tengiviðmót |
| Rúmfræðileg vikmörk | Raunstaða, sammiðja, hornrétt | Fjölása samsetningar |
| Yfirborðsáferð (almenn) | Ra 0.4–0.8 μm | Samskeyti |
| Yfirborðsáferð (mikilvægt) | Ra ≤ 0.2 μm | Renni-, þétti- og snertifletir lyfja |
| Burr-stýring | Strangt afgræðsluferli krafist | Kemur í veg fyrir vandamál með sótthreinsun og hættur fyrir sjúklinga |
| Staðfesting | CMM, FAI, SPC | Rekjanlegt til hitalotu og vinnsluloga |
Nauðsynlegt er að hafa í huga að klippivörn er nauðsynleg á öllum hlutum. Allir hvassir kantar geta lokað bakteríum eða skemmt umbúðir. Fyrir nákvæma CNC vinnslu á nákvæmum íhlutum er klippivörn innbyggð í ferlisáætlunina. Staðfesting notar CMM, fyrstu vöruskoðun og tölfræðilega ferlastýringu. Hver mæling rekst aftur til efnishitalota og vinnsluskráa. Þessi míkronþvermál aðgreina áreiðanlega byggingarhluta sjúkrahúsvélmenna frá þeim sem færast til með tímanum.
Nákvæm CNC-vinnsla á burðarhlutum vélmenna krefst vandlegrar skipulagningar. Verkfæraval, hraði og kælivökvi hafa öll áhrif á lokaþolið. Fyrir stórar keyrslur keyra CNC-beygjustöðvar hraðar vinnslu með sjálfvirkum verkfæraskiptum. Fyrir frumgerðir stillir hæfur vélvirki fóðrun og hraða handvirkt. Báðar aðferðirnar virka fyrir framleiðslu á burðarhlutum sjúkrahúsvélmenna. Teymin byrja oft með hraðfrumgerðasmíði til að staðfesta passa og fara síðan í CNC-framleiðslu.
Stungulyf fyrir pólýmerhluta
Sprautusteypa þrýstir bræddu fjölliðuefni inn í stálmót undir þrýstingi. Ferlið er hratt og endurtekningarhæft þegar mótið er búið. Það virkar best fyrir mikið magn af flóknum formum.
Framleiðsla á flóknum rúmfræðitegundum í miklu magni
Sprautusteypa býr til flókin form á nokkrum sekúndum. Rif, oddar og smellpassanir eru alls ekkert vandamál. Fyrir burðarhluta vélmenna eins og hús og lok, er mótun betri en vinnslukostnaður miðað við magn. Mótið kostar meira í upphafi. En verðið á hvern hluta lækkar hratt eftir nokkur þúsund einingar. Hús PCR-vélar notar sömu rökfræði: flókna rúmfræði í stórum stíl með endurtekningarhæfum gæðum.
Efnisval er lykilatriði. Mótun virkar með ABS, pólýkarbónati, PEEK og Delrin. Hvort efni flæðir á annan hátt í mótinu. ABS fyllist auðveldlega og gefur góða yfirborðsáferð. PEEK þarfnast hærri hitastigs og hægari sprautuhraða. Hönnuðir verða að skipuleggja efnisval snemma í ferlinu.
Efnisval fyrir eindrægni við sótthreinsun
Ekki þola allar plasttegundir þrif á sjúkrahúsum. Vetnisperoxíðgufa og útfjólublátt ljós brjóta niður sumar fjölliður. ABS gulnar undir útfjólubláu ljósi. Pólýkarbónat heldur styrk sínum lengur. PEEK þolir gufusjálfvirka hitastig yfir 250°C. Fyrir burðarhluta vélmenna sem þurfa daglega þrif eru PEEK eða læknisfræðilegt pólýkarbónat skynsamlegar ákvarðanir. Ryðfrítt stál í læknisfræðilegu ástandi er einnig að finna á svæðum sem verða fyrir miklu sliti eða beinni snertingu.
Mót fyrir lækningahluti þurfa slípuð holrými. Gróft mót skilur eftir sig merki sem fanga óhreinindi og bakteríur. Fyrir nákvæma íhluti skera mótsmiðir holrými í stáli með CNC-vél og pússa þau síðan þar til þau fá spegilglæra áferð. Sú áferð flyst yfir á alla mótaða hluti. Frá hagnýtu sjónarhorni hefst hraðfrumgerðasmíði mótaðra hluta með þrívíddarprentuðum sýnum. Verkfræðingar prófa passun og virkni áður en þeir skera stál. Mörg teymi nota CNC-birgja í Kína til frumgerðarvinnslu og fara síðan yfir í mótun til framleiðslu.
3D prentun, steypa og Móta
Ekki eru allir burðarhlutar vélmenna komnir með CNC eða mótun eingöngu. Þrjár aðrar aðferðir uppfylla sérstakar þarfir í framleiðslublöndunni.
3D prentun fyrir frumgerðir og sérsniðna endaáhrifara
Þrívíddarprentun smíðar hluti lag fyrir lag. Engin þörf er á mótum eða festingum. Það gerir það hraðvirkt fyrir frumgerðir og einstaka hluti. Fyrir sérsniðna framleiðslu á gripurum eða farmhólfum býr þrívíddarprentun til flóknar innri rásir sem vinnsla nær ekki til. Efnisvalkostir eru meðal annars læknisfræðilega gæða plastefni og PEEK þræðir. Yfirborðsáferðin er grófari en mótun, en það er í lagi fyrir snemmbúnar prófanir. Hraðfrumgerðasmíði með þrívíddarprentun gerir verkfræðingum kleift að endurtaka sig hratt. PCR vélhús gæti byrjað sem þrívíddarprentuð frumgerð til að athuga passform, loftflæði og samsetningarröð.
Steypa fyrir undirvagna og stóra burðarhluta
Steypun felur í sér að brætt málm hellist í sand- eða fjárfestingarmót. Hún býr til stóra burðarhluta vélmennisins í einu stykki. Steypt álgrind ber þyngd vélmennisins án suðu eða festinga. Það sparar samsetningartíma og eykur stífleika. Kjarnarnir búa til innri holrými fyrir raflögn eða kælirásir. Fyrir meðalstór magn er steypa betri kostur en vinnsluvinnsla. Til viðbótar er afhendingartími fyrir mynsturgerð og verkfærasmíði lengri.
Smíða fyrir hástyrktar samskeyti og burðarhluta
Smíða hamar eða pressa heitan málm í lögun. Kornabyggingin fylgir útlínum hlutarins og bætir við styrk þar sem mest er þörf á honum. Fyrir hástyrktar samskeyti og burðarhluta er smíði betri en vinnsluaðferð hvað varðar þreytuþol. Smíðaður títansamskeyti er sterkari en vélrænn samskeyti úr stöngum. Ferlið kostar meira fyrir verkfæri en sparar þyngd og bætir langtímaáreiðanleika. Þessir burðarhlutar vélmenna verða fyrir mestu álagi við notkun.
Framleiðsla á hlutum fyrir sjúkrahúsafgreiðsluvélmenni krefst þess að hver hluti sé aðlagaður að bestu aðferðinni. CNC framleiðir nákvæma íhluti. Mótun framleiðir flókna fjölliðahluta í stórum stíl. Þrívíddarprentun, sprautusteypa og smíði fylla hvert sitt skarð. NOBLE er leiðandi framleiðslufyrirtæki í Kína og býður upp á CNC-vinnslu, sprautusteypu og þrívíddarprentun fyrir hluti fyrir sjúkrahúsafgreiðsluvélmenni. ISO 13485 vottun þeirra og nákvæmnisframleiðslugeta hjálpar viðskiptavinum að færast á skilvirkan hátt frá frumgerð til framleiðslu.
Hönnun hluta fyrir sjúkrahúsafgreiðsluvélmenni
Góð hönnun sameinar nákvæmni, þrif og öryggi. Ef þú missir af einu þeirra bilar vélmennið. Hluti sem passar fullkomlega en fangar bakteríur er gagnslaus á sjúkrahúsi. Hluti sem þrífur vel en fer úr réttri stöðu missir sýni. Hönnuðir verða að hugsa um allt þrennt frá fyrsta degi.
Þolmörk stafla og samsetningarpassun
Sérhver hluti hefur vikmörk. Ef þeim er staflað saman bætast við villur. Festing sem skemmist um 0.1 mm, samskeyti sem skemmist um 0.05 mm og hús sem skemmist um 0.08 mm skapar samtals 0.23 mm villu. Það er nóg til að trufla tengiröð.
Að lágmarka uppsafnaða villu í samsetningum með mörgum hlutum
Snjallir hönnuðir nota þröng vikmörk aðeins á mikilvægum eiginleikum. Þeir leyfa ekki mikilvægum víddum að ráða ferðinni. Þetta heldur kostnaði niðri og gæðum uppi. Hús PCR-vélar fylgir sömu reglu. Þéttigrópurinn fær þröng vikmörk. Festingargötin gera það ekki. Fyrir gæði burðarhluta sjúkrahúsvélmenna virkar þessi sértæka aðferð best. Hraðfrumgerð hjálpar hér. Verkfræðingar smíða prufusamstæðu, mæla staflann og stilla áður en stál er skorið.
Hönnun til að auðvelda viðhald og skipti
Hlutir slitna. Legur bila. Mótorar brenna út. Hönnuðir ættu að auðvelda skipti. Nota óbreyttar festingar. Merkja tengi. Innbyggja samræmingareiginleika í rammann. Samskeyti sem tekur tvær klukkustundir að skipta um kostar sjúkrahúsið peninga. Samskeyti sem tekur tíu mínútur heldur vélmenninu gangandi.
Þrif og sótthreinsunarsamhæfni
Sjúkrahús þrífa allt. Vélmenni þurfa að þola vetnisperoxíðgufu, útfjólublátt ljós og sterkar þurrkur. Hönnun verður að þola þá rútínu í mörg ár.
Forðastu sprungur og hrjúf yfirborð
Sýklar leynast í rifum. 0.5 mm sprunga er örugg höfn fyrir bakteríur. Hönnuðir ættu að tilgreina slétta radíusa og jafna samskeyti. Yfirborðsáferð skiptir einnig máli. Gróft yfirborð fangar óhreinindi. Slípað yfirborð losar þau. Fyrir sérsniðna framleiðslu þýðir þetta skýrar merkingar á teikningum. CNC-vinnsla getur náð þessum áferðum. Hraðfrumgerð sýnir hvar sprungur myndast fyrir framleiðslu.
Efnissamrýmanleiki við vetnisperoxíð og útfjólublátt ljós
Ekki þolir allt plast þrif á sjúkrahúsum. ABS gulnar í útfjólubláu ljósi. Pólýkarbónat endist lengur. PEEK þolir hvort tveggja. Ryðfrítt stál þolir allt. Hönnuðir verða að aðlaga efni að hreinsunarferlinu. Hús PCR-véla notar oft pólýkarbónat af þessari ástæðu. Sama rökfræði á við um hlífar og bakka vélmenna.
Öryggi og regluverði
Reglur gilda um lækningavélmenni. Hönnuðir verða að þekkja þær áður en þeir skera málm.
ISO 13485:2016 og staðlar fyrir lækningatækja
ISO 13485:2016 setur gæðareglur fyrir framleiðslu lækningatækja. Hann nær yfir hönnunarstýringar, rekjanleika og áhættustýringu. Vélmenni sem flytur lyf gætu fallið undir þennan staðal. Birgjar CNC-stýringa í Kína með þessa vottun geta aðstoðað. Þeir skilja þarfir skjölunar og skoðunar.
Áhættustjórnun fyrir þætti sem snúa að sjúklingum
Allir hlutar nálægt sjúklingi þurfa áhættumat. Hvað gerist ef þeir brotna? Getur þeir klemmst? Losar þeir agnir? Hönnuðir ættu að nota bilunargreiningu. Þeir ættu að prófa verstu hugsanlegu atburðarásir. Vélfærafræðikerfi með nákvæmni samsetningargetu eru notuð í framleiðslu lækningatækja fyrir flókin samsetningarferli. Sama nákvæmni á heima í hlutum sem notaðir eru í afhendingarvélmennum á sjúkrahúsum.
Val á ferlum fyrir framleiðslu á hlutum fyrir sjúkrahúsafgreiðsluvélmenni
Að velja ferli er ekki bara tilviljunarkennt. Það fer eftir lögun, fjölda hluta og hversu þröng vikmörkin verða að vera. Þegar þú passar þetta vel saman helst smíði á hlutum fyrir sjúkrahúsafgreiðsluvélmenni hröð og ódýr. Þegar þú gerir mistök borgarðu fyrir verkfæri sem þú þurftir ekki á að halda.
Aðlögunarferli við rúmfræði hluta og rúmmál
Form með undirskurði þýða oft að mótun er lausnin. Einfaldir hlutar sem krefjast mikillar nákvæmni þýða yfirleitt skurð. Fjöldi hluta sem þú þarft ræður restinni.
Hvenær á að velja CNC vinnslu frekar en sprautumótun
Veldu CNC vinnslu þegar þú þarft þröng frávik, litlar framleiðslulotur eða skjótari niðurstöður. Gírkassahús með legugötum á ±0.01 mm virkar vel með nákvæmri CNC vinnslu. Mótun krefst stáltóls, þannig að það sparar aðeins peninga við mikið magn. Fyrir nokkur hundruð einingar er CNC betri kostur bæði hvað varðar kostnað og hraða.
Blönduð aðferðafræði fyrir flóknar samsetningar
Sumar samsetningar nota báðar aðferðirnar. Hægt er að smella mótuðu loki á vélrænan ramma. Þessi blandaða leið heldur kostnaði lágum og nákvæmni mikilli. Það er vert að taka fram að nákvæm 5-ása CNC fræsun sér um mikilvæga málmeiginleika en mótun sér um ytra byrðið.
Að jafna kostnað, afhendingartíma og afköst
Öll verkefni snúast um þessi þrjú atriði. Lykilatriðið er að vita hver skiptir mestu máli núna.
Fjárfesting í verkfærum samanborið við kostnað á hlut
Mót kosta meira í byrjun. Verðið fyrir hvern hluta lækkar fljótt eftir það. Vélræn vinnsla er öfug: lágur uppsetningarkostnaður en hærra verð fyrir hvern hluta. Fyrir PCR vélhús er skynsamlegt að móta í stórum stíl. Fyrir tíu frumgerðir gerir CNC það.
Frá frumgerð til framleiðsluumbreytingar
Byrjið með hraðfrumgerðasmíði til að sanna að passformið virki. Skiptið síðan yfir í framleiðsluverkfæri þegar hönnunin er endanleg. Þessi skref-fyrir-skref leið minnkar áhættu. Mörg teymi nota CNC-birgjar í Kína til að brúa bilið á milli þessara tveggja.
Dæmi: Gripari afhendingarvélmenni
Ímyndaðu þér griptæki sem tekur upp lyfjaglas. Það þarf grip, hreinlæti og sömu staðsetningu í hvert skipti.
Efnisval: PEEK og ryðfrítt stál
Kjálkarnir eru úr PEEK efni til að auka slitþol og sótthreinsun. Snúningsboltarnir eru úr ryðfríu stáli í læknisfræðilegum gæðaflokki til að auka styrk. Þetta efnisval vegur vel á milli þyngdar, kostnaðar og þrifa.
Val á ferli: CNC vinnsla og 3D prentun
Pinnarnir og kjálkafestingarnar eru framleiddar með CNC-vél fyrir nákvæmni íhluta. Sérsniðna kjálkaformið byrjar sem þrívíddarprentun. Þessi blanda gerir verkfræðingum kleift að prófa gripkraftinn áður en þeir ráðast í hörð verkfæri.
Kröfur um nákvæmni og staðfesting
Snúningsgatið hefur ±0.01 mm passun. Staðfestingin notar CMM skoðun og skýrslur frá fyrstu grein. Frá hagnýtu sjónarhorni er þetta þar sem 5-ása CNC fræsun og sérsniðin framleiðsla uppfyllir raunverulegar klínískar þarfir. NOBLE, leiðandi framleiðslufyrirtæki í Kína, hjálpar viðskiptavinum að fara frá frumgerð til fjöldaframleiðslu með einmitt þessari tegund af vélrænni þekkingu.
Framtíðarþróun í hlutum sjúkrahúsafgreiðsluvélmenna
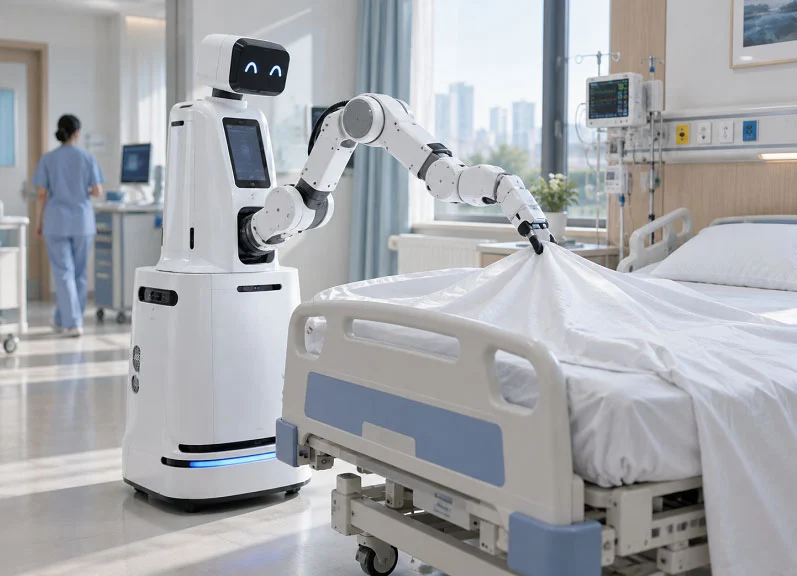
Næsta sett af íhlutum fyrir sjúkrahúsfæðingarvélmenni mun byggjast á betri efnum, strangari stafrænni stjórnun og hönnun sem getur breyst auðveldlega. Sérhver þróun tengist sömu þremur meginstoðum: nákvæmni, efni og ferlum. Þegar þessu er gert rétt virkar vélmennið í mörg ár. Þegar þessu er gert rangt bilar það í gangi klukkan tvö að nóttu.
Háþróuð efni og húðun
Ný efni lofa lengri líftíma og minni viðhaldi. Þau minnka einnig líkurnar á að bakteríur nái sér í vélmenni.
Sjálfsmurandi samsett efni
Sjálfsmurandi samsett efni blanda föstum smurefnum saman við grunnefnið. Legur og hylsingar úr þessum samsettum efnum virka án fitu. Það er mikilvægt á hreinum sjúkrahúsum. Engin fita þýðir enga dropa og ekkert fast óhreinindi. Þessi samsett efni þola einnig endurteknar þrif betur en venjulegt plast. Hús PCR-vélarinnar stendur frammi fyrir svipuðum kröfum, þannig að sama efnisrökfræði gildir oft.
Yfirborðsmeðferðir með sýklalyfjum
Örverueyðandi húðun drepur eða hægir á bakteríuvexti við snertingu. Meðferðir sem byggjast á silfurjónum og kopar eru algengar. Þær virka best á yfirborðum sem fólk snertir oft, eins og handföng, bakka og gripkjálka. Húðunin verður að þola vetnisperoxíð og útfjólubláa geislun án þess að flagna. Það er fyrst og fremst vandamál sem tengist efninu og í öðru lagi vandamál sem tengist ferlinu.
Stafræn framleiðsla og snjallar verksmiðjur
Verksmiðjur eru að verða snjallari. Þessi breyting breytir því hvernig hlutar í afhendingarvélmenni á sjúkrahúsum eru framleiddir og raktir.
Iðnaður 4.0 fyrir rekjanleika
Iðnaður 4.0 tengir saman vélar, skynjara og gagnakerfi. Sérhver skurður, mæling og skoðun er skráð. Ef samskeyti bilar á vettvangi getur framleiðandinn rakið það aftur til nákvæmrar framleiðslulotu og vélar. Þetta rekjanleikastig skiptir máli fyrir reglur um lækningatækja. Það byggir einnig upp traust hjá kaupendum sjúkrahúsa.
AI-drifin ferli fínstilling
Gervigreindarverkfæri fylgjast með vinnslugögnum í rauntíma. Þau stilla fóðrun, hraða og verkfæraleiðir til að halda vikmörkum þrengri. Fyrir CNC vinnu á mikilvægum eiginleikum þýðir það færri úrgangshluta og samræmdari framleiðslu. Hraðvirk frumgerðarvinna kostar einnig. Gervigreind getur lagt til hönnunarbreytingar fyrir fyrstu skurðina.
Modular og skalanleg hönnun
Einangrun gerir sjúkrahúsum kleift að skipta hratt um hluti. Hún gerir framleiðendum einnig kleift að auka framleiðslu án þess að þurfa að endurhanna allt.
Staðlað viðmót fyrir fljótleg skipti
Staðlaðar festingar og tengi gera tæknimanni kleift að skipta um grip eða hjól á nokkrum mínútum. Engin sérstök verkfæri. Enginn langur niðurtími. Þessi aðferð virkar vel með sérsniðinni framleiðslu, þar sem hverja einingu er hægt að smíða eftir sömu tengisupplýsingum.
Hönnun fyrir aukefnaframleiðslu
Samlagningarferli gera hönnuðum kleift að smíða innri rásir og grindarbyggingar sem vinnsla nær ekki til. Sérsniðinn gripari með samfelldri kælingu eða léttum rifjum er gott dæmi. Hraðfrumgerðasmíði notar nú þegar þessa leið. Þegar prentarar verða hraðari munu fleiri framleiðsluhlutar fylgja í kjölfarið. Mörg teymi treysta enn á CNC-birgjar í Kína fyrir málmíhluti sem þurfa þétta passun.
GÖFLEGT: Framleiðsla á hlutum fyrir sjúkrahúsafgreiðsluvélmenni

Sérfræðiþekking í málm- og plastvinnslu
NOBLE vinnur að málm- og plastvinnslu fyrir hluta af sjúkrahúsafgreiðsluvélum. Fyrirtækið vinnur með báðar tegundir efna. Það er mikilvægt því einn vélmenni notar álgrindur, liði úr ryðfríu stáli og PEEK-grip. Að hafa einn birgi fyrir allt þetta sparar tíma og heldur vikmörkum óbreyttum.
CNC machining, Injection moldingog 3D prentun
Verkstæðið býður upp á CNC-vinnslu, sprautusteypu og þrívíddarprentun, allt á einum stað. CNC-beyging og 5-ása fræsun meðhöndlar legugöt, gírkassahús og tengikvíar. Mótun sér um hús og lok þegar margir hlutar eru smíðaðir. Þrívíddarprentun fyllir skarðið fyrir frumgerðir og sérsniðna endaáhrifara. Hús fyrir PCR-vél fylgir sömu leið: hraðgerð frumgerð fyrst, síðan rétt framleiðsluferli. Teymin sem þurfa málmhluta hratt leita oft til CNC-birgja í Kína og NOBLE keppir á sama hraða og gæðum.
Frá frumgerð til framleiðslu
Sérhvert verkefni byrjar smátt. Hraðframleiðsla sannar að allt virkar áður en peningum er varið í verkfæri. Síðan fer teymið í framleiðslu með sömu teikningum og skoðunaráætlun. Þessi samfella dregur úr áhættu. Sérsniðin framleiðsla virkar best þegar frumgerðarverkstæðið og framleiðslulínan deila einu gæðakerfi.
Vottanir og gæðatrygging
Vottanir sýna kaupanda hvað hægt er að treysta verslun. NOBLE hefur ISO 9001:2015 og ISO 13485:2016 staðlana. Sú fyrri nær yfir almenna gæðastjórnun. Sú seinni á við um lækningatæki. Saman ná þær yfir framleiðslu á hlutum í afhendingarvélmenni á sjúkrahúsum til klínískrar notkunar.
ISO 9001:2015 og ISO 13485:2016
ISO 13485:2016 krefst hönnunarstýringar, áhættuskráa og skjalfestrar rekjanleika. Þetta hentar vel fyrir framleiðslu lækningavélmenna, þar sem bilun í samskeytum getur haft áhrif á öryggi sjúklinga. Staðallinn hvetur einnig birgja til að stjórna eigin undirbirgjum. Þannig halda bæði stálverksmiðjan og fjölliðuplastefnið sig innan gæðamarkmiðsins.
Full rekjanleiki og skoðun
Hver sending hefur lotunúmer fyrir hita og vinnsludagbók. Skýrslur frá CMM og skoðanir á fyrstu vöru staðfesta víddarupplýsingarnar. Ef hlutur færist úr stað getur verkstæðið rakið það til nákvæmrar vélarinnar og verkfærisins. Þessi skráning skiptir máli þegar sjúkrahús endurskoða birgja sína.
Heildarþjónusta frá hönnun til samsetningar
NOBLE gerir meira en að skera málm. Teymið styður við alla skurðarbogana frá hugmynd til afhendingar. Þetta úrval hjálpar viðskiptavinum sem skortir getu til að vinna eða samsetja málm á staðnum.
Hönnun til að styðja framleiðsluhæfni
Verkfræðingar fara yfir teikningar áður en fyrsta flísin fer í loftið. Þeir benda á þröng frávik sem auka kostnað án þess að auka virkni. Þeir leggja til drög að hornum fyrir mótaða lok og radíusa sem CNC verkfæri geta í raun náð. Þessi snemmbæra endurgjöf styttir leiðina frá hugmynd til framleiðslu.
Samsetning, prófun og afgreiðsla
Verkstæðið setur saman undirkerfi, prófar þau og pakkar þeim fyrir sendingu. Gripari skilur eftir hurðina þegar hún er staðfest. Frá hagnýtu sjónarmiði sparar það viðskiptavininum annan birgja og annað sett af gæðaeftirliti. Einn samstarfsaðili, ein pappírsslóð, einn tengiliður.
Nákvæmni, efni og ferli tengjast saman. Verk griptækis ákvarðar hvort það er málmblanda eða fjölliða. Öryggi og endurtekningarhæfni þurfa að ákvarða vikmörkin. Þannig að virknin rennur niður í hverja teikningu. Berið saman ykkar eigin hönnun gagnvart því ramma. Spyrjið einnar spurningar í hverju skrefi: Þjónar þetta val hlutnum hlutverki? Finnið síðan samstarfsaðila sem þekkir staðla fyrir lækningatækja og háþróaða vinnslu. Leitið að ISO 13485:2016 og raunverulegum skoðunargögnum. Efni munu halda áfram að batna. Stafræn framleiðsla mun halda áfram að þrengja hringrásina. Næsta kynslóð af afhendingarvélmennum fyrir sjúkrahús verður hreinni, léttari og áreiðanlegri.
Algengar spurningar um hluta af sjúkrahúsafgreiðsluvélmennum
Hvaða þol getur CNC-vinnsla náð fyrir hluta af sjúkrahúsafgreiðsluvélmennum?
Nákvæm CNC vinnsla getur náð ±0.005 mm til ±0.025 mm á mikilvægum eiginleikum. Legur og tengiviðmót nota oft þetta bil til að tryggja endurtekna hreyfingu.
Hvaða efni standast daglega sótthreinsun best?
PEEK þolir gufusjálfvirka hreinsun yfir 250°C. Ryðfrítt stál, sem er notað í læknisfræði, þolir einnig vetnisperoxíð og útfjólubláa hreinsun án þess að brotna niður.
Hvaða vottanir ætti framleiðandi að hafa?
ISO 13485:2016 tryggir gæði lækningatækja. ISO 9001:2015 nær yfir almenna gæðastjórnun. Margir birgjar CNC-véla í Kína hafa báðar vottanir.
Hvernig flýtir hraðgerð frumgerðagerð fyrir þróun?
Þrívíddarprentun framleiðir prufuhluta á nokkrum klukkustundum. Verkfræðingar athuga hvort þeir passi og virki áður en þeir eyða peningum í framleiðsluverkfæri. Þetta minnkar áhættu og styttir tímaáætlun.
Hvenær er sérsmíðuð framleiðsla skynsamlegri en venjulegir hlutar?
Sérsmíði hentar þegar tilbúnir hlutar uppfylla ekki kröfur um hreinlæti, styrk eða nákvæmni. Efniskröfur og þolkröfur griptækja eru oft einstakar.
Hvernig ber efnisval fyrir PCR-vélarhús saman við hlífar vélmenna?
Hús PCR-véla þarf einnig þröng vikmörk og yfirborð sem auðvelt er að þrífa. Eins og bakkar og hylki vélmenna notar það oft PEEK eða pólýkarbónat af svipuðum ástæðum.
Hvað er uppsafnað villa og hvernig er hægt að stjórna því?
Vikmörk safnast upp í mörgum samskeytum. Verkfræðingar draga úr heildarvillu með því að nota þéttar útskýringar á mikilvægum eiginleikum og stífum burðarhlutum í samsetningunni.







