

Fjórar meginaðferðir eru notaðar til að framleiða AMR-vélmenni: CNC-vinnsla, sprautumótun, plötusmíði og tilbúnar íhlutir. Svo hver hentar þínum hlut? Svarið snýst sjaldan um það hvað þú kýst. Það snýst um þrjú takmörk - hvað hlutinn þarf að gera, hversu marga þú þarft og hvaða efni getur gert hvort tveggja.
Hugsaðu um skynjarafesting og rafhlöðuskúffu. Sama vélmennið, mjög mismunandi svör. Ef þú velur rangt borgarðu annað hvort of mikið fyrir verkfæri eða tapar styrk þar sem það skiptir máli.
Að bæta við sjálfkeyrandi ökutækjaflota eykur enn frekar áhættuna. Sérhver valkostur hefur áhrif á tækni, spenntíma og framleiðni. Hér á eftir fer hagnýt samanburður til að hjálpa þér að velja vel.
Framleiðsluferli fyrir AMR vélmenni
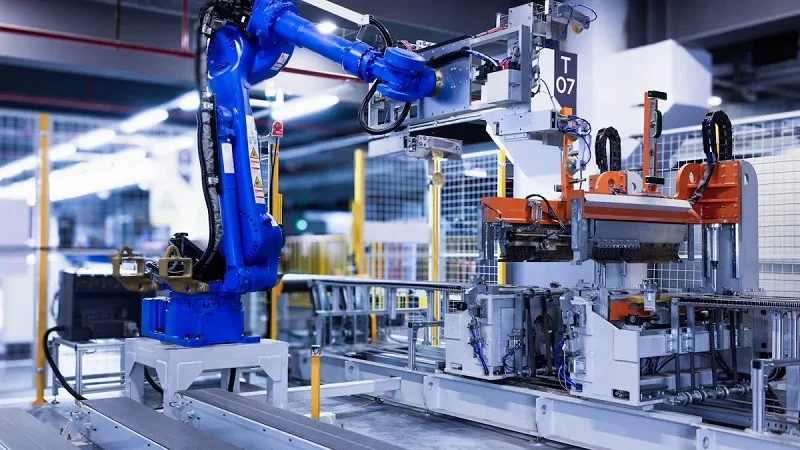
Hver framleiðsluaðferð hefur sitt eigið hlutverk. Þrjár helstu framleiðsluaðferðirnar — CNC-vinnsla, sprautusteypa og plötusmíði — virka best fyrir ákveðnar hlutahlutdeildir og framleiðslumagn. Að vita hvað hver og ein gerir best hjálpar þér að taka rétta ákvörðun snemma.
CNC vinnsla fyrir nákvæmni íhluti
CNC-vinnsla býður upp á þröng vikmörk fyrir stýribúnaðarhús, liðamót, gírkassa og mótorfestingar. Hún virkar vel fyrir lítið til meðalstórt magn og hagnýta frumgerðahluti þar sem nákvæm stærð skiptir miklu máli. Þetta ferli heldur hreyfingu endurtekinni og liðum í réttri röð jafnvel undir álagi, sem er mikilvægt fyrir áreiðanleika færanlegra vélmenna. Ef hlutinn þinn þarf að passa við íhluti innan nokkurra þúsundasta úr tommu, þá er þetta ferli svarið.
Undirvagnar og festingar
Festingar og undirvagnshlutar þurfa þessa nákvæmni. Skynjarafesting sem er örlítið frávikin getur truflað leiðsögn alveg. Fyrir AMR burðarhluta sem bera álag meðan á notkun stendur, eins og mótorfestingar og liðahús, er áreiðanleiki háður stöðugum vikmörkum. CNC meðhöndlar einnig flókna eiginleika - innri rásir, skrúfganga og mótboraðar holur - sem eru mjög erfiðar að búa til með öðrum aðferðum. Þetta gerir það tilvalið fyrir hluti sem innihalda samsetningar sem eru mikilvægar fyrir röðun.
Valkostir úr málmi og plasti
6061 ál er besti kosturinn fyrir CNC-fræsaðar sviga. Það hefur frábært styrk-á-þunga hlutfall, er hraðvirkt og þolir anodiseringu vel til að vernda gegn ryði. Fyrir hluti með lágum núningi eins og leguhylki og slitplötur er POM (Delrin) staðlað val. Það smyr sig sjálft, er létt og dregur náttúrulega úr titringi. 7075 ál hentar fyrir þarfir sem krefjast meiri styrks en kostar meira á hlut. Forðist framandi efni eins og títan eða magnesíum nema þyngd eða tæringarkröfur krefjist þess. Þau auka vinnslutíma og slit á verkfærum án þess að það hafi augljósan ávinning fyrir flesta AMR íhluti. Með því að velja rétt efni hér heldur þú verkefninu innan fjárhagsáætlunar og nærð afkastamarkmiðum.
Sprautumótun fyrir plastílát
Þegar framleiðslumagn eykst verður sprautusteypa skynsamlegasta leiðin. Það er staðlað ferli fyrir óberandi hylki, hlífar, kapalleiðingar, klemmur og nös. Upphafskostnaðurinn við verkfæri er hár, en kostnaðurinn á hvern hluta lækkar verulega í stórum stíl. Þetta er dæmigert dæmi um framleiðsluferli í miklu magni sem lækka einingarkostnað í færanlegum vélmennum.
Framleiðsla íbúða í miklu magni
Kostnaður við verkfæri er mjög breytilegur eftir flækjustigi og efni. Einföld frumgerð af álmóti kostar á 1,000 til 5,000 Bandaríkjadölum. Hefðbundið framleiðslumót úr P20 stáli kostar á 5,000 til 30,000 Bandaríkjadölum. Mót í stórum stíl úr H13 hertu stáli með mörgum holum ná á 30,000 til 100,000 Bandaríkjadölum. Flókin mót með heitum hlauparum eða sleðum kosta enn meira. Hvenær borgar sig sprautusteypa? Jafnvægi miðað við CNC-vinnslu er venjulega á bilinu 100 til 500 einingar. Miðað við 3D-prentun er það á bilinu 500 til 1,000 einingar. Undir þessum tölum er kostnaður við mót ekki skynsamlegur. Fyrir ofan þær vinnur sprautusteypa á verði á hlut og hringrásartíma. Sprautusteyputæknin veitir þér einnig samræmda rúmfræði í öllum hlutum í keyrslunni.
Höggþolin efnisval
Efnisval fyrir sprautusteyptar hylki fer eftir höggþoli og reglufylgni. Staðlað ABS býður upp á góða höggþol með UL94 HB einkunn. Það hentar vel fyrir innanhússhlífar þar sem kostnaður er aðaláhyggjuefnið. PC/ABS blöndur skila um tífalt meiri höggþoli en ABS við stofuhita, samkvæmt Izod. Það gerir þær að besta valkostinum fyrir vélmennaskeljar og rafeindabúnaðarhylki sem verða fyrir höggum einstaka sinnum í sameiginlegum rýmum. Þessi tækni gefur hönnuðum sveigjanleika. Þegar logavörn er mikilvæg - fyrir rafhlöðuhólf eða mótorstýringar - er krafist FR-ABS eða FR-PC/ABS með UL94 V-0 einkunn. Þessar tegundir slokkna innan sekúndna eftir að loginn er fjarlægður, sem uppfyllir reglugerðir. Þvert á móti er einhver höggþol, en öryggi er í fyrirrúmi. Sjálfvirkni í mótunarferlinu heldur hringrásartímum hraðskreiðum og gæðum stöðugum í miklu magni.
Plataframleiðsla fyrir sjálfvirka færanlega vélmenni
Málmplötur eru aðalframleiðsluferlið fyrir burðargrindur í AMR vélmennum. Leysiskurður, beygja og suða skapa stífar, léttar mannvirki sem bera þyngd og farm AMR vélmennisins. Ferlið gefur miðlungs nákvæmni, en með því að stjórna beygjumörkum og suðubjögun er hægt að gera röðun fyrirsjáanlega fyrir flesta notkunarmöguleika.
Laserskurður, beygja og suðu
Ferlið hefst með flatri málmplötu. Leysir skera útlínur og alla innri eiginleika — göt, raufar, útskurði — í einni umferð með nákvæmri sjálfvirkni. Pressbremsa beygir síðan hlutinn í rétta lögun eftir fyrirfram ákveðnum línum. Að lokum sameinar suða aðskildar spjöld í ramma, kassa eða undirvagn. Þessi aðferð er hagkvæm fyrir frumgerðir og framleiðslu í litlu magni þar sem engin dýr verkfæri eru til staðar. Þú forritar bara leysigeislaleiðina og beygjuröðina. Fyrir AMR undirvagna og rafeindabúnaðarkassa býður málmplata upp á hraða leið frá hönnun til vinnsluhluta.
Val á efni miðað við styrk og þyngd
Ál er ráðandi hér vegna styrkleikahlutfalls þess miðað við þyngd. 6061-T6 er sjálfgefið fyrir sjálfvirkar flutningabíla (AMR) í vöruhúsum og afhendingarvélmenni — það er auðvelt að suða, mótast vel og heldur AMR-vélmennahlutanum léttum, sem bætir skilvirkni rafhlöðunnar. Stál býður upp á hámarks stífleika fyrir þungar iðnaðar AGV ökutæki en bætir við miklum massa, sem dregur úr orkunýtni. Kolefnisþráðasamsetningar veita fyrsta flokks léttleika fyrir afkastamikil forrit en eru dýrar og erfiðar í viðgerð. Fyrir flesta sjálfkeyrandi færanlega palla finnur ál rétta jafnvægið milli styrks, þyngdar og kostnaðar. Það jafnar afköst og sanngjarnan framleiðslukostnað.
Hönnunaratriði fyrir AMR vélmenni
Góð hönnun byrjar áður en þú velur ferli. Snjallt formval lækkar kostnað, styttir afhendingartíma og auðveldar framleiðslu. Við skulum skoða það sem skiptir mestu máli.
Rúmfræðibestun fyrir framleiðslu
Einfaldir eiginleikar spara peninga. Skarpt innra horn gæti þurft EDM eða auka vinnsluskref. Lítill radíus hefði virkað fínt. Þröng vikmörk neyða til hægari skurðar, meiri skoðunar og meiri brothættu. Ein lítil hönnunarbreyting getur fjarlægt alla vélina eða losnað við sérstök verkfæri.
Einföldun flókinna eiginleika
Hönnuðir ættu að forðast hvassa innri horn þegar þeir geta. Með því að bæta við radíus er ekki þörf á handvirkri hornvinnu og uppsetning vélrænnar vinnslu flýtir fyrir. Langar, þunnar holur eru önnur gildra. Haldið hlutföllum bordýptar og þvermáls á bilinu 3:1 eða lægra. Ef farið er lengra en það þarfnast birgirinn sérstök verkfæri, sem hækkar verðtilboð. Holur borast hraðar og ódýrara á sléttum fleti sem sitja hornrétt á hreyfingu verkfærisins. Paraðu einnig við enda blindgata við venjulega borodda. Óstaðlaðar frágangar krefjast kostnaðarsamra aukaaðgerða.
Staðlað notkun verkfærastærðar
Haldið ykkur við staðlaðar borstærðir og þykkt á lager. Þetta gerir birgjum kleift að nota tilbúna verkfæri og efni. Ein, ekki mikilvæg breyting getur gert framleiðandanum kleift að nota fleiri staðlaðar vörur á lager. Það sparar tíma og peninga án þess að það hafi áhrif á afköst.
Burðarvirkishönnun fyrir sjálfvirka færanlega vélmenni
Rammar bera allt. Þeir rúma rafhlöður, mótora og skynjara. Fáðu rétta uppbyggingu og sjálfvirku færanlegu vélmennin þín virka vel í mörg ár.
Álagsleið og spennudreifing
Leiðið álagið eftir stystu og beinu leiðunum. Dreifið álagi yfir stór svæði í stað þess að einbeita því að samskeytum. Þetta dregur úr þreytu og heldur röðuninni stöðugri til lengri tíma litið.
Titringsdempun og stífleiki
Jafnvægi á stífleika og dempun. Of stíft og titringur berst beint í viðkvæma rafeindabúnað. Of mjúkt og ramminn sveigist undir álagi. Álrammar með stefnumótandi styrkingar ráða vel við hvort tveggja.
Samsetningarmiðaðar hönnunaraðferðir
Hönnun fyrir samsetningu frá fyrsta degi. Það flýtir fyrir smíðatíma og lækkar vinnukostnað.
Sjálfstaðsetningar- og máteiginleikar
Einangrunarrammar gera tæknimönnum kleift að skipta hratt um rafhlöður. Þetta skiptir máli fyrir efnismeðhöndlunarrobota sem vinna margar vaktir. Sjálfstaðsetningareiginleikar - eins og flipar og raufar - stýra hlutum á sinn stað án festinga.
Staðlun festinga
Notið eina eða tvær stærðir af festingum á öllum AMR vélmennahlutanum. Færri verkfæri þýða hraðari samsetningu og minni villur. Staðlaður vélbúnaður einfaldar einnig viðgerðir á vettvangi.
Fyrir sprautumótaðar girðingar skal fylgja reglum um rifja- og horn til að forðast slit á verkfærum. Hér eru lykilþættirnir:
| Rifbeinbreyta | Ráðlagt gildi |
| Þykkt rifja við botn | 50–70% af nafnþykkt veggjar |
| Rifhæð | 2.5–3 × nafnþykkt veggja |
| Rifjadráttur | 0.5–1.5 ° |
| Rifjagrunnsradíus | 0.25–0.4 × nafnþykkt veggja |
Skarpar horn í plasthlutum virka sem spennuþenjarar sem geta leitt til sprungumyndunar, aukinnar næmir fyrir efnaárásum og að lokum bilunar í hlutum — svo það er mjög góð hugmynd að forðast þau hvað sem það kostar.
Fyrir málmplötur skal halda beygjuradíusunum jöfnum og forðast þröng vikmörk nema skynjarastilling krefjist þess. Þessar litlu ákvarðanir leggjast saman til mikils ávinnings í skilvirkni og framleiðni.
Efni fyrir AMR vélmenni
Að velja efni fyrir AMR vélmenni þýðir að finna jafnvægi. Þú vilt lága þyngd, mikinn styrk og verð sem eyðileggur ekki verkefnið. Ef þú gerir það rétt, þá endist AMR vélmennið lengur og þarfnast færri viðgerða. Ef þú gerir það rangt, þá endarðu með sprungnum ramma eða rafhlöðu sem tæmist of hratt.
Málmar fyrir burðarhluti
Málmar þola þungar byrðar. Rammar, driffestingar og burðarvirkisfestingar reiða sig öll á þá.
6061 Ál fyrir byggingargrindur
6061-T6 ál er besti kosturinn fyrir undirvagna. Af hverju? Suða er oft úrslitaþátturinn. Hægt er að bræða 6061 saman, en 7075 er almennt ekki mælt með fyrir bræðasuðu á burðarvirkjum þar sem það hefur tilhneigingu til að sprunga. Tölurnar styðja þetta. Strekkstyrkur 6061 er um 275 MPa og 7075 nær um 500 MPa. Teygjustuðullinn er um 69 GPa á móti 72 GPa og eðlisþyngdin er um það bil 2.70 g/cm³ á móti 2.80 g/cm³. Já, 7075 er sterkara. En lægri eðlisþyngd 6061 gefur því gott styrk-til-þyngdarhlutfall og framúrskarandi suðuhæfni þess gerir það að vinsælasta valinu fyrir suðaðar mannvirki eins og AMR undirvagna. Fyrir færanlegan vettvang sem þarf að vera léttur vinnur sú málamiðlun.
Stál fyrir slitsterka drifhluta
Stál birtist þar sem slit skiptir mestu máli — gírar, öxlar og drifhlutar sem nudda saman þúsund sinnum á dag. Það er án efa þyngra en ál. En hörku þess og þreytuþol halda drifkerfum í gangi miklu lengur. Notið það aðeins þar sem þörf krefur og þyngdarálagið helst lítið.
Verkfræðiplast fyrir girðingar og stuðara
Plast er notað í hlífar, stuðara og hluta með lágum núningi. Þau eru létt, ódýr í mótun og auðveld í litun.
ABS og PC/ABS fyrir höggþol
ABS býður upp á góða höggþol með UL94 HB vottun, sem hentar vel fyrir innanhússhlífar þar sem kostnaðurinn skiptir mestu máli. PC/ABS blöndur bjóða upp á um tífalt meiri höggþol en ABS við stofuhita, samkvæmt Izod. Það gerir þær að vinsælasta efninu fyrir vélmennaskeljar og rafeindabúnaðarhús sem þola einstaka högg í sameiginlegum rýmum. Fyrir plasthluta í miklu magni er PC/ABS æskilegt vegna jafnvægis á milli seiglu og logavarnar.
Pólýprópýlen fyrir efnaþolnar spjöld
Pólýprópýlen þolir efni sem myndu brjóta niður önnur plast. Hreinsiefni, smurefni og harðar skolanir skaða það ekki. Það gerir það gott fyrir spjöld í matvælavinnslu eða iðnaði þar sem lekar geta komið upp.
Nylon fyrir slitþolnar hylsingar
Nylon hentar vel fyrir hylsun, rúllur og renniflöt. Það þolir slit, þolir titring og þarf oft enga ytri smurningu. Parað því við stálása og þú færð hljóðláta og endingargóða samskeyti.
Jafnvægi á milli þyngdar, styrks og kostnaðar
Sérhvert efnisval skiptir einum eiginleika út fyrir annan. Hér er það sem þarf að vega og meta.
Þegar þú berð saman valkosti fyrir sjálfvirka færanlega vélmenni, þá skipta nokkrir viðmiðar mestu máli:
- Styrkleikahlutfall: Kolefnisþráðasamsetningar bjóða upp á mjög lága þyngd með mikilli stífleika, sem dregur úr tregðu svo stýrivélar hreyfast hraðar, stöðva nákvæmar og nota minni orku. Léttari hlutar draga einnig úr sliti á legum, liðum og drifkerfum.
- Stífleiki: Mikil stífleiki heldur armendum stöðugum við meðhöndlun skynjara og verkfæra og viðheldur nákvæmni staðsetningar við endurtekna hreyfingu.
- Tæringarþol: Samsett efni standast ryð og þola suma málma gegn raka, hreinsiefnum, smurefnum og hitastigssveiflum, sem dregur úr viðhaldsþörf.
- Sveigjanleiki í hönnun: Verkfræðingar geta aðlagað lögun, þykkt, uppsetningu og styrkingu að tilteknu álagstilfelli í stað þess að sætta sig við hefðbundnar form.
- Kostnaður: Efniskostnaður verður að vega og meta á móti afköstum. Ekki einblína eingöngu á kostnað — skoðið álagstilvik, vinnuhring, umhverfi, samskeytisaðferð og markmið um þyngdarsparnað.
Þyngdartakmarkanir fyrir skilvirkni rafhlöðu
Hvert aukagramm kostar orku. Þyngri AMR-vélmenni tæmir rafhlöðuna hraðar og þarfnast tíðari hleðslu. Það styttir rekstrartíma og hækkar rekstrarkostnað yfir líftíma flotans.
Kostnaður efnis vs. afköst málamiðlanir
Magnesíummálmblöndur virðast freistandi þegar þyngdin skiptir máli. En þær auka flækjustig vinnslunnar, svo forðastu þær nema þyngdarsparnaðurinn réttlæti raunverulega aukavinnuna. Frá hagnýtu sjónarmiði er skynsamlegast að para efni við virkni - ekki að eltast við léttasta kostinn á forskriftarblaðinu.
Að velja rétta aðferðina fyrir AMR vélmenni
Að velja rétta aðferð fer eftir því hvað hlutinn gerir og hversu marga þú þarft. Þegar þú finnur rétta samsvörun, þá gengur allt annað upp.
Að para ferli við virkni og rúmmál hluta
Burðargrindur halda ásum, rafhlöðupökkum og mótora. Málmplata virkar vel vegna þess að hún er sterk, létt og ódýr við litla framleiðslu. Skynjarahús eru mismunandi. Þau þurfa flóknar lögunar og slétt yfirborð, þannig að sprautusteypa vinnur þegar framleiðslumagn eykst. Að smíða AMR þýðir að meðhöndla báðar gerðir hluta í sömu smíði.
Lítil framleiðsla vs. mikil framleiðsla
Lítil framleiðslumagn hentar best með CNC vinnslu og plötum. Það þarf enga verkfæranotkun til að borga sig, þannig að þú getur gert breytingar hratt. Stór framleiðslumagn breytir stærðfræðinni. Kostnaður á hlut við sprautusteypu lækkar mikið þegar þú nærð jafnvægispunktinum. Fyrir AMR flota sem er að vaxa skiptir sú breyting miklu máli.
Einfaldar vs. flóknar hlutarúmfræði
Einfaldar sviga og plötur? Málmplata eða CNC virka bæði fínt. Flókin hol form með innri rifjum? Sprautusteypa eða CNC. Reglan er einföld: aðlaga lögunina að því sem ferlið gerir best. Ekki þvinga ferkantaðan pinna inn í kringlótt gat.
Samanburður á kostnaði og afgreiðslutíma
Peningar og tími dragast í gagnstæðar áttir. Að vita að þessi spenna hjálpar þér að skipuleggja betur.
Fjárfesting í verkfærum samanborið við kostnað á hlut
Sprautusteypa krefst fjárfestingar í verkfærum fyrirfram. Sá kostnaður er aðeins skynsamlegur við mikið magn. CNC og málmplötur sleppa verkfærum algjörlega, þannig að þær eru samkeppnishæfar fyrir litlar framleiðslulotur. Nota ætti tilbúna íhluti eins og mótora og hjól fyrst þegar mögulegt er. Þeir lækka kostnað við sérsniðna framleiðslu og stytta afhendingartíma. Í reynd er það oft skynsamlegasta ákvörðunin fyrir hvaða AMR vélmennahluta sem er.
Afgreiðslutími fyrir frumgerð samanborið við framleiðslu
Frumgerðasmíði krefst hraða. CNC og plötusmíði afhenda hluti á dögum, ekki vikum. Framleiðslulotur eru í forgangi sprautumótunar þegar verkfærin eru tilbúin. Það er raunveruleg málamiðlun: borgaðu núna fyrir verkfæri, sparaðu síðar á hverjum hluta. Góður framleiðsluaðili eins og NOBLE, leiðandi fyrirtæki í Kína, getur leiðbeint þeim í þeirri ákvörðun. Þjónustugeta þeirra og þekking á vélrænni vinnslu hjálpar viðskiptavinum að fara greiðlega frá frumgerð til fjöldaframleiðslu. Slíkur stuðningur eykur skilvirkni og framleiðni í öllu verkefninu.
Sjálfvirkni og tækni halda áfram að móta þessar ákvarðanir. Verkfæri Iðnaðar 4.0 hjálpa nú teymum að líkja eftir kostnaði áður en þeir skuldbinda sig. Fyrir sjálfvirka, færanlega vélmenni þarf rétta valið að finna jafnvægi milli virkni, umfangs og fjárhagsáætlunar. Gerðu það vel og varahlutaáætlun AMR vélmennisins helst á réttri leið frá fyrsta degi.
Samstarf við NOBLE um framleiðslu á AMR vélmennahlutum

Að velja samstarfsaðila fyrir AMR vélmenni snýst ekki bara um að finna verkstæði sem sker málm eða mótar plast. Þú þarft teymi sem veit hvernig sjálfvirkir færanlegir vélmenni virka og hvað hver hluti þarf að gera. NOBLE býður upp á öll þrjú meginferlin á einum stað. Eitt teymi sér um festingar, girðingar og burðargrindur. Þú þarft ekki að jonglera með birgjum eða takast á við tafir á samhæfingu.
Sérfræðiþekking í málm- og plastvinnslu
NOBLE vinnur með bæði málm- og plasthluti á hverjum degi. Teymið veit hvenær CNC-vinnsla hentar best fyrir skynjarafestingar og hvenær sprautusteypa hentar betur fyrir stórar vélar. Það sparar þér tíma og peninga strax í upphafi.
CNC vinnsla, sprautumótun, málmplata
Hvert ferli gegnir hlutverki í AMR smíði. CNC-vinnsla gefur þröng vikmörk fyrir mótorfestingar. Sprautusteypa meðhöndlar hylki í stórum stíl. Málmplata mótar burðargrindurnar. NOBLE framkvæmir hönnunarmat fyrir framleiðsluhæfni snemma. Verkfræðingar skoða CAD skjölin þín og benda á eiginleika sem auka kostnað. Skarpt horn gæti þurft radíus. Vikmörk gætu verið þrengri en þau þurfa að vera. Smáar lagfæringar eins og þessar halda verkefninu þínu á réttri leið. Aðstoð við efnisval fylgir einnig þjónustunni. Ertu ekki viss um hvort 6061 ál eða PC/ABS henti notkun þinni? Teymið útskýrir málamiðlanirnar á skýran hátt.
Innri hæfni fyrir hraðari afgreiðslutíma
Innri vinnsla styttir afhendingartíma. Með öllu á einum stað er engin bið eftir verkstæðum utan fyrirtækisins. Breytingar gerast hratt. Frumgerðir sendast fyrr. Ef hönnunarbreyting kemur upp uppfærir NOBLE forritið og heldur áfram. Þessi hraði hjálpar þér að ná útgáfudegi. Einn tengiliður stýrir allri smíðinni. Það gerir samskipti einföld. Fyrir öll verkefni á snjalltækjum minnkar þetta áhættu og heldur tímalínunni stuttri.
ISO 9001:2015 og ISO 13485:2016 gæðavottun
Gæðakerfi skipta máli fyrir varahluti þína. Íhlutir þurfa sömu niðurstöður í hverri lotu. NOBLE hefur bæði ISO 9001:2015 og ISO 13485:2016 vottanir. Þetta eru ekki bara markaðsmerki. Þau standa fyrir raunverulegar verklagsreglur sem leiðbeina framleiðslu á hverjum degi. Sama umhyggja gildir hvort sem hlutinn fer í vöruhús eða lækningatæki.
Nákvæm gæðakerfi fyrir læknisfræðilegar og iðnaðarlegar AMR-tæki
ISO 9001:2015 nær yfir almenna gæðastjórnun. Hann tryggir að ferlar séu skjalfestir, mældir og bættir. ISO 13485:2016 nær lengra. Hann er hannaður fyrir framleiðslu lækningatækja. Það skiptir máli ef lækningatæki þitt flytur birgðir á sjúkrahúsi. Jafnvel fyrir iðnaðarnotkun gildir sama aðgát. Þú færð rekjanleika, skoðunarskrár og endurtekningarhæfa framleiðslu. Þegar hlutur kemur á samsetningarlínu framleiðslunnar þinnar passar hann nákvæmlega við forskriftina. Þessi gæðastjórnun eykur framleiðni með því að draga úr endurvinnslu og töfum. Framfarir í gæðatækni halda áfram að hækka staðalinn fyrir viðskiptavini.
Full þjónusta frá hönnun til samsetningar
NOBLE gerir meira en að framleiða hluti. Teymið sér um síðasta skrefið fyrir sendingu. Sendið efnislýsinguna ykkar og fáið fullsmíðaðar undireiningar til baka. Rafhlöðubakki með festum festingum. Skynjarahús með innmótuðum innskotum. Þetta minnkar vinnuálag og styttir tímann. Hönnunarstuðningur, efnisval, vinnslutækni og lokaeftirlit frá einum birgi. Þetta er hagnýt leið til að flýta fyrir AMR verkefninu ykkar.
Að vinna með samstarfsaðila sem þekkir bæði ferlana og notkunina gefur þér forskot. Allar ákvarðanir um verkfæri, efni og rúmfræði eru teknar með lokanotkunina í huga.
Rétta ferlið fyrir AMR vélmennahlutina þína snýst um þrjá hluti: hvað hlutinn gerir, hversu marga þú þarft og hvaða efni passar. Fáðu þá réttu samsvörun og restin fylgir í kjölfarið.
Svo ekki hætta við greiningu. Farðu með hönnunina þína til framleiðsluaðila eins og NOBLE til að fá DFM yfirferð. Verkfræðingar þeirra munu greina kostnaðarþætti snemma og leggja til úrbætur áður en verkfærasmíði hefst.
Þetta skref skiptir meira máli en nokkru sinni fyrr. Að samþætta sjálfvirka vélmennastýringu (AMR) í vaxandi flota farsíma krefst skynsamlegra ákvarðana frá fyrsta degi. Réttur tæknisamstarfsaðili hjálpar þér að stytta markaðssetningu. Betri ferlaval í dag þýðir að sjálfvirka farsímavélmennakerfið þitt er sent fyrr, virkar hagkvæmara og eykur framleiðni í hverri vakt.
Algengar spurningar um AMR vélmenni
Hvaða aðferð virkar best fyrir AMR hluti í litlu magni?
CNC-vinnsla eða plötumálmur. Engin verkfæranotkun til að borga. Þú færð hluti hratt og getur breytt hönnun án þess að tæma bankareikninginn. Snjallt fyrir vaxandi flota AMR.
Hvenær borgar sig sprautusteypa í raun?
Yfir 100 til 500 einingar gegn CNC. Yfir 500 til 1,000 gegn 3D prentun. Fyrir neðan það er verkfærakostnaður ekki skynsamlegur fyrir flesta farsímavettvanga.
Hvaða efni ætti ég að nota fyrir undirvagn vélmennisins míns?
6061-T6 ál. Það er vel suðukennt, helst létt og gefur góðan styrk. Stál hentar vel fyrir þunga hluti en bætir við þyngd sem tæmir rafhlöðuna á færanlegum vélmennum.
Eru þröng vikmörk alltaf nauðsynleg?
Nei. Notið þær aðeins þar sem skynjarastilling krefst þess. Annars borgarðu meira án nokkurs raunverulegs ávinnings. Notið þessa tækni af ásettu ráði.
Hvernig vel ég á milli CNC og málmplötu?
Málmplötur ráða best við burðargrindur. CNC býður upp á þröng vikmörk fyrir sviga og festingar. Báðar henta vel fyrir færanlega vélmenni, bara fyrir mismunandi verkefni.
Get ég blandað saman ferlum fyrir mismunandi hluta á einum AMR vélmennishluta?
Já. Málmplötur fyrir ramma, sprautusteypa fyrir hylki, CNC fyrir nákvæmnishluta. Þessi tækniblanda er staðalbúnaður í allri greininni.
Hvað með tilbúna varahluti?
Notið þá fyrst. Mótorar, hjól og stýringar úr vörulista lækka kostnað við sérsmíði og stytta afhendingartíma. Snjallt val fyrir hvaða smíði sem er.







