

Hús gervigreindarvélmenna þinna þarfnast vals á framleiðsluferli. Sjálfvirknikerfi vélmenna nota sprautumótun, CNC vinnslu, þrívíddarprentun eða plötusmíði. Þessi sjálfvirknikerfi vélmenna vinna með efni eins og ál, ABS, pólýkarbónat, kolefnistrefjar og ryðfríu stáli. Framleiðsluefni hafa áhrif á gervigreindarkerfi og skynjarasamþættingu fyrir vélmennakerfi. Þessi gervigreindarvélmennakerfi þurfa hitastjórnun og rafsegulsviðsvörn fyrir skynjara vélmenna. Framleiðsluferlið hefur áhrif á þyngd vélmenna og stífleika burðarvirkis fyrir vélmennakerfi og sjálfvirknikerfi. Svo hvaða hönnunarferli vélmenna gefur vélmennakerfinu þínu bestu hönnunina fyrir sjálfvirknikerfi framleiðslu í vélmennafræði? Framleiðslukostnaður, magn og ending vélmenna stýra vali á framleiðslukerfum gervigreindarvélmenna. Gervigreind hjálpar til við að bæta sjálfvirknikerfi framleiðslu fyrir vélmennakerfi og hönnun.
Efni fyrir gervigreindarvélmenni: Málmar og málmblöndur
Málmar gefa gervigreindarvélmenni hýsingu sem plast getur oft ekki. Þeir draga hita frá þröngum rafeindabúnaði. Þeir koma í veg fyrir rafsegultruflanir. Þeir halda þröngum vikmörkum fyrir nákvæmnihluta. Þess vegna treysta mörg vélmennakerfi á ál, ryðfríu stáli, títan og magnesíum.
Álleirar
Eiginleikar og ávinningur
Ál er aðalmálmurinn í grindum og skeljum vélmenna. Það er létt, með eðlisþyngd upp á 2.7 g/cm³. Það flytur varma vel, með varmaleiðni á bilinu 120 til 180 W/m·K. Vélunnið álhús veitir einnig sterka rafsegultruflanir, um 80 til 100 dB frá 10 kHz til 40 GHz. Þessar tölur skipta máli fyrir gervigreindarkerfi sem koma skynjurum, spjöldum og mótora fyrir í einu þröngu rými.
Val á málmblöndu breytir öllu. Taflan hér að neðan sýnir hvernig tvær algengar málmblöndur bera sig saman.
| Property | 7075-T6 | 6061-T6 |
| Fullkominn togstyrkur | ~570 MPa | ~310 MPa |
| Afrakstur styrkur | ~500 MPa | ~275 MPa |
Báðar málmblöndurnar hafa svipaðan teygjustuðul, 69–72 GPa. Stífleiki skiptir ekki máli. Styrkur skiptir máli. Gæðaflokkur 7075 gerir þér kleift að nota þynnri veggi og halda samt öryggismörkum, sem hjálpar til við að ná markmiðum um léttari hönnun. Gæðaflokkur 6061 vinnur þegar suðukostnaður og kostnaður skipta meira máli en að spara mesta þyngd.
Takmarkanir og kostnaður
Ál kostar meira en plast. Kílógrammið kostar um 6.6–11 dollara. Það þarfnast einnig vinnslu eða steypu, þannig að verkfæri og vinna leggjast saman. Það góða við þetta er að ál vinnur mjög vel. Það sker 2–4 sinnum hraðar en ryðfrítt stál, slitnar minna á verkfærum og þarfnast minni stífra festinga. Fyrir marga vélmennahluta bætir sá hraði upp efnisverðið.
Dæmigert Umsóknir
Ál er að finna í burðargrindum, varmadreifandi plötum og utandyra vélmennahúsum. Rannsókn á Al6061 blendingssamsetningum styrktum með SiC, Al2O3 og flugösku leiddi í ljós að blanda með 5% af hvoru aukefni sýndi góða vélræna eiginleika og góða rafsegultruflanir í X-bandinu. Staðall 6061 hefur enga innbyggða skjöldun, en samsett útgáfa getur fengið hana.
Ryðfrítt stál
17-4 pH og aðrar einkunnir
Ryðfrítt stál veitir mikinn styrk. Gráða 17-4 PH nær um það bil 190–200 ksi togstyrk, sem er langt yfir 304 eða 316 við 75–90 ksi. Það er vel vélrænt í ástandi A, glóðuðu ástandi, og hægt er að hitameðhöndla það á eftir. Það virkar einnig með CNC vinnslu og DMLS málmprentun, þannig að flókin hylki eru möguleg.
Styrkur og tæringarþol
Tæringarhegðun greinir á milli flokka. Taflan hér að neðan lýsir því.
| Grade | U.þ.b. togstyrkur (ksi) | Tæringarþol |
| 17-4 PH | 190-200 | Góð |
| 316 SS | 75-90 | Mjög góð |
| 304 SS | 75-90 | Góð |
| 416 SS | 75-95 | Fair |
| Títan (5. bekk) | 130-150 | Mjög góð |
pH-gildi 17-4 er jafnt og 304 í mörgum aðstæðum og slær 416 með miklum mun. Það þolir vel andrúmsloft, ferskt vatn og væg efni. Stöðnun sjávar er þó veikleiki. Klóríðríkar aðstæður geta valdið sprungutæringu og 316 eða títan myndi henta betur þar.
Notkunartilvik í iðnaði
Verksmiðjuvélmenni eru oft innandyra, þannig að 17-4 PH passar. Það veitir mikinn styrk og fullnægjandi tæringarvörn. Þvottastöðvar og efnaverksmiðjur stefna frekar að 316. Ryðfrítt stál er þungt, 7.8 g/cm³, þannig að þyngdarnæmar vélmenni gætu sleppt því. Varmaleiðni þess, 15–25 W/m·K, er einnig lág, sem takmarkar varmaútbreiðslu.
Títan og magnesíum
Eiginleikar Ti-6Al-4V
Ti-6Al-4V, eða títan af 5. gæðaflokki, sameinar mikinn styrk og framúrskarandi tæringarþol. Togstyrkur þess er 130–150 ksi. Þéttleiki þess er 4.5 g/cm³, léttari en stál en þyngri en ál. Varmaleiðni er lág, 7–22 W/m·K. Vinnsla er erfið og engar kostnaðarupplýsingar voru tiltækar í okkar heimildum, svo það er best að líta á það sem úrvalsvalkost.
Magnesíum: Ultraléttur valkostur
Magnesíum er léttasti byggingarmálmurinn. Það verndar gegn rafsegultruflunum og dregur verulega úr þyngd. Eldfimi er vandamálið. Fínar flísar og ryk geta kviknað í, þannig að verkstæði þurfa sérstaka meðhöndlun. Þessi áhætta heldur magnesíum frá sumum gervigreindarvélmennahúsnæðisáætlunum.
Flug- og úrvalsvélmenni
Títan er notað í geimferða- og afkastamikilli vélmenni þar sem hvert gramm skiptir máli. Magnesíum er einnig notað í völdum léttum mannvirkjum. Báðar aðferðir auka kostnað og flækjustig í vinnslu. Fyrir flestar smíðar gervigreindarvélmenna er ál eða ryðfrítt stál enn hagkvæmasta valið.
Efni fyrir gervigreindarvélmennahús: Fjölliður og plast
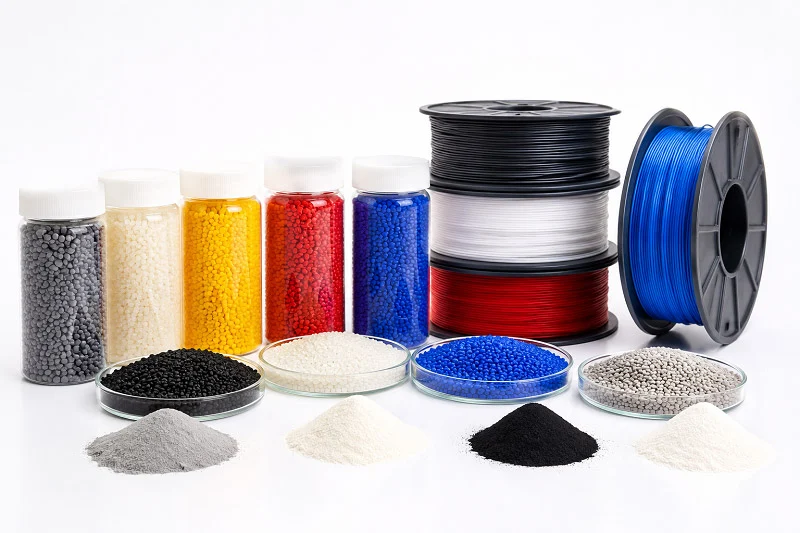
Fjölliður virka í vélmennakerfum á annan hátt en málmar. Þeir draga úr þyngd og kostnaði. Þeir berjast einnig gegn ryði. En þeir flytja minni hita og stöðva minni rafsegultruflanir. Rétt efni fyrir gervigreindarvélmennahús verða að henta verkinu.
ABS
Kostnaður og mótun
ABS kostar minna en flest efni fyrir vélmenni. Það rennur vel inn í mót. Verkfærakostnaður helst lágur. Stuttur framleiðslutími auðveldar framleiðslu í miklu magni. Það gerir ABS að snjöllu vali fyrir heimavélar. Margir léttir vélmennahlutar nota ABS. Það bætir lítilli þyngd við alla uppbyggingu. Framleiðendur geta auðveldlega bætt málningu eða áferð við fullunna fleti.
ABS hentar vel innandyra fyrir vélmennakerfi. Hitastigið helst stöðugt þar. Efnið hentar vel fyrir léttar mannvirki og vélmennahluta. Engin sérstök þurrkun er nauðsynleg fyrir vinnslu. Það sparar framleiðslutíma.
Hitastig og útfjólublá mörk
ABS hefur skýr takmörk. Það mýkist við um 100°C. Útfjólublátt ljós skemmir yfirborð þess utandyra. Sprungur myndast eftir vikur í sólarljósi. Utandyra vélmenni geta ekki notað ABS eitt og sér. Heitir hlutar inni í vélmenninu valda einnig vandamálum. Hitastýring er nauðsynleg fyrir allar ABS-byggðar hönnunir.
UV-vandamálið kemur fljótt í ljós. Yfirborðið gulnar og verður síðan brothætt. Húðun hjálpar en kostar meira. Fyrir innanhússhýsi fyrir vélmenni skiptir þetta ekki máli. En utanhúss vélmennakerfi þurfa mismunandi efni fyrir líkamshluta.
Neytendavélmennaforrit
Heimilisþjónaróbotar nota oft ABS. Róbotar í þrifum eru úr ABS. Efnið heldur þyngd og kostnaði lágum. Mótunarhæfni gerir hönnuðum kleift að bæta við beygjum og smellpassum. Samsetningin verður hraðari. Þessir léttvægu róbotar uppfylla þarfir neytenda vel. Styrkurinn er nægur til notkunar innanhúss.
Polycarbonate
Höggstyrkur og skýrleiki
Pólýkarbónat gerir vélmenni sterkari. Leitið að logaþoli samkvæmt UL 94 V-0. Leitið að Izod-árekstri yfir 600 J/m². Þessar tölur skipta máli fyrir hönnun vélmenna. Árekstrarþol er 600 til 850 J/m². Sjónræn skýrleiki helst framúrskarandi í sýnilegu ljósi. Það gerir það að bestu gegnsæju hitaplastfilmunni fyrir vélmennahluta.
Árekstrarþol PC-plata: Leitið að logavörn samkvæmt UL 94 V-0 og Izod-árekstrarþoli >600 J/m² — ekki bara „pólýkarbónat notað“.
Hlífar fyrir sjónkerfi þurfa þetta efni. Hlífar fyrir skynjara vélmenna þurfa það líka. Þær þola högg betur en akrýl. Þær uppfylla einnig kröfur um logavörn fyrir rafeindabúnað inni í hlífinni.
Áhætta af völdum sprungna vegna streitu
Pólýkarbónat hefur einn veikleika. Spennusprungur. Leysiefni ráðast á svæði sem verða fyrir álagi í vélmennum. Sprungur myndast í kringum skrúfugöt. Hönnuðir verða að létta á álagi í hönnuninni. Glóðun hjálpar líka. Húðun kemur í veg fyrir efnaárás á léttustu hlutana.
Efnið rispast auðveldara en gler. Harðar húðanir laga það. Fyrir hlífar á skynjurum vélmenna virkar húðuð plata vel. Hún helst gegnsæ og þolir skemmdir.
Skynjarahlífar og spjöld
Skynjarahlífar þurfa gegnsætt efni fyrir vélmennakerfi. Pólýkarbónat passar fullkomlega. LIDAR-hús og myndavélargluggar nota það. Höggþolið verndar dýra skynjara. Léttu hlutar bæta litlu álagi við vélmennakerfi.
Fyrir sjálfkeyrandi gervigreindarkerfi skipta þessi hlífar máli. Vélmennið sér í gegnum þær. Sérhver rispa skaðar afköst. Polycarbonate með hörðu lagi leysir það. Það sameinar höggþol og yfirborðsþol.
Nylon og glerfylltar fjölliður
Styrkur og slitþol
Nylon veitir vélmennahlutum mikinn styrk og slitþol. Glerfylltar útgáfur auka stífleika þeirra mun meira. Trefjar bera álagið. Nylongrunnurinn heldur þeim. Saman mynda þeir sterka vélmennahluta. Gírar og legur nota glerfyllt nylon fyrir léttari hluti.
Styrkleikahlutfallið er betra en margir málmar. Hluti fylltur úr glerfylltu nyloni getur vegið mun minna en hluti úr áli en samt sem áður veitt svipaðan stífleika. Það hjálpar til við að hanna ljós fyrir vélmenni. Efnið dregur einnig úr titringi. Vélmenni virka mýkri með þessum hlutum.
Vandamál með rakaupptöku
Nylon dregur í sig vatn. Eiginleikar burðarhluta breytast. Styrkur minnkar. Stærð breytist. Þurr hluti passar þétt. Blautur hluti bólgnar upp. Það veldur vandamálum fyrir nákvæma vélmennahluta í gervigreindarkerfum.
Hönnuðir verða að taka tillit til þessa. Þurrkun fyrir mótun hjálpar. Að þétta lokahlutainn hjálpar líka. Innandyra vélmennakerfi þola minni raka. Utandyra vélmennakerfi þurfa þéttingu eða önnur efni fyrir hluta sína.
Byggingaríhlutir
Í burðarvirkjum vélmenna er oft notað glerfyllt nylon. Efnið er stíft og sterkt. Það þolir slit frá hreyfanlegum hlutum. Það kostar minna en málmur. Þessir léttvægu hlutar virka vel fyrir meðalstóra framleiðslu.
Vélmennarmar og rammar nota það. Efnið dregur úr þyngd án þess að missa styrk. Vélmennið verður skilvirkara. Mótorar nota minni orku. Heildarafköst kerfisins batna við notkun vélmenna.
Efni fyrir hús fyrir gervigreindarvélmenni: Samsett efni og nýir möguleikar
Kolvetnissamsetningar
Hlutfall styrks og þyngdar
Koltrefjar gera vélmennahús mjög létt en samt sterkt. Það hefur besta stífleikahlutfallið á móti þyngd allra efna. Koltrefjar með háan styrkleika koma í veg fyrir að hlutar beygist þegar þeir eru undir álagi. Þær stöðva hreyfingu á mikilvægum svæðum eins og vélmennaörmum. Vélmenni sem hreyfist hratt og þarfnast nákvæmni krefst þess stífleika. Koltrefjar eru miklu léttari en málmar. Hluti úr koltrefjum getur verið eins stífur og stál en vegur miklu minna. Það hjálpar verkfræðingum að ná markmiðum um léttleikahönnun fyrir hvaða vélmenni sem er. Þessir léttu hlutar gera vélmennum kleift að hreyfa sig hraðar og nota minni orku.
Kostnaður og framleiðsluáskoranir
Helsta vandamálið með koltrefja er hár kostnaður. Það er dýrasta efnið. Flókin framleiðsluskref hækka verðið og leiða til færri góðra hluta. Mót eru sérstök og dýr. Uppsetning og herðing tekur mikinn tíma. Fyrir lágmagns og afkastamikla vélmenni er kostnaðurinn ásættanlegur. Fyrir vörur í miklu magni er hann það venjulega ekki. Taflan hér að neðan sýnir hvernig koltrefjar bera sig saman við glerfyllt samsett efni.
| Eigindi | Carbon Fiber | Glerfyllt samsett efni |
| Stífleiki | Hæsta. Hátt stuðull heldur íhlutum stöðugum. | Miðlungs. Meiri sveigjanleiki undir álagi. |
| Þyngdarminnkun | Besta hlutfall stífleika og þyngdar. Gefur léttar byggingar. | Þyngri en kolefnisþráður. |
| Kostnaður á kg | Dýrast. | Hagkvæmast. |
Afkastamikil forrit
Koltrefjar eru notaðar í dróna, kappakstursvélmenni og geimferðakerfum. Öll kerfi sem tengja afköst við þyngdarsparnað nota þau. Efnið dregur einnig úr titringi. Skynjarar virka betur þegar burðarvirkið hristist ekki. Fyrir léttan vélmennaarm eða fljúgandi pall er koltrefjar besti kosturinn. Þessi afkastamiklu efni virka þar sem önnur geta ekki. Sterkir, léttir hlutar gera þessa notkun mögulega. Kosturinn milli styrks og þyngdar er ástæðan.
Glerfyllt samsett efni
Stífleiki og hitastöðugleiki
Glerfyllt samsett efni eru ódýrari kostur. Þau eru ekki eins stíf og kolefnisþræðir. Stífleiki þeirra er meðalstór. Þau beygja sig meira undir sama álagi. En þau þola hita vel. Glerþræðirnir halda lögun sinni þegar hitastig hækkar. Það skiptir máli fyrir vélmennahluta nálægt mótorum eða rafeindabúnaði. Efnið kostar einnig mun minna en kolefnisþræðir. Það er nógu sterkt til margra iðnaðarnota. Það gefur góða blöndu af afköstum og kostnaði fyrir vélmenni.
Slit og höggmörk verkfæra
Staðlað glerþráðainnihald er 30% til 50% af þyngdinni. Þessar trefjar rispa mótin. Þær slitna hraðar en ófyllt plast. Mót þurfa harðara stál. Það eykur verkfærakostnað og vinnslutíma. Höggmörk eru einnig mikilvæg. Glerþræðirnir skapa álagspunkta. Hlutar geta sprungið auðveldlegar við skyndilegt álag. Yfirborðsáferð versnar með meira glerinnihaldi. Til að fá léttari hönnun sem verður að þola fall skaltu hugsa vel um málamiðlanirnar.
Iðnaðarhúsnæði
Iðnaðarhúsnæði nota oft glerfyllt nylon. Vélmennaarmar, undirstöður og aðrir burðarhlutar njóta góðs af því. Þyngdarsparnaðurinn er raunverulegur, jafnvel þótt hann sé minni en koltrefjar. Þegar fjárhagsáætlunin hefur ekki efni á koltrefjum, gefa glerfyllt samsett efni góða afköst fyrir vélmenni. Margir verksmiðjuvélmenni knúin gervigreind nota þessi sterku efni.
Ný efni
Leiðandi plast fyrir rafsegulsviðsvörn
Nýtt leiðandi plast gerir gervigreindarkerfum kleift að hanna hylki á nýjan hátt. Þessi efni blanda saman hefðbundnum hitaplasti og leiðandi fylliefnum. Þau loka fyrir rafsegultruflanir án þess að nota sérstakt málmlag. Það gerir hlutunum kleift að setja skjöld beint inn í burðarvirkið. Niðurstaðan er einfaldara og léttara vélmennahús. Fyrir gervigreindarkerfi sem eru full af skynjurum er þetta mjög mikilvægt. Þessi efni koma í stað þungmálmskilda fyrir léttari hluti.
Mjúk efni fyrir mannleg samskipti
Mjúk efni eru nú til staðar í mörgum vélmennahönnunum. Sílikon og hitaplastteygjur þekja yfirborð vélmenna þar sem fólk snertir þau. Þessi efni gera vélmenni öruggari og þægilegri. Vélmenni sem vinnur með fólki þarfnast mjúkra og sveigjanlegra svæða. Hönnunaráskorunin er að festa þessi mjúku efni við harða mannvirki undir. Góð hönnun gerir samskipti manna og vélmenna öruggari og eðlilegri.
Framtíðarþróun efnis
Efnisfræði er að breytast hratt á þessu sviði. Búist er við fleiri blendingsefnum. Leiðandi plasti fyrir rafsegultruflanir. Mjúk húð fyrir örugga snertingu. Léttar mannvirki sem blanda saman kolefnisþráðum og prentaðri rafeindatækni. Markmiðið er vélmennahús sem gerir meira en bara að vernda hluti. Það verður virkur hluti af vélmenninu sjálfu. Þessir léttu hlutar munu hjálpa vélmennum að gera meira með minni orku. Framtíð vélmennafræði er háð þessum snjöllu efnum og snjöllum hönnunum.
Aukefnisframleiðsla fyrir gervigreindarvélmennahús
Aukefnisframleiðsla smíðar hluti lag fyrir lag. Hún sleppir mótum og skurðarverkfærum. Þetta frelsi hjálpar gervigreindarvélmennahúsnæði að hraða þróun sinni. Verkfræðingar geta prófað ný form án þess að þurfa að kosta mikið verkfæri. Ferlið hentar vel fyrir frumgerðasmíði og framleiðslu í litlum upplögum.
FDM
Ódýr frumgerðasmíði
FDM er ódýrasta þrívíddarprentunaraðferðin. Hún ýtir bræddu plasti í gegnum stút. Algeng efni eru ABS, PETG og PLA. Þessi plast eru ódýr. Teymi getur prentað heilt hús yfir nótt. Þessi hraði hjálpar til við að endurskoða hönnun snemma. Þú getur haldið hlutanum, athugað hvort hann passi og lagað mistök áður en þú eyðir í málm.
Yfirborðsáferð og styrkleikamörk
Hlutir úr FDM sýna sýnilegar laglínur. Yfirborðið er hrjúft. Styrkur er veikur meðfram Z-ásnum. Lögin festast illa í þá átt. Fallpróf veldur oft sprungum í hlutnum. Þessi takmörk halda FDM frá lokahlutum vélmennisins. Það virkar fyrir passaprófanir, ekki fyrir burðarþolsskeljar.
Innri festingar og sviga
Inni í vélmenni er plássið af skornum skammti. FDM er sérhæft í innri festingum og kapalleiðsögnum. Þessir hlutar bera léttan þrýsting. Þeir halda skynjurum og leiða víra. Þú getur prentað sérsniðna festingu á nokkrum klukkustundum. Þessi sveigjanleiki hjálpar sjálfvirknivæðingsteymum að vinna hratt. Breytt staðsetning skynjara þýðir nýja festingu, ekki nýja mót.
SLA og DLP
Há upplausn og slétt áferð
SLA og DLP nota ljós til að herða plastefni. Þau ná til fínlegra smáatriða. Hæð laganna helst mjög lítil. Yfirborðið verður slétt. Sú áferð lítur út eins og mótað plast. Fyrir sjónrænar frumgerðir skiptir þetta miklu máli. Slétt skel selur hönnunina til hagsmunaaðila.
Brothættni og eftirherðing
Hlutir úr plastefni eru brothættir. Þeir springa við högg. Eftirherðing gerir þá harðari en einnig brothættari. Útfjólublátt ljós og tími stjórna þessu skrefi. Vélmennahús sem þolir högg þarfnast sterkari efna. SLA virkar best fyrir sýningarlíkön, ekki fyrir erfiða notkun á vettvangi.
Sjónrænar frumgerðir og skynjarahús
Flókin rúmfræði er auðveld fyrir SLA. Skynjarahús eru oft með bogadregnum gluggum og þröngum vasum. SLA prentar þessi form í einu lagi. Myndavélarhlífar og LIDAR-festingar njóta góðs af þessu. Slétt yfirborðið stuðlar einnig að sjónrænum skýrleika. Fyrir gervigreindarkerfi sem eru full af skynjurum gefur þetta ferli hreint útlit og nákvæma passun.
SLS og DMLS
Sterkir virkir hlutar
SLS sintrar nylonduft í sterka hluti. Engin stuðningsvirki eru nauðsynleg. DMLS gerir það sama með málmdufti. Það virkar með ryðfríu stáli 17-4 PH. Þessir málmar búa til raunveruleg hús. Hlutirnir þola hita og álag. Þeir blokka einnig rafsegultruflanir vel.
Yfirborðsáferð og kostnaður
SLS hlutar eru með kornótt yfirborð. DMLS hlutar eru líka hrjúfir. Báðir þurfa áferð til að fá slétt útlit. Málmduft kostar meira en plast. DMLS virkar einnig hægar. Ágreiningurinn er augljós. Þú borgar meira fyrir styrk og hitaþol.
Endanlegir hlutar og smáar framleiðslulotur
DMLS hentar fyrir lítil framleiðslulotur af málmhýsum. Byggingarumslagið nær 140 mm sinnum 140 mm sinnum 100 mm. Lágmarksveggjaþykkt er 1.0 mm fyrir studda veggi. Sú stærð passar við marga vélmennahluta. Fyrir litla vélmenni forðast DMLS verkfærakostnað. Það gerir verkfræðingum kleift að prenta málmhýsi úr gervigreindarvélmenni án þess að bíða eftir mót.
Frádráttar- og mótunarferli fyrir gervigreindarvélmennahús
CNC Machining
Nákvæmni og yfirborðsfrágangur
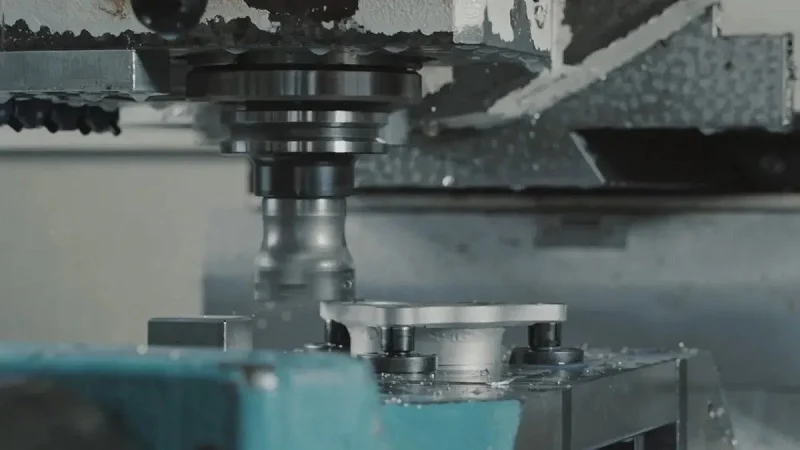
CNC-vinnsla sker heilan blokk í lokaform. Skerinn fylgir leið sem tölva setur. Þetta gefur vélmenninu mjög þröng vikmörk. Yfirborðið losnar slétt frá vélinni. Hlutarnir haldast innan nokkurra míkróna að stærð. Þessi endurtekningarhæfni er lykillinn að nákvæmum hlutum í hvaða gervigreindarkerfi sem er. Ferlið vinnur með áli, ryðfríu stáli og títan. Hver málmur sker aðeins öðruvísi, en niðurstaðan helst nákvæm. CNC-verkstæði eins og NOBLE getur vinnsluð flókin form í einni uppsetningu. Það sparar tíma og heldur viðmótunum jöfnum.
Kostnaður og efnisúrgangur
Kostnaðarmyndin fyrir CNC-vinnslu er auðveld að sjá. Verkfærakostnaður helst lágur. Þú þarft ekki dýra mót. En efnissóun leggst upp. Fyrir flókna hluti geta yfir 70% af blokkinni orðið að flísum. Þessi sóun hækkar verð á einingu. Taflan hér að neðan sýnir hvernig CNC ber sig saman við sprautusteypu hvað varðar kostnað.
| Kostnaðarþáttur | CNC Machining | Stungulyf |
| Efnisnýting | Undir 30% fyrir flókna hluti; 70–90% úrgangur | Yfir 97% skilvirkni |
| Verkfæra- / uppsetningarkostnaður | Lægri uppsetningarkostnaður | Mikil upphafleg verkfærakaup ($10,000–$50,000) |
| Hegðun kostnaðar á einingu | Hærri kostnaður á hverja einingu; helst frekar óbreyttur | Lækkar skarpt þegar magn eykst |
| Efnahagslegur þverpunktur | Einföld form eða lítið magn | Yfir 10,000 einingar er skynsamlegt |
Fyrir framleiðslu upp á 50 til 500 einingar hentar CNC mjög vel. Kostnaðurinn á hverja einingu helst sá sami. Uppsetningarkostnaðurinn dreifist yfir lotuna. Það virkar vel fyrir framleiðslu í litlu magni og vélmenni á frumstigi.
Málmhús og tengi
Málmhús frá CNC bera álagið inni í vélmenni. Þau geyma mótorar, skynjara og borð. Flatir fletir og nákvæm göt gera samsetninguna mjúka. Vélunnin hluti dregur einnig hita frá rafeindabúnaði. Fyrir létt hönnunarmarkmið er ál 7075 góður kostur. Efnið gerir þér kleift að halda veggjunum þunnum án þess að tapa styrk. Fyrir vélmennakerfi sem þurfa rafsegulvörn, gerir vélunnin málmskel verkið í einum hluta.
Sheet Metal tilbúningur
Laserskurður og beygja
Plötumálmur byrjar sem flatt efni. Leysivél sker útlínurnar. Pressbremsa beygir brúnirnar. Sú röð smíðar aðalgrindur margra vélfærakerfa. Ferlið gengur hratt fyrir sig. Hægt er að fara úr skurði í brjót á einum undirvagni á nokkrum klukkustundum. Leysivélaskurður skilur eftir hreinar brúnir. Beygja eykur stífleika án þess að auka þyngd. Það hjálpar léttum mannvirkjum í sjálfvirknikerfum. Plötumálmsteymi NOBLE sér um bæði skurð og beygju innanhúss, þannig að afgreiðslutími helst stuttur.
Suða og samsetning
Beygðir hlutar eru tengdir saman með suðu. Suðaður saumur er sterkur og varanlegur. Fyrir burðargrindur er suðu betri en festingar hvað varðar burðarþol. Samsetningarstigið bætir við sviga, nagla og skrúfgangi. Þessir eiginleikar gera húsinu kleift að halda innri hlutum. Plötubyggingar úr málmi henta vel fyrir vélmenni sem bera þungar byrðar. Ramminn ber álagið. Ytri spjöldin vernda rafeindabúnaðinn.
Burðargrindur og undirvagn
Margir vélmenni nota beinagrind úr plötumálmi. Hönnunin gefur gott hlutfall milli styrks og þyngdar. Efnisval hefur áhrif á útkomuna. Stál gefur mikinn styrk. Ál gefur léttari þyngd. Fyrir iðnaðarsjálfvirkni endast stálgrindur í mörg ár. Fyrir færanlega vélmenni sparar ál rafhlöðuorku. Taflan hér að neðan sýnir val á ferlum eftir rúmmáli.
| Hljóðstyrksband | Hagkvæmasta ferlið | Forsendur |
| 1-50 | 3D prentun, CNC | Lágt NRE; hröð námstíðni |
| 50-500 | CNC, málmplötur | Endurtakanlegt án mikillar verkfæranotkunar |
| Miðlungs | Málmplata, brúarmótun | Umskiptasvæði: endurtekningarhæfni borgar sig |
| Hár | Sprautusteypa, deyjasteypa | Hátt NRE afskrifað; hraðsigrar |
Kostnaður við plötur lækkar lítillega eftir því sem magn eykst. Uppsetning dreifist yfir fleiri einingar. Fyrir meðalstóra framleiðslu er þetta góður kostur.
Sprautumótun og lofttæmissteypa
Sprautumótun í magni
Sprautusteypa þrýstir bræddu plasti inn í stálmót. Hringrásartíminn er nokkrar sekúndur. Eitt mót getur búið til milljónir hluta. Fyrir stórfellda vélmennahús er þetta ferli ríkjandi. Kostnaðurinn á hverja einingu lækkar hratt eftir því sem magn eykst. Upphafleg fjárfesting í verkfæragerð er á bilinu $10,000 til $50,000. Sá kostnaður þarf að minnsta kosti 5,000 einingar til að vera skynsamlegur. Yfir 10,000 einingar verður mótun ódýrasti kosturinn.
Efnisnýtingin er yfir 97%. Umframhráefni er endurunnið. Ferlið skilar stöðugum gæðum í hverri einustu töku. Fyrir vélmenni sem seljast í miklu magni er sprautusteypa staðallinn.
Tómarúmssteypa fyrir brúarframleiðslu
Lofttæmissteypa er á milli frumgerða og fullrar framleiðslu. Sílikonmót tekur lögun úr aðalmynstri. Mótið kostar mun minna en stálverkfæri. Afhendingartíminn er dagar í stað vikna. Ferlið framleiðir takmarkaðan fjölda eintaka áður en mótið slitnar. Fyrir lítið magn af vélmennahúsum gefur lofttæmissteypa raunverulega mótaða hluti á broti af verkfærakostnaðinum.
Efnin líkjast framleiðsluplasti. Þau hafa svipaðan stífleika og lit. Það gerir verkfræðingum kleift að prófa passform og virkni áður en þeir kaupa stálmót. Lofttæmissteypa virkar fyrir brúarframleiðslu og markaðsprófun.
Verkfærakostnaður og afgreiðslutími
Kostnaður við verkfæri ræður vali á ferlinu. CNC þarfnast ekki sértækra verkfæra fyrir hvern hluta. Málmplata þarfnast einfaldra móts. Sprautusteypa þarfnast dýrra móts. Afhendingartími fylgir sama mynstri. CNC hluti er sendur á nokkrum dögum. Vélunnið mót tekur vikur. Sprautusteypa fyrir stál tekur mánuði. Fyrir vélfærafræðifyrirtæki með þrönga tímaáætlun skiptir þessi tímalína máli. Rétta ferlið veltur á magni og hraða. NOBLE leiðbeinir viðskiptavinum frá frumgerð til framleiðslu og passar ferli við magn án óþarfa tafa.
Lokaferli fyrir hýsingu gervigreindarvélmenna
Málning og húðun
Fagurfræðileg og tæringarvörn
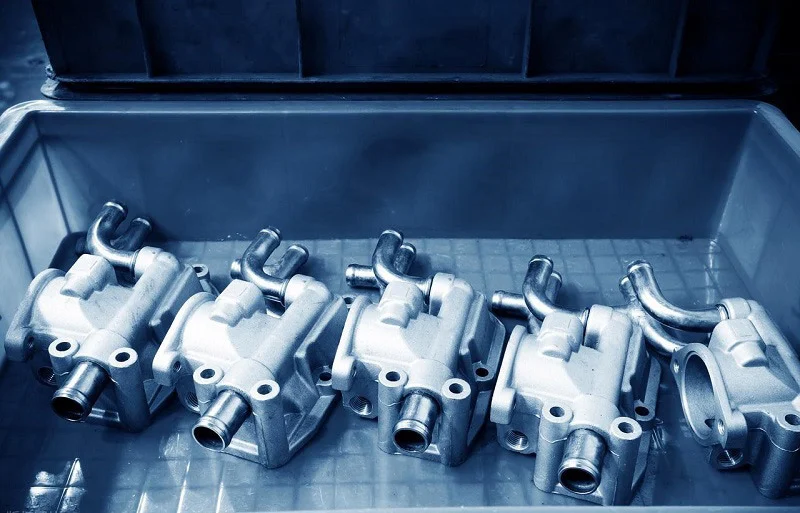
Málning gerir meira en að láta hýsi gervigreindarvélmenna líta vel út. Hún þekur yfirborðið til að halda raka og efnum frá. Duftlakk eða rafhúðun bætir við sterku lagi sem kemur í veg fyrir ryð. Fyrir utandyravélmenni er þetta lag mjög mikilvægt. Það verndar málminn undir fyrir rigningu og salti.
Liturinn og gljáinn skipta einnig máli fyrir vörumerkjavæðingu. Slétt og jöfn áferð sýnir viðskiptavinum góða gæði. Í framleiðslu halda sjálfvirkar úðalínur málningunni eins á hverri einingu. Þessi samræmi hjálpar stórfelldri framleiðslu að ganga vel.
Slit og umhverfisreglur
Ekki endist hver einasta málning við erfiðar aðstæður. Útfjólublátt ljós brýtur niður sumar málningar með tímanum. Núningur við endurtekna snertingu slitnar í gegnum þunn lög. Fyrir vélmenni sem vinna utandyra er útfjólublátt-stöðugt yfirlag nauðsynlegt. Gervigreindarkerfi innandyra verða fyrir minni álagi, svo grunnlag virkar vel.
Umhverfisreglur móta einnig ferlið. Sum leysiefni eru takmörkuð samkvæmt lögum. Vatnsleysanlegar húðanir eru öruggari kostur. Þær kosta aðeins meira en uppfylla staðla um hreint loft. Framleiðsluteymi verða að finna jafnvægi á milli endingar, kostnaðar og þess að fylgja reglunum.
Vörumerkt og útihús
Vörumerktar vélmenni nota oft sérsniðna liti og lógó. Sterk húðun heldur útlitinu skörpu eftir ára notkun. Fyrir utanhússhús fyrir gervigreindarvélmenni virkar marglaga kerfi best. Grunnur festist við málminn. Litað yfirborðsmálning setur punktinn yfir i-ið. Glær yfirlakk innsiglar allt.
Áferð
Grip og rispuvörn
Áferðin gefur yfirborði vélmennisins betri áferð. Létt kornun bætir grip fyrir mannshendur. Hún felur einnig litlar rispur og fingraför. Það heldur húsi gervigreindarvélmennisins eins og nýju lengur. Innmótuð áferð kostar ekkert aukalega við mikið magn.
Takmarkanir á ferli
Ekki virka allar áferðir á allar lögun. Djúp mynstur geta safnað óhreinindum. Skarpar horn fyllast hugsanlega ekki jafnt. Fyrir framleiðslu verður að skera mótið með áferðina í huga. Það eykur tíma og kostnað við verkfæri. Hönnunarteymi ættu að velja áferð snemma til að forðast endurvinnslu.
Mannleg gagnvirk yfirborð
Vélmenni sem vinna nálægt fólki þurfa mjúka snertifleti. Áferðarflötur er hlýrri og minna vélrænn. Það dregur einnig úr því að fólk renni til þegar einhver grípur í vélmennið. Fyrir vélmenni á heimilum eða sjúkrahúsum byggir þetta smáatriði upp traust.
Málmhúðun
EMI skjöldur og leiðni
Málmhúðun breytir plasthúsi gervigreindarvélmenna í skjöld. Raflaus nikkel- og koparlög hindra rafsegultruflanir. Taflan hér að neðan sýnir hvernig húðun ber sig saman við leiðandi málningu.
| Húðunarkerfi | Þykkt | 30 MHz | 100 MHz | 1 GHz | 10 GHz |
| All-over kopar/nikkelhúðun | 1.0–2.5 míkró | 90 dB | 108 dB | 120 dB | 87 dB |
| Sértæk kopar-/nikkelhúðun | 2.0–2.5 míkró | 77 dB | 73 dB | 71 dB | 63 dB |
| Silfurhúðuð koparmálning | 0.025–0.375 mm | 65 dB | 63 dB | 70 dB | 63 dB |
| Silfurmálning | 0.0125–0.025 mm | 70 dB | 71 dB | 62 dB | 70 dB |
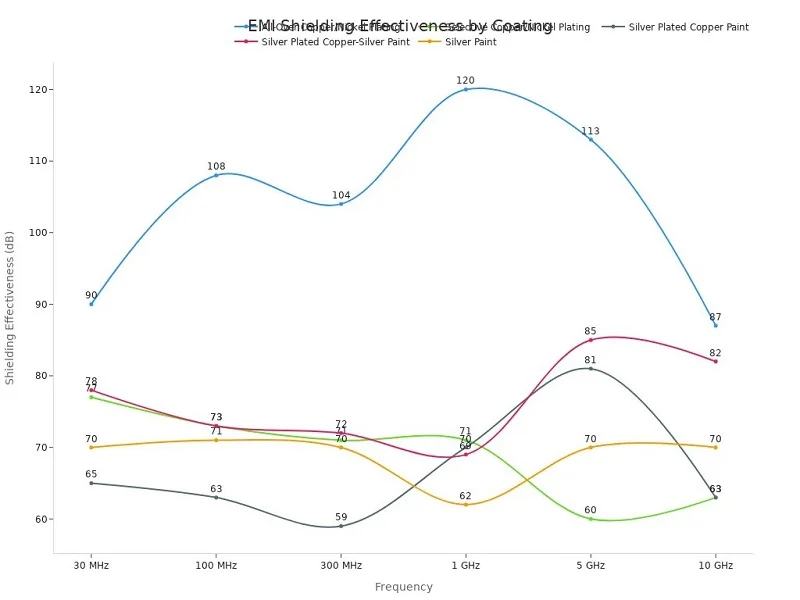
Raunveruleg notkun krefst venjulega 40–80 dB hömlunar eftir því hvaða næmi rafrásarinnar er og hversu mikil útblástur er.
Viðloðun og umhverfisáhyggjur
Húðun festist best við hreint, etsað plast. Olía eða ryk spilla límingunni. Ferlið notar einnig efni sem þarfnast varkárrar meðhöndlunar. Meðhöndlun úrgangs eykur kostnað. Fyrir framleiðslu verða þessi skref að fara fram í stýrðri framleiðslulínu.
EMI-næm hús
Gervigreindarkerfi sem eru full af skynjurum þurfa sterka vörn. Húðað hús uppfyllir þá þörf án þungmálma. Fyrir vélmenni sem verða að standast losunarprófanir, skilar kopar-/nikkelhúðun hæstu tölunum yfir allt bandið.
Hönnunaratriði fyrir hýsingu gervigreindarvélmenna
Mannlíkur vélmenni pakkar þéttum hlutum í skel sinni. Vélrænar vinnslueiningar, legur, rafeindabúnaður, skynjarar, kaplar og hitakerfi berjast öll um pláss. Hús gervigreindarvélmennisins verður að halda þessum hlutum saman. Það verður einnig að halda öllu köldu, hljóðlátu og öruggu. Þrír hönnunarþættir ráða mestu um erfiðustu ákvarðanirnar.
Hitastjórnun
Efni varmaleiðni
Málmar flytja hita mun betur en fjölliður eða samsett efni. Ál er á bilinu 120–180 W/m·K. Ryðfrítt stál lækkar niður í 15–25 W/m·K. Títan lækkar enn frekar, eða 7–22 W/m·K. Plast og kolefnisþráðasamsett efni virka sem einangrarar. Þau halda hita nálægt rafeindabúnaðinum. Fyrir gervigreindarkerfi með þéttum spjöldum dreifir málmskel hita yfir yfirborðið. Plastskel þarfnast aðstoðar frá viftum eða hitapípum.
Rúmfræði og loftflæði
Lögun skiptir jafn miklu máli og efnið. Loftop efst leyfa heitu lofti að sleppa út. Rásir milli íhluta leiða kalt loft yfir heita bletti. Lokað gervigreindarvélmennahús fangar hita og styttir líftíma íhluta. Hönnuðir ættu að skilja eftir pláss fyrir loftið til að hreyfast. Þeir ættu einnig að halda snúrum frá loftstreymisleiðum.
Virk kæling samþætting
Stundum dugar óvirk kæling ekki. Viftur, kælikerfi og hitapípur bæta við virkri kælingu. Húsið verður að halda þessum hlutum og leyfa þeim að anda. Festingarpunktar fyrir viftur þurfa stífa veggi til að stöðva titring. Málmrammi gefur þennan stífleika. Hann dregur einnig hita frá viftumótornum sjálfum.
EMI vörn
Leiðandi efni og húðun
Rafsegultruflanir trufla skynjara og þráðlaus tengsl. Málmhús fyrir gervigreindarvélmenni lokar fyrir það náttúrulega. Plastskeljar þurfa leiðandi lag. Raflaus kopar- og nikkelhúðun virkar vel. Leiðandi málning og þéttingar eru aðrir möguleikar. Hvert val hefur áhrif á kostnað og þyngd.
Skilvirkni
Full kopar- og nikkelhúðun nær 90 dB við 30 MHz og 120 dB við 1 GHz. Sértæk húðun lækkar í 71–77 dB. Silfurmálning lendir í kringum 62–71 dB. Raunveruleg notkun þarf 40–80 dB. Rétt stig fer eftir næmi rafrásarinnar og útblástursmörkum.
Jarðtenging og skuldabréf
Skjöldur virkar aðeins með góðri jarðtengingu. Sérhver leiðandi spjald þarf tengingu við undirvagninn. Þéttingar fylla eyður í samskeytum. Op fyrir kapla og loftræstingarop verða að vera lítil. Stór opnun lekur rafsegultruflanir hratt. Hönnuðir ættu að meðhöndla hverja samskeyti sem hugsanlegan lekapunkt.
Byggingarheilleiki og þyngd
Burðarþolskröfur
Hús gervigreindarvélmennisins ber raunverulegt álag. Mótorar, armar og farmur ýta og toga á grindina. Samskeyti verða fyrir endurteknu álagi. Burðarvirkið verður að halda lögun sinni undir álagi. Ál 7075-T6 býður upp á um 570 MPa togstyrk. Þessi styrkur gerir þunnum veggjum kleift að bera þunga hluti.
Aðferðir til að draga úr þyngd
Létt hönnun dregur úr orkunotkun og eykur hraða. Ál og kolefnisþráður veita bestu styrkleikahlutfallið. Léttar byggingar draga einnig úr tregðu. Það hjálpar samvinnuvélmennum að stöðva hratt og örugglega. Hvert gramm sem sparast hjálpar öllu kerfinu.
Áhrif gegn
Vélmenni rekast á hluti. Verkfæri sem detta eða högg á vegg geta sprungið skel. Pólýkarbónat þolir betur högg en ABS. Málmar beygja sig en brotna sjaldan. Mjúk ytri húð gleypir orku fyrir samvinnu manna og vélmenna. Hún verndar einnig fólk í nágrenninu.
Valviðmið fyrir húsnæði fyrir gervigreindarvélmenni
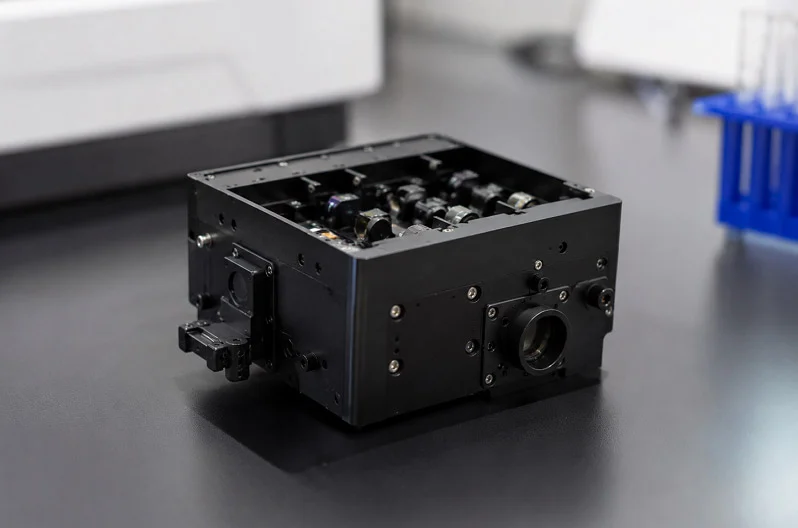
Að velja rétt efni og ferli fyrir gervigreindarvélmenni snýst um þrjá hluti: hversu margar einingar þú þarft, hvað hluturinn þarf að gera og hvað þú getur eytt. Ef þú gerir þetta rangt sóarðu peningum eða sendir vöru sem bilar.
Kostnaður og framleiðslumagn
Valkostir fyrir lágt hljóðstyrk
Fyrir litlar framleiðslulotur eru CNC-vinnsla, þrívíddarprentun og lofttæmissteypa besti kosturinn. CNC-vinnsla hefur lágmarks verkfærakostnað og flatan kostnað á hverja einingu eftir magni. Afhendingartími fyrir fyrstu hlutalotur er 1–5 dagar. Þrívíddarprentun hefur engan verkfærakostnað og virkar vel fyrir frumgerðarlotur með 1–10 einingum. Úrethan-steypa er á lágu til meðallagi með verkfærakostnaði sem er hóflegur og lotur sem henta vel fyrir takmarkaða framleiðslu.
Valkostir fyrir miðlungs hljóðstyrk
Meðalstór framleiðsla kallar á brúarverkfæri, SLS og sprautusteypu með mjúkum verkfærum. Þessar aðferðir vega og meta endurtekningarhæfni og sanngjarna fjárfestingu í verkfæri. Málmplatusmíði hentar einnig hér. Hún hefur hóflegan verkfærakostnað og aðlagast litlu eða miklu magni. Fyrir vélfærafræðiteymi sem eru að færast frá frumgerð til markaðar er þetta sviðið þar sem ákvarðanir um ferli byrja að skipta mestu máli.
Valkostir fyrir mikið magn
Framleiðsla í miklu magni þýðir sprautumótun, pressusteypu og sjálfvirka samsetningu. Sprautusteypuverkfæri krefjast mikillar fjárfestingar, en kostnaður á hverja einingu lækkar mjög hratt í stórum stíl. Pressusteypuverkfæri krefjast einnig mikillar fjárfestingar og eru skynsamleg fyrir framleiðslu yfir 10,000 einingar. Afhendingartími getur verið vikur eða mánuðir. Fyrir neytendavélmenni er þetta staðlaða leiðin.
Árangurskröfur
Styrkur og stífleiki
Berandi mannvirki þurfa á hástyrktum málmblöndum eins og áli, títan og stáli að halda. Þessi efni bjóða upp á endingu, tæringarþol og víddarstöðugleika. Vélmennaarmar og liðir nota oft létt samsett efni eins og CFRP vegna hátt styrkleikahlutfalls á móti þyngd.
Þarfir varðandi hitauppstreymi og rafsegulbylgjur
Málmar draga hita frá rafeindatækjum. Fjölliður og samsett efni halda honum inni. Fyrir gervigreindarkerfi með þéttum spjöldum dreifir málmskel hita. EMI-skjöld þarfnast leiðandi efna eða húðunar. Full kopar- og nikkelhúðun nær 90 dB við 30 MHz.
Umhverfisþol
Útivélmenni þola útfjólubláa geislun, rigningu og salt. Háþróuð fjölliður og plast bjóða upp á efnaþol og hagkvæmni í húsum og hlífðarhlífum. Ryðfrítt stál 316 þolir skolun og efni betur en 17‑4 pH.
Samanburðar- og ákvörðunartól
Efnis- vs. ferlisfylki
| Efnisflokkur | Helstu eiginleikar | Notkun í vélmennahúsum |
| Létt samsett efni (CFRP, FRP) | Hátt styrk-til-þyngdarhlutfall, minni þyngd, aukin burðargeta | Vélmenni, liðir, rammar |
| Hástyrktar málmblöndur | Ending, tæringarþol, víddarstöðugleiki | Berandi mannvirki |
| Háþróuð fjölliður og plast | Efnaþol, auðveld framleiðsla, hagkvæmni, sveigjanleiki í hönnun | Hús, hlífðarhlífar, óburðarvirkir íhlutir |
| Sérhæft efni | Lítið núning, slitþol, hitastöðugleiki | Liðir, íhlutir stýribúnaðar |
| Blönduð efniskerfi | Bætt afköst með því að sameina efni | Stefnumótandi staðsetning fyrir styrk, þyngd og kostnaðarjöfnuð |
Kostnaður, hraði og sveigjanleiki
| aðferð | Verkfærakostnaður | Kostnaður á einingu | Besta rúmmálssviðið | Afgreiðslutími (fyrsti hluti) |
| CNC Machining | Lágmarks/Ekkert | Flatt yfir rúmmál | Lágt til miðlungs (1–10,000) | 1–5 dagar |
| Stungulyf | Hár | Mjög lítill í stærðargráðu | Hátt (10,000+) | Vikur til mánuðir |
| 3D Prentun | ekkert | Ákvarðað af keyrslutíma/efni | Frumgerð (1–10) | 1–5 dagar |
| Sheet Metal tilbúningur | Miðlungs | Laga | Lágt til hátt | 1–5 dagar (án verkfæra) |
Ákvörðunartré fyrir val
Byrjaðu með magni. Undir 10 einingum? Veldu þrívíddarprentun. Á milli 10 og 10,000? CNC vinnsla eða plötumálm. Yfir 10,000? Sprautusteypa eða dælusteypa. Athugaðu síðan afköstakröfur. Ef kröfur um hitauppstreymi eða rafsegulmögnun eru miklar skaltu velja málm. Ef þyngd skiptir mestu máli skaltu velja samsett efni. Að lokum skaltu athuga fjárhagsáætlun og tímalínu.
Prófaðu Materials.AI okkar til að fá frekari leiðbeiningar um efnisval.
NOBLE: Samstarfsaðili í framleiðslu á húsum fyrir gervigreindarvélmenni

NOBLE vinnur að málm- og plastvinnslu fyrir gervigreindarvélmennahús. Fyrirtækið aðstoðar atvinnugreinar þar sem vélmenni með gervigreind sjá um suðu, málun, samsetningu, flokkun og gæðaeftirlit. Þessi reynsla skiptir máli þegar þú þarft samstarfsaðila sem sér um bæði vélmennafræði og framleiðslu.
Málm- og plastvinnsla
CNC vinnsla og sprautumótun
NOBLE framkvæmir CNC-fræsingu fyrir málmhús og sprautusteypingu fyrir plasthluti. CNC-vinnsla passar við ál, ryðfrítt stál og títan. Ferlið heldur þröngum vikmörkum fyrir nákvæmnihluti. Sprautusteyping sér um framleiðslu á stórum fjölda vélmennahúsa fyrir neytendur. Báðar aðferðirnar nota sama gæðakerfið.
Aukefnisframleiðsla og plötumálm
Aukefnisframleiðsla nær yfir FDM, SLA, SLS og DMLS. DMLS prentar málmhluta úr ryðfríu stáli 17-4 PH. Platamálmsframleiðsla smíðar burðargrindur og undirvagna. Leysiskurður, beygja og suða sameinast í vélfærafræðikerfum sem þurfa sterka stoðgrind.
Efnisúrval og sérþekking
Efnisúrvalið nær yfir álblöndur, ryðfrítt stál, títan, magnesíum, ABS, pólýkarbónat, nylon og kolefnisþráðasamsetningar. Þessi breidd gerir NOBLE kleift að aðlaga efni að notkun. Samvinnuvélmenni gæti þurft kolefnisþræði. Sjálfvirkur verksmiðjugrunnur gæti þurft stál. Teymið þekkir málamiðlanirnar.
Vottanir og gæði
Vottun gæðastjórnunar
Vottun um gæðastjórnun nær yfir gæðastjórnunarkerfi. Hún tryggir að ferlastjórnun sé sú sama í hverri framleiðslulotu. Fyrir kaupendur gervigreindarvélmennahúsa sýnir þessi vottun áreiðanlega afköst.
Gæðastaðlar lækningatækja
Gæðastaðlar fyrir lækningatækja sanna að NOBLE getur uppfyllt strangar reglugerðarkröfur. Vélfærafræðikerfi fyrir heilbrigðisþjónustu eða samstarf manna og vélmenna njóta góðs af þessari grein.
Gæðatryggingarferli
Gæðatrygging fer fram með eftirliti með innkomandi efni, skoðun á meðan á vinnslu stendur og lokaprófunum. Hver lota er mæld samkvæmt forskriftum. Kerfin greina galla áður en hlutar eru sendir. Þessi agi heldur samvinnuvélmennum öruggum og áreiðanlegum.
Möguleiki á fullri þjónustu
Hönnunarstuðningur og frumgerð
NOBLE aðstoðar við hönnun með tilliti til framleiðsluhæfni. Verkfræðingar fara yfir veggþykkt, dröghorn og vikmörk. Frumgerðasmíði fer fram með þrívíddarprentun, CNC eða lofttæmissteypu. Hraður afgreiðslutími gerir teymum kleift að prófa passa og virkni snemma.
Framleiðsla og samsetning
Framleiðslan er allt frá litlum CNC-vinnslum til stórs magns sprautusteypingar. Samsetningarþjónusta felur í sér uppsetningu á sviga, uppsetningu á innskotum og samþættingu undirkerfa. Sjálfvirknikerfin eru sveigjanleg yfir mismunandi magn.
Endalausnir
NOBLE nær yfir allt ferlið frá hönnun til samsetningar. Það þýðir að einn samstarfsaðili fyrir frumgerðasmíði, verkfæragerð, framleiðslu og frágang. Samvinnuvélmenni og sjálfvirk iðnaðarkerfi njóta góðs af þessari aðferð frá einum aðila. Ferlið helst einfalt og samstarfið helst náið.
Paraðu efnið þitt við það sem hlutinn þarf að gera. Veldu ferlið út frá því hversu margar eininga þú þarft, fjárhagsáætlun þinni og hversu hratt þú þarft þær. Hafðu alltaf frágang, hitastjórnun og rafsegultaprentun með í reikninginn. Þrívíddarprentun úr málmi (DMLS) býr til sérsmíðað gervigreindarvélmennahús. Leiðandi fjölliður bæta við skjöldun. Mjúk efni gera samstarf manna og vélmenna öruggara. Þessar framleiðsluþróanir eru að breyta framleiðslu vélmenna. Fyrir samvinnuvélmenni prófar frumgerðargerð val þitt áður en þú borgar fyrir framleiðslutól. Samvinnuteymi í sjálfvirkni athuga passa, hita og skjöldu snemma. Þetta framleiðsluskref í vélmennafræði sparar peninga. Samvinnuhönnun flýtir fyrir sjálfvirkni vélmenna. Sérhver framleiðslulota í vélmennafræði þarfnast sannaðrar frumgerðar. Metið fyrst notkun ykkar. Síðan skuldbindið þið ykkur. Efnisfræði og vélmennaframleiðsla munu halda áfram að koma saman og opna nýja möguleika fyrir samvinnu í framleiðslu og teymisvinnu í sjálfvirkni framleiðslu.
Algengar spurningar um húsnæði fyrir gervigreindarvélmenni
Hvaða efni hentar best fyrir hús fyrir gervigreindarvélmenni sem þarfnast sterkrar rafsegulvörn?
Málmskeljar hindra truflanir náttúrulega. Ál veitir um 80 til 100 dB af skjöldun. Plasthús þurfa hjálp. Raflaus kopar- og nikkelhúðun nær 90 dB við 30 MHz. Fullhúðun er betri en sértæk húðun og silfurmálning á flestum tíðnum.
Hvenær er sprautumótun skynsamleg fyrir gervigreindarvélmenni?
Sprautusteypa borgar sig yfir 10,000 einingar. Verkfæri kosta á bilinu $10,000 til $50,000. Kostnaður á einingu lækkar hratt við það magn. Undir 5,000 einingum heldur CNC-vinnsla eða málmplata kostnaði lægri. Víxlpunkturinn fer eftir flækjustigi hluta og efni.
Get ég notað þrívíddarprentun fyrir lokaframleiðslu á gervigreindarvélmennahúsi?
Já, en veldu rétta aðferðina. DMLS prentar málmhluta úr ryðfríu stáli 17-4 PH. Þetta virkar sem lokahylki. FDM og SLA henta aðeins fyrir frumgerðir. SLS nylon meðhöndlar hagnýta hluti í litlum upplögum.
Hvað veldur spennusprungum í pólýkarbónat-vélahúsum?
Leysiefni ráðast á svæði sem verða fyrir álagi. Sprungur myndast í kringum skrúfugöt og þröng horn. Hönnuðir ættu að létta á álagi og hita hluta. Harðar húðanir koma í veg fyrir efnaárás. Fyrir skynjaralok helst húðuð pólýkarbónatplata gegnsæ og varnar skemmdum.
Hvernig vel ég á milli áls 6061 og 7075 fyrir vélmennagrind?
Togstyrkur 7075-T6 nær um 570 MPa. Togstyrkur 6061-T6 er nálægt 310 MPa. Stífleiki beggja er svipaður, 69–72 GPa. Veljið 7075 þegar þunnir veggir þurfa að bera mikið álag. Veljið 6061 þegar suðuð er og kostnaður skiptir meira máli.
Hver er efnahagslegi samskeytipunkturinn milli CNC vinnslu og sprautumótunar?
CNC vinnsla helst hagkvæm fyrir lág til meðalstór magn. Kostnaður á hverja einingu helst óbreyttur í framleiðslulotunni. Sprautusteypa krefst mikillar fjárfestingar í verkfæri fyrirfram. Yfir 10,000 einingar verður steypa ódýrari kosturinn. Fyrir neðan það er CNC eða málmplata betri kostur.
Hvers vegna skiptir hitastýring svona miklu máli í hönnun gervigreindarvélmennahúsa?
Gervigreindarkerfi pakka þéttum rafeindabúnaði inn í þröng rými. Málmar flytja hita vel. Ál er á bilinu 120–180 W/m·K. Plast og samsett efni halda hita nálægt íhlutum. Lokað hylki styttir líftíma íhluta. Loftræstingarop, hitapípur og viftur hjálpa til þegar óvirk kæling bregst.
Hvernig hefur framleiðslumagn áhrif á valið á milli lofttæmissteypu og sprautumótunar?
Lofttæmissteypa framleiðir takmarkað magn eintaka úr sílikonmóti. Afhendingartíminn er dagar. Sprautusteypa krefst stálverkfæra og vikna afhendingartíma. Fyrir brúarframleiðslu og markaðsprófun gefur lofttæmissteypa raunverulega mótaða hluti án verkfærakostnaðar. Vélmennateymi nota það áður en þau ákveða sig fyrir stál.






