
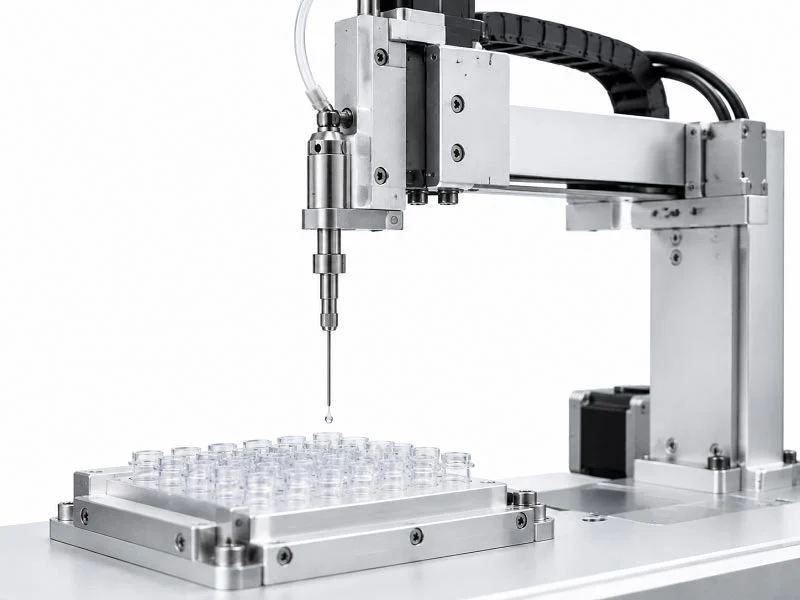
Þú þarft réttu efnin fyrir hluta fyrir vökvameðhöndlunarvélmenni. Verkfræðiplast eins og PEEK og PTFE þola hörð efni. Málmar eins og 316 ryðfrítt stál og ál veita sterkan stuðning og stífleika. Lykilferli eru meðal annars CNC vinnsla , sprautumótun og leysiskurður. Val þitt fer eftir afköstum, kostnaðarmarkmiðum og því hversu marga hluti þú vilt framleiða. Sjálfvirk vökvameðhöndlun notar sjálfvirka vélmenni fyrir nákvæm verkefni. Læknisfræðistofan þín reiðir sig á endingargóðan vökvameðhöndlunarbúnað og háþróaða vökvameðhöndlunartækni. Rannsóknarvinna krefst þröngra vikmörka. Mikil afköst krefjast sterkra vökvameðhöndlunarvéla og áreiðanlegra vökvameðhöndlunarkerfa. Einfaldar „gerðu það sjálfur“ smíðar krefjast lágmarks fjárfestingar, en iðnaðarkerfi krefjast meira fjármagns. Gæði hluta veltur á því að valið sé efni af kostgæfni.
Mikilvægar kröfur fyrir Hlutar fyrir vélmenni sem meðhöndla vökva
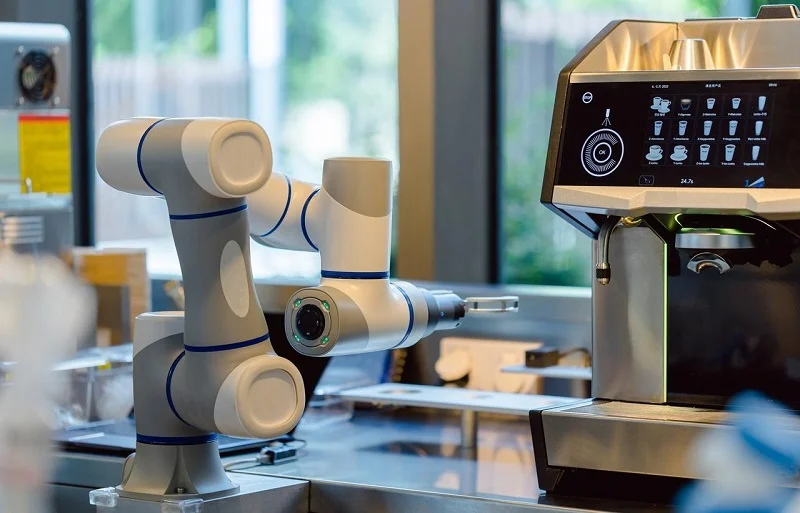
Efnaþol og nákvæmniþol
Efnafræðileg áhrif hafa meiri áhrif á efnisval en nokkuð annað. Þú getur ekki bara valið plast eða málm eftir nafni. Nákvæm blanda efna er mjög mikilvæg. Til dæmis gæti 20% natríumhýdroxíð virkað vel með pólýkarbónat-samdráttarröri, en 80% styrkur veldur skemmdum og leka. Í því tilfelli er PEEK öruggari kostur fyrir vökvameðhöndlunarvélmenni.
Þú ættir að skoða töflur um efnasamrýmanleika áður en þú lýkur hönnuninni. Þessar töflur gefa efnum einkunn frá frábæru til mjög alvarlegu eftir því hvernig ákveðin efni brjóta þau niður. Hitastig hefur einnig áhrif. Ryðfrítt stál 316 virkar vel með þvottaefnum við stofuhita, en það brotnar niður við hærri hita en 22°C. Fyrir heita líffræðilega ferla eru keramikhlutar áreiðanlegri kostur.
| Efni | Viðnám gegn sýrum | Viðnám gegn leysiefnum |
| PVDF | Sterkar sýrur | Klóruð, alifatísk, arómatísk leysiefni |
| PP | Flest efni (nema aseton og flúoruð/klóruð efni) | Flest efni (nema aseton og flúoruð/klóruð efni) |
| PET(g) / CPE(+) | Sýrur og basar | Alkóhól (EtOH, IPA) |
| Nylon | Ekki tilgreint | IPA, leysiefni (aseton, glýseról) |
| PC | Sumar sýrur og basar | Vatn og alkóhól |
Nákvæmniþvermál hefur áhrif á val þitt á framleiðsluferli. Þegar hönnun þín krefst þröngra frávika, veitir CNC-vinnsla nauðsynlega samræmi. Sprautusteypa getur einnig viðhaldið þröngum frávikum, en aðeins við mikið magn þar sem verkfærakostnaður er skynsamlegur. Vökvadreifingarkerfið þitt þarfnast þessara frávika til að virka rétt.
Forrit sem knýja áfram forskriftir hluta
Mismunandi notkun hefur mismunandi þarfir fyrir íhlutina þína. Raðþynningarþrep þurfa loka sem þéttast oft án þess að blanda sýnum. PCR uppsetning þarfnast pípettuodda sem eru vottaðir hreinir. Sýnastöðlun þarfnast nákvæms búnaðar sem helst nákvæmur í þúsundir lotna.
| Kröfur um efni og hreinleika | Vottaðar forskriftir |
| Efni grunnodds | Læknisfræðilega gæða pólýprópýlen (PP), frumudrepandi, líffræðilega óvirkt, mjög gegnsætt |
| Vottun um mengunarfrítt efni | Laust við RNasa, DNasa, DNA, ATP, PCR hemla og innri eiturefni |
| Sótthreinsunarábyrgð | SAL 10⁻⁶ með geislun samkvæmt ANSI/AAMI/ISO 11137-2006 |
| Framleiðsluumhverfi | ISO 14644-1/GMP Class 7 hreinrými, ISO 9001 vottað ferli |
Þessar aðferðir við meðhöndlun vökva knýja sjálfvirkni þína til að skila betri árangri. Hver tegund notkunar notar mismunandi hluta vökvameðhöndlunarvélanna þinna. Rannsóknarstofa sem keyrir PCR prófanir þarfnast mengunarlausrar vökvameðhöndlunartækni meira en nokkuð annað. Önnur rannsóknarstofa sem framkvæmir skimun efnasambanda gæti einbeitt sér að hraða og afköstum. Búnaðurinn þinn verður að henta því verkefni sem þú vinnur.
Hugsaðu um hvernig þessar þarfir hafa áhrif hver á aðra. Loki sem virkar vel fyrir vatnsbundnar stuðpúða gæti bilað með lífrænum leysum. Pípettuoddur sem er vottaður fyrir PCR kostar meira en venjulegur oddi, en sá kostnaður kemur í veg fyrir að tilraunir mistakist. Fyrirtæki eins og NOBLE, leiðandi framleiðandi í Kína, þekkja þessar málamiðlanir og hjálpa þér að velja rétt efni og ferla fyrir þína sérstöku notkun.
Algeng efni sem notuð eru fyrir hluta af vélmennum sem meðhöndla vökva
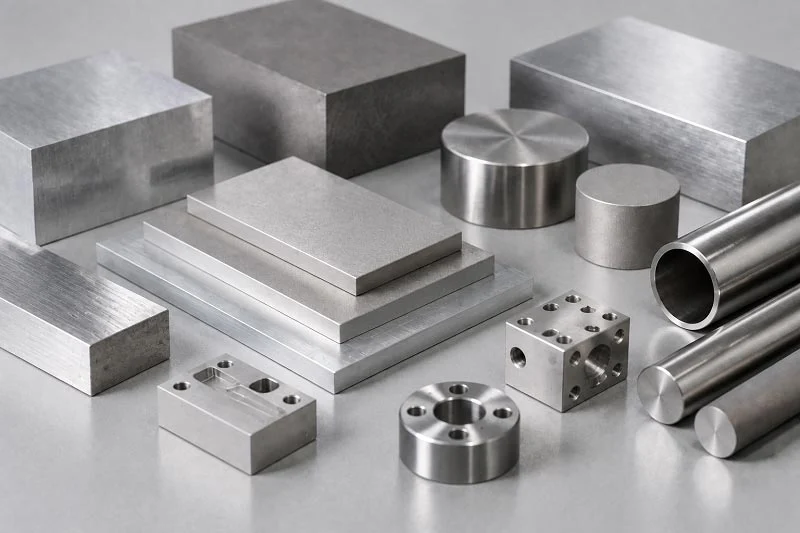
Verkfræði plastefni
PEEK
PEEK er mjög sterkt og hentar vel fyrir erfiða hluti í vökvameðhöndlunarvélmenni. Togstyrkur þess er 90-100 MPa, þannig að það heldur lögun sinni jafnvel við stöðugan þrýsting. Veldu PEEK þegar það er mjög mikilvægt að halda nákvæmum málum. Þetta plast þolir flesta lífræna og vatnsbundna vökva, en sterk brennisteinssýra og sum halógen geta skemmt það. PEEK kostar miklu meira en önnur plast. Samt sem áður er sá kostnaður þess virði fyrir mikla álag eða öryggisnotkun. Í hálfleiðarabúnaði myndar PEEK burðarvirki í vélmennaörmum og staðsetningarbúnaði. Þessir sömu eiginleikar henta hreyfanlegum hlutum í vökvameðhöndlunarkerfum þínum. Efnið heldur þröngum vikmörkum jafnvel þegar hlutar verða fyrir endurteknu álagi. Þú borgar meira fyrir PEEK, en þú færð áreiðanleika þar sem bilun kostar miklu meira en efnið sjálft.
PTFE
PTFE þolir nánast öll efni. Ekkert venjulegt rannsóknarstofuefni brýtur það niður. Þetta plast hefur einnig mjög lágt núning og klístraðþol. Þú finnur PTFE í þéttingum, kyrrstöðuvæddum hlutum og efnaflutningskerfum. Togstyrkur þess er aðeins 20-35 MPa, þannig að það þolir ekki mikið álag. Efnið aflagast undir þrýstingi. Samt sem áður er PTFE öruggasti kosturinn fyrir erfið efnaumhverfi. Það kostar einnig minna en PEEK, sem gerir það aðlaðandi fyrir notkun sem þarfnast ekki mikils vélræns styrks. Lyfja- og matvælaiðnaður treystir á PTFE vegna hreinleika þess og þols. Fyrir þétti og odd sem snerta hörð efni verndar PTFE sýnin þín og búnaðinn þinn. Þú skiptir á vélrænum stífleika fyrir óviðjafnanlega efnaöryggi.
Fyrir notkun sem krefst mikillar efnaþols, lágs núnings og hagkvæmari kostar, er PTFE líklega tilvalið. PEEK, þótt dýrara, býður upp á betri vélrænan styrk og hitaþol, sem gæti réttlætt hærri kostnað við krefjandi notkun.
Fyrir einnota hluti er pólýprópýlen hagkvæmur kostur. Læknisfræðilega gæðapólýprópýlen þolir flest efni og kostar lítið á hlut. Margar pípettuoddar eru úr þessu efni því þeim þarf að henda eftir hverja notkun.
Málmar
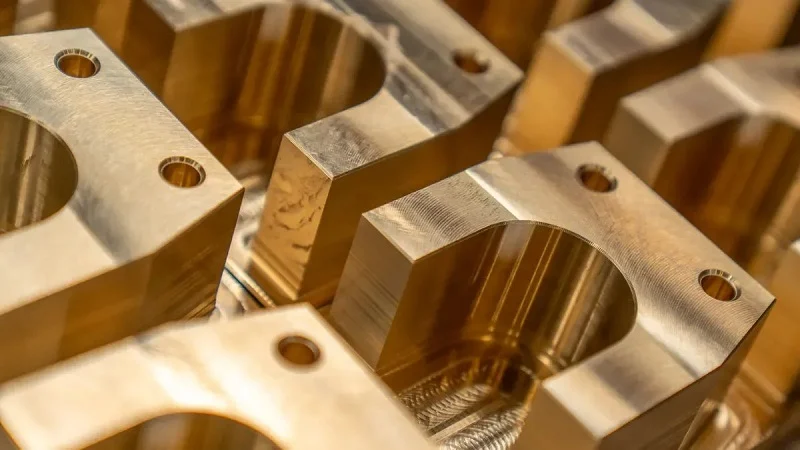
Álleirar
6061-T6 ál er notað í burðarhlutum fyrir vökvameðhöndlunarbúnað. Teygjustyrkur þess nær 68.9 GPa, sem gefur góða stífleika við lága þyngd. Málmblandan gefur frá sér 40 ksi og nær 45 ksi hámarkstogstyrk. Þú velur ál fyrir undirvagnsplötur, sviga og ramma þar sem minni tregða skiptir máli. Léttari hreyfanlegir hlutar þurfa minna mótortog og bregðast hraðar við. Ál er einnig vel í vinnslu, sem heldur framleiðslukostnaði niðri. Málmurinn býður upp á góða almenna tæringarþol, þó þú ættir að anodisera hann fyrir erfiðar aðstæður. Anodiserað ál þolir algeng hreinsiefni og veitir hart, slitþolið yfirborð. Fyrir burðarhluta vélmenna þar sem þyngd og kostnaður vega þyngra en efnaáhrif, býður 6061 ál upp á besta jafnvægið.
Ryðfrítt stál
316L ryðfrítt stál er notað sem kröfu um framúrskarandi tæringarþol. Teygjanleiki þess nær 193 GPa, sem er um þrisvar sinnum stífara en ál. Þessi stífleiki tryggir lágmarks beygju fyrir nákvæmar nálarhluta. Stálið inniheldur 2-3% mólýbden, sem veitir aukna vörn gegn klóríðum, söltum og iðnaðarefnum. Þú þarft 316L fyrir nálar sem snerta líkamsvökva eða gangast undir sótthreinsun. Efnið þolir natríumhýpóklórít (bleikiefni), perediksýru, uppgufað vetnisperoxíð og önnur oxandi sótthreinsiefni. Sótthreinsun með gufu og efnasótthreinsun skemmir það ekki. Þessi gæðaflokkur fær nafnið „sjávargæðaflokkur“ fyrir frammistöðu sína í klóríðríku umhverfi. Lyfjaframleiðsla og líftæknirannsóknir treysta á 316L fyrir yfirborð sem þurfa að uppfylla krefjandi sótthreinsunarreglur.
| Property | 316L Ryðfrítt stál | 6061-T6 Ál |
| Teygjanlegt stuðull | 193 GPa | 68.9 GPa |
| Tæringarþol | Framúrskarandi (hátt klóríðinnihald) | Hátt (almennt) |
| Ófrjósemishæfni | Sjálfsofnun, VHP, efnafræði | Aðeins anodíserað |
Efnisval þitt fyrir hluta í vökvameðhöndlunarvélmenni fer eftir því hvaða verkefni er um að ræða. Burðargrindur njóta góðs af léttum þunga áls. Hlutir sem komast í snertingu við vökva krefjast tæringarþols ryðfríu stáli. Þéttingar og oddar krefjast óvirkni PTFE eða styrks PEEK. NOBLE, leiðandi framleiðslufyrirtæki í Kína, hjálpar verkfræðingum að para efni við notkun á rannsóknarstofum og í iðnaði. Sérþekking þeirra nær bæði til málm- og plastvinnslu og tryggir að hlutar þínir virki áreiðanlega við allar aðstæður.
Framleiðsluferli fyrir hluta til meðhöndlunar á vökvavélum
Laser Cutting og beygja fyrir undirvagn
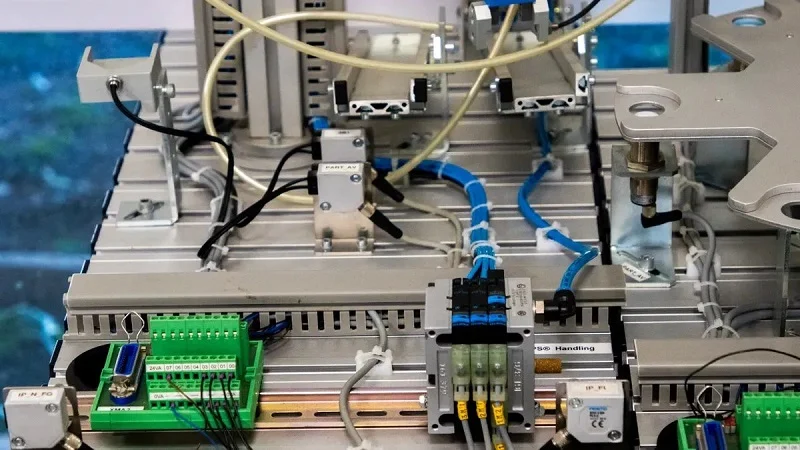
Vélmennagrindin þín byrjar sem flatt málmplata. Leysiskurður mótar hana hratt og nákvæmlega. Leysirinn fylgir CAD skrá til að skera göt, raufar og útlínur fyrir hönnunina þína. Staðsetningarnákvæmnin helst innan ±0.005 tommu (0.127 mm). Endurtekningarnákvæmnin heldur sömu þéttleika ±0.005 tommu fyrir alla hluta. Þessi gildi tryggja þér samræmda íhluti í hverri framleiðslulotu.
Þunn plötur undir 100 mm er hægt að skera með staðsetningarnákvæmni upp á ±0.005 tommur (0.127 mm) við staðlaðar aðstæður. Þykkar plötur þurfa meiri vikmörk. Þú getur ekki náð sömu nákvæmni á þykku efni. Hönnun undirvagnsins ætti að taka tillit til þessa mismunar. Notaðu þunnar plötur fyrir flestar spjöld og ramma í vökvameðhöndlunarbúnaði þínum. Þessi aðferð heldur kostnaði lágum en uppfyllir jafnframt byggingarþarfir þínar.
Eftir að hafa skorið beygirðu flötu hlutana í sína endanlegu lögun. Bremsupressur brjóta málm eftir nákvæmum línum til að búa til þrívíddarmannvirki. Þú smíðar girðingar, festingar og stuðningsramma á þennan hátt. Beygja eykur stífleika án þess að bæta við þyngd. Flatur spjald verður stífur þegar þú brýtur brúnirnar hans. Þetta ferli hentar vel fyrir litla til meðalstóra framleiðslu. Margar tæknivörur fyrir vökvameðhöndlun reiða sig á þessa framleiðsluaðferð. Þú getur búið til flókin form úr einföldum flötum mynstrum.
NOBLE, leiðandi framleiðslufyrirtæki í Kína, býður upp á leysiskurðar- og beygjuþjónustu. Búnaður þeirra meðhöndlar bæði ál- og ryðfrítt stálplötur. Þú færð hluti tilbúna til samsetningar með lágmarks aukavinnu. Þetta dregur úr afhendingartíma og einfaldar framboðskeðjuna.
CNC Machining fyrir íhluti með mikilli nákvæmni
Flóknir hlutar eins og greinar og lokar þurfa CNC-vinnslu. Þessi frádráttarferli fjarlægir efni úr heilum blokk til að búa til hönnunina þína. Þú færð nákvæma vökvameðhöndlunarvélmenni með þröngum vikmörkum. Ferlið virkar fyrir bæði málm- og plastefni.
Yfirborðsáferð skiptir máli fyrir vökvaþétti. O-hringjaþéttigrautir þurfa yfirborðsgrófleika upp á 0.8 til 1.6 μm Ra. CNC-fræsing nær 1.6 til 3.2 μm Ra í vinnslu. Fínpússun lækkar það niður í 0.8 μm Ra. CNC-beygja framleiðir enn sléttari yfirborð við 0.4 til 1.6 μm Ra í vinnslu. Þessi gildi uppfylla þarfir flestra þétta í vélfærafræðikerfinu þínu. Þú þarft ekki frekari eftirvinnslu fyrir hefðbundnar þéttiforrit.
Berið þetta saman við þrívíddarprentun. FDM smíðar hluti með 12 til 25 μm Ra frá upphafi. Eftirvinnsla eins og slípun eða gufusléttun lækkar þetta í 1.6 til 3.2 μm Ra. SLS nær 6 til 12 μm Ra frá upphafi og 3.2 til 6.0 μm Ra eftir blástur með perlum. DMLS nær 6 til 15 μm Ra sviðinu frá upphafi. Engin þessara aðferða nær 0.8 til 1.6 μm Ra sviðinu án þess að klára vinnslu á mikilvægum fleti. CNC nær kröfunni frá upphafi eða með einfaldri frágangsskurði. Fyrir vökvaþéttingar í sjálfvirkum íhlutum þínum, skilar CNC yfirborðsáferðinni sem þú þarft frá upphafi. Þessi áreiðanleiki skiptir máli þegar kerfið þitt vinnur úr dýrum hvarfefnum.
Þrívíddarprentun gegnir enn hlutverki í frumgerðasmíði. Þú prófar passform og virkni áður en þú byrjar að smíða verkfæri. Fyrir framleiðsluhluta sem þurfa áreiðanlegar þéttingar er CNC-vinnsla enn staðalbúnaðurinn. Rannsóknarstofutæki þín reiða sig á að þessir nákvæmu íhlutir virki án leka. Upphafskostnaðurinn við CNC er hærri á hvern hlut en þú sparar á hafnaðri samsetningu.
Sprautusteypa hentar fyrir stórar hluta eins og pípettuodda. Verkfærakostnaðurinn er hár en dreifist yfir þúsundir eða milljónir eininga. Þröng vikmörk verða möguleg þegar mótið hefur verið staðfest. Þetta ferli virkar þegar þú þarft tugþúsundir eins íhluta.
NOBLE býður upp á CNC-vélavinnslu bæði fyrir frumgerðasmíði og framleiðslulotur. Sérþekking þeirra nær yfir ál, ryðfrítt stál og verkfræðiplast. Þú færð hluti sem uppfylla kröfur þínar um yfirborðsáferð og nákvæmni í víddum. Þessi stuðningur hjálpar þér að komast hraðar frá hugmynd yfir í vottaða hluti.
Hönnunaratriði fyrir vélmenni sem meðhöndla vökva
Hönnun fyrir framleiðsluhæfni og samsetningu
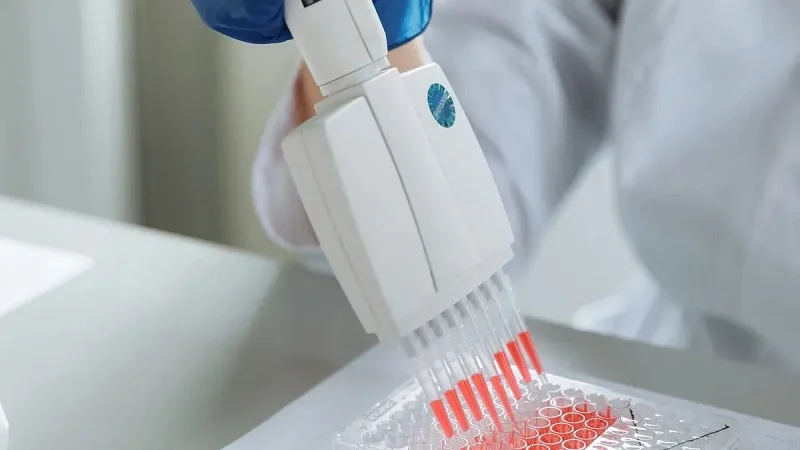
Hvernig þú hannar hlutana hefur áhrif á hversu auðvelt er að búa þá til. Byrjaðu á að fjarlægja allar undirskurðir sem þú þarft ekki á að halda. Hliðargöt, skrúfgangar, smellur og læsingarflipar gera mótið flóknara. Hver undirskurður krefst aukahluta í mótinu, sem eykur kostnað og tíma. Þú getur oft fært klofningslínu mótsins til að mæta hliðarundirskurði í staðinn. Þessi einfalda lausn virkar fyrir margar ferkantaðar eða kringlóttar afstöður.
Fyrir innri eiginleika skal forðast að gera skrúfur beint í hlutanum. Skrúfur eru undirskurðir sem gera mótið mun erfiðara í smíði. Notið í staðinn málmskrúfað innlegg. Þau skapa sterkari samskeyti og auðvelda mótshönnunina. Ef þú þarft að fjarlægja undirskurði eða högg, veldu þá sveigjanleg efni eins og pólýetýlen eða TPE. Ekki nota högg fyrir stíft eða trefjafyllt plast því það mun springa þegar það er fjarlægt.
Efnisval þitt hefur einnig áhrif á hvernig hlutarnir þola þrif. Venjulegt pólýprópýlen hentar vel fyrir handpípettur. Það er hægt að sótthreinsa það með venjulegum sótthreinsunarefnum. Hágæða pólýprópýlen hentar betur fyrir sjálfvirkar pípettur sem vélmenni meðhöndla oft. Þetta efni heldur stærð sinni í gegnum þrif, þannig að það beygist ekki og spillir sjálfvirknivæðingunni.
Að jafna kostnað, afhendingartíma og afköst
Það hversu marga hluta þú þarft ætti að ráða vali þínu á ferlinu. Fyrir framleiðslu í litlu magni veitir CNC-vinnsla nákvæmni fyrir málm- eða plasthluta. Uppsetningarkostnaður er verulegur hluti af heildarkostnaðinum, sérstaklega fyrir mjög litlar framleiðslulotur. 3D-prentun losnar við þetta uppsetningarvandamál. Þú hleður bara skránni inn og byrjar. Lag-fyrir-lag aðferðin skiptir ekki máli hvort innra byrðið er heilt eða flókið hunangsseimur. CNC rukkar meira fyrir djúp göt, en 3D-prentun heldur þeim kostnaði óbreyttum.
Til að búa til prófunarlíkön er þrívíddarprentun hraðari og ódýrari í uppsetningu. Fyrir framleiðsluhluta sem þurfa þröngar stærðir og slétt yfirborð, veitir CNC-vinnsla áreiðanleikann sem vökvaþéttingarnar þínar þurfa.
Sprautusteypa verður hagkvæm í miklu magni, þar sem verkfærakostnaðurinn dreifist yfir marga hluta. Rannsóknarstofutæki þín njóta góðs af þessari aðferð þegar þú þarft marga eins hluta.
NOBLE, leiðandi framleiðandi í Kína, aðstoðar þig við að velja á milli þessara valkosta. Verkfræðingar þeirra athuga hönnun þína til að sjá hvort hún sé auðveld í smíði áður en framleiðsla hefst. Þú færð hluti sem uppfylla þarfir þínar án þess að borga fyrir auka flækjustig.
NOBLE: Framleiðslufélagi fyrir varahluti fyrir vökvameðhöndlunarvélmenni

Alhliða þjónustugeta frá hönnun til samsetningar
NOBLE sér um allt framleiðsluferlið þitt á einum stað. Þú færð aðstoð frá fyrstu hönnunarskoðun alla leið til lokasamsetningar. Teymið þeirra vinnur bæði með málm og plast. Þetta gefur þér einn samstarfsaðila fyrir alla hluti fyrir vökvameðhöndlunarvélmenni þín. CNC-vinnsla framleiðir flóknar málmgreinar með þröngum vikmörkum. Málmplatusmíði smíðar undirvagna og ramma fyrir búnaðinn þinn. Sprautusteypa framleiðir plasthluta í miklu magni eins og pípettuodda og lokahús. Þú sleppir fyrirhöfninni við að skipta vinnunni á milli margra birgja.
Hönnunaraðstoð hefst snemma í verkefninu. Verkfræðingar NOBLE athuga CAD skjölin þín til að sjá hvort þau séu auðveld í framleiðslu. Þeir finna hugsanleg vandamál áður en málmur er skorinn. Þetta sparar þér tíma og peninga. Teymið leggur til efnisskipti eða lögunbreytingar sem auka áreiðanleika. Samsetningarþjónustan færir alla hluti saman í fullgerðar undireiningar. Þú færð prófaða hluti tilbúna til að bæta við kerfið þitt. Sannprófanir staðfesta að hver hluti uppfylli forskriftir þínar um passa og virkni. Þessi heildarþjónusta styttir þróunartímann þinn til muna.
Gæðavottanir: ISO 9001:2015 og ISO 13485:2016
Gæðakerfi skipta máli fyrir íhluti í vökvameðhöndlunarvélmennum þínum. NOBLE starfar samkvæmt vottuðum gæðastjórnunarkerfum sem tryggja samræmda framleiðslustaðla. Þú færð endurteknar niðurstöður lotu eftir lotu. Viðbótarstaðlar sem eru sértækir fyrir lækningatæki stjórna frekar framleiðsluskilyrðum fyrir íhluti í rannsóknarstofum.
Þessi gæðakerfi þýða að hvert ferli fylgir skriflegum verklagsreglum. NOBLE fylgist með efni, mælingum og eftirliti á hverju skrefi. Þú færð fulla rekjanleika fyrir mikilvæga íhluti. Þetta skiptir máli þegar sjálfvirknikerfið þitt keyrir viðkvæmar prófanir. Vottaður samstarfsaðili minnkar vinnuálag þitt við endurskoðun. Þú treystir því að íhlutirnir þínir uppfylli iðnaðarstaðla án aukaeftirlits. Gæðakerfið hjálpar einnig til við að flýta fyrir uppskalningu frá frumgerð til framleiðslu. Þú færir þig frá hugmynd til vottaðra íhluta af öryggi.
Plast býður upp á efnafræðilega óvirkni en minni stífleika. Málmar veita styrk en geta brugðist við ákveðnum hvarfefnum. Val þitt á ferli fer eftir rúmmáli, vikmörkum og fjárhagsáætlun. CNC-vinnsla skilar nákvæmni. Sprautusteypa minnkar stærðargráður fyrir mikið magn. Leysiskurður smíðar ramma á skilvirkan hátt. Jafnvel heimagerðir vökvameðhöndlunarvélmenni njóta góðs af ígrunduðu efnisvali. Áreiðanleg sjálfvirkni byrjar með réttum íhlutum. Rannsóknarstofubúnaðurinn þinn skilar betri árangri þegar þú parar efni við verkefni. Vökvameðhöndlunarvélar standa frammi fyrir hörðum efnum daglega. Snjallar ákvarðanir koma í veg fyrir bilanir. Vökvameðhöndlunartækni þróast með vandaðri verkfræði. Vélmennakerfi eru háð því að allir hlutar virki rétt. Samstarf við alhliða framleiðanda eins og NOBLE einfaldar ferðalagið frá hugmynd að vottuðum, framleiðsluhæfum hlutum.
Algengar spurningar um hluta af vökvameðhöndlunarvélmenni
Hvaða efni þolir best sterk efni fyrir vélmenni sem meðhöndla vökva?
PTFE þolir nánast öll efni. Ekkert algengt rannsóknarstofuefni brýtur það niður. En PTFE er ekki mjög sterkt. PEEK er stífara en það kostar meira. Fyrir hluti sem þú hendir virkar læknisfræðilega gæðapólýprópýlen vel. Val þitt fer eftir því hvort efnaþol eða styrkur skiptir meira máli fyrir hlutina þína.
Hvenær ætti ég að velja CNC vinnslu fram yfir 3D prentun?
CNC-vinnsla gefur yfirborðsáferð frá 0.8 til 1.6 μm Ra, sem vökvaþéttingar þurfa. 3D-prentun býr til hrjúfari yfirborð frá 6 til 25 μm Ra. Notið 3D-prentun eingöngu fyrir frumgerðir. Veljið CNC fyrir framleiðsluhluta sem verða að þéttast án leka. NOBLE, leiðandi framleiðandi í Kína, býður upp á hvort tveggja fyrir sjálfvirkniþarfir þínar.
Hvernig ákveð ég á milli PEEK og PTFE fyrir þéttiefni?
PEEK hefur togstyrk upp á 90-100 MPa og heldur þröngum stærðum undir álagi. PTFE þolir betur efni en beygist undir þrýstingi. Ef kerfið þitt þolir sterkar sýrur eða leysiefni, þá verndar PTFE betur. Ef vélrænn stöðugleiki skiptir meira máli, þá er PEEK þess virði að kaupa hærra verð.
Getur ál virkað fyrir hluti sem snerta líffræðileg sýni?
6061 ál hentar vel fyrir ramma og sviga. Fyrir beina snertingu vökva við líffræðileg sýni, veldu frekar 316L ryðfrítt stál. Stál þolir klóríð og getur farið í gegnum sjálfsofnun. Ál þarfnast anóðunar fyrir erfiðar aðstæður. Aðlagaðu efnið að verkuninni í rannsóknarstofubúnaðinum þínum.
Hvaða ferli hentar framleiðsla í litlu magni af nákvæmnishlutum?
Fyrir framleiðslu í litlu magni veitir CNC-vinnsla nákvæmni fyrir málm- eða plasthluta. Uppsetningarkostnaður er hár fyrir litlar upplagnir. 3D-prentun fjarlægir uppsetningu en nær hugsanlega ekki þeirri yfirborðsáferð sem þarf fyrir þéttiefni. Sprautusteypa verður hagkvæm við mikið magn. Hugsaðu um magnið áður en þú velur ferlið.







