
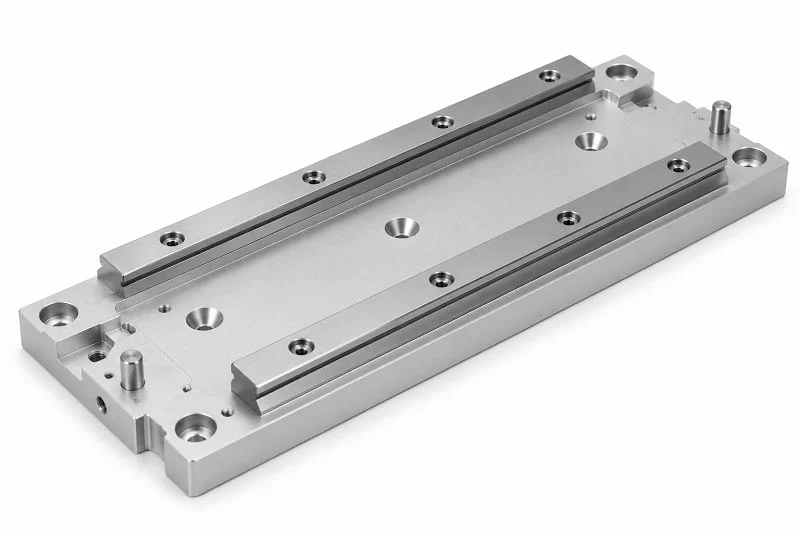
Það getur verið ruglingslegt að velja rétta festingarplötu fyrir línulega leiðarann. Fyrir flesta notkunarmöguleika árið 2026 býður 6061-T6 ál með CNC-vinnslu upp á bestu blöndu af kostnaði, nákvæmni og þyngd.
Markaðsverð frá maí 2026 sýnir að 6061-T651 plöturnar kosta á bilinu 7.70 til 14.30 Bandaríkjadali á kílógramm. Þetta verðbil gerir ál á viðráðanlegu verði fyrir flest línuleg hreyfikerfi.
Sérþarfir þínar skipta samt máli. Þungar byrðar gætu þurft festingarplötur úr stáli fyrir línulegar leiðarar. Tærandi svæði gætu ýtt þér í átt að ryðfríu stáli teinum. Hreinrými gætu frekar notað plastleiðarar. Mismunandi leiðarar þola mismunandi álag. Hönnunarval þitt skiptir líka máli.
Hvort sem þú þarft nákvæma línulega hreyfingu fyrir lækningatæki eða stýrða línulega hreyfingu fyrir sjálfvirkni í verksmiðjum, þá leiðir þekking á þessum málamiðlunum til árangurs. Rétt val hefur einnig áhrif á heildarnákvæmnina.
Efni fyrir festingarplötur fyrir línulegar leiðarvísir
Efnisval þitt mótar allt niðurstreymis. Álag, umhverfi og nauðsynleg nákvæmni benda öll til mismunandi málmblöndu. Gagnleg þumalputtaregla: paraðu plötuefnið við efni stýribrautarinnar. Stálteinar á stálplötum þenjast út á svipuðum hraða. Álteinar á álplötum haga sér á sama hátt. Ósamræmd pör geta valdið hitaspennu sem raskar röðun.
Álblöndur: Sjálfgefinn staðall árið 2026
Ál er ríkjandi í flestum notkunarsviðum festingarplata. Það er fljótt að vinna, þolir tæringu á náttúrulegan hátt og vegur um það bil þriðjung af þyngra en stál. Fyrir línuleg hreyfikerfi sem snúast hratt minnkar þessi þyngdartap tregðu og gerir mótorum kleift að keyra minni.
Af hverju 6061-T6 ræður ríkjum hvað varðar nákvæmni og kostnað
6061-T6 býður upp á besta jafnvægið fyrir flestar smíðar. Lágmarks teygjustyrkur þess er 240 MPa (35 ksi), en dæmigerð gildi ná 276 MPa (40,000 psi). Þessi styrkur þolir miðlungs álag án þess að þykktin sé of mikil. Málmblandan heldur einnig þröngum vikmörkum við vinnslu, sem skiptir máli þegar festingarplata línuleiðarans krefst flatrar yfirborðs.
Kostnaðurinn virkar líka í haginn. Óunnin álstykki úr 6061 áli kostar um 5.37 Bandaríkjadali á kílógramm. Berið það saman við AISI 1018 stál sem kostar 1.62 Bandaríkjadali á kílógramm, og ál lítur dýrt út við fyrstu sýn. En hér er gallinn: lægri eðlisþyngd áls þýðir að þú þarft mun minna efni miðað við þyngd fyrir sama rúmmál hluta. Þegar vinnslutími og slit á verkfærum er tekið með í reikninginn, skilar álhlutinn oft 40.5% lægri heildarkostnaði þrátt fyrir dýrara hráefni. Fyrir frumgerðir og meðalstóra framleiðslu er 6061-T6 sjálfgefinn kostur.
Hvenær á að íhuga 7075-T6 fyrir meiri styrk
Stundum er 6061-T6 einfaldlega ekki nógu sterkt. Notkun með miklum sjálfbærum álagi eða miklum höggkrafti krefst meira. Þá kemur 7075-T6 inn í myndina. Þessi málmblanda býður upp á um það bil tvöfaldan sveigjanleika miðað við 6061-T6, sem nálgast stállíka frammistöðu miðað við álþyngd. Flug- og kappakstursiðnaður notar hana mikið.
Það skiptir máli að málamiðlanirnar skipta máli. 7075-T6 kostar meira á kílógramm og vinnur með meiri erfiðleikum. Það skortir einnig tæringarþol 6061 og þarfnast oft verndarhúðunar. Notið það þegar línulegu leiðararnir krefjast stífari undirstöðu og þyngdarlækkun er enn mikilvæg. Fyrir flesta verksmiðjusjálfvirkni nægir 6061-T6.
Stál og Ryðfrítt stál
Stál býður upp á stífleika og dempun sem ál getur ekki keppt við. Þegar álagið verður þungt eða titringur ógna nákvæmni, þá vinna stálplötur upp á þyngdarbrot sitt.
Lágkolefnisstál fyrir hagkvæmar notkunarmöguleika við mikla álag
Einfalt lágkolefnisstál eins og AISI 1018 býður upp á ódýrasta leiðina að stífu festingarfleti. Með 1.62 Bandaríkjadölum á kílógramm helst efniskostnaðurinn í lágmarki. Hærri teygjanleiki stáls þýðir minni sveigju við sömu álagi. Þungar vélar og stanspressur nota oft stálplötur undir festingarplötum línuleiðara.
Ókostirnir eru meðal annars þyngd og tæringarnæmni. Stálplötur þurfa verndandi áferð eins og svart oxíð eða sinkhúðun. Fyrir kyrrstæðar vélar þar sem þyngd skiptir litlu máli býður lágkolefnisstál upp á óviðjafnanlegt verðmæti.
Ryðfrítt stál (t.d. 304, 316) fyrir ætandi umhverfi
Þvottaumhverfi og efnavinnsla krefst ryðfríu stáli. Stálflokkar 304 og 316 eru ryðþolnir og þola sterk hreinsiefni. Matvælavinnslulínur og lyfjafyrirtæki nota oft ryðfría stálplötur undir línulegu stýriteinunum sínum. Búast má við hærri efniskostnaði og hægari vinnsluhraða. Tæringarþolið réttlætir aukagjaldið þar sem hreinlætisreglur gilda.
Önnur efni
Auk málma leysa sérhæfð efni sérhæfð vandamál. Hvert og eitt þeirra hefur einstaka eiginleika sem vert er að íhuga.
Notkun fylltra plasts (t.d. PEEK, asetals) fyrir léttar eða hreinar rýmisnotkun
Plast skín í hreinrýmum og léttum verkum. PEEK sker sig úr með hámarks samfelldum rekstrarhita upp á 250°C (482°F). Þessi einkunn þýðir að PEEK heldur vélrænum eiginleikum sínum jafnvel við langvarandi háan hita. Asetal býður upp á lægra verð með góðum slitþoli. Bæði efnin útrýma smurvandamálum og ganga hljóðlega. Takmörkuð burðargeta þeirra takmarkar þau við léttar vagnar og lágkraftskerfi.
Hlutverk kolefnisþráðasamsetninga í háhraða, lágmassa kerfum
Kolefnisþráðasamsetningar bjóða upp á einstakt hlutfall stífleika miðað við þyngd. Hraðvirkar pick-and-place vélar njóta góðs af minni hreyfanlegum massa. Efnið dempar titring á áhrifaríkan hátt. Hins vegar kostar kolefnisþráður mun meira en ál og krefst sérhæfðra vinnslutækni. Notkun þess er enn takmörkuð við afkastamikil línuleg leiðarkerfi þar sem hvert gramm skiptir máli.
Granít og steypujárn fyrir fullkomna titringsdempun og stöðugleika
Mælitæki og nákvæmar mælivélar krefjast einstaks stöðugleika. Granít býður upp á náttúrulega dempun og hitastöðugleika sem málmar geta ekki keppt við. Steypujárn býður upp á svipaða kosti með betri vinnsluhæfni. Bæði efnin eru framúrskarandi í hnitmælingavélum og sjónrænum skoðunarkerfum. Þyngd þeirra gerir þau óhentug fyrir hreyfanleg verkefni en tilvalin fyrir kyrrstæða undirstöður. Þegar festingarplata línuleiðarans styður staðsetningu undir míkron, veita þessi efni þann trausta grunn sem hönnunin þín þarfnast.
Framleiðsluferli fyrir festingarplötur
Ferlið sem þú velur hefur áhrif á kostnað, tíma og nákvæmni. Hver aðferð hefur mismunandi styrkleika. CNC-vinnsla gefur nákvæmustu mælingarnar. Aukefnisframleiðsla býr til flókin form. Skurðarferli meðhöndla einfaldar flatar plötur hratt. Steypa hentar fyrir framleiðslu í miklu magni. Þarfir þínar fyrir magn og nákvæmni ættu að leiða valið.
CNC vinnsla: Það besta fyrir nákvæmni
CNC-fræsingar eru enn vinsælasti kosturinn fyrir festingarplötur fyrir línulegar leiðarar. Vélrænar vinnslustöðvar nota snúningsverkfæri til að skera efni úr heilum blokk. Þetta ferli gefur mikla flatneskju og nákvæmni. Fyrir flest línuleg hreyfikerfi veita vélrænar plötur þá yfirborðsgæði sem leiðarar þurfa til að virka vel.
Að fá mikilvæga flatneskju og holuþol
Flatleiki er mikilvægari en nokkur önnur stærð á festingarplötu. Aflaga yfirborð veldur því að teinar snúast og legur slitna snemma. CNC-vinnsla getur haldið flatleika innan 0.01 mm yfir 100 mm. Þessi nákvæmni heldur hreyfingu vagnsins mjúkri og jafnri.
Einnig þarf að gæta að staðsetningu gata. Festingarplata línuleiðara er boltuð við plötuna í gegnum göt á nákvæmum stöðum. Ef þessi göt færast frá fyrirhugaðri staðsetningu beygist teininn við uppsetningu. Sú beygja veldur bindingu og ójafnri álagi. CNC vélar halda götustöðum innan ±0.05 mm eða betra. Þessi nákvæmni tryggir að leiðararnir sitji nákvæmlega þar sem þú hannaðir þá.
Yfirborðsáferð batnar einnig með CNC-vinnslu. Vélunnin yfirborð hafa yfirleitt ójöfnu í kringum Ra 1.6 µm. Fyrir nákvæma vinnu getur annað slípunarskref bætt það í Ra 0.4 µm eða sléttara. Því sléttara sem yfirborðið er, því betri er snerting plötunnar og teinunnar.
Kostnaður og afhendingartími fyrir vélrænar plötur
CNC-vinnsla kostar meira á hvern hluta en flestar aðrar aðferðir. Uppsetningartími, verkfæravinnsla og vélartímar leggjast saman. Það gæti tekið nokkrar klukkustundir að forrita og vinna eina frumgerðarplötu. Framleiðslulotur dreifa þessum kostnaði yfir marga hluta og lækka verð hverrar einingar.
Afhendingartími er breytilegur eftir flækjustigi. Einfaldar plötur með fáeinum götum geta verið sendar innan nokkurra daga. Flóknar hönnun með þröngum vikmörkum og mörgum eiginleikum krefst meiri vinnslutíma. Flestar vélaverkstæði gefa tilboð í eina til þrjár vikur fyrir dæmigerðar festingarplötur. Hraðpantanir eru til en þær kosta meira.
Fyrir magn undir nokkur hundruð stykki er CNC-vinnsla yfirleitt betri kostnaður. Ferlið krefst ekki dýrra mót eða stansa. Hver hluti kostar það sama óháð framleiðslulotustærð. Það hjálpar við fjárhagsáætlun og áætlanagerð.
Aukefnisframleiðsla (3D prentun): Frumgerðasmíði og flækjustig
Aukefnisframleiðsla smíðar hluti lag fyrir lag úr stafrænum líkönum. Tæknin hefur batnað mikið fyrir málmhluta. Festingarplötur fyrir línulegar leiðarar geta notið góðs af hönnunarfrelsi sem vinnsla getur ekki keppt við.
Þegar 3D prentun er ekki rétti kosturinn fyrir framleiðslu
Þrátt fyrir kosti sína hefur þrívíddarprentun vandamál með framleiðslukostnað. Efniskostnaður er margfalt hærri en smíðaður járnstöngull. Smíðatími fyrir eina plötu nær yfir klukkustundir eða daga. Yfirborðsáferð þarfnast aukavinnu til að samsvara gæðum vélrænnar framleiðslu. Víddarnákvæmni er ekki eins góð og með CNC prentun.
Tæknin virkar best fyrir frumgerðir og sérstaka hluti í litlu magni. Verkfræðingar geta prófað hönnun fljótt án þess að eyða í verkfæri. Þegar framleiðslumagnið fer yfir nokkur stykki verður vinnsla ódýrari. Fyrir flestar festingarplötur fyrir línulegar leiðarar er þrívíddarprentun þróunarverkfæri, ekki framleiðsluaðferð.
Þrívíddarprentun úr málmi (DMLS/SLM) fyrir léttar og fínstilltar hönnunir
Bein málmleysisbræðsla (DMLS) og sértæk leysibræðsla (SLM) nota bæði leysigeisla til að bræða málmduft. Þessi ferli smíða hluti með miklu rúmfræðilegu frelsi. Innri kælirásir, grindarbyggingar og fínstillt rifjun verða mögulegar. Hönnuðir geta fjarlægt efni nákvæmlega þar sem álag leyfir, sem dregur verulega úr þyngd.
Þykkt lagsins í þessum ferlum er venjulega 20 til 60 míkron. Þessi fíngerða smáatriði gefa smáatriði og slétt yfirborð. Duftaðferðin sóar heldur engu efni. Ónotað duft er endurunnið fyrir framtíðarframkvæmdir.
Fyrir hraðvirkar línulegar legur þýðir minni þyngd hraðari hröðun. Þrívíddarprentuð álplata gæti vegið 30% minna en vélræn unnin plata en samt verið stíf. Það skiptir máli í pick-and-place vélum og hálfleiðarabúnaði.
Aðrar aðferðir
Auk vélrænnar vinnslu og prentunar eru aðrar aðferðir til að búa til festingarplötur. Hver aðferð hentar sérstökum þörfum.
Útdráttur fyrir einföld, löng snið með fastri þversniði
Útpressun ýtir heitu áli í gegnum mótaðan deyja. Ferlið býr til langar prófíla með eins þversniði. Línulegar leiðarteinar festast oft við útpressaða prófíla í gantry-kerfum og sjálfvirkum grindum. Ferlið virkar fyrir plötur með stöðugri þykkt og einföldum gatamynstrum sem bætt er við síðar.
Útpressun kostar lítið á metra og er fljót að senda. Staðlaðar snið eru fáanlegar úr lager. Sérsniðnar pressur kosta nokkur þúsund dollara en dreifast yfir stór magn. Þvert á móti: útpressun virkar aðeins fyrir beinar, einsleitar form. Flóknar einingar þurfa aukavinnslu.
Laser- og vatnsþrýstiskurður fyrir einföld, flat snið
Skurðarferlar eru góðir við að búa til flatar plötur úr plötum. Bæði leysigeisla- og vatnsþrýstikerfi fylgja stafrænum mynstrum til að skera tvívíddarform. Aðferðirnar eru mismunandi eftir því hvernig þær skera í gegnum efnið.
Vatnsþrýstiskurður notar háþrýstivatn blandað við slípiefni. Kalda ferlið forðast svæði sem verða fyrir hita. 10 mm þykk stálplata sker með víddarþoli upp á ±0.25 mm. Sú nákvæmni virkar fyrir flest uppsetningarverkefni þar sem flatnin lagast síðar með slípun.
Leysiskurður býður upp á svipaðan hraða með þynnri efnum. Hitaáhrif geta breytt brúnum á þykkara efni. Báðar aðferðirnar gera hluti hraðari og ódýrari. Fyrir einfaldar rétthyrndar plötur með boltagötum er skurður og síðan borun oft betri kostur en full CNC vinnslu.
| Efnisþykktarsvið | Víddarþol (lengd og breidd) |
| Allt að 1.0 mm | ± 0.25 mm |
| Yfir 1.0 mm til 3.0 mm | ± 0.25 mm |
| Yfir 3.0 mm til 6.0 mm | ± 0.25 mm |
| Yfir 6.0 mm til 25 mm | ± 0.25 mm |
| Yfir 25 mm til 50 mm | ± 0.25 mm |
Steypa fyrir framleiðslu á flóknum formum í miklu magni
Steypun hellir bráðnu málmi í mót. Ferlið endurtekur flókin form í miklu magni. Dælusteypa framleiðir álplötur með stöðugum víddum. Sandsteypa meðhöndlar stærri hluti með lægri verkfærakostnaði.
Steypun skín þegar framleiðslan fer yfir þúsundir eininga á ári. Kostnaðurinn á hvern hluta lækkar mikið þegar búið er að greiða fyrir verkfærakaup. Yfirborðsáferð og innri svigrúm þarfnast nákvæmrar eftirlits. Önnur vinnsla lagar oft mikilvæga fleti.
Fyrirtæki eins og NOBLE, eitt fremsta framleiðslufyrirtæki í Kína, bjóða upp á þekkingu á þessum ferlum. Fagleg vélræn vinnsla þeirra styður bæði frumgerðasmíði og fjöldaframleiðslu. Samstarf við reyndan samstarfsaðila hjálpar þér að aðlaga rétta ferlið að þínum þörfum varðandi magn og nákvæmni.
Óháð aðalferlinu þarf oft að slípa nákvæmar plötur með mikilli nákvæmni. Þetta skref veitir þá flatneskju og áferð sem krafist er fyrir festingarplötur með línulegri leiðsögn. Skipuleggið slípun þegar þörf er á flatneskju sem er betri en 0.01 mm yfir festingarflötinn.
Efni og ferli línulegrar leiðarfestingarplötu
Nú komum við að verklega hlutanum. Þú þarft að smíða vél og þú þarft festingarflöt fyrir teinana þína. Þrjár samsetningar henta flestum raunverulegum aðstæðum. Hver samsetning efnis og ferlis þjónar mismunandi forgangsröðun.
Nákvæmnistaðallinn: CNC vélrænt ál
CNC-fræst 6061-T6 ál er enn vinsælasti kosturinn fyrir krefjandi línuleg hreyfikerfi. Þessi samsetning gefur flatneskju innan 0.01 mm yfir 100 mm, sem heldur hreyfingu vagnsins mjúkri og álagi jöfnum. Efnið skerst hreint, hefur þröng vikmörk og þolir tæringu án auka húðunar.
Flestir sjálfvirknisframleiðendur velja þessa leið þegar nákvæmni skiptir meira máli en hrákostnaður. Vélunnin plata kostar meira á stykkið en skorin plata, en yfirborðsgæðin eru tilbúin til uppsetningar. Þú sleppir auka skrefum. Götin lenda nákvæmlega þar sem hönnunin tilgreinir og yfirborðið þarf ekki að slípa fyrir uppsetningu.
Fyrir frumgerðir og meðalstórar framleiðslulotur jafnar þessi aðferð hraða og gæði. Vélsmiðjur geta forritað og skorið einfaldar plötur á nokkrum dögum. Flókin form taka lengri tíma en forðast samt verkfærakostnað við steypu. Ef línulega leiðsögukerfið þitt krefst endurtekningarhæfrar staðsetningar, þá veitir CNC-fræst ál þér grunninn sem þú þarft.
Hagkvæmasti kosturinn fyrir þungavinnu: Vatnsþrýstiskorið stál
Stálplötur þola þungar byrðar sem myndu beygja ál. Vatnsþrýstiskurður býður upp á ódýrustu leiðina að stífu stáli. Ferlið notar háþrýstivatn blandað við slípiefni til að skera í gegnum efni án þess að hitaskemmdir berist.
Kostnaðarmunur á milli skurðaraðferða er mikill. Trefjalaser sker 10 mm kolefnisstálplötu á um 10 sekúndum og kostar um það bil $0.06 á hlut. Vatnsþrýstimeðferð tekur um 2 mínútur og kostar um $1.10 á hlut. Laser vinnur hvað varðar hraða og verð fyrir þunnar plötur. En vatnsþrýstimeðferð meðhöndlar þykkara efni án hitasvæða sem leysirinn skilur eftir sig.
Fyrir 25 mm þykka stálplötu sem ætluð er til að styðja við þungar festingarplötur fyrir línulegar leiðarar er vatnsþrýstivél skynsamleg. Málsþol upp á ±0.25 mm virkar vel fyrir festingargöt. Þú munt líklega bæta við yfirborðsslípun á eftir til að fá þá flatneskju sem teinarnir þínir þurfa. Þetta aukaskref kostar samt minna en full CNC-fræsing á allri plötunni.
Lausnin fyrir stórt magn: Steypa fyrir festingarplötur fyrir línulegar leiðarvísir
Þúsundir eininga í framleiðslu breyta stærðfræðinni algjörlega. Í steypumótum er brætt ál hellt í mót og flókin form endurtekin á miklum hraða. Þegar búið er að greiða fyrir verkfærin kostar hver hluti aðeins brot af því sem vélrænn hluti kostar.
Dælusteypa heldur stöðugum víddum í stórum framleiðslulotum. Sandsteypa meðhöndlar stærri hluti með lægri upphafskostnaði. Báðar aðferðirnar framleiða plötur með innbyggðum rifjum, nösum og festingareiginleikum sem annars þyrftu mikinn vinnslutíma.
Þessi málamiðlun felur í sér yfirborðsáferð og innri gegndræpi. Steypt yfirborð uppfyllir sjaldan kröfur um flatnæmi sem nákvæmar línulegar leiðbeiningar krefjast. Flestir framleiðendur vinna mikilvæg yfirborð eftir steypu. Þessi blendingsaðferð sameinar skilvirkni steypu og nákvæmni í vinnslu.
| Efni-ferli par | Dæmigert Umsókn | Hlutfallslegur kostnaður | Náanleg flatnæmi |
| CNC 6061-T6 ál | Almenn sjálfvirkni, lækningatæki | Miðlungs | 0.01 mm / 100 mm |
| Vatnsþrýstijárn + Slípun | Þungar vélar, pressur | Lágt-miðlungs | 0.02 mm/100 mm eftir slípun |
| Steypt ál + vinnsla | Neytendavörur í miklu magni | Lágt á hverja einingu | 0.05 mm / 100 mm |
Samstarfsaðilar eins og NOBLE hafa reynslu af öllum þessum framleiðsluleiðum. Þjónusta þeirra hjálpar þér að finna rétta samsetningu fyrir magn, fjárhagsáætlun og nákvæmnimarkmið. Stutt samtal um línulega leiðsögukerfið þitt sparar þér oft margra mánaða tilraunavinnu.
Hönnunaratriði fyrir festingarplötu fyrir línulega leiðarvísi
Að skilgreina kröfur um flatleika og yfirborðsáferð
Flatleiki er mikilvægasta mælingin á plötunni þinni. Ef yfirborðið er ójafnt, þá snýst teininn þegar þú boltar hann niður. Þessi snúningur skapar ójafnan þrýsting og slitnar legur hraðar. Leiðararnir þurfa slétt yfirborð til að virka rétt. Fyrir flest nákvæmniskerfi er staðlað markmið 0.01 mm á hverja 100 mm. Án þessa missir allt línulega kerfið nákvæmni.
Að skilja áhrif flatleika á líftíma og nákvæmni legunnar
Flatnessvandamál stytta endingartíma leganna til muna. 0.02 mm frávik gæti stytt endingartíma leganna um helming. Rúllandi hlutar verða fyrir meiri snertiálagi þar sem teininn beygist. Góð flatness heldur línulegum legum gangandi. Beygður teinn þýðir að vagninn ferðast ekki í beinni línu. Í uppsetningum með mörgum ásum safnast flatnessvillurnar fljótt upp. Lítil villa á einum ás vex yfir hina. Lokastaðsetningin á verkfæraoddinum færist lengra frá því sem þú vilt hafa hana.
Að tilgreina rétta yfirborðsgrófleika (Ra) fyrir festingaryfirborðið
Yfirborðshrjúfleiki hefur áhrif á hversu fast hlutar þrýsta saman. Leiðararnir flytja álag í gegnum snertipunkta. Hrjúft yfirborð snertir aðeins háu punktana. Það lækkar virkt snertiflatarmál. Flestar vélrænar plötur ná Ra 1.6 µm. Sléttari yfirborð hjálpa allri línulegu samsetningunni. Fyrir mikla stífleika skal stefna að Ra 0.8 µm eða betra. Slípunarskref eftir vélræna vinnslu getur náð þessum hrjúfleika. Sléttara yfirborðið gerir það að verkum að teininn liggur alveg upp að plötunni.
Hönnun hola og festingarmynstra
Staðsetning gata ræður því hversu vel uppsetningin gengur. Léleg staðsetning gata veldur vandamálum með röðun. Leiðbeiningarnar eru háðar nákvæmum gatamynstrum til að virka rétt. Verjið tíma í gatauppsetningu á skipulagsstigi.
Tappað göt vs. í gegnum göt fyrir mismunandi teinastærðir
Minni leiðarar nota oft göt með skúffu. Boltar skrúfast beint í plötuna. Skrúfgangurinn ætti að vera að minnsta kosti 1.5 sinnum þvermál boltans. Fyrir M4 bolta úr áli þýðir það 6 mm lágmarksdýpt. Stærri teinar þurfa göt með hnetum. Þetta kemur í veg fyrir að skrúfgangurinn losni í mýkri plötum. Götin auðvelda einnig uppröðun við samsetningu.
Mikilvægi staðsetningarvika í holum
Staðsetning gata skiptir meira máli en flestir gera sér grein fyrir. Línulegar leiðarteinar eru með nákvæmlega biluðum götum. Ef plötugötin passa ekki saman, þá situr teininn ekki flatur. Gott staðsetningarvikmörk eru ±0.05 mm. Þetta heldur öllu rétt í réttri röð. CNC-vélavinnsla heldur þessu auðveldlega. Vatnsþrýstiskurður getur ekki náð þessari nákvæmni.
Að taka tillit til varmaþenslu og stöðugleika efnis
Hitabreytingar breyta lögun plötunnar. Leiðararnir hreyfast þegar efnið þenst út. Skilningur á hitahegðun kemur í veg fyrir rek. Hannaðu fyrir nákvæma línulega hreyfingu við breytilegar aðstæður. Línuleg vél þarfnast vandlegrar efnissamsvörunar.
Að aðlaga plötuefnið að hitaumhverfi vélarinnar
Ál þenst út tvöfalt meira en stál fyrir hverja gráðu á Celsíus. Álplata undir stálteinum skapar misræmi. Fyrir stöðugan stofuhita virkar þetta fínt. Fyrir vélar sem hitna veldur misræmi bindingu. Burðargetan er háð réttri röðun. Samsvörun efnis leysir þetta vandamál. Stálteinnar á stálplötu þenjast út saman. Kerfið heldur röðun óháð hitastigi. Fyrir nákvæmnisvélar er efnissamsvörun nauðsynleg.
Áhrif leifarspennu á langtíma víddarnákvæmni
Plötur halda innri spennu frá framleiðslu. Með tímanum losnar sú spenna. Plötan aflagast. Leiðarfletir missa flatneskju sína. Þetta hefur áhrif á línulegu leiðarana með tímanum. Línulega kerfið helst í takt við rétta spennustýringu. Fyrir stálplötur kemur spennulosandi hitameðferð í veg fyrir aflögun. Ferlið hitar plötuna upp í um 600°C og kælir hana síðan hægt. Góð hönnun tekur tillit til þessara þátta.
Ákvörðunarrammi fyrir festingarplötu línulegra leiðarvísa þinna
Nú hefur þú allar upplýsingarnar. Efni, ferlar, hönnunarreglur. Tími til að sameina þetta í skýra áætlun. Þessi rammi leiðir þig í gegnum fimm spurningar. Svaraðu þeim í réttri röð og besti kosturinn verður ljós.
Mat á burðargetu og stífleikakröfum
Byrjaðu á líkamlegum þörfum. Hversu mikla þyngd þolir vagninn þinn? Hvaða kraftar þrýsta á leiðarana við notkun? Þessi svör ákvarða lágmarksstífleika platan sem þú þarft að veita.
Fyrst skal reikna út stöðuga álagið. Bætið við þyngd vagnsins, farmþunganum og öllum verkfærum sem eru fest fyrir ofan. Metið síðan krafta. Hröð hröðun eykur virka álagið. 10 kg farmur sem hreyfist á 2 m/s² ýtir um 20 kg á legurnar. Höggálag frá stöðvun eða höggum getur aukist enn meira.
Þegar þú þekkir kraftana skaltu bera þá saman við styrk efnisins. Ál 6061-T6 gefur frá sér 240 MPa að lágmarki. Stál 1018 gefur frá sér um 370 MPa. Ef útreiknuð spenna þín er nærri helmingi af strekkstyrknum skaltu velja sterkara efni eða þykkari plötu.
Stífleiki skiptir jafn miklu máli og styrkur. Plata sem beygist undir álagi sendir þá hreyfingu til leiðaranna. Vagninn ferðast síðan eftir sveigðri braut í stað beinnar. Fyrir nákvæmar línulegar hreyfingarkerfi ætti sveigjan að vera undir 0.01 mm við fullt álag. Það þýðir venjulega að halda plötunni nógu þykkri til að beygja haldist í lágmarki.
Burðargeta línulegu leiðarteina þinna spilar einnig hlutverk. Hver teinastærð hefur tiltekið kraftmikið álag. Platan þín verður að dreifa því álagi jafnt yfir festingarflötinn. Stíf plata dreifir kraftinum. Sveigjanleg plata einbeitir honum á ákveðna punkta og styttir líftíma legunnar.
Mat á rekstrarumhverfi (tæringu, hitastig, hreinlæti)
Aðstæður í verkstæðinu þínu hafa meiri áhrif á efnisval en nokkur annar þáttur. Hreint, loftslagsstýrt verksmiðja þolir efni sem bila í hörðum verksmiðjum.
Tæring er efst á lista yfir umhverfisógnir. Raki, saltúði, efnagufur — allt ráðast á óvarið stál. Einfalt kolefnisstál þarfnast húðunar í hvaða röku umhverfi sem er. Ryðfrítt stál af gerðunum 304 og 316 þolir ryð án viðbótaráferðar. Ál myndar sitt eigið verndandi oxíðlag á náttúrulegan hátt.
Hitastig hefur sínar áskoranir í för með sér. Sérhvert efni þenst út þegar það hitnar. Ál vex um það bil tvöfalt meira en stál á hverja gráðu á Celsíus. Ef vélin þín er heit skaltu para plötuefnið við teinaefnið. Stálteinar á stálplötum þenjast út saman. Blönduð pör skapa innri spennu sem raskar röðun.
Umhverfi við háan hita krefst sérstakrar athygli. Íhugaðu leiðarakerfi úr ryðfríu stáli sem er hannað fyrir tærandi og heitar aðstæður. Teininn og blokkin eru úr tæringarþolnu ryðfríu stáli. Gúmmíþéttingar fyrir háan hita halda mengun frá. Þessi samsetning þolir viðvarandi hita allt að 150°C og viðheldur frábærum víddarstöðugleika. Minniháttar þensla við háan hita helst fyrirsjáanleg og viðráðanleg.
Kröfur um hreinlæti ráða einnig vali þínu. Hreinrými og matvælavinnslulínur banna oft smurefni sem gætu mengað vörur. Plastleiðarar útrýma smurþörfinni alveg. Takmörkuð burðargeta þeirra takmarkar þær við létt verkefni, en þær skara fram úr þar sem hreinlætisreglur ráða ríkjum.
Að jafna fjárhagsáætlun, afhendingartíma og afköst
Síðasta málamiðlunin snýst um peninga og tíma. Sérhver aukning í afköstum hefur sitt verð. Verkefnið þitt er að finna þann rétta punkt þar sem kostnaður uppfyllir kröfur án þess að eyða of miklu.
Byrjaðu á nákvæmnismarkmiðinu þínu. Flatnæmiskröfur upp á 0.01 mm á hverja 100 mm krefjast CNC-vinnslu. Sú aðferð kostar meira á hvern hluta en skurður eða steypa. Ef notkun þín þolir 0.05 mm flatnæmi, sparar vatnsþrýstiskurður og síðan léttur slípun verulega peninga.
Framleiðslumagn breytir stærðfræðinni gjörsamlega. Ein frumgerð af plötu kostar það sama hvort sem þú framleiðir eina eða tíu. CNC-vinnsla meðhöndlar lítið magn á skilvirkan hátt. Þegar þú nærð nokkur þúsund einingum á ári borga steyputólin sig upp. Hver steyptur hluti kostar þá brot af samsvarandi vélrænum hlut.
Afhendingartími vegur oft þyngra en kostnaðarsjónarmið. Bilanir í vélum krefjast tafarlausra varahluta. Hefðbundnar álvélar taka aðeins nokkrar daga. Sérsmíðaðar steypur taka vikur einar og sér verkfærasmíði. Hafið varahluti við höndina fyrir mikilvægar vélar. Rétt uppsetningarskipulagning styttir einnig niðurtíma. Forboraðar stillingargöt og staðsetningar tappa flýta fyrir uppsetningarferlinu.
Hér er hagnýt leið til að hugsa um ákvörðunina. Fyrir flest sjálfvirkniverkefni býður CNC-fræst 6061-T6 ál upp á besta jafnvægið. Það býður upp á góðan styrk, náttúrulega tæringarþol og nákvæmni í vinnslu. Kostnaðaraukningin umfram stál hverfur þegar tekið er tillit til hraðari vinnslu og léttari þyngdar.
Þungar vélar með miklu álagi réttlæta stálplötur. Efniskostnaðurinn helst lágur og stífleikinn þolir krafta sem myndu beygja ál. Bætið við yfirborðsslípun eftir skurð til að ná þeirri flatnæmi sem leiðbeiningarnar krefjast.
Neytendavörur í miklu magni njóta góðs af steypu. Fjárfestingin í verkfærum dreifist yfir þúsundir eininga. Önnur vinnsla á mikilvægum yfirborðum tryggir nákvæmni þar sem það skiptir máli.
Hönnunin þín ætti einnig að gera ráð fyrir framtíðarleiðréttingum. Auka göt fyrir skynjara eða sviga kosta lítið við vinnslu. Að bæta þeim við síðar krefst annarrar uppsetningar og aukakostnaðar. Hugsaðu fyrirfram um hvað vélin þín gæti þurft á næsta ári.
Besta aðferðin sameinar öll þessi atriði í eitt mat. Skilgreindu álagið nákvæmlega. Skráðu umhverfið heiðarlega. Settu raunhæfa fjárhagsáætlun og tímalínu. Berðu síðan þessar kröfur saman við efnis- og ferlispörin úr fyrri köflum. Taflan sem sýnir CNC ál, vatnsþrýstijárn og steypt stál gefur þér upphafspunkt.
Mundu að nákvæm línuleg hreyfing er háð því að allt kerfið vinni saman. Platan, teinarnir, legurnar, grindin - hver íhlutur hefur áhrif á aðra. Fullkomin plata á brothættum grind gefur samt lélegar niðurstöður. Hugleiddu alla samsetninguna, ekki bara einn hluta.
Stýrð línuleg hreyfing kemur frá hugvitsamlegri verkfræði. Festingarplatan leggur grunninn. Ef grunnurinn er réttur, þá virkar allt fyrir ofan hann betur. Slepptu greiningunni og þú átt á hættu að festast, slitna ótímabært og hlutar skemmist.
Ræddu við framleiðslufélaga þinn snemma. Verkstæði eins og NOBLE sjá hundruð hönnunar á festingarplötum á hverju ári. Verkfræðingar þeirra vita hvaða samsetningar efnis og ferla virka áreiðanlega. Þrjátíu mínútna samtal kemur oft í veg fyrir kostnaðarsöm mistök sem uppgötvast eftir að framleiðsla hefst.
Samstarf við NOBLE fyrir þarfir þínar fyrir festingarplötur fyrir línulegar leiðarar

Heildarþjónusta okkar: Frá hönnun til samsetningar
Flestar vélaverkstæði skera bara málm. NOBLE vinnur öðruvísi. Teymið fylgir þér frá fyrstu skissu til loka samsetningar einingarinnar. Þessi fulla þjónustulíkan fjarlægir eyðurnar þar sem mistök leynast.
Festingarplata fyrir línuleiðarann þinn byrjar með samtali. Verkfræðingar NOBLE fara yfir hönnunina þína og spyrja spurninga um forsendur þínar. Þeir greina vandamál með vikmörk áður en þau verða að úrgangi. Þessi snemmbæra innsýn sparar vikur af endurvinnslu.
Framleiðslusvæðið sér um allt innanhúss. CNC-fræsistöðvar skera plöturnar þínar af nákvæmni. Yfirborðsslípun tryggir flatnina samkvæmt forskrift. Gæðaeftirlitsmenn staðfesta allar víddir. Ekkert er útvistað til óþekktra birgja.
Samsetningin fullkomnar myndina. NOBLE setur upp festingarplötur línuleiðarans, stillir teinana og herðir hverja einustu bolta. Þú færð tilbúinn íhlut til uppsetningar. Það sparar tíma á framleiðslugólfinu og einfaldar uppsetningu.
Vottanir og gæðaeftirlit (ISO 9001:2015 og ISO 13485:2016)
Vottanir segja þér að verkstæði fylgir öguðum ferlum. NOBLE hefur bæði ISO 9001:2015 og ISO 13485:2016 staðla. Þessir staðlar skipta máli af mismunandi ástæðum.
ISO 9001:2015 nær yfir gæðastjórnun í allri verksmiðjunni. Staðallinn krefst skjalfestra verklagsreglna fyrir hvert skref. Skjölun á ferlum tryggir endurtekningarhæfni. Rekjanleiki efnis fylgist með hverjum hráum stykki frá lager til sendingar. Skoðunartæki eru kvörðuð samkvæmt ákveðinni áætlun. Ósamræmi í hlutum er greindur, aðgreindur og leiðréttur við rót vandans.
Staðallinn krefst einnig mælanlegra gæðamarkmiða. NOBLE fylgist með rúmfræðilegri nákvæmni, hlutfalli víddarskoðana og endurvinnslustigi. Viðbrögð viðskiptavina knýja áfram stöðugar umbætur. Frammistaða birgja er endurskoðuð reglulega til að viðhalda stöðugum gæðum.
ISO 13485:2016 útvíkkar þessar stýringar til lækningatækja. Þessi vottun skiptir máli þegar línulegt hreyfikerfi þitt styður greiningarbúnað eða skurðtæki. Staðallinn krefst strangari skjalavörslu og áhættustýringar. NOBLE uppfyllir þessar strangari kröfur.
Af hverju að velja NOBLE fyrir málm- og plastvinnsluverkefni þín
Flestar verslanir sérhæfa sig í einu efni. NOBLE hefur bæði yfirburði í málm- og plastvinnslu. Þessi tvöfalda þekking gerir kleift að nota blönduð lausn sem þú færð ekki annars staðar.
Íhugaðu festingarplötu fyrir línulega leiðarann sem þarfnast rafmagnseinangrunar. NOBLE vinnur álgrindina og bætir síðan við nákvæmum plastinnleggjum. Málmurinn veitir stífleika. Plastið brýtur rafmagnsleiðir. Einn birgir afhendir alla samsetninguna.
Sérfræðiþekking á plasti hjálpar einnig við val á leiðsögnum. Sum forrit virka betur með plastleiðsögnum í stað stálteina. Verkfræðingar NOBLE mæla með réttri samsetningu út frá álagi og umhverfi. Reynsla þeirra spannar báða heima.
Staðsetning fyrirtækisins í Kína býður upp á kostnaðarhagkvæmni án þess að fórna gæðum. Þú færð samkeppnishæf verð ásamt þeim vottorðum sem alþjóðlegir viðskiptavinir krefjast. NOBLE sendir um allan heim með skjölum sem uppfylla kröfur tollgæslu og gæðaeftirlits.
Að vinna með einum samstarfsaðila einfaldar framboðskeðjuna. Þú forðast að samræma marga birgja. Þú sleppir höfuðverkjum vegna ósamræmis í vikmörkum milli birgja. Eitt símtal sér um allt frá efnisvottun til lokaúttektarskýrslna.
Fyrir næsta verkefni þitt með festingarplötu fyrir línuleiðarana, hafðu samband við NOBLE snemma. Deildu álagsútreikningum þínum og umhverfisaðstæðum. Verkfræðingar þeirra munu mæla með bestu mögulegu samspili efnis og ferlis. Það samtal kostar ekkert en gæti sparað verkefninu margra mánaða tilrauna og villu.
Engin ein festingarplata fyrir línulegar leiðarar hentar öllum vélum. Besta valið fer eftir álagi, umhverfi og fjárhagsáætlun. Fyrir almenna sjálfvirkni býður CNC-véluð 6061-T6 ál upp á bestu blöndu af nákvæmni og verðmæti. Þung kerfi með þröngum fjárhagsáætlunum nota oft vatnsþrýstiskorið stál ásamt yfirborðsslípun.
Hugsaðu um heildarmyndina. Hönnun með auðvelda framleiðslu að leiðarljósi lækkar kostnað. Góð yfirborðsfrágangur gerir það að verkum að leiðbeiningar endast lengur. Horft til framtíðar verður þrívíddarprentun gagnlegri fyrir sérsniðnar léttar plötur. Háþróuð samsett efni halda áfram að batna í hraðvirkum línulegum hreyfikerfum.
Áður en þú lýkur hönnuninni skaltu ræða við framleiðsluaðila. Verkfræðingar NOBLE hjálpa þér að aðlaga efni og ferli að þínum leiðbeiningum. Ráðgjöf þeirra auðveldar uppsetningu og kemur í veg fyrir dýr mistök. Stutt spjall sparar nú margra mánaða endurvinnslu síðar.
Algengar spurningar um línulega leiðarfestingarplötu
Hversu flatt þarf festingarplatan mín í raun og veru?
Flestar nákvæmnisvélar ná 0.01 mm flatneskju fyrir hverja 100 mm. Það heldur vagninum gangandi mjúklega og legum slitnum jafnt. Ef vélin þín notar mikla skurði eða gengur hratt gætirðu þurft strangari forskrift. Yfirborðsslípun eftir vinnslu gefur sléttari áferð.
Ætti ég að para efnið í plötunni minni við efnið í teinunum?
Já. Samsvörun efnis kemur í veg fyrir vandamál með varmaþenslu. Álteinar á álplötum vaxa jafnt. Stálteinar á stálplötum gera slíkt hið sama. Blönduð pör valda innri spennu þegar hitastig breytist. Sú spenna beygir legulínuna og veldur því að legur slitna hraðar. Fyrir vélar sem eru við stofuhita virka ósamræmd pör samt sem áður ágætlega.
Hvernig vel ég á milli tappa og í gegnum gata?
Minni leiðarar nota oft göt með skúffum. Skrúfgangurinn ætti að vera að minnsta kosti 1.5 sinnum breiðari bolta. Stærri teinar þurfa göt með hnetum fyrir neðan. Götin auðvelda uppsetningu við uppsetningu. Þau koma einnig í veg fyrir að skrúfgangurinn losni í mjúkum efnum eins og áli. Athugið vörulista teinframleiðandans til að sjá bestu leiðina til að festa.
Get ég notað vatnsþrýstiskorna plötu fyrir nákvæmnisvinnu?
Vatnsþrýstiskurður heldur ±0.25 mm fráviki. Það er í lagi fyrir festingargöt en ekki fyrir lykilfleti. Þú þarft að slípa yfirborðið á eftir til að fá þá flatneskju sem nákvæmnisleiðarar þurfa. Þetta aukaskref kostar samt minna en full CNC-vinnsla fyrir einfaldar flatar plötur. Fyrir flókin form með þröngum frávikum er CNC enn betri.
Hvað veldur því að festingarplata skekkist með tímanum?
Leifar af spennu sem myndast við plötuna losnar með tímanum og beygir hana. Stálplötur þurfa spennuléttandi hitameðferð eftir grófa vinnslu. Í ferlinu er plötunni hitað upp í um 600°C og síðan kólnað hægt. Álplötur þurfa venjulega ekki þetta skref. Með því að velja rétt efni og hitameðferð heldurðu línulegu kerfinu þínu í lagi í mörg ár.
Hvenær er skynsamlegt að nota þrívíddarprentun fyrir festingarplötur?
Notið þrívíddarprentun fyrir frumgerðir og smáa sérsmíðaða hluti. Það býr til léttar hönnun með innri formum sem vélræn vinnsla getur ekki búið til. Efniskostnaður er margfalt hærri en fyrir heilan málm. Smíðatími tekur klukkustundir eða daga. Þegar búið er að búa til fleiri en nokkra hluti verður CNC-vinnsla ódýrari og nákvæmari.
Hvernig veit ég hvort platan mín þurfi að vera úr stáli í stað áls?
Byrjið á að reikna út stöðuálag og krafta. Ef spennan er nærri helmingi af teygjustyrk 6061-T6 áls (lágmark 240 MPa), notið þá stál í staðinn. Þungar vélar og pressur þurfa yfirleitt stífleika stáls. Ál hentar fyrir flesta sjálfvirkni þar sem þyngdarsparnaður er mikilvægari en styrkur.
Hvað ætti ég að ræða við framleiðslufélaga minn áður en ég panta?
Deildu fjölda farmþunga, vinnuskilyrðum og nákvæmnismarkmiðum. Segðu þeim frá tæringarhættu, hitastigsbilum og hreinlætisþörfum. Spyrðu um afhendingartíma og hvort yfirborðsslípun sé innifalin. Stutt samtal kemur í veg fyrir kostnaðarsöm mistök. Samstarfsaðilar eins og NOBLE bjóða upp á hönnunareftirlit og samsetningarþjónustu sem finnur vandamál áður en hafist er handa.







