
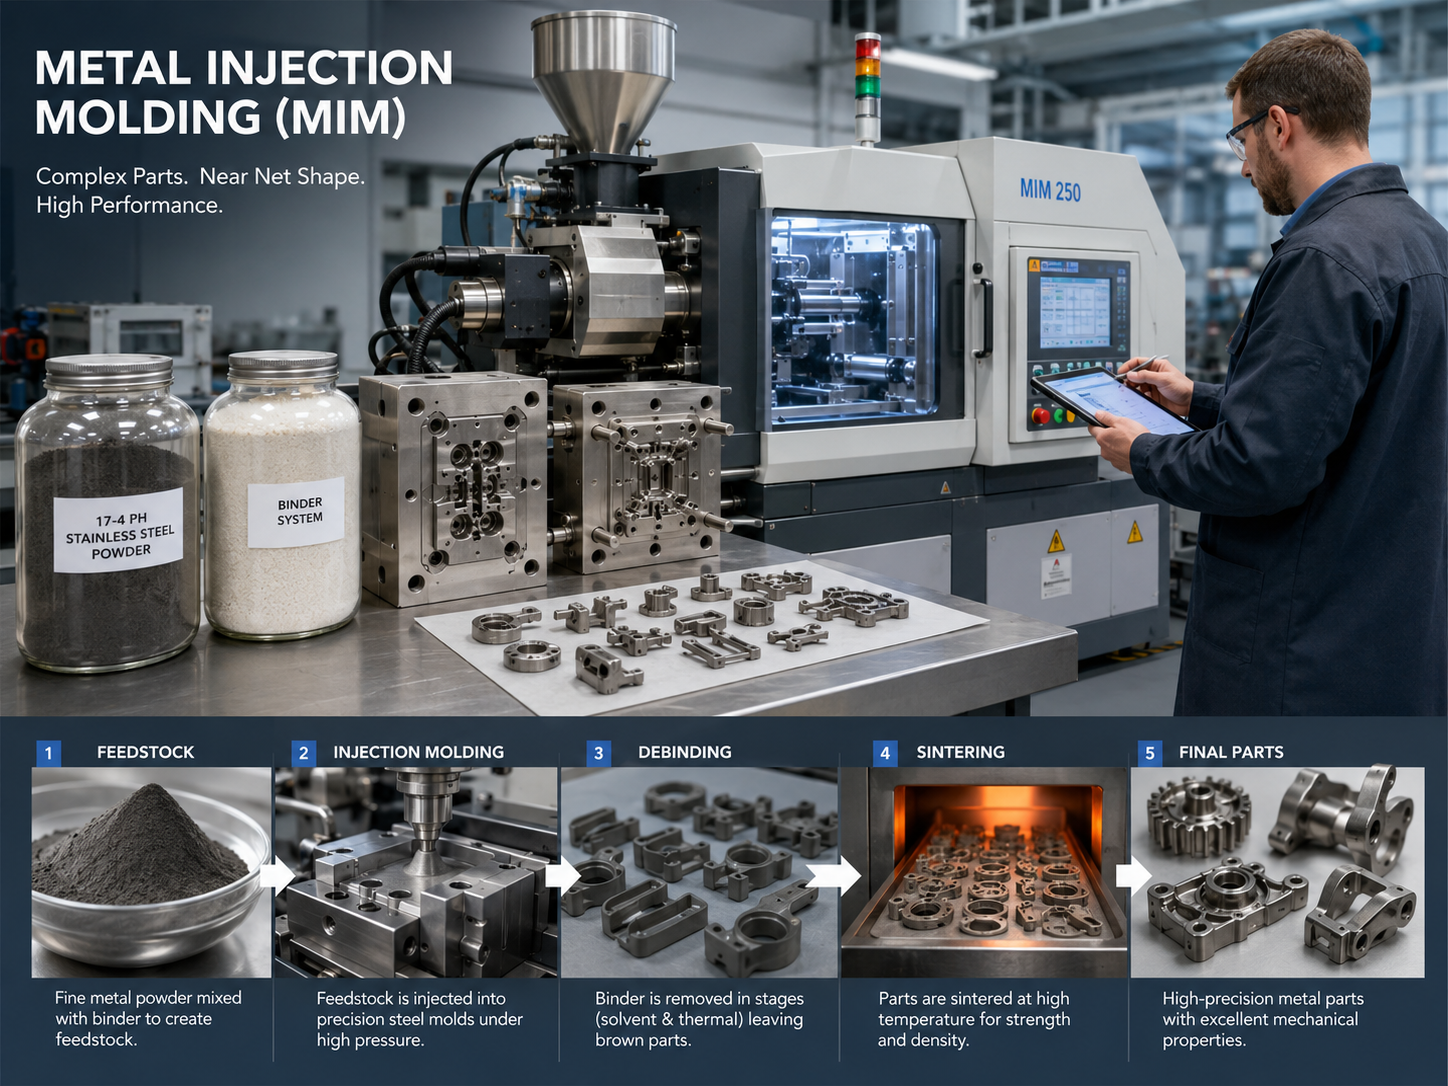
Sprautusteypa úr málmi (e. metal injection molding, MIM) er háþróuð framleiðslutækni sem nærri fullri lögun og samþættir duftmálmvinnslu og sprautusteypu úr plasti djúpt. Með þann helsta kost að geta framkvæmt stórfellda og nákvæma framleiðslu á flóknum málmhlutum hefur hún orðið mikilvægur kostur til að koma í stað hefðbundinna skurðar-, steypu- og smíðaferla í nútíma framleiðslu.
Þessi tækni myndar málmvörur beint með mikilli víddarnákvæmni og flóknum uppbyggingum með því að blanda málmdufti við bindiefni til að búa til fóður og síðan með sprautumótun, afgljáa, sintrun og öðrum ferlum.
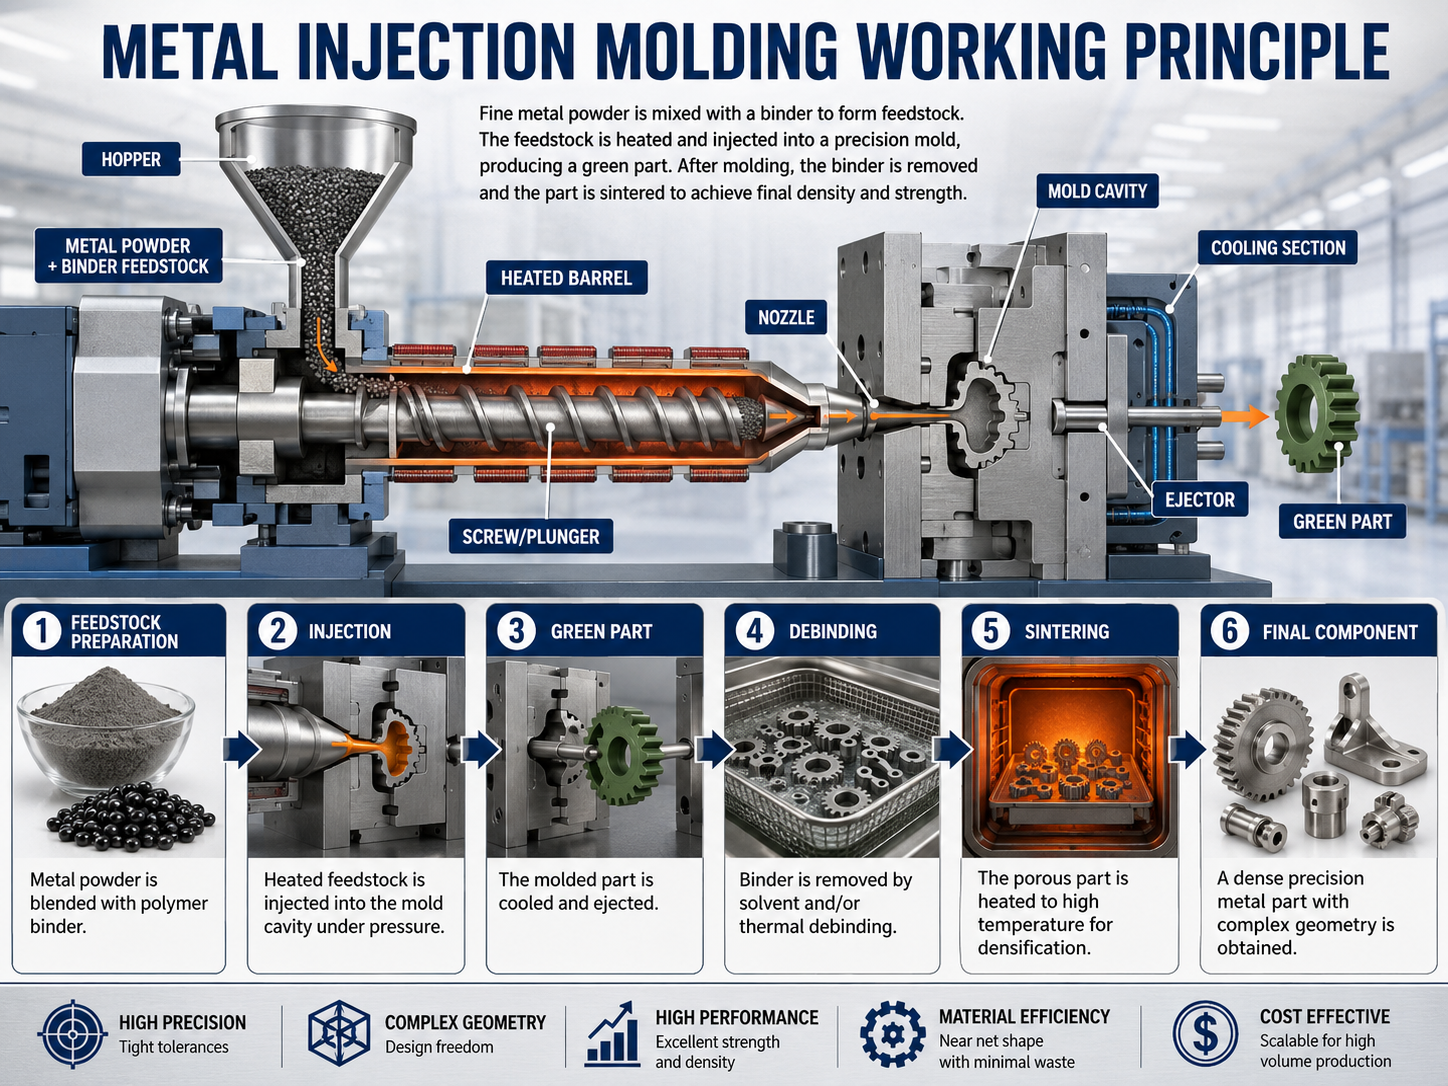
Hvað er málmsprautunarmótun
Kjarninn í málmsprautunarmótun (e. Metal Injection Molding (MIM)) er að blanda fínu málmdufti saman við hitaplastbindiefni í ákveðnu hlutfalli og framleiða síðan, með blöndun og kornun, hráefni með góðum flæði og mýkt. Hráefnið er sprautað inn í holrými nákvæmnismóts undir miklum þrýstingi til að mynda grænt efni með því að líkja eftir plastsprautunarmótunarferlinu og síðan er bindiefnið í græna efninu fjarlægt með afgljáaferli.
Að lokum, með háhitasintrun, gangast málmduftagnirnar undir málmfræðilega tengingu og þéttingu, sem að lokum fæst málmíhlutir með mikilli nákvæmni og flóknum lögun sem eru nálægt fræðilegum eðlisþyngd.
Kjarni MIM-ferlisins er að ná fram fjöldaframleiðslu á málmvörum með plastmótunartækni, sem sameinar málmeiginleika duftmálmvinnslu við sveigjanleika ferlisins sem einkennir plastsprautumótun. Helstu eiginleikar þess endurspeglast í þremur þáttum:
- Mikil myndunarfrelsiÞað getur myndað flóknar þrívíddarbyggingar með hliðargötum, innri þræði, þvergötum og þunnum veggjum (> 0.3 mm) og getur náð fram samþættri mótun með mörgum þáttum, sem dregur úr síðari samkoma ferli.
- Mikil víddar nákvæmniMálsþol fullunninnar vöru er hægt að stjórna innan ±0.3% og yfirborðsgrófleiki Ra er ≤1.6 μm. Þetta tilheyrir nær-ekki-lögunarferlinu, sem dregur verulega úr kostnaði við fínvinnslu.
- Sterk efnissamrýmanleikiTil að mæta kröfum iðnaðarframleiðslu geta grunnmálmefni eins og ryðfrítt stál, kolefnisstál, kopar og koparblöndur öll náð þroskuðum MIM ferlasamrýmanleika og vélrænir eiginleikar fullunninna vara geta verið sambærilegir við smíðaðar vörur.
Vinnuregla MIM ferlisins
Allt framleiðsluferlið fyrir MIM felur í sér fimm lykilþrep: efnisundirbúning, sprautumótun, fituhreinsun, sintrun og eftirmeðferð. Góð stjórn á ferlisstillingum ákvarðar stærð, gæði og yfirborðsáferð lokaafurðarinnar.
Kjarninn í öllu ferlinu er að „mynda málmduft með bindiefni og síðan þétta málmduftið með afgljáa og sintrun“. Fyrir algeng efni eins og ryðfrítt stál, kolefnisstál og kopar hafa ferlisbreytur hvers skrefs verið staðlaðar. Sérstök vinnuregla og lykilaðgerðir eru sem hér segir:
(1) Undirbúningur fóðrunar
Fóðurframleiðsla blandar aðallega saman mjög fínu málmdufti (ryðfríu stáli, kolefnisstáli, kopar) og bindiefnum. Við búum þau til í smá korn. Þessi korn eru stöðug, auðveld í mótun og jöfn. Þau veita hæft efni til sprautusteypingar.
1. Hráefnishlutfall:
Málmduft er 75%-85% af rúmmáli. Bindiefni er 15%-25%.
Bindiefnið er venjulega samsett úr grunnefnum eins og pólýetýleni (PE) og pólýprópýleni (PP), ftalatmýkingarefnum og sterínsýrusmurefnum. Hlutfallið er stillt eftir eiginleikum málmduftsins.
2. Upphitun og blöndun:
Setjið málmduftið og bindiefnið í hrærivél. Hitið og blandið saman við 150-200°C. Bindið bráðnar alveg og þekur duftið jafnt. Þetta myndar einsleita blöndu og kemur í veg fyrir að duftið kekki.
3. Kornun og sigtun:
Kælið blandaða bráðna efnið. Myljið það síðan og sigtið. Búið til kornfóður sem er 2-5 mm þykkt. Þetta tryggir að sprautuvélin virki vel.
(2) Injection molding
Kjarninn í sprautumótun er að mýkja fóðurefnið með háum hita og þrýstingi og fylla holrými mótsins. Eftir kælingu og storknun er mótið fjarlægt til að fá græna hlutann, sem hentar fyrir efni eins og ryðfrítt stál, kolefnisstál og kopar.
1. Mýking í fóðrun:
Bætið kornfóðurinu út í sprautuvélina. Hitið það á milli 160°C og 220°C. Það bráðnar og rennur auðveldlega.
2. Háþrýstingsinnspýting:
Fljótandi efni er sprautað inn í mótið undir miklum þrýstingi, 50-200 MPa. Mótið þarf að vera hannað fyrirfram út frá rýrnunarhraða málmefnisins við sintrun, með fráteknum rýrnunartíma.
3. Kæling og afmótun:
Bræðslan kólnar niður í stofuhita. Bindiefnið harðnar og myndar lögun. Kæling tekur að minnsta kosti 3 mínútur. Hröð kæling getur valdið sprungum.
(3) Fituhreinsun
Fituhreinsun er ferlið við að fjarlægja bindiefni úr græna efninu til að fá gegndræpan, fitulausan grænan efnivið með ákveðnum styrk, sem undirbýr hann fyrir síðari sintrun.
Helsta erfiðleikinn við að fjarlægja gljáa felst í því að stjórna uppgufunarhraða bindiefnisins. Ef það hverfur of hratt myndast þrýstingur inni í græna efninu. Þetta leiðir til sprungna og loftbóla. Þess vegna þurfum við að fjarlægja hann hægt og rólega. Í iðnaði eru ryðfrítt stál, kolefnisstál og kopar venjulega notuð með blöndu af leysiefnahreinsun og hitahreinsun.
1. Fituhreinsun með leysiefnum:
Leggið græna hlutann í bleyti í etanól eða aseton. Þetta fjarlægir leysanlega hluta bindiefnisins. Það myndar litlar svigrúm. Þessi svigrúm virka sem rásir fyrir heita fituhreinsun. Eftirstandandi bindiefni verður að vera undir 10%.
2. Heit fituhreinsun:
Setjið forunnið græna hlutinn í ofn. Hitið hann hægt upp í 200-400°C. Hitunarhraðinn verður að vera 5°C á mínútu eða lægri. Eftirstandandi bindiefni breytist í gas og hverfur. Í öllu ferlinu er notað köfnunarefnisloft. Þetta verndar kolefnisstál og kopar gegn oxun.
3. Skoðun eftir fituhreinsun:
Prófið magn bindiefnis sem eftir er. Það má ekki vera meira en 0.5%. Athugið hvort hlutinn sé í góðu ástandi. Farið með óhæf efni. Þau munu skaða sintrunarniðurstöðuna.
(4) Sintrun
Kjarninn í sintrun er að setja fituhreinsaða eyðublaðið í háhitasintrunarofn og hita það upp í 85%-90% af bræðslumarki málmefnisins, sem veldur því að málmduftagnirnar gangast undir atómdreifingu, málmfræðilega tengingu og endurkristöllun, loka smám saman svitaholunum til að ná þéttingu og að lokum fá málmafurð með eðlisþyngd nálægt fræðilegu stigi.
Fyrir þrjú algeng efni, ryðfrítt stál, kolefnisstál og kopar, hafa verið mótuð skýr staðlar fyrir breytur sintrunarferlisins. Lykilatriðin eru eftirfarandi:
1. Sintrunarloft:
Fyrir ryðfrítt stál er notað vetnis- eða niðurbrots ammoníakloft (oxunarvarnarefni); fyrir kolefnisstál er notað blandað loft af köfnunarefni og vetni; fyrir kopar er notað hreint köfnunarefnisloft til að koma í veg fyrir oxun efnisins eða myndun brothættra efnasambanda við háan hita.
2. Kjarnabreytur:
Sindra hitastig fyrir ryðfrítt stál: 1300-1350℃, 2-3 klukkustundir; sindra hitastig fyrir kolefnisstál: 1250-1300℃, 1.5-2.5 klukkustundir; sindra hitastig fyrir kopar: 850-950℃, 1-2 klukkustundir. Hitunarhraðinn er stýrður við 2-5℃/mín.
3. Þéttingaráhrif:
Eftir sintrun getur þéttleiki ryðfríu stáls, kolefnisstáls og koparafurða náð 95% -98% (nálægt fræðilegum þéttleika), með einsleitri örbyggingu og vélrænum eiginleikum sem eru sambærilegir við smíðaðar vörur.
(5) Eftirvinnsla
Kjarninn í eftirvinnslu er að gera nákvæmar leiðréttingar og bæta afköst á sintruðum fullunnum vörum út frá notkunarkröfum vörunnar, til að uppfylla kröfur um lokanotkun. Fyrir vörur úr ryðfríu stáli, kolefnisstáli og kopar fela eftirvinnsluaðferðirnar aðallega í sér hitameðferð, yfirborðsmeðferð og nákvæma vinnslu, og aðlögunarhæfni ferlanna er sterk.
1. Hitameðferð:
Við hitum og vinnum úr kolefnisstáli með herðingu og herðingu. Þetta eykur hörku þess og slitþol. Við meðhöndlum ryðfrítt stál með lausnaröldrun. Þetta eykur tæringarþol þess og styrk. Við glóðum kopar til að gera hann sveigjanlegri og bæta rafleiðni hans.
2. Yfirborðsmeðferð:
Við framkvæmum mismunandi yfirborðsmeðferðir eftir þörfum. Þar á meðal eru fæging (Ra≤0.8μm), sandblástur og sink- eða nikkelhúðun til að standast tæringu. Við notum oxunarmeðferð til að vernda koparvörur.
3. Nákvæm vinnsla:
Við skerum smávegis nákvæmnihluta eins og skrúfgöt og staðsetningargöt. Við höfum stærðarvikmörk innan ±0.01 mm. Þetta uppfyllir samsetningarþarfir.
4. Mótun:
Við notum kaltmótun á vörum sem breyta örlítið um lögun eftir sintrun. Þetta færir þær aftur í rétta stærð.
Kjarnaefnið fyrir MIM
- Málmsprautunarmótun notar þessi efni:
- Ryðfrítt stál (SS): Það hefur mikla tæringarþol og vélrænan styrk. Það er mikið notað í bílaiðnaði, læknisfræði og geimferðaiðnaði. Þessar atvinnugreinar þurfa vörur sem eru endingargóðar og virka vel í erfiðu umhverfi.
- Kolefnisstál (CS): Það er notað í hluti sem þurfa mikinn styrk og hörku. Það er ódýrt og gagnlegt. Það er notað í mörgum atvinnugreinum, svo sem gírum, festingum og bílahlutum.
- Kóbalt-króm (Co-Cr): Það er sterkt, slitþolið og tæringarþolið. Það er mikið notað í lækningatækjum og skurðverkfærum. Þessi svið þurfa vörur með mjög mikilli áreiðanleika.
- M2 verkfærastál: M2 verkfærastál hentar vel í MIM til að búa til sterk verkfæri og mót. Það hefur mikla hörku, góða seiglu og frábæra slitþol. Það er mikið notað til að skera verkfæri og iðnaðarhluta undir miklu álagi.
- Títan (Ti): Títan er vinsælt í MIM vegna léttleika þess, mikils styrks og tæringarþols. Afbinding og sintrun verður að vera vandlega stjórnað til að vernda eiginleika þess. Það er mikið notað í geimferðaiðnaði, læknisfræði og íþróttavöruiðnaði.
- Kopar: Hægt er að vinna kopar með MIM tækni. En það þarfnast mjög nákvæmrar stjórnunar á sintrunarloftinu. Þess vegna er notkun þess takmarkaðri en stál- og nikkelmálmblöndum.
- Nikkelmálmblöndur (Inconel): Nikkelmálmblöndur þola mikinn hita og styrk. Þær eru mikið notaðar í geimferðaiðnaði, orkuframleiðslu og efnaiðnaði. Þessar atvinnugreinar vinna oft við erfiðar aðstæður.
- 6061 álblöndu: Hægt er að nota 6061 ál með MIM með sérstakri tækni. Þessi aðferð er þó ekki algeng. Ál þarfnast sérstakra sintrunarskilyrða.
- 7075 álblöndu: Hægt er að framleiða 7075 ál með MIM við sérstakar aðstæður. En það er ekki mikið notað. Það þarfnast óhefðbundinna sintrunarstillinga.
- Járn-kolefnismálmblöndur: Járn-kolefnismálmblöndur framleiða hluti með miklum styrk og góðri vélrænni vinnsluhæfni. Þær eru notaðar í bílaiðnaði og almennum iðnaði. Þær framleiða hluti eins og loka og gíra.
Kostir og gallar MIM
MIM-ferlið, með kostum sínum eins og þroskaðri tækni, víðtækri aðlögunarhæfni og mikilli skilvirkni í fjöldaframleiðslu, hefur orðið aðaltækni fyrir framleiðslu á litlum og flóknum málmhlutum. Hins vegar, vegna takmarkana á eiginleikum hráefnis, ferlistengsla og búnaðarkrafna, hefur það samt sem áður ákveðnar takmarkanir.
Bæði kostir og gallar þess tengjast mjög vel framleiðslusviðsmyndum með miklu magni, litlum stærðum og flóknum mannvirkjum. Í slíkum tilfellum eru kostir þess verulegir, en hægt er að smám saman yfirstíga takmarkanir þess með hagræðingu ferla og stöðluðu stjórnun, á eftirfarandi hátt:
(1) Kostir
-
Það hefur mikla mótunarfrelsi og getur náð samþættri fjöldaframleiðslu á flóknum mannvirkjum.
Þetta er kjarni kosturinn við MIM-ferlið. Það getur myndað flóknar mannvirki sem erfitt er að vinna með hefðbundinni skurði, steypu og smíði, þar á meðal litla málmhluta með hliðargötum, innri þræði, þvergötum og þunnum veggjum (> 0.3 mm), og getur náð fram samþættri mótun með mörgum þáttum, sem dregur úr síðari samsetningarferlum.
Til dæmis er flókin smellubygging rafeindatengja úr ryðfríu stáli mynduð í einu lagi með MIM-ferlinu, sem eykur framleiðsluhagkvæmni um meira en 50% samanborið við hefðbundið samsetningarferli.
-
Það hefur mikla efnisnýtingu og verulegan kostnaðarforskot í fjöldaframleiðslu.
Nýtingarhlutfall efnisins í MIM-ferlinu getur náð yfir 98%, sem er mun hærra en í hefðbundinni skurðarvinnslu (30%-50%). Sérstaklega fyrir fjöldaframleidd efni eins og kolefnisstál, ryðfrítt stál og kopar dregur það verulega úr hráefnisúrgangi.
Á sama tíma getur þetta ferli náð sjálfvirkri fjöldaframleiðslu. Notkun fjölhola mótanna dregur verulega úr kostnaði á stykki eftir því sem framleiðslan eykst. Fyrir vörur með árlega framleiðslu yfir 100,000 stykki er kostnaðurinn 30% til 50% lægri en við nákvæma skurðvinnslu.
-
Kjarnaefnistæknin er þroskuð og afköst fullunninnar vöru eru stöðug og stillanleg.
MIM-ferlið fyrir þrjú kjarnaefni, ryðfrítt stál, kolefnisstál og kopar, hefur verið fullkomlega staðlað. Færibreytur hvers hlekks, svo sem duftundirbúningur, fóðrun og blöndun, afgljái og sintrun, eru skýrar og afköst fullunninna vara geta náð yfir 95%.
Þar að auki er hægt að stjórna afköstum fullunninna vara með hitameðferð. Til dæmis eykst hörku kolefnisstáls verulega eftir herðingu og hitameðferð, tæringarþol ryðfrítt stáls batnar eftir öldrun í lausn og mýkt og rafleiðni kopars eru hámarkað eftir glæðingu, sem uppfyllir kröfur um afköst á mismunandi sviðum.
-
Mikil víddarnákvæmni og næstum nettó mótun dregur úr fínvinnslu
Málsþol fullunninnar vöru er hægt að stjórna innan ±0.3% og yfirborðsgrófleiki Ra er < 1.6 μm. Fyrir ryðfrítt stál, kolefnisstál og koparvörur þarf aðeins lítið magn af fínvinnslu fyrir hágæða hluti, eða jafnvel engin vinnsla yfirleitt, sem dregur verulega úr kostnaði við fínvinnslu.
Aftur á móti er þol hefðbundinnar málmsteypu ± 1% -2%, sem krefst mikils fjölda fínvinnsluaðferða.
-
Búnaðurinn og ferlið hafa sterka aðlögunarhæfni og auðvelt er að uppfæra framleiðslulínuna
Hægt er að breyta framleiðslubúnaði fyrir MIM örlítið miðað við sprautumótunarbúnað fyrir plast og ekki þarf að aðlaga framleiðsluferla fyrir ryðfrítt stál, kolefnisstál og kopar verulega. Hefðbundin fyrirtæki í vélbúnaðarvinnslu geta fljótt uppfært framleiðslulínur sínar með lágum fjárfestingarkostnaði og skjótum ávöxtun.
(2) Ókostir
Það eru takmarkanir á stærð vörunnar og veggþykkt.
-
Vegna takmarkana sprautumótunarbúnaðar og sintrunarofna hentar MIM-ferlið til að framleiða litla, þunnveggja málmhluta. Almennt er hámarksstærð vörunnar < 100 mm, þyngdin < 50 g og veggþykktin er > 0.3 mm.
Fyrir stórar (> 200 mm) og þykkveggja (> 10 mm) ryðfríar stálvörur, kolefnisstál og koparvörur eru gallar eins og ójöfn sintrun, lág eðlisþyngd og aflögun líklegir til að koma fram, sem gerir það erfitt að tryggja stöðuga afköst.
-
Afgljáningar- og sintrunarferlið er langt og heildarframleiðsluhagkvæmnin er lægri en í sprautumótun plasts.
Afgljáningarferlið í MIM-ferlinu er venjulega 8 til 24 klukkustundir og sintrunarferlið er 1 til 3 klukkustundir, sem er mun lengra en í sprautumótun plasts (nokkrar sekúndur upp í nokkrar mínútur).
Jafnvel fyrir koparvörur með tiltölulega lágt sintunarhitastig er heildarferlið enn lengra en við hefðbundna steypu, sem að einhverju leyti hefur áhrif á framleiðsluhagkvæmni.
-
Rýrnunarhraðinn við sintrun er mikill og erfitt er að stjórna stærðinni.
Rýrnunarhraði MIM-vara úr ryðfríu stáli, kolefnisstáli og kopar við sintrun er 14%-20%, sem er mun hærra en í steyptum málmum (< 5%). Jafnvel minnsta sveifla í rýrnunarhraða við sintrun getur leitt til víddarfrávika í fullunninni vöru.
Þess vegna er nauðsynlegt að stjórna nákvæmlega mörgum tenglum eins og eiginleikum dufts, einsleitni fóðrunar og sintrunarhita, sem setur miklar kröfur um ferlisstjórnun.
-
Kostnaðurinn við mótið er hár, sem gerir það hentugt fyrir fjöldaframleiðslu
Mótin fyrir MIM-ferlið eru nákvæmnismót sem þarf að hanna sérstaklega út frá rýrnunarhraða mismunandi efna við sintrun. Mótefnin eru yfirleitt úr hágæða mótstáli með mikilli nákvæmni í vinnslu. Þróunarkostnaður mótsins er mikill og ferlið er langt (1-2 mánuðir).
Fyrir framleiðslu í litlum upplagi með árlegri framleiðslu undir 10,000 einingum er kostnaður við mót úthlutað til hverrar einstakrar vöru, sem leiðir til tiltölulega hás heildarkostnaðar.
Þættir sem hafa áhrif á afköst MIM
Afköst MIM-afurða eru undir miklum áhrifum frá fjórum þáttum: eiginleikum hráefnis, ferlisbreytum, nákvæmni búnaðar og ferlisstýringu. Sérstakir áhrifaþættir og verkunarháttur þessara fjögurra þátta eru eftirfarandi:
(1) Eiginleikar hráefnis
Einkenni hráefna eru meðal annars málmduft og bindiefni. Meðal þeirra eru eiginleikar málmdufts mikilvægustu áhrifaþættirnir, en eiginleikar bindiefna hafa áhrif á stöðugleika mótunarferlisins.
1. Málmduft hefur nokkra lykileiginleika:
Agnastærð, lögun, súrefnisinnihald og kolefnisinnihald fyrir kolefnisstál.
Ef agnirnar eru of stórar mun fóðrið ekki flæða vel og sinteraða afurðin verður ekki þétt.
Of mikið súrefni myndar hörð óhreinindi við sintrun. Það gerir vöruna minna sterka og seiga.
Ef kolefnisinnihald kolefnisstálsins er rangt, verður hörku þess eftir hitameðferð ekki stöðugt.
2. Eiginleikar bindiefnisins:
Formúlan, flæðihæfni og fjarlægjanleiki bindiefnisins hafa áhrif á fóðurið, græna hlutann og niðurstöðuna við afgljáun.
Ef of lítið af mýkingarefni er til staðar verður hráefnið hart. Það getur auðveldlega stíflað mótið við innspýtingu. Of mikið smurefni gerir græna hlutinn veikan. Hann brotnar auðveldlega þegar hann er tekinn úr mótinu. Afgangs bindiefni veldur götum og loftbólum eftir sintrun.
(2) Aðferðarfæribreytur
Helstu stillingar MIM ferlisins eru innspýting, afgljáun og sintrun. Mismunandi efni hafa sín eigin stjórnunarsvið. Við verðum að halda skekkjunni innan ±5%.
1. Færibreytur sprautumótunar:
Hitastig, þrýstingur og geymslutími hafa áhrif á þéttleika og gæði græna hlutarins. Lágt hitastig veldur því að efnið fyllir mótið illa. Lágt þrýstingur veldur götum og beyglum í græna hlutanum. Stuttur geymslutími skapar innri spennu. Hluturinn breytir auðveldlega um lögun eftir sintrun.
2. Fituhreinsunarbreytur:
Affituhraði, affituhitastig og affituloft eru lykilatriði. Ef hitastigið hækkar of mikið gufar bindiefnið hratt upp. Þetta veldur því að græni hlutinn springur og bólgast. Affitun í lofti getur oxað ryðfrítt stál, kolefnisstál og koparduft. Þetta mun hafa áhrif á sintrunarniðurstöðuna.
3. Sinterunarbreytur:
Sinterunarhitastig, geymslutími og andrúmsloft eru lykilþættirnir. Þeir ákvarða eðlisþyngd og styrk lokaafurðarinnar.
Lágt hitastig leiðir til ófullnægjandi dreifingar frumeinda og lágs eðlisþyngdar. Of hátt hitastig leiðir til kornavaxtar og minnkaðrar seiglu. Ef sintrunarandrúmsloftið er rangt getur málmurinn oxast eða myndað brothætt efni.
(3) Nákvæmni búnaðar
MIM-ferlið krefst mikillar nákvæmni og stöðugs búnaðar. Villur í búnaðinum munu breyta ferlisbreytunum. Þetta mun hafa áhrif á gæði afurðanna. Lykilbúnaður eru meðal annars sprautuvélar, affituofnar og sintrunarofnar.
1. Sprautumótunarvél:
Nákvæmni þrýstistýringar og hitastýringar skrúfunnar hafa bein áhrif á einsleitni mýkingar fóðrunarinnar.
2. Sinterunarofn:
Jafnvel hitastig og nákvæm stjórnun á andrúmslofti eru mjög mikilvæg.
3. Prófunarbúnaður:
Nákvæmar prófunarvélar hafa áhrif á réttmæti efnis- og vöruprófana. Þær veita gagnleg gögn til að bæta framleiðsluferlið.
Notkun MIM tækni
MIM-ferlið, með kostum sínum eins og þroskaðri tækni, stjórnanlegum kostnaði og mikilli skilvirkni í fjöldaframleiðslu, hefur verið mikið notað á fjölmörgum iðnaðarsviðum eins og neytendatækni, bílaframleiðslu, vélbúnaði, rafeindatækjum og rafmagnstækjum, almennum vélum og lækningatækjum.
(1) Neytendatækni
Neytendatækni er þroskaðasta notkunarsvið MIM tækni. Helstu kröfur eru nákvæmni, smækkun, tæringarþol og gott útlit. Vörurnar eru aðallega örflóknar hlutar með stærðir frá 1 til 10 mm. Dæmigerðar vörur eru SIM-kortahaldarar, myndavélafestingar, Type-C tengihlutar o.s.frv.
(2) Bílaframleiðsla
Bílaframleiðsla er mikilvægt notkunarsvið MIM tækni. Kjarnakröfurnar eru mikill styrkur, slitþol, háhitaþol, rafleiðni og stöðug lotuframleiðsla. Vörurnar ná yfir smáa nákvæmnishluta fyrir rafkerfi bifreiða, rafeindakerfi og öryggiskerfi, svo sem ABS lokahús, rafhlöðutengi og nákvæmnisgír fyrir rafeindastýrikerfi.
(3) Vélbúnaðarverkfæri
Svið járnverkfæra er kjarninn í notkun kolefnisstáls MIM ferlisins. Helstu kröfur eru lágur kostnaður, mikill styrkur og slitþol. Vörurnar eru aðallega smáverkfæraaukahlutir, svo sem snúningsásar skæra, skiptilykilfestingar, festingar á hnífablöð o.s.frv. Engar sérstakar kröfur eru gerðar um tæringarþol.
(4) Rafmagns- og rafeindatækni
Kjarnakröfur á sviði rafeindatækni og rafmagnsverkfræði eru mikil rafleiðni, mikil varmaleiðni og nákvæmni. Notkun þeirra felur í sér tengiklemma, spennubreytakjarna, kælibúnað o.s.frv.
(5) Lækningatæki
Lækningatækjaiðnaðurinn gerir afar miklar kröfur um tæringarþol, lífsamhæfni og nákvæmni vara. Þetta er kjarnaumhverfið fyrir MIM-ferlið úr 316L ryðfríu stáli, svo sem töngur fyrir lágmarksífarandi skurðtæki, blóðstöðvandi klemmur, fylgihluti fyrir tannlæknatæki o.s.frv.
Samanburður á MIM og öðrum gerðum Injection molding
| Samanburðarvídd | MIM | Mótun plastdælingar | Málmsteypumótun |
| Myndunarefni | Ryðfrítt stál/kolefnisstál/kopar fínt duft + bindiefni | Hitaplast/hitaþolinn plastur | Aðallega bráðið ál/sink/magnesíum |
| Nákvæmni myndunar | Hátt, með vikmörkum innan ±0.3% og slétt yfirborð | Hátt, þol ±0.1%-0.5%, auðvelt að búa til fínar áferðar | Miðlungs, vikmörk ±1%-2%, þarfnast síðari frágangs |
| Myndun flækjustigs | Það er hægt að nota til að búa til flóknar og litlar mannvirki eins og þunnveggja, örgötuð og innvortis skrúfuð. | Það er hægt að nota það fyrir flóknar mannvirki og taka þarf tillit til dröghornsins. | Hentar fyrir einföld mannvirki og erfiðar að móta fínar og flóknar einingar |
| Vara árangur | Málmeiginleikar: mikill styrkur, hitaþol, tæringarþol/rafleiðni | Það er létt og einangrandi, en hefur lélegan styrk og hitaþol. | Málmeiginleikar: Miðlungsstyrkur, með nokkrum örgöllum í svitaholum |
| Efnisnýtingarhlutfall | Yfir 98%, næstum nettó myndað, með mjög litlum úrgangi | Hægt er að endurvinna meira en 95% af úrganginum beint | 80% til 90%, með miklum afgangi á hliðinu, sem krefst endurbræðslu og endurvinnslu |
Af samanburðinum getum við greinilega skilið þetta. Plastsprautun er notuð fyrir fjöldaframleiddar plastvörur. Málmsteypa er notuð fyrir meðalstóra og stóra einfalda hluti. MIM hentar best fyrir litla og flókna málmhluta. Það er háþróuð framleiðslutækni.
Niðurstaða
Kjarnagildi MIM-ferlisins liggur í því að leysa vandamálið við fjöldaframleiðslu á litlum, flóknum og nákvæmum málmhlutum sem erfitt er að ná fram með hefðbundnum framleiðsluferlum og fylla tæknilegt skarð í hefðbundnum skurðar-, steypu- og deyjasteypuferlum.
Þetta ferli, með helstu kostum sínum eins og mikilli mótunarfrelsi, mikilli víddarnákvæmni, mikilli efnisnýtingu og framúrskarandi vélrænum eiginleikum fullunninnar vöru, sameinar eiginleika þroskuðra ferla, stjórnanlegan kostnað og víðtæka aðlögunarhæfni að mismunandi efnum.
Þetta hefur orðið aðal fjöldaframleiðslutækni á mörgum sviðum eins og neytenda rafeindatækni, bílaframleiðslu, vélbúnaðarverkfærum og rafeinda- og rafmagnstækjum. Þetta er háþróuð framleiðslutækni sem sameinar tækninýjungar, þroska ferla og markaðshagkvæmni.
Af hverju að velja Noble sem MIM framleiðanda þinn
NOBLE er traust heildarlausn fyrir sérsniðna framleiðslu. Frá hönnun frumgerða til framleiðslu, með miklum framleiðsluauðlindum, viðeigandi tækni, straumlínulagaðri framleiðslu, sérfræðileiðsögn og fullkomnu gæðaeftirlitsferli, getum við gert hugmyndir þínar að veruleika.
Þú getur fengið tilboð á netinu strax í sprautusteypta málmhluta, allt frá hraðri frumgerðasmíði til framleiðslu. Hægt er að fínstilla sprautusteypuverkefni þín hvað varðar afhendingartíma og kostnað með framleiðslulausnum okkar. NOBLE getur hjálpað þér að framleiða sprautusteypta málmhluta eftir þörfum með hæsta gæðaflokki.
Sérsniðin málmsprautumótunarþjónusta NOBLE er tilvalin til að framleiða samkeppnishæf verð og hágæða mótaða hluti á skömmum tíma, allt frá frumgerðasmíði málms til framleiðslumótunar. Mikilvægar framleiðsluaðstöður með öflugum, nákvæmum vélum tryggja að sömu mótunarverkfærin séu notuð til að búa til samhæfða hluti. Enn betra er að við veitum ókeypis ráðgjöf frá sérfræðingum við hverja pöntun á málmsprautumótun, þar á meðal ráðgjöf um mótahönnun, val á efni og frágangi fyrir lokanotkun og sendingaraðferðir.
FAQ
-
Hvaða lykilkröfur þurfa MIM málmduft að uppfylla?
Agnastærð 10-45μm, kúlulaga ≥0.9, lágt súrefnisinnihald og sanngjörn agnastærðardreifing til að tryggja einsleitni hráefnisins og þéttingu sintrunar.
-
Hvers vegna er afbindingarferlið í MIM strangt stjórnað?
Komið í veg fyrir innri þrýsting vegna hraðrar uppgufunar bindiefnisins, forðist sprungur, loftbólur og aflögun á grænum hlutum.
-
Hver er dæmigerður rýrnunarhraði MIM-hluta við sintrun?
15%-20% í heildina; rýrnunarmörk verða að vera frátekin við hönnun mótsins til að tryggja nákvæmni í víddum.







