
Mi a Ttitán CNC Mfáj?
A titánfém CNC megmunkálása egy olyan gyártási folyamat, amely számítógépes numerikus vezérlésű szerszámgépeket használ a titánfém precíz vágására és formázására. Egyszerűen fogalmazva, a titán CNC megmunkálása a nagy szerszámgépek vágószerszámainak előre programozott számítógépes szoftverrel történő vezérlését jelenti, hogy fokozatosan eltávolítsák az anyagot egy szilárd titánfém tömbből, és végül nagy pontosságú, összetett alkatrészeket gyártsanak.
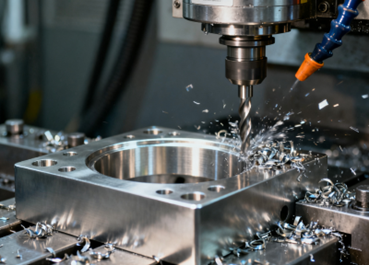
A titán megmunkálásának folyamata különösen nagy kihívást jelent, mivel a titán nagy szilárdságáról, könnyű súlyáról és kiváló korrózióállóságáról ismert, de a titán nagyon kemény és rossz hővezető képességgel rendelkezik, ami könnyen vezethet a szerszám gyors kopásához és a megmunkálás során keletkező túlzott hőtermeléshez. Ezért a titánfém CNC megmunkálásának sikeres elvégzéséhez professzionális berendezések, speciális szerszámismeret, optimalizált forgácsolási paraméterek és gazdag tapasztalat szükséges.
Hogyan működik a titán CNC megmunkálása?
A titán CNC megmunkálása egy nagymértékben automatizált és precíz szubtraktív gyártási folyamat. Lényegében a CNC gép egy számítógéppel vezérelt gép, amely fokozatosan feldolgoz egy szilárd titán fém alapanyagot a kívánt háromdimenziós alakú alkatrészlé vágás útján.
A titán CNC megmunkálás munkafolyamata a következő fő lépésekben foglalható össze:
- Digitális tervezés: A teljes folyamat egy CAD szoftverrel létrehozott háromdimenziós digitális alkatrészmodellel kezdődik.
- Programozás: A mérnökök CAM szoftvert használnak, hogy ezt a 3D modellt egy olyan megmunkálási programmá alakítsák, amelyet a CNC gép megért. Ez a program pontosan megtervezi az összes paramétert, például a szerszámpályát, az orsófordulatszámot, az előtolási sebességet és a vágási mélységet, ami kulcsfontosságú a kemény titánfém megmunkálásakor.
- Előkészítő munka: A szerszámgépen a kezelőnek szorosan be kell fognia a titán fém nyersdarabot, és fel kell szerelnie a megfelelő speciális vágószerszámot. Mivel a titán gyúlékony és hőérzékeny, nagynyomású hűtőrendszert kell előkészíteni.
- Precíziós megmunkálás: A program indítása után a CNC szerszámgép automatikusan az utasításoknak megfelelően fog működni. Nagy sebességgel forogva a vágószerszám az előre beállított pályán mozog, folyamatosan eltávolítva az apró fémforgácsokat a titánöntvényből. A teljes folyamat magában foglalhatja különféle vágószerszámok használatát a durva megmunkáláshoz, az elősimításhoz és a simításhoz a végső méretek és felületminőség elérése érdekében.
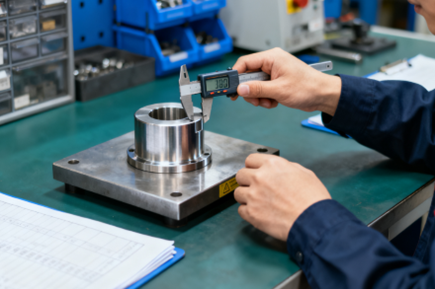
- Utófeldolgozás és ellenőrzés: A megmunkálás befejezése után az alkatrészeket eltávolítják, és szükséges utófeldolgozáson esnek át, például sorjátlanításon, polírozáson, hőkezelésen vagy tisztításon. Végül az alkatrészeket precíziós mérőeszközökkel szigorúan ellenőrzik, hogy teljes mértékben megfeleljenek a tervrajzok specifikációs követelményeinek.
Miért olyan nehéz megmunkálni a titánt?
A titánfém megmunkálásának nehézségei főként számos kiemelkedő fizikai és kémiai tulajdonságának együttes hatásából fakadnak. A titán ezen tulajdonságai előnyöket jelentenek a végtermékekben, de a megmunkálás során hatalmas kihívásokat jelentenek.
Az alábbiakban számos alapvető okot sorolunk fel:
Alacsony hővezetőképesség
A titán hővezető képessége nagyon rossz. A forgácsolási folyamat során keletkező hőt nehéz gyorsan elvezetni magukon a titán alkatrészeken vagy a forgácsokon keresztül. Ennek eredményeként a hő túlnyomó többsége a vágószerszám hegyén koncentrálódik. Ez rendkívül magas lokalizált hőmérsékletet eredményez a szerszám hegyén, ami felgyorsítja a kopást és a tompulást.
Munkaedzési hajlam
A titán magas hőmérsékleten is megőrzi nagy szilárdságát. A forgácsolás során azonban a felülete „alakváltozáson” megy keresztül. Ebben a folyamatban a forgácsolt terület a képlékeny alakváltozás miatt drámaian megkeményedik. Ez az edzett terület sokkal szívósabb, mint az alapanyag. Ennek eredményeként a szerszám kénytelen egy folyamatosan keményedő felületet megmunkálni. Ez hatalmas forgácsolási ellenállást generál és felgyorsítja a szerszámkopást.
Kémiai reakciókészség
A titán magas hőmérsékleten mutatott magas kémiai reakcióképessége miatt hajlamos sok forgácsolószerszám-anyaghoz hozzátapadni. Ez a tapadás élrátét kialakulásához vezet a szerszámon. Következésképpen ezek az instabil lerakódások időszakosan leválnak. Amikor ez megtörténik, nemcsak a megmunkált felületet károsítják, hanem magát a szerszámanyagot is leszakítják, ami idő előtti szerszámhibához vezet.
Alacsony rugalmassági modulus
A titán viszonylag alacsony merevséggel rendelkezik, ami azt jelenti, hogy hajlamos a „rugalmas alakváltozásra”, vagyis a forgácsolóerő hatására megtörik. Ez rezgést, rezgésnyomokat okoz, és megnehezíti a szigorú tűréshatárok betartását. Ez a probléma különösen szembetűnő vékony falú szerkezetek megmunkálásakor.
Különböző típusú titán CNC megmunkáláshoz
1. fokozatú titán
- JellemzőkA legpuhább, leghajlékonyabb és legkönnyebben feldolgozható.
- Előnyök: Erős korrózióállóság és jó alakíthatóság.
2. fokozatú titán
- Jellemzők: Kissé keményebb, mint az 1. osztályú, nagyobb mechanikai szilárdsággal.
- Előnyök: Kiváló egyensúly a szilárdság és a feldolgozhatóság között.
3. fokozatú titán
- JellemzőkKözepes szilárdságú, keményebb, mint az 1. és 2. fokozat.
- Előnyök: Kiváló korrózióállóság és mechanikai tulajdonságok.
Ti-6Al-4V (5. fokozat)
- Jellemzők:A titánötvözet piac több mint 50%-át teszi ki, és kiváló mechanikai tulajdonságokkal rendelkezik.
- Előnyök: Nagy szilárdságú, könnyű, magas hőmérséklet-állóságú és hegeszthető.
Ti-6Al-4V ELI (23. osztály)
- Jellemzők: Alacsony szennyeződéstartalom, nagyobb szívósság.
- Előnyök: Kiváló biokompatibilitás, alkalmas az orvosi ipar számára.
A megfelelő forgácsolószerszámok kiválasztása titánötvözetek megmunkálásához
Szerszám Anyaga
A titánötvözetek erősek és hajlamosak az alakváltozási keményedésre. Ehhez nagy szívósságú és ütésállóságú szerszámalap szükséges. A cél a szerszám lepattogzásának elkerülése.
PVD bevonatot kell felvinnünk. Jó választás lehet a titán, az alumínium-nitrid vagy a króm-alumínium-nitrid. Ez a bevonat két fő funkciót lát el. Először is, csökkenti a kémiai reakciókat. Ez megakadályozza, hogy a titán a szerszámhoz tapadjon. Másodszor, alacsony a hővezető képessége. Tehát szigetelőként működik. A forgácsok több hőt vonnak el. Ez a védelem hűvösen és keményen tartja a szerszám alapját, megakadályozva annak meglágyulását.
Szerszámgeometria
A forgácsolószerszám geometriájának meg kell könnyítenie a forgács eltávolítását és csökkentenie kell a forgácsolási ellenállást. A nagy spirálszög biztosíthatja, hogy a vágóél simán és fokozatosan vágjon be és ki az anyagból, így a forgácsolási folyamat könnyebb és csökken a megmunkált felületen jelentkező szorítás.
Az éles homlokszög jelentősen csökkentheti a forgácsolóerő és a forgácsolási hő keletkezését. Az erő kiegyensúlyozása és a lepattogzás megelőzése érdekében azonban magát a vágóélt megfelelő mikrokerekítésnek vagy hónolásnak kell alávetni, azaz a homlokszöget élesen kell tartani, miközben a vágóélnek apró ívet adnak, ezáltal elérve a legjobb egyensúlyt az élesség és a tartósság között.
Szerszám típusa
Az általános célú csatornatípusú forgácsolószerszámok nem alkalmasak titánötvözetek megmunkálására. Elsőbbséget kell élvezniük a szerszámgyártók által kifejezetten titánötvözetekhez vagy szuperötvözetekhez tervezett sorozatoknak. Ezek a forgácsolószerszámok általában optimalizált geometriákat és speciális forgácshorony típusokat kombinálnak.
A széles és sima, nyitott forgácshornyok biztosítják, hogy a hosszú és tekercselt titánötvözet forgácsok simán és akadálytalanul ki lehessen húzni.
Hatékony hűtés
A titánötvözetek alacsony hővezető képessége miatt a forgácsolási hő nagymértékben koncentrálódik a szerszám vágóélénél, ezért a hűtés létfontosságú. A szerszámgépet nagynyomású belső hűtőrendszerrel kell felszerelni, és a hűtőfolyadék nyomása lehetőleg 7 MPa felett legyen.
A nagynyomású hűtőfolyadék behatolhat a forgácsolási zónába, hatékonyan csökkentve a hőmérsékletet. Ami még fontosabb, letörheti a forgácsokat a vágóélről, és erőteljes ütőerejével elviszi azokat, megakadályozva a forgácsok, a szerszám és a munkadarab közötti másodlagos súrlódást.
Szigorú folyamat
A titánötvözetek megmunkálása rendkívül érzékeny a rezgésekre. Bármilyen kis rezgés is felgyorsítja a szerszám meghibásodását. Ezért rendkívül nagy merevségű szerszámgépeket kell választani, és rövid, vastag szerszámtartókat kell használni a szerszám túlnyúlásának minimalizálása, ezáltal a teljes rendszer merevségének maximalizálása érdekében.
Ugyanakkor ki kell alakítani egy megelőző szerszámcsere-stratégiát, amely rendszeresen cseréli a szerszámokat az idő vagy a megmunkálás mennyisége alapján, ahelyett, hogy megvárná, amíg a szerszámok teljesen elkopnak.
Alapvető Utófeldolgozás CNC-megmunkált titán alkatrészekhez
Deburring
A titánötvözet CNC megmunkálása után apró, éles sorják keletkeznek az alkatrészek szélein, furatainál és keresztmetszeténél. Ezeket professzionális szerszámokkal gondosan el kell távolítani.
Ha sorják maradnak, azok nemcsak az alkatrészek összeszerelését és használatának biztonságát befolyásolják, hanem nagy igénybevételnek kitett repülőgépipari vagy orvosi alkalmazásokban fémtörmelékké is válhatnak, miután a sorják leesnek, rendszerhibákat vagy az implantátum körüli szövetek gyulladását okozva. Ezért alaposan meg kell tisztítani őket.

Lágyító kezelés
A CNC megmunkálás egy olyan anyageltávolítási folyamat, amely felborítja az anyag belső feszültségegyensúlyát, ami maradék feszültséget eredményez az alkatrészekben. Ez a belső feszültség a megmunkálás vagy a későbbi használat során az alkatrészek fokozatos deformálódását okozza.
A feszültséglágyítás során a titán alkatrészeket megfelelő ideig egy meghatározott hőmérsékleten tartják, lehetővé téve a belső atomok átrendeződését és regenerálódását. Ez hatékonyan és jelentősen csökkentheti vagy kiküszöbölheti ezeket a káros belső feszültségeket, ezáltal jelentősen javítva az alkatrészek méretstabilitását és hosszú távú megbízhatóságát. Ez különösen fontos a nagy pontosságú alkatrészek esetében.
Homokszóró
A homokfúvásos kezelés során finom abrazív részecskéket permeteznek nagy sebességgel, hogy megtöltsék az alkatrészek felületét. Három fő célja van:
- Szerszámnyomok, karcolások és egyéb kisebb felületi hibák eltávolítására a megmunkálás során, egységesebb megjelenést biztosítva.
- Egyenletes matt vagy nem fényes felületi textúra eléréséhez, ami javítja az esztétikai megjelenést és a tapintást.
- Tisztább, specifikus aktivitással és érdességgel rendelkező aljzatot biztosíthat az azt követő eloxálás vagy bevonatolás előtt, ezáltal javítva a bevonat tapadását. Ez egy fontos folyamat, amely áthidalja az előző és a későbbi lépéseket.
polírozás
A magas felületi minőségi követelményeket támasztó alkatrészek, például az orvosi implantátumok vagy a folyadékokkal érintkező alkatrészek esetében mechanikus polírozás vagy csiszolás szükséges.
A polírozás fokozatosan finomított csiszolópasztát vagy polírozókorongokat használ a mikron méretű felületi egyenetlenségek fizikai súrlódás révén történő kiküszöbölésére, így végső soron tükörsima felületet ér el.
Egy rendkívül sima felület nagymértékben csökkentheti a baktériumok megtapadásának és elszaporodásának kockázatát, javíthatja az orvosi implantátumok biokompatibilitását, és jelentősen csökkentheti a folyadékáramlási ellenállást is, ezáltal javítva a hidraulikus vagy pneumatikus rendszerek hatékonyságát.
Anodizing
Az eloxálás egy elektrokémiai felületkezelési technológia, amely mesterségesen vastag és sűrű oxidréteget hoz létre a titán alkatrészek felületén. Ez az oxidréteg nagymértékben növelheti az alkatrészek korrózióállóságát és felületi kopásállóságát.
Az oxidfilm vastagságának szabályozásával a fény interferenciahatásának kihasználásával különféle élénk színek állíthatók elő. Ezeket a színeket nemcsak a termék márkaazonosítására és esztétikai megkülönböztetésére használják, hanem ami még fontosabb, a színkülönbségek megkönnyíthetik a gyors minőségellenőrzést és a tételkezelést a gyártás során.
Tisztítás és csomagolás
A fenti kezelések után csiszolóanyagok, zsír vagy kémiai reagensek maradhatnak az alkatrészek felületén. Nagy tisztaságú oldószereket, ioncserélt vizet és alapos tisztítást kell végezni ultratiszta környezetben az abszolút tisztaság biztosítása érdekében.
A tisztítás befejezése után azonnal vákuumcsomagolást vagy inert gázzal védett csomagolást kell alkalmazni, hogy megakadályozzuk a titán alkatrészek szennyeződését és oxidációját ujjlenyomatokkal, porral vagy nedvességgel szállítás és tárolás közben, biztosítva, hogy a termékek tökéletes állapotban kerüljenek kiszállításra az ügyfelekhez.
A titán megmunkálásának gyakori kihívásai
Szerszámkopás
A titánötvözetek nagy szilárdságúak és magas hőmérsékleten is képesek megtartani a szilárdságukat, ami hatalmas forgácsolási ellenállást eredményez. Eközben rendkívül rossz hővezető képességük azt jelenti, hogy a forgácsolási folyamat során keletkező nagy mennyiségű hő nem tud gyorsan elvezetni a munkadarabon vagy a forgácson keresztül, hanem a vágóél egy nagyon kis területén koncentrálódik. Ez a magas hőmérsékletű és nagynyomású környezet felgyorsítja a vágószerszám abrazív kopását és diffúziós kopását, és a titán és a vágószerszám anyaga közötti kémiai affinitás miatt adhéziós kopást okoz.
Munka edzés
Amikor a titánötvözeteket mechanikailag megmunkálják, a felületi réteg anyaga a képlékeny alakváltozás miatt rendkívül keménnyé válik. Ezt a jelenséget feszültség alatti keményedésnek nevezik.
Ha a forgácsolási folyamat során a szerszám nem éles széllel „vág”, hanem „összenyomja” az anyagot, vagy ha az előtolási sebesség túl alacsony, ami miatt a szerszámcsúcs ismételten a megkeményedett réteghez súrlódik, ez a jelenség súlyosbodik. A kialakult megkeményedett réteg nagy nehézségeket okoz a későbbi forgácsolás során, akárcsak egy kemény héj vágása, tovább gyorsítja a szerszámkopást, és komolyan befolyásolja a megmunkált felület integritását és fáradási szilárdságát.
Chip Control
A titánötvözet forgácsai vékonyak, nem folytonosak és rendkívül forrók. Ha nem távolítják el gyorsan, felhalmozódnak a vágóél közelében. Ez másodlagos súrlódáshoz vezet, ami további hőt termel, és ördögi kört hoz létre. Ez károsítja a szerszámot és a munkadarabot, szélsőséges esetekben pedig a felhalmozódott hő meggyújthatja a titánt, ami tűzveszélyt okozhat – különösen olaj alapú hűtőfolyadékok esetén.
Alacsony merevség
A titán alacsony rugalmassági modulusa gyenge merevséget eredményez. Könnyen deformálódik és rezeg a forgácsolóerők hatására. Ez komoly probléma vékony falú vagy karcsú alkatrészek megmunkálásakor. A rezgés rontja a pontosságot, rezgésnyomokat okoz, és a munkadarab visszarugózást okoz a forgácsolás után. Emiatt nagyon nehéz következetesen betartani a szigorú tűrések betartását, ami magas követelményeket támaszt mind a kezelő szakértelmével, mind a szerszámgép stabilitásával szemben.
Anyagtapadás
A titán kémiai reakciókon megy keresztül, és magas hőmérsékleten számos szerszámanyaghoz hozzátapad. Ez azt okozza, hogy a titánanyag „hideghegedést” okoz a vágóélen, és élrátétet képez.
Az élrátét általában instabil, és időszakosan leválhat. Ha létezik, megváltoztatja a szerszám tényleges geometriai szögét, és befolyásolja a forgácsolási folyamatot. Amikor leválik, gyakran eltávolítja a bevonatot a vágószerszám felületéről, sőt még az alapanyagról is, ami a szerszám törését és a megmunkált felületen hibákat okoz, ami komolyan befolyásolja a felület minőségét.
Hogyan csökkentheti titán CNC megmunkálási projektjének költségeit?
A tervezés optimalizálása
A forgácsolási sebesség fenntartása és a megmunkálási idő csökkentése érdekében lekerekített sarkokat használjon az élesek helyett. Kerülje a mély üregeket, mivel ezek gyenge, hosszú szerszámokat igényelnek, amelyek rezgéshez vezetnek, és több lassú menetet tesznek szükségessé. Ezenkívül lazítsa meg a nem kritikus jellemzők tűréshatárait, mivel a szigorúbb specifikációk drágább folyamatokat igényelnek, és exponenciálisan növelik a költségeket. Egy egyszerű tervmódosítás jelentős időt és pénzt takaríthat meg.
Válasszon anyagokat bölcsen
A teljesítménykövetelmények teljesítése érdekében a leggazdaságosabb titánötvözet-minőséget kell választani. Például, ha nem teherhordó szerkezeti elemről van szó, akkor az olcsóbb ipari tisztaságú titán is szóba jöhet.
Ugyanakkor próbálja meg kiválasztani azt az üres anyagot, amely alakjában és méretében a legközelebb áll a végső alkatrészhez, hogy minimalizálja az eltávolítandó ráhagyás mértékét.
Maximalizálja a megmunkálási hatékonyságot
Fejlett CAM szoftverek és hatékony szerszámpálya-stratégiák, például dinamikus marás alkalmazásával nagyobb forgácsolási mélységet és nagyobb előtolási sebességet tesz lehetővé az állandó szerszámterhelés és a folyamatos előtolás fenntartásával, ezáltal jelentősen csökkentve a megmunkálási időt.
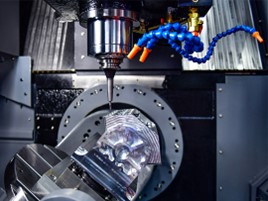
Tervezze meg ésszerűen a megmunkálási sorrendet, és csökkentse a befogási idők számát, mivel minden egyes újrabefogás növeli az időt és a hibát. A minőség biztosítása érdekében a durva megmunkáláshoz a lehető legnagyobb mértékben nagyobb átmérőjű szerszámokat kell használni az anyag gyors eltávolítása érdekében.
Válasszon megbízható szállítót
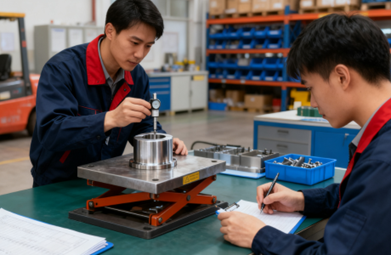
Fontos, hogy titánötvözet-megmunkálásra szakosodott partnert válasszunk. Bár az egységárak nem feltétlenül a legalacsonyabbak, professzionális szakértelmükkel, optimalizált paramétereikkel, megfelelő forgácsolószerszámaikkal és gazdag tapasztalatukkal alapvetően elkerülhetők a rejtett költségek, mint például a gyakori szerszámkárosodás, a munkadarab selejtezése és a szerszámgép leállása.
Professzionális partnerként a NOBLE csökkentheti a teljes tulajdonlási költséget a magas sikerességi arány, a magas hatékonyság és a kiváló minőségű hozam révén.
Tervezze meg okosan a kötegeket
Egyetlen alkatrész egyidejű előállításának költsége sokkal magasabb, mint a tömegtermelésé. Ha lehetséges, több azonos alkatrész kombinálása a gyártáshoz, vagy különböző kis alkatrészek megmunkálása egyetlen lapon jelentősen eloszthatja az olyan fix költségeket, mint a programozás, a befogás és a berendezés előkészítésének ideje.
Szigorú minőségellenőrzés biztosítása
A projekt megkezdése előtt tisztázza a főbb jellemzőket, a tesztelési módszereket és az elfogadási kritériumokat a feldolgozóval. Ez megakadályozhatja az átdolgozást vagy a félreértésekből adódó vitákat a későbbi szakaszban.
Egy titánötvözetből készült alkatrész megmunkálási utolsó szakaszában történő selejtezése nemcsak az alapanyag elvesztését jelenti, hanem a korábban befektetett összes megmunkálási órát és berendezési erőforrást is.

Titán CNC megmunkálás alkalmazásai
légtér
A repülőgépipar az a terület, ahol a titán CNC-t a legszélesebb körben alkalmazzák, és ahol a legmagasabbak az igények. A titánötvözeteket repülőgép-hajtóművek kulcsfontosságú alkatrészeinek, például ventilátorlapátok, kompresszortárcsák és -lapátok, valamint törzsszerkezeti alkatrészek, például futómű-rugók és szárnycsatlakozók gyártásához használják. Ezeknek az alkatrészeknek rendkívül magas megbízhatóságot és élettartamot kell fenntartaniuk szélsőséges hőmérsékletek, nagy igénybevétel és korrozív környezet mellett.
orvosi
A titán a sebészeti implantátumok előnyben részesített anyagává vált a kiváló biokompatibilitása és a testnedvekkel szembeni korrózióállósága miatt.
A CNC megmunkálást mesterséges ízületek, csontlemezek, csontcsavarok, fogászati implantátumok és sebészeti eszközök gyártására használják. Ezeknek az alkatrészeknek rendkívül magasak a felületkezelési, pontossági és sterilitási követelményeik.
Nagy teljesítményű autóipar
Versenyautókban és nagy teljesítményű sportkocsikban a súlycsökkentés a kulcs a sebesség és a hatékonyság növeléséhez.
A titán CNC alkatrészeket motorhajtó rudak, szelepek, felfüggesztési alkatrészek és kipufogórendszerek gyártásához használják. Ezek a titán alkatrészek rendkívül magas forgási sebességet és hőmérsékletet bírnak ki, miközben jelentősen csökkentik a rugózatlan tömeget és javítják a kezelhetőséget.
Védelem
A titán alkalmazása ezen a területen hasonló a repülőgépiparban alkalmazottakhoz, de nagyobb hangsúlyt fektet a túlélőképességére és a megbízhatóságára extrém körülmények között.
A titán CNC alkatrészeket páncélozott járművek, haditengerészeti hajók, rakéták, rakéták, valamint katonák által hordozott könnyű felszerelések és fegyverrendszerek gyártásához használják.
Prémium fogyasztási cikkek
A maximális könnyű súly és teljesítmény elérése érdekében egyes csúcskategóriás termékek titán CNC megmunkálást is alkalmaznak. Például a csúcskategóriás kerékpárvázak és alkatrészek, golfütőfejek, hegymászófelszerelések, csúcskategóriás óratokok és szemüvegkeretek stb.
NEMES"s Titán CNC megmunkálás Service
Amikor a projektje a titán kivételes tulajdonságait igényli, olyan megmunkáló partnerre van szüksége, aki bizonyított szakértelemmel rendelkezik. A NOBLE pontosan ezt kínálja. Titán CNC megmunkálási szolgáltatásaink a következőkre épülnek:
- Speciális képességek: Korszerű 5 tengelyes CNC marógépeket és esztergákat használunk, amelyekkel szűk tűréshatárokkal is képesek komplex geometriákat létrehozni.
- Műszaki kiválóság: Saját fejlesztésű megmunkálási paramétereink és speciális szerszámozási stratégiáink közvetlenül a titán alacsony hővezető képességét célozzák, megakadályozva az alakváltozási keményedést, és biztosítva a kiváló szerszáméltartamot és alkatrészminőséget.
- Szigorú minőségbiztosítás: Minden alkatrészt aprólékosan ellenőrizünk, hogy biztosan megfeleljen a pontos specifikációknak és az iparág szigorú követelményeinek.
Legyünk az Ön megbízható forrása a megbízható, nagy teljesítményű titán alkatrészek terén.
GYIK
Melyek a titán CNC megmunkálásának legnagyobb kihívásai?
A titán nehezen megmunkálható, elsősorban alacsony hővezető képessége, magas kémiai reakcióképessége és magas hőmérsékleten mutatott szilárdsága miatt. Ezek a tulajdonságok miatt a hő a forgácsok helyett a forgácsok által elvezetett hő helyett a forgácsokra koncentrálódik.
Melyik a legjobb CNC gép titán megmunkálásához?
A „legjobb” gép kiválasztása az alkatrésztől függ, de az ideális gépeknek vannak közös főbb jellemzőik. A titán szilárdságának kezeléséhez és a rezgésekkel szembeni ellenálláshoz elengedhetetlen egy merev, nagy nyomatékú megmunkálóközpont. Komplex alkatrészekhez erősen ajánlott egy 5 tengelyes CNC gép, mivel jobb szerszámhozzáférést biztosít, és csökkentheti a többszöri beállítás szükségességét.
Milyen forgácsolószerszámok ajánlottak titánötvözetekhez?
A keményfém szerszámok a titán megmunkálásának szabványát jelentik. Pontosabban, a mikroszemcsés vagy szubmikroszemcsés keményfém biztosítja a keménység és a szívósság optimális egyensúlyát.
Melyek a CNC megmunkálásban leggyakrabban használt titánötvözetek?
A két leggyakoribb minőség az 5-ös fokozat (Ti-6Al-4V) és a 2-es fokozat (kereskedelmi tisztaságú titán).
Hogyan viszonyul a titán megmunkálásának költsége az alumíniumhoz vagy az acélhoz?
A titán megmunkálása lényegesen drágább, mint az alumínium vagy acél megmunkálása. A költségprémium 3-10-szer magasabb lehet, mint az alumíniumé, és 2-5-ször magasabb, mint az acélé.







