
Az orvosi elosztó egy csatornákkal és nyílásokkal rendelkező blokk, amely folyadék- vagy gázáramlást irányít az olyan eszközökben, mint az infúziós pumpák vagy az altatógépek. Pontossága közvetlenül befolyásolja a betegbiztonságot és az eszköz működését. A rossz anyag vagy eljárás az eszköz meghibásodását, visszahívását vagy a betegek sérülését okozhatja – íme, hogyan kerülheti el ezt. Hogyan válassza ki a megfelelő anyagot és megmunkálási eljárást a szigorú orvosi szabványok betartása és a költségek alacsonyan tartása érdekében? Ez az útmutató az anyagokat, eljárásokat, tervezési pontokat, minőségi szabványokat és a partner kiválasztását tárgyalja. Az orvosi elosztók megmunkálása nagy figyelmet igényel a tűréshatárokra és a biztonságra, különösen összetett geometriák és biokompatibilis anyagok esetén. Az orvosi CNC megmunkálás terén a NOBLE-lal való együttműködés szakértői gyártási készségeket biztosít a prototípusok és a teljes gyártás elkészítéséhez, biztosítva, hogy az orvosi elosztók megmunkálásának minden lépése megfeleljen a szigorú ipari követelményeknek. Az orvostechnikai eszközök gyártása pontosságot, biztonságot és megbízható folyamatokat igényel.
Anyagkiválasztási kritériumok a következőkhöz: Orvosi elosztócsöves megmunkálás
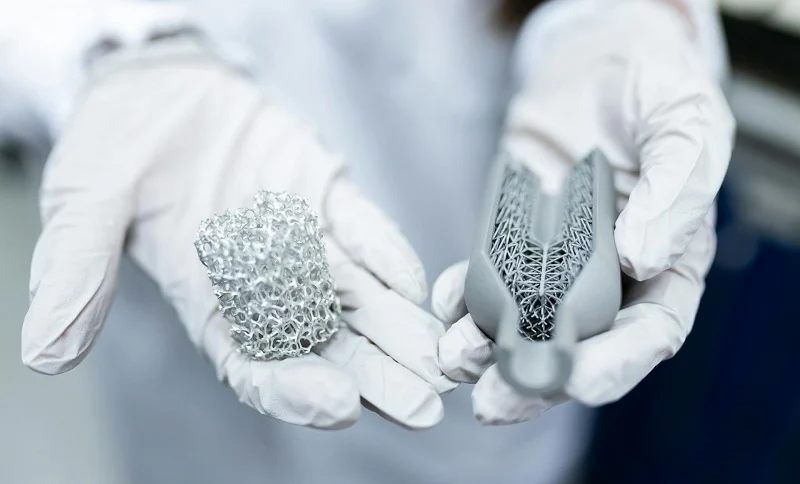
Az orvosi elosztócsöveinek megmunkálásához a megfelelő anyag kiválasztása a biztonság, a sterilizálás és a költségek egyensúlyát jelenti. A fő tényezők a biokompatibilitás, a sterilizáláshoz való kompatibilitás és a mechanikai szilárdság. Ennek az egyensúlynak a megfelelő megtalálása dönti el, hogy az eszköz biztonságosan és megbízhatóan működik-e.
Biokompatibilitás és szabályozási szabványok
Biokompatibilitás és szabályozási szabványoknak való megfelelés
Minden orvostechnikai eszközben használt anyagnak meg kell felelnie az elismert szabványoknak megfelelő biokompatibilitási vizsgálaton. Ezek a vizsgálatok azt ellenőrzik, hogy egy anyag hogyan reagál az élő szövetekkel, és implantátumvizsgálatokon keresztül igazolják a biztonságosságot. Azok az anyagok, amelyek megfelelnek a teszteknek, biztonságosan érintkezhetnek testnedvekkel. Ez fontos az ortopédiai implantátumok és más orvosi implantátumok esetében. A CNC-folyamatnak olyan anyagokat kell használnia, amelyek nem okoznak irritációt. A biokompatibilitás az elsődleges szűrő az anyagkiválasztásban. A CNC-megmunkálási megközelítés nem vezethet olyan szennyeződésekhez, amelyek befolyásolják a biokompatibilitást. Ez kritikus fontosságú az implantátumok esetében.
Beültethető és egyszer használatos eszközökre vonatkozó követelmények
A tervezett felhasználás megváltoztatja az anyagkövetelményeket. A beültethető eszközök esetében az anyagnak évekig kell tartania. Ellen kell állnia a korróziónak, és idővel meg kell őriznie az anyag integritását. Az FDA átfogó vizsgálatokat ír elő az implantátumok esetében. A beültethető alkatrészek CNC megmunkálása szigorúbb tűréshatárokat igényel. Az egyszer használatos elosztókra eltérő szabályok vonatkoznak. Az itt használt biokompatibilis anyagok eltérőek lehetnek. Az egyszer használatos elosztók fém helyett polimert is használhatnak. Ez a választás a teljes CNC-megközelítést befolyásolja. A polimerek megmunkálása eltér a fémek megmunkálásától. A szerszámozás, a sebességek és az előtolás mind változik. Az ortopédiai implantátumoknak továbbra is a legmagasabb minőséget kell biztosítaniuk. A CNC-eljárásnak meg kell egyeznie az anyag tulajdonságaival.
Mechanikai és kémiai tulajdonságok
Szilárdság, korrózióállóság és hőstabilitás
Egy orvosi elosztónak szivárgás nélkül kell elviselnie a nyomást. A szilárdság kritikus fontosságú. A 316L rozsdamentes acél jó korrózióállóságot és szilárdságot kínál. A titánötvözetek magasabb szilárdság-tömeg arányt biztosítanak. Ez fontos a hordozható orvostechnikai eszközök esetében. A hőstabilitás egy másik tényező. Számos orvostechnikai eszköz autoklávos sterilizáláson esik át. Az anyagnak ismételt ciklusokon keresztül meg kell tartania alakját. Ortopéd implantátumok esetében ez a hőstabilitás biztosítja, hogy az implantátum ne deformálódjon. Ezeknek az anyagoknak a CNC-módszere gondos szerszámválasztást igényel. A keményebb anyagok gyorsabban koptatják a szerszámokat. Ez befolyásolja a CNC-megmunkálási költségeket és a ciklusidőt. Az orvostechnikai ipar minden CNC-futtatástól következetes eredményeket követel meg.
Folyadékkompatibilitás és kémiai inertség
Az elosztó folyadékokat vagy gázokat szállít. Az anyag nem reagálhat velük. A kémiai inertség elengedhetetlen. Egyes gyógyszerek korrodálhatják bizonyos fémeket vagy duzzaszthatják a polimereket. A kompatibilitást teszteléssel igazolják. Orvosi alkalmazásokhoz tudni kell, hogy milyen folyadékok áramlanak át az eszközön. Ez határozza meg, hogy fémet, például 316L-t vagy polimert, például PEEK-et használunk-e. A CNC-folyamat az anyag kémiai tulajdonságaitól függően is változik. Egyes anyagok káros port termelnek a CNC-megmunkálás során. Ehhez speciális szellőzés szükséges. Az orvostechnikai eszközök gyártóinak minden tényezőt figyelembe kell venniük.
Költség és megmunkálhatóság közötti kompromisszumok
Nyersanyagköltségek vs. megmunkálási idő
Az anyagköltség csak egy része a képnek. Az anyagköltség gyakran többe kerül, mint maga a nyersanyag. Egy olcsóbb, nehezen megmunkálható anyag növelheti a költségeket. A titán beszerzése és megmunkálása drága. Alacsony sebességet és speciális szerszámokat igényel. De orvosi alkalmazásoknál az előnyök igazolhatják a költségeket. A CNC-megközelítést minden egyes anyaghoz optimalizálni kell. Az orvosi minőségű anyagokkal szerzett tapasztalat megtérül. Egy olyan partnerrel, mint a NOBLE, való együttműködés hozzáférést biztosít az orvostechnikai eszközök gyártásában szerzett szakértelmükhöz. Segítenek optimalizálni a CNC-megközelítést az Ön igényeihez.
Termelési volumenekhez kapcsolódó életciklus-költségelemzés
Nagy volumenű gyártás esetén az alkatrészenkénti kis megtakarítások összeadódnak. Egy gyorsabban megmunkálható anyag több ezer dollárt takaríthat meg. Kis volumenű, egyedi elosztók esetében az anyagköltség kevésbé fontos. A beállítási és programozási idő fontosabb. Ortopéd implantátumok esetében az anyagválasztást gyakran a klinikai igények határozzák meg. Az egyszer használatos elosztók esetében a költség nagyobb tényező. A kulcs a biokompatibilitás, a teljesítmény és a költség egyensúlyban tartása. A CNC-stratégiának összhangban kell lennie a termelési volumennel.
Legjobb anyagok orvosi elosztócsöveinek megmunkálásához
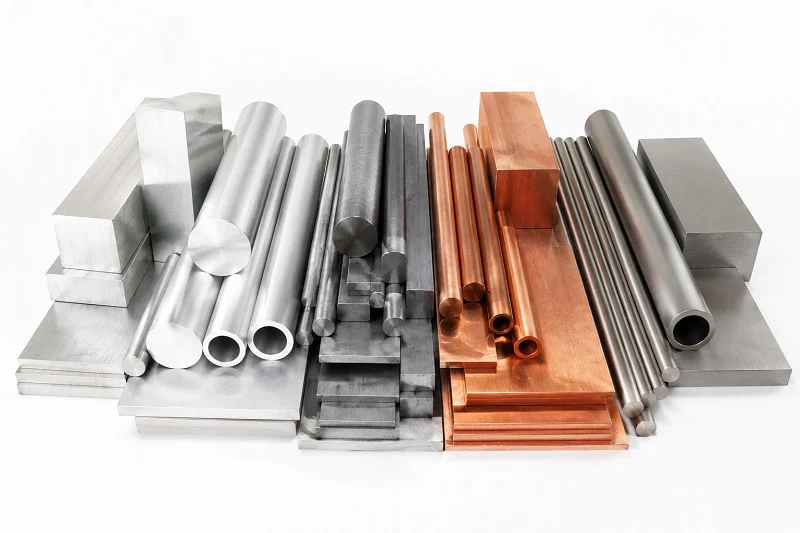
Az orvosi elosztócsöveinek megmunkálásához megfelelő anyag kiválasztása három fő csoportra osztható. Mindegyik csoportnak megvannak a maga előnyei. A választás az eszköztől, a költségvetéstől és a legyártandó alkatrészek számától függ.
Rozsdamentes acél (316L és 17-4 PH)
Tulajdonságok és gyakori alkalmazások
A 316L rozsdamentes acél számos orvosi alkalmazásban szabványos. Jó keverékét kínálja a szilárdságnak, a korrózióállóságnak és a költségeknek. A számok mutatják, miért működik olyan jól. A 316L szakítószilárdsága 580 és 680 MPa között van. A folyáshatára 480 és 580 MPa között van. Az anyag 35-50 százalékkal nyúlik, mielőtt eltörik. Ez azt jelenti, hogy törés nélkül bírja a feszültséget. A keménysége 200 és 230 HV között van.
A molibdén (2–3%) nagymértékben ellenáll a lyukkorróziónak és a réskorróziónak kloridban gazdag környezetben. Ez az, ami elsősorban megkülönbözteti a 316L-t a 304L-től, így a 316L sokkal jobban ellenáll a testnedvekben fellépő korróziónak, és a legjobb választás a nagy igénybevételt jelentő implantátum-alkalmazásokhoz.
| Ingatlanok | Tipikus érték (beépített állapotban) |
| Szakítószilárdság | 580-680 MPa |
| Hozamerősség (0.2%-os eltolás) | 480-580 MPa |
| Szakadási nyúlás | 35-50% |
| Keménység | 200-230 HV |
Ezáltal a 316L acél tökéletes az évekig a testben maradó implantátumokhoz. Eldobható sebészeti eszközökben és endoszkópos eszközökben is megtalálható. A 17-4 PH nagyobb szilárdságot biztosít az extra keménységet igénylő alkatrészekhez. Ezeknek az acéloknak a CNC-megmunkálása éles szerszámokat és jó hűtést igényel. A sebészeti eszközök megmunkálása ezekre a minőségekre támaszkodik az állandó eredmények érdekében. Ortopéd implantátumokhoz a 316L biztosítja a hosszú távú használathoz szükséges szívósságot.
felületi kezelés a tisztaság és a korrózióállóság érdekében
A felületkezelés nagy jelentőséggel bír az orvosi elosztók esetében. A megmunkálás után el kell távolítani a sorjákat és simítani kell a felületet. Az elektropolírozás egy gyakori lépés. Ez egy vékony fémréteget távolít el, és tiszta felületet hagy maga után.
| Állapot | Elért Ra érték |
| Standard elektropolírozás (AISI 316L) | ≤ 0.4 μm |
| Standard ultra nagy tisztaságú alkalmazásokhoz | ≤ 0.38 μm (15 μin) |
| Extrém eset ultramagas tisztaságú alkalmazásokhoz | ≤ 0.25 μm (10 μin) |
Ortopéd implantátumok esetében a sima felület csökkenti a baktériumok megtapadásának esélyét. Segít az alkatrész korrózióállóságának javításában is. A CNC megmunkálási folyamatnak elegendő anyagot kell hagynia a befejező lépésekhez. Ez biztosítja, hogy a végső alkatrész megfeleljen minden követelménynek. Az orvosi ipar megköveteli ezt a precizitási szintet.
Titánötvözetek (5. és 23. osztály)
Magas szilárdság-tömeg arány és biokompatibilitás
A titán a legjobb választás, ha a súly számít. Az 5-ös fokozatú (Ti-6Al-4V) és a 23-as fokozatú acélok kiváló szilárdság-tömeg arányt kínálnak. Ezek az anyagok körülbelül feleannyit nyomnak, mint az acél. A biokompatibilitási teszteken is kiváló eredményekkel teljesítik őket. Ez ideálissá teszi őket olyan implantátumokhoz, amelyeknek tartósnak kell lenniük. Sok ortopéd implantátum titánt használ, mert jól kötődik a csonthoz. Az anyag ellenáll a testnedvek korróziójának. Az orvostechnikai eszközök gyártásához a titán egyedülálló előnyöket kínál. A titán CNC-megmunkálásához tapasztalat és megfelelő szerszámok szükségesek. Az anyag biokompatibilitása miatt az igényes felhasználásokhoz kiváló választás.
Megmunkálási kihívások és költségszempontok
A titán nehezen megmunkálható. Gyorsan felmelegszik és elhasználja a szerszámokat. Alacsony fordulatszámra és nagy hűtőfolyadék-áramlásra van szükség. Ez növeli a megmunkálási időt és a költségeket. Az alapanyag is drágább, mint az acélé. De sok orvosi felhasználásnál az előnyök igazolják az árat. A könnyű és erős alkatrészekhez gyakran titánt használnak. A CNC stratégiának ezt figyelembe kell vennie. Egy olyan partnerrel való együttműködés, amely ismeri a titánt, időt és pénzt takarít meg. A NOBLE mélyreható tapasztalattal rendelkezik ezekkel az anyagokkal az orvosi elosztócsöveinek megmunkálási igényeihez.
Fejlett polimerek (PEEK, ULTEM és polikarbonát)
Könnyű, vegyszerálló és átlátszó
A polimerek más előnyöket kínálnak. Könnyűek és jól ellenállnak a vegyszereknek. A PEEK egy nagy teljesítményű polimer, amely bizonyos felhasználási területeken helyettesítheti a fémet. Ismétlődő sterilizálási ciklusokat is kibír. Az ULTEM jó szilárdságot és hőállóságot kínál. A polikarbonát ideális átlátszó elosztókhoz az ütésállósága miatt. Látható a folyadék áramlása az eszközön keresztül. Ez segít a diagnosztikában és a tesztelésben. Más polimerek, mint például a RADEL, akril, COC és COP jól működnek ragasztott elosztókhoz. A PVC és a poliszulfon is megjelenik bizonyos orvosi alkalmazásokban. A választott anyagok az eszköz igényeitől függenek. Implantátumok esetében a polimerek könnyebb alternatívát kínálnak a fémekkel szemben.
CNC megmunkálás vs. Fröccsöntés polimer elosztókhoz
A gyártási mennyiség határozza meg a legjobb folyamatot. Kis mennyiségek esetén a megmunkálás a megfelelő megoldás. Nincsenek egyedi szerszámköltségek. 500 egység esetén az alkatrészenkénti költség 50 és 150 dollár között mozog. A fröccsöntés 1,000 vagy több egység esetén van értelme. De a szerszámköltség 5,000 és 20 000 dollár között, vagy akár több is lehet.
| Gyártási metrika | CNC megmunkálás | Fröccsöntés |
| Gazdaságos termelési tartomány | 1 - 500 egység | 1,000+ egység |
| Szerszámkészítés költsége | 0 dollár (Nincs egyedi szerszám) | Magas ($5,000-$20,000+) |
| Termelési mennyiség | Alkatrészenkénti költségtartomány | |
| - | - | |
| Prototípus (1-10 alkatrész) | $200-500+ | |
| Kis mennyiség (10-500 darab) | $ 50-150 | |
| Közepes térfogat (500-5,000 alkatrész) | $ 20-50 | |
| Nagy volumenű (5,000-50 000 alkatrész) | $ 10-20 | |
| Tömeggyártás (50,000+ alkatrész) | $ 5-15 |
A PEEK esetében a pozitív homlokszögű, mikroszemcsés tömör keményfém szerszámok működnek a legjobban. A CNC-eljárást minden egyes polimerhez külön kell hangolni. A különböző anyagok eltérő módon forgácsolhatók. A helyes megközelítés időt takarít meg és biztosítja a minőséget. Az implantátumok esetében a megmunkálásnak tisztának és precíznek kell lennie. Az anyagválasztás és a folyamat együttesen biztonságos és megbízható eszközt hoz létre. Az orvostechnikai ipar semmi mást nem követel meg.
A NOBLE, mint Kína vezető gyártópartnere, rendelkezik a szükséges szakértelemmel ahhoz, hogy mindezen anyagokat kezelje az Ön orvosi elosztócsöveinek megmunkálási projektjeihez. Segítenek Önnek zökkenőmentesen átállni a prototípustól a teljes gyártásig.
Orvosi elosztócsöves megmunkálási folyamatok
Az orvosi elosztócsöveinek megmunkálásához szükséges megfelelő eljárás az alkatrész összetettségétől függ. Az egyenes csatornákkal rendelkező egyszerű blokkok jól működnek 3 tengelyes berendezéseken. A ferde portokkal rendelkező összetett kialakításokhoz 5 tengelyes képességre van szükség. A kis, nagy volumenű alkatrészek gyakran svájci gépekre kerülnek. Mindegyik megközelítésnek megvan a maga helye az orvostechnikai eszközök gyártásában.
CNC és a CNC esztergálás
A CNC marás és esztergálás a legtöbb orvosi elosztócső-gyártás gerincét alkotja. Ezek a folyamatok anyagot távolítanak el egy tömör tömbből, hogy csatornákat, portokat és rögzítési elemeket hozzanak létre – a 3 és 5 tengelyes megmunkálás közötti választás megváltoztatja az elérhető geometriákat.
3 tengelyes vs. 5-tengelyes megmunkálás
Egy 3 tengelyes gép az X, Y és Z koordináták mentén mozgatja a vágószerszámot. Jól működik egyenes csatornákkal és egyetlen irányból fúrt portokkal rendelkező elosztókhoz. A beállítás egyszerű, és a ciklusidők kiszámíthatók. Sok egyszer használatos elosztó ebbe a kategóriába tartozik.
Az 5-tengelyes megmunkálás két további tengely körüli elforgatást eredményez. Ez lehetővé teszi, hogy a szerszám szinte bármilyen szögből megközelítse a munkadarabot. Az orvosi CNC megmunkálásnál ez a képesség új tervezési lehetőségeket nyit meg. A ferde portok, ívelt csatornák és alámetszett jellemzők praktikussá válnak. A kompromisszum a magasabb gépköltség és a bonyolultabb programozás.
Gyakorlati szempontból a döntés a geometrián múlik. Ha az elosztónak összetett szögekben lévő nyílásokra van szüksége, akkor az 5 tengelyes megoldás a megfelelő. Ha minden egy vagy két síkban helyezkedik el, a 3 tengelyes megoldás pénzt takarít meg a minőség feláldozása nélkül.
Többtengelyes ferde portokhoz és komplex geometriákhoz
A többtengelyes megmunkálás akkor ragyog, amikor a csatlakozóknak pontos szögben kell találkozniuk. Egy szelepház vagy egy hidraulikus elosztó gyakran ±0.02 mm-es vagy annál szigorúbb valódi pozíciótűrést igényel. Ez a pontossági szint olyan berendezéseket igényel, amelyek több tengelyen is szigorú tűréshatárokat tudnak tartani. A FabVector 5 tengelyes szolgáltatása ±0.005 mm-es pozicionálási pontosságot ír elő berendezéseikhez. Ez a fajta pontosság biztosítja, hogy minden csatlakozó pontosan oda illeszkedjen, ahová a terv megköveteli.
Az orvosi CNC-feldolgozás specifikus műveletei közé tartozik a nagy sík területekhez szükséges felfúrás, a kontúrokhoz szükséges profilmarás, az átmenő furatok fúrása, a süllyesztett rögzítőfejek süllyesztése, a sima felületű furatok dörzsárazása és a belső menetek menetmarása. Minden művelethez saját szerszámstratégia és sebességparaméterek szükségesek. Az orvostechnikai eszközök megmunkálásakor figyelembe kell venni az anyagtulajdonságokat. A titán például lassabb sebességet és nagyobb hűtőfolyadék-áramlást igényel a hőképződés megakadályozása érdekében.
Svájci megmunkálás kisméretű, precíz alkatrészekhez
A svájci megmunkálás más megközelítést kínál a kis alkatrészekhez. A munkadarab forog, miközben egy vezetőperselyen csúszik át. A vágószerszámok mozdulatlanok maradnak, vagy csak kis mértékben mozdulnak el. Ez a kialakítás kivételes támasztást biztosít a forgácsolási zóna közelében, ami csökkenti az elhajlást és javítja a pontosságot.
Előnyök nagy volumenű, szűk tűrésű alkatrészekhez
A svájci gépek kiválóan alkalmasak kisméretű, összetett alkatrészek nagy volumenű gyártására. Szigorú tűréshatárokat tartanak alkatrészről alkatrészre, eltolódás nélkül. Az orvosi elosztórendszerek megmunkálásakor ez az állandóság rendkívül fontos. A betegek biztonsága attól függ, hogy minden egység megfeleljen ugyanazoknak a specifikációknak.
A számok mindent elmondanak. A svájci megmunkálás 30-70%-kal csökkenti a ciklusidőket összetett alkatrészek esetében a hagyományos, többbeállításos esztergáláshoz képest. Vegyünk egy olyan alkatrészt, amelynek elkészítése három beállítással 8 percet vesz igénybe hagyományos berendezéseken. Egyetlen svájci befogás 3 perc alatt elkészül. Ez 62.5%-os ciklusidő-csökkenést jelent. Nagy volumenű gyártás esetén ezek a megtakarítások gyorsan összeadódnak.
Anyaghulladék csökkentése és ciklusidő-hatékonyság
A svájci megmunkálás az anyaghulladékot is csökkenti. A vezetőpersely a vágópont közelében támasztja meg a rudat, ami minimalizálja a rezgést és lehetővé teszi az alkatrészek szorosabb illeszkedését. Kevesebb anyag keletkezik selejtként. Az egyetlen beállításos megközelítés kiküszöböli a több rögzítőelem és az újrarögzítési hibák szükségességét. Ez javítja az orvostechnikai eszközök gyártásának általános hatékonyságát.
Sebészeti eszközök megmunkálásához a svájci gépek könnyedén kezelik a kis átmérőket. Hosszú gyártási sorozatok során is konzisztens eredményeket produkálnak. Az orvosi ipar erre a megbízhatóságra támaszkodik.
Elektromos kisülési megmunkálás (EDM)
Az EDM elektromos szikrákkal távolítja el az anyagot vágószerszámok helyett. Ez az eljárás jól működik kemény anyagok és bonyolult jellemzők esetén, amelyeket a hagyományos megmunkálás nem tud elérni.
Huzalszikraforgácsolás bonyolult belső jellemzőkhöz
A huzalszikraforgácsolás vékony, elektromosan töltött huzalt használ az anyag átvágásához. Kiválóan alkalmas összetett belső alakzatok létrehozására éles belső sarkokkal. A huzal soha nem érinti a munkadarabot, így nincs vágóerő, ami elhajlást okozhatna. Ezáltal a huzalszikraforgácsolás ideális megoldás az orvosi CNC megmunkálás finom részleteinek megmunkálásához.
Bonyolult belső csatornákkal rendelkező elosztók esetén a huzalszikraforgácsolás olyan pontosságot biztosít, amelyet a marás nem tud felülmúlni. Az eljárás edzett anyagokon is működik, ami bővíti az anyagválasztékot.
Süllyedő szikraforgács mély csatornákhoz és éles sarkokhoz
A süllyesztő szikraforgácsolás egy formázott elektródát használ, amely belesüllyed a munkadarabba. Mély csatornákat és éles sarkokat hoz létre, amelyek a hagyományos vágószerszámokat eltörnék. Az elektróda szabályozott szikraforgácsolással adja át alakját a munkadarabnak.
Ez az eljárás mély, keskeny csatornákkal rendelkező elosztókhoz vagy szűk belső sugarú elemekhez alkalmas. A szikraforgácsolás utáni felületkezelés további polírozást igényelhet, de a geometriai pontosság kiváló. A CNC megmunkálás orvosi alkalmazásainál a szikraforgácsolás megoldást kínál, amikor a hagyományos eljárások elérik a határaikat.
PEEK és más polimerek esetében a pozitív homlokszögű és polírozott hornyú, mikroszemcsés tömör keményfém szerszámok működnek a legjobban. Ezek a szerszámok csökkentik a hőképződést és megakadályozzák az anyag elkenődését. A megfelelő szerszámozás teszi a különbséget a tiszta vágás és a tönkrement alkatrész között.
A NOBLE, mint Kína vezető gyártópartnere, szakértelmet biztosít mindezen folyamatokban. Csapatuk segít az ügyfeleknek kiválasztani a megfelelő megközelítést minden projekthez, a prototípus-készítéstől a tömeggyártásig. Ez az útmutatás biztosítja, hogy az orvosi elosztócsöveinek megmunkálási projektje szilárd alapokon induljon.
Orvosi elosztócsöves megmunkálás precíziós követelményei
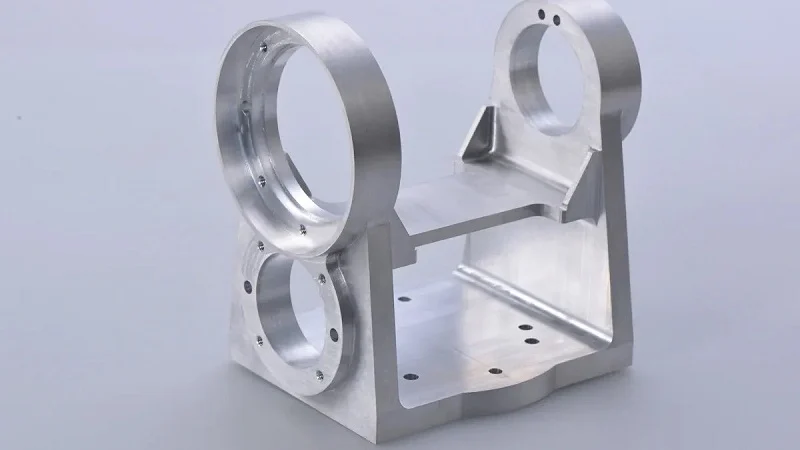
A precízió nem csupán egy divatos szó az orvosi elosztórendszerek megmunkálásában. Ez az, ami megkülönbözteti a működőképes eszközt a meghibásodótól. Amikor egy elosztórendszer érzéstelenítőt vagy gyógyszert adagol, minden apró mérés számít. A betartott tűrések és a kapott felületkezelés közvetlenül befolyásolják a betegbiztonságot és az eszköz teljesítményét. Nézzük meg, mit is jelent valójában a precízió.
Tűrések és méretpontosság
Tipikus tűréshatárok és azok hatása
Az orvosi elosztóknak szűk tűréshatárokra van szükségük. A szokásos gyakorlat szűk tűréshatárokat ír elő a fontos jellemzőknél. Egyes alkalmazásoknál még szigorúbb határértékekre van szükség. Az alábbi táblázat a gyakori tartományokat mutatja:
| Funkció típusa | Tipikus tolerancia | Alkalmazási példa |
| Kikötői helyek | ± 0.02 mm | Folyadékadagoló rendszerek |
| Csatornaátmérők | - | Precíziós áramlásszabályozás |
| Párosodó felületek | - | Tömítő illesztések |
| Menetpozíciók | - | Összeszerelési kompatibilitás |
Ezek a számok nem véletlenszerűek. Egy 0.02 mm-rel eltért port szivárgást okozhat. Egy túl keskeny csatorna elzárja az áramlást. Az implantátumok esetében nagyobb a tét. Az ortopédiai implantátumoknak mikron szintű tűréshatárokra van szükségük ahhoz, hogy megfelelően illeszkedjenek a csonthoz. A megmunkálási folyamatnak minden alkatrészen következetesen be kell tartania ezeket a specifikációkat.
Méretpontosság mérése és ellenőrzése
Amit nem mérsz meg, azt nem tudod megjavítani. A koordináta mérőgépek (CMM-ek) ellenőrzik az orvosi CNC megmunkálási kimenetek kulcsfontosságú méreteit. Ezek az eszközök bemérik az alkatrészt, és összehasonlítják a méréseket a CAD modellel. Nagy volumenű gyártások esetén statisztikai mintavételezéssel ellenőrizhető a minőség. Minden tételt ellenőriznek. Az adatok visszakerülnek a CNC folyamatba, hogy időben észleljék az eltérést. Ez a ciklus az első alkatrésztől az utolsóig a specifikáción belül tartja a megmunkálást.
Felületi kikészítés és tisztaság
Ra értékek és hatásuk a folyadékáramlásra
A felületkezelés befolyásolja, hogy a folyadékok hogyan mozognak a gyűjtőcsövön keresztül. Az egyenetlen felületek turbulenciát és ellenállást hoznak létre. A sima felületek lehetővé teszik a folyadékok szabad áramlását. Folyadékcsatornák esetében az Ra 0.4 µm vagy annál jobb felületkezelés a szabvány. Az alábbi táblázat bemutatja, hogy mit érnek el a különböző felületkezelések:
| Befejezési szint | Ra érték | Tipikus felhasználás |
| Standard megmunkálású | - | Nem kritikus felületek |
| Orvosi fokozat | 0.4 μm | Folyadékcsatornák |
| Ultrasima | ≤ 0.25 μm | Nagy tisztaságú alkalmazások |
A simább felület a baktériumok lerakódását is csökkenti. Ez implantátumok és újrafelhasználható eszközök esetében fontos. A CNC-megmunkálásnak elegendő anyagot kell hagynia a befejező lépésekhez. Nem lehet túl sokat polírozni anélkül, hogy az alkatrész alakja megváltozna.
Sorjátlanítás, passziválás és elektropolírozás
A nyers megmunkálás sorjákat és mikrorepedéseket hagy maga után. Ezek a hibák magukba zárják a szennyeződéseket és gyengítik az alkatrészt. A sorjátlanítás eltávolítja az éles széleket. A passziválás védőoxid réteget hoz létre a rozsdamentes acélon. Az elektropolírozás mikroszkopikus szinten simítja a felületet. A 316L rozsdamentes acél esetében a standard elektropolírozás 0.4 µm vagy jobb Ra értékeket ér el. Ezek a lépések védik a szívócső integritását és meghosszabbítják élettartamát.
A betegbiztonság érdekében az ismételhetőség biztosítása
Folyamatszabályozás és statisztikai elemzés
Az ismételhetőség azt jelenti, hogy minden alkatrész megegyezik az előzővel. Ez az állandóság elengedhetetlen a betegbiztonság érdekében. A folyamatirányítás statisztikai módszereket használ a termelés monitorozására. Az ellenőrző diagramok idővel nyomon követik a kulcsfontosságú méreteket. Ha egy mérés a tűréshatár felé sodródik, a kezelők észreveszik, mielőtt az alkatrészek kikerülnének a specifikációból. Ez a proaktív megközelítés csökkenti a hulladékot, és megakadályozza, hogy a hibás eszközök eljussanak a betegekhez.
A változékonyság csökkentése a nagy volumenű termelésben
A nagy volumenű gyártás súlyosbítja a kis eltéréseket. Egy kissé kopó szerszám hosszú távon is eltolja a méreteket. A rendszeres szerszámcserék és a folyamat közbeni ellenőrzések kordában tartják a változékonyságot. A svájci gépeken és CNC központokon lévő automatizált rendszerek állandó forgácsolási paramétereket biztosítanak. Az egészségügyi precíziós alkatrészek esetében ez a megbízhatóság az, ami megkülönbözteti a megbízható beszállítókat a többitől.
Gyakorlati szempontból egy tapasztalt partnerrel való együttműködés sokat számít. A NOBLE, Kína vezető gyártópartnere, mélyreható szakértelemmel rendelkezik az orvosi elosztócsövek megmunkálásában. Csapatuk tudja, hogyan kell mikron szintű tűréshatárokat tartani a költségek kezelése mellett. Segítenek az ügyfeleknek a prototípustól a tömeggyártásig eljutni a biztonság és a funkcionalitás feláldozása nélkül. Amikor a betegbiztonság az elosztócsövétől függ, olyan partnerre van szüksége, aki ugyanolyan komolyan veszi a pontosságot, mint Ön.
A NOBLE kiválasztása orvosi elosztócsöveinek megmunkálási projektjéhez

Az orvosi elosztócsöveinek megmunkálásához a megfelelő partner kiválasztása ijesztő feladatnak tűnhet. Szüksége van valakire, aki érti az anyagokat, szigorú tűréshatárokat tart, és világosan kommunikál. A NOBLE mindezt biztosítja. Csapatuk az első vázlattól a teljes gyártásig együttműködik Önnel. Nézzük át, mi a legfontosabb egy megmunkálópartner kiválasztásakor.
A műszaki képességek értékelése
Orvosi minőségű anyagokkal kapcsolatos tapasztalat
Nem minden műhely tudja, hogyan kell kezelni a 316L rozsdamentes acélt vagy a PEEK-et. A NOBLE évek óta dolgozik ezekkel az anyagokkal. Gépészeik ismerik a megfelelő sebességeket, előtolásokat és szerszámokat mindegyikhez. Ez a tapasztalat a végső alkatrészben is megmutatkozik. Egy olyan elosztó, amelyet valaki megmunkál, aki ért az anyaghoz, tisztább vágásokat és kevesebb hibát eredményez. A titán CNC-megmunkálása például alacsony sebességet és sok hűtőfolyadékot igényel. A NOBLE csapata ezt tapasztalatból tudja, nem pedig próbálgatásból. Ez a tudás időt és pénzt takarít meg minden projektnél.
Házon belüli képességek a befejezéshez és a teszteléshez
A befejező lépések ugyanolyan fontosak, mint a kezdeti vágások. A sorjátlanítás, a passziválás és az elektropolírozás mind házon belül történik a NOBLE-nál. Nem kell alkatrészeket szállítania egy második beszállítóhoz. Ezáltal a minőség állandó, a határidők pedig rövidek maradnak. A tesztelés is a helyszínen történik. A koordináta-mérőgépek minden tétel méretét ellenőrzik. Ez azt jelenti, hogy kevesebb meglepetés érheti a későbbiekben. A megmunkálási folyamat egy fedél alatt zajlik, ami leegyszerűsíti a kommunikációt és az elszámoltathatóságot.
Minőségirányítási rendszerek értékelése
Tanúsítványok és auditelőzmények
A minőség nem csak egy divatos szó a NOBLE-nál. A mindennapi működésük része. Tanúsítványaik igazolják, hogy szigorú eljárásokat követnek. Rendszeres auditok történnek, és az eredmények a megfelelőségről tanúskodnak. Amikor dokumentációt kér, habozás nélkül rendelkezésre bocsátják. Ez az átláthatóság fontos az orvosi területen. Tudnia kell, hogy alkatrészei minden követelménynek megfelelnek.
Minőségirányítási rendszer tanúsítványai
Két tanúsítvány emelkedik ki az orvosi munkában. Az egyik az általános minőségirányítást fedi le. A másik továbbmegy, és kifejezetten az orvostechnikai eszközök gyártásával foglalkozik. A NOBLE mindkettővel rendelkezik. Ezek a tanúsítványok azt jelentik, hogy folyamataikat dokumentálják, megismételhetőek és auditálják. Az orvosi elosztócsövek megmunkálásakor ez a minőségellenőrzési szint nem képezheti alku tárgyát. Biztosít afelől, hogy minden alkatrész ugyanazon szabványnak felel meg.
Kommunikáció és ellátási lánc megbízhatósága
Prototípus-támogatás és DFM-visszajelzés
A gyárthatósági tervezés (DFM) visszajelzése heteket takaríthat meg a projekteddel. Amikor a NOBLE korán felülvizsgálja a terveidet, még a gyártás megkezdése előtt észreveszik a problémákat. A számok is ezt támasztják alá. A DFM felülvizsgálatok 35-40%-kal csökkentik a tervezési iterációk számát, így a módosítások száma 3-4 körről mindössze 1-2-re csökken. Ez átlagosan 7-10 nap megtakarítását jelenti projektenként. Csapatuk jelzi, ha egy csatorna túl keskeny, vagy a tűréshatár túl szűk. Ez a visszajelzés segít a problémák papíron történő megoldásában a gyártócsarnok helyett.
Skálázhatóság a termelés felpörgetéséhez
Egy jól működő prototípust is skálázni kell. A NOBLE zökkenőmentesen kezeli ezt az átmenetet. Néhány alkatrésszel kezdik a tesztelést, majd a terv validálásával felgyorsítják a termelést. Berendezéseik mind a kis volumenű, mind a nagy volumenű gyártást képesek kezelni. A CNC gépek több ezer alkatrészen futnak következetesen. Ez a skálázhatóság azt jelenti, hogy nem kell új partnert keresni, amikor megnő az igény. Ugyanaz a csapat kezeli a tömeggyártást, amely a prototípust építette.
Gyakorlati szempontból a NOBLE kiválasztása azt jelenti, hogy olyan partnert talál, aki teljes mértékben átlátja a helyzetet. Egyesíti a műszaki szakértelmet, a tanúsított minőséget és az egyértelmű kommunikációt. Ez a kombináció biztosítja, hogy orvosi elosztócsöveinek megmunkálási projektje a kezdetektől a befejezésig a tervek szerint haladjon.
Az anyagválasztásnak és a folyamatválasztásnak meg kell felelnie a klinikai igényeknek. Az orvosi elosztócsövek megmunkálásához a 316L, a titán és a PEEK különböző szerepeket tölt be. A CNC marás összetett geometriákat kezel. A svájci megmunkálás nagy volumenű orvosi alkatrészeket fed le. A CNC folyamatnak meg kell felelnie az orvosi követelményeknek. A precízió védi a betegek biztonságát. Minden CNC-futtatás az orvosi szabványokat követi. A betegbiztonság a CNC pontosságától függ. A CNC-megközelítés tapasztalatot igényel. A CNC szerszámok fontosak az orvosi alkalmazásokban. Az orvosi CNC-megmunkálás eredményeket hoz. A betegbiztonság az első. A biztonság az orvostechnikai eszközök esetében nem képezheti vita tárgyát.
A Nasto szerint az orvostechnikai eszközök gyártói a minőség és a költségek javítása érdekében partnereket keresnek a DFM korai szakaszában történő közreműködésére. A gyártási szempontok integrálása elkerüli a költséges újratervezéseket, ahogy azt a P&Y mérnöki csapata is kijelentette.
Orvosi elosztócsöveinek megmunkálásához vegye fel a kapcsolatot egy orvosi CNC-partnerrel időben. Lépjen kapcsolatba CNC-csapatunkkal orvosi tervfelülvizsgálatért.
Orvosi elosztócsöves megmunkálás GYIK
Milyen tűréshatárokra számíthatok az orvosi elosztócsöveinek megmunkálásakor?
Orvosi elosztócsövek megmunkálásakor a tipikus tűrések akár ±0.02 mm (0.0008 hüvelyk) is lehetnek a csatlakozóhelyeken. A csatornaátmérők és az illeszkedő felületek nagy pontosságot igényelnek, amelynek értékei az adott alkalmazástól függenek. Szigorúbb tűrések is elérhetők, de ezek drágábbak. Csak azt kérdezze meg, amire az eszközének valóban szüksége van.
Hogyan válasszak rozsdamentes acél és titán között?
Válasszon 316L rozsdamentes acélt, ha jó korrózióállóságra van szüksége, és pénzt szeretne megtakarítani. Válasszon titánt, ha a súly fontos, vagy ha magas szilárdság-tömeg arányra van szüksége. A titán drágább és tovább tart a megmunkálása, de implantátumok és hordozható eszközök esetében megéri.
Mikor kell megmunkálni egy polimer elosztót öntés helyett?
Műveljen polimereket, ha kevesebb, mint 500 alkatrészre van szüksége. Nincs egyedi szerszámköltség, így az alkatrészenkénti ár alacsony marad. 1,000 vagy több egység esetén a fröccsöntés olcsóbb, még az 5,000-20 000 dolláros szerszámköltség mellett is. Mindig először prototípusokat munkáljon meg.
Milyen felületkezelésre van szükségük a folyadékcsatornáknak?
Az orvosi elosztócsövek megmunkálásához szükséges folyadékcsatornákhoz Ra 0.4 µm vagy annál jobb felületi érdesség szükséges. Ez a simaság csökkenti a turbulenciát és megakadályozza a baktériumok elszaporodását. A 316L rozsdamentes acél standard elektropolírozása ezt a szintet biztosítja. Nagyon nagy tisztaságú felhasználásokhoz Ra ≤ 0.25 μm szükséges lehet.
Helyettesítheti-e a PEEK a fémet az orvosi elosztókban?
Igen, a PEEK sokféle célra jól használható. Számos sterilizálási cikluson átesik, és ellenáll a vegyszereknek. Könnyebb, mint a fém, és biztonságos a test számára. PEEK megmunkálásakor használjon mikroszemcsés tömör keményfém szerszámokat pozitív homlokszöggel és polírozott hornyokkal. Ez megakadályozza az anyag elkenődését.
Milyen tanúsítványokkal kell rendelkeznie a megmunkáló partneremnek?
Keressen olyan tanúsítványokat, amelyek igazolják a minőségirányítási és orvostechnikai eszközök gyártási képességeit. Ezek írásos és megismételhető folyamatokat jelölnek. Kérjen auditelőzményeket és dokumentumokat. Egy partner, aki megosztja ezeket az információkat, egységes alkatrészeket fog biztosítani Önnek.
Milyen korán kell bevonnom egy megmunkáló partnert?
Vonja be partnerét a tervezési fázisba. A gyárthatósági visszajelzések figyelembevétele 35-40%-kal csökkenti a tervmódosítások számát. A módosítások számát 3-4 körről 1-2-re csökkenti. Ez projektenként 7-10 napot takarít meg. A korai visszajelzés megakadályozza a költséges újratervezést, és segít abban, hogy a projekt ütemterv szerint haladjon.







