
Egy pacemaker-vezeték meghibásodik a beavatkozás közben. Egy inzulinpumpa háza megreped a sterilizálás során. Ezek nem csupán gyártási hibák – ezek élet-halál pillanatok. Az FDA szerint 2010 és 2012 között az alkatrész- vagy anyaghibák a visszahívások 28%-át okozták. Mi különbözteti meg a megbízható orvostechnikai eszközalkatrészeket a veszélyesektől? A válasz három pilléren nyugszik: a megfelelő anyagok kiválasztásán, az intelligens orvostechnikai eszközgyártáson és az átgondolt tervezésen. Minden döntés hatással van a hatósági jóváhagyásra, a betegbiztonságra és a minőségre. Egyetlen rossz lépés a fejlesztés során költséges újratervezést eredményezhet, vagy károsíthatja a betegeket. Ez az útmutató gyakorlati betekintést nyújt az orvostechnikai termékek fejlesztésébe, különös tekintettel az orvostechnikai eszközalkatrészek kritikus szerepére a folyamat minden szakaszában.
Anyagválasztás a számára Orvosi eszköz alkatrészek
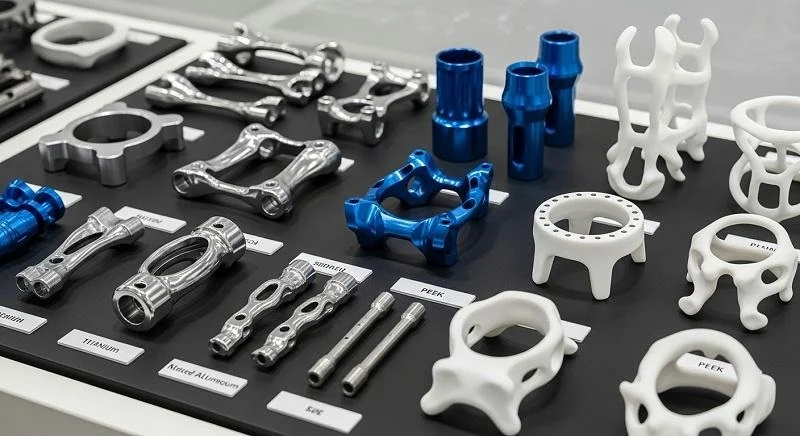
Az anyagválasztás képezi az orvostechnikai eszközök biztonságának és teljesítményének alapját. A megfelelő anyagválasztás sikerre viheti a terméket. A rossz anyag költséges késedelmeket okozhat. A fémek az orvostechnikai eszközök összes alkatrészének körülbelül 80%-ában megtalálhatók. A gyakori opciók közé tartozik a 316L rozsdamentes acél, a titánötvözetek és a kerámiák. Műanyagok esetében a mérnökök gyakran a polipropilént, a polikarbonátot, a PEEK-et vagy a PPSU-t választják. Minden anyagnak megvannak a maga erősségei. A trükk az, hogy ezeket a tulajdonságokat az eszköz igényeihez kell igazítani. Itt kezdenek a legfontosabbak lenni az orvostechnikai eszközök anyagai.
Biokompatibilitás és orvostechnikai eszközök biztonsága
ISO 10993 szabványok
Az ISO 10993 szabvány mércét állít az orvostechnikai eszközök biztonságosságának tesztelésére. Ezek a szabványok irányítják, hogyan értékelik a gyártók az anyagok és a test közötti kölcsönhatásokat. A cél egyszerű: biztosítani, hogy az eszköz ne okozzon kárt. Az orvostechnikai eszközök gyártása során ezen szabványok betartása nem opcionális. Ez a hatósági jóváhagyás követelménye. Az orvostechnikai eszközökben használt minden anyagnak át kell mennie ezeken a vizsgálatokon. A vizsgálatok hatóköre attól függ, hogy az eszköz hogyan és hol érintkezik a testtel. Egyes vizsgálatok a rövid távú hatásokat vizsgálják. Mások a hosszú távú expozíciót vizsgálják.
Citotoxicitási, szenzibilizációs és irritációs vizsgálatok
A citotoxicitási vizsgálatok azt vizsgálják, hogy egy anyag elpusztítja-e a sejteket. A szenzibilizációs vizsgálatok allergiás reakciókat keresnek. Az irritációs vizsgálatok a bőrpírt vagy duzzanatot vizsgálják. Ezek az első lépések a biokompatibilitás bizonyításában. A legtöbb orvostechnikai eszköz anyagára vonatkoznak. Még az orvostechnikai eszközökben használt általános anyagoknál is szükség van ezekre a vizsgálatokra. Az eredmények segítenek a mérnököknek eldönteni, hogy egy anyag biztonságos-e a rendeltetésszerű felhasználásra. Ezen vizsgálatok sikeres teljesítése kulcsfontosságú mérföldkő a fejlesztési folyamatban.
Beültethető és nem beültethető követelmények
A szabályok attól függően változnak, hogy egy eszköz mennyi ideig érintkezik a testtel. A felszíni eszközökre a legkevésbé szigorú szabályok vonatkoznak. A beültethető eszközökre a legtöbb. Egy olyan orvostechnikai eszköz, amely évekig a testben marad, több vizsgálatot igényel, mint egy olyan, amelyet csak néhány percig használnak. Ez befolyásolja, hogy mely orvostechnikai eszközök anyagai közül választhat. A beültethető eszközök gyakran PEEK-et, titánötvözeteket vagy kerámiát használnak. Ezek az anyagok hosszú múltra tekintenek vissza a biztonságuk terén. A nem beültethető eszközökhöz a gyakran használt biokompatibilis anyagok szélesebb skálája használható. A vizsgálati követelmények irányítják a kiválasztási folyamatot. A biokompatibilitási vizsgálatok képezik e munka alapját.
Sterilizációs kompatibilitás
Etilén-oxid, gamma és gőzmódszerek
A sterilizálás minden orvostechnikai eszköz esetében elengedhetetlen. A választott módszer az anyagtól függ. A gőz tartós tárgyakhoz, például fémszerszámokhoz használható. De tönkreteszi a hőérzékeny műanyagokat. Az etilén-oxid (EtO) jól behatol az összetett szerkezetekbe. A legtöbb anyaggal működik. A gamma-sugárzás alkalmas az egyszer használatos eszközökhöz. De lebonthat egyes műanyagokat. A hidrogén-peroxid gázplazma hőérzékeny tárgyakhoz, például távcsövekhez és elektronikai eszközökhöz használható. Minden módszernek megvan a saját anyagkompatibilitási profilja. A korai tesztelés segít elkerülni a meglepetéseket.
Az egyszer használatos eszközöket jellemzően a gyártó sterilizálja. Etilén-oxidot, gamma-sugárzást vagy elektronsugaras sugárzást használnak. A többször használatos eszközöket a végfelhasználó sterilizálja. Gyakran gőzautoklávon mennek keresztül. Ez a különbség befolyásolja az anyagválasztást. A sterilizálás által befolyásolt főbb polimer tulajdonságok közé tartozik a szakítószilárdság, az ütésállóság, a hőállóság és a színtartás. Az olyan anyagokat, mint a polikarbonát, a PMMA és a hőre lágyuló elasztomerek, úgy tervezték, hogy minimalizálják a sterilizálás utáni változásokat.
Anyaglebomlás sterilizálás után
A sterilizálás megváltoztathatja az anyag tulajdonságait. Például a 25–50 kGy dózisú gamma-sterilizálás nem okoz mechanikai tulajdonságromlást a PEEK-ben. A szakítószilárdság és a modulus nagyrészt változatlan marad. A Charpy-ütőszilárdság körülbelül 15–25%-kal csökken nagyon nagy, 1000 Mrad (10 000 kGy) dózisok után. De 6 kJ/m² felett marad (bevágott). Ez elegendő szerkezeti alkalmazásokhoz. A gőzsterilizálás egyes anyagokban észrevehetőbb változásokat okozhat. A sterilizálás utáni tesztelés kulcsfontosságú. Megerősíti, hogy az anyag továbbra is a vártnak megfelelően működik. Az anyagkompatibilitási tesztelés segít a megfelelő sterilizálási módszer kiválasztásában.
| Sterilizálási módszer | Anyagkompatibilitási megjegyzések |
| Gőz | Tartós anyagokkal működik; nem hőérzékeny műanyagokhoz vagy elektronikához |
| Vaku | Csak olyan készülékekhez, amelyek gyorsan, magas hőmérsékletű gőzt kezelnek |
| Hidrogén-peroxid gázplazma | Ideális hő- és nedvességre érzékeny eszközökhöz; cellulóz alapú anyagokhoz nem alkalmas |
| Perecetsav | Néhány műanyaghoz és fémhez működik; korlátozott anyagkompatibilitás |
| Etilén-oxid (EtO) | A legtöbb anyaggal működik; nagyszerű összetett összeállításokhoz |
| Sugárzás | Egyszer használatos eszközökhöz jó; egyes műanyagokat lebonthat |
| Száraz hő | Csak hőálló tárgyakhoz, például üvegáruhoz |
| Ózon | Néhány műanyaghoz működik, de vannak kihívásai |
Csomagolási és eltarthatósági szempontok
A sterilizálás nem ér véget az eszközzel. A csomagolásnak sterilnek kell lennie. Az anyagkompatibilitás a csomagolásra is kiterjed. Az eltarthatósági idő tesztelése igazolja, hogy az eszköz hosszú ideig steril marad. A csomagolóanyag nem léphet reakcióba a sterilizálási módszerrel. Meg kell védenie az eszközt a szennyeződéstől is. Ez az orvostechnikai eszközök gyártási folyamatának része. A megfelelő megoldás megakadályozza a visszahívásokat és védi a beteget. A minőség a részletekre való odafigyelésből fakad.
Orvostechnikai eszközök alkatrészeinek mechanikai tulajdonságai
Szakítószilárdság, rugalmasság és fáradási ellenállás
A mechanikai tulajdonságok határozzák meg, hogyan viselkedik egy eszköz terhelés alatt. A szakítószilárdság azt méri, hogy egy anyag mekkora húzóerőt bír el. A rugalmasság megmutatja, hogy mennyire hajlítható törés nélkül. A kifáradási ellenállás megmutatja, hogy mennyi ideig bírja ismételt használat mellett. Ezek a tulajdonságok fontosak az orvostechnikai eszköz teljesítménye szempontjából. Egy katéternek rugalmasságra van szüksége. Egy csontcsavarnak szakítószilárdságra van szüksége. Egy szívbillentyűnek kifáradási ellenállásra van szüksége. A megfelelő egyensúly az alkalmazástól függ. A tervezési döntések befolyásolják ezeket a tulajdonságokat.
Környezeti tényezők: hőmérséklet, vegyszerek, UV-sugárzás
Az eszközök különböző környezeteknek vannak kitéve. Némelyik sterilizálás során magas hőhatásnak van kitéve. Mások erős vegyszerekkel érintkeznek. Egyesek tárolás közben UV-fénynek vannak kitéve. Ezek a körülmények idővel befolyásolják az anyagokat. A hőmérséklet meglágyíthatja a műanyagokat. A vegyszerek duzzanatot vagy repedést okozhatnak. Az UV elszíneződést vagy ridegséget okozhat. A valós körülmények között történő tesztelés elengedhetetlen. Ez segít kiválasztani a megfelelő anyagot minden egyes alkalmazáshoz. A higiéniai követelmények is befolyásolják az anyagválasztást.
A teljesítmény, a költségek és az elérhetőség egyensúlyban tartása
A legjobb anyag sem számít, ha nem lehet beszerezni. A mérnököknek egyensúlyt kell teremteniük a teljesítmény, a költségek és az ellátás között. Néha egy valamivel gyengébb anyag jobban működik, mert könnyebb beszerezni. Máskor a legjobb teljesítményre van szükség a költségektől függetlenül. Itt válik nehézzé az orvosi minőségű anyagok kiválasztása. Meg kell felelni minden biztonsági és teljesítménykövetelménynek. De a költségvetésen belül is kell maradni. Az ellátási láncnak pedig megbízhatónak kell lennie. Ez az egyensúlyozás minden sikeres fejlesztési projekt része. A minőség a gondos tervezésből és tesztelésből fakad. A megfelelő, szabályozási tapasztalattal rendelkező partner segíthet eligazodni ezekben a választásokban. A szabványoknak való megfelelés nem képezheti vita tárgyát.
A betegbiztonság támogatása azt jelenti, hogy minden lépésben okos döntéseket kell hozni. Az anyagválasztástól a végső tesztelésig minden döntés befolyásolja az eredményt. Az olyan általánosan használt biokompatibilis anyagok, mint a PEEK és a titán, bizonyított teljesítményt nyújtanak. Ezen általánosan használt biokompatibilis anyagok megértése kulcsfontosságú a jó döntések meghozatalához. Az orvostechnikai eszközök anyagainak szigorú szabványoknak kell megfelelniük. Az általánosan használt biokompatibilis anyagok számos lehetőséget kínálnak. Az orvostechnikai eszközök anyagainak számos tényezőt kell egyensúlyba hozniuk. A tervezési döntések is nagy szerepet játszanak. Az anyagválasztás mindennek az alapja.
Orvostechnikai eszközök alkatrészeinek gyártási folyamatai
Miután kiválasztotta az anyagokat, a következő nagy kérdés: hogyan is készül valójában az alkatrész? A választott gyártási folyamatoknak meg kell egyezniük az anyagválasztással és a szükséges egységek számával. Egy több millió egységre gyártott alkatrész más megközelítést igényel, mint egy egyetlen beteg számára készült egyedi implantátum. Nézzük meg az orvostechnikai eszközök alkatrészeinek gyártásának három fő útvonalát.
Fröccsöntés orvostechnikai eszközök alkatrészeinek gyártásához
A fröccsöntés utat nyit a nagy volumenű gyártásban. Az eljárás műanyag pelleteket olvaszt meg, nyomás alatt acélformába préseli őket, majd kész alkatrészekké hűti le. A ciklusidők másodpercek alatt lefutnak, amint a forma elkészül. Ez a sebesség tökéletessé teszi a tömegtermeléshez.
Nagy volumenű vs. Kis volumenű gyártás
A költségek nagyban változnak a mennyiségtől függően. A fröccsöntés nagy előzetes beruházást igényel a formatervezésbe és -gyártásba. Csak a szerszámok előállítása 2-6 hétig is eltarthat. De amint a forma elkészül, az alkatrészenkénti költségek meredeken csökkennek. Nagy volumenű gyártás esetén semmi sem veri ezt. A kis volumenű gyártás mást mutat. A forma költsége nehezen indokolható mindössze néhány száz alkatrész esetében. Ezekben az esetekben a CNC megmunkálás vagy az additív gyártás gyakran logikusabb. Az alábbi táblázat a legfontosabb kompromisszumokat mutatja.
| Tényező | Fröccsöntés | CNC megmunkálás |
| Ciklusidő | Gyors (másodperc) a forma elkészítése után | Hosszabb, minden alkatrész külön megmunkálva |
| Előzetes befektetés | Magas (formatervezés és -készítés) | Alacsony (gépbeállítás és anyag) |
| kötet | A legjobb nagy mennyiségű gyártáshoz | Legjobb kis és közepes volumenű, egyedi alkatrészekhez |
| Rugalmas kialakítás | Korlátozott, miután a forma elkészült | Nagy rugalmasság, könnyen módosítható CAD |
| átfutási idő | 2-6 hét (formakészítés) | 1-2 hét (szerszám nélkül) |
| Alkatrészenkénti költség | Alacsony méretarányban | Alkatrészenként magasabb |
Szerszámtervezés és formaáramlás-elemzés
A formatervezés sikerre viheti vagy tönkreteheti a projektet. Itt válik a legjobb barátoddá a formaáramlás-elemzés. Ez a szimulációs eszköz megjósolja, hogyan fog a műanyag átfolyni a formán, mielőtt bármilyen acélt vágnál. Korán felismeri a problémákat, megkímélve a költséges utólagos megmunkálástól. Az előnyök kézzelfoghatóak:
- Megakadályozza a költséges szerszám-újramegmunkálást az acél vágása előtti áramlási problémák azonosításával
- Optimalizálja a kapu és a futó elhelyezését az egyenletes kitöltéshez, a selejt csökkentéséhez
- Csökkenti a ciklusidőket a hűtési fázis szimulációjával és optimalizálásával
- Javítja az alkatrész szilárdságát és méretstabilitását egyenletes nyomáseloszlás révén
- Javítja a felületi minőséget a hibákra hajlamos területek pontos meghatározásával
Egy orvostechnikai eszközöket gyártó cég a saját kárán tanulta meg ezt a leckét. Fröccsöntött alkatrészekhez nejlont használtak, de vetemedési problémákba ütköztek, amelyek miatt a síkfelület-vizsgálat nem ment keresztül. Miután a tervezési változtatások és a szerszámmódosítások kudarcot vallottak, folyásirányítási elemzést végeztek a nejlon és a PC/ABS összehasonlításával. A szimuláció azt jósolta, hogy a PC/ABS kisebb alakváltozást mutat a szilárdság feláldozása nélkül. Anyagváltást végeztek, új szerszámokat építettek, és legyártották a szükséges precíziós alkatrészeket. Ez a szimuláció ereje az anyagválasztás irányításában.
Folyamatellenőrzés és minőségellenőrzés
Az orvostechnikai eszközök alkatrészeinek fröccsöntése szigorú folyamatellenőrzést igényel. Nem lehet csak úgy beállítani egy gépet, és reménykedni a legjobbban. Minden paramétert dokumentálni kell. A hőmérséklet, a nyomás, a hűtési idő és a ciklusidő mind rögzített. Ez a folyamatellenőrzés biztosítja, hogy minden alkatrész azonos legyen az előzővel. A minőségellenőrzés túlmutat magán a gépen. Minden orvosi polimerhez külön szárítók tartoznak, amelyek megakadályozzák a keresztszennyeződést. A zárt anyagmozgató rendszerek minimalizálják a levegőben szálló részecskeszennyeződést. A teljesen elektromos fröccsöntő gépek kiküszöbölik a hidraulikus folyadék szennyeződésének kockázatát. A gyártás utáni szétszerelés és tisztítás elkerüli a korábbi sorozatokból származó maradványokat. Egy házon belüli analitikai laboratórium CT-vizsgálatokkal és DSC-vel támogatja a minőségellenőrzést a teljes folyamat során.
CNC megmunkálás komplex alkatrészekhez
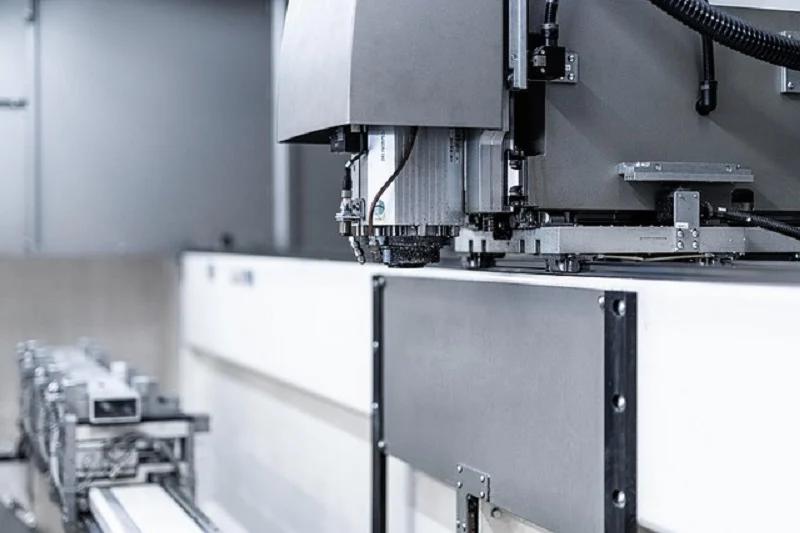
A CNC megmunkálás során anyagot távolítanak el a tömör tömbből a végső forma létrehozásához. Páratlan pontosságot és anyagrugalmasságot kínál. A szűk tűréshatárokkal rendelkező bonyolult alkatrészek esetében ez a módszer gyakran a legjobb megoldás.
Megfelelő anyagok és szigorú tűrések
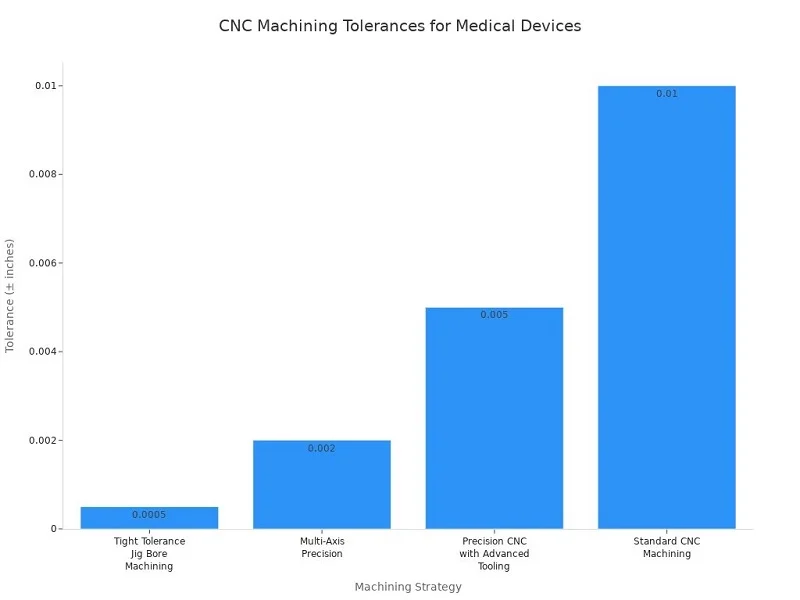
A CNC megmunkálás számos anyaggal működik. Az olyan fémek, mint a 316L rozsdamentes acél és a titánötvözetek gyönyörűen megmunkálhatók. Az olyan műanyagok, mint a PEEK és a polikarbonát, szintén jól működnek. Az igazi előny a méretpontosságban rejlik. A standard CNC megmunkálás ±0.010 hüvelyk pontosságot ér el. A fejlett szerszámokkal végzett precíziós beállítások ±0.005 hüvelyket is elérnek. A többtengelyes gépek ±0.002 hüvelyket is elérnek. A legigényesebb alkalmazásokhoz a szűk tűrésű sablonfurat-megmunkálás ±0.0005 hüvelyk pontosságot ér el.
Felület kidolgozása és másodlagos műveletek
A felületkezelés fontosabb, mint azt a legtöbb ember gondolja. Az egyenetlen felületek baktériumokat hordozhatnak és veszélyeztethetik a sterilizálást. A kutatások azt mutatják, hogy az Ra 0.8 µm-nél durvább felületek biofilm-tárolóként működnek. A sebészeti eszközökhöz ajánlott érték Ra 0.4–0.8 µm között van. Az elektropolírozás hatékony megoldást kínál fém alkatrészekhez.
Az elektropolírozás simítja a mikroszkopikus csúcsokat, javítja a korrózióállóságot és fokozhatja a tisztíthatóságot. Ez a felületkezelési művelet kifejezetten rozsdamentes acél kanülökön, minimálisan invazív eszközökön és folyadékkal érintkező alkatrészeken alkalmazható, ahol a felületkezelés közvetlenül befolyásolja a szerves szennyeződések és a mikrobiális terhelés eltávolításának képességét a tisztítás során.
Az elektropolírozás körülbelül 50%-kal csökkenti a felületi érdességet, miközben korrózióálló passzív oxidréteget képez. Ez a kombináció fokozza a tisztíthatóságot és a sterilizálás tartósságát ismételt autoklávos ciklusok során.
Prototípuskészítés vs. gyártási megmunkálás
A CNC megmunkálás prototípus- és gyártási feladatokat is ellát. Prototípusok esetén gyors átfutási időt és egyszerű tervmódosításokat kínál. Gyorsan elvégezheti a munkát anélkül, hogy drága szerszámokra kellene költenie. A házon belüli CNC megmunkálás lehetővé teszi a gyors prototípus-készítést és a fröccsöntött alkatrészekhez összetett jellemzők hozzáadását. Gyártás terén a CNC hatékonyan kezeli a kis és közepes volumeneket. Jól működik olyan egyedi alkatrészekhez is, amelyek nem indokolják a szerszám használatát. A CAD-fájlok módosításának és a gépek újraprogramozásának rugalmassága ideálissá teszi a folyamatosan fejlődő tervekhez.
Additív gyártás egyedi alkatrészekhez
Az additív gyártás, vagy más néven 3D nyomtatás, rétegről rétegre építi fel az alkatrészeket. Kiválóan alkalmas olyan geometriák létrehozására, amelyeket a hagyományos módszerekkel nem lehet elérni.
FDM, SLA és SLS technológiák
Három fő technológia uralja az orvosi 3D nyomtatást. Az FDM (Fused Deposition Modeling) rétegekben extrudálja az olvasztott műanyag szálat. Megfizethető és kiváló prototípusokhoz. Az SLA (Stereolitográfia) UV-fényt használ a folyékony gyanta kikeményítéséhez. Simább felületeket és finomabb részleteket hoz létre. Az SLS (Selective Laser Sintering) lézerrel olvasztja össze a porrészecskéket. Erős, funkcionális alkatrészeket hoz létre tartószerkezetek nélkül. Minden technológia más igényeket és anyagokat elégít ki.
Páciensspecifikus és komplex geometriák
Az additív gyártás a páciensspecifikus eszközök esetében ragyog. Az egyedi implantátumok, sebészeti vezetősablonok és anatómiai modellek mind profitálnak ebből a megközelítésből. A technológia olyan összetett belső csatornákat és rácsszerkezeteket kezel, amelyeket a megmunkálás nem tud előállítani. Egyedi vagy kis volumenű alkatrészek esetében a 3D nyomtatás gyakran felülmúlja a hagyományos módszereket. Az alkatrész geometriája kulcsszerepet játszik ebben a döntésben. A fröccsöntés és az additív gyártás jellemzően jobban kezeli az összetett geometriákat. A CNC megmunkálás szélesebb anyagválasztékot és nagyobb méretpontosságot kínál a végtermékek számára.
Utófeldolgozási és szabályozási szempontok
A 3D nyomtatott alkatrészek ritkán kerülnek ki használatra készen. Az utófeldolgozási lépések, mint például a tartóelemek eltávolítása, a felület simítása és a sterilizálás, időt és költségeket igényelnek. A szabályozási szempontok is eltérőek. Az FDA különös gondossággal kezeli a 3D nyomtatott orvostechnikai eszközalkatrészeket. A folyamat validálása kritikus fontosságú, mivel a rétegenkénti konstrukció változékonyságot okozhat. Minden nyomtatási sorozat dokumentációt és minőségellenőrzést igényel. Az orvostechnikai eszközök gyártása esetében ez azt jelenti, hogy különös figyelmet kell fordítani az állandóságra és a nyomon követhetőségre.
A gyártási folyamatok közötti választás az Ön konkrét igényeitől függ. A mennyiség, a komplexitás, az anyag és a költségvetés mind szerepet játszik a döntésben. Sok vállalat kombinálja a módszereket. 3D nyomtatást használnak prototípusokhoz, CNC-t egyedi alkatrészekhez, fröccsöntést pedig tömeggyártáshoz. Ez a hibrid megközelítés maximalizálja a hatékonyságot a fejlesztés minden szakaszában.
Az olyan partnerek, mint a NOBLE, szakértelmet biztosítanak mindezen gyártási folyamatokban. Kína vezető gyártópartnereként a NOBLE segítséget nyújt a prototípus-készítésben és a tömeggyártásban. Szakértelmük kiterjed a CNC megmunkálásra, a fröccsöntésre és a befejező műveletekre. Ez a teljes körű szolgáltatást nyújtó megközelítés leegyszerűsíti az utat a koncepciótól a gyártásig. Egyetlen, a fém- és műanyag-feldolgozást egyaránt tudó partnerrel együttműködve leegyszerűsítheti az ellátási láncot, és minden alkatrész esetében biztosíthatja az állandó minőséget.
Orvostechnikai eszközök alkatrészeinek tervezési szempontjai
A dizájn mindent összeköt. Kiválaszthatod a tökéletes anyagot és a megfelelő gyártási folyamatot, de egy rossz tervezés is elbuktathatja a projektedet. Az alkatrész alakja, felületkezelése és az, hogy milyen érzés a sebész kezében, mind befolyásolja az eredményt. A jó tervezés megkönnyíti a gyártást, tisztán tartja az eszközöket, és segít a felhasználóknak biztonságosan kezelni azokat. Itt kel igazán életre az orvostechnikai eszközök tervezése.
Gyártható tervezés (DFM)
A gyárthatóságot szem előtt tartó tervezés azt jelenti, hogy olyan alkatrészeket hozunk létre, amelyek könnyen gyárthatók a funkcionalitás feláldozása nélkül. Ez egy olyan filozófia, amely minden döntést meghatároz, a kezdeti vázlattól a végső gyártási sorozatig. Ha a gyártást szem előtt tartva tervezünk, időt, pénzt és frusztrációt takarítunk meg a későbbiekben. A DFM kiküszöböli a nem létfontosságú tervezési elemeket, ami csökkenti az anyag- és munkaköltségeket. Emellett leegyszerűsíti a szerszámozást és javítja az áteresztőképességet, közvetlenül csökkentve a gyártási költségeket. A cél egyszerű: az alkatrész tökéletesen működjön, miközben a lehető legegyszerűbben gyártható legyen.
Geometria egyszerűsítése a termelési hatékonyság érdekében
Az összetett formák lenyűgözőek, de az előállításuk drágább. Minden egyes görbe, furat és jellemző növeli a megmunkálási időt vagy a forma bonyolultságát. A geometria egyszerűsítése csökkenti a termelési költségeket és felgyorsítja a ciklusidőket. Az alkatrészek és a gyártási folyamatok szabványosítása a termékcsaládokon át leegyszerűsíti a műveleteket és csökkenti a termelés változékonyságát. Ez a stratégiai megközelítés csökkenti az egységköltségeket, miközben javítja az egységességet. Az orvostechnikai eszközök gyártásában a szabályozási megfelelés fix költségeket okoz, amelyek a nagyobb volumenből profitálnak. Tehát az egyszerűbb, jól skálázható tervek üzletileg kifizetődőek.
Vegyünk egy kézi diagnosztikai eszköz házát. Egy lekerekített sarkú téglalap alakú doboz öntése olcsóbb, mint egy összetett görbékkel rendelkező szerves forma. Az egyszerűbb változat továbbra is tökéletesen működik. Csak a gyártása olcsóbb. Ez a különbség akkor számít, ha több ezer egységet gyártunk. A nehezen összeállítható szerelvények tervezése a selejt és az újrafeldolgozás költségeit is csökkenti. Minden egyszerűsítés összeadódik.
Merülési szögek, falvastagság és bordakialakítás
A fröccsöntésnek megvannak a maga szabályai. Kövesse őket, és az alkatrészek tiszták lesznek. Ha figyelmen kívül hagyja őket, vetemedéssel, süllyedésnyomokkal és beragadt alkatrészekkel fog szembesülni. Íme a fröccsöntött orvostechnikai eszközök alkatrészeinek legfontosabb irányelvei:
- Ellenőrizze a falvastagság egyenletességét és megfelelőségét, és használjon bordákat vagy merevítőket szerkezeti alátámasztáshoz.
- Győződjön meg arról, hogy a sugarak elég nagyok az üregek és a vetemedés elkerülése érdekében.
- Kerekítse le az összes éles sarkot lekerekített élekkel a formaleválás elősegítése érdekében.
- Adjon meg elegendő huzatszöget a sérülések elkerülése érdekében az alkatrész kidobása során.
- Győződjön meg arról, hogy a felületkezelés megfelel az SPI (Műanyagipari Társaság) irányelveinek.
- Az alkatrész-tűrések áttekintése és beállítása a fröccsöntési folyamatnak megfelelően.
A ferde szögek a függőleges falakon található kis kúposságok, amelyek lehetővé teszik az alkatrész kilökődését a formából. Ezek nélkül az alkatrész beragad vagy megsérül a kilökés során. A falvastagság befolyásolja a hűtési időt és a szerkezeti integritást. Az egyenletes falak megakadályozzák a süllyedési nyomokat és a belső feszültségeket. A bordák a falvastagság növelése nélkül növelik a szilárdságot. Ezek a részletek jelentéktelennek tűnnek, de döntőek a gyártási sorozat sikerében. Egy olyan partner, mint a NOBLE, a folyamat elején DFM visszajelzést ad, és ezeket a problémákat még a szerszámozás megkezdése előtt észreveszi.
Az összeszerelési lépések és az alkatrészek számának minimalizálása
Kevesebb alkatrész kevesebb problémát jelent. Ez egyszerű igazság az orvostechnikai eszközök gyártásában. A koncepciógenerálás során az egyszerűség és a megbízhatóság gyakran kéz a kézben járnak. Az alkatrészszám csökkentése közvetlenül támogatja a megbízhatóságot. A DFMAI (gyártáshoz, összeszereléshez és ellenőrzéshez való tervezés) optimalizálása kulcsfontosságú az orvostechnikai eszközök megbízhatóságának eléréséhez és demonstrálásához. Az alkatrészek minimalizálása a DFMAI alapvető stratégiája, mivel a kevesebb alkatrész leegyszerűsíti az összeszerelést, az ellenőrzést és a minőségellenőrzést.
Több funkció egyetlen komponensbe való kombinálása csökkenti az érvényesítési követelményeket és az összeszerelési lépéseket. Emellett leegyszerűsíti a készletgazdálkodást is. Egyetlen, három funkciót ellátó fröccsöntött alkatrész jobb, mint három különálló, összeszerelést igénylő alkatrész. Kevesebb alkatrész kevesebb potenciális meghibásodási pontot is jelent. Egy orvostechnikai eszköz esetében ez közvetlenül a jobb betegbiztonsághoz vezet. A tűréshatárok racionalizálása is segít. Ha csak a funkcióhoz ténylegesen szükséges pontosságot adjuk meg, az minimalizálja a megmunkálási és ellenőrzési költségeket. A projektek közötti anyagszabványosítás kihasználja a meglévő dokumentációt, és elkerüli az újraminősítési költségeket.
Tisztíthatóság és felületkezelés
A kórházak tiszta eszközöket követelnek. Ez nem képezheti vita tárgyát. Az orvostechnikai eszközök alkatrészeinek felületkezelése közvetlenül befolyásolja, hogy mennyire jól tisztíthatók és sterilizálhatók. Az érdes felületek magukba zárják a baktériumokat és ellenállnak a tisztításnak. A sima felületek könnyen tisztíthatók. A felületi textúra és a higiénia közötti kapcsolat kritikus fontosságú az orvostechnikai berendezések tervezésében. A választott anyagok a kórházi környezetben a tisztíthatóságot és a megfelelőséget is befolyásolják. Egyes anyagok jobban ellenállnak a kémiai tisztítószereknek, mint mások. Egyesek pedig ellenállnak az ismételt sterilizálásnak anélkül, hogy lebomlanának.
Felületi érdesség és bakteriális tapadás
A baktériumok imádják az érdes felületeket. A mikroszkopikus barázdák és mélyedések búvóhelyet biztosítanak számukra a tisztítószerek elől. A kutatások azt mutatják, hogy a felületi érdesség közvetlenül összefügg a baktériumok tapadásával. Az alábbi táblázat a baktériumok megtapadásának minimalizálására vonatkozó ajánlott értékeket mutatja.
| Felületi érdesség paraméter | Ajánlott érték | Klinikai hatás |
| Átlagos érdesség (Sa) | 0.2 μm alatt | Hatékonyan gátolja a baktériumok megtapadását; a patogén sejtek (0.5–2.0 μm) nem tudnak megkötni |
| Sa (szabályozott tartomány) | 0.2–0.5 μm | Kettős optimális teljesítmény: antibakteriális + elősegíti a csontosodást |
| Ra (ultraprecíziós megmunkálás) | Állandóan 0.4 μm alatt | Megszünteti a mikroüregeket; minimalizálja a baktériumok megtapadását a nagy tisztaságú implantátumok érdekében |
| Ra (magas kockázatú tartomány) | 0.8–1.5 μm | Ideális mikrokörnyezetet teremt az S. aureus és a P. aeruginosa biofilmképződéshez |
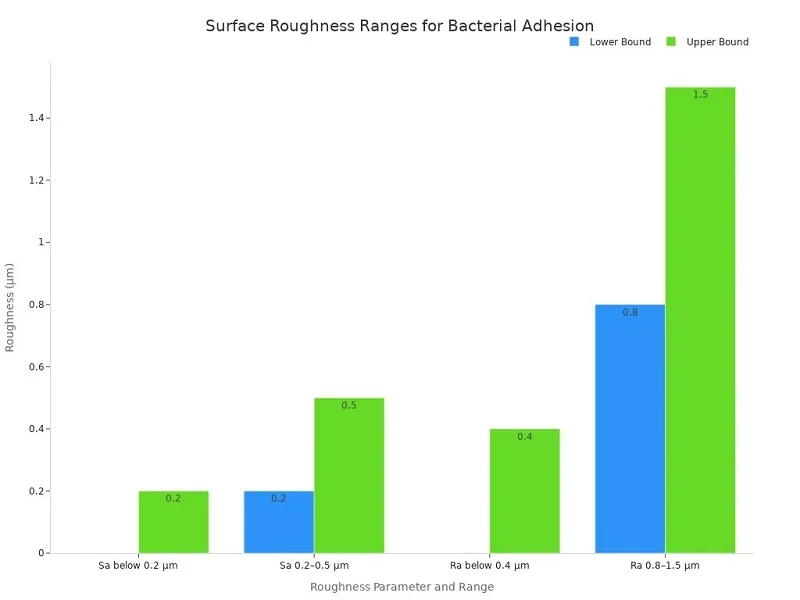
Az üzenet világos. Ha az eszköz betegekkel vagy testnedvekkel érintkezik, tartsa a felületét simának. Ez azt jelenti, hogy figyeljen mind a gyártási folyamatra, mind a befejező lépésekre. Az érdes felület nemcsak rosszul néz ki. Higiéniai kockázatot jelent, amely károsíthatja a betegeket.
Fémek elektropolírozása és passziválása
A fém alkatrészek speciális kezelést igényelnek a megfelelő felületminőség eléréséhez. Az elektropolírozás az egyik leghatékonyabb módszer. Ez az elektrokémiai eljárás egy vékony fémréteget távolít el a felületről, kisimítva a mikroszkopikus csúcsokat és völgyeket. Az eredmény egy olyan felület, amely ellenáll a baktériumok megtapadásának és könnyebben tisztítható. Az elektropolírozás a passzív oxidréteg hozzáadásával javítja a korrózióállóságot is. Ez a kombináció fokozza a tisztíthatóságot és a sterilizálás tartósságát ismételt autoklávos ciklusok során.
A passziválás egy másik kulcsfontosságú lépés a rozsdamentes acél esetében. Ez az eljárás savas fürdőt használ a szabad vas eltávolítására a felületről, így egy krómban gazdag réteg marad vissza, amely ellenáll a korróziónak. Az elektropolírozás és a passziválás együttesen olyan felületeket hoznak létre, amelyek megfelelnek az orvosi környezet szigorú higiéniai követelményeinek. Sebészeti eszközök és beültethető eszközök esetében ezek a befejező lépések elengedhetetlenek. Nem opcionális extrák. Részét képezik annak, ami biztonságossá teszi az eszközt a betegek számára.
Textúra és felületkezelés polimerekhez
A műanyagok más kezelést igényelnek, mint a fémek. Egy polimert nem lehet elektropolírozni. De a felületi textúráját a formatervezés és a feldolgozási paraméterek segítségével szabályozhatjuk. A forma textúrája közvetlenül átkerül a kész alkatrészre. A polírozott formaüreg sima alkatrészt eredményez. A texturált üreg matt felületet eredményez. A választás az alkalmazástól függ. A sima felületek a legjobbak a folyadékkal való érintkezéshez és a könnyű tisztításhoz. A texturált felületek javíthatják a fogantyúk és a vezérlőfelületek tapadását. A kulcs a felület és a funkció összehangolása. Az SPI irányelvek segítenek a mérnököknek meghatározni a fröccsöntött alkatrészek megfelelő felületkezelését. Ezek a szabványok a tükörpolírozotttól a durva textúrákig terjednek, világos szókincset biztosítva a tervezőknek igényeik kommunikálásához.
Ergonómia és emberi tényezők
Egy eszköz tökéletesen működhet a laboratóriumban, de terepen kudarcot vallhat, ha kényelmetlen használni. Az ergonómia számít. A sebészek órákon át tartják a műszereket. Az ápolók multitasking közben kezelik az eszközöket. A betegek képzés nélkül használnak otthoni eszközöket. A jó orvosi berendezések tervezése mindezen felhasználók igényeit figyelembe veszi. A cél az, hogy az eszköz intuitív, kényelmes és biztonságos legyen a kezelése. Itt jön képbe az emberi tényezők tervezése.
Felhasználóközpontú tervezési alapelvek
A felhasználóközpontú tervezés az embert helyezi előtérbe. Azzal kezdjük, hogy megértjük, ki fogja használni az eszközt, hogyan és milyen környezetben. Ezután ezekhez az igényekhez igazítjuk a tervezést. Ez a megközelítés csökkenti a hibákat és javítja az eredményeket. A használhatósági tesztelés azt méri, hogy egy eszköz mennyire felel meg a felhasználói igényeknek. A kulcsfontosságú mérőszámok közé tartozik az elégedettség, a hatékonyság, az eredményesség, a tanulhatóság, az emlékezetesség, a hibák és a hasznosság. Minden mérőszám mást árul el a felhasználói élményről. Az elégedettség kérdőívekből és felhasználói tesztekből származik. A hatékonyság a feladatok elvégzéséhez szükséges időben mutatkozik meg. A hatékonyság azt méri, hogy a felhasználók hány feladatot teljesítenek sikeresen. A tanulhatóság nyomon követi, hogy a felhasználók milyen gyorsan sajátítják el az eszköz használatát. A hibák a problémás területeket tárják fel. A hasznosság azt méri, hogy az eszköz valóban segíti-e a felhasználókat céljaik elérésében.
Fogás, súly és tapintási visszajelzés
A kézi orvostechnikai eszközök alkatrészei egyedi ergonómiai kihívásokat jelentenek. Az eszköznek kiegyensúlyozottnak kell lennie a kézben. Elég könnyűnek kell lennie ahhoz, hogy hosszabb ideig lehessen használni. És egyértelmű tapintási visszajelzést kell adnia, hogy a felhasználók tudják, mikor aktiváltak egy funkciót. A kézi eszközök tervezésével kapcsolatos kutatások konkrét útmutatást nyújtanak:
- FogantyútípusokAz erős fogás a tartós erő és stabilitás érdekében működik. A precíziós fogás az ügyességhez igazodik. A hibrid megközelítés a kézi orvostechnikai eszközök alkatrészeihez működik a legjobban.
- Vezérlőfelület kialakításaAz ujjbegyek felfogási területeinek meg kell egyezniük a hüvelykujj, a mutatóujj és a középső ujj méretével és görbületével. Mind a bal-, mind a jobbkezes felhasználók számára megfelelőnek kell lenniük.
- Textúra és tapadásA kontrollfelületek textúráinak meg kell egyezniük a szükséges erő irányával és mértékével. Ez lehetővé teszi, hogy az ujjbegyek „beleharapjanak” a tapadás érdekében.
- Dinamikus fogásbiztonságA felhasználóknak biztonságosan kell tartaniuk a műszert, miközben ugyanazzal a kézzel kezelik az ujjbeggyel vezérelhető vezérlőket.
- „Szuperujj” koncepcióA gyűrűs- és a babaujj összehangolt fogása felszabadítja a hüvelykujjat, a mutatóujjat és a középső ujjat a pontos irányítás érdekében.
A Medtronic Hydrodebrider kézidarabja ezt az egyensúlyt a gyakorlatban is bemutatja. Különböző ujjakat rendel a különböző vezérlőkhöz, lehetővé téve a felhasználó számára, hogy egy kézzel kezelje a készüléket, miközben megőrzi a biztonságos fogást. Az átgondolt kialakításnak ez a szintje megakadályozza a fáradtságot és csökkenti a véletlen aktiválás kockázatát.
Használhatósági tesztelés és iteratív finomítás
A tervezés soha nem fejeződik be. Tesztelés és visszajelzés útján fejlődik. A használhatósági tesztelésnek korán és gyakran kell történnie. A prototípusok valódi felhasználókhoz kerülnek. Ők valós helyzetekben próbálják ki az eszközt. Az ő visszajelzéseik vezérlik a tervezési változtatásokat. Aztán újra teszteljük. Ez az iteratív folyamat a problémákat még a piacra kerülés előtt feltárja. Sokkal olcsóbb a tervezési hibákat a fejlesztés során kijavítani, mint a bevezetés után. A tervellenőrzési tesztelés megerősíti, hogy az eszköz megfelel a meghatározott követelményeknek. Ez a formális folyamat dokumentálja, hogy a terv a tervek szerint működik. A használhatósági teszteléssel kombinálva bizalmat ad arra vonatkozóan, hogy az eszköz a való világban is működni fog.
A szabályozási környezet jutalmazza ezt a megközelítést. Az ügynökségek elvárják a felhasználóközpontú tervezés és használhatósági tesztelés bizonyítékait. Dokumentációt szeretnének látni arról, hogy az emberi tényezőket a fejlesztés során figyelembe vették. Egy alapos tervezés-ellenőrzési tesztelési folyamat biztosítja ezt a bizonyítékot. Ez csökkenti a költséges újratervezés kockázatát a szabályozási benyújtást követően. A minőség ebből a részletekre való odafigyelésből fakad minden szakaszban.
Egy olyan gyártópartnerrel való együttműködés, aki megérti ezeket a tervezési alapelveket, különbséget jelent. A NOBLE szakértelmet kínál mind a fém-, mind a műanyag-feldolgozásban, együttműködő megközelítéssel, amely magában foglalja a terv felülvizsgálatát és a DFM-visszajelzést. Csapatuk segít finomítani a tervet a gyárthatóság érdekében, miközben megőrzi az eszközéhez szükséges ergonómiai és tisztíthatósági jellemzőket. Ez a partnerség leegyszerűsíti az utat a koncepciótól a gyártásig, biztosítva, hogy az orvostechnikai eszköz alkatrészei megfeleljenek a legmagasabb biztonsági és teljesítményi szabványoknak.
NOBLE: Az Ön partnere az orvostechnikai eszközök alkatrészeiben

A megfelelő gyártópartner kiválasztása sikerre viheti a projektjét. A NOBLE nem csupán egy gyártóműhely. Teljes körű szolgáltatást nyújtó partnerként az első vázlattól a végső összeszerelt termékig végigkísérjük Önt. Csapatunk egy fedél alatt kezeli a fém- és műanyag-feldolgozást. Ez kevesebb átadást, kevesebb félreértést és zökkenőmentesebb piacra jutást jelent. Az orvostechnikai eszközök alkatrészei esetében ez az integrált megközelítés valódi értéket képvisel.
Fém- és műanyag-feldolgozási képességek
CNC megmunkálás, Bélyegzés, és Befejezés
Fémmegmunkálási képességeink a teljes spektrumot lefedik. A CNC megmunkálás komplex geometriákat kezel, akár ±0.0005 hüvelykes szűk tűréshatárokkal, amikor szükséges. A sajtolás gyorsan és következetesen nagy volumenű alkatrészeket állít elő. Az olyan felületkezelési műveletek, mint az elektropolírozás és a passziválás, olyan felületeket hoznak létre, amelyek ellenállnak a baktériumok megtapadásának és megfelelnek a kórházi higiéniai előírásoknak. Ezek a folyamatok együttesen olyan sebészeti eszközöket, beültethető eszközházakat és folyadékkal érintkező alkatrészeket hoznak létre, amelyek megbízhatóan működnek.
Fröccsöntés és extrudálás
A műanyagok terén a fröccsöntés nagy mennyiségű precíziós alkatrészt szállít. Csapatunk az acél vágása előtt áramlási elemzést végez, időben felismerve a vetemedést és az áramlási problémákat. Az extrudálás folyamatos profilokat hoz létre csövekhez és katéterekhez. Orvostechnikai eszközökhöz használt anyagokkal, például PEEK-kel, polikarbonáttal és PPSU-val dolgozunk, és minden polimert az alkalmazás igényeihez igazítunk. A folyamatvalidáció minden paramétert rögzít, így minden alkatrész illeszkedik az utolsóhoz.
Összeszerelési és csomagolási szolgáltatások
A gyártás nem ér véget az alkatrészek szintjén. A NOBLE olyan összeszerelési szolgáltatásokat kínál, amelyek több alkatrészt egyesítenek kész eszközökké. A csomagolási szolgáltatások biztosítják, hogy terméke a teljes eltarthatósági ideje alatt steril maradjon. Ez a teljes körű képesség azt jelenti, hogy egyetlen partnerrel kell együttműködnie ahelyett, hogy több beszállítóval kellene zsonglőrködnie. Az előnyök gyorsan összeadódnak:
- KöltségmegtakarításNincs szükség tőkebefektetésre berendezésekbe, alacsonyabbak a munkaerőköltségek, és gyorsabb a skálázás létesítménybővítés nélkül
- Gyorsabb piacra kerülési időA koncepciótól és prototípus-készítéstől a teljes körű gyártásig tartó teljes körű támogatás leegyszerűsíti a folyamatot
- Kockázat kezelésA szabályozási megfelelés, a minőségellenőrzés és az ellátási lánc stabilitása terén szerzett szakértelem minimalizálja a termelési és visszahívási kockázatokat.
- Hozzáférés a csúcstechnológiáhozA fejlett gyártóberendezések javítják a pontosságot, a hatékonyságot és a skálázhatóságot
Minőségi tanúsítványok és megfelelőség
ISO 9001:2015 és ISO 13485:2016 tanúsítvánnyal rendelkezik
A minőség nem divatos szó a NOBLE-nál. Ez egy dokumentált elkötelezettség. Létesítményünk ISO 9001:2015 és ISO 13485:2016 tanúsítvánnyal rendelkezik. Ezek a szabványok az orvostechnikai eszközök gyártásának minden aspektusát szabályozzák, a tervezési ellenőrzésektől a nyomonkövethetőségig. Az FDA azt tervezi, hogy az új QMSR révén harmonizálja minőségbiztosítási rendszerét az EN ISO 13485:2016 szabvánnyal. Ez a tanúsítvány előnyt jelent Önnek ebben a változásban. Emellett a minőségirányítási megfelelés kockázatalapú megközelítését is demonstrálja, amelyet a szabályozó hatóságok világszerte elismernek.
FDA bejegyzett létesítmény
Létesítményünk regisztrálva van az FDA-nál. Ez a regisztráció azt jelenti, hogy tisztában vagyunk az amerikai piacra szánt orvostechnikai eszközök alkatrészeinek gyártásával járó dokumentációs, ellenőrzési és jelentési követelményekkel. Mi vezetjük a hatósági jóváhagyásokhoz szükséges nyilvántartásokat, így a benyújtási csomagja készen áll, amikor Ön is erre készül.
Elkötelezettség a folyamatos fejlesztés mellett
A tanúsítványok nem statikus eredmények. Folyamatos erőfeszítést igényelnek. A NOBLE minden részlegében folyamatos fejlesztésbe fektet be. Nyomon követjük a hibaszázalékokat, a ciklusidőket és az ügyfelek visszajelzéseit. Rendszeresen ellenőrizzük folyamatainkat. Ez az elkötelezettség csökkenti a visszahívások kockázatát és növeli az ügyfelek bizalmát. Emellett olyan kultúrát teremt, ahol a minőség javítása mindenki feladata.
Együttműködésen alapuló megközelítés a tervezéstől a gyártásig
Tervfelülvizsgálat és DFM-visszajelzés
A gyártási problémák észlelésének legjobb ideje azelőtt van, mielőtt azok megjelennének. A NOBLE mérnökei korán felülvizsgálják a terveit, és a gyárthatósági tervezés visszajelzését nyújtják, amely megakadályozza a költséges átdolgozást. A későn felfedezett gyárthatósági problémák CAD-felülvizsgálatokat, szerszámmódosításokat és további tesztelést tesznek szükségessé. Az orvostechnikai eszközök alkatrészei esetében ezek a késedelmek elhalasztják az ellenőrzést, a validálást és a szabályozási benyújtásokat. Együttműködő tervezésünk felülvizsgálja a felületi szerszámokat és az anyagkorlátokat, mielőtt Ön elkötelezné magát a drága szerszámok mellett.
Prototípus-készítés és validálás támogatása
Prototípusokat olyan anyagok és folyamatok felhasználásával készítünk, amelyek megfelelnek a végső gyártásnak. Ez a gyártással egyenértékű megközelítés megakadályozza a hibákat az ellenőrző tesztelés vagy a méretnövelés során. A prototípus-konfigurációk tesztelése a tervezés lefagyása előtt megakadályozza a késői fázisban történő változtatásokat, amelyek egyébként heteket vagy hónapokat toldanának ki az ütemtervből. Minden prototípus bizonyítékot generál a terv ellenőrzéséhez, validálásához és az emberi tényezők bevonásával végzett munkához.
Skálázható termelés és ellátási lánc menedzsment
A prototípustól a kereskedelmi gyártásig történő skálázás teljes újratervezést igényel a gyárthatóság érdekében. A prototípusokban működő alkatrészek nagy léptékben meghibásodhatnak. Az összeszerelési folyamatoknak drasztikusan le kell zsugorodniuk. A NOBLE zökkenőmentesen kezeli ezt az átmenetet. Optimalizáljuk az ellátási láncokat a költségek és a megbízhatóság érdekében, kezeljük az egyetlen forrásból eredő kockázatokat, és kezeljük az alkatrészek elavulását. A nyílt kommunikációs csatornák kijelölt kapcsolattartó ponttal biztosítják a gyors visszajelzési hurkokat. Az eredmény? Egy partner, aki segít eligazodni a fejlesztés minden fázisában, a koncepció bizonyításától a hatósági engedélyezésen át a kereskedelmi méretig.
Az anyagválasztás, a gyártási folyamatok és a tervezés nem önmagukban működnek. Egy összekapcsolt rendszert alkotnak. Minden választás hatással van a következőre, és minden döntés hatással van a betegek biztonságára. A szabályozási megfelelés nem egy végleges jelölőnégyzet – hanem állandó szál a teljes fejlesztési folyamaton keresztül. Az MDCG 2020-3 útmutató segít megítélni, hogy egy alkatrészváltozás jelentős-e vagy sem, így az orvostechnikai eszköz a tervek szerint halad.
Az olyan feltörekvő eszközök, mint a 3D nyomtatás, a mesterséges intelligencia és a robotika átalakítják az orvostechnikai eszközök gyártását. Ezek a technológiák lehetővé teszik a személyre szabott implantátumokat és az intelligensebb gyártósorokat. Egy tapasztalt gyártóval, mint a NOBLE, való partnerség leegyszerűsíti ezt az utat a koncepciótól a gyártásig. Értékelje jelenlegi folyamatait. Keresse a gyenge pontokat a tervezésben, az anyagokban vagy a minőségbiztosítási rendszerekben. A jövő azokat jutalmazza, akik korán alkalmazkodnak, és kíváncsiak maradnak a következő lépésekre.
Orvostechnikai eszközök alkatrészeivel kapcsolatos GYIK
Mi a leggyakoribb hiba az anyagválasztásban?
Egy anyag kizárólag az olcsósága vagy a könnyű beszerzése miatti kiválasztása gyakran problémákat okoz. A mérnökök néha kihagyják a biokompatibilitási vagy sterilizálási ellenőrzéseket. Ez újratervezéshez, késedelmekhez vagy visszahívásokhoz vezet. A gyártás megkezdése előtt mindig tesztelje az anyagot minden követelmény szempontjából.
Hogyan válasszak a fröccsöntés és a CNC megmunkálás között?
Gondolja át, hány alkatrészre van szüksége, és mennyire összetettek ezek. A fröccsöntés nagy sorozatok esetén a leghatékonyabb, ahol minden alkatrész olcsóbb. A CNC megmunkálás kis tételekhez, egyedi alkatrészekhez vagy szűk tűréshatárokhoz illik. A gyors változtatásokhoz a CNC a nyerő. Tömegtermeléshez a fröccsöntés veszi át az irányítást.
Működik a 3D nyomtatás orvostechnikai eszközök alkatrészeinek gyártásához?
Igen, de bizonyos korlátokkal. Az additív gyártás nagyszerű a páciensspecifikus implantátumok és az összetett formák esetében. Az utófeldolgozás időt és költségeket igényel. A szabályozó hatóságok alaposabban megvizsgálják a folyamatot, mivel a rétegenkénti konstrukciók eltérőek lehetnek. Prototípusok esetében a 3D nyomtatás verhetetlen. A gyártáshoz gondosan gondolja át a kompromisszumokat.
Milyen felületkezelés akadályozza meg a baktériumok szaporodását?
Tartsa a felületeket simán. Tanulmányok kimutatták, hogy a 0.4 µm alatti érdesség csökkenti a baktériumok megtapadását. A 0.8–1.5 µm közötti felületek jó táptalajt biztosítanak a biofilmek növekedéséhez. A fémek elektropolírozása és a műanyagok formaüregeinek polírozása segít abban, hogy minden alkalommal elérje ezeket a célokat.
Hogyan befolyásolja a sterilizálási módszer az anyagválasztást?
Minden módszer másképp terheli az anyagokat. A gőz tönkreteszi a hőre érzékeny műanyagokat. A gamma-sugárzás lebonthat egyes polimereket. Az etilén-oxid a legtöbb anyaggal működik, de levegőztetést igényel. Korán tesztelje az anyagot a választott módszerrel. A polikarbonát, a PEEK és a hőre lágyuló elasztomereket úgy tervezték, hogy a sterilizálást kevés változtatással bírják.
Mi a gyárthatóságra optimalizált tervezés, és miért fontos?
A DFM (DFM – DFM – DFM – egyszerűen elkészíthető alkatrészek tervezését jelenti a funkció elvesztése nélkül. Magában foglalja az alakzatok egyszerűsítését, a megfelelő ferdeségszögek hozzáadását és az egyenletes falvastagság fenntartását. A jó DFM csökkenti a költségeket, felgyorsítja a termelést és megelőzi a hibákat. Egy gyártópartner korán áttekintheti a tervet, és észreveheti a problémákat, mielőtt szerszámokra költene.
Mennyi időbe telik, mire egy orvostechnikai eszköz alkatrésze gyártásba kerül?
Az idővonalak nagyon eltérőek. A fröccsöntő szerszámok elkészítése 2-6 hetet vesz igénybe. A CNC megmunkálás 1-2 héten belül elkezdődhet szerszámok nélkül. Az additív gyártás biztosítja a prototípusok leggyorsabb átfutási idejét. Plusz időt kell adni az érvényesítésre, a sterilizálási vizsgálatokra és a szabályozási papírmunkára. Egy teljes körű szolgáltatást nyújtó partner, mint a NOBLE, zökkenőmentesebbé teszi ezt a folyamatot.
Milyen tanúsítványokkal kell rendelkeznie egy orvostechnikai eszközöket gyártó partnernek?
Keresse az ISO 13485:2016 szabványt, az orvostechnikai eszközök minőségére vonatkozó globális szabványt. Az ISO 9001:2015 szabvány az általános minőségbiztosítási rendszereket fedi le. Az FDA regisztráció fontos az Egyesült Államokban történő értékesítés szempontjából. Ezek a tanúsítványok a nyomonkövethetőség, a kockázatkezelés és a folyamatos fejlesztés iránti elkötelezettséget mutatják. Emellett megkönnyítik a szabályozási benyújtásokat is.







