
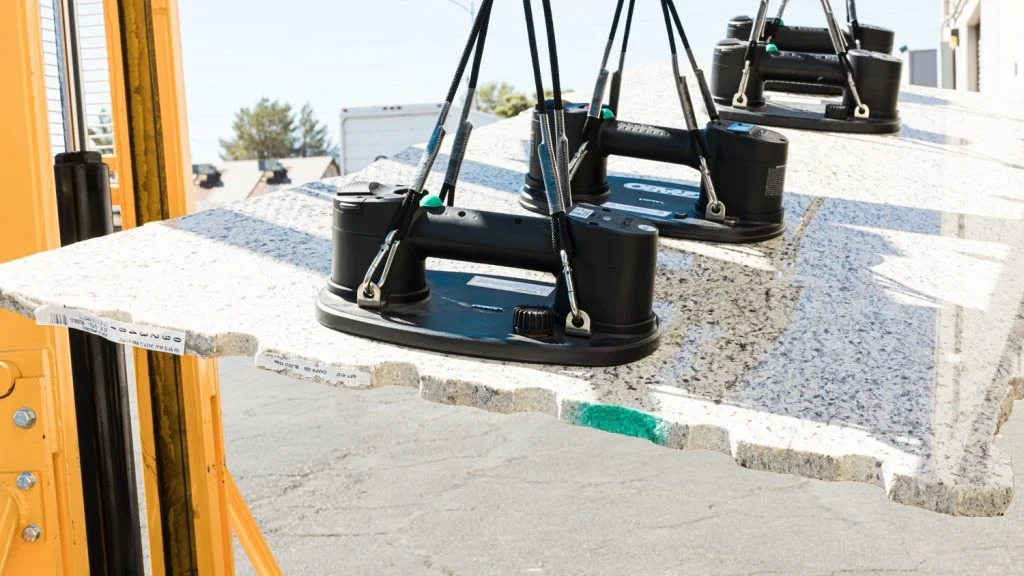
Vessen egy pillantást bármelyik termékre a polcon. Egy autó ajtópaneljére. Egy lezárt hústálca. Ez egy áramköri lap. A gyártási folyamat valamikor egy ipari vákuumos pohár felemelte, tartotta vagy mozgatta azt. Ezek a poharak mindenhol megtalálhatók a modern automatizálásban. Automatikusan működnek. Amíg el nem romlanak.
Ez az útmutató megmutatja, hogyan készítheted el őket helyesen. Minden egyes alkatrészt alaposan megvizsgálunk.
Milyen alkatrészekből állnak az ipari vákuumszívókorongok?
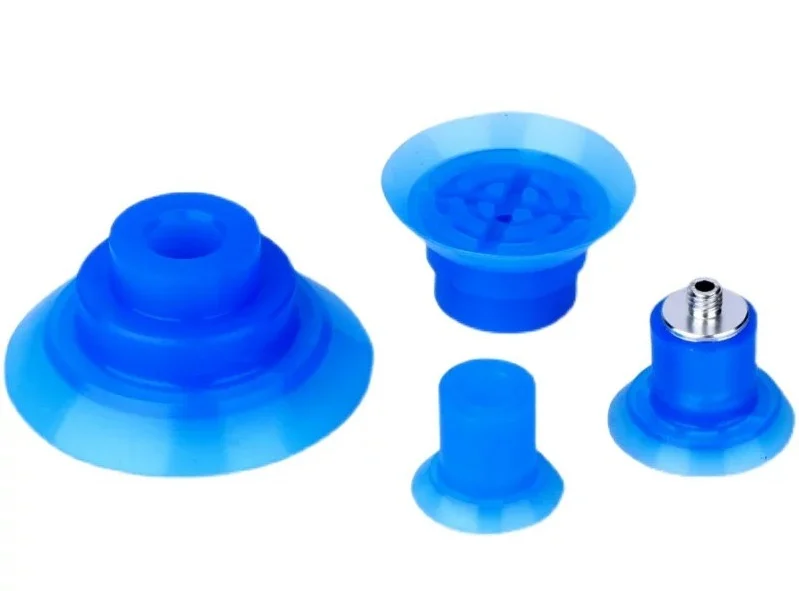
Bontsd le az ipari porszívókat. Három fő kategória különböztethető meg. A párna hozzáér a termékhez. A szerelvény csatlakozik a géphez. A többi a szerelvény.
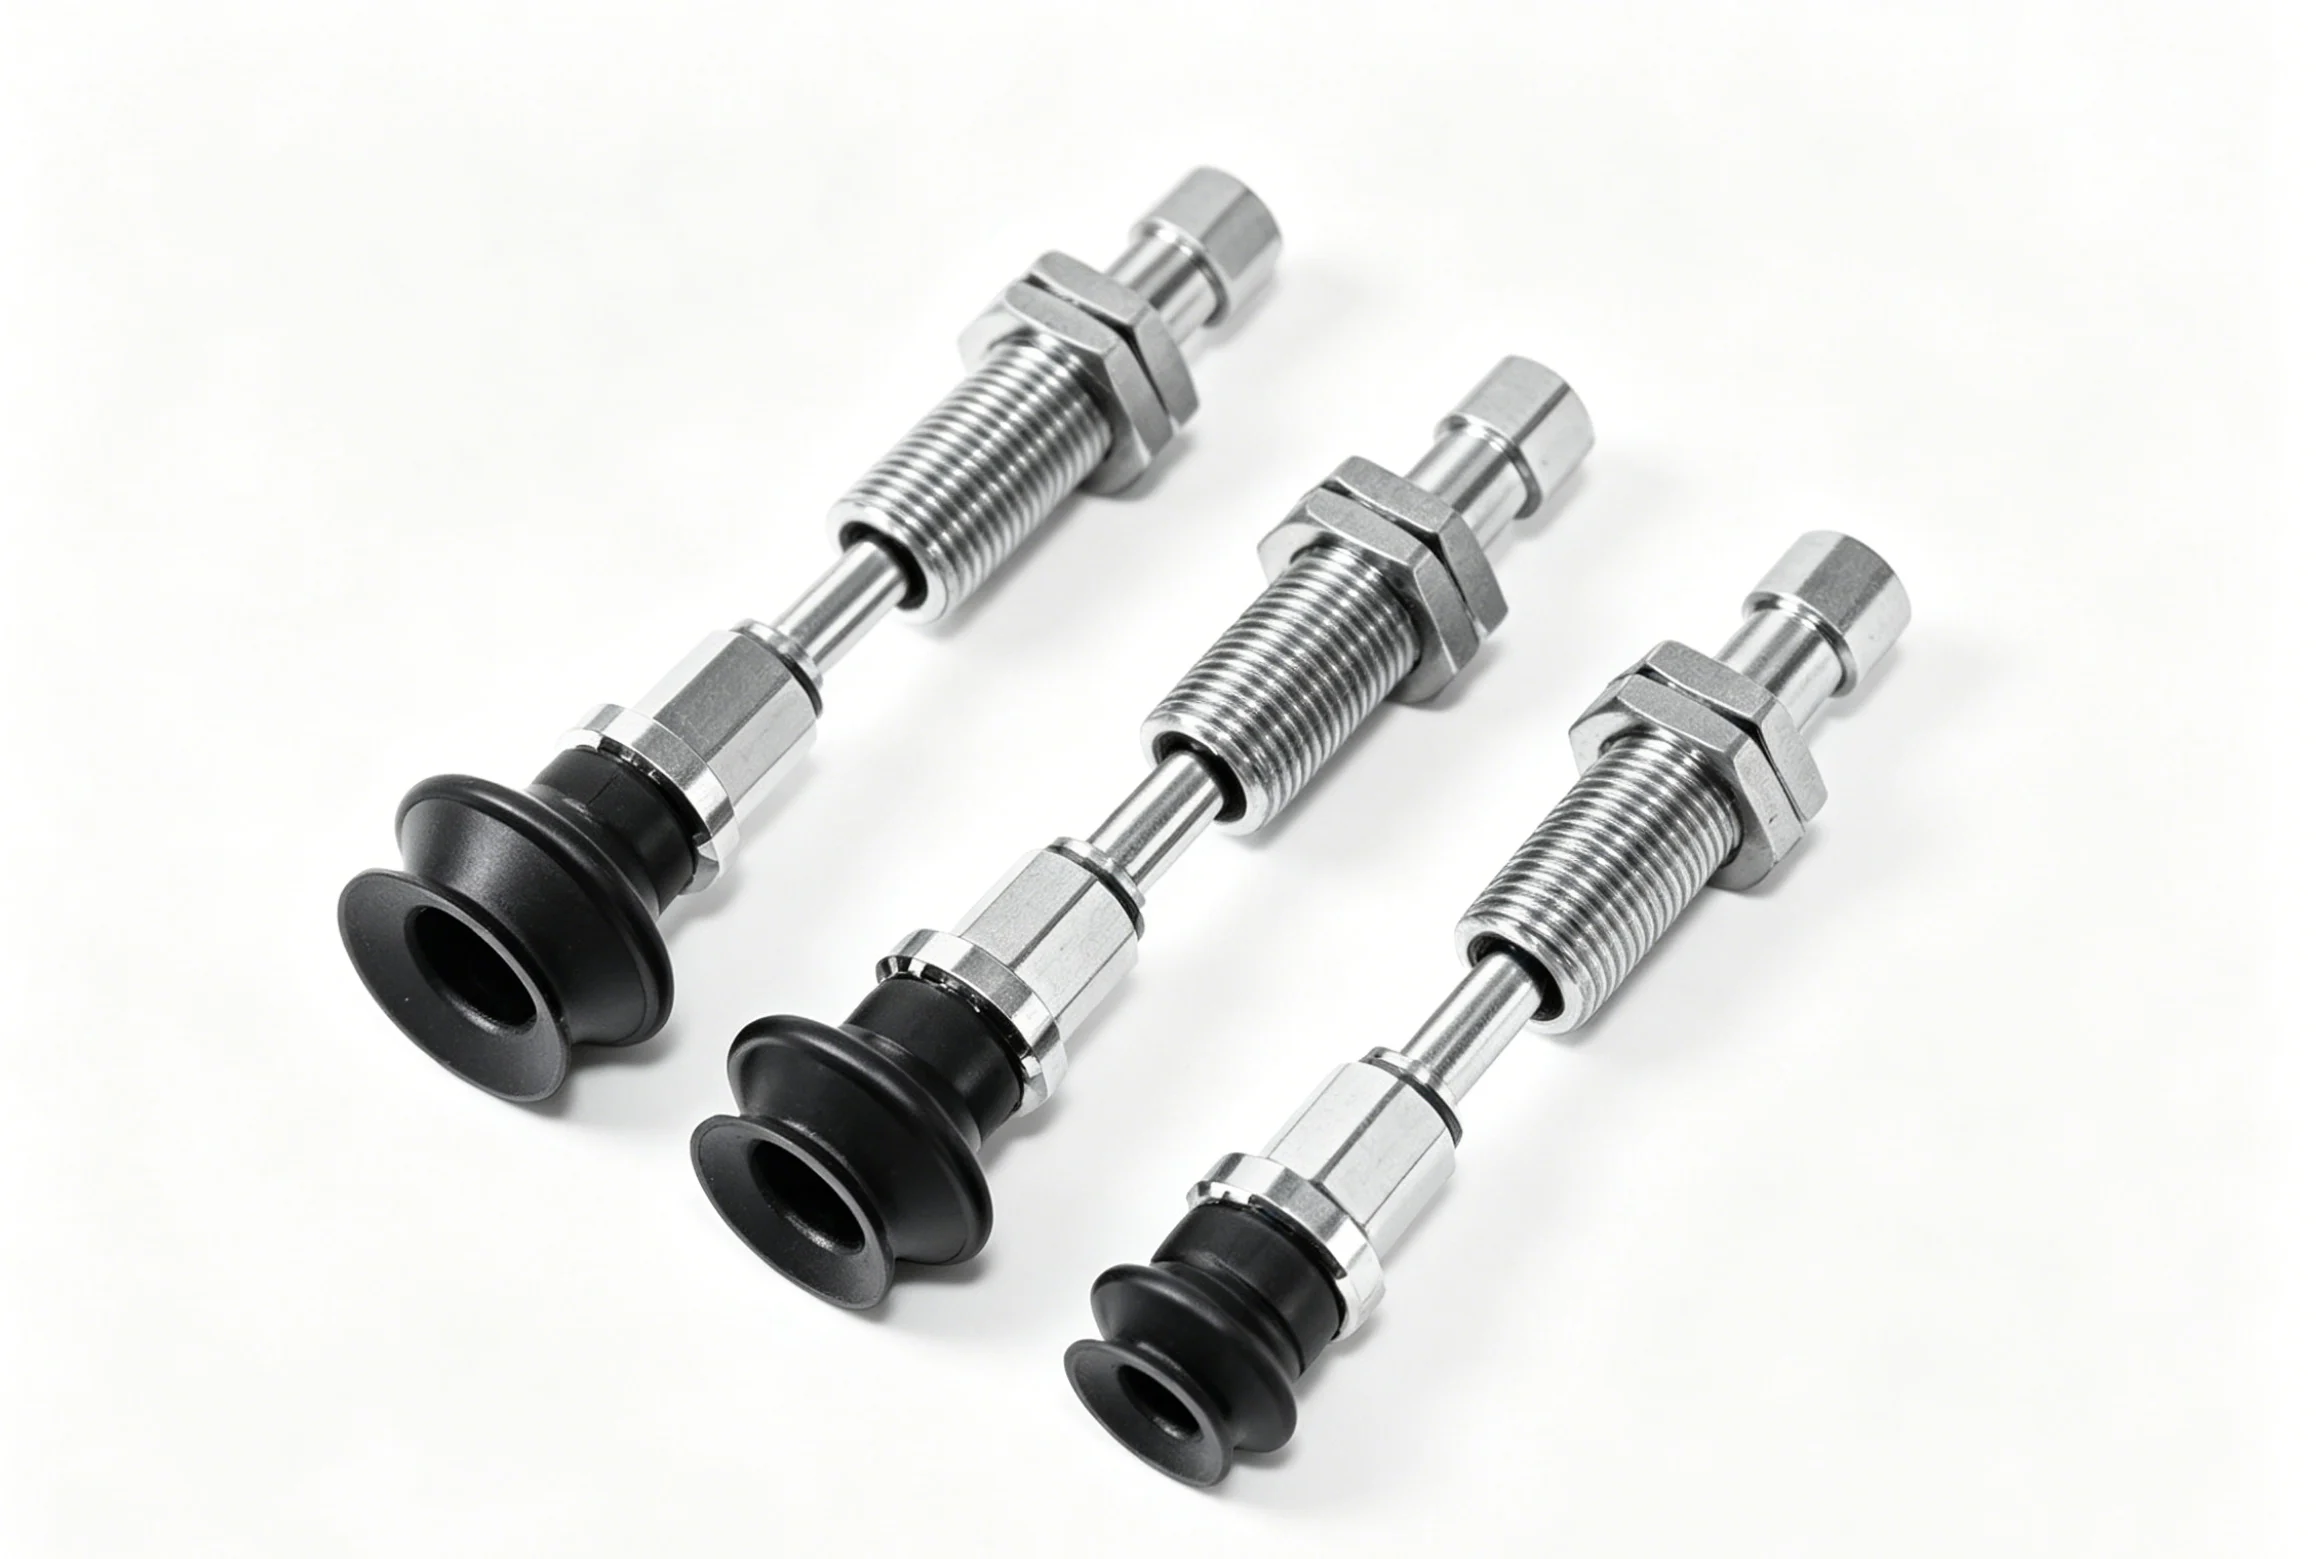
A tapadókorong (a párna)
Ez az üzleti oldal. Két feladatot kell itt elvégezni. Először is, a tömítés az alkatrész felületéhez. Másodszor, elég erősen meg kell szorítani ahhoz, hogy az felemelhető legyen anélkül, hogy leesne. A különböző formák különböző feladatokhoz illenek.
A lapos párnák sima, lapos felületeken, például üvegen vagy fémlemezeken használhatók. Maximális érintkezési felület. Jók vékony, nem hajlékony anyagokhoz.
A fújtatós poharaknak behajtott falaik vannak. Összehajlanak és kinyúlnak. Ez lehetővé teszi a magasság kiegyenlítését. Válasszon egy vetemedett deszkát vagy egyenetlen doboztetőt. A fújtató elnyeli a különbséget.
Az ovális formájú poharak hosszú, keskeny alkatrészeket kezelnek. Gondoljon egy fa díszlécre vagy egy csatorna alakú alkatrészre. Egy kerek formájú pohár a felület felét lefedné. Egy ovális formájú pohár a teljes hosszát lefedi.
A tartó / szerelvény (csatlakozó)
A pad önmagában haszontalan. Csatlakoztatni kell a robotkarhoz vagy a pick-and-place rendszerhez.
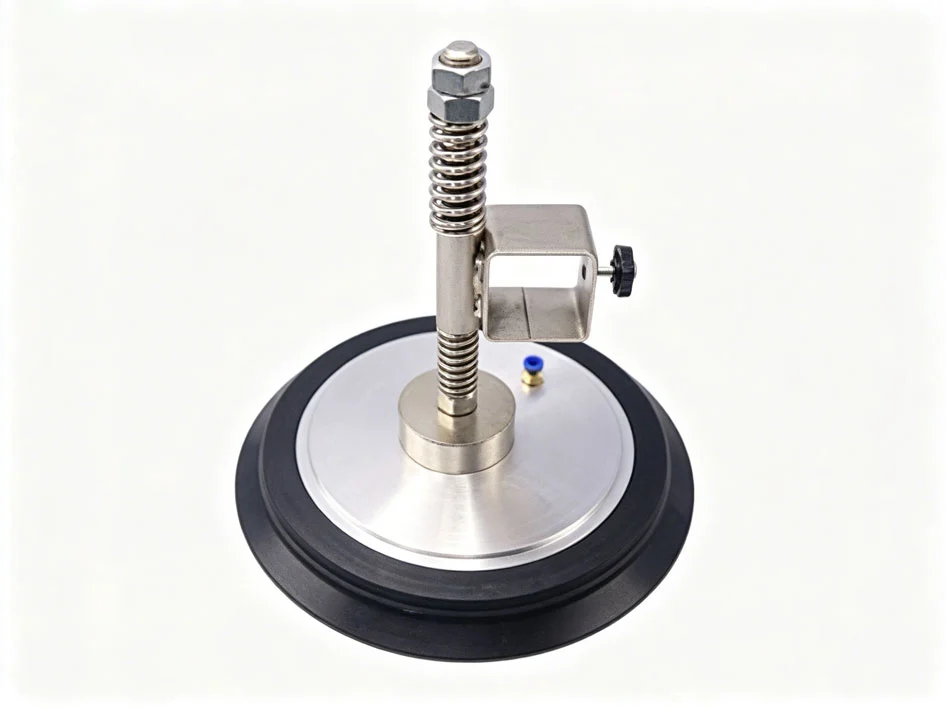
Egy fém szár van becsavarva a betétbe. Gyakran sárgarézből vagy alumíniumból megmunkálják – itt a vákuumos poharak CNC megmunkálása hozza létre a precíziós meneteket és tömítőfelületeket. A szár néha rugós mechanizmust is tartalmaz. Ez függőleges rugalmasságot biztosít. A pohár finoman érinti meg az alkatrészt, ahelyett, hogy nekicsapódna.
Az elfordulásgátló funkciók további kiegészítésként szolgálnak. A hatszögletű laposfej vagy a kulcslyuk megakadályozza a csésze elcsavarodását, amikor az anyát meghúzzák. Apró részlet, nagy különbség a gyártásban.
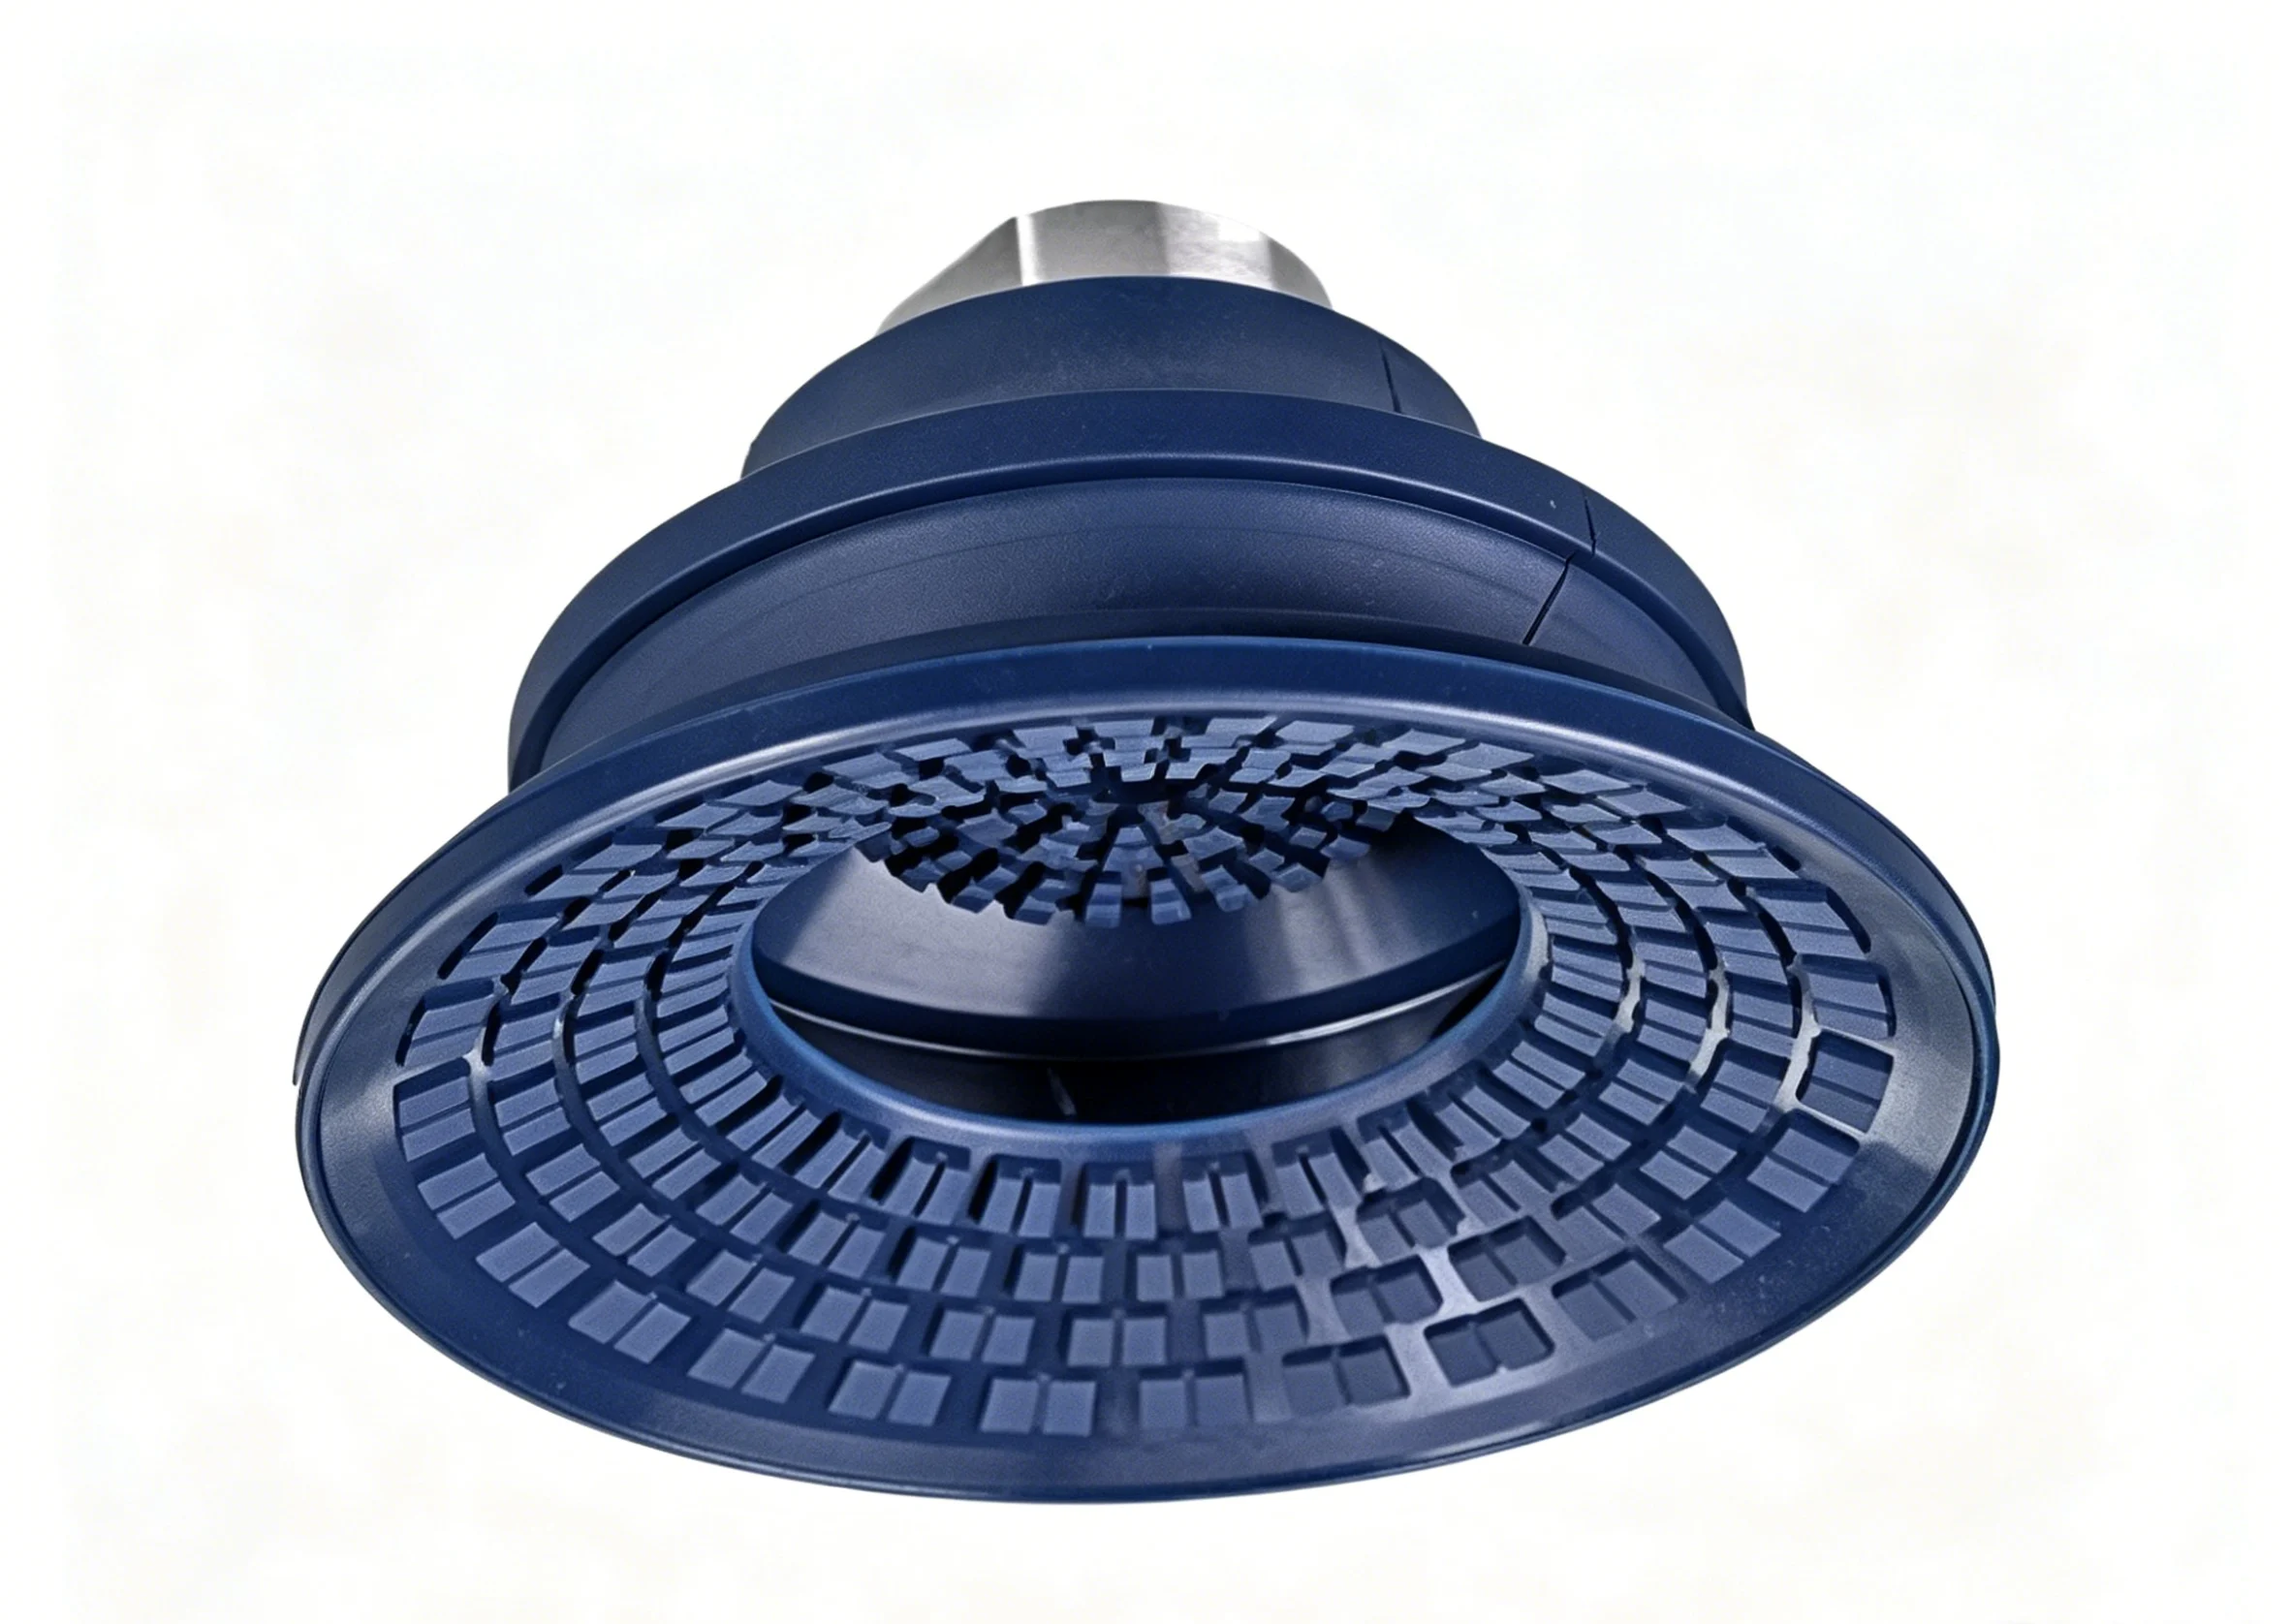
További alkatrészek
Az összeszerelés nem áll meg a szárnál és a betétnél.
A szerelvények a vákuumvezetéket kötik össze. Szöges szerelvény lágy csövekhez. Menetes szerelvény merev csövekhez.
A reduktorok lecsökkentik a furatméretet. Egy nagy pohárhoz kisebb csatlakozóra lehet szükség. A reduktor teszi lehetővé a csatlakozást.
Egyes konstrukciókba szelepszárak kerülnek. Ezek áramlásszabályozó vagy kioldó szelepek. Gyorsan megszakítják a vákuumot, amikor az alkatrésznek le kell esnie.
A vákuumos pohár alkatrészeinek mind együtt kell működniük. Egy rosszul megmunkált szár tönkreteszi a tömítést. Egy rosszul formázott betét egyenetlenül omlik össze. A vákuumos pohár gyártási folyamata minden egyes darab tökéletes megmunkálásától függ.
Hogyan gyártják az ipari vákuumos pohár alkatrészeit?
Különböző folyamatok különböző darabokhoz. A gumibetét egy útvonalat követ. A fémtartó egy másikat. A kis műanyag darabok egy harmadik útvonalat követnek.
A gumi tapadókorong gyártása
Három formázási módszer dominál itt. Mindegyik más térfogat- és teljesítményigényt elégít ki.
A kompressziós öntés nagy betétek vagy kis mennyiségek esetén működik. Egy gumi előformát helyeznek egy fűtött üregbe. A prés bezárul. A préselés és a hő elvégzi a munkát. Egyszerű szerszámozás. Alacsony indítási költség. De a ciklusidők hosszúak.
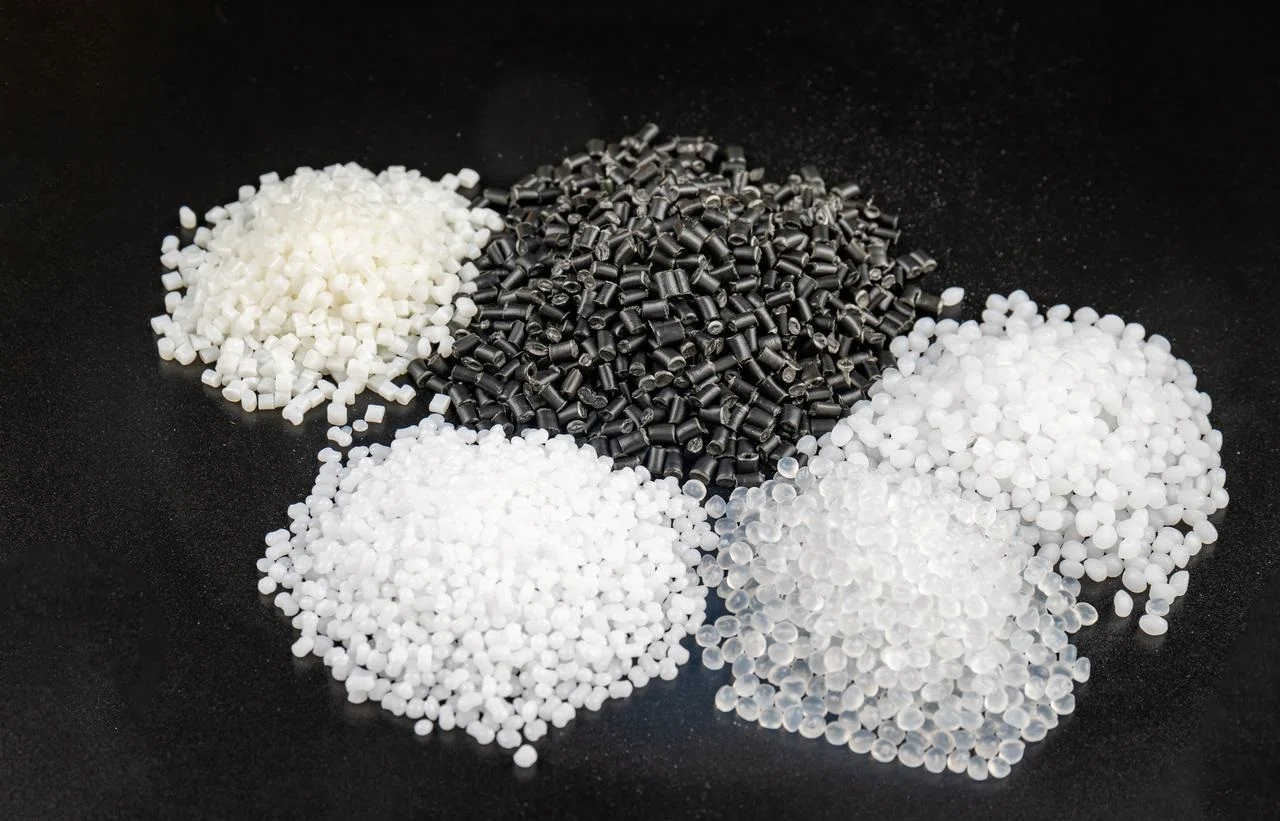
A fröccsöntés nagy volumenű gyártás esetén veszi át az irányítást. A gumi anyagot – általában nitril, szilikon vagy uretán – nyomás alatt zárt formába lövik. Gyorsabb ciklusok. Szigorúbb tűrések. Jobb állandóság több ezer alkatrészen keresztül. A legtöbb vákuumos pohárgyártó cég ezt a módszert alkalmazza a szabványos méretű termékek előállításához.
A kétkomponensű, vagy 2K öntés kettős keménységű poharakat készít. Először egy kemény gumi alapot öntenek rá. Ezután egy puha gumiperemet öntenek rá. A kemény rész megtartja a formáját. A puha rész tömít. Ez egy fejlett műanyag fröccsöntő tapadókorong-kialakítás. Egy gép. Két anyag. Egy kész alkatrész.
CNC megmunkálás fémtartókhoz
A gumibetéteknek fémszárakra van szükségük a gépekhez való csatlakozáshoz. Itt jön képbe a forgácsolás.
CNC esztergák gyártják a szárakat és a meneteket. A rúdanyag betáplálódik. Az orsó forog. Egy maró alakítja a külső felületet. Ezután egy menetvágó szerszám vágja ki a belső vagy külső menetet. Tisztán, pontosan, ismételhetően.
A CNC marás nem kerek elemeket ad hozzá. Hatszögletű síkfelületek villáskulcshoz. Reteszhornyok az elfordulás megakadályozásához. Lapos felületek rögzítőcsavarokhoz. Gyakran egy alkatrész esztergáról maróra kerül. Néha egyetlen többtengelyes gép végzi el mindkét műveletet egyetlen beállításban.
Az ilyen tartókhoz használt vákuumos poháranyagok közé tartozik a sárgaréz a korrózióállóság és a könnyű megmunkálhatóság érdekében, az alumínium a könnyű súly érdekében, valamint a rozsdamentes acél az élelmiszeripari minőségű vagy tisztatéri környezetbe. Minden fém másképp forgácsolható meg. Mindegyik más alkalmazáshoz illik.
Műanyag fröccsöntés Kiegészítőkhöz
A kis alkatrészeket – idomokat, reduktorokat, szeleptesteket – ritkán munkálják meg fémből. Túl drágák. Túl lassúak.
Ehelyett a műanyag fröccsöntött tapadókorongos alkatrészeket műszaki műanyagokból gyártják. A PEEK jól bírja a magas hőmérsékletet és az agresszív vegyszereket. A POM, más néven acetál, alacsony súrlódást és jó merevséget biztosít. A nejlon szívósságot és fáradásállóságot biztosít. Ezeket a vákuumos alkatrészeket többüreges szerszámokban öntik. Egyetlen lövéssel négy, nyolc vagy tizenhat darab készíthető. Alacsony alkatrészenkénti költség. Nagyfokú konzisztencia.
A vákuumos pohárgyártásban a siker fele az, ha tudjuk, melyik eljárás melyik alkatrészhez alkalmazható. A gumit formázni kell. A fémet megmunkálni kell. A kis műanyag darabokat fröccsönteni kell. Ha összekeverjük őket, a költségek spirálisan nőnek.
Az ipari vákuumos poharak speciális igényeket támasztanak? Utófeldolgozás?
Igen. Egy alkatrész fröccsöntése vagy megmunkálása nem a vége. A szerszámból kijövő alkatrész nyers. Kivitelezésre van szükség ahhoz, hogy megbízhatóan működjön.
Gumipoharak utófeldolgozása
A fröccsöntött gumibetétekhez szinte mindig két lépést használnak.
Először is, a sorjamentesítés. A gumi befolyik a formaüregbe. Néhány mindig kiszorul a formafelek között. Ez a vékony felesleg sorja. El kell távolítani. Ha apró, kényes alkatrészekről van szó, a kriogén vágás a megoldás. Így az alkatrészek csak úgy hemperegnek a hengerben. A folyékony nitrogén rideggé teszi a sorjakat. Apró műanyag pelletekkel robbantsd le. Maga a csésze egyben marad, mert az anyag, amelyből készült, vastagabb és keményebb.
Másodszor, utóvulkanizálás. A frissen öntött csésze bekerül a sütőbe. A hő hatására a gumi jobban térhálósodik. Ezt utóvulkanizálásnak nevezik. Ha kihagyjuk ezt a lépést, a csésze tulajdonságai idővel megváltoznak. A dolgok idővel egy kicsit nehezebbé válhatnak. A kompressziós keményedések rontják a helyzetet. A sütőben történő kezelés mindent stabilan tart.
Ha ezeket a lépéseket kihagyod a vákuumos poharak készítésekor, hibás készülékeket kapsz. A vaku tönkreteheti a tömítést. A kikeményedetlen gumi nem tart sokáig.
Fémtartók utófeldolgozása
A megmunkált szár jól néz ki az esztergáról leszedve. Még nincs kész.
A galvanizálás az első lépés. A cink- vagy nikkelbevonat ellenállóvá teszi őket a korrózióval szemben. A galvanizálatlan acél szár nedves gyári környezetben rozsdásodni fog. A rozsda károsíthatja a tömítőfelületet. Emellett rögzíti a szerelvényt a tartóban. A cinkbevonat szabványos. A nikkelbevonat drágább, de ellenáll az erősebb vegyszereknek is.
Ezután következik a menet sorjázása. A menetek elvágása éles széleket hagyhat maga után. Ezek a sorják belevághatnak a gumibetétbe az összeszerelés során. Ami még rosszabb, keresztezhetik a menetet az illeszkedő szerelvényekkel. Használhat drótkorongot vagy vibrációs forgódobot a sorják leveréséhez.
A menethengerlés nagyszerű alternatíva a nagy szilárdságú szárak esetében. A meneteket vágás helyett hengerléssel alakítják ki. Nincsenek forgácsok. És nincsenek sorják. A menetek erősebbek, mert a fémszemcsék a profil körül áramlanak. Ez meglehetősen szabványos a prémium CNC megmunkálásban vákuumos megmunkálóközpontokban.
Speciális tisztatéri és élelmiszeripari minőségű felületkezelés
Néhány alkalmazáshoz néhány további lépés szükséges.
Tisztatéri használat esetén, például félvezetők kezelésénél és orvosi összeszerelésnél, az ultrahangos tisztítás a legjobb megoldás. Az alkatrészek ioncserélt vízbe kerülnek. A nagyfrekvenciás hanghullámok apró buborékokat hoznak létre, amelyek összeesnek és minden felületet megtisztítanak. Eltávolítja a port, az olajat és a laza részecskéket.
Az élelmiszeripari alkalmazások FDA-kompatibilis öblítést igényelnek. A tisztítószereknek és az utolsó öblítővíznek meg kell felelniük az FDA előírásainak. A maradék vegyszerek nem szennyezhetik az élelmiszereket. Néha külön, erre a célra létrehozott gyártósort használnak csak ezekhez az alkatrészekhez.
Egy autógyárban használt normál ipari vákuumpoharat használnak a galvanizáláshoz és a sorjátlanításhoz. A süteménycsomagoló sorhoz használt poharat ultrahanggal tisztítják és FDA által jóváhagyott folyadékokkal öblítik. Az alap vákuumpohár anyaga ugyanaz lehet. Az utófeldolgozás jelenti a különbséget.
Milyen anyagokat használnak általában az ipari vákuumos poharakhoz?
A gumi kissé félrevezető elnevezés. A különböző vegyületek teljesen eltérő módon viselkednek. Ha rossz anyagot választasz a vákuumos pohárhoz, az el fog romlani, függetlenül attól, hogy milyen jól készült a pohár.
A gumi nem egy dolog. A különböző vegyületek teljesen eltérően viselkednek. A rossz vákuumos poháranyagok kiválasztása garantáltan meghibásodik, függetlenül attól, hogy milyen jól formázták a poharat.
| Anyag | Főbb tulajdonságok | Legjobb alkalmazások |
| Nitril (NBR) | Olajálló, jó kopásállóság, általános célú | Gépműhelyek, autószerelő műhelyek, olajos felületek |
| Szilikon (VMQ) | Extrém hőmérsékleti tartomány (-60°C és 230°C között), élelmiszeripari minőségű változatok is kaphatók | Sütősorok, fagyasztóalkalmazások és orvostechnikai eszközök |
| Poliuretán (PU) | Kiváló kopásállóság, nagy szakítószilárdság, tartós | Durva felületek, betonblokkok, újrahasznosított anyagok |
| Természetes gumi (NR) | Magas súrlódási együttható, jó rugalmasság, olcsó | Kartondobozok, hullámkarton, papíráruk |
Hogyan válasszunk: Gyakorlati útmutató a kiválasztáshoz
Három kérdés határozza meg a döntést.
- Meleg vagy hideg a környezet? A szilikon a legszélesebb tartományban működik. A nitril -20°C alatt megkeményedik. Az FKM jól bírja a hőt, de hidegben meghibásodik.
- Felületi textúra. A sima üveghez más anyag kell, mint a durva betonhoz. A poliuretán ellenáll a vágásnak éles vagy durva felületeken. A természetes gumi a sima kartont fogja a legjobban.
- Milyen vegyi anyagok vannak jelen? Az olajhoz nitril vagy FKM szükséges. Kültéri expozícióhoz EPDM szükséges. Élelmiszerrel való érintkezéshez FDA-minőségű szilikon szükséges.
A megfelelő vákuumos pohár anyaga illeszkedik az alkalmazáshoz. Nincs univerzális keverék. Egy pohár, ami tökéletesen működik egy olajos motorblokkon, azonnal elromlik egy fagyasztott élelmiszeres dobozon. Válassza ki az anyagot a feladathoz.
A NOBLE-ról: Az Ön partnere a precíziós gyártásban
Alapvető gyártási képességek
- CNC precíziós megmunkálás (Fém tartókhoz és szerelvényekhez)
Többtengelyes CNC esztergálás és marás. Svájci esztergák kis, összetett szárak megmunkálásához. A hajtott szerszámok lehetővé teszik hatszögletű síkfelületek és keresztfuratok létrehozását egyetlen beállítással.
Elérhető anyagok: Sárgaréz (forgácsolható), alumínium (könnyű), rozsdamentes acél (304 és 316 korrózióállóság érdekében) és ötvözött acél (nagy szilárdságú alkalmazásokhoz).
A kritikus jellemzőknél ±0.005 mm-es tűréshatárok érhetők el. Ez öt mikron. Összehasonlításképpen, egy emberi hajszál körülbelül 75 mikron.
- Műanyag megmunkálás és Fröccsöntés
A merev alkatrészekhez merev műanyagokra van szükség. Menetes testek. Szelepszárak. Csatlakozó házak.
A prototípusgyártás először CNC megmunkáláson megy keresztül . Gyors átfutási idő a terv validálásához. Amint a terv elkészült, a gyártás fröccsöntésre vált az alacsonyabb alkatrészköltségek érdekében.
Elérhető anyagok: PEEK (nagy hő- és vegyszerállóság), POM/Delrin (alacsony súrlódású), Nylon PA6/66 (szívós), ABS (általános célú), Polikarbonát (ütésálló).
Közvetlen kapcsolat a vákuumos poharakkal
Mindezek az alkatrészek – a megmunkált szár, a fröccsöntött műanyag csatlakozó, a menetes adapter – közvetlenül a tapadókorong-szerelvényekbe kerülnek. Egy egyedi vákuumkorong-szerszámozási projekt gyakran a fém szár tervezésével kezdődik. Itt lép a képbe a NOBLE.
Minőségi tanúsítványok
Az ISO 9001:2015 szabvány állandó minőséget jelent az általános ipari alkatrészek terén. Autóipar. Csomagolás. Elektronika. Ismételhető folyamatok. Nemzetközi szabványok. Egy németországi ügyfél ugyanazt az alkatrészt kapja, mint egy texasi ügyfél.
Az ISO 13485:2016 szabvány magasabb szintre emeli a követelményeket. Orvosi minőségű minőség. Teljes nyomon követhetőség a nyersanyag-tételtől a kész alkatrészig. Tisztasági protokollok. Kockázatkezelési dokumentáció. Ha a vákuumos pohár orvostechnikai eszközök összeszerelésébe vagy gyógyszeripari csomagolásba kerül, ez a tanúsítvány számít.
Miért érdemes a NOBLE-lal együttműködni?
- Vertikális integráció. Az alapanyag egy ajtón érkezik. A kész alkatrészek egy másikon mennek ki. A CNC megmunkálás, a műanyag fröccsöntés, az ellenőrzés és a szállítás mind egy fedél alatt történik. Nincs átadása ismeretlen alvállalkozóknak.
- Mérnöki támogatás. Minden új tervnél DfM elemzést végeznek. Gyorsabban megmunkálható-e a tartó? Egyszerűbb szerszámokkal önthető-e a műanyag alkatrész? Az elemzés az árajánlatadás előtt történik. Ennek eredményeként az ügyfelek alacsonyabb költségeket és rövidebb átfutási időket tapasztalhatnak.
- Nincs MOQ nyomás. Egy kutatócsoportnak öt darabra van szüksége egy prototípushoz. Egy gyártósornak ötvenezer darabra. A NOBLE mindkettőt kezeli. Kezdje kicsiben. Növelje méretben. Nincs büntetés az alacsony darabszámért az elején.
Elkötelezettségünk a minőség iránt
Vizsgálóberendezések. Koordináta mérőgép (CMM) komplex geometriákhoz. Optikai komparátorok menetprofilokhoz. Digitális mikrométerek és furatmérők napi ellenőrzésekhez.
Nyomonkövethetőség. Az ISO 13485 alkatrészek esetében minden tétel egyedi számot kap. Az anyagtanúsítványok tárolva maradnak. A folyamatparaméterek naplózva vannak. A visszahívási forgatókönyvet – ha egyáltalán előfordulna – korlátozottan és szabályozottan kezelik.
Felületkezelés. A sorjátlanítás minden megmunkált alkatrészen alapfelszereltségként történik. Galvanizálás (cink, nikkel) házon belül elérhető. Ultrahangos tisztítás tisztatéri alkalmazásokhoz. Nem kell alkatrészeket harmadik félnek szállítani és reménykedni a legjobbakban.
Ez az ajánlatunk. Precíziós alkatrészek ipari vákuumos szerelvényekhez. Nincs gumi. Nincsenek üres ígéretek. Csak megmunkált és öntött alkatrészek, amelyek illeszkednek, tömítenek és tartósak.
FAQ
Tudok 3D nyomtatás egy vákuumos tapadókorong?
Igen, prototípusgyártáshoz. Használjon TPU filamentet. A rugalmas anyag működik.
De ne használj nyomtatott poharakat a gyártás során. A rétegvonalak mikroszkopikus csatornákat hoznak létre. Levegő szivárog át rajtuk. A pohár elveszíti a vákuumot. A fröccsöntött pohárnak tömör falai vannak. A nyomtatott pohárban ezernyi apró rések vannak.
Mi a különbség a harmonika alakú csésze és a lapos csésze között?
Egy lapos csésze sima, sík felületre tömít. Üveg. Fémlemez. Műanyag panelek. A perem egyenletesen illeszkedik. Ennyi a funkciója.
A fújtatócsésze falai behajlítottak. Ezek a fújtatók összenyomódnak és kinyúlnak. Ez lehetővé teszi a magasságkiegyenlítést. Válassz egy görbe deszkát. Emelj fel egy egyenetlen tetejű dobozt. A fújtató elnyeli a különbséget. A csésze rövid függőleges mozdulattal is felemel. Ez segít a törékeny alkatrészeknél.
Hogyan akadályozhatom meg, hogy a szilikon poharak foltot hagyjanak az üvegen?
A hagyományos szilikon maradványokat hagy maga után. A kikeményedési folyamat során keletkező olajok átkerülnek az üveg felületére. Az eredmény egy zavaros gyűrű vagy egy zsíros folt.
A rögzítőanyag halogénezett szilikon. Egyes beszállítók „nyommentes” vagy „foltmentes” kezelésnek nevezik. A felület a fröccsöntés során módosul. Nincs olajvándorlás. Nincsenek foltok. Az üveg tiszta marad.
A sárgaréz vagy a rozsdamentes acél tartók jobbak?
A sárgaréz könnyen megmunkálható. Száraz üzemi levegőn ellenáll a korróziónak. Kevesebbe kerül. Műanyag alkatrészek szedéséhez szabványos összeszerelő soron a sárgaréz tökéletesen megfelel.
A rozsdamentes acél nedves körülményeket is elvisel. Lemosható környezet. Élelmiszer-feldolgozó sorok. Tisztaterek agresszív tisztítószerekkel. A 304-es rozsdamentes acél ellenáll a rozsdának. A 316-os rozsdamentes acél jól bírja a sót és az erősebb vegyszereket.
Száraz és olcsó körülményekhez válassz sárgarezet. Nedves és szabványos körülményekhez rozsdamentes acélt. Nincs univerzálisan „jobb”. Csak az felel meg az alkalmazásnak.







