
A prototípus-szerszámozás a kulcsfontosságú híd a „rajzok” és a „tömeggyártás” között.
Valódi alkatrészeket állít elő, amelyek viszonylag alacsony költséggel és rövidebb ciklus alatt használhatók összeszerelésre, funkcionális ellenőrzésre és kis tételű próbagyártásra, lehetővé téve a csapat számára, hogy felfedezze és kijavítsa a tervezési hibákat, mielőtt drága tömeggyártó öntőformákba fektetne be.
Az adatok azt mutatják, hogy a termékfejlesztési problémák több mint 70%-a a korai tervezési szakaszban gyökerezik, és a prototípus-készítő eszközök pontosan a legalacsonyabb költséggel tárják fel ezeket a problémákat.
A tényleges projektekben azonban az olyan helyzetek, mint a „prototípus alkatrészek ismételt átdolgozása, a formák gyakori módosítása és a folyamatos költségtúllépések”, nem ritkák.
Ennek fő oka nem az, hogy a technológia nem képes elérni ezt, hanem az, hogy számos gyakori buktatóba esnek bele.
Ez a cikk három dimenzióból – tervezés, anyagok és beszállítók – bontja le ezeket a félreértéseket, és gyakorlatias legjobb gyakorlatokat kínál, amelyek a CAD-től a tömegtermelésig alkalmazhatók.
Tévhit egyA DFM elhanyagolása a tervezési szakaszban; az átdolgozás a forrásnál kezdődik
A DFM az a választóvonal, amely meghatározza, hogy egy prototípus-készítő eszköz képes-e elsőre jól teljesíteni.
A prototípus fázisban minden egyes átdolgozási kör a gyártás átütemezését, az újbóli fröccsöntést és az újbóli ellenőrzést jelenti, és a ciklus gyakran hetekkel meghosszabbodik.
Ami még ennél is fontosabb, a DFM valójában meghatározza a teljes projekt költségplafonját – egy apró változtatás a forrásnál csak néhány percet vehet igénybe, de megtakaríthatja a teljes forma újragyártásának költségeit.
A következő három nagy gyakoriságú tervezési probléma a prototípus-átdolgozás fő forrása.
A huzatszög figyelmen kívül hagyása a forma elakadásához vezet.
A műanyag alkatrészek kiszerelése megfelelő dőlésszöget igényel (általában 1°-3°).
Ha a tervezés során nem tartják fenn a lejtőt, a prototípus forma nagy valószínűséggel megkarcolja az alkatrészek felületét, vagy akár elakad a kilökéskor. Enyhe esetekben a formát kell javítani, súlyosabb esetekben az egész készletet újra kell gyártani.
Különös figyelmet kell fordítani a belső oldal lejtésére, a megerősítő bordákra és a mély üregszerkezetre, mivel ezek az alkatrészek a leginkább hajlamosak a karcolódásra a kibontás során.
Lényeges, hogy a CAD szakaszban az összes, az elválasztó felületre merőleges oldalfalhoz ferdéket adjunk, és megkérjük a formabeszállítót, hogy a DFM-felülvizsgálat során minden egyes tételt egyenként ellenőrizzen, ahelyett, hogy a formapróba sikertelensége után korrekciós intézkedéseket tennénk.
Az egyenetlen falvastagság vetemedést és zsugorodást okoz
A falvastagság drasztikus változásai a hűtés során az alkatrészek egyenetlen összehúzódását okozhatják, ami vetemedést, zsugorodási nyomokat és belső feszültséget eredményez.
Bár ezek a problémák már a prototípus fázisban azonosíthatók, minden módosítás újraöntést és ellenőrzést jelent, és a költségek exponenciálisan nőnek.
Tervezéskor célszerű a falvastagságot a lehető legegyenletesebben tartani (általában 1.5 és 3 mm között), lekerekített sarkokat és fokozatos változásokat alkalmazni a vastagság átmeneti pontjain, valamint megerősítő bordákat vagy vetemedésgátló szerkezeteket hozzáadni a nagy sík területekhez, hogy a kockázatokat a forrásnál csökkentsük, ahelyett, hogy a hibajavítás költségeit a későbbi szakaszokra hagynánk.
A tűréshatár-beállítás túl szigorú
Ha a tömeggyártási tűréshatárt közvetlenül a prototípus alkatrészekre alkalmazzák, az a forma költségeinek hirtelen növekedéséhez és a sikeres gyártási arány csökkenéséhez vezet.
A prototípus szerszámozásának célja az „alak, az összeszerelés és a funkció” ellenőrzése, nem pedig a végső pontosság ellenőrzése.
Ésszerű megközelítés az, hogy a tűréshatárokat az ellenőrzési célok alapján különböző szinteken határozzuk meg: a kulcsfontosságú illeszkedési pozíciókban szigorúnak, a megjelenési és szerkezeti pozíciókban pedig lazának kell lennünk, a pontosságot a tömeggyártású szerszámra bízva, a költségeket pedig magunknak tartva.
A precizitás túlzott igénye csak drágává és lassúvá teszi a prototípus-előállítást, de nem hoz érdemi előnyt magának a termékellenőrzésnek.

Második tévhit: Az anyagok és folyamatok kiválasztása elszakad a tényleges szükségletektől
A prototípus szerszámok (például lágy formák, kemény formák, 3D nyomtatási formák stb.) formakészítési folyamata és az alakítóanyagok kiválasztása közvetlenül befolyásolja az ellenőrzési eredmények hitelességét. Ha rossz választás történik, a tesztelés időpocsékolás lesz, és a pénzköltés ellenére sem lehet megbízható következtetésre jutni.
A formagyártási folyamat határozza meg a forma költségét, élettartamát és ciklusát, míg a formázóanyag az alkatrész teljesítményét és érzetét. Mindkettőt átfogóan kell figyelembe venni, és mindig arra a kérdésre kell összpontosítani, hogy „mit is kell pontosan ellenőrizni ezzel a prototípussal?”
Tévesen lágy formákat használtak a tömegtermelésben
A szilikon öntőformák, epoxigyanta öntőformák és más lágy öntőformák alacsony gyártási költségekkel és gyors ciklusokkal rendelkeznek, de élettartamuk általában csak néhány tucat-néhány száz formázási ciklus, így alkalmasak akár tíz darabos kis tételű prototípus-ellenőrzésre.
Ha a próbagyártás vagy a kis tételű megrendelések első tételének elviselésére használják, a formát hamarosan selejtezik, és még drágább lesz.
Mielőtt döntést hozna, először tisztázza, hogy „hány darabot kell legyártani és mit kell ellenőrizni”: ha a mennyiség kicsi, és csak a koncepció ellenőrzésére van szükség, válasszon lágy formát.
A hídszerszámokra egy bizonyos tételhez vagy a tömeggyártáshoz közeli állapothoz van szükség.
Mielőtt kemény formákba fektetne be, győződjön meg arról, hogy a tömegtermelés hamarosan megkezdődik, hogy elkerülje a „túlzott gyártást” vagy a „túlzott gyártást”.
A prototípus anyaga nem egyezik a tömeggyártáshoz használt anyaggal.
A standard PP-vel ellenőrzött teljesítményadatok nem képviselik a végső tömeggyártott anyag teljesítményét.
Amikor az anyagteljesítmény befolyásolja a funkcionális megítélést, elengedhetetlen annak biztosítása, hogy a prototípus fázisban ugyanazt az anyagminőséget használják, mint a tömeggyártásban, vagy legalábbis jelöljék meg az anyagbeli eltéréseket a jelentésben, hogy elkerüljék a későbbi átdolgozást a „leírásnak nem megfelelő áruk” miatt.
Az olyan alkatrészek esetében, amelyek érzékenyek olyan kulcsfontosságú tulajdonságokra, mint a mechanika, a hőmérséklet-állóság és a vegyi ellenállás, az anyag konzisztenciája különösen fontos; ellenkező esetben az ellenőrzési eredmények félrevezetőek lehetnek.
Becsülje alá a felületkezelés és az utókezelés költségeit
A prototípus utókezelést is igényel, például festést, galvanizálást, dombornyomást és összeszerelést.
Sok projekt csak a forma költségét számolja ki, és elhanyagolja az utófeldolgozást, ami komoly költségvetés-túllépést eredményez.
A terv szakaszában a felületminőséget, az utókezelési módszereket és az árajánlatokat együttesen kell figyelembe venni a teljes költség valódi megítélése érdekében.
Minél közelebb állnak a felületi követelmények a tömeggyártású alkatrészekhez, annál magasabbak lesznek a prototípus fázis költségei. A projekt megkezdése előtt elengedhetetlen a felületi minőség egyértelmű meghatározása, hogy elkerüljük a folyamat közepén felmerülő további követelményeket, amelyek megzavarhatják a költségvetést.
Tévhit Harmadszor: A beszállítók értékelése csak az árra összpontosít, miközben elhanyagolja a képességeket és az együttműködést
Sok vásárló összehasonlítja a prototípus öntőformák árait a standard alkatrészekével, és az olcsóbbat választja. Ennek eredményeként végül magasabb árat fizetnek az együttműködés során.
A prototípus eszközök nagymértékben függenek a beszállítók tapasztalatától és együttműködésétől. A rossz partner kiválasztásának rejtett költsége jóval magasabb, mint a megspórolt árkülönbség.
A zökkenőmentes együttműködés gyakran ismételt szerszámmódosításokat, késedelmes szállítást, sőt megbízhatatlan ellenőrzési eredményeket is jelent.
Az értékelést három dimenzió – képesség, együttműködés és esetek – alapján kell elvégezni, ahelyett, hogy csak az egységárra koncentrálnánk.
Csak az árajánlatokra koncentrál, miközben elhanyagolja a képesítéseket és a felszerelési lehetőségeket
Az alacsony árak gyakran azt jelentik, hogy a berendezések vagy folyamatok korlátozottak.
Ellenőrizni kell a beszállító formagyártó berendezéseit, anyagkönyvtárát és precíziós képességeit, meg kell nézni, hogy rendelkeznek-e alapvető minőségbiztosítási rendszerekkel, például ISO-val, és a valós gyártásközi eseteket helyszíni vagy videós ellenőrzésekkel kell ellenőrizni ahelyett, hogy csak az árajánlatot néznénk.
A kommunikáció és a gyors iterációs támogatás elhanyagolása
A prototípusfejlesztés legfélelmetesebb helyzete az, amikor „a beszállítók csak a formagyártásra koncentrálnak, de figyelmen kívül hagyják a visszajelzéseket”.
A kiváló beszállítók proaktívan figyelmeztetnek a kockázatokra, módosítási javaslatokat tesznek, és a DFM szakaszban több gyors iterációs kört támogatnak.
Ellenőrzés során akár közvetlenül is megkérdezhetné: „Elvégeznek proaktív DFM-felülvizsgálatot a forma megnyitása előtt?” Hogyan számolják el a formamódosítást? Időszerű a visszajelzés? A válasz igazabb, mint bármilyen nyilvánosságra hozott közlemény.
Ne ellenőrizze a beszállítók mintáit és korábbi eseteit
Kérje meg a beszállítót, hogy valós mintákat és hasonló prototípus szerszámokból készült tokokat adjon meg, hogy megállapítsa, hogy a felületi minőségük, az illeszkedési pontosságuk és a szállítási ciklusuk megfelel-e a szabványoknak.
Egy egyszeri penészpróba eredményei hangosabbak, mint a szóbeli ígéretek.
A legjobb lenne ellátogatni a műhelyébe, vagy online megtekinteni a gépeket, hogy megbizonyosodjon arról, hogy a berendezések és a folyamatképességek valóban léteznek.
Negyedik tévhit: A prototípus-ellenőrzés formalitásként való kezelése és a zárt hurkú visszajelzés hiánya
A prototípus forma csak a kezdet. Az igazi érték a „módosítások ellenőrzésében és végrehajtásában” rejlik.
Ha valaki csak azt veszi figyelembe, hogy „az alkatrészek legyárthatók”, majd elhamarkodottan csinálja, az egyenértékű azzal, mintha elpazarolná a prototípus szakasz legértékesebb hibajavító ablakát.
Sok projektet pontosan azért ismételnek meg, mert nincsenek szabványok az ellenőrzésre és nincs zárt visszacsatolási rendszer. Ha egy dolog megváltozik, az egy másikat vált ki.
Az ellenőrzést három szakaszra kell bontani: „megjelenési minta → funkcionális prototípus → kis tételű próbagyártás”. Minden szakaszhoz egyértelmű elfogadási szabványokat kell meghatározni. A teszteredményeket, például a méreteket, az összeszerelést, az élettartamot és a meghibásodási módokat vissza kell csatolni a tervbe, hogy egy zárt ciklust alkossanak a „tervezés – formagyártás – ellenőrzés – módosítás” rendszerből.
Minden iterációnak adatokon, nem pedig intuíción kell alapulnia.
Ugyanakkor minden egyes módosítás okait és eredményeit rögzíteni kell, hogy a csapat világosan tudja, mely tervek bizonyultak hatékonynak, és melyek vannak még veszélyben.
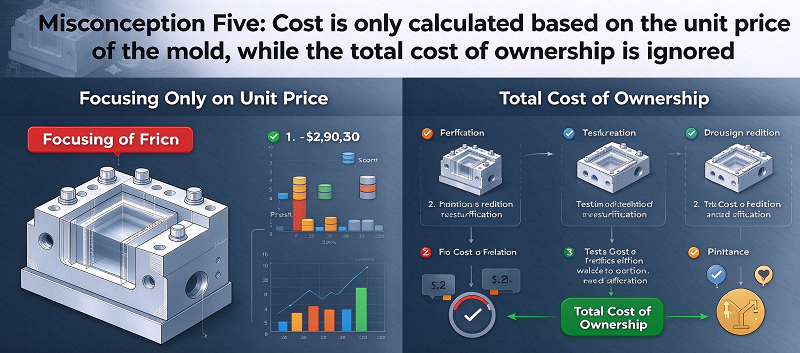
Ötödik tévhit: A költséget csak a forma egységára alapján számítják ki, a teljes tulajdonlási költséget figyelmen kívül hagyják.
A prototípus költséggazdálkodásának leggyakoribb buktatója, ha csak a szerszámárajánlatokat nézzük.
A valódi költség = formadíj + egységköltség × gyártási mennyiség + utófeldolgozás + átdolgozási veszteség.
Vegyük például a lágy formákat, a hídformákat és a kemény formákat: A lágy formák egységköltsége közepes vagy alacsony, de élettartamuk rövid.
A hídformák élettartama elérheti a több ezertől a több tízezer darabig terjedő mennyiséget.
A kemény formák a leghosszabb élettartamúak, de nagy kezdeti beruházást igényelnek.
A kiválasztás lényegében a költség, a minőség és a ciklus közötti kompromisszum. A döntés meghozatala előtt elengedhetetlen a „forma élettartama × egységköltség + utófeldolgozás” szempont figyelembevétele, ahelyett, hogy a szép formaegységár vonzaná az embert.
A teljes birtoklási költség kiszámítása után sok „olcsó” opció valójában drágább. Az igazán megfelelő megoldás gyakran a legjobb ár-érték arányú.
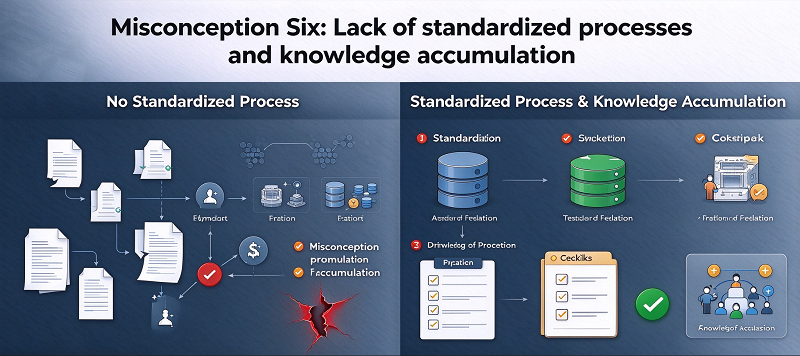
Tévhit HatSzabványosított folyamatok és tudásfelhalmozás hiánya
A mélyen gyökerező ok, amiért a prototípus projektek minden alkalommal csapdába esnek, amikor a nulláról indulnak, és tapasztalatokon alapuló döntéseket hoznak.
A folyamatok hiánya azt jelenti, hogy ugyanazok a hibák ismétlődnek a különböző projektekben, és a csapatok tapasztalata nem hasznosítható eszközként.
Olyan adatok gyűjtése, mint az anyagparaméterek, a tűréshatárok és a szerszám élettartama, a csapat saját tervezési specifikációs könyvtárának felépítéséhez.
Építsen hosszú távú együttműködést 1-2 megbízható beszállítóval, hogy jobban megértsék az Ön termékeit, és elkerülhessék a korábban felmerült buktatókat.
A szabványosított DFM ellenőrzőlisták, elfogadási folyamatok és beszállítói értékelési űrlapok gyorsabbá és stabilabbá tehetik a következő prototípus projektet, valamint a tapasztalatot a csapat valódi versenyképességévé alakíthatják.
7. Miért válassza az N-t?OBLE mint te prototípus tooling mgyártópartner
A NOBLE egy kínai-brit közös vállalat, amelyet a kormány „Nemzeti Csúcstechnológiai Vállalatként” ítélt oda. Két fő üzleti irányunk van: az „Intelligens Gyártás” és az „Ápolási Termékek”. Az „Intelligens Gyártás” üzletág projekttámogatási szolgáltatások nyújtására specializálódott, beleértve az alkatrész-megmunkálást és -gyártást.
Több mint 10 éves professzionális gyártási és gyors prototípus-készítési tapasztalattal rendelkezünk. Hatékony csapatunk erős támogatást nyújt új projektjeihez, hogy 100%-ban megvalósítsuk az Ön igényeit; A szabványosított menedzsment szigorú minőségellenőrzést biztosít az alkatrészek és termékek felett; az ésszerű munkafolyamat alacsonyabb költségeket eredményez ugyanazon minőség mellett.
Évekig tartó kemény munka és fejlesztés után a NOBLE fokozatosan átalakult a precíziós alkatrész-megmunkáló és gyártó vállalkozásból, amely teljes ipari láncot támogató szolgáltatási képességekkel rendelkezik, egy szolgáltatásorientált vállalkozássá, amely teljes körű támogatást nyújt az ügyfelek teljes projektjéhez.
A NOBLE az Ön megbízható, egyablakos, egyedi gyártási megoldása a prototípus tervezésétől a gyártásig, hatalmas gyártási erőforrásokkal, megfelelő technológiával, korszerűsített folyamatokkal, szakértői útmutatással és tökéletes minőségellenőrzési folyamattal, hogy ötletei valósággá váljanak.
A NOBLE a következő képesítési tanúsítványokkal rendelkezik:
ISO 9001: 2015 – Robusztus minőségirányítás az általános gyártáshoz. Konzisztens folyamatok. Dokumentált ellenőrzés. Nyomon követhető ellenőrzés.
ISO 13485: 2016 – Szigorúbb minőségi szabványok az orvostechnikai eszközök alkatrészeire vonatkozóan. Szigorú folyamatvalidálás. Teljes nyomon követhetőség. Beültethető és sebészeti alkatrészekhez szükséges.
Összegzés
A prototípus-szerszámozás nem azt jelenti, hogy „először elkészítjük a formát, majd megnézzük”, hanem egy olyan döntéshozatali rendszert, amely a költségekre, a minőségre és a ciklusra összpontosít.
Ha a DFM, az anyagfeldolgozás, a beszállítók, a zárt hurkú ellenőrzés, a költségszámvitel és a folyamatfelhalmozás hat fő félreértésébe esünk, az átdolgozás költsége exponenciálisan fog növekedni.
A DFM előtti, fázisos zárt hurkú ellenőrzés, a valós igényeken alapuló anyagfolyamatok következtetése, a teljes tulajdonlási költség alapján történő döntéshozatal, valamint a hosszú távú együttműködés és tudásbázisok kialakítása révén megbízható prototípus-eredmények érhetők el a legrövidebb idő alatt és a legalacsonyabb költséggel.
Csak úgy lehet a termékeket gyorsabban és stabilabban tömeggyártásba juttatni a kiélezett piaci versenyben, ha a prototípus eszközöket a termékfejlesztés „támpontjaként”, és nem „költségtételként” kezeljük.
GYIK
1. Milyen főbb eredményeket kell kérnünk a szállítóktól, amikor prototípus szerszámokra vonatkozó árajánlatkérést teszünk közzé?
Kérjen DFM-jelentést, mintaellenőrzési jegyzőkönyvet, szerszám élettartam-előrejelzést, utófeldolgozási árajánlatot és módosított szállítási ütemtervet az esetleges utómunkálatokhoz.
2. Hogyan definiáljuk a prototípus alkatrészek elfogadási kritériumait a hivatalos RFQ dokumentumokban?
Adja meg a kritikus illeszkedési méretek tűréseit, a kozmetikai felület minőségét, a funkcionális tesztelemeket és az egyértelmű elutasítási kiváltó feltételeket a leszállított mintákhoz.
3. Milyen kockázatokkal kapcsolatos záradékokat kell belefoglalni a prototípus szerszámozási árajánlatkérésekbe?
Adjon hozzá záradékokat a formajavítási felelősségre, az átdolgozási költségek elosztására, a szellemi tulajdon védelmére és a súlyos szállítási késedelmek miatti kártérítésre vonatkozóan.
4. Amikor több prototípus-beszállítót hasonlítunk össze árajánlatkérés útján, milyen rejtett költségeket kell explicit módon rákérdeznünk?
Kérjen díjat a DFM felülvizsgálatért, a formamódosításért, a plusz mintatételekért, az anyagváltási díjakért és a felületkezelési beállítási költségekért.
5. Milyen igazoló dokumentációt kell kérnünk a beszállítóktól a prototípus minták mellett az árajánlatkérés követelményei szerint?
Anyagtanúsítást, méretellenőrzési adatokat, felületkezelési vizsgálati jelentést és a forma állapotának összefoglalását kell kérni.





