

A rehabilitációs exoskeleton alkatrészek leggyakoribb gyártási módjai a CNC megmunkálás, a 3D nyomtatás, a fröccsöntés, a fémlemezgyártás és a kompozit öntés. A gyakori anyagok közé tartoznak az alumíniumötvözetek, a titán, a rozsdamentes acél, a PEEK és a szilikon a testtel érintkező alkatrészekhez. Ezek a választási lehetőségek befolyásolják az alkatrész szilárdságát, súlyát, biokompatibilitását, a gyártási költségeket és a szállítási időt. Az illesztési házaknak szűk tűréshatárokra van szükségük. Az egyedi mandzsettáknak biokompatibilis felületekre van szükségük. A vázlemezeknek erőseknek, de könnyűeknek kell lenniük. Minden módszernek egyértelmű előnyei vannak bizonyos alkatrészek esetében. Részletesen megvizsgáljuk az egyes folyamatokat és anyagokat. A cikk a tervezési szempontokat, a szabályozási szabványokat és a gyártópartnerek kiválasztására vonatkozó tippeket is kitér.
A rehabilitációs exoskeleton robotalkatrészek gyártási módszereinek áttekintése
A rehabilitációs exoskeleton robot alkatrészei néhány fő csoportba sorolhatók. Az illesztési egységek és a meghajtó csatlakozók minden eszköz középpontjában állnak. A tartókeretek és a szerkezeti konzolok mindent összetartanak. Minden csoportnak erős mechanikai tulajdonságokkal kell rendelkeznie, mivel ezek a gépek emberi súlyt hordoznak, és egész nap a viselőjével együtt mozognak.
A rehabilitációs exoskeleton robotalkatrészek főbb alkotóelemei
Csatlakozó szerelvények és hajtáscsatlakozók
Az ízületek azok, ahol a mozgás történik. Egy csípőízületnek, egy térdcsuklónak vagy egy ujjcsuklónak simán kell mozognia, és el kell viselnie az ismételt terhelést. A hajtócsatlakozók motorokat kötnek össze ezekkel az ízületekkel, így nyomaték alatt is egy vonalban kell maradniuk. Bármilyen lazaság ezekben az alkatrészekben rángatózó mozgásként jelentkezik, és ez a beteg számára rossz érzést kelt.
Tartókeretek és szerkezeti konzolok
A vázak hordozzák a terhelés útját a testtől a talajig. A konzolok egyetlen merev egységbe kötik össze az aktuátorokat, az érzékelőket és a hevedereket. Ezeknek az alkatrészeknek merevnek kell lenniük, de könnyűnek is kell maradniuk. A nehéz váz gyorsan elfárasztja a viselőjét.
Érdemes megjegyezni, hogy a folyamatok és az anyagok kiválasztása alkalmazásonként változik. Egy felső végtagi eszköznek más igényei vannak, mint egy alsó végtagi eszköznek. A kéz külső vázai gyakran puha anyagokat használnak, míg a merev kialakítások fémből állnak. Gyakorlati szempontból az ebben a cikkben tárgyalt öt folyamatcsalád a CNC megmunkálás, a 3D nyomtatás, a fröccsöntés, a fémlemez-gyártás, valamint a kompozit vagy szilikon fröccsöntés.
Hogyan befolyásolja a folyamatválasztás a rehabilitációs exoskeleton robotalkatrészeket?
Geometria, tűréshatár és gyártási mennyiség
Az első döntést a geometria határozza meg. Az összetett kontúrú formák az 5-tengelyes CNC vagy az additív módszerek felé terelnek. Az egyszerű síklemezek jól működnek a fémlemezekkel. A gyártási volumen a második. Az egyszeri, egyedi mandzsetták jól illeszkednek a 3D nyomtatáshoz, míg a több ezer azonos borítás a fröccsöntést részesíti előnyben.
A tűréshatár a harmadik tényező, és az illesztéseknél a legfontosabb. Az alábbi táblázat bemutatja, hogyan viszonyulnak a CNC és a 3D nyomtatás a csatlakozóházak esetében.
| Kritérium | CNC megmunkálás | 3D nyomtatás |
| Pontosság / Tolerancia | ±0.005 mm-es pontosságot ér el 5 tengelyes titán illesztéseken | Prototípusgyártáshoz fejlesztették, nem ajánlott gyártási minőségű végfelhasználási alkatrészekhez |
| Felület kidolgozása | Ra 0.8 vagy jobb értéket biztosít | Nincs megadva a sterilizálási minőségű felületkezelési követelményeknek megfelelőként |
| Anyagkompatibilitás | Szinte minden orvosi anyag, beleértve az 5. osztályú titánt és a PEEK-et is | Korlátozott a CNC-hez képest nagy szilárdságú orvosi anyagok esetében |
| Szerep a közös lakásokban | Kritikus végpont-effektorokhoz és kapcsolatokhoz előnyös | Prototípusgyártáshoz használják; a gyártási alkatrészek továbbra is CNC-re támaszkodnak |
Egy gömbcsuklós csípőízület mutatja, hogy miért fontos ez. A golyónak szinte holtjáték nélkül kell a foglalatban ülnie. A CNC néhány mikrométeren belül képes megmunkálni a golyót, és a foglalat tükrözi azt a pontos illeszkedés érdekében. Ezt a szintű kontrollt nehéz elérni pusztán nyomtatással.
Költség, sebesség és pontosság közötti kompromisszumok
A sebesség és a költség ellentétes irányba húznak. A CNC precíziót biztosít, de a beállítás időt vesz igénybe. A 3D nyomtatás kihagyja a szerszámozást, így az iteráció gyors. A fröccsöntésnek magasak a kezdeti szerszámköltségei, mégis a darabár meredeken csökken a nagy volumenű gyártásnál. A lemezlemez gyorsan hajlítható és lyukasztható a sík alkatrészekhez. Válassza azt a folyamatot, amelyik megfelel a tűréshatárnak és a tételméretnek, ne azt, amelyik a legfejlettebbnek hangzik.
Hogyan befolyásolja az anyagválasztás a rehabilitációs külső váz alkatrészeit?
Szilárdság-tömeg arány és kifáradási élettartam
Az anyag szab határt a teljesítménynek. Az 5-ös fokozatú titán (Ti-6Al-4V) kiváló szilárdság-tömeg arányt kínál és biokompatibilis, de nehezen megmunkálható, és az alkatrészárat 40-60%-kal növelheti az alumíniumhoz képest. A 6061-T6 alumínium folyáshatára 310 MPa, és könnyen és alacsony költséggel megmunkálható. Alacsony terhelésű elemekhez és másodlagos szerkezetekhez alkalmas.
A nem beültetett vagy nem sterilizált szerkezeti keretek esetében az alumínium kiváló szilárdság-tömeg arányt kínál alacsonyabb anyag- és megmunkálási költségek mellett. A kemény eloxált alumínium kopásálló vezetőként vagy házként is használható.
A merev rehabilitációs exoskeletonok gyakran keverik az anyagokat. Egy gyakori megoldás alumínium kereteket párosít rozsdamentes acél vagy titán illesztésekkel. Ez csökkenti az össztömeget, miközben szilárdságot biztosít ott, ahol a terhelés koncentrálódik.
Biokompatibilitás és bőrrel való érintkezés
Minden bőrrel érintkező felület ápolást igényel. A szilikon jól használható mandzsettákhoz, párnákhoz és betétekhez, mivel puha és bőrbarát. A test közelében használt fémeknek ellenállónak kell lenniük a korrózióval és könnyen tisztíthatónak. Az anyagtanúsítványok és a nyomonkövethetőség ezt alátámasztják, és fontosak az ISO 13485 szabvány szerinti orvosi exoskeleton robotok gyártásában. Ugyanez a fegyelem vonatkozik az orvosi robotalkatrészek gyártására is, ahol minden tételt dokumentálni kell.
Az anyagok és folyamatok együttes megválasztása alakítja a súlyt, a kényelmet, a költségeket és a biztonságot. Ha ezt a párosítást jól választjuk meg, az exoskeleton robotalkatrész-gyártási folyamat többi része is a helyére kerül.
CNC precíziós megmunkálás rehabilitációs exoskeleton alkatrészekhez
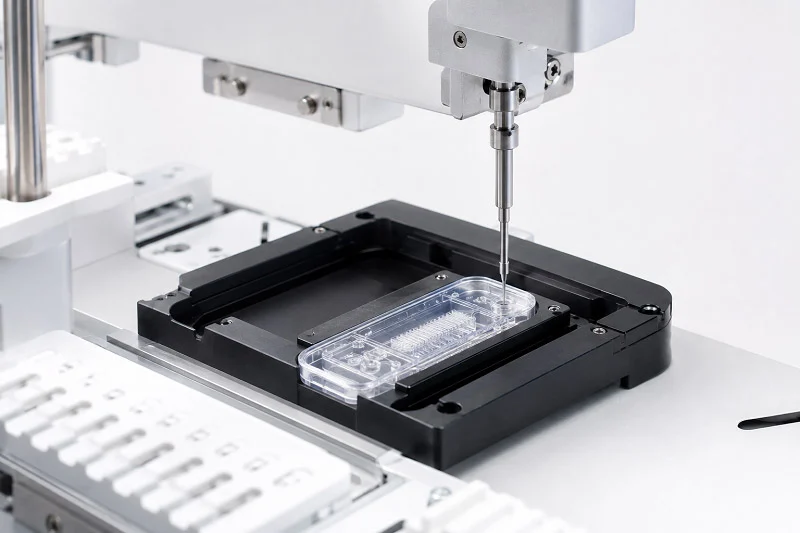
A CNC precíziós megmunkálás 3, 4 és 5 tengelyes marógépeket használ. A háromtengelyes gépek egyszerű alakzatokat vágnak egyetlen irányból. Az öttengelyes gépek egyszerre döntik meg a szerszámot és az alkatrészt. Ez lehetővé teszi számukra, hogy egyetlen beállítással összetett görbéket érjenek el. Ez a tartomány nagyon fontos a rehabilitációs exoskeleton robotalkatrészeknél. Az illesztések olyan módon görbülnek, amit egy síkvágó nem tud követni.
Alkalmazások a rehabilitációs exoskeleton alkatrészekben
Csatlakozó házak és szerkezeti konzolok
A csatlakozóházak nagyon összetett és precíz alkatrészek az exoskeleton rendszerekben. Ezek tartják a felhasználó súlyát és a járás közbeni ütéseket. Emellett pontos rögzítési pontokat biztosítanak a csapágyak, reduktorok, jeladók és nyomatékérzékelők számára. A csapágy furatának 0.1 mm-en belül kell maradnia a pontos mozgás biztosítása érdekében. A falvastagság általában 2-3 mm. Egyes súlycsökkentő területek akár 1.5 mm-esek is lehetnek. Ez a forgácsolás során fellépő deformációt valódi kockázatnak teszi ki. Az összes felület egyetlen beállítással történő megmunkálása elkerüli az alkatrész elmozdulásából eredő hibákat.
| Alkalmazási terület | Alkatrész példák | Anyag | Utókezelés |
| Csatlakozó házak | Csípőízületes motorházak, csapágyegységek, pozicionáló tengelyek, fékcsatlakozók, lánczárblokkok | 6061/7075 alumíniumötvözet (titán a csúcskategóriás modellekhez) | Homokfúvás + eloxálás, kemény eloxálás |
| Mozgásprecíziós alkatrészek | Pozícionáló tengelyek, fékek | 303/304 rozsdamentes acél, 42CrMo4 acél | Elektromos polírozás, cinkbevonat |
| Súrlódó/szigetelő alkatrészek | Csatlakozók és kapcsolódó csatlakozóelemek | POM, nejlon, ABS | Használt állapotban |
Működtető tartók és precíziós interfészek
A motor- és érzékelőrögzítő konzolok precíziós rögzítésként szolgálnak elektromos aktuátorok, nyomatékérzékelők és forgójeladók számára. Gyakran beépített kábelvezető csatornákkal és rögzítőelemekkel rendelkeznek. A pozicionáló tengelyek és a robotcsatlakozó házak általában ±0.01 mm-en belüli koncentrikus pontosságot igényelnek. Ez biztosítja a csapágyak simán illeszkedését és megakadályozza a kopást. Az egyedi megmunkált külső vázú állórész-rögzítés ugyanezt a logikát követi. Használjon 3 tengelyes megmunkálást egyszerű furatokkal rendelkező lapos konzolokhoz. Váltson 5 tengelyesre, ha a tartó egy aktuátor köré tekeredik, vagy ferde felületekkel rendelkezik.
Előnyök a rehabilitációs exoskeleton alkatrészekhez
Szigorú tűrések és ismételhetőség
A CNC olyan tűréshatárokat tart fenn, amelyeket a nyomtatás és a fröccsöntés nem tud fémen tartani. Minden ciklus ugyanazt a szerszámpályát ismétli. Így az első és az ezredik alkatrész egy vonalban van. A FreeGait aktív külső váz a comb és a sípcsont hosszát, valamint a csípő szélességét a különböző testalkatokhoz igazítja. Az egyes csatlakozók pontossága közvetlenül befolyásolja a viselési kényelmet. Az ismételhetőség teszi ezt a beállítást megbízhatóvá.
Felületkezelés és utófeldolgozás
A megmunkált felületek simák lesznek a szerszámról. A másodlagos lépések még jobban kidolgozzák őket. Az eloxálás, polírozás és bevonatolás növeli a korrózióállóságot. A homokfúvás és az eloxálás gyakori az alumínium házaknál. Az elektropolírozás jól működik a rozsdamentes acélnál. Ezek a bevonatok a tisztítást is megkönnyítik. Ez a bőrhöz közeli alkatrészeknél fontos.
Tipikus CNC anyagok rehabilitációs külső váz alkatrészekhez
Alumíniumötvözetek (6061, 7075)
Az alumíniumötvözet ideális szilárdság-tömeg arányt biztosít a dinamikus mozgáshoz és a hosszabb használathoz. Gyorsan megmunkálható és alacsonyan tartja a költségeket. Az egyedi megmunkálású külső vázak gyakran alumíniumötvözetből készült kereteket és tartószerkezeteket használnak alapszerkezetként. A csípő-, térd- és vállízületi szerelvények mind erre épülnek.
Titán (5. osztályú Ti-6Al-4V) és rozsdamentes acél (316L)
A titán biokompatibilis, könnyű és korrózióálló. Jól működik a csúcskategóriás modellekben. A rozsdamentes acél ellenáll a kopásnak és a sterilizálásnak. Mindkét anyag drágább és lassabban forgácsolódik, mint az alumínium. Tehát tartogasd őket terheléses kötésekhez és precíziós mechanikai alkatrészekhez. A RoboGait rendszer mechanikai alkatrészeinek körülbelül 90%-át külső beszállítóktól szerezte be. Ez magában foglalta a CNC marást, esztergálást, lézervágást, hajlítást és hegesztést. Ez azt mutatja, hogy a CNC-megmunkált alkatrészek valódi rehabilitációs külső váz alkatrészprogramokat alapoznak meg.
3D nyomtatás rehabilitációs exoskeleton alkatrészekhez
A 3D nyomtatók számos különböző külső vázú robotalkatrész elkészítésére képesek. Ide tartoznak a csatlakozók, a merevítők és az akkumulátorcsomag belső részei. A technológia akkor működik a legjobban, ha összetett formákról van szó, vagy ha csak néhány egységre van szükség. A rehabilitációs külső vázú robotalkatrészek esetében a nyomtatás olyan sebességet és tervezési szabadságot biztosít, amelyet a régi módszerek nem könnyen tudnak felülmúlni.
Alkalmazások a rehabilitációs exoskeleton alkatrészekben
Egyedi illeszkedésű mandzsetták és végtagcsatlakozók
Minden páciensnek más a testalkata. Egy jól illeszkedő mandzsetta felfekvést okozhat a másikon. A 3D nyomtatás ezt úgy oldja meg, hogy közvetlenül a szkennelési adatokból épít mandzsettákat. Beszkenneli a páciens végtagjának alakját, CAD-ben megtervezi a csatlakozófelületet, és egy darabként kinyomtatja. Az eredmény egy egyedi külső váz alkatrész-megoldás, amely azonnal kényelmesnek érződik.
Prototípuskészítés és kis volumenű gyártás
A prototípusgyártás az, ahol a nyomtatás igazán ragyog. Kipróbálhatsz egy új illesztési tervet, megváltoztathatod a falvastagságot, és egy éjszaka alatt újranyomtathatsz. Nincsenek szerszámköltségek és minimális rendelési mennyiségek. Kis volumenű gyártás esetén a nyomtatás költséghatékony marad, ha kevesebb, mint néhány száz egységre van szükséged. Támogatja a közvetett digitális gyártást is. Kinyomtathatsz újrafelhasználható öntőformákat puha kézzel működő külső vázú aktuátorokhoz, majd ezekből a formákból szilikon alkatrészeket önthetsz.
Előnyök a rehabilitációs exoskeleton alkatrészekhez
Tervezési szabadság és rácsos szerkezetek
A nyomtatás számos tervezési korlátot megszüntet. Belső csatornák, organikus formák és rácsos szerkezetek is lehetővé válnak. A rácsos kitöltés csökkenti a súlyt, miközben megőrzi a szilárdságot. Ez fontos a viselhető eszközöknél, ahol minden gramm számít.
Gyors iteráció és páciensspecifikus geometria
A nyomtatással gyorsan végrehajthatók a tervek módosításai. Módosíthatja a CAD fájlt, és újra kinyomtathatja. Nem kell új szerszámokra várnia. Ez a sebesség támogatja a betegspecifikus geometriát, ami kulcsfontosságú a gyermekgyógyászati eszközök és az egyedi ortézisek esetében.
Tipikus 3D nyomtatási anyagok
Nejlon PA12 és PA11 SLS-hez és MJF-hez
A PA12 nejlon az SLS és MJF eljárások standard anyaga. Egyenletes mechanikai tulajdonságokat, vegyi ellenállást és élő csuklós kialakítást kínál. A PA11 hasonló, de növényekből készül. Mindkettő jól használható mandzsettákhoz, házakhoz és nem szerkezeti konzolokhoz.
Titán és rozsdamentes acél DMLS és SLM technikához
A fémnyomtatás DMLS vagy SLM eljárásokat alkalmaz. A Ti-6Al-4V titán (5. osztály) testbarát és ellenáll a korróziónak. A 316L rozsdamentes acél szintén jól nyomtatható és sterilizálható. Ezek az anyagok teherhordó implantátumokhoz és nagy igénybevételű ízületekhez alkalmasak. Az alábbi táblázat összehasonlítja a főbb tulajdonságokat.
| Ingatlanok | Nylon PA12 | Titán Ti-6Al-4V (5. fokozat) |
| Anyagkategória | Nejlon | Fém |
| Szakítószilárdság | 48 MPa | 950 MPa |
| Sűrűség | 1.01 g / cm3 | 4.43 g / cm3 |
| Üvegesedési hőmérséklet | 175 ° C | 1650 ° C |
| nyúlás | 20.0% | 14.0% |
| Gyakori 3D nyomtatási eljárások | SLS, MJF | CNC-3, CNC-5, DMLS |
A nejlon és a fém közötti választás a terhelési követelményektől függ. A nejlon testtel érintkező alkatrészekhez és könnyű szerkezeti darabokhoz illik. A titán és a rozsdamentes acél nagy terheléseket és ismétlődő igénybevételi ciklusokat bír. Mindkét anyagcsalád támogatja a rehabilitációs külső váz alkatrészek gyártását különböző eszköztípusokon.
Fröccsöntés rehabilitációs exoskeleton alkatrészekhez
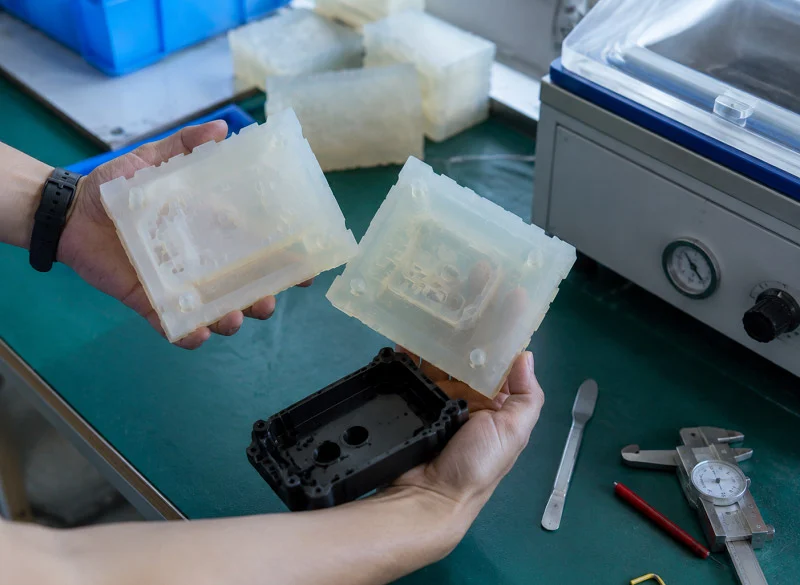
A fröccsöntés akkor a leghatékonyabb, ha több ezer azonos műanyag darabra van szükség. Az eljárás során az olvadt műanyagot egy acélformába préselik. Ezután a forma lehűl, kinyílik, és kiejti a kész alkatrészt. Rehabilitációs exoskeleton robotalkatrészekhez ezzel a módszerrel nagy mennyiségben állítanak elő burkolatokat, házakat és kábelrögzítőket.
Alkalmazások a rehabilitációs exoskeleton alkatrészekben
Borítók, házak és kábelrendezés
Minden külső váznak szüksége van védőburkolatra. A motorburkolatok távol tartják a port. A vezérlődoboz házak védik az áramköri lapokat. A kábelrendező kapcsok a vezetékeket a keret mentén vezetik el. Ezeknek az alkatrészeknek egy közös vonásuk van. Komplex formájuk van, de nem bírnak nagy terhelést. A fröccsöntött fogantyúk jól keverhetők. Sima felületeket, beépített bepattanó illesztéseket és egyenletes falvastagságot kapsz egyetlen ciklusban.
Nagy volumenű csatlakozók és rögzítőelemek
A kis csatlakozók és rögzítőelemek gyorsan összeadódnak. Egyetlen külső váz több tucat kapcsot, dugót és rögzítőfület is igénybe vehet. Ezeknek az alkatrészeknek a fröccsöntése alacsonyan tartja az egységköltségeket, ha a gyártás felgyorsul. A folyamat a szűk méreteket is megtartja. Ez akkor számít, amikor egy csatlakozót ezerszer kell a helyére pattintani.
Előnyök a rehabilitációs exoskeleton alkatrészekhez
Alacsony egységköltség nagy léptékben
A fröccsöntéshez szükséges szerszámok beszerzése előzetesen pénzbe kerül. Az acélformák több ezer dollárba is kerülhetnek. De ez a költség minden egyes alkatrészre szétoszlik. Kis volumen esetén a CNC és a 3D nyomtatás a nyerő. Nagy volumen esetén a fröccsöntés egyértelmű választás. A megtérülési pont az alkatrész méretétől és a forma összetettségétől függ. Kis burkolatok és klipszek esetében a fröccsöntés gyakran felülmúlja a CNC-t, miután túllépték a néhány ezer darabot.
Egyenletes anyagtulajdonságok és színválaszték
A fröccsöntött alkatrészek azonosak lesznek. Ugyanaz a gyanta, ugyanaz a hőmérséklet, ugyanaz a nyomás minden ciklusban. Kiszámítható szilárdságot és illeszkedést kapsz. A színillesztés is egyszerű. Csak adj pigmentet a gyantához. Nincs szükség festésre vagy bevonatra. Ez időt takarít meg és elkerüli a lepattogzást.
Tipikus fröccsöntő anyagok
PEEK és PEI nagy szilárdságú alkalmazásokhoz
Az orvosi minőségű PEEK ellenáll a magas hőmérsékletnek és az ismételt sterilizálásnak. Ellenáll a vegyszereknek és a kopásnak is. A PEI hasonló előnyöket kínál alacsonyabb áron. Mindkét anyag alkalmas szerkezeti burkolatokhoz és teherhordó házakhoz. Költségük magasabb, mint a hagyományos műanyagoké, de hosszabb ideig tartanak igényes környezetben.
ABS, PC és TPU rugalmas vagy ütésálló alkatrészekhez
Az ABS kemény és könnyen formázható. A PC ütésállóságot és átlátszóságot biztosít. A TPU rugalmasságot biztosít a markolatoknál és a puha tapintási pontoknál. Ezek az anyagok a legtöbb nem kritikus külső vázú robotalkatrészt lefedik. Az alábbi táblázat összehasonlítja főbb jellemzőiket.
| Anyag | Kulcstulajdonság | Közös használatú |
| ABS | Strapabíró, könnyen formázható | Borítók, házak |
| PC | Nagy ütésállóság | Védőhéjak |
| TPU | Rugalmas, puha | Markolatok, párnák |
A megfelelő gyanta kiválasztása a terheléstől, a sterilizálási igényektől és a költségcéloktól függ. Számos rehabilitációs külső váz alkatrész esetében a standard műanyagok jól teljesítenek.
Lemezgyártás rehabilitációs exoskeleton alkatrészekhez
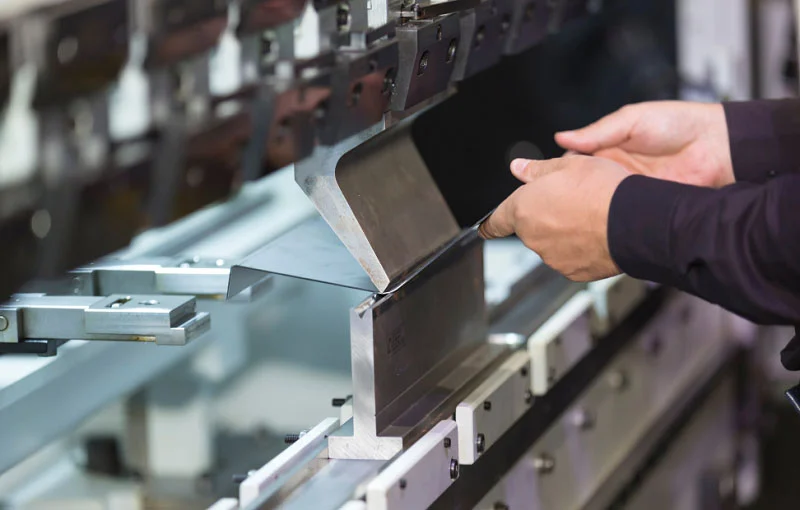
A lemezmegmunkálás sík lemezekből erős, könnyű alkatrészeket készít. Először vágják a fémet, majd hajlítják és lyukasztják. A CAM lemezhajlítás kulcsfontosságú lépés ebben a folyamatban. Komplex alkatrészeket, például egy külső vázú kezet formáz pontos szögekkel és ívekkel. Rehabilitációs külső vázú robotalkatrészekhez ez a módszer alacsony áron készít vázlemezeket, érzékelőkonzolokat és rögzítőlemezeket.
Alkalmazások a rehabilitációs exoskeleton alkatrészekben
Vázlemezek és szerkezeti tartók
A vázlemezek számos külső vázszerkezet gerincét alkotják. Ezek kötik össze az ízületeket, tartják a terheket, és mindent egy vonalban tartanak. Egy tipikus vázlemez több milliméter vastag is lehet. A merevség növelése érdekében csatornává vagy L alakúra hajlítják. Az alsó végtagi eszközökben gyakran ezek az alkatrészek viselik a fő terhelést.
Érzékelőkonzolok és rögzítőlemezek
Az érzékelőknek stabil rögzítési pontokra van szükségük. Egy kis eltolódás is elronthatja a szögletes leolvasásokat vagy az erőmérést. A fémlemez konzolok tartják a helyükön az enkódereket, az IMU-kat és az erőérzékelőket. A rögzítőlemezek a vezérlődobozokat és az akkumulátorcsomagokat is tartják. Ezek az exoskeleton robotalkatrészek egyszerű alakúak, de nagyon fontosak a rendszer pontossága szempontjából.
Előnyök a rehabilitációs exoskeleton alkatrészekhez
Költséghatékony vékony, lapos formákhoz
A lemezlemez akkor a leghatékonyabb, ha az alkatrészek vékonyak és laposak. A vágás és hajlítás sokkal kevesebbe kerül, mint egy tömör tömb CNC marása. Emellett kevesebb anyagpazarlást is eredményez. Nagy vázlemezek esetén ez az árkülönbség gyorsan növekszik. Egy sajtolt vagy lézerrel vágott lemez akár töredékébe is kerülhet egy megmunkáltnak.
Gyors átfutási idő prototípusok és kis tételek esetén
A prototípusgyártás gyors a fémlemezzel. Órák alatt lézerrel kivághatsz egy tervet, meghajlíthatod, és még aznap tesztelheted az illeszkedését. Kis tételekhez nincs szükség szerszámokra. Ez a sebesség segít a csapatoknak a vázgeometria fejlesztésében anélkül, hogy heteket kellene várniuk a formákra vagy öntvényekre.
Tipikus lemezanyagok
Alumínium és rozsdamentes acéllemezek
Az olyan alumíniumötvözet lemezek, mint az 5052 vagy a 6061, kiváló szilárdság-tömeg arányt biztosítanak. Ellenállnak a rozsdának és könnyen hajlíthatók. A rozsdamentes acéllemezek nagyobb szilárdságot és jobb kopásállóságot biztosítanak. A 304-es és 316-os minőség gyakori választás. A rozsdamentes acél drágább, de ellenáll a durva tisztításnak és sterilizálásnak. Az alábbi táblázat összehasonlítja a főbb tulajdonságokat.
| Anyag | Kulcstulajdonság | Közös használatú |
| Alumínium ötvözet | Könnyű, ellenáll a rozsdának | Vázlemezek, konzolok |
| Rozsdamentes acél | Erős, kopásálló | Érzékelő tartók, teherlemezek |
Kopás- és rozsdaállóságú felületkezelések
Az alumínium alkatrészeket gyakran eloxálják a védelem érdekében. Az exoskeleton vázlemezek esetében két módszer tűnik ki:
- A mikroíves oxidáció (MAO) és a kemény eloxálás sűrű, kötött kerámia bevonatot hoz létre összetett formákon.
- A lezárt, kemény eloxált vagy MAO-bevonatú felületek hosszabb sópermet-tesztet is kibírnak gödrösödés nélkül. Emellett teljesen lezárják a felületet, hogy megakadályozzák a feszültségkorróziós repedéseket nedves vagy kültéri környezetben.
Ezek a kezelések meghosszabbítják az alkatrészek élettartamát, és biztonságossá teszik az eszközt a mindennapi használat során. A rehabilitációs exoskeleton alkatrészekhez megfelelő anyagok és felületek kiválasztása tartósságot és kényelmet biztosít a felhasználó számára.
Kompozit és szilikon öntvények rehabilitációs külső váz alkatrészekhez
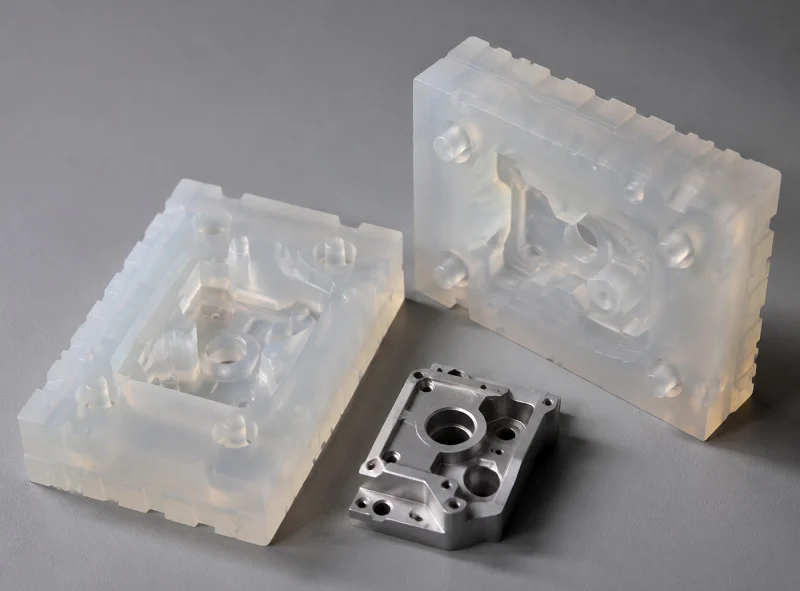
A kompozit alkatrészek erősek, de nagyon könnyűek. A szénszálas és üvegszálas rétegek olyan merevséget biztosítanak, amelyet a fém nem tud azonos súly mellett biztosítani. A szilikon alkatrészek puhák maradnak ott, ahol az eszköz érintkezik a bőrrel. Ez a két anyagcsalád különböző feladatokat lát el. Mindkettőre szükség van a modern külső vázú robotalkatrészekben.
Kompozit eljárások külső váz alkatrészek rehabilitációjához
Layup technikák és kompressziós öntés
A rétegezés szálas szövetlapokkal kezdődik. Ezeket rétegenként helyezzük a formába. Az epoxigyanta tartja össze a szálakat. A présöntésnél a szálat két formafél közé helyezzük. Egy hidraulikus formázóasztal nagy nyomást és hőt használ. Ez egy lépésben formálja és keményíti meg az alkatrészt. Az eljárás hatékony, méretpontos és alacsony költségű. Kiváló minőségű, stabil tulajdonságokkal rendelkező kész alkatrészeket hoz létre. A vázlemezek és a szerkezeti héjak jól működnek ezzel a módszerrel. Olyan alkatrészekhez alkalmas, amelyeknek egy fő irányban szilárdságra van szükségük.
Gyanta transzferöntés nagy szilárdságú alkatrészekhez
A gyanta transzferöntés (RTM) más elrendezést alkalmaz. Egy merev, kétrészes öntőformán alapul. A forma erősítőszálat vagy előformát tart magában. A gyanta-katalizátor keverék egy fűtött transzferkádban olvad meg. Egy dugattyú nyomás alatt a forma üregébe nyomja. Az alacsony nyomás és az alacsony hőmérséklet végig egyenletes folyamatot biztosít. A forma zárva marad, amíg a gyanta teljesen megkeményedik. A kikeményedés után kiveszik a kész alkatrészt. Léteznek olyan változatok is, mint a vákuumos infúzió és a vákuumrásegítéses RTM. A kulcsfontosságú beállítások, mint a melegítési idő, az olvadási hőmérséklet, az alkalmazott erő és a hűtési idő, gondos ellenőrzést igényelnek. Az RTM összetett formákhoz illik, amelyek egyenletes falvastagságot és kevés üreget igényelnek.
Szilikon öntvény rehabilitációs exoskeleton alkatrészekhez
Testtel érintkező mandzsetták, párnák és bélések
A felhasználó testével érintkező alkatrészek gyakran szilikonból készülnek. Ez az anyag könnyű és gyengéd a bőrhöz. A mandzsetták a combot vagy a kart körülölelik. A párnák kipárnázzák a nyomáspontokat. A bélések a merev keret és a viselő bőre között helyezkednek el. A folyékony szilikon gumi fröccsöntése a standard eljárás ezeknél az alkatrészeknél. Az anyag egy melegített formába ömlik, és rugalmas, szilárd anyaggá köt. Egy jól elkészített szilikon alkatrésznek nincsenek varratai vagy éles szélei. Ez fontos a hosszú távú kényelem szempontjából.
Könnyű és bőrbarát tulajdonságok
A szilikon alacsony sűrűségű. Segít abban, hogy az egész eszköz könnyebb legyen. Nem irritálja a bőrt, és nem okoz allergiás reakciókat. A felülete tapadós marad, de elég puha ahhoz, hogy megakadályozza a felfekvéseket. Tisztítása egyszerű szappannal és vízzel, vagy orvosi fertőtlenítőszerekkel. Ezek a tulajdonságok teszik a szilikont a legjobb választássá minden olyan felületre, amely közvetlenül érintkezik a viselőjével. Érdemes megjegyezni, hogy a szilikon a baktériumok szaporodását is megakadályozza.
Mikor válasszunk kompozitokat vagy szilikont?
Súlycsökkentés vs. szerkezeti merevség
A kompozitok akkor nyernek, ha merevségre és alacsony súlyra van szükség. Egy szénszálas vázlemez sokkal könnyebb, mint egy azonos vastagságú alumínium. De a kompozitok előállítása drágább. A formázási folyamat szerszámokat és szakképzett munkaerőt igényel. A szilikon akkor nyer, ha a rugalmasság fontosabb, mint a merevség. Válasszon kompozitokat teherhordó szerkezetekhez. Válasszon szilikont kényelmes csatlakozásokhoz.
Kényelem, higiénia és tartósság
A szilikon alkatrészek ellenállnak az izzadságnak, az olajoknak és a baktériumoknak. Törölhetők vagy sterilizálhatók. A kompozit alkatrészeket nehezebb tisztítani, mert a felületük porózusabb. Hosszú távú viselés esetén a szilikon kényelmes és higiénikus marad. A kompozitok sok cikluson keresztül megőrzik szerkezetük erősségét. Mindkét anyag fontos a modern rehabilitációs exoskeleton alkatrészek gyártásában. Gyakorlati szempontból az okos megközelítés az, hogy mindkettőt ott használjuk, ahol a legjobban működik.
Az exoskeleton alkatrészek rehabilitációjához kritikus anyagtulajdonságok
A rehabilitációs exoskeleton alkatrészek megfelelő anyagának kiválasztása nem csak a szilárdságról szól. A biztonságról, a kényelemről és az eszköz tartósságáról is. A túl nehéznek érződő keret elfárasztja a pácienst. A bőrt irritáló mandzsetta levételre kerülhet. Tehát a választott anyagtulajdonságok befolyásolják a felhasználó közérzetét.
Biokompatibilitás és bőrbiztonság a rehabilitációs külső váz alkatrészekben
ISO 10993 és citotoxicitási követelmények
Minden bőrrel érintkező anyagnak szigorú biztonsági vizsgálatokon kell átmennie. Az ISO 10993-5:2009 szabvány 5. része tartalmazza az in vitro citotoxicitási vizsgálatok szabályait. Ez a vizsgálat azt vizsgálja, hogy egy anyag elpusztítja-e a sejteket. Egy bőrrel érintkező anyaggal végzett vizsgálatban a kivonatokat úgy készítették, hogy az anyagot 72 órán át különböző koncentrációjú szérummentes táptalajban áztatták. A kivonatokat ezután szűrték, mielőtt a sejtkultúrákhoz adták volna. A koncentrációtartományt úgy választották meg, hogy elkerüljék a vastagságból adódó problémákat, amelyek befolyásolhatják a sejtek alakját, mozgását és működését. Ez a fajta vizsgálat bizonyítja, hogy az anyag nem károsítja a viselőjét.
Megfelelő elemzéseknek és nem klinikai vizsgálatoknak (mint például az ANSI/AAMI/ISO 10993-1, „Orvostechnikai eszközök biológiai értékelése – 1. rész: Értékelés és vizsgálat a kockázatkezelési folyamaton belül”, az ANSI/AAMI/ISO 10993-5, „Orvostechnikai eszközök biológiai értékelése – 5. rész: In vitro citotoxicitási vizsgálatok” és az ANSI/AAMI/ISO 10993-10, „Orvostechnikai eszközök biológiai értékelése – 10. rész: Irritáció és bőrszenzibilizáció vizsgálata” szabványok jelenleg FDA által elismert kiadásaiban leírtaknak) kell igazolniuk, hogy az eszköz bőrrel érintkező alkatrészei biokompatibilisek.
Hipoallergén és nem mérgező anyagopciók
Vannak, akik rosszul reagálnak bizonyos fémekre. A nikkel gyakori ok. Ezért az orvosi minőségű 316L rozsdamentes acél és a titán biztonságosabb választás a testtel érintkező alkatrészekhez. A szilikon is jól működik, mert nem okoz allergiás reakciókat. Puha és tapadós marad. Minden bőrrel érintkező felület esetében ellenőrizze az anyagtanúsítványt. Ennek igazolnia kell, hogy az ötvözet vagy polimer megfelel a biokompatibilitási szabványoknak.
Erő és fáradtságállóság a rehabilitációs külső váz részeiben
Folyáshatár és teherbírás
A folyáshatár megmutatja, hogy egy alkatrész mekkora terhelést bír el, mielőtt végleg meghajlik. A 6061-T6 alumíniumötvözet folyáshatára 310 MPa. Ez jól kezeli az alacsony terhelésű alkatrészeket és a másodlagos szerkezeteket. Az 5-ös minőségű titán sokkal nagyobb nyomást bír. Illeszkedik az olyan illesztésekhez és konzolokhoz, amelyek a felhasználó teljes súlyát viselik. A 316L rozsdamentes acél a kettő között helyezkedik el. Ellenáll a kopásnak és jól bírja a sterilizálást. A terhelési út az eszközön keresztül dönti el, hogy melyik anyag hová kerül.
Ciklikus terhelés és hosszú távú tartósság
Az exoszkeletonok a viselőjével együtt mozognak. Minden lépés, minden nyúlás, minden fogás terhelési ciklust eredményez. Több ezer ciklus alatt a kis feszültségek is megrepedhetnek egy alkatrészen. Ezt nevezik kifáradásnak. A nagy kifáradási ellenállású anyagok tovább tartanak. A titán és a rozsdamentes acél jól bírja az ismételt igénybevételt. Az olyan polimerek, mint a PEEK, szintén bírják, de vannak korlátaik. A tervezőknek valós ciklusok alatt kell tesztelniük a prototípusokat. Egy alkatrész, amely túléli a laboratóriumi teszteket, a mindennapi használat során meghibásodhat.
Súly és kényelem a rehabilitációs külső váz alkatrészeiben
Sűrűség-összehasonlítások fémek és polimerek között
A súly nagyon fontos a viselhető eszközök esetében. A nehéz váz gyorsan elfárasztja a beteget. A sűrűség a kulcsszám. Az alacsonyabb sűrűség kisebb súlyt jelent ugyanazon térfogat mellett. Az alábbi táblázat összehasonlítja a gyakori anyagokat.
| Anyag | Hozamszilárdság (MPa) | Fáradtság-ellenállás |
| Alumínium 6061-T6 | 310 | Mérsékelt |
| Titán Ti-6Al-4V | Magas | Magas |
| Rozsdamentes acél 316L | Mérsékelt | Magas |
| KANDIKÁL | Mérsékelt | Mérsékelt |
| Nylon PA12 | 48 | Alacsony |
| szilikon | Nem alkalmazható | Alacsony |
Az alumíniumötvözet magas szilárdság-tömeg arányt kínál alacsony áron. A titán drágább, de súlyt takarít meg, miközben szilárdságot ad. A PEEK és a nejlon sokkal könnyebb, mint a fémek. Jól használhatók borításokhoz és nem szerkezeti alkatrészekhez. A szilikon puha és könnyű marad mandzsettákhoz és betétekhez.
A merevség és a viselési kényelem egyensúlya
A merevség tartja az eszközt egyenesben. A túl nagy merevség merevnek és kényelmetlennek érződik. A túl kis merevség miatt az alkatrészek meghajlanak és elmozdulnak a vonalukból. A cél az egyensúly. Használjon merev anyagokat az illesztéseknél és a keretnél. Használjon puha anyagokat az érintkezési pontokon. Ez a keverék stabilan tartja az eszközt a kényelem feláldozása nélkül. Az anyagválasztás itt nem egyetlen tökéletes választásról szól. Arról van szó, hogy az egyes alkatrészekhez megfelelő tulajdonságokat párosítsunk. Gyakorlati szempontból ez a párosítás az, ami miatt a rehabilitációs külső váz eszköznek, nem pedig tehernek érződik.
Exoskeleton robotalkatrészek esettanulmányai
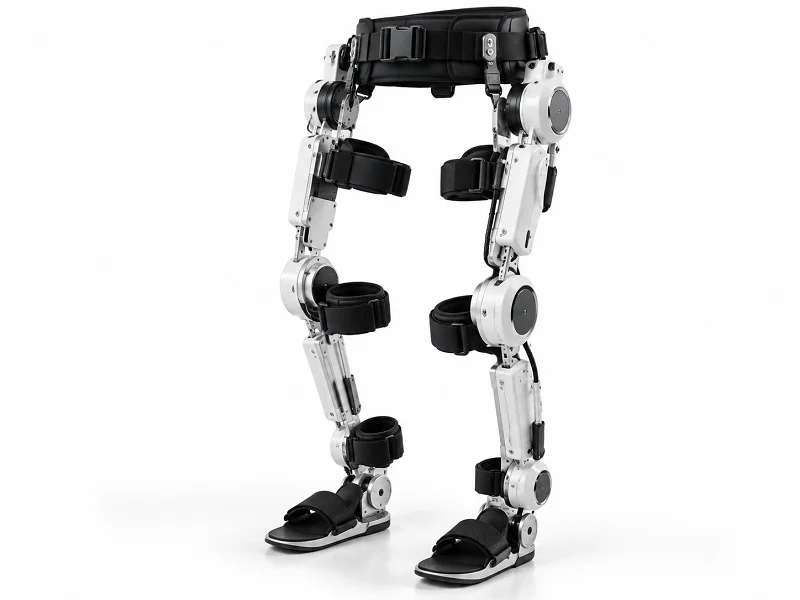
Közös ház az alsó végtag rehabilitációs külső vázának részéhez
Folyamat- és anyagkiválasztási indoklás
Egy alsó végtagi eszközhöz olyan csípőízületi házra van szükség, amely járás közben megtartja a viselő teljes súlyát. A tervezőcsapat 7075-ös alumíniumötvözetet választott ehhez az alkatrészhez. Ez az anyag kiváló szilárdság-tömeg aránnyal rendelkezik, és gyorsan megmunkálható. A ház csapágyfuratai 0.1 mm-en belül kell maradniuk a mozgás simasága érdekében. Az öttengelyes CNC megmunkálás volt az egyértelmű választás. Ez egyetlen beállítással vágja meg az összes felületet, így az alkatrész pontos marad. A csípőízületi motorházaknál gyakran ugyanezt a megközelítést alkalmazzák.
Teljesítmény és termelési eredmények
A kész ház több ezer terhelési ciklus alatt fáradási vizsgálaton esett át. Az alkatrész súlya csökkent egy korábbi acélváltozathoz képest. A gyártási sorozatok megismételhetők maradtak, minden egység megegyezett az elsővel. Ez az eset azt mutatja be, hogyan működik együtt az anyagválasztás és a folyamatválasztás a rehabilitációs külső váz alkatrészek esetében.
Érzékelőtartó felső végtag rehabilitációs külső váz alkatrészhez
Tervezési korlátok és gyártási módszer
Egy felső végtagi eszközhöz konzolra volt szükség a nyomatékérzékelő könyökhöz való rögzítéséhez. A tartónak szűk helyre kellett illeszkednie, és az érzékelőt ±0.01 mm-en belül kellett tartania. Beépített kábelvezetésre is szükség volt. A háromtengelyes CNC itt elegendő volt, mivel az alkatrész sík felületekkel és egyszerű furatokkal rendelkezett. A komplex görbék hiánya azt jelentette, hogy nem volt szükség öttengelyes munkára.
Anyagválasztás és integrációs kihívások
A csapat a 316L rozsdamentes acélt választotta kopásállósága és könnyű tisztíthatósága miatt. Ez az anyag jól tűri a sterilizálást. A fő kihívás az érzékelő integrálása volt a tömeg növelése nélkül. A végső kialakítás egy vékony lemezt használt rögzítőelemekkel. Ez tökéletesen illeszkedett, és stabilan tartotta a mérési értékeket.
Egyedi mandzsetta gyermekgyógyászati rehabilitációs külső váz alkatrészhez
Páciensspecifikus követelmények és 3D nyomtatás
A gyerekek gyorsan nőnek, így egy szabványos mandzsetta ritkán jó sokáig. A csapat 3D nyomtatást használt a mandzsetták elkészítéséhez közvetlenül a szkennelési adatokból. A nejlon PA12 jól működött ehhez az alkalmazáshoz. Könnyű, strapabíró és elég rugalmas a kényelem érdekében. Minden egyes mandzsetta pontosan illeszkedett a gyermek végtagjának formájához.
Biokompatibilitás és kényelem validálása
A mandzsetta megfelelt az ISO 10993 citotoxicitási tesztnek. A szilikon bélés puhaságot biztosított a nyomáspontokon. A szülők hetekig tartó használat után sem számoltak be bőrirritációról. Ez a tok bizonyítja, hogy a gyártás minden egyes beteghez alkalmazkodni tud, amikor a folyamat az igényeknek megfelel.
Rehabilitációs külső váz alkatrészekre vonatkozó szabályozási és minőségi szabványok
Szabályok határozzák meg, hogyan építesz rehabilitációs exoskeleton alkatrészeket. Azt is meghatározzák, hogy mely piacokon értékesítheted a termékeidet. Két nagy keretrendszer számít a legjobban. Az egyik az FDA-tól, a másik az Európai Uniótól származik.
Orvostechnikai eszközök szabványai rehabilitációs külső váz alkatrészekhez
ISO 13485 és minőségirányítási rendszerek
Az ISO 13485 szabvány meghatározza az orvostechnikai eszközök minőségirányítási szabályait. Lefedi a tervezést, a gyártást és a termék értékesítése utáni lépéseket. Az EU MDR a megfelelőségértékelési mellékletein keresztül erre a szabványra utal. Az ISO 13485 tanúsítvány önmagában azonban nem felel meg az MDR követelményeinek. Továbbra is szükség van a termékére vonatkozó dokumentumokra.
FDA minőségbiztosítási rendszerre vonatkozó szabályozása és az EU MDR követelményei
Az FDA minőségirányítási rendszerrendeletnek nevezi el. A legutóbbi frissítések közelebb hozták összhangba az ISO 13485 szabvánnyal. Ez lett a Minőségirányítási Rendszerrendelet (QMSR). Az alábbi táblázat bemutatja a két keretrendszer közötti különbségeket.
| Dimenzió | FDA QMSR | EU MDR |
| Szabályozási filozófia | Gyártási folyamatokra összpontosító minőségbiztosítási rendszer | Teljes körű termékszabályozás az eszköz teljes életciklusa során |
| Minőségbiztosítási rendszer összehangolása | Összhangban az ISO 13485 szabvánnyal, valamint az FDA-specifikus szabályokkal | Hivatkozik az ISO 13485 szabványra, de további termékdokumentumokra van szükség |
| Klinikai bizonyítékok | Útvonalanként változik (PMA vs. 510(k)) | Strukturált klinikai értékelést igényel |
| UDI rendszer | FDA UDI saját adatbázissal | Egyedi azonosítók az EUDAMED-ben, az FDA-tól függetlenül |
| Forgalomba hozatalt követő felügyelet | Kevésbé előíró jellegű | Kifejezett időszakos gyógyszerbiztonsági jelentések (PSUR), PMCF (Postcomplementary Clinical Prevention, Positív Klinikai Ellenőrzési Jelentések) és folyamatos felügyelet |
| Engedélyezési útvonal | 510(k) engedély vagy PMA jóváhagyás | Bejelentett szervezet felülvizsgálata és CE-jelölés |
Az MDR III. osztályú eszközök nagyjából megegyeznek az FDA III. osztályú eszközökkel vagy az új II. osztályú eszközökkel, amelyekhez PMA szükséges. Az MDR IIa és IIb osztályú eszközök megegyeznek a közepes kockázatú FDA II. osztályú eszközökkel, amelyek az 510(k) szabvány szerint engedélyezettek.
Anyag- és folyamattanúsítványok rehabilitációs külső vázalkatrészekhez
ISO 9001 és következetes termelés
Az ISO 9001 szabvány segít abban, hogy a fröccsöntött és megmunkált alkatrészek minden alkalommal ugyanolyanok legyenek. A mintavétel előtt egy gyártás előtti formaellenőrzés ellenőrzi a szerszámok pontosságát. A folyamat közbeni felügyelet a hőmérsékletet, a nyomást és a ciklusidőket a meghatározott határértékeken belül tartja. A végső ellenőrzés megerősíti a méreteket és az alkatrész kinézetét. Az anyagtanúsítványok és az ellenőrzési jegyzőkönyvek támogatják a nyomon követhetőséget. Ez a szabvány minden sorozatban növeli az orvosi robotalkatrészek minőségét.
Az ISO 9001 és IATF 16949 tanúsítványok alapján a robotikai termékeket szigorúan tesztelik, a gyártási folyamatba beépített minőségellenőrzések biztosítják, hogy a kész szerelvények ellenálljanak a fizikai igénybevételnek és megfeleljenek a szigorú előírásoknak.
Biokompatibilitási és sterilizálási szabványok
A bőrrel érintkező alkatrészeknek ISO 10993 szabvány szerinti vizsgálaton kell átesniük. A citotoxicitási, irritációs és szenzibilizációs tesztek igazolják biztonságosságukat. A sterilizálási módszerek anyagonként eltérőek. Egyes műanyagok elviselik az autokláv hőjét. Mások etilén-oxidot vagy gamma-sugárzást igényelnek. A kiválasztott anyagnak és a sterilizálási módszernek összhangban kell lennie. Ez a biokompatibilitás és a sterilizálási tolerancia biztonságban tartja a betegeket.
Dokumentáció és nyomon követhetőség a rehabilitációs külső váz alkatrészeihez
Eszköz törzsrekordok és kötegelt rekordok
Minden rehabilitációs exoskeleton alkatrészhez szükséges egy eszköz törzsrekord. Ez tartalmazza a tervspecifikációkat, rajzokat és a folyamatlépéseket. A gyártási tételek nyilvántartása nyomon követi a gyártás során történteket. Ezek a fájlok igazolják, hogy minden egység megfelel a specifikációjának.
Anyagtanúsítványok és folyamatvalidálás
Az anyagtanúsítványok igazolják az ötvözet vagy polimer minőségét. A folyamatvalidálás minden alkalommal igazolja, hogy a módszer működik. A precíziós ellenőrzés lezárja a folyamatot. Még a hibás alkatrészek kiszállítása előtt kiszűri az eltolódást. Gyakorlati szempontból a szigorú dokumentáció mind a pácienst, mind a gyártót védi.
NOBLE: Exoskeleton alkatrészek gyártásának és rehabilitációjának előkészítése a tervezéstől az összeszerelésig

A NOBLE fém és műanyag alkatrészekkel dolgozik külső váz komponensekhez. A cég az ebben a cikkben tárgyalt összes módszert alkalmazza. A CNC megmunkálás, a 3D nyomtatás, a fröccsöntés és a fémlemez-megmunkálás mind egy helyen történik. A legtöbb külső váz anyaga keveredik. Az illesztésekhez és keretekhez erős fémek kerülnek. A többit műanyagok és szilikon fedik le. Az egyetlen partnerrel való együttműködés csökkenti a különböző beszállítók közötti átadást.
Fém- és műanyagfeldolgozási szakértelem
CNC megmunkálás, 3D nyomtatás, fröccsöntés és lemezmegmunkálás
A NOBLE mind a négyféle folyamatot futtatja. CNC gépek vágják az ízületi házakat nagyon szűk tűréshatárokkal. Az öttengelyes beállítások összetett görbéket kezelnek a csípő- és térdízületeken. A CNC részleg éjjel-nappal dolgozik az ismétlődő megrendelések teljesítésében. A 3D nyomtatók egyedi mandzsettákat építenek a betegek szkennelési adataiból. A fröccsöntés nagy mennyiségben gyárt huzatokat. A fémlemezgyártás órák alatt hajlítja a vázlemezeket prototípusokhoz.
Anyagkiválasztás és folyamatoptimalizálás
A megfelelő anyag attól függ, hogy mire való az alkatrész. A teherhordó kötésekhez erős fémekre, például titánra vagy alumíniumra van szükség. A mandzsettákhoz puha szilikonra vagy nejlonra. A műanyag borítások jól működnek ABS-sel vagy PC-vel. Nincs egyetlen anyag, ami mindenre alkalmas lenne. A NOBLE csapata segít kiválasztani a legjobb kombinációt. Minden alkatrészhez a megfelelő anyagot a megfelelő folyamathoz igazítják. Ez a párosítás biztosítja a minőséget és az alacsony gyártási költségeket. A szűk furatokat igénylő alkatrészek precíziós megmunkálásra CNC központokba kerülnek.
Tanúsítványok és minőségbiztosítás
ISO 9001 és ISO 13485
Norman Noble ISO 13485 tanúsítvánnyal rendelkezik, és ezt a szabványt már évek óta fenntartja.
A NOBLE az ISO 9001 szabványt is követi. Ez a szabvány biztosítja, hogy az alkatrészek minden egyes gyártás során változatlanok maradjanak. Minden folyamat írásos lépéseket követ. Minden műszak ugyanazokat a beállításokat használja. Az ISO 13485 tanúsítvánnyal együtt ezek a szabványok bizalmat adnak az ügyfeleknek minden egyes beérkező tétellel kapcsolatban.
Teljes nyomon követhetőség és ellenőrzés
Minden egyes tételt az elejétől a végéig dokumentálnak. Az anyagtanúsítványok igazolják az ötvözet vagy polimer minőségét. Az ellenőrzési feljegyzések nyomon követik a méreteket és a felületkezelést. Ha bármelyik méret eltér a specifikációtól, a feljegyzések tartalmazzák, hogy mikor és miért. Ez a részletesség segíti az auditokat, anélkül, hogy plusz munkát kellene végezni.
Teljes körű szolgáltatások exoskeleton alkatrészek rehabilitációjához
Tervezés, prototípuskészítés, gyártás és összeszerelés
A NOBLE kezeli a rehabilitációs exoskeleton alkatrészek teljes láncolatát. A tervezőcsapatok a kiválasztott eljárással megkönnyítik az alkatrészek gyártását. A prototípus-tesztek a gyártás megkezdése előtt illeszkednek. A gyártás a kívánt mennyiséghez igazítható. Az összeszerelés mindent kész eszközökké formál.
Partnerség a koncepciótól a kész eszközig
A korai bekapcsolódás nagy különbséget jelent az exoskeleton tervezésében és gyártásában. A NOBLE csapata tanácsot ad az anyagválasztásban, a folyamat kiválasztásában és a gyártástervezésben. Ez lerövidíti a gyártási időket és csökkenti az utólagos munkát. Az eredmény egy zökkenőmentesebb út a koncepciótól a kész eszközig.
Az öt lefedett folyamatcsalád – CNC precíziós megmunkálás, 3D nyomtatás, fröccsöntés, lemezmegmunkálás, valamint kompozit vagy szilikon fröccsöntés – mindegyike a legjobban működik a rehabilitációs külső váz alkatrészekhez. Az alumíniumötvözet jó vázakhoz, ahol a súly számít. A rozsdamentes acél nagy terhelésű illesztéseket kezel, és jól ellenáll a rozsdának. Erős választás a test közelében. Az alumíniumötvözet másodlagos alkatrészekhez illeszkedik, ahol a súlymegtakarítás számít. Válassza ki a folyamatot a szükséges pontosság és az alkatrészek száma alapján. A CNC szűk tűréshatárokat és megismételhető eredményeket biztosít az összetett alkatrészek esetében. Egy jó gyártópartner ISO 13485 tanúsítvánnyal rendelkezik, és mindent kezel a tervezéstől az összeszerelésig. A minőségi gyártás minden tételt nyomon követhetővé tesz. A jövőben az új módszerek könnyebbé, biztonságosabbá és minden beteg számára testreszabottabbá teszik az külső váz alkatrészeket.
GYIK a rehabilitációs exoskeleton alkatrészekről
Milyen gyártási módszert válasszak a rehabilitációs exoskeleton alkatrészekhez?
Attól függ, hogy milyen alakú az alkatrész, mennyire pontosnak kell lennie, és hány darabra van szükséged. A CNC jól működik a szűk tűréshatárokat igénylő fémkötésekhez. A 3D nyomtatás jó egyedi mandzsettákhoz és korai modellekhez. A fröccsöntés a legjobb sok műanyag burkolat egyidejű előállításához. A fémlemez sík keretekhez használható. Válaszd ki az igényeidnek megfelelő módszert.
Mely anyagok biztonságosak a bőrrel érintkező külső váz alkatrészekhez?
A szilikon a legjobb választás mandzsetta és betét anyagként. Puha marad, leküzdi a baktériumokat, és megfelel az ISO 10993 teszteken. Az orvosi minőségű 316L rozsdamentes acél és a titán szintén biztonságos a bőr közelében. Kerüld a nikkelt tartalmazó anyagokat.
Hogyan viszonyul a CNC megmunkálás és a 3D nyomtatás az exoskeleton ízületek esetében?
A CNC ±0.005 mm-es tűréshatárokat tud elérni titán vagy alumínium illesztéseknél. Ez a legjobb választás a használatra kész, gyártásra kész alkatrészekhez. A 3D nyomtatás a korai modellekhez és az egyedi illeszkedésű mandzsettákhoz a legjobb, nem pedig a szűk tűréshatárokat igénylő teherhordó illesztésekhez.
Milyen szabályozási szabványok vonatkoznak a rehabilitációs exoskeleton alkatrészekre?
Az ISO 13485 szabvány a minőségirányítást szabályozza. Az FDA minőségbiztosítási rendszerre vonatkozó előírásai vagy az EU MDR szabályai az értékesítés helyétől függően érvényesek. A bőrrel érintkező alkatrészeknek meg kell felelniük az ISO 10993 biokompatibilitási teszteknek.
Használhatsz különböző anyagokat egyetlen külső vázú eszközben?
Igen. Az alumínium vázakat gyakran titán vagy rozsdamentes acél illesztésekkel párosítják. Ez súlyt takarít meg ott, ahol alacsony a terhelés, és szilárdságot biztosít ott, ahol feszültség halmozódik fel.
Mikor van értelme a fröccsöntésnek külső vázú alkatrészek esetében?
A fröccsöntés pénzt takarít meg, ha több ezer azonos műanyag alkatrészre van szükség. Jól működik burkolatok, házak, kábelrögzítők és csatlakozók esetében.
Milyen felületkezelések segítik az exoskeleton alkatrészek tartósságát?
Az alumínium alkatrészeket kemény eloxálással vagy mikroíves oxidációval kezelik. A rozsdamentes acélt elektropolírozzák. Ezek a bevonatok ellenállnak a kopásnak, a rozsdásodásnak és a tisztítószereknek.
A nejlon vagy a szilikon jobb az egyedi exoskeleton mandzsettákhoz?
A szilikon puhább és kíméletesebb a bőrhöz a testtel érintkező mandzsettákhoz. A PA12 nejlon erősebb, és olyan szerkezeti alkatrészekhez használható, amelyeknek rugalmasságra van szükségük. Válasszon szilikont a kényelem, nejlont az erősség érdekében.






