
 Bevezetés
Az öntvényszerkezet tervezése egyensúlyozás kérdése. Az alkatrésznek működnie kell. De a gyártás fele sem maradhat ki belőle.
A következő 30 kulcspont átfogja az elméletet. Gyakorlatiasak. A gyártóüzemben fontos szempontok szerint vannak rendszerezve. Először is, egyáltalán önthető-e? Ez a folyamat megvalósíthatósága. Másodszor, tartós lesz-e? Ez a szerkezeti integritás. Harmadszor, hogyan kezelik a belső tereket? Ez az üregek és a magok kialakítása. Végül, hogyan teszik olcsóbbá és megbízhatóbbá? Ez a megerősítés és az egyszerűsítés.
Minden pont egy valós problémát céloz meg. Használd őket együtt.
Mi az öntés és miért fontos az öntvényszerkezet tervezése?
Mi a Színészválogatás?
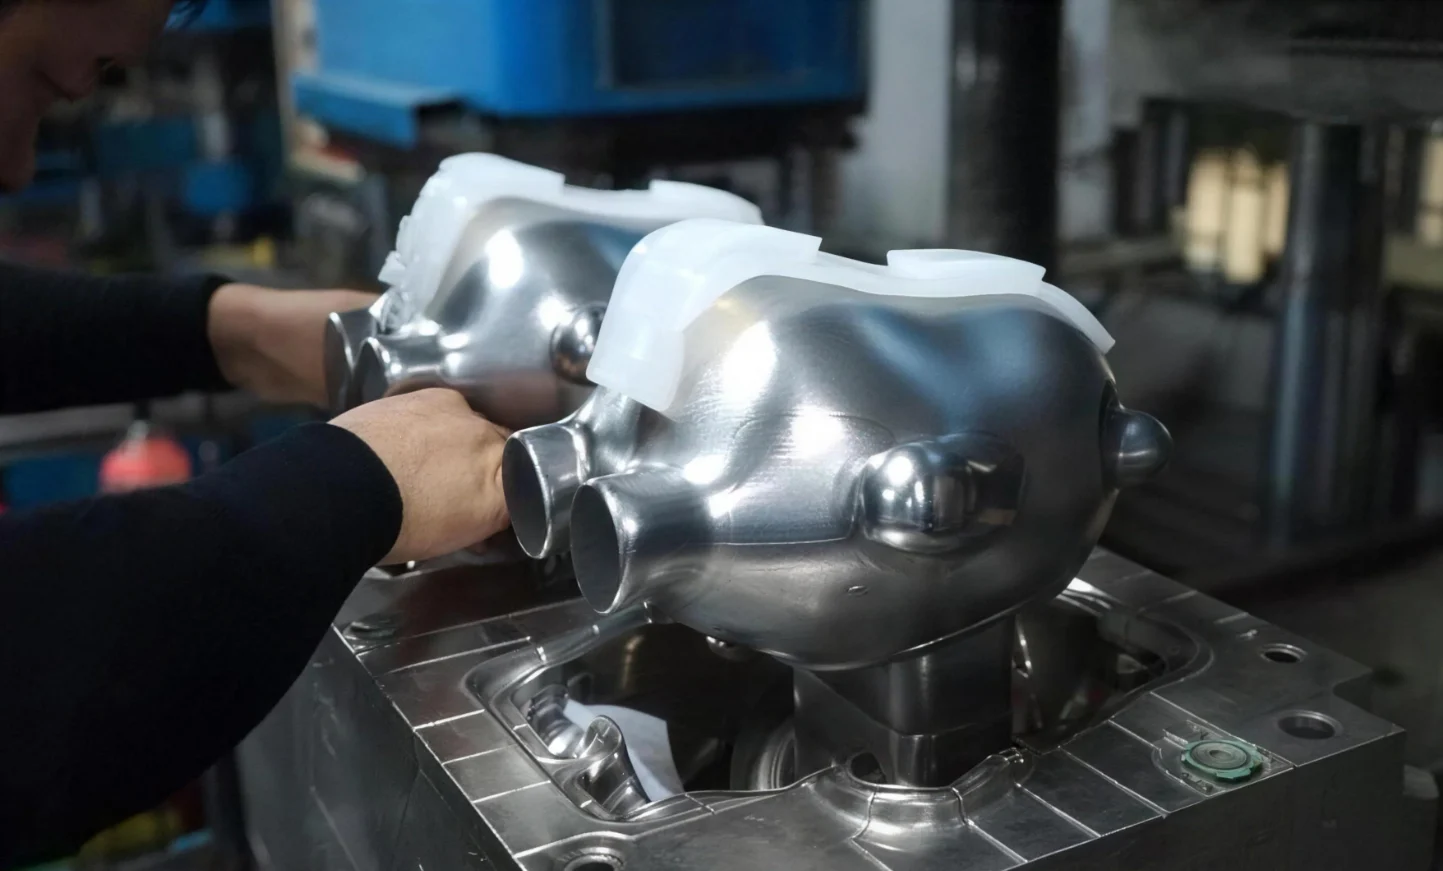
A kezelő olvadt fémet vagy műanyagot önt a formába. Amikor az lehűl és megkeményedik, kihúzhatja az alkatrészeket.
Miért fontos az öntvényszerkezet tervezése?
Egy jól megtervezett öntvényszerkezet tisztán jön ki a formából. Van rajta néhány hiba. A szerszámozás egyszerű. Gyárilag végzett gyártás állandó leállások nélkül.
De rossz a tervezés? Zsugorodási üregek keletkeznek a vastag szakaszok belsejében. Gázporozitás a felület közelében. A homok ott ragad, ahol nem éri el. Az alkatrész hűlés közben vetemedik. A rázogatás során megreped.
Az öntvénytervezési szabályok figyelmen kívül hagyásának költségvonzata
Az ár többszörösen megtérül.
Először is, a formát újra kell dolgozni. Ez időbe és pénzbe kerül. Aztán beindul a termelés. A selejtarányok magasak maradnak. Az alkatrészek elvesznek. Az ütemterv csúszik.
Utómegmunkálást adnak hozzá, hogy kijavítsák azt, amit az öntvény nem tudott teljesíteni. Az alkatrészenkénti költség emelkedik.
Legrosszabb esetben? Az alkatrész meghibásodik a szervizelés során. Ez terepi meghibásodást eredményez. Visszahívást. Pert indítanak.
Az öntvényszerkezet-tervezés fő célja
Három dolog kerül egyensúlyba az első vázlatban. Funkció. Erő. Gyárthatóság.
A tökéletes formát nem kell először megtervezni, majd az önthetőségét ellenőrizni. A szabályok az elsők. A tervezés ezeken belül működik.
A cél egy olyan öntvény, amely elég erős, elég könnyű, könnyen formázható, egyszerűen magozható és gyorsan tisztítható. Mind az ötöt ütés éri. Ez egy jó öntvényszerkezet-kialakítás.

Megvalósíthatósági tervezés – Öntvények gyárthatósága és könnyű szétszerelése
1. Az elválasztó vonal tervezésének alapelvei
Tartsd az elválasztó vonalat egyszerűen. Egy egyenes vonal jobb, mint három cikkcakk. Minden plusz vonal egy hely, ahol a dolgok rosszul mennek.
Itt van egy gyakorlati probléma. A formafelek soha nem illeszkednek tökéletesen. Mindig van egy apró eltérés. Ez az eltérés egy csúnya gerincként vagy lépcsőként jelenik meg az alkatrészen. Nem lehet az egészet megmunkálni. Ezért kerüljük az elválasztó vonalak látható, esztétikai felületekre való elhelyezését eleve. A jó öntvényszerkezet-tervezés az elválasztó vonalakat funkcionális döntésként kezeli, nem pedig utólagos megfontolásként.
2. Felületi geometria és formaleválás
Figyelj a homorú felületekre. Ezek befelé görbült felületek. Mechanikus zárként működnek. A megszilárdult fém vagy műanyag fizikailag nem húzható ki a formából szakadás nélkül. Az öntvényszerkezet-tervezés alapvető szabálya, hogy minden felületnek vagy a húzóirányba kell néznie, vagy elegendő huzattal kell rendelkeznie a kioldáshoz.
Kiemelkedő dudorok egyesítése. Rakd őket egyetlen, vastagabb elemmé ahelyett, hogy aprókat szórnál szét mindenfelé. Ez leegyszerűsíti az öntvényszerkezet teljes kialakítását.
A nagy öntvények speciális esetet képviselnek. A külső felületeken lévő apró kiálló részek – kis bordák, dudorok, logók – problémát jelentenek. Ezek a forma kibontása során letörnek, vagy az alkatrész beragadását okozhatják. Ha az öntvény nagy, tartsa tisztán a külső felületeket.

Szerkezeti integritás – Falvastagság szabályozása és hibák megelőzése
Egy olyan alkatrész, ami jól néz ki a formából kivéve, de három héttel később megreped, az egy meghibásodás. Az öntvényszerkezet tervezésének figyelembe kell vennie, hogy mi történik a fém megfagyása után.
3. Egyenletes falvastagság
A vastag szakaszok lassan hűlnek. A vékony szakaszok gyorsan. Ez a különbség belső feszültséget hoz létre. A megoldás unalmas, de hatékony: a falakat mindenhol azonos vastagságban kell tartani.
Hogyan lehet szilárdságot növelni anélkül, hogy a szakasz vastagabb lenne? Használjon merevítő bordákat. Ezek merevséget biztosítanak anélkül, hogy hatalmas forró pontot hoznának létre.
Itt egy konkrét szabály. A belső falaknak vékonyabbaknak kell lenniük, mint a külső falaknak, amelyek csak válaszfalakként vagy támasztékként szolgálnak.
4. Fokozatosan végezd az átmeneteket
Ne lépj le egyetlen hirtelen lépéssel vastag falról egy vékony falra. Az a sarok feszültségnövelővé válik. Meg fog repedni.
Ehelyett fokozatosan növeld a változás mértékét. Használj egy sugarat a csomópontnál. Osszd el az átmenetet a távolságnak megfelelően.
Kerüld a hegyes szögeket két fal metszéspontjában. Az éles belső sarok egy repedés, ami csak arra vár, hogy megjelenjen. A lekerekített sarkok hozzáadása a helyes megoldás.
5. Kerülje a folyamatok okozta hibákat
Íme három konkrét forma, amelyeket érdemes elkerülni.
- Nagy, vékony, vízszintes felületek. Ezek problémát jelentenek. Öntéskor a gáz és a laza homok felszáll, és csapdába esik a lapos mennyezet alatt. Így porozitás vagy homokzárványok keletkeznek közvetlenül a felszínen.
- Olyan alakzatok, amelyek rögzítik a maradék feszültséget. Ahogy az alkatrész hűl, zsugorodni akar. Ha a geometria megakadályozza ezt a zsugorodást – például egy tömör gyűrű vagy egy teljesen zárt doboz –, a feszültség belül felépül.
- Ellenőrizd a szabad összehúzódást. Az öntvénynek képesnek kell lennie befelé húzódni, miközben megszilárdul anélkül, hogy merev alkatrésznek ütközne. Ha nem tud mozogni, megreped. Ez az öntvényszerkezet-tervezés egyik alapvető tanulsága. Először a zsugorodást tervezd meg, majd add hozzá a funkciót.

Mag- és üregtervezés – A magkészítés egyszerűsítése és a homok eltávolításának megkönnyítése
6. Szabadulj meg a magoktól, vagy egyszerűsítsd le őket
Tegyél fel egy kérdést korán. Tényleg szükséged van erre a belső üregre? Meg tudod változtatni az alkatrész funkcióját, hogy elkerüld?
Ha feltétlenül nyílást kell kialakítani, akkor átmenőfuratként tervezzük. Egy teljesen átmenő furatból könnyebb magfúrni, mint egy zsákfuratból, ami a falban megáll. Az átmenőfurat magjának két támasza van. A zsákfurat magjának csak egy. Ez az egyetlen támasz a gyenge pont.
A gyakorlati cél a következő: A belső üreg geometriáját olyan egyszerűvé tenni, mint a külső alakját. Az összetett belső terek összetett magokat jelentenek. Az összetett magok magasabb selejtarányt jelentenek.
7. Alapvető feldolgozhatóság
Gondolj arra, hogyan jön ki a mag. Ne csak arra, hogyan kerül be.
Kerüld el vagy minimalizáld a füzérek használatát. Ezek apró fém támasztékok, amelyek a magot a helyén tartják. Mi a probléma? Beleolvadnak a környező fémbe. Így egy idegen zárványod van, más tulajdonságokkal. Ez egy potenciális repedéskitörési pont.
Úgy tervezd meg a magot, hogy az öntés során stabil maradjon. A billegő mag billegő üreget eredményez. Ez nem pontos. Ez selejt.
8. Hozd ki a homokot
Öntés után el kell távolítani a maghomokot. Ez nem triviális. A bonyolult belső járatok felfogják a homokot. A kezelők órákat töltenek rázással, kalapálással és öblítéssel.
Könnyű homokeltávolítást biztosító kialakítás. A nagy nyílások segítenek. Az egyenes átjárók is segítenek. Kerüld a zsákutcákat, ahol a homok megbújhat.
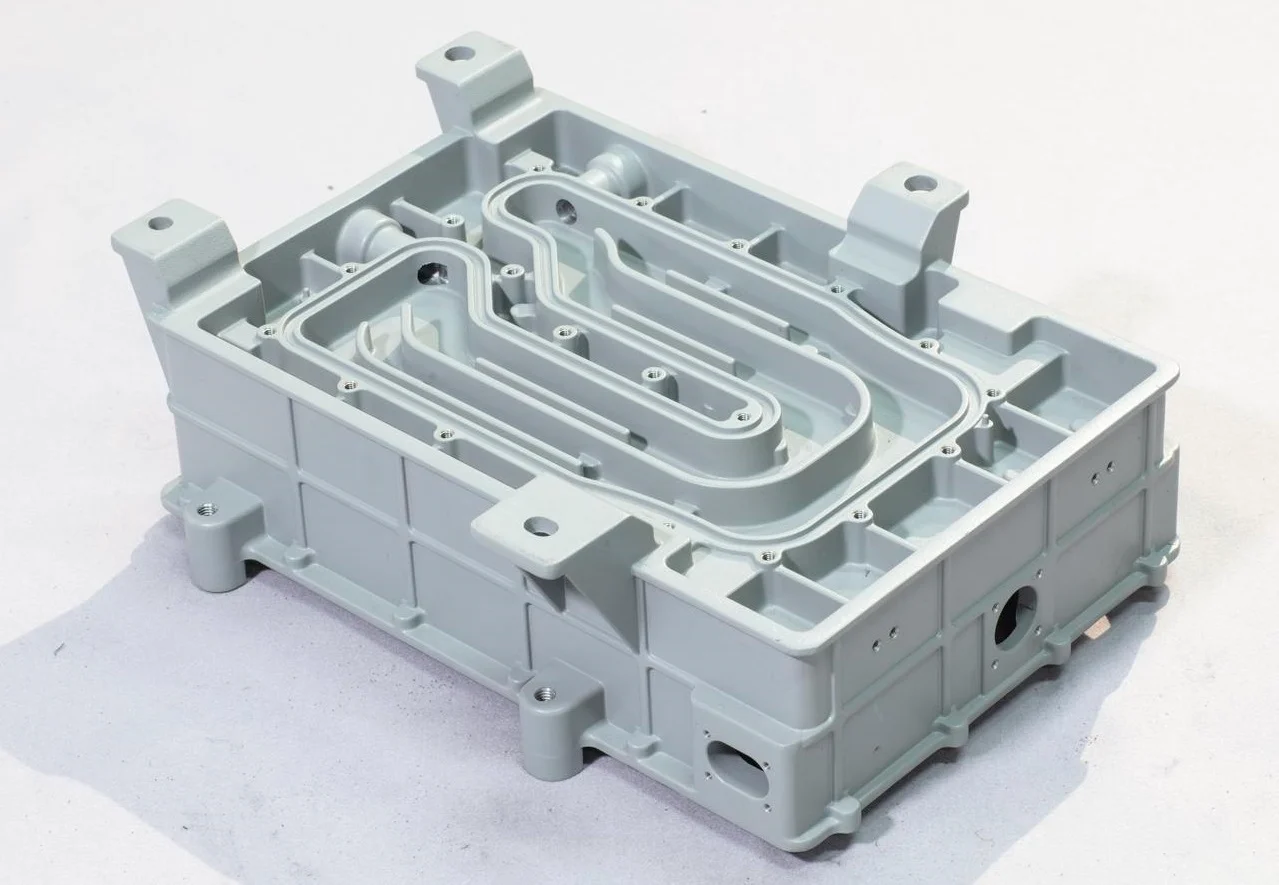
Íme egy praktikus funkció. Kiemelkedéseket kell elhelyezni a furatok körül. Ezek kiemelkedő párnák. Megerősítik a nyílás körüli területet. Emellett tiszta, sík illesztési felületet biztosítanak a későbbi megmunkáláshoz. Egy kis kiemelkedés egyszerre két problémát old meg. Ez egy hatékony öntvényszerkezet-kialakítás.
Az alapszabály egyszerű. Minden mag költséget, kockázatot és munkaerőt jelent. Szüntesd meg. Ha nem tudod, egyszerűsítsd. Ha nem tudod egyszerűsíteni, tervezz úgy, hogy könnyen eltávolítható legyen a homok. Ne hagyd ki ezt a lépést.
Bordák és általános optimalizálás — Hatékony terhelési útvonalak és a tervezés egyszerűsítése
9. Tedd a bordákat oda, ahol működnek
Ne szórjuk szét a bordákat véletlenszerűen. Gondoljunk a terhelésre. Melyik irányból érkezik az erő? A bordának ehhez az irányhoz kell igazodnia. A terhelésre merőlegesen elhelyezett borda szinte semmit sem tesz.
Minden bordának ki kell érdemelnie a helyét. Tedd fel a kérdést: Ez a borda valóban stabilitást biztosít? Vagy csak plusz súlyról és potenciális zsugorodási pontról van szó?
Íme a teszt. Gondolatban távolítsd el a bordát. Működik még az alkatrész? Ha igen, távolítsd el a bordát. Ha az alkatrész meghibásodik, tartsd meg. De pozicionáld pontosan.

10. Egyszerűsítsd az egész alakzatot
Bontsd le a nagy, összetett elemeket egyszerűbb blokkokra. Könnyebb elkészíteni egy tíz egyszerű alakzatból álló öntvényt, mint egyetlen tekervényes alakzatból állót.
Figyelj a terhelési útvonalakra. Az erő egy ponton lép be az alkatrészbe. Áthalad a szerkezeten. Egy másik ponton is jelen van. A bordáknak és a támaszoknak pontosan ezt a vonalat kell követniük. Bármilyen eltérés hajlítófeszültséget hoz létre, amelyre az öntvényt nem tervezték.
A támaszpontok számítanak. Hol csatlakozik ez az öntvény valami máshoz? Ezek a helyek feszültségkoncentrációk. Adj oda tömeget. Adj oda bordákat. Ne hagyd őket vékonyra.
Szüntesse meg a felesleges lekerekítéseket. Igen, a lekerekítések csökkentik a feszültségkoncentrációt az éles sarkoknál. De a lekerekítés a megmunkálási időt is növeli, ha az adott felület utómegmunkálásra szorul. Egy túlméretezett lekerekítés pedig egy helyi vastag szakaszt hozhat létre, amely összezsugorodik és üreget képez. Szükség esetén használjon lekerekítéseket. Hagyja ki őket, ahol kárt okoznak.
Az öntvényszerkezetek tervezésének célja nem a maximális bonyolultság, hanem a megfelelő szilárdság elérése minimális problémával.
Összegzés
Végigmentél a kategóriákon. Most a folyamat megvalósíthatósága az első. Ha nem tudod lebontani, semmi más nem számít. Ez az alap. Ha rosszul csinálod, a projekt leáll, mielőtt elkezdődne.
A falvastagság szabályozása következik. Ez megakadályozza a gyakori hibákat – repedéseket, üregeket, vetemedést. Az egyenetlen falú alkatrész meghibásodhat. Nem lehet ellenőrzéssel kijutni ebből a problémából.
A magtervezés határozza meg a bonyolultság felső határát. Minden mag költségekkel és kockázatokkal jár. A magok egyszerűsítése nem esztétikai, hanem pénzügyi döntés.
A bordák és a terhelési útvonalak adják meg a szilárdság-tömeg arányt. A jó elhelyezés erőssé teszi az alkatrészt. A rossz elhelyezés nehézzé, de gyengevé teszi.
Most pedig alkalmazd!

Tudjon meg többet a NOBLE öntvénygyártásáról
Egy specializált műhely vagyunk, amely két dologra összpontosít: CNC megmunkálásra és fröccsöntésre. Ez a munkánk. Csak ez a dolgunk.
Alapvető gyártási képességek
Fém és műanyag vágásával foglalkozunk. CNC marás , CNC esztergálás , 5 tengelyes megmunkálás . A bonyolult formák nem jelentenek problémát. A szűk tűrések megszokottak.
Műanyag alkatrészek fröccsöntésével is foglalkozunk, beleértve az egyedi alkatrészeket is. Prototípusok vagy teljes sorozatok. Ugyanazok a gépek. Ugyanazok a minőségi szabványok. Nincsenek egyszerűbb megoldások.
Minőségi tanúsítványok
A tanúsítványok nem fali dekorációk.
ISO 9001:2015: Ez azt jelenti, hogy működő minőségirányítási rendszerrel rendelkezünk. Következetes folyamatokkal. Dokumentált ellenőrzéssel. Minden alkalommal ugyanazt az alkatrészt kapja.
ISO 13485:2016: Ez orvostechnikai eszközökre vonatkozik. Szigorúbb nyomon követhetőség. Szigorúbb dokumentáció. Megfelelünk a szabványnak, mert ügyfeleink megkövetelik.
Értékajánlat
Megbízható folyamatirányítás. Teljes nyomon követhetőség a kritikus alkatrészeken. Ügyfélközpontú szolgáltatásunk azt jelenti, hogy megválaszoljuk kérdéseit, mielőtt Önnek kellene kérdeznie.
FAQ
Miért különbözik az öntvényszerkezet-tervezés a megmunkált alkatrészek tervezésétől?
A megmunkálás egy tömör tömbbel kezdődik. Kivágod, amire nincs szükséged. A tömb már ott van. Az öntés az ellenkezője. A semmiből indulsz ki. Anyagot öntesz egy üregbe. Az anyagnak folynia, kitöltenie, majd repedés nélkül megszilárdulnia.
Az öntésnél a forma kitöltésére kell gondolni. A megszilárdulásra. A zsugorodásra. A megmunkálást ezek nem érdeklik. A gépésznek csak arra van szüksége, hogy a faanyag elég nagy legyen.
Mi a leggyakoribb hiba az öntvénytervezésben?
Egyenetlen falvastagság. Kétségtelen. Forró pontokat hoz létre. Zsugorodási üregeket okoz. Hűtés közben vetemíti az alkatrészt. A forgácsolásból érkező tervezők ezt elfelejtik, mert egy megmunkált alkatrész vastagsága bármilyen lehet. Egy öntvényé nem.
A második hiba a kiszerelhetőség figyelmen kívül hagyása. Komplex magok. Rejtett alámetszések. Olyan jellemzők, amelyek rögzítik az alkatrészt a szerszámban. Ezeket a jellemzőket később megmunkálhatja. Nem öntheti őket anélkül, hogy ne lenne mód a mag kihúzására.
Segíthet a NOBLE az öntvénytervem optimalizálásában a gyárthatóság érdekében?
Igen. Ez a felülvizsgálati folyamatunk lényege.
Korán megvizsgáljuk a tervét. Mielőtt acélt vágna vagy szerszámokat rendelne. Megállapítjuk a problémákat: egyenetlen falak, rossz merülési szögek és lehetetlen magok. Aztán elmondjuk, hogyan javíthatja ki őket. Egyszerűbb szerszámozás. Kevesebb hiba. Alacsonyabb költség.
Ez az értéke annak, ha korán bevonunk egy gyártót.
Ez az útmutató fém- és műanyagöntvényekre is vonatkozik?fröccsöntés)?
A legtöbb alapelv mindkettőre vonatkozik. A fémöntés és a műanyag fröccsöntés különböző eljárások. Az anyagok másképp viselkednek. A hőmérsékletek is eltérőek.
De az alapfogalmak ugyanazok. Egyenletes falvastagság. Sima átmenetek a sarkoknál. Könnyű formaleválasztás. Nincsenek beszorult alakzatok. Ezek a szabályok az üreg kitöltésének és az alkatrész hűtésének fizikájából származnak. Ez a fizika nem törődik azzal, hogy az anyag olvadt alumínium vagy olvadt műanyag.
Használd az útmutatót mindkettőhöz. Később igazítsd az anyagspecifikus adatokat.







