
Mi az az egyedi homoköntés?
A homoköntés egy elterjedt fémöntési módszer. A fő folyamat a homokforma használata fém alkatrészek formázásához. Először az alkatrész alakjának megfelelő modellt készítenek, a modellt a homokozóba helyezik, megtöltik formázóhomokkal, szorosan tömörítik, majd kiveszik a modellt, hogy üreget képezzenek. Ezután az olvadt fémfolyadékot a homokforma üregébe öntik. Miután a fém lehűlt és megszilárdult, a homokformát feltörik, és az öntvényt kiveszik.
A homoköntés különféle fémanyagokhoz alkalmas, és viszonylag alacsony költséggel képes összetett alakú és nagyméretű alkatrészeket előállítani. Felületi érdessége és pontossága azonban viszonylag gyenge. Gyakran használják ipari alkatrészek, például motorblokkok és csőszerelvények gyártásához.
Hogyan működik az egyedi homoköntés?
Modellezés
A homoköntés a végső alkatrész precíz mintázatának létrehozásával kezdődik, amely jellemzően fából, fémből vagy műanyagból készül. A minta egy dőlésszöget tartalmaz a formából való könnyű eltávolítás érdekében, és figyelembe veszi a fém zsugorodását a szilárdulás során.
Belső üregekkel rendelkező öntvényekhez megfelelő magformákat is elő kell állítani. A minta pontossága közvetlenül meghatározza a végső öntvény méret- és szerkezeti minőségét.
Öntvény
A formázás során egy minta segítségével üreget hoznak létre a homokban. A mintát egy alaplapra rögzítik, egy lombikba zárják, és formázóhomokkal töltik meg – szilícium-dioxid-homok és kötőanyag keverékével, amely tömörítéskor szilárdságot és áteresztőképességet biztosít. A homokot kézzel vagy géppel egyenletesen döngölik. A minta eltávolítása után a keletkező üreg felveszi az alakját, és tartalmazza az olvadt fémet.
Magkészítés
A homokmagokat egyenként gyártják magdobozokban, hogy összetett belső öntőüregeket hozzanak létre. Ezeket a magokat sütési vagy edzési kezeléseknek vetik alá, hogy nagyobb szilárdságot érjenek el, mint a fő homokforma, biztosítva, hogy meghibásodás nélkül ellenálljanak az olvadt fém eróziójának. Végül az edzett magokat pontosan elhelyezik a homokforma üregében.
Doboz összeszerelés
A doboz összeszerelése során a felső és alsó homokformákat magokkal együtt kombinálják, így egy komplett öntőformát hoznak létre. A homokformák pontos beállítása megakadályozza az illesztési hibákat, míg a mag biztonságos pozicionálása biztosítja a pontos belső szerkezetet.
Zárás után a forma egy egységes üreget hoz létre, amely tartalmazza az öntvény külső alakját és belső jellemzőit. Az utolsó lépés a homokdobozok szoros rögzítése, hogy megakadályozzák az olvadt fém szivárgását vagy a forma szétválását öntés közben a metallosztatikus nyomás miatt.
Olvadás és a Öntés
Az olvasztás az a folyamat, amelynek során szilárd fém alapanyagokat hevítenek kemencében olvadáspontjuk fölé, hogy jó folyékonyságú folyadékká olvadjanak. Az olvasztási folyamat során a szükséges kezeléseket el kell végezni az olvadt fémen, például a salak eltávolítását és a kémiai összetétel beállítását a minőség biztosítása érdekében.
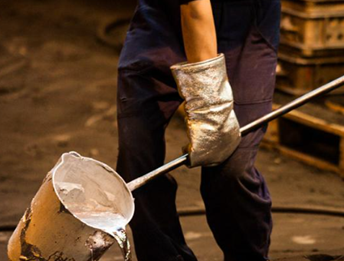
Amikor az olvadt fém eléri a kívánt hőmérsékletet és összetételt, egy öntőmerővel simán és folyamatosan fecskendezzük a zárt formakapuba, amíg az olvadt fém ki nem tölti a teljes üreget, és túl nem folyik a szellőzőnyíláson. Az öntés hőmérséklete és sebessége kulcsfontosságú az öntvény minősége szempontjából.
Kiráz és a Takarításra
Öntés után a formának teljesen le kell hűlnie, hogy a fém megszilárduljon. Amikor eléri a szobahőmérsékletet, a szinterezett homokforma rezgéssel, ütögetéssel vagy öblítéssel szétesik, hogy megtörje a szinterezett homokformát és eltávolítsa az öntvényt. Az öntvényt ezután megtisztítják a felületi homok eltávolításával, a felesleges fém lecsiszolásával a zárórendszerből, és a belső homokmagok kivonásával, hogy megkapják a végső nyersdarabot.
Egyedi homoköntésben használt anyag
Öntöttvas
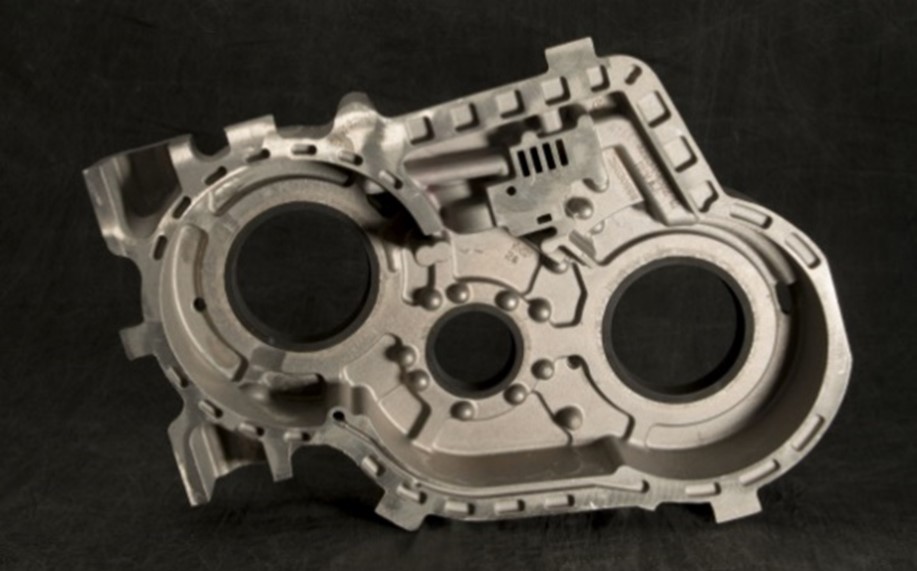
Az öntöttvas a homoköntési eljárásokban legszélesebb körben használt anyagtípus, amelyek közül különösen gyakori a szürkeöntvény. Ez a fajta anyag kiváló öntési folyékonysággal, alacsony zsugorodási sebességgel, valamint kiemelkedő kopásállósággal és ütéscsillapítással rendelkezik.
- Előnyök:
Hibatűrés
Low Cost
Könnyű olvadt formázhatóság
- Alkalmazás s: Motorblokk, féktárcsa, szerszámgép alap
Öntött acél
Az öntött acél nagyobb szilárdságot és szívósságot biztosít a homoköntvényeknek, így nagyobb terheléseket és ütéseket is elviselnek. Olvadáspontja magasabb, mint az öntöttvasé, és az öntési eljárásokra vonatkozó követelmények is szigorúbbak.
Az öntött acél alkatrészek viszonylag nagy zsugorodási sebességgel rendelkeznek, és hajlamosabbak a zsugorodási üregekre és a belső feszültségre, amelyeket ésszerű tervezéssel és eljárással kell kompenzálni.
- Alkalmazás s: Motorblokkok, féktárcsák, szerszámgépek alapjai és nagy nyomástartó edények burkolatai
Alumínium ötvözet
Az alumíniumötvözetet alacsony sűrűsége, nagy fajlagos szilárdsága és jó korrózióállósága miatt kedvelik a homoköntésben. Olvadt állapotban jó folyékonysággal rendelkeznek, és könnyű, összetett alakú és vékony falvastagságú öntvényeket hozhatnak létre. Az alumíniumötvözet öntvények jó mechanikai feldolgozási teljesítménnyel és hővezető képességgel is rendelkeznek.
- Előnyök: Jó korrózióállóság, nagy fajlagos szilárdság és jó folyékonyság
- Alkalmazás s: A gépjárműmotorok dugattyúi és hengerfejei, repülőgépek szerkezeti elemei, különféle elektronikus eszközök hőelvezető héjai és a mindennapi életben használt hardveralkatrészek
Rézötvözet
A rézötvözeteket, főként a bronzot és a sárgarezet, főként homoköntésben használják olyan alkatrészek gyártásához, amelyek kopásállóságot, korrózióállóságot vagy jó elektromos és hővezető képességet igényelnek. A bronz kiváló kopásállósággal és kémiai stabilitással rendelkezik, és gyakran használják fogaskerekek, csapágyak, tengeri csavarszivattyúk és szelepalkatrészek gyártásához.
- Előnyök: Jó mechanikai tulajdonságok, elektromos vezetőképesség és gyönyörű szín
- Alkalmazás s: Vízvezeték-szerelvények, hangszerek, dekoratív műalkotások és különféle elektromos csatlakozók öntése
A homoköntési eljárás típusai
Zöld homok öntés
A zöld homoköntés a legelterjedtebb és legköltséghatékonyabb homoköntési módszer. Jellemzője, hogy közvetlenül nedves, kiégetetlen homokformába önthető. A formázóhomok fő kötőanyaga a bentonit, viszkozitását pedig a nedvesség aktiválja.
- Előnyök: Magas termelési hatékonysággal rendelkezik, és alkalmas gépesített összeszerelő sorok üzemeltetésére
- Hátrányok: A nedves homokformák viszonylag alacsony szilárdságúak, és a nedvesség könnyen okozhat hibákat, például porozitást az öntvényekben.
Elveszett haböntés
Az elveszett haböntés egy viszonylag fejlett homoköntési eljárás, és a modell habszivacsból készül. Öntéskor a habmodellt száraz, kötőanyag nélküli homokba ágyazzák, majd közvetlenül a modellbe öntik a magas hőmérsékletű olvadt fémet. A habmodell az olvadt fémmel való találkozáskor azonnal elpárolog és eltűnik, az olvadt fém pedig kitölti a modell területét, végül öntvényt képezve.
- Előnyök: Nincs szükség formaemelésre, nincs elválasztó felület, és rendkívül összetett alakú öntvények is gyárthatók
- Hátrányok: A habmodellek viszonylag magas gyártási költségekkel rendelkeznek
Önkeményedő homoköntés
Az önkeményedő homokból öntött homokformát a formázás után nem kell sütni, és szobahőmérsékleten kémiai reakciók révén magától megkeményedhet, hogy elérje a kívánt szilárdságot.
Gyakori anyagok közé tartozik a nátrium-szilikát, a homok és a gyanta formájában előállított önkeményedő homok. Az önkeményedő homokformák nagyobb pontossággal és szilárdsággal rendelkeznek, mint a nedves formázó homok, így alkalmasabbak közepes és nagy méretű öntvények egyedi vagy kis tételben történő gyártására.
Az egyedi homoköntés előnyei
Alacsony anyagköltség
A homokformák készítéséhez szükséges fő nyersanyag a szilícium-dioxid-homok, amely rendkívül bőségesen előfordul a természetben és olcsó. A ragasztók, mint például az agyag és a gyanta, szintén viszonylag olcsók.
A homoköntés formagyártási költsége jóval alacsonyabb, mint más öntési módszereké, amelyek fém vagy speciális kerámia öntőformák használatát igénylik. Különösen alkalmas nagyméretű öntvények egyedi vagy kis tételben történő gyártására, és a forma magas költsége miatt sem veszíti el gazdaságosságát.
Rendkívül rugalmas gyártási folyamat
A homoköntést nem korlátozza szigorúan az öntvények mérete, súlya és összetettsége. Nemcsak néhány gramm súlyú apró alkatrészeket lehet vele előállítani, hanem nagy szerszámgépalapokat vagy több száz tonnás óriási hajócsavarokat is.
Öntés után a homokforma megsérül, és a mély üregekkel, bemélyedésekkel és egyéb, más módszerekkel nehezen alakítható jellemzőkkel rendelkező öntvények eltávolíthatók a komplex homokformából. Ez a rugalmasság számos állandó kokillaöntési módszerrel összehasonlíthatatlan.
Széleskörű fémkompatibilitás
A homoköntés szinte semmilyen korlátozást nem szab az öntendő fémek típusaira vonatkozóan. Az alacsony olvadáspontú alumíniumötvözetektől és rézötvözetektől a magas olvadáspontú öntöttvason, öntött acélon át egészen a magas hőmérsékletű ötvözetekig, például a nikkelalapú és kobaltalapú ötvözetekig, mindegyik formázható homoköntéssel.
Maga a formázóhomok rendkívül magas tűzállósággal rendelkezik, és a fémolvadékok túlnyomó többségének magas hőmérsékletét olvadás nélkül képes ellenállni, ami univerzális platformot biztosít különböző tulajdonságokkal és felhasználási módokkal rendelkező fémalkatrészek gyártásához.
Gyors formagyártás
A homoköntés nagyon gyors módszer fa- vagy műanyag formák feldolgozására és gyártására. Amikor a tervet módosítani kell, a homoköntés csak a modell módosítását igényli, a fémformákhoz hasonló időigényes és munkaigényes mechanikai megmunkálás nélkül.
A formák gyártása jelentősen lerövidíti a terméktervezéstől a sikeres próbagyártásig tartó ciklust, csökkenti a fejlesztési szakasz költségeit és kockázatait, valamint rendkívül gazdaságos és hatékony a próbagyártás vagy a kis tételű gyártás során.
Korlátlan mérettartomány
A homoköntés egyik kiemelkedő előnye az öntési méretek széles választéka. A homoköntőformákat tömbökben gyártják és szerelik össze. Elméletileg bármilyen méretű alkatrész önthető kellően nagy homoköntőformák készítésével.
A tényleges iparban a legnagyobb és legnehezebb öntvényeket, például a nagy motorblokkokat és a nagy szerszámgépágyakat szinte kivétel nélkül homoköntéssel állítják elő. Más öntési módszerekkel nagyon nehéz ilyen hatalmas méreteket elérni.
Az egyedi homoköntés hátrányai
Gyenge méretpontosság
A homokformákat szemcsés homokszemcsék összeragasztásával alakítják ki. Belső falaik természetüknél fogva nem olyan simák, mint a fémformáké, ami az öntvények viszonylag érdes felületéhez vezet. Ennek javítása érdekében általában utólagos mechanikai megmunkálásra van szükség.
Az olyan műveletek során, mint a kiszerelés és a dobozzárás, a homokforma kisebb deformációkra vagy sérülésekre hajlamos. A magas hőmérsékletű olvadt fém marásával párosulva méretbeli eltéréseket és felületi hibákat, például sorjákat okozhat az öntvényekben.
Kemény munkakörnyezet
A homoköntés gyártási folyamata során nagy mennyiségű por keletkezik, különösen a homokkeverés, formázás és ürítés szakaszaiban. Ugyanakkor a fémek olvasztása, a forró öntőformák és a kötőanyagok bomlása mind káros gázokat és füstöt termel.
A por és a káros gázok veszélyt jelentenek a műhelyekben dolgozók egészségére, és a vállalatoknak jelentős költségeket kell befektetniük a szellőztetésbe, a por eltávolításába és a hulladékgázok kezelésébe, hogy megfeleljenek a szigorú környezetvédelmi előírásoknak.
Komplex és képességfüggő
A homoköntés számos folyamatot foglal magában, a formakészítéstől, formázáson, olvasztáson át az öntésig és tisztításig. Az egyes láncszemek paramétereinek szabályozása befolyásolja a végső öntvény minőségét.
A homoköntési folyamat nagymértékben függ a szakképzett munkavállalók tapasztalatától és ítélőképességétől, például az öntési hőmérséklet és sebesség megválasztásától. Az emberi tényezők ingadozása könnyen instabil termékminőséghez vezethet, és a szakképzett munkavállalók iránti kereslet a vezetési költségeket is növeli.
Precíziós homoköntési szolgáltatások: A szükséges projekt megvalósításához szükséges erő
Üdvözöljük a NOBLE-nál, az Ön megbízható partnerénél a kiváló minőségű homoköntési megoldások terén. Szakterületünk a tervek tartós, összetett fém alkatrészekké alakítása fejlett homoköntési képességeink révén. A prototípusgyártástól a nagy volumenű gyártásig biztosítjuk a megbízhatóságot, a szakértelmet és a kapacitást, hogy megfeleljünk a legszigorúbb követelményeinek is.
Miért partner velünk?
- Bizonyított minőség és megbízhatóság: Szigorú minőségellenőrzési rendszereink, az alapanyagok ellenőrzésétől a végső méretek ellenőrzéséig, garantálják, hogy minden öntvény megfelel az Ön specifikációinak.
- Műszaki együttműködés: Mérnöki csapatunk szorosan együttműködik Önnel a gyárthatóság optimalizálása, a teljesítmény javítása és a teljes költség csökkentése érdekében.
- Versenyképes átfutási idők: Hatékony gyártástervezést és robusztus folyamatokat alkalmazunk, hogy alkatrészeit minden alkalommal időben leszállítsuk.
Legyünk a következő projektje alapja! Lépjen velünk kapcsolatba még ma, hogy megbeszélhessük igényeit és átfogó árajánlatot kapjon.
GYIK
Mi a homoköntés, és hogyan működik?
A homoköntés egy sokoldalú fémöntési eljárás, amelynek során olvadt fémet öntenek egy eldobható homoköntőformába, hogy létrehozzanak egy alkatrészt. A folyamat magában foglalja egy homoköntőforma létrehozását egy minta (az alkatrész másolata) alapján, annak megtöltését olvadt fémmel, annak lehűlését és megszilárdulását, majd a homoköntőforma leválasztását a kész öntvény kinyeréséhez.
Milyen anyagok használhatók homoköntésben?
A homoköntési szolgáltatások széles választékban kínálnak vas- és színesfémeket. Gyakori választási lehetőségek közé tartozik a szürkeöntvény, a gömbgrafitos öntöttvas, a szénacél, a rozsdamentes acél, az alumíniumötvözetek és a rézötvözetek (például a bronz és a sárgaréz). A választás a kívánt mechanikai tulajdonságoktól, például a szilárdságtól, a kopásállóságtól vagy a korrózióállóságtól függ.
Mi a homoköntvények tipikus méret- és súlytartománya?
A homoköntés egyedülálló módon képes hatalmas méretspektrumú alkatrészek előállítására. Az alkatrészek súlya néhány unciától (100+ gramm) több mint 100 tonnáig terjedhet, így ideális mindenhez, a kis házaktól a hatalmas gépalapzatokig, szivattyúházakig és ipari berendezésekig.
Milyen korlátai vannak a homoköntési eljárásnak?
Bár a homoköntés rendkívül sokoldalú, vannak korlátai. Az így kapott alkatrészek jellemzően durvább felületkezeléssel rendelkeznek, mint a finomöntésből vagy a nyomásos öntésből származó alkatrészek, és általában alacsonyabb a méretpontosságuk.
Milyen előnyei vannak a homoköntési szolgáltatások választásának?
A homoköntés fő előnyei közé tartozik az alacsony szerszámköltség más módszerekhez képest, a nagyon nagy és nehéz alkatrészek gyártásának képessége, valamint a kivételes tervezési rugalmasság összetett geometriák esetén.






