
Mi a Slap Més mtsai Bbefejező folyamat?
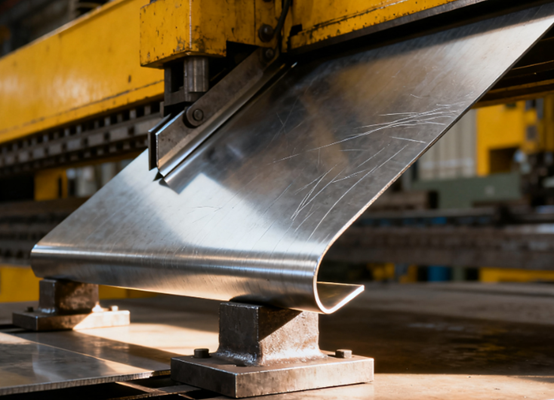
A lemezhajlítás egy fémmegmunkálási technika, amely főként hajlítógépet használ a fémlemezekre gyakorolt nyomáshoz, aminek következtében azok meghatározott helyeken képlékeny alakváltozáson mennek keresztül, ezáltal előre meghatározott szögű és alakú alkatrészeket kapnak.
A lemezhajlítás folyamata általában öntőformákat foglal magában, beleértve egy felső szerszámot (lyukasztót) és egy alsó szerszámot (V-alakú horony), ahol a lemezt nyomással az alsó szerszám nyílásába kényszerítik, hogy hajlítást hozzon létre. A hajlítási technológiát széles körben alkalmazzák különféle fémszerkezeti alkatrészek, például dobozok, konzolok és szekrények gyártásában. Nagy hatékonysággal, nagy pontossággal és nagy alkalmazkodóképességgel rendelkezik, és kulcsfontosságú lépés a lemezmegmunkálásban.
Hogyan működik a lemezhajlítási folyamat?
A lemezhajlítási folyamat lényege, hogy külső erőt alkalmazva a fémlemezeket egy előre meghatározott pozícióban képlékeny alakváltozáshoz vezetnek, ezáltal meghatározott szögeket és formákat hoznak létre. Ez a folyamat főként hajlítógépekre és erre a célra szolgáló öntőformákra támaszkodik.
Lemezhajlításban használt fémanyagok
Hidegen hengerelt acéllemez
A hidegen hengerelt acéllemezek szobahőmérsékleten hengerelt szénacél lemezek. A hidegen hengerelt acéllemezek kiváló szilárdsággal és megmunkálhatósággal rendelkeznek, így kiválóan alkalmasak precíz hajlításra, sajtolásra és hegesztésre.
A hidegen hengerelt acéllemezek általában nem igényelnek előkezelést, például rozsdaeltávolítást, és közvetlenül galvanizálhatók vagy festhetők.
Rozsdamentes acél
A rozsdamentes acél kiemelkedő korrózióállóságáról ismert, mivel a benne lévő króm sűrű króm-oxid passziváló filmréteget képezhet a felületén.
A 304-es rozsdamentes acél kiváló teljesítményt nyújt, és különféle környezetekben is használható. A 316-os rozsdamentes acél a molibdén hozzáadásának köszönhetően jobban ellenáll a kloridos korróziónak.
| 304L | Hegesztéshez alkalmas; Jó korrózióálló teljesítmény |
| 321 | Titánt tartalmaz; Jó korróziógátló tulajdonságok |
| 301 | Viszonylag nagy keménység; Jó szilárdság |
Alumínium
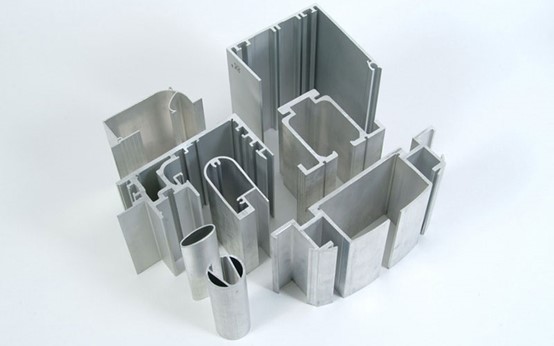
Az alumínium egy könnyűfém, amelynek sűrűsége körülbelül egyharmada az acél sűrűségének, ami kulcsfontosságú azokban az alkalmazásokban, ahol súlycsökkentésre van szükség.
Az alumínium anyagok jó korrózióállósággal, valamint kiváló hő- és elektromos vezetőképességgel is rendelkeznek. Ezenkívül az alumínium kiváló képlékenységgel rendelkezik, könnyen hajlítható és nyújtható.
Horganyzott acéllemez
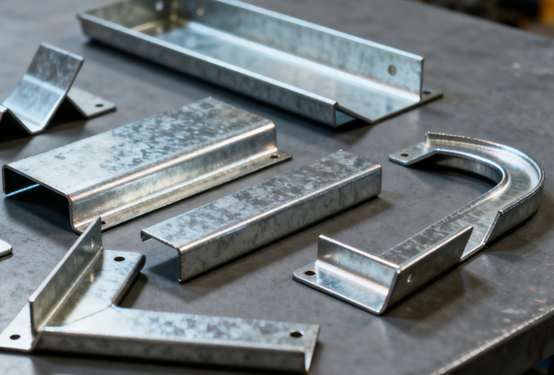
A horganyzott acéllemezeket hidegen vagy melegen hengerelt acéllemezek felületére cinkréteggel vonják be, amelynek célja, hogy a cinkrétegen keresztül védelmet nyújtson a belső acélnak, és hatékonyan megakadályozza az acéllemezek rozsdásodását.
- Elektromos horganyzott acél: A felület finom és egyenletes, így alkalmasabb a permetezésre.
- Tűzihorganyzott acél: A A cinkbevonat viszonylag vastag és erős korrózióállósággal rendelkezik, de a felületén cinkvirágok vannak.
Sárgaréz
A sárgaréz egy réz-cink ötvözet. Nagyon szép aranysárga színű, és gyakran használják dekoratív elemekhez. Esztétikai megjelenése mellett a sárgaréz kiváló elektromos vezetőképességgel, hővezető képességgel és kiemelkedő antibakteriális tulajdonságokkal is rendelkezik.
Megmunkálás szempontjából a sárgaréz puha és kiváló képlékenységű, így kiválóan alkalmas összetett sajtolási és kovácsolási műveletekhez.
Melegen hengerelt acéllemez
A melegen hengerelt acéllemezek magas hőmérsékleten hengerelt szénacél lemezek. A hidegen hengerelt lemezekhez képest felületük oxidréteggel rendelkezik, viszonylag érdes, és a méretpontosságuk is valamivel rosszabb.
A melegen hengerelt acéllemezek előnye a viszonylag alacsony árukban rejlik, valamint vastagabb lemezanyagokat és nagyobb szerkezeti szilárdságot biztosítanak.
Lemezhajlítási eljárások típusai
Hajlítás
A hajtogató hajlítást a gerenda munkadarab széle mentén történő fel- vagy lehajtásával érik el, és gyakran használják dobozos és héjas alkatrészekhez.
Előnyök:
- Formanyom nélküli hajlítás: Nem károsítja a felületi bevonatot vagy a díszítőréteget.
- Nagy pontosság és jó ismétlési pontosság.
- Nagyméretű tányérokhoz alkalmas: Különösen alumíniumlemezek, vékony rozsdamentes acéllemezek stb.
Hátrányok:
- Alacsony hatékonyság: Közepes és kis tételű gyártásra alkalmas.
- Komplex szerkezet: Az összecsukható mechanizmusok karbantartási költsége magas.
- Nem alkalmas vastag lemezek megmunkálására.
Roll Hajlítás
A görgős hajlítás egy olyan eljárás, amely során egy három- vagy többgörgős lemezhajlító gépet használnak a fémlemez fokozatos ív alakú, hengeres vagy kúpos részekké hajlítására többszörös hajlítás révén.
Előnyök:
- Nagy görbületű hajlításhoz alkalmas: Folyamatosan nagy sugarú vagy teljesen kör alakú részeket képezhet.
- Egyenletes deformáció: Kerülje az egyszeri hajlítás okozta feszültségkoncentrációt.
- Vastag lemezeket és nagyméretű alkatrészeket tud megmunkálni.
Hátrányok:
- A szögbeállítás nehézkes: A görgők távolságát többször kell állítani.
- Kis görbületeket vagy hegyes szögeket nem könnyű elérni.
- Magas beruházási költségű berendezések.
Pénzverés
A lyukasztó rendkívül nagy nyomással préseli a lemezt az alsó szerszámba, aminek következtében az anyag alapos képlékeny alakváltozáson megy keresztül. A szöget szinte teljes mértékben a szerszám határozza meg.
Előnyök:
- Rendkívül nagy méret- és szögpontosság: Szinte semmi visszapattanás.
- Éles sarkok vagy jellegzetes szélek: Precíziós alkatrészmegmunkáláshoz alkalmas.
- Jó formázhatóság: A szöget teljes mértékben a forma szabályozza.
Hátrányok:
- Magas felszerelési követelmények: Nagy teherbírású présekre van szükség.
- A forma súlyos kopása: Nagy nyomás, magas követelmények a formázóanyagokhoz és hőkezelés.
- Magas ár: A penész gyártásának és karbantartásának költsége magas.
Léghajlítás
A levegővel hajlított munkadarab csak a felső szerszám hegyével és az alsó szerszám V-hornyának mindkét oldalával érintkezik. Amikor a bélyeg lefelé nyomódik, a fém rugalmas-képlékeny alakváltozáson megy keresztül az érintkezési pontokon, kialakítva a kívánt szöget.
A szöget az ütés mélysége szabályozza.
Előnyök:
- Erős szögállítás: A hajlítási szög a lyukasztó löketének szabályozásával változtatható, ami nagy rugalmasságot biztosít.
- Alacsony formakopás: A felső és az alsó forma közötti kis érintkezési felület miatt a forma hosszabb élettartammal rendelkezik.
- Jó alkalmazkodóképesség: Ugyanaz a formakészlet képes különböző szögű és lemezvastagságú alkatrészeket feldolgozni.
Hátrányok:
- Alacsony szögű pontosság: Nagymértékben befolyásolja a visszapattanás, és empirikus korrekciót igényel.
- Nagyobb hajlítóerő: Más módszerekkel összehasonlítva magasabb követelményeket támaszt a berendezések űrtartalmával kapcsolatban.
fenék
A lyukasztó a lemezt az alsó szerszám V-hornyának aljába préseli, így a lemez teljesen tapad a szerszámhoz az alakításhoz. A deformációs zónában egyértelműen látható képlékeny folyás vagy akár lenyomat keletkezik.
Előnyök:
- Nagy szögpontosság: szinte nincs visszapattanás, és stabil hajlítási szög.
- Jó ismételhetőség: Alkalmas nagy állandósági követelményeket támasztó alkatrészek tömeggyártására.
- Kiváló felületi minőség: Tiszta gyűrődések és rendezett szélek.
Hátrányok:
- Penészkopás: Nagy érintkezési felület, szembetűnő súrlódás és feszültségkoncentráció.
- Gyakori formacserék: A különböző lemezvastagságok vagy szögek esetén a formákat ki kell cserélni.
- Magas energiafogyasztás: A Nagyobb nyomóerő szükséges.
A lemezhajlítási folyamat megmunkálási lépései
Folyamatelemzés
Hajlítás előtt gondosan elemezze az alkatrész rajzát a hajlítási szög, a hajlítási sugár, a kibontási méret és irány megerősítéséhez, és ellenőrizze, hogy a hajlítási sorrend megfelelő-e.
Az alkatrészrajzok elemzésének célja a nem megfelelő tervezésből eredő méretezési hibák vagy munkadarab-interferencia problémák elkerülése.
Válassza az Anyag lehetőséget
A hajlítási szög és a lemezvastagság alapján számítsa ki a kibontási méretet, vegye figyelembe a hajlítási kompenzációs együtthatót, majd készítse elő az anyagokat. Ezt a folyamatot a nyersanyagok méretpontosságának biztosítása és a későbbi hajlítás alapjainak megteremtése érdekében végzik.
Forma előkészítés
Válassza ki a hajlított alkatrész alakjának, szögének és vastagságának megfelelően a hajlítógép megfelelő felső és alsó szerszámát, valamint súlyát, majd végezze el a telepítést és az üzembe helyezést.
A formák kiválasztása közvetlenül befolyásolja a hajlítási pontosságot és a felületi minőséget. A különböző lemezvastagságokhoz különböző V-horony méretek illesztése szükséges.
Helymeghatározás
A kezelő a munkadarabot a hajlítógép munkaasztalára helyezi, és az ütköző és a pozicionáló eszköz segítségével biztosítja annak helyes pozícióját, a hajlítási vonalhoz igazítva. Ez a lépés jelentős hatással van a hajlítási szög és méret állandóságára, és a pozicionálási pontosságot fenn kell tartani.
Hajlítási művelet
Indítsa el a hajlítógépet. A lyukasztó lefelé nyomva a lemezt az alsó szerszámba préseli a kívánt szög kialakításához. A kezelőnek szabályoznia kell a lefelé irányuló nyomás vagy a löket mélységét, hogy megakadályozza a felborulást vagy a túlzott visszapattanást.
A hajlítási folyamat során figyelmet kell fordítani az anyagra ható erő irányára és a bemélyedés szabályozására.
Méretvizsgálat
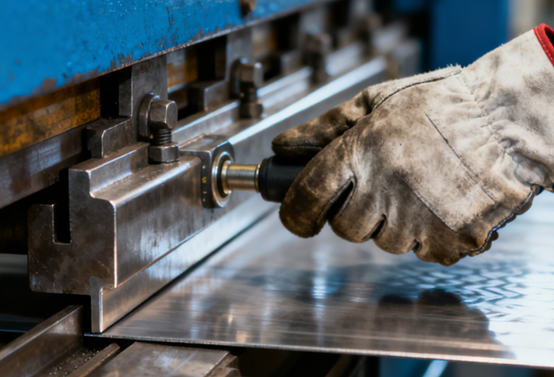
Az alkatrészek hajlításának befejezése után szögmérővel, tolómérővel vagy háromkoordinátás mérőberendezéssel mérik, hogy a szög, az oldalhossz és a síklapúság megfelel-e a tervezési követelményeknek.
Ha az ellenőrzés után eltéréseket találnak a termékben, azokat a löket vagy a formahézag finomhangolásával lehet korrigálni.
Másodlagos és összetett hajlítás
Komplex alkatrészekhez többszörös hajlításra vagy különböző irányú hajlításra van szükség. A másodlagos hajlítás elvégzése előtt ellenőrizni kell, hogy az előző lépés hajlítási szöge helyes-e, és ügyelni kell arra, hogy a formázott alkatrész ne ütközzön a formával.
Deburring
A munkadarab hajlítása után a sorjákat el kell távolítani, le kell élezni és felületkezelni kell, hogy az éles szélek ne befolyásolják az összeszerelést vagy a használatot. Ha ezt követően hegesztésre, porfestésre vagy eloxálásra van szükség, a sorjátlanítási lépés különösen fontos a megjelenés minőségének biztosítása érdekében.
Végső vizsgálat
Végső soron a munkadarab méreteinek, szögeinek, síkfelületének és megjelenésének teljes vagy véletlenszerű ellenőrzésére van szükség. Csak azután lehet védőcsomagolást végezni, miután megerősítettük, hogy megfelelnek a rajzok követelményeinek.
Győződjön meg arról, hogy a hajlított alkatrészek nem sérülnek szállítás és összeszerelés során, és garantálja a leszállított késztermékek minőségét.
A lemezhajlítási eljárás előnyei
A lemezmegmunkálás egyik legszélesebb körben alkalmazott alakítási eljárásaként a lemezhajlítás számos előnnyel rendelkezik. Nemcsak a szerkezeti szilárdságot biztosítja, hanem a termelési hatékonyságot és a költségek ellenőrzését is figyelembe veszi.
Nagy pontosságú
A modern CNC hajlítóberendezések pontosan szabályozhatják a hajlítási szöget, pozíciót és nyomást. A hajlítási hiba általában ±0.5°-on belül szabályozható, biztosítva az alkatrészek méretének és alakjának állandóságát, és megfelelve a precíziós összeszerelés követelményeinek.
Magas termelési hatékonyság
A lemezhajlítási eljárás könnyen kezelhető és rövid ciklusidővel rendelkezik. Különösen CNC hajlítógépek használata esetén több folyamatos hajlítási folyamat érhető el programozott működéssel, ami jelentősen javítja a termelési hatékonyságot. Alkalmas mind sorozatgyártásra, mind kis tételben.
Rugalmas
A lemezhajlítás különböző alakú, szögű és lemezvastagságú alkatrészek megmunkálását teszi lehetővé a szerszám változtatásával vagy a löketparaméterek beállításával. Ugyanaz a berendezés több termékhez is alkalmazkodik, és alkalmas többféle változat és kis tételek egyedi gyártási módjára.
Magas anyagfelhasználási arány
A hajlítás főként képlékeny alakváltozással éri el az alakváltozást, nem termel nagy mennyiségű vágási hulladékot, magas anyagkihasználási aránnyal rendelkezik, nyersanyagköltségeket takarít meg, és megfelel a zöld gyártás koncepciójának.
Kiváló felületi minőség
A hajlítási folyamat során az anyag felületén nem keletkezik látható sérülés, így sima marad. Az anyag közvetlenül bekerülhet a következő szórási, eloxálási vagy hegesztési folyamatokba, csökkentve az utólagos megmunkálási lépéseket.
Széles alkalmazási terület
A hajlítási technológia mindenféle fémlemezre vonatkozik, például szénacélra, rozsdamentes acélra, alumíniumra, rézre stb., és széles körben használják olyan iparágakban, mint az elektronika, az elektromos készülékek, az autóipar, a gépészeti berendezések és az építőipar.
A lemezhajlítási eljárás hátrányai
Anyagtulajdonság-korlátozások
A különböző fémek képlékenysége, szilárdsága és rugalmassága nagymértékben eltér, ami könnyen befolyásolhatja a hajlítási szöget és a méretpontosságot.
Például a nagy szilárdságú acél vagy a kemény alumínium hajlításkor hajlamos a repedésre, míg a lágy fémek túlzott deformációt vagy egyenetlen gyűrődéseket tapasztalhatnak.
Visszarugózási hatás
A fémek hajlítása után rugalmas visszaalakulási jelenség megy végbe, ami azt eredményezi, hogy a tényleges szög vagy túl nagy, vagy túl kicsi.
Különösen nagy szilárdságú anyagok és nagy hajlítási sugarak esetén a visszarugózás szabályozásának nehézsége még nagyobb, és ezt tapasztalati úton vagy kompenzációs folyamatokkal kell korrigálni.
Komplex hajlítás
Amikor a lemez vastagsága nagy, vagy a hajlítási szög összetett, az alakítási erő iránti igény jelentősen megnő, a szerszám és a berendezés súlyának nagynak kell lennie, és olyan problémák, mint a hajlítási vonal eltérése, repedés vagy bemélyedés, hajlamosak előfordulni, ami megnehezíti az alakítási folyamatot.
Magas képzettségi követelmény
A hajlítási szögek szabályozása, a forma kiválasztása és a sorrend elrendezése mind gazdag tapasztalatot igényel a kezelőtől; ellenkező esetben olyan problémák merülhetnek fel, mint az egyenetlen deformáció, a szögeltérés vagy a munkadarab interferenciája.
A lemezhajlítási eljárás alkalmazásai
Elektronikai ipar
A fémlemezt széles körben használják olyan termékek gyártásában, mint a ház, szerverházak és elosztódobozok. Az ilyen típusú termékekkel szemben magasak a méretpontosság és a hőelvezetési teljesítmény iránti követelmények. A fémlemez szerkezet hatékonyan védi a belső elektronikus alkatrészeket, és kényelmes a karbantartás és a telepítés szempontjából.
- Hálózati szekrény
- Ipari számítógépház
- Elosztó szekrény
- Árnyékoló burkolat
kommunikációs berendezések
A lemezmegmunkálás felhasználható 5G kommunikációs bázisállomások burkolatainak, hálózati rackek, router házak stb. gyártására.
A fémlemez szerkezet kiváló elektromágneses árnyékolási teljesítményt nyújt, és megfelel a kommunikációs berendezések por-, nedvesség- és interferenciavédelmi követelményeinek.
Autóipar
A lemezeket karosszériaelemek, alvázkonzolok, valamint motorkerékpárok és elektromos járművek vázának gyártására használják. A lemezhajlítási és hegesztési eljárásokkal nagy szilárdságú és könnyű szerkezeti kialakítások érhetők el.
- Autóajtók, motorháztető, csomagtartó fedél
- Váz- és alvázalkatrészek
- Akkumulátortálca
Háztartási gépek
A lemezmegmunkálást széles körben használják olyan termékek héjaiban és belső konzoljaiban, mint a hűtőszekrények, mosógépek és légkondicionálók.
A lemezalkatrészek precíz megjelenést és nagy összeszerelési pontosságot érhetnek el, miközben kiváló hőelvezetéssel és védő tulajdonságokkal is rendelkeznek.
- A hűtőszekrény oldalsó panelje
- Mosógép burkolat
- A légkondicionáló kültéri egységének külső burkolata
NOBLE: Megbízható lemezmegmunkáló szolgáltatója
Egyedi lemezhajlítási szolgáltatásokat kínálunk, amelyek felülmúlják az ügyfelek elvárásait, versenyképes áron. A prototípus tervezésétől a lemezhajlítás gyártásáig tapasztalt csapatunkra és korszerű gyártóberendezéseinkre támaszkodunk, hogy biztosítsuk Önnek nagy pontosságú és stabil teljesítményű lemezhajlító alkatrészeket. Kérjen árajánlatot perceken belül, és lemezhajlító alkatrészeket napokon belül!
Az ISO 9001:2015 és ISO13485-2016 tanúsítvánnyal rendelkező NOBLE biztosítja ügyfeleink számára a minőségi prototípusokat és gyártási alkatrészeket. Korszerű fémhajlító gépek és képzett szakemberek biztosítják a pontos és kiváló minőségű fémhajlítási szolgáltatásokat a gyors prototípuskészítéshez és gyártáshoz.
GYIK
Hogyan szabályozzák a visszarugózást a lemezhajlításnál?
A visszarugózás minimalizálható a hajlítóerő növelésével, talpas vagy érmes eljárással, a szerszámszögek beállításával vagy CNC programozással történő kompenzálással. Az anyagválasztás szintén kulcsszerepet játszik a visszarugózás viselkedésében.
Melyek a leggyakoribb kihívások a lemezhajlítás során?
Tipikus problémák közé tartozik a visszarugózás, a hajlítási vonalaknál fellépő repedések, a szerszámkopás és a méretpontosságok a többlépcsős hajlítás során. A megfelelő szerszámozás, az anyagelőkészítés és a szögkompenzáció segíthet elkerülni ezeket a problémákat.
Mely iparágakban alkalmazzák leggyakrabban a lemezhajlítást?
Ezt az eljárást széles körben alkalmazzák az autóiparban, az elektronikában, a háztartási gépekben, a telekommunikációban, a repülőgépiparban és az ipari gépekben, főként házakhoz, konzolokhoz, házakhoz és szerkezeti alkatrészekhez.
Hogyan lehet könnyen hajlítani a fémlemezt?
A fémlemez könnyű hajlításához jelölje meg a hajlítási vonalat, rögzítse erősen, és egyenletes nyomást gyakoroljon hajlítófék vagy satu segítségével. Vastagabb vagy precízebb alkatrészekhez használjon CNC élhajlítót a pontos szög- és sugárszabályozás érdekében.
Melyek a lemezhajlítás főbb módszerei?
A leggyakoribb típusok közé tartozik a levegős hajlítás, az alulhajlítás, az érdes hajlítás, a hajtogatás és a hengerléses hajlítás. Mindegyik módszer a szerszámbeállításban, a hajlítási pontosságban és az erőkövetelményekben különbözik, lehetővé téve a gyártók számára, hogy az anyagvastagság és a terv összetettsége alapján válasszanak.







