
Mi az oldalmarás?
Szóval, mi is pontosan az az palástmarás? Visszatérhetünk a lényegére. A palástmarás egy olyan megmunkálási feladat, ahol a maró oldalát, élét használjuk a munkadarab függőleges felületeinek megmunkálására. Képzeljük el, hogy egy forgó tárcsa élét használjuk egy alkatrész falának lecsiszolására. Ez az alapötlet. A lényeg nem az, hogy lyukat fúrjunk vagy egy felületet simítsunk. Lapos, függőleges falakat hozunk létre. Pontos szélességeket kapunk. Kritikus jellemzőket, például lépcsőket és hornyokat munkálunk meg. Ez a professzionális megmunkálás kulcsfontosságú része.
Hogyan működik?
A szerszám és a munkadarab
Az oldalmarás folyamata valójában meglehetősen egyszerű, de minden forgácsolószerszámokat tartalmazó megmunkálási művelet kivételes óvatosságot igényel a mérnököktől – a biztonság az első.
Az elsődleges feladat a forgó szerszám biztonságos rögzítése a CNC megmunkálóközpont orsóján. Hangsúlyozni kell, hogy a merevségi követelmények nem képezhetik alku tárgyát. Bármilyen lazaság megmunkálási hibákhoz vezet.

Ezután rögzítse a munkadarabot – például egy alumínium nyersdarabot autóipari alkatrészekhez – a gépasztalhoz satu vagy rögzítőelem segítségével. Tanúja voltam olyan eseteknek, amikor ennek a lépésnek az elhanyagolása a teljes marási művelet katasztrofális meghibásodásához vezetett. Értse meg ezt: az oldalmarás sikere teljes mértékben a munkadarab abszolút stabilitásától függ.
Most a gép elindítható. Az orsó nagy sebességgel forgatja a szerszámot, miközben a munkaasztal lassan, vízszintesen a szerszám vágóéle felé tolja a munkadarabot. A vágóél fogprofilja gyors, precíz fogásvételek sorozatán keresztül érinti az anyagot, finom forgácsokká aprítva azt. Minden egyes előtolás egy pontosan mért felületi réteget távolít el, a durva felületet vadonatúj, sima és rendkívül precíz függőleges fallá alakítva. Ez az oldalmarás lényege – a szabályozott mechanikai erózió.
Az oldalmarás főbb jellemzői
Nagyon fontos megérteni az oldalmarás alapjait, ha különbséget akarunk tenni az alapvető megmunkálás és a valódi precíziós gyártás között. Ez túlmutat a fémforgácsoláson; arról szól, hogy képesek legyünk előre jelezni és szabályozni a megmunkálási folyamat eredményét.
Amikor a múltban oldalmarással foglalkoztunk, három fő dolgot találtunk, ami számít. Őszintén szólva, ezek a dolgok döntik el, hogy egy projekt sikeres vagy kudarcot vall.
Felületgenerálás
Mint tudjuk, az oldalmarás fő eredménye a sík, függőleges felületek létrehozása. De nincs garancia arra, hogy minden vágás sima lesz. Ez olyan dolgoktól függ, mint a választott szerszám, az előtolás sebessége és a gép merevsége.
Ha vadonatúj, éles, megfelelő beállításokkal rendelkező marókat használ, akkor igazán sima felületeket kaphat. A NOBLE gyakran közvetlenül a megmunkálás után teljesíti az autóipari alkatrészek felületkezelési követelményeit, így kihagyhatja a másodlagos simítási műveleteket. Ez a hatékonyság a NOBLE professzionális megmunkálási filozófiájának középpontjában áll.
Dimenziós pontosság
Pontosan itt jön képbe az oldalmarás. Úgy találjuk, hogy az oldalmarás a legjobb módja annak, hogy a szélesség és a párhuzamosság mindkét oldalon tökéletes legyen.
Képzelj el egy blokkot, amelynek végig egy bizonyos szélességűnek kell maradnia. Nem csak elérjük a célméreteket, hanem be is fejezzük.
A CNC megmunkálási folyamatok lehetővé teszik ezt az eljárást. Egyszer, amikor egy egyedi tervezésű működtetőházat gyártottunk egy ügyfélnek, nagyon fontos volt, hogy a szélesség végig pontos legyen. Ez csak egyike azoknak a standard dolgoknak, amelyeket a NOBLE gyárban el kell végezni.
Szerszámhasználat
Oldalmaráskor a fő forgácsolóerő a középpontból indul ki. Forgácsoláskor a szerszámot lényegében eltolja a középponttól. Ez az erő kissé meghajlásra készteti a szerszámot. Ez gyakoribb a karcsú szármaróknál. Ha figyelmen kívül hagyjuk, a szerszám elhajlik a munkadarab falától, ami elrontja a méreteket, és hibás, túl nagy kúpos alkatrészeket eredményez.
A NOBLE mérnökei háromféleképpen kezelik ezt a problémát: a legrövidebb, legmerevebb szerszámok kiválasztásával; az előtolási sebesség beállításával; és néha cikloidális marási pályák használatával a szerszámfeszültség csökkentése érdekében. Ez egy gyakorlati egyensúlyozás a fémforgácsolás elmélete és a tényleges fizikai tulajdonságok között.
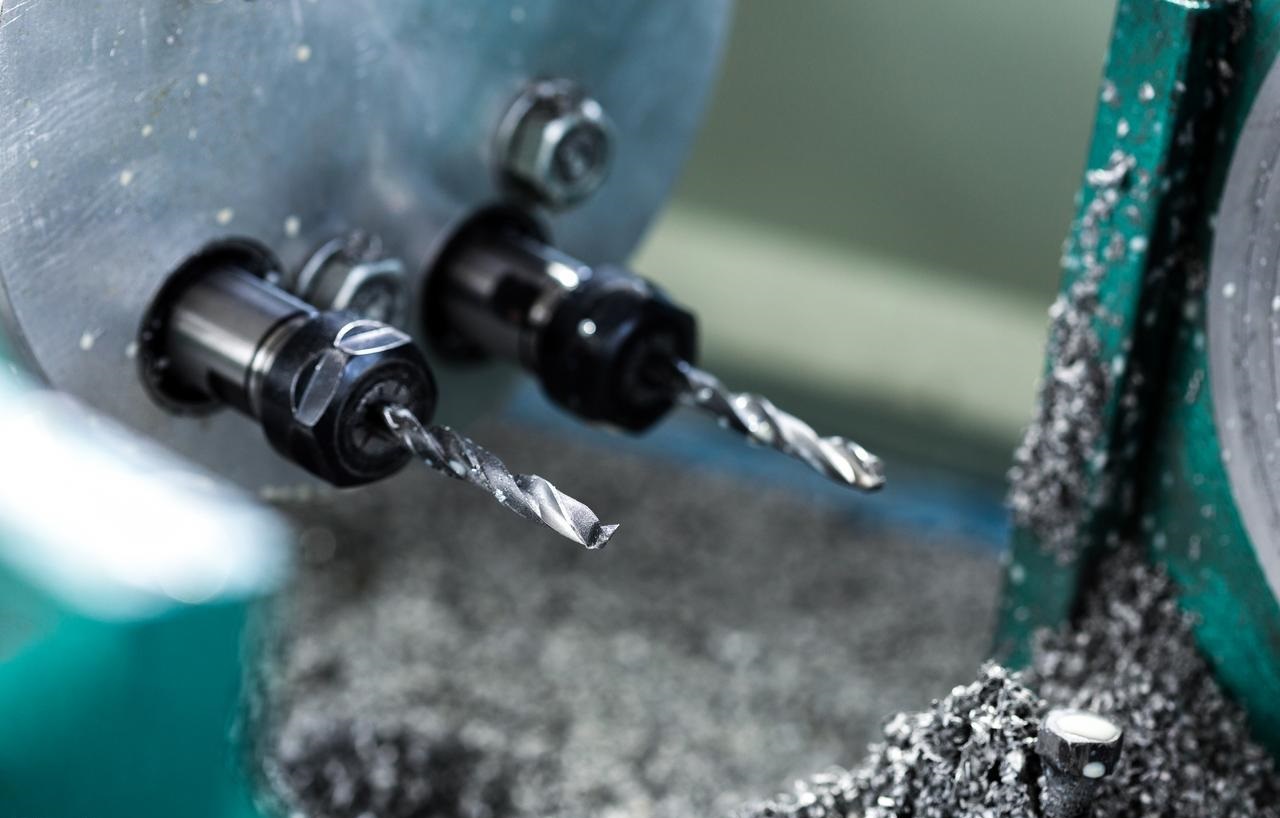
Az oldalmaráshoz használt általános szerszámok
A megfelelő forgácsolószerszám kiválasztása több, mint egy lépés a megmunkálási folyamatban; ez egy kritikus döntés, amely meghatározza, hogy a teljes homlokmarási művelet sikeres vagy kudarcot vall-e.
Mi itt a NOBLE-nál tudjuk, hogy a rossz szerszámválasztás ronthatja a megmunkálás pontosságát, hatékonyságát és költségeit. Mérnöki részlegünk hatalmas választékkal rendelkezik forgácsolószerszámokból, amelyek mindegyikét szakértőink választották ki, hogy biztosítsák a kiváló minőségű megmunkálást.
Íme egy egyszerű összehasonlítás a különféle késtípusokról. Remélem, ez segít!
| Jellemző | End Mills | Shell Mills | Oldalmarók |
| Leírás | Sokoldalú, fogak a végén és a peremén | Nagy átmérőjű, tengelyre rögzíthető | Keskeny, terpeszmaráshoz |
| Elsődleges felhasználás | Általános célú, hornyok, kontúrok | Széles felületek, nagy anyagleválasztási teljesítmény | Párhuzamos felületek, egyidejű megmunkálás |
| Tipikus méret | Kicsitől közepesig | Large | keskeny |
| Kulcselőny | Sokoldalúság, hozzáférhetőség | Stabilitás, hatékonyság nagy területeken | Párhuzamos jellemzők méretpontossága |
End Mills
A szármarók kétségtelenül a legjobb szerszámok az oldalmarási műveletekhez. Meghatározó jellemzőjük a vágófogak elhelyezkedése a felületen és az él mentén.
Erős, derékszögű marókat használunk a munkadarabok pontos szögmegmunkálásához, éles, 90 fokos derékszögeket hozva létre. Amikor alumínium autóipari szívócsonk prototípusokat gyártottunk, standard négyélű marókat választottunk a fő referencia falak gyors meghatározásához. Ez a megközelítés magas forgácsolási sebességet biztosít, miközben valóban sima felületeket eredményez – néha még utómegmunkálásra sincs szükség.
Shell Mills
Amikor nagyobb alkatrészeket marunk, vagy sok terepet kell megmunkálnunk, feltűzőmarókra váltunk. A feltűzőmaró alapvetően egy nagy marószerszám, amely a saját szerszámtartójára van felszerelve. Oldalmaráskor csak az oldalakon lévő élek forgácsolódnak.
A felezőmaró elég nagy, szóval nagyon stabil. Láttam már a mérnökeinket, hogy acél formaalapokon egyetlen menetben teljes magasságú vágásokat végezzenek vele, ami sokkal jobb, mint kisebb marókkal több lépésben elvégezni a munkát. Ez nagyon fontos a nagy volumenű precíziós gyártási projektjeinknél, ahol a ciklusidő és a szerszám élettartama kulcsfontosságú mutatók.
Oldalmarók (terelőmarás)
Ez egy professzionálisabb és klasszikusabb megközelítés. Az oldalmarók meglehetősen keskeny marók. Leginkább keresztmaráshoz használhatók, ahol két marót rögzíthet ugyanarra a szerszámtartóra, pontosan a kívánt távolságra egymástól. Ez az elrendezés lehetővé teszi két párhuzamos függőleges felület egyidejű megmunkálását, ami rendkívül hatékonnyá teszi.
Nemrégiben, amikor grafitelektródákat tömegesen gyártottak, a NOBLE mérnökei ezt a módszert alkalmazták annak biztosítására, hogy megbízhatóan megmunkálhassanak több, tökéletesen párhuzamos bordából álló készletet.
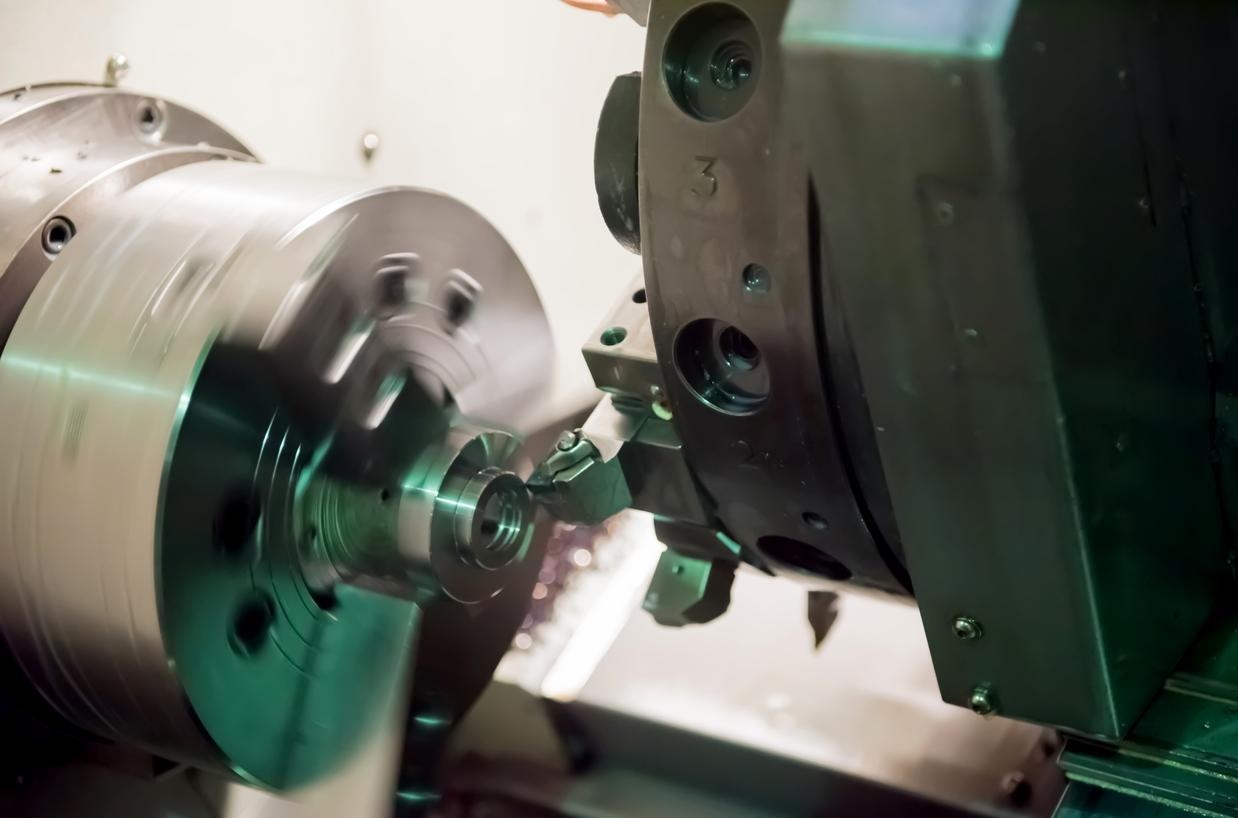
Oldalmarási műveletek típusai
Az oldalmarás mögött meghúzódó ötlet meglehetősen egyszerű, de a kivitelezés módja a végcéltól függően jelentősen eltérhet.
Sima oldalmarás
A sima felület marása a legalapvetőbb és legegyszerűbb megmunkálási eljárás. Egyetlen szerszám egyetlen lineáris előtolással munkál meg egy függőleges felületet. Úgy is elképzelhetjük, mintha egy fa deszka széleit egyenesre és derékszögűre vágnánk. Ez a módszer egyszerű és hatékony a legtöbb alapvető kontúrmegmunkáláshoz. A mérnökök gyakran használják egyedi alkatrészek egyedi megmunkálásához vagy nyersanyagok előzetes megmunkálásához.
2. Szélterelő marás
Most egy hatékonyabb és pontosabb megmunkálási technikára térünk át. Amikor terpeszmarást végzünk, két oldalvágót rögzítünk ugyanarra a szerszámtartóra, és pozicionáló gyűrűk segítségével határozzuk meg a végső szélességet. Egyetlen tiszta vágással két párhuzamos függőleges felületet tudnak megmunkálni az oldalmarás során.
Elég egyértelmű, hogy miben jobbak: a szerszámok közötti távolság közvetlenül befolyásolja a munkadarab szélességét, biztosítva, hogy az mindig párhuzamos legyen az oldalmarási folyamat során. Ez tökéletes hatszögletű lapos felületek egyedi befogókkal történő megmunkálásához, vagy a munkadarabok meghatározott méretekre történő precíz megmunkálásához anélkül, hogy át kellene helyezni őket.
3. Csoportos marás
A csoportos marási technológia a szimultán megmunkálás ötletét a következő szintre emeli. Képzelje el: rengeteg különböző átmérőjű, szélességű és profilú forgácsolószerszám van felszerelve egyetlen orsóra. Ez az elrendezés lehetővé teszi, hogy egyszerre végezzünk oldalmarási műveleteket különböző felületeken, hornyokon és kontúrokon.
A beállítás kicsit fejfájásos, de nagyszabású gyártás esetén megéri. Amikor sok speciális alkatrészt gyártasz, például többlépcsős megmunkálású orvosi implantátumokat, a kombinált marás jelentősen felgyorsíthatja a dolgokat.
Az oldalmarás gyakorlati alkalmazásai
A modern gépműhelyekben mindenhol megtalálható az oldalmarás. Ez nem valami elvont fogalom; ez a mindennapi kenyérpirító munka, amely a nyersanyagot funkcionális alkatrészekké alakítja.
Egy blokk négyszögesítése
Ez általában az első lépés a fémlemezek megmunkálásában. A mérnököknek a nyersöntvényeket vagy bugákat szabványos, pontosan megfelelő méretű kockákká kell feldolgozniuk. Ezután egy sor oldalmarási művelettel mind a hat felületet megmunkálják, hogy megalapozzák az összes további folyamatot.
Lépcsők és vállak létrehozása
Gyakran kell függőleges felületeket megmunkálnunk, hogy lépcsőket hozzunk létre az alkatrészeken (például rögzítőperemeken vagy pozicionáló elemeken). Az oldalmarási műveletek tisztán eltávolítják az anyagot, éles függőleges vállakat hozva létre.
Rés
Horonymaráskor a vágószerszám csak a horony végét és az oldalakat érinti. A horonyfalak minősége teljes mértékben az oldalmarás minőségétől függ. A két függőleges oldalfalat a vágószerszám külső éle alkotja. A horony szélessége a szerszám átmérőjétől függ.
kontúrozás
Az alkatrészek több tengely mentén történő mozgatásával az oldalmarógép alatt összetett függőleges kontúrokat alakíthat ki az alkatrészeken. Ez messze van az egyszerű lineáris megmunkálástól – ívelt falak megmunkálását, precíziós mintázatgravírozást és organikus alakformálást is tudunk végezni. Ez a képesség különösen fontos az olyan egyedi megmunkálású alkatrészeknél, mint az autóipari járókerekek vagy a formamagok.
Elválás
Ez az utolsó, intenzívebb alkalmazás. Egy vékony hasítófűrészt használunk, ami egy speciális oldalmaró, hogy a kész alkatrészt leválasszuk a fő rúdanyagról. Ez egy egyszeri, egy menetes munka, amely szilárd beállítást és a megfelelő szerszámokat igényel a tiszta törés és a derékszögű vágás érdekében. Ez egy meglehetősen standard, hatékony módja annak, hogy lezárjuk a termelési ciklusaink nagy részét.
Speciális oldalmarási stratégiák CNC M-bencsiszoló
A modern CNC megmunkálás terén az alapvető szerszámpályák már nem elég hatékonyak, különösen a nagy pontosságú munkáknál. Egy olyan korba lépünk, ahol a megmunkálási stratégiákat divatos szoftverek vezérlik, amelyek valóban javíthatják a gépek teljesítményét.
Dinamikus marás / Trochoidális marás
A dinamikus marás speciális szerszámokat használ, amelyek nagyon állandó sebességgel vágnak, így egyszerre csak egy vékony anyagréteget távolítanak el. Furcsának tűnhet, de ez a kialakítás lehetővé teszi a teljes vastagság átvágását, és sokkal könnyebbé teszi a munka gyors elvégzését. A szerszám folyamatosan mozog, vékony rétegeket távolít el, hogy megakadályozza a túlterhelést.
A NOBLE ezt a technológiát használja rozsdamentes acél orvostechnikai eszközök alkatrészeinek hatékony durva megmunkálására, gyorsabban eltávolítva az anyagot, mint a hagyományos módszerek, miközben a szerszámok élettartama is sokkal hosszabb.
Nagysebességű megmunkálás (HSM) kontúrozás
Ez a mi bevált stratégiánk a kritikus függőleges falak megmunkálásához. A cél a tökéletes eredmény elérése: sima felület és pontos mérések. Ez alapvetően megszünteti a szerszám elhajlását, ami az egyenes fal ellensége. Emellett elvezeti a hőt a forgácsból, így az nem kerül át az alkatrészbe. Az eredmény egy olyan felület, amely gyakran nem igényel utólagos polírozást.
A szabályozandó fő paraméterek összefoglalása
| Vizsgált paraméter | Irányítások / Befolyások | Tipikus szempont |
| Vágási sebesség (SFM) | Hő, szerszámkopás | Anyagfüggő. Alumíniumnál magasabb, acélnál alacsonyabb. |
| Feed Rate (IPM) | Termelékenység, Forgácsvastagság | Kiegyensúlyozott a jó „forgácsterhelés” eléréséhez a szerszám túlterhelése nélkül. |
| Radiális fogásmélység (Ae) | Forgácsolóerő, Szerszámelhajlás, Nagyolás/Simítás | Nagy nagyoláshoz, kicsi simításhoz. |
| Axiális fogásmélység (Ap) | Jellemzők mélysége, szerszámbefogás | A hatékonyság érdekében gyakran a funkció teljes mélységére állítják be. |
| Szerszám hossza | Elhajlás és fecsegés | A pontosság legfontosabb tényezője. Használja a lehető legrövidebb szerszámot. |
Válassza a NOBLE-t marási megoldásaihoz
Korszerű 3, 4 és 5 tengelyes maróberendezéseinkkel megbízható, igény szerinti CNC marási szolgáltatásokat nyújtunk gyors prototípus-készítéshez és gyártási alkatrészekhez. Nagy pontosságú, élethű mart alkatrészeket szerezhet be egyedi gyártással, különféle fémekből és műanyagokból, versenyképes áron. Korszerű berendezések és költséghatékony ár.
Dolgozzon velünk mindössze 4 egyszerű lépésben
Sok éves gyártási tapasztalattal a háta mögött a NOBLE a legjobb megoldásokat kínálja minden gyors prototípus-készítési és kis volumenű gyártási igényre. Az innovációs ciklust négy egyszerű, de hatékony lépésre optimalizáljuk.
Töltse fel tervét
Egyszerűen töltse fel CAD-fájljait, és küldje el online az árajánlatkéréseket egyértelmű információkkal.
↓
Tervelemzés fogadása
Elküldjük Önnek a terveket a gyárthatósági elemzéshez és az átlátható árazáshoz.
↓
Gyártás megkezdése
Szakértőink a szükséges technológiákkal és anyagokkal legyártják az Ön alkatrészeit.
↓
Alkatrészek átvétele
Az alkatrészeket szigorú határidőkkel szállítjuk házhoz.
GYIK Oldalsó marás
Mi a fő különbség az oldalmarás és a végmarás között?
Minden a használt vágófelületen múlik. Az oldalmarás a szerszám kerületét használja függőleges felületek létrehozására. A szármarás elsősorban a szerszám alsó felületét használja vízszintes felületek, zsebek és üregek létrehozására. A szármaró mindkettőre képes, de a neve onnan ered, hogy a végével is képes vágni.
Mikor válasszam az oldalmarást a homlokmarással szemben?
A választást a létrehozni kívánt geometria határozza meg. Síkmarással sík, vízszintes felületet hozhat létre egy alkatrész tetején. Oldalmarással függőleges falat hozhat létre vagy fejezhet be, pontos szélességet adhat meg, vagy olyan jellemzőket kell megmunkálnia, mint a lépcsők és hornyok. A felület tájolásáról van szó.
Miért jelent komoly problémát a szerszámhajlás az oldalmarásnál?
Az elsődleges forgácsolóerő radiális, oldalra tolja a marót. Ez az erő egy emelőhöz hasonlóan próbálja meghajlítani a szerszámot a munkadarabtól elfelé. Ez az elhajlás pontatlanságokhoz vezet – nem egyenes falhoz vagy tűréshatáron kívüli mérethez. Ez az alapvető fizikai kihívás, amellyel a precíziós gyártás során szembesülünk.
Hogyan enyhíti a NOBLE a szerszám elhajlásának kihívását?
Több oldalról közelítjük meg ezt a problémát. CNC megmunkálási protokolljaink a lehető legrövidebb és legmerevebb szerszám használatát írják elő. Fejlett szerszámpályákat, például trochoidális marást használunk ki az alacsony, állandó radiális fogás fenntartása érdekében, csökkentve a forgácsolóerőket. Továbbá, a gyárunkban a kiváló minőségű, prémium szerszámbefogókba történő befektetésünk maximális fogást és minimális ütést biztosít, stabil alapot teremtve a teljes művelethez.
Milyen előnyei vannak a terpeszmarásnak?
Az előny a kiemelkedő hatékonyság és a garantált párhuzamosság. Két maró egyetlen tengelyre szerelésével két párhuzamos függőleges felületet munkálunk meg egyszerre, egyetlen menetben. A marók közötti távolság közvetlenül meghatározza az alkatrész szélességét, kiküszöbölve az egyes oldalak külön megmunkálásának kumulatív hibáját. Ez egy briliáns módszer a nagy pontosságú, ismételhető egyedi megmunkáláshoz.
Lehet mély, vékony falakat megmunkálni oldalmarással?
Igen, de ez az egyik legigényesebb palástmarási kihívás. Aprólékos stratégiát igényel. Hosszú kinyúlású, speciális geometriájú szerszámokat használunk a forgácsolási nyomás csökkentése érdekében. A folyamat egy sor könnyű, simító menetet foglal magában nagy sebességű paraméterekkel, hogy minimalizálják a szerszámnyomást és megakadályozzák a fal rezgését vagy deformálódását.






