

एसएलए रैपिड प्रोटोटाइपिंग में प्रकाश का उपयोग करके तरल राल को ठोस भागों में परिवर्तित किया जाता है। इंजीनियरों को डिज़ाइन समीक्षा, फिटिंग जांच और उत्पाद विकास के लिए विस्तृत प्रोटोटाइप प्राप्त होते हैं। यह एसएलए 3डी प्रिंटिंग की एक प्रमुख विधि है।
यह प्रक्रिया उत्पाद डिज़ाइनों को मान्य करने, दिखावट मॉडल बनाने और कुछ चुनिंदा कार्यात्मक परीक्षण करने के लिए बेहतरीन है। लेकिन अंतिम परिणाम आपके द्वारा चुने गए रेज़िन, पार्ट के डिज़ाइन और पोस्ट-प्रोसेसिंग पर निर्भर करते हैं। इस लेख में, हम जानेंगे कि SLA रैपिड प्रोटोटाइपिंग कैसे काम करती है, इसके फायदे और नुकसान क्या हैं, इसकी तुलना अन्य विनिर्माण विधियों से करेंगे और सामग्री, सतह परिष्करण, लागत और औद्योगिक अनुप्रयोगों पर चर्चा करेंगे।
एसएलए कैसे काम करता है? तिव्र प्रतिकृति काम?
चरण 1: सीएडी मॉडल बनाएं और तैयार करें
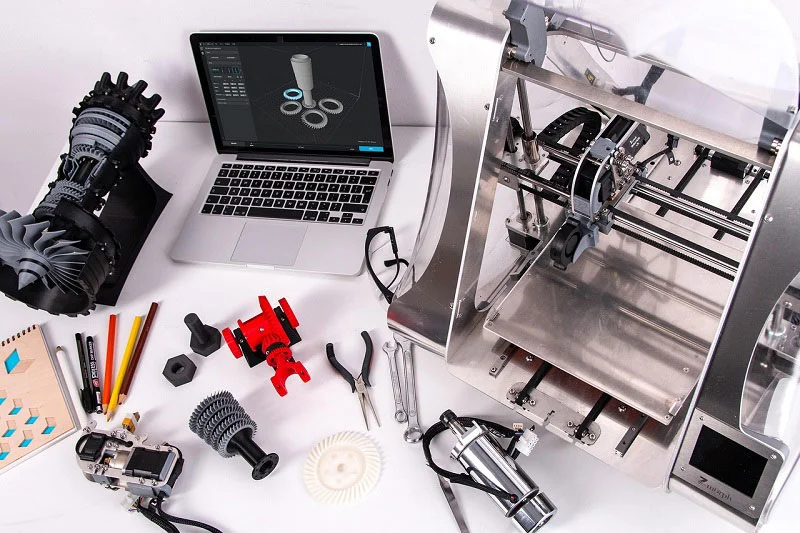
इंजीनियर CAD सॉफ्टवेयर में 3D मॉडल बनाते हैं। फ़ाइल की जाँच की जाती है और उसे STL या 3MF फॉर्मेट में परिवर्तित किया जाता है। एक सही मॉडल प्रिंटिंग में होने वाली त्रुटियों को रोकता है। SLA रैपिड प्रोटोटाइपिंग यहीं से शुरू होती है।
चरण 2: रेज़िन का चयन करें और प्रिंटिंग पैरामीटर सेट करें
दिखावट, मजबूती, लचीलापन और उपयोगिता के आधार पर रेजिन का चयन किया जाता है। फिर, परत की मोटाई, प्रिंट की दिशा और सपोर्ट स्ट्रक्चर की स्थिति जैसे मापदंडों को निर्धारित किया जाता है। ये सभी विकल्प अंतिम उत्पाद को प्रभावित करते हैं।
चरण 3: प्रोटोटाइप को परत दर परत प्रिंट करें
यूवी लेजर तरल राल के विशिष्ट क्षेत्रों को सुखाता है। यह प्रक्रिया लगातार, परत दर परत दोहराई जाती है, जिससे अंततः एक पूर्ण 3डी भाग बनता है। एसएलए 3डी प्रिंटिंग में नीचे से ऊपर की ओर निर्माण विधि का उपयोग किया जाता है।
चरण 4: सपोर्ट हटाएँ और मुद्रित भाग को साफ करें
इंजीनियर प्रिंट बेड से पार्ट को हटाता है और सपोर्ट स्ट्रक्चर को भी निकाल देता है। फिर, पार्ट की सतह और सूक्ष्म संरचनाओं से बिना पकी हुई राल को हटाने के लिए उसे साफ किया जाता है। साफ किए गए पार्ट बेहतर काम करते हैं।
चरण 5: उपचार के बाद प्रोटोटाइप का निरीक्षण करें
इसके बाद, पुर्जों को सुखाने के लिए प्रकाश के नीचे रखा जाता है। सामग्री के पूरी तरह सूखने के बाद, आपको इसका वास्तविक स्वरूप दिखने लगेगा। फिर, इंजीनियर प्रोटोटाइप की जांच करेंगे। इस जांच में आयाम, सतह की गुणवत्ता और दिखाई देने वाले दोषों की जांच की जाती है। यह चरण एसएलए रैपिड प्रोटोटाइपिंग सेवा का हिस्सा है।
एसएलए रैपिड प्रोटोटाइपिंग के प्रमुख लाभ
उच्च विवरण और आयामी सटीकता
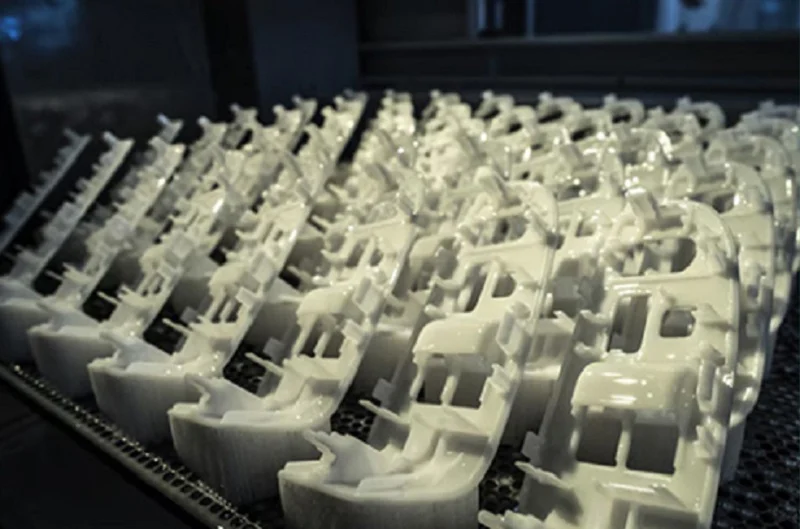
सूक्ष्म विशेषताएं, बारीक आकृतियाँ और जटिल विवरण सटीक रूप से पुनरुत्पादित किए जाते हैं। सटीकता प्रिंटर, रेज़िन, ज्यामिति और पोस्ट-प्रोसेसिंग विधियों पर निर्भर करती है। एसएलए रैपिड प्रोटोटाइपिंग तकनीक से प्राप्त होने वाला विवरण स्तर अन्य विधियों से बेजोड़ है।
स्मूद सतह फ़िनिश
SLA पार्ट्स की सतह FDM पार्ट्स की तुलना में अधिक चिकनी होती है। इससे अपीयरेंस मॉडल को फायदा होता है। जिन प्रोटोटाइपों को साफ-सुथरी फिनिश की आवश्यकता होती है, उन्हें भी फायदा होता है। सतह पेंट या पॉलिश के लिए तैयार होती है।
जटिल ज्यामितियाँ बनाने की क्षमता
घुमावदार सतहों, जटिल आकृतियों और बारीक विशेषताओं को बिना किसी कटिंग टूल के सीधे बनाया जा सकता है। सपोर्ट स्ट्रक्चर और रेजिन ड्रेनेज का ध्यान रखना आवश्यक है, लेकिन ज्यामितीय स्वतंत्रता पूरी तरह से उपलब्ध है।
समर्पित टूलिंग के बिना तेज़ डिज़ाइन पुनरावृति
डिजाइनर द्वारा सीएडी मॉडल को अपडेट करने के बाद, वह नए मोल्ड की आवश्यकता के बिना सीधे संशोधित प्रोटोटाइप को प्रिंट कर सकता है। इस तरह, डिजाइन संबंधी समस्याओं का पहले ही पता लगाया जा सकता है और विभिन्न संस्करणों का परीक्षण किया जा सकता है।
एसएलए रैपिड प्रोटोटाइपिंग की सीमाएँ
सामग्री के गुण उत्पादन प्लास्टिक से भिन्न हो सकते हैं।
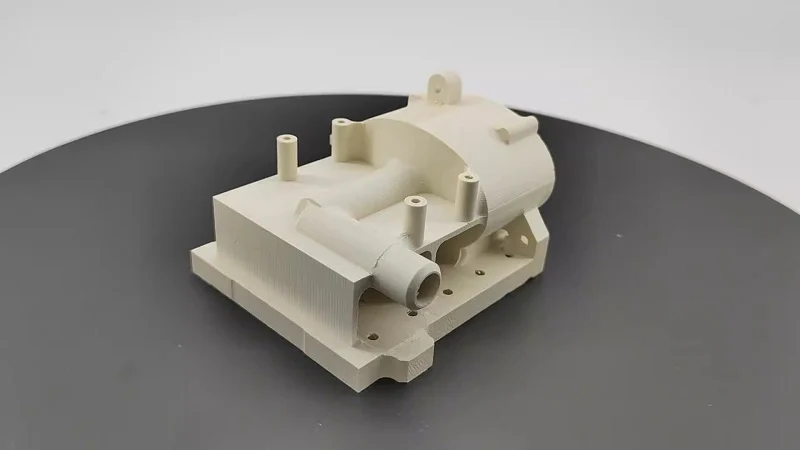
फोटोपॉलिमर रेजिन हमेशा एबीएस, नायलॉन या पॉलीप्रोपाइलीन की तरह व्यवहार नहीं करते हैं। सामग्री संबंधी डेटा की जांच अवश्य की जानी चाहिए। अंतिम उत्पाद के प्रदर्शन के बारे में अनुमान लगाते समय सावधानी बरतनी चाहिए। एसएलए रैपिड प्रोटोटाइपिंग उत्पादन प्लास्टिक नहीं है।
कुछ राल के पुर्जे भंगुर होते हैं या पर्यावरणीय परिस्थितियों के प्रति संवेदनशील होते हैं।
कुछ रेजिन झटके लगने पर टूट जाते हैं। बार-बार भार पड़ने से वे खराब हो जाते हैं। पराबैंगनी विकिरण, गर्मी, नमी और रसायन उनके प्रदर्शन को प्रभावित करते हैं। रेजिन का निर्माण ही उसकी सीमा निर्धारित करता है।
पोस्ट-प्रोसेसिंग में समय और श्रम दोनों की आवश्यकता होती है।
सफाई। सपोर्ट हटाना। अतिरिक्त क्योरिंग। सैंडिंग। पॉलिशिंग। पेंटिंग। हर चरण में समय लगता है। हर चरण में लागत बढ़ती है। एसएलए रैपिड प्रोटोटाइपिंग सेवाएं कोटेशन में इन सभी बातों का ध्यान रखती हैं।
निर्माण मात्रा और भाग आकार की सीमाएँ
प्रत्येक एसएलए प्रिंटर की एक अधिकतम निर्माण आकार सीमा होती है। बड़े घटकों को विभाजित किया जाता है। मुद्रण के बाद भागों को जोड़ा जाता है। यह सीमा डिज़ाइन और योजना को प्रभावित करती है।
विशेष आवश्यकताओं के लिए सामग्री और उत्पादन लागत बढ़ सकती है
विशेषीकृत रेजिन की कीमत अधिक होती है। बड़े पुर्जों की कीमत अधिक होती है। जटिल फिनिशिंग की कीमत भी अधिक होती है। कीमत प्रिंटिंग समय, सामग्री की खपत, मात्रा और निरीक्षण पर निर्भर करती है। व्यावहारिक दृष्टिकोण से, चीन की अग्रणी विनिर्माण कंपनी नोबल, एसएलए रैपिड प्रोटोटाइपिंग सेवाएं प्रदान करती है जो इन सभी कारकों को कुशलतापूर्वक प्रबंधित करती हैं। हमारी टीम ग्राहकों को आपूर्तिकर्ता बदले बिना प्रोटोटाइप से बड़े पैमाने पर उत्पादन तक पहुंचने में मदद करती है।
एसएलए बनाम अन्य तीव्र प्रोटोटाइपिंग विधियाँ
विधि का चुनाव कार्य पर निर्भर करता है। सतह की गुणवत्ता, सामग्री के गुण, ज्यामिति, मात्रा और बजट। प्रत्येक प्रक्रिया की अपनी खूबियाँ और सीमाएँ होती हैं। एसएलए रैपिड प्रोटोटाइपिंग कई विकल्पों में से एक है।
| विधि | यह कैसे काम करता है: | ताकत | सीमाएं | सबसे अच्छा है |
| एसएलए | प्रकाश तरल राल की परत दर परत को सुखाता है। | बारीक विवरण, चिकनी सतहें | भंगुर रेजिन, सीमित सामग्री रेंज | दिखावट मॉडल, विस्तृत प्रोटोटाइप |
| FDM | पिघले हुए थर्मोप्लास्टिक फिलामेंट का जमाव | सामान्य थर्मोप्लास्टिक्स का व्यापक विकल्प | स्पष्ट परत रेखाएं, खुरदुरापन | अवधारणा मॉडल, बुनियादी कार्यात्मक भाग |
| एसएलएस | लेजर पाउडर सामग्री, आमतौर पर नायलॉन को पिघला देता है। | टिकाऊ, जटिल कार्यात्मक भाग | खुरदरी सतह, अधिक लागत | कार्यात्मक परीक्षण, जटिल ज्यामिति |
| DLP | एक छवि को प्रक्षेपित करके राल की परत को ठीक किया जाता है | तेजी से परत सूखने की प्रक्रिया, बढ़िया विवरण | उपकरण पर निर्भर सटीकता | बारीक रेज़िन पार्ट्स, तेज़ निर्माण |
| सीएनसी मशीनिंग | ठोस वर्कपीस से सामग्री हटाता है | उत्पादन-योग्य प्लास्टिक, धातुएँ, सटीक गुणधर्म | औजारों तक सीमित पहुंच, जटिल आकृतियों के लिए उच्च लागत | कार्यात्मक प्रोटोटाइप, सटीक पुर्जे |
सही प्रोटोटाइपिंग विधि कैसे चुनें
सर्वोत्तम विधि सतह की गुणवत्ता, सामग्री के गुणधर्म, ज्यामिति, मात्रा और बजट पर निर्भर करती है। एसएलए (SLA) विधि विस्तृत राल मॉडल के लिए उपयुक्त है। सीएनसी मशीनिंग, एफडीएम (FDM) और एसएलएस अन्य इंजीनियरिंग आवश्यकताओं को पूरा करती हैं।
व्यवहारिक दृष्टि से, नोबल चीन की एक अग्रणी विनिर्माण कंपनी है, जो सीएनसी मशीनिंग और अन्य प्रक्रियाओं के अलावा एसएलए रैपिड प्रोटोटाइपिंग सेवाएं प्रदान करती है। हमारी टीम ग्राहकों को प्रत्येक परियोजना के लिए सही विधि चुनने में मदद करती है।
पोस्ट-प्रोसेसिंग और सतही परिष्करण एसएलए प्रोटोटाइप के लिए
सपोर्ट हटाना और सतह की सैंडिंग
प्रिंटिंग के बाद सपोर्ट हटा दिए जाते हैं। पार्ट फिनिशिंग के लिए तैयार हो जाता है। सैंडिंग से सपोर्ट के निशान कम हो जाते हैं। सतह की चिकनाई बढ़ जाती है। लेकिन सैंडिंग को नियंत्रित करना आवश्यक है। महत्वपूर्ण आयाम बदल सकते हैं। एसएलए रैपिड प्रोटोटाइपिंग में यह संतुलन ज़रूरी है।
धुलाई और यूवी पोस्ट-क्योरिंग
धुलाई से अधपकी राल हट जाती है। सतह पर जमी राल साफ हो जाती है। आंतरिक भाग साफ हो जाते हैं। इसके बाद यूवी पोस्ट-क्योरिंग की जाती है। राल निर्माता के निर्देश इस चक्र को परिभाषित करते हैं। अंत में, भाग अपने इच्छित गुणों को प्राप्त कर लेता है। एसएलए 3डी प्रिंटिंग सामग्री के प्रदर्शन के लिए इस चरण पर निर्भर करती है।
पॉलिशिंग और क्लियर-कोट फिनिशिंग
पॉलिश करने से चिकनाई बढ़ती है। दिखावट बेहतर होती है। चुने हुए SLA पार्ट्स को फायदा होता है। क्लियर कोट पारदर्शी प्रोटोटाइप के लिए मददगार होता है। दृश्य फिनिश बेहतर हो जाती है। परिणाम रेज़िन और फिनिशिंग प्रक्रिया पर निर्भर करते हैं। SLA रैपिड प्रोटोटाइपिंग सेवाओं में ये विकल्प शामिल हैं।
प्राइमर लगाना, पेंटिंग करना और रंग का मिलान करना
प्राइमर सतह को तैयार करता है। पेंट की पकड़ बेहतर होती है। कोटिंग की एकरूपता बेहतर होती है। पेंट उत्पाद के रंगों से मेल खाता है। प्रोटोटाइप यथार्थवादी दिखते हैं। डिज़ाइन समीक्षा और प्रस्तुतियों में लाभ होता है। एसएलए रैपिड प्रोटोटाइपिंग दृश्य सटीकता प्रदान करता है।
सतह परिष्करण से आयामों, दिखावट और डिलीवरी समय पर क्या प्रभाव पड़ता है?
सैंडिंग से आकार बदल जाते हैं। कोटिंग से आकार बदल जाते हैं। पॉलिश करने से आकार बदल जाते हैं। दिखावट भी बदल जाती है। इन चरणों से तैयारी में लगने वाला समय बढ़ जाता है। अंतिम रूप देने संबंधी आवश्यकताओं को पहले ही परिभाषित कर लेना चाहिए।
एसएलए रैपिड प्रोटोटाइपिंग के लिए डिज़ाइन दिशानिर्देश
दीवार की मोटाई और न्यूनतम विशेषता आकार
दीवार की मोटाई राल, भाग के आकार और इच्छित उपयोग के अनुरूप होनी चाहिए। बहुत पतली दीवारें और छोटे-छोटे फीचर्स को विश्वसनीय रूप से प्रिंट करना मुश्किल हो सकता है, इसलिए प्रिंटर के डिज़ाइन दिशानिर्देशों की जाँच अवश्य कर लें।
छेद डिजाइन और आयामी क्षतिपूर्ति
छोटे छेद प्रिंट होने पर छोटे आकार के हो सकते हैं या बिना सूखे रेज़िन से अवरुद्ध हो सकते हैं। इंजीनियरों को छेद की दिशा, सफाई की सुविधा और सटीक फिटिंग की आवश्यकता होने पर आयामी समायोजन की आवश्यकता पर विचार करना चाहिए।
दिशा-निर्देश तैयार करें और प्लेसमेंट में सहायता प्रदान करें
पार्ट ओरिएंटेशन सपोर्ट की स्थिति, सतह की गुणवत्ता, प्रिंटिंग समय और आयामी व्यवहार को प्रभावित करता है। सही सपोर्ट प्लेसमेंट महत्वपूर्ण सतहों पर दिखाई देने वाले निशानों को कम कर सकता है और पार्ट को सफलतापूर्वक प्रिंट करने में मदद कर सकता है।
खोखली संरचनाएं और जल निकासी छेद
खोखले हिस्से रेज़िन की खपत को कम कर सकते हैं और कभी-कभी प्रिंटिंग लागत को भी घटा सकते हैं। जल निकासी छेद महत्वपूर्ण हैं क्योंकि फंसा हुआ तरल रेज़िन सफाई में समस्या पैदा कर सकता है और यदि यह अंदर ही रह जाए तो हिस्से को नुकसान पहुंचा सकता है।
डिज़ाइन के लिए विचार विधानसभा और फिट परीक्षण
प्रिंटिंग और फिनिशिंग प्रक्रिया की सटीकता को ध्यान में रखते हुए क्लीयरेंस और मिलान सुविधाओं को डिज़ाइन किया जाना चाहिए। उत्पादन उपकरण बनाने से पहले परीक्षण असेंबली हस्तक्षेप और संरेखण संबंधी समस्याओं की पहचान करने में सहायक हो सकती हैं।
एसएलए (SLA) की लागत और लीड टाइम को कौन से कारक प्रभावित करते हैं?
पार्ट का आकार, ज्यामिति और निर्माण ऊंचाई
बड़े हिस्सों के लिए अधिक रेज़िन की आवश्यकता होती है। इन्हें प्रिंट करने में अधिक समय लगता है। जटिल आकृतियों के लिए सपोर्ट की आवश्यकता बढ़ जाती है। ऊंचे ढांचे उत्पादन समय को बढ़ाते हैं। आकार लागत को प्रभावित करता है।
राल का प्रकार और सामग्री की खपत
रेजिन की कीमतें अलग-अलग होती हैं। उनका प्रदर्शन भी अलग-अलग होता है। खपत पार्ट के आकार पर निर्भर करती है। सपोर्ट स्ट्रक्चर सामग्री बढ़ाते हैं। खोखले भाग सामग्री कम करते हैं। असफल प्रिंट सामग्री को बर्बाद करते हैं।
मुद्रण अभिविन्यास और उत्पादन मात्रा
दिशा का प्रभाव निर्माण की ऊँचाई पर पड़ता है। इससे सपोर्ट की आवश्यकताएँ प्रभावित होती हैं। इससे सतह पर निशान पड़ते हैं। एक ही निर्माण में कई भाग होने से दक्षता बढ़ती है। मशीन की क्षमता और व्यवस्था मायने रखती है। एसएलए रैपिड प्रोटोटाइपिंग इन सभी कारकों को संतुलित करता है।
प्रसंस्करण के बाद और गुणवत्ता निरीक्षण संबंधी आवश्यकताएँ
सफाई। सपोर्ट हटाना। पॉलिश करना। पेंटिंग। निरीक्षण। हर कदम लागत बढ़ाता है। हर कदम समय बढ़ाता है। सटीक माप के लिए अतिरिक्त श्रम की आवश्यकता होती है। विस्तृत निरीक्षण रिपोर्ट के लिए माप की आवश्यकता होती है। व्यावहारिक दृष्टिकोण से, चीन की अग्रणी विनिर्माण कंपनी नोबल, एसएलए रैपिड प्रोटोटाइपिंग सेवाएं प्रदान करती है जो इन लागतों को कुशलतापूर्वक प्रबंधित करती हैं। उनकी टीम उत्पादन शुरू होने से पहले ग्राहकों को कार्य की योजना बनाने में मदद करती है।
एसएलए प्रोटोटाइपिंग की लागत और लीड टाइम को कैसे कम करें
अनावश्यक विवरणों को सरल बनाएं। उपयुक्त रेज़िन का चयन करें। संपूर्ण सीएडी फ़ाइलें प्रदान करें। स्पष्ट सहनशीलता (टॉलरेंस) परिभाषित करें। फ़िनिशिंग संबंधी आवश्यकताओं को निर्दिष्ट करें। ये चरण आपूर्तिकर्ताओं को कार्य की योजना बनाने में मदद करते हैं। इनसे लागत कम होती है। लीड टाइम कम होता है। एसएलए रैपिड प्रोटोटाइपिंग अधिक कुशल हो जाती है।
एसएलए रैपिड प्रोटोटाइपिंग में गुणवत्ता नियंत्रण
आयामी निरीक्षण और सहनशीलता सत्यापन
आयामी निरीक्षण प्रोटोटाइप की विशिष्टताओं के अनुसार जाँच करता है। यह उपकरण अपेक्षित सटीकता पर निर्भर करता है। एसएलए रैपिड प्रोटोटाइपिंग में यह सत्यापन चरण आवश्यक है।
सतही दोष निरीक्षण
दृश्य निरीक्षण से सपोर्ट के निशान, दरारें, टेढ़ापन और सतह की अन्य खामियों का पता चलता है। उत्पादन से पहले महत्वपूर्ण कॉस्मेटिक क्षेत्रों को परिभाषित करना आवश्यक है। आपूर्तिकर्ता एकसमान स्वीकृति मानदंड लागू करता है। एसएलए 3डी प्रिंटिंग की गुणवत्ता इसी स्पष्टता पर निर्भर करती है।
रेजिन हैंडलिंग और पोस्ट-क्योरिंग नियंत्रण
रेजिन को सही ढंग से संभालने से स्थिरता सुनिश्चित होती है। पोस्ट-क्योरिंग सही ढंग से करने से सामग्री के गुण सुनिश्चित होते हैं। निर्माता के निर्देशों का पालन करना अनिवार्य है। अपूर्ण क्योरिंग से समस्याएं उत्पन्न होती हैं। यांत्रिक गुण अप्रत्याशित रूप से बदल जाते हैं। एसएलए रैपिड प्रोटोटाइपिंग सेवाएं इन कारकों को नियंत्रित करती हैं।
कार्यात्मक परीक्षण और प्रोटोटाइप स्वीकृति मानदंड
कार्यात्मक परीक्षण प्रदर्शन की जाँच करता है। क्या प्रोटोटाइप अपना काम ठीक से कर रहा है? स्वीकृति मानदंड इसका उत्तर देते हैं। महत्वपूर्ण आयाम। उपयुक्तता आवश्यकताएँ। सतह की स्थितियाँ। प्रासंगिक प्रदर्शन परीक्षण। एसएलए रैपिड प्रोटोटाइपिंग इन मानकों के आधार पर सत्यापन करता है।
नोबल में एसएलए रैपिड प्रोटोटाइपिंग सेवाएं
सहायता प्लास्टिक और धातु प्रोटोटाइप विकास के लिए
NOBLE प्लास्टिक और धातु के प्रोटोटाइप निर्माण की सुविधा प्रदान करता है। विभिन्न डिज़ाइन आवश्यकताओं के अनुरूप अलग-अलग प्रक्रियाएँ अपनाई जाती हैं। SLA रेज़िन प्रिंटिंग एक विकल्प है। CNC मशीनिंग दूसरा विकल्प है। उत्पादन प्रक्रिया का चयन कार्य के आधार पर किया जाता है।
एकीकृत विनिर्माण और सतह परिष्करण क्षमताएं
हमारी प्रोटोटाइप उत्पादन प्रक्रिया में अंतिम रूप देने की सेवा भी शामिल है - पुर्जे पहुंचते ही डिजाइन समीक्षा के लिए तैयार होते हैं और पहुंचते ही परीक्षण के लिए तैयार होते हैं। NOBLE की SLA रैपिड प्रोटोटाइपिंग सेवा इस एकीकरण को कवर करती है।
डिजाइन सपोर्ट से लेकर प्रोटोटाइप डिलीवरी तक
प्रारंभिक डिज़ाइन सहायता से विनिर्माण संबंधी समस्याओं की पहचान की जा सकती है। हमारी इंजीनियरों की टीम उत्पादन से पहले ही समस्याओं का पता लगा सकती है। डिज़ाइन समीक्षा से लेकर निरीक्षण और डिलीवरी तक एक समन्वित कार्यप्रवाह है, जिससे प्रोटोटाइप विकास का प्रबंधन आसान हो जाता है। NOBLE का SLA रैपिड प्रोटोटाइपिंग इसी संरचित दृष्टिकोण का अनुसरण करता है।
एसएलए रैपिड प्रोटोटाइपिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
3डी प्रिंटिंग में SLA का पूरा नाम क्या है?
एसएलए का मतलब स्टीरियोलिथोग्राफी है, जो एक 3डी प्रिंटिंग प्रक्रिया है जिसमें प्रकाश का उपयोग करके तरल फोटोसेंसिटिव रेजिन को सुखाया जाता है। इसका व्यापक रूप से उपयोग चिकनी सतहों वाले विस्तृत प्रोटोटाइप बनाने के लिए किया जाता है।
एसएलए रैपिड प्रोटोटाइपिंग कितनी सटीक है?
एसएलए तकनीक से बारीक विवरण और सटीक आकृतियाँ प्राप्त की जा सकती हैं, लेकिन वास्तविक सटीकता प्रिंटर, रेज़िन, ज्यामिति और पोस्ट-प्रोसेसिंग पर निर्भर करती है। महत्वपूर्ण आयामों के बारे में आपूर्तिकर्ता से चर्चा की जानी चाहिए और निरीक्षण के माध्यम से उनकी पुष्टि की जानी चाहिए।
एसएलए रैपिड प्रोटोटाइपिंग में कितना समय लगता है?
एक छोटा और सरल भाग कुछ ही घंटों में प्रिंट किया जा सकता है, जबकि बड़े या अधिक जटिल भागों में अधिक समय लग सकता है। कुल डिलीवरी समय का अनुमान लगाते समय सफाई, पोस्ट-क्योरिंग, फिनिशिंग और निरीक्षण को भी शामिल करना आवश्यक है।
क्या SLA, FDM से अधिक मजबूत है?
दोनों में से कोई भी विधि हमेशा दूसरी से बेहतर नहीं होती क्योंकि मजबूती सामग्री, प्रिंट सेटिंग्स और पार्ट डिज़ाइन पर निर्भर करती है। SLA को अक्सर बारीक विवरण और सतह की फिनिशिंग के लिए चुना जाता है, जबकि FDM इंजीनियरिंग थर्मोप्लास्टिक्स से बने कुछ कार्यात्मक भागों के लिए अधिक उपयुक्त हो सकती है।
क्या SLA प्रोटोटाइप का उपयोग कार्यात्मक परीक्षण के लिए किया जा सकता है?
जी हां, एसएलए प्रोटोटाइप का उपयोग फिट चेक, असेंबली परीक्षण और चुनिंदा कार्यात्मक परीक्षणों के लिए किया जा सकता है। राल की मजबूती, लचीलापन, तापमान प्रतिरोध और रासायनिक अनुकूलता परीक्षण आवश्यकताओं को पूरा करना चाहिए।
एसएलए रैपिड प्रोटोटाइपिंग की लागत कितनी है?
लागत पुर्जे के आकार, राल के प्रकार, छपाई के समय, मात्रा, फिनिशिंग और निरीक्षण संबंधी आवश्यकताओं पर निर्भर करती है। 3डी मॉडल और स्पष्ट विनिर्देश प्रदान करने से आपूर्तिकर्ता को अधिक सटीक कोटेशन तैयार करने में मदद मिलती है।
क्या एसएलए प्रोटोटाइप को पेंट या पॉलिश किया जा सकता है?
जी हां, कई एसएलए प्रोटोटाइप को सैंड किया जा सकता है, पॉलिश किया जा सकता है, प्राइमर लगाया जा सकता है और पेंट किया जा सकता है। सबसे अच्छा फिनिशिंग तरीका रेज़िन, वांछित रूप और आकार संबंधी आवश्यकताओं पर निर्भर करता है।






