
परिचय
इंजीनियर ने पुर्जों के डिजाइन के चित्र तैयार कर लिए, और वे स्क्रीन पर बहुत अच्छे दिख रहे थे। लेकिन असली समस्या यह है: इस चीज को असल में बनाया कैसे जाए?
इसके दो मुख्य तरीके हैं। एक है योगात्मक (एडिटिव)। यानी रैपिड प्रोटोटाइपिंग—डिजिटल फाइलों से सीधे परत दर परत पुर्जे बनाना। दूसरा है आकार निर्धारण (फॉर्मेटिव)। यानी पारंपरिक मोल्डिंग, जिसमें कठोर औजारों का उपयोग करके सामग्री को आकार दिया जाता है। देखने में ये दोनों समान लगते हैं, लेकिन ऐसा नहीं है। इनमें गहरा अंतर है।
असल बात यह है कि कोई भी एक तरीका सर्वव्यापी रूप से बेहतर नहीं है। यह एक भ्रम है। असली सवाल यह है कि कौन सा तरीका आपकी विशिष्ट परियोजना के लिए उपयुक्त है। मात्रा मायने रखती है। समय सीमा मायने रखती है। डिज़ाइन की जटिलता मायने रखती है। और सबसे बढ़कर, आपके व्यावसायिक लक्ष्य मायने रखते हैं।
एचएमबी क्या है? तिव्र प्रतिकृति?
आइए सबसे पहले रैपिड प्रोटोटाइपिंग को परिभाषित करते हैं। यह योगात्मक प्रक्रियाओं का एक समूह है। इंजीनियर एक सीएडी फाइल से शुरुआत करते हैं। मशीन परत दर परत सामग्री जोड़कर पुर्जा बनाती है। कोई सांचा नहीं, कोई उपकरण नहीं। बस डिजिटल डिज़ाइन और मशीन।
इस श्रेणी के अंतर्गत कई सामान्य प्रौद्योगिकियाँ आती हैं:
- FDM(फ्यूज्ड डिपोजिशन मॉडलिंग)। प्लास्टिक फिलामेंट को नोजल से बाहर निकालते हुए समझें। सरल, सस्ता और बुनियादी मॉडल के लिए अच्छा।
- एसएलए(स्टीरियोलिथोग्राफी)। इसमें तरल राल को सुखाने के लिए लेजर का उपयोग किया जाता है। सतह बहुत चिकनी होती है। विवरण बेहतर होता है।
- एसएलएस(चयनात्मक लेजर सिंटरिंग)। एक लेजर नायलॉन पाउडर को पिघलाता है। किसी भी सहायक संरचना की आवश्यकता नहीं होती। मजबूत, कार्यात्मक पुर्जे।
- डीएमएलएस/एसएलएम(डायरेक्ट मेटल लेजर सिंटरिंग)। वही अवधारणा, लेकिन धातु पाउडर के साथ। टाइटेनियम, एल्युमीनियम, स्टेनलेस स्टील। धातु के पुर्जों के लिए।
इसकी प्रमुख विशेषताएं इसे पारंपरिक विनिर्माण से अलग करती हैं। आपको सांचे के लिए हफ्तों इंतजार नहीं करना पड़ता। आप सीधे डिजिटल फाइल से भौतिक पुर्जे पर काम शुरू कर सकते हैं। यदि डिज़ाइन में कोई बदलाव होता है, तो आप बस दोबारा प्रिंट बटन दबा सकते हैं। यह बार-बार किए जाने वाले काम के लिए आदर्श है—कोशिश करो, गलती करो, सुधारो, फिर से कोशिश करो।
तो इसका उपयोग कहाँ किया जाता है? रैपिड प्रोटोटाइपिंग डिज़ाइन सत्यापन, आकार और फिटिंग की जाँच, कार्यात्मक परीक्षण और सीमित मात्रा में उत्पादन के लिए सबसे उपयुक्त है, जब आपको केवल कुछ ही पुर्जों की आवश्यकता होती है। यह हज़ारों यूनिट बनाने के लिए नहीं है। यह हार्ड टूलिंग शुरू करने से पहले डिज़ाइन को सही करने के लिए है।
पारंपरिक सांचे क्या होते हैं?
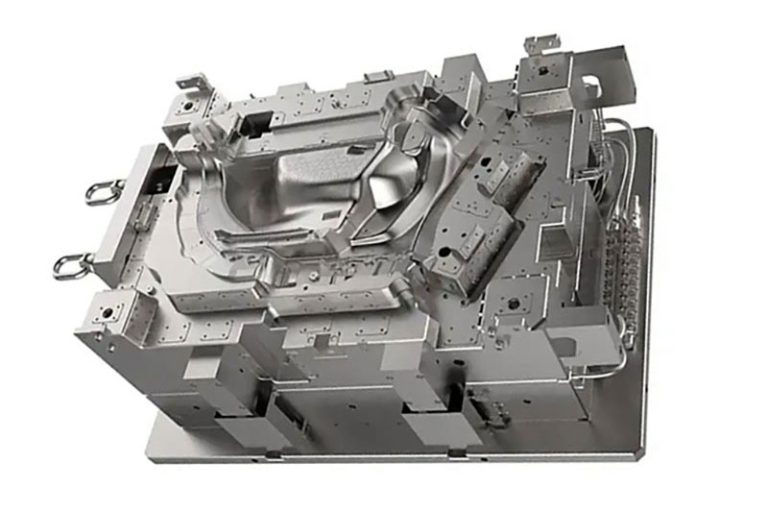
अब दूसरे पहलू पर गौर कीजिए। पारंपरिक सांचे कठोर औजार होते हैं। सांचे को स्टील या एल्युमीनियम से मशीनिंग करके बनाया जाता है। यह एक भौतिक, स्थायी गुहा होती है। एक बार बन जाने के बाद, यह स्थिर हो जाती है।
इस श्रेणी के अंतर्गत आने वाली सामान्य प्रक्रियाएँ:
- इंजेक्शन मोल्डिंग प्लास्टिक के लिए। बड़े पैमाने पर उत्पादन का मुख्य उपकरण। पिघला हुआ प्लास्टिक एक स्टील के सांचे में डाला जाता है, ठंडा किया जाता है और बाहर निकाल दिया जाता है।
- डाई कास्टिंग धातुओं के लिए। पिघली हुई धातु को एक सांचे में डाला जाता है। तेज़, सटीक, एल्युमीनियम और जस्ता के लिए उपयुक्त।
- दबाव से सांचे में डालना कंपोजिट पदार्थों के लिए। पहले से गर्म की गई सामग्री को गर्म सांचे में दबाया जाता है। थर्मोसेट और फाइबर-प्रबलित भागों के लिए सामान्य।
- धातु इंजेक्शन मोल्डिंग (एमआईएम)पाउडर धातु विज्ञान को जोड़ता है लोचक इंजेक्सन का साँचा जटिल छोटे धातु के पुर्जों के लिए।
यहां आर्थिक परिदृश्य पूरी तरह उलट जाता है। शुरुआती लागत अधिक होती है। सांचे के लिए भुगतान करना पड़ता है। स्टील महंगा होता है। मशीनिंग में समय लगता है। लेकिन एक बार सांचा बन जाने के बाद, प्रति इकाई लागत लगभग नगण्य हो जाती है। आप हजारों या लाखों पुर्जे प्रति पुर्जे कुछ पैसों में बना सकते हैं।
हालांकि, इसमें कुछ कमियां भी हैं। सांचे अनुशासन अनिवार्य बनाते हैं। आपको नियमों के अनुसार ही डिजाइन करना होगा—पार्ट को आसानी से निकालने के लिए कोण को सटीक रूप से निर्धारित करना, धंसने के निशान से बचने के लिए दीवार की मोटाई को एक समान रखना, और गेट की स्थिति को सही रखना। आप मनचाहा आकार नहीं बना सकते। सांचा ही डिजाइन को निर्धारित करता है।
तो इसका इस्तेमाल कब किया जाता है? पारंपरिक सांचे बड़े पैमाने पर उत्पादन के लिए सबसे अच्छे होते हैं। जब आपको सटीक माप, उत्पादन-योग्य सामग्री और एक पूर्वानुमानित, दोहराने योग्य प्रक्रिया की आवश्यकता होती है, तो ये सबसे उपयुक्त होते हैं। यदि आप एक लाख इकाइयाँ बना रहे हैं, तो यही तरीका आपके लिए सही है। शुरुआत में होने वाली थोड़ी-बहुत परेशानी लंबे समय में फायदेमंद साबित होती है।
सिर से सिर की तुलना
आइए इन दोनों दृष्टिकोणों की तुलना करें। इनमें अंतर मामूली नहीं हैं। ये आपके हर निर्णय को प्रभावित करते हैं।
लागत संरचना
रैपिड प्रोटोटाइपिंग में शुरुआती लागत बहुत कम होती है। आपको मशीन के समय और सामग्री के लिए भुगतान करना होता है। लेकिन प्रत्येक भाग की लागत लगभग समान होती है। इसमें पैमाने की मितव्ययिता का कोई लाभ नहीं है।
परंपरागत सांचों से शुरुआत में काफी खर्च आता है। उपकरण ही महंगा होता है। स्टील की मशीनिंग में समय और कौशल लगता है। लेकिन एक बार यह काम पूरा हो जाए, तो हर अतिरिक्त भाग की लागत कुछ पैसों के बराबर होती है।
आम तौर पर ब्रेक-ईवन पॉइंट 500 से 1,000 यूनिट के बीच होता है। इससे कम यूनिट पर रैपिड प्रोटोटाइपिंग कुल लागत के लिहाज से बेहतर साबित होती है। इससे अधिक यूनिट पर मोल्ड की लागत जल्दी ही वसूल हो जाती है।
समय सीमा
रैपिड प्रोटोटाइपिंग से आप घंटों या दिनों में फाइल से पार्ट तैयार कर सकते हैं। टूलमेकर्स का इंतजार नहीं करना पड़ता। मोल्ड मशीनिंग के लिए कतार में लगने की जरूरत नहीं होती।
पारंपरिक सांचों को बनाने में हफ्तों या महीनों लग जाते हैं। सांचे को डिजाइन करना, प्रोग्राम करना, मशीनिंग करना और परीक्षण करना पड़ता है। गुणवत्ता को खतरे में डाले बिना इसे जल्दबाजी में नहीं किया जा सकता।
डिजाइन स्वतंत्रता
रैपिड प्रोटोटाइपिंग का यही सबसे बड़ा फायदा है। डिज़ाइन की कोई पाबंदी नहीं। आप आंतरिक जालीदार संरचनाएं बना सकते हैं। आप घुमावदार चैनल प्रिंट कर सकते हैं। अंडरकट का कोई महत्व नहीं। मशीन वही बनाती है जो आप बनाते हैं।
परंपरागत साँचे सख्त नियम लागू करते हैं। ड्राफ्ट कोण आवश्यक होते हैं। दीवार की मोटाई एकसमान होनी चाहिए। अंडरकट के लिए महंगे साइड एक्शन या लिफ्टर की आवश्यकता होती है। साँचा स्वयं निर्धारित करता है कि कौन से आकार संभव हैं।
भौतिक विशेषताएं
रैपिड प्रोटोटाइपिंग सामग्री ने काफी प्रगति की है। लेकिन उनमें अभी भी एक कमजोरी है। पुर्जे विषमदैशिक होते हैं—वे परत रेखाओं के अनुदिश उनकी तुलना में अधिक मजबूत होते हैं। परत आसंजन हमेशा विफलता का एक संभावित बिंदु होता है।
परंपरागत सांचों में वास्तविक उत्पादन सामग्री का उपयोग किया जाता है। ये समरूप होते हैं। इनकी मजबूती हर दिशा में एक समान होती है। सामग्री का प्रमाणीकरण मानक प्रक्रिया है। आपको बिल्कुल पता होता है कि आपको क्या मिल रहा है।
भूतल समाप्त और सहनशीलता
रैपिड प्रोटोटाइपिंग से अच्छी सतहें मिलती हैं। एसएलए जैसी कुछ तकनीकें काफी चिकनी होती हैं। लेकिन उत्पादन गुणवत्ता तक पहुंचने के लिए अधिकांश तकनीकों में पोस्ट-प्रोसेसिंग (रेतना घिसना, पॉलिश करना, कोटिंग करना) की आवश्यकता होती है। सहनशीलता ठीक-ठाक होती है, लेकिन मशीन और सामग्री के अनुसार भिन्न होती है।
परंपरागत सांचे सीधे उपकरण से ही सांचे के अनुरूप सतहें प्रदान करते हैं। बनावट एकरूप होती है। सहनशीलता सटीक होती है और हजारों चक्रों में दोहराई जा सकती है।
वॉल्यूम क्षमता
रैपिड प्रोटोटाइपिंग कम मात्रा के लिए होती है। आमतौर पर एक से सौ यूनिट तक का उत्पादन होता है। कई मशीनों वाले प्रिंटिंग फार्मों में आप एक हजार यूनिट तक उत्पादन कर सकते हैं। लेकिन यह एक तरह की अति है।
परंपरागत सांचे एक हजार से शुरू होकर लाखों तक की संख्या में बनाए जाते हैं। एक बार उपकरण बन जाने के बाद, मात्रा कोई बाधा नहीं होती। मशीन लगातार काम करती रहती है।
तो यहाँ मुख्य बात यह है कि रैपिड प्रोटोटाइपिंग शुरुआती चरण के लिए है—डिजाइन की खोज, प्रारंभिक परीक्षण और कम मात्रा की आवश्यकताओं के लिए। पारंपरिक मोल्ड अंतिम चरण के लिए हैं—उत्पादन पैमाने, दोहराव और प्रमाणित सामग्री के लिए। चुनाव इस बारे में नहीं है कि कौन सा बेहतर है। यह इस बारे में है कि आप विकास चक्र में किस चरण में हैं।
मध्य मार्ग: रैपिड टूलिंग और ब्रिज टूलिंग
दो चरम स्थितियाँ स्पष्ट हैं। रैपिड प्रोटोटाइपिंग से पुर्जे जल्दी मिल जाते हैं, लेकिन प्रति इकाई लागत अधिक रहती है। पारंपरिक मोल्ड से प्रति इकाई लागत कम होती है, लेकिन इसमें बड़ी मात्रा में धन और समय लगता है। एक मध्य मार्ग भी है। इस पर विचार करना उचित होगा।
यहीं पर रैपिड टूलिंग और ब्रिज टूलिंग काम आती हैं। इसका सिद्धांत सरल है। आप एक टूल को पूरी तरह से तैयार स्टील मोल्ड की तुलना में तेज़ी से और कम लागत में बना सकते हैं। यह हमेशा के लिए तो नहीं चलेगा, लेकिन महत्वपूर्ण चरण को पार करने के लिए पर्याप्त समय तक चलेगा।
यहां कुछ सामान्य तरीके दिए गए हैं:
एल्युमिनियम के सांचे। एल्युमिनियम की मशीनिंग स्टील की तुलना में तेज़ी से होती है। यह नरम होता है, इसलिए औजारों का जीवनकाल कम होता है। लेकिन इससे 1,000 से 10,000 पुर्जे बनाए जा सकते हैं। कई उत्पादों के लिए, स्टील का सांचा बनने तक इतना पैसा उत्पाद लॉन्च करने, बाजार में अपनी स्थिति का आकलन करने और राजस्व उत्पन्न करने के लिए पर्याप्त होता है।
3D प्रिंटेड मोल्ड। इसमें आप मोल्ड कोर और कैविटी को सीधे प्रिंट करते हैं। यह हाई-प्रेशर इंजेक्शन मोल्डिंग के लिए उपयुक्त नहीं है। लेकिन यूरेथेन कास्टिंग (वैक्यूम कास्टिंग) के लिए यह बढ़िया काम करता है। इससे आपको कम संख्या में, लेकिन सटीक विवरण वाले पुर्जे मिलते हैं।
सॉफ्ट टूलिंग। सिलिकॉन मोल्ड इसका उत्कृष्ट उदाहरण हैं। आप एक मास्टर मोल्ड बनाते हैं, सिलिकॉन का नेगेटिव बनाते हैं, और फिर पॉलीयुरेथेन रेजिन डालते हैं। प्रत्येक मोल्ड से 10 से 50 पार्ट्स बनते हैं। कम लागत। त्वरित उत्पादन।
तो, आप इस मध्य मार्ग का उपयोग कब करते हैं?
बाज़ार सत्यापन एक महत्वपूर्ण चरण है। वितरकों को दिखाने या ग्राहकों के साथ परीक्षण करने के लिए आपको वास्तविक पुर्जों की आवश्यकता होती है। हज़ार पुर्जे नहीं, बल्कि पचास ही काफी हैं। ब्रिज टूलिंग आपको स्टील का इंतज़ार किए बिना ही यह काम पूरा कर देती है।
पायलट उत्पादन एक और चरण है। इसमें आप असेंबली लाइन चलाना, श्रमिकों को प्रशिक्षित करना और प्रक्रिया को व्यवस्थित करना चाहते हैं। अभी हार्ड टूलिंग तैयार नहीं है। ब्रिज टूलिंग इस कमी को पूरा करती है।
लॉन्च से पहले का स्टॉक बेहद ज़रूरी है। लॉन्च के लिए आपको स्टॉक चाहिए। स्टील का सांचा तैयार हो रहा है। आप इंतज़ार नहीं कर सकते। ब्रिज टूलिंग की मदद से आप अभी स्टॉक बना सकते हैं और बाद में प्रोडक्शन टूल का इस्तेमाल शुरू कर सकते हैं।
इसे व्यावहारिक रूप से "विनिर्माण के लिए रैपिड प्रोटोटाइपिंग" कहा जाता है। इसमें आप कम मात्रा में उत्पादन-योग्य पुर्जे बनाने के लिए तेज़ टूलिंग विधियों का उपयोग करते हैं। यह एक परिवर्तनकारी रणनीति है। और अक्सर यही चीज़ लॉन्च के सही समय पर उत्पाद लॉन्च करने और चूकने के बीच का अंतर तय करती है।
उद्योग-विशिष्ट अनुप्रयोग उदाहरण
यह सिद्धांत उपयोगी है। लेकिन वास्तविक निर्णय विशिष्ट उद्योगों में ही सामने आते हैं। यहां बताया गया है कि विभिन्न क्षेत्र वास्तव में इन विधियों में से किस प्रकार का चुनाव करते हैं।
मेडिकल और हेल्थकेयर
| आवेदन | विधि | दलील |
| सर्जिकल गाइड | तिव्र प्रतिकृति | रोगी की विशिष्ट ज्यामिति। केवल एक बार उपयोग। किसी भी उपकरण की आवश्यकता नहीं है। |
| कस्टम श्रवण यंत्र | तिव्र प्रतिकृति | सामूहिक अनुकूलन। प्रत्येक इकाई अद्वितीय है। डिजिटल कार्यप्रवाह। |
| सिरिंज, शीशियाँ | पारंपरिक सांचे | अत्यधिक मात्रा। सख्त मानक मापदंड। रोगाणुहीनता की आवश्यकताएँ। |
| आर्थोपेडिक प्रत्यारोपण | दोनों | हड्डी के विकास के लिए जालीदार संरचनाओं में एक योजक पदार्थ की आवश्यकता होती है। अधिक मात्रा में बनने वाले घटकों के लिए अभी भी मोल्डिंग का उपयोग किया जाता है। |
चिकित्सा क्षेत्र दो भागों में बंटा हुआ है। रोगी-विशिष्ट उपकरण एडिटिव फ़ॉर्मूले से निर्मित होते हैं। अधिक मात्रा में उपयोग होने वाले डिस्पोजेबल उपकरण पारंपरिक सांचों से ही बनते हैं।
मोटर वाहन
| आवेदन | विधि | दलील |
| कॉन्सेप्ट कार के इंटीरियर | तिव्र प्रतिकृति | एक या दो यूनिट। केवल सौंदर्य के लिए। टिकाऊपन की कोई आवश्यकता नहीं। |
| प्रोटोटाइप इंजन ब्रैकेट | तिव्र प्रतिकृति | टूलिंग को अंतिम रूप देने से पहले कार्यात्मक परीक्षण करना। |
| दरवाज़े के हैंडल, ट्रिम | पारंपरिक सांचे | क्लास ए सतहें आवश्यक हैं। पराबैंगनी किरणों से सुरक्षा महत्वपूर्ण है। |
| अंडर-हुड घटक | पारंपरिक सांचे | उच्च क्षमता। ऊष्मीय आवश्यकताएँ। रासायनिक प्रतिरोध। |
ऑटोमोटिव उद्योग में उत्पादन चक्र के शुरुआती चरण में ही रैपिड प्रोटोटाइपिंग का उपयोग किया जाता है। लेकिन उत्पादन के लिए इस्तेमाल होने वाले पुर्जे लगभग हमेशा पारंपरिक सांचों में ही बनते हैं। उत्पादन की मात्रा इतनी अधिक होती है कि किसी अन्य तरीके का औचित्य नहीं रह जाता।
विमानन व रक्षा
| आवेदन | विधि | दलील |
| विरासत विमान के पुर्जे | तिव्र प्रतिकृति | पारंपरिक उपकरण अप्रचलित हो चुके हैं। मांग कम है। एडिटिव तकनीक इस कमी को पूरा करती है। |
| निवेश ढलाई पैटर्न | तिव्र प्रतिकृति | टरबाइन ब्लेडों में जटिल शीतलन चैनल। मुद्रित पैटर्न ज्यामिति को संभव बनाते हैं। |
| आंतरिक घटक | पारंपरिक सांचे | कठोर ज्वलनशीलता प्रमाणन। सामग्री का योग्य होना आवश्यक है। |
एयरोस्पेस उद्योग रूढ़िवादी है। प्रमाणन ही चयन का आधार है। लेकिन पुरानी प्रणालियों के समर्थन और जटिल ज्यामितियों के लिए, तीव्र प्रोटोटाइपिंग ने एक महत्वपूर्ण भूमिका निभाई है।
उपभोक्ता इलेक्ट्रॉनिक्स
| आवेदन | विधि | दलील |
| प्रोटोटाइप मामलों | तिव्र प्रतिकृति | एर्गोनॉमिक परीक्षण। दिखावट और अनुभव का सत्यापन। |
| उत्पादन शुरू करें | रैपिड टूलिंग | बाजार में तेजी से उत्पाद पहुंचाना। ब्रिज टूलिंग इन्वेंट्री तैयार करती है जबकि हार्ड टूलिंग का काम पूरा होता है। |
| संरचनात्मक कोष्ठक | पारंपरिक सांचे | मजबूती संबंधी आवश्यकताएँ। ईएमआई परिरक्षण की आवश्यकताएँ। |
| जलरोधी बाड़े | पारंपरिक सांचे | 100 माइक्रोन से कम की सहनशीलता। सील को लगातार काम करना चाहिए। |
उपभोक्ता इलेक्ट्रॉनिक्स में गति सबसे महत्वपूर्ण है। यहाँ पुल निर्माण के उपकरण आम हैं। अगर आप फोन का कवर लॉन्च कर रहे हैं, तो आप स्टील के लिए महीनों तक इंतजार नहीं कर सकते।
भारी मशीनरी और औद्योगिक
| आवेदन | विधि | दलील |
| असेंबली जिग्स, फिक्स्चर | तिव्र प्रतिकृति | मांग के अनुसार। त्वरित सेवा। तनावमुक्त। |
| हाइड्रोलिक मैनिफोल्ड्स | दोनों | जटिल आंतरिक चैनलों को योगात्मक तकनीक से बनाया जाता है। मानक डिज़ाइन मशीनीकृत या मोल्डेड ही रहते हैं। |
| बड़े उपकरण पैनल | पारंपरिक सांचे | आकार लागत निर्धारित करता है। मात्रा उपकरण के उपयोग को उचित ठहराती है। |
औद्योगिक उपकरण दोनों विधियों का उपयोग करते हैं। जिग्स और फिक्स्चर रैपिड प्रोटोटाइपिंग के लिए एकदम उपयुक्त हैं। उत्पादन भागों के लिए पारंपरिक तरीके अपनाए जाते हैं, जब तक कि ज्यामिति की आवश्यकता न हो।
यह पैटर्न एक जैसा है। शुरुआती चरण में रैपिड प्रोटोटाइपिंग और रैपिड टूलिंग का बोलबाला रहता है—प्रोटोटाइप, रोगी-विशिष्ट पुर्जे और कम मांग वाले पुराने सहायक उपकरण। जब मात्रा, प्रमाणीकरण या सतह की गुणवत्ता मुख्य कारक बन जाती है, तो पारंपरिक मोल्ड का उपयोग शुरू हो जाता है। बीच का रास्ता, ब्रिज टूलिंग, अक्सर उत्पाद लॉन्च के लिए एक समझदारी भरा विकल्प होता है, जब गति और गुणवत्ता दोनों ही मायने रखती हैं।
निर्णय लेने का ढांचा: कैसे चुनें
तीन महत्वपूर्ण प्रश्न
यहीं से शुरू करें। ये तीन प्रश्न आपको सही रास्ते पर ले जाएंगे।
आपको कितनी मात्रा की आवश्यकता है?
यही सबसे बड़ा प्रेरक तत्व है।
100 यूनिट से कम? रैपिड प्रोटोटाइपिंग का इस्तेमाल करें। इतनी मात्रा में टूलिंग का खर्च जायज़ नहीं है। गणितीय रूप से यह संभव नहीं है।
100 से 5,000 यूनिट के बीच? आप ग्रे ज़ोन में हैं। यहीं पर रैपिड टूलिंग और ब्रिज टूलिंग काम आती हैं। एल्युमीनियम मोल्ड। सिलिकॉन मोल्ड। 3D-प्रिंटेड टूल्स। संख्या ही विशिष्ट दृष्टिकोण निर्धारित करती है।
5,000 से अधिक यूनिट? पारंपरिक सांचे तब अधिक उपयोगी साबित होते हैं। शुरुआती लागत काफी कम हो जाती है। प्रति यूनिट बचत वास्तविक रूप से संभव हो जाती है।
क्या ज्यामिति को ढाला जा सकता है?
कुछ आकृतियाँ पारंपरिक साँचे से नहीं बनाई जा सकतीं।
आंतरिक घुमावदार चैनलों के बारे में सोचें। ऐसे जटिल अंडरकट जिनके लिए जटिल पार्श्व क्रियाओं की आवश्यकता होगी। हड्डियों के विकास के लिए जैविक जालीदार संरचनाएं। ये ज्यामितियां आपको अधिक मात्रा में उत्पादन के लिए भी एडिटिव मैन्युफैक्चरिंग अपनाने के लिए बाध्य कर सकती हैं। उपकरण इतना जटिल या असंभव हो जाएगा कि उसे बनाना असंभव हो जाएगा। रैपिड प्रोटोटाइपिंग उत्पादन विधि बन जाती है, न कि केवल प्रोटोटाइप विधि।
आपकी सामग्री संबंधी आवश्यकताएं क्या हैं?
सामग्री मायने रखती है। यहीं पर पारंपरिक सांचों का मजबूत लाभ मिलता है।
क्या आपको प्रमाणित ज्वाला रेटिंग की आवश्यकता है? जैव अनुकूलता संबंधी दस्तावेज़? पूर्ण ट्रेसबिलिटी के साथ विशिष्ट यांत्रिक गुणधर्म? पारंपरिक मोल्ड में उपयोग की जाने वाली सामग्रियां योग्य, परीक्षित और प्रमाणित होती हैं। प्रक्रिया मान्य है।
तेजी से प्रोटोटाइप बनाने वाली सामग्रियों में सुधार हो रहा है। लेकिन महत्वपूर्ण अनुप्रयोगों के लिए प्रमाणीकरण और एकरूपता के मामले में वे अभी भी पीछे हैं।
आम गलतियाँ से बचने के लिए
लोग यहीं पर गलती करते हैं। इनसे सीख लें।
बहुत जल्दी औजार तैयार करना। डिज़ाइन की पुष्टि होने से पहले ही स्टील का सांचा बनवा लेना। फिर उसमें खामी पाई जाती है। अब आपके पास एक महंगा औजार है जिसे सुधारने या बदलने की जरूरत है। पहले सांचा तैयार करें। फिर औजार बनाएं।
अधिक मात्रा में उत्पादन के लिए रैपिड प्रोटोटाइपिंग का उपयोग करना। आप इसकी गति से सहज हो जाते हैं। आप 3D प्रिंटर से लगातार पुर्जे मंगवाते रहते हैं। लेकिन आप कभी भी प्रति यूनिट लागत विश्लेषण नहीं करते। एक हजार यूनिट उत्पादन पर, आप मोल्ड की लागत से भी अधिक खर्च कर चुके होते हैं। ब्रेक-ईवन पॉइंट को जानें।
3D प्रिंटिंग के लिए डिज़ाइन करते समय पैमाने पर विचार न करें। आप एडिटिव मैन्युफैक्चरिंग को प्राथमिकता देते हैं। जटिल आंतरिक संरचनाएं। कोई ड्राफ्ट एंगल नहीं। फिर उत्पादन बढ़ता है। आपको मोल्डिंग की ओर बढ़ना होगा। पार्ट मोल्ड करने योग्य नहीं है। आपको शुरू से ही डिज़ाइन करना होगा। हमेशा पूछें: अगर इसका बड़े पैमाने पर उत्पादन किया जाए तो क्या होगा?
परंपरागत मोल्डों के निर्माण में लगने वाले समय को कम आंकना। स्टील के मोल्डों को बनने में हफ्तों या महीनों लग जाते हैं। लोग यह बात भूल जाते हैं। वे टूलमेकिंग को ध्यान में रखे बिना ही लॉन्च की तारीख तय कर लेते हैं। फिर उन्हें जल्दबाजी करनी पड़ती है। ब्रिज टूलिंग इस समस्या का समाधान है, लेकिन यह तभी संभव है जब आप इसके लिए पहले से योजना बनाएं।
निर्णय लेने का ढांचा संरचना में सरल है, लेकिन इसे लागू करना कठिन है। आयतन का प्रश्न पूछें। ज्यामिति का प्रश्न पूछें। पदार्थ का प्रश्न पूछें। फिर अपना मार्ग चुनें और सामान्य गलतियों से सावधान रहें। इसी तरह आप धन और समय की बर्बादी से बच सकते हैं।
नोबल के बारे में — आपका विश्वसनीय सहयोगी परिशुद्धता विनिर्माण
आइए सीधे तौर पर समझते हैं कि नोबल कौन है और हम क्या करते हैं। आपके पास एक डिज़ाइन है। आपको इसे बनवाना है। प्रोटोटाइप से उत्पादन तक का रास्ता अक्सर सीधा नहीं होता। हम इस रास्ते पर आपके साथ चलने के लिए यहाँ हैं।
हम कौन हैं
नोबल एक सीएनसी मशीनिंग और सटीक विनिर्माण कंपनी है। लेकिन यह विवरण पूरी तरह सटीक नहीं है। 3डी प्रिंटिंग ब्यूरो जो केवल प्रोटोटाइप बनाते हैं या बड़े पैमाने पर मोल्डिंग करने वाली कंपनियां जो केवल उत्पादन करती हैं, उनके विपरीत, हम बीच में स्थित हैं। हम दोनों छोरों और बीच की सभी प्रक्रियाओं को संभालते हैं। इंजीनियर हमारे पास आते हैं। उत्पाद डिजाइनर हम पर भरोसा करते हैं। चिकित्सा उपकरण नवप्रवर्तक हम पर विश्वास करते हैं। हम पहले कॉन्सेप्ट पार्ट से लेकर पूर्ण उत्पादन तक और रैपिड टूलिंग के उस महत्वपूर्ण चरण में भी आपका साथ देते हैं जिसे अधिकांश कंपनियां अनदेखा कर देती हैं।
हमारी मुख्य क्षमताएँ
| क्षमता | विवरण |
| सीएनसी मशीनिंग | 3-अक्ष, 4-अक्ष और 5-अक्ष मिलिंग; सीएनसी मोड़स्विस शैली की मशीनिंग |
| संसाधित सामग्री | इंजीनियरिंग प्लास्टिक (एबीएस, पीईईके, अल्टम, नायलॉन), एल्युमीनियम, स्टेनलेस स्टील, टाइटेनियम, पीतल, विशेष मिश्र धातुएँ |
| रैपिड टूलिंग | पुलों के निर्माण के लिए एल्युमीनियम और नरम इस्पात के सांचे—1,000 से 10,000 यूनिट |
| प्रोटोटाइप | कार्यात्मक परीक्षण और डिज़ाइन सत्यापन के लिए उच्च परिशुद्धता से निर्मित प्रोटोटाइप |
| उत्पादन मात्रा | कम से मध्यम मात्रा में उत्पादन (50 से 50,000 से अधिक यूनिट तक) और निरंतर दोहराव के साथ। |
गुणवत्ता प्रमाणपत्र
हमारे लिए गुणवत्ता सिर्फ एक औपचारिकता नहीं है। यह हमारी बुनियाद है।
आईएसओ 9001:2015 — यह आधारभूत मानक है। सुसंगत प्रक्रियाएं। निरंतर सुधार। सभी उद्योगों में ग्राहक संतुष्टि।
ISO 13485:2016 — यह चिकित्सा मानक है। यह अधिक सख्त और अधिक मांग वाला है। इसका अर्थ है कि हम प्रमाणित प्रक्रियाओं का पालन करते हैं। हम पूर्ण ट्रेसबिलिटी बनाए रखते हैं। हम जोखिम प्रबंधन करते हैं। चिकित्सा उपकरण कंपनियों के लिए, यह प्रमाणन आपूर्तिकर्ता योग्यता प्रक्रिया को छोटा करता है। यह आपको विश्वास दिलाता है कि आपकी नियामक आवश्यकताओं का पालन किया जा रहा है।
NOBLE के साथ साझेदारी क्यों करें?
प्रक्रियाओं में तकनीकी विशेषज्ञता
हम सिर्फ मशीनें नहीं चलाते। हम आपको यह तय करने में मदद करते हैं कि कौन सी प्रक्रिया आपके लिए उपयुक्त है। हमारी इंजीनियरिंग टीम आपके डिज़ाइन की समीक्षा करती है। हम निर्माण संबंधी जोखिमों की पहचान करते हैं। हम आपकी मात्रा, समयसीमा और सामग्री की आवश्यकताओं के आधार पर सबसे किफायती विकल्प सुझाते हैं। आपको एक सहयोगी मिलता है, विक्रेता नहीं।
प्रोटोटाइप से उत्पादन तक निर्बाध संक्रमण
कुछ कंपनियां प्रोटोटाइप बनाने में माहिर होती हैं, लेकिन बड़े पैमाने पर उत्पादन करने में उन्हें दिक्कत आती है। कुछ कंपनियां उत्पादन तो संभाल लेती हैं, लेकिन छोटे बैच में काम नहीं करतीं। हम दोनों काम करते हैं। वही इंजीनियरिंग टीम जो आपके पहले पांच प्रोटोटाइप तैयार करती है, वही टीम आपके पहले 50,000 यूनिट उत्पादन के लिए भी पूरी तरह से तैयार होती है। कोई बदलाव नहीं। कोई अप्रत्याशित समस्या नहीं।
चिकित्सा-स्तरीय गुणवत्ता मानक
हमारा ISO 13485:2016 प्रमाणन सिर्फ दिखावटी प्रमाण नहीं है। इसका मतलब है कि हमारी प्रक्रियाएं प्रमाणित हैं। हमारी सामग्री की ट्रेसबिलिटी है। हमारे गुणवत्ता रिकॉर्ड दस्तावेजित हैं। हमारा परिवर्तन नियंत्रण सख्त है। चिकित्सा उपकरण कंपनियों के लिए यह महत्वपूर्ण है। इसका मतलब है कि आप आपूर्तिकर्ता की योग्यता जांचने में कम समय और नियामक प्रक्रिया में आगे बढ़ने में अधिक समय व्यतीत करते हैं।
बिना किसी समझौते के त्वरित परिणाम
हम उन्नत सीएनसी उपकरणों को कुशल कार्यप्रणालियों के साथ जोड़ते हैं। इसका परिणाम यह होता है कि उत्पादन का समय एडिटिव प्रोटोटाइपिंग और पारंपरिक उत्पादन के बीच में आता है। क्या आपको कुछ ही दिनों में मशीनीकृत प्रोटोटाइप चाहिए? हम वो भी करते हैं। क्या आपको कुछ ही हफ्तों में एल्युमीनियम टूलिंग चाहिए? हम वो भी करते हैं। गति का मतलब सटीकता से समझौता करना नहीं है।
निरंतर सुधार के प्रति प्रतिबद्धता
हम निरंतर निवेश करते रहते हैं। नई मशीनें। कर्मचारियों का प्रशिक्षण। प्रक्रिया स्वचालन। आपकी उत्पाद संबंधी आवश्यकताएं जैसे-जैसे बढ़ती जाती हैं, हमारी क्षमताएं भी विकसित होती जाती हैं।
हम जिन इंडस्ट्रीज की सेवा करते हैं
| उद्योग | विशिष्ट भाग |
| चिकित्सा एवं अस्थिचिकित्सा | शल्य चिकित्सा उपकरण, प्रत्यारोपण परीक्षण, अनुकूलित उपकरण, श्रेणी I/II उपकरण घटक |
| मोटर वाहन | कार्यात्मक प्रोटोटाइप, जिग्स और फिक्स्चर, कम मात्रा में उत्पादित होने वाले पुर्जे |
| उपभोक्ता इलेक्ट्रॉनिक्स | आवरण, हीट सिंक, सटीक ब्रैकेट |
| औद्योगिक उपकरण | हाइड्रोलिक घटक, मशीन के पुर्जे, असेंबली टूलिंग |
हमें अपनी सीएडी फाइलें भेजें। हमें अपने प्रोजेक्ट के बारे में बताएं। हमारी इंजीनियरिंग टीम समीक्षा करेगी और आपके लक्ष्यों के अनुरूप विनिर्माण संबंधी सुझाव प्रदान करेगी। हम आपकी सेवा में तत्पर हैं।
सामान्य प्रश्न
क्या मैं अंतिम उत्पादन के लिए 3डी प्रिंटेड पार्ट्स का उपयोग कर सकता हूँ?
जी हां, कुछ विशिष्ट मामलों में। कम मात्रा में उत्पादन, रोगी की विशिष्ट आवश्यकताओं के अनुसार बने प्रत्यारोपण और जटिल संरचनाएं जिन्हें सांचे में ढाला नहीं जा सकता। लेकिन अधिक मात्रा में उत्पादन या प्रमाणित सामग्रियों के लिए, पारंपरिक सांचा ही मानक प्रक्रिया है।
क्या रैपिड टूलिंग पारंपरिक टूलिंग जितनी ही अच्छी है?
अपने उद्देश्य के लिए, हाँ। एल्युमीनियम के सांचे 1,000 से 10,000 चक्रों तक चलने वाले अच्छे पुर्जे देते हैं। ये स्टील जितने टिकाऊ तो नहीं होते, लेकिन इनकी लागत कम होती है और इन पर मशीनिंग तेज़ी से होती है। ये खराब नहीं हैं—ये अलग हैं। मात्रा के अनुसार उपकरण का चयन करें।
एल्युमीनियम मोल्ड और स्टील मोल्ड के लिए लीड टाइम कितना होता है?
एल्युमिनियम के सांचों को तैयार होने में आमतौर पर 2-4 सप्ताह लगते हैं। स्टील के सांचों को तैयार होने में 8-16 सप्ताह लगते हैं। यह अंतर मशीनिंग समय और हीट ट्रीटमेंट में होता है। इसलिए, योजना बनाते समय इसी बात का ध्यान रखें।
इनमें से कौन सा अधिक पर्यावरण के अनुकूल है?
इसका कोई सीधा जवाब नहीं है। एडिटिव मैन्युफैक्चरिंग में प्रति पार्ट अधिक ऊर्जा लगती है, लेकिन अपशिष्ट कम उत्पन्न होता है। मोल्डिंग में अधिक मात्रा में उत्पादन करने पर भी प्रति पार्ट बहुत कम अपशिष्ट उत्पन्न होता है, लेकिन इसमें टूल की अंतर्निहित ऊर्जा शामिल होती है। पर्यावरण के अनुकूल सबसे अच्छा विकल्प वही है जो उत्पादन मात्रा और विधि के बीच संतुलन बनाए रखे—चाहे उत्पादन अधिक हो या टूल का उपयोग अधिक, दोनों ही स्थितियाँ अपव्ययपूर्ण हैं।







