
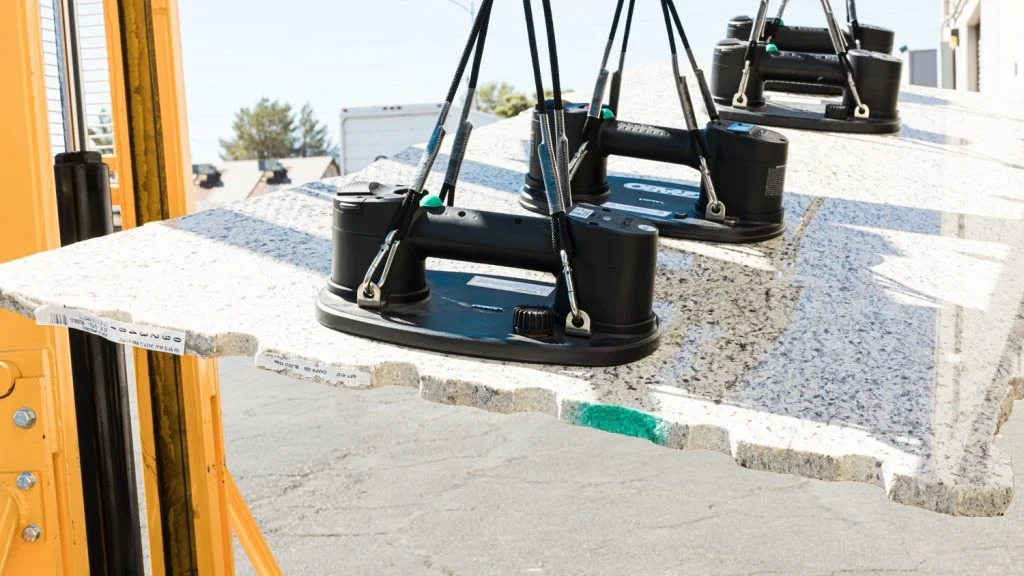
शेल्फ पर रखे किसी भी उत्पाद को देखिए। कार का दरवाज़ा पैनल। मांस से भरी एक सीलबंद ट्रे। ये सब एक सर्किट बोर्ड हैं। उत्पादन प्रक्रिया के दौरान किसी न किसी समय, एक औद्योगिक वैक्यूम कप ने इसे उठाया, पकड़ा या हिलाया होगा। आधुनिक स्वचालन में ये कप हर जगह मौजूद हैं। ये स्वचालित रूप से काम करते हैं। जब तक कि ये खराब न हो जाएं।
यह गाइड आपको इन्हें सही तरीके से बनाना सिखाएगी। हम हर एक घटक का बारीकी से विश्लेषण करेंगे।
औद्योगिक वैक्यूम सक्शन कप किन भागों से मिलकर बने होते हैं?
औद्योगिक वैक्यूम कपों को विस्तार से समझें। तीन मुख्य श्रेणियां सामने आती हैं। पैड उत्पाद को छूता है। फिटिंग मशीन से जुड़ती है। बाकी सब हार्डवेयर है।
सक्शन कप (पैड)
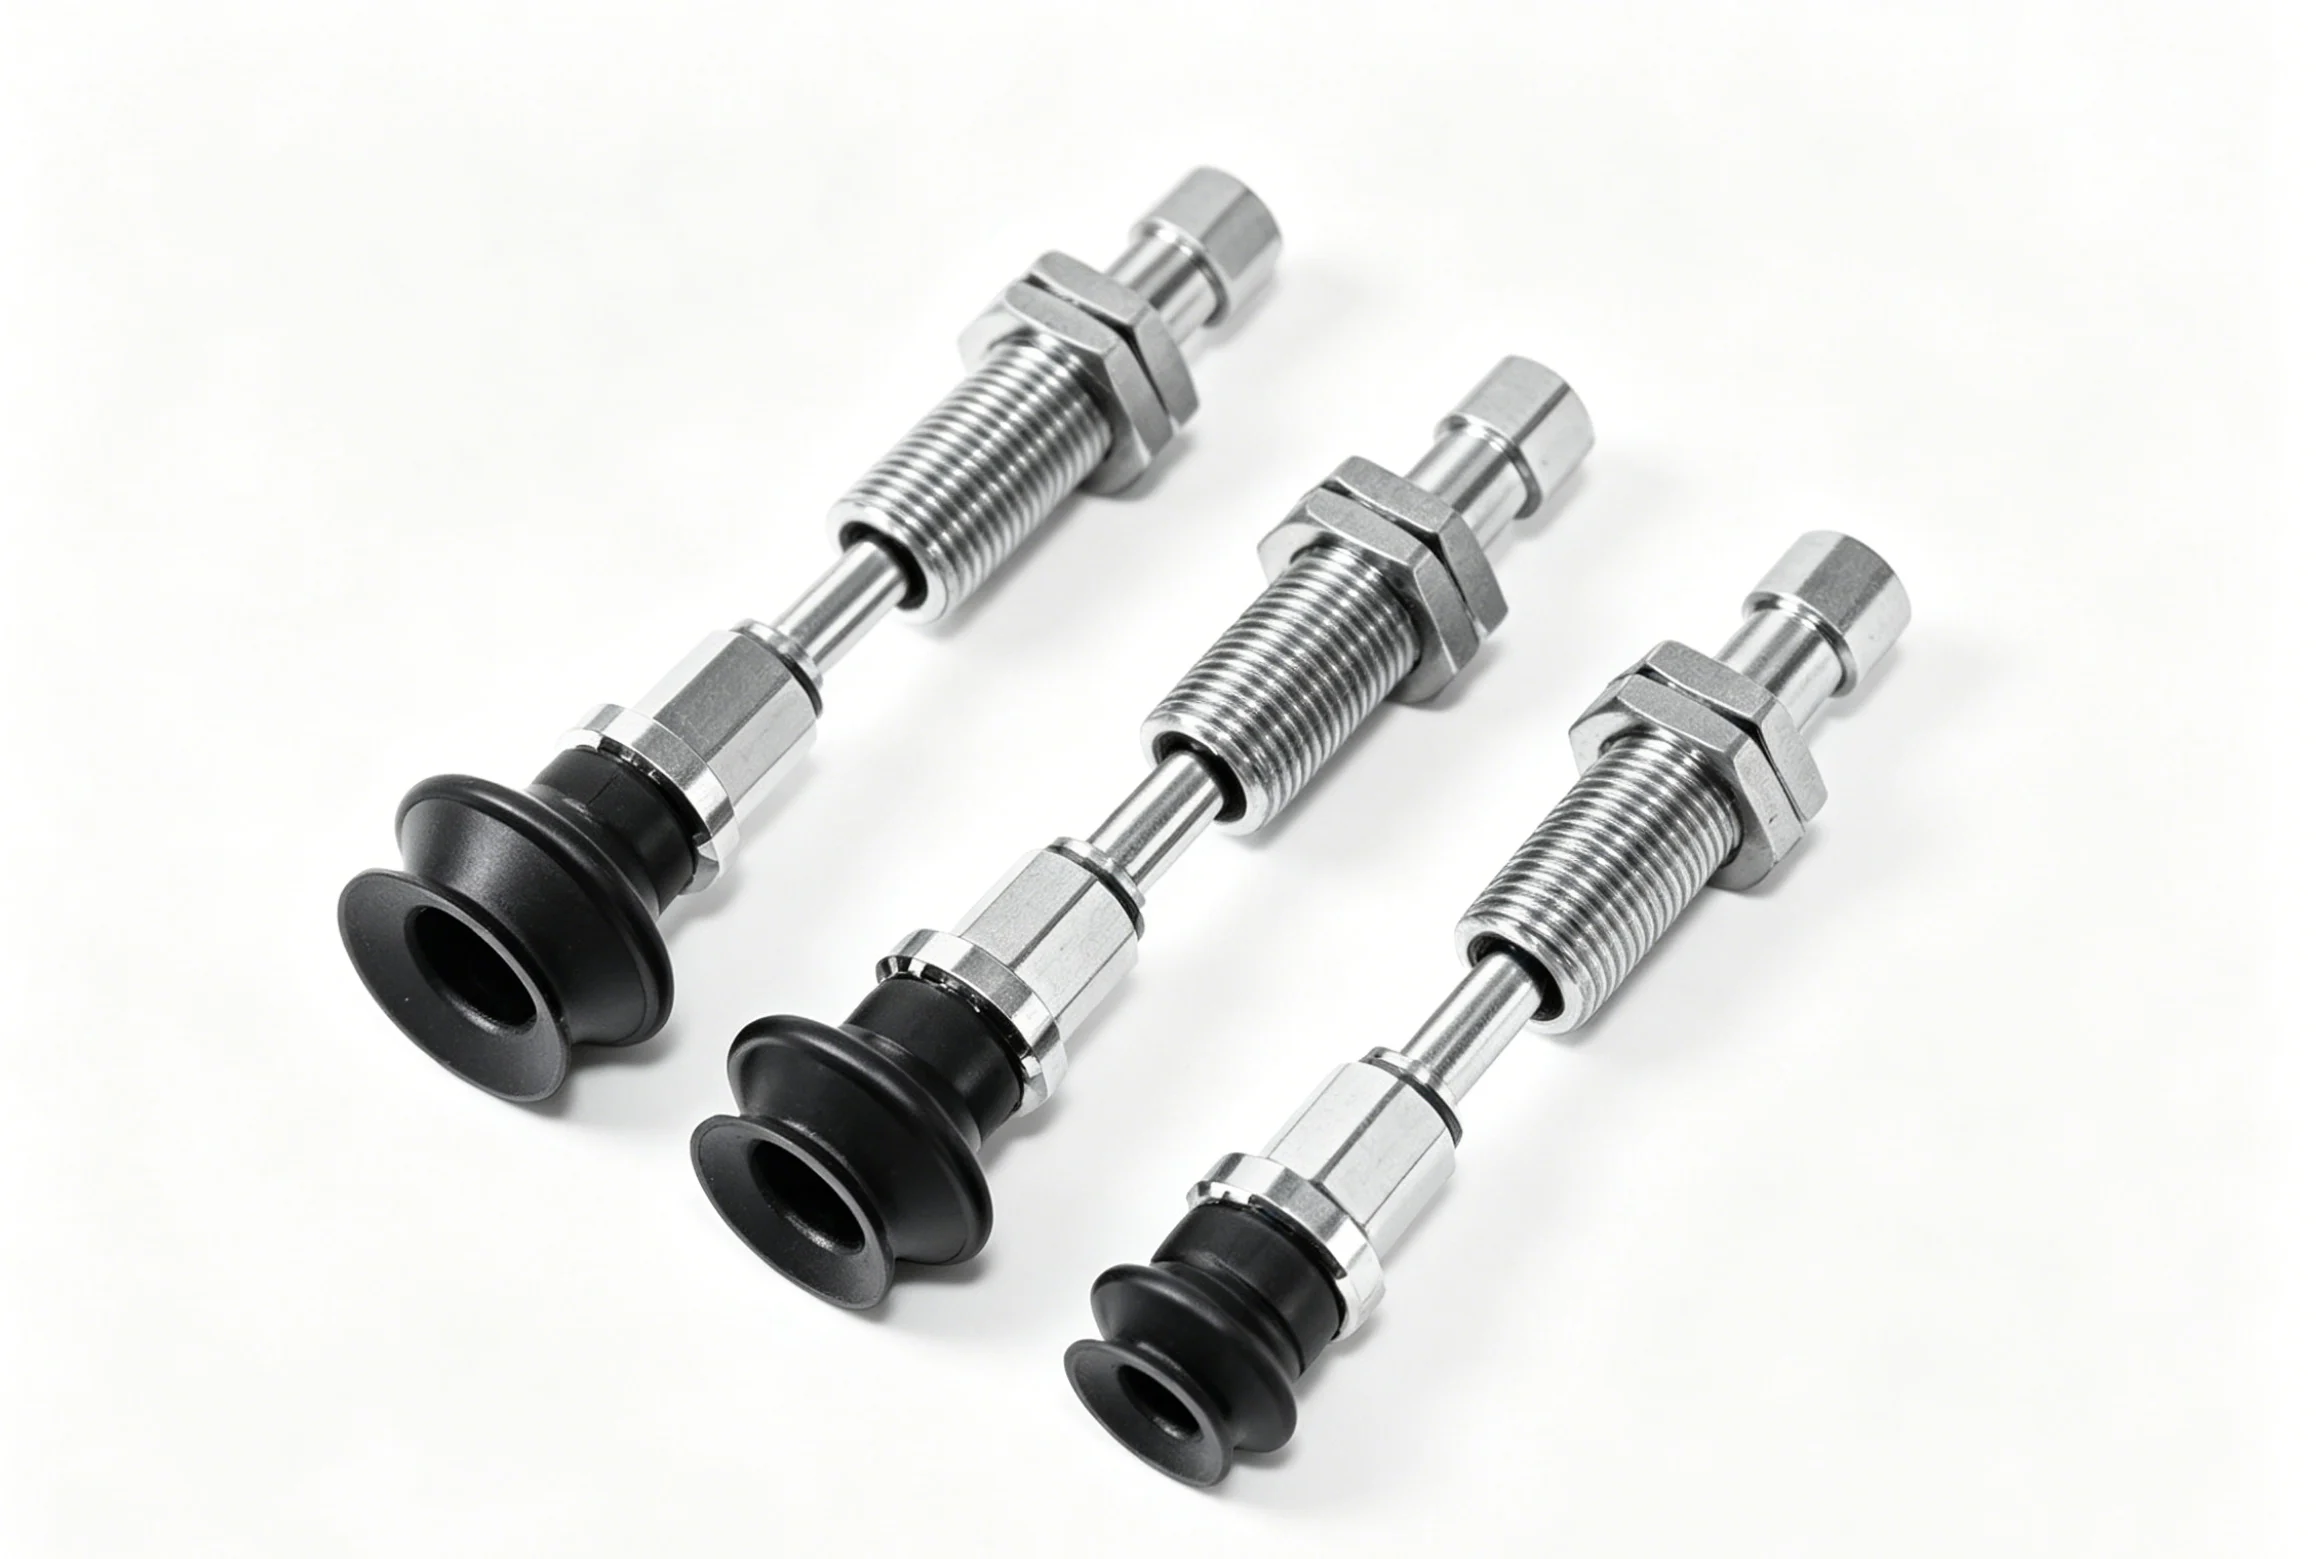
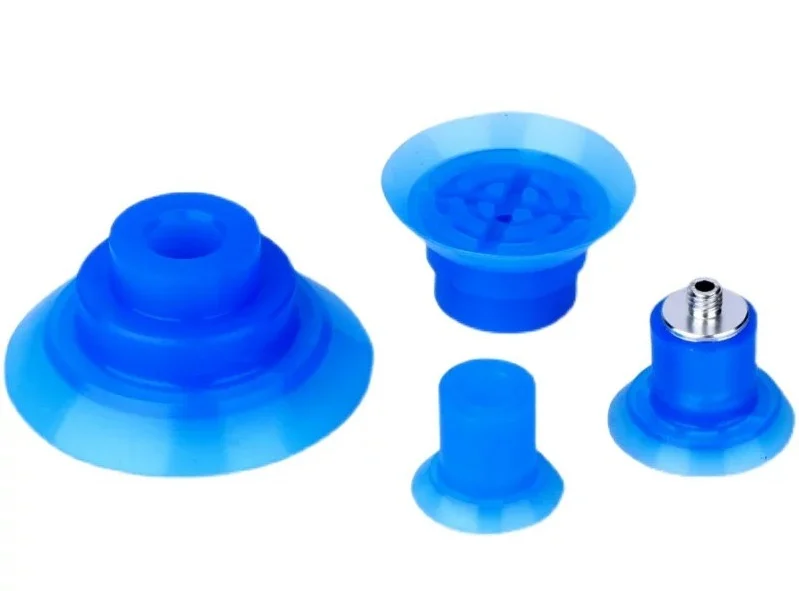
यह मुख्य भाग है। यहाँ दो काम होते हैं। पहला, पुर्जे की सतह पर सील लगाना। दूसरा, इतनी मज़बूती से पकड़ना कि वह गिरे नहीं। अलग-अलग आकार अलग-अलग कामों के लिए उपयुक्त होते हैं।
फ्लैट पैड कांच या धातु की चादर जैसी चिकनी, सपाट सतहों पर काम करते हैं। अधिकतम संपर्क क्षेत्र प्रदान करते हैं। पतली सामग्रियों के लिए उपयुक्त हैं जो मुड़ नहीं सकतीं।
बेल्लो कप की दीवारें मुड़ी हुई होती हैं। ये सिकुड़ती और फैलती हैं। इससे ऊंचाई को समायोजित किया जा सकता है। किसी टेढ़ी-मेढ़ी तख्ती या असमान बॉक्स के ऊपरी हिस्से को चुनें। बेल्लो कप उस अंतर को सोख लेता है।
अंडाकार कप लंबे और पतले हिस्सों को संभालते हैं। लकड़ी के ट्रिम पीस या चैनल के आकार के किसी हिस्से के बारे में सोचें। गोल कप सतह के आधे हिस्से को ढक नहीं पाएगा। अंडाकार कप पूरी लंबाई को कवर करता है।
होल्डर / फिटिंग (कनेक्टर)
यह पैड अपने आप में बेकार है। इसे रोबोट के हाथ या पिक-एंड-प्लेस सिस्टम से जोड़ना आवश्यक है।
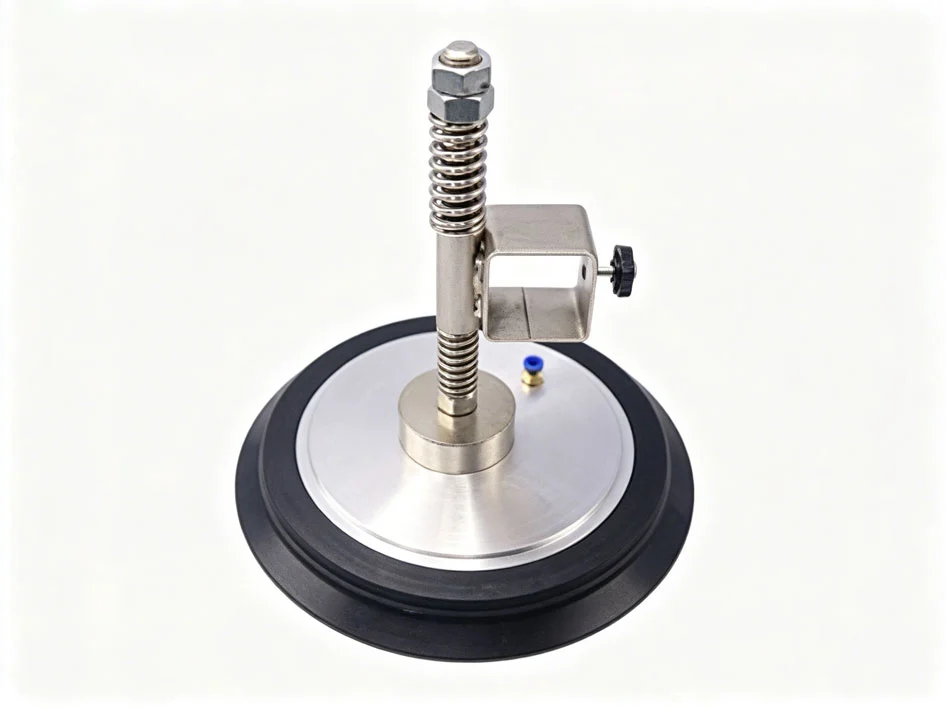
एक धातु का तना पैड में पिरोया जाता है। यह अक्सर पीतल या एल्यूमीनियम से बना होता है—यहाँ, वैक्यूम कप के लिए सीएनसी मशीनिंग द्वारा सटीक धागे और सीलिंग सतहें तैयार की जाती हैं। कभी-कभी तने में स्प्रिंग तंत्र भी लगा होता है। इससे ऊर्ध्वाधर लचीलापन मिलता है। कप पैड पर ज़ोर से टकराने के बजाय धीरे से नीचे आता है।
घूर्णन रोधी विशेषताएं एक और अतिरिक्त सुविधा हैं। एक हेक्स फ्लैट या कीवे नट कसने पर कप को घूमने से रोकता है। छोटी सी बात, लेकिन उत्पादन में बड़ा अंतर लाती है।
अतिरिक्त घटक
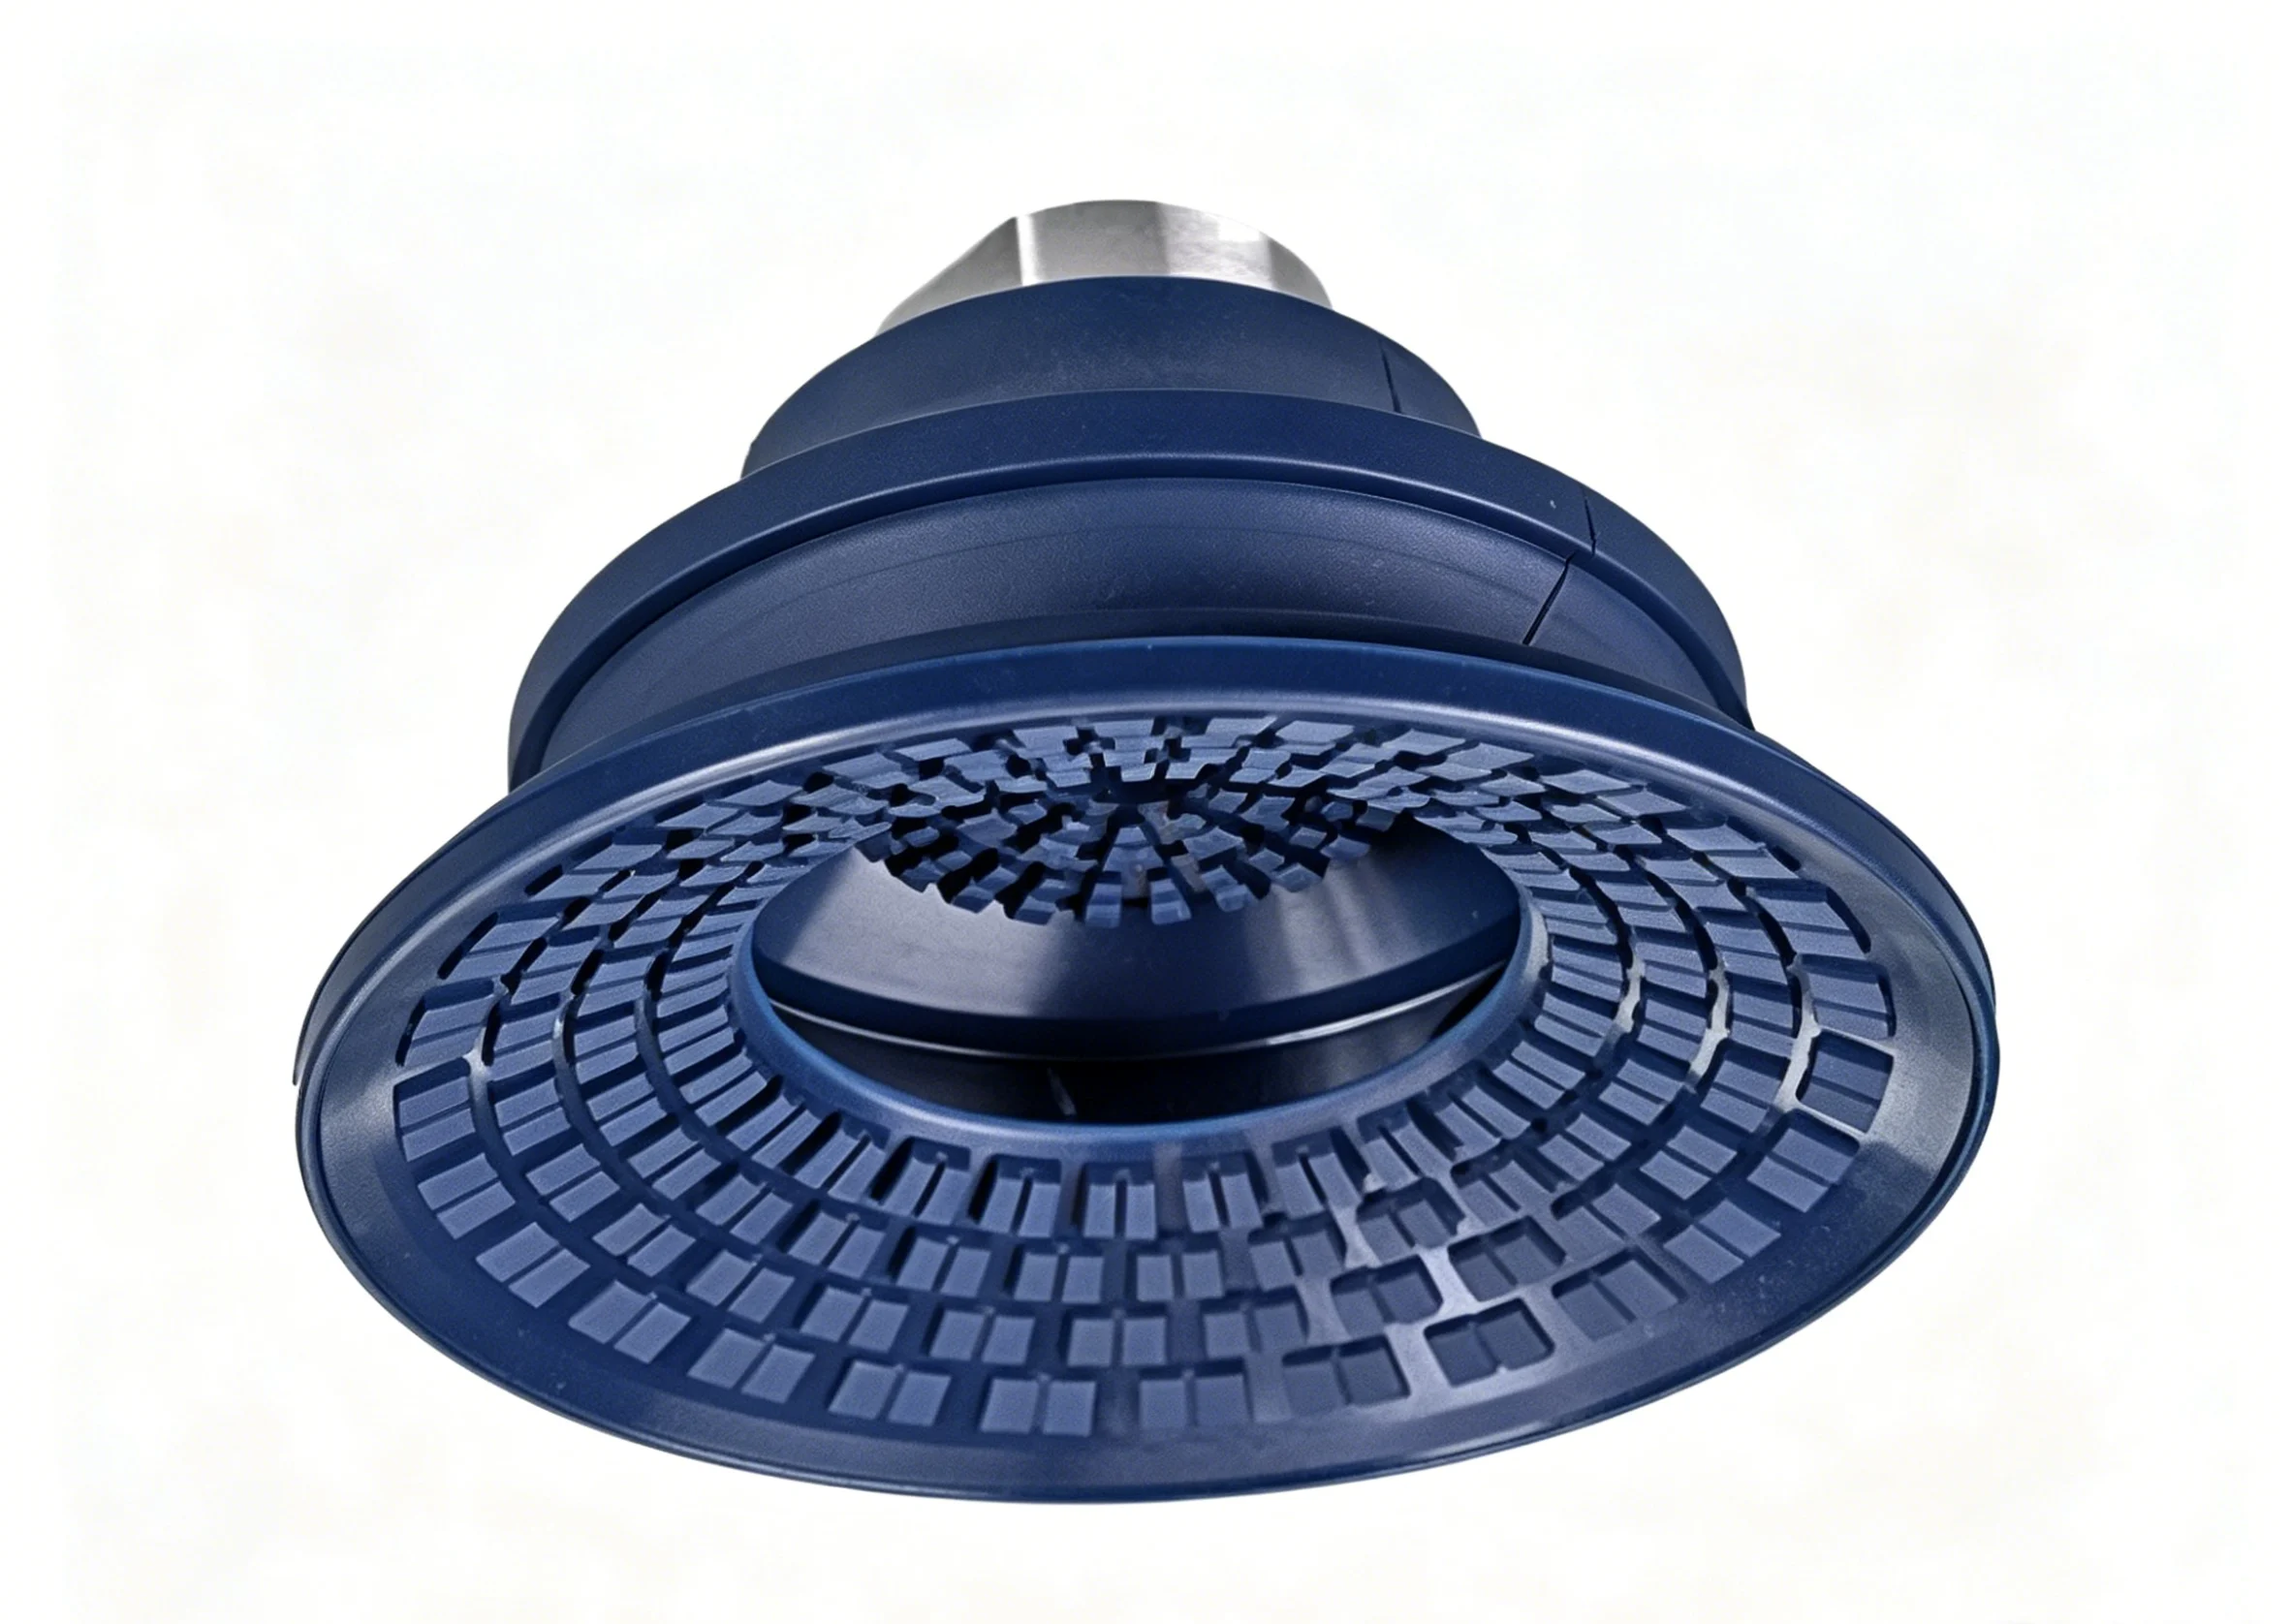
असेंबली प्रक्रिया स्टेम और पैड पर ही समाप्त नहीं होती है।
फिटिंग वैक्यूम लाइन को जोड़ती है। नरम ट्यूबिंग के लिए कांटेदार फिटिंग। कठोर पाइप के लिए थ्रेडेड फिटिंग।
रिड्यूसर बोर का आकार कम कर देते हैं। एक बड़े कप के लिए छोटे फिटिंग की आवश्यकता हो सकती है। रिड्यूसर इस कनेक्शन को संभव बनाता है।
कुछ डिज़ाइनों में वाल्व स्टेम अंदर की ओर लगे होते हैं। ये प्रवाह नियंत्रण या रिलीज वाल्व होते हैं। जब किसी हिस्से को नीचे गिराने की आवश्यकता होती है, तो ये वैक्यूम को तुरंत तोड़ देते हैं।
वैक्यूम कप के ये सभी हिस्से एक साथ मिलकर काम करने चाहिए। खराब ढंग से निर्मित स्टेम सील को खराब कर देता है। गलत तरीके से ढाला गया पैड असमान रूप से दब जाता है। वैक्यूम कप निर्माण की पूरी प्रक्रिया प्रत्येक भाग के सही होने पर निर्भर करती है।
औद्योगिक वैक्यूम कप के पुर्जे कैसे निर्मित होते हैं?
अलग-अलग हिस्सों के लिए अलग-अलग प्रक्रियाएं। रबर पैड एक रास्ते से जाता है। धातु का होल्डर दूसरे रास्ते से जाता है। छोटे प्लास्टिक के टुकड़े तीसरे रास्ते से जाते हैं।
रबर सक्शन कप का निर्माण
यहां तीन प्रमुख मोल्डिंग विधियां प्रचलित हैं। प्रत्येक विधि अलग-अलग मात्रा और प्रदर्शन की आवश्यकताओं के अनुरूप है।
संपीड़न मोल्डिंग बड़े पैड या कम मात्रा के लिए उपयुक्त है। रबर का एक प्रीफॉर्म गर्म कैविटी में रखा जाता है। प्रेस बंद हो जाता है। दबाव और गर्मी अपना काम करते हैं। सरल उपकरण। कम प्रारंभिक लागत। लेकिन चक्र पूरा होने में अधिक समय लगता है।
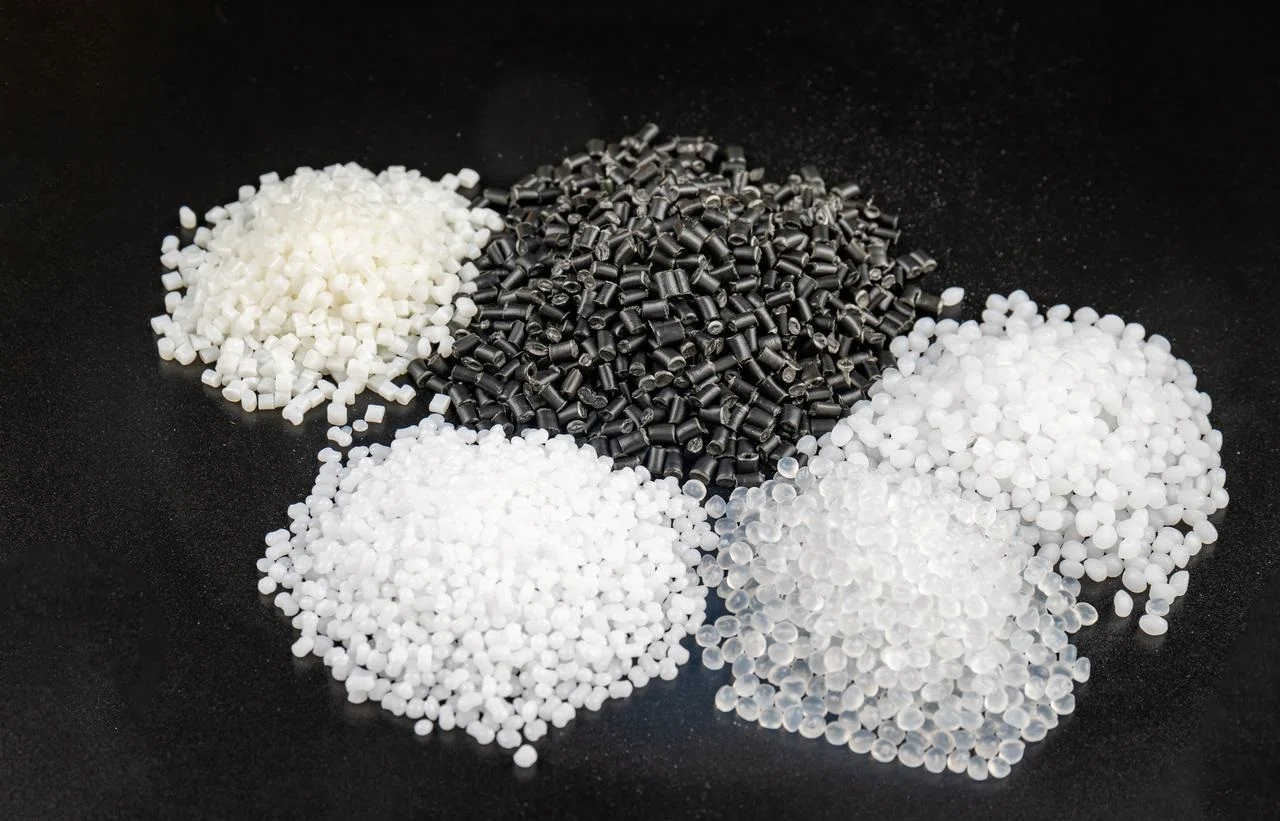
अधिक मात्रा में उत्पादन के लिए इंजेक्शन मोल्डिंग का उपयोग किया जाता है। रबर सामग्री—आमतौर पर नाइट्राइल, सिलिकॉन या यूरेथेन—को दबाव में एक बंद सांचे में डाला जाता है। इससे उत्पादन चक्र तेज़ होता है, सहनशीलता बेहतर होती है और हजारों पुर्जों में एकरूपता बनी रहती है। मानक आकारों के अधिकांश वैक्यूम कप निर्माण में इसी विधि का उपयोग किया जाता है।
दो-घटक मोल्डिंग, या 2K मोल्डिंग, दोहरे ड्यूरोमीटर वाले कप बनाती है। पहले एक कठोर रबर का आधार ढाला जाता है। फिर उस पर एक नरम रबर की ऊपरी परत चढ़ाई जाती है। कठोर भाग आकार बनाए रखता है और नरम भाग सील का काम करता है। यह प्लास्टिक इंजेक्शन मोल्डिंग द्वारा निर्मित सक्शन कप का एक उन्नत डिज़ाइन है। एक मशीन, दो सामग्रियां, और एक तैयार उत्पाद।
धातु धारकों के लिए सीएनसी मशीनिंग
रबर पैड को मशीनरी से जोड़ने के लिए धातु के तनों की आवश्यकता होती है। यहीं पर चिप-कटिंग का उपयोग होता है।
सीएनसी लेथ मशीनें स्टेम और थ्रेड बनाती हैं। बार स्टॉक अंदर डाला जाता है। स्पिंडल घूमता है। एक कटर बाहरी सतह को आकार देता है। फिर एक थ्रेडिंग टूल आंतरिक या बाहरी थ्रेड काटता है। साफ, सटीक और दोहराने योग्य प्रक्रिया।
सीएनसी मिलिंग से गैर-गोलाकार आकृतियाँ बनाई जा सकती हैं। जैसे कि रिंच के लिए हेक्सागोनल फ्लैट, घूर्णन रोधी कीवे, सेट स्क्रू के लिए फ्लैट स्पॉट। अक्सर, एक पार्ट को लेथ से मिलिंग मशीन में ले जाया जाता है। कभी-कभी एक ही मल्टी-एक्सिस मशीन दोनों कार्य एक साथ कर देती है।
इन वैक्यूम कप होल्डर्स के लिए आमतौर पर इस्तेमाल होने वाली सामग्रियों में जंग प्रतिरोधक क्षमता और आसान मशीनिंग के लिए पीतल, हल्के वजन के लिए एल्युमीनियम और खाद्य-योग्य या स्वच्छ वातावरण के लिए स्टेनलेस स्टील शामिल हैं। प्रत्येक धातु की मशीनिंग प्रक्रिया अलग-अलग होती है। प्रत्येक धातु एक अलग उपयोग के लिए उपयुक्त होती है।
लोचक इंजेक्सन का साँचा सहायक उपकरणों के लिए
छोटे पुर्जे—फिटिंग, रिड्यूसर, वाल्व बॉडी—शायद ही कभी धातु से मशीनिंग द्वारा बनाए जाते हैं। बहुत महंगे और बहुत धीमे।
इसके बजाय, प्लास्टिक इंजेक्शन मोल्डिंग द्वारा सक्शन कप के पुर्जे इंजीनियरिंग प्लास्टिक से बनाए जाते हैं। PEEK उच्च तापमान और आक्रामक रसायनों को सहन कर सकता है। POM, जिसे एसिटल भी कहा जाता है, कम घर्षण और अच्छी कठोरता प्रदान करता है। नायलॉन मजबूती और थकान प्रतिरोध प्रदान करता है। इन वैक्यूम कप के पुर्जों को मल्टी-कैविटी टूल्स में ढाला जाता है। एक बार में चार, आठ या सोलह पुर्जे बनाए जा सकते हैं। प्रति पुर्जे की लागत कम है। उच्च एकरूपता।
वैक्यूम कप निर्माण में, यह जानना कि कौन सी प्रक्रिया किस घटक पर लागू होती है, आधी सफलता है। रबर को मोल्डिंग की आवश्यकता होती है। धातु को मशीनिंग की आवश्यकता होती है। छोटे प्लास्टिक के टुकड़ों को इंजेक्शन द्वारा जोड़ा जाता है। यदि इन सभी को मिला दिया जाए, तो लागत बेतहाशा बढ़ जाती है।
क्या औद्योगिक वैक्यूम कपों को विशेष आवश्यकताओं की आवश्यकता होती है? प्रोसेसिंग के बाद?
जी हाँ। किसी पुर्जे को सांचे में ढालना या मशीनिंग करना अंतिम चरण नहीं है। उपकरण से निकलने वाला पुर्जा कच्चा होता है। विश्वसनीय रूप से काम करने से पहले उसे अंतिम रूप देने की आवश्यकता होती है।
रबर कपों के लिए पोस्ट-प्रोसेसिंग
मोल्डेड रबर पैड के लिए लगभग हमेशा दो चरणों का उपयोग किया जाता है।
सबसे पहले, अतिरिक्त परत को हटाना। रबर सांचे की गुहा में भर जाता है। कुछ परत सांचे के दोनों हिस्सों के बीच से बाहर निकल जाती है। यह पतली अतिरिक्त परत ही फ्लैश कहलाती है। इसे हटाना आवश्यक है। छोटे और नाजुक हिस्सों के लिए क्रायोजेनिक ट्रिमिंग सबसे अच्छा तरीका है। इसमें हिस्से बैरल में इधर-उधर घूमते रहते हैं। तरल नाइट्रोजन फ्लैश को भंगुर बना देता है। इसे हटाने के लिए छोटे प्लास्टिक के दानों का उपयोग किया जाता है। कप स्वयं बरकरार रहता है क्योंकि यह जिस सामग्री से बना होता है वह मोटी और मजबूत होती है।
दूसरा चरण है पोस्ट-क्योरिंग। नए बने कप को ओवन में रखा जाता है। गर्मी से रबर के बीच क्रॉस-लिंकिंग बढ़ जाती है। इसे पोस्ट-वल्कनाइजेशन कहते हैं। अगर आप इस चरण को छोड़ देते हैं, तो समय के साथ कप के गुण बदल जाएंगे। समय बीतने के साथ चीजें थोड़ी और जटिल हो सकती हैं। कंप्रेशन सेट से स्थिति और खराब हो जाती है। ओवन ट्रीटमेंट से सब कुछ स्थिर रहता है।
वैक्यूम कप बनाते समय यदि आप इन चरणों को छोड़ देते हैं, तो अंततः आपको दोषपूर्ण फील्ड यूनिट मिलेंगी। फ्लैश सीलिंग को खराब कर सकता है। बिना पका हुआ रबर ज्यादा समय तक नहीं टिकता।
धातु धारकों के लिए पश्चात प्रसंस्करण
लेथ मशीन से तैयार किया गया स्टेम देखने में अच्छा लग रहा है। अभी काम पूरा नहीं हुआ है।
प्लेटिंग पहला चरण है। जस्ता या निकल की प्लेटिंग इन्हें जंगरोधी बनाती है। बिना प्लेटिंग वाला स्टील स्टेम नमी वाले कारखाने के वातावरण में जंग खा जाएगा। जंग से सीलिंग सतह को नुकसान पहुँच सकता है। यह फिटिंग को होल्डर में मजबूती से लॉक भी करता है। जस्ता की प्लेटिंग मानक है। निकल की प्लेटिंग अधिक महंगी होती है, लेकिन यह कठोर रसायनों को सहन कर सकती है।
इसके बाद थ्रेड की खुरदरी सतह को चिकना करने का काम आता है। थ्रेड काटते समय नुकीले किनारे रह जाते हैं। ये खुरदरे किनारे असेंबली के दौरान रबर पैड को नुकसान पहुंचा सकते हैं। इससे भी बुरा यह है कि ये फिटिंग के साथ क्रॉस-थ्रेडिंग कर सकते हैं। खुरदरे किनारों को चिकना करने के लिए आप वायर व्हील या वाइब्रेटरी टंबलर का उपयोग कर सकते हैं।
थ्रेड रोलिंग उच्च-शक्ति वाले स्टेम के लिए एक बेहतरीन विकल्प है। काटने के बजाय, थ्रेड रोलिंग द्वारा बनाए जाते हैं। कोई चिप्स नहीं निकलते और कोई बर्र नहीं होता। थ्रेड अधिक मजबूत होते हैं क्योंकि धातु के कण प्रोफाइल के चारों ओर प्रवाहित होते हैं। वैक्यूम कप संचालन के लिए प्रीमियम सीएनसी मशीनिंग में यह काफी मानक प्रक्रिया है।
विशेष क्लीनरूम और फ़ूड-ग्रेड फ़िनिशिंग
कुछ ऐप्स के लिए कुछ अतिरिक्त चरणों की आवश्यकता होती है।
सेमीकंडक्टर हैंडलिंग और मेडिकल असेंबली जैसे क्लीनरूम उपयोगों के लिए अल्ट्रासोनिक सफाई सबसे उपयुक्त तरीका है। पुर्जों को डीआयनीकृत पानी के एक पात्र में रखा जाता है। उच्च आवृत्ति वाली ध्वनि तरंगें छोटे-छोटे बुलबुले बनाती हैं जो फूटकर हर सतह को साफ कर देते हैं। इससे धूल, तेल और ढीले कण हट जाते हैं।
खाद्य पदार्थों के लिए उपयोग किए जाने वाले उत्पादों में FDA-अनुरूप धुलाई प्रक्रिया शामिल होती है। सफाई एजेंट और अंतिम धुलाई का पानी FDA नियमों के अनुरूप होना चाहिए। बचे हुए रसायन खाद्य उत्पादों को दूषित नहीं कर सकते। कभी-कभी इन भागों के लिए एक अलग, समर्पित उत्पादन लाइन का उपयोग किया जाता है।
ऑटोमोटिव प्लांट में इस्तेमाल होने वाला सामान्य औद्योगिक वैक्यूम कप प्लेटिंग और डिबरिंग के लिए उपयोग किया जाता है। कुकी पैकेजिंग लाइन में इस्तेमाल होने वाला कप अल्ट्रासोनिक तरीके से साफ किया जाता है और FDA द्वारा अनुमोदित तरल पदार्थों से धोया जाता है। वैक्यूम कप की मूल सामग्री भले ही एक जैसी हो, लेकिन अंतर पोस्ट-प्रोसेसिंग में ही दिखता है।
औद्योगिक वैक्यूम कपों के लिए आमतौर पर किन सामग्रियों का उपयोग किया जाता है?
रबर शब्द का प्रयोग थोड़ा भ्रामक है। विभिन्न यौगिक बिल्कुल अलग-अलग तरह से व्यवहार करते हैं। यदि आप वैक्यूम कप के लिए गलत सामग्री चुनते हैं, तो यह विफल हो जाएगा, चाहे कप कितना भी बढ़िया बना हो।
रबर एक जैसी चीज नहीं होती। अलग-अलग यौगिक पूरी तरह से अलग-अलग व्यवहार करते हैं। वैक्यूम कप के लिए गलत सामग्री का चयन करने से विफलता निश्चित है, चाहे कप को कितनी भी अच्छी तरह से ढाला गया हो।
| सामग्री | मुख्य गुण | सर्वोत्तम अनुप्रयोग |
| नाइट्राइल (NBR) | तेल प्रतिरोधी, अच्छा घर्षण प्रतिरोध, सामान्य उपयोग | मशीन वर्कशॉप, ऑटोमोटिव असेंबली, तैलीय सतहें |
| सिलिकॉन (VMQ) | अत्यधिक तापमान सीमा (-60°C से 230°C) में खाद्य-योग्य किस्में उपलब्ध हैं। | बेकिंग लाइनें, फ्रीजर अनुप्रयोग और चिकित्सा उपकरण |
| पॉलीयुरेथेन (पु) | उत्कृष्ट घर्षण प्रतिरोध, उच्च विच्छेदन क्षमता, टिकाऊ | खुरदरी सतहें, कंक्रीट के ब्लॉक, पुनर्चक्रित सामग्री |
| प्राकृतिक रबड़ (एनआर) | उच्च घर्षण गुणांक, अच्छी लोच, सस्ता | कार्डबोर्ड के डिब्बे, नालीदार फाइबरबोर्ड, कागज के सामान |
कैसे चुनें: एक व्यावहारिक चयन मार्गदर्शिका
तीन प्रश्न इस निर्णय को प्रभावित करते हैं।
- वातावरण गर्म है या ठंडा? सिलिकॉन सबसे व्यापक तापमान सीमा में काम करता है। नाइट्राइल -20°C से नीचे कठोर हो जाता है। FKM गर्मी सहन कर लेता है लेकिन ठंड में विफल हो जाता है।
- सतह की बनावट। चिकने कांच के लिए खुरदुरे कंक्रीट से अलग सामग्री की आवश्यकता होती है। पॉलीयुरेथेन नुकीली या खुरदरी सतहों पर कटने से बचाता है। प्राकृतिक रबर चिकने कार्डबोर्ड पर सबसे अच्छी पकड़ प्रदान करता है।
- इसमें कौन से रसायन मौजूद हैं? तेल के लिए नाइट्राइल या एफकेएम उपयुक्त है। बाहरी वातावरण में उपयोग के लिए ईपीडीएम उपयुक्त है। खाद्य पदार्थों के संपर्क में आने पर एफडीए-ग्रेड सिलिकॉन आवश्यक है।
सही वैक्यूम कप सामग्री का चुनाव उपयोग के अनुसार ही करना चाहिए। कोई भी सामग्री सार्वभौमिक नहीं होती। एक कप जो तेल से लथपथ इंजन ब्लॉक पर पूरी तरह से काम करता है, जमे हुए खाद्य पदार्थों के डिब्बे पर तुरंत विफल हो जाता है। काम के अनुसार ही सामग्री का चुनाव करें।
नोबल के बारे में: सटीक विनिर्माण में आपका भागीदार
मुख्य विनिर्माण क्षमताएँ
- सीएनसी परिशुद्धता मशीनिंग (धातु धारकों और फिटिंग के लिए)
मल्टी-एक्सिस सीएनसी टर्निंग और मिलिंग। छोटे और जटिल स्टेम के लिए स्विस लेथ मशीनें। लाइव टूलिंग की मदद से एक ही सेटअप में हेक्स फ्लैट और क्रॉस होल बनाए जा सकते हैं।
उपलब्ध सामग्रियां: पीतल (बिना मशीनिंग के), एल्युमीनियम (हल्का), स्टेनलेस स्टील (जंग प्रतिरोध के लिए 304 और 316) और मिश्र धातु इस्पात (उच्च शक्ति वाले अनुप्रयोगों के लिए)।
महत्वपूर्ण विशेषताओं पर ±0.005 मिमी तक की सहनशीलता। यानी पांच माइक्रोन। तुलना के लिए, एक इंसान के बाल की लंबाई लगभग 75 माइक्रोन होती है।
- प्लास्टिक मशीनिंग और इंजेक्शन मोल्डिंग
कठोर घटकों के लिए कठोर प्लास्टिक की आवश्यकता होती है। थ्रेडेड बॉडी। वाल्व स्टेम। कनेक्टर हाउसिंग।
प्रोटोटाइपिंग की प्रक्रिया पहले सीएनसी मशीनिंग से गुजरती है । इससे डिज़ाइन का सत्यापन जल्दी हो जाता है। डिज़ाइन फाइनल हो जाने के बाद, प्रति पार्ट लागत कम करने के लिए उत्पादन इंजेक्शन मोल्डिंग में स्थानांतरित कर दिया जाता है।
उपलब्ध सामग्रियां: पीईईके (उच्च ताप और रासायनिक प्रतिरोध), पीओएम/डेल्रिन (कम घर्षण), नायलॉन पीए6/66 (मजबूत), एबीएस (सामान्य उपयोग), पॉलीकार्बोनेट (प्रभाव प्रतिरोधी)।
वैक्यूम कपों से सीधा कनेक्शन
ये सभी भाग—मशीनीकृत स्टेम, मोल्डेड प्लास्टिक फिटिंग, थ्रेडेड एडेप्टर—सीधे सक्शन कप असेंबली में लगते हैं। कस्टम वैक्यूम कप टूलिंग प्रोजेक्ट अक्सर मेटल स्टेम डिज़ाइन से शुरू होता है। यहीं पर NOBLE की भूमिका शुरू होती है।
गुणवत्ता प्रमाणपत्र
ISO 9001:2015 का अर्थ है सामान्य औद्योगिक पुर्जों के लिए एकसमान गुणवत्ता। ऑटोमोटिव, पैकेजिंग, इलेक्ट्रॉनिक्स। दोहराई जा सकने वाली प्रक्रियाएं। अंतर्राष्ट्रीय मानक। जर्मनी में एक ग्राहक को वही पुर्जा मिलता है जो टेक्सास में एक ग्राहक को मिलता है।
ISO 13485:2016 मानकों को और भी सख्त बनाता है। इसमें चिकित्सा-स्तरीय गुणवत्ता, कच्चे माल के बैच से लेकर तैयार उत्पाद तक पूर्ण ट्रेसबिलिटी, स्वच्छता प्रोटोकॉल और जोखिम प्रबंधन संबंधी दस्तावेज़ शामिल हैं। यदि वैक्यूम कप का उपयोग चिकित्सा उपकरण असेंबली या फार्मास्युटिकल पैकेजिंग में किया जाता है, तो यह प्रमाणन महत्वपूर्ण है।
NOBLE के साथ साझेदारी क्यों करें?
- ऊर्ध्वाधर एकीकरण। कच्चा माल एक दरवाजे से आता है, तैयार पुर्जे दूसरे दरवाजे से बाहर जाते हैं। सीएनसी मशीनिंग, प्लास्टिक इंजेक्शन, निरीक्षण और शिपिंग सब एक ही छत के नीचे होते हैं। अज्ञात उपठेकेदारों को कोई काम नहीं सौंपा जाता।
- इंजीनियरिंग सहायता। प्रत्येक नए डिज़ाइन पर DfM विश्लेषण किया जाता है। क्या होल्डर की मशीनिंग तेज़ी से की जा सकती है? क्या प्लास्टिक पार्ट को सरल टूलिंग से ढाला जा सकता है? यह विश्लेषण कोटेशन देने से पहले किया जाता है। इसके परिणामस्वरूप ग्राहकों को कम लागत और कम समय में डिलीवरी मिलती है।
- न्यूनतम ऑर्डर मात्रा की कोई बाध्यता नहीं। एक शोध दल को प्रोटोटाइप के लिए पाँच इकाइयों की आवश्यकता होती है। एक उत्पादन लाइन को पचास हज़ार इकाइयों की आवश्यकता होती है। नोबल दोनों तरह की आपूर्ति करता है। छोटे स्तर से शुरू करें, फिर धीरे-धीरे उत्पादन बढ़ाएँ। शुरुआत में कम मात्रा होने पर कोई नुकसान नहीं।
गुणवत्ता के प्रति हमारी प्रतिबद्धता
निरीक्षण उपकरण। जटिल ज्यामितियों के लिए सीएमएम (निर्देशांक मापन मशीन)। थ्रेड प्रोफाइल के लिए ऑप्टिकल कम्पेरेटर। दैनिक जांच के लिए डिजिटल माइक्रोमीटर और बोर गेज।
ट्रेसबिलिटी। ISO 13485 प्रमाणित पुर्जों के लिए, प्रत्येक बैच को एक अद्वितीय संख्या दी जाती है। सामग्री प्रमाणपत्र रिकॉर्ड में सुरक्षित रहते हैं। प्रक्रिया मापदंडों का रिकॉर्ड रखा जाता है। यदि कभी रिकॉल की स्थिति उत्पन्न होती है, तो उसे नियंत्रित और नियंत्रित किया जाता है।
सतह परिष्करण। प्रत्येक मशीनीकृत भाग पर मानक प्रक्रिया के तहत डिबरिंग की जाती है। प्लेटिंग (जिंक, निकेल) की सुविधा हमारे यहाँ उपलब्ध है। क्लीनरूम अनुप्रयोगों के लिए अल्ट्रासोनिक सफाई की सुविधा। पुर्जों को किसी तीसरे पक्ष को भेजने और उनके सही परिणाम की उम्मीद करने की कोई आवश्यकता नहीं है।
यह है ऑफर। औद्योगिक वैक्यूम कप असेंबली के लिए सटीक पुर्जे। रबर का इस्तेमाल नहीं। झूठे वादे नहीं। बस मशीन से बने और ढाले गए पुर्जे जो सटीक बैठते हैं, अच्छी तरह सील करते हैं और लंबे समय तक चलते हैं।
सामान्य प्रश्न
क्या मैं 3D प्रिंट एक वैक्यूम सक्शन कप?
जी हां, प्रोटोटाइपिंग के लिए। टीपीयू फिलामेंट का इस्तेमाल करें। यह लचीला पदार्थ काम करता है।
लेकिन उत्पादन में प्रिंटेड कप का इस्तेमाल न करें। परतों की रेखाओं से सूक्ष्म छिद्र बन जाते हैं। हवा इनमें से रिसती है और कप का वैक्यूम खत्म हो जाता है। मोल्डेड कप की दीवारें ठोस होती हैं, जबकि प्रिंटेड कप में हजारों छोटे-छोटे छेद होते हैं।
बेल्लो कप और फ्लैट कप में क्या अंतर है?
एक चपटा कप किसी चिकनी, सपाट सतह पर अच्छी तरह चिपक जाता है। चाहे वह कांच हो, धातु की चादर हो या प्लास्टिक के पैनल हों। उसका किनारा सतह से समान रूप से संपर्क करता है। बस इतना ही।
बेलोज़ कप की दीवारें मुड़ी हुई होती हैं। ये बेलोज़ सिकुड़ती और फैलती हैं। इससे ऊंचाई को समायोजित करना संभव होता है। एक मुड़ी हुई तख्ती लें। असमान ऊपरी सतह वाले बक्से को उठाएं। बेलोज़ इस अंतर को सोख लेती हैं। कप कम ऊर्ध्वाधर गति से भी उठाता है। यह नाजुक हिस्सों के लिए मददगार होता है।
मैं सिलिकॉन कपों को कांच पर निशान छोड़ने से कैसे रोकूं?
सामान्य सिलिकॉन अवशेष छोड़ देता है। क्योरिंग प्रक्रिया से निकलने वाले तेल कांच की सतह पर स्थानांतरित हो जाते हैं। परिणामस्वरूप एक धुंधला घेरा या चिकना धब्बा बन जाता है।
इसका समाधान हैलोजेनेटेड सिलिकॉन है। कुछ आपूर्तिकर्ता इसे "निशान रहित" या "निशान-मुक्त" उपचारित कहते हैं। मोल्डिंग के दौरान सतह में बदलाव किया जाता है। तेल का रिसाव नहीं होता। कोई निशान नहीं पड़ते। कांच साफ रहता है।
पीतल या स्टेनलेस स्टील के होल्डर में से कौन सा बेहतर है?
पीतल पर मशीनिंग आसानी से हो जाती है। शुष्क कारखाने की हवा में भी इसमें जंग नहीं लगता। यह सस्ता भी है। प्लास्टिक के पुर्जे चुनने वाली मानक असेंबली लाइन के लिए पीतल उपयुक्त है।
स्टेनलेस स्टील गीली परिस्थितियों, धुलाई वाले वातावरण, खाद्य प्रसंस्करण लाइनों और कठोर सफाई एजेंटों वाले क्लीनरूम में आसानी से इस्तेमाल किया जा सकता है। 304 स्टेनलेस स्टील जंग प्रतिरोधी है। 316 स्टेनलेस स्टील नमक और अधिक कठोर रसायनों का सामना कर सकता है।
सूखे और सस्ते काम के लिए पीतल चुनें। गीले और मानक काम के लिए स्टेनलेस स्टील चुनें। कोई भी चीज़ सार्वभौमिक रूप से "बेहतर" नहीं होती। केवल वही चुनें जो उपयोग के लिए उपयुक्त हो।







