
क्या है फेस मिलिंग प्रक्रिया?
फेस मिलिंग एक यांत्रिक मशीनिंग विधि है जिसमें किसी वर्कपीस की सतह पर कटाई करने के लिए रोटरी मिलिंग कटर का उपयोग किया जाता है। इस कटाई प्रक्रिया का मुख्य उद्देश्य एक चिकनी और समतल सतह बनाना और यह सुनिश्चित करना है कि यह सतह टूल के घूर्णन अक्ष के लंबवत हो।
फेस मिलिंग की मूल प्रक्रिया यह है कि मिलिंग कटर को स्पिंडल के लंबवत तल पर स्थापित किया जाता है, और इसकी परिधि और अंतिम सतह पर स्थित कई काटने वाले दांत एक साथ काटने की क्रिया में भाग लेते हैं। वर्कपीस आमतौर पर वर्कटेबल पर स्थिर होता है और घूमने वाले कटिंग टूल द्वारा मशीनिंग की जाती है।
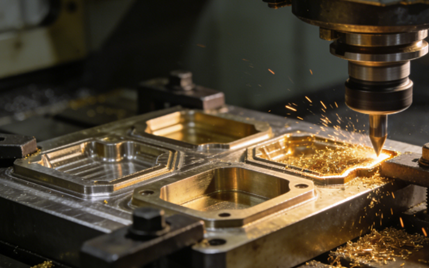
फेस मिलिंग मशीनिंग तकनीकों के प्रकार
सामान्य फेस मिलिंग
मशीनिंग में सबसे मूलभूत और व्यापक रूप से उपयोग की जाने वाली प्रक्रिया के रूप में सामान्य फेस मिलिंग को मानक फेस मिलिंग कटर हेड के साथ संचालित किया जाता है।
सामान्य फेस मिलिंग में आमतौर पर वर्गाकार या वृत्ताकार इंसर्ट लगे होते हैं और अक्षीय और रेडियल दिशाओं में हल्के ओवरलैपिंग मूवमेंट के माध्यम से मशीनीकृत सतह का पूर्ण कवरेज प्राप्त किया जाता है।
यदि आपको सामग्रियों पर रफ या सेमी-फिनिश मशीनिंग करनी है, तो संदर्भ सतहों को स्थापित करने के लिए सामान्य फेस मिलिंग पसंदीदा प्रक्रिया है। इसकी मशीनिंग दक्षता उच्च होती है, लेकिन इससे प्राप्त सतह की फिनिश आमतौर पर सर्वोत्तम नहीं होती है।
परिशुद्ध मिलिंग या उच्च फ़ीड मिलिंग
उच्च फ़ीड मिलिंग प्रक्रियाओं में विशेष रूप से छोटे मुख्य विक्षेपण कोण वाले मिलिंग कटर का उपयोग किया जाता है। इसकी प्रमुख विशेषता प्रति दांत बहुत उच्च फ़ीड दर को अपनाना है, लेकिन कटाई की गहराई बहुत कम होती है।
महीन मिलिंग या उच्च फीड मिलिंग पतली दीवारों वाले पुर्जों की मशीनिंग के लिए बहुत उपयुक्त है। हालांकि कटाई की गहराई कम होती है, लेकिन अत्यधिक उच्च फीड दर के कारण धातु निष्कासन दर बहुत अधिक होती है, और साथ ही, यह उत्कृष्ट सतह गुणवत्ता प्राप्त कर सकती है, जिससे यह कुशल महीन मशीनिंग के लिए एक आदर्श विकल्प बन जाती है।

हैवी ड्यूटी फेस मिलिंग
हेवी-ड्यूटी फेस मिलिंग में मजबूत और टिकाऊ मिलिंग हेड का उपयोग किया जाता है ताकि उच्च प्रभाव और अत्यधिक भार के तहत भी स्थिर कटिंग प्रदर्शन प्रदान किया जा सके।
हेवी-ड्यूटी फेस मिलिंग प्रक्रिया कास्टिंग, फोर्जिंग और अन्य ब्लैंक की पहली रफिंग के लिए विशेष रूप से उपयुक्त है, जो अतिरिक्त सामग्री को उच्चतम दक्षता के साथ हटा सकती है और बाद की फिनिशिंग प्रक्रियाओं के लिए आधार तैयार कर सकती है।
कोणीय फेस मिलिंग
एंगल फेस मिलिंग एक विशेष प्रकार की फेस मिलिंग प्रक्रिया है। इसकी प्रमुख विशेषता यह है कि इसमें फेस मिल का उपयोग किया जाता है जिसका मुख्य विक्षेपण कोण 90 डिग्री के बराबर नहीं होता है।
मानक फेस मिलिंग के विपरीत, जो सपाट सतहें बनाती है, एंगुलर फेस मिलिंग टूल को एक विशिष्ट कोण पर काटने की अनुमति देती है, जिससे यह बेवल, चैम्फर और कोण वाले संदर्भ तलों के लिए आदर्श बन जाती है।
RSI Mफेस मिलिंग में प्रयुक्त सामग्री
मिश्र इस्पात
फेस मिलिंग में स्टील सबसे बड़ी श्रेणी है, जिसमें निम्न-कार्बन स्टील से लेकर उच्च-कार्बन स्टील और विभिन्न मिश्र धातु स्टील शामिल हैं। इनमें उत्कृष्ट समग्र यांत्रिक गुण होते हैं और ये प्रसंस्करण के लिए सबसे सामान्य सामग्रियां हैं।
स्टेनलेस स्टील
उत्कृष्ट संक्षारण प्रतिरोध के कारण स्टेनलेस स्टील का व्यापक रूप से उपयोग किया जाता है। हालांकि, इसकी तापीय चालकता कम होती है और मशीनिंग के दौरान इसमें कठोरता आने की संभावना होती है, जिससे यह आमतौर पर मशीनिंग में मुश्किल सामग्री बन जाती है।
स्टेनलेस स्टील की मिलिंग करते समय, औजारों के आपस में चिपकने और असामान्य रूप से तेजी से घिसने से बचने के लिए, तेज धार वाले काटने वाले औजारों का उपयोग किया जाना चाहिए, साथ ही उपयुक्त चिप-ब्रेकिंग ग्रूव डिजाइन और पर्याप्त शीतलन और स्नेहन का भी उपयोग किया जाना चाहिए।

कास्ट आयरन
धूसर कच्चा लोहा, तन्य लोहा और अन्य सामग्रियों की भी पिसाई की जा सकती है। इनमें उच्च कठोरता और भंगुरता होती है, और पिसाई के दौरान चिप्स उत्पन्न होने की संभावना रहती है। पिसाई प्रक्रिया के दौरान, आमतौर पर मध्यम या अपेक्षाकृत उच्च कटाई गति की आवश्यकता होती है, जिससे कटाई उपकरण के कण घिसाव-प्रतिरोधी प्रदर्शन पर उच्चतर मांगें उत्पन्न होती हैं।
एल्यूमिनियम मिश्र
एल्युमिनियम मिश्र धातु सबसे आम हल्की धातु है, जो नरम होती है, इसमें अच्छी प्लास्टिसिटी होती है और उत्कृष्ट तापीय चालकता होती है। हालांकि, मिलिंग प्रक्रिया के दौरान, इस सामग्री में बिल्ट-अप एज बनने की संभावना होती है और यह टूल से चिपकने लगती है।
इसलिए, एल्यूमीनियम मिश्र धातुओं की पिसाई करते समय, आमतौर पर तेज धार वाले और बड़े रेक कोण वाले औजारों का उपयोग करने और उच्च कटाई गति के साथ उच्च फीड दर को संयोजित करने वाले प्रक्रिया मापदंडों को अपनाने की सलाह दी जाती है, ताकि कुशल प्रसंस्करण और उत्कृष्ट सतह फिनिश का संयोजन प्राप्त किया जा सके।

अधात्विक और मिश्रित सामग्री
नायलॉन, पॉलीकार्बोनेट, पीईईके आदि जैसे इंजीनियरिंग प्लास्टिक में कठोरता कम होती है लेकिन लोच अधिक होती है और तापीय चालकता अत्यंत कम होती है। इन सामग्रियों की पिसाई करते समय, घर्षण से उत्पन्न ऊष्मा के कारण वर्कपीस आसानी से नरम हो जाता है और विकृत हो जाता है, साथ ही बर्र का बनना भी एक महत्वपूर्ण समस्या है।
इसलिए, मशीनिंग में उच्च गति और कम गहराई वाले कटिंग मापदंडों के साथ अत्यंत तेज कटिंग टूल्स का उपयोग किया जाना चाहिए, साथ ही प्रभावी चिप निकासी और शीतलन उपायों को भी अपनाया जाना चाहिए।
प्रभावी फेस मिलिंग के लिए आवश्यक उपकरण और सामग्री
अंत मिलें
एंड मिल एक बहु-धार वाला काटने का उपकरण है जिसके काटने वाले किनारे बेलनाकार सतह और अंतिम फलक पर स्थित होते हैं। फेस मिलिंग करते समय, आमतौर पर कटाई की अक्षीय गहराई कम रखी जाती है।
एंड मिल संकीर्ण सतहों, सीढ़ीदार सतहों आदि की पिसाई के लिए अत्यधिक उपयुक्त हैं। इनका व्यापक रूप से बहु-कार्यात्मक मशीनिंग और मोल्ड फिनिशिंग में उपयोग किया जाता है।
फ्लाई कटर
फ्लाई कटर आमतौर पर एक साधारण, घर में निर्मित फेस मिलिंग उपकरण को संदर्भित करता है। संरचनात्मक रूप से, टूल होल्डर के सिरे पर एक या दो इंडेक्सेबल इंसर्ट लगाए जाते हैं। यह सिंगल-पीस और स्मॉल-बैच उत्पादन, रखरखाव कार्यशालाओं या बड़े वर्कपीस पर लोकल बॉस की मशीनिंग के लिए बहुत उपयोगी है।
इसमें उपयोग होने वाले कटिंग इंसर्ट की कमी और विषमता के कारण, फ्लाइंग कटर का संतुलन और कठोरता अपेक्षाकृत खराब होती है, और उनकी कटिंग दक्षता और सतह की फिनिश आमतौर पर मानक फेस मिलों की तुलना में निम्न स्तर की होती है।
शैल मिल्स
शेल मिल्स सबसे आम और आमतौर पर इस्तेमाल होने वाले मानक फेस मिलिंग टूल्स में से एक है।
विनिर्माण में बड़े समतल सतहों की मिलिंग के लिए शेल मिल सबसे अधिक उपयोग किए जाने वाले उपकरण हैं। इनके विशिष्ट अनुप्रयोगों में शामिल हैं: मशीन टूल बेड की मशीनिंग, बॉक्स पार्ट्स की मिलान सतहें, मोल्ड की संदर्भ सतहें, बड़े प्लेट पार्ट्स की ऊपरी सतहें, और कोई भी अन्य अवसर जहाँ कुशलतापूर्वक एक समतल सतह प्राप्त करने की आवश्यकता होती है।

Aफेस मिलिंग प्रक्रिया के लाभ
उच्च मशीनिंग दक्षता
फेस मिलिंग कटर आमतौर पर बड़े व्यास के होते हैं, एक विस्तृत मशीनिंग चौड़ाई को कवर कर सकते हैं, और एक साथ काटने में भाग लेने वाले कई काटने वाले दांतों से सुसज्जित होते हैं, इसलिए धातु हटाने की दर बहुत अधिक होती है।
रफ मशीनिंग के चरण में, फेस मिलिंग में अधिक कटिंग डेप्थ और हाई फीड रेट का उपयोग करके वर्कपीस की सतह से अतिरिक्त सामग्री की बड़ी मात्रा को तेजी से हटाया जा सकता है, जिससे आगे की प्रक्रियाओं के लिए आधार तैयार होता है और पार्ट्स के कुल मशीनिंग समय में काफी कमी आती है। यह कुशल बैच उत्पादन के लिए एक आदर्श विकल्प है।

उत्कृष्ट सतह गुणवत्ता
कटिंग के दौरान फेस मिलिंग कटर के कटिंग दांतों के अक्षीय और रेडियल ओवरलैप के कारण, मशीनीकृत सतह को प्रत्येक पास के साथ कई बार ट्रिम किया जा सकता है, जिससे एक चिकनी और सपाट सतह प्राप्त होती है।
बारीक पिसे हुए कटिंग इंसर्ट का चयन करके, उचित कटिंग मापदंडों को समायोजित करके और उच्च परिशुद्धता वाली मशीन टूल्स का उपयोग करके, बहुत उच्च समतलता सहनशीलता और उत्कृष्ट सतह फिनिश प्राप्त करना आसान है, और यहां तक कि कुछ पीसने की प्रक्रियाओं को प्रतिस्थापित करके "पीसने के बजाय मिलिंग" को साकार किया जा सकता है।
प्रक्रिया लचीलापन
फेस मिलिंग प्रक्रिया अत्यधिक लचीली है। अलग-अलग मुख्य विक्षेपण कोणों, सामग्रियों और स्लॉट प्रकारों वाले ब्लेडों को बदलकर, एक ही मशीन टूल और टूल बॉडी नरम एल्यूमीनियम मिश्र धातुओं से लेकर उच्च कठोरता वाले क्वेंच्ड स्टील तक विभिन्न सामग्रियों की मशीनिंग आवश्यकताओं को पूरा कर सकती है।
फेस मिलिंग से न केवल भारी-भरकम रफ मिलिंग की जा सकती है, बल्कि उच्च गति वाली फिनिश मिलिंग भी की जा सकती है। यह झुकी हुई और सीढ़ीदार सतहों की मशीनिंग भी कर सकती है। एक ही प्रक्रिया से रफ से लेकर फिनिश तक कई चरण पूरे किए जा सकते हैं।
मशीनिंग स्थिरता
फेस मिलिंग कटर उत्कृष्ट संरचनात्मक मजबूती और स्पिंडल से सुरक्षित जुड़ाव रखते हैं, जिससे मशीनिंग के दौरान कंपन और झटके प्रभावी रूप से कम हो जाते हैं। इससे वर्कपीस का विरूपण कम होता है, जो इन्हें पतली दीवारों वाले या कम कठोरता वाले घटकों की मशीनिंग के लिए विशेष रूप से उपयुक्त बनाता है। फेस मिलिंग की अंतर्निहित स्थिरता एकसमान और पूर्वानुमानित मशीनिंग आयामों को सुनिश्चित करती है।

अच्छी आर्थिक दक्षता
फेस मिलिंग में मुख्य रूप से इंडेक्सेबल इंसर्ट का उपयोग होता है। टूल बॉडी को लंबे समय तक पुन: उपयोग किया जा सकता है, और केवल अपेक्षाकृत कम लागत वाले इंसर्ट को ही बदलने की आवश्यकता होती है। इससे टूल की दीर्घकालिक उपयोग लागत और प्रबंधन लागत में काफी कमी आती है, और समग्र आर्थिक लाभ में वृद्धि होती है।
Dफेस मिलिंग प्रक्रिया के लाभ
उच्च मशीन आवश्यकताएँ
फेस मिलिंग, विशेष रूप से हेवी-ड्यूटी रफ मिलिंग के कारण, बड़ी मात्रा में सामग्री को हटाने के लिए एक साथ कई कटिंग दांतों को चलाना पड़ता है, जिससे एक विशाल कटिंग बल उत्पन्न होता है।
यदि अपर्याप्त शक्ति या खराब कठोरता वाली मशीन टूल पर शक्तिशाली फेस मिलिंग की जाती है, तो इससे कंपन, कटिंग टूल का असामान्य घिसाव और यहां तक कि मशीन टूल की सटीकता को नुकसान पहुंचने की बहुत अधिक संभावना होती है।
उच्च टूलींग लागत
कुशल फेस मिलिंग के लिए, उच्च गुणवत्ता वाले, बड़े व्यास वाले विशेष फेस मिलिंग कटर हेड और बड़ी संख्या में इंडेक्सेबल इंसर्ट की आवश्यकता होती है। इस प्रारंभिक उपकरण निवेश की राशि काफी अधिक होती है।
फेस मिलिंग मशीनों के लिए अक्सर उच्च शक्ति वाले, उच्च श्रेणी के सीएनसी मशीन टूल्स या मशीनिंग सेंटर्स की स्थापना की आवश्यकता होती है, और उपकरण खरीदने की लागत बहुत अधिक होती है।
समतल सतहों तक सीमित
फेस मिलिंग कटर का मुख्य लाभ यह है कि वे खुली और चौड़ी सतहों पर मशीनिंग कर सकते हैं। वे तेजी से सामग्री हटा सकते हैं और सतह को समतल रख सकते हैं। लेकिन जब पार्ट में जटिल वक्र, गहरे और संकरे खांचे या नुकीले आंतरिक कोने होते हैं, तो कटर की क्षमता सीमित हो जाती है। टूल आमतौर पर बड़ा होता है, इसलिए यह वर्कपीस से टकरा सकता है और रुकावट पैदा कर सकता है। इस वजह से, यह आवश्यक क्षेत्रों तक नहीं पहुंच पाता और सतह को प्रभावी ढंग से काट नहीं पाता।
पतली दीवार के विरूपण का जोखिम
पतली दीवारों वाले पुर्जों, पतले टुकड़ों या अपर्याप्त फिक्स्चर सपोर्ट वाले वर्कपीस की मशीनिंग करते समय, मजबूत रेडियल या अक्षीय कटिंग बल आसानी से वर्कपीस में प्रत्यास्थ विरूपण या यहां तक कि टूल डिफ्लेक्शन का कारण बन सकते हैं। इन समस्याओं के कारण सटीक आयामी परिशुद्धता और समतलता बनाए रखना मुश्किल हो जाता है। कई मामलों में, विरूपण को ठीक करने के लिए पुर्जे पर कई हल्के कट लगाने या विशेष मशीनिंग रणनीतियों की आवश्यकता होती है।
कंपन और खड़खड़ाहट की संभावना
चौड़ी सतहों की मिलिंग करते समय या लंबे ओवरहैंग वाले टूल होल्डर का उपयोग करते समय, टूल और वर्कपीस के बीच संपर्क अस्थिर हो सकता है। इस अस्थिरता के कारण समय-समय पर कंपन उत्पन्न होने की संभावना बढ़ जाती है। यह कंपन कटिंग की सुगमता, सतह की गुणवत्ता और टूल के जीवनकाल को प्रभावित करता है।
इस प्रकार का कंपन न केवल सतह की गुणवत्ता को गंभीर रूप से खराब करता है और कंपन के स्पष्ट निशान छोड़ता है, बल्कि उपकरण के घिसाव को भी तेज करता है और यहां तक कि चिपिंग का कारण भी बनता है, जिससे मशीनिंग की सटीकता और सुरक्षा के लिए खतरा पैदा होता है।
फेस मिलिंग बनाम पेरिफेरल मिलिंग: मुख्य अंतरों की व्याख्या
| तुलना का आयाम | फेस मिलिंग | परिधीय मिलिंग |
| मूल परिभाषा | यह कटर के मुख और परिधि का उपयोग करके उपकरण अक्ष के लंबवत सतह का निर्माण करता है। | यह टूल अक्ष के समानांतर सतहों, जैसे कि प्रोफाइल या किनारों की मशीनिंग के लिए परिधीय दांतों का उपयोग करता है। |
| टूल प्रकार | फेस मिल (डिस्क-प्रकार का कटर) जिसमें सतह और परिधि पर इंसर्ट लगे होते हैं। | एंड मिल, स्लैब मिल आदि, जिनमें काटने वाले किनारे मुख्य रूप से परिधि पर होते हैं। |
| सतही रूप से उत्पादित | समतल सतहें (क्षैतिज तल, सीढ़ियाँ आदि)। | ऊर्ध्वाधर दीवारें, खांचे, घुमावदार सतहें आदि। |
| प्राथमिक लक्ष्य | बड़ी, सपाट सतहों का कुशलतापूर्वक उत्पादन करें। | मशीन द्वारा निर्मित प्रोफाइल, खांचे या जटिल 3डी आकृतियाँ। |
| विशिष्ट आवेदन पत्र | मशीन टेबल, हाउसिंग फेस, मोल्ड पार्टिंग सरफेस आदि। | कीवे, गियर के दांत, पॉकेट, पार्ट कंटूर आदि। |
| काटने की बल विशेषता | अधिक अक्षीय बल, जो वर्कपीस को टेबल की ओर दबाता है, आमतौर पर अधिक स्थिर होता है। | उच्च त्रिज्या बल, उपकरण के विक्षेपण और कंपन की संभावना। |
| सतही गुणवत्ता | इससे आमतौर पर अधिक समतलता और चिकनी सतह प्राप्त होती है। | इससे औजारों के निशान या लहरें रह सकती हैं; बेहतर फिनिश के लिए बारीक समायोजन की आवश्यकता होती है। |

फेस मिलिंग में आने वाली आम समस्याएं और उन्हें हल करने के तरीके
सतह की गुणवत्ता खराब है
मशीन से तैयार की गई सतह पर नियमित कंपन रेखाएं दिखाई देती हैं; यह असामान्य रूप से खुरदरी होती है, इस पर खरोंचें या खुरदरापन होता है।
उपाय
- मजबूती बढ़ाएं: मोटे और मजबूत चाकू के हैंडल का चुनाव करें; वर्कपीस और फिक्स्चर की मजबूती सुनिश्चित करें।
- पैरामीटर समायोजित करें: अनुनाद आवृत्ति को तोड़ने के लिए काटने की गति, फ़ीड दर या कटाई की गहराई को बदलें; असममित काटने की चौड़ाई या परिवर्तनीय गति से काटने की विधि अपनाएं।
लघु उपकरण जीवन
ब्लेड बुरी तरह से घिसा हुआ, फटा हुआ या क्षतिग्रस्त है और अपनी अपेक्षित जीवनकाल सीमा से बहुत दूर है।
उपाय
- मापदंडों को अनुकूलित करें: वर्कपीस सामग्री और ब्लेड के अनुशंसित मान के आधार पर उपयुक्त रैखिक गति और फ़ीड दर का चयन करें। "कम गति वाली हल्की कटाई" के कारण होने वाले घर्षण से बचें।
- किनारों पर जमाव से निपटने के उपाय: काटने की गति बढ़ाएँ; सकारात्मक रेक कोण वाला तेज ब्लेड इस्तेमाल करें; शीतलक की चिकनाई बढ़ाएँ।
खराब समतलता
संसाधित सतह असमान है, जिसके बीच में एक गड्ढा है और किनारों पर उभार हैं, या कई औजारों के गुजरने के बीच स्पष्ट जोड़ दिखाई देते हैं।
उपाय
- विरूपण को कम करें: अधिक कठोरता वाले औजार और टूल होल्डर चुनें; मशीनिंग के दौरान वर्कपीस के विरूपण को रोकने के लिए क्लैम्पिंग योजना को अनुकूलित करें।
- मशीन टूल का अंशांकन करें: स्पिंडल की ऊर्ध्वाधरता का नियमित रूप से निरीक्षण करें और उसे समायोजित करें।
खुरदरापन और किनारों का छिलना
जब किसी उपकरण द्वारा वर्कपीस को काटा जाता है, तो उसके किनारे पर खुरदरेपन या सामग्री के छिलने की समस्या उत्पन्न होती है।
उपाय
- काटने की विधि बदलें: किनारे को काटने से पहले फीड दर को थोड़ा कम कर दें।
- काटने के औजारों को अनुकूलित करें: सकारात्मक रेक कोण वाले तेज ब्लेड का उपयोग करें; सुनिश्चित करें कि काटने का औजार हमेशा अच्छी स्थिति में हो और घिसे हुए ब्लेड का उपयोग करने से बचें।
- प्रक्रियाएं जोड़ें: समर्पित डिबरिंग प्रक्रियाओं की व्यवस्था करें।
Aफेस मिलिंग प्रक्रिया के अनुप्रयोग
सामान्य मशीनरी
फेस मिलिंग का सबसे व्यापक अनुप्रयोग बड़े पैमाने की मशीनरी में होता है। इसका उपयोग मुख्य रूप से विभिन्न प्रकार के मशीन टूल्स के बेड, वर्कटेबल और गाइड रेल इंस्टॉलेशन सतहों की मशीनिंग के लिए किया जाता है।
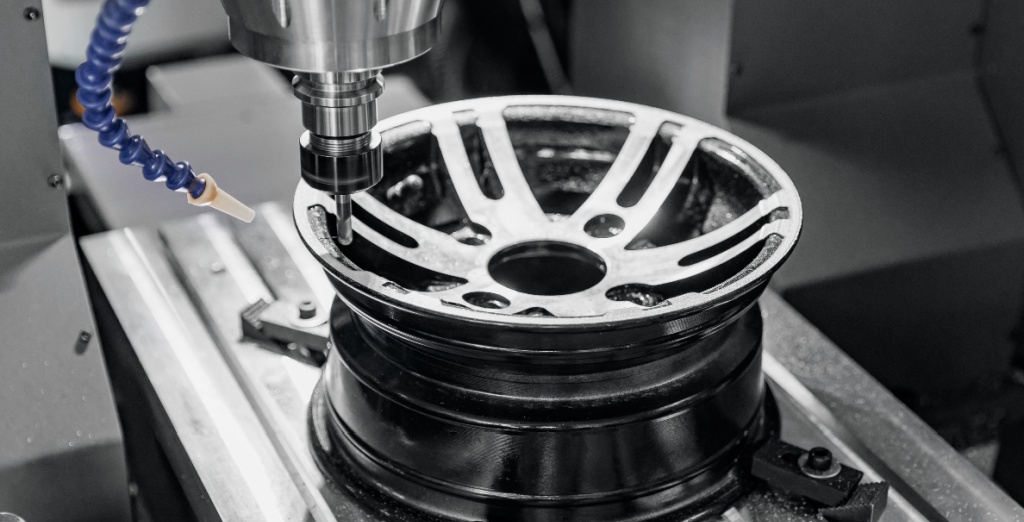
मोटर उद्योग
ऑटोमोटिव उद्योग में, फेस मिलिंग का उपयोग इंजन के सिलेंडर ब्लॉक और सिलेंडर हेड की मिलान सतहों, ट्रांसमिशन केस और चेसिस फ्रेम के इंस्टॉलेशन प्लेन की मशीनिंग के लिए किया जाता है।
रेल परिवहन में, महत्वपूर्ण भार वहन करने वाले भागों पर सटीक समतल सतह बनाने के लिए फेस मिलिंग का उपयोग किया जाता है। इनमें उच्च गति वाले लोकोमोटिव के बोगियां, इंजन के आधार और अन्य प्रमुख संरचनात्मक घटक शामिल हैं। यह प्रक्रिया कठिन परिचालन स्थितियों में स्थिरता, मजबूती और उचित संयोजन सुनिश्चित करने में सहायक होती है।
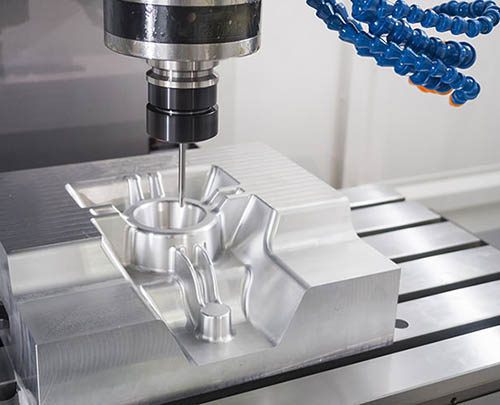
ढालना विनिर्माण उद्योग
मोल्ड निर्माण में फेस मिलिंग का बहुत महत्व है। फेस मिलिंग का उपयोग मोल्ड की विभाजन सतह को मशीनिंग करने के लिए किया जाता है। इस सतह की गुणवत्ता सीधे उत्पाद की सटीकता और मोल्ड के सेवा जीवन को निर्धारित करती है।
मोल्ड बेस और टेम्पलेट की संदर्भ सतहों की मशीनिंग के लिए भी फेस मिलिंग का उपयोग किया जाता है। सतह की फिनिश, समतलता और मशीनिंग दक्षता के लिए अत्यधिक उच्च आवश्यकताओं के कारण अक्सर उच्च गति वाली हार्ड मिलिंग तकनीक को अपनाया जाता है।
एयरोस्पेस
अंतरिक्ष उद्योग में, विंग रिब्स, बल्कहेड्स और स्किन पैनल्स की मिलान सतहों की मशीनिंग के लिए फेस मिलिंग का उपयोग किया जाता है। इसका प्रयोग इंजन माउंटिंग बेस और अंतरिक्ष यान के संरचनात्मक भागों की सटीक इंटरफ़ेस सतहों पर भी किया जाता है। इन सतहों को उच्च स्तर की सटीकता की आवश्यकताओं को पूरा करना होता है, इसलिए यह प्रक्रिया अंतरिक्ष उत्पादन में एक महत्वपूर्ण चरण है।
NOBLE को क्यों चुनें? चेहरा पिसाई मशीनिंग आपूर्तिकर्ता
नोबल में फेस मिलिंग प्रक्रिया को धातु और प्लास्टिक दोनों प्रकार के पुर्जों के लिए उच्च परिशुद्धता और उच्च दक्षता वाली सतह मशीनिंग प्रदान करने के लिए डिज़ाइन किया गया है। हम उन्नत सीएनसी मिलिंग मशीनों का उपयोग करते हैं, जो कठोर स्पिंडल और उच्च गुणवत्ता वाली इंडेक्सेबल फेस मिलिंग मशीनों से सुसज्जित हैं, जो उत्कृष्ट दोहराव के साथ सपाट, चिकनी और एकसमान आकार की सतहें तैयार कर सकती हैं।
नोबल प्रत्येक परियोजना की सामग्री और सहनशीलता संबंधी आवश्यकताओं के आधार पर सबसे उपयुक्त कटर व्यास, इंसर्ट ज्यामिति, कटिंग पैरामीटर और टूलिंग रणनीति का चयन करता है।
अपनी मजबूत क्षमताओं, स्थिर मशीनिंग तकनीकों और सख्त गुणवत्ता निरीक्षण के साथ, नोबल छोटे और बड़े दोनों तरह के उत्पादन ऑर्डर को संभाल सकता है, साथ ही सभी भागों की सतह की गुणवत्ता में एकरूपता सुनिश्चित कर सकता है।
अक्सर पूछे जाने वाले प्रश्न
फेस मिलिंग द्वारा किन सामग्रियों की मशीनिंग की जा सकती है?
फेस मिलिंग द्वारा एल्युमीनियम, स्टेनलेस स्टील, कार्बन स्टील, पीतल, तांबा, टाइटेनियम और इंजीनियरिंग प्लास्टिक सहित कई सामग्रियों की मशीनिंग की जा सकती है। प्रत्येक सामग्री की कठोरता और मशीनिंग क्षमता के आधार पर उपयुक्त उपकरण का चयन और कटिंग पैरामीटर समायोजित किए जाते हैं।
फेस मिलिंग और एंड मिलिंग में क्या अंतर है?
फेस मिलिंग में चौड़ी और सपाट सतहों को काटने के लिए बड़े व्यास वाले कटर का उपयोग किया जाता है। इसका मुख्य उद्देश्य अच्छी समतलता और उच्च दक्षता प्राप्त करना है। दूसरी ओर, एंड मिलिंग में छोटे औजारों का उपयोग करके पॉकेट, स्लॉट और अधिक जटिल आकृतियाँ काटी जाती हैं। इसका उपयोग मुख्य रूप से वर्कपीस पर बारीक कंटूरिंग और सटीक आकृतियाँ बनाने के लिए किया जाता है।
फेस मिलिंग प्रक्रिया की गुणवत्ता को कौन से कारक प्रभावित करते हैं?
टूल की ज्यामिति, स्पिंडल की गति, फीड दर, कटाई की गहराई, मशीन की कठोरता, शीतलक का उपयोग और वर्कपीस क्लैम्पिंग स्थिरता।
फेस मिलिंग के सामान्य अनुप्रयोग क्या हैं?
फेस मिलिंग का व्यापक रूप से ऑटोमोटिव, एयरोस्पेस, मशीनरी, मोल्ड निर्माण और सटीक घटकों में उपयोग किया जाता है।
फेस मिलिंग में अच्छी सतह फिनिश कैसे प्राप्त करें?
चिकनी सतह प्राप्त करने के लिए, तेज कटिंग इंसर्ट का उपयोग करना महत्वपूर्ण है। फीड दर सही ढंग से निर्धारित की जानी चाहिए और मशीनिंग के दौरान कटर स्थिर रहना चाहिए। सही टूल पाथ का चयन भी परिणाम को बेहतर बनाने में सहायक होता है। सर्वोत्तम सतह गुणवत्ता के लिए, कम फीड दर और कम गहराई वाले कट के साथ एक अलग फिनिशिंग पास करने की सलाह दी जाती है।







