
क्या हैं सीएनसी टर्निंग भाग?
सीएनसी टर्निंग एक मशीनिंग प्रक्रिया है जिसमें एक घूर्णनशील वर्कपीस को काटने वाले औजार का उपयोग करके आकार दिया जाता है। वर्कपीस स्पिंडल पर घूमता है, जबकि काटने वाला औजार वर्कपीस की सतह पर चलते हुए सामग्री को हटाता है। सीएनसी टर्निंग की इस काटने की प्रक्रिया से शाफ्ट, पिन और रॉड जैसे बेलनाकार पुर्जे बनाए जा सकते हैं।
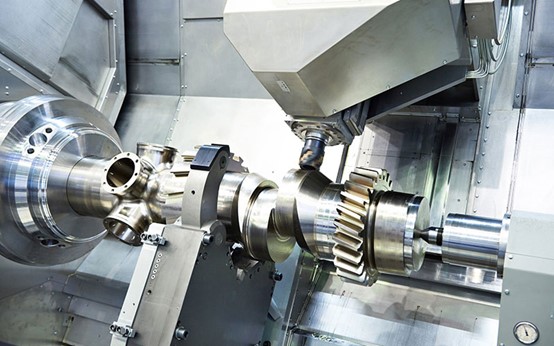
सीएनसी का सिद्धांत Tकलश प्रक्रिया
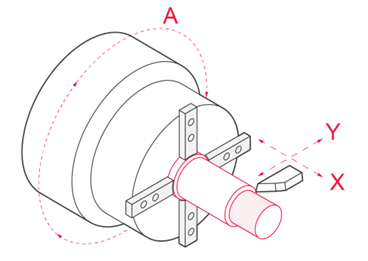
सीएनसी टर्निंग में एक वर्कपीस को स्पिंडल पर घुमाया जाता है। मुख्य शाफ्ट पर सामग्री स्थिर रहती है और वह तेज गति से घूमती है। इस घुमाव के कारण कटिंग टूल सतह से सामग्री को समान रूप से हटाता है।
काटने का औजार सटीक दिशाओं में वर्कपीस पर चलता है। यह घूर्णन अक्ष के समानांतर या लंबवत चल सकता है। औजार के चलने के पथ में बदलाव करके सिलेंडर, शंकु या धागे जैसी विभिन्न आकृतियाँ बनाई जा सकती हैं।
सीएनसी टर्निंग प्रक्रिया एक कंप्यूटर प्रोग्राम द्वारा नियंत्रित होती है। कंप्यूटर प्रोग्राम कटिंग टूल की गति, वर्कपीस की घूर्णन गति और कटिंग की गहराई को नियंत्रित करके प्रसंस्करण की उच्च परिशुद्धता और दोहराव सुनिश्चित करते हैं।
सीएनसी टर्निंग से चिकनी सतहें बनाई जा सकती हैं और सहनशीलता को सख्ती से नियंत्रित किया जा सकता है, और यह सरल और जटिल दोनों प्रकार के बेलनाकार भागों के लिए उपयुक्त है।
सीएनसी टर्निंग सेंटर क्या है?
सीएनसी टर्निंग सेंटर एक उन्नत प्रकार की सीएनसी खराद मशीन है जिसे सटीक बेलनाकार पुर्जों के उत्पादन के लिए डिज़ाइन किया गया है। पारंपरिक खराद मशीनों के विपरीत, टर्निंग सेंटर कंप्यूटर न्यूमेरिकल कंट्रोल सिस्टम से लैस होते हैं जो मशीनिंग प्रक्रिया को स्वचालित बनाते हैं। ये एक ही सेटअप में टर्निंग, फेसिंग, ड्रिलिंग, थ्रेडिंग और यहां तक कि मिलिंग जैसे कई ऑपरेशन कर सकते हैं। इससे दक्षता बढ़ती है, उत्पादन समय कम होता है और उच्च सटीकता सुनिश्चित होती है। सीएनसी टर्निंग सेंटर का व्यापक रूप से ऑटोमोटिव, एयरोस्पेस, चिकित्सा उपकरण और इलेक्ट्रॉनिक्स जैसे उद्योगों में उपयोग किया जाता है, जहां निरंतर गुणवत्ता और सटीक टॉलरेंस आवश्यक हैं।
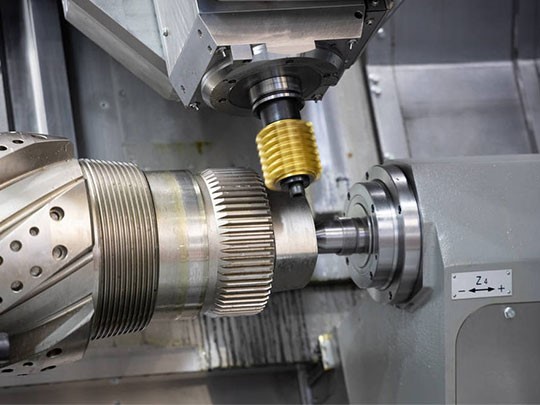
प्रेसिजन सीएनसी टर्निंग कैसे काम करती है?
सामग्री तैयार करना
सीएनसी टर्निंग का पहला चरण कच्चे माल की तैयारी है। वर्कपीस, जो आमतौर पर एक धातु की छड़ या बार होती है, को आवश्यक लंबाई में काटा जाता है। मशीनिंग को प्रभावित करने वाली गंदगी, तेल या जंग को हटाने के लिए सामग्री को साफ करना भी आवश्यक है।
सामग्री की जांच यह सुनिश्चित करने के लिए की जाती है कि वह सटीक मशीनिंग के लिए उपयुक्त है। उपयुक्त सामग्री यह सुनिश्चित कर सकती है कि वर्कपीस स्पिंडल पर मजबूती से टिका रहे।
वर्कपीस माउंटिंग
तैयारी के बाद, वर्कपीस को मशीन स्पिंडल पर लगाया जाता है। घूर्णन के दौरान किसी भी प्रकार की हलचल को रोकने के लिए इसे चक या कॉलेट का उपयोग करके मजबूती से जकड़ा जाता है। वर्कपीस की धुरी मशीन के स्पिंडल से मेल खाती है या नहीं, यह सुनिश्चित करने के लिए उचित संरेखण की जाँच की जाती है।
कटिंग टूल को स्थापित करने का चरण अत्यंत महत्वपूर्ण है, क्योंकि कोई भी गलती असमान कटिंग, खराब सतह फिनिश या निर्धारित सीमा से अधिक होने का कारण बन सकती है।
उपकरण चयन और सेटअप
सामग्री और पार्ट के आकार के आधार पर कटिंग टूल का चयन करें, फिर टूल को टूल रेस्ट पर स्थापित करें और उसकी स्थिति को सावधानीपूर्वक समायोजित करें। सामग्री और डिज़ाइन की आवश्यकताओं के अनुसार कटिंग स्पीड, फीड रेट और कटिंग डेप्थ सेट करें।
यंत्र रीति
सीएनसी टर्निंग प्रक्रिया प्रोग्राम किए गए टूल की गति से शुरू होती है। वर्कपीस की सतह पर कटिंग टूल की गति के माध्यम से वर्कपीस को आकार दिया जाता है। रफ कट से अधिकांश सामग्री हटा दी जाती है, जिसके बाद सटीक आयाम और सतह की गुणवत्ता प्राप्त करने के लिए फिनिशिंग कट किए जाते हैं।
डिजाइन के आधार पर, मशीनिंग प्रक्रिया में टर्निंग, थ्रेडिंग, स्लॉटिंग या शार्पनिंग शामिल हो सकती है।
निरीक्षण और परिष्करण
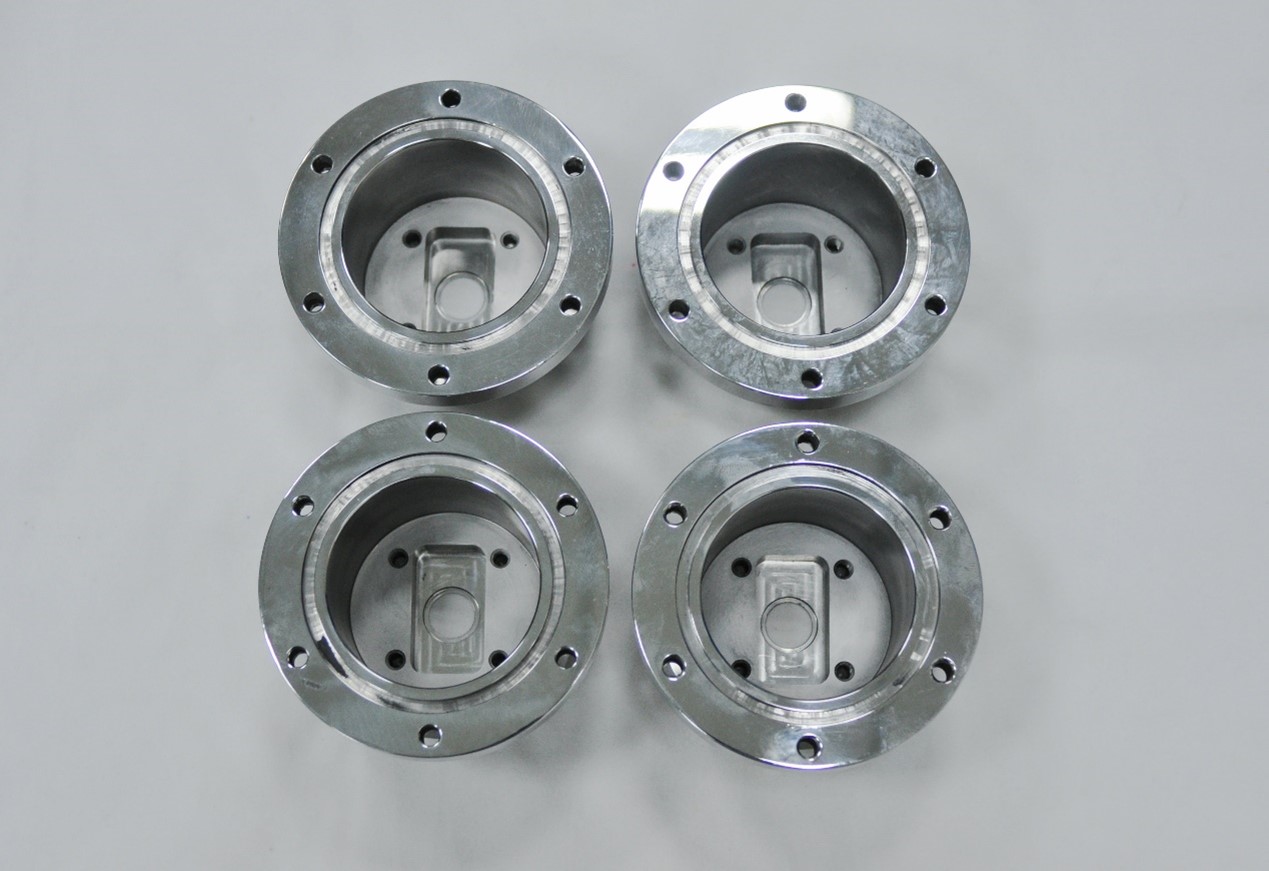
मशीनिंग के बाद, पुर्जों को स्पिंडल से हटाकर साफ किया जाता है, और फिर उनके आयाम, सहनशीलता और सतह की गुणवत्ता की जाँच की जाती है। समायोजन या द्वितीयक प्रक्रियाओं की आवश्यकता ग्राहक की आवश्यकताओं पर निर्भर करती है।
मशीनिंग के बाद, पुर्जों का निरीक्षण यह सुनिश्चित करने के लिए किया जाता है कि वे डिज़ाइन विनिर्देशों के अनुरूप हों। यह चरण इच्छित उपयोग में सीएनसी-टर्न किए गए पुर्जे की विश्वसनीयता और गुणवत्ता की गारंटी देता है।
सीएनसी टर्निंग प्रक्रिया में मुख्य पैरामीटर क्या हैं?
सीएनसी टर्निंग में, कई प्रमुख पैरामीटर प्रक्रिया की गुणवत्ता, दक्षता और परिणामों को प्रभावित करते हैं।
सीएनसी टर्निंग प्रक्रिया के प्रमुख पैरामीटर
- काटने की गति:कटिंग स्पीड वह गति है जिस पर वर्कपीस की सतह कटिंग टूल के विरुद्ध चलती है। स्पिंडल स्पीड और वर्कपीस का व्यास कटिंग स्पीड को प्रभावित करते हैं।
- फीड दर: फीड रेट वह दूरी है जो कटिंग टूल एक चक्कर में वर्कपीस पर तय करता है। यह सतह की गुणवत्ता और मशीनिंग समय को प्रभावित करता है। उच्च फीड रेट से अधिक सामग्री तेजी से हटाई जा सकती है। कम फीड रेट से बेहतर फिनिश मिलती है।
- कटौती की गहराई: कटाई की गहराई वह मोटाई है जो उपकरण के एक बार चलने पर हटाई जाती है। कटाई की गहराई जितनी अधिक होगी, मशीनिंग उतनी ही तेज़ होगी, लेकिन इससे उपकरण का घिसाव और कंपन बढ़ जाएगा।
- स्पिंडल स्पीड: स्पिंडल की गति वह दर है जिस पर स्पिंडल वर्कपीस को घुमाता है। सही गति सामग्री और उपयोग किए गए उपकरण के प्रकार पर निर्भर करती है।
- उपकरण ज्यामिति: टूल की ज्यामिति में उसके कोण, किनारे और आकार शामिल होते हैं। सही ज्यामिति काटने के बल को नियंत्रित करती है, घिसाव को कम करती है और सटीकता बढ़ाती है। सही टूल डिज़ाइन का चयन सामग्री और पार्ट की आवश्यकताओं के आधार पर किया जाता है।

Sसीएनसी टर्निंग पार्ट्स की सतह परिष्करण
CNC टर्निंग प्रक्रिया में ब्लॉक की सतह को वांछित आकार देने के लिए हटाते समय औजारों के निशान स्पष्ट रूप से दिखाई देते हैं। कृपया अपने कस्टम पार्ट के लिए उपयुक्त सतह फिनिश का चयन करें। NOBLE आपके पार्ट की कार्यक्षमता और सौंदर्य दोनों को बढ़ाने के लिए कई प्रकार की सामान्य सतह फिनिश प्रदान करता है।
1. एनोडाइजिंग
यह एक इलेक्ट्रोलाइटिक प्रक्रिया है जो मुख्य रूप से एल्यूमीनियम के पुर्जों के लिए होती है, जिससे जंग प्रतिरोधकता बढ़ती है, सतह की कठोरता में सुधार होता है और रंगाई संभव हो पाती है।
एनोडाइजिंग एक टिकाऊ, हल्का सुरक्षात्मक पदार्थ है; यह पारदर्शी, काला, लाल, नीला और अन्य रंगों में उपलब्ध है।
2. पाउडर कोटिंग
सूखे पाउडर को इलेक्ट्रोस्टैटिक विधि से पार्ट पर स्प्रे किया जाता है, फिर उसे गर्मी में सुखाकर एक टिकाऊ, सुरक्षात्मक परत बनाई जाती है।
3. विद्युत
विद्युत रासायनिक प्रक्रिया का उपयोग करके पुर्जे की सतह पर धात्विक परत (निकल, क्रोम, जस्ता, सोना, आदि) चढ़ाई जाती है।
4। चमकाने
सतह को चिकना करने और परावर्तनशीलता को बेहतर बनाने के लिए यांत्रिक या रासायनिक विधियों का उपयोग किया जाता है।
5. ब्रश करना
एक रेखीय अपघर्षक परिष्करण तकनीक जो सतह पर महीन, एकसमान बनावट वाली रेखाएं बनाती है।
ब्रश करने से सैटिन या मैट लुक मिल सकता है, खरोंचें छिप सकती हैं और सजावटी रूप में निखार आ सकता है।
सीएनसी टर्निंग की विशेषताओं का सारांश प्रस्तुत कीजिए।
| सतह खत्म | विशेषताएं | विकल्प |
| anodizing | एनोडाइजिंग से संक्षारण प्रतिरोध में सुधार होता है, घिसाव प्रतिरोध और कठोरता बढ़ती है, और धातु की सतह सुरक्षित रहती है। इसका व्यापक उपयोग यांत्रिक पुर्जों, विमानों, ऑटोमोबाइल पुर्जों, सटीक उपकरणों आदि में किया जाता है। | सामग्री: एल्युमीनियम
रंग: पारदर्शी, काला, धूसर, लाल, नीला, सुनहरा।
बनावट: चिकनी, मैट फिनिश |
| रेत ब्लास्टिंग | सैंडब्लास्टिंग से मैट टेक्सचर वाली चिकनी सतह प्राप्त होती है। इसका उपयोग मुख्य रूप से दृश्य अनुप्रयोगों के लिए किया जाता है और इसके बाद अन्य सतह उपचार भी किए जा सकते हैं। | सामग्री: एबीएस, एल्युमिनियम, पीतल
रंग: उपलब्ध नहीं
बनावट: मैट |
| पाउडर कोटिंग | पाउडर कोटिंग एक प्रकार की कोटिंग है जिसे बहने वाले सूखे पाउडर के रूप में लगाया जाता है। पारंपरिक तरल पेंट के विपरीत, जिसे वाष्पीकरणशील विलायक के माध्यम से लगाया जाता है, पाउडर कोटिंग आमतौर पर इलेक्ट्रोस्टैटिक रूप से लगाई जाती है और फिर गर्मी या पराबैंगनी प्रकाश से ठीक की जाती है। | सामग्री: एल्युमीनियम, स्टेनलेस स्टील, स्टील
रंग: काला, कोई भी RAL कोड या पैनटोन नंबर
बनावट: चमकदार या अर्ध-चमकदार |
| विद्युत | इलेक्ट्रोप्लेटिंग कार्यात्मक, सजावटी या जंग से संबंधित हो सकती है। ऑटोमोटिव क्षेत्र सहित कई उद्योग इस प्रक्रिया का उपयोग करते हैं, जिसमें स्टील ऑटोमोबाइल भागों की क्रोम-प्लेटिंग आम है। | सामग्री: एल्युमीनियम, स्टील, स्टेनलेस स्टील
रंग: उपलब्ध नहीं
बनावट: चिकनी, चमकदार फिनिश |
| चमकाने | पॉलिशिंग एक ऐसी प्रक्रिया है जिसके द्वारा किसी वस्तु को भौतिक रूप से रगड़कर या रासायनिक क्रिया द्वारा चिकनी और चमकदार सतह बनाई जाती है। इस प्रक्रिया से ऐसी सतह बनती है जिसमें प्रकाशीय परावर्तन काफी अधिक होता है, लेकिन कुछ पदार्थों में यह विसरित परावर्तन को कम करने में सक्षम होती है। | सामग्री: एल्युमिनियम, पीतल, स्टेनलेस स्टील, स्टील
रंग: उपलब्ध नहीं
बनावट: चमकदार |
| ब्रश करना | ब्रशिंग एक सतह उपचार प्रक्रिया है जिसमें अपघर्षक बेल्ट का उपयोग किसी सामग्री की सतह पर निशान बनाने के लिए किया जाता है, आमतौर पर सौंदर्य प्रयोजनों के लिए। | सामग्री: एबीएस, एल्युमीनियम, पीतल, स्टेनलेस स्टील, स्टील
रंग: उपलब्ध नहीं
बनावट: साटन |
Aसीएनसी के लाभ Tकलश प्रक्रिया
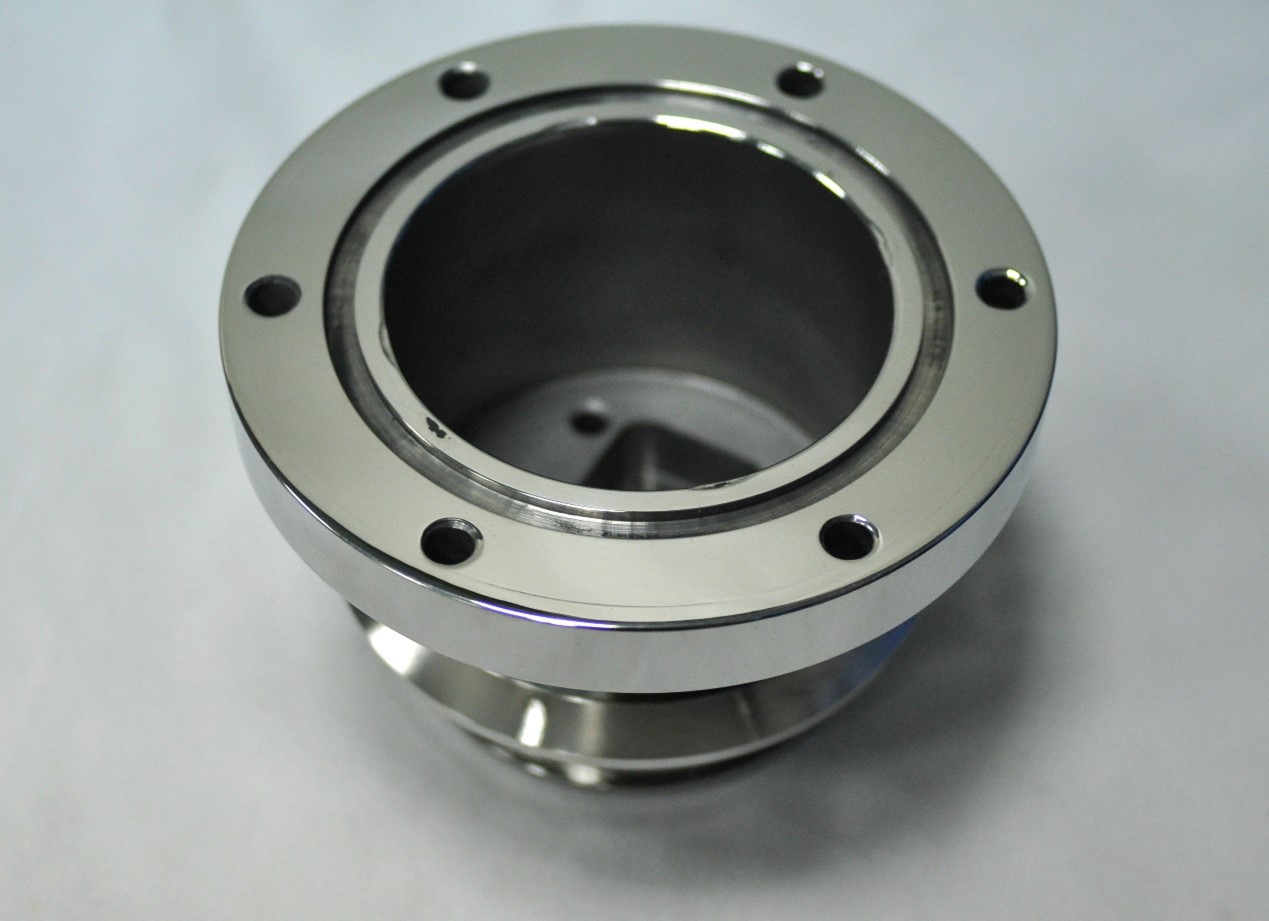
सटीक फिनिश
सीएनसी टर्निंग प्रक्रिया, अपनी डिजिटल नियंत्रण विशेषताओं के कारण, अति-सटीक मशीनिंग प्राप्त कर सकती है; पारंपरिक मशीनिंग सटीकता को ± 0.01 मिमी की सीमा में स्थिर रूप से नियंत्रित किया जाता है, उच्च-स्तरीय मॉडल ± 0.005 मिमी की सटीकता स्तर तक भी पहुंच सकते हैं।
स्थिर संगति
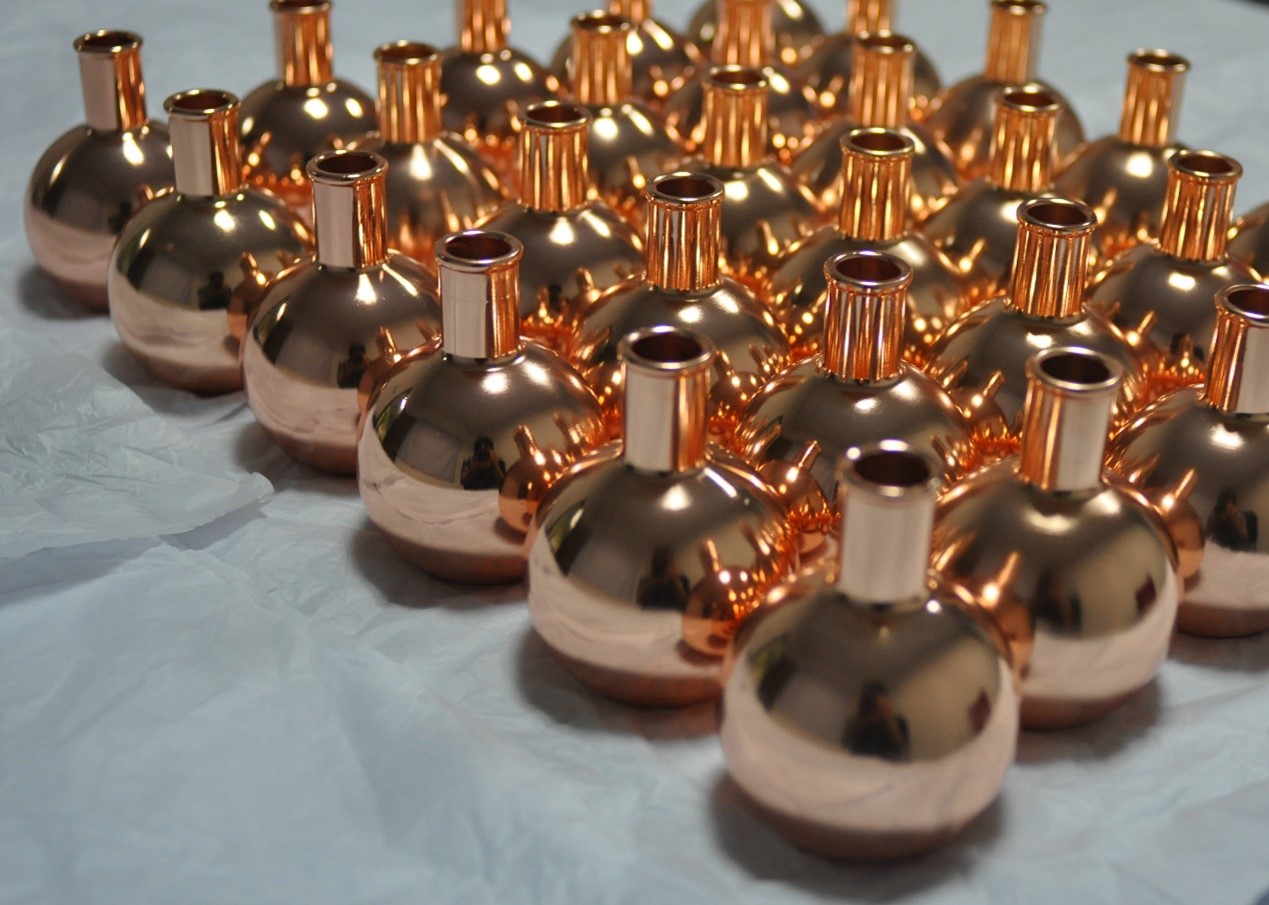
प्रत्येक सीएनसी टर्निंग प्रक्रिया एक समान प्रक्रिया का पालन करती है, जिससे दोहराव सुनिश्चित होता है। बड़ी मात्रा में उत्पादन होने पर भी, पुर्जों की परिशुद्धता और सतह की चमक एक जैसी बनी रहती है। सीएनसी टर्निंग प्रक्रिया की स्थिरता इसे उच्च मानकों वाले उद्योगों के लिए विश्वसनीय बनाती है।
स्वचालित दक्षता
यह प्रक्रिया पूरी तरह से स्वचालित है और कंप्यूटर प्रोग्राम द्वारा नियंत्रित होती है। एक बार घुमाने की प्रक्रिया को प्रोग्राम कर दिया जाए, तो मशीन न्यूनतम मानवीय हस्तक्षेप के साथ चल सकती है। इससे श्रम की आवश्यकता कम होती है, त्रुटियां घटती हैं और छोटे और बड़े पैमाने के उत्पादन दोनों में उत्पादकता बढ़ती है।
सामग्री विविधता
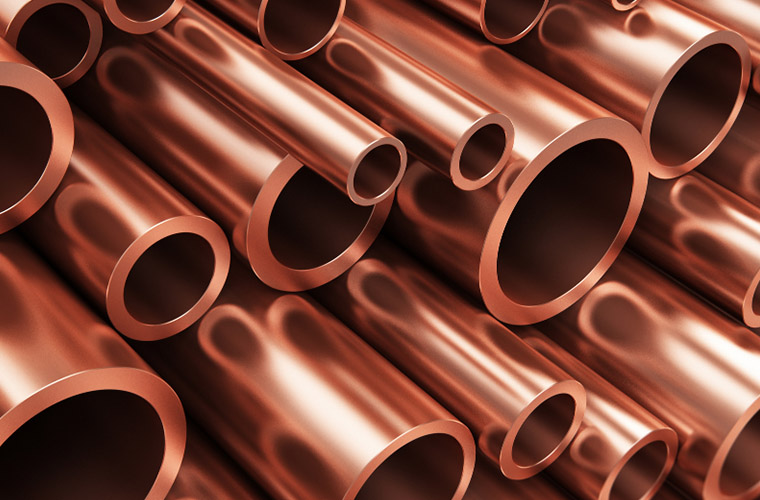
सीएनसी टर्निंग तकनीक लगभग सभी इंजीनियरिंग सामग्रियों की मशीनिंग कर सकती है:
मेटल्स
- एल्युमीनियम
- स्टेनलेस स्टील
- कार्बन स्टील
- मिश्र इस्पात
- पीतल
- तांबा
- टाइटेनियम
- मैग्नीशियम
- जस्ता
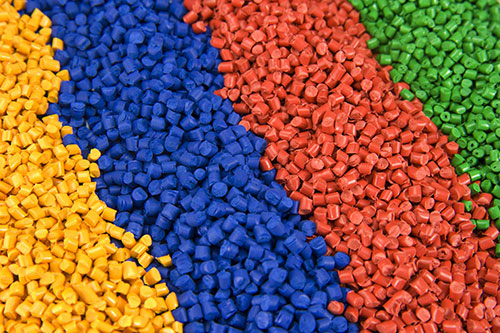
प्लास्टिक
- ABS
- पोम
- नायलॉन (PA)
- पॉली कार्बोनेट (पीसी)
- पॉलीइथिलीन (पीई)
- पॉलीप्रोपाइलीन (पीपी)
- PTFE (टेफ्लॉन)
- पीवीसी
- एक्रिलिक (पीएमएमए)
विभिन्न सामग्रियों की मशीनिंग करने की क्षमता निर्माताओं को ऑटोमोटिव से लेकर एयरोस्पेस और मेडिकल तक कई उद्योगों के लिए पुर्जे बनाने की सुविधा देती है। वे मूल प्रक्रियाओं को बदले बिना ऐसा कर सकते हैं।
जटिल संरचना
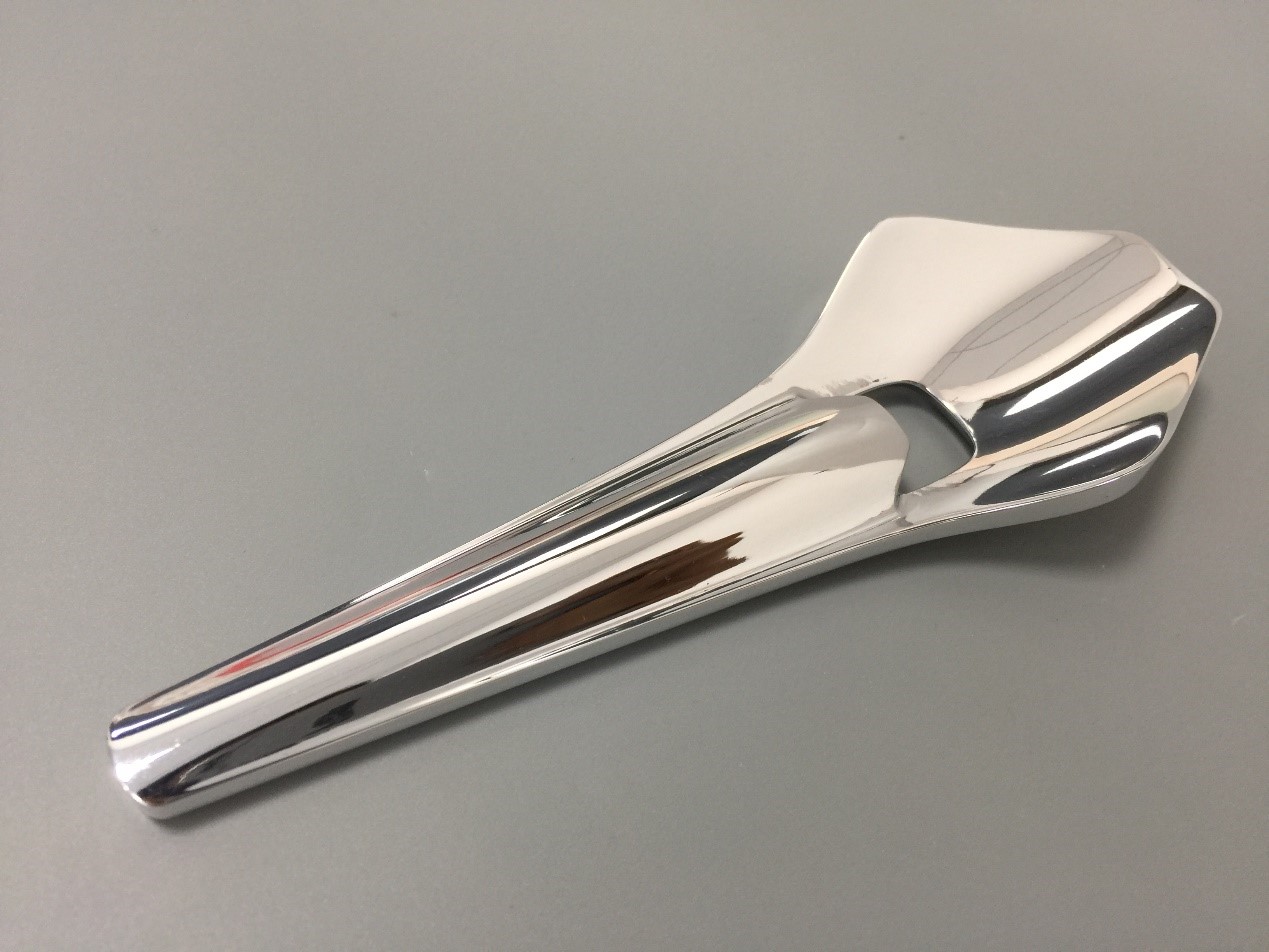
सीएनसी टर्निंग से न केवल सरल बेलनाकार आकृतियाँ बनाई जा सकती हैं, बल्कि अधिक जटिल आकृतियाँ भी बनाई जा सकती हैं। यह थ्रेड, टेपर, ग्रूव और बारीक विवरण वाले जटिल कंटूर जैसी विभिन्न जटिल ज्यामितीय आकृतियों का कुशलतापूर्वक और सटीकता से निर्माण भी कर सकती है।
यह मशीनिंग विधि उत्पाद डिजाइन में अधिक स्वतंत्रता प्रदान करती है। इससे अधिक नवीन संरचनाएं और कार्यक्षमताएं संभव हो पाती हैं। साथ ही, यह आधुनिक इंजीनियरिंग की उच्च तकनीकी मांगों और जटिल अनुप्रयोगों को भी पूरा करती है।
स्मार्ट लचीलापन
सीएनसी टर्निंग से डिज़ाइन और सेटअप में त्वरित बदलाव संभव होते हैं। यह सरल प्रोग्राम परिवर्तनों, कटिंग तैयारी के समय को कम करने और विलंब को घटाने के साथ विभिन्न भागों की मशीनिंग में तेज़ी से स्विच कर सकता है।
दिसासीएनसी के लाभ Tकलश प्रक्रिया
उच्च प्रारंभिक लागत
सीएनसी टर्निंग मशीनें खरीदना और स्थापित करना महंगा होता है। इस निवेश में न केवल मशीनों की लागत शामिल होती है, बल्कि सॉफ्टवेयर और कुशल ऑपरेटरों के प्रशिक्षण या नियुक्ति की लागत भी शामिल होती है।
प्रोग्रामिंग आवश्यकता
सीएनसी टर्निंग में उपकरण के संचालन को नियंत्रित करने के लिए सटीक प्रोग्रामिंग पर अत्यधिक निर्भरता होती है। प्रोग्रामिंग प्रक्रिया के दौरान होने वाली कोई भी त्रुटि सीधे तौर पर पुर्जों में मशीनिंग दोष उत्पन्न कर सकती है या उपकरण की विफलता का कारण भी बन सकती है।
सीमित आकार
सीएनसी टर्निंग मुख्य रूप से बेलनाकार या गोल भागों के लिए उपयुक्त है। जटिल आंतरिक गुहाओं, गहरे अवतल आकृतियों या असममित, अनियमित ज्यामितीय आकृतियों वाले वर्कपीस के लिए, इस तकनीक की प्रसंस्करण क्षमता अक्सर सीमित होती है।
उच्च मात्रा के लिए धीमी गति
बहुत बड़े पैमाने पर उत्पादन के लिए, सीएनसी टर्निंग, डाई कास्टिंग या इंजेक्शन मोल्डिंग जैसी प्रक्रियाओं की तुलना में धीमी और अधिक महंगी हो सकती है।
सीएनसी टर्निंग प्रक्रिया में आम समस्याएं क्या हैं?
औजार का क्षरण
लगातार मशीनिंग के दौरान, विशेषकर कठोर पदार्थों पर काम करते समय, कटिंग टूल्स धीरे-धीरे घिस जाते हैं और यह घिसावट अधिक गंभीर होती है। इस प्रकार की घिसावट से वर्कपीस की सतह की खुरदरापन बढ़ जाती है, प्रोसेसिंग की सटीकता कम हो जाती है और आकार में विचलन आ जाता है। कटिंग टूल्स की नियमित जांच करना और घिसे हुए टूल्स को बदलना अत्यंत आवश्यक है।
आयामी अशुद्धि
संख्यात्मक नियंत्रण मशीनिंग प्रक्रिया के दौरान, प्रोग्रामिंग में विचलन, उपकरण अंशांकन त्रुटियाँ या उपकरण मापदंडों की गलत सेटिंग्स के कारण पुर्जे के आयाम डिज़ाइन सहनशीलता से अधिक हो सकते हैं। यहां तक कि छोटी माप त्रुटियाँ भी घटकों में दोष उत्पन्न कर सकती हैं।
सतह परिष्करण संबंधी मुद्दे
किसी पार्ट की सतह की गुणवत्ता कटिंग स्पीड, फीड रेट या टूल ज्योमेट्री से प्रभावित होती है। सिस्टम को ऑप्टिमाइज़ करके और इन पैरामीटर्स को ध्यानपूर्वक समायोजित करके, सतह की फिनिश और समग्र उत्पाद की गुणवत्ता में सुधार किया जा सकता है।
सीएनसी टर्निंग बनाम. सीएनसी मिलिंग तुलना
सहिष्णुता
| प्रक्रिया | विशिष्ट सहनशीलता |
| सीएनसी टर्निंग | सामान्य पुर्जों के लिए ±0.005 मिमी से ±0.02 मिमी तक; उच्च परिशुद्धता वाले पुर्जों के लिए ±0.001 मिमी से ±0.01 मिमी तक। |
| सीएनसी मिलिंग | सामान्य पुर्जों के लिए ±0.01 मिमी से ±0.05 मिमी तक; उच्च परिशुद्धता वाले पुर्जों के लिए ±0.002 मिमी से ±0.02 मिमी तक। |
वर्कपीस मूवमेंट
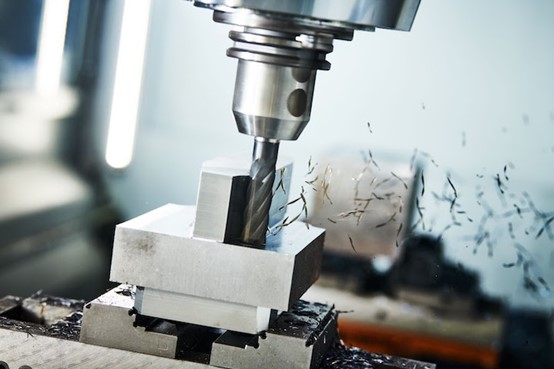
सीएनसी टर्निंग और सीएनसी मिलिंग के बीच मुख्य अंतर वर्कपीस की गति में निहित है।
सीएनसी टर्निंग में, वर्कपीस घूमता है जबकि कटिंग टूल लगभग स्थिर रहता है।
सीएनसी मिलिंग में, वर्कपीस स्थिर रहता है, और काटने का उपकरण सामग्री को काटने के लिए विभिन्न दिशाओं में चलता है।
आकार क्षमता
सीएनसी टर्निंग और सीएनसी मिलिंग की लचीलता में काफी भिन्नता होती है, खासकर पार्ट की ज्यामिति के संदर्भ में।
सीएनसी टर्निंग शाफ्ट, पिन और रॉड जैसे बेलनाकार या गोल भागों के लिए सबसे उपयुक्त है, क्योंकि उपकरण द्वारा कटाई करते समय वर्कपीस घूमता है।
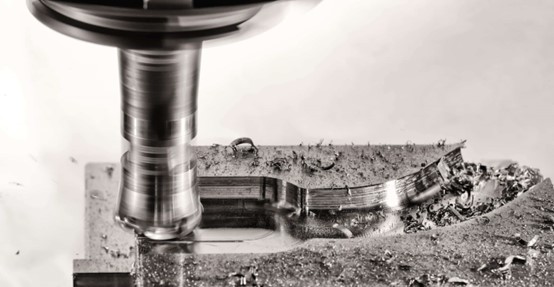
जटिल और अनियमित आकृतियों, सपाट सतहों, स्लॉट और कैविटी के लिए सीएनसी मिलिंग अधिक बहुमुखी है, क्योंकि उपकरण घूमता है और स्थिर वर्कपीस पर चलता है।
अनुप्रयोगों
सीएनसी टर्निंग और सीएनसी मिलिंग को उनकी मशीनिंग क्षमताओं के आधार पर अलग-अलग तरीकों से लागू किया जाता है।
सीएनसी टर्निंग का उपयोग आमतौर पर बोल्ट, नट, शाफ्ट और बुशिंग जैसे घूर्णी भागों के उत्पादन के लिए किया जाता है, जो इसे ऑटोमोटिव, एयरोस्पेस और मशीनरी जैसे उद्योगों के लिए आदर्श बनाता है।
इसके विपरीत, सीएनसी मिलिंग का व्यापक रूप से उपयोग सपाट सतहों, स्लॉट, छेद और जटिल 2डी आकृतियों वाले जटिल घटकों को बनाने के लिए किया जाता है, जिनकी अक्सर मोल्ड बनाने, इलेक्ट्रॉनिक्स, चिकित्सा उपकरणों और सटीक इंजीनियरिंग में आवश्यकता होती है।
| मद | सीएनसी मोड़ | सीएनसी मिलिंग |
| मशीनिंग विधि | वर्कपीस का घूर्णन, टूल की गति | उपकरण का घूर्णन, वर्कपीस स्थिर या गतिशील |
| लागू भागों | गोल, शाफ्ट के हिस्से | समतल सतहें, जटिल ज्यामितियाँ |
| उपकरण का प्रकार | सिंगल-पॉइंट टर्निंग, बोरिंग, थ्रेडिंग टूल्स आदि। | एंड मिल, बॉल एंड मिल, सॉ ब्लेड मिल आदि। |
| मशीनिंग विशेषताएँ | सममितीय पिंडों की कुशल मशीनिंग | जटिल आकृतियों और गुहाओं के लिए उपयुक्त |
सीएनसी टर्निंग पार्ट्स के प्रमुख अनुप्रयोग
मोटर वाहन उद्योग
इंजन शाफ्ट, गियर पार्ट्स, बुशिंग और फास्टनर बनाने में सीएनसी टर्निंग का व्यापक रूप से उपयोग किया जाता है। वाहनों में उचित फिटिंग और विश्वसनीय प्रदर्शन सुनिश्चित करने के लिए ऑटोमोटिव पार्ट्स को उच्च परिशुद्धता और चिकनी सतहों की आवश्यकता होती है।
एयरोस्पेस उद्योग
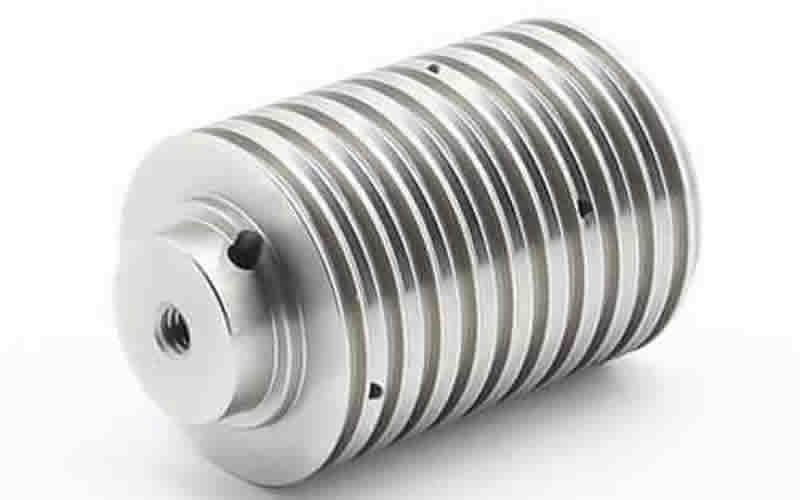
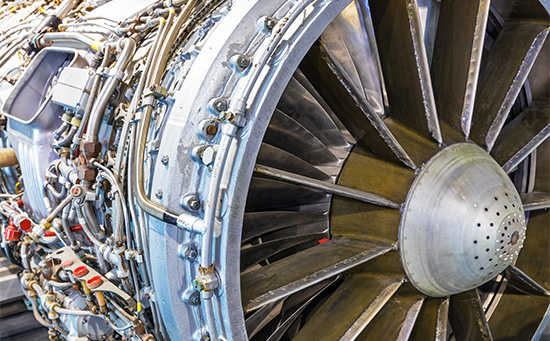
विमान के पुर्जे जैसे टरबाइन शाफ्ट, लैंडिंग गियर पिन और हाइड्रोलिक घटक अक्सर सीएनसी टर्निंग द्वारा बनाए जाते हैं। सीएनसी टर्निंग से सटीक माप और सामग्री की मजबूती सुनिश्चित होती है।
चिकित्सा उद्योग
सीएनसी टर्निंग से सर्जिकल उपकरण, ऑर्थोपेडिक इम्प्लांट और डेंटल कंपोनेंट बनते हैं। मेडिकल कंपोनेंट को मेडिकल मानकों को पूरा करना आवश्यक है।
इलैक्ट्रॉनिक्स उद्योग
इलेक्ट्रॉनिक उपकरणों में उपयोग होने वाले कनेक्टर, पिन और हाउसिंग अक्सर सीएनसी टर्निंग का उपयोग करके बनाए जाते हैं।
औद्योगिक उपकरण
सीएनसी टर्निंग का उपयोग रोलर्स, वाल्व, कपलिंग और मशीन शाफ्ट के उत्पादन में किया जाता है। औद्योगिक घटकों को भारी औद्योगिक अनुप्रयोगों में बेहतर प्रदर्शन करने के लिए स्थायित्व और सटीकता की आवश्यकता होती है।
नोबल: सीएनसी टर्निंग सेवा प्रदाता
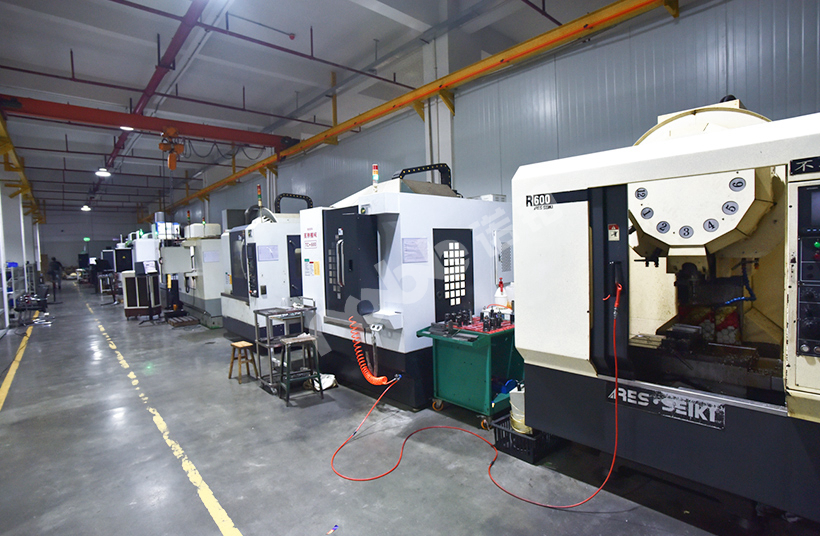
NOBLE आधुनिक उद्योगों की मांगों को पूरा करने के लिए अनुकूलित पेशेवर सीएनसी टर्निंग सेवाएं प्रदान करता है। हमारे पास उन्नत सीएनसी खराद मशीनें हैं जो उत्पादों के प्रत्येक बैच की उच्च परिशुद्धता, चिकनी सतह और एकसमान गुणवत्ता सुनिश्चित करती हैं।
NOBLE धातुओं, प्लास्टिक और मिश्रित सामग्रियों आदि सहित विभिन्न प्रकार की सामग्रियों की मशीनिंग कर सकता है, जिससे पुर्जों के अनुप्रयोग के लिए अधिक लचीलापन मिलता है।
NOBLE की CNC टर्निंग सेवाएं प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन दोनों के लिए उपयुक्त हैं। NOBLE उच्च गुणवत्ता वाले पुर्जों की समय पर डिलीवरी सुनिश्चित कर सकता है, जिससे आपको अपने प्रोजेक्ट को तेज़ी से और अधिक प्रभावी ढंग से बाज़ार में लाने में मदद मिलेगी।
FAQ के अक्सर पूछे जाने वाले प्रश्न सीएनसी टर्निंग
सीएनसी टर्निंग में कौन सी सामग्री का उपयोग किया जा सकता है?
सीएनसी टर्निंग कई सामग्रियों पर काम करती है, जिनमें स्टील, एल्युमीनियम और पीतल जैसी धातुएँ, साथ ही प्लास्टिक और कंपोजिट शामिल हैं। सामग्री का चयन पुर्जे के उपयोग, मजबूती की आवश्यकताओं और सतह की फिनिशिंग की ज़रूरतों के आधार पर किया जाता है।
सीएनसी टर्निंग के क्या फायदे हैं?
सीएनसी टर्निंग उच्च परिशुद्धता, सुसंगत परिणाम और चिकनी सतह प्रदान करती है। यह स्वचालित उत्पादन की सुविधा देती है, जटिल बेलनाकार आकृतियों को आकार दे सकती है और विभिन्न प्रकार की सामग्रियों के साथ काम करती है। यह प्रोटोटाइपिंग और बड़े पैमाने पर उत्पादन दोनों के लिए उपयुक्त है।
सीएनसी टर्निंग की सीमाएं क्या हैं?
सीएनसी टर्निंग मुख्य रूप से बेलनाकार या गोल भागों के लिए उपयुक्त है। जटिल आंतरिक आकृतियों या पेचीदा ज्यामितियों के निर्माण में यह कम कारगर है। इंजेक्शन मोल्डिंग या स्टैम्पिंग जैसी अन्य विधियों की तुलना में, बहुत अधिक उत्पादन मात्रा के लिए यह प्रक्रिया धीमी और अधिक खर्चीली हो सकती है।
सीएनसी टर्निंग और सीएनसी मिलिंग में क्या अंतर है?
सीएनसी टर्निंग में वर्कपीस घूमता है जबकि टूल लगभग स्थिर रहता है। यह बेलनाकार भागों के लिए सबसे उपयुक्त है। सीएनसी मिलिंग में वर्कपीस स्थिर रहता है जबकि टूल कई दिशाओं में घूमता है। यह सपाट, कोणीय और जटिल 2डी आकृतियों के लिए अच्छी तरह काम करता है।
सीएनसी टर्निंग के दौरान पुर्जों की उच्च गुणवत्ता कैसे सुनिश्चित की जाए?
उच्च गुणवत्ता वाले पुर्जों के लिए उपयुक्त सामग्री, सटीक प्रोग्रामिंग, स्थिर मशीन सेटअप और नियमित उपकरण रखरखाव आवश्यक हैं। प्रत्येक पुर्जे की सटीकता, एकसमान सहनशीलता और उत्कृष्ट फिनिश सुनिश्चित करने के लिए अनुभवी सीएनसी टर्निंग आपूर्तिकर्ताओं के साथ काम करें।







