

चीन से इंजेक्शन मोल्डिंग उपकरण मंगवाना इस बात का सवाल नहीं है कि क्षमता मौजूद है या नहीं - बल्कि यह सवाल है कि उस क्षमता के पीछे का साझेदार अपने काम को साबित कर सकता है या नहीं। समुद्र पार से उपकरण का ऑर्डर देने वाला खरीदार मंगलवार दोपहर को कारखाने का मुआयना नहीं कर सकता, इसलिए प्रमाण प्रकाशित सहनशीलता, दस्तावेजित मोल्ड श्रेणियों, निर्धारित लीड टाइम, एक सुस्थापित प्रक्रिया श्रृंखला और एक ऐसी प्रबंधन प्रणाली में निहित होना चाहिए जो ऑडिट में खरी उतरे।
यह गाइड इन सभी पहलुओं को एक-एक करके समझाती है: मोल्ड की सटीकता और टूलिंग की गुणवत्ता, कोटेशन से डिलीवरी तक की गति, डिज़ाइन से असेंबली तक प्रोजेक्ट समन्वय, उत्पादन में लगे कर्मचारी और मशीनें, और दस्तावेज़ीकरण को नियंत्रित करने वाले प्रमाणन। पूरे लेख में, NOBLE के स्वयं के प्रकाशित क्षमता आंकड़े उदाहरण के रूप में दिए गए हैं, ताकि आप देख सकें कि प्रत्येक प्रश्न का सत्यापित उत्तर कैसा दिखता है। लेख का समापन NOBLE को प्रोटोटाइप से लेकर बड़े पैमाने पर उत्पादन तक चलने वाले कार्यक्रमों के लिए एक भागीदार के रूप में प्रस्तुत करने के साथ होता है, जिसके बाद उन प्रश्नों का उत्तर दिया गया है जो खरीदार अक्सर प्रतिबद्धता जताने से पहले पूछते हैं।
खरीदार के लिए "इंजेक्शन मोल्डिंग चाइना" का क्या अर्थ है?
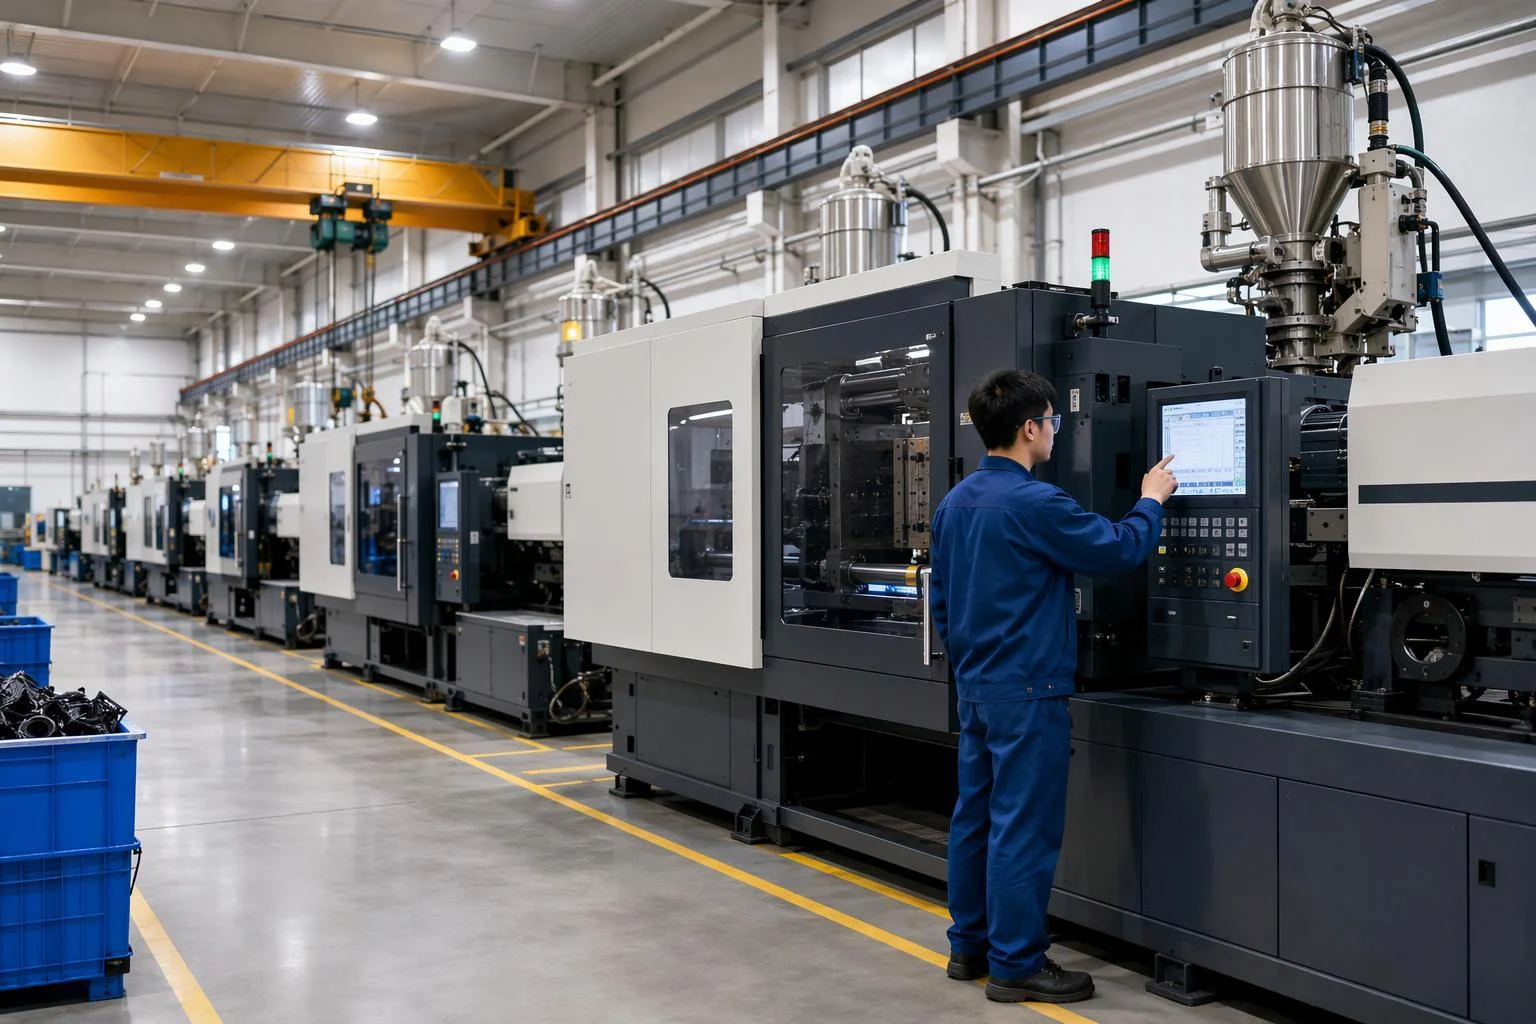
“इंजेक्शन मोल्डिंग चाइना” एक सोर्सिंग निर्णय को दर्शाता है: आप चीन स्थित निर्माता से टूल को डिज़ाइन और बनाने, पुर्जों को मोल्ड करने और अक्सर उन्हें फिनिशिंग और असेंबल करने का ठेका लेते हैं। यह वाक्यांश काम के स्थान के बारे में है, न कि इस बारे में कि यह किस मानक को पूरा करता है। यह अंतर महत्वपूर्ण है, क्योंकि आपूर्तिकर्ता के ड्राइविंग दूरी से बाहर होने पर मूल्यांकन मानदंड बदल जाते हैं।
स्थानीय मोल्डर के साथ, सत्यापन का अधिकांश भाग अनौपचारिक होता है। आप परीक्षण के दौरान जाते हैं, उपकरण देखते हैं, एक शॉट देखते हैं, और कमरे में ही सवालों के जवाब देते हैं। चीन से सोर्सिंग करने पर इन मुलाकातों की जगह दस्तावेज़ीकरण और दूरस्थ अनुमोदन ले लेता है। इसके परिणामस्वरूप तीन चीजें बदल जाती हैं:
- संचार चक्र लंबा हो जाता है। प्रत्येक स्पष्टीकरण में एक घंटे के बजाय एक दिन का समय लगता है, इसलिए भागीदार की इंजीनियरिंग संबंधी प्रतिक्रिया पहली बार में ही पूर्ण होनी चाहिए - एक डीएफएम रिपोर्ट जो टूलिंग से पहले दीवार की मोटाई और ड्राफ्ट की समस्याओं को पकड़ लेती है, वह एक त्वरित उत्तर की तुलना में अधिक मूल्यवान है जो उन्हें अनदेखा कर देती है।
- टूलिंग को दूरस्थ रूप से अनुमोदित किया जाता है। आप दूर से ही मोल्ड डिजाइन, परीक्षण परिणाम और प्रथम-उत्पाद नमूनों को मंजूरी देंगे। इसके लिए ऐसे आपूर्तिकर्ता की आवश्यकता है जो संरचित साक्ष्य भेजे: आयामी रिपोर्ट, परीक्षण वीडियो और भौतिक नमूने।
- गुणवत्ता का दस्तावेजीकरण किया जाना चाहिए, न कि उसका अवलोकन किया जाना चाहिए। यदि आप प्रेस के पास खड़े नहीं हो सकते, तो निरीक्षण रिकॉर्ड ही आपकी आंखें बन जाता है। प्रक्रिया के दौरान निरीक्षण और एक परिभाषित IQC/IPQC/FQC-OQC क्रम केवल कागजी कार्रवाई नहीं हैं; वे निकटता का विकल्प हैं।
इसका यह मतलब बिल्कुल नहीं है कि भौगोलिक स्थिति गुणवत्ता निर्धारित करती है। खराब प्रबंधन वाली दुकान कहीं भी खराब प्रबंधन वाली ही होती है। मुख्य बात यह है कि चीन स्थित साझेदार को प्रकाशित विशिष्टताओं और लेखापरीक्षा योग्य प्रक्रियाओं के माध्यम से अपनी क्षमता प्रदर्शित करनी होगी, और इस लेख का शेष भाग NOBLE के प्रकाशित आंकड़ों का उपयोग करके इसी परीक्षण को लागू करता है।
नोबल में मोल्ड परिशुद्धता और टूलिंग गुणवत्ता
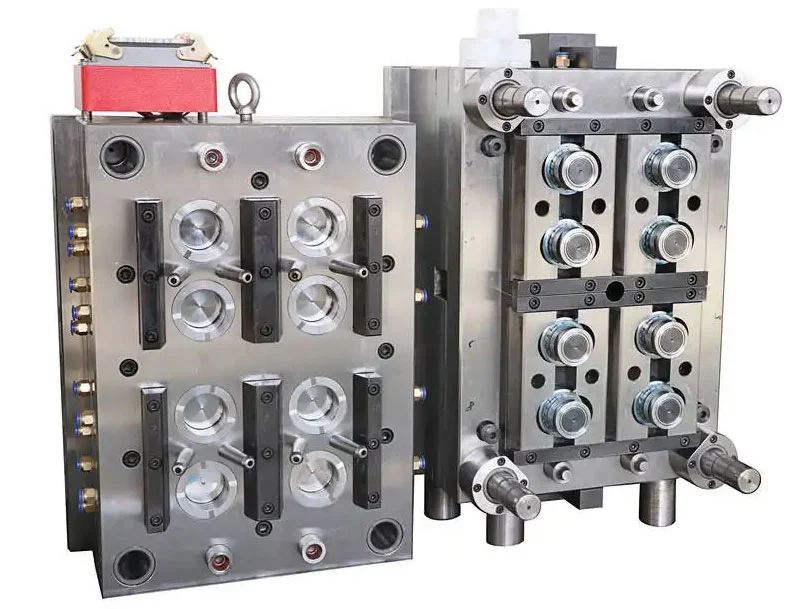
इंजेक्शन मोल्डिंग में परिशुद्धता कोई एक संख्या नहीं है। यह कम से कम तीन अलग-अलग संख्याएँ हैं जो तीन अलग-अलग चीजों का वर्णन करती हैं, और जो खरीदार इन्हें आपस में मिला देते हैं वे या तो अपने टूलिंग बजट को ज़रूरत से ज़्यादा बढ़ा देते हैं या अपने स्वीकृति मानदंडों को कम कर देते हैं। NOBLE प्रत्येक के लिए आंकड़े प्रकाशित करता है, और उन्हें उनके बताए गए दायरे में ही पढ़ा जाना चाहिए।
मोल्ड और मोल्डेड पार्ट्स के लिए नोबल द्वारा प्रकाशित सहनशीलता
NOBLE की इंजेक्शन मोल्डिंग क्षमता तालिका में मोल्ड कैविटी टॉलरेंस ±0.05 mm और पार्ट-टू-पार्ट रिपीटबिलिटी ±0.1 mm बताई गई है । ये दोनों अलग-अलग बातें दर्शाती हैं। कैविटी टॉलरेंस यह बताती है कि टूल कितनी सटीकता से कटिंग करता है — स्टील या एल्युमीनियम की मशीनिंग इस तरह की जाती है कि मोल्ड की गई ज्यामिति नाममात्र ज्यामिति से ±0.05 mm के भीतर रहे। रिपीटबिलिटी शॉट-टू-शॉट स्थिरता को दर्शाती है: एक बार टूल सही हो जाने पर, लगातार बनने वाले पार्ट्स एक दूसरे से ±0.1 mm के भीतर रहते हैं। एक टूल सख्त कैविटी टॉलरेंस बनाए रख सकता है, लेकिन प्रक्रिया मापदंडों में बदलाव होने पर पार्ट-टू-पार्ट भिन्नता अधिक हो सकती है, यही कारण है कि विनिर्देशन पर चर्चा करते समय इन दोनों आंकड़ों पर विचार करना आवश्यक है।
इसके अलावा, NOBLE के इंजेक्शन मोल्ड टूलिंग पेज पर टूल बनाने में इस्तेमाल होने वाले सटीक मशीनिंग उपकरणों के लिए ±0.001 मिमी की परिशुद्धता का उल्लेख किया गया है । यह मशीन-टूल की स्थिति का आंकड़ा है, मोल्ड किए गए पुर्जों के बारे में कोई गारंटी नहीं है। यह बताता है कि उपकरण मोल्ड घटकों को बहुत बारीक स्तर तक काट सकता है; इसका यह मतलब नहीं है कि मोल्ड किया गया हर हिस्सा एक माइक्रोन के भीतर ही बनेगा।
आकार का दायरा भी उतना ही व्यावहारिक है: NOBLE कंपनी न्यूनतम 1×1×1 मिमी और अधिकतम 1200×1000×500 मिमी आकार के पुर्जे निर्धारित करती है । पूछताछ करने से पहले अपने पुर्जे की तुलना इस सीमा से करें — यदि पुर्जे का आकार इससे बाहर है, तो यह एक अलग मामला है, सहनशीलता का प्रश्न नहीं।
मोल्ड के प्रकार और शॉट का जीवनकाल: मात्रा के अनुसार टूलिंग का मिलान
NOBLE अपने टूलिंग पेज पर पांच श्रेणियों वाली मोल्ड तालिका प्रकाशित करता है , जिसमें प्रत्येक श्रेणी एक उद्देश्य, एक शॉट लाइफ, ±0.02 मिमी की सहनशीलता और एक लीड टाइम से जुड़ी होती है:
| ढालना वर्ग | उद्देश्य | शॉट लाइफ | सहिष्णुता | समय सीमा |
| कक्षा 105 | प्रोटोटाइप परीक्षण | 500 चक्रों के तहत | ± 0.02 मिमी | 7–10 दिन |
| कक्षा 104 | कम मात्रा में उत्पादन | 100,000 चक्रों के तहत | ± 0.02 मिमी | 10–15 दिन |
| कक्षा 103 | कम मात्रा में उत्पादन | 500,000 चक्रों के तहत | ± 0.02 मिमी | 10–15 दिन |
| कक्षा 102 | मध्यम मात्रा उत्पादन | मध्यम से उच्च उत्पादन | ± 0.02 मिमी | 10–15 दिन |
| कक्षा 101 | उच्च मात्रा में उत्पादन | 1,000,000 से अधिक चक्र | ± 0.02 मिमी | 10–18 दिन |
तालिका को सही ढंग से समझने पर ट्रेड-ऑफ का तर्क स्पष्ट हो जाता है। क्लास 105 टूल किसी डिज़ाइन को परखने के लिए बनाया जाता है, न कि उत्पादन कार्यक्रम को चलाने के लिए। 500 से कम साइकल वाला टूल लॉन्च वॉल्यूम में टिक नहीं पाएगा, और प्रोटोटाइप टूलिंग को उत्पादन का शॉर्टकट मानना ही वह कारण है जिससे कार्यक्रम बीच में ही री-टूलिंग के लिए मजबूर हो जाते हैं। दूसरी ओर, यदि डिज़ाइन अभी भी परीक्षण के अधीन है और उसमें बदलाव की संभावना है, तो दस लाख से अधिक साइकल के लिए बनाया गया क्लास 101 टूल व्यर्थ खर्च है। सही क्लास वह है जिसका शॉट लाइफ आपके वास्तविक कुल वॉल्यूम के साथ-साथ परीक्षणों और अस्वीकृतियों के लिए मार्जिन से मेल खाता हो।
स्टील, एल्युमीनियम और कैविटेशन विकल्प
NOBLE स्टील और एल्युमीनियम के उपकरण उपलब्ध कराता है, और इसके उत्पादन-ग्रेड विकल्पों को 1,000 चक्रों से कम, 5,000 चक्रों से कम, 30,000 चक्रों से कम और 100,000 चक्रों से अधिक के रूप में वर्णित किया गया है। यह 50 से 500 प्रेस टन क्षमता पर सिंगल-कैविटी, मल्टी-कैविटी और फैमिली मोल्ड्स का भी निर्माण करता है ।
ये विकल्प परस्पर संबंधित हैं। एल्युमीनियम के औजार तेजी से कटाई करते हैं और कम लागत वाले होते हैं, जो पुल निर्माण और कम मात्रा के उत्पादन के लिए उपयुक्त है, लेकिन ये स्टील की तुलना में जल्दी घिस जाते हैं। कैविटेशन इकाई लागत को प्रभावित करता है: एक बहु-कैविटी वाला औजार प्रति चक्र अधिक भागों में औजार निवेश को वितरित करता है और इकाई लागत को कम करता है, लेकिन यह औजार की अपनी लागत और जटिलता को बढ़ाता है, और यह तभी लाभप्रद होता है जब उत्पादन मात्रा इसे उचित ठहराती है। एक ही औजार में कई अलग-अलग भागों वाला फैमिली मोल्ड तब कुशल होता है जब कई घटक सामग्री और मात्रा साझा करते हैं, और तब असुविधाजनक होता है जब परिवार में एक भाग बदलता है।
NOBLE को HASCO, DME और LKM मोल्ड मानकों की जानकारी भी होनी चाहिए । यदि आपके ड्राइंग में इनमें से किसी एक सिस्टम का संदर्भ है, तो इसका मतलब है कि मोल्ड बेस, कंपोनेंट्स और इंटरफेस को उस मानक के अनुसार निर्दिष्ट किया जा सकता है जिसके अनुसार आप पहले से डिजाइन कर रहे हैं, न कि आपको अपने डॉक्यूमेंटेशन को किसी अन्य मानक में बदलने की आवश्यकता होगी।
मशीनिंग की गति और कोटेशन से लेकर डिलीवरी तक का लीड टाइम
लीड टाइम को अक्सर एक ही संख्या के रूप में बताया जाता है, जिससे यह तथ्य छिप जाता है कि खरीदार को तीन अलग-अलग चरणों से गुजरना पड़ता है: कोटेशन का समय, टूलिंग का समय और पार्ट्स का समय। नोबल इनमें से प्रत्येक के आंकड़े प्रकाशित करता है, और इन्हें अलग-अलग रखा जाना चाहिए।
उद्धरण और डीएफएम प्रतिक्रिया
NOBLE 24 घंटे के भीतर कोटेशन और 12 घंटे के भीतर मुफ्त DFM रिपोर्ट देने का वादा करता है । DFM समीक्षा दोनों में से अधिक महत्वपूर्ण है, क्योंकि इसमें पैसा लगाने से पहले इंजीनियरिंग संबंधी सुझाव शामिल होते हैं। NOBLE के कैपेबिलिटी पेज पर बताया गया है कि उसके इंजीनियर डिज़ाइन समीक्षा में किन-किन चीजों की जांच करते हैं: दीवार की मोटाई, तनाव, सौंदर्यशास्त्र, लागत, सिकुड़न, कार्यक्षमता और आयामी स्थिरता।
ये सभी विनिर्माण प्रक्रिया का परिणाम हैं, न कि केवल एक औपचारिकता। दीवार की मोटाई भरने और ठंडा होने के समय को निर्धारित करती है; असमान दीवारें धंसने और विकृति का कारण बनती हैं। सिकुड़न यह निर्धारित करती है कि गुहा को ज़रूरत से ज़्यादा काटा जाए ताकि ठंडा होने के बाद भाग सामान्य माप पर आ जाए। ड्राफ्ट कोण यह तय करता है कि भाग बिना घिसे निकले या नहीं। आयामी स्थिरता इन सभी को इस बात से जोड़ती है कि उपकरण से निकलने के बाद भी भाग सहनशीलता मानकों को पूरा करता है या नहीं। एक डीएफएम रिपोर्ट जो उपकरण से काटने से पहले इन सभी समस्याओं को चिह्नित करती है, सबसे सस्ता सुधार है जो आप कभी करेंगे; परीक्षण के दौरान पाई गई इन्हीं समस्याओं को ठीक करने में कई सप्ताह लग जाते हैं।
टूलिंग और मोल्डिंग लीड टाइम
NOBLE द्वारा प्रकाशित टूलिंग लीड टाइम मोल्ड क्लास के अनुसार हैं: क्लास 105 प्रोटोटाइप टूलिंग के लिए 7-10 दिन , क्लास 104, 103 और 102 के लिए 10-15 दिन , और क्लास 101 हाई-वॉल्यूम टूलिंग के लिए 10-18 दिन । मोल्डिंग के लिए, NOBLE अधिकांश ऑर्डर के लिए 15 कार्य दिवस या उससे कम समय का समय बताता है , और 24/7 कोटेशन रिस्पॉन्स देता है।
इन आंकड़ों को अधिकांश ऑर्डरों के लिए सामान्य आंकड़े समझें, न कि हर ज्यामिति के लिए गारंटी। जटिल स्लाइड, बारीक विवरण या असामान्य सामग्री वाले उपकरण को बनाने में उसी श्रेणी के साधारण उपकरण की तुलना में अधिक समय लगेगा, और प्रकाशित समय सीमा इसी बात को स्पष्ट रूप से दर्शाती है। इन आंकड़ों का उपयोग योजना बनाने के लिए करें, और कोटेशन के समय अपने पार्ट के लिए निर्धारित समय-सारणी की पुष्टि कर लें।
गति का स्रोत: आंतरिक प्रक्रिया प्रवाह
ऊपर बताई गई समय-सीमाएँ इसलिए संभव हैं क्योंकि सभी चरण एक ही छत के नीचे हैं। टूलिंग, मोल्डिंग, सेकेंडरी ऑपरेशन और असेंबली का काम नोबल की अपनी प्रक्रिया श्रृंखला के भीतर ही होता है, इसलिए कोई भी प्रोजेक्ट अलग-अलग विभागों के बीच हस्तांतरण की प्रतीक्षा में कतार में नहीं रहता - जो आउटसोर्स किए गए कार्यक्रमों में अस्पष्ट देरी का एक प्रमुख कारण होता है।
निरीक्षण प्रक्रिया अंत में एक अलग चरण के बजाय, पूरी प्रक्रिया के दौरान ही चलती है। नोबल कंपनी ने संपूर्ण आईक्यूसी, आईपीक्यूसी, एफक्यूसी/ओक्यूसी अनुक्रम का वर्णन किया है: आने वाली सामग्री का निरीक्षण, उत्पादन के दौरान प्रक्रिया-वार निरीक्षण, और शिपमेंट से पहले अंतिम और निवर्तमान निरीक्षण। प्रेस में जब किसी माप में विचलन होता है, तो आंतरिक माप विभाग पुर्जों के शिपमेंट के बाद के बजाय उत्पादन प्रक्रिया के दौरान ही उसका पता लगा लेता है, जिससे सुधार का समय हफ्तों से घटकर घंटों में आ जाता है।
परियोजना समन्वय: डिजाइन से लेकर असेंबली तक एक ही भागीदार
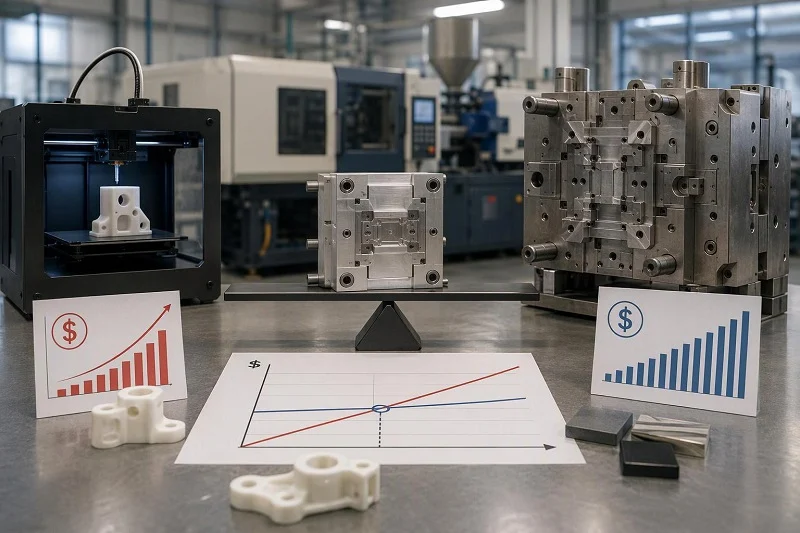
जब तक "परियोजना समन्वय" को परिभाषित नहीं किया जाता, तब तक इसका अर्थ कुछ भी हो सकता है। NOBLE में, इसे चरणों के एक प्रकाशित क्रम के रूप में परिभाषित किया जाता है, और उस क्रम का महत्व यह है कि एक ही उत्तरदायी व्यक्ति आपकी परियोजना को उन सभी चरणों में आगे बढ़ाता है।
नौ-चरण वाली परियोजना सहायक प्रक्रिया
नोबल के प्रोजेक्ट सपोर्टिंग पेज में नौ चरण बताए गए हैं: इंजीनियरिंग और अनुकूलन, टूलिंग डिजाइन, पार्ट्स पैकेज योजना, टूलिंग मशीनिंग और फिटिंग, सहायक उपकरण खरीद, इंजेक्शन और संशोधन, निरीक्षण, पैकेजिंग, और लोडिंग और डिलीवरी ।
एक खरीदार के तौर पर उस सूची को चलाकर देखें और उन सभी कार्यों की गिनती करें जिन्हें आप अन्यथा स्वयं प्रबंधित करते। प्रत्येक चरण वह स्थान है जहाँ बहु-विक्रेता कार्यक्रम में समय बर्बाद होता है: उपकरण निर्माता काम पूरा करता है और मोल्डर प्रतीक्षा करता है; मोल्डर काम पूरा करता है और फिनिशर प्रतीक्षा करता है; फिनिशर काम पूरा करता है और कोई और पैकिंग और माल ढुलाई की व्यवस्था करता है। पूरी श्रृंखला में एक ही मालिक होने से, ये सभी परिवर्तन खरीद आदेशों के बजाय एक ही समय-सारणी के भीतर होते हैं। आप निर्णय बिंदुओं पर अनुमोदन करते हैं और एक सुसंगत स्थिति प्राप्त करते हैं, बजाय इसके कि आप पाँच आपूर्तिकर्ताओं के पीछे भागें जिनमें से प्रत्येक को लगता है कि देरी किसी और की गलती है।
धातु काटने से पहले इंजीनियरिंग और डीएफएम इनपुट
नोबल के इंजीनियर टूलिंग शुरू होने से पहले निर्माण क्षमता के लिए डिज़ाइन की समीक्षा करते हैं, और इसकी मोल्ड डिज़ाइन टीम अनुकूलन, प्रक्रिया चयन, मोल्ड जीवन और चक्र समय पर काम करती है। यहीं पर लागत वास्तव में निर्धारित होती है। एक बार स्टील की कटाई हो जाने के बाद, ज्यामिति काफी हद तक तय हो जाती है और परिवर्तन केवल टूल संशोधन तक सीमित रहते हैं। उससे पहले, ड्राफ्ट कोण जोड़ने, दीवार की मोटाई बढ़ाने या गेट को स्थानांतरित करने में केवल बातचीत का खर्च आता है।
मोल्ड के जीवनकाल और चक्र समय के लिए भी यही तर्क लागू होता है। उत्पादन मात्रा का पूर्वानुमान लगाने वाली डिज़ाइन समीक्षा से उपकरण का प्रकार, सामग्री और शीतलन व्यवस्था का चयन एक साथ किया जा सकता है, बजाय इसके कि उत्पादन बढ़ाने के दौरान पता चले कि उपकरण आवश्यक चक्रों के एक अंश के लिए ही बनाया गया था।
द्वितीयक संचालन, संयोजन और पैकेजिंग
NOBLE मोल्ड टेक्सचरिंग, पैड प्रिंटिंग, लेजर उत्कीर्णन, थ्रेडेड इंसर्ट और बेसिक असेंबली सहित कई सहायक कार्य करता है । इसकी असेंबली सेवाओं में 1,000 वर्ग मीटर का धूल रहित कार्यशाला शामिल है, जो नियंत्रित वातावरण की आवश्यकता वाले प्रोजेक्ट्स के लिए उपयुक्त है।
इससे भी महत्वपूर्ण बात यह है कि नोबल पैकेजिंग और डिलीवरी शेड्यूलिंग का काम संभालता है। पुर्जे आपके क्षेत्र में परिवहन के लिए पैक होकर और निर्धारित समय पर पहुंचते हैं, जिससे आप अपने निर्माण के अगले चरण के लिए तैयार हो जाते हैं, बजाय इसके कि आपको फिनिशिंग, पैकिंग और माल ढुलाई के लिए अलग-अलग अनुबंध करने पड़ें। कई मोल्डेड घटकों वाले प्रोजेक्ट के लिए, इन सभी चरणों को एक ही आपूर्तिकर्ता के अंतर्गत समेकित करने से आपकी ओर से समन्वय का एक पूरा स्तर कम हो जाता है।
नोबल की मोल्डिंग लाइनों के पीछे कार्यबल और मशीन क्षमता
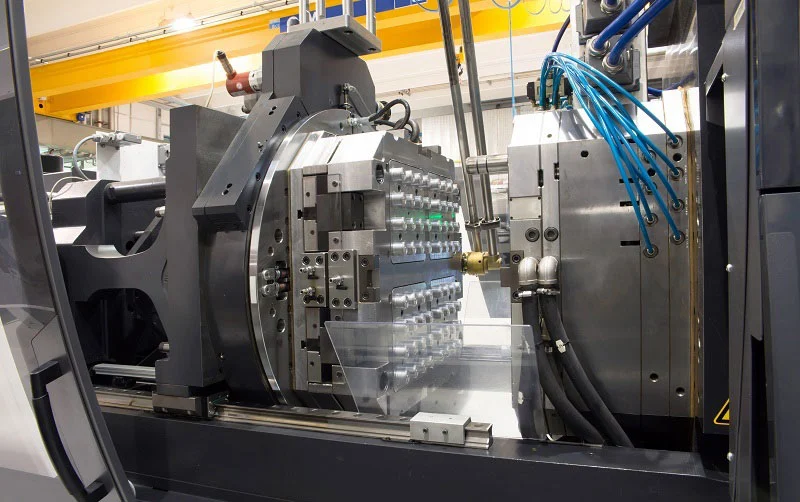
आकार से पता चलता है कि कोई आपूर्तिकर्ता अपने मौजूदा काम के साथ-साथ आपके कार्यक्रम को भी संभाल सकता है या नहीं। नोबल अपने कर्मचारियों और उपकरणों के आंकड़े प्रकाशित करता है, और यह जानना महत्वपूर्ण है कि ये आंकड़े वास्तव में नोबल के प्रकाशित क्षमता विवरण हैं, न कि किसी स्वतंत्र रूप से ऑडिट किए गए परिसंपत्ति रजिस्टर के।
टीम का आकार और कार्यात्मक विभाजन
नोबल की कंपनी प्रोफाइल में 150-180 कर्मचारियों का उल्लेख है , जिनमें से 10-15 प्रबंधन में, 10-15 विपणन में, 15-20 प्रौद्योगिकी में, 10-15 गुणवत्ता में और 50-80 उत्पादन में हैं ।
कार्यविधि विभाजन ही सबसे उपयोगी है। 10-15 लोगों की एक समर्पित गुणवत्ता टीम का मतलब है कि निरीक्षण का काम निरीक्षकों द्वारा किया जाता है, न कि उत्पादन ऑपरेटरों द्वारा जो चक्रों के बीच अपने काम की जाँच करते हैं। 15-20 लोगों की एक प्रौद्योगिकी टीम का मतलब है कि इंजीनियरिंग समीक्षा और मोल्ड डिज़ाइन एक स्थायी कार्य है, न कि किसी बाहरी संसाधन के रूप में। खरीदार के लिए, यही संरचना DFM फीडबैक और IQC/IPQC/FQC-OQC अनुक्रम को निरंतर प्रक्रिया के रूप में विश्वसनीय बनाती है।
उपकरण, तराजू और प्रेस, टन भार
NOBLE की मोल्डिंग क्षमता 50 से 500 प्रेस टन भार तक फैली हुई है , जो पहले वर्णित पार्ट-साइज़ एनवेलप के भीतर छोटे सटीक घटकों से लेकर बड़े हाउसिंग तक को कवर करती है। इसके टूलिंग पेज पर 200 से अधिक उन्नत सटीक मशीनिंग मशीनों का उल्लेख है , और इसके कम मात्रा वाले विनिर्माण प्रस्ताव में 500 से अधिक उत्पादन उपकरणों का संदर्भ दिया गया है ।
ये NOBLE द्वारा अपनी सुविधाओं के बारे में प्रकाशित बयान हैं। ये व्यापकता दर्शाते हैं — यानी टूलिंग को इन-हाउस बनाने के लिए पर्याप्त मशीनिंग क्षमता और विभिन्न उत्पादन स्तरों पर काम करने के लिए पर्याप्त उत्पादन उपकरण — लेकिन ये व्यक्तिगत मशीनों का तृतीय-पक्ष ऑडिट नहीं हैं। इन्हें आपूर्तिकर्ता की घोषित क्षमता मानें और कोटेशन के समय अपने पार्ट के लिए विशिष्ट उपकरणों की पुष्टि करें।
निरीक्षण और मापन संसाधन
NOBLE अपने परीक्षण उपकरणों में प्रोफाइल प्रोजेक्टर, CMM और 3D स्कैनर शामिल करता है , जिनका उपयोग IQC/IPQC/FQC-OQC अनुक्रम के अंतर्गत किया जाता है। कंपनी के भीतर ही मापन प्रक्रिया से समस्या के समाधान में काफी लाभ होता है। यदि उत्पादन के दौरान किसी महत्वपूर्ण माप में कोई विचलन होता है, तो CMM मशीन उत्पादन के दौरान ही उसे पकड़ लेती है, मशीन के प्रेस पर रहते हुए ही कारण की जांच की जाती है, और त्रुटिपूर्ण बैच जमा होने से पहले ही सुधार कर लिया जाता है। मापन प्रक्रिया को आउटसोर्स करने पर, शिपमेंट के बाद ही विचलन का पता चलता है, और सुधार प्रक्रिया में बहुत समय लगता है।
नोबल यह भी कहता है कि वह अपनी आंतरिक गुणवत्ता टीम से या तृतीय-पक्ष प्रयोगशालाओं से व्यापक गुणवत्ता रिपोर्ट प्रदान कर सकता है, जहां किसी कार्यक्रम के लिए स्वतंत्र सत्यापन की आवश्यकता होती है।
सामग्री, सतह की फिनिश और द्वितीयक क्षमता
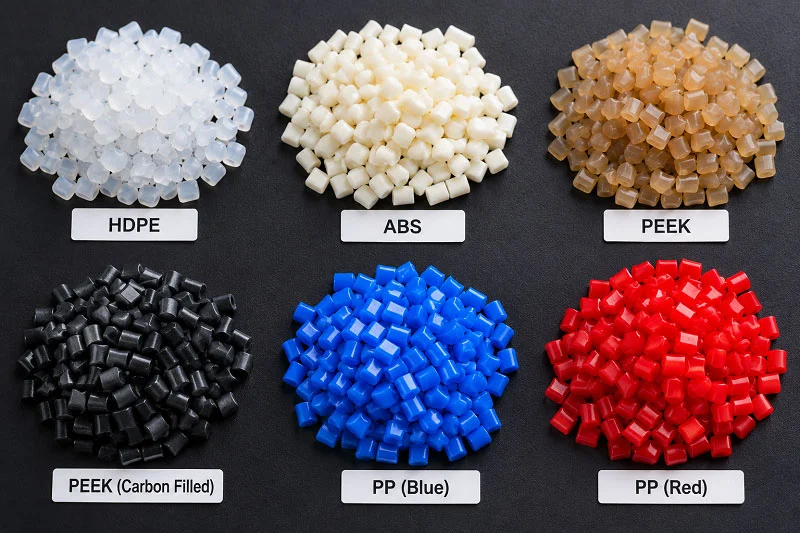
NOBLE इंजीनियरिंग में इस्तेमाल होने वाले आम थर्मोप्लास्टिक्स की एक विस्तृत श्रृंखला प्रकाशित करता है, जिनमें ABS, नायलॉन, PEEK, PMMA, पॉलीकार्बोनेट, पॉलीइथिलीन, पॉलीप्रोपाइलीन और POM शामिल हैं । इनमें से प्रत्येक की अपनी-अपनी खूबियां हैं — PEEK उच्च शक्ति और ऊष्मीय एवं रासायनिक प्रतिरोध के लिए, पॉलीकार्बोनेट प्रभाव प्रतिरोध और पारदर्शिता के लिए, POM कम घर्षण और कठोरता के लिए, पॉलीप्रोपाइलीन खाद्य-सुरक्षित ग्रेड में, इत्यादि। सामग्री पृष्ठ प्रत्येक के लिए एक समर्पित पृष्ठ से लिंक करता है, जो सारांश के बजाय आपके अनुप्रयोग के लिए विशिष्ट ग्रेड की जांच करने का सही स्थान है।
फिनिशिंग के बाद, नोबल इन-टूल सरफेस इफेक्ट्स के लिए मोल्ड टेक्सचरिंग, मार्किंग के लिए पैड प्रिंटिंग और लेजर एनग्रेविंग, और सेकेंडरी मशीनिंग की सुविधा प्रदान करता है, जहां मोल्डेड पार्ट में बाद में कोई फीचर कटिंग की आवश्यकता होती है। सरफेस फिनिशिंग सेवाओं में पॉलिशिंग, पाउडर कोटिंग और पेंटिंग भी शामिल हैं, जिन्हें पार्ट्स के लिए आवश्यक होता है। यदि आपके प्रोजेक्ट में कई सामग्रियों को एक साथ जोड़ना शामिल है, तो ओवरमोल्डिंग और इंसर्ट मोल्डिंग भी हमारी सेवाओं की श्रेणी में आती हैं।
यह खंड जानबूझकर संक्षिप्त रखा गया है: सामग्री का चयन एक विशिष्टीकरण प्रक्रिया है, और इसका विवरण डेटाशीट और डीएफएम वार्ता में होना चाहिए, न कि क्षमता अवलोकन में।
गुणवत्ता प्रमाणन: ISO 9001:2015 और ISO 13485:2016 का क्या अर्थ है?
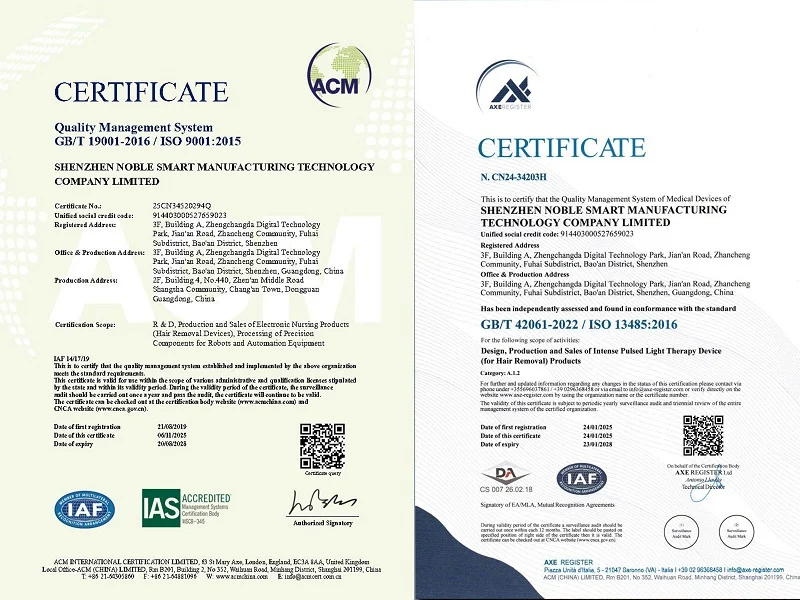
NOBLE के पास ISO 9001:2015 और ISO 13485:2016 प्रमाणन हैं, और कंपनी का कहना है कि उसने चिकित्सा उपकरणों के लिए उत्पादन परमिट प्राप्त कर लिए हैं । प्रत्येक प्रमाणन का एक विशिष्ट अर्थ होता है, और यह स्पष्ट रूप से समझना आवश्यक है कि वह अर्थ क्या है।
ISO 9001:2015 गुणवत्ता प्रबंधन प्रणालियों के लिए अंतर्राष्ट्रीय मानक है। प्रमाणन का अर्थ है कि एक मान्यता प्राप्त निकाय ने यह आकलन किया है कि संगठन अपनी प्रक्रियाओं की योजना, नियंत्रण और सुधार कैसे करता है — दस्तावेज़ नियंत्रण, पता लगाने की क्षमता, सुधारात्मक कार्रवाई, प्रबंधन समीक्षा। खरीदार के लिए, यह इस बात का प्रमाण है कि गुणवत्ता का प्रबंधन व्यक्तिगत सतर्कता के बजाय प्रणाली द्वारा किया जाता है, और जाँच के लिए रिकॉर्ड मौजूद हैं।
ISO 13485:2016 चिकित्सा उपकरणों के लिए विशिष्ट गुणवत्ता प्रबंधन मानक है। यह जोखिम प्रबंधन, डिज़ाइन नियंत्रण, ट्रेसबिलिटी और प्रक्रिया सत्यापन पर अधिक ध्यान केंद्रित करता है, जो चिकित्सा उपकरण क्षेत्र की नियामक अपेक्षाओं को दर्शाता है। चिकित्सा उपकरण वर्गीकरण वाले कार्यक्रम के लिए, यह इंगित करता है कि आपूर्तिकर्ता की प्रबंधन प्रणाली इन आवश्यकताओं के अनुरूप निर्मित है।
इन प्रमाणपत्रों से किसी विशिष्ट उत्पाद की गारंटी नहीं मिलती। ये उत्पाद का नहीं, बल्कि प्रबंधन प्रणाली का वर्णन करते हैं। एक प्रमाणित आपूर्तिकर्ता भी दोषपूर्ण उत्पाद बना सकता है; अंतर केवल इतना है कि प्रणाली इसे पहचानने, दस्तावेज़ बनाने और सुधारने के लिए डिज़ाइन की गई है। प्रमाणपत्रों को इस बात के प्रमाण के रूप में पढ़ें कि कार्य को कैसे नियंत्रित किया जाता है, और उन्हें अपने वास्तविक उत्पाद के आयामी और निरीक्षण प्रमाणों के साथ मिलाकर देखें।
त्वरित और सटीक कोटेशन प्राप्त करने के लिए आरएफक्यू तैयार करना
NOBLE की 24 घंटे की कोटेशन प्रक्रिया सटीक कोटेशन देने के लिए पर्याप्त जानकारी प्राप्त होने पर निर्भर करती है। पूर्ण रूप से प्राप्त RFQ के लिए मूल्य और उपकरण संबंधी सुझाव दिया जाता है; आंशिक रूप से प्राप्त RFQ के लिए प्रश्न वापस भेज दिया जाता है और प्रक्रिया पुनः शुरू हो जाती है।
क्या शामिल करें:
- समर्थित प्रारूप में 3डी सीएडी। NOBLE STEP, STP, IGES, PRT, SLDPRT, SAT, Xₜ, IPT, CATPART और PDF फॉर्मेट स्वीकार करता है। नेटिव या न्यूट्रल सॉलिड मॉडल ही DFM समीक्षा को सही ढंग से चलाने में सक्षम बनाता है।
- महत्वपूर्ण आयामों और सहनशीलता वाले 2डी चित्र। मॉडल ज्यामिति को परिभाषित करता है; ड्राइंग यह परिभाषित करती है कि किसका निरीक्षण किया जाना चाहिए। सभी आयामों को डिफ़ॉल्ट टॉलरेंस पर छोड़ने के बजाय, महत्वपूर्ण आयामों को चिह्नित करें।
- लक्षित मात्रा और अपेक्षित वार्षिक मात्रा। टूलिंग संबंधी सुझाव का यह सबसे बड़ा कारक है। यह मोल्ड की श्रेणी, कैविटेशन और सामग्री के चयन को निर्धारित करता है, और परिणामस्वरूप कीमत भी इसी पर निर्भर करती है।
- सामग्री और फिनिश संबंधी आवश्यकताएँ। जहां आवश्यक हो, वहां ग्रेड निर्दिष्ट करें, और सतह की फिनिश या मार्किंग संबंधी आवश्यकताओं को भी स्पष्ट करें, क्योंकि ये टूलिंग और द्वितीयक कार्यों दोनों को प्रभावित करते हैं।
- नियामक या अनुप्रयोग संदर्भ। उदाहरण के लिए, चिकित्सा उपकरण वर्गीकरण, दस्तावेज़ीकरण और सत्यापन संबंधी अपेक्षाओं को बदल देता है, और शिपमेंट के समय पता चलने की तुलना में कोटेशन के समय इसकी जानकारी बेहतर होती है।
प्रत्येक मद उत्तर को बदल देता है। मात्रा मोल्ड वर्ग को प्रभावित करती है; सामग्री टूल स्टील और प्रक्रिया अवधि को प्रभावित करती है; फिनिशिंग सेकेंडरी प्रक्रियाओं और लीड टाइम को प्रभावित करती है। इन सभी की अग्रिम आपूर्ति ही 24 घंटे के आंकड़े को यथार्थवादी बनाती है।
अपने इंजेक्शन मोल्डिंग चाइना प्रोजेक्ट के लिए नोबल को चुनें

नोबल चीन की एक अग्रणी मशीनिंग निर्माता कंपनी है, और इसकी सेवा क्षमता और प्रसंस्करण क्षमता इतनी व्यापक है कि यह खरीदार को आपूर्ति श्रृंखला को हर चरण में पुनर्गठित किए बिना प्रोटोटाइप से लेकर बड़े पैमाने पर उत्पादन तक किसी भी परियोजना को पूरा कर सकती है। इसके प्रमाणपत्र स्पष्ट रूप से ISO 9001:2015 और ISO 13485:2016 हैं । सेवा का दायरा डिजाइन से लेकर असेंबली तक फैला हुआ है - केवल उत्पादन तक सीमित नहीं है।
यह मामला दावों के बजाय ऊपर दिए गए साक्ष्यों पर आधारित है। परिशुद्धता के संदर्भ में, NOBLE कंपनी ±0.05 मिमी मोल्ड कैविटी टॉलरेंस, ±0.1 मिमी पार्ट-टू-पार्ट रिपीटबिलिटी और 1×1×1 मिमी से 1200×1000×500 मिमी तक के पार्ट एनवेलप का दावा करती है। टूलिंग के संदर्भ में, यह 500 साइकल से कम के प्रोटोटाइप टूलिंग से लेकर 1,000,000 साइकल से अधिक के हाई-वॉल्यूम टूलिंग तक पांच मोल्ड क्लास प्रकाशित करती है, जिनमें से प्रत्येक में निर्धारित टॉलरेंस और लीड टाइम दिया गया है। गति के संदर्भ में, यह 24 घंटे के भीतर कोटेशन, 12 घंटे के भीतर DFM रिपोर्ट, क्लास के अनुसार 7 से 18 दिनों का टूलिंग लीड टाइम और अधिकांश ऑर्डर के लिए 15 कार्य दिवसों या उससे कम समय में मोल्डिंग का दावा करती है। समन्वय के संदर्भ में, यह इंजीनियरिंग से लेकर लोडिंग और डिलीवरी तक नौ चरणों वाली प्रक्रिया श्रृंखला प्रकाशित करती है, जिसमें सेकेंडरी ऑपरेशन, 1,000 वर्ग मीटर का धूल रहित असेंबली वर्कशॉप और पैकेजिंग का कार्य कंपनी के भीतर ही किया जाता है। कंपनी के पैमाने के बारे में बताते हुए, इसमें 150-180 कर्मचारी, समर्पित प्रौद्योगिकी और गुणवत्ता टीमें, 50 से 500 टन प्रेस क्षमता और 200 से अधिक सटीक मशीनिंग मशीनें शामिल हैं।
कुल मिलाकर, ये वे आयाम हैं जिनका मूल्यांकन खरीदार चीन में इंजेक्शन मोल्डिंग उपकरण खरीदते समय करता है, और इनके उत्तर आश्वासनों के बजाय प्रकाशित आंकड़ों के आधार पर दिए जाते हैं। अगला कदम ठोस है: अपने सीएडी फाइलों और लक्षित मात्राओं के साथ एक आरएफक्यू (अनुरोध प्रस्ताव) जमा करें, और नोबल आपको एक कोटेशन और डीएफएम (डिजिटल मैन्युफैक्चरिंग मॉडल) प्रतिक्रिया देगा ताकि किसी भी टूलिंग प्रतिबद्धता से पहले इंजीनियरिंग संबंधी बातचीत शुरू हो सके।
इंजेक्शन मोल्डिंग चीन के अक्सर पूछे जाने वाले प्रश्न
खरीदार इंजेक्शन मोल्डिंग के लिए चीन को क्यों चुनते हैं, और उन्हें किन बातों पर विचार करना चाहिए?
खरीदार चीन से माल इसलिए खरीदते हैं क्योंकि वहां उत्पादन की व्यापकता है — औजार, मोल्डिंग, फिनिशिंग और असेंबली सभी एक ही औद्योगिक केंद्र में उपलब्ध हैं — और बड़े पैमाने पर खरीद में लागत दक्षता भी मिलती है। सत्यापन पर विशेष ध्यान देना चाहिए: चूंकि आप नियमित रूप से जाकर जांच नहीं कर सकते, इसलिए आपूर्तिकर्ता का मूल्यांकन प्रकाशित सहनशीलता, बताए गए मोल्ड प्रकार और लीड टाइम, दस्तावेजित निरीक्षण प्रक्रिया और प्रमाणित गुणवत्ता प्रबंधन प्रणाली के आधार पर करें। भौगोलिक स्थिति गुणवत्ता निर्धारित नहीं करती; दस्तावेज़ीकरण और प्रक्रिया नियंत्रण ही गुणवत्ता निर्धारित करते हैं।
मैं मोल्ड को खरीदने से पहले उसकी सटीकता का आकलन कैसे कर सकता हूँ?
सटीक आंकड़े मांगें और जांचें कि प्रत्येक आंकड़ा किस बात को नियंत्रित करता है। NOBLE कंपनी मोल्ड कैविटी टॉलरेंस (टूल के लिए) ±0.05 मिमी, पार्ट-टू-पार्ट रिपीटबिलिटी (शॉट-टू-शॉट आउटपुट के लिए) ±0.1 मिमी और टूलमेकिंग उपकरण (मशीन पोजिशनिंग, मोल्डेड पार्ट्स नहीं) के लिए परिशुद्धता ±0.001 मिमी प्रकाशित करती है। पुष्टि करें कि आपका पार्ट 1×1×1 मिमी से 1200×1000×500 मिमी के दायरे में आता है, और उस निरीक्षण विधि के बारे में पूछें जो आपके महत्वपूर्ण आयामों को सत्यापित करेगी।
लीड टाइम, टूलिंग क्लास और वॉल्यूम आपस में कैसे परस्पर क्रिया करते हैं?
इनका चयन एक साथ किया जाता है। क्लास 105 का प्रोटोटाइप टूल (500 से कम साइकल, 7-10 दिन) डिज़ाइन की पुष्टि करता है, लेकिन उत्पादन मात्रा के लिए उपयुक्त नहीं होता। क्लास 104, 103 और 102 कम और मध्यम मात्रा के लिए 10-15 दिन में तैयार हो जाते हैं, जबकि क्लास 101 (1,000,000 से अधिक साइकल, 10-18 दिन) उच्च मात्रा वाले प्रोजेक्ट्स के लिए उपयुक्त है। अपनी वास्तविक कुल मात्रा के अनुसार क्लास का चयन करने से समय से पहले टूल बदलने और परीक्षण के अधीन डिज़ाइन के लिए टूल पर अधिक खर्च करने से बचा जा सकता है।
जब एक भागीदार टूलिंग से लेकर असेंबली तक का काम संभालता है, तो परियोजना समन्वय में क्या-क्या शामिल होता है?
नोबल में यह नौ चरणों की श्रृंखला का अनुसरण करता है: इंजीनियरिंग और अनुकूलन, टूलिंग डिज़ाइन, पार्ट्स पैकेज योजना, टूलिंग मशीनिंग और फिटिंग, सहायक उपकरण खरीद, इंजेक्शन और संशोधन, निरीक्षण, पैकेजिंग, और लोडिंग और डिलीवरी। एक ही उत्तरदायी व्यक्ति इन सभी चरणों में परियोजना का संचालन करता है, इसलिए जो कार्य अलग-अलग विभागों के बीच होते, वे एक ही समय-सारणी के भीतर पूरे हो जाते हैं।
प्रलेखन के संदर्भ में ISO 9001:2015 और ISO 13485:2016 का क्या अर्थ है?
ISO 9001:2015 गुणवत्ता प्रबंधन प्रणाली को प्रमाणित करता है — जिसमें दस्तावेज़ नियंत्रण, पता लगाने की क्षमता, सुधारात्मक कार्रवाई और प्रक्रिया सुधार शामिल हैं। ISO 13485:2016 चिकित्सा उपकरण संबंधी अपेक्षाओं के अनुरूप निर्मित गुणवत्ता प्रबंधन प्रणाली को प्रमाणित करता है, जिसमें जोखिम प्रबंधन, डिज़ाइन नियंत्रण और प्रक्रिया सत्यापन पर अतिरिक्त ज़ोर दिया गया है। दोनों ही यह बताते हैं कि कार्य को कैसे नियंत्रित और रिकॉर्ड किया जाता है; इनमें से कोई भी किसी विशिष्ट उत्पाद के परिणाम की गारंटी नहीं देता है, इसलिए अपने उत्पाद के लिए आयामी और निरीक्षण संबंधी प्रमाणों के साथ इनका उपयोग करें।
त्वरित कोटेशन प्राप्त करने के लिए मुझे आरएफक्यू में क्या-क्या शामिल करना चाहिए?
समर्थित प्रारूप (STEP, STP, IGES, PRT, SLDPRT, SAT, Xₜ, IPT, CATPART या PDF) में एक 3D CAD मॉडल, महत्वपूर्ण आयामों और सहनशीलता को दर्शाने वाले 2D चित्र, लक्षित मात्रा और अपेक्षित वार्षिक मात्रा, सामग्री और फिनिश संबंधी आवश्यकताएं, और चिकित्सा उपकरण वर्गीकरण जैसे कोई भी नियामक संदर्भ। मात्रा के आधार पर टूलिंग की अनुशंसा की जाती है, सामग्री के आधार पर प्रक्रिया अवधि निर्धारित की जाती है, और फिनिश के आधार पर द्वितीयक क्रियाविधियां निर्धारित की जाती हैं - इन तीनों की जानकारी उपलब्ध होने पर ही 24 घंटे के भीतर कोटेशन देना संभव हो पाता है।
नोबल के पास कितने कर्मचारी और कितनी मशीनें हैं?
NOBLE में 150-180 कर्मचारी कार्यरत हैं, जिनमें से 10-15 प्रबंधन, 10-15 विपणन, 15-20 प्रौद्योगिकी, 10-15 गुणवत्ता और 50-80 उत्पादन विभाग में हैं। मोल्डिंग का काम 50 से 500 टन भार वाली प्रेस मशीनों पर होता है, और NOBLE अपने टूलिंग पेज पर 200 से अधिक उन्नत परिशुद्ध मशीनिंग मशीनों और कम मात्रा में उत्पादन के लिए 500 से अधिक उत्पादन उपकरणों का उल्लेख करता है। ये NOBLE के स्वयं के प्रकाशित क्षमता विवरण हैं; यदि किसी प्रोग्राम को इन आंकड़ों से अधिक विशिष्ट मशीन संख्या या परिसंपत्ति सूची की आवश्यकता है, तो कोटेशन के समय इसकी पुष्टि अनुमान के बजाय सीधे की जानी चाहिए।






