

अपने डिलीवरी रोबोट के बाहरी आवरण को बनाने का सही तरीका चुनना आपके प्रोजेक्ट के लिए फायदेमंद या नुकसानदायक साबित हो सकता है। यहाँ बताया गया है कि सीएनसी मशीनिंग, इंजेक्शन मोल्डिंग, शीट मेटल फैब्रिकेशन और रेडीमेड कंपोनेंट्स में से किसका चयन करना है। इनमें से प्रत्येक विधि अलग-अलग सटीकता, मात्रा और लागत की आवश्यकताओं को पूरा करती है। इंजेक्शन मोल्डिंग सीएनसी की तुलना में 100-500 यूनिट से अधिक उत्पादन पर और 3डी प्रिंटिंग की तुलना में 500-1,000 यूनिट से अधिक उत्पादन पर लागत की बचत करती है।
छोटी-छोटी गलतियाँ जल्दी ही बड़ी समस्या बन जाती हैं। इसीलिए अधिकांश एएमआर रोबोट पार्ट्स की शुरुआत सीएडी मॉडल से होती है, फिर मशीनिंग, फिनिशिंग और निरीक्षण की प्रक्रिया से गुजरते हैं। यह गाइड आपको 17-4 पीएच स्टेनलेस स्टील और Ti-6Al-4V टाइटेनियम जैसी सामग्रियों, निर्माण के लिए डिज़ाइन और अपने एएमआर के लिए सही दृष्टिकोण चुनने के तरीके के बारे में जानकारी देती है।
डिलीवरी रोबोट हाउसिंग के लिए सामान्य विनिर्माण प्रक्रियाएं
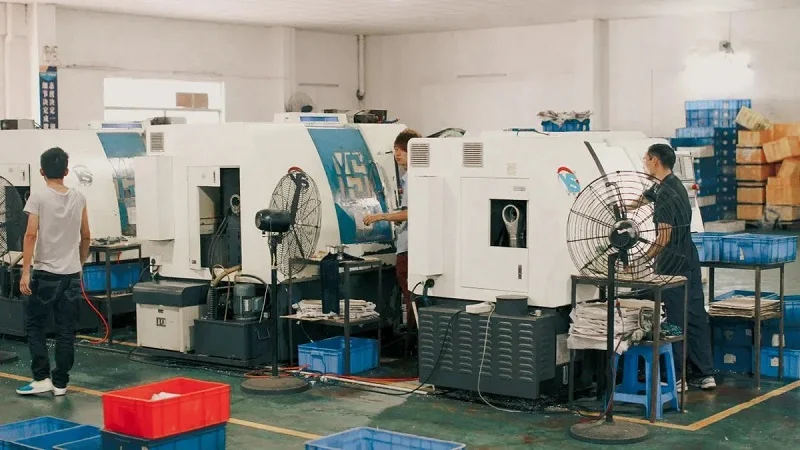
चार मुख्य विनिर्माण प्रक्रियाएँ
AMR परियोजनाओं के लिए, चार मुख्य विकल्प मौजूद हैं। सीएनसी मशीनिंग ठोस ब्लॉकों से सटीक आकार तराशती है। यह जोड़ों, ब्रैकेटों और सेंसर माउंट के लिए उपयुक्त है। इस प्रक्रिया में सामग्री को परत दर परत हटाया जाता है। प्रत्येक पास में एक पतली परत निकलती है। इंजेक्शन मोल्डिंग में गर्म प्लास्टिक को स्टील के सांचों में भरा जाता है। शेल, कवर और एनक्लोजर बनाने के लिए इस विधि का उपयोग किया जाता है। मोल्ड की शुरुआती लागत अधिक होती है, लेकिन टूल तैयार होते ही पुर्जे तेजी से बनकर तैयार हो जाते हैं। शीट मेटल फैब्रिकेशन में सपाट शीटों को काटा, मोड़ा और वेल्ड किया जाता है। प्राथमिक संरचनात्मक फ्रेम बनाने के लिए इसी विधि का उपयोग किया जाता है। तैयार पुर्जे कैटलॉग से प्राप्त किए जा सकते हैं। इससे समय और लागत की बचत होती है।
प्रोग्रेसिव डाई स्टैम्पिंग शीट मेटल की एक तकनीक है। इसमें धातु की पट्टी को कई डाइज़ से गुज़ारा जाता है। हर डाइ पर स्ट्रिप का आकार बदलता है। बैटरी ट्रे और साइड पैनल बनाने में इसी विधि का उपयोग होता है। अधिक मात्रा में उत्पादन करने पर भी इसकी लागत कम रहती है।
अधिकांश एएमआर रोबोट पार्ट्स की शुरुआत सीएडी मॉडल से होती है। यह मॉडल मशीनिंग, फिनिशिंग और निरीक्षण में मार्गदर्शन करता है। इससे समस्या बढ़ने से पहले ही टॉलरेंस संबंधी कमियों का पता चल जाता है।
नोबल चीन की अग्रणी विनिर्माण कंपनियों में से एक है। यह अपनी सभी चार प्रक्रियाओं को स्वयं ही संचालित करती है। ग्राहक तेजी से प्रोटोटाइप बना सकते हैं और आसानी से उत्पादन बढ़ा सकते हैं।
परिशुद्धता और मात्रा के बीच तालमेल
प्रत्येक प्रक्रिया सटीकता और मात्रा के बीच अलग-अलग संतुलन बनाती है। सही चुनाव समय और धन दोनों की बचत करता है।
सीएनसी मशीन में सटीक टॉलरेंस प्राप्त किया जा सकता है। इसमें कुछ हज़ारवें इंच तक की सटीकता हासिल की जा सकती है। पुर्जे सीएडी मॉडल के बिल्कुल सटीक बनते हैं। लेकिन प्रत्येक पुर्जे को मशीन पर बनने में समय लगता है। बड़ी मात्रा में उत्पादन करने पर लागत अधिक आती है। यह कम से मध्यम मात्रा के उत्पादन के लिए सबसे उपयुक्त है।
मोल्ड तैयार हो जाने के बाद मोल्डिंग एक समान हो जाती है। पहला और दस हज़ारवाँ पार्ट एक जैसे दिखते हैं। दोहराव उत्कृष्ट है। हालाँकि, मोल्ड की लागत अधिक होती है। उत्पादन की मात्रा लागत को उचित ठहराने के लिए आवश्यक है। आपको सैकड़ों या हजारों पार्ट की आवश्यकता होती है।
शीट मेटल संरचनात्मक फ्रेम के लिए बेहतरीन सटीकता प्रदान करता है। लेजर से साफ किनारे काटे जाते हैं। मोड़ने से मजबूती बढ़ती है। प्रोग्रेसिव स्टैम्पिंग से बड़ी मात्रा में उत्पादन आसानी से हो जाता है।
किसी असेंबली में छोटी-छोटी त्रुटियाँ जमा होती जाती हैं। इसे टॉलरेंस स्टैक-अप कहते हैं। एक छोटा सा अंतर अगले हिस्से को झुका सकता है। सीएडी मॉडल की जाँच करने से इससे बचा जा सकता है।
आवास आवश्यकताओं के अनुरूप मिलान प्रक्रिया
एएमआर रोबोट पार्ट के लिए, मात्रा से शुरुआत करें। कम मात्रा के लिए सीएनसी या शीट मेटल उपयुक्त हैं। 100 से 500 के बीच की मध्यम मात्रा के लिए मोल्डिंग उपयुक्त है। उच्च मात्रा के लिए मोल्डिंग या प्रोग्रेसिव स्टैम्पिंग उपयुक्त हैं।
अब जटिलता पर विचार करें। आंतरिक चैनलों के लिए सीएनसी या मोल्डिंग की आवश्यकता होती है। साधारण बॉक्स शीट मेटल के लिए उपयुक्त होते हैं। तंग कोनों वाले हिस्से सीएनसी से बेहतर फिट होते हैं।
सटीकता को सबसे अंत में प्राथमिकता दें। मिलान सतहों के लिए सख्त सहनशीलता की आवश्यकता होती है। ब्रैकेट के लिए मजबूत सामग्री की आवश्यकता होती है। कवर के लिए सस्ती विधियों का उपयोग किया जा सकता है।
पहले से योजना बनाएं। एक रोबोटिक सेल को स्थापित करने में महीनों लग सकते हैं। किसी सहयोगी से शुरुआत में ही बात कर लें। वे आपके डिज़ाइन संबंधी विकल्पों में मार्गदर्शन कर सकते हैं। इससे समय की बचत होती है और दोबारा काम करने की ज़रूरत नहीं पड़ती।
डिलीवरी रोबोट हाउसिंग के लिए सटीक सीएनसी मशीनिंग
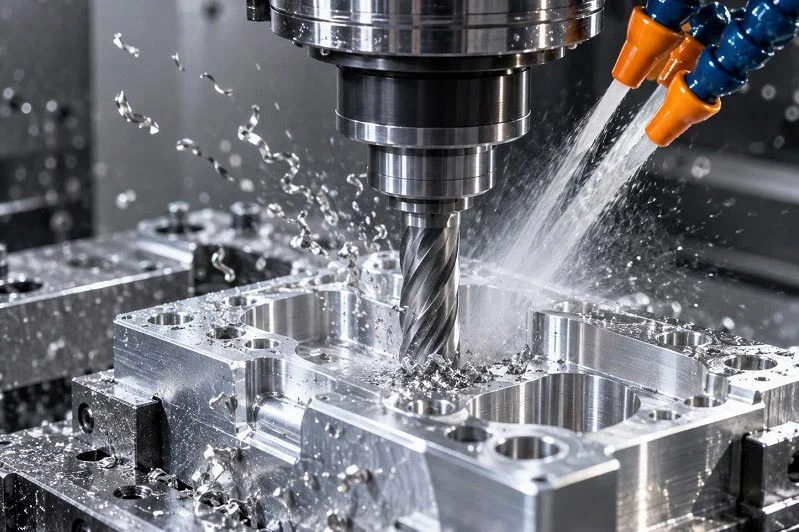
अनुप्रयोग: जोड़, ब्रैकेट और सेंसर
सटीक घटकों के लिए परिशुद्ध सीएनसी मशीनिंग तब सबसे उपयुक्त होती है जब डिलीवरी रोबोट के बाहरी आवरण को सटीक फिटिंग और जटिल आकृतियों की आवश्यकता होती है। कंधे के आवरण, कमर के जोड़, कूल्हे के जोड़, घुटने के आवरण और निचले अंगों के सभी भाग इसी प्रक्रिया पर निर्भर करते हैं। इन भागों को हजारों चक्रों में सुचारू रूप से चलना चाहिए और सही स्थिति में बने रहना चाहिए।
जोड़ सबसे महत्वपूर्ण होते हैं। ये संरचनात्मक भागों को आपस में जोड़ते हैं और भार वहन करते हैं। एक ढीला जोड़ पूरे रोबोट को खराब कर देता है। एंड-इफेक्टर्स और ग्रिपर्स को भी पिकिंग, वेल्डिंग और निरीक्षण कार्यों के लिए विशेष इंटरफेस की आवश्यकता होती है। AGV चेसिस और माउंट मजबूत फ्रेम और व्हील ब्रैकेट का उपयोग करते हैं। इनमें से कई भागों में घुमावदार सतहें और कई तरफ विशेषताएं होती हैं। एक 5-एक्सिस CNC सेंटर इन्हें एक ही क्लैम्पिंग में संभाल लेता है। इससे स्टैक-अप त्रुटि कम होती है और सतह की गुणवत्ता बेहतर होती है।
सेंसर ब्रैकेट और कनेक्टर मिलकर परसेप्शन सिस्टम बनाते हैं। सेंसर को सही दिशा में रखने के लिए इनमें उच्च परिशुद्धता की आवश्यकता होती है। थोड़ा सा भी विचलन दृश्य क्षेत्र को बदल देता है। इससे नेविगेशन और सुरक्षा प्रभावित होती है। एयरफ्रेम संरचना और आवरण की आवश्यकताएँ थोड़ी लचीली होती हैं। लेकिन फिर भी, बाहरी बलों को सहन करने के लिए इनके आयाम और मजबूती मानकों के अनुरूप होने चाहिए।
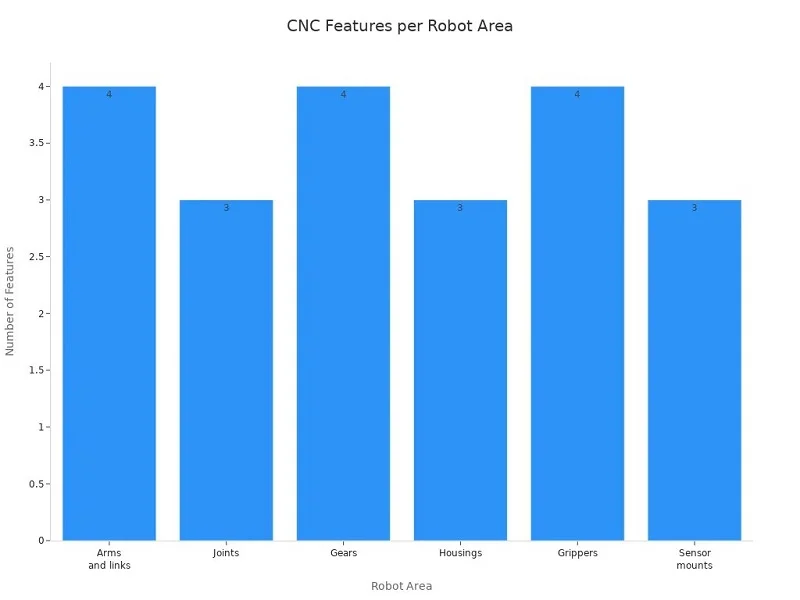
रोबोटिक्स के लिए सीएनसी मशीनिंग द्वारा रोबोट के मुख्य पुर्जे तैयार किए जाते हैं, जिनमें आर्म्स, लिंक्स, जॉइंट्स, गियर्स, हाउसिंग, ग्रिपर फिंगर्स और सेंसर ब्रैकेट्स शामिल हैं। ये महत्वपूर्ण इकाइयाँ रोबोटिक असेंबली में यांत्रिक फिट, गति स्थिरता, संरचनात्मक संरेखण और भार स्थानांतरण को नियंत्रित करती हैं। प्रत्येक गतिशील और माउंटिंग इंटरफ़ेस सटीक निर्माण पर निर्भर करता है ताकि निरंतर दोहराव और असेंबली प्रदर्शन बनाए रखा जा सके।
सामग्री: 17-4 पीएच स्टेनलेस स्टील और टाइटेनियम
किसी भी रोबोटिक पुर्जे की सफलता के लिए सामग्री का चयन महत्वपूर्ण होता है। उच्च शक्ति और उच्च परिशुद्धता वाले घटकों के लिए दो धातुएँ विशेष रूप से उपयुक्त हैं: 17-4 पीएच स्टेनलेस स्टील और Ti-6Al-4V टाइटेनियम।
17-4 PH मिश्र धातु ASTM A693 H900 मानकों के अनुसार 1275 MPa की अंतिम तन्यता शक्ति और 1060 MPa की उपज शक्ति प्रदान करती है। इसका प्रत्यास्थता मापांक 200 GPa है। कठोरता 38 HRC तक पहुँचती है। यह मिश्र धातु संक्षारण के प्रति अत्यंत प्रतिरोधी है। यह तापमान की एक विस्तृत श्रृंखला में भी अपना आकार बनाए रखती है। इसका तापीय प्रसार गुणांक 10.8 µm/m·K है। अधिकतम सेवा तापमान 315 °C तक पहुँचता है। इन विशेषताओं के कारण मशीनिंग और फील्ड में इसके आयाम स्थिर रहते हैं।
Ti-6Al-4V टाइटेनियम बेहतर मजबूती-से-भार अनुपात प्रदान करता है। यह उच्च-प्रदर्शन वाले जोड़ों और चिकित्सा या शल्य चिकित्सा उपकरणों के लिए उपयुक्त है। यह सामग्री थकान और जंग का प्रतिरोध करती है। लेकिन यह अधिक महंगा है और इसकी मशीनिंग धीमी है। भारी भार झेलने वाले रोबोट के पुर्जों के लिए टाइटेनियम बेहतर विकल्प है। कम महत्वपूर्ण ब्रैकेट के लिए, एल्यूमीनियम 6061-T6 या 7075-T6 उपयुक्त हैं। स्टेनलेस स्टील 304 और 316 संक्षारक वातावरण को सहन कर सकते हैं। कार्बन और मिश्र धातु इस्पात जैसे 4140 और 4340 भारी-भरकम आधारों के लिए उपयुक्त हैं।
सहनशीलता और निरीक्षण
सटीक पुर्जों के लिए अच्छी सीएनसी मशीनों को सामान्य काम से अलग करने में टॉलरेंस नियंत्रण महत्वपूर्ण भूमिका निभाता है। डिलीवरी रोबोट हाउसिंग में बेयरिंग सीट और अन्य सटीक इंटरफेस के लिए, सामान्य टॉलरेंस ±0.01–0.05 मिमी की सीमा में होता है। महत्वपूर्ण मोशन-कंट्रोल फीचर्स के लिए यह टॉलरेंस ±0.003 मिमी तक पहुंच सकता है। एल्युमीनियम 7075-T6 से बने एक रोबोटिक जॉइंट हाउसिंग के लिए एक समय ±0.005 मिमी की टॉलरेंस की आवश्यकता थी। यह दर्शाता है कि सामान्य काम में कितनी आवश्यकता होती है।
±0.02–0.05 मिमी से कम की सटीकता से कसने पर अक्सर सिस्टम के प्रदर्शन में सुधार किए बिना लागत बढ़ जाती है। इसलिए कार्यात्मक सहनशीलता महत्वपूर्ण है। आपको सहनशीलता को कार्य के अनुसार समायोजित करना चाहिए। सेंसर माउंट के लिए सटीक डेटम फेस की आवश्यकता होती है। कवर पैनल के लिए नहीं।
निरीक्षण में हर महत्वपूर्ण आयाम की जाँच की जाती है। CMM सिस्टम इसमें अग्रणी भूमिका निभाते हैं। बोर गेज और हाइट गेज छेदों और चरणों की जाँच करते हैं। GD&T निरीक्षण तकनीकें आकार, अभिविन्यास और स्थान की पुष्टि करती हैं। ये चरण संयोजन से पहले ही त्रुटियों को पकड़ लेते हैं। साथ ही, ये रोबोट में टॉलरेंस के संचय को भी रोकते हैं।
AMR परियोजनाओं के लिए, जोड़ों, ब्रैकेटों और सेंसर माउंट के लिए CNC मशीनिंग सबसे उपयुक्त तकनीक बनी हुई है। यह उच्चतम टॉलरेंस बनाए रखती है और जटिल ज्यामिति को संभाल सकती है। हालांकि, अधिक मात्रा में उत्पादन करने पर गति और लागत थोड़ी अधिक हो सकती है। लेकिन कम से मध्यम मात्रा के उत्पादन के लिए, इससे बेहतर कोई विकल्प नहीं है। एक रोबोटिक सेल को स्थापित करने में महीनों लग सकते हैं। इसलिए अपनी उत्पादन योजना जल्दी शुरू करें। इससे आपका डिलीवरी रोबोट हाउसिंग पहली बार में ही स्पेसिफिकेशन के अनुरूप होगा।
डिलीवरी रोबोट हाउसिंग के लिए इंजेक्शन मोल्डिंग
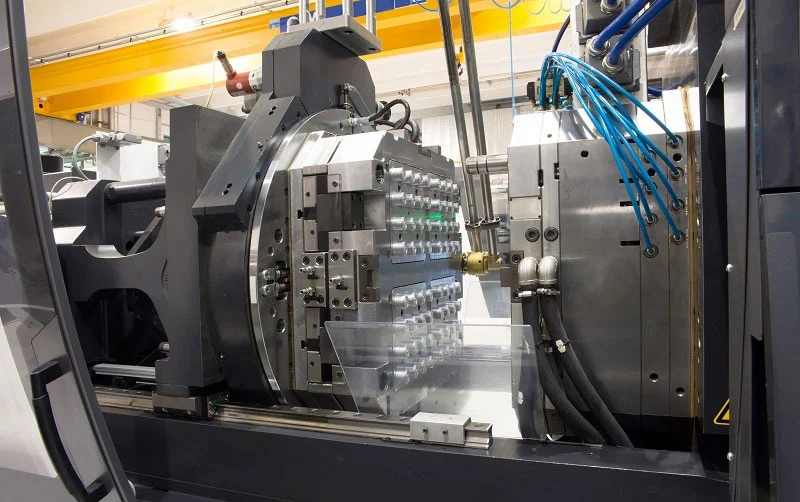
अनुप्रयोग: खोल, आवरण और संलग्नक
प्लास्टिक के आवरण बनाने के लिए इंजेक्शन मोल्डिंग तब बेहतरीन काम करती है जब आपको एक ही तरह के कई आवरण जल्दी से बनाने हों। इस प्रक्रिया में पिघले हुए प्लास्टिक को स्टील के सांचे में डाला जाता है। प्लास्टिक ठंडा हो जाता है। फिर सांचा खुलता है और तैयार आवरण बाहर आ जाता है। डिलीवरी रोबोट के आवरण के लिए, इससे बाहरी परत, बैटरी के दरवाजे, सेंसर की खिड़कियां और कंट्रोल बॉक्स के ढक्कन बनते हैं।
सोचिए इन हिस्सों में क्या समानता है। इनकी दीवारें पतली हैं। ये मजबूती के लिए पसलियों का इस्तेमाल करते हैं। ये टैब और क्लिप की मदद से आपस में जुड़ जाते हैं। एक सीएनसी मशीन को यहाँ मुश्किल होगी। हर खोल को ब्लॉक से काटना सामग्री और समय दोनों की बर्बादी है। मोल्डिंग से एक ही आकार को हजारों बार लगभग बिना किसी अंतर के बनाया जा सकता है। यह दोहराव AMR फ्लीट के लिए महत्वपूर्ण है। हर रोबोट का आकार और फिटिंग एक जैसी होनी चाहिए।
कवर और आवरण अंदर के गंदे हिस्सों को भी छुपाते हैं। ये सर्किट बोर्ड, तारों और मोटरों को धूल और छींटों से बचाते हैं। एक अच्छी तरह से डिज़ाइन किया गया आवरण वायु प्रवाह को नियंत्रित करता है और सेंसरों तक आने वाली अवांछित रोशनी को रोकता है। हाउसिंग के लिए इंजेक्शन मोल्डिंग आपको यह सुविधा देती है। आप सीधे टूल में ही बॉस, स्टैंडऑफ और केबल चैनल बना सकते हैं। किसी अतिरिक्त ब्रैकेट की आवश्यकता नहीं होती।
इंजीनियरिंग प्लास्टिक: एबीएस, पीसी/एबीएस, नायलॉन
सामग्री का चयन ही आपके आवरण के प्रदर्शन को निर्धारित करता है। इस क्षेत्र में तीन प्रकार के प्लास्टिक अग्रणी हैं। प्रत्येक की अपनी अलग-अलग खूबियाँ हैं।
| संपत्ति | ABS | PC | नायलॉन (PA) |
| लागत | $$ | $ $ $ | $$ |
| तनन - सामर्थ्य | मध्यम | हाई | हाई |
| प्रभाव प्रतिरोध | हाई | बहुत ऊँचा | मध्यम |
| उष्मा प्रतिरोध | मध्यम | हाई | हाई |
| रासायनिक प्रतिरोध | मध्यम | मध्यम | मध्यम |
| यूवी प्रतिरोध | दरिद्र | मेला | दरिद्र |
| कठोरता | मध्यम | हाई | मध्यम |
| मोल्डिंग में आसानी | आसान | मध्यम | मध्यम |
| अनुप्रयोगों | आवास, खिलौने | लेंस, हेलमेट, विद्युत आवरण | गियर, बियरिंग, ऑटोमोटिव पुर्जे |
ABS एक सर्वोपरि धातु है। यह एक अनाकार ऊष्माप्लास्टिक है। यह मजबूती, प्रभाव प्रतिरोध और अच्छी सतह प्रदान करता है। इसके नाम के तीन भाग हैं। एक्रिलोनाइट्राइल कठोरता, ताप प्रतिरोध और रासायनिक प्रतिरोध प्रदान करता है। ब्यूटाडीन मजबूती और प्रभाव प्रतिरोध प्रदान करता है। स्टाइरीन चमक, मजबूती और आसान प्रसंस्करण प्रदान करता है। ABS को आसानी से ढाला जा सकता है और इसकी लागत भी अपेक्षाकृत कम होती है। इसकी कमजोरी पराबैंगनी विकिरण और रासायनिक प्रतिरोध है। योजक पदार्थों का उपयोग करके पराबैंगनी विकिरण की समस्या का समाधान किया जा सकता है।
पॉलीकार्बोनेट में उच्च प्रभाव शक्ति और ताप प्रतिरोध क्षमता होती है। यह पारदर्शी भी रहता है, जो लेंस और सेंसर विंडो के लिए उपयुक्त है। लेकिन यह महंगा होता है और कुछ रसायनों के साथ इसकी प्रतिक्रिया प्रतिकूल होती है। नायलॉन (PA6, PA66) अर्ध-क्रिस्टलीय होता है। यह घिसाव और टूट-फूट का अच्छी तरह प्रतिरोध करता है। गियर और बियरिंग में इसका अक्सर उपयोग होता है। हालांकि, नायलॉन नमी सोख लेता है। इसलिए इसे मोल्डिंग से पहले सुखाना आवश्यक है।
पीसी/एबीएस मिश्रण दोनों के सर्वोत्तम गुणों को मिलाकर बनाया जाता है और यह काफी प्रचलित है। किसी रोबोटिक पार्ट के लिए जिसे मजबूती के साथ-साथ आकर्षक लुक की भी आवश्यकता होती है, पीसी/एबीएस मिश्रण एक समझदारी भरा विकल्प है।
औजार निर्माण और उच्च मात्रा उत्पादन
हाउसिंग के लिए इंजेक्शन मोल्डिंग में टूलिंग का काम सबसे अहम होता है। स्टील मोल्ड की शुरुआती लागत काफी ज़्यादा होती है। लेकिन इस कीमत के बदले आपको बाद में काम में तेज़ी मिलती है। एक बार टूल तैयार हो जाने पर, पुर्जे कुछ ही सेकंड में बनकर तैयार हो जाते हैं। उत्पादन चक्र का समय कम रहता है। प्रति पुर्जे पर लगने वाली मेहनत लगभग न के बराबर हो जाती है।
यह गणितीय गणना अधिक मात्रा में हाउसिंग उत्पादन के लिए अनुकूल है। कुछ सौ यूनिट से कम उत्पादन पर, प्रति पार्ट मोल्ड की लागत बहुत अधिक रहती है। इस सीमा से ऊपर, मोल्डिंग लागत के मामले में सीएनसी से बेहतर साबित होती है। सटीक ब्रेक-ईवन बिंदु पार्ट के आकार और जटिलता पर निर्भर करता है। एक साधारण कवर स्लाइड वाले जटिल शेल की तुलना में जल्दी ब्रेक-ईवन बिंदु तक पहुँच जाता है।
मोल्ड का डिज़ाइन पार्ट की गुणवत्ता निर्धारित करता है। दीवार की मोटाई हर जगह एक समान होनी चाहिए। मोटे हिस्से धीरे-धीरे ठंडे होते हैं और मुड़ जाते हैं। रिब्स बिना आकार बढ़ाए मजबूती प्रदान करते हैं। ड्राफ्ट एंगल पार्ट को आसानी से निकलने देते हैं। गेट की स्थिति प्लास्टिक के प्रवाह और वेल्ड लाइनों के बनने के स्थान को नियंत्रित करती है। इनमें से कोई भी गलती होने पर सिंक, शॉर्ट सर्किट या विकृति जैसी समस्याएं हो सकती हैं।
व्यावहारिक दृष्टिकोण से, अपनी उत्पादन समय-सीमा की योजना पहले से ही बना लें। स्टील का औजार बनाने में कई सप्ताह लग जाते हैं। एक रोबोटिक सेल को तैयार करने में महीनों लग सकते हैं। इसलिए, जब आपका सीएडी मॉडल अभी नया हो, तभी मोल्ड का डिज़ाइन शुरू कर दें। इससे आपका डिलीवरी रोबोट हाउसिंग बिना किसी लंबे अंतराल के प्रोटोटाइप से उत्पादन तक पहुंच जाएगा।
डिलीवरी रोबोट हाउसिंग के लिए शीट मेटल फैब्रिकेशन
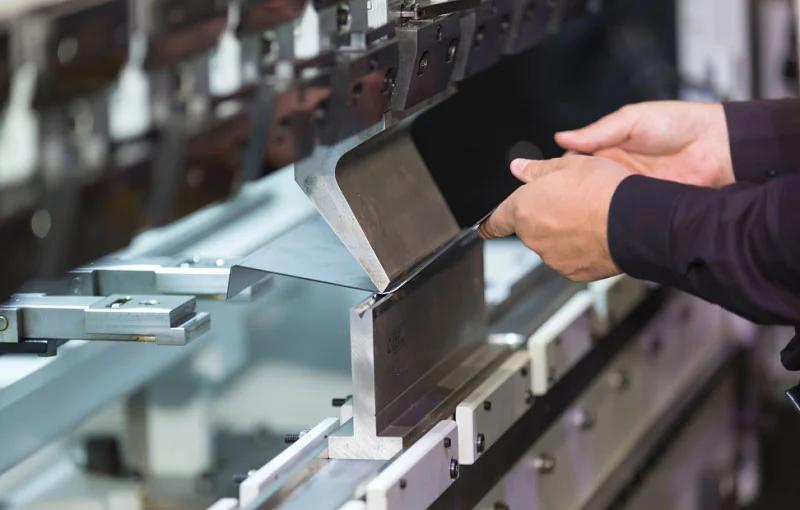
स्वायत्त मोबाइल रोबोटों के लिए शीट मेटल फैब्रिकेशन में सपाट धातु को मजबूत और हल्के फ्रेम में बदला जाता है। इसकी शुरुआत CAD मॉडल से होती है। फिर इसमें कटिंग, बेंडिंग और जॉइनिंग जैसी प्रक्रियाएं शामिल होती हैं। यह तरीका मुख्य फ्रेम और चेसिस पार्ट्स के लिए कारगर है। साथ ही, कई पार्ट्स बनाने पर लागत भी कम रहती है।
संरचनात्मक फ्रेम और चेसिस
रोबोट का मुख्य चेसिस और फ्रेम प्लेट उसका मजबूत आधार हैं। ये पहियों, बैटरियों, मोटरों और पेलोड ट्रे को एक हल्के हिस्से में समाहित रखते हैं। स्टैम्प्ड एल्युमीनियम या उच्च-शक्ति वाला स्टील यहाँ उपयुक्त रहता है। गढ़ी हुई पसलियाँ, फ्लैंज और माउंटिंग बॉस अतिरिक्त वजन बढ़ाए बिना मजबूती प्रदान करते हैं। सुरक्षात्मक आवरण और कवर इलेक्ट्रॉनिक्स को बारिश, धूल, धक्कों और तोड़फोड़ से बचाते हैं। बहु-चरण प्रगतिशील डाई में वेंट, केबल निकास, लॉक टैब और स्नैप-फिट सुविधाएँ निर्मित की जाती हैं। पेलोड और दरवाज़े के तंत्रों पर प्रतिदिन भारी दबाव पड़ता है। गढ़े हुए किनारों और हेम्ड फ्लैंज वाले स्टैम्प्ड स्टील या एल्युमीनियम इस तरह के दबाव को सहन करते हैं। सेंसर और कैमरा माउंट लिडार, कैमरे, अल्ट्रासोनिक सेंसर और एंटेना को सटीक संरेखण में रखते हैं। पहिए और सस्पेंशन ब्रैकेट उच्च-शक्ति वाले स्टैम्प्ड मटेरियल और गढ़े हुए गसेट का उपयोग करते हैं ताकि वे फुटपाथ के किनारों और असमान सतहों पर भी सुरक्षित रहें।
| आवेदन | विवरण | सामग्री/विशेषताएं |
| मुख्य चेसिस और फ्रेम प्लेटें | मजबूत आधार; पहिए, बैटरी, मोटर, पेलोड ट्रे को सहारा देता है। | स्टैम्प्ड एल्युमिनियम या उच्च-शक्ति इस्पात; गढ़ी हुई पसलियाँ, फ्लैंज, बॉस |
| सुरक्षात्मक आवरण और कवर | इलेक्ट्रॉनिक उपकरणों को बारिश, धूल, चोट और तोड़फोड़ से बचाएं। | बहु-चरणीय प्रगतिशील डाई; वेंट, केबल निकास, लॉक टैब |
| पेलोड और दरवाज़े के तंत्र | दरवाजे, कुंडी, कब्ज़े, ट्रे जिनका दैनिक उपयोग होता है | स्टैम्प्ड स्टील या एल्युमीनियम; कॉइन्ड किनारे, हेम्ड फ्लैंज |
| सेंसर और कैमरा माउंट | लिडार, कैमरे, अल्ट्रासोनिक सेंसर, एंटेना के लिए ब्रैकेट | प्रगतिशील डाई; एक ही चरण में माउंटिंग होल और केबल क्लिप |
| व्हील और सस्पेंशन ब्रैकेट | ड्राइव व्हील, कैस्टर, सस्पेंशन आर्म्स को पकड़ें | गसेट युक्त उच्च-शक्ति वाली स्टैम्प्ड सामग्री |
उच्च मात्रा वाले पुर्जों के लिए प्रोग्रेसिव डाई स्टैम्पिंग
प्रोग्रेसिव डाई स्टैम्पिंग बैटरी ट्रे, टॉप कवर और साइड पैनल के लिए उपयुक्त है। एक धातु की पट्टी कई डाइज़ से होकर गुजरती है। प्रत्येक स्टेशन पर आकार बदलता है। हर प्रेस स्ट्रोक के साथ पुर्जे बाहर निकलते हैं। इस विधि से कई वास्तविक लाभ मिलते हैं:
- उच्च गति: स्वचालित प्रक्रिया तेजी से चलती है।
- कम श्रम: एक व्यक्ति मशीन की निगरानी करता है।
- न्यूनतम अपशिष्ट: धातु की पट्टी में बहुत कम सामग्री बर्बाद होती है।
- पुनरावृत्ति क्षमता: कई पुर्जे गुणवत्ता खोए बिना सटीक मापदंड बनाए रखते हैं।
- प्रति भाग कम लागत: गति, दोहराव और कम श्रम के कारण प्रत्येक भाग सस्ता होता है।
इसकी भी कुछ सीमाएँ हैं। कुछ कार्यों में अतिरिक्त चरणों की आवश्यकता होती है। कटआउट, रिब्स या थ्रेडिंग से लागत बढ़ सकती है। पुर्जों को निरंतर फीड पर चलना चाहिए। अतिरिक्त कार्य के बिना वे स्वतंत्र रूप से गति नहीं कर सकते। प्रत्येक परियोजना के लिए सेटअप स्थायी होते हैं। किसी नए कार्य पर स्विच करने में काफी समय लगता है। प्रोग्रेसिव डाई सिस्टम, ट्रांसफर डाई सिस्टम से अधिक महंगे होते हैं। व्यावहारिक दृष्टिकोण से, यह प्रक्रिया केवल उच्च मात्रा में उत्पादन होने पर ही लाभदायक होती है। टूलिंग की लागत अधिक होती है, लेकिन उत्पादन शुरू होने के बाद प्रति-पुर्जे की कीमत तेजी से घट जाती है।
लेजर कटिंग, बेंडिंग और वेल्डिंग
लेज़र कटिंग, बेंडिंग और वेल्डिंग कम से मध्यम मात्रा वाले शीट मेटल वर्क का आधार हैं। फाइबर लेज़र एक ही बार में जटिल 2D आउटलाइन, छेद और स्लॉट काट देता है। किसी टूलिंग की आवश्यकता नहीं होती। सपाट भागों में अच्छी सटीकता होती है। सीएनसी प्रेस ब्रेक स्प्रिंगबैक कंपनसेशन के साथ बेंडिंग का काम करते हैं। ये V, U और चैनल आकार बनाते हैं। कोण सहनशीलता और फ्लैंज के आयामों को नियंत्रित किया जा सकता है। बेंड त्रिज्या सामग्री की मोटाई पर निर्भर करती है। वेल्डिंग टुकड़ों को जोड़ती है। TIG एल्युमीनियम और स्टेनलेस स्टील के लिए उपयुक्त है। MIG माइल्ड स्टील के लिए काम करता है। एक अच्छी वेल्ड सीक्वेंस विरूपण को नियंत्रित करती है। वेल्डेड असेंबली फिक्सचरिंग के आधार पर लगातार सटीकता बनाए रखती हैं।
लेजर कटिंग, बेंडिंग और वेल्डिंग के लिए डिज़ाइन नियम महत्वपूर्ण हैं। न्यूनतम फ्लेंज लंबाई और छेद से किनारे की दूरी दरारों और कमजोर धब्बों को रोकती है। ये आपके एएमआर चेसिस को भी मजबूत और स्थिर बनाए रखते हैं।
सामग्री का चयन इन सभी बातों को आपस में जोड़ता है। एल्युमीनियम वजन कम रखता है। स्टील मजबूती प्रदान करता है। सही चुनाव भार, लागत और जंग रोधी आवश्यकताओं पर निर्भर करता है। किसी ऐसे रोबोटिक पुर्जे के लिए जिसे मजबूत और हल्का रहना आवश्यक है, शीट मेटल अक्सर सबसे अच्छा विकल्प होता है। यह स्वायत्त मोबाइल रोबोट फ्रेम के संरचनात्मक डिजाइन और वास्तविक विनिर्माण गति के बीच संतुलन बनाए रखता है। एक रोबोटिक सेल को स्थापित करने में महीनों लग सकते हैं। इसलिए अपने शीट मेटल पार्टनर को डिजाइन चरण में ही शामिल करें। इस तरह आपका डिलीवरी रोबोट हाउसिंग बिना किसी महंगे अप्रत्याशित खर्च के ड्राइंग से उत्पादन तक पहुंच जाएगा।
डिलीवरी रोबोट हाउसिंग के लिए रेडीमेड कंपोनेंट्स
लीड टाइम और लागत को कम करना
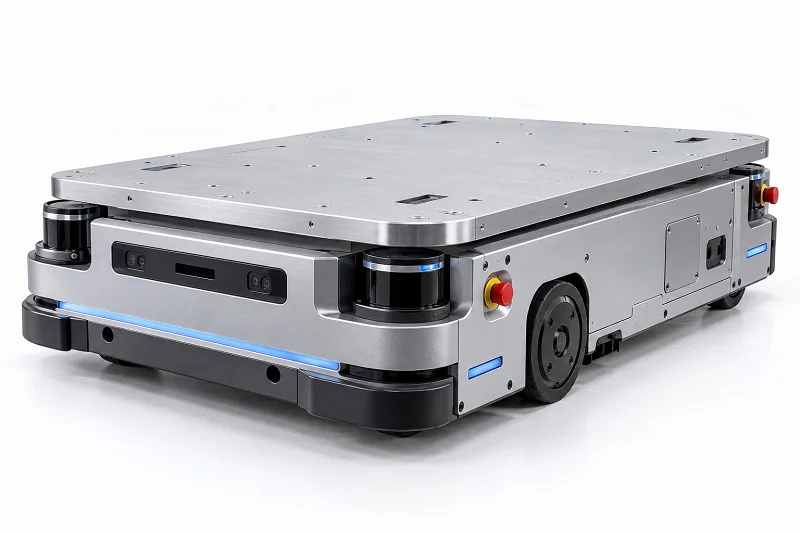
डिलीवरी रोबोट हाउसिंग के हर हिस्से को कस्टम बनाने की ज़रूरत नहीं होती। कैटलॉग में उपलब्ध पार्ट्स से हफ़्तों का इंतज़ार बच जाता है। साथ ही, लागत में भी तुरंत कटौती होती है। एक स्टैंडर्ड बेयरिंग ब्लॉक या रेडीमेड व्हील ब्रैकेट कुछ ही दिनों में डिलीवर हो जाता है। कस्टम वर्ज़न में एक महीना या उससे ज़्यादा समय लग सकता है। टाइट शेड्यूल वाले AMR प्रोजेक्ट के लिए यह समय बहुत मायने रखता है।
रेडीमेड पार्ट्स से जोखिम भी कम होता है। सप्लायर पहले ही इनका परीक्षण कर चुका होता है। आपको लोड रेटिंग और फिटिंग का पता होता है। टॉलरेंस के बारे में कोई अनुमान लगाने की ज़रूरत नहीं होती। डेमो के दौरान अप्रत्याशित खराबी का कोई खतरा नहीं होता। केबल क्लिप या एक्सेस पैनल जैसी गैर-महत्वपूर्ण जगहों के लिए यह एक समझदारी भरा कदम है। अपने कस्टम बजट को उन जॉइंट्स और सेंसर माउंट्स के लिए बचाकर रखें जिन्हें वास्तव में इसकी ज़रूरत है।
कस्टम पार्ट्स के साथ एकीकरण
कैटलॉग में मौजूद पुर्जों को कस्टम पुर्जों के साथ मिलाने के लिए योजना बनाना ज़रूरी है। एक मानक फास्टनर के लिए एक उपयुक्त छेद चाहिए। खरीदे गए मोटर माउंट के लिए सही बोल्ट पैटर्न चाहिए। यदि ये माप मेल नहीं खाते, तो टॉलरेंस में गड़बड़ी हो जाती है। छोटे-छोटे अंतर भी जुड़ते जाते हैं। असेंबली मुड़ जाती है या जाम हो जाती है।
सबसे पहले एक CAD मॉडल बनाएं जिसमें खरीदे गए सभी पुर्जे शामिल हों। धातु काटने से पहले इंटरफेस की जांच कर लें। यहीं पर रोबोट द्वारा बनाए गए पुर्जे जल्दी खराब हो सकते हैं। स्क्रीन पर सही दिखने वाला ब्रैकेट असल शेल्फ आइटम में फिट नहीं हो सकता है। अपने सप्लायर से स्टेप फाइल या विस्तृत ड्राइंग मांगें। फिर महत्वपूर्ण आयामों की खुद जांच करें। व्यावहारिक रूप से, यह कदम बाद में घंटों की मेहनत बचाता है।
गुणवत्ता संबंधी विचार
सभी कैटलॉग पार्ट्स एक जैसे नहीं होते। एक सस्ते बेयरिंग में ढीलापन हो सकता है। एक घटिया ब्रैकेट भार पड़ने पर टूट सकता है। AMR रोबोट के किसी भी पार्ट के लिए, जो वजन उठाता है या अक्सर चलता है, गुणवत्ता मायने रखती है। आपूर्तिकर्ता के प्रमाणपत्रों की जांच करें। सामग्री विनिर्देश और भार क्षमता देखें। यदि डेटा शीट संक्षिप्त है, तो उनकी निर्माण प्रक्रिया के बारे में पूछें।
आने वाले माल की शुरुआती जांच से समस्याएं जल्दी पकड़ में आ जाती हैं। हर बैच से एक नमूना मापें। छेदों के आकार और समतलता की जांच करें। कैलिपर से कुछ मिनटों की जांच किसी असफल फील्ड टेस्ट से बेहतर होती है। स्वीकृत आपूर्तिकर्ताओं की सूची रखें। किसी भी वापसी या खराबी का रिकॉर्ड रखें। समय के साथ, यह रिकॉर्ड आपको बताता है कि कौन विश्वसनीय है। एक डिलीवरी रोबोट हाउसिंग के लिए जो पूरे दिन चलता है, रेडीमेड पुर्जों का एक खराब बैच सब कुछ रोक सकता है। इसलिए कैटलॉग आइटम को भी उतनी ही सावधानी से संभालें जितनी कि कस्टम आइटम को।
डिलीवरी रोबोट हाउसिंग के लिए डिज़ाइन
प्रत्येक प्रक्रिया के लिए ज्यामिति अनुकूलन
अच्छी आकृतियाँ निर्माण को आसान बनाती हैं। खराब आकृतियाँ लागत और बर्बादी बढ़ाती हैं। प्रत्येक प्रक्रिया के अपने नियम होते हैं। सीएनसी मशीनिंग के लिए, नुकीले भीतरी कोनों से बचें। नुकीले कोने छोटे औजारों को मोड़ने और तोड़ने के लिए मजबूर करते हैं। इसके बजाय चौड़े वक्रों का उपयोग करें। पर्याप्त दीवार की मोटाई सुनिश्चित करें और गहरे गड्ढों से बचें।
इंजेक्शन मोल्डिंग के लिए, दीवार की मोटाई एक समान होनी चाहिए। मोटे हिस्से धीरे-धीरे ठंडे होते हैं और मुड़ जाते हैं। रिब्स बिना अधिक भार डाले मजबूती प्रदान करते हैं। ड्राफ्ट एंगल से पुर्जे साफ-सुथरे निकलते हैं। गेट की स्थिति प्लास्टिक के प्रवाह और वेल्ड लाइनों को नियंत्रित करती है। शीट मेटल जैसी शेपिंग प्रक्रियाओं के लिए, समान त्रिज्याओं का उपयोग करें। विभिन्न त्रिज्या आकारों की संख्या सीमित रखें। बहुत छोटी त्रिज्याओं से बचें, जब तक कि डिज़ाइन की वास्तव में आवश्यकता न हो। रोबोटिक पुर्जों के लिए ये डिज़ाइन विकल्प समय और पैसा बचाते हैं। सबसे कम टॉलरेंस सेट करें जो काम करते हों। सख्त टॉलरेंस जो कार्यक्षमता को प्रभावित नहीं करते, केवल लागत बढ़ाते हैं।
कठोरता, वजन और तापीय प्रबंधन
कठोरता और वजन एक दूसरे के विपरीत होते हैं। आपको एक मजबूत फ्रेम चाहिए जो हल्का भी रहे। यहाँ सामग्री का चुनाव महत्वपूर्ण है। 6061-T6 और 7075-T6 जैसी एल्युमीनियम मिश्र धातुएँ उच्च ताप चालकता प्रदान करती हैं। ऊष्मा मोटर वाइंडिंग से हाउसिंग की सतह तक प्रवाहित होती है। मैग्नीशियम मिश्र धातु भी उपयुक्त है, हालाँकि यह अधिक महंगी है। PEEK पॉलिमर एल्युमीनियम की तुलना में वजन को काफी कम करता है और सामान्य मोटाई वाली दीवारों और तापमान की विस्तृत श्रृंखला में अच्छी कठोरता प्रदान करता है।
खोखले शाफ्ट कठोरता बनाए रखते हुए वजन में काफी कमी ला सकते हैं, हालांकि इनके लिए अधिक व्यास की आवश्यकता होती है। टाइटेनियम और कार्बन फाइबर कंपोजिट शाफ्ट से वजन में और भी अधिक बचत होती है। शीतलन के लिए, फेज चेंज कैविटी न्यूनतम वजन वृद्धि के साथ ऊष्मा स्थानांतरण को बेहतर बना सकती हैं। डाइइलेक्ट्रिक द्रव में कॉइल को सीधे डुबोने से लिक्विड जैकेट की तुलना में बेहतर ऊष्मा प्रतिरोध मिलता है। फिन्ड एल्युमिनियम हाउसिंग चिकनी सतहों पर ऊष्मा स्थानांतरण को बेहतर बनाती हैं। ये सामग्रियां और निर्माण विकल्प यह निर्धारित करते हैं कि आपके डिलीवरी रोबोट हाउसिंग का प्रदर्शन कितना अच्छा होगा।
संयोजन और मॉड्यूलरिटी
मॉड्यूलर डिज़ाइन असेंबली को तेज़ करता है और त्रुटियों को कम करता है। एक मॉड्यूल में एक सेंट्रीफ्यूगल इम्पेलर को एक प्रबलित मोटर केसिंग के साथ जोड़ा गया है, जो सीलबंद और पूर्व-परीक्षित है। यह गुरुत्वाकर्षण की सहायता से ऊपर से नीचे की ओर स्लाइड करता है। सटीक शाफ्ट संरेखण की आवश्यकता नहीं है। किसी विशेष फिक्स्चर की आवश्यकता नहीं है। एक अन्य मॉड्यूल एक एकल-टुकड़ा टेलीस्कोपिक नोजल का उपयोग करता है जो बिना किसी उपकरण के स्नैप-फिट के साथ सामने से जुड़ता है। स्क्रू की आवश्यकता नहीं रहती। एक पूर्व-वायर्ड मॉड्यूल मानकीकृत प्लग-प्रकार के विद्युत इंटरफ़ेस का उपयोग करता है। संकरे रास्तों से मैन्युअल वायरिंग की आवश्यकता समाप्त हो जाती है। संरचनात्मक आधार मॉड्यूल टॉर्क-आधारित फास्टनरों के बजाय स्नैप-फिट तंत्र का उपयोग करता है। उच्च-जटिलता वाले इंटरफेस की आवश्यकता समाप्त हो जाती है। अपने एएमआर चेसिस के लिए, ऐसे समाधानों को प्राथमिकता दें जो पुनरभिविन्यास और उपकरण उपयोग को कम करते हैं। पूर्व-असेंबली और उप-मॉड्यूल एकीकरण का समर्थन करें। ज्यामितीय रूप से सरल, चिपकने वाले पदार्थों से मुक्त डिज़ाइन को प्राथमिकता दें जो स्वचालित संचालन के साथ काम करते हैं। ये विकल्प आपके डिलीवरी रोबोट हाउसिंग को बनाना, सर्विस करना और अपग्रेड करना आसान बनाते हैं।
डिलीवरी रोबोट हाउसिंग के लिए सामग्री
एएमआर रोबोट के पुर्जों के लिए प्राथमिक सामग्री
एएमआर रोबोट के पुर्जों के लिए सामग्री का चयन एक सवाल से शुरू होता है: इस पुर्जे को क्या काम करना है? भारी भार उठाने वाले जोड़ के लिए कवर पैनल से अलग सामग्री की आवश्यकता होती है। यही कारण है कि डिलीवरी रोबोट के बाहरी आवरण के लिए सामग्री का चयन कभी भी एक जैसा नहीं होता। आपको चार बातों पर विचार करना होता है: वजन, मजबूती, प्रभाव प्रतिरोध और लागत।
पॉलीप्रोपाइलीन और पॉलीइथिलीन फोम जैसे हल्के प्लास्टिक जड़त्व को कम करते हैं और बैटरी की आयु बढ़ाते हैं। ये मोटर और एक्चुएटर पर होने वाले घिसाव को भी कम करते हैं। इसका मतलब है कि सर्विसिंग का अंतराल लंबा होता है और सिस्टम की दक्षता बेहतर होती है। ग्लास या कार्बन फाइबर सुदृढ़ीकरण के साथ मिश्रित प्लास्टिक का रणनीतिक उपयोग बिना अतिरिक्त वजन बढ़ाए मजबूती प्रदान करता है। एएमआर प्लेटफॉर्म के लिए, हर ग्राम मायने रखता है।
धातुएँ: एल्युमिनियम, स्टेनलेस स्टील, टाइटेनियम
डिलीवरी रोबोट के ढांचे में धातुओं का प्रभुत्व होता है। संरचनात्मक फ्रेम के लिए 6061 एल्युमीनियम एक उत्कृष्ट मजबूती-भार संतुलन प्रदान करता है। इसे मशीन करना और वेल्ड करना आसान है। यह जंग प्रतिरोधी है और टाइटेनियम से सस्ता है। अधिकांश एएमआर चेसिस और ब्रैकेट के लिए 6061-T6 उपयुक्त है।
जब आपको अत्यधिक मजबूती की आवश्यकता हो, तो 17-4 PH स्टेनलेस स्टील सबसे उपयुक्त है। ASTM A693 H900 के अनुसार, इसकी अंतिम तन्यता शक्ति 1275 MPa और उपज शक्ति 1060 MPa है। यह संक्षारण प्रतिरोधी भी है और तापमान की एक विस्तृत श्रृंखला में अपना आकार बनाए रखता है। Ti-6Al-4V टाइटेनियम तीनों में सबसे अच्छा मजबूती-से-भार अनुपात प्रदान करता है। यह उच्च-प्रदर्शन वाले जोड़ों के लिए उपयुक्त है। लेकिन यह अधिक महंगा है और इसकी मशीनिंग धीमी है। इसलिए इसे महत्वपूर्ण स्थानों के लिए ही रखें।
प्लास्टिक और कंपोजिट
प्लास्टिक से खोल, आवरण और गैर-संरचनात्मक आवरण बनाए जाते हैं। नीचे दी गई तालिका में डिलीवरी रोबोट के आवरण के मुख्य विकल्पों की तुलना की गई है।
| प्लास्टिक प्रकार | मुख्य लाभ | सीमाएँ और विचार | सामान्य रोबोटिक अनुप्रयोग |
| ABS | मज़बूती, प्रभाव प्रतिरोध, अच्छी सतह फिनिश, आसानी से ढाला जा सकता है, अपेक्षाकृत कम लागत | कम पराबैंगनी और रासायनिक प्रतिरोध, मध्यम ताप विक्षेपण | हाउसिंग, इलेक्ट्रॉनिक एनक्लोजर, प्रोटोटाइप |
| पॉली कार्बोनेट (पीसी) | उच्च प्रभाव शक्ति, पारदर्शिता, उत्कृष्ट ताप प्रतिरोध | तनाव दरारों के प्रति संवेदनशील, रसायनों के प्रति संवेदनशील, महंगा | लेंस, सुरक्षा चश्मे, विद्युत आवरण |
| नायलॉन (PA) | उच्च मजबूती, घर्षण प्रतिरोध, बेहतर घिसाव प्रतिरोध, स्व-चिकनाई | नमी सोख लेता है, सांचे में ढालने से पहले सुखाना आवश्यक है। | गियर, बियरिंग, ऑटोमोटिव पुर्जे |
वास्तविक दुनिया में इन प्लास्टिक के उपयोग से पता चलता है कि ये कैसे काम करते हैं। स्वचालित ट्रैक्टर और हार्वेस्टर लंबे समय तक धूप में रहने के लिए UV-स्थिर प्लास्टिक का उपयोग करते हैं। सेंसर हाउसिंग और कैमरा एनक्लोजर पारदर्शी, खरोंच-प्रतिरोधी पॉलिमर से बने होते हैं। लचीले प्लास्टिक से बने सॉफ्ट-टच ग्रिपर नाजुक फलों और सब्जियों को बिना नुकसान पहुंचाए संभालते हैं। नमी-प्रतिरोधी सामग्री उच्च आर्द्रता और गीली स्थितियों में विश्वसनीय संचालन सुनिश्चित करती है। टिकाऊ ABS और पॉलीकार्बोनेट मिश्रण बार-बार होने वाले भौतिक संपर्क को सहन करते हैं।
समय के साथ होने वाले क्षरण से निपटने के लिए, इंजीनियर ऐसे प्लास्टिक का चयन करते हैं जिनमें अंतर्निर्मित यूवी स्टेबलाइज़र, जल अपघटन प्रतिरोध और रासायनिक निष्क्रियता हो। उदाहरण के लिए, पॉलीकार्बोनेट और यूवी-स्टेबलाइज़्ड एबीएस के कुछ ग्रेड बेहतर मौसम प्रतिरोधकता प्रदान करते हैं, जिससे वे ड्रोन, कृषि रोबोट और स्वायत्त वाहनों के लिए उपयुक्त होते हैं।
सीएनसी मशीनिंग और इंजेक्शन मोल्डिंग दोनों ही धातु और प्लास्टिक सामग्री विकल्पों के साथ काम करते हैं। सही विकल्प आपकी मात्रा, सटीकता की आवश्यकताओं और बजट पर निर्भर करता है। एक एएमआर रोबोट पार्ट में तीन अलग-अलग सामग्रियों का उपयोग हो सकता है। यह सामान्य बात है। बस यह सुनिश्चित करें कि प्रत्येक विकल्प किसी उद्देश्य की पूर्ति करता हो।
डिलीवरी रोबोट हाउसिंग के लिए विनिर्माण प्रक्रिया का चयन करना
मापदंड: मात्रा, जटिलता, परिशुद्धता
किसी भी डिलीवरी रोबोट के हाउसिंग के चुनाव में तीन बातें महत्वपूर्ण होती हैं। सबसे पहले, मात्रा का महत्व है। कम मात्रा का मतलब है सीएनसी मशीनिंग या शीट मेटल का उपयोग। अधिक मात्रा का मतलब है इंजेक्शन मोल्डिंग या स्टैम्पिंग। धीमी सीएनसी मशीन बड़े बैचों के लिए उपयुक्त नहीं होती। ऐसे में, टूलिंग प्रक्रियाएं अधिक प्रभावी हो जाती हैं।
इसके बाद जटिलता का महत्व आता है। तंग कोनों के लिए सीएनसी (CNC) की आवश्यकता होती है। डिज़ाइन तय हो जाने के बाद जटिल आकृतियों को संभालने के लिए टूल्ड प्रक्रियाओं का उपयोग किया जाता है। गुणवत्ता भी महत्वपूर्ण भूमिका निभाती है। सटीक कार्यों के लिए स्वचालित उपकरणों की आवश्यकता होती है ताकि हर बार एक जैसा परिणाम प्राप्त हो सके।
परिशुद्धता इस सूची को पूरा करती है। बिलेट से सीएनसी तकनीक उच्च सहनशीलता वाले घटकों के लिए उपयुक्त है। बियरिंग सीटों को ऐसी सटीकता की आवश्यकता होती है। सहनशीलता को कार्य के अनुरूप रखें। इसे असेंबली की आवश्यकता से अधिक सख्त न बनाएं।
पुर्जों की संख्या भी मायने रखती है। पुर्जों को जोड़ने से चक्र समय कम हो जाता है। अपने डिलीवरी रोबोट के बाहरी आवरण को इस तरह डिज़ाइन करें कि उसमें कम से कम पुर्जे लगें।
एएमआर रोबोट पार्ट्स के लिए सही प्रक्रिया का चयन करना
प्रत्येक रोबोटिक पुर्जे का अपना एक निश्चित स्थान होता है। संरचनात्मक फ्रेम शीट मेटल से सबसे अच्छी तरह बनते हैं। सेंसर हाउसिंग के लिए इंजेक्शन मोल्डिंग का उपयोग किया जाता है। कम मात्रा में उत्पादन के लिए सीएनसी या शीट मेटल का उपयोग किया जाता है। इसमें किसी टूलिंग निवेश की आवश्यकता नहीं होती। अधिक मात्रा में उत्पादन के लिए इंजेक्शन मोल्डिंग का उपयोग किया जाता है। ब्रेक-ईवन बिंदु के बाद प्रति पुर्जे की लागत कम हो जाती है। सीएनसी की तुलना में यह बिंदु 100-500 यूनिट से ऊपर होता है। 3डी प्रिंटिंग की तुलना में यह 500-1,000 यूनिट से ऊपर होता है। कम मात्रा बनाम अधिक मात्रा में उत्पादन की यह सीमा प्रक्रिया को निर्धारित करती है।
महत्वपूर्ण एएमआर रोबोट पुर्जों के लिए, सबसे उपयुक्त विधि चुनें। आंतरिक पसलियों वाले जटिल खोखले आकार के लिए इंजेक्शन मोल्डिंग या सीएनसी की आवश्यकता होती है। साधारण ब्रैकेट शीट मेटल से बन जाते हैं। तैयार पुर्जे खरीदने से लागत कम होती है। पहले कैटलॉग से मोटर का उपयोग करें। कस्टम काम केवल उन्हीं पुर्जों के लिए बचाकर रखें जिन्हें वास्तव में इसकी आवश्यकता हो। एएमआर रोबोट पुर्जों के लिए सही प्रक्रिया का चयन एक सरल नियम से शुरू होता है: प्रक्रिया को पुर्जे के अनुरूप बनाएं। एएमआर के लिए, मजबूती सबसे महत्वपूर्ण है। एएमआर प्रतिदिन भारी भार संभालता है। एक अच्छी तरह से डिज़ाइन किया गया एएमआर वर्षों तक चलता है।
अपने डिज़ाइनों को डीएफएम समीक्षा के लिए किसी विनिर्माण भागीदार के पास ले जाएं। उनके इंजीनियर लागत बढ़ाने वाले कारकों की पहचान कर लेंगे और टूलिंग शुरू होने से पहले ही समाधान सुझा देंगे। सही प्रौद्योगिकी भागीदार आपको उत्पाद को बाजार में लाने में लगने वाले समय को कम करने में मदद करता है।
लागत लाभ विश्लेषण
पैसा ही अंतिम निर्णय तय करता है। विभिन्न प्रक्रियाओं में सामग्री की लागत भिन्न होती है। मशीनीकृत हाउसिंग के लिए, कच्चे माल की लागत शुद्ध वजन से अधिक मायने रखती है। मोल्डेड पार्ट्स के लिए, रेज़िन की गुणवत्ता मायने रखती है। रूपांतरण लागत सेटअप लागत को बैच के आकार से भाग देने और मशीन में लगने वाले समय को जोड़ने के बराबर होती है।
टूलिंग की लागत शुरुआत में काफी अधिक होती है। कई भागों पर इस्तेमाल होने वाला मोल्ड प्रति यूनिट लागत में मामूली वृद्धि करता है, लेकिन कम संख्या में भागों पर इस्तेमाल होने पर यह काफी बढ़ जाती है। उत्पादन और स्क्रैप भी लागत को प्रभावित करते हैं। एक अच्छी यूनिट की लागत, एक प्रयासित यूनिट की लागत को अच्छी यूनिटों के अनुपात से भाग देने पर प्राप्त होती है। सटीक हाउसिंग के लिए कैलिब्रेशन और परीक्षण लागत का एक प्रमुख हिस्सा हो सकते हैं।
ब्रेक-ईवन का फॉर्मूला सरल है। निश्चित लागत का अंतर परिवर्तनीय लागत में बचत से भाग दें। पहले गणना कर लें। क्षमता भी मायने रखती है। कम उपयोग से लागत बढ़ जाती है। एक रोबोटिक सेल को स्थापित करने में महीनों लग सकते हैं। पहले से योजना बनाएं। अपने विनिर्माण भागीदार को शुरुआत में ही शामिल करें। सुनिश्चित करें कि आपका डिलीवरी रोबोट हाउसिंग निर्धारित समय पर उत्पादन में शामिल हो जाए।
डिलीवरी रोबोट हाउसिंग निर्माण के लिए नोबल के साथ साझेदारी

मुख्य क्षमताएं: धातु और प्लास्टिक प्रसंस्करण
NOBLE सभी चार प्रक्रियाओं को एक ही छत के नीचे संचालित करता है। आपको एक ही भागीदार से CNC मशीनिंग, इंजेक्शन मोल्डिंग और शीट मेटल फैब्रिकेशन की सुविधा मिलती है। इससे समन्वय का समय कम होता है और गुणवत्ता में निरंतरता बनी रहती है। किसी भी डिलीवरी रोबोट हाउसिंग के लिए यह महत्वपूर्ण है। CNC मशीनिंग जोड़ों और ब्रैकेटों के लिए सटीक टॉलरेंस सुनिश्चित करती है। इंजेक्शन मोल्डिंग से शेल और कवर तेजी से तैयार होते हैं। शीट मेटल फैब्रिकेशन से फ्रेम और चेसिस बनते हैं। NOBLE बैटरी ट्रे जैसे अधिक मात्रा में उत्पादित पुर्जों के लिए प्रोग्रेसिव स्टैम्पिंग भी करता है। उनका इंजेक्शन मोल्डिंग वर्कशॉप ABS, PC/ABS, नायलॉन और अन्य सामग्रियों के साथ काम करता है। वे प्रत्येक पुर्जे के लिए साइकिल टाइम और गेट लोकेशन को समायोजित करते हैं। यह विशेषज्ञता AMR अनुप्रयोगों को विश्वसनीय हाउसिंग प्राप्त करने में मदद करती है। NOBLE कम मात्रा में उत्पादन के लिए भी इंजेक्शन मोल्डिंग टूलिंग की सुविधा प्रदान करता है, जिससे जल्दी ही लाभ मिलता है। प्रोटोटाइप से उत्पादन तक, उनकी इंजेक्शन मोल्डिंग क्षमताएं सुचारू रूप से विस्तारित होती हैं। वे हाइब्रिड पुर्जों के लिए इंजेक्शन मोल्डिंग को CNC मशीनिंग के साथ मिलाकर भी काम करते हैं। यह लचीलापन AMR रोबोट पुर्जों के लिए समय बचाता है।
गुणवत्ता प्रमाणपत्र
किसी भी डिलीवरी रोबोट के बाहरी आवरण के लिए गुणवत्ता महत्वपूर्ण है। NOBLE के पास गुणवत्ता प्रबंधन प्रमाणपत्र हैं जो प्रक्रिया नियंत्रण की गारंटी देते हैं। इनका अर्थ इस प्रकार है:
- गुणवत्ता प्रबंधन प्रणाली कच्चे माल से लेकर तैयार उत्पाद तक के हर चरण को कवर करती है।
- अतिरिक्त प्रमाणपत्र डिजाइन नियंत्रण, जोखिम प्रबंधन और पता लगाने की क्षमता प्रदान करते हैं। यह मेडिकल रोबोटिक्स और उच्च परिशुद्धता वाले एएमआर घटकों के लिए महत्वपूर्ण है।
- नियमित निगरानी ऑडिट से निरंतर अनुपालन सुनिश्चित होता है।
इन मानकों के साथ, अस्वीकृति दर कम रहती है। चाहे आप एनक्लोजर के लिए इंजेक्शन मोल्डिंग का उपयोग करें या ब्रैकेट के लिए सीएनसी मशीनिंग का, प्रक्रिया हूबहू दोहराई जाती है। नोबल सामग्री अनुपालन नियमों का भी पालन करता है। इंजेक्शन मोल्डिंग रेज़िन का प्रत्येक बैच विनिर्देशों को पूरा करता है। रोबोट पार्ट्स निर्माण के लिए, ये प्रमाणन आपको भरोसा दिलाते हैं। ये सुनिश्चित करते हैं कि पार्ट्स महत्वपूर्ण प्रणालियों में काम करें, सेंसर माउंट से लेकर संरचनात्मक फ्रेम तक।
डिजाइन से लेकर असेंबली तक की संपूर्ण सेवा
NOBLE सिर्फ पुर्जे नहीं बनाती, बल्कि शुरुआत से ही आपकी मदद करती है। उनके इंजीनियर आपके CAD मॉडल की समीक्षा करते हैं और सुधार के सुझाव देते हैं। उदाहरण के लिए, वे इंजेक्शन मोल्डिंग के लिए दीवार की मोटाई को समायोजित कर सकते हैं या ड्राफ्ट एंगल जोड़ सकते हैं। वे फिनिशिंग और असेंबली का काम भी संभालते हैं। आप एक डिज़ाइन भेजते हैं और बदले में आपको एक पूरा रोबोट हाउसिंग मिलता है। NOBLE रेडीमेड कंपोनेंट्स की सोर्सिंग भी करती है। वे सभी चीज़ों को एक अंतिम यूनिट में एकीकृत करते हैं। यह पूर्ण-सेवा दृष्टिकोण लीड टाइम को कम करता है। निर्माण के लिए, आप सॉफ्टवेयर और टेस्टिंग पर ध्यान केंद्रित करते हैं। NOBLE हार्डवेयर का ख्याल रखती है। उनके इंजेक्शन मोल्डिंग टूलिंग का निर्माण तेज़ी से होता है। CNC मशीनिंग इसके साथ-साथ चलती है। शीट मेटल फैब्रिकेशन संरचनात्मक सहायता प्रदान करता है। निरीक्षण और शिपिंग के लिए सब कुछ एक साथ आता है। यह संपूर्ण क्षमता रोबोट पुर्जों के निर्माण को सुगम बनाती है। आपको एक ऐसा भागीदार मिलता है जो समस्याओं का समाधान शुरुआत में ही कर देता है।
हर डिलीवरी रोबोट हाउसिंग पार्ट के लिए कोई एक प्रक्रिया सबसे अच्छी नहीं होती। सही विकल्प इस बात पर निर्भर करता है कि आपको कितने पार्ट चाहिए, कितनी सटीकता चाहिए और आपका बजट कितना है। रेडीमेड कंपोनेंट्स से डेवलपमेंट में तेजी आती है और पैसे की बचत होती है। इसलिए सबसे पहले यह पता लगाएं कि आपके एएमआर रोबोट पार्ट्स को क्या चाहिए। फिर किसी मैन्युफैक्चरिंग पार्टनर से जल्दी बात करें। यह कदम समय बचाता है और महंगे रीवर्क से बचाता है।
क्या आप शुरुआत करने के लिए तैयार हैं? डिज़ाइन समीक्षा या कोटेशन के लिए NOBLE से संपर्क करें। वे गुणवत्ता प्रमाणन के साथ संपूर्ण विनिर्माण सेवा प्रदान करते हैं। उनकी टीम प्रोटोटाइप से लेकर पूर्ण उत्पादन तक AMR परियोजनाओं में सहायता करती है। उनके इंजीनियरों को आपकी AMR परियोजना को सफल बनाने में मदद करने दें।
डिलीवरी रोबोट हाउसिंग के अक्सर पूछे जाने वाले प्रश्न
कम मात्रा में बनने वाले पुर्जों के लिए कौन सी प्रक्रिया सबसे अच्छी रहती है?
सीएनसी मशीनिंग या शीट मेटल फैब्रिकेशन दोनों ही अच्छे विकल्प हैं। इनमें से किसी में भी पहले से टूलिंग का भुगतान करने की आवश्यकता नहीं होती। इससे कम मात्रा में उत्पादन करने पर लागत कम रहती है।
इंजेक्शन मोल्डिंग कब सस्ती हो जाती है?
सीएनसी की तुलना में 100-500 यूनिट से अधिक उत्पादन पर। 3डी प्रिंटिंग की तुलना में 500-1,000 यूनिट से अधिक उत्पादन पर। अधिक मात्रा में उत्पादन करने पर मोल्ड की लागत उचित हो जाती है।
डिलीवरी रोबोट के बाहरी आवरण में टॉलरेंस स्टैक-अप क्या होता है?
असेंबली में छोटे-छोटे आकार की त्रुटियाँ मिलकर बड़ी समस्याएँ पैदा कर देती हैं। एक छोटा सा अंतर अगले हिस्से को अपनी जगह से हटा देता है। CAD मॉडल की शुरुआती जाँच करने से इन समस्याओं को रोका जा सकता है।
आउटडोर डिलीवरी रोबोट के हाउसिंग के लिए कौन सा प्लास्टिक सबसे अच्छा रहता है?
कुछ विशेष प्रकार के पॉलीकार्बोनेट या यूवी योजक युक्त एबीएस जैसे यूवी-स्थिर प्लास्टिक सबसे अच्छे होते हैं। ये दोनों ही सामान्य एबीएस की तुलना में सूर्य की रोशनी से होने वाले नुकसान को बेहतर ढंग से रोकते हैं। ये मिश्रण आपके रोबोट के बाहरी आवरण को वर्षों तक अच्छा बनाए रखते हैं।
सीएनसी मशीनिंग में टॉलरेंस को कितनी सटीकता से बनाए रखा जा सकता है?
सामान्य परिशुद्धता ±0.01–0.05 मिमी की सीमा में होती है। गति नियंत्रण के प्रमुख पुर्जों की परिशुद्धता ±0.003 मिमी तक हो सकती है। अधिक सटीक सहनशीलता का अर्थ यह नहीं है कि पुर्जा हमेशा बेहतर कार्य करेगा।
मुझे अपने पार्टनर में कौन-कौन से प्रमाणपत्र देखने चाहिए?
ऐसे गुणवत्ता प्रबंधन प्रमाणपत्रों की तलाश करें जो प्रक्रिया नियंत्रण और कम अस्वीकृति दर सुनिश्चित करते हों।
क्या मैं रेडीमेड पार्ट्स को कस्टम डिलीवरी रोबोट हाउसिंग के साथ मिलाकर इस्तेमाल कर सकता हूँ?
जी हाँ। सबसे पहले अपने CAD मॉडल में इंटरफ़ेस के आकार की जाँच करें। मानक बेयरिंग और ब्रैकेट से प्रतीक्षा समय की बचत होती है। अपने रोबोट हाउसिंग के लिए धातु काटने से पहले फिटिंग की पुष्टि कर लें।






