

पुनर्वास एक्सोस्केलेटन के पुर्जे बनाने के सबसे आम तरीके सीएनसी मशीनिंग, 3डी प्रिंटिंग, इंजेक्शन मोल्डिंग, शीट मेटल फैब्रिकेशन और कंपोजिट मोल्डिंग हैं। शरीर से संपर्क में आने वाले पुर्जों के लिए आमतौर पर एल्युमीनियम मिश्र धातु, टाइटेनियम, स्टेनलेस स्टील, पीईईके और सिलिकॉन जैसी सामग्रियों का उपयोग किया जाता है। इन सामग्रियों के चुनाव से पुर्जे की मजबूती, वजन, जैव अनुकूलता, उत्पादन लागत और समय-सीमा प्रभावित होती है। जोड़ों के आवरणों के लिए सटीक मापन की आवश्यकता होती है। कस्टम कफ के लिए जैव अनुकूल सतहों की आवश्यकता होती है। फ्रेम प्लेट मजबूत होने के साथ-साथ हल्की भी होनी चाहिए। प्रत्येक विधि के कुछ विशिष्ट घटकों के लिए स्पष्ट लाभ हैं। हम प्रत्येक प्रक्रिया और सामग्री का विस्तार से विश्लेषण करेंगे। लेख में डिजाइन संबंधी विचार, नियामक मानक और उत्पादन साझेदारों के चयन के लिए सुझाव भी शामिल हैं।
पुनर्वास एक्सोस्केलेटन रोबोट के पुर्जों के निर्माण की सामान्य विधियों का अवलोकन
पुनर्वास एक्सोस्केलेटन रोबोट के पुर्जे कुछ मुख्य समूहों में विभाजित होते हैं। जोड़ असेंबली और ड्राइव कनेक्टर हर उपकरण के केंद्र में होते हैं। सपोर्ट फ्रेम और संरचनात्मक ब्रैकेट सभी को एक साथ जोड़े रखते हैं। प्रत्येक समूह को मजबूत यांत्रिक गुणों की आवश्यकता होती है, क्योंकि ये मशीनें मानव भार वहन करती हैं और पहनने वाले के साथ पूरे दिन चलती-फिरती रहती हैं।
पुनर्वास एक्सोस्केलेटन रोबोट के प्रमुख घटक
संयुक्त असेंबली और ड्राइव कनेक्टर
जोड़ वे स्थान हैं जहाँ गति होती है। कूल्हे का जोड़, घुटने का जोड़ या उंगली का धुरीदार जोड़ सुचारू रूप से चलना चाहिए और बार-बार पड़ने वाले भार को सहन करना चाहिए। ड्राइव कनेक्टर मोटरों को इन जोड़ों से जोड़ते हैं, इसलिए टॉर्क के तहत उन्हें सही स्थिति में रहना चाहिए। इन भागों में किसी भी प्रकार की ढीलापन झटकेदार गति के रूप में दिखाई देती है, और यह रोगी को असहज महसूस कराती है।
सपोर्ट फ्रेम और संरचनात्मक ब्रैकेट
शरीर से जमीन तक भार पहुंचाने का काम फ्रेम करते हैं। ब्रैकेट एक्चुएटर्स, सेंसर और स्ट्रैप्स को एक मजबूत इकाई में बांधते हैं। इन हिस्सों को मजबूती के साथ-साथ हल्का भी होना चाहिए। भारी फ्रेम पहनने वाले को जल्दी थका देता है।
यह ध्यान देने योग्य है कि प्रक्रिया और सामग्री का चुनाव उपयोग के अनुसार बदलता रहता है। ऊपरी अंगों के उपकरण की आवश्यकताएँ निचले अंगों के उपकरण से भिन्न होती हैं। हाथ के एक्सोस्केलेटन अक्सर नरम सामग्रियों से बने होते हैं, जबकि कठोर डिज़ाइन धातु पर निर्भर करते हैं। व्यावहारिक दृष्टिकोण से, इस लेख में शामिल पाँच प्रक्रिया श्रेणियाँ हैं: सीएनसी मशीनिंग, 3डी प्रिंटिंग, इंजेक्शन मोल्डिंग, शीट मेटल फैब्रिकेशन और कंपोजिट या सिलिकॉन मोल्डिंग।
प्रक्रिया का चुनाव पुनर्वास एक्सोस्केलेटन रोबोट के पुर्जों को कैसे प्रभावित करता है
ज्यामिति, सहनशीलता और उत्पादन मात्रा
ज्यामिति पहला निर्णय निर्धारित करती है। जटिल घुमावदार आकृतियाँ आपको 5-एक्सिस सीएनसी या एडिटिव तकनीकों की ओर ले जाती हैं। साधारण सपाट प्लेटें शीट मेटल के साथ अच्छी तरह काम करती हैं। उत्पादन मात्रा दूसरा निर्णय निर्धारित करती है। एक-एक करके बनाए जाने वाले कस्टम कफ 3डी प्रिंटिंग के लिए उपयुक्त होते हैं, जबकि हजारों समान कवर इंजेक्शन मोल्डिंग के लिए बेहतर होते हैं।
टॉलरेंस तीसरा कारक है, और यह जोड़ों पर सबसे अधिक मायने रखता है। नीचे दी गई तालिका में जोड़ों के आवरण के लिए सीएनसी और 3डी प्रिंटिंग की तुलना दर्शाई गई है।
| कसौटी | सीएनसी मशीनिंग | 3D मुद्रण |
| परिशुद्धता / सहनशीलता | 5-एक्सिस टाइटेनियम जोड़ों पर ±0.005 मिमी की सटीकता प्राप्त करता है | प्रोटोटाइपिंग के लिए बेहतर है, उत्पादन-स्तर के अंतिम उपयोग वाले पुर्जों के लिए उपयुक्त नहीं है। |
| भूतल समाप्त | Ra 0.8 या उससे बेहतर परिणाम देता है | नसबंदी-ग्रेड फिनिश आवश्यकताओं को पूरा करने के रूप में निर्दिष्ट नहीं है |
| सामग्री संगतता | ग्रेड 5 टाइटेनियम और पीईईके सहित लगभग सभी चिकित्सा सामग्री | उच्च-शक्ति वाले चिकित्सा सामग्रियों के लिए सीएनसी की तुलना में सीमित। |
| संयुक्त आवासों में भूमिका | महत्वपूर्ण अंतिम प्रभावकों और कड़ियों के लिए पसंदीदा | इसका उपयोग प्रोटोटाइपिंग के लिए किया जाता है; उत्पादन के पुर्जे अभी भी सीएनसी पर निर्भर करते हैं। |
बॉल-एंड-सॉकेट हिप जॉइंट से पता चलता है कि यह क्यों महत्वपूर्ण है। बॉल को सॉकेट में लगभग बिना किसी ढीलेपन के बैठना चाहिए। सीएनसी उस बॉल को कुछ माइक्रोमीटर की सटीकता से काट सकती है, और सॉकेट भी उसी के अनुरूप बनता है जिससे बॉल पूरी तरह फिट हो जाती है। प्रिंटिंग से इस स्तर का नियंत्रण हासिल करना मुश्किल है।
लागत, गति और सटीकता के बीच तालमेल
गति और लागत एक दूसरे के विपरीत हैं। सीएनसी से सटीकता मिलती है, लेकिन सेटअप में समय लगता है। 3डी प्रिंटिंग में टूलिंग की आवश्यकता नहीं होती, इसलिए पुनरावृति तेजी से होती है। इंजेक्शन मोल्डिंग में टूलिंग की शुरुआती लागत अधिक होती है, लेकिन अधिक उत्पादन करने पर प्रति यूनिट कीमत तेजी से गिरती है। शीट मेटल को मोड़ना और पंच करना आसान होता है, जिससे सपाट पुर्जे बनते हैं। ऐसी प्रक्रिया चुनें जो आपके टॉलरेंस लक्ष्य और बैच आकार के अनुरूप हो, न कि वह जो सबसे उन्नत लगती हो।
पुनर्वास एक्सोस्केलेटन भागों पर सामग्री का चयन कैसे प्रभाव डालता है
शक्ति-से-भार अनुपात और थकान जीवन
सामग्री ही प्रदर्शन की सीमा तय करती है। टाइटेनियम ग्रेड 5 (Ti-6Al-4V) बेहतर मजबूती-से-भार अनुपात प्रदान करता है और जैव-अनुकूल है, लेकिन इसकी मशीनिंग करना कठिन है और एल्यूमीनियम की तुलना में इसके पुर्जों की कीमत 40-60% तक बढ़ सकती है। एल्यूमीनियम 6061-T6 की यील्ड स्ट्रेंथ 310 MPa है और इसकी मशीनिंग कम लागत में आसानी से हो जाती है। यह कम भार वाले पुर्जों और द्वितीयक संरचनाओं के लिए उपयुक्त है।
ऐसे संरचनात्मक ढांचों के लिए जिनमें कोई प्रत्यारोपण या कीटाणुशोधन नहीं किया जाता है, एल्युमीनियम उत्कृष्ट मजबूती-से-भार अनुपात प्रदान करता है और इसकी सामग्री और मशीनिंग लागत कम होती है। कठोर एनोडाइज्ड एल्युमीनियम का उपयोग घिसाव-प्रतिरोधी गाइड या आवरण के रूप में भी किया जा सकता है।
कठोर पुनर्वास एक्सोस्केलेटन में अक्सर विभिन्न सामग्रियों का मिश्रण होता है। एक सामान्य संरचना में एल्युमीनियम फ्रेम को स्टेनलेस स्टील या टाइटेनियम जोड़ों के साथ जोड़ा जाता है। इससे कुल वजन कम होता है और जहां भार केंद्रित होता है वहां मजबूती बढ़ती है।
जैव अनुकूलता और त्वचा संपर्क
त्वचा के संपर्क में आने वाली किसी भी सतह को सावधानी की आवश्यकता होती है। कफ, पैड और लाइनर के लिए सिलिकॉन उपयुक्त है क्योंकि यह नरम और त्वचा के अनुकूल होता है। शरीर के पास उपयोग की जाने वाली धातुएं संक्षारण प्रतिरोधी और आसानी से साफ होने वाली होनी चाहिए। सामग्री प्रमाणपत्र और ट्रेसबिलिटी इस बात का समर्थन करते हैं, और ISO 13485 के तहत मेडिकल एक्सोस्केलेटन रोबोट निर्माण में इनका विशेष महत्व है। यही नियम मेडिकल रोबोट के पुर्जों के निर्माण पर भी लागू होता है, जहां प्रत्येक बैच का दस्तावेजीकरण आवश्यक है।
सामग्री और प्रक्रियाओं का चयन एक साथ मिलकर वजन, आराम, लागत और सुरक्षा को निर्धारित करता है। यदि यह संयोजन सही हो, तो एक्सोस्केलेटन रोबोट के घटकों के निर्माण की बाकी प्रक्रिया अपने आप सुचारू रूप से चलती है।
पुनर्वास बाह्य कंकाल भागों के लिए सीएनसी परिशुद्ध मशीनिंग
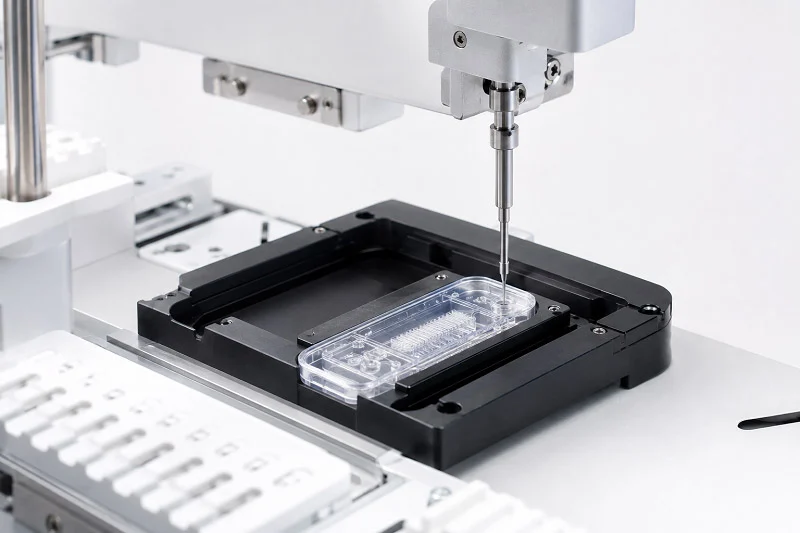
सीएनसी प्रेसिजन मशीनिंग में 3-एक्सिस, 4-एक्सिस और 5-एक्सिस मिलिंग मशीनों का उपयोग किया जाता है। 3-एक्सिस मशीनें सरल आकृतियों को एक दिशा से काटती हैं। 5-एक्सिस मशीनें टूल और पार्ट को एक साथ झुकाती हैं। इससे वे एक ही सेटअप में जटिल वक्रों तक पहुंच सकती हैं। यह रेंज पुनर्वास एक्सोस्केलेटन रोबोट के पुर्जों के लिए बहुत महत्वपूर्ण है। जोड़ इस तरह से घुमावदार होते हैं कि एक फ्लैट कटर उनका अनुसरण नहीं कर सकता।
पुनर्वास बाह्य कंकाल भागों में अनुप्रयोग
संयुक्त आवास और संरचनात्मक ब्रैकेट
एक्सोस्केलेटन सिस्टम में जॉइंट हाउसिंग बहुत जटिल और सटीक पुर्जे होते हैं। ये उपयोगकर्ता का वजन और चलने के दौरान पड़ने वाले झटके सहन करते हैं। साथ ही, ये बियरिंग, रिड्यूसर, एनकोडर और टॉर्क सेंसर के लिए सटीक माउंटिंग स्पॉट भी प्रदान करते हैं। सटीक गति बनाए रखने के लिए बियरिंग का छेद 0.1 मिमी के भीतर होना चाहिए। दीवार की मोटाई आमतौर पर 2-3 मिमी होती है। कुछ वजन कम करने वाले हिस्से 1.5 मिमी जितने पतले होते हैं। इससे कटिंग के दौरान विकृति का खतरा बना रहता है। सभी सतहों की मशीनिंग एक ही सेटअप में करने से पुर्जे को हिलाने से होने वाली त्रुटियों से बचा जा सकता है।
| आवेदन क्षेत्र | भाग उदाहरण | सामग्री | इलाज के बाद |
| संयुक्त आवास | कूल्हे के जोड़ के मोटर हाउसिंग, बेयरिंग असेंबली, पोजिशनिंग शाफ्ट, ब्रेक इंटरफेस, चेन लॉक ब्लॉक | 6061/7075 एल्युमिनियम मिश्र धातु (उच्च श्रेणी के मॉडलों के लिए टाइटेनियम) | सैंडब्लास्टिंग + एनोडाइजिंग, हार्ड एनोडाइजिंग |
| गति परिशुद्धता घटक | पोजिशनिंग शाफ्ट, ब्रेक | 303/304 स्टेनलेस स्टील, 42CrMo4 स्टील | इलेक्ट्रोपॉलिशिंग, जिंक प्लेटिंग |
| घर्षण/इन्सुलेशन भाग | कनेक्टर और संबंधित संयुक्त घटक | पीओएम, नायलॉन, एबीएस | जैसा है वैसा ही इस्तेमाल किया गया |
एक्चुएटर माउंट और प्रेसिजन इंटरफेस
मोटर और सेंसर माउंटिंग ब्रैकेट इलेक्ट्रिक एक्चुएटर्स, टॉर्क सेंसर और रोटरी एनकोडर्स के लिए सटीक माउंट के रूप में कार्य करते हैं। इनमें अक्सर केबल रूटिंग चैनल और माउंटिंग बॉस अंतर्निहित होते हैं। पोजिशनिंग शाफ्ट और रोबोट जॉइंट हाउसिंग में आमतौर पर ±0.01 मिमी की संकेंद्रता आवश्यक होती है। इससे बेयरिंग सुचारू रूप से बैठते हैं और घिसावट से बचाव होता है। कस्टम मशीनीकृत एक्सोस्केलेटन स्टेटर माउंट भी इसी सिद्धांत का पालन करता है। साधारण छेदों वाले फ्लैट ब्रैकेट के लिए 3-एक्सिस मशीनिंग का उपयोग करें। जब माउंट किसी एक्चुएटर के चारों ओर लिपटा हो या उसमें कोणीय सतहें हों, तो 5-एक्सिस मशीनिंग का उपयोग करें।
पुनर्वास बाह्य कंकाल भागों के लाभ
सटीक सहनशीलता और दोहराव क्षमता
सीएनसी ऐसी सहनशीलता बनाए रखती है जो प्रिंटिंग और मोल्डिंग से धातु पर हासिल नहीं की जा सकती। हर चक्र में टूल का पथ एक जैसा ही रहता है। इसलिए पहला और हज़ारवाँ भाग एक समान रेखा में होते हैं। फ्रीगेट सक्रिय एक्सोस्केलेटन अलग-अलग शारीरिक बनावट के अनुसार जांघ, पिंडली और कूल्हे की चौड़ाई को समायोजित करता है। प्रत्येक कनेक्टर की सटीकता पहनने के आराम को सीधे प्रभावित करती है। दोहराव ही इस समायोजन को विश्वसनीय बनाता है।
सतह परिष्करण और पश्चात प्रसंस्करण
मशीन से तैयार सतहें चिकनी होती हैं। द्वितीयक चरणों से इन्हें और भी चिकना बनाया जाता है। एनोडाइजिंग, पॉलिशिंग और कोटिंग से जंग प्रतिरोधकता बढ़ती है। एल्युमीनियम हाउसिंग पर सैंडब्लास्टिंग और एनोडाइजिंग का संयोजन आम है। स्टेनलेस स्टील के लिए इलेक्ट्रोपॉलिशिंग कारगर है। इन फिनिशिंग से सफाई भी आसान हो जाती है। त्वचा के पास मौजूद पुर्जों के लिए यह महत्वपूर्ण है।
पुनर्वास एक्सोस्केलेटन भागों के लिए विशिष्ट सीएनसी सामग्री
एल्युमिनियम मिश्र धातु (6061, 7075)
एल्युमिनियम मिश्र धातु गतिशील गति और लंबे समय तक उपयोग के लिए आदर्श शक्ति-से-भार अनुपात प्रदान करती है। इसकी मशीनिंग तेजी से होती है और लागत कम रहती है। कस्टम मशीनीकृत एक्सोस्केलेटन अक्सर बुनियादी संरचनाओं के रूप में एल्युमिनियम मिश्र धातु के फ्रेम और माउंट का उपयोग करते हैं। कूल्हे, घुटने और कंधे के जोड़ असेंबली सभी इसी पर निर्भर करते हैं।
टाइटेनियम (ग्रेड 5 Ti-6Al-4V) और स्टेनलेस स्टील (316L)
टाइटेनियम जैव-अनुकूल, हल्का और जंग-प्रतिरोधी होता है। यह उच्च-स्तरीय मॉडलों के लिए उपयुक्त है। स्टेनलेस स्टील घिसाव-प्रतिरोधी है और इसे आसानी से स्टेरलाइज़ किया जा सकता है। ये दोनों सामग्रियां एल्युमीनियम से अधिक महंगी हैं और इनकी कटाई धीमी होती है। इसलिए इन्हें भार वाले जोड़ों और सटीक यांत्रिक भागों के लिए ही इस्तेमाल करें। रोबोगेट प्रणाली के लगभग 90% यांत्रिक भाग बाहरी आपूर्तिकर्ताओं से प्राप्त किए गए थे। इसमें सीएनसी मिलिंग, टर्निंग, लेजर कटिंग, बेंडिंग और वेल्डिंग शामिल थे। इससे पता चलता है कि सीएनसी मशीनों से निर्मित भाग वास्तविक पुनर्वास एक्सोस्केलेटन भागों के कार्यक्रमों का आधार हैं।
पुनर्वास बाह्य कंकाल भागों के लिए 3डी प्रिंटिंग
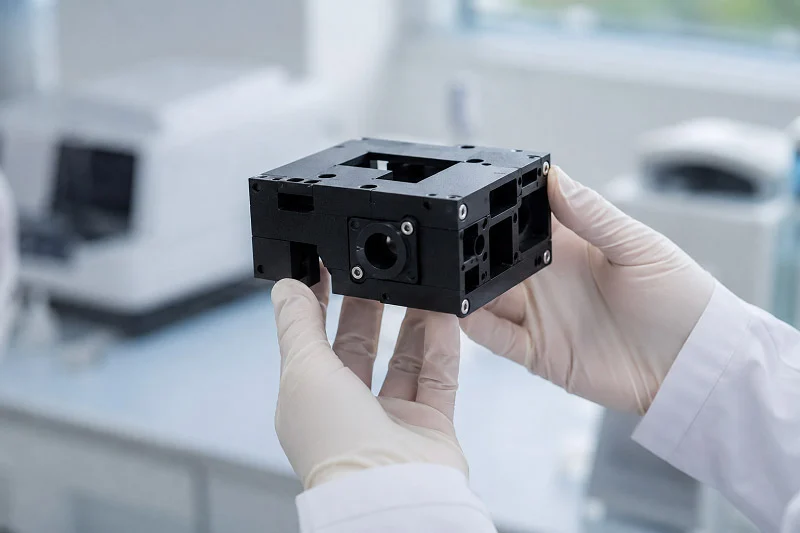
3D प्रिंटर कई तरह के एक्सोस्केलेटन रोबोट पार्ट्स बना सकते हैं। इनमें कनेक्टर, ब्रेस सपोर्ट और बैटरी पैक के आंतरिक भाग शामिल हैं। यह तकनीक तब सबसे अच्छा काम करती है जब आकृतियाँ जटिल हों या जब आपको केवल कुछ ही यूनिट्स की आवश्यकता हो। पुनर्वास एक्सोस्केलेटन रोबोट पार्ट्स के लिए, प्रिंटिंग गति और डिज़ाइन की स्वतंत्रता प्रदान करती है जो पुराने तरीकों से आसानी से प्राप्त नहीं की जा सकती।
पुनर्वास बाह्य कंकाल भागों में अनुप्रयोग
अनुकूलित फिटिंग वाले कफ और अंग इंटरफेस
हर मरीज़ के शरीर की बनावट अलग-अलग होती है। एक व्यक्ति को फिट बैठने वाला कफ दूसरे पर दबाव के कारण घाव पैदा कर सकता है। 3D प्रिंटिंग स्कैन डेटा से सीधे कफ बनाकर इस समस्या को हल करती है। आप मरीज़ के अंग की बनावट को स्कैन करते हैं, CAD में इंटरफ़ेस डिज़ाइन करते हैं और इसे एक ही टुकड़े में प्रिंट करते हैं। इसका परिणाम एक ऐसा कस्टम एक्सोस्केलेटन पार्ट्स सॉल्यूशन है जो तुरंत आरामदायक महसूस होता है।
प्रोटोटाइपिंग और कम मात्रा में उत्पादन
प्रिंटिंग का सबसे बड़ा फायदा प्रोटोटाइपिंग में दिखता है। आप एक नए जॉइंट डिज़ाइन का परीक्षण कर सकते हैं, दीवार की मोटाई बदल सकते हैं और रातोंरात दोबारा प्रिंट कर सकते हैं। इसमें कोई टूलिंग लागत नहीं होती और न ही न्यूनतम ऑर्डर राशि की आवश्यकता होती है। कम मात्रा में उत्पादन के लिए, प्रिंटिंग तब भी किफायती रहती है जब आपको कुछ सौ से कम यूनिट्स की आवश्यकता हो। यह अप्रत्यक्ष डिजिटल विनिर्माण को भी सपोर्ट करती है। आप सॉफ्ट हैंड एक्सोस्केलेटन एक्चुएटर्स के लिए पुन: प्रयोज्य मोल्ड प्रिंट कर सकते हैं, और फिर उन मोल्ड्स से सिलिकॉन पार्ट्स कास्ट कर सकते हैं।
पुनर्वास बाह्य कंकाल भागों के लाभ
डिजाइन की स्वतंत्रता और जाली संरचनाएं
प्रिंटिंग से डिज़ाइन की कई सीमाएँ दूर हो जाती हैं। आंतरिक चैनल, ऑर्गेनिक आकार और जालीदार संरचनाएँ बनाना संभव हो जाता है। जालीदार भराई से वजन कम होता है और मजबूती बनी रहती है। पहनने योग्य उपकरणों के लिए यह बहुत महत्वपूर्ण है, जहाँ हर ग्राम मायने रखता है।
तीव्र पुनरावृति और रोगी-विशिष्ट ज्यामिति
प्रिंटिंग के साथ डिज़ाइन में बदलाव तेज़ी से होते हैं। आप CAD फ़ाइल बदलते हैं और फिर से प्रिंट करते हैं। नए टूलिंग का इंतज़ार नहीं करना पड़ता। यह गति रोगी की विशिष्ट ज्यामिति को संभव बनाती है, जो बाल चिकित्सा उपकरणों और कस्टम ऑर्थोसिस के लिए महत्वपूर्ण है।
विशिष्ट 3डी प्रिंटिंग सामग्री
SLS और MJF के लिए नायलॉन PA12 और PA11
नायलॉन PA12, SLS और MJF प्रक्रियाओं के लिए एक मानक सामग्री है। यह समान यांत्रिक गुण, रासायनिक प्रतिरोध और लिविंग-हिंज क्षमता प्रदान करता है। PA11 भी इसी प्रकार की सामग्री है, लेकिन यह पौधों से प्राप्त होती है। दोनों ही कफ, हाउसिंग और गैर-संरचनात्मक ब्रैकेट के लिए उपयुक्त हैं।
डीएमएलएस और एसएलएम के लिए टाइटेनियम और स्टेनलेस स्टील
धातु मुद्रण में DMLS या SLM प्रक्रियाओं का उपयोग किया जाता है। टाइटेनियम Ti-6Al-4V (ग्रेड 5) शरीर के लिए सुरक्षित है और जंग प्रतिरोधी है। स्टेनलेस स्टील 316L भी अच्छी तरह से प्रिंट होता है और नसबंदी के लिए उपयुक्त है। ये सामग्रियां भार वहन करने वाले प्रत्यारोपणों और उच्च तनाव वाले जोड़ों के लिए उपयुक्त हैं। नीचे दी गई तालिका प्रमुख गुणों की तुलना करती है।
| संपत्ति | नायलॉन PA12 | टाइटेनियम Ti-6Al-4V (ग्रेड 5) |
| सामग्री श्रेणी | नायलॉन | धातु |
| तन्यता ताकत | 48 एमपीए | 950 एमपीए |
| घनत्व | 1.01 जी / सेमी टी | 4.43 जी / सेमी टी |
| कांच पारगमन तापमान | 175 डिग्री सेल्सियस | 1650 डिग्री सेल्सियस |
| बढ़ाव | 20.0% तक | 14.0% तक |
| सामान्य 3डी प्रिंटिंग प्रक्रियाएँ | एसएलएस, एमजेएफ | सीएनसी-3, सीएनसी-5, डीएमएलएस |
नायलॉन और धातु का चुनाव भार की आवश्यकताओं पर निर्भर करता है। नायलॉन शरीर के संपर्क में आने वाले भागों और हल्के संरचनात्मक हिस्सों के लिए उपयुक्त है। टाइटेनियम और स्टेनलेस स्टील उच्च भार और बार-बार होने वाले तनाव चक्रों को सहन कर सकते हैं। ये दोनों सामग्रियां विभिन्न प्रकार के उपकरणों में पुनर्वास एक्सोस्केलेटन भागों के निर्माण में सहायक होती हैं।
पुनर्वास बाह्य कंकाल भागों के लिए इंजेक्शन मोल्डिंग
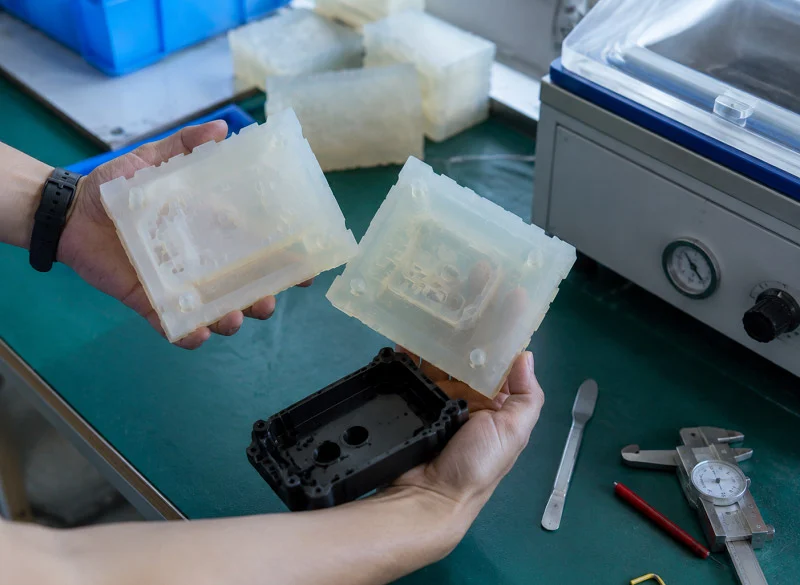
जब आपको हजारों एक जैसे प्लास्टिक के पुर्जे बनाने हों, तो इंजेक्शन मोल्डिंग सबसे अच्छा तरीका है। इस प्रक्रिया में पिघले हुए प्लास्टिक को स्टील के सांचे में डाला जाता है। फिर सांचा ठंडा होता है, खुलता है और उसमें से तैयार पुर्जा बाहर निकल आता है। पुनर्वास रोबोट के एक्सोस्केलेटन पुर्जों के लिए, इस विधि से बड़ी मात्रा में कवर, हाउसिंग और केबल क्लिप बनाए जा सकते हैं।
पुनर्वास बाह्य कंकाल भागों में अनुप्रयोग
कवर, आवरण और केबल प्रबंधन
हर एक्सोस्केलेटन को सुरक्षात्मक आवरण की आवश्यकता होती है। मोटर कवर धूल को अंदर जाने से रोकते हैं। कंट्रोल बॉक्स हाउसिंग सर्किट बोर्ड को सुरक्षित रखते हैं। केबल मैनेजमेंट क्लिप तारों को फ्रेम के साथ व्यवस्थित करते हैं। इन सभी भागों में एक बात समान है: इनकी आकृतियाँ जटिल होती हैं, लेकिन ये भारी भार नहीं उठाते। इंजेक्शन मोल्डिंग इस मिश्रण को बखूबी संभालती है। एक ही प्रक्रिया में आपको चिकनी सतहें, अंतर्निहित स्नैप फिट और एक समान मोटाई वाली दीवारें मिलती हैं।
उच्च मात्रा वाले कनेक्टर और फास्टनर
छोटे कनेक्टर और फास्टनर जल्दी ही बड़ी संख्या में जुड़ जाते हैं। एक सिंगल एक्सोस्केलेटन में दर्जनों क्लिप, प्लग और माउंटिंग टैब लग सकते हैं। इन पार्ट्स को मोल्ड करने से उत्पादन बढ़ने पर यूनिट लागत कम रहती है। यह प्रक्रिया सटीक माप भी सुनिश्चित करती है। यह तब महत्वपूर्ण होता है जब किसी कनेक्टर को हजारों बार अपनी जगह पर फिट होना होता है।
पुनर्वास बाह्य कंकाल भागों के लाभ
बड़े पैमाने पर उत्पादन में कम प्रति इकाई लागत
इंजेक्शन मोल्डिंग के लिए टूलिंग में शुरुआती लागत आती है। स्टील के मोल्ड की कीमत हजारों डॉलर तक हो सकती है। लेकिन यह लागत आपके द्वारा बनाए गए हर पार्ट पर लागू होती है। कम मात्रा में उत्पादन के लिए, सीएनसी और 3डी प्रिंटिंग बेहतर विकल्प हैं। अधिक मात्रा में उत्पादन के लिए, मोल्डिंग स्पष्ट रूप से बेहतर विकल्प बन जाता है। लागत-लाभ बिंदु पार्ट के आकार और मोल्ड की जटिलता पर निर्भर करता है। छोटे कवर और क्लिप के लिए, कुछ हजार यूनिट्स का उत्पादन हो जाने के बाद मोल्डिंग अक्सर सीएनसी से बेहतर साबित होता है।
सामग्री के गुणों और रंगों के विकल्पों में एकरूपता
मोल्ड किए गए पुर्जे बिल्कुल एक जैसे होते हैं। हर चक्र में एक ही राल, एक ही तापमान और एक ही दबाव का इस्तेमाल होता है। इससे आपको अनुमानित मजबूती और सटीक फिटिंग मिलती है। रंग मिलाना भी आसान है। बस राल में पिगमेंट मिला दें। पेंटिंग या कोटिंग की कोई ज़रूरत नहीं। इससे समय की बचत होती है और पुर्जों के छिलने की समस्या भी दूर होती है।
इंजेक्शन मोल्डिंग के लिए विशिष्ट सामग्री
उच्च-शक्ति अनुप्रयोगों के लिए PEEK और PEI
मेडिकल ग्रेड पीईईके उच्च तापमान और बार-बार कीटाणुशोधन को सहन कर सकता है। यह रसायनों और घिसाव के प्रति भी प्रतिरोधी है। पीईआई कम लागत पर समान लाभ प्रदान करता है। दोनों सामग्रियां संरचनात्मक आवरणों और भार वहन करने वाले आवरणों के लिए उपयुक्त हैं। ये सामान्य प्लास्टिक से अधिक महंगे होते हैं, लेकिन कठिन परिस्थितियों में अधिक समय तक टिकते हैं।
लचीले या प्रभाव-प्रतिरोधी पुर्जों के लिए ABS, PC और TPU
ABS मजबूत और आसानी से ढाला जा सकता है। PC प्रभाव प्रतिरोध और स्पष्टता प्रदान करता है। TPU पकड़ और कोमल स्पर्श बिंदुओं के लिए लचीलापन प्रदान करता है। ये सामग्रियां रोबोट के अधिकांश गैर-महत्वपूर्ण एक्सोस्केलेटन भागों को कवर करती हैं। नीचे दी गई तालिका उनके प्रमुख गुणों की तुलना करती है।
| सामग्री | मुख्य संपत्ति | सामान्य उपयोग |
| ABS | मज़बूत, आसानी से ढाला जा सकता है | कवर, आवरण |
| PC | उच्च प्रभाव शक्ति | सुरक्षात्मक कवच |
| TPU | लचीला, मुलायम | ग्रिप्स, पैड्स |
सही रेज़िन का चुनाव भार, नसबंदी की ज़रूरतों और लागत लक्ष्यों पर निर्भर करता है। कई पुनर्वास एक्सोस्केलेटन भागों के लिए, मानक प्लास्टिक अच्छा काम करते हैं।
पुनर्वास बाह्य कंकाल भागों के लिए शीट धातु निर्माण
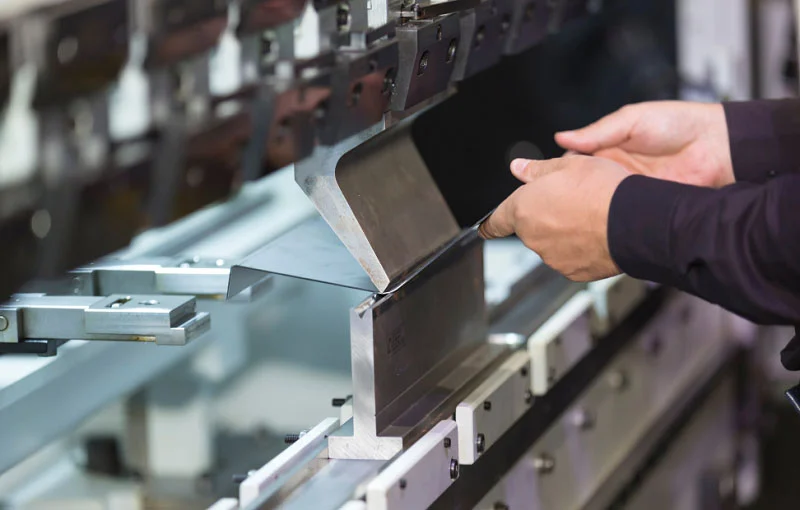
शीट मेटल फैब्रिकेशन में सपाट शीटों को लेकर उन्हें मजबूत और हल्के पुर्जों में बदला जाता है। सबसे पहले, धातु को काटा जाता है। फिर उसे मोड़ा और पंच किया जाता है। CAM शीट मेटल बेंडिंग इस प्रक्रिया का एक महत्वपूर्ण चरण है। यह जटिल पुर्जों, जैसे कि एक्सोस्केलेटन हाथ को सटीक कोणों और वक्रों के साथ आकार देता है। पुनर्वास एक्सोस्केलेटन रोबोट के पुर्जों के लिए, यह विधि फ्रेम प्लेट, सेंसर ब्रैकेट और माउंटिंग प्लेट को कम लागत में बनाती है।
पुनर्वास बाह्य कंकाल भागों में अनुप्रयोग
फ्रेम प्लेट और संरचनात्मक समर्थन
कई एक्सोस्केलेटन डिज़ाइनों में फ्रेम प्लेटें मुख्य आधार होती हैं। ये जोड़ों को जोड़ती हैं, भार वहन करती हैं और सभी संरचनाओं को सही स्थिति में रखती हैं। एक सामान्य फ्रेम प्लेट कुछ मिलीमीटर मोटी हो सकती है। इसे मोड़कर चैनल या एल-आकार में ढाला जाता है ताकि यह अधिक कठोर हो जाए। निचले अंगों के उपकरणों में अक्सर यही भाग मुख्य भार वहन करते हैं।
सेंसर ब्रैकेट और माउंटिंग प्लेट
सेंसरों को लगाने के लिए स्थिर स्थान की आवश्यकता होती है। थोड़ा सा भी हिलना कोण या बल माप को प्रभावित कर सकता है। शीट मेटल ब्रैकेट एनकोडर, आईएमयू और बल सेंसरों को अपनी जगह पर स्थिर रखते हैं। माउंटिंग प्लेट नियंत्रण बॉक्स और बैटरी पैक को भी सहारा देती हैं। एक्सोस्केलेटन रोबोट के ये हिस्से आकार में सरल हैं, लेकिन सिस्टम की सटीकता के लिए अत्यंत महत्वपूर्ण हैं।
पुनर्वास बाह्य कंकाल भागों के लाभ
पतले, सपाट आकृतियों के लिए किफायती
पतले और सपाट पुर्जों के लिए शीट मेटल सबसे अच्छा विकल्प होता है। ठोस ब्लॉक की सीएनसी मिलिंग की तुलना में शीट मेटल को काटना और मोड़ना काफी सस्ता पड़ता है। साथ ही, सामग्री की बर्बादी भी कम होती है। बड़े फ्रेम प्लेटों के मामले में, यह अंतर तेजी से बढ़ता है। स्टैम्प्ड या लेजर-कट प्लेट की कीमत मशीन से तैयार प्लेट की तुलना में बहुत कम हो सकती है।
प्रोटोटाइप और छोटे बैचों के लिए त्वरित डिलीवरी
शीट मेटल से प्रोटोटाइपिंग बहुत तेज़ी से होती है। आप कुछ ही घंटों में लेज़र कटिंग से डिज़ाइन बना सकते हैं, उसे मोड़ सकते हैं और उसी दिन फिटिंग की जाँच कर सकते हैं। छोटे बैचों के लिए किसी टूलिंग की आवश्यकता नहीं होती। यह गति टीमों को मोल्ड या कास्टिंग के लिए हफ्तों इंतजार किए बिना फ्रेम की ज्यामिति में सुधार करने में मदद करती है।
विशिष्ट शीट धातु सामग्री
एल्युमीनियम और स्टेनलेस स्टील की चादरें
5052 या 6061 जैसी एल्युमीनियम मिश्र धातु की चादरें उत्कृष्ट मजबूती-से-भार अनुपात प्रदान करती हैं। ये जंग प्रतिरोधी होती हैं और आसानी से मुड़ जाती हैं। स्टेनलेस स्टील की चादरें अधिक मजबूती और बेहतर घिसाव प्रतिरोध प्रदान करती हैं। ग्रेड 304 और 316 सामान्य विकल्प हैं। स्टेनलेस स्टील की कीमत अधिक होती है, लेकिन यह कठोर सफाई और कीटाणुशोधन का सामना कर सकती है। नीचे दी गई तालिका प्रमुख विशेषताओं की तुलना करती है।
| सामग्री | मुख्य संपत्ति | सामान्य उपयोग |
| एल्यूमीनियम मिश्र धातु | हल्का, जंग प्रतिरोधी | फ्रेम प्लेट, ब्रैकेट |
| स्टेनलेस स्टील | मजबूत, घिसाव प्रतिरोधी | सेंसर माउंट, लोड प्लेट |
घिसावट और जंग प्रतिरोध के लिए सतह उपचार
सुरक्षा के लिए एल्युमीनियम के पुर्जों पर अक्सर एनोडाइजिंग की जाती है। एक्सोस्केलेटन फ्रेम प्लेटों के लिए दो विधियाँ प्रमुख हैं:
- माइक्रो-आर्क ऑक्सीडेशन (एमएओ) और हार्ड एनोडाइजिंग जटिल आकृतियों पर एक सघन, बंधित सिरेमिक कोटिंग बनाते हैं।
- सीलबंद हार्ड-एनोडाइज्ड या एमएओ-कोटेड सतहें बिना किसी खराबी के लंबे समय तक नमक के छिड़काव का सामना कर सकती हैं। ये सतह को पूरी तरह से सील कर देती हैं, जिससे नम या बाहरी वातावरण में तनाव संक्षारण के कारण होने वाली दरारें रुक जाती हैं।
इन उपचारों से पुर्जों की उम्र बढ़ती है और उपकरण दैनिक उपयोग के लिए सुरक्षित रहता है। पुनर्वास एक्सोस्केलेटन के पुर्जों के लिए सही सामग्री और फिनिश का चयन करने से उपयोगकर्ता को टिकाऊपन और आराम मिलता है।
पुनर्वास बाह्य कंकाल भागों के लिए मिश्रित और सिलिकॉन मोल्डिंग
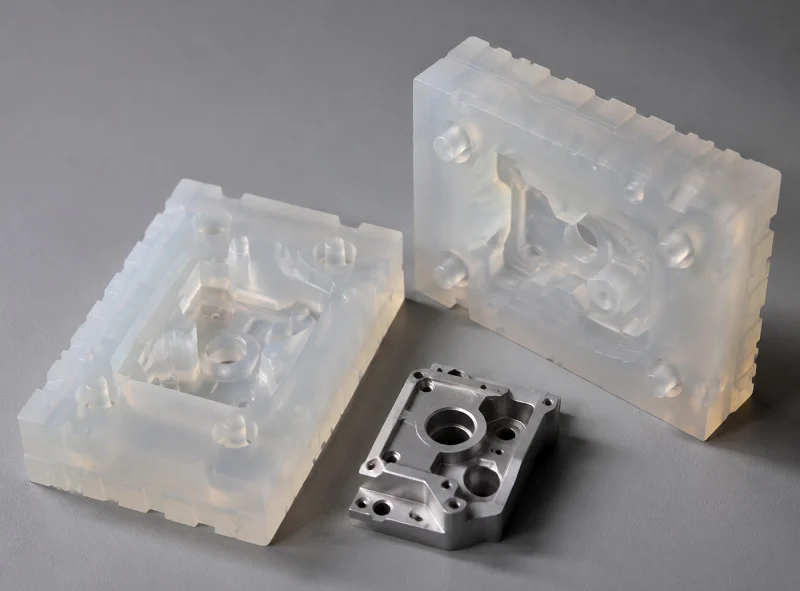
कंपोजिट पार्ट्स मजबूत होते हैं लेकिन उनका वजन बहुत कम होता है। कार्बन फाइबर और फाइबरग्लास की परतें ऐसी कठोरता प्रदान करती हैं जो समान वजन पर धातु नहीं दे सकती। सिलिकॉन पार्ट्स त्वचा के संपर्क में आने वाले स्थानों पर मुलायम रहते हैं। ये दोनों प्रकार की सामग्रियां अलग-अलग काम करती हैं। आधुनिक एक्सोस्केलेटन रोबोट पार्ट्स में दोनों की आवश्यकता होती है।
पुनर्वास बाह्य कंकाल भागों के लिए मिश्रित प्रक्रियाएं
लेअप तकनीक और संपीड़न मोल्डिंग
लेअप प्रक्रिया फाइबर फैब्रिक की शीटों से शुरू होती है। इन्हें एक-एक करके सांचे में डाला जाता है। एपॉक्सी रेज़िन फाइबर को आपस में बांधे रखता है। कम्प्रेशन मोल्डिंग के लिए, फाइबर को सांचे के दो हिस्सों के बीच रखा जाता है। हाइड्रोलिक मोल्डिंग टेबल उच्च दबाव और ऊष्मा का उपयोग करती है। इससे एक ही चरण में पार्ट को आकार दिया जाता है और उसे कठोर बनाया जाता है। यह प्रक्रिया कुशल, सटीक आकार वाली और कम खर्चीली है। इससे स्थिर गुणों वाले उच्च गुणवत्ता वाले तैयार पार्ट बनते हैं। फ्रेम प्लेट और संरचनात्मक शैल इस विधि से अच्छी तरह से तैयार होते हैं। यह उन पार्ट के लिए उपयुक्त है जिन्हें एक मुख्य दिशा में मजबूती की आवश्यकता होती है।
उच्च शक्ति वाले घटकों के लिए रेजिन ट्रांसफर मोल्डिंग
रेज़िन ट्रांसफर मोल्डिंग (RTM) एक अलग सेटअप का उपयोग करती है। यह एक कठोर दो-भाग वाले मोल्ड पर आधारित है। मोल्ड के अंदर सुदृढ़ीकरण फाइबर या प्रीफॉर्म होता है। रेज़िन-उत्प्रेरक मिश्रण एक गर्म ट्रांसफर पॉट में पिघलता है। एक पिस्टन इसे दबाव के साथ मोल्ड कैविटी में धकेलता है। कम दबाव और कम तापमान पूरी प्रक्रिया को स्थिर बनाए रखते हैं। मोल्ड तब तक बंद रहता है जब तक कि रेज़िन पूरी तरह से सख्त न हो जाए। सख्त होने के बाद, आप तैयार घटक को बाहर निकाल लेते हैं। वैक्यूम इन्फ्यूजन और वैक्यूम-असिस्टेड RTM जैसे प्रकार भी मौजूद हैं। हीटिंग समय, पिघलने का तापमान, लगाया गया बल और शीतलन समय जैसी महत्वपूर्ण सेटिंग्स को सावधानीपूर्वक नियंत्रित करने की आवश्यकता होती है। RTM उन जटिल आकृतियों के लिए उपयुक्त है जिनमें एक समान दीवार की मोटाई और कम रिक्त स्थान की आवश्यकता होती है।
पुनर्वास बाह्य कंकाल भागों के लिए सिलिकॉन मोल्डिंग
शरीर के संपर्क में आने वाले कफ, पैड और लाइनर
उपयोगकर्ता के शरीर से संपर्क में आने वाले हिस्से अक्सर सिलिकॉन से बने होते हैं। यह सामग्री हल्की होती है और त्वचा पर कोमल रहती है। कफ जांघ या बांह के चारों ओर लपेटे जाते हैं। पैड दबाव बिंदुओं को आराम प्रदान करते हैं। लाइनर कठोर फ्रेम और पहनने वाले की त्वचा के बीच स्थित होते हैं। इन हिस्सों के लिए तरल सिलिकॉन रबर इंजेक्शन मोल्डिंग मानक प्रक्रिया है। सामग्री को गर्म सांचे में डाला जाता है और यह एक लचीले ठोस में बदल जाती है। अच्छी तरह से बने सिलिकॉन पार्ट में कोई जोड़ या नुकीले किनारे नहीं होते हैं। लंबे समय तक आराम के लिए यह महत्वपूर्ण है।
हल्का और त्वचा के अनुकूल गुण
सिलिकॉन का घनत्व कम होता है। इससे पूरा उपकरण हल्का रहता है। यह त्वचा में जलन या एलर्जी पैदा नहीं करता। इसकी सतह पकड़ बनाए रखती है, लेकिन इतनी मुलायम होती है कि दबाव से होने वाले घावों से बचाती है। इसे साबुन और पानी या मेडिकल कीटाणुनाशकों से आसानी से साफ किया जा सकता है। इन विशेषताओं के कारण सिलिकॉन उन सभी सतहों के लिए एक बेहतरीन विकल्प है जो पहनने वाले के सीधे संपर्क में आती हैं। यह भी ध्यान देने योग्य है कि सिलिकॉन बैक्टीरिया के विकास को भी रोकता है।
कंपोजिट या सिलिकॉन कब चुनें
वजन घटाने बनाम संरचनात्मक कठोरता
जब आपको कम वजन के साथ मजबूती चाहिए, तो कंपोजिट बेहतर विकल्प होते हैं। समान मोटाई की कार्बन फाइबर फ्रेम प्लेट का वजन एल्यूमीनियम प्लेट से काफी कम होता है। लेकिन कंपोजिट बनाने में लागत अधिक आती है। मोल्डिंग प्रक्रिया के लिए औजार और कुशल श्रमिकों की आवश्यकता होती है। जब कठोरता की तुलना में लचीलापन अधिक महत्वपूर्ण हो, तो सिलिकॉन बेहतर विकल्प है। भार वहन करने वाली संरचनाओं के लिए कंपोजिट चुनें। आरामदेह इंटरफेस के लिए सिलिकॉन चुनें।
आराम, स्वच्छता और टिकाऊपन
सिलिकॉन के पुर्जे पसीने, तेल और बैक्टीरिया से सुरक्षित रहते हैं। इन्हें पोंछकर साफ किया जा सकता है या कीटाणुरहित किया जा सकता है। कंपोजिट के पुर्जों को साफ करना कठिन होता है क्योंकि इनकी सतह अधिक छिद्रपूर्ण होती है। लंबे समय तक पहनने पर सिलिकॉन आरामदायक और स्वच्छ बना रहता है। कंपोजिट कई बार इस्तेमाल करने के बाद भी अपनी संरचना को मजबूत बनाए रखते हैं। आधुनिक पुनर्वास एक्सोस्केलेटन के पुर्जे बनाने में दोनों सामग्रियों का महत्व है। व्यावहारिक दृष्टि से, जहां सबसे उपयुक्त सामग्री का उपयोग किया जाता है, वहीं उसे इस्तेमाल करना समझदारी भरा तरीका है।
पुनर्वास बाह्य कंकाल भागों के लिए महत्वपूर्ण सामग्री गुण
पुनर्वास एक्सोस्केलेटन के पुर्जों के लिए सही सामग्री का चुनाव केवल मजबूती के बारे में नहीं है। यह सुरक्षा, आराम और उपकरण की टिकाऊपन के बारे में भी है। बहुत भारी फ्रेम रोगी को थका देगा। त्वचा में जलन पैदा करने वाला कफ उतार दिया जाएगा। इसलिए, आपके द्वारा चुनी गई सामग्री के गुण उपयोगकर्ता के आराम को प्रभावित करते हैं।
पुनर्वास बाह्य कंकाल भागों में जैव अनुकूलता और त्वचा सुरक्षा
आईएसओ 10993 और साइटोटॉक्सिसिटी आवश्यकताएँ
त्वचा के संपर्क में आने वाली किसी भी सामग्री को सख्त सुरक्षा परीक्षण पास करना आवश्यक है। ISO 10993-5:2009, भाग 5, इन विट्रो साइटोटॉक्सिसिटी परीक्षण के नियम बताता है। यह परीक्षण जांचता है कि क्या कोई सामग्री कोशिकाओं को नष्ट करती है। त्वचा के संपर्क में आने वाली एक सामग्री पर किए गए एक अध्ययन में, सामग्री को विभिन्न सांद्रताओं पर 72 घंटों के लिए सीरम-मुक्त माध्यम में भिगोकर अर्क तैयार किए गए। फिर इन अर्क को छानकर कोशिका संवर्धनों में मिलाया गया। सांद्रता सीमा का चयन इस प्रकार किया गया था कि गाढ़ेपन से होने वाली समस्याओं से बचा जा सके, जो कोशिका के आकार, गति और कार्य को प्रभावित कर सकती हैं। इस प्रकार का परीक्षण यह सिद्ध करता है कि सामग्री पहनने वाले को नुकसान नहीं पहुंचाएगी।
उचित विश्लेषण और गैर-नैदानिक परीक्षण (जैसे कि वर्तमान में एफडीए द्वारा मान्यता प्राप्त एएनएसआई/एएएमआई/आईएसओ 10993-1, "चिकित्सा उपकरणों का जैविक मूल्यांकन - भाग 1: जोखिम प्रबंधन प्रक्रिया के भीतर मूल्यांकन और परीक्षण," एएनएसआई/एएएमआई/आईएसओ 10993-5, "चिकित्सा उपकरणों का जैविक मूल्यांकन - भाग 5: इन विट्रो साइटोटॉक्सिसिटी के लिए परीक्षण," और एएनएसआई/एएएमआई/आईएसओ 10993-10, "चिकित्सा उपकरणों का जैविक मूल्यांकन - भाग 10: जलन और त्वचा संवेदनशीलता के लिए परीक्षण" के संस्करणों में उल्लिखित) यह प्रमाणित करना आवश्यक है कि उपकरण के त्वचा के संपर्क में आने वाले घटक जैव-संगत हैं।
हाइपोएलर्जेनिक और गैर-विषाक्त सामग्री विकल्प
कुछ लोगों को कुछ धातुओं से एलर्जी हो जाती है। निकल इसका एक आम कारण है। इसीलिए शरीर के संपर्क में आने वाले हिस्सों के लिए मेडिकल ग्रेड स्टेनलेस स्टील 316L और टाइटेनियम सुरक्षित विकल्प हैं। सिलिकॉन भी अच्छा विकल्प है क्योंकि इससे एलर्जी नहीं होती। यह मुलायम और पकड़ में रहने वाला रहता है। त्वचा के संपर्क में आने वाली किसी भी सतह के लिए, सामग्री प्रमाणपत्र अवश्य देखें। इसमें यह पुष्टि होनी चाहिए कि मिश्र धातु या पॉलिमर जैव अनुकूलता मानकों को पूरा करता है।
पुनर्वास बाह्य कंकाल भागों में मजबूती और थकान प्रतिरोध
उपज सामर्थ्य और भार वहन क्षमता
यील्ड स्ट्रेंथ यह बताती है कि कोई पुर्जा पूरी तरह मुड़ने से पहले कितना भार सहन कर सकता है। एल्युमीनियम मिश्र धातु 6061-T6 की यील्ड स्ट्रेंथ 310 MPa है। यह कम भार वाले पुर्जों और सहायक संरचनाओं के लिए उपयुक्त है। टाइटेनियम ग्रेड 5 इससे कहीं अधिक भार सहन कर सकता है। यह उन जोड़ों और ब्रैकेटों के लिए उपयुक्त है जो उपयोगकर्ता का पूरा भार वहन करते हैं। स्टेनलेस स्टील 316L इन दोनों के बीच में आता है। यह घिसाव प्रतिरोधी है और नसबंदी के लिए उपयुक्त है। उपकरण के माध्यम से भार का मार्ग यह निर्धारित करता है कि कौन सी सामग्री कहाँ उपयोग की जाएगी।
चक्रीय भारण और दीर्घकालिक स्थायित्व
एक्सोस्केलेटन पहनने वाले के साथ चलते हैं। हर कदम, हर पहुँच, हर पकड़ एक भार चक्र जोड़ती है। हजारों चक्रों के बाद, छोटे-छोटे तनाव भी किसी हिस्से में दरार पैदा कर सकते हैं। इसे थकान कहते हैं। उच्च थकान प्रतिरोध वाली सामग्री अधिक समय तक चलती है। टाइटेनियम और स्टेनलेस स्टील बार-बार पड़ने वाले तनाव में अच्छा प्रदर्शन करते हैं। पीईईके जैसे पॉलिमर भी टिके रहते हैं, लेकिन उनकी भी सीमाएँ हैं। डिज़ाइनरों को वास्तविक परिस्थितियों में प्रोटोटाइप का परीक्षण करना चाहिए। प्रयोगशाला में सफल होने वाला हिस्सा दैनिक उपयोग में विफल हो सकता है।
पुनर्वास एक्सोस्केलेटन भागों में वजन और आराम
धातुओं और पॉलिमरों के बीच घनत्व की तुलना
पहनने योग्य उपकरणों के लिए वजन बहुत मायने रखता है। भारी फ्रेम से मरीज जल्दी थक जाता है। घनत्व यहाँ महत्वपूर्ण कारक है। कम घनत्व का मतलब है समान आयतन के लिए कम वजन। नीचे दी गई तालिका में सामान्य सामग्रियों की तुलना की गई है।
| सामग्री | उपज शक्ति (एमपीए) | थकान प्रतिरोध |
| एल्यूमीनियम 6061-टी 6 | 310 | मध्यम |
| टाइटेनियम Ti-6Al-4V | हाई | हाई |
| स्टेनलेस स्टील 316L | मध्यम | हाई |
| तिरछी | मध्यम | मध्यम |
| नायलॉन PA12 | 48 | निम्न |
| सिलिकॉन | लागू नहीं होता | निम्न |
एल्युमिनियम मिश्र धातु कम लागत में उच्च शक्ति-से-भार अनुपात प्रदान करती है। टाइटेनियम महंगा होता है लेकिन वजन कम करने के साथ-साथ मजबूती भी प्रदान करता है। पीईईके और नायलॉन धातुओं की तुलना में काफी हल्के होते हैं। ये कवर और गैर-संरचनात्मक भागों के लिए उपयुक्त हैं। सिलिकॉन कफ और पैड के लिए नरम और हल्का रहता है।
कठोरता और पहनने वाले के आराम के बीच संतुलन बनाना
कठोरता उपकरण को सही स्थिति में बनाए रखती है। बहुत अधिक कठोरता से यह सख्त और असुविधाजनक महसूस होता है। बहुत कम कठोरता से इसके हिस्से लचीले हो जाते हैं और अपनी जगह से हट जाते हैं। लक्ष्य संतुलन बनाए रखना है। जोड़ों और फ्रेम पर कठोर सामग्री का प्रयोग करें। संपर्क बिंदुओं पर नरम सामग्री का प्रयोग करें। यह मिश्रण उपकरण को आराम खोए बिना स्थिर रखता है। यहां सामग्री का चयन किसी एक आदर्श विकल्प के बारे में नहीं है। यह प्रत्येक भाग के लिए सही गुणों का संयोजन करने के बारे में है। व्यावहारिक दृष्टिकोण से, यही संयोजन पुनर्वास एक्सोस्केलेटन को बोझ के बजाय एक उपयोगी उपकरण जैसा महसूस कराता है।
एक्सोस्केलेटन रोबोट पार्ट्स के केस स्टडी
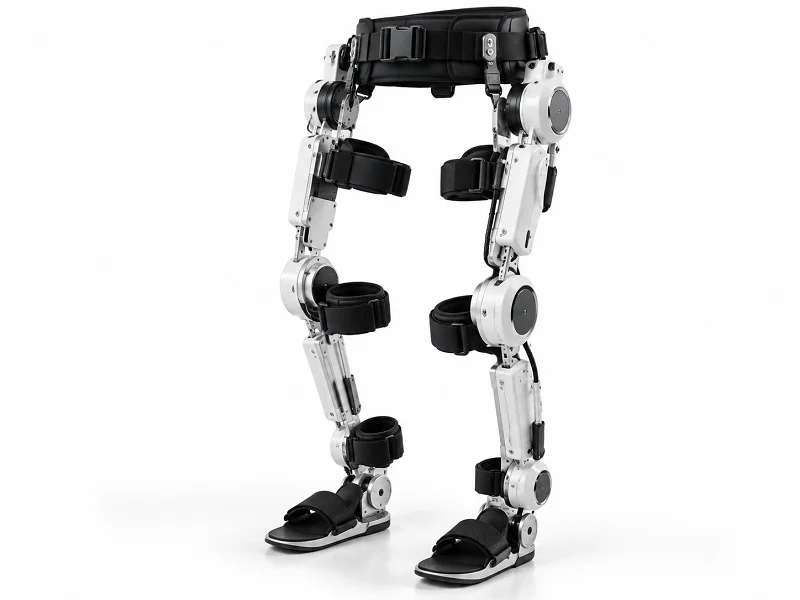
निचले अंगों के पुनर्वास के लिए उपयोग होने वाले बाह्य कंकाल के एक भाग के लिए संयुक्त आवरण
प्रक्रिया और सामग्री चयन का औचित्य
निचले अंगों के लिए बने उपकरण को एक ऐसे हिप जॉइंट हाउसिंग की आवश्यकता होती है जो चलते समय पहनने वाले का पूरा वजन संभाल सके। डिज़ाइन टीम ने इस हिस्से के लिए 7075 एल्युमीनियम मिश्र धातु का चयन किया। इस सामग्री का मजबूती-से-वजन अनुपात उत्कृष्ट है और इसकी मशीनिंग भी तेज़ है। हाउसिंग में बेयरिंग बोर हैं जिनका आकार सुचारू गति के लिए 0.1 मिमी के भीतर रहना चाहिए। इसके लिए पांच-अक्षीय सीएनसी मशीनिंग सबसे उपयुक्त विकल्प था। यह एक ही सेटअप में सभी सतहों को काटता है, जिससे भाग की सटीकता बनी रहती है। हिप जॉइंट मोटर हाउसिंग में भी अक्सर इसी तकनीक का उपयोग किया जाता है।
प्रदर्शन और उत्पादन परिणाम
तैयार किए गए बाहरी आवरण ने हजारों भार चक्रों के तहत थकान परीक्षण सफलतापूर्वक पूरा किया। पहले के स्टील संस्करण की तुलना में इसका वजन कम हो गया। उत्पादन प्रक्रियाएँ दोहराने योग्य रहीं, और प्रत्येक इकाई पहली इकाई के समान ही सटीक रही। यह उदाहरण दर्शाता है कि पुनर्वास एक्सोस्केलेटन भागों के लिए सामग्री चयन और प्रक्रिया का चुनाव किस प्रकार एक साथ काम करते हैं।
ऊपरी अंग पुनर्वास एक्सोस्केलेटन भाग के लिए सेंसर माउंट
डिजाइन संबंधी सीमाएँ और विनिर्माण विधि
ऊपरी अंग के एक उपकरण के लिए कोहनी के पास टॉर्क सेंसर को पकड़ने के लिए एक ब्रैकेट की आवश्यकता थी। माउंट को एक तंग जगह में फिट होना था और सेंसर को ±0.01 मिमी की सटीकता के साथ संरेखित रखना था। इसमें केबल रूटिंग की सुविधा भी होनी चाहिए थी। तीन-अक्षीय सीएनसी मशीन यहाँ पर्याप्त थी क्योंकि पुर्जे की सतहें सपाट थीं और छेद सरल थे। जटिल वक्रों की अनुपस्थिति के कारण पाँच-अक्षीय मशीन की आवश्यकता नहीं थी।
सामग्री चयन और एकीकरण चुनौतियाँ
टीम ने घिसाव प्रतिरोध और आसान सफाई के कारण 316L स्टेनलेस स्टील को चुना। यह सामग्री स्टरलाइज़ेशन के लिए भी उपयुक्त है। मुख्य चुनौती सेंसर को बिना आकार बढ़ाए एकीकृत करना था। अंतिम डिज़ाइन में माउंटिंग बॉस वाली एक पतली प्लेट का उपयोग किया गया। यह पूरी तरह से फिट हो गई और रीडिंग को स्थिर बनाए रखा।
बाल चिकित्सा पुनर्वास एक्सोस्केलेटन भाग के लिए अनुकूलित कफ
रोगी की विशिष्ट आवश्यकताएं और 3डी प्रिंटिंग
बच्चे बहुत जल्दी बढ़ते हैं, इसलिए सामान्य कफ लंबे समय तक फिट नहीं हो पाते। टीम ने स्कैन डेटा से सीधे कफ बनाने के लिए 3D प्रिंटिंग का इस्तेमाल किया। नायलॉन PA12 इस काम के लिए उपयुक्त साबित हुआ। यह हल्का, मजबूत और आराम के लिए पर्याप्त लचीला है। हर कफ बच्चे के हाथ-पैर के आकार से बिल्कुल मेल खाता था।
जैव अनुकूलता और आराम सत्यापन
कफ ISO 10993 साइटोटॉक्सिसिटी परीक्षण में सफल रहा। सिलिकॉन पैडिंग ने दबाव बिंदुओं पर कोमलता प्रदान की। कई हफ्तों के उपयोग के बाद भी माता-पिता ने त्वचा में किसी प्रकार की जलन की शिकायत नहीं की। यह मामला साबित करता है कि जब प्रक्रिया आवश्यकता के अनुरूप हो तो विनिर्माण प्रत्येक रोगी के अनुसार अनुकूलित किया जा सकता है।
पुनर्वास एक्सोस्केलेटन भागों के लिए विनियामक और गुणवत्ता मानक
पुनर्वास एक्सोस्केलेटन के पुर्जे बनाने के तरीके को नियम निर्धारित करते हैं। ये नियम यह भी तय करते हैं कि आप किन बाजारों में अपना उत्पाद बेच सकते हैं। दो प्रमुख ढाँचे सबसे महत्वपूर्ण हैं। एक FDA द्वारा जारी किया गया है और दूसरा यूरोपीय संघ द्वारा।
पुनर्वास एक्सोस्केलेटन भागों के लिए चिकित्सा उपकरण मानक
आईएसओ 13485 और गुणवत्ता प्रबंधन प्रणाली
ISO 13485 चिकित्सा उपकरणों के लिए गुणवत्ता प्रबंधन नियम निर्धारित करता है। इसमें उत्पाद के डिजाइन, उत्पादन और बिक्री के बाद की सभी प्रक्रियाएँ शामिल हैं। यूरोपीय संघ का मानक प्रबंधन विनियमन (EU MDR) अपने अनुरूपता मूल्यांकन अनुलग्नकों के माध्यम से इस मानक का संदर्भ देता है। लेकिन केवल ISO 13485 प्रमाणन प्राप्त करना ही MDR की आवश्यकताओं को पूरा नहीं करता। इसके लिए आपको अपने उत्पाद से संबंधित विशिष्ट दस्तावेज़ों की भी आवश्यकता होगी।
एफडीए गुणवत्ता प्रणाली विनियमन और यूरोपीय संघ एमडीआर आवश्यकताएँ
FDA इसे गुणवत्ता प्रणाली विनियमन कहता है। हाल के अपडेटों ने इसे ISO 13485 के अनुरूप बना दिया है। इससे गुणवत्ता प्रबंधन प्रणाली विनियमन (QMSR) का नाम मिलता है। नीचे दी गई तालिका दर्शाती है कि दोनों ढाँचे किस प्रकार भिन्न हैं।
| आयाम | एफडीए क्यूएमएसआर | यूरोपीय संघ के एमडीआर |
| नियामक दर्शन | गुणवत्ता प्रणाली विनिर्माण प्रक्रियाओं पर केंद्रित है | डिवाइस के पूरे जीवनचक्र में उत्पाद का पूर्ण विनियमन |
| गुणवत्ता प्रणाली संरेखण | ISO 13485 और FDA के विशिष्ट नियमों के अनुरूप | इसमें ISO 13485 का संदर्भ दिया गया है, लेकिन अधिक उत्पाद दस्तावेज़ों की आवश्यकता है। |
| नैदानिक साक्ष्य | यह प्रक्रिया के अनुसार भिन्न होता है (पीएमए बनाम 510(के)) | संरचित नैदानिक मूल्यांकन की आवश्यकता है |
| यूडीआई प्रणाली | एफडीए यूडीआई अपने स्वयं के डेटाबेस के साथ | EUDAMED में UDI, FDA से अलग है। |
| बाज़ार-पश्चात निगरानी | कम निर्देशात्मक | स्पष्ट पीएसयूआर, पीएमसीएफ और सतत निगरानी |
| प्राधिकरण मार्ग | 510(k) क्लीयरेंस या पीएमए अनुमोदन | अधिसूचित निकाय समीक्षा और सीई मार्किंग |
एमडीआर क्लास III डिवाइस लगभग एफडीए क्लास III डिवाइस या नए क्लास II डिवाइस के समान हैं जिनके लिए पीएमए की आवश्यकता होती है। एमडीआर क्लास IIa और IIb डिवाइस मध्यम जोखिम वाले एफडीए क्लास II डिवाइस के समान हैं जिन्हें 510(k) के माध्यम से मंजूरी मिल जाती है।
पुनर्वास एक्सोस्केलेटन भागों के लिए सामग्री और प्रक्रिया प्रमाणन
आईएसओ 9001 और सुसंगत उत्पादन
ISO 9001 मोल्डेड और मशीनीकृत पुर्जों की गुणवत्ता को हर बार एक समान बनाए रखने में मदद करता है। नमूना लेने से पहले, उत्पादन-पूर्व मोल्ड निरीक्षण यह सुनिश्चित करता है कि टूलिंग सटीक है। प्रक्रिया के दौरान निगरानी तापमान, दबाव और चक्र समय को निर्धारित सीमाओं के भीतर रखती है। अंतिम निरीक्षण पुर्जे के आयामों और स्वरूप की पुष्टि करता है। सामग्री प्रमाणन और निरीक्षण रिकॉर्ड ट्रेसबिलिटी को सुनिश्चित करते हैं। यह प्रक्रिया हर उत्पादन में मेडिकल रोबोट पुर्जों की गुणवत्ता को बढ़ाती है।
आईएसओ 9001 और आईएटीएफ 16949 प्रमाणन के आधार पर, रोबोटिक्स उत्पादों का कठोर परीक्षण किया जाता है, और उत्पादन प्रक्रिया में गुणवत्ता जांच को शामिल किया जाता है ताकि यह सुनिश्चित किया जा सके कि तैयार असेंबली भौतिक मांगों का सामना कर सकें और कड़े विनिर्देशों को पूरा कर सकें।
जैव अनुकूलता और नसबंदी मानक
त्वचा के संपर्क में आने वाले हिस्सों को ISO 10993 परीक्षण पास करना आवश्यक है। साइटोटॉक्सिसिटी, जलन और संवेदनशीलता परीक्षण इनकी सुरक्षा सुनिश्चित करते हैं। प्रत्येक सामग्री के लिए नसबंदी विधियाँ भिन्न होती हैं। कुछ प्लास्टिक ऑटोक्लेव की गर्मी सहन कर सकते हैं, जबकि अन्य को एथिलीन ऑक्साइड या गामा विकिरण की आवश्यकता होती है। चुनी गई सामग्री और नसबंदी विधि का एक साथ होना आवश्यक है। यह जैव अनुकूलता और नसबंदी सहनशीलता रोगियों की सुरक्षा सुनिश्चित करती है।
पुनर्वास बाह्य कंकाल भागों के लिए प्रलेखन और पता लगाने की क्षमता
डिवाइस मास्टर रिकॉर्ड और बैच रिकॉर्ड
पुनर्वास एक्सोस्केलेटन के प्रत्येक भाग के लिए एक डिवाइस मास्टर रिकॉर्ड की आवश्यकता होती है। इसमें डिज़ाइन विनिर्देश, चित्र और प्रक्रिया के चरण दर्ज होते हैं। बैच रिकॉर्ड विनिर्माण के दौरान हुई घटनाओं का रिकॉर्ड रखते हैं। ये फाइलें प्रमाणित करती हैं कि प्रत्येक इकाई अपने विनिर्देशों को पूरा करती है।
सामग्री प्रमाणपत्र और प्रक्रिया सत्यापन
सामग्री प्रमाणपत्र मिश्रधातु या पॉलिमर के ग्रेड की पुष्टि करते हैं। प्रक्रिया सत्यापन से पता चलता है कि विधि हर बार कारगर है। सटीक निरीक्षण प्रक्रिया को पूर्ण करता है। यह खराब पुर्जों की शिपिंग से पहले ही कमियों को पकड़ लेता है। व्यावहारिक दृष्टिकोण से, मजबूत दस्तावेज़ीकरण ग्राहक और निर्माता दोनों की सुरक्षा करता है।
नोबल: डिज़ाइन से लेकर असेंबली तक पुनर्वास एक्सोस्केलेटन पार्ट्स का निर्माण

NOBLE कंपनी एक्सोस्केलेटन घटकों के लिए धातु और प्लास्टिक के पुर्जों पर काम करती है। यह कंपनी इस लेख में वर्णित सभी विधियों का उपयोग करती है। सीएनसी मशीनिंग, 3डी प्रिंटिंग, इंजेक्शन मोल्डिंग और शीट मेटल का सारा काम एक ही जगह पर होता है। अधिकांश एक्सोस्केलेटन में विभिन्न सामग्रियों का मिश्रण होता है। जोड़ों और फ्रेम में मजबूत धातुओं का उपयोग किया जाता है। बाकी हिस्सों में प्लास्टिक और सिलिकॉन का इस्तेमाल होता है। एक ही साझेदार होने से विभिन्न आपूर्तिकर्ताओं के बीच अदला-बदली कम हो जाती है।
धातु और प्लास्टिक प्रसंस्करण विशेषज्ञता
सीएनसी मशीनिंग, 3डी प्रिंटिंग, इंजेक्शन मोल्डिंग और शीट मेटल
NOBLE सभी चार प्रकार की प्रक्रियाओं का संचालन करता है। CNC मशीनें अत्यंत सटीक मापन के साथ जॉइंट हाउसिंग काटती हैं। पांच-अक्षीय सेटअप कूल्हे और घुटने के हिस्सों पर जटिल वक्रों को संभालते हैं। CNC विभाग दोहराए जाने वाले ऑर्डरों के लिए चौबीसों घंटे काम करता है। 3D प्रिंटर रोगी के स्कैन डेटा से कस्टम कफ बनाते हैं। इंजेक्शन मोल्डिंग से बड़ी मात्रा में कवर तैयार किए जाते हैं। शीट मेटल फैब्रिकेशन प्रोटोटाइप के लिए फ्रेम प्लेटों को घंटों में मोड़ देता है।
सामग्री चयन और प्रक्रिया अनुकूलन
सही सामग्री का चुनाव इस बात पर निर्भर करता है कि पुर्जा क्या काम करता है। भार वहन करने वाले जोड़ों के लिए टाइटेनियम या एल्युमीनियम जैसी मजबूत धातुओं की आवश्यकता होती है। कफ के लिए नरम सिलिकॉन या नायलॉन उपयुक्त होते हैं। प्लास्टिक कवर के लिए ABS या PC उपयुक्त होते हैं। कोई भी एक सामग्री हर काम के लिए उपयुक्त नहीं होती। NOBLE की टीम सर्वोत्तम संयोजन चुनने में मदद करती है। वे प्रत्येक पुर्जे के लिए सही सामग्री को सही प्रक्रिया से जोड़ते हैं। इस संयोजन से गुणवत्ता बनी रहती है और उत्पादन लागत कम होती है। जिन पुर्जों में सटीक छेद की आवश्यकता होती है, उन्हें परिशुद्धता के लिए CNC केंद्र में भेजा जाता है।
प्रमाणपत्र और गुणवत्ता आश्वासन
आईएसओ 9001 और आईएसओ 13485
नॉर्मन नोबल के पास आईएसओ 13485 प्रमाणन है और यह कई वर्षों से इस मानक को बनाए हुए है।
NOBLE ISO 9001 का भी पालन करता है। यह मानक सुनिश्चित करता है कि प्रत्येक उत्पादन में पुर्जे एक समान रहें। प्रत्येक प्रक्रिया लिखित चरणों का पालन करती है। प्रत्येक शिफ्ट में एक ही सेटिंग का उपयोग किया जाता है। ISO 13485 प्रमाणन के साथ, ये मानक ग्राहकों को प्राप्त होने वाले प्रत्येक बैच पर भरोसा दिलाते हैं।
पूर्ण पता लगाने की क्षमता और निरीक्षण
प्रत्येक बैच की शुरुआत से अंत तक रिकॉर्डिंग की जाती है। सामग्री प्रमाणपत्र मिश्र धातु या पॉलिमर ग्रेड की पुष्टि करते हैं। निरीक्षण रिकॉर्ड में आयाम और सतह की फिनिश दर्ज होती है। यदि कोई आकार निर्धारित मानकों से बाहर होता है, तो रिकॉर्ड में यह दर्ज होता है कि कब और क्यों। इस स्तर की विस्तृत जानकारी से अतिरिक्त काम किए बिना ऑडिट में सहायता मिलती है।
पुनर्वास एक्सोस्केलेटन भागों के लिए संपूर्ण सेवा
डिजाइन, प्रोटोटाइपिंग, उत्पादन और असेंबली
NOBLE पुनर्वास एक्सोस्केलेटन पार्ट्स के लिए पूरी श्रृंखला का प्रबंधन करता है। डिज़ाइन टीमें चुनी हुई प्रक्रिया के साथ पार्ट्स को बनाना आसान बनाती हैं। उत्पादन शुरू होने से पहले प्रोटोटाइपिंग परीक्षण किए जाते हैं। उत्पादन आपकी आवश्यकतानुसार किसी भी मात्रा में किया जाता है। असेंबली सभी भागों को एक साथ जोड़कर तैयार उपकरण बनाती है।
अवधारणा से लेकर तैयार उपकरण तक साझेदारी
एक्सोस्केलेटन के डिज़ाइन और निर्माण में शुरुआती चरण में शामिल होना बहुत महत्वपूर्ण होता है। NOBLE की टीम सामग्री चयन, प्रक्रिया चयन और निर्माण के लिए डिज़ाइन पर सलाह देती है। इससे समय की बचत होती है और अनावश्यक काम कम हो जाता है। परिणामस्वरूप, अवधारणा से लेकर तैयार उपकरण तक का सफर सुगम हो जाता है।
इसमें शामिल पांच प्रक्रिया समूह—सीएनसी प्रेसिजन मशीनिंग, 3डी प्रिंटिंग, इंजेक्शन मोल्डिंग, शीट मेटल फैब्रिकेशन और कंपोजिट या सिलिकॉन मोल्डिंग—प्रत्येक पुनर्वास एक्सोस्केलेटन के विभिन्न भागों के लिए सबसे उपयुक्त हैं। जहां वजन मायने रखता है, वहां फ्रेम के लिए एल्यूमीनियम मिश्र धातु उपयुक्त है। स्टेनलेस स्टील उच्च भार वाले जोड़ों को संभालता है और जंग लगने से अच्छी तरह बचाता है। शरीर के पास के भागों के लिए यह एक मजबूत विकल्प है। जहां वजन कम करना महत्वपूर्ण है, वहां एल्यूमीनियम मिश्र धातु सहायक भागों के लिए उपयुक्त है। आवश्यक सटीकता और आप कितने भाग बना रहे हैं, इसके आधार पर अपनी प्रक्रिया चुनें। सीएनसी जटिल भागों के लिए सटीक टॉलरेंस और दोहराने योग्य परिणाम देता है। एक अच्छा विनिर्माण भागीदार आईएसओ 13485 प्रमाणित होता है और डिजाइन से लेकर असेंबली तक सब कुछ संभालता है। गुणवत्तापूर्ण विनिर्माण से प्रत्येक बैच की ट्रेसबिलिटी सुनिश्चित होती है। भविष्य में, नई विधियों से एक्सोस्केलेटन के भाग हल्के, सुरक्षित और प्रत्येक रोगी के लिए अधिक अनुकूलित हो सकेंगे।
पुनर्वास एक्सोस्केलेटन भागों के बारे में अक्सर पूछे जाने वाले प्रश्न
पुनर्वास एक्सोस्केलेटन के पुर्जों के निर्माण के लिए मुझे कौन सी विधि चुननी चाहिए?
यह पार्ट के आकार, उसकी सटीकता और आपको कितनी संख्या में पार्ट चाहिए, इस पर निर्भर करता है। टाइट टॉलरेंस वाले मेटल जॉइंट्स के लिए सीएनसी मशीन सबसे अच्छी रहती है। कस्टम कफ और शुरुआती मॉडल्स के लिए 3डी प्रिंटिंग बढ़िया है। एक साथ कई प्लास्टिक कवर बनाने के लिए इंजेक्शन मोल्डिंग सबसे अच्छा तरीका है। फ्लैट फ्रेम प्लेट्स के लिए शीट मेटल का इस्तेमाल किया जा सकता है। अपनी ज़रूरत के हिसाब से सही तरीका चुनें।
त्वचा के संपर्क में आने वाले बाह्य कंकाल के हिस्सों के लिए कौन सी सामग्रियां सुरक्षित हैं?
कफ और पैड के लिए सिलिकॉन सबसे अच्छा विकल्प है। यह मुलायम रहता है, बैक्टीरिया से लड़ता है और ISO 10993 परीक्षण पास करता है। मेडिकल ग्रेड स्टेनलेस स्टील 316L और टाइटेनियम भी त्वचा के लिए सुरक्षित हैं। निकल युक्त सामग्री से दूर रहें।
एक्सोस्केलेटन जोड़ों के लिए सीएनसी मशीनिंग और 3डी प्रिंटिंग की तुलना कैसे की जा सकती है?
सीएनसी टाइटेनियम या एल्युमीनियम के जोड़ों पर ±0.005 मिमी की सटीकता प्राप्त कर सकती है। यह तैयार उत्पादन भागों के लिए सर्वोत्तम विकल्प है। 3डी प्रिंटिंग शुरुआती मॉडलों और कस्टम-फिट कफ के लिए सबसे उपयुक्त है, न कि उन भार वहन करने वाले जोड़ों के लिए जिनमें सटीक सटीकता की आवश्यकता होती है।
पुनर्वास एक्सोस्केलेटन भागों पर कौन से नियामक मानक लागू होते हैं?
ISO 13485 गुणवत्ता प्रबंधन को कवर करता है। आपके बिक्री स्थान के आधार पर FDA गुणवत्ता प्रणाली विनियम या EU MDR नियम लागू होते हैं। त्वचा के संपर्क में आने वाले भागों को ISO 10993 जैव अनुकूलता परीक्षण पास करना आवश्यक है।
क्या एक ही एक्सोस्केलेटन डिवाइस में विभिन्न सामग्रियों का उपयोग किया जा सकता है?
जी हाँ। एल्युमीनियम फ्रेम को टाइटेनियम या स्टेनलेस स्टील के जोड़ों के साथ मिलाकर इस्तेमाल करना एक आम बात है। इससे कम भार वाले स्थानों पर वजन कम होता है और तनाव वाले स्थानों पर मजबूती बढ़ती है।
एक्सोस्केलेटन के पुर्जों के लिए इंजेक्शन मोल्डिंग कब उपयुक्त होती है?
जब आपको हजारों एक जैसे प्लास्टिक के पुर्जे बनाने हों, तो इंजेक्शन मोल्डिंग से पैसे की बचत होती है। यह कवर, हाउसिंग, केबल क्लिप और कनेक्टर के लिए उपयुक्त है।
कौन से सतही उपचार बाह्य कंकाल के हिस्सों को अधिक समय तक टिकाऊ बनाने में मदद करते हैं?
एल्युमीनियम के पुर्जों पर हार्ड एनोडाइजिंग या माइक्रो-आर्क ऑक्सीडेशन की प्रक्रिया की जाती है। स्टेनलेस स्टील पर इलेक्ट्रोपॉलिशिंग की जाती है। ये कोटिंग्स घिसाव, जंग और सफाई में इस्तेमाल होने वाले रसायनों से सुरक्षा प्रदान करती हैं।
कस्टमाइज्ड एक्सोस्केलेटन कफ के लिए नायलॉन या सिलिकॉन में से कौन सा बेहतर है?
शरीर से सीधे संपर्क में आने वाले कफ के लिए सिलिकॉन नरम और त्वचा के लिए कोमल होता है। नायलॉन PA12 अधिक मजबूत होता है और उन संरचनात्मक भागों के लिए उपयुक्त है जिन्हें कुछ लचीलेपन की आवश्यकता होती है। आराम के लिए सिलिकॉन और मजबूती के लिए नायलॉन चुनें।






