

एक्सोस्केलेटन के मुख्य संरचनात्मक भागों में रिजिड फ्रेम, जॉइंट्स, एक्चुएटर्स, लिंकेज और अटैचमेंट पॉइंट्स शामिल हैं। चाहे आप पैसिव स्प्रिंग-असिस्टेड यूनिट्स बनाएं या एक्टिव मोटर-ड्रिवन सिस्टम, ये कंपोनेंट्स हर भार वहन करते हैं। वैश्विक एक्सोस्केलेटन बाजार के 2026 तक 1.82 बिलियन अमेरिकी डॉलर तक पहुंचने की उम्मीद है। एक्टिव सिस्टम्स इस टेक्नोलॉजी सेगमेंट का 66.0% हिस्सा बनाते हैं। इस वृद्धि का मतलब है कि अधिक इंजीनियर और शौकिया लोग पहनने योग्य रोबोटिक संरचनाओं के डिजाइन और निर्माण पर काम कर रहे हैं। यह गाइड बताती है कि एक्सोस्केलेटन के ये संरचनात्मक भाग कैसे बनाए जाते हैं और उत्पादन के दौरान किन बातों का ध्यान रखना चाहिए। आपको चिकित्सा, औद्योगिक और एयरोस्पेस अनुप्रयोगों में उपयोग किए जाने वाले एक्सोस्केलेटन रोबोटों के लिए व्यावहारिक मार्गदर्शन मिलेगा।
सामान्य बाह्य कंकाल संरचनात्मक भाग
हर एक्सोस्केलेटन में एक जैसे बुनियादी संरचनात्मक भाग होते हैं। कठोर ढांचा भार वहन करता है। जोड़ भागों को गति प्रदान करते हैं। एक्चुएटर्स बल उत्पन्न करते हैं। अटैचमेंट पॉइंट्स मानव शरीर से जुड़ते हैं। निष्क्रिय और सक्रिय दोनों प्रकार के एक्सोस्केलेटन इन्हीं भागों का उपयोग करते हैं। अंतर केवल सहारा देने के तरीके में होता है।
पैसिव एक्सोस्केलेटन में मैकेनिकल स्प्रिंग, गैस स्प्रिंग या इलास्टिक बैंड का इस्तेमाल होता है। ये भार ग्रहण करके उसे उपयोगी ऊर्जा में परिवर्तित करते हैं। ये सिस्टम शरीर की मुद्रा में सुधार करते हैं और शरीर के कुछ हिस्सों को हल्का सहारा प्रदान करते हैं। ये एक तरह से सुरक्षा उपकरण के रूप में काम करते हैं। इनका मुख्य कार्य श्रमिकों को काम के दौरान अनुचित भार से बचाना है। एक्टिव एक्सोस्केलेटन अलग तरह से काम करते हैं। ये विद्युत आवेगों या वायवीय ड्राइव के माध्यम से सहारा प्रदान करते हैं। कार्य के अनुसार आवेग की शक्ति को बदला जा सकता है। कई मॉडल ऐसे सेंसर का उपयोग करते हैं जो मांसपेशियों में तनाव का पता लगाकर वास्तविक समय में सहारे को नियंत्रित करते हैं। इन सिस्टम को अक्सर पूरे कार्य सत्र के लिए बैटरी पावर की आवश्यकता होती है।
इन उपकरणों का औद्योगिक उपयोग अनेक क्षेत्रों में होता है। धातु प्रसंस्करण, यांत्रिक अभियांत्रिकी, ऑटोमोटिव, विद्युत कार्य और लकड़ी प्रसंस्करण में आपको बाह्य कंकाल वाले रोबोट मिलेंगे। ये फार्मास्यूटिकल्स, खाद्य उत्पादन, वाणिज्यिक रसोई और टायर प्रसंस्करण में भी दिखाई देते हैं। बाह्य कंकाल से बने इन संरचनात्मक भागों को प्रतिदिन कठिन परिस्थितियों का सामना करना पड़ता है।
कठोर फ्रेम और भार वहन संरचना
फ़ंक्शन और ज्यामिति
किसी भी एक्सोस्केलेटन की रीढ़ की हड्डी रिजिड फ्रेम होती है। यह एक्चुएटर्स से भार को शरीर तक पहुंचाती है। फ्रेम की ज्यामिति यह निर्धारित करती है कि बल सिस्टम में कैसे प्रवाहित होते हैं। एक सुनियोजित डिजाइन भार को शरीर के मजबूत हिस्सों पर रखता है और कोमल ऊतकों से दूर रखता है।
अधिकांश फ्रेम शरीर के उस हिस्से के आकार के अनुरूप होते हैं जिसकी वे सहायता करते हैं। पीठ को सहारा देने वाली इकाई रीढ़ और कूल्हों के साथ चलती है। कंधे को सहारा देने वाले उपकरण में धड़ से लेकर ऊपरी बांहों तक भुजाएँ होती हैं। ज्यामिति मानव शरीर रचना के अनुरूप होनी चाहिए। गलत फिटिंग असुविधा पैदा करती है और प्रभावशीलता को कम करती है।
सामग्री और वजन के बीच तालमेल
मजबूती और वजन के बीच संतुलन बनाए रखें। भारी फ्रेम उपयोगकर्ता को थका देता है। कमजोर फ्रेम भार पड़ने पर टूट जाता है। डिज़ाइनर ऐसे पदार्थ चुनते हैं जिनका मजबूती-से-वजन अनुपात उच्च हो। एल्युमीनियम अपने अच्छे संतुलन के कारण आम है। पतले सेक्शन में अधिक मजबूती की आवश्यकता होने पर टाइटेनियम उपयुक्त रहता है। कार्बन फाइबर जैसे कंपोजिट पदार्थ सर्वोत्तम अनुपात देते हैं लेकिन महंगे होते हैं। पदार्थों का चुनाव वजन और समग्र प्रदर्शन को प्रभावित करता है।
जोड़, लिंकेज और गति घटक
घूर्णी और रैखिक जोड़
ये बाह्य कंकालनुमा संरचनात्मक भाग उपकरण को उपयोगकर्ता के साथ गतिमान होने देते हैं। घूर्णनशील भाग मानव कोहनी या घुटनों की तरह काम करते हैं। ये एक अक्ष के चारों ओर घूमते हैं। रेखीय भाग गति को फिसलने देते हैं, जैसे सिलेंडर में पिस्टन। सही प्रकार का चुनाव इस बात पर निर्भर करता है कि आप शरीर की किस गति में सहायता करना चाहते हैं।
एक्सोस्केलेटन रोबोट के कूल्हे वाले हिस्से को उठाने के दौरान भारी बल सहन करना पड़ता है। बेयरिंग टिकाऊ और सुचारू होनी चाहिए। कनेक्शन में किसी भी प्रकार की ढीलापन से सपोर्ट की सटीकता कम हो जाती है। अच्छे डिज़ाइन का लक्ष्य घर्षण बढ़ाए बिना शून्य फ्री प्ले सुनिश्चित करना होता है।
गति की सीमा के लिए लिंकेज डिजाइन
इन बिंदुओं को आपस में जोड़ने वाले कारक हैं। ये निर्धारित करते हैं कि प्रणाली कितनी दूर तक गति कर सकती है। अत्यधिक प्रतिबंध प्राकृतिक गति को सीमित कर देते हैं। अत्यधिक स्वतंत्रता से जहां आवश्यक हो वहां समर्थन कम हो जाता है।
लिंकेज डिज़ाइन में बायोमैकेनिक्स की अहम भूमिका होती है। मानव शरीर जटिल तरीकों से गति करता है। साधारण हिंज उस जटिलता को अच्छी तरह से नहीं दर्शा पाते। कुछ एक्सोस्केलेटन रोबोट प्राकृतिक गति का अनुसरण करने के लिए मल्टी-बार लिंकेज का उपयोग करते हैं। इस दृष्टिकोण के लिए सावधानीपूर्वक बायोमैकेनिकल विश्लेषण की आवश्यकता होती है। इंजीनियर पहले गति के पैटर्न का अध्ययन करते हैं। फिर वे उन पैटर्न का अनुसरण करने वाले लिंकेज डिज़ाइन करते हैं।
एक्चुएटर्स और अटैचमेंट पॉइंट्स
एक्चुएटर माउंटिंग और लोड पथ
एक्चुएटर्स बल उत्पन्न करते हैं जो उपयोगकर्ता को गति करने में सहायता करते हैं। प्रत्येक एक्चुएटर उस भाग के निकट स्थित होना चाहिए जिसकी वह सहायता करता है। इससे भार पथ छोटा और सीधा रहता है। लंबे भार पथ से वजन बढ़ता है और दक्षता कम होती है। माउंटिंग ब्रैकेट कठोर होना चाहिए। लचीले ब्रैकेट ऊर्जा बर्बाद करते हैं और प्रतिक्रिया में देरी करते हैं। सक्रिय इकाइयों के लिए, माउंटिंग बिंदु गतिशील भार को संभालता है जो तेजी से दिशा बदलते हैं।
पट्टियाँ, हथकड़ियाँ और मानव संपर्क बिंदु
वे बिंदु जहां उपकरण शरीर को स्पर्श करता है, अत्यंत महत्वपूर्ण हैं। पट्टियाँ और कफ बल को फ्रेम से उपयोगकर्ता तक स्थानांतरित करते हैं। खराब डिज़ाइन वाले बिंदु दर्द और दबाव का कारण बनते हैं। उपयोग के दौरान वे अपनी जगह से हिल सकते हैं और प्रभावशीलता को कम कर सकते हैं।
कफ इतने चौड़े होने चाहिए कि भार समान रूप से वितरित हो सके। गद्दी दबाव को समान रूप से फैलाने में सहायक होती है। इंटरफ़ेस सामग्री त्वचा के लिए सुरक्षित होनी चाहिए। चिकित्सा एक्सोस्केलेटन का परीक्षण त्वचा संपर्क मानकों के अनुसार किया जाता है। यहां तक कि औद्योगिक इकाइयों को भी लंबे समय तक उपयोग करने पर त्वचा में जलन नहीं पैदा करनी चाहिए।
इंटरफ़ेस डिज़ाइन में सावधानीपूर्वक बदलाव करके मानव संवर्धन करना बेहद ज़रूरी है। असुविधाजनक प्रणालियाँ पहनने योग्य नहीं होंगी। इससे उद्देश्य ही विफल हो जाएगा। इन बिंदुओं की अच्छी योजना बनाना उतना ही महत्वपूर्ण है जितना कि मज़बूत फ्रेम और शक्तिशाली एक्चुएटर्स। चिकित्सा अनुप्रयोगों में भी अतिरिक्त सावधानी बरतनी चाहिए क्योंकि उपयोगकर्ताओं की त्वचा संवेदनशील हो सकती है।
बाह्य कंकाल के संरचनात्मक भागों के लिए आमतौर पर उपयोग की जाने वाली सामग्रियां
आप जिस सामग्री का चुनाव करते हैं, वह एक्सोस्केलेटन के हर हिस्से को प्रभावित करती है। इससे वजन, मजबूती, लागत और टिकाऊपन तय होता है। अलग-अलग उपयोगों के लिए अलग-अलग सामग्रियों की आवश्यकता होती है। पुनर्वास के लिए चिकित्सा एक्सोस्केलेटन की आवश्यकताएं अलग होती हैं। कारखाने में उपयोग होने वाली औद्योगिक इकाई की आवश्यकताएं अलग होती हैं। आइए जानते हैं कि कौन सी सामग्री कारगर है और क्यों।
धातु और मिश्र
एल्युमीनियम और टाइटेनियम
एक्सोस्केलेटन फ्रेम के लिए एल्युमीनियम सबसे अच्छा विकल्प है। यह हल्का, मजबूत और आसानी से मशीनिंग योग्य होता है। इसके दो ग्रेड सबसे आम हैं। 6061-T6 की यील्ड स्ट्रेंथ 276 MPa है। यह जंग का बहुत अच्छा प्रतिरोध करता है। इसका उपयोग जांघ और पिंडली के लिंकेज के लिए किया जाता है। 7075-T6 इससे भी अधिक मजबूत है। इसकी टेन्साइल यील्ड स्ट्रेंथ 503 MPa तक पहुँच जाती है। यह कुछ स्टील के लगभग बराबर है। लेकिन 7075 में एक समस्या है। इसमें तांबा होता है। नम हवा में यह तांबा छोटे-छोटे गैल्वेनिक सेल बनाता है। धातु में गड्ढे पड़ सकते हैं और दरारें आ सकती हैं। हार्ड एनोडाइज्ड कोटिंग इस समस्या को दूर कर देती है।
| संपत्ति | 6061-T6 | 7075-T6 / 7075-T651 |
| तनन पराभव सामर्थ्य | 276 एमपीए | 503 एमपीए |
| थकान शक्ति | 96 एमपीए | 160 एमपीए |
| लोचदार मापांक | 71.0 GPa | 71.7 GPa |
| संक्षारण प्रतिरोध | स्थिर स्व-निष्क्रिय Al₂O₃ ऑक्साइड फिल्म | इसमें 1.2–2.0% तांबा होता है; कोटिंग की आवश्यकता है |
| कोटिंग की आवश्यकता | कठोर वातावरणों के लिए किसी की आवश्यकता नहीं है | निष्क्रिय या लेपित होना आवश्यक है |
जब आप 6061 से 7075 पर स्विच करते हैं, तो समान तन्यता भार के लिए अनुप्रस्थ काट क्षेत्रफल लगभग 45 प्रतिशत कम हो जाता है। लेकिन कठोरता लगभग समान रहती है। यदि बकलिंग आपके डिज़ाइन को सीमित करती है, तो 7075 आपके लिए उपयोगी नहीं होगा। टाइटेनियम इन दोनों मिश्र धातुओं से बेहतर है। यह स्टील से हल्का और अधिकांश एल्यूमीनियम से अधिक मजबूत है। इसके बदले में लागत और मशीनिंग समय अधिक लगता है।
उन्नत थर्मोसेट/एनोडाइज्ड मल्टी-लेयर कोटिंग सिस्टम 7075-T6 सब्सट्रेट पर सूक्ष्म छिद्रों को सील कर देते हैं। इससे 10 मिलियन से अधिक चक्रीय भार के तहत नमी के कारण होने वाली तनाव संक्षारण दरारों को रोका जा सकता है। सील की गई हार्ड-एनोडाइज्ड सतहें बिना किसी गड्ढे के 2,000 घंटे से अधिक के नमक स्प्रे परीक्षण को सहन कर सकती हैं।
इस्पात और विशेष मिश्र धातुएँ
स्टील का उपयोग अत्यधिक घिसाव वाले भागों में किया जाता है। बियरिंग हाउसिंग, जॉइंट पिन और पिवट पॉइंट में अक्सर स्टील का इस्तेमाल होता है। यह भारी होने के साथ-साथ टिकाऊ और सस्ता भी होता है। कुछ पैसिव एक्सोस्केलेटन डिज़ाइन में लोचदार ऊर्जा भंडारण के लिए स्प्रिंग स्टील का उपयोग किया जाता है। विशेष मिश्र धातुएँ एयरोस्पेस-ग्रेड इकाइयों में पाई जाती हैं। ये अत्यधिक चक्रीय भार को बिना किसी समस्या के सहन कर सकती हैं।
इंजीनियरिंग प्लास्टिक और कंपोजिट
कार्बन फाइबर और ग्लास फाइबर
एक्सोस्केलेटन निर्माण में कंपोजिट सामग्री सबसे अच्छा मजबूती-से-वजन अनुपात प्रदान करती है। उच्च-स्तरीय फ्रेम के लिए कार्बन फाइबर सबसे आगे है। यह कठोर, हल्का और धातु की तुलना में थकान का बेहतर प्रतिरोध करता है, जिससे दीर्घकालिक प्रदर्शन बेहतर होता है। ग्लास फाइबर कम लागत वाला होता है। यह कवर और ब्रैकेट जैसे कम महत्वपूर्ण भागों के लिए उपयुक्त है। दोनों के निर्माण के दौरान सावधानीपूर्वक लेआउट की आवश्यकता होती है। हवा के बुलबुले या फाइबर का गलत संरेखण अंतिम भाग को बुरी तरह कमजोर कर देता है।
हाई परफॉरमेंस प्लास्टिक
पीईईके और अल्टम जैसे प्लास्टिक का उपयोग जॉइंट बुशिंग और बेयरिंग सतहों में किया जाता है। ये बिना ग्रीस के भी घिसाव प्रतिरोधी होते हैं। ग्लास-फिल्ड नायलॉन कफ और स्ट्रैप के लिए उपयुक्त है। ये सामग्रियां वजन और लागत दोनों को कम करती हैं। साथ ही, इनसे ऐसे आकार बनाए जा सकते हैं जिन्हें एल्युमीनियम से बनाने में बहुत अधिक लागत आती है।
सामग्री चयन मानदंड
ताकत, कठोरता और थकान
आपकी सामग्री को बार-बार होने वाले भार को सहन करना होगा। एक एक्सोस्केलेटन हजारों चाल चरणों से गुजरता है। प्रत्येक चक्र फ्रेम पर दबाव डालता है। 6061-T6 की थकान प्रतिरोध क्षमता 96 MPa है, जबकि 7075-T6 की यह क्षमता 160 MPa तक पहुँच जाती है। यदि आप उच्च-चक्र उपयोग के लिए निर्माण कर रहे हैं, तो 7075 या कार्बन फाइबर चुनें। कठोरता भी मायने रखती है। लचीला फ्रेम ऊर्जा बर्बाद करता है और उपयोगकर्ता को ढीला महसूस होता है। अपनी सामग्री को भार पथ के अनुरूप चुनें।
लागत, उपलब्धता और जैव अनुकूलता
चिकित्सा अनुप्रयोगों के लिए, सामग्री त्वचा के लिए सुरक्षित होनी चाहिए। मेडिकल एक्सोस्केलेटन सख्त जैव अनुकूलता मानकों का पालन करते हैं। औद्योगिक इकाइयाँ इस आवश्यकता को नज़रअंदाज़ कर देती हैं। लागत भी चुनाव को प्रभावित करती है। एल्युमीनियम 6061 सस्ता और आसानी से उपलब्ध है। कार्बन फाइबर महंगा है और इसके उत्पादन में अधिक समय लगता है। कम मात्रा में उत्पादन के लिए मशीनीकृत धातु उपयुक्त होती है। अधिक मात्रा में उत्पादन के लिए इंजेक्शन मोल्डेड प्लास्टिक उचित है। सबसे पहले अपनी उत्पादन योजना पर विचार करें। फिर अपनी सामग्री चुनें।
बाह्य कंकाल संरचनात्मक भागों के लिए मशीनिंग प्रक्रियाएँ
आपने अपनी सामग्री चुन ली है। अब आपको इन्हें वास्तविक बाह्य कंकाल के संरचनात्मक भागों में बदलना होगा। आपके द्वारा चुनी गई प्रक्रिया लागत, गति और गुणवत्ता को निर्धारित करती है। यह इस बात को भी तय करती है कि बाद में डिज़ाइन में बदलाव करना कितना आसान होगा। आइए बाह्य कंकाल के संरचनात्मक भागों के मुख्य विकल्पों पर एक नज़र डालते हैं।
सीएनसी मशीनिंग और धातु कास्टिंग
सीएनसी मिलिंग और टर्निंग
एक्सोस्केलेटन रोबोट के उत्पादन में सीएनसी मशीनिंग का बहुत उपयोग होता है। कंप्यूटर कटिंग टूल को नियंत्रित करता है। यह धातु या प्लास्टिक को आपकी आवश्यकतानुसार सटीक आकार में काटता है। सीएनसी मिलिंग से सपाट सतहें, खांचे और पॉकेट काटे जाते हैं। टर्निंग से पिन और बुशिंग जैसे गोल पुर्जे आकार दिए जाते हैं। ये दोनों मिलकर फ्रेम के अधिकांश घटकों को आकार देते हैं।
इस तकनीक का सबसे बड़ा फायदा इसकी सटीकता है। सीएनसी मशीन में मानक के तौर पर प्लस या माइनस 0.02 मिमी की टॉलरेंस होती है। महत्वपूर्ण विशेषताओं में प्लस या माइनस 0.005 मिमी तक की टॉलरेंस हो सकती है। यह बेयरिंग फिटिंग और प्रेस फिटिंग के लिए बहुत मायने रखती है। साथ ही, आपको अपना पहला पार्ट 5 से 7 दिनों में मिल जाता है। किसी टूलिंग की आवश्यकता नहीं होती। अगले पार्ट के अलावा डिज़ाइन में बदलाव का कोई खर्च नहीं लगता। प्रोटोटाइप और कम मात्रा में उत्पादन के लिए, यह सबसे बढ़िया विकल्प है।
निवेश और डाई कास्टिंग
ढलाई विधि में पिघली हुई धातु को सांचे में डाला जाता है। निवेश ढलाई विधि में जटिल आकृतियों को बारीक विवरण के साथ ढाला जाता है। डाई ढलाई विधि में बड़ी मात्रा में उत्पादन के लिए स्टील के सांचों का उपयोग किया जाता है। दोनों विधियों में पहले औजारों की आवश्यकता होती है। इससे लागत और समय दोनों बढ़ जाते हैं।
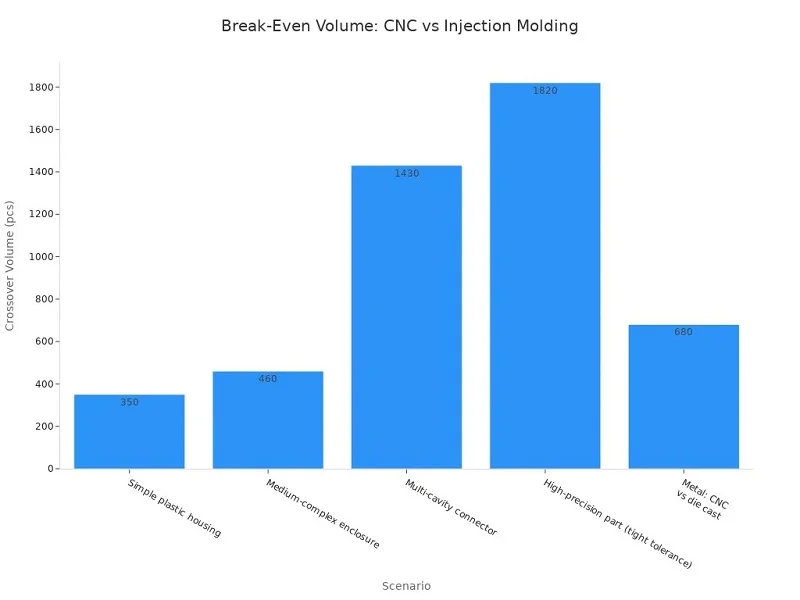
आंकड़ों पर गौर करें। 100 एल्युमीनियम ब्रैकेट के लिए, सीएनसी की लागत लगभग 2,500 डॉलर है। डाई कास्टिंग की लागत मोल्ड के कारण 15,300 डॉलर तक पहुंच जाती है (टूलिंग के लिए 15,000 डॉलर और निर्माण के लिए 300 डॉलर)। 1,000 यूनिट पर, सीएनसी की लागत 25,000 डॉलर तक पहुंच जाती है, जबकि डाई कास्टिंग की लागत घटकर 18,000 डॉलर हो जाती है। कई धातु के पुर्जों के लिए लागत में यह बदलाव लगभग 680 यूनिट पर होता है। डाई कास्टिंग में मोल्ड बनाने में कई सप्ताह लगते हैं, आमतौर पर 3-6 सप्ताह, साथ ही नमूना लेने और परीक्षण के लिए अतिरिक्त समय भी लगता है। सीएनसी मशीनिंग 5 से 7 दिनों में शुरू हो सकती है। इसलिए, यदि आपको पुर्जे जल्दी चाहिए, तो सीएनसी बेहतर है। यदि आपको हजारों पुर्जे चाहिए और डिज़ाइन अंतिम रूप से तैयार है, तो कास्टिंग अधिक लाभदायक है।
इंजेक्शन मोल्डिंग और कंपोजिट लेअप
प्लास्टिक के लिए इंजेक्शन मोल्डिंग
इंजेक्शन मोल्डिंग में पिघले हुए प्लास्टिक को स्टील के सांचे में डाला जाता है। बड़ी मात्रा में प्लास्टिक के एक्सोस्केलेटन संरचनात्मक भागों का उत्पादन करने का यह सबसे सस्ता तरीका है। लेकिन सांचे की कीमत अधिक होती है। टूलिंग की लागत 3,000 डॉलर से लेकर 50,000 डॉलर या उससे अधिक तक हो सकती है। उत्पादन शुरू होने के बाद प्रति यूनिट लागत तेजी से घटती है।
यहां एक वास्तविक उदाहरण दिया गया है। एक मध्यम-जटिल आवरण के लिए 20,000 डॉलर का मोल्ड इस्तेमाल होता है। मोल्ड से बने पुर्जों की कीमत 1.50 डॉलर प्रति पुर्जा है, जबकि सीएनसी से बने पुर्जों की कीमत 45 डॉलर प्रति पुर्जा है। दोनों इकाइयों की संख्या लगभग 460 है। 3,000 इकाइयों के उत्पादन में, इंजेक्शन मोल्डिंग सीएनसी की तुलना में 96,600 डॉलर की बचत करती है। लेकिन इसमें एक पेंच है: डिज़ाइन में बदलाव का मतलब है मोल्ड को संशोधित करना या दोबारा बनाना। इसमें प्रति संशोधन 2,000 डॉलर से लेकर 20,000 डॉलर तक का खर्च आ सकता है। इसलिए, पहले अपना डिज़ाइन अंतिम रूप दे दें।
| फ़ैक्टर | सीएनसी मशीनिंग | इंजेक्शन मोल्डिंग |
| उपकरणन लागत | कोई नहीं | $3,000–$50,000+ |
| इकाई लागत | मध्यम | बहुत कम (उच्च मात्रा) |
| डिजाइन में परिवर्तन | आसान और कम लागत | महंगा |
| सर्वश्रेष्ठ वॉल्यूम | 1–1,000 इकाइयाँ | 5,000+ इकाइयाँ |
लेअप, कम्प्रेशन मोल्डिंग और रेजिन ट्रांसफर मोल्डिंग
कंपोजिट के लिए एक अलग दृष्टिकोण की आवश्यकता होती है। लेअप विधि में कार्बन या ग्लास फाइबर की शीटों को हाथ से या मशीन से एक के ऊपर एक रखा जाता है। कंप्रेशन मोल्डिंग में इन्हें गर्म सांचे में दबाकर भरा जाता है। रेजिन ट्रांसफर मोल्डिंग में सूखे फाइबर के चारों ओर बंद सांचे में रेजिन इंजेक्ट किया जाता है। ये तीनों विधियाँ मजबूत और हल्के एक्सोस्केलेटन संरचनात्मक भाग बनाती हैं। मुख्य बात फाइबर का संरेखण है। मुड़े हुए या गलत संरेखित फाइबर मजबूती को कम कर देते हैं। ये विधियाँ बड़े फ्रेम सेक्शन के लिए उपयुक्त हैं जहाँ वजन सबसे महत्वपूर्ण होता है।
3डी प्रिंटिंग और कस्टम मशीनीकृत एक्सोस्केलेटन रोबोट
एफडीएम, एसएलएस और एसएलएम
एडिटिव मैन्युफैक्चरिंग में पुर्जे परत दर परत बनाए जाते हैं। एफडीएम प्लास्टिक फिलामेंट को एक्सट्रूड करता है। ब्रैकेट और कवर के लिए यह सस्ता और तेज़ तरीका है। एसएलएस नायलॉन पाउडर को मजबूत और जटिल आकृतियों में सिंटर करता है। एसएलएम भार वहन करने वाले पुर्जों के लिए धातु पाउडर को पिघलाता है। कस्टम मशीनीकृत एक्सोस्केलेटन रोबोट अक्सर सीएनसी और एडिटिव मैन्युफैक्चरिंग का मिश्रण करते हैं। आप एक जटिल जॉइंट हाउसिंग प्रिंट करते हैं, फिर बेयरिंग बोर को अंतिम आकार में मशीन करते हैं। यह संयोजन ऐसी ज्यामितियों को संभाल सकता है जिन्हें कोई एक प्रक्रिया नहीं संभाल सकती।
पोस्ट-प्रोसेसिंग और सटीकता
प्रिंट किए गए पुर्जे शायद ही कभी उपयोग के लिए तैयार निकलते हैं। FDM में सपोर्ट हटाने और सैंडिंग की आवश्यकता होती है। SLS में बीड ब्लास्टिंग की आवश्यकता होती है। SLM में स्ट्रेस रिलीफ और हीट ट्रीटमेंट की आवश्यकता होती है। प्रिंटिंग के बाद मशीनिंग करने से आयामी सटीकता सुनिश्चित होती है। यह उन सतहों को भी स्थिर करता है जहां सटीक टॉलरेंस मायने रखती है। पोस्ट-प्रोसेसिंग के बिना, लेयर लाइन्स और विकृति फिट और थकान प्रतिरोध क्षमता को प्रभावित करती हैं।
प्रक्रिया का चुनाव तीन बातों पर निर्भर करता है। उत्पादन मात्रा लागत निर्धारित करती है। पुर्जों की जटिलता उनकी व्यावहारिकता तय करती है। सामग्री की आवश्यकताएं प्रदर्शन निर्धारित करती हैं। प्रोटोटाइप के लिए, सीएनसी और एफडीएम सबसे उपयुक्त हैं। हजारों इकाइयों के उत्पादन के लिए, इंजेक्शन मोल्डिंग और डाई कास्टिंग बेहतर विकल्प हैं। सटीक निर्माण की आवश्यकता वाले धातु के एक्सोस्केलेटन संरचनात्मक पुर्जों के लिए, सीएनसी सबसे सुरक्षित विकल्प बना हुआ है। एक पूर्ण-सेवा विनिर्माण भागीदार एक ही छत के नीचे सीएनसी, कास्टिंग, मोल्डिंग और एडिटिव वर्क सहित सभी प्रकार की सेवाएं प्रदान कर सकता है। इससे ग्राहकों को विक्रेताओं के बीच झंझट किए बिना प्रोटोटाइप से बड़े पैमाने पर उत्पादन तक पहुंचने में मदद मिलती है।
बाह्य कंकाल के संरचनात्मक भागों के लिए डिजाइन संबंधी विचार
अच्छे एक्सोस्केलेटन डिज़ाइन में सिर्फ़ सामग्री और प्रक्रियाओं का चुनाव ही काफ़ी नहीं होता। आपको वज़न, टिकाऊपन, लागत और उपयुक्तता पर भी विचार करना होगा। यही चीज़ें तय करती हैं कि आपका उपकरण वास्तविक दुनिया में काम करेगा या नहीं। आइए मुख्य इंजीनियरिंग पहलुओं पर नज़र डालते हैं।
वजन घटाना और शक्ति-से-वजन अनुपात
टोपोलॉजी अनुकूलन और जाली
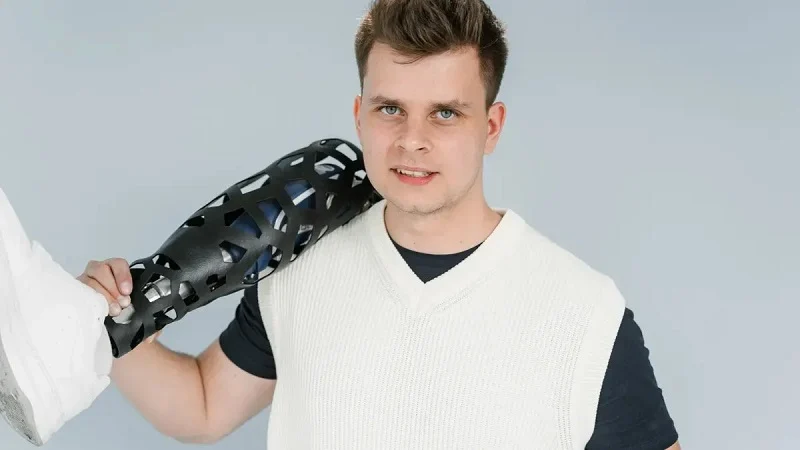
पहनने योग्य उपकरणों में हर ग्राम मायने रखता है। टोपोलॉजी ऑप्टिमाइजेशन सॉफ्टवेयर का उपयोग करके कम तनाव वाले स्थानों से सामग्री हटाता है। इसका परिणाम एक ऐसा सुगठित आकार होता है जो आवश्यक स्थानों पर मजबूती बनाए रखता है। जालीदार संरचनाएं इससे भी आगे जाती हैं। वे ठोस भागों को दोहराए जाने वाले पैटर्न से बदल देती हैं। इससे कठोरता बनाए रखते हुए वजन कम होता है। एयरोस्पेस असेंबली में उपयोग किए जाने वाले एक्सोस्केलेटन रोबोटों को श्रमिकों की थकान कम करनी चाहिए, चोटों को रोकना चाहिए और सटीकता में सुधार करना चाहिए। हल्के फ्रेम सीधे इन लक्ष्यों को प्राप्त करने में मदद करते हैं।
सामग्री की मोटाई और रिब डिज़ाइन
पतली दीवारें वजन कम करती हैं लेकिन मुड़ सकती हैं। पसलियां अधिक वजन बढ़ाए बिना मजबूती प्रदान करती हैं। सर्वोत्तम प्रभाव के लिए पसलियों को भार पथों के साथ लगाएं। यहां डिजाइन संबंधी कई फायदे और नुकसान हैं। बहुत पतला फ्रेम भार पड़ने पर मुड़ जाता है। बहुत मोटा फ्रेम उपयोगकर्ता को थका देता है। संतुलन स्थापित करने के लिए उपयोग के दौरान लगने वाले वास्तविक बलों का विश्लेषण आवश्यक है।
स्थायित्व, थकान और सुरक्षा
चक्रीय लोडिंग और तनाव सांद्रता
एक बाह्य कंकाल प्रति शिफ्ट हजारों चक्रों से गुजरता है। प्रत्येक कदम या भार उठाने से ढांचे पर तनाव पड़ता है। छेदों, कोनों और तीव्र बदलावों पर तनाव का जमाव दरारों का कारण बन सकता है। अपने आंतरिक कोनों को गोल करें। जहां भार की दिशा बदलती है, वहां फिललेट्स जोड़ें। ये छोटे बदलाव थकान प्रतिरोध क्षमता को काफी हद तक बढ़ा देते हैं।
स्केलेक्स एक्सोस्केलेटन गतिशील संतुलन का उपयोग करके भुजाओं को भारहीन महसूस कराते हैं। यह तकनीक संरचनात्मक डिज़ाइन को प्रभावित करती है क्योंकि फ्रेम को निरंतर स्प्रिंग बलों को सहन करना पड़ता है। यह तंत्र प्रत्येक गति के साथ ऊर्जा का संग्रहण और विमोचन करता है। इसका अर्थ है कि संरचना निरंतर चक्रीय भार का सामना करती है।
विफलता के तरीके और अतिरेकपूर्ण लोड पथ
किसी पुर्जे के टूटने पर क्या होता है? चिकित्सा और औद्योगिक अनुप्रयोगों में, विफलता उपयोगकर्ता को नुकसान पहुंचा सकती है। अतिरिक्त भार पथ बैकअप प्रदान करते हैं। यदि एक भाग विफल हो जाता है, तो दूसरा भार वहन करता है। इससे वजन और जटिलता बढ़ जाती है। लेकिन सुरक्षा अक्सर लागत को उचित ठहराती है। औद्योगिक एक्सोस्केलेटन के लिए परीक्षण विधियों का विकास हुआ है और अब इनमें कृत्रिम प्रयोगशाला और क्षेत्र वातावरण शामिल हैं। ये परीक्षण वास्तविक उपयोग से पहले विफलता के तरीकों को उजागर करते हैं।
लागत, विस्तारशीलता और अनुकूलन
औजारों की लागत और उत्पादन मात्रा
कम मात्रा में उत्पादन करने पर टूलिंग की लागत बढ़ जाती है। सीएनसी मशीनिंग में टूलिंग की आवश्यकता नहीं होती। इंजेक्शन मोल्डिंग और डाई कास्टिंग के लिए महंगे मोल्ड की आवश्यकता होती है। लागत और उत्पादन के बीच का संतुलन बिंदु आपकी उत्पादन संख्या पर निर्भर करता है। सैकड़ों यूनिट के लिए मशीनिंग बेहतर है। हजारों यूनिट के लिए मोल्डिंग अधिक लाभदायक है। किसी भी प्रक्रिया को अपनाने से पहले अपनी उत्पादन मात्रा की योजना बना लें।
अनुकूलित फिटिंग के लिए मॉड्यूलर डिज़ाइन
हर शरीर अलग होता है। एंथ्रोपोमेट्रिक कस्टमाइज़ेशन यह सुनिश्चित करता है कि डिवाइस उपयोगकर्ता के लिए बिल्कुल सही हो। मॉड्यूलर डिज़ाइन आपको फ्रेम के हिस्सों, पट्टियों और कफ़ को बदलने की सुविधा देता है। इससे नए टूलिंग की आवश्यकता के बिना कस्टमाइज़ेशन संभव हो पाता है। समायोज्य लंबाई और चौड़ाई अधिकांश फिटिंग संबंधी समस्याओं का समाधान करती हैं। चिकित्सा अनुप्रयोगों के लिए, कस्टम-फिट इंटरफ़ेस आराम और अनुपालन को बेहतर बनाते हैं। मॉड्यूलर अटैचमेंट के माध्यम से अनुप्रयोग-विशिष्ट ज्यामिति जोड़ी जा सकती हैं। इससे कोर फ्रेम मानक बना रहता है और यह विभिन्न कार्यों के अनुकूल हो जाता है।
प्रदर्शन और निर्माण क्षमता के बीच संतुलन बनाना ही मुख्य चुनौती है। जोड़ों और इंटरफेस के लिए सटीक टॉलरेंस बहुत मायने रखते हैं। लेकिन सख्त टॉलरेंस की लागत अधिक होती है। यह जानें कि आपको कहां सटीकता की आवश्यकता है और कहां नहीं।
नोबल: बाह्य कंकाल संरचनात्मक भागों के निर्माण में भागीदार

सही विनिर्माण भागीदार का चुनाव आपके प्रोजेक्ट की सफलता या विफलता तय कर सकता है। एक्सोस्केलेटन संरचनात्मक भागों के लिए एक पूर्ण-सेवा प्रदाता धातु और प्लास्टिक दोनों प्रकार के काम एक ही स्थान पर उपलब्ध कराता है। इससे कई विक्रेताओं से संपर्क करने की आवश्यकता कम हो जाती है। चाहे आपको एक प्रोटोटाइप की आवश्यकता हो या हजारों इकाइयों की, एक व्यापक भागीदार पूरी कार्य प्रक्रिया को संभालता है।
धातु और प्लास्टिक प्रसंस्करण विशेषज्ञता
इस तरह का साझेदार आमतौर पर सीएनसी मशीनिंग सेंटर चलाता है जो प्रमुख विशेषताओं के लिए सटीक टॉलरेंस बनाए रखते हैं। उनकी कास्टिंग लाइनें जटिल धातु आकृतियों के लिए इन्वेस्टमेंट और डाई कास्टिंग दोनों करती हैं। इंजेक्शन मोल्डिंग प्रेस बड़ी मात्रा में प्लास्टिक के पुर्जे बनाते हैं। यह मिश्रण आपको प्रत्येक घटक के लिए सही प्रक्रिया चुनने की सुविधा देता है। एक भार वहन करने वाला ब्रैकेट सीएनसी से बन सकता है। एक हाउसिंग कवर मोल्डिंग से बन सकता है। टीम प्रक्रिया को पुर्जे के अनुरूप बनाने में मदद करती है।
मिश्रित और योजक विनिर्माण
कंपोजिट लेअप और रेजिन ट्रांसफर मोल्डिंग से हल्के फ्रेम सेक्शन बनते हैं। एडिटिव मैन्युफैक्चरिंग से कस्टम मशीन्ड एक्सोस्केलेटन रोबोट्स की कमियों को पूरा किया जाता है। आप एक जटिल जॉइंट हाउसिंग प्रिंट कर सकते हैं, फिर बेयरिंग बोर को अंतिम आकार तक मशीन कर सकते हैं। यह हाइब्रिड तरीका उन ज्यामितीय चुनौतियों का समाधान करता है जिन्हें कोई एक प्रक्रिया हल नहीं कर सकती। अनुभवी इंजीनियर जानते हैं कि कब प्रिंट करना है और कब काटना है।
प्रमाणपत्र और गुणवत्ता मानक
सामान्य विनिर्माण और चिकित्सा उपकरणों दोनों के लिए गुणवत्ता प्रबंधन प्रमाणपत्र महत्वपूर्ण हैं। ये प्रमाणपत्र स्वास्थ्य सेवा और उद्योग में ग्राहकों के साथ विश्वास का निर्माण करते हैं। ये दस्तावेजित प्रक्रियाओं और सुसंगत उत्पादन को सुनिश्चित करते हैं।
गुणवत्ता नियंत्रण और पता लगाने की क्षमता
प्रत्येक बैच की कई चरणों में जांच होनी चाहिए। सामग्री की मात्रा और प्रक्रिया मापदंडों पर नज़र रखी जाती है। यदि कोई समस्या उत्पन्न होती है, तो उसका पता लगाकर उसके स्रोत तक पहुंचा जा सकता है। नियंत्रण का यह स्तर सुरक्षा की दृष्टि से महत्वपूर्ण पुर्जों के सटीक निर्माण में सहायक होता है। प्रत्येक खेप के साथ निरीक्षण रिपोर्ट भेजी जाती है।
डिजाइन से लेकर असेंबली तक पूर्ण सेवा सहायता
विनिर्माण और प्रोटोटाइपिंग के लिए डिज़ाइन
उत्पादन शुरू होने से पहले इंजीनियर आपके डिज़ाइन की समीक्षा करते हैं। वे उन विशेषताओं को चिह्नित करते हैं जिनसे लागत बढ़ती है या दोष उत्पन्न होते हैं। यह प्रतिक्रिया समय और धन बचाती है। प्रोटोटाइपिंग सेवाओं से आप शुरुआती चरण में ही उपयुक्तता और कार्यक्षमता का परीक्षण कर सकते हैं। आप महंगे उपकरणों पर खर्च किए बिना तेजी से सुधार कर सकते हैं।
संयोजन, परीक्षण और बड़े पैमाने पर उत्पादन
साझेदार असेंबली, परीक्षण और अंतिम निरीक्षण का काम संभालता है। यह पूर्ण-सेवा दृष्टिकोण आपकी आपूर्ति श्रृंखला को सरल बनाता है। एक्सोस्केलेटन रोबोट उत्पादन के लिए, आपको एक ऐसा साझेदार मिलता है जो संपूर्ण प्रणाली को समझता है। प्रायोगिक परीक्षणों से लेकर पूर्ण उत्पादन तक, बड़े पैमाने पर उत्पादन सुचारू रूप से आगे बढ़ता है।
व्यावहारिक दृष्टिकोण से, धातु और प्लास्टिक की विशेषज्ञता को संपूर्ण सेवा श्रृंखला के साथ जोड़ना लाभदायक है। गुणवत्ता प्रणालियाँ औद्योगिक और चिकित्सा दोनों क्षेत्रों में काम आती हैं। यदि आपको सटीकता और सावधानी से निर्मित एक्सोस्केलेटन रोबोट की आवश्यकता है, तो एक विश्वसनीय भागीदार जोखिम को कम करता है और विकास प्रक्रिया को गति देता है। अनुकूलन विकल्प और मॉड्यूलर डिज़ाइन सहायता विभिन्न उपयोगकर्ताओं की आवश्यकताओं के अनुरूप ढलने में भी सहायक होते हैं।
अब आपने बाह्य कंकाल के मुख्य संरचनात्मक भाग देख लिए हैं: फ्रेम, जोड़, लिंकेज, एक्चुएटर और बॉडी इंटरफेस। इनमें से प्रत्येक के लिए सही सामग्री और प्रक्रिया की आवश्यकता होती है। मशीनीकृत ब्रैकेट के लिए एल्युमीनियम उपयुक्त रहता है। हल्के फ्रेम के लिए कार्बन फाइबर सबसे अच्छा है। प्रोटोटाइप के लिए सीएनसी उपयुक्त है, जबकि मोल्डिंग और कास्टिंग बड़ी मात्रा में उत्पादन के लिए कारगर हैं।
प्रदर्शन और निर्माण क्षमता के बीच संतुलन बनाना आज भी सबसे बड़ी चुनौती है। सटीक मापन से जोड़ मजबूत होते हैं, लेकिन लागत बढ़ जाती है। अपने अगले एक्सोस्केलेटन को डिज़ाइन करते या उसके लिए सामग्री जुटाते समय इस मार्गदर्शन का उपयोग करें। नोबल जैसी साझेदार कंपनी धातु और प्लास्टिक दोनों की विशेषज्ञता प्रदान करती है। इससे जोखिम कम होता है और प्रोटोटाइप से उत्पादन तक की प्रक्रिया में तेजी आती है।
बाह्य कंकाल के संरचनात्मक भागों से संबंधित अक्सर पूछे जाने वाले प्रश्न
बाह्य कंकाल के मुख्य संरचनात्मक भाग कौन-कौन से हैं?
एक्सोस्केलेटन के ये प्रमुख संरचनात्मक भाग हैं: कठोर फ्रेम, जोड़, लिंकेज, एक्चुएटर्स और अटैचमेंट पॉइंट्स। फ्रेम वजन को सहारा देता है। जोड़ और लिंकेज भागों को गतिमान रखते हैं। एक्चुएटर्स सिस्टम को आगे बढ़ाते हैं। पट्टियाँ और कफ इसे आपके शरीर से जोड़ते हैं। निष्क्रिय और सक्रिय दोनों प्रकार के सिस्टम इन्हीं भागों का उपयोग करते हैं।
हल्के फ्रेम के लिए कौन सी सामग्री सबसे उपयुक्त है?
यह आपके बजट और आप कितनी मात्रा में बनाना चाहते हैं, इस पर निर्भर करता है। एल्युमीनियम 6061 सस्ता है और इसकी मशीनिंग आसान है। कार्बन फाइबर अपने वजन के हिसाब से सबसे अच्छी मजबूती देता है, लेकिन इसकी कीमत अधिक होती है। टाइटेनियम इन दोनों के बीच में आता है। वह सामग्री चुनें जो आपके भार वहन और मात्रा के लिए उपयुक्त हो।
मुझे ढलाई के बजाय सीएनसी मशीनिंग का चुनाव कब करना चाहिए?
प्रोटोटाइप और छोटे बैचों के लिए सीएनसी सबसे अच्छा विकल्प है। इसमें किसी टूलिंग की आवश्यकता नहीं होती और कुछ ही दिनों में पुर्जे मिल जाते हैं। लगभग 680 यूनिट उत्पादन के बाद कास्टिंग करना फायदेमंद हो जाता है, क्योंकि मोल्ड की लागत कई एक्सोस्केलेटन संरचनात्मक भागों पर वितरित हो जाती है। मोल्ड के लिए भुगतान करने से पहले सुनिश्चित करें कि आपका डिज़ाइन अंतिम रूप से तैयार है।
क्या 3डी प्रिंटिंग भार वहन करने वाले एक्सोस्केलेटन भागों को संभाल सकती है?
जी हां, सही प्रक्रिया का उपयोग करने पर संभव है। SLM प्रिंटिंग से धातु के ऐसे पुर्जे बनते हैं जो संरचनात्मक उपयोग के लिए पर्याप्त मजबूत होते हैं। FDM और SLS ब्रैकेट और कवर के लिए उपयुक्त हैं। हालांकि, अधिकांश मुद्रित पुर्जों को अंतिम सटीकता प्राप्त करने के लिए अतिरिक्त कार्य की आवश्यकता होती है, जैसे कि बेयरिंग के छेदों की मशीनिंग करना।
बिना ताकत खोए मैं अपना वजन कैसे कम कर सकता हूँ?
टोपोलॉजी ऑप्टिमाइजेशन कम तनाव वाले क्षेत्रों से सामग्री हटा देता है। जालीदार संरचनाएं ठोस खंडों को दोहराए जाने वाले पैटर्न से बदल देती हैं। पसलियां भार पथों के साथ कठोरता बढ़ाती हैं। ये विधियां फ्रेम को रोजमर्रा के उपयोग के लिए पर्याप्त मजबूत रखते हुए उसका वजन कम करती हैं।
इन भागों में जल्दी खराबी आने का कारण क्या है?
छिद्रों, कोनों और तीव्र बदलावों पर तनाव के जमाव से दरारें शुरू हो जाती हैं। बार-बार भार पड़ने से ये दरारें बढ़ती जाती हैं। अपने भीतरी कोनों को गोल करें, फ़िलेट जोड़ें और अच्छी थकान प्रतिरोध क्षमता वाली सामग्री चुनें। बैकअप लोड पाथ होने से चिकित्सा और औद्योगिक उपयोगों के लिए सुरक्षा बढ़ जाती है।
मेडिकल एक्सोस्केलेटन के लिए जैव अनुकूलता क्यों मायने रखती है?
त्वचा के संपर्क में आने वाली सामग्रियों को सख्त जैव अनुकूलता मानकों का पालन करना चाहिए। औद्योगिक इकाइयों को इसकी आवश्यकता नहीं है। चिकित्सा उपकरणों के लिए सुरक्षित इंटरफ़ेस आवश्यक हैं क्योंकि उपयोगकर्ताओं की त्वचा संवेदनशील हो सकती है। सही सामग्री का चुनाव शुरुआत में ही कर लेने से बाद में डिज़ाइन में बदलाव की आवश्यकता नहीं पड़ती। ये बिंदु लागत और समय-सीमा दोनों को प्रभावित करते हैं।
मैं एक्सोस्केलेटन संरचनात्मक भागों के निर्माण के लिए एक साझेदार का चयन कैसे करूं?
एक ऐसे साझेदार की तलाश करें जो धातु और प्लास्टिक दोनों प्रकार के काम एक ही स्थान पर करता हो। गुणवत्ता प्रबंधन संबंधी प्रासंगिक प्रमाणपत्रों की जांच करें। विनिर्माण के लिए डिज़ाइन, प्रोटोटाइपिंग और असेंबली में सहायता के बारे में पूछें। एक पूर्ण-सेवा साझेदार जोखिम को कम करता है और विकास को गति देता है।






