

एक रोबोटिक्स इंजीनियर के पास एक CAD मॉडल होता है और उसे यह तय करना होता है कि इसे वास्तविक प्रोटोटाइप में कैसे बदला जाए। इसका मतलब है सामग्री और प्रक्रिया का चुनाव करना। मुख्य प्रश्न यह है: कृत्रिम रोबोट प्रोटोटाइप के पुर्जों के लिए कौन सी निर्माण प्रक्रियाएं और सामग्रियां सबसे उपयुक्त हैं? और ये डिज़ाइन और उत्पादन को कैसे प्रभावित करती हैं? यह लेख सामग्री विकल्पों, मशीनिंग तकनीकों और सिस्टम-स्तर के निर्णयों को कवर करता है। हम कस्टम रोबोटिक सिस्टम चुनने और बनाने के लिए उपयोगी सुझावों पर ध्यान केंद्रित करते हैं। मजबूती, वजन और सटीकता सामग्री के चुनाव में महत्वपूर्ण भूमिका निभाते हैं। समय और बजट भी मायने रखते हैं। हम पृष्ठभूमि की जानकारी को छोड़ देते हैं और इंजीनियरों और शौकिया लोगों के लिए व्यावहारिक सलाह देते हैं। मानवाकार भुजाओं और मोबाइल रोबोटों के वास्तविक प्रोटोटाइप उदाहरण इन निर्णयों को व्यवहार में दर्शाते हैं।
एआई रोबोट प्रोटोटाइप पार्ट्स के लिए डिजाइन संबंधी विचार
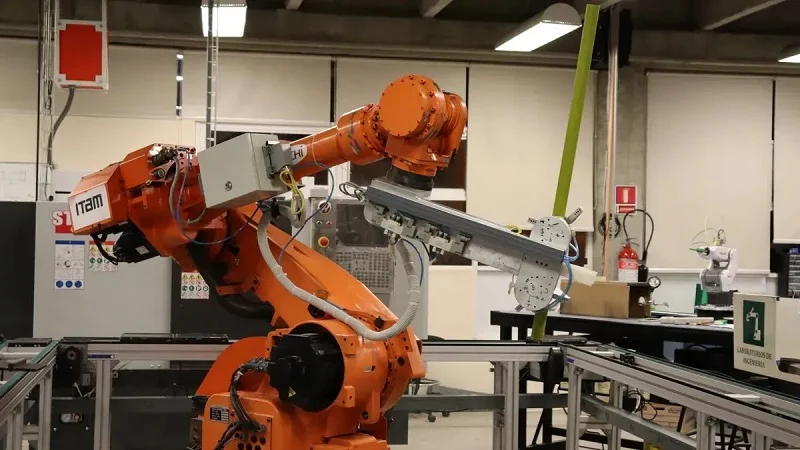
प्रत्येक कृत्रिम रोबोट पाँच मुख्य प्रणालियों से शुरू होता है: नियंत्रण, सेंसर, एक्चुएटर, विद्युत आपूर्ति और संरचनात्मक ढाँचा। रोबोटिक्स में, इन सभी प्रणालियों को अपने उपयोग किए जाने वाले पुर्जों से अलग-अलग चीजों की आवश्यकता होती है। अपने विकल्पों पर शुरुआत में ही निर्णय लें। ये सहनशीलता, संयोजन और लागत को प्रभावित करते हैं। यहाँ कुछ महत्वपूर्ण बातें बताई गई हैं।
मजबूती, वजन और सटीकता
भार वहन करने वाले और भार वहन न करने वाले भाग
कुछ हिस्से वास्तविक भार वहन करते हैं। जोड़, लिंक और चेसिस सदस्यों को उच्च शक्ति और कठोरता की आवश्यकता होती है। एल्युमीनियम मिश्र धातुएँ यहाँ लोकप्रिय हैं। ये भार और कठोरता के बीच अच्छा संतुलन बनाए रखती हैं। कवर और बॉडी पैनल पर अपेक्षाकृत कम तनाव पड़ता है। प्लास्टिक इन कार्यों को बखूबी निभाते हैं। योजना बनाते समय इन कार्यों को पहले ही तय कर लें। यह चुनाव बाद में हर चीज़ को प्रभावित करता है।
सहनशीलता और सतही फिनिश
सटीकता सही टॉलरेंस से शुरू होती है। इंटरफेस पर परिशुद्धता सबसे ज़्यादा मायने रखती है। बेयरिंग सीट और रेल माउंट के लिए टॉलरेंस ±0.01 से ±0.05 मिमी के बीच होनी चाहिए। टूल चेंजर और ग्रिपर जैसे कंपोनेंट्स के लिए विश्वसनीय संचालन हेतु 0.015 से 0.02 मिमी की रेंज में दोहराव आवश्यक है। लेकिन टॉलरेंस के संचय पर ध्यान दें। जब कई पुर्जे आपस में जुड़ते हैं, तो छोटी-छोटी त्रुटियाँ भी जुड़ती जाती हैं। ±0.02 मिमी का स्पेसिफिकेशन जोड़ों को जाम कर सकता है। टॉलरेंस को केवल वहीं सख्त करें जहाँ कार्य की आवश्यकता हो। 0.5 मिमी से 0.02 मिमी तक जाने से आपकी विनिर्माण लागत दोगुनी हो जाती है। 0.01 मिमी तक जाने से यह तिगुनी हो जाती है।
टॉलरेंस रोबोट की सटीकता को सीधे तौर पर प्रभावित करता है। यदि ब्रैकेट सही जगह पर नहीं हैं, तो एंड इफेक्टर अपने लक्ष्य से चूक जाता है। निर्माण में आसानी के लिए बेहतर डिज़ाइन का मतलब है कि फिटिंग के बारे में शुरुआत में ही सोचना। स्मार्ट डिज़ाइन संबंधी निर्णय लागत और गुणवत्ता को प्रभावित करते हैं। यही तर्क सभी विनिर्माण प्रक्रियाओं पर लागू होता है। खुद से पूछें: क्या हर सतह पर सटीक नियंत्रण की आवश्यकता है, या केवल महत्वपूर्ण सतहों पर?
पर्यावरणीय और तापीय कारक
तापमान और रासायनिक जोखिम
आपका रोबोट कहाँ काम करता है? कारखाने गर्म होते हैं। बाहरी रोबोट रसायनों के संपर्क में आते हैं। ABS और HDPE जैसे मानक प्लास्टिक 100°C से ऊपर तापमान पर खराब हो जाते हैं। आपको PTFE या PEEK की आवश्यकता होगी। PEEK 260°C तक निरंतर गर्मी सहन कर सकता है। रसायनों के संपर्क में आने पर, PTFE, PEEK और पॉलीप्रोपाइलीन कठोर विलायकों का प्रतिरोध करते हैं। टाइटेनियम और स्टेनलेस स्टील 316 संक्षारक वातावरण के लिए सबसे अच्छे धातु हैं। इन सामग्रियों का चयन सीधे तनावपूर्ण परिस्थितियों में प्रदर्शन से जुड़ा है।
बाहरी रोबोटों के लिए सीलिंग तकनीक में उन्नत इलास्टोमर्स का उपयोग किया जाता है। फ्लोरोप्रीन XP और EPDM पराबैंगनी विकिरण और सफाई एजेंटों के प्रति प्रतिरोधी होते हैं। चयन करते समय पर्यावरण का ध्यान रखें।
कंपन और प्रभाव प्रतिरोध
रोबोट तेज़ी से चलते हैं और अचानक रुक जाते हैं। कंपन के कारण समय के साथ पेंच ढीले हो जाते हैं। झटके से नाज़ुक पुर्जे टूट सकते हैं। पीओएम, ग्लास-फिल्ड नायलॉन और अन्य मज़बूत प्लास्टिक बार-बार पड़ने वाले दबाव को अच्छी तरह झेलते हैं। ये बिना टूटे ऊर्जा को अवशोषित कर लेते हैं। टाइटेनियम बिना अतिरिक्त वजन के उच्च शक्ति प्रदान करता है, लेकिन इसकी कीमत अधिक होती है। अपने रोबोटिक सिस्टम के अनुसार सामग्री की डैम्पिंग क्षमता का चयन करें। दीवारों से टकराने वाले एक कस्टम मोबाइल रोबोट को कारखाने में स्थिर भुजा की तुलना में अधिक मज़बूत पुर्जों की आवश्यकता होती है।
लागत, लीड टाइम और स्केलेबिलिटी
प्रोटोटाइप बनाम उत्पादन बजट
एक प्रोटोटाइप पीस की प्रति यूनिट लागत अधिक होती है। उसी कंपोनेंट की अधिक मात्रा में उत्पादन करने पर लागत कम हो जाती है। पहले से योजना बनाएं। सीएनसी मशीनिंग से शुरुआती परीक्षण के लिए टूलिंग लागत के बिना सटीकता मिलती है। अधिक मात्रा में उत्पादन के लिए इंजेक्शन मोल्डिंग का उपयोग किया जाता है, जिससे प्रति यूनिट लागत कम हो जाती है। कंपोनेंट का चयन मात्रा और बजट लक्ष्यों पर निर्भर करता है। कस्टम रोबोटिक सिस्टम अक्सर मशीनीकृत पुर्जों से शुरू होते हैं और फिर मोल्डेड पुर्जों की ओर बढ़ते हैं।
ब्रिज टूलिंग और कम मात्रा में उत्पादन
ब्रिज टूलिंग, एआई रोबोट प्रोटोटाइप पार्ट्स के लिए एक प्रोटोटाइप और पूर्ण विनिर्माण प्रक्रियाओं के बीच की खाई को पाटती है। यह कम मात्रा के उत्पादन के लिए अस्थायी मोल्ड का उपयोग करती है। इससे आप प्रोटोटाइप जैसे टुकड़ों का परीक्षण कर सकते हैं और हार्ड टूलिंग में निवेश करने से पहले उनकी फिटिंग की पुष्टि कर सकते हैं। यूरेथेन कास्टिंग 10 से 100 टुकड़ों के लिए उपयुक्त है। यह तरीका आपके डिज़ाइन और उत्पादन को प्रारंभिक चरण में ही मान्य कर देता है, जिससे उत्पादन बढ़ाने से पहले पैसे और समय की बचत होती है।
एआई रोबोट प्रोटोटाइप पार्ट्स के लिए सामान्य सामग्रियां
सही सामग्री का चुनाव करना आधा काम है। आपको मजबूती, कम वजन और ऐसी कीमत चाहिए जो आपकी वित्त टीम को स्वीकार्य हो। विकल्प तीन श्रेणियों में आते हैं: धातु, प्लास्टिक और कंपोजिट। हर एक के अपने फायदे और नुकसान हैं। आइए इन पर एक नजर डालते हैं।
मेटल्स
रोबोटिक्स में संरचनात्मक कार्यों के लिए धातुएँ सर्वोपरि विकल्प हैं। ये कठोर, मजबूत और अनुमानित होती हैं। लेकिन विभिन्न धातुएँ अलग-अलग तरह से व्यवहार करती हैं।
हल्के फ्रेम के लिए एल्युमिनियम मिश्र धातु
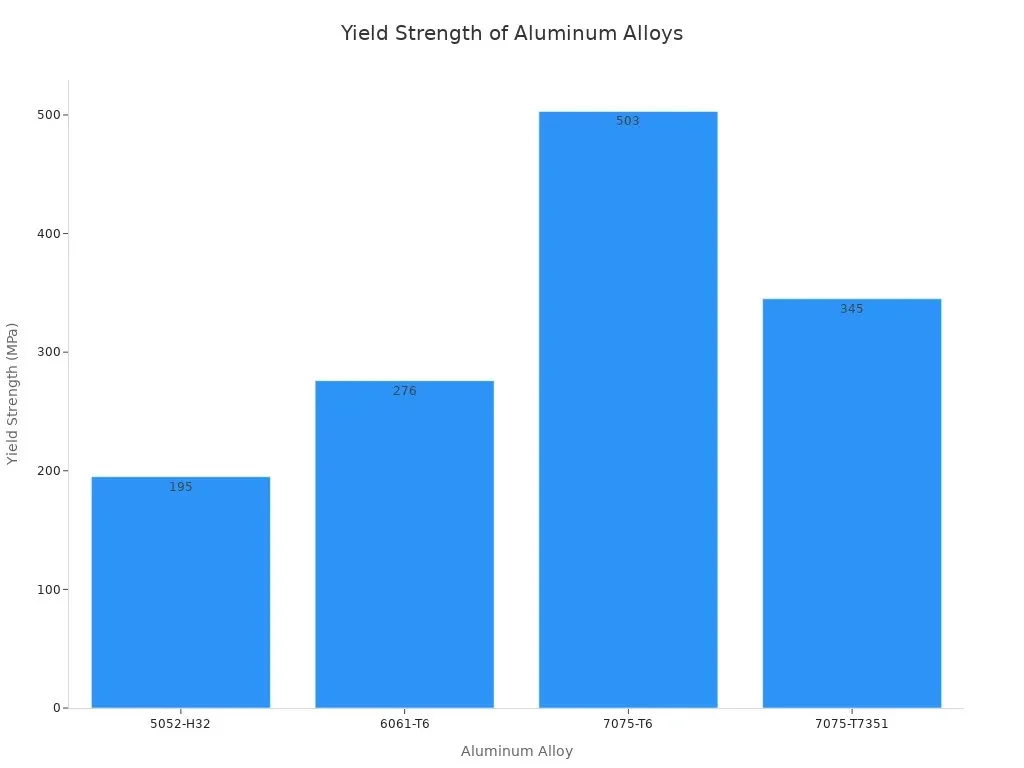
अधिकांश फ्रेमों के लिए एल्युमीनियम पहली पसंद होता है। सभी ग्रेडों में से, 6061-T6 प्रोटोटाइप और सामान्य संरचनात्मक भागों के लिए मानक विकल्प है। यह जंग का अच्छी तरह प्रतिरोध करता है, आसानी से मशीनिंग योग्य है, और कई मजबूत विकल्पों की तुलना में बेहतर वेल्डिंग करता है। इसकी यील्ड स्ट्रेंथ 276 MPa है। यह मशीनीकृत ब्रैकेट, प्लेट और संरचनात्मक लिंक के लिए पर्याप्त है।
यदि आपको अधिक मजबूती की आवश्यकता है, तो 7075-T6 503 MPa तक की मजबूती प्रदान करता है। यह उच्च तनाव वाले एयरफ्रेम कार्यों और प्रीमियम ड्रोन आर्म्स के लिए उपयुक्त है। यहां सामान्य ग्रेडों की संक्षिप्त तुलना दी गई है:
| एल्यूमिनियम मिश्र | उपज शक्ति (एमपीए) | रोबोटिक्स/यूएवी फ्रेम में विशिष्ट उपयोग |
| 6061-T6 | 276 | सामान्य प्रयोजन वाले फ्रेम, रोबोटिक आर्म, एफपीवी रेसिंग चेसिस |
| 7075-T6 | 503 | उच्च तनाव वाले एयरफ्रेम, सैन्य यूएवी संरचनाएं, प्रीमियम ड्रोन आर्म्स |
| 5052-H32 | 195 | शीट आवरण और बैटरी आवरण |
| 7075-T7351 | 345 | सैन्य, रेसिंग या उच्च पेलोड वाले यूएवी |
घिसावट वाले पुर्जों के लिए स्टेनलेस स्टील 17-4 पीएच
जब आपको उच्च घर्षण प्रतिरोध की आवश्यकता होती है, तो 17-4 PH स्टेनलेस स्टील उपयुक्त रहता है। H900 स्थिति में, इसकी अधिकतम तन्यता शक्ति लगभग 1,310 से 1,379 MPa तक पहुँच जाती है। इसकी यील्ड स्ट्रेंथ 1,172 से 1,276 MPa के बीच होती है। कठोरता HRC 40 से 47 तक होती है। आप इसे CNC मशीनिंग द्वारा या DMLS विधि द्वारा निर्मित कर सकते हैं। ये विशेषताएँ इसे उच्च भार वाले शाफ्ट, पिन और संरचनात्मक फास्टनरों के लिए उपयुक्त बनाती हैं। भार पड़ने पर यह एल्युमीनियम की तुलना में बहुत कम झुकता है, जो सटीक माउंटिंग प्लेटों के लिए महत्वपूर्ण है।
उच्च शक्ति अनुप्रयोगों के लिए टाइटेनियम Ti-6Al-4V
टाइटेनियम मिश्र धातु Ti-6Al-4V उच्च मजबूती और कम वजन प्रदान करती है। मानवाकार रोबोटों के संरचनात्मक भागों में अक्सर एल्युमीनियम, टाइटेनियम और स्टील का मिश्रण होता है। टाइटेनियम महंगा होता है, लेकिन यह उन जगहों पर सबसे अच्छा काम करता है जहां हर ग्राम मायने रखता है। इसका उपयोग उन महत्वपूर्ण कड़ियों और जोड़ों के लिए करें जिन पर बार-बार भारी भार पड़ता है।
प्लास्टिक
प्लास्टिक वजन और लागत दोनों में कम होते हैं। साथ ही, ये उन कामों में भी काम आते हैं जहां धातुएं बहुत अधिक बोझिल होंगी।
तीव्र प्रोटोटाइपिंग के लिए एबीएस और पीएलए
ABS और PLA एफडीएम प्रिंटिंग के लिए सबसे भरोसेमंद सामग्रियां हैं। इनसे आप जल्दी से फिटिंग और आकार की जांच कर सकते हैं। हालांकि, ये दोनों सामग्रियां उच्च तापमान को अच्छी तरह सहन नहीं कर पातीं, इसलिए इन्हें मोटर और गर्म सतहों से दूर रखें। लेकिन शुरुआती चरण के मॉकअप के लिए ये बेजोड़ हैं।
गियर और बियरिंग के लिए POM और PEEK
POM, जिसे अक्सर डेल्रिन के नाम से बेचा जाता है, गियर और बियरिंग में बेहतरीन काम करता है। इसका घर्षण गुणांक कम होता है और आयामी स्थिरता उत्कृष्ट होती है। 24 घंटे बाद नमी सोखने की क्षमता केवल 0.25% होती है, जबकि नायलॉन में यह 1.5–3.0% तक होती है। इसका मतलब है कि समय के साथ इसमें कम सूजन आती है और सटीकता बेहतर होती है। डेल्रिन AF 100 कम घिसाव के साथ उच्च गति पर उच्च भार सहन कर सकता है। इसमें स्लिप-स्टिक व्यवहार लगभग न के बराबर होता है क्योंकि इसके स्थैतिक और गतिशील घर्षण गुणांक लगभग बराबर होते हैं। PEEK इससे भी आगे बढ़कर 260°C तक निरंतर ताप सहन कर सकता है। ये दोनों पॉलिमर रसायनों के प्रति अच्छी प्रतिरोधक क्षमता रखते हैं, जिससे ये चुनौतीपूर्ण अनुप्रयोगों के लिए ठोस विकल्प बन जाते हैं।
कंपोजिट और विशिष्ट सामग्री
कंपोजिट सामग्री सर्वोत्तम मजबूती-से-भार अनुपात प्रदान करती है। इनका उपयोग भार-संवेदनशील या हल्के कार्यों में किया जाता है।
कार्बन फाइबर प्रबलित पॉलिमर
CFRP रोबोटिक आर्म्स के लिए क्रांतिकारी बदलाव ला रहा है। T700S कार्बन फाइबर लैमिनेट का वजन 1.55 ग्राम/सेमी³ है, जबकि 6061-T6 एल्युमीनियम का वजन 2.70 ग्राम/सेमी³ है। यह लगभग 43% हल्का है। इसकी विशिष्ट कठोरता लगभग 45 GPa·cm³/g तक पहुँच जाती है, जो एल्युमीनियम की तुलना में लगभग 1.7 गुना अधिक है। IEEE Access में प्रकाशित शोध में एक प्रमाणित हाइब्रिड आर्म के बारे में बताया गया है जिसका वजन पूरी तरह से एल्युमीनियम से बने डिज़ाइन की तुलना में 24.32% कम है। जोड़ से वजन में हर एक ग्राम की कमी जड़त्व, एक्चुएटर टॉर्क और ऊर्जा की खपत को कम करती है।
ग्लास-फिल्ड नायलॉन और यूएचएमडब्ल्यू
ग्लास-फिल्ड नायलॉन प्लास्टिक के पुर्जों को कम लागत में मजबूती प्रदान करते हैं। अल्ट्रा-हेम वुड (UHMW) उत्कृष्ट प्रभाव प्रतिरोध और कम घर्षण वाली सतह प्रदान करता है। ये सामग्रियां बंपर, गाइड और वियर स्ट्रिप्स के लिए उपयुक्त हैं। ये कंपन को अवशोषित करती हैं और बार-बार पड़ने वाले तनाव को बिना दरार पड़े सहन कर सकती हैं।
सामग्री का चयन सीधे विनिर्माण प्रक्रियाओं और घटकों के चयन से जुड़ा होता है। यदि आप इसे शुरुआत में ही सही ढंग से कर लेते हैं, तो आपका कस्टम बिल्ड बजट और समय-सीमा के भीतर पूरा हो जाएगा।
एआई रोबोट प्रोटोटाइप पार्ट्स के लिए विनिर्माण प्रक्रियाएं
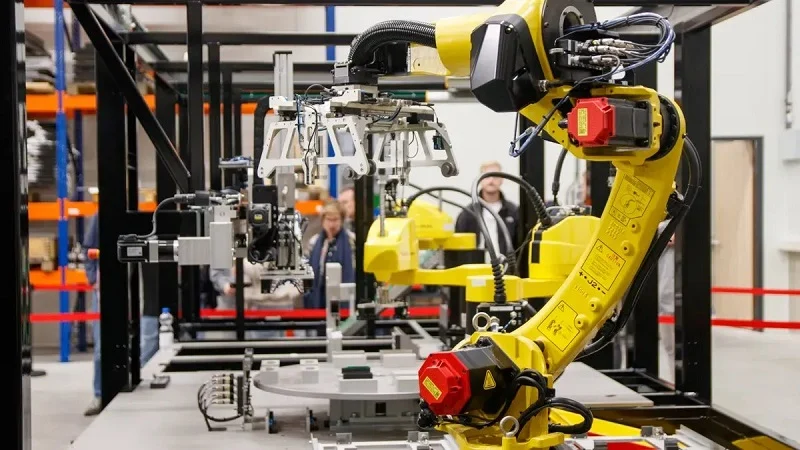
रोबोट के पुर्जे बनाने के सामान्य तरीकों में कटिंग, इंजेक्शन मोल्डिंग, सीएनसी मशीनिंग, कास्टिंग और 3डी प्रिंटिंग शामिल हैं। प्रत्येक विधि अलग-अलग आवश्यकताओं के अनुरूप होती है। आपकी पसंद पुर्जे के आकार, आवश्यक संख्या और आपके बजट पर निर्भर करती है। आइए मुख्य विकल्पों पर एक नज़र डालते हैं।
सीएनसी मशीनिंग और कटिंग
सीएनसी मशीनिंग से बेहद सटीक और मजबूत पुर्जे बनते हैं। यह धातु और प्लास्टिक दोनों पर काम करती है। एआई रोबोट के प्रोटोटाइप पुर्जों के लिए अक्सर सबसे पहले इसी विधि का उपयोग किया जाता है।
3-एक्सिस बनाम 5-एक्सिस मशीनिंग
तीन-अक्षीय मशीनें केवल एक ही दिशा से काटती हैं। पाँच-अक्षीय मशीनें उपकरण और भाग को एक साथ गति प्रदान करती हैं। जटिल आकृतियों के लिए यह अतिरिक्त गति वास्तव में महत्वपूर्ण होती है।
जब किसी पार्ट में तिरछी सतहें, गहरे खांचे या अलग-अलग दिशाओं में छेद हों, तो पांच-अक्षीय मशीनिंग सबसे उपयुक्त होती है। रोबोट जॉइंट हाउसिंग में साइड होल, बेयरिंग होल और रेफरेंस फेस होते हैं। इन सभी विशेषताओं की योजना एक साथ बनाई जानी चाहिए। जब आप ऊपरी, साइड और तिरछी सतहों पर सटीक छेद बनाते हैं, तो पार्ट को हर बार पलटने से छोटी-छोटी त्रुटियां जुड़ती जाती हैं। ये त्रुटियां मशीन की सामान्य सटीकता से अधिक हो सकती हैं। पांच-अक्षीय मशीनिंग इन सभी को एक स्थिर सेटअप में रखती है।
खोखले रोबोटिक जॉइंट हाउसिंग पर विचार करें। इनके बाहरी हिस्से में थ्रेडेड छेद होते हैं और घुमावदार सतहों पर माउंटिंग बम्प्स होते हैं। तीन-अक्षीय कार्य के लिए चार से छह बार मैन्युअल रूप से पुनः क्लैम्पिंग की आवश्यकता होती है। इससे आंतरिक बेयरिंग छेद बाहरी मोटर सतहों के साथ गलत संरेखण में आ जाते हैं। तीन-अक्षीय सेटअप में पहली बार में सफलता दर केवल 59% है। पांच-अक्षीय सिंगल-सेटअप में यह बढ़कर 96% हो जाती है।
| भाग की स्थिति | अनुशंसित मूल्यांकन | कारण |
| बेलनाकार भाग पर पार्श्व छिद्र | 4 अक्ष | मैनुअल फ्लिपिंग और री-डेटमिंग को कम करता है |
| नियमित बहु-फलकीय छिद्र | 4-अक्ष या 3+2 | लागत और सेटअप स्थिरता के बीच संतुलन बनाए रखता है |
| कोण वाले सेंसर माउंटिंग फेस | 5 अक्ष | फिक्स्चर में बदलाव और टूल के हस्तक्षेप को कम करता है |
| हल्के रोबोट फ्रेम | 5 अक्ष | जेबों और पसलियों तक औजारों की पहुंच को बेहतर बनाता है |
| पतली दीवार वाले बहु-फलकीय ब्रैकेट | चरणबद्ध मशीनिंग के साथ 5-अक्ष | क्लैम्पिंग और डेटम ड्रिफ्ट को प्रबंधित करने में मदद करता है |
| कम मात्रा वाले पुर्जे, सटीक दोहराव के साथ | 5-अक्षीय मूल्यांकन | पहले उत्पाद की प्रक्रिया को बैच के लिए दोहराया जा सकता है। |
फीड, स्पीड और टूल चयन
फीड और स्पीड आपके मटेरियल पर निर्भर करती हैं। एल्युमीनियम को हाई स्पिंडल स्पीड से जल्दी काटा जा सकता है। टाइटेनियम के लिए धीमी स्पीड और अधिक कूलेंट की आवश्यकता होती है। टूल का चुनाव भी महत्वपूर्ण है। कार्बाइड टूल अधिकांश कामों के लिए उपयुक्त हैं। डायमंड-कोटेड टूल रफ कंपोजिट मटेरियल के लिए बेहतर होते हैं। NOBLE जैसा कस्टम मैन्युफैक्चरिंग पार्टनर आपके विशिष्ट डिजाइन के लिए इन वैल्यू को सेट करने में आपकी मदद कर सकता है।
रोबोटिक्स के लिए शीट मेटल निर्माण
शीट मेटल से फ्रेम और आवरण बनाना एक तेज़ तरीका है। रोबोटिक्स के लिए विनिर्माण कार्य अक्सर चेसिस निर्माण के लिए यहीं से शुरू होता है।
लेजर कटिंग, बेंडिंग और वेल्डिंग
लेजर कटिंग से साफ किनारों वाले सपाट पैटर्न बनते हैं। बेंडिंग से 3D आकार बनता है। वेल्डिंग से टुकड़े आपस में जुड़ते हैं। यह प्रक्रिया ब्रैकेट, माउंट और बेस प्लेट के लिए कारगर है। हर चरण में बिना ज्यादा टूलिंग लागत के मूल्य बढ़ता है।
फ्रेम और चेसिस निर्माण
मोबाइल रोबोट के चेसिस मजबूत होने चाहिए, लेकिन भारी नहीं। शीट मेटल से ये दोनों खूबियां मिलती हैं। जहां तनाव अधिक होता है, वहां पसलियां और गसेट जोड़े जा सकते हैं। जहां सामग्री की आवश्यकता नहीं होती, वहां कटआउट बनाकर उसे हटाया जा सकता है। इस तरीके से रोबोटिक सिस्टम हल्के और मजबूत बने रहते हैं।
इंजेक्शन मोल्डिंग, कास्टिंग और 3डी प्रिंटिंग
ये तीनों विधियाँ एकल प्रोटोटाइप से लेकर पूर्ण उत्पादन तक सब कुछ कवर करती हैं।
शेल और कवर के लिए इंजेक्शन मोल्डिंग
इंजेक्शन मोल्डिंग से खोल, कवर, दस्ताने और बाहरी बॉडी पार्ट्स बनाए जाते हैं। इससे वजन कम होता है, आंतरिक पार्ट्स सुरक्षित रहते हैं और रोबोट को उसका रूप मिलता है। ABS एक आम विकल्प है। ABS की अनुशंसित मोटाई 1.14 से 3.56 मिमी के बीच होती है। 1 मिमी से पतली दीवारों को समान रूप से भरना मुश्किल होता है। मोल्ड टूलिंग की लागत शुरू में अधिक होती है, लेकिन जब आप अधिक संख्या में पार्ट्स बनाते हैं तो प्रति पार्ट लागत तेजी से कम हो जाती है।
यूरेथेन ढलाई और पुल निर्माण
यूरेथेन कास्टिंग प्रोटोटाइप और उत्पादन के बीच की खाई को पाट देती है। सिलिकॉन मोल्ड 10 से 100 पार्ट्स तक चलते हैं। आपको हार्ड टूलिंग पर खर्च किए बिना मोल्डेड पार्ट्स जैसे दिखने वाले पार्ट्स मिलते हैं। यह ब्रिज प्रोडक्शन आपको स्टील मोल्ड खरीदने से पहले फिटिंग और फंक्शन की जांच करने की सुविधा देता है।
जटिल ज्यामितियों के लिए FDM, SLA और SLS
3D प्रिंटिंग ने मानवाकार रोबोट बनाने के तरीके को बदल दिया है। यह जटिल आकृतियों और त्वरित प्रोटोटाइपिंग की सुविधा देता है, जो पुरानी विधियों में संभव नहीं है। FDM त्वरित मॉकअप के लिए अच्छा है। SLA दृश्य मॉडलों के लिए चिकनी सतहें प्रदान करता है। SLS बिना किसी सपोर्ट स्ट्रक्चर के मजबूत नायलॉन के पुर्जे बनाता है।
SLS और MJF के लिए, लगभग ±0.3% आयामी सटीकता की योजना बनाएं। बाद में किसी भी बेयरिंग होल को मशीन या रीम करें। SLS नायलॉन PA12 पार्ट्स की सतह खुरदरी होती है जिसे सील करने की आवश्यकता होती है। वाष्प स्मूथिंग एक बैच चरण के रूप में सतह की फिनिश को बेहतर बनाती है। TPM3D के SLS समाधान लगभग ±0.2 मिमी प्रति 100 मिमी की सटीकता प्राप्त करते हैं। यह एंड-इफ़ेक्टर प्रोटोटाइप के लिए सटीक फिट सुनिश्चित करता है।
एआई रोबोट प्रोटोटाइप पार्ट्स के निर्माण की इन प्रक्रियाओं का अपना-अपना महत्व है। अपने पार्ट के आकार, मात्रा और प्रदर्शन संबंधी आवश्यकताओं के आधार पर चयन करें।
एआई रोबोट प्रोटोटाइप पार्ट्स के अनुप्रयोग
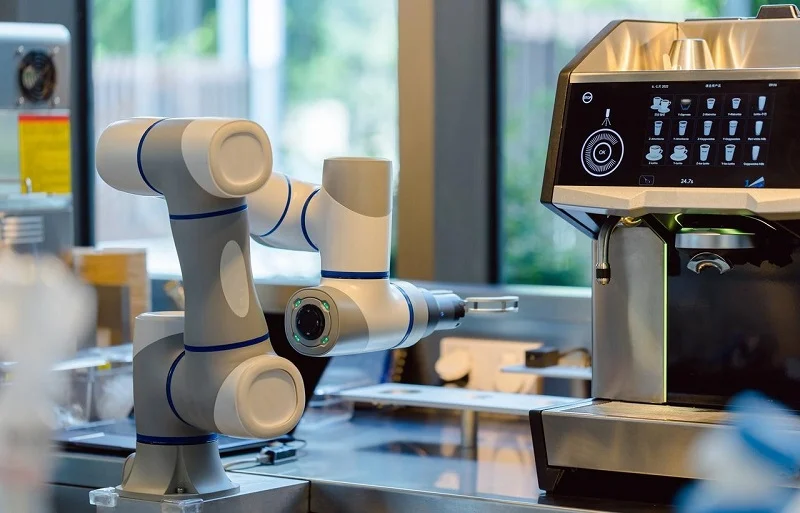
सामग्री और पुर्जों को बनाने के तरीकों के बारे में वास्तविक विकल्प, वास्तविक निर्माण में दिखाई देते हैं। यहां तीन सामान्य उपयोग और उनके पीछे के कारण दिए गए हैं।
ह्यूमनॉइड रोबोट आर्म प्रोटोटाइप
कंधे का जोड़ पूरी भुजा को सहारा देता है। इसे बिना डगमगाए चलना चाहिए। एक वास्तविक प्रोटोटाइप में, ग्राहक को ±0.01 मिमी की सहनशीलता की आवश्यकता थी। सटीक सीएनसी मशीनिंग द्वारा प्रत्येक बेयरिंग सीट और मोटर माउंट के लिए इस आवश्यकता को पूरा किया गया।
विनिर्माण डिज़ाइन नियम यहाँ सहायक होते हैं। बेयरिंग होल को सटीक गोलाई के साथ H7 टॉलरेंस प्राप्त होता है। न्यूनतम दीवार की मोटाई 1.8 मिमी है। अंदरूनी कोने कम से कम 1.5 मिमी के होते हैं। अंडरकट आकार 5-एक्सिस टूल को पहुँचने देते हैं। कोई बंद पॉकेट नहीं हैं। मजबूत बॉस थ्रेडेड होल को पकड़ते हैं। क्लैम्पिंग लग्स पार्ट को स्थिर रखते हैं। प्रत्येक किनारे पर एक छोटा चैम्फर होता है। बेयरिंग सिस्टम और जॉइंट हाउसिंग दोनों को इन नियमों से लाभ होता है। विनिर्माण के लिए यह डिज़ाइन दृष्टिकोण शुरू से ही रोबोटिक सिस्टम के अच्छे प्रदर्शन को सुनिश्चित करता है। सही पार्ट्स का चयन करने का मतलब है कि प्रोटोटाइप पहली बार में ही काम करता है।
मोबाइल रोबोट चेसिस और सेंसर माउंट
एल्युमिनियम 5052-H32 शीट एक आम विकल्प है। यह आसानी से मुड़ जाती है और जंग प्रतिरोधी होती है। जहां जरूरत हो, वहां मोटे पैनल मजबूती प्रदान करते हैं। अन्य जगहों पर कटआउट से वजन कम हो जाता है। बेहतर सटीकता के लिए सेंसर माउंट में 6061-T6 का उपयोग किया जाता है। शीट मेटल के औजार सस्ते होने के कारण कुल लागत कम रहती है। यह उन कस्टम रोबोटिक सिस्टम के लिए उपयुक्त है जिनमें त्वरित बदलाव की आवश्यकता होती है। अन्य उपयोगों में छोटे डिलीवरी रोबोट और वेयरहाउस प्लेटफॉर्म शामिल हैं।
एंड-इफ़ेक्टर और ग्रिपर प्रोटोटाइप
SLS नायलॉन अपने वजन के हिसाब से काफी मजबूत होता है। यह लाखों बार इस्तेमाल किया जा सकता है। इसे बिना सपोर्ट के प्रिंट किया जा सकता है। प्रिंटिंग के दौरान अनसिंटर्ड पाउडर पार्ट को अपनी जगह पर टिकाए रखता है। इससे अंदरूनी चैनल और जालीदार आकृतियाँ बनाना संभव हो पाता है, जिससे वजन कम होता है।
लचीले तंत्र एक प्रमुख उपयोग हैं। ये जोड़ बिना अतिरिक्त मोटर के वस्तुओं के चारों ओर मुड़ जाते हैं। अंडरएक्चुएशन तकनीक में कम मोटरों का उपयोग करके अधिक जोड़ बनाए जा सकते हैं। इससे वजन और लागत दोनों की बचत होती है। मानव उंगलियों जैसी जैविक रूप से प्रेरित आकृतियाँ बनाना संभव है। महत्वपूर्ण माउंटिंग बिंदुओं के लिए, मशीनीकृत धातु के इंसर्ट आवश्यक सटीकता प्रदान करते हैं। यह संयोजन दोनों दुनियाओं की सर्वोत्तम विशेषताओं को समाहित करता है। रोबोटिक्स इंजीनियर नए डिजाइनों में सटीक पुर्जों के लिए इस लचीलेपन को महत्व देते हैं।
ये वास्तविक दुनिया के उपयोग दर्शाते हैं कि कैसे विभिन्न रोबोटिक प्रणालियों में सिद्धांत और व्यवहार का मेल होता है।
एआई रोबोट प्रोटोटाइप पार्ट्स में भविष्य के रुझान
हाइब्रिड और मल्टी-मटेरियल प्रिंटिंग
हाइब्रिड मशीनें अब एक ही सेटअप में एडिटिव और सबट्रैक्टिव विधियों को जोड़ती हैं। ये मशीनें पहले एक मोटा आकार प्रिंट करती हैं, फिर उसे अंतिम आकार में ढालती हैं। इससे जटिल आकृतियों पर समय की बचत होती है। मल्टी-मटेरियल प्रिंटिंग इसे और आगे ले जाती है। एक ही मशीन में कठोर प्लास्टिक को लचीले पुर्जों के साथ मिलाया जा सकता है। चालक पथ सीधे हाउसिंग में ही निर्मित होते हैं। शेप-मेमोरी मिश्रधातु जैसी स्मार्ट सामग्री भी उपयोग में आ रही हैं। इन प्रगतियों से सेंसर माउंट और संरचना के पुर्जों को एक इकाई के रूप में बनाना संभव हो जाता है। कम असेंबली चरणों से विफलता की संभावना भी कम हो जाती है। रोबोटिक्स के लिए विनिर्माण में यह बदलाव इंजीनियरों के डिजाइन के बारे में सोचने के तरीके को बदल देता है।
एआई-संचालित डीएफएम और जनरेटिव डिज़ाइन
कृत्रिम बुद्धिमत्ता (AI) के उपकरण अब इंजीनियरों को विनिर्माण चरणों को स्वचालित रूप से चुनने में मदद करते हैं। कार्यप्रवाह एक स्पष्ट क्रम में चलता है। इंजीनियर "इसे हल्का बनाएं" या "इसे मजबूत बनाएं" जैसे लक्ष्य निर्धारित करके शुरुआत करते हैं। फिर सॉफ्टवेयर सैकड़ों संभावित डिज़ाइन तैयार करता है। यह प्रत्येक डिज़ाइन का वास्तविक परिस्थितियों में परीक्षण करता है। कमजोर डिज़ाइनों को हटा दिया जाता है। सबसे मजबूत और हल्के विकल्पों को उत्पादन सीमाओं के लिए बेहतर बनाया जाता है।
इन परीक्षणों की सटीकता लगातार बेहतर होती जा रही है। जनरेटिव डिज़ाइन से सीएनसी पुर्जों का वजन 20-60% तक कम हो जाता है। 3डी-प्रिंटेड पुर्जों के लिए, वजन में 40-80% की कमी आती है। हल्के रोबोट आर्म्स तेजी से काम करते हैं।
वास्तविक उपयोग इन परिणामों की पुष्टि करते हैं। अनुकूलन के बाद कार ग्रिपर का वजन 40% कम हो जाता है। वे अभी भी उतनी ही सटीकता के साथ उतना ही भार उठा सकते हैं। इलेक्ट्रॉनिक्स बनाने वाले वैक्यूम ग्रिपर का वजन 50% तक कम हो जाता है। खाद्य पदार्थों को संभालने वाले उपकरण चिकनी, घुमावदार सतहों से लाभान्वित होते हैं जिन्हें आसानी से साफ किया जा सकता है।
इस क्षेत्र में विभिन्न उपकरण अग्रणी भूमिका निभा रहे हैं। nTopology ने Ford के ब्रेक कैलिपर की मजबूती बरकरार रखते हुए उसका वजन 30% तक कम कर दिया। Siemens NX ने एयरोस्पेस टाइटेनियम ब्रैकेट का वजन 22% तक घटा दिया। Leo AI रोबोटिक्स से संबंधित जानकारी को सीधे डिजाइन प्रक्रिया में शामिल करता है। 3D प्रिंटिंग से ऐसे ऑर्गेनिक और आकार-अनुकूलित डिजाइन तैयार होते हैं जिन्हें ये उपकरण बनाते हैं। अब ये सिस्टम अपने आप ही सामग्री और प्रक्रिया के मिश्रण का सुझाव देते हैं। रोबोटिक सिस्टम के लिए कस्टम कार्य अब पहले से कहीं अधिक तेज़ और स्मार्ट हो गया है। इंजीनियर अब मैन्युअल परीक्षण किए बिना ही कस्टम डिजाइनों का परीक्षण कर सकते हैं।
टिकाऊ सामग्री और पुनर्चक्रण
अब टिकाऊपन को ध्यान में रखते हुए सामग्री का चयन किया जा रहा है। पुनर्चक्रित एल्युमीनियम मिश्र धातुएं कम लागत में नए धातु के लगभग बराबर काम करती हैं। जैव-आधारित प्लास्टिक, आवरण और आवरणों के लिए तेल-आधारित प्लास्टिक का एक विकल्प प्रदान करते हैं। ये विकल्प प्रदर्शन को प्रभावित किए बिना पर्यावरण को होने वाले नुकसान को कम करते हैं।
उत्पाद के जीवनकाल के अंत की योजना भी महत्वपूर्ण है। मॉड्यूलर डिज़ाइन आपको पूरे असेंबली को बदलने के बजाय घिसे हुए पुर्जों को बदलने की सुविधा देता है। कुछ निर्माता धातु के पुर्जों के लिए वापसी कार्यक्रम चलाते हैं। नियमों के सख्त होने के साथ-साथ ये रुझान और बढ़ेंगे। आज किए गए समझदारी भरे फैसले भविष्य में नियमों का पालन करना आसान बनाते हैं।
भविष्य उज्ज्वल दिख रहा है। हाइब्रिड उपकरण, एआई-आधारित विधियाँ और टिकाऊ दृष्टिकोण एक साथ मिलकर काम करते हैं। इन रुझानों को अपनाने वाले इंजीनियर बेहतर रोबोटों का निर्माण तेज़ी से करते हैं।
नोबल: एआई रोबोट प्रोटोटाइप पार्ट्स पार्टनर

NOBLE एक ऐसी निर्माता कंपनी है जो कृत्रिम रोबोट के प्रोटोटाइप पुर्जों के लिए धातु और प्लास्टिक का उपयोग करती है। यह कंपनी उन इंजीनियरों की मदद करती है जिन्हें केवल रेखाचित्र नहीं बल्कि वास्तविक पुर्जों की आवश्यकता होती है। मशीनिंग, मोल्डिंग और प्रिंटिंग के लिए आपको एक ही भागीदार मिलता है। इससे समय की बचत होती है और हर बैच में गुणवत्ता एक समान बनी रहती है।
सीएनसी मशीनिंग, इंजेक्शन मोल्डिंग और एडिटिव मैन्युफैक्चरिंग
NOBLE एक ही स्थान पर कई प्रक्रियाओं को संचालित करता है। CNC मशीनिंग से सटीक माप वाले धातु और प्लास्टिक को आकार दिया जाता है। एक बार आपका डिज़ाइन तैयार हो जाने पर, इंजेक्शन मोल्डिंग से शैल, कवर और हाउसिंग बनाए जाते हैं। जटिल आकृतियों और त्वरित निर्माण के लिए एडिटिव मैन्युफैक्चरिंग का उपयोग किया जाता है। आप अपने पार्ट के लिए उपयुक्त प्रक्रिया का चयन करें, बाकी का काम NOBLE कर देगा।
सतह की फिनिशिंग उतनी ही महत्वपूर्ण है जितनी कटिंग। सैंडिंग और पॉलिशिंग से परत की रेखाएं और औजारों के निशान हट जाते हैं, और ABS पार्ट्स को मशीनीकृत पार्ट्स जैसी चिकनी, चमकदार सतह मिलती है। वेपर स्मूथिंग में एसीटोन वाष्प का उपयोग करके ABS की सतह की परत को आंशिक रूप से घोला जाता है, जिससे परत की रेखाएं तेजी से मिट जाती हैं और इंजेक्शन मोल्डिंग जैसा लुक मिलता है। पेंटिंग और कोटिंग से रंग जुड़ता है, छोटे-मोटे दोष छिप जाते हैं और खरोंच या रासायनिक प्रतिरोध बढ़ता है। टेक्सचरिंग से इंजेक्शन मोल्डिंग जैसा एहसास मिलता है, खामियों को छुपाया जाता है और पकड़ बेहतर होती है। हर विकल्प के अपने फायदे और नुकसान हैं। वेपर स्मूथिंग से आयामों में बदलाव हो सकता है, इसलिए उत्पादन से पहले परीक्षण करना समझदारी है। सॉल्वेंट-आधारित पेंट ABS को खराब कर सकते हैं, इसलिए अनुकूलता जांच करना उचित है।
आईएसओ 9001:2015 और आईएसओ 13485:2016
NOBLE के पास ISO 9001:2015 और ISO 13485:2016 प्रमाणपत्र हैं। पहला प्रमाणपत्र सामान्य गुणवत्ता प्रबंधन से संबंधित है। दूसरा प्रमाणपत्र चिकित्सा उपकरणों पर लागू होता है, और यह तब महत्वपूर्ण होता है जब आपका रोबोट रोगियों या शल्य चिकित्सा उपकरणों के संपर्क में आता है। ISO 13485:2016 के तहत, डिजाइन और विकास नियंत्रण प्रत्येक प्रोटोटाइप के चरण को नियंत्रित करते हैं। डिजाइन सत्यापन यह सुनिश्चित करता है कि प्रत्येक घटक विनिर्देशों के अनुरूप हो। डिजाइन प्रमाणीकरण यह सुनिश्चित करता है कि असेंबल किया गया सिस्टम वास्तविक परिस्थितियों में सुरक्षित रूप से कार्य करे। बिना दस्तावेजीकरण के किए गए डिजाइन परिवर्तनों को रोक दिया जाता है।
जोखिम प्रबंधन ISO 14971 मानकों का पालन करता है। प्रोटोटाइप पुर्जों को मरीजों तक पहुंचने से पहले संदूषण या कनेक्टर दोष जैसी संभावित विफलताओं के लिए जांचा जाता है। उपकरण पहचान और ट्रेसबिलिटी NOBLE को कच्चे माल से लेकर वितरण तक उत्पाद इतिहास को पुनः तैयार करने में सक्षम बनाती है। यदि कोई आपूर्तिकर्ता किसी दोष की सूचना देता है, तो टीम प्रभावित लॉट का पता लगा सकती है। क्रय नियंत्रणों के तहत प्रमाणित आपूर्तिकर्ताओं को NOBLE को उन विनिर्माण परिवर्तनों के बारे में सूचित करना आवश्यक है जो घटक विशेषताओं को प्रभावित करते हैं। उत्पादन और प्रक्रिया नियंत्रण प्रोटोटाइप बैचों को एकरूप बनाए रखते हैं। आंतरिक ऑडिट और सुधारात्मक कार्रवाई किसी भी गड़बड़ी की स्थिति में प्रक्रिया को पूरा करती है।
डीएफएम, प्रोटोटाइपिंग, उत्पादन और अंतिम असेंबली
NOBLE का काम सिर्फ उत्पादन तक ही सीमित नहीं है। टीम निर्माण-योग्यता संबंधी समीक्षा से शुरुआत करती है। वे उन विशेषताओं को चिह्नित करते हैं जिनसे लागत बढ़ती है या टॉलरेंस में गड़बड़ी होती है। फिर वे प्रोटोटाइप बनाते हैं, कम मात्रा में प्रारंभिक बैच तैयार करते हैं और फिर पूर्ण उत्पादन शुरू करते हैं। अंतिम असेंबली पैकेज का हिस्सा है। आपको एक तैयार सबसिस्टम मिलता है, न कि अलग-अलग पुर्जों का डिब्बा।
यह व्यापक दृष्टिकोण विशिष्ट कार्यों के लिए उपयुक्त है। एक विशिष्ट ग्रिपर में मशीनीकृत धातु इंसर्ट और एसएलएस नायलॉन फिंगर्स की आवश्यकता हो सकती है। एक विशिष्ट चेसिस में शीट मेटल और मोल्डेड कवर का मिश्रण हो सकता है। नोबल इन सभी चरणों को इस तरह समन्वित करता है कि पुर्जे आपस में ठीक से फिट हो जाएं। विशिष्ट रोबोटिक सिस्टम बनाने वाले इंजीनियरों के लिए, संपर्क का यह एकल बिंदु बहुत सारी बाधाओं को दूर कर देता है। विशिष्ट विनिर्माण तब सबसे अच्छा काम करता है जब एक ही टीम पूरी श्रृंखला का नियंत्रण अपने हाथ में लेती है। नोबल ठीक इसी स्थिति में है।
सबसे पहले अपनी डिज़ाइन संबंधी ज़रूरतों पर ध्यान दें। पुर्जे के आकार और आवश्यक संख्या के आधार पर उसे बनाने का तरीका चुनें। जिन बलों और परिवेश का सामना पुर्जों को करना होगा, उनके अनुसार सामग्री का चयन करें। पूरे सिस्टम में होने वाले सभी संभावित लाभों और लाभों पर सावधानीपूर्वक विचार करें। AI रोबोट प्रोटोटाइप पुर्जे तब सबसे अच्छा काम करते हैं जब कस्टम निर्माण में उत्पादन और डिज़ाइन को एक ही सुचारू प्रक्रिया के रूप में देखा जाता है। अपने रोबोटिक्स प्रोजेक्ट के लिए मजबूती, वजन, सटीकता और लागत की जांच करें। कस्टम रोबोटिक सिस्टम के लिए प्रक्रियाओं के बारे में इस तरह की प्रारंभिक सोच आवश्यक है। हाइब्रिड उपकरण और AI-संचालित विधियाँ हर सिस्टम में सटीकता बढ़ाती हैं। ये रुझान भविष्य में प्रोटोटाइपिंग को आसान बनाते हैं। ये त्रुटियों को तेजी से कम करते हैं और इंजीनियरों को कम प्रयासों में कठिन विचारों का परीक्षण करने की सुविधा देते हैं। तेज़ चक्र बेहतर रोबोट और कम लागत लाते हैं। इससे पूरी प्रक्रिया बेहतर ढंग से काम करती है। अपने अगले AI रोबोट प्रोटोटाइप प्रोजेक्ट के लिए NOBLE से संपर्क करें।
एआई रोबोट प्रोटोटाइप पार्ट्स के बारे में अक्सर पूछे जाने वाले प्रश्न
मैं अपने रोबोट प्रोटोटाइप के लिए सही सामग्री का चुनाव कैसे करूं?
सबसे पहले उस हिस्से के काम से शुरुआत करें जो उसे करना है। भार वहन करने वाले हिस्सों के लिए एल्युमीनियम या स्टील जैसी धातुओं की आवश्यकता होती है। कवर और खोल प्लास्टिक में ठीक रहते हैं। वातावरण की भी जाँच करें। गर्म या रासायनिक रूप से सक्रिय वातावरण के लिए पीईईके या टाइटेनियम उपयुक्त होते हैं। सामग्री का चयन उन बलों और परिस्थितियों के अनुसार करें जिनका उसे सामना करना पड़ेगा।
मुझे 3-एक्सिस मशीनिंग के बजाय 5-एक्सिस मशीनिंग कब चुननी चाहिए?
जब आपके पार्ट में कोणीय सतहें, गहरे खांचे या अलग-अलग दिशाओं में छेद हों, तो 5-एक्सिस चुनें। रोबोट जॉइंट हाउसिंग में अक्सर इसकी आवश्यकता होती है। एक ही सेटअप से सब कुछ सही स्थिति में रहता है। कई 3-एक्सिस सेटअप की तुलना में, पहले प्रयास में सफलता दर 59% से बढ़कर 96% हो जाती है।
मुझे बेयरिंग सीटों के लिए कितनी सहनशीलता निर्दिष्ट करनी चाहिए?
बेयरिंग सीटों में आमतौर पर ±0.01 से ±0.05 मिमी की सहनशीलता की आवश्यकता होती है। लेकिन हर सतह को कसें नहीं। 0.5 मिमी से 0.02 मिमी तक की सहनशीलता बढ़ाने से लागत दोगुनी हो जाती है। 0.01 मिमी तक बढ़ाने से यह तिगुनी हो जाती है। सहनशीलता को केवल वहीं कसें जहाँ कार्य की आवश्यकता हो।
क्या 3डी प्रिंटिंग कार्यात्मक रोबोट के पुर्जों के लिए पर्याप्त अच्छी है?
जी हां, कई अनुप्रयोगों के लिए। एसएलएस नायलॉन लाखों चक्रों को सहन कर सकता है और ग्रिपर फिंगर्स के लिए बेहतरीन है। इसे बिना सपोर्ट के प्रिंट किया जा सकता है, इसलिए आंतरिक चैनल और जालीदार आकृतियाँ बनाना संभव है। महत्वपूर्ण माउंटिंग पॉइंट्स के लिए, सटीकता हेतु मशीनीकृत धातु इंसर्ट जोड़ें। यह मिश्रण आपको दोनों विधियों का सर्वोत्तम लाभ देता है।
यूरेथेन कास्टिंग से कितने पार्ट्स बनाए जा सकते हैं?
सिलिकॉन मोल्ड 10 से 100 पार्ट्स तक चल सकते हैं। यह ब्रिज प्रोडक्शन आपको स्टील मोल्ड खरीदने से पहले फिटिंग और कार्यक्षमता की जांच करने की सुविधा देता है। यह सिंगल प्रोटोटाइप और पूर्ण इंजेक्शन मोल्डिंग के बीच की खाई को पाटता है। आपको ऐसे पार्ट्स मिलते हैं जो मोल्डेड पार्ट्स जैसे लगते हैं, लेकिन इसके लिए आपको टूलिंग में ज्यादा निवेश नहीं करना पड़ता।
प्रोटोटाइप और प्रोडक्शन बजटिंग में क्या अंतर है?
एक प्रोटोटाइप पीस की प्रति यूनिट लागत अधिक होती है। उसी कंपोनेंट की मात्रा अधिक होने पर वह सस्ता हो जाता है। सीएनसी मशीनिंग प्रारंभिक परीक्षण के लिए टूलिंग लागत के बिना सटीकता प्रदान करती है। अधिक मात्रा में उत्पादन के लिए इंजेक्शन मोल्डिंग का उपयोग प्रति यूनिट लागत को कम करने के लिए किया जाता है। अपनी अपेक्षित मात्रा के अनुसार अपना बजट बनाएं।
क्या मैं मोटर के पास रोबोट के पुर्जों के लिए ABS का उपयोग कर सकता हूँ?
नहीं। ABS और PLA उच्च ताप सहन नहीं कर पाते। इन्हें मोटर और गर्म सतहों से दूर रखें। इन क्षेत्रों के लिए PEEK का उपयोग करें। यह 260°C तक निरंतर ताप सहन कर सकता है। POM भी कम घर्षण और अच्छी आयामी स्थिरता के साथ गियर और बियरिंग के लिए उपयुक्त है।
रोबोटिक आर्म्स के लिए कार्बन फाइबर क्यों अच्छा होता है?
CFRP उत्कृष्ट मजबूती-से-भार अनुपात प्रदान करता है। T700S कार्बन फाइबर लैमिनेट का वजन 1.55 ग्राम/सेमी³ है, जबकि एल्युमीनियम का वजन 2.70 ग्राम/सेमी³ है। यह लगभग 43% हल्का है। जोड़ से दूर प्रत्येक ग्राम वजन जड़त्व, एक्चुएटर टॉर्क और ऊर्जा खपत को कम करता है। रोबोटिक्स में यह बहुत मायने रखता है, जहां गति और दक्षता महत्वपूर्ण हैं।






