
डॉक्टरों को निदान में मदद करने वाले एआई उपकरण अभूतपूर्व गति से रोगी देखभाल में बदलाव ला रहे हैं। उदाहरण के लिए: चिकित्सा निदान में एआई का वैश्विक बाजार 2021 में 748 मिलियन डॉलर तक पहुंच गया था, और विशेषज्ञ 2026 तक 39.8% की चक्रवृद्धि वार्षिक वृद्धि दर का अनुमान लगा रहे हैं।
- 2021 में वैश्विक बाजार मूल्य: 748 मिलियन डॉलर
- 2021 से 2026 तक सीएजीआर: 39.8%
इस तीव्र वृद्धि से एक महत्वपूर्ण प्रश्न उठता है: संवेदनशील कंप्यूटिंग घटकों की सुरक्षा करते हुए कड़े नियामक मानकों को पूरा करने वाला मेडिकल एआई उपकरण का आवरण कैसे डिज़ाइन किया जाए? यह मार्गदर्शिका इंजीनियरों और निर्णयकर्ताओं को इसी चुनौती से अवगत कराती है। आप जानेंगे कि मेडिकल एआई उपकरण के आवरण को क्या विशेषताएँ प्रदान करता है, कौन सी सामग्रियाँ बार-बार सफाई और नसबंदी का सामना कर सकती हैं, और आपके विनिर्माण संबंधी विकल्प समयसीमा और बजट दोनों को कैसे प्रभावित करते हैं। अनावश्यक बातें नहीं—केवल आपके अगले प्रोजेक्ट के लिए उपयोगी सुझाव।
मुख्य आवश्यकताएँ मेडिकल एआई डिवाइस हाउसिंग
निदान उपकरणों में लगे एआई प्रोसेसर पुराने चिकित्सा इलेक्ट्रॉनिक्स की तुलना में कहीं अधिक गर्मी उत्पन्न करते हैं। ये चिप्स बड़ी मात्रा में डेटा को तेजी से संसाधित करते हैं, जिससे उत्पन्न गर्मी को नियंत्रित करना आवश्यक हो जाता है। आपके हाउसिंग डिज़ाइन को संवेदनशील भागों से गर्मी को कुशलतापूर्वक दूर करना चाहिए। अन्यथा, आपको धीमी गति, कम जीवनकाल या महत्वपूर्ण प्रक्रियाओं के दौरान विफलता जैसी समस्याओं का सामना करना पड़ सकता है।
एआई घटकों के लिए थर्मल और ईएमआई सुरक्षा
प्रोसेसर के लिए ऊष्मा अपव्यय
ऊष्मा प्रबंधन की शुरुआत सही सामग्री के चुनाव से होती है। ऊष्मीय चालक प्लास्टिक और एल्युमीनियम दोनों ही आवरण की सतह पर ऊष्मा को अच्छी तरह फैलाते हैं। आप अपने डिज़ाइन में हीट सिंक, हीट पाइप या कूलिंग फैन भी जोड़ सकते हैं। हर विकल्प के अपने फायदे और नुकसान हैं। पंखे शोर करते हैं और उनमें घूमने वाले पुर्जे होते हैं जो टूट सकते हैं। निष्क्रिय विकल्प सरल होते हैं लेकिन इनमें वायु प्रवाह की सावधानीपूर्वक योजना बनानी पड़ती है। आपके आवरण का आकार भी मायने रखता है। वेंटिलेशन स्लॉट, फिन पैटर्न और आंतरिक बैफल, ये सभी इस बात पर असर डालते हैं कि ऊष्मा आवरण से कितनी अच्छी तरह बाहर निकलती है।
विद्युतचुंबकीय हस्तक्षेप से सुरक्षा
कृत्रिम बुद्धिमत्ता (AI) के पुर्जे विद्युत चुम्बकीय विकिरण उत्सर्जित करते हैं, और बाहरी हस्तक्षेप से भी उन्हें नुकसान पहुँच सकता है। अस्पताल के कमरे में मौजूद अन्य उपकरण संवेदनशील AI प्रोसेसिंग को बाधित कर सकते हैं। आपके पास दो मुख्य सुरक्षा विकल्प हैं। प्लास्टिक के आवरणों पर चालकता कोटिंग एक हल्का समाधान प्रदान करती है। धातु के आवरण बिना किसी अतिरिक्त प्रक्रिया के हस्तक्षेप को स्वाभाविक रूप से रोकते हैं। सबसे अच्छा विकल्प आपके वजन संबंधी लक्ष्यों, लागत सीमाओं और डिज़ाइन आवश्यकताओं पर निर्भर करता है। ध्यान रखें कि जोड़, खुले स्थान और कनेक्टर पोर्ट से भी हस्तक्षेप अंदर आ सकता है। आपके डिज़ाइन में इन कमजोर बिंदुओं का समाधान होना चाहिए।
एंटीना प्रदर्शन संबंधी विचार
कई मेडिकल एआई डिवाइस वायरलेस संचार का उपयोग करते हैं। इससे शील्डिंग और एंटीना के कार्य में टकराव पैदा होता है। आंतरिक भागों की सुरक्षा के लिए पर्याप्त शील्डिंग आवश्यक है, लेकिन रेडियो सिग्नल भी सुचारू रूप से प्रवाहित होने चाहिए। एंटीना विंडो को सही जगह पर लगाने या कुछ हाउसिंग क्षेत्रों में विशेष सामग्री का उपयोग करने से इस समस्या का समाधान हो सकता है। डिज़ाइन प्रक्रिया के शुरुआती चरण में ही इसकी योजना बना लें। उत्पादन शुरू होने के बाद एंटीना संबंधी सुधार करने में समय और पैसा दोनों खर्च होते हैं।
जैवसंगतता और सुरक्षा मानक
आईएसओ 10993 अनुपालन
रोगी के ऊतकों के संपर्क में आने वाली किसी भी सामग्री का जैविक परीक्षण होना अनिवार्य है। ISO 10993 इस समीक्षा के लिए परीक्षण नियम निर्धारित करता है। परीक्षण में कोशिका क्षति, एलर्जी प्रतिक्रियाएं, जलन और अन्य जैविक जोखिमों की जांच की जाती है। आपकी चुनी हुई सामग्रियों के लिए यह प्रमाणित करने वाले दस्तावेज़ आवश्यक हैं कि वे इन नियमों का पालन करती हैं। ये दस्तावेज़ आपके नियामक आवेदन का हिस्सा बन जाते हैं।
त्वचा के संपर्क में आने वाले उपकरण बनाम प्रत्यारोपण योग्य उपकरण
सतह से संपर्क में आने वाले उपकरणों के लिए, प्रत्यारोपण योग्य उपकरणों से अलग नियम लागू होते हैं। त्वचा पर लगाए जाने वाले पहनने योग्य नैदानिक उपकरण को शरीर के अंदर रखे जाने वाले उपकरण की तुलना में कम परीक्षण की आवश्यकता होती है। अपने उपकरण के प्रकार के बारे में पहले से ही जान लें। यह जानकारी आपको सामग्री चुनने और परीक्षण के लिए बजट तय करने में मदद करेगी।
सामग्री विषाक्तता परीक्षण
अप्रत्यक्ष संपर्क भी मायने रखता है। मरीज़ इस्तेमाल के दौरान कवर को छू सकते हैं। सफाई कर्मचारी इसे रोज़ाना संभालते हैं। सामान्य उपयोग के दौरान आपकी सामग्री से कोई हानिकारक पदार्थ नहीं निकलना चाहिए। मेडिकल ग्रेड प्लास्टिक और धातुओं के साथ आमतौर पर आपूर्तिकर्ताओं द्वारा सुरक्षा संबंधी जानकारी दी जाती है। सुनिश्चित करें कि उन दस्तावेज़ों में आपके विशिष्ट उपयोग के मामले का विवरण शामिल है।
नसबंदी और पर्यावरणीय स्थायित्व
ऑटोक्लेव और रासायनिक नसबंदी
अस्पताल उपकरणों की सफाई के लिए कठोर विधियों का प्रयोग करते हैं। ऑटोक्लेव स्टेरिलाइज़ेशन में उच्च तापमान पर उच्च दबाव वाली भाप का उपयोग किया जाता है। रासायनिक सफाई में ऐसे कठोर पदार्थ शामिल होते हैं जो समय के साथ प्लास्टिक को नुकसान पहुंचा सकते हैं। आपकी सामग्री को बार-बार सफाई के दौरान बिना दरार पड़े, रंग बदले या मजबूती खोए बिना टिकाऊ होना चाहिए। टिकाऊपन की यह आवश्यकता सीधे तौर पर आपकी सामग्री के चयन को प्रभावित करती है।
नमी और प्रवेश से सुरक्षा
तरल पदार्थ उपकरणों के भीतर प्रवेश कर जाते हैं। रिसाव होना आम बात है। सफाई के घोल जोड़ों में रिस जाते हैं। आपके बाहरी आवरण को पानी और धूल से उचित सुरक्षा रेटिंग की आवश्यकता है। गैस्केट, सीलबंद जोड़ और सावधानीपूर्वक पोर्ट डिज़ाइन तरल पदार्थों को आंतरिक इलेक्ट्रॉनिक्स से दूर रखते हैं। अपने मेडिकल एआई उपकरण के बाहरी आवरण का वास्तविक परिस्थितियों में पूरी तरह से परीक्षण करें।
सफाई एजेंटों के प्रति रासायनिक प्रतिरोध
अलग-अलग सुविधाओं में अलग-अलग कीटाणुनाशकों का उपयोग किया जाता है। ब्लीच, हाइड्रोजन पेरोक्साइड और अल्कोहल वाइप्स, ये सभी हाउसिंग सामग्रियों के साथ अलग-अलग तरह से प्रतिक्रिया करते हैं। सुनिश्चित करें कि आपकी चुनी हुई सामग्रियां उन विशिष्ट रसायनों का प्रतिरोध करती हैं जिनका उपयोग आपके ग्राहक करेंगे। नियमित सफाई के महीनों बाद भी खराब हो जाने वाली हाउसिंग सुरक्षा जोखिम और कानूनी चिंताएं पैदा करती है। एक अच्छी मेडिकल एआई डिवाइस हाउसिंग योजना डिजाइन के दौरान इन पर्यावरणीय दबावों को ध्यान में रखती है। दुनिया भर के अस्पतालों और क्लीनिकों में चिकित्सा उपकरणों की हाउसिंग को समान कठिन परिस्थितियों का सामना करना पड़ता है।
मेडिकल एआई डिवाइस हाउसिंग के लिए सामग्री चयन मानदंड
अपने मेडिकल एआई डिवाइस के हाउसिंग के लिए सही सामग्री का चयन बाद के हर निर्णय को प्रभावित करता है। आपके द्वारा चुनी गई सामग्री नसबंदी अनुकूलता, ईएमआई शील्डिंग की प्रभावशीलता और नियामक अनुमोदन की समयसीमा पर असर डालती है। मेडिकल-ग्रेड पॉलिमर, स्टेनलेस स्टील, टाइटेनियम मिश्र धातु और सिरेमिक, प्रत्येक के अपने-अपने फायदे और नुकसान हैं। इन फायदों और नुकसानों को पहले से समझ लेने से बाद में होने वाले महंगे रीडिजाइन से बचा जा सकता है।
मेडिकल-ग्रेड थर्मोप्लास्टिक्स
थर्मोप्लास्टिक चिकित्सा एआई उपकरणों के आवरण के लिए सबसे उपयुक्त सामग्री हैं क्योंकि इन्हें आसानी से ढाला जा सकता है और ये धातुओं की तुलना में सस्ते होते हैं। इनका वजन भी कम होता है, जो उन पोर्टेबल डायग्नोस्टिक उपकरणों के लिए महत्वपूर्ण है जिन्हें चिकित्सक एक कमरे से दूसरे कमरे में ले जाते हैं।
प्रभाव प्रतिरोध के लिए पीसी-एबीएस
PC-ABS में पॉलीकार्बोनेट की मजबूती और ABS की आसानी से ढाली जा सकने वाली क्षमता का मेल है। यह मिश्रण उत्कृष्ट प्रभाव प्रतिरोध प्रदान करता है, जिससे यह उन हस्तनिर्मित उपकरणों के लिए एक मजबूत विकल्प बन जाता है जो अस्पताल के कठोर फर्श पर गिर सकते हैं। हालांकि, PC-ABS को अल्कोहल और पेरोक्साइड से बचाने के लिए विशिष्ट ग्रेड और सुरक्षात्मक कोटिंग की आवश्यकता होती है। लंबे समय तक ब्लीच के संपर्क में रहने से हाउसिंग के किनारे पर दरारें पड़ने का खतरा होता है, इसलिए सुनिश्चित करें कि आपकी सफाई प्रक्रिया सामग्री की सीमाओं के अनुरूप हो।
स्पष्टता के लिए पॉलीकार्बोनेट
जब आपके डिज़ाइन में हाउसिंग में विंडो या लेंस लगाने की आवश्यकता होती है, तो पॉलीकार्बोनेट पारदर्शिता प्रदान करता है। यह झटकों को भी अच्छी तरह से सहन करता है। पीसी-एबीएस की तरह, मानक पॉलीकार्बोनेट ग्रेड कठोर रासायनिक कीटाणुनाशकों के साथ ठीक से काम नहीं कर पाते। सुरक्षात्मक कोटिंग या विशेष चिकित्सा ग्रेड इस समस्या का समाधान करते हैं। यदि आपका उपकरण एक पारदर्शी पैनल के माध्यम से रोगी डेटा प्रदर्शित करता है, तो पॉलीकार्बोनेट संरचनात्मक मजबूती से समझौता किए बिना आपको ऑप्टिकल स्पष्टता प्रदान करता है।
उच्च तापमान पॉलिमर (पीईईके, पीपीएसयू)
ऑटोक्लेव स्टेरिलाइज़ेशन से गुज़रने वाले उपकरणों के लिए ऐसी सामग्रियों की आवश्यकता होती है जो बार-बार भाप चक्रों को सहन कर सकें। पॉलीसल्फोन (पीएसयू) और पॉलीएथरइमाइड (पीईआई) इस चुनौती का बखूबी सामना करते हैं। पीएसयू का ग्लास ट्रांज़िशन तापमान 190°C (374°F) होता है और यह झटकों का प्रतिरोध करता है। पीईआई 217°C के ग्लास ट्रांज़िशन तापमान के साथ 170°C (338°F) तक निरंतर उपयोग के लिए उपयुक्त है। पीईईके और पीपीएसयू भी रोगाणु-रहित क्षेत्रों के निकट उपयोग में आने वाले पुन: प्रयोज्य शल्य चिकित्सा उपकरणों के लिए समान रूप से उपयुक्त हैं। ये उच्च तापमान वाले पॉलिमर महंगे होते हैं, लेकिन प्रत्येक सफाई चक्र के बाद विशेष देखभाल की आवश्यकता नहीं होती है।
चिकित्सा उपकरण आवरणों के लिए धातुएँ
धातुएं चिकित्सा एआई उपकरणों के आवरणों को प्राकृतिक ईएमआई परिरक्षण और संरचनात्मक मजबूती प्रदान करती हैं। साथ ही, ये अधिकांश प्लास्टिक की तुलना में कठोर कीटाणुनाशकों को बेहतर ढंग से संभालती हैं।
हल्के परिरक्षण के लिए एल्युमीनियम
6061 और 5052 जैसी एल्युमीनियम मिश्र धातुएं पोर्टेबल अल्ट्रासाउंड सिस्टम, रोगी मॉनिटर और आंतरिक चेसिस में अक्सर पाई जाती हैं। एल्युमीनियम स्वाभाविक रूप से विद्युत का सुचालक होता है, जिससे अतिरिक्त कोटिंग के बिना ही विद्युत चुम्बकीय हस्तक्षेप रुक जाता है। एनोडाइजिंग से जंग प्रतिरोधकता बढ़ती है और टिकाऊ फिनिश मिलती है। एल्युमीनियम ऊष्मा का भी अच्छा सुचालक है, जिससे अंदर लगे एआई प्रोसेसर को ठंडा रखने में मदद मिलती है। इसका भार-भार अनुपात इसे अस्पताल में इधर-उधर ले जाने वाले उपकरणों के लिए आदर्श बनाता है।
टिकाऊपन के लिए स्टेनलेस स्टील
स्टेनलेस स्टील, विशेष रूप से ग्रेड 316L, एमआरआई और सीटी स्कैनर जैसे बड़े डायग्नोस्टिक उपकरणों के लिए उत्कृष्ट है। इन मशीनों को मजबूती और प्रभावी विद्युत चुम्बकीय परिरक्षण की आवश्यकता होती है। स्टेनलेस स्टील शरीर के तरल पदार्थों और कठोर कीटाणुनाशकों का प्रतिरोध करता है, जिससे इसकी सफाई क्षमता बेहतर होती है। यह संरचनात्मक घटकों के लिए उच्च तन्यता शक्ति भी प्रदान करता है। हालांकि, इसका एक नुकसान है - स्टेनलेस स्टील एल्यूमीनियम से अधिक भारी होता है, इसलिए यह पोर्टेबल उपकरणों की तुलना में स्थिर उपकरणों के लिए अधिक उपयुक्त है।
प्रीमियम अनुप्रयोगों के लिए टाइटेनियम मिश्र धातु
Ti-6Al-4V जैसे टाइटेनियम मिश्रधातुओं का उपयोग चिकित्सा एआई उपकरणों के आवरणों में बहुत कम होता है। इनका मुख्य लाभ दीर्घकालिक प्रत्यारोपण के लिए जैव अनुकूलता है, न कि परिरक्षण या संरचनात्मक आवरण की आवश्यकता। हालांकि टाइटेनियम मजबूत और स्टील से हल्का होता है, लेकिन आवरणों में इसके उपयोग को इसकी लागत के कारण उचित नहीं ठहराया जा सकता। टाइटेनियम का उपयोग ऑर्थोपेडिक प्रत्यारोपण, दंत भागों और स्टेंट के लिए आरक्षित रखें, जहां जैव अनुकूलता चिकित्सा एआई उपकरण आवरण के प्रदर्शन से अधिक महत्वपूर्ण है।
सिरेमिक और विशेष सामग्री
सिरेमिक और विशेष प्रकार के योजक पदार्थ चिकित्सा उपकरणों के आवरण में विशिष्ट आवश्यकताओं को पूरा करते हैं।
इलेक्ट्रॉनिक्स के लिए सिरेमिक सब्सट्रेट
सिरेमिक सब्सट्रेट आवरण के अंदर स्थित होते हैं, जो ऊष्मा उत्पन्न करने वाले इलेक्ट्रॉनिक घटकों को सहारा देते हैं। ये ऊष्मा ऊर्जा को कुशलतापूर्वक फैलाते हैं और उच्च तापमान का प्रतिरोध करते हैं। हालांकि सिरेमिक अक्सर बाहरी आवरण का निर्माण नहीं करते हैं, फिर भी वे एआई प्रोसेसर को ठंडा रखने में महत्वपूर्ण भूमिका निभाते हैं।
रोगाणुरोधी बहुलक योजक
पॉलिमर रेजिन में रोगाणुरोधी एजेंट मिलाने से सतहों पर जीवाणुओं की वृद्धि कम हो जाती है। यह विशेषता उन उपकरणों के लिए उपयोगी है जिन्हें मरीज़ बार-बार छूते हैं। ये एडिटिव्स सामग्री के पूरे जीवनकाल तक काम करते हैं, जबकि सतह पर लगी कोटिंग्स समय के साथ मिट जाती हैं। संक्रमण के प्रति संवेदनशील वातावरण में उपयोग किए जाने वाले उपकरणों के लिए, रोगाणुरोधी पॉलिमर सुरक्षा की एक अतिरिक्त परत प्रदान करते हैं।
घिसाव प्रतिरोध के लिए सतह कोटिंग
सतही उपचार प्लास्टिक और धातु दोनों प्रकार के आवरणों का जीवनकाल बढ़ाते हैं। कठोर कोटिंग खरोंच और घिसाव से सुरक्षा प्रदान करती हैं। चांदी, निकेल या तांबे युक्त चालक पेंट प्लास्टिक के चिकित्सा एआई उपकरण आवरणों के लिए 10 मेगाहर्ट्ज और 1 गीगाहर्ट्ज के बीच 40-80 डीबी तक ध्वनि क्षीणन प्रदान करते हैं। ये कोटिंग्स आपको हल्के प्लास्टिक का उपयोग करने की अनुमति देती हैं, साथ ही ईएमआई आवश्यकताओं को भी पूरा करती हैं।
सामग्री तुलना पर एक नज़र
| कसौटी | मेडिकल-ग्रेड पॉलिमर | मेटल्स | मिट्टी के पात्र |
| लागत | कम से मध्यम | उच्च को मध्यम | हाई |
| वजन | ज्योति | भारी (एल्यूमीनियम लाइटर) | मध्यम |
| जैव | अच्छे ग्रेड के साथ अच्छा | उत्कृष्ट (स्टेनलेस स्टील, टाइटेनियम) | उत्कृष्ट |
| ऊष्मीय चालकता | दरिद्र | अच्छा (एल्यूमीनियम उत्कृष्ट) | अच्छा |
| ईएमआई परिरक्षण | खराब (परत चढ़ाने की जरूरत है) | उत्कृष्ट (मूल निवासी) | दरिद्र |
| बंध्यीकरण प्रतिरोध | पॉलिमर के अनुसार भिन्न होता है | उत्कृष्ट (स्टेनलेस) | उत्कृष्ट |
सही सामग्री का चुनाव इन सभी कारकों को आपके उपकरण की विशिष्ट आवश्यकताओं के अनुरूप बनाता है। पोर्टेबल एआई डायग्नोस्टिक टूल के लिए शील्डिंग और हीट मैनेजमेंट हेतु एल्युमीनियम उपयुक्त हो सकता है। एक बार इस्तेमाल होने वाले उपकरण के लिए कम लागत वाला पॉलीमर चुना जा सकता है। रोगाणु-रहित वातावरण में उपयोग होने वाले पुन: उपयोग योग्य सर्जिकल उपकरण के लिए उच्च तापमान सहने वाले पॉलीमर या स्टेनलेस स्टील की आवश्यकता होती है। सामग्री का चुनाव विनिर्माण प्रक्रिया, गुणवत्ता नियंत्रण चरणों और कुल लागत को भी प्रभावित करता है। किसी भी सामग्री को चुनने से पहले प्रत्येक कारक पर सावधानीपूर्वक विचार करें।
विनिर्माण प्रक्रियाएं मेडिकल एआई डिवाइस हाउसिंग
अपने मेडिकल एआई डिवाइस के बाहरी आवरण को बनाने का सही तरीका चुनना कुछ बातों पर निर्भर करता है। आपको यह सोचना होगा कि आप कितनी इकाइयाँ बनाएंगे, आकार कितना जटिल है, आपको किन सामग्रियों की आवश्यकता है, और नियामकों द्वारा कौन से दस्तावेज़ों की आवश्यकता है। प्रत्येक विधि की अपनी-अपनी खूबियाँ और कमियाँ होती हैं जो आपके समय-सारणी, बजट और उत्पाद की गुणवत्ता को प्रभावित करती हैं।
इंजेक्शन मोल्डिंग उच्च मात्रा उत्पादन के लिए
यदि आप प्रति वर्ष 10,000 से अधिक यूनिट बनाने की योजना बना रहे हैं, तो इंजेक्शन मोल्डिंग सबसे अच्छा विकल्प है। इस विधि से आपको शुरुआती मोल्ड की लागत चुकाने के बाद कम लागत पर एकसमान पुर्जे मिलते हैं।
टूलिंग निवेश और मोल्ड डिजाइन
मोल्ड सबसे अधिक शुरुआती लागत वाला उपकरण है। मेडिकल एआई उपकरणों के हाउसिंग के लिए एक सामान्य उत्पादन मोल्ड की कीमत 10,000 डॉलर से लेकर 100,000 डॉलर तक हो सकती है। कीमत मोल्ड में मौजूद कैविटी की संख्या और उसकी जटिलता पर निर्भर करती है। यह निवेश फायदेमंद साबित होता है क्योंकि जब आप बड़ी संख्या में पुर्जे बनाते हैं तो प्रत्येक पुर्जा काफी सस्ता हो जाता है। आपके मोल्ड का डिज़ाइन आपके द्वारा चुने गए मटेरियल के अनुरूप होना चाहिए, जिसमें उसकी सिकुड़न और बहाव क्षमता भी शामिल है। डिज़ाइन के शुरुआती चरण में ही किसी अनुभवी मोल्ड निर्माता के साथ काम करने से बाद में होने वाले महंगे सुधारों से बचा जा सकता है।
सहनशीलता और सतह फिनिश नियंत्रण
सटीक मोल्ड बनाने पर इंजेक्शन मोल्डिंग से सटीक टॉलरेंस प्राप्त किया जा सकता है। अच्छी तरह से डिज़ाइन किए गए पुर्जों के लिए मानक उत्पादन टॉलरेंस आमतौर पर ±0.005 इंच के आसपास होता है। सतह की फिनिश मोल्ड की पॉलिश पर निर्भर करती है। चिकित्सा उपकरणों के बाहरी आवरणों को अक्सर उंगलियों के निशान छिपाने और खरोंचों से बचाने के लिए टेक्सचर्ड या मैट फिनिश की आवश्यकता होती है। मोल्ड की सतह की फिनिशिंग का प्रभाव आपके द्वारा उत्पादित प्रत्येक पुर्जे पर दिखाई देता है।
सामग्री प्रवाह और विरूपण की रोकथाम
मोल्ड से प्लास्टिक का प्रवाह इस प्रकार होता है जिससे अंतिम पार्ट की गुणवत्ता प्रभावित होती है। असमान शीतलन के कारण विकृति उत्पन्न होती है, जहाँ पतले भाग मोटे भागों की तुलना में तेज़ी से ठंडे होते हैं। आपके डिज़ाइन में हाउसिंग की दीवार की मोटाई एक समान होनी चाहिए। दीवारों को मोटा किए बिना कठोरता के लिए रिब्स जोड़ने से सिंक मार्क्स को रोकने में मदद मिलती है। गेट की स्थिति यह नियंत्रित करती है कि सामग्री कैविटी को कैसे भरती है, जो वेल्ड लाइनों और संरचनात्मक मजबूती को प्रभावित करती है। रिम पर विशेष ध्यान दें जहाँ हाउसिंग के दो भाग मिलते हैं। रिम मोल्डिंग के लिए गेट की सावधानीपूर्वक स्थिति की आवश्यकता होती है ताकि हवा फंसे बिना पूरी तरह से भराई सुनिश्चित हो सके। मोल्ड फ्लो एनालिसिस सॉफ्टवेयर स्टील काटने से पहले इन समस्याओं का अनुमान लगा सकता है।
सीएनसी मशीनिंग प्रोटोटाइप और कम मात्रा के लिए
प्रोटोटाइपिंग और कम मात्रा में उत्पादन के लिए सीएनसी मशीनिंग बेहतरीन है। इस विधि में कंप्यूटर-नियंत्रित कटिंग टूल्स का उपयोग करके ठोस ब्लॉकों से सामग्री हटाई जाती है। यह उत्कृष्ट सटीकता प्रदान करती है और लगभग किसी भी सामग्री के साथ काम करती है।
परिशुद्धता और सामग्री बहुमुखी प्रतिभा
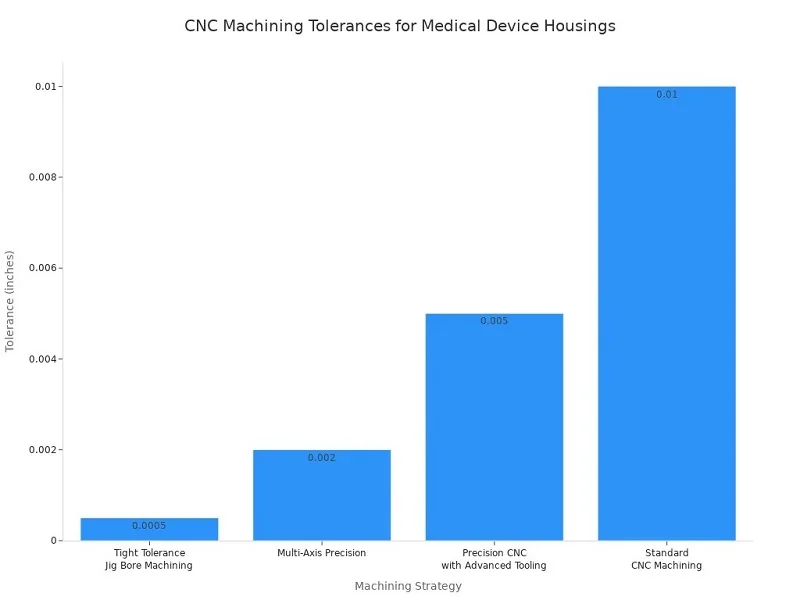
सीएनसी मशीनिंग से ऐसी सहनशीलता प्राप्त की जा सकती है जिसे इंजेक्शन मोल्डिंग से प्राप्त करना मुश्किल होता है। सामान्य घटकों के लिए मानक सीएनसी मशीनिंग ±0.010 इंच की सटीकता बनाए रखती है। उन्नत उपकरणों के साथ सटीक सीएनसी मशीनिंग शल्य चिकित्सा उपकरणों के लिए ±0.005 इंच की सटीकता तक पहुंच जाती है। सख्त सहनशीलता वाली जिग बोर मशीनिंग महत्वपूर्ण इंटरफेस के लिए ±0.0005 इंच की सटीकता प्राप्त करती है। बहु-अक्षीय सटीक मशीनें प्रत्यारोपण योग्य उपकरणों के लिए ±0.002 इंच की सटीकता प्रदान करती हैं।
सतह की फिनिशिंग उतनी ही महत्वपूर्ण है जितनी कि आयामी सटीकता। प्रत्यारोपण योग्य उपकरणों के आवरणों को जीवाणु वृद्धि से बचाने के लिए Ra मान 0.1–0.4 μm के बीच होना चाहिए। शल्य चिकित्सा उपकरणों के हैंडल की सतहों का Ra मान 0.4–0.8 μm और कार्यात्मक सतहों का Ra मान 0.2–0.4 μm होना चाहिए ताकि उनका संचालन सटीक हो और वे आसानी से नसबंदी योग्य हों। द्रव मार्ग के घटकों को प्लेटलेट सक्रियण से बचाने के लिए Ra मान 0.2–0.4 μm होना चाहिए।
लीड टाइम के फायदे
सीएनसी मशीनिंग में मोल्ड बनाने की प्रक्रिया पूरी तरह से समाप्त हो जाती है। डिज़ाइन फ़ाइलें तैयार करने के कुछ ही दिनों के भीतर आपको मशीनीकृत पुर्जे मिल सकते हैं। यह गति पुनरावर्ती प्रोटोटाइपिंग के दौरान अमूल्य साबित होती है, जहाँ उत्पादन उपकरण बनाने से पहले कई डिज़ाइन विविधताओं का परीक्षण किया जाता है। चीन की अग्रणी विनिर्माण भागीदार कंपनी नोबल जैसी कंपनियाँ तीव्र सीएनसी प्रोटोटाइपिंग सेवाएँ प्रदान करती हैं, जो ग्राहकों को बड़े पैमाने पर उत्पादन शुरू करने से पहले डिज़ाइनों को शीघ्रता से सत्यापित करने में मदद करती हैं।
छोटे बैचों के लिए लागत संरचना
अधिक मात्रा में उत्पादन के लिए, सीएनसी मशीनिंग की लागत इंजेक्शन मोल्डिंग की तुलना में प्रति पार्ट अधिक होती है। हालांकि, 1,000 यूनिट से कम उत्पादन के लिए, मशीनिंग अक्सर अधिक किफायती साबित होती है क्योंकि इसमें टूलिंग पर होने वाला निवेश पूरी तरह से बच जाता है। प्रत्येक पार्ट के लिए मशीनिंग समय और सामग्री की आवश्यकता होती है, लेकिन मोल्डिंग की कोई अग्रिम लागत नहीं होती। यह लागत संरचना सीएनसी मशीनिंग को नैदानिक परीक्षणों, पायलट कार्यक्रमों और विशेष कम मात्रा वाले उपकरणों के लिए आदर्श बनाती है।
जटिल ज्यामिति के लिए योगात्मक विनिर्माण
3डी प्रिंटिंग उन संभावनाओं को खोलती है जिनकी बराबरी पारंपरिक विनिर्माण नहीं कर सकता। जटिल आंतरिक चैनल, जैविक आकार और समेकित संयोजन एडिटिव तकनीकों से संभव हो जाते हैं।
एसएलए और एसएलएस थर्मोप्लास्टिक प्रिंटिंग
स्टीरियोलिथोग्राफी (SLA) फोटोपॉलिमर रेजिन का उपयोग करके चिकनी सतहों और बारीक विवरणों वाले पुर्जे बनाती है। सेलेक्टिव लेजर सिंटरिंग (SLS) नायलॉन पाउडर को बिना किसी सपोर्ट स्ट्रक्चर के टिकाऊ पुर्जों में बदल देती है। ये दोनों विधियाँ मेडिकल AI डिवाइस हाउसिंग के प्रोटोटाइपिंग के लिए उपयुक्त हैं। SLS पुर्जे कार्यात्मक परीक्षण के लिए बेहतर यांत्रिक गुण प्रदान करते हैं, जबकि SLA दृश्य मॉडल और फिट जांच में उत्कृष्ट है।
टाइटेनियम के साथ मेटल 3डी प्रिंटिंग
टाइटेनियम मिश्र धातुओं का उपयोग करके धातु 3D निर्माण से उत्कृष्ट शक्ति-भार अनुपात वाले पुर्जे बनते हैं। यह प्रक्रिया जटिल ज्यामितियों के लिए उपयुक्त है जिनमें कई मशीनीकृत घटकों को एक साथ जोड़ना पड़ता है। हालांकि, साधारण आकृतियों के लिए धातु 3D प्रिंटिंग की लागत CNC मशीनिंग की तुलना में काफी अधिक होती है। इस तकनीक का उपयोग केवल उन डिज़ाइनों के लिए करें जिनमें वास्तव में इसकी अनूठी क्षमताओं की आवश्यकता हो।
3डी-प्रिंटेड पार्ट्स की नियामक स्वीकृति
नियामक निकाय 3D-मुद्रित घटकों को तभी स्वीकार करते हैं जब आप प्रक्रिया का पूर्णतः सत्यापन कर लेते हैं। आपकी गुणवत्ता प्रणाली में प्रत्येक निर्माण पैरामीटर, सामग्री बैच और पोस्ट-प्रोसेसिंग चरण का दस्तावेजीकरण होना आवश्यक है। प्रत्येक विनिर्माण प्रक्रिया के लिए विशिष्ट दस्तावेजीकरण आवश्यकताएँ होती हैं। वेल्डिंग के लिए प्रक्रिया योग्यता अभिलेख और वेल्डर योग्यता अभिलेख आवश्यक हैं। ऊष्मा उपचार के लिए तापमान एकरूपता सर्वेक्षण आवश्यक हैं। सफाई के लिए प्रमाणित प्रक्रियाओं और दस्तावेजीकृत अवशेष परीक्षण की आवश्यकता होती है। आपके डिज़ाइन इतिहास फ़ाइलें, डिवाइस मास्टर रिकॉर्ड और बैच उत्पादन रिकॉर्ड में नियामक समीक्षा के लिए सभी प्रक्रिया विवरण दर्ज होने चाहिए।
आपके द्वारा चुनी गई विनिर्माण प्रक्रिया आपकी नियामक रणनीति, उत्पादन लागत और उत्पाद की गुणवत्ता को निर्धारित करती है। कोई भी निर्णय लेने से पहले, अपनी विशिष्ट मात्रा, आकार और समयसीमा संबंधी आवश्यकताओं के आधार पर प्रत्येक विकल्प का मूल्यांकन करें।
मेडिकल एआई डिवाइस हाउसिंग में निर्माण क्षमता के लिए डिज़ाइन
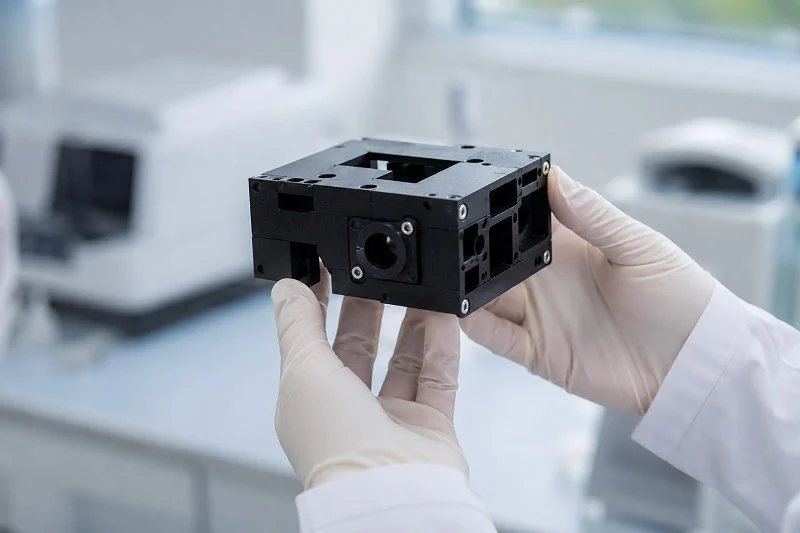
शुरुआती DFM जांच से मोल्ड में होने वाले महंगे बदलावों से बचा जा सकता है और अप्रूवल प्रक्रिया में तेजी आती है। स्क्रीन, बटन और पोर्ट जैसे वे हिस्से जिन्हें उपयोगकर्ता छूते हैं, केस के डिज़ाइन, सामग्री के चुनाव और निर्माण प्रक्रिया को प्रभावित करते हैं। इन विवरणों को शुरुआत में ही सही करने से बाद में होने वाले महंगे टूल बदलावों से बचा जा सकता है।
प्लास्टिक हाउसिंग के लिए डीएफएम दिशानिर्देश
आम समस्याएं उन गलतियों से उत्पन्न होती हैं जिनसे बचा जा सकता है। इन बुनियादी बातों पर ध्यान दें।
समान दीवार की मोटाई
इंजेक्शन मोल्डिंग द्वारा निर्मित पुर्जों के लिए 1 से 5 मिमी के बीच स्थिर दीवार की मोटाई आवश्यक है। मोटाई में बदलाव से विकृति और हवा के बुलबुले बन जाते हैं। एक IV सेट Y-कनेक्टर से रिसाव हो रहा था, जब तक कि इंजीनियरों ने असमान दीवार खंडों को ठीक नहीं कर दिया। रिम क्षेत्र को पूरी तरह से भरने के लिए हाउसिंग किनारे के पास गेट को सावधानीपूर्वक लगाना आवश्यक है। शीतलन को धीमा करने वाली मोटी दीवारों के बजाय मजबूती के लिए कोर-आउट और रिब्स का उपयोग करें।
ड्राफ्ट कोण और कोने की त्रिज्या
मेडिकल डिवाइस केस की हर ऊर्ध्वाधर सतह पर हल्का सा टेपर होना चाहिए। 1 डिग्री से कम का टेपर एक आम गलती है। कैविटी की गहराई के प्रति इंच 1 डिग्री का टेपर रखें। शटऑफ के लिए कम से कम 3 डिग्री का टेपर आवश्यक है। हल्के टेक्सचर के लिए 3 डिग्री; भारी टेक्सचर के लिए 5 या उससे अधिक डिग्री का टेपर आवश्यक है। कैथेटर हैंडल के रीडिजाइन से ड्राफ्ट 0.5 से 2 डिग्री तक बढ़ गया और टूल के रखरखाव में 60 प्रतिशत की कमी आई। कोनों की त्रिज्या दीवार की मोटाई की कम से कम आधी रखें।
बॉस, रिब और स्नैप-फिट डिज़ाइन
धंसाव के निशान से बचने के लिए रिब की मोटाई दीवार की मोटाई का 60 से 70 प्रतिशत होनी चाहिए। एक मोटी रिब के बजाय कई छोटी रिब का उपयोग करें। पंप एनक्लोजर की सतहों में सुधार तब हुआ जब इंजीनियरों ने बॉस बेस की मोटाई कम कर दी। तनाव बिंदुओं को रोकने के लिए रिब जोड़ों पर फिललेट लगाएं। ग्लास-फिल्ड रेजिन अलग तरह से सिकुड़ते हैं और मोल्डिंग के दौरान अतिरिक्त सावधानी बरतने की आवश्यकता होती है।
मानव-मशीन इंटरफ़ेस एकीकरण
उपयोगकर्ताओं के परस्पर संपर्क वाले स्थान सबसे कठिन डिजाइन संबंधी समस्याएं पैदा करते हैं। हर खुला स्थान तरल पदार्थों को अंदर आने दे सकता है।
डिस्प्ले और टचस्क्रीन माउंटिंग
डिस्प्ले विंडो के पीछे लगे गैस्केट नमी को अंदर आने से रोकते हैं। 360 डिग्री कवरेज और 25 से 40 प्रतिशत संपीड़न वाले सिलिकॉन या EPDM का उपयोग करें। ऑप्टिकली क्लियर एडहेसिव डिस्प्ले को आपस में जोड़ते हैं और तरल रिसाव को रोकते हैं। डायग्नोस्टिक मॉनिटर सीलबंद ओवरले और बॉन्डेड बेज़ल का उपयोग करते हैं।
बटन और कनेक्टर सीलिंग
अंदर की ओर धंसे हुए कंट्रोल तरल पदार्थ को जोड़ों से दूर रखते हैं। बिल्ट-इन स्कर्ट वाले सिलिकॉन कीपैड स्विचों को सुरक्षा प्रदान करते हैं। कनेक्टर पोर्ट को हाउसिंग से गुजरते समय ओ-रिंग की आवश्यकता होती है। प्रत्येक सील को सफाई चक्रों के दौरान खराब हुए बिना काम करना चाहिए।
ध्वनि और वेंटिलेशन छिद्र
वेंटेड मेम्ब्रेन ध्वनि को गुजरने देती हैं जबकि नमी को रोकती हैं। ये केस के अंदर दबाव को संतुलित रखती हैं। पोर्टेबल ईसीजी यूनिट में कोटेड सर्किट बोर्ड के साथ एज-सील्ड एनक्लोजर का उपयोग किया जाता है।
विधानसभा और सेवायोग्यता रणनीतियाँ
इस बारे में सोचें कि उपकरण को कैसे जोड़ा जाता है और बाद में कर्मचारी इसके अंदरूनी हिस्सों तक कैसे पहुंचते हैं।
उन्नयन के लिए मॉड्यूलर निर्माण
एआई हार्डवेयर में तेजी से बदलाव होते हैं। मॉड्यूलर डिज़ाइन की मदद से आप पूरे केस को दोबारा डिज़ाइन किए बिना प्रोसेसिंग मॉड्यूल को बदल सकते हैं। प्रमुख भागों के लिए अलग-अलग क्षेत्र भविष्य में अपग्रेड को आसान बनाते हैं।
गैस्केटिंग और सीलिंग विधियाँ
हाउसिंग के किनारों पर लगे गैस्केट तरल पदार्थों के रिसाव को रोकने में मुख्य भूमिका निभाते हैं। सिलिकॉन बार-बार स्टेरिलाइज़ेशन के लिए उपयुक्त है। सर्किट बोर्ड पर कन्फॉर्मल कोटिंग नमी से बचाव के लिए एक अतिरिक्त परत का काम करती है। गैस्केट को 25 से 40 प्रतिशत संपीड़न के साथ 360 डिग्री कवरेज की आवश्यकता होती है। गैस्केट चैनलों में नुकीले कोनों से बचें—ये रिसाव के रास्ते बनाते हैं।
फास्टनिंग सिस्टम की तुलना
स्क्रू से मजबूत और आसानी से निकाले जा सकने वाले जोड़ बनते हैं, लेकिन इससे असेंबली में समय बढ़ जाता है। स्नैप-फिट से असेंबली जल्दी हो जाती है, लेकिन सर्विस के लिए इसे खोलना मुश्किल हो जाता है। अल्ट्रासोनिक वेल्डिंग से स्थायी जोड़ बनते हैं। केस का चुनाव इस आधार पर करें कि केस कितनी बार खोला जाता है। नियमित फर्मवेयर अपडेट वाले मेडिकल एआई डिवाइस केस के लिए प्रोसेसर एरिया पर स्क्रू और कॉस्मेटिक कवर के लिए स्नैप लगाना बेहतर होता है।
मेडिकल एआई डिवाइस हाउसिंग के लिए लागत और लीड टाइम कारक
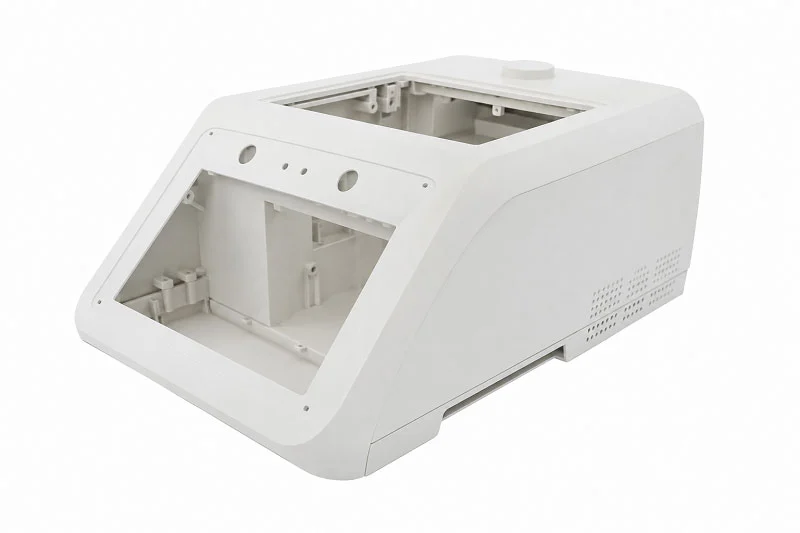
मेडिकल एआई डिवाइस के बाहरी आवरण की अंतिम कीमत कई बातों पर निर्भर करती है। आप जिस निर्माण विधि का चुनाव करते हैं, उससे यह प्रभावित होता है कि आप शुरुआत में कितना भुगतान करेंगे और बाद में कितना। आप कितनी इकाइयाँ बनाते हैं, यह भी लागत को काफी हद तक बदल देता है।
उत्पादन प्रक्रियाओं में लागत बढ़ाने वाले कारक
सामग्री लागत बनाम प्रदर्शन व्यापार-नापसंद
प्लास्टिक हाउसिंग के लिए रेजिन की लागत शुरुआती बिंदु निर्धारित करती है। एक मानक मेडिकल-ग्रेड पॉलीमर की कच्ची सामग्री की कीमत ही कुछ डॉलर प्रति यूनिट हो सकती है। श्रम और उपयोगिता लागत इसमें जुड़ जाती है। पीईईके या विशेष मिश्र धातुओं जैसे उच्च-प्रदर्शन वाले पॉलीमर की लागत कहीं अधिक होती है। ये बेहतर ताप प्रतिरोध या ईएमआई शील्डिंग प्रदान करते हैं। चुनाव करते समय प्रदर्शन और बजट के बीच संतुलन बनाए रखना आवश्यक है।
टूलिंग परिशोधन रणनीतियाँ
इंजेक्शन मोल्डिंग टूल्स काफी महंगे होते हैं। एक हाउसिंग के लिए एक सामान्य मोल्ड की कीमत लगभग 42,000 डॉलर होती है। इंजेक्शन मोल्डिंग मशीन की कीमत ही 8 साल के जीवनकाल में 215,000 डॉलर तक बढ़ जाती है। ये खर्च आपके द्वारा बनाए गए प्रत्येक पार्ट पर लागू होते हैं। प्रति वर्ष 8,500 यूनिट उत्पादन की मात्रा पर, पार्ट्स को स्वयं बनाने की लागत 31.87 डॉलर प्रति यूनिट है। इतनी ही मात्रा में उत्पादन आउटसोर्स करने पर 18.75 डॉलर प्रति यूनिट लागत आती है। टूल्स के मूल्यह्रास से यह अंतर आता है।
ब्रेक-ईवन पॉइंट मायने रखता है। लगभग 14,200 यूनिट प्रति वर्ष के हिसाब से, इन-हाउस उत्पादन से सालाना लगभग 43,600 डॉलर की बचत होती है। इससे कम उत्पादन पर आउटसोर्सिंग करना अधिक लाभदायक होता है। अगर 42,000 डॉलर के उस मोल्ड को 5 वर्षों और प्रति वर्ष 50,000 यूनिटों पर लागू किया जाए, तो प्रति यूनिट लागत में एक डॉलर से भी कम की वृद्धि होती है। पूंजी की अवसर लागत (आमतौर पर मूल्यह्रास रहित शेष राशि पर 8 से 12 प्रतिशत वार्षिक) को शामिल करने पर प्रति यूनिट 0.12 डॉलर की अतिरिक्त लागत आती है। मरम्मत लागत (आमतौर पर उपकरण के आधे जीवनकाल पर मूल निवेश का 15 से 30 प्रतिशत) भी इसमें और अधिक जोड़ देती है।
मोल्ड की जटिलता अक्सर हाउसिंग रिम पर निर्भर करती है। खराब डिज़ाइन वाली रिम से लागत बढ़ती है और प्रक्रिया का समय धीमा हो जाता है।
मात्रा-आधारित मूल्य निर्धारण मॉडल
कम मात्रा में उत्पादन से प्रति यूनिट लागत बढ़ जाती है। सीएनसी मशीनिंग और 3डी प्रिंटिंग में टूलिंग का खर्च नहीं आता, लेकिन प्रति पार्ट लागत अधिक होती है। ये विधियाँ नैदानिक परीक्षणों और छोटे पायलट प्रोजेक्ट्स के लिए उपयुक्त हैं। अधिक मात्रा में उत्पादन होने पर इंजेक्शन मोल्डिंग स्पष्ट रूप से आर्थिक रूप से बेहतर विकल्प साबित होती है।
लीड टाइम ऑप्टिमाइजेशन दृष्टिकोण
किसी मेडिकल एआई डिवाइस को बाजार में तेजी से लाना महत्वपूर्ण है। सही प्रोटोटाइपिंग विधि आपके शेड्यूल से हफ्तों की बचत कर सकती है।
| प्रोटोटाइप विधि | लीड-टाइम लाभ |
| 3D मुद्रण | कुछ ही घंटों या दिनों में पुर्जे तैयार, ज्यामिति में तेजी से बदलाव |
| सीएनसी मशीनिंग | सटीक मापदंड वाले कार्यात्मक हाउसिंग के लिए त्वरित डिलीवरी। |
| तेजी से इंजेक्शन मोल्डिंग | पायलट रन के लिए हफ्तों के बजाय दिन। |
| यूरेथेन कास्टिंग | बिना कठिन औजारों के त्वरित, कम मात्रा में उत्पादन |
| शीट धातु प्रोटोटाइप | धातु आवरणों के लिए त्वरित निर्माण |
तीव्र प्रोटोटाइपिंग विधियाँ
3D प्रिंटिंग से घंटों में हाउसिंग तैयार हो सकती है। CNC मशीनिंग से कुछ ही दिनों में कार्यात्मक पुर्जे मिल जाते हैं। रैपिड टूलिंग से इंजेक्शन मोल्डिंग का समय महीनों से घटकर दिनों में आ जाता है। इन विधियों से आप उत्पादन के लिए उपकरण तैयार करने से पहले फिटिंग, कार्यक्षमता और दिखावट की जांच कर सकते हैं।
आपूर्ति श्रृंखला जोखिम न्यूनीकरण
एकल आपूर्तिकर्ता चिकित्सा एआई उपकरणों के उत्पादन के लिए वास्तविक जोखिम पैदा करते हैं। महत्वपूर्ण रेजिन या कस्टम मोल्ड के लिए एक बैकअप आपूर्तिकर्ता आपके शेड्यूल को सुरक्षित रखता है। विशेष सामग्रियों के लिए लंबी लीड टाइम के कारण प्रारंभिक योजना आवश्यक है। अप्रमाणित स्रोतों से गुणवत्ता संबंधी समस्याएं उत्पादन को बाधित कर सकती हैं। विकास के दौरान कई आपूर्तिकर्ताओं का परीक्षण करने से प्रक्रिया में बाद में होने वाली देरी को रोका जा सकता है।
समानांतर विकास कार्यप्रवाह
टूलिंग के कोटेशन मिलने के दौरान डिज़ाइन में कई बदलाव करने से हफ़्तों की बचत होती है। इंजीनियरिंग टीमें 3D प्रिंटेड प्रोटोटाइप के ज़रिए हाउसिंग की ज्यामिति की जाँच करती हैं। मोल्ड डिज़ाइनर साथ ही साथ प्रोडक्शन टूलिंग पर काम करते हैं। इस तालमेल से कुल विकास समय में काफ़ी कमी आती है।
स्वामित्व विश्लेषण की कुल लागत
घर की खरीद कीमत तो सिर्फ शुरुआत है। रखरखाव, निपटान और भविष्य में होने वाले सुधार, ये सभी मिलकर वास्तविक लागत को बढ़ाते हैं।
रखरखाव और मरम्मत के निहितार्थ
सस्ते आवरण में बार-बार नसबंदी करने से दरारें पड़ जाती हैं, जिससे समय के साथ लागत बढ़ जाती है। प्रतिस्थापन पुर्जे, सर्विसिंग और उपकरण के बंद रहने का खर्च तेजी से बढ़ता जाता है। टिकाऊ सामग्री इन छिपे हुए खर्चों को कम करती है। आवरण के किनारे पर असेंबली और सफाई के दौरान बार-बार दबाव पड़ता है।
जीवन के अंत में निपटान संबंधी विचार
चिकित्सा उपकरणों के निपटान के नियम क्षेत्र के अनुसार अलग-अलग होते हैं। आसानी से पुनर्चक्रण के लिए अलग किए जा सकने वाले आवरणों से जीवन चक्र के अंत में लागत कम होती है। खतरनाक अपशिष्ट को कम करने वाली सामग्री का चयन भी सहायक होता है। सामग्री चयन चरण के दौरान ही निपटान की योजना बना लें।
भविष्य के संस्करणों के लिए स्केलेबिलिटी
एआई हार्डवेयर का विकास तेजी से हो रहा है। मॉड्यूलर हाउसिंग डिज़ाइन की मदद से आप पूरे मेडिकल एआई डिवाइस हाउसिंग को दोबारा डिज़ाइन किए बिना प्रोसेसिंग मॉड्यूल को बदल सकते हैं। यह भविष्य के लिए तैयार रहने से अगले डिवाइस के नवीनीकरण पर काफी बचत होती है। अपग्रेड को सपोर्ट करने वाली मेडिकल एआई डिवाइस हाउसिंग उत्पाद की आयु बढ़ाती है और दीर्घकालिक लागत को कम करती है।
नोबल: मेडिकल एआई डिवाइस हाउसिंग के लिए विनिर्माण भागीदार

सही साझेदार आपके प्रोजेक्ट के परिणाम को बदल सकता है। इससे आपका समय बचता है और जोखिम कम होता है। नोबल इंजीनियरिंग सहायता, विनिर्माण कौशल और नियामक जानकारी एक ही स्थान पर उपलब्ध कराता है। कम विभागों के माध्यम से काम सौंपने से गलतियाँ कम होती हैं। उनकी टीम पहले डिज़ाइन समीक्षा से लेकर अंतिम पैकेजिंग तक आपके साथ मिलकर काम करती है।
विकास से लेकर संयोजन तक पूर्ण-सेवा क्षमताएं
इन-हाउस इंजीनियरिंग और डीएफएम सपोर्ट
हमारी इन-हाउस टीम संपूर्ण डीएफएम सलाह, सामग्री चयन में सहायता और विशेषज्ञ टूलिंग सहायता प्रदान करती है। यह विधि सुनिश्चित करती है कि आपके पुर्जे बेहतर ढंग से काम करें और उत्पादन लागत कम हो।
DFM डिज़ाइन के शुरुआती चरण में ही समस्याओं का पता लगा लेता है। यह इंजीनियरों को आसानी से जुड़ने वाले हाउसिंग बनाने में मदद करके दोषों को कम करता है। DFM अनावश्यक पुर्जों को हटा देता है, जिससे टूलिंग सरल हो जाती है और अपव्यय कम होता है। शुरुआती जाँच से हाउसिंग रिम में कमजोर बिंदुओं का पता चलता है। इस चरण के दौरान रिम का सावधानीपूर्वक अध्ययन करना आवश्यक है। सरल टूलिंग से लागत नियंत्रण बेहतर होता है। स्थिर प्रक्रियाओं से नियमों का अनुपालन मजबूत होता है। ये जाँच सत्यापन योजनाओं को भी बेहतर बनाती हैं और अवांछित परिवर्तनों को रोकती हैं।
प्रोटोटाइपिंग से लेकर उत्पादन तक
NOBLE एक स्पष्ट कार्यप्रणाली का अनुसरण करता है। अवधारणा समीक्षा और आवश्यकता विश्लेषण सर्वप्रथम चरण में किए जाते हैं। त्वरित प्रोटोटाइपिंग और सत्यापन परीक्षण उत्पाद के स्वरूप को बेहतर बनाते हैं। टूलिंग विकास यह सुनिश्चित करता है कि पुर्जे हर बार एक समान बनें। ISO प्रमाणित स्वच्छ वातावरण में उत्पादन किया जाता है। असेंबली विकल्पों में मैनुअल, अर्ध-स्वचालित और पूर्णतः स्वचालित लाइनें शामिल हैं। गुणवत्ता जांच ISO 13485 नियमों के अनुसार की जाती है।
संयोजन, परीक्षण और पैकेजिंग सेवाएं
असेंबली के विकल्प आपकी ज़रूरत के हिसाब से यूनिटों की संख्या निर्धारित करते हैं। मैनुअल असेंबली उन जटिल उपकरणों के लिए उपयुक्त है जिन्हें सावधानीपूर्वक असेंबली की आवश्यकता होती है। सेमी-ऑटोमेटेड असेंबली में मशीन की स्थिरता के साथ-साथ कर्मचारियों की देखरेख भी शामिल होती है। फुली ऑटोमेटेड असेंबली कैमरा चेक के साथ बड़ी मात्रा में उत्पादन को संभालती है। ISO क्लास 7 और 8 के क्लीनरूम में असेंबली नाजुक पुर्जों को संभालती है। पैकेजिंग विकास और परीक्षण कार्य को पूरा करते हैं।
गुणवत्ता प्रमाणन और अनुपालन
आईएसओ 9001:2015 प्रमाणित संचालन
ISO 9001:2015 NOBLE की गुणवत्ता प्रणाली को कवर करता है। यह आपूर्तिकर्ता प्रबंधन से लेकर अंतिम जांच तक सभी प्रक्रियाओं को स्थिर बनाए रखता है। आपको हर बैच में भरोसेमंद पुर्जे मिलते हैं।
आईएसओ 13485:2016 चिकित्सा उपकरण गुणवत्ता प्रबंधन
यह मानक सुरक्षित चिकित्सा एआई उपकरणों के निर्माण में मार्गदर्शन प्रदान करता है। यह एक स्पष्ट संरचना प्रदान करता है जो डिज़ाइन और उत्पादन को नियामक आवश्यकताओं से जोड़ती है। ISO 13485 बेहतर ट्रैकिंग और एकरूपता के माध्यम से जोखिम नियंत्रण में सुधार करता है। वैश्विक मान्यता से अधिक अनुबंध प्राप्त करने में मदद मिलती है। कई साझेदार काम शुरू करने से पहले इस प्रमाणन की मांग करते हैं।
नियामक दस्तावेज़ीकरण सहायता
नियामकीय दस्तावेज़ों के लिए उचित रिकॉर्ड आवश्यक हैं। NOBLE, DHF फ़ाइलों और डिवाइस मास्टर रिकॉर्ड्स में सहायता प्रदान करता है। उनकी टीम को पता है कि नियामक क्या देखते हैं। यह सहायता आपके दस्तावेज़ जमा करने की प्रक्रिया को तेज़ करती है।
धातु और प्लास्टिक प्रसंस्करण विशेषज्ञता
सीएनसी मशीनिंग और इंजेक्शन मोल्डिंग
नोबल धातु और प्लास्टिक दोनों पर काम करता है। सीएनसी मशीनिंग से प्रोटोटाइप के लिए सटीक टॉलरेंस मिलती है। इंजेक्शन मोल्डिंग से बड़ी संख्या में स्थिर पुर्जे बनाए जा सकते हैं। दोनों कौशल होने से हम आपको सबसे उपयुक्त प्रक्रिया के बारे में सटीक सलाह दे पाते हैं।
शीट मेटल फैब्रिकेशन और परिष्करण
शीट मेटल का काम मेडिकल एआई उपकरणों के बाहरी आवरण को मजबूती और ईएमआई से सुरक्षा प्रदान करता है। वेल्डिंग से मजबूत जोड़ बनते हैं। एनोडाइजिंग जैसी फिनिशिंग से मजबूती बढ़ती है।
एकीकृत आपूर्ति श्रृंखला समाधान
NOBLE आपूर्ति श्रृंखलाओं का प्रबंधन करके देरी को रोकता है। वे कच्चे माल की व्यवस्था करते हैं और उपठेकेदारों के साथ समन्वय स्थापित करते हैं। यह विधि आपके समय-सीमा को सुचारू रूप से चलाने में सहायक होती है।
एक सफल मेडिकल एआई डिवाइस हाउसिंग का निर्माण करने के लिए एक स्पष्ट मार्ग का अनुसरण करना आवश्यक है। अपनी आवश्यकताओं से शुरुआत करें। अपनी सामग्री चुनें। अपनी निर्माण प्रक्रिया का चयन करें। अपने उत्पादन डिज़ाइन को अनुकूलित करें। नियामक अनुपालन का ध्यान रखें। अपनी लागतों का सावधानीपूर्वक प्रबंधन करें। प्रत्येक चरण पिछले चरण पर आधारित होता है। डिज़ाइन समीक्षा के दौरान हाउसिंग रिम पर विशेष ध्यान देने की आवश्यकता होती है। इन निर्णयों को सही ढंग से लेने के लिए तकनीकी प्रदर्शन को चिकित्सा मानकों और बजट सीमाओं के साथ संतुलित करना आवश्यक है। एक अनुभवी विनिर्माण भागीदार के साथ शुरुआत में ही जुड़ जाने पर यह संतुलन बनाना आसान हो जाता है। यह साझेदारी महंगे रीडिज़ाइन से बचाती है और बाज़ार में प्रवेश को गति देती है। इस गाइड में दिए गए मार्गदर्शन के आधार पर अपनी विशिष्ट मेडिकल एआई डिवाइस की आवश्यकताओं का मूल्यांकन करें। फिर व्यक्तिगत हाउसिंग उत्पादन मार्गदर्शन के लिए NOBLE की इंजीनियरिंग टीम से संपर्क करें।
मेडिकल एआई डिवाइस हाउसिंग के लिए अक्सर पूछे जाने वाले प्रश्न
मैं अपने मेडिकल एआई डिवाइस के बाहरी आवरण के लिए प्लास्टिक और धातु में से कैसे चुनाव करूं?
इस बात पर विचार करें कि उपकरण का उपयोग प्रतिदिन कैसे किया जाएगा। कई इकाइयाँ बनाते समय प्लास्टिक हल्का और सस्ता होता है। धातुएँ स्वतः ही विद्युत चुम्बकीय हस्तक्षेप को रोकती हैं और मजबूत सफाई करने वाले पदार्थों का बेहतर ढंग से सामना करती हैं। एल्युमीनियम एक अच्छा मध्य विकल्प है क्योंकि यह गर्मी को अच्छी तरह सहन करता है। सामग्री का चुनाव इस आधार पर करें कि आप इसे कैसे कीटाणुरहित करेंगे और क्या इसे पोर्टेबल होना आवश्यक है।
ISO 10993 परीक्षण में वास्तव में क्या शामिल होता है?
यह मानक जांचता है कि पदार्थ जीवित ऊतकों के साथ कैसे प्रतिक्रिया करते हैं। प्रयोगशालाएं कोशिका क्षति, एलर्जी प्रतिक्रियाओं और जलन की जांच करती हैं। जो उपकरण केवल त्वचा को छूते हैं, उन्हें शरीर के अंदर रखे जाने वाले उपकरणों की तुलना में कम परीक्षणों की आवश्यकता होती है। आपके पदार्थ आपूर्तिकर्ता को आपको सुरक्षा संबंधी डेटा देना चाहिए। उस दस्तावेज़ को बाद में नियामकीय आवेदन के लिए सुरक्षित रखें।
क्या मैं मेडिकल एआई डिवाइस के बाहरी आवरण के लिए मानक प्लास्टिक का उपयोग कर सकता हूँ?
अस्पताल में इस्तेमाल होने वाले सफाई उत्पादों के संपर्क में आने पर सामान्य प्लास्टिक अक्सर खराब हो जाते हैं। ब्लीच और हाइड्रोजन पेरोक्साइड समय के साथ इनमें दरारें पैदा कर सकते हैं या इनका रंग बदल सकते हैं। मेडिकल ग्रेड पॉलीमर में विशेष योजक होते हैं जो इन रसायनों का प्रतिरोध करते हैं। यदि आपके उपकरण को ऑटोक्लेव स्टेरिलाइज़ेशन से गुज़ारा जाता है, तो आपको PSU या PEI जैसे उच्च तापमान वाले प्लास्टिक की आवश्यकता होगी।
इंजेक्शन मोल्डिंग टूलिंग की कीमत कितनी होती है?
उत्पादन सांचे की कीमत आमतौर पर 10,000 डॉलर से 100,000 डॉलर के बीच होती है। कीमत सांचे में खांचों की संख्या और सांचे की जटिलता पर निर्भर करती है। यह लागत आपके द्वारा बनाए गए प्रत्येक भाग पर लागू होती है। अधिक मात्रा में उत्पादन करने पर प्रति भाग लागत काफी कम हो जाती है। 1,000 इकाइयों से कम के छोटे बैचों के लिए, सीएनसी मशीनिंग अक्सर आर्थिक रूप से अधिक लाभदायक होती है।
प्रोटोटाइप हाउसिंग प्राप्त करने का सबसे तेज़ तरीका क्या है?
3D प्रिंटिंग से कुछ घंटों या दिनों में पुर्जे बनाए जा सकते हैं। CNC मशीनिंग से लगभग एक सप्ताह में सटीक माप वाले कार्यशील ढांचे तैयार हो जाते हैं। दोनों विधियों में सांचा बनाने की प्रक्रिया पूरी तरह से समाप्त हो जाती है। उत्पादन उपकरण खरीदने से पहले अपने डिज़ाइन का परीक्षण करने के लिए इन विधियों का उपयोग करें।
वजन बढ़ाए बिना विद्युत चुम्बकीय हस्तक्षेप को कैसे रोका जा सकता है?
प्लास्टिक हाउसिंग पर कंडक्टिव कोटिंग आपको एक हल्का विकल्प देती है। सिल्वर, निकेल या कॉपर पेंट 10 मेगाहर्ट्ज और 1 गीगाहर्ट्ज के बीच सिग्नल को अच्छी तरह से ब्लॉक करते हैं। सीम और कनेक्टर पोर्ट्स का ध्यान रखें—इनसे इंटरफेरेंस बाहर निकल सकता है। अच्छी गैस्केट डिज़ाइन इन गैप्स को प्रभावी ढंग से सील कर देती है।
इंजेक्शन मोल्डिंग से बने हाउसिंग में विकृति का कारण क्या है?
असमान शीतलन से विकृति उत्पन्न होती है। पतले भाग मोटे भागों की तुलना में अधिक तेज़ी से ठंडे होते हैं, जिससे आंतरिक तनाव उत्पन्न होता है। अपने डिज़ाइन में दीवार की मोटाई एक समान रखें, आमतौर पर 1 से 5 मिमी के बीच। दीवारों को मोटा करने के बजाय कठोरता के लिए पसलियों का उपयोग करें। हाउसिंग रिम में गेट को सावधानीपूर्वक स्थापित करना आवश्यक है ताकि उसमें हवा न फंसे और वह पूरी तरह से भर जाए।
मुझे अपने प्रोजेक्ट में विनिर्माण भागीदार को कब शामिल करना चाहिए?
इन्हें डिज़ाइन चरण के दौरान ही शामिल करें, बाद में नहीं। शुरुआती DFM समीक्षाएँ मोल्ड बनाने से पहले ही समस्याओं को पकड़ लेती हैं। धातु और प्लास्टिक दोनों में कुशल भागीदार आपको सामग्री के बारे में सटीक सलाह देते हैं। यह तरीका महंगे रीडिज़ाइन से बचाता है और नियामकीय आवेदन प्रक्रिया को तेज़ करता है।







