
आधुनिक औद्योगिक उत्पादन और विनिर्माण के क्षेत्र में, धातु वेल्डिंग तकनीक का बहुत महत्वपूर्ण स्थान है। यह एक ऐसी प्रक्रिया है जिसमें दो या दो से अधिक धातु के हिस्सों को परमाणु स्तर पर ताप, दबाव या दोनों के संयोजन के माध्यम से जोड़कर एक ठोस इकाई बनाई जाती है।
रोजमर्रा की जिंदगी में धातु के आभूषणों के प्रसंस्करण से लेकर एयरोस्पेस उपकरणों, जहाजों और पुलों के निर्माण तक, कोई भी काम धातु वेल्डिंग तकनीक के समर्थन के बिना नहीं हो सकता है।
 |
शीट मेटल वेल्डिंग क्या है?
धातु वेल्डिंग का मूल सिद्धांत ऊष्मा या यांत्रिक बल का उपयोग करना है। यह धातु के टुकड़ों के जुड़ने वाले हिस्सों में परमाणुओं के बीच के मूल बंधनों को तोड़ता है। फिर ये परमाणु फैलते और आपस में मिल जाते हैं। अंत में, वे नए धातु बंधन बनाकर एक स्थायी जोड़ बनाते हैं।
वेल्डिंग के दौरान, धातु के जुड़ने वाले हिस्से पिघलकर या मुड़कर नरम हो जाते हैं। इस स्थिति में परमाणु अधिक सक्रिय हो जाते हैं। वे विभिन्न धातु घटकों के बीच की खाली जगहों से आपस में जुड़ जाते हैं। ठंडा होने पर, एक स्थिर वेल्डेड जोड़ बन जाता है। यह मूल रूप से अलग-अलग धातु के हिस्सों को एक मज़बूती से जुड़े हुए टुकड़े में बदल देता है।
धातु वेल्डिंग यांत्रिक जोड़ विधियों से बिल्कुल अलग है। बोल्ट और रिवेट जैसे जोड़ आसानी से अलग किए जा सकते हैं। इनके जुड़ने वाले स्थानों पर धातु के परमाणु कभी आपस में नहीं मिलते। हालांकि, वेल्डिंग एक स्थायी और अटूट बंधन बनाती है। वेल्ड किए गए जोड़ अक्सर मूल धातु जितने ही मजबूत या उससे भी अधिक मजबूत होते हैं। इसी विशेषता के कारण वेल्डिंग का उपयोग उन क्षेत्रों में व्यापक रूप से किया जाता है जहां अत्यंत मजबूत संरचनाओं की आवश्यकता होती है।
शीट मेटल वेल्डिंग के फायदे और नुकसान
फायदे
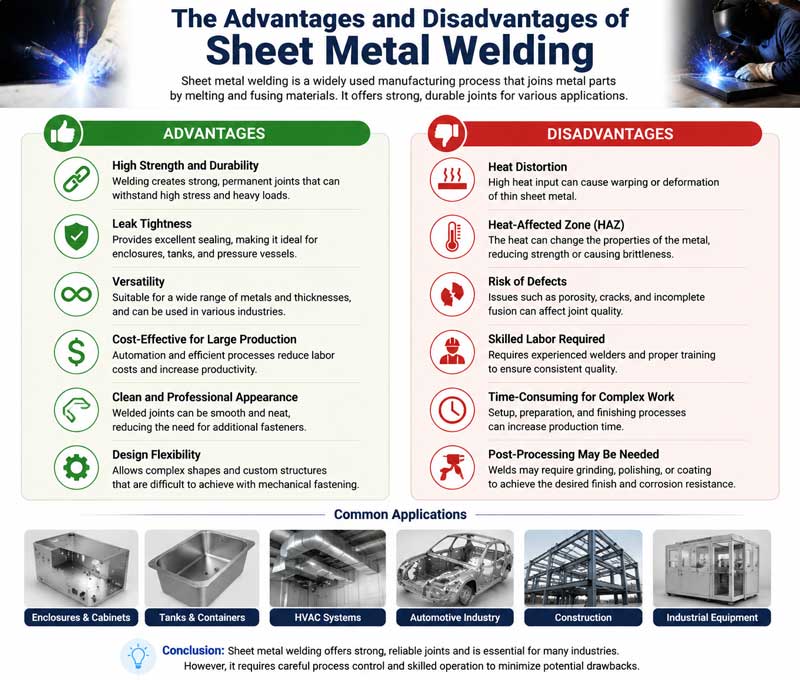
- मजबूत कनेक्शन क्षमता: वेल्ड किए गए जोड़ धातु के परमाणुओं को आपस में जोड़ सकते हैं। इनकी मजबूती आमतौर पर मूल धातु के बराबर या उससे भी अधिक होती है। इसी कारण वेल्ड की गई संरचनाएं भार वहन करने में बहुत सक्षम होती हैं। ये भारी भार, तेज झटके और कंपन सहन कर सकती हैं।
- उत्कृष्ट कसाव: वेल्डिंग द्वारा बनाए गए जोड़ पूरी तरह से चिकने और मजबूत होते हैं। ये गैस और तरल पदार्थों के रिसाव को प्रभावी ढंग से रोकते हैं। इस विशेषता के कारण वेल्डिंग बहुत उपयोगी है। यह प्रेशर टैंक, पाइप और भंडारण कंटेनर बनाने के लिए बेहतरीन है।
उपयोग की विस्तृत श्रृंखला:
धातु वेल्डिंग लगभग सभी प्रकार की धातु सामग्री के लिए काम करती है। इन सामग्रियों में कार्बन स्टील, स्टेनलेस स्टील, एल्युमीनियम मिश्र धातु और तांबा मिश्र धातु शामिल हैं।
इसके अलावा, यह विभिन्न आकृतियों और आकारों के धातु घटकों को आपस में जोड़ सकता है। चाहे पतली प्लेटों को जोड़ना हो, मोटी प्लेटों की बट वेल्डिंग हो या जटिल संरचनाओं की वेल्डिंग, उपयुक्त वेल्डिंग विधि का चयन करके सभी कार्य किए जा सकते हैं।
- सामग्री और लागत में बचतबोल्ट और रिवेट कनेक्शन की तुलना में, वेल्डिंग में अतिरिक्त कनेक्टिंग पार्ट्स की आवश्यकता नहीं होती है, जिससे धातु सामग्री की काफी बचत होती है। साथ ही, वेल्डिंग प्रक्रिया अपेक्षाकृत सरल है और उत्पादन क्षमता उच्च है, जिससे विनिर्माण चक्र को प्रभावी ढंग से छोटा किया जा सकता है और उत्पादन लागत को कम किया जा सकता है। बड़े पैमाने पर औद्योगिक उत्पादन में, यह लाभ उद्यमों के आर्थिक लाभ को उल्लेखनीय रूप से बढ़ा सकता है।
नुकसान
- वेल्डिंग जोड़ में तनाव और विरूपण होता है: वेल्डिंग प्रक्रिया के दौरान, धातु के कुछ हिस्से तेजी से गर्म और ठंडे होते हैं। तापमान में इस असमान बदलाव के कारण वेल्डिंग जोड़ वाले हिस्से में तनाव उत्पन्न होता है। जब तनाव धातु की सहनशीलता सीमा से अधिक हो जाता है, तो इससे वेल्ड किए गए हिस्से में विरूपण हो जाता है और दरारें भी पड़ सकती हैं। विरूपण के बाद सुधार और मरम्मत कार्य से उत्पादन लागत और प्रक्रियाएं बढ़ जाती हैं।
- उच्च परिचालन कौशल की आवश्यकता: वेल्डिंग की गुणवत्ता सीधे तौर पर ऑपरेटर के तकनीकी स्तर पर निर्भर करती है। वेल्डिंग प्रक्रिया के दौरान, वेल्डिंग करंट, वोल्टेज, वेल्डिंग गति और इलेक्ट्रोड कोण जैसे मापदंडों को नियंत्रित करने के लिए व्यापक अनुभव और सटीक संचालन की आवश्यकता होती है। यदि मापदंडों को ठीक से सेट नहीं किया जाता है, तो छिद्र, स्लैग समावेशन, अपूर्ण प्रवेश और दरारें जैसी वेल्डिंग संबंधी त्रुटियाँ आसानी से उत्पन्न हो सकती हैं। ये त्रुटियाँ वेल्डेड जोड़ों के प्रदर्शन को गंभीर रूप से प्रभावित करती हैं और संरचना के सुरक्षित उपयोग के लिए खतरा पैदा करती हैं।
- वेल्डिंग दोषों का पता लगाना काफी मुश्किल है: कुछ वेल्डिंग दोष, जैसे आंतरिक छिद्र, स्लैग की उपस्थिति और सूक्ष्म दरारें, नंगी आंखों से सीधे नहीं देखे जा सकते और इसके लिए पेशेवर जांच उपकरणों की आवश्यकता होती है। ये जांच उपकरण महंगे होते हैं और जांच प्रक्रिया जटिल होती है, जिससे उत्पादन प्रक्रिया के दौरान गुणवत्ता नियंत्रण की लागत बढ़ जाती है।
शीट मेटल वेल्डिंग में आमतौर पर उपयोग की जाने वाली सामग्रियां
धातु वेल्डिंग में आमतौर पर इस्तेमाल होने वाली सामग्रियों को मुख्य रूप से दो श्रेणियों में बांटा गया है। पहली श्रेणी में आधार सामग्री आती है, जो वह धातु होती है जिसे वेल्ड किया जाना होता है। दूसरी श्रेणी में भरने वाली सामग्री आती है, जो वेल्डिंग के दौरान जुड़े हुए हिस्सों के बीच के अंतराल को भरती है। कुछ सहायक सामग्रियां भी होती हैं, जैसे फ्लक्स और शील्डिंग गैस। ये धातुओं को सीधे आपस में नहीं जोड़तीं, लेकिन वेल्ड की गुणवत्ता पर इनका बड़ा प्रभाव पड़ता है।
(1) आधार सामग्री
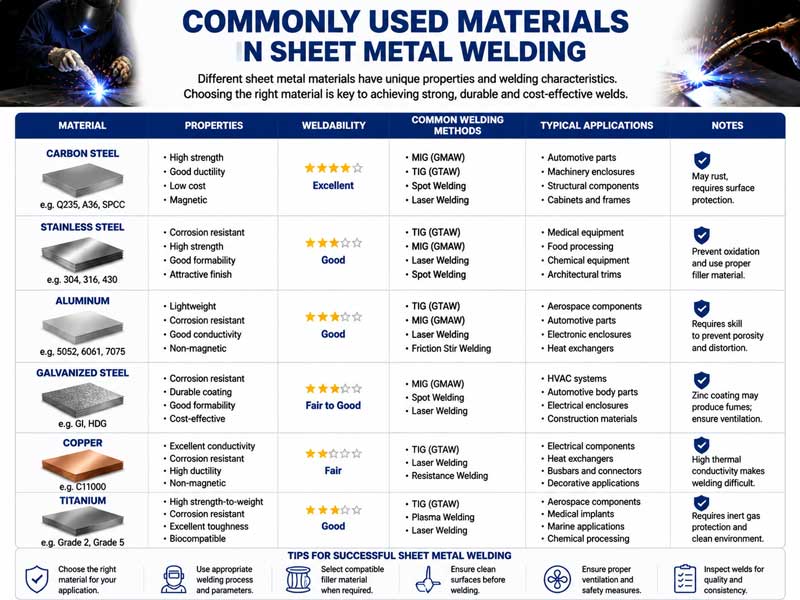
वेल्डिंग के लिए आधार सामग्री कई प्रकार की होती हैं। लगभग सभी धातुएँ और मिश्र धातुएँ वेल्डिंग के लिए आधार सामग्री के रूप में उपयोग की जा सकती हैं। सामान्य रूप से उपयोग की जाने वाली सामग्रियों में निम्नलिखित श्रेणियाँ शामिल हैं:
1. कार्बन स्टील: कार्बन की मात्रा में अंतर के आधार पर, इसे निम्न-कार्बन स्टील, मध्यम-कार्बन स्टील और उच्च-कार्बन स्टील में वर्गीकृत किया जा सकता है।
कम कार्बन वाले स्टील में वेल्डिंग का प्रदर्शन सबसे अच्छा होता है, इसमें अच्छी प्लास्टिसिटी होती है और वेल्डिंग के दौरान इसमें दरारें पड़ने की संभावना कम होती है।
- स्टेनलेस स्टील: स्टेनलेस स्टील में उत्कृष्ट संक्षारण प्रतिरोध और उच्च तापमान प्रतिरोध क्षमता होती है।
इसकी सूक्ष्म संरचना के आधार पर, इसे ऑस्टेनिटिक स्टेनलेस स्टील, फेरिटिक स्टेनलेस स्टील और मार्टेन्सिटिक स्टेनलेस स्टील में वर्गीकृत किया जा सकता है। ऑस्टेनिटिक स्टेनलेस स्टील में उत्कृष्ट वेल्डिंग क्षमता होती है और यह उद्योग में आमतौर पर इस्तेमाल होने वाला स्टेनलेस स्टील है। फेरिटिक स्टेनलेस स्टील की वेल्डिंग करते समय, मोटे कणों की समस्या उत्पन्न होने की संभावना रहती है, जिससे वेल्डेड जोड़ की मजबूती प्रभावित होती है। मार्टेन्सिटिक स्टेनलेस स्टील की वेल्डिंग क्षमता कम होती है और वेल्डिंग के बाद इसके प्रदर्शन को बेहतर बनाने के लिए ऊष्मा उपचार की आवश्यकता होती है।
- अलौह धातुएँ और मिश्रधातुएँ: इनमें आम तौर पर एल्युमीनियम मिश्रधातुएँ, तांबे की मिश्रधातुएँ, टाइटेनियम मिश्रधातुएँ आदि शामिल हैं।
एल्युमिनियम मिश्र धातु वजन में हल्की, मजबूती में उच्च और संक्षारण प्रतिरोधक क्षमता में अच्छी होती है। वेल्डिंग करते समय आर्गन आर्क वेल्डिंग जैसी विधियों का उपयोग किया जाना चाहिए और ऑक्सीकरण को रोकने पर विशेष ध्यान देना चाहिए।
तांबे की मिश्र धातुओं में अच्छी तापीय चालकता होती है। वेल्डिंग के दौरान, बड़ी मात्रा में ऊष्मा की आवश्यकता होती है, और साथ ही, छिद्रों के निर्माण से बचना भी आवश्यक है।
टाइटेनियम मिश्र धातुओं में उच्च शक्ति, कम घनत्व और उच्च तापमान प्रतिरोध जैसे गुण होते हैं। इनकी वेल्डिंग काफी कठिन होती है और इसे अक्रिय गैस सुरक्षा के अंतर्गत ही करना पड़ता है। इनका उपयोग अक्सर एयरोस्पेस क्षेत्र में किया जाता है।
(2) भरने की सामग्री
फिलर सामग्री का कार्य वेल्डेड जोड़ के अंतराल को भरना, पिघली हुई आधार सामग्री के साथ मिलकर वेल्डेड सीम बनाना और जोड़ की मजबूती और सीलिंग क्षमता सुनिश्चित करना है।
सामान्यतः उपयोग किए जाने वाले फिलर सामग्रियों में वेल्डिंग रॉड, वेल्डिंग वायर और वेल्डिंग स्ट्रिप्स शामिल हैं।
- इलेक्ट्रोड: एक इलेक्ट्रोड दो भागों से मिलकर बना होता है: कोर और कोटिंग।
कोर इलेक्ट्रोड का धातु का कोर होता है, जिसकी संरचना आधार सामग्री के समान होती है। इसका मुख्य कार्य वेल्ड सीम के लिए धातु की भराई प्रदान करना है। कोटिंग कोर वेल्ड की सतह पर लगाई जाने वाली एक परत होती है, जो खनिज पाउडर, फेरोअलॉय पाउडर, बाइंडर आदि से बनी होती है।
वेल्डिंग के दौरान, कोटिंग सुरक्षा के लिए गैस उत्पन्न करती है। यह गैस पिघली हुई धातु के पूल में हवा के प्रवेश को रोकती है। साथ ही, यह ऑक्सीजन, सल्फर और फास्फोरस जैसे अवांछित तत्वों को कम करने में भी मदद करती है। इससे वेल्ड की गुणवत्ता में सुधार होता है। वेल्डिंग रॉड कई प्रकार की होती हैं, जो उनके उपयोग पर निर्भर करती हैं। उदाहरण के लिए, संरचनात्मक इस्पात, स्टेनलेस स्टील और कच्चा लोहा के लिए रॉड उपलब्ध हैं।
- तार: तार का उपयोग मुख्य रूप से गैस शील्डेड वेल्डिंग और सबमर्ज्ड आर्क वेल्डिंग जैसी वेल्डिंग विधियों में किया जाता है।
इसकी संरचना एकसमान होती है और अशुद्धियों की मात्रा कम होती है, जिससे वेल्ड सीम का स्थिर प्रदर्शन सुनिश्चित होता है। वेल्डिंग तारों को उनकी विभिन्न सामग्रियों के आधार पर ठोस वेल्डिंग तारों और फ्लक्स-कोर्ड वेल्डिंग तारों में वर्गीकृत किया जा सकता है। ठोस वेल्डिंग तार का उपयोग परिरक्षण गैस के साथ किया जाना आवश्यक है।
फ्लक्स-कोर्डेड तार में पाउडर होता है। वेल्डिंग के दौरान, पाउडर विघटित होकर सुरक्षात्मक गैस और स्लैग उत्पन्न करता है, जो पिघले हुए धातु को सुरक्षित रखता है। इसकी वेल्डिंग दक्षता उच्च होती है और वेल्ड का निर्माण अच्छा होता है।
- वेल्डिंग बैंड: वेल्डिंग बैंड का उपयोग अक्सर इलेक्ट्रोस्लैग वेल्डिंग और सबमर्ज्ड आर्क ऑटोमैटिक वेल्डिंग जैसी वेल्डिंग विधियों में किया जाता है। ये मोटी स्टील प्लेटों की वेल्डिंग के लिए उपयुक्त होते हैं। इनकी चौड़ाई और मोटाई को वेल्डिंग की विभिन्न आवश्यकताओं के अनुसार चुना जा सकता है। यह वेल्ड सीम को समान रूप से भरने में मदद करता है।
(3) सहायक सामग्री
फ्लक्स: फ्लक्स का उपयोग मुख्य रूप से सबमर्ज्ड आर्क वेल्डिंग और इलेक्ट्रोस्लैग वेल्डिंग जैसी वेल्डिंग प्रक्रियाओं में किया जाता है। वेल्डिंग के दौरान यह स्लैग बनाता है। यह स्लैग पिघले हुए धातु के पूल को ढक लेता है। यह हवा को दूर रखता है और धातु को जंग लगने से रोकता है। साथ ही, फ्लक्स पूल में मौजूद अशुद्धियों के साथ रासायनिक प्रतिक्रिया करता है। यह ऑक्सीजन, सल्फर और फास्फोरस को हटा देता है। इससे वेल्ड सीम बेहतर हो जाती है।
सबमर्ज्ड आर्क वेल्डिंग और इलेक्ट्रोस्लैग वेल्डिंग जैसी वेल्डिंग विधियों में लोग अक्सर फ्लक्स का उपयोग करते हैं। वेल्डिंग के दौरान, यह स्लैग की एक परत बनाता है। यह स्लैग पिघली हुई धातु की सतह को ढक लेता है। यह हवा को रोकता है और धातु के ऑक्सीकरण को बचाता है। साथ ही, फ्लक्स धातु में मौजूद अवांछित पदार्थों के साथ प्रतिक्रिया करता है। यह ऑक्सीजन, सल्फर और फास्फोरस को हटाने में मदद करता है। इससे वेल्ड की गुणवत्ता में सुधार होता है।
फ्लक्स का प्रयोग मुख्य रूप से सब जैसी वेल्डिंग तकनीकों में किया जाता है।
- परिरक्षण गैस: परिरक्षण गैस का कार्य वेल्डिंग प्रक्रिया के दौरान आर्क और पिघले हुए पूल की रक्षा करना, हवा में मौजूद ऑक्सीजन और नाइट्रोजन जैसी गैसों को प्रवेश करने से रोकना और वेल्ड सीम में सरंध्रता और स्लैग समावेशन जैसे दोषों से बचना है।
सामान्यतः उपयोग की जाने वाली सुरक्षात्मक गैसों में आर्गन, हीलियम, कार्बन डाइऑक्साइड आदि शामिल हैं।
आर्गन और हीलियम अक्रिय गैसें हैं जिनमें अच्छे सुरक्षात्मक प्रभाव होते हैं और इनका उपयोग अक्सर अलौह धातुओं और स्टेनलेस स्टील की वेल्डिंग में किया जाता है।
शीट मेटल वेल्डिंग के लिए आवश्यक उपकरण क्या हैं?
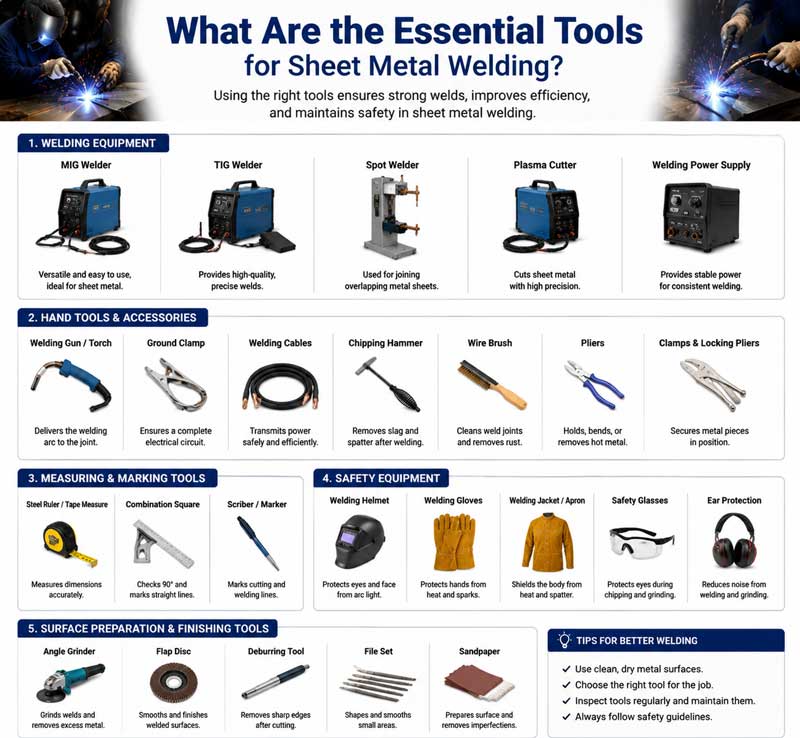
धातु वेल्डिंग के लिए कई प्रकार के उपकरण होते हैं। वेल्डिंग की विभिन्न विधियों के अनुसार आवश्यक उपकरण भी बदलते रहते हैं। लेकिन हम चाहे कोई भी विधि चुनें, ये आवश्यक उपकरण अनिवार्य हैं।
(1) वेल्डिंग बिजली आपूर्ति
वेल्डिंग पावर सप्लाई एक ऐसा उपकरण है जो वेल्डिंग आर्क के लिए आवश्यक विद्युत ऊर्जा प्रदान करता है और वेल्डिंग कार्यों के लिए मुख्य उपकरण है।
- एसी आर्क वेल्डिंग मशीन: एसी आर्क वेल्डिंग मशीन की संरचना सरल होती है, कीमत कम होती है और रखरखाव आसान होता है। इसका उपयोग मुख्य रूप से मैनुअल आर्क वेल्डिंग के लिए किया जाता है और यह कम कार्बन स्टील और अन्य सामग्रियों की वेल्डिंग के लिए उपयुक्त है।
इसका आउटपुट करंट प्रत्यावर्ती धारा है, और आर्क स्थिरता अपेक्षाकृत खराब है।
- डीसी आर्क वेल्डिंग मशीन: डीसी आर्क वेल्डिंग मशीन का आउटपुट करंट डायरेक्ट करंट होता है। आर्क में अच्छी स्थिरता होती है और यह स्टेनलेस स्टील और अलौह धातुओं जैसी विभिन्न धातु सामग्रियों को वेल्ड कर सकता है।
डीसी आर्क वेल्डिंग मशीनों को आगे रोटरी डीसी आर्क वेल्डिंग मशीनों और रेक्टिफायर डीसी आर्क वेल्डिंग मशीनों में वर्गीकृत किया जा सकता है।
रोटरी डीसी आर्क वेल्डिंग मशीनें आकार में अपेक्षाकृत बड़ी होती हैं और इनमें शोर का स्तर भी अधिक होता है।
रेक्टिफाइड डीसी आर्क वेल्डिंग मशीन आकार में छोटी, वजन में हल्की और अत्यधिक कुशल होती है।
- इनवर्टर वेल्डिंग मशीन: इनवर्टर वेल्डिंग मशीन एक नए प्रकार का वेल्डिंग पावर सोर्स है। यह इनवर्टर तकनीक का उपयोग करके औद्योगिक आवृत्ति प्रत्यावर्ती धारा को प्रत्यक्ष धारा में परिवर्तित करती है, फिर उसे वापस उच्च आवृत्ति प्रत्यावर्ती धारा में परिवर्तित करती है, और अंत में उसे प्रत्यक्ष धारा आउटपुट में परिवर्तित करती है।
इनवर्टर वेल्डिंग मशीनों के कई फायदे हैं, जैसे छोटा आकार, हल्का वजन, ऊर्जा संरक्षण, उच्च दक्षता, अच्छी आर्क स्थिरता, और इनसे विभिन्न वेल्डिंग विधियों को प्राप्त किया जा सकता है।
(2) वेल्डिंग संचालन उपकरण
- वेल्डिंग टॉर्च: वेल्डिंग टॉर्च का उपयोग मुख्य रूप से गैस-शील्डेड वेल्डिंग में किया जाता है। इसका कार्य वेल्डिंग तार को पकड़ना, करंट प्रवाहित करना और शील्डिंग गैस को प्रवाहित करना है।
वेल्डिंग टॉर्च का उपयोग गैस वेल्डिंग के लिए किया जाता है। यह ज्वलनशील गैस और ऑक्सीजन को मिलाकर नोजल के माध्यम से स्प्रे करता है। प्रज्वलित होने के बाद, यह आधार सामग्री और भराव सामग्री को गर्म करने के लिए लौ उत्पन्न करता है।
- वेल्डिंग होल्डर: मैनुअल आर्क वेल्डिंग के लिए वेल्डिंग होल्डर एक अनिवार्य उपकरण है। ये इलेक्ट्रोड को पकड़ते हैं और वेल्डिंग विद्युत का संचालन करते हैं। वेल्डिंग होल्डर विद्युत के अच्छे संवाहक, ऊष्मा प्रतिरोधक और ऊष्मारोधी होने चाहिए। ये वेल्डिंग प्रक्रिया को सुरक्षित और स्थिर बनाए रखते हैं।
- वेल्डिंग मास्क और सुरक्षा उपकरण: वेल्डिंग मास्क वेल्डरों के चेहरे और आंखों की सुरक्षा के लिए महत्वपूर्ण उपकरण हैं। ये दो प्रकार के होते हैं: हाथ में पकड़ने वाले और सिर पर लगाने वाले।
(3) सहायक उपकरण और साज-सामान
- एंगल ग्राइंडर: एंगल ग्राइंडर के दो मुख्य उपयोग हैं। यह वेल्डिंग से पहले बेस मेटल को साफ करता है और वेल्डिंग के बाद वेल्ड को ग्राइंड करता है। वेल्डिंग से पहले, यह धातु की सतह पर जंग, तेल और ऑक्साइड स्केल जैसी अशुद्धियों को हटाता है। इससे वेल्ड जॉइंट की गुणवत्ता सुनिश्चित होती है। वेल्डिंग के बाद, यह वेल्ड सीम को पॉलिश करता है। इससे सीम चिकनी हो जाती है और वेल्ड किए गए टुकड़ों की दिखावट बेहतर हो जाती है।
- इलेक्ट्रोड भंडारण बाल्टी: इलेक्ट्रोड भंडारण बाल्टी में वेल्डिंग रॉड रखी जाती हैं। यह उन्हें नमी से बचाती है। कुछ रॉड, जैसे कि क्षारीय रॉड, बहुत आसानी से नमी सोख लेती हैं। नमी सोखने के बाद, वेल्डिंग के दौरान उनमें छिद्र जैसी खराबी आ सकती है।
वेल्डिंग रॉड इंसुलेशन बकेट वेल्डिंग रॉड को गर्म करके सुखा सकती है, जिससे उपयोग के दौरान उनका प्रदर्शन सुनिश्चित हो सके।
- क्लैम्प और पोजीशनर: क्लैम्प वेल्डिंग किए जाने वाले भागों को स्थिर रखते हैं। ये वेल्डिंग के दौरान सटीक स्थिति सुनिश्चित करते हैं। साथ ही, ये भागों को आकार बदलने से भी रोकते हैं। पोजीशनर वेल्ड किए गए भागों को विभिन्न स्थितियों और कोणों पर ले जा सकते हैं। ये वेल्डिंग प्रक्रिया को सुगम बनाते हैं। ये वेल्डिंग की दक्षता और गुणवत्ता को भी बढ़ाते हैं। बड़े और जटिल वेल्ड किए जाने वाले भागों के लिए इनकी भूमिका विशेष रूप से महत्वपूर्ण होती है।
- जाँच उपकरण: जाँच उपकरणों का उपयोग वेल्डेड जोड़ों की गुणवत्ता की जाँच के लिए किया जाता है। ये उपकरण अक्सर वेल्ड की दिखावट की गुणवत्ता का आकलन करते हैं। अल्ट्रासोनिक दोष डिटेक्टर और एक्स-रे दोष डिटेक्टर वेल्ड में आंतरिक दोषों का पता लगाते हैं। इन दोषों में छेद, फंसा हुआ स्लैग और दरारें शामिल हैं।
धातु की चादर की वेल्डिंग कैसे काम करती है?
धातु वेल्डिंग का मूल सिद्धांत थर्मल या यांत्रिक ऊर्जा की क्रिया के माध्यम से वेल्ड की जाने वाली धातु के परमाणुओं के बीच की दूरी को उस सीमा तक कम करना है जहां धातु के बंधन बनते हैं, जिससे परमाणुओं का बंधन प्राप्त होता है।
वेल्डिंग प्रक्रिया के दौरान आधार सामग्री पिघलती है या नहीं, इसके आधार पर वेल्डिंग विधियों को तीन प्रमुख श्रेणियों में वर्गीकृत किया जा सकता है: फ्यूजन वेल्डिंग, प्रेशर वेल्डिंग और ब्रेज़िंग।
(1) फ्यूजन वेल्डिंग का कार्य सिद्धांत
फ्यूजन वेल्डिंग सबसे अधिक उपयोग की जाने वाली वेल्डिंग विधि है। इसका मूल सिद्धांत वेल्डिंग किए जाने वाले क्षेत्र की आधार सामग्री को पिघलाकर एक पिघला हुआ पूल बनाना है, और साथ ही, भराव सामग्री भी पिघलकर पिघले हुए पूल में मिल जाती है।
पिघले हुए पदार्थ के ठंडा होकर जमने के बाद, एक वेल्डेड जोड़ बन जाएगा।
संलयन वेल्डिंग की सामान्य विधियों में मैनुअल आर्क वेल्डिंग, गैस वेल्डिंग, आर्गन आर्क वेल्डिंग, कार्बन डाइऑक्साइड गैस परिरक्षित वेल्डिंग आदि शामिल हैं।
1. वेल्डिंग पावर सप्लाई के दोनों ध्रुवों को क्रमशः वेल्डिंग चिमटे और वेल्ड किए जाने वाले वर्कपीस से जोड़ा जाता है, जिससे एक बंद सर्किट बनता है।
2. ऑपरेटर इलेक्ट्रिक वेल्डिंग चिमटे से वेल्डिंग रॉड को पकड़ता है, वेल्डिंग रॉड को वर्कपीस के संपर्क में लाता है, और फिर उसे थोड़ी दूरी तक तेजी से खींच लेता है।
इस बिंदु पर, इलेक्ट्रोड और वर्कपीस के बीच एक विद्युत चाप उत्पन्न होगा। चाप का तापमान 6000-8000℃ तक पहुंच सकता है, जो इलेक्ट्रोड के सिरे और वेल्ड किए जाने वाले वर्कपीस के हिस्से को तुरंत पिघला सकता है, जिससे एक पिघला हुआ पूल बन जाता है।
3. उच्च तापमान पर, इलेक्ट्रोड की परत विघटित होकर सुरक्षात्मक गैस और स्लैग उत्पन्न करती है। यह सुरक्षात्मक गैस चाप और पिघले हुए क्षेत्र को घेर लेती है, जिससे हवा का प्रवेश रुक जाता है।
पिघले हुए धातु के ऑक्सीकरण को रोकने के लिए स्लैग पिघले हुए धातु के पूल की सतह को ढक लेता है।
4. वेल्डिंग रॉड के लगातार चलने से, नए पिघले हुए धातु के पूल लगातार बनते रहते हैं, जबकि पुराने ठंडे होकर जमते रहते हैं। अंततः, एक निरंतर वेल्ड सीम बन जाती है, जिससे धातुओं का जुड़ाव सुनिश्चित होता है।
(2) दाब वेल्डिंग का कार्य सिद्धांत
प्रेशर वेल्डिंग एक वेल्डिंग विधि है जिसमें वेल्डिंग प्रक्रिया के दौरान वर्कपीस पर एक निश्चित दबाव लगाया जाता है, और साथ ही, गर्म करने या न करने से, वेल्ड की जाने वाली धातु की संपर्क सतह प्लास्टिक विरूपण से गुजरती है, जिससे परमाणु बंधन प्राप्त होता है।
प्रेशर वेल्डिंग की विशेषता यह है कि इसमें आधार सामग्री आमतौर पर पिघलती नहीं है या केवल आंशिक रूप से पिघलती है।
सामान्य प्रेशर वेल्डिंग विधियों में रेजिस्टेंस वेल्डिंग, फ्रिक्शन वेल्डिंग, फोर्जिंग वेल्डिंग आदि शामिल हैं।
- वेल्ड किए गए दोनों हिस्सों को एक दूसरे के करीब लाएं, और फिर इलेक्ट्रोड के माध्यम से एक निश्चित दबाव डालें ताकि यह सुनिश्चित हो सके कि वेल्ड किए गए हिस्सों की संपर्क सतहें एक दूसरे के साथ अच्छी तरह से संपर्क में हैं।
- जब इलेक्ट्रोड से अधिक मात्रा में धारा प्रवाहित की जाती है, तो वेल्ड किए गए भाग की संपर्क सतह से धारा के गुजरने के कारण प्रतिरोध ऊष्मा उत्पन्न होगी।
संपर्क सतह पर अपेक्षाकृत उच्च प्रतिरोध के कारण, ऊष्मा वहीं केंद्रित होगी, जिससे संपर्क सतह पर धातु गर्म होकर प्लास्टिक अवस्था या आंशिक रूप से पिघली हुई अवस्था में पहुंच जाएगी।
दबाव की निरंतर क्रिया के तहत, संपर्क सतह पर धातु प्लास्टिक विरूपण से गुजरती है, और परमाणु एक दूसरे के साथ फैलते हैं, जिससे एक वेल्डेड जोड़ बनता है।
प्रतिरोध वेल्डिंग के कई फायदे हैं, जैसे कि वेल्डिंग की गति तेज होना, विरूपण कम होना और फिलर सामग्री की आवश्यकता न होना। इसका व्यापक रूप से पतली प्लेटों की वेल्डिंग में उपयोग किया जाता है, जैसे कि कार बॉडी और घरेलू उपकरणों के बाहरी आवरणों के निर्माण में।
(3) ब्रेज़िंग का कार्य सिद्धांत
ब्रेज़िंग एक ऐसी प्रक्रिया है जिसमें आधार धातु की तुलना में कम गलनांक वाली फिलर धातु का उपयोग किया जाता है। फिलर धातु और आधार धातु को एक साथ उस तापमान तक गर्म किया जाता है जिस पर फिलर धातु पिघल जाती है, जबकि आधार धातु नहीं पिघलती।
वेल्डिंग की एक ऐसी विधि जिसमें पिघला हुआ सोल्डर केशिका क्रिया के माध्यम से आधार धातु के बीच के अंतराल को भर देता है, आधार धातु के साथ फैलता है, और ठंडा होने के बाद एक वेल्डेड जोड़ बनाता है।
ब्रेज़िंग को ब्रेज़िंग फिलर धातु के अलग-अलग गलनांक के आधार पर हार्ड ब्रेज़िंग और सॉफ्ट ब्रेज़िंग में वर्गीकृत किया जा सकता है।
हार्ड ब्रेज़िंग में प्रयुक्त ब्रेज़िंग फिलर धातु का गलनांक 450℃ से अधिक होता है, और जोड़ की मजबूती अपेक्षाकृत अधिक होती है। इसका उपयोग अक्सर यांत्रिक भागों की वेल्डिंग के लिए किया जाता है।
सॉफ्ट सोल्डरिंग में उपयोग होने वाली ब्रेज़िंग फिलर धातु का गलनांक 450℃ से कम होता है, और जोड़ की मजबूती अपेक्षाकृत कम होती है। इसका उपयोग अक्सर इलेक्ट्रॉनिक घटकों की सोल्डरिंग के लिए किया जाता है।
ब्रेज़िंग के फायदे यह हैं कि वेल्डिंग का तापमान कम होता है, आधार सामग्री की सूक्ष्म संरचना और गुणों में बहुत कम परिवर्तन होता है, वेल्ड किए गए हिस्से का विरूपण कम होता है, और यह विभिन्न प्रकार की धातु सामग्री को वेल्ड कर सकता है।
हालांकि, ब्रेज़्ड जोड़ों की मजबूती आमतौर पर फ्यूजन वेल्डिंग और प्रेशर वेल्डिंग की तुलना में कम होती है, जिससे वे उन अनुप्रयोगों के लिए उपयुक्त होते हैं जहां मजबूती की आवश्यकताएं अधिक नहीं होती हैं।
|
|
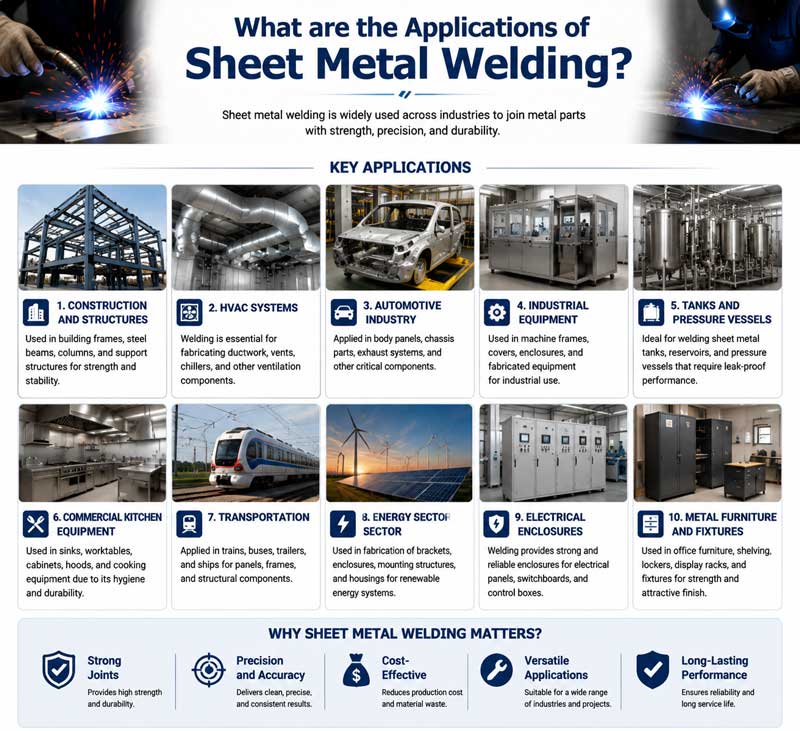
शीट मेटल वेल्डिंग के अनुप्रयोग क्या हैं?
धातु वेल्डिंग प्रौद्योगिकी, अपने अद्वितीय लाभों के साथ, विभिन्न उद्योगों और क्षेत्रों में व्यापक रूप से लागू की गई है, जो राष्ट्रीय अर्थव्यवस्था के लगभग सभी पहलुओं को कवर करती है।
(1) मशीनरी निर्माण उद्योग:
मशीन टूल्स के बेड और कॉलम, एक्सकेवेटर की बाल्टियाँ और ट्रैक फ्रेम, और क्रेन के बूम आदि सभी वेल्डिंग प्रक्रियाओं के माध्यम से निर्मित होते हैं।
वेल्डिंग तकनीक इन संरचनात्मक घटकों की मजबूती और स्थिरता सुनिश्चित कर सकती है और उपकरण के सेवा जीवन और परिचालन विश्वसनीयता को बढ़ा सकती है।
(2) परिवहन उद्योग:
- कार निर्माण: कार के पुर्जे जैसे बॉडी, फ्रेम और चेसिस बनाने के लिए वेल्डिंग तकनीक की आवश्यकता होती है। इसके अलावा, लोग कार के इंजन और गियरबॉक्स जैसे पुर्जे बनाने के लिए भी वेल्डिंग का उपयोग करते हैं।
- जहाज निर्माण: जहाज के पतवार, डेक, केबिन और अन्य सभी भागों को वेल्डिंग द्वारा जोड़ा जाना आवश्यक है।
जहाज़ों की वेल्डिंग में मोटी प्लेटों की वेल्डिंग और उच्च-शक्ति वाले स्टील की वेल्डिंग जैसी तकनीकी चुनौतियों का सामना करना पड़ता है। आमतौर पर इस्तेमाल होने वाली वेल्डिंग विधियों में जलमग्न आर्क वेल्डिंग और गैस एवं विद्युत ऊर्ध्वाधर वेल्डिंग शामिल हैं।
- अंतरिक्ष उद्योग: एल्युमीनियम और टाइटेनियम मिश्र धातु उच्च गुणवत्ता वाली सामग्रियां हैं। इनका उपयोग विमानों के ढांचे, पंखों और इंजन के पुर्जों के निर्माण में किया जाता है। इन विशेष सामग्रियों की वेल्डिंग के लिए सटीक वेल्डिंग तकनीकों की आवश्यकता होती है। आर्गन आर्क वेल्डिंग, इलेक्ट्रॉन बीम वेल्डिंग और लेजर वेल्डिंग इसके विशिष्ट उदाहरण हैं।
(3) निर्माण उद्योग:
इस्पात संरचना वाली इमारतों का व्यापक रूप से उपयोग ऊंची इमारतों, बड़े विस्तार वाले कारखानों, पुलों और अन्य परियोजनाओं में किया जाता है।
उदाहरण के लिए, इस्पात संरचना कार्यशालाओं में स्टील बीम और स्तंभों के बीच का जुड़ाव, साथ ही पुलों में स्टील बीमों का जोड़, ये सभी वेल्डिंग के माध्यम से ही किए जाने चाहिए।
(4) पेट्रोकेमिकल उद्योग:
पेट्रोकेमिकल उद्योग को बड़ी संख्या में प्रेशर वेसल, पाइपलाइन, स्टोरेज टैंक और अन्य उपकरणों की आवश्यकता होती है। इन उपकरणों के निर्माण और स्थापना के लिए वेल्डिंग तकनीक अनिवार्य है।
(5) दैनिक जीवन के क्षेत्र में:
धातु के दरवाजों और खिड़कियों का उत्पादन, साइकिल के फ्रेम की वेल्डिंग, रसोई के बर्तनों का प्रसंस्करण आदि सभी कार्यों में वेल्डिंग तकनीक का उपयोग आवश्यक होता है।
इसके अतिरिक्त, चांदी और सोने के आभूषणों जैसे कुछ धातु के आभूषणों के उत्पादन में भी विभिन्न घटकों को आपस में जोड़ने के लिए वेल्डिंग तकनीकों का उपयोग किया जाता है, जिससे उत्कृष्ट आकृतियाँ बनती हैं।
निष्कर्ष
आधुनिक उद्योग में प्रमुख प्रक्रियाओं में से एक के रूप में धातु वेल्डिंग प्रौद्योगिकी ने पारंपरिक मैनुअल फोर्जिंग और वेल्डिंग से लेकर आज की स्वचालित और बुद्धिमान वेल्डिंग तक एक लंबी विकास प्रक्रिया से गुज़री है।
इसके लाभ बहुत महत्वपूर्ण हैं। यह उच्च शक्ति और उच्च सीलिंग वाले धातु कनेक्शन प्राप्त कर सकता है, जो विभिन्न उद्योगों की उत्पादन आवश्यकताओं को पूरा करता है।
साथ ही, इसमें वेल्डिंग तनाव और विरूपण, उच्च परिचालन आवश्यकताएं और सुरक्षा खतरे जैसी समस्याएं भी हैं, जिन्हें निरंतर तकनीकी नवाचार और प्रक्रिया सुधार के माध्यम से हल करने की आवश्यकता है।
पदार्थ विज्ञान, स्वचालित नियंत्रण प्रौद्योगिकी और कृत्रिम बुद्धिमत्ता जैसे क्षेत्रों में निरंतर प्रगति के साथ, धातु वेल्डिंग प्रौद्योगिकी भी उच्च दक्षता, सटीकता, पर्यावरण अनुकूलता और बुद्धिमत्ता की ओर विकसित हो रही है।
लेजर वेल्डिंग, इलेक्ट्रॉन बीम वेल्डिंग और फ्रिक्शन स्टिर वेल्डिंग जैसी नई वेल्डिंग तकनीकों के निरंतर उद्भव ने धातु वेल्डिंग के लिए नए विकास के अवसर पैदा किए हैं।
भविष्य में, धातु वेल्डिंग प्रौद्योगिकी अधिक क्षेत्रों में महत्वपूर्ण भूमिका निभाएगी, जिससे औद्योगिक उत्पादन और सामाजिक विकास को मजबूत समर्थन मिलेगा।
धातु वेल्डिंग निर्माता के रूप में NOBLE को क्यों चुनें?
NOBLE आपकी भरोसेमंद वन-स्टॉप कस्टम मैन्युफैक्चरिंग सॉल्यूशन है। प्रोटोटाइप डिज़ाइन से लेकर उत्पादन तक, व्यापक विनिर्माण संसाधनों, उपयुक्त तकनीक, सुव्यवस्थित प्रक्रियाओं, विशेषज्ञ मार्गदर्शन और कठोर गुणवत्ता निरीक्षण प्रक्रिया के साथ, हम आपके विचारों को वास्तविकता में बदल सकते हैं।
हमारी शीट मेटल वेल्डिंग सेवाएं प्रतिस्पर्धी कीमतों पर ग्राहकों की अपेक्षाओं से बढ़कर अनुकूलित समाधान प्रदान करती हैं। प्रोटोटाइपिंग से लेकर शीट मेटल वेल्डिंग निर्माण तक, हमारी अनुभवी टीम और उन्नत उत्पादन उपकरण यह सुनिश्चित करते हैं कि आपको उच्च परिशुद्धता और स्थिर प्रदर्शन वाले शीट मेटल वेल्डिंग पार्ट्स प्राप्त हों। मिनटों में कोटेशन प्राप्त करें और कुछ ही दिनों में शीट मेटल वेल्डिंग पार्ट्स पाएं!
नोबल अत्याधुनिक शीट मेटल वेल्डिंग उपकरणों और उन्नत तकनीक से सुसज्जित है, जिससे हम सबसे चुनौतीपूर्ण शीट मेटल वेल्डिंग कार्यों को भी आसानी से पूरा कर सकते हैं। हमारे कुशल और अनुभवी वेल्डरों की टीम को विभिन्न वेल्डिंग तकनीकों और प्रक्रियाओं का गहन ज्ञान है। चाहे जटिल धातु निर्माण हो, संरचनात्मक वेल्डिंग हो या मरम्मत, हमारे विशेषज्ञ हर परियोजना में बेजोड़ शिल्प कौशल का प्रदर्शन करते हैं।
सामान्य प्रश्न
- क्या हम अलग-अलग प्रकार की धातुओं को आपस में वेल्ड कर सकते हैं?
जी हां, हम कर सकते हैं। उदाहरण के लिए, उचित विधियों का उपयोग करके हम स्टील और तांबे को वेल्ड कर सकते हैं। लेकिन इसके लिए हमें सही फिलर सामग्री का चुनाव करना होगा।
- वेल्डिंग किए गए हिस्से कभी-कभी क्यों मुड़ जाते हैं?
वेल्डिंग के दौरान असमान ताप और शीतलन से तनाव उत्पन्न होता है। इस तनाव के कारण धातु के पुर्जे मुड़ जाते हैं या विकृत हो जाते हैं।
- क्या वेल्डिंग से पहले धातुओं को साफ करना आवश्यक है?
जी हाँ, हमें ऐसा करना चाहिए। हमें जंग, तेल और ऑक्साइड की परत को हटाना चाहिए। साफ सतहें मजबूत और टिकाऊ वेल्डिंग में मदद करती हैं।







