
परिचय
प्रिंट पर माप के हिसाब से कोई पुर्जा बिल्कुल सटीक हो सकता है, लेकिन फिर भी वह बेकार साबित हो सकता है। सफलता और असफलता के बीच का अंतर अक्सर सतह की फिनिशिंग पर निर्भर करता है। अगर फिनिशिंग ठीक से न की जाए, तो एक अच्छा कंपोनेंट भी बेकार हो सकता है।
खामियों की वजह से आपको तीन तरह से नुकसान हो सकता है। पहला, आपको सैंडिंग, पॉलिशिंग और रीवर्किंग जैसे सेकेंडरी कामों में अतिरिक्त समय खर्च करना पड़ता है। दूसरा, जब पुर्जे मरम्मत योग्य नहीं रह जाते, तो स्क्रैप रेट के कारण आपको नुकसान होता है। तीसरा, खराब सतह बड़ी समस्याओं को छिपा सकती है। यह कमजोर बिंदु पैदा करती है जहां दरारें पड़नी शुरू हो जाती हैं। पुर्जे जल्दी खराब हो जाते हैं।
यह गाइड आपको सतह की सबसे आम खामियों के बारे में बताएगी। आप जानेंगे कि ये खामियां किस कारण होती हैं, इन्हें कैसे पहचानें और सबसे महत्वपूर्ण बात, इन्हें कैसे ठीक करें। मूल विचार सीधा-सादा है: कम बर्बादी और अधिक विश्वसनीयता।
सतही दोष क्या होते हैं? सीएनसी मिलिंग?
सतह की किसी खराबी को ठीक करने के लिए, सबसे पहले यह समझना आवश्यक है कि आप क्या देख रहे हैं। इसमें दो महत्वपूर्ण शब्द शामिल हैं।
सतह की स्थलाकृति मूलतः सतह का आकार है। इसमें ऊँचाई और नीचाई होती है। बनावट वह है जिसे आप देख और महसूस कर सकते हैं। सतह की अखंडता इससे कहीं अधिक गहरी होती है। यहाँ महत्वपूर्ण कारक भौतिक गुण हैं, जैसे कठोरता में परिवर्तन, सूक्ष्म दरारें और अवशिष्ट तनाव। कोई भाग देखने में चिकना लग सकता है, लेकिन उसके नीचे छिपा हुआ नुकसान हो सकता है।
सतह की खामियां असल में सिर्फ विचलन होती हैं। प्रिंट के लिए सतह पूरी तरह से उपयुक्त नहीं होती। यह ज्यामिति की गड़बड़ी के कारण हो सकता है, जैसे कि खरोंच, दरार या उभार। इसके अलावा, जलने, दरार पड़ने या पार्ट में मलबा फंस जाने जैसी कोई भौतिक खराबी भी हो सकती है। दोनों ही मामलों में, पार्ट क्षतिग्रस्त होता है।
आप इनकी पहचान कैसे करेंगे? इसके दो तरीके हैं। पहला तरीका है देखकर जांच करना। एक अनुभवी मैकेनिक किसी भी समस्या को तुरंत पहचान लेगा। अधिक सटीक काम के लिए, प्रोफ़ाइलोमीटर का उपयोग करें। यह उपकरण सतह पर एक स्टाइलस को खींचता है और संख्यात्मक डेटा प्रदान करता है। Ra औसत खुरदरापन मापता है। Rz चोटियों और घाटियों की अधिकतम ऊंचाई को देखता है। ये दोनों मिलकर बताते हैं कि फिनिश आवश्यक विशिष्टताओं को पूरा करती है या नहीं।
सतह की मिलिंग के 5 मूल कारण दोष
सतह की खामियों का व्यवस्थित रूप से निदान करने में आपकी सहायता के लिए यहाँ एक रूपरेखा दी गई है। जब सतह पर कोई खराबी दिखाई दे, तो निम्नलिखित पाँच क्षेत्रों की क्रमानुसार जाँच करें: उपकरण, कटिंग पैरामीटर, मशीन की कठोरता, सामग्री और CAM प्रोग्राम। इनमें से कोई एक खामी लगभग हमेशा ही खराबी का कारण होती है।
1. औजार संबंधी दोष
काटने का औजार ही सबसे पहला संदिग्ध है। यह सीधे पुर्जे को छूता है।
- चैटर चिह्न सतह पर उबड़-खाबड़ पैटर्न दिखाई देते हैं। ये हार्मोनिक रेजोनेंस के कारण होते हैं। यह तब होता है जब टूल पार्ट को साफ तरीके से काटने के बजाय उस पर कंपन करता है। इसका सबसे आम कारण टूल का अत्यधिक ओवरहैंग है। एक अच्छा नियम यह है कि लंबाई और व्यास का अनुपात 4:1 से कम रखें। इससे अधिक होने पर समस्या हो सकती है।
- निर्मित किनारा यह समस्या एल्युमीनियम और अन्य चिपचिपी सामग्रियों के साथ होती है। गर्मी और दबाव के कारण छोटे-छोटे टुकड़े औजार की नोक से चिपक जाते हैं। फिर यह चिपका हुआ पदार्थ सतह को काटने के बजाय फाड़ देता है। परिणामस्वरूप, सतह खुरदरी और फटी हुई दिखती है।
- गड़गड़ाहट निर्माणकिनारों पर उभार दिखाई देते हैं। औजार के प्रवेश करने पर एक प्रवेश उभार बनता है। औजार के निकलने पर एक निकास उभार बनता है। ये दोनों ही खराब औजार या गलत लीड कोण के संकेत हैं। सही ज्यामिति वाला तेज औजार सामग्री को साफ-सुथरा काटता है। खराब औजार सामग्री को एक तरफ धकेल देता है, जिससे उभरा हुआ किनारा बन जाता है।
- उपकरण पहनना यह प्रक्रिया धीरे-धीरे लेकिन विनाशकारी होती है। घिसा हुआ औजार काटना बंद कर देता है और रगड़ने लगता है। इससे गर्मी उत्पन्न होती है और सतह असमान और खुरदरी हो जाती है। अपने औजारों की नियमित रूप से जांच करें। जब वे खराब हो जाते हैं, तो उनके साथ सब कुछ खराब हो जाता है।
2. प्रक्रिया एवं मापदंड संबंधी दोष
आप मशीन में जो नंबर डालते हैं, वही सब कुछ नियंत्रित करता है।
गति और फ़ीड के त्रिभुज पर विचार करें। इसमें तीन चर हैं: स्पिंडल गति, प्रति दांत फ़ीड और कटाई की गहराई। इन तीनों में संतुलन होना आवश्यक है। यदि आप इनमें से किसी एक को बदलते हैं, तो आपको अन्य को भी समायोजित करना होगा।
- थर्मल क्षति पार्ट पर जलने के निशान दिखाई देते हैं। ऐसा तब होता है जब उच्च स्पिंडल गति और कम फीड दर का उपयोग किया जाता है। टूल एक ही जगह पर स्थिर रहता है, जिससे घर्षण होता है और सामग्री जल जाती है। इसका समाधान फीड दर को बढ़ाना और टूल को चलने देना है।
- काम सख्त स्टेनलेस स्टील और कुछ विशेष मिश्र धातुओं के साथ यह जोखिम रहता है। यदि आपकी फीड दर बहुत कम है, तो उपकरण काटने के बजाय सामग्री से रगड़ खाएगा। इससे रगड़ के कारण सामग्री की एक पतली परत कठोर हो जाती है। फिर अगले पास में कठोर सामग्री को काटना पड़ता है। उपकरण जल्दी घिस जाते हैं और फिनिश खराब हो जाती है। इसका समाधान पर्याप्त चिप लोड बनाए रखना है। आपको काटना है, रगड़ना नहीं।
3. मशीन और वर्कहोल्डिंग दोष
- प्रतिक्रिया यह आपकी मशीन के ड्राइव स्क्रू में मौजूद ढीलेपन को दर्शाता है। जब टूल दिशा बदलता है, तो यह गैप भर जाता है, जिससे सतह पर एक खामी रह जाती है। यह खामी दो टूल पथों के मिलने वाले स्थान पर एक छोटी रेखा या उभार के रूप में दिखाई देती है, जो वहां नहीं होनी चाहिए। यह खामी पुरानी मशीनों में सबसे ज़्यादा नज़र आती है। इसका समाधान उचित रखरखाव या सॉफ़्टवेयर द्वारा क्षतिपूर्ति करना है।
- ट्राम की त्रुटि यह समस्या तब उत्पन्न होती है जब स्पिंडल हेड टेबल के साथ पूरी तरह से समतल नहीं होता है। फेस-मिल्ड सतहों पर, सीढ़ीनुमा पैटर्न दिखाई देता है। ऐसा इसलिए होता है क्योंकि टूल अपने घूर्णन के एक तरफ दूसरी तरफ की तुलना में अधिक गहराई तक कटाई करता है। एक इंडिकेटर से ट्राम की जाँच करें। हेड को तब तक समायोजित करें जब तक वह पूरी तरह से समतल न हो जाए।
- कंपन छोरों ढीले क्लैंप या कमजोर फिक्स्चर से शुरुआत करें। काटने के बल से यह छोटी सी हलचल भी बढ़ जाती है। पूरा सेटअप हिलने लगता है। पार्ट में कंपन दिखाई देती है, लेकिन यह टूल की गलती नहीं है। सबसे पहले अपने क्लैंप की जांच करें।
4. भौतिक दोष
- समावेशन और सरंध्रता: कच्चे माल (ढलाई) से उत्पन्न होने वाले दोष। कभी-कभी, समस्या काटने के तरीके में नहीं होती, बल्कि इस बात में होती है कि आपने शुरुआत किससे की थी।
- समावेशन और सरंध्रता समस्या कच्चे माल से ही उत्पन्न होती है। ढलाई ही आमतौर पर इसका कारण होती है। आप एक साफ सतह पर मशीनिंग करते हैं और अचानक किसी खाली जगह या कठोर धब्बे से टकरा जाते हैं। औजार फिसल जाता है, फिनिश खराब हो जाती है, और पुर्जा बेकार हो जाता है। काटने से पहले कच्चे माल का निरीक्षण करें।
- चिपचिपा सामग्री, जैसे कि कम कार्बन स्टील या शुद्ध एल्युमीनियम, आसानी से नहीं टूटते। वे फटते और फैलते हैं। सामग्री आपस में और औजार से चिपक जाती है। इन्हें संभालने के लिए तेज धार और सही ज्यामिति की आवश्यकता होती है। पॉलिश किए हुए खांचे मददगार होते हैं। साथ ही, उच्च गति भी सहायक होती है।
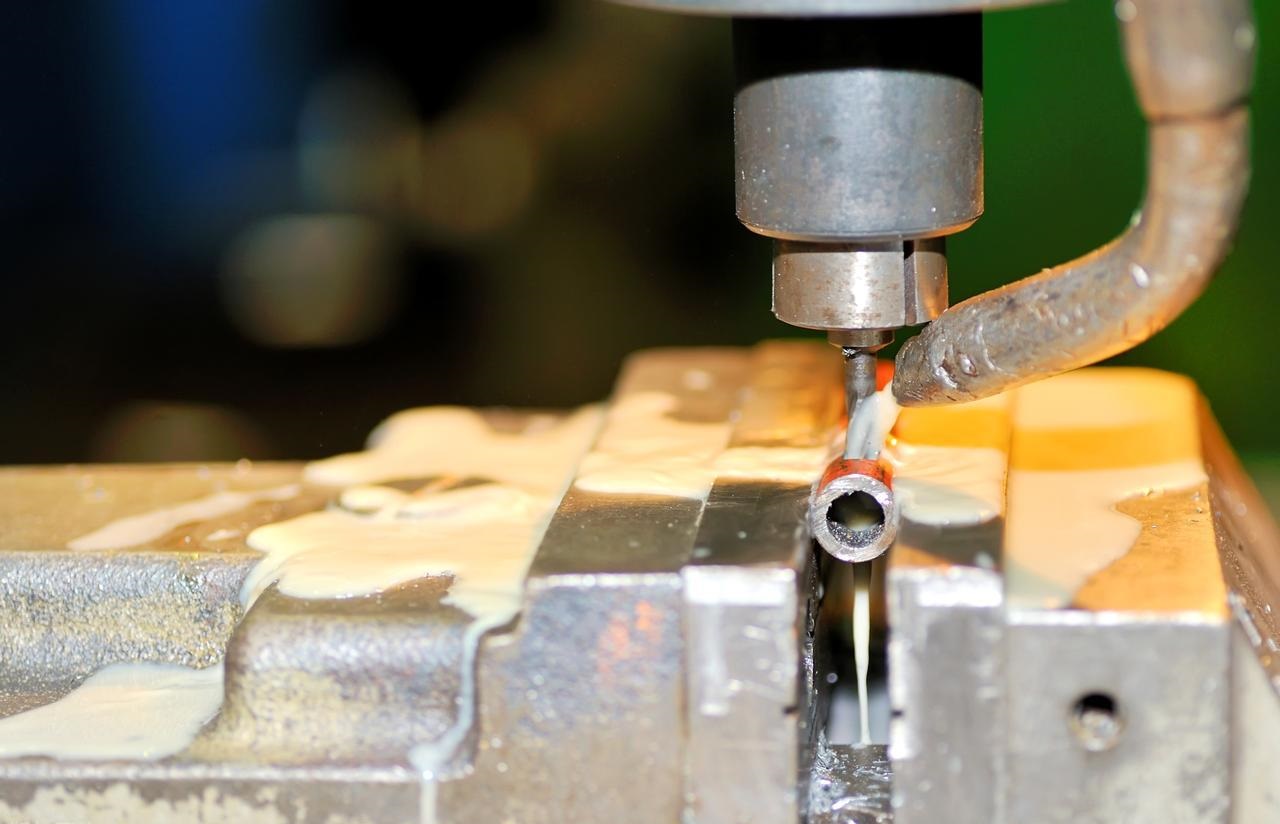
5. CAM और टूल पाथ दोष
आपके द्वारा जनरेट किया गया कोड मशीन के चलने से पहले ही समस्याएँ पैदा कर सकता है।
- स्कैलप की ऊंचाई बॉल एंड मिलिंग द्वारा छोड़े गए प्राकृतिक उभार को संदर्भित करता है। पास के बीच की दूरी इन उभारों की ऊँचाई को नियंत्रित करती है। यदि स्टेपओवर बहुत चौड़ा है, तो सतह खुरदरी होगी। यदि यह बहुत संकरा है, तो समय बर्बाद होगा। आपका CAM सॉफ़्टवेयर इसकी गणना करता है। इस पर भरोसा करें, लेकिन जाँच अवश्य कर लें।
- निवास चिह्न ये गोलाकार जलने के निशान जैसे दिखते हैं। ऐसा तब होता है जब उपकरण किसी बिंदु पर रुकता है, आमतौर पर दिशा बदलते समय, और स्थिर अवस्था में रगड़ खाता है। गर्मी जमा हो जाती है, और सतह का रंग बदल जाता है या वह विकृत हो जाती है। प्रोग्रामिंग करते समय, महत्वपूर्ण सतहों पर अनावश्यक रूप से रुकने से बचें।
- तेज मोड टूल पाथ में अनियमितताएँ समस्याएँ पैदा कर सकती हैं। मशीन को तुरंत दिशा बदलनी पड़ती है। सर्वो में झटके लगते हैं। गति असमान हो जाती है। इससे निशान पड़ जाते हैं। अपने टूल पाथ में गोल कोनों का उपयोग करें। मशीन को मोड़ों पर रुकने और फिर से शुरू होने के बजाय सहजता से चलने दें।
छिपी हुई लागतें: सतही दोषों से कौन-कौन सी समस्याएं उत्पन्न हो सकती हैं?
खराब फिनिशिंग सिर्फ देखने में ही भद्दी नहीं होती। इससे आपको कई तरह से नुकसान उठाना पड़ता है, जो बाद में सामने आते हैं। "यह कैसा दिखता है" से "यह क्यों मायने रखता है" तक के बदलाव में ही असली पैसा बर्बाद होता है।
यांत्रिक अखंडता: थकान कारक
कागज के एक टुकड़े को फाड़ने के बारे में सोचें। साफ किनारा सीधा फटता है। लेकिन अगर कागज पर कोई छोटा सा निशान हो, तो वह हर बार उसी निशान से फटता है। सतह पर मौजूद खामियां भी इसी तरह काम करती हैं। हर खरोंच और गड्ढा तनाव को एक जगह इकट्ठा कर देता है। ये वो जगहें हैं जहां बल जमा होते हैं।
चक्रीय भार के तहत—चलने वाले पुर्जों, चलने वाले इंजनों और बार-बार चलने वाली मशीनों में—वह छोटी सी खरोंच एक दरार में बदल सकती है। हर चक्र के साथ दरार बढ़ती जाती है। अंततः, पुर्जा टूट जाता है। यह तब टूटता है जब आप इसकी बिल्कुल भी उम्मीद नहीं करते। इसे थकान के कारण होने वाली विफलता कहते हैं। यह सतह से शुरू होती है।
कार्यात्मक विफलता: सील और गति
ओ-रिंग और सील की सतह बेहद नाजुक होती है। इन्हें एक निश्चित सीमा में सतह की आवश्यकता होती है। अगर सतह बहुत खुरदरी हो, तो सील गैप को बंद नहीं कर पाती। इससे रिसाव होता है। तरल पदार्थ बाहर निकल जाता है, दबाव कम हो जाता है और सिस्टम फेल हो जाता है। अगर सतह बहुत चिकनी हो, तो सील को पकड़ने के लिए कोई जगह नहीं मिलती। यह लुढ़कती और मुड़ती है और फेल हो जाती है। सतह की फिनिश एकदम सही होनी चाहिए।
गतिशील पुर्जे एक और समस्या पैदा करते हैं। खुरदरी सतहें घर्षण उत्पन्न करती हैं। घर्षण से ऊष्मा उत्पन्न होती है। ऊष्मा से पुर्जे तेजी से घिस जाते हैं। एक शाफ्ट जो आसानी से घूमना चाहिए, वह जाम होने लगता है। एक बेयरिंग जो सुचारू रूप से चलना चाहिए, वह घिसने लगता है। अंततः सतह की खराबी के कारण पुर्जा स्वयं ही घिस जाता है।
रासायनिक विफलता: संक्षारण
स्टेनलेस स्टील और एल्युमीनियम दोनों ही एक पतली ऑक्साइड परत पर निर्भर करते हैं। यह परत अदृश्य होती है। यह परत प्राकृतिक रूप से बनती है और नीचे की धातु की रक्षा करती है। हालांकि, सतह पर किसी खराबी के कारण यह परत टूट सकती है। अब धातु का आवरण खुल जाता है।
नमी इसे छू लेती है। रसायन भी। जंग उस छोटे से गड्ढे से शुरू होकर फैलती जाती है। यह सतह के नीचे, नज़र से ओझल होकर फैलती है। जब तक आप इसे देखते हैं, तब तक नुकसान हो चुका होता है। एक खरोंच भी किसी सही-सलामत हिस्से को सड़ा सकती है।
विधानसभा अस्वीकृति
कभी-कभी समस्या तुरंत सामने आ जाती है। आप पुर्जों को जोड़ने की कोशिश करते हैं, लेकिन वे आपस में फिट नहीं होते। इंटरफेरेंस फिट के लिए एक नियंत्रित सतह की आवश्यकता होती है। यदि उभार बहुत ऊंचे हों, तो शाफ्ट बियरिंग में आधा ही अटक जाता है। वह ठीक से बैठ नहीं पाता, हिल नहीं पाता और असेंबली लाइन रुक जाती है। यह समस्या केवल सतही दोषों से कहीं अधिक गंभीर है।
और कभी-कभी तो बात सिर्फ दिखावट की होती है। उपभोक्ता उत्पादों और ऑटोमोबाइल पार्ट्स को देखने में आकर्षक होना चाहिए। डैशबोर्ड ट्रिम या फोन के कवर पर खुरदुरापन होने पर ग्राहक उसे अस्वीकार कर देते हैं। ग्राहक उसे देखता है। वे उसे लौटा देते हैं। वे दूसरों को भी बताते हैं। दिखावटी खामियों के कारण भी ऑर्डर का नुकसान होता है।
हर खामी एक बोझ है। कुछ खामियां अगले हफ्ते सामने आ जाती हैं। कुछ अगले साल। लेकिन अंततः सभी खामियां विफल हो जाती हैं।
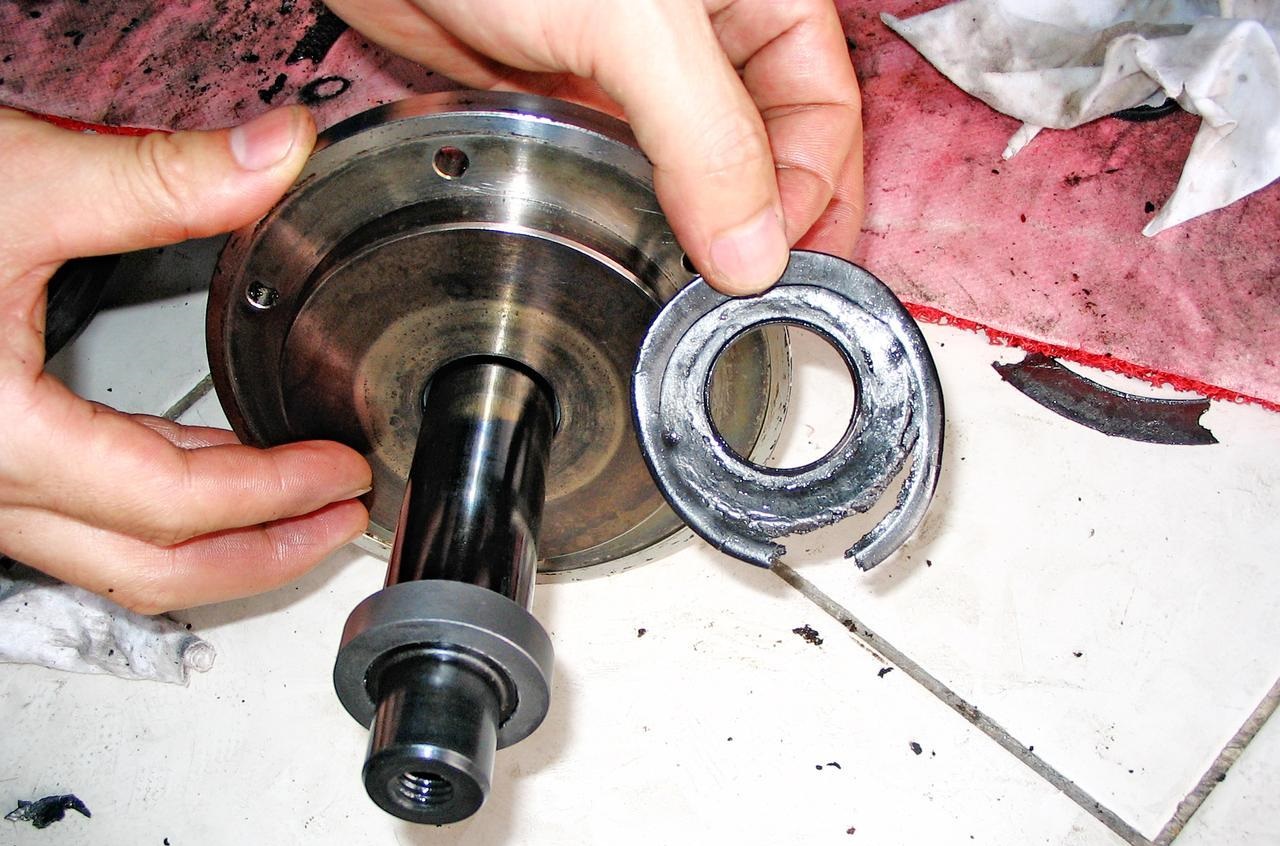
सतही दोषों को कैसे ठीक करें और उनसे कैसे बचें?
अब आता है व्यावहारिक भाग। आपको सतह पर दोष दिखाई दे रहा है। अब इसे ठीक करें। इस सूची में दिए गए क्रमानुसार कार्य करें।
“प्रथम जाँच” सूची
कुछ भी बदलने से पहले यहीं से शुरुआत करें।
- औजार की धार की जांच करें। धारहीन औजार से सतह खराब हो सकती है। जरूरत पड़ने पर इसे बदल दें। देखें कि समस्या दूर होती है या नहीं।
- टूल रनआउट की जांच करें। टूल को घुमाएँ और सिरे पर होने वाले कंपन को मापें। कुल इंडिकेटर रीडिंग 0.0005 इंच से कम होनी चाहिए। यदि यह इससे अधिक है, तो इसका मतलब है कि आपका होल्डर गंदा है या आपका कॉलेट घिसा हुआ है।
- ढीले पुर्जों की जांच करें। उस हिस्से को पकड़ें। उसे धक्का दें। क्या वह हिलता है? सब कुछ कस दें। एक मजबूत सेटअप से फिनिशिंग की आधी समस्याएं हल हो जाती हैं।
अनुकूलन रणनीतियाँ
कंपन कम करने के लिए: सबसे पहले टूल ओवरहैंग कम करें। अगर ऐसा नहीं हो पाता है, तो फीड रेट बढ़ा दें। अधिक चिप लोड कंपन को कम करता है। कुछ मशीनों में स्पिंडल स्पीड वेरिएशन होता है। इसे चालू करें। यह हार्मोनिक रेजोनेंस को तोड़ता है।
बर्र के लिए: एक तेज़ धार वाले औजार का इस्तेमाल करें। यह अनिवार्य है। अपने टूल पाथ की दिशा बदलें। क्लाइम्ब मिलिंग से अधिकांश सामग्रियों पर बर्र कम हो जाते हैं। अपने प्रोग्राम में चैम्फर टूल जोड़ें। समस्या पैदा होने से पहले ही किनारों को चिकना कर दें।
खराब फिनिश के लिए: यदि संभव हो तो स्पिंडल की गति बढ़ाएँ। प्रति दांत फीड दर कम करें। सबसे अच्छा उपाय वाइपर इंसर्ट है। इसकी विशेष ज्यामिति सतह को एक ही बार में समतल कर देती है। तैयार उत्पाद के लिए यह हर पैसे के लायक है।
गर्मी से जुड़ी समस्याओं के लिए: अपने कूलेंट की जाँच करें। क्या उसकी सांद्रता सही है? यदि वह बहुत पतला है, तो वह ठीक से ठंडा नहीं करेगा। यदि वह बहुत गाढ़ा है, तो वह चिकनाई नहीं देगा। टूल टिप पर दबाव की जाँच करें। आपको कूलेंट का प्रवाह वहीं चाहिए जहाँ कटिंग हो रही है, न कि हर जगह।
CAM सॉफ्टवेयर की भूमिका
आपके प्रोग्रामिंग संबंधी विकल्प उतने ही महत्वपूर्ण हैं जितनी कि आपकी मशीन की सेटिंग्स।
ट्रोकोइडल मिलिंग का उपयोग करें। अनुकूलनशील क्लीयरिंग से रेडियल जुड़ाव कम और स्थिर रहता है। टूल कभी भी पूरी चौड़ाई में कटाई नहीं करता। कम जुड़ाव का मतलब है कम गर्मी और कम विक्षेपण। इससे बेहतर फिनिश मिलती है।
कोनों को सुचारू बनाएं। टूल पथ में दिशा में अचानक बदलाव से मशीन में झटके लगते हैं। झटकों से निशान पड़ जाते हैं। अपने CAM में घुमावदार कोनों का उपयोग करें। मोड़ों पर टूल को सहजता से चलने दें। प्रवेश और निकास की गति चापाकार होनी चाहिए, सीधी नहीं।
यह मशीन आपके निर्देशों का पालन करती है। इसे सुचारू रूप से चलने के लिए कहें, और यह चलेगी। इसे झटके से चलने के लिए कहें, और आपकी सतह पर हर तरह की रुकावट दिखाई देगी।
निष्कर्ष
सतह की फिनिशिंग सिर्फ सजावट के लिए नहीं होती। यह प्रदर्शन का एक मापदंड है। इसे इसी तरह समझें।
किसी भी पुर्जे पर बना हर निशान एक कहानी कहता है। उदाहरण के लिए, कंपन के निशान बताते हैं कि आपके सेटअप में मजबूती की कमी है। खुरदरे निशान बताते हैं कि आपका औजार कुंद है। दरारें बताती हैं कि आपकी गति गलत है। सतह सच्चाई दिखाती है। यह स्पष्ट रूप से बताती है कि क्या काम कर रहा है और क्या खराब है।
पुर्जों की खराबी सतह से शुरू होती है। दरारें वहीं से पड़नी शुरू होती हैं। जंग वहीं से लगना शुरू होता है। रिसाव वहीं से होता है। अगर आप सतह की फिनिश को नज़रअंदाज़ करते हैं, तो आप पुर्जे के भविष्य को नज़रअंदाज़ कर रहे हैं। एक चिकनी सतह न केवल देखने में आकर्षक होती है, बल्कि यह अधिक मजबूत भी होती है। यह लंबे समय तक चलती है और अपने डिज़ाइन के अनुसार काम करती है।
जब आपको किसी मशीन में सतही खराबी वाला पुर्जा मिले, तो अपने दिमाग में जांच सूची को दोहराएं। सबसे पहले टूल की जांच करें। क्या यह तेज है और सही ढंग से चल रहा है? इसके बाद, गति की जांच करें। क्या आरपीएम और फीड के बीच संतुलन सही है? तीसरे नंबर पर, मजबूती की जांच करें। क्या कोई हिस्सा ढीला है? अंत में, पथ की जांच करें। क्या कैम की गति सही है?
औजार, गति, कठोरता, पथ। इनमें से कोई एक गलत है। गलती ढूंढें, उसे ठीक करें और अगले भाग को सही करें।
NOBLE को क्यों चुनें? परिशुद्धता सीएनसी मिलिंग?
आपने सतह पर होने वाली सभी संभावित समस्याओं के बारे में पढ़ा। खरोंच, खुरदरापन, दरारें, गर्मी से होने वाला नुकसान। समस्या को जानना एक बात है, लेकिन उसे रोकने वाला साथी होना दूसरी बात।
इंजीनियरिंग उत्कृष्टता, साकार रूप में
NOBLE एक परिशुद्ध विनिर्माण भागीदार है जो सतह की खामियों को दूर करने पर केंद्रित है। हम सतह की गुणवत्ता को गौण नहीं मानते, बल्कि इसे एक मूलभूत विशेषता मानते हैं।
हमारा मिशन सीधा-सादा है। हम सिर्फ पुर्जे नहीं बनाते, बल्कि भरोसा कायम करते हैं। हमारे कारखाने से निकलने वाला हर कंपोनेंट आकार, फिटिंग और कार्यक्षमता के कड़े मानकों को पूरा करता है। सतह कहानी बयां करती है। हम यह सुनिश्चित करते हैं कि वह सही कहानी हो।
हमारी मुख्य क्षमताएँ
उन्नत सीएनसी मिलिंग और टर्निंग । हमारे बेड़े में मल्टी-एक्सिस मशीनिंग सेंटर हैं। जटिल ज्यामितियाँ हमें डराती नहीं हैं। सटीक टॉलरेंस हमारे लिए आम बात है। हमारे पास कठोरता बनाए रखने के लिए पर्याप्त लोहा और सटीक निष्पादन के लिए उन्नत नियंत्रण प्रणाली है।
सतह परिष्करण में विशेषज्ञता। हम लगातार उत्कृष्ट परिणाम प्राप्त करते हैं। मानक कार्य 3.2 µm Ra पर किया जाता है। आवश्यकता पड़ने पर हम 0.4 µm Ra से भी कम पर दर्पण जैसी फिनिश प्रदान करते हैं। हम जानते हैं कि किन गति, उपकरणों और प्रक्रियाओं से ये परिणाम प्राप्त होते हैं।
सामग्रियों में विविधता। समस्याग्रस्त सामग्रियां हमारी विशेषज्ञता हैं। एल्युमीनियम 6061 जो जम जाता है? हम इसे संभाल लेते हैं। स्टेनलेस स्टील 304 और 316 जो कठोर हो जाते हैं? हमें उनकी आपूर्ति का ज्ञान है। टाइटेनियम जो जलने लगता है? हमारे पास शीतलक की रणनीति है। इंजीनियरिंग प्लास्टिक जो हिलने लगते हैं? हम उन्हें ठीक कर देते हैं। यदि किसी वस्तु में सतही दोष होने की संभावना है, तो हमने उसका समाधान पहले ही कर लिया है।
हमारी गुणवत्ता आश्वासन प्रक्रिया
निरीक्षण प्रोटोकॉल। हम अनुमान नहीं लगाते, हम मापते हैं। सीएमएम (CMM) हर महत्वपूर्ण आयाम की पुष्टि करते हैं। सतह खुरदरापन परीक्षक (सरफेस रफनेस टेस्टर) फिनिश की गुणवत्ता को प्रमाणित करते हैं। दोष यहीं पकड़े जाते हैं, आपकी असेंबली लाइन पर नहीं।
प्रक्रिया नियंत्रण। रोकथाम निरीक्षण से बेहतर है। हम पहला चिप गिरने से पहले ही गति, फीड और टूल पाथ को अनुकूलित करते हैं। कंपन को इंजीनियरिंग द्वारा समाप्त किया जाता है। खुरदरेपन को डिजाइन से ही दूर किया जाता है। मशीन शुरू से ही सही ढंग से चलती है।
अनुभवी मशीनिस्ट। सॉफ्टवेयर मदद करता है। मशीनें काटती हैं। लेकिन समस्याओं का समाधान इंसान ही करते हैं। हमारी टीम के पास किसी पुर्जे को देखकर, उसकी कटाई की आवाज़ सुनकर, यह जानने का वर्षों का अनुभव है कि क्या बदलाव की ज़रूरत है। वे वास्तविक समय में ही समस्याओं का समाधान करते हैं। वे प्रक्रिया को परिपूर्ण बनाते हैं। यह कौशल ऐसा है जिसे कोई मशीन प्रतिस्थापित नहीं कर सकती।
जब सतह की फिनिशिंग मायने रखती है, जब खामियों की कोई गुंजाइश नहीं होती, तब आप नोबल को कॉल करते हैं। हम हर पार्ट में विश्वास का निर्माण करते हैं।
सामान्य प्रश्न
Ra और Rz में क्या अंतर है?
Ra किसी मापी गई लंबाई में औसत खुरदरापन है। यह ऊबड़-खाबड़ सतहों को एक संख्या में समेट देता है। इसे समग्र बनावट समझें। Rz चरम सीमाओं को देखता है। यह पाँच सबसे ऊँची चोटियों और पाँच सबसे नीची घाटियों के बीच औसत ऊँचाई अंतर को मापता है। Ra आपको बताता है कि सतह का अधिकांश भाग कैसा महसूस होता है। Rz आपको उन खामियों के बारे में बताता है जो सील लीक या तनाव दरारें पैदा कर सकती हैं।
क्या खराब सतह की फिनिशिंग को वेल्डिंग करके ठीक किया जा सकता है?
आप इस पर वेल्डिंग कर सकते हैं। लेकिन ऐसा नहीं करना चाहिए। दूषित या खुरदरी सतह तेल, ऑक्साइड और गंदगी को फंसा लेती है। अगर आप इस पर वेल्डिंग करेंगे, तो छिद्र, फ्यूजन की कमी या कमजोर धब्बे जैसी समस्याएं हो सकती हैं। इसका उपाय यह है कि पहले खराब सतह को मशीन या ग्राइंडिंग से हटा दें। साफ और मजबूत सामग्री से शुरुआत करें। फिर वेल्डिंग करें।
मेरे एल्युमिनियम के पुर्जे चिपचिपे क्यों दिख रहे हैं?
एल्युमिनियम नरम और चिपचिपा होता है। जब आपका औजार कुंद हो जाता है, तो वह सामग्री को काटने के बजाय उसे धकेलने लगता है। यह धकेलना सतह को साफ काटने के बजाय उसे फैला देता है। आपको दरारें, उभरे हुए किनारे और एक चिपचिपापन दिखाई देता है। इसका समाधान है एक तेज औजार, उच्च सतह गति और चिपचिपे कणों को अच्छी तरह से बाहर निकालना। कभी-कभी पॉलिश किया हुआ खांचा भी मददगार होता है। एल्युमिनियम को काटना चाहिए, रगड़ना नहीं।
एंड मिलिंग के लिए कितना ओवरहैंग बहुत ज्यादा होता है?
सामान्य नियम 4:1 का है। लंबाई और व्यास का अनुपात। आधा इंच का औजार होल्डर से दो इंच से ज्यादा बाहर नहीं निकलना चाहिए। इससे ज्यादा बाहर निकलने पर कंपन, झुकाव और औजार के टूटने का खतरा रहता है। अंतिम पास के लिए, इसे और भी छोटा रखें। 4:1 के अनुपात से हर मिलीमीटर ज्यादा बाहर निकला हुआ हिस्सा आपकी समस्याओं को कई गुना बढ़ा देता है।
मशीनीकृत पुर्जों पर नोबल किस प्रकार की सतह की गुणवत्ता की गारंटी दे सकता है?
हम विभिन्न प्रकार के उत्पादों में लगातार एक जैसे परिणाम देते हैं। मानक उत्पादन में बिना किसी अतिरिक्त प्रयास के 3.2 µm Ra की सटीकता प्राप्त की जा सकती है। जब आपके डिज़ाइन में इससे अधिक की आवश्यकता होती है, तो हम नियमित रूप से 1.6 µm Ra की सटीकता हासिल करते हैं। सीलिंग सतहों या कॉस्मेटिक घटकों जैसे महत्वपूर्ण अनुप्रयोगों के लिए, हम 0.4 µm Ra से कम की मिरर फिनिश प्राप्त करते हैं। हमारे CMM और सतह खुरदरापन परीक्षक हर दावे की पुष्टि करते हैं। हमें बताएं कि आपको क्या चाहिए। हम लक्ष्य हासिल कर लेंगे।






