
एचएमबी क्या है? Tइटेनियम सीएनसी Mमशीनिंग?
टाइटेनियम धातु की सीएनसी मशीनिंग एक विनिर्माण प्रक्रिया है जिसमें कंप्यूटर न्यूमेरिकल कंट्रोल मशीन टूल्स का उपयोग करके टाइटेनियम धातु को सटीक रूप से काटा और आकार दिया जाता है। सरल शब्दों में, टाइटेनियम सीएनसी मशीनिंग में पूर्व-प्रोग्राम किए गए कंप्यूटर सॉफ्टवेयर के माध्यम से बड़े मशीन टूल्स के कटिंग टूल्स को नियंत्रित करके ठोस टाइटेनियम धातु के ब्लॉक से धीरे-धीरे सामग्री को हटाया जाता है, और अंततः उच्च परिशुद्धता वाले जटिल पुर्जों का निर्माण किया जाता है।
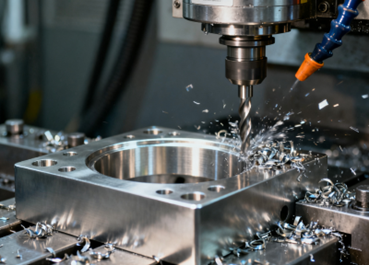
टाइटेनियम की मशीनिंग की प्रक्रिया विशेष रूप से चुनौतीपूर्ण होती है क्योंकि टाइटेनियम अपनी उच्च शक्ति, हल्के वजन और उत्कृष्ट संक्षारण प्रतिरोध के लिए प्रसिद्ध है, लेकिन यह बहुत कठोर भी होता है और इसकी तापीय चालकता कम होती है, जिससे मशीनिंग के दौरान औजारों का तेजी से घिसाव और अत्यधिक ऊष्मा उत्पन्न हो सकती है। इसलिए, टाइटेनियम धातु की सीएनसी मशीनिंग को सफलतापूर्वक करने के लिए पेशेवर उपकरण, विशिष्ट औजारों का ज्ञान, अनुकूलित कटिंग पैरामीटर और व्यापक अनुभव आवश्यक हैं।
टाइटेनियम सीएनसी मशीनिंग कैसे काम करती है?
टाइटेनियम सीएनसी मशीनिंग एक अत्यधिक स्वचालित और सटीक घटाव आधारित विनिर्माण प्रक्रिया है। मूल रूप से, सीएनसी मशीन एक कंप्यूटर-नियंत्रित मशीन है जो टाइटेनियम धातु के ठोस कच्चे माल के टुकड़े को धीरे-धीरे काटकर एक डिज़ाइन किए गए त्रि-आयामी आकार के भाग में परिवर्तित करती है।
टाइटेनियम सीएनसी मशीनिंग की कार्यप्रणाली को निम्नलिखित मुख्य चरणों में संक्षेपित किया जा सकता है:
- डिजिटल डिजाइन: पूरी प्रक्रिया सीएडी सॉफ्टवेयर का उपयोग करके बनाए गए किसी हिस्से के त्रि-आयामी डिजिटल मॉडल से शुरू होती है।
- कार्यक्रम प्रोग्रामिंग: इंजीनियर इस 3D मॉडल को मशीनिंग प्रोग्राम में बदलने के लिए CAM सॉफ्टवेयर का उपयोग करते हैं, जिसे CNC मशीन समझ सकती है। यह प्रोग्राम टूल पाथ, स्पिंडल स्पीड, फीड रेट और कटिंग डेप्थ जैसे सभी मापदंडों की सटीक योजना बनाता है, जो कठोर टाइटेनियम धातु की मशीनिंग के लिए महत्वपूर्ण है।
- प्रारंभिक कार्य: मशीन टूल पर, ऑपरेटर को टाइटेनियम धातु के टुकड़े को मजबूती से पकड़ना और उपयुक्त विशेष कटिंग टूल लगाना आवश्यक है। टाइटेनियम ज्वलनशील और ऊष्मा के प्रति संवेदनशील होने के कारण, उच्च दबाव वाले शीतलक तंत्र की व्यवस्था करना अनिवार्य है।
- परिशुद्धता मशीनिंग: प्रोग्राम शुरू होने के बाद, सीएनसी मशीन टूल निर्देशों के अनुसार स्वचालित रूप से काम करेगा। तेज़ गति से घूमते हुए, कटिंग टूल पूर्व निर्धारित पथ पर चलता है और टाइटेनियम बिलेट से लगातार छोटे-छोटे धातु के टुकड़े हटाता रहता है। इस पूरी प्रक्रिया में रफ मशीनिंग, सेमी-फिनिशिंग और फिनिशिंग के लिए विभिन्न कटिंग टूल्स का उपयोग शामिल हो सकता है, ताकि अंतिम आयाम और सतह की फिनिशिंग प्राप्त की जा सके।
- प्रसंस्करण के बाद और निरीक्षण: मशीनिंग पूरी होने के बाद, पुर्जों को निकालकर उन पर आवश्यक पोस्ट-प्रोसेसिंग की जाएगी, जैसे कि डिबरिंग, पॉलिशिंग, हीट ट्रीटमेंट या सफाई। अंत में, पुर्जों की सटीक माप उपकरणों का उपयोग करके कड़ी जांच की जाती है ताकि यह सुनिश्चित हो सके कि वे डिज़ाइन ड्राइंग की विशिष्टताओं का पूरी तरह से पालन करते हैं।
टाइटेनियम की मशीनिंग करना इतना मुश्किल क्यों है?
टाइटेनियम धातु की मशीनिंग में कठिनाई मुख्य रूप से इसके कई उत्कृष्ट भौतिक और रासायनिक गुणों के संयुक्त प्रभाव से उत्पन्न होती है। टाइटेनियम के ये गुण अंतिम भागों में तो लाभकारी होते हैं, लेकिन मशीनिंग के दौरान बड़ी चुनौतियाँ खड़ी करते हैं।
इसके कुछ प्रमुख कारण निम्नलिखित हैं:
कम तापीय चालकता
टाइटेनियम की तापीय चालकता बहुत कम होती है। काटने की प्रक्रिया के दौरान उत्पन्न ऊष्मा को टाइटेनियम के पुर्जों या चिप्स के माध्यम से शीघ्रता से बाहर निकालना कठिन होता है। परिणामस्वरूप, अधिकांश ऊष्मा काटने वाले औजार की नोक पर केंद्रित हो जाती है। इससे औजार की नोक पर अत्यधिक उच्च स्थानीय तापमान उत्पन्न होता है, जिससे घिसाव और धार का कुंद होना तेज हो जाता है।
काम में कठोरता की प्रवृत्ति
टाइटेनियम उच्च तापमान पर भी अपनी उच्च मजबूती बनाए रखता है। लेकिन कटाई के दौरान, इसकी सतह "वर्क हार्डनिंग" से गुजरती है। इस प्रक्रिया में, प्लास्टिक विरूपण के कारण काटे जाने वाले क्षेत्र में अत्यधिक कठोरता आ जाती है। यह कठोर क्षेत्र मूल सामग्री की तुलना में कहीं अधिक मजबूत होता है। परिणामस्वरूप, औजार को लगातार कठोर होती सतह को काटना पड़ता है। इससे कटाई में अत्यधिक प्रतिरोध उत्पन्न होता है और औजार का घिसाव तेजी से होता है।
रासायनिक प्रतिक्रियाशीलता
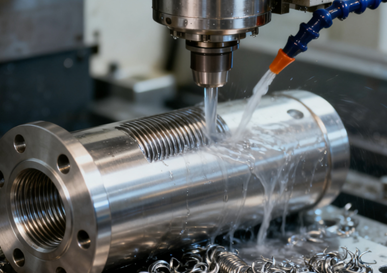
उच्च तापमान पर टाइटेनियम की उच्च रासायनिक प्रतिक्रियाशीलता के कारण, यह कई कटिंग टूल सामग्रियों से चिपक जाता है। इस आसंजन के परिणामस्वरूप टूल पर एक उभरा हुआ किनारा बन जाता है। परिणामस्वरूप, ये अस्थिर जमाव समय-समय पर टूटकर अलग हो जाते हैं। जब ये टूटते हैं, तो ये न केवल मशीनीकृत सतह की गुणवत्ता को खराब करते हैं, बल्कि टूल सामग्री के टुकड़े भी तोड़ देते हैं, जिससे टूल समय से पहले खराब हो जाता है।
कम प्रत्यास्थता मापांक
टाइटेनियम की कठोरता अपेक्षाकृत कम होती है, जिसका अर्थ है कि काटने के बल के कारण इसमें "लोचदार विरूपण" या टूटने की प्रवृत्ति होती है। इससे कंपन, फड़फड़ाहट के निशान उत्पन्न होते हैं और सटीक माप बनाए रखना मुश्किल हो जाता है। पतली दीवारों वाली संरचनाओं की मशीनिंग करते समय यह समस्या विशेष रूप से प्रमुख होती है।
सीएनसी मशीनिंग के लिए उपयोग किए जाने वाले टाइटेनियम के विभिन्न प्रकार
ग्रेड 1 टाइटेनियम
- विशेषताएंसबसे नरम, सबसे लचीला और प्रसंस्करण में सबसे आसान।
- फायदे: उच्च संक्षारण प्रतिरोध और अच्छी आकार देने की क्षमता।
ग्रेड 2 टाइटेनियम
- विशेषताएं: ग्रेड 1 से थोड़ा अधिक कठोर, और अधिक यांत्रिक शक्ति वाला।
- लाभ: मजबूती और प्रसंस्करण क्षमता के बीच उत्कृष्ट संतुलन।
ग्रेड 3 टाइटेनियम
- विशेषताएं: मध्यम मजबूती, ग्रेड 1 और 2 से अधिक कठोर।
- लाभ: उत्कृष्ट संक्षारण प्रतिरोध और यांत्रिक गुण।
Ti-6Al-4V (ग्रेड 5)
- विशेषताएं:टाइटेनियम मिश्र धातु के बाजार में इसकी हिस्सेदारी 50% से अधिक है और इसके यांत्रिक गुण उत्कृष्ट हैं।
- लाभ: उच्च शक्ति, हल्का वजन, उच्च तापमान प्रतिरोध और वेल्डिंग क्षमता।
Ti-6Al-4V ELI (ग्रेड 23)
- विशेषताएं: कम अशुद्धियाँ, अधिक कठोरता।
- लाभ: उत्कृष्ट जैव अनुकूलता, चिकित्सा उद्योग के लिए उपयुक्त।
टाइटेनियम मिश्र धातुओं की मशीनिंग के लिए सही कटिंग टूल्स का चयन करना
उपकरण सामग्री
टाइटेनियम मिश्र धातुएं मजबूत होती हैं और इनमें कार्य-कठोरता की प्रवृत्ति होती है। इसके लिए उच्च कठोरता और प्रभाव प्रतिरोध क्षमता वाले उपकरण आधार की आवश्यकता होती है। लक्ष्य उपकरण के टूटने-फूटने से बचना है।
हमें पीवीडी कोटिंग लगानी होगी। टाइटेनियम, एल्युमीनियम नाइट्राइड या क्रोमियम एल्युमीनियम नाइट्राइड अच्छे विकल्प हैं। यह कोटिंग दो मुख्य कार्य करती है। पहला, यह रासायनिक प्रतिक्रियाओं को कम करती है। इससे टाइटेनियम उपकरण से चिपकने से रुक जाता है। दूसरा, इसकी तापीय चालकता कम होती है। इसलिए, यह एक इन्सुलेटर के रूप में कार्य करती है। चिप्स द्वारा अधिक ऊष्मा अवशोषित हो जाती है। यह सुरक्षा उपकरण के आधार को ठंडा और कठोर रखती है, जिससे वह नरम नहीं पड़ता।
उपकरण ज्यामिति
कटिंग टूल की ज्यामिति ऐसी होनी चाहिए जिससे चिप्स आसानी से निकल जाएं और कटिंग प्रतिरोध कम हो। एक बड़ा हेलिक्स कोण यह सुनिश्चित कर सकता है कि कटिंग एज सुचारू रूप से और धीरे-धीरे सामग्री में प्रवेश करे और बाहर निकले, जिससे कटिंग प्रक्रिया हल्की हो जाती है और मशीनीकृत सतह पर दबाव कम हो जाता है।
तेज रेक एंगल काटने के बल और ऊष्मा को काफी हद तक कम कर सकता है। हालांकि, मजबूती बनाए रखने और टूटने से बचाने के लिए, काटने वाली धार को उचित माइक्रो-राउंडिंग या होनिंग ट्रीटमेंट से गुजारना आवश्यक है, यानी रेक एंगल को तेज रखते हुए धार को एक छोटा सा चाप देना, जिससे तीक्ष्णता और टिकाऊपन के बीच सर्वोत्तम संतुलन प्राप्त हो सके।
टूल प्रकार
सामान्य प्रयोजन वाले चैनल-प्रकार के कटिंग टूल टाइटेनियम मिश्र धातुओं की मशीनिंग के लिए उपयुक्त नहीं होते हैं। टाइटेनियम मिश्र धातुओं या सुपरअलॉय के लिए टूल निर्माताओं द्वारा विशेष रूप से डिज़ाइन की गई श्रृंखलाओं को प्राथमिकता दी जानी चाहिए। ये कटिंग टूल आमतौर पर अनुकूलित ज्यामिति और विशेष चिप ग्रूव प्रकारों का संयोजन करते हैं।
चौड़े और चिकने खुले चिप खांचे यह सुनिश्चित करते हैं कि लंबे और कुंडलित टाइटेनियम मिश्र धातु के चिप्स को सुचारू रूप से और बिना किसी रुकावट के बाहर निकाला जा सके।
प्रभावी शीतलन
टाइटेनियम मिश्र धातुओं की कम तापीय चालकता के कारण कटाई के दौरान उत्पन्न ऊष्मा उपकरण के धार पर अत्यधिक केंद्रित हो जाती है, इसलिए शीतलन अत्यंत महत्वपूर्ण है। मशीन टूल में उच्च दाब वाला आंतरिक शीतलन तंत्र होना आवश्यक है, और शीतलक का दाब अधिमानतः 7 एमपीए से अधिक होना चाहिए।
उच्च दाब वाला शीतलक कटिंग ज़ोन में प्रवेश कर सकता है, जिससे तापमान प्रभावी रूप से कम हो जाता है। इससे भी महत्वपूर्ण बात यह है कि यह कटिंग एज से चिप्स को तोड़कर अपनी शक्तिशाली प्रभाव शक्ति से उन्हें दूर ले जा सकता है, जिससे चिप्स और टूल तथा वर्कपीस के बीच द्वितीयक घर्षण को रोका जा सकता है।
कठोर प्रक्रिया
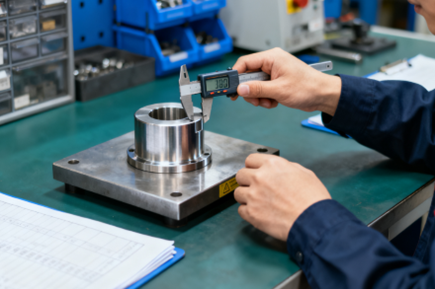
टाइटेनियम मिश्र धातु की मशीनिंग कंपन के प्रति अत्यंत संवेदनशील होती है। जरा सा भी कंपन उपकरण की विफलता को बढ़ा सकता है। इसलिए, अत्यंत उच्च कठोरता वाले मशीन टूल्स का चयन करना और उपकरण के फैलाव को कम करने के लिए छोटे और मोटे टूल होल्डर्स का उपयोग करना आवश्यक है, ताकि संपूर्ण प्रणाली की कठोरता को अधिकतम किया जा सके।
साथ ही, एक निवारक उपकरण परिवर्तन रणनीति स्थापित करना आवश्यक है, जिसके तहत उपकरणों के पूरी तरह से घिस जाने तक प्रतीक्षा करने के बजाय, समय या मशीनिंग की मात्रा के आधार पर नियमित रूप से उपकरणों को बदला जाए।
आवश्यक प्रोसेसिंग के बाद सीएनसी मशीन से निर्मित टाइटेनियम पुर्जों के लिए
deburring
टाइटेनियम मिश्र धातु की सीएनसी मशीनिंग के बाद, पुर्जों के किनारों, छेदों और आड़े छेदों पर छोटे-छोटे नुकीले बर्र बन जाते हैं। इन्हें पेशेवर उपकरणों का उपयोग करके सावधानीपूर्वक हटाना आवश्यक है।
यदि खुरदरे किनारे रह जाते हैं, तो वे न केवल पुर्जों की असेंबली और उपयोग सुरक्षा को प्रभावित करेंगे, बल्कि उच्च तनाव वाले एयरोस्पेस या चिकित्सा अनुप्रयोगों में, उनके गिरने के बाद धातु के टुकड़े बन सकते हैं, जिससे सिस्टम की विफलता या प्रत्यारोपण के आसपास के ऊतकों में सूजन हो सकती है। इसलिए, उन्हें अच्छी तरह से साफ करना आवश्यक है।

एनीलिंग उपचार
सीएनसी मशीनिंग एक ऐसी प्रक्रिया है जो पदार्थ के आंतरिक तनाव संतुलन को बिगाड़ देती है, जिसके परिणामस्वरूप पुर्जों में अवशिष्ट तनाव उत्पन्न होता है। यह आंतरिक तनाव मशीनिंग के बाद या बाद में उपयोग के दौरान पुर्जों में धीरे-धीरे विकृति पैदा कर देता है।
स्ट्रेस एनीलिंग उपचार के माध्यम से, टाइटेनियम के पुर्जों को एक निश्चित तापमान पर पर्याप्त समय तक रखा जाता है, जिससे आंतरिक परमाणुओं को पुनर्व्यवस्थित होने और अपनी मूल स्थिति में वापस आने का अवसर मिलता है। इससे हानिकारक आंतरिक तनावों को प्रभावी ढंग से और काफी हद तक कम या समाप्त किया जा सकता है, जिससे पुर्जों की आयामी स्थिरता और दीर्घकालिक विश्वसनीयता में उल्लेखनीय सुधार होता है। यह उच्च परिशुद्धता आवश्यकताओं वाले पुर्जों के लिए विशेष रूप से महत्वपूर्ण है।
बालू-क्षेपण
सैंडब्लास्टिंग उपचार में महीन अपघर्षक कणों को उच्च गति से स्प्रे करके पुर्जों की सतह पर प्रभाव डाला जाता है। इसके तीन मुख्य उद्देश्य हैं:
- मशीनिंग के दौरान रह गए औजारों के निशान, खरोंच और अन्य छोटे-मोटे सतही दोषों को दूर करने के लिए, जिससे सतह का स्वरूप अधिक एकरूप हो जाता है।
- एकसमान मैट या गैर-चमकीली सतह प्राप्त करने के लिए, जिससे सौंदर्य और स्पर्श में सुधार होता है।
- यह एनोडाइजिंग या कोटिंग उपचार से पहले विशिष्ट सक्रियता और खुरदरेपन के साथ एक साफ सतह प्रदान कर सकता है, जिससे कोटिंग का आसंजन बढ़ जाता है। यह एक महत्वपूर्ण प्रक्रिया है जो पिछले और अगले चरणों को जोड़ती है।
चमकाने
जिन भागों में सतह की गुणवत्ता की उच्च आवश्यकता होती है, जैसे कि चिकित्सा प्रत्यारोपण या तरल पदार्थों के संपर्क में आने वाले घटक, उनके लिए यांत्रिक पॉलिशिंग या ग्राइंडिंग आवश्यक है।
पॉलिशिंग में धीरे-धीरे परिष्कृत ग्राइंडिंग पेस्ट या पॉलिशिंग व्हील का उपयोग करके भौतिक घर्षण के माध्यम से सूक्ष्म स्तर की सतह की असमानता को दूर किया जाता है, जिससे अंततः दर्पण जैसी चिकनी सतह प्राप्त होती है।
एक अत्यंत चिकनी सतह जीवाणुओं के चिपकने और बढ़ने के जोखिम को काफी हद तक कम कर सकती है, चिकित्सा प्रत्यारोपण की जैव अनुकूलता को बढ़ा सकती है, और साथ ही द्रव प्रवाह प्रतिरोध को काफी कम कर सकती है, जिससे हाइड्रोलिक या वायवीय प्रणालियों की दक्षता में सुधार होता है।
anodizing
एनोडाइजिंग एक विद्युत रासायनिक सतह उपचार तकनीक है जो टाइटेनियम के पुर्जों की सतह पर कृत्रिम रूप से एक मोटी और घनी ऑक्साइड परत बनाती है। यह ऑक्साइड परत पुर्जों के संक्षारण प्रतिरोध और सतह घिसाव प्रतिरोध को काफी हद तक बढ़ा सकती है।
ऑक्साइड फिल्म की मोटाई को नियंत्रित करके, प्रकाश के व्यतिकरण प्रभाव का लाभ उठाते हुए विभिन्न चमकीले रंग उत्पन्न किए जा सकते हैं। इन रंगों का उपयोग न केवल उत्पाद ब्रांड की पहचान और सौंदर्य संबंधी विशिष्टता के लिए किया जाता है, बल्कि इससे भी महत्वपूर्ण बात यह है कि रंग भिन्नता उत्पादन के दौरान त्वरित गुणवत्ता नियंत्रण और बैच प्रबंधन में सहायक होती है।
सफाई और पैकेजिंग
उपरोक्त सभी उपचारों के बाद भी, पुर्जों की सतह पर घर्षणकारी पदार्थ, ग्रीस या रासायनिक अभिकर्मक रह सकते हैं। पूर्ण स्वच्छता सुनिश्चित करने के लिए उच्च शुद्धता वाले विलायक, विआयनीकृत जल और अत्यंत स्वच्छ वातावरण में गहन सफाई आवश्यक है।
सफाई पूरी होने के बाद, परिवहन और भंडारण के दौरान उंगलियों के निशान, धूल या नमी से टाइटेनियम के पुर्जों को दूषित और ऑक्सीकृत होने से बचाने के लिए तुरंत वैक्यूम पैकेजिंग या अक्रिय गैस-सुरक्षित पैकेजिंग को अपनाया जाना चाहिए, जिससे यह सुनिश्चित हो सके कि उत्पाद ग्राहकों तक उत्तम स्थिति में पहुंचे।
टाइटेनियम की मशीनिंग की सामान्य चुनौतियाँ
औजार का क्षरण
टाइटेनियम मिश्र धातुओं में उच्च शक्ति होती है और वे उच्च तापमान पर भी इसे बनाए रख सकते हैं, जिसके कारण इनमें काटने का प्रतिरोध बहुत अधिक होता है। वहीं, इसकी बेहद कम तापीय चालकता के कारण, काटने की प्रक्रिया के दौरान उत्पन्न होने वाली अत्यधिक ऊष्मा वर्कपीस या चिप्स के माध्यम से जल्दी से बाहर नहीं निकल पाती, बल्कि काटने वाले किनारे के एक बहुत छोटे से क्षेत्र में केंद्रित हो जाती है। यह उच्च तापमान और उच्च दबाव वाला वातावरण काटने वाले औजार के अपघर्षक घिसाव और विसरण घिसाव को तेज कर देता है, और टाइटेनियम और काटने वाले औजार की सामग्री के बीच रासायनिक संबंध के कारण, यह आसंजक घिसाव का कारण बनता है।
काम सख्त
टाइटेनियम मिश्र धातुओं को यांत्रिक रूप से संसाधित करने पर, प्लास्टिक विरूपण के कारण सतह की परत अत्यंत कठोर हो जाती है। इस घटना को वर्क हार्डनिंग कहा जाता है।
यदि कटाई प्रक्रिया के दौरान औजार तेज धार से काटने के बजाय सामग्री को दबाता है, या यदि फीड दर बहुत कम है, जिससे औजार की नोक बार-बार कठोर परत से रगड़ खाती है, तो यह समस्या और बढ़ जाएगी। बनी हुई कठोर परत बाद की कटाई में बहुत कठिनाई पैदा करेगी, ठीक वैसे ही जैसे किसी कठोर खोल को काटना, जिससे औजार का घिसाव और भी तेज हो जाएगा और मशीनीकृत सतह की अखंडता और थकान प्रतिरोध क्षमता गंभीर रूप से प्रभावित होगी।
नियंत्रण चिप
टाइटेनियम मिश्र धातु के टुकड़े पतले, असंतुलित और बेहद गर्म होते हैं। यदि इन्हें तुरंत हटाया न जाए, तो ये काटने वाले किनारे के पास जमा हो जाते हैं। इससे द्वितीयक घर्षण उत्पन्न होता है, जिससे और अधिक गर्मी पैदा होती है और एक दुष्चक्र बन जाता है। इससे औजार और वर्कपीस दोनों को नुकसान पहुंचता है, और गंभीर मामलों में, जमा हुई गर्मी टाइटेनियम में आग लगा सकती है, जिससे आग लगने का खतरा पैदा हो सकता है—खासकर तेल आधारित शीतलक के प्रयोग में।
कम कठोरता
टाइटेनियम का कम प्रत्यास्थता मापांक इसकी कठोरता को कम कर देता है। काटने के बल के कारण यह आसानी से विकृत हो जाता है और कंपन करने लगता है। पतली दीवारों वाले या पतले पुर्जों की मशीनिंग करते समय यह एक बड़ी समस्या है। कंपन से सटीकता प्रभावित होती है, चटर के निशान बनते हैं और काटने के बाद वर्कपीस वापस अपनी मूल स्थिति में आ जाता है। इससे सटीक टॉलरेंस को लगातार बनाए रखना बहुत मुश्किल हो जाता है, जिससे ऑपरेटर के कौशल और मशीन टूल की स्थिरता दोनों पर अत्यधिक दबाव पड़ता है।
सामग्री आसंजन
उच्च तापमान पर टाइटेनियम रासायनिक अभिक्रियाओं से गुजरेगा और कई औजारों की सामग्रियों से चिपक जाएगा। इससे टाइटेनियम पदार्थ कटिंग एज पर "कोल्ड वेल्ड" हो जाएगा, जिससे एक बिल्ट-अप एज का निर्माण होगा।
बिल्ट-अप एज आमतौर पर अस्थिर होता है और समय-समय पर टूटकर गिर जाता है। जब यह मौजूद होता है, तो यह टूल के वास्तविक ज्यामितीय कोण को बदल देता है और कटिंग प्रक्रिया को प्रभावित करता है। इसके टूटने से अक्सर कटिंग टूल की सतह पर लगी कोटिंग और यहां तक कि बेस मटेरियल भी उखड़ जाता है, जिससे टूल टूट जाता है और मशीनीकृत सतह पर दोष आ जाते हैं, जो सतह की गुणवत्ता को गंभीर रूप से प्रभावित करते हैं।
अपने टाइटेनियम सीएनसी मशीनिंग प्रोजेक्ट की लागत कैसे कम करें
डिजाइन का अनुकूलन करें
काटने की गति बनाए रखने और मशीनिंग का समय कम करने के लिए नुकीले कोनों के बजाय गोल कोनों का उपयोग करें। गहरी खांचों से बचें, क्योंकि इनके लिए कमज़ोर और लंबे औजारों की आवश्यकता होती है, जिससे कंपन होता है और कई धीमी गति से काम करना पड़ता है। साथ ही, गैर-महत्वपूर्ण विशेषताओं पर सहनशीलता को कम रखें, क्योंकि सख्त विनिर्देशों के लिए अधिक महंगी प्रक्रियाओं की आवश्यकता होती है और लागत में बहुत अधिक वृद्धि होती है। एक साधारण डिज़ाइन परिवर्तन से समय और धन की काफी बचत हो सकती है।
सामग्रियों का चयन सोच-समझकर करें।
प्रदर्शन संबंधी आवश्यकताओं को पूरा करने के आधार पर, सबसे किफायती टाइटेनियम मिश्र धातु श्रेणी का चयन करें। उदाहरण के लिए, यदि यह भार वहन करने वाला संरचनात्मक घटक नहीं है, तो कम कीमत वाले औद्योगिक शुद्ध टाइटेनियम का उपयोग किया जा सकता है।
साथ ही, अंतिम भाग के आकार और आकृति के सबसे करीब की खाली सामग्री का चयन करने का प्रयास करें ताकि हटाए जाने वाले अतिरिक्त भाग की मात्रा को कम किया जा सके।
मशीनिंग दक्षता को अधिकतम करें
उन्नत सीएएम सॉफ्टवेयर का उपयोग करके और डायनेमिक मिलिंग जैसी कुशल टूल पाथ रणनीतियों को अपनाकर, यह निरंतर टूल लोड और निरंतर फीड को बनाए रखते हुए अधिक कटिंग गहराई और उच्च फीड दर की अनुमति देता है, जिससे मशीनिंग समय में काफी कमी आती है।
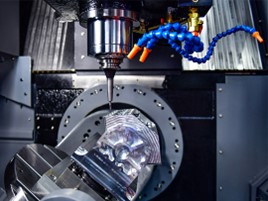
मशीनिंग अनुक्रम की योजना उचित रूप से बनाएं और क्लैम्पिंग की संख्या कम करें, क्योंकि प्रत्येक बार क्लैम्पिंग करने से समय और त्रुटि बढ़ जाएगी। गुणवत्ता सुनिश्चित करने के उद्देश्य से, सामग्री को शीघ्रता से हटाने के लिए रफ मशीनिंग के लिए यथासंभव बड़े व्यास वाले औजारों का उपयोग करना उचित है।
एक विश्वसनीय आपूर्तिकर्ता चुनें
टाइटेनियम मिश्र धातु की मशीनिंग में विशेषज्ञता रखने वाले साझेदार का चयन करना अत्यंत महत्वपूर्ण है। भले ही उनकी प्रति यूनिट कीमत सबसे कम न हो, लेकिन उनकी पेशेवर कारीगरी, अनुकूलित मापदंड, उपयुक्त कटिंग टूल्स और豐富 अनुभव से उपकरण की बार-बार होने वाली क्षति, वर्कपीस की बर्बादी और मशीन टूल के बंद होने जैसी छिपी हुई लागतों से काफी हद तक बचा जा सकता है।
एक पेशेवर भागीदार के रूप में, नोबल उच्च सफलता दर, उच्च दक्षता और उच्च गुणवत्ता वाली उपज दरों के माध्यम से आपकी कुल स्वामित्व लागत को कम कर सकता है।
बैचों की योजना समझदारी से बनाएं
एक बार में एक ही पुर्जा बनाने की लागत बड़े पैमाने पर उत्पादन की लागत से कहीं अधिक होती है। यदि संभव हो, तो उत्पादन के लिए कई समान पुर्जों को संयोजित करना या एक ही शीट पर विभिन्न छोटे पुर्जों की मशीनिंग करना, प्रोग्रामिंग, क्लैम्पिंग और उपकरण तैयार करने के समय जैसी निश्चित लागतों को काफी हद तक कम कर सकता है।
गुणवत्ता नियंत्रण के कड़े मानकों को सुनिश्चित करें।
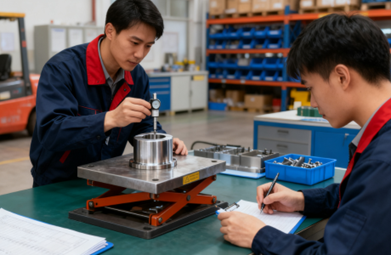
परियोजना शुरू होने से पहले, प्रोसेसर के साथ प्रमुख विशेषताओं, परीक्षण विधियों और स्वीकृति मानदंडों को स्पष्ट कर लें। इससे बाद के चरण में गलतफहमियों के कारण होने वाले पुनर्कार्य या विवादों से बचा जा सकता है।
मशीनिंग के अंतिम चरण में स्क्रैप किए जाने वाले टाइटेनियम मिश्र धातु के पुर्जे का नुकसान न केवल कच्चा माल होता है, बल्कि पहले से निवेश किए गए सभी मशीनिंग घंटे और उपकरण संसाधन भी होते हैं।

टाइटेनियम सीएनसी मशीनिंग के अनुप्रयोग
एयरोस्पेस
एयरोस्पेस वह क्षेत्र है जहां टाइटेनियम सीएनसी का सबसे व्यापक अनुप्रयोग होता है और उच्चतम आवश्यकताएं होती हैं। टाइटेनियम मिश्र धातुओं का उपयोग विमान इंजनों के प्रमुख घटकों, जैसे पंखे के ब्लेड, कंप्रेसर डिस्क और ब्लेड, साथ ही धड़ के संरचनात्मक भागों, जैसे लैंडिंग गियर स्ट्रट्स और विंग कनेक्टर्स के निर्माण में किया जाता है। इन भागों को अत्यधिक तापमान, उच्च तनाव और संक्षारक वातावरण में भी अत्यंत उच्च विश्वसनीयता और सेवा जीवन बनाए रखना आवश्यक है।
चिकित्सा
टाइटेनियम अपनी उत्कृष्ट जैव अनुकूलता और शरीर के तरल पदार्थों से होने वाले क्षरण के प्रति प्रतिरोध के कारण सर्जिकल प्रत्यारोपण के लिए पसंदीदा सामग्री बन गया है।
कृत्रिम जोड़ों, हड्डी की प्लेटों, हड्डी के पेंचों, दंत प्रत्यारोपणों और शल्य चिकित्सा उपकरणों के निर्माण में सीएनसी मशीनिंग का उपयोग किया जाता है। इन भागों के लिए सतह की गुणवत्ता, परिशुद्धता और रोगाणुहीनता की उच्चतर आवश्यकताएँ होती हैं।
उच्च प्रदर्शन ऑटोमोटिव
रेसिंग कारों और उच्च प्रदर्शन वाली स्पोर्ट्स कारों में, गति और दक्षता बढ़ाने की कुंजी वजन कम करना है।
टाइटेनियम सीएनसी पुर्जों का उपयोग इंजन कनेक्टिंग रॉड, वाल्व, सस्पेंशन कंपोनेंट्स और एग्जॉस्ट सिस्टम के निर्माण में किया जाता है। ये अत्यधिक उच्च घूर्णी गति और तापमान को सहन कर सकते हैं, साथ ही अनस्प्रंग मास को काफी कम करते हुए हैंडलिंग को बेहतर बनाते हैं।
रक्षा
इस क्षेत्र में टाइटेनियम का अनुप्रयोग एयरोस्पेस के समान है, लेकिन इसमें चरम वातावरण में इसकी टिकाऊपन और विश्वसनीयता पर अधिक जोर दिया जाता है।
टाइटेनियम सीएनसी पुर्जों का उपयोग बख्तरबंद वाहनों, नौसैनिक जहाजों, मिसाइलों, रॉकेटों के साथ-साथ सैनिकों द्वारा ले जाए जाने वाले हल्के उपकरणों और हथियार प्रणालियों के निर्माण में किया जाता है।
प्रीमियम उपभोक्ता वस्तुएँ
बेहतरीन हल्केपन और उच्च प्रदर्शन की चाह में, कुछ उच्च श्रेणी के उत्पाद टाइटेनियम की सीएनसी मशीनिंग का भी उपयोग करते हैं। उदाहरण के लिए, उच्च श्रेणी के साइकिल फ्रेम और पुर्जे, गोल्फ क्लब के हेड, पर्वतारोहण उपकरण, उच्च श्रेणी की घड़ियों के केस और उच्च श्रेणी के चश्मे के फ्रेम आदि।
नोबल's टाइटेनियम सीएनसी मशीनिंग Sसेवा करें
जब आपके प्रोजेक्ट में टाइटेनियम के असाधारण गुणों की आवश्यकता होती है, तो आपको सिद्ध विशेषज्ञता वाले मशीनिंग पार्टनर की आवश्यकता होती है। नोबल ठीक यही प्रदान करता है। हमारी टाइटेनियम सीएनसी मशीनिंग सेवाएं निम्नलिखित आधारशिलाओं पर टिकी हैं:
- उन्नत क्षमताएं: हम अत्याधुनिक 5-एक्सिस सीएनसी मिलिंग मशीनों और खराद मशीनों का उपयोग करते हैं, जो सटीक सहनशीलता के साथ जटिल ज्यामितियों का निर्माण करने में सक्षम हैं।
- तकनीकी उत्कृष्टता: हमारे स्वामित्व वाले मशीनिंग पैरामीटर और विशेष टूलिंग रणनीतियाँ टाइटेनियम की कम थर्मल चालकता को सीधे संबोधित करती हैं, जिससे वर्क हार्डनिंग को रोका जा सकता है और बेहतर टूल लाइफ और पार्ट क्वालिटी सुनिश्चित की जा सकती है।
- कठोर गुणवत्ता आश्वासन: प्रत्येक घटक का सावधानीपूर्वक निरीक्षण किया जाता है ताकि यह सुनिश्चित हो सके कि यह आपकी सटीक विशिष्टताओं और आपके उद्योग की कठोर मांगों को पूरा करता है।
आइए हम आपको विश्वसनीय, उच्च-प्रदर्शन वाले टाइटेनियम घटकों का आपका भरोसेमंद स्रोत बनने दें।
अक्सर पूछे जाने वाले प्रश्न
टाइटेनियम की सीएनसी मशीनिंग की सबसे बड़ी चुनौतियाँ क्या हैं?
टाइटेनियम को मशीनिंग करना मुश्किल माना जाता है, मुख्य रूप से इसकी कम तापीय चालकता, उच्च रासायनिक प्रतिक्रियाशीलता और उच्च तापमान पर इसकी मजबूती के कारण। इन गुणों के कारण ऊष्मा चिप्स द्वारा दूर ले जाने के बजाय कटिंग टूल के किनारे पर केंद्रित हो जाती है।
टाइटेनियम की मशीनिंग के लिए सबसे अच्छी सीएनसी मशीन कौन सी है?
सबसे अच्छी मशीन का चुनाव पुर्जे पर निर्भर करता है, लेकिन आदर्श मशीनों में कुछ प्रमुख विशेषताएं समान होती हैं। टाइटेनियम की मजबूती को संभालने और कंपन को रोकने के लिए एक कठोर, उच्च-टॉर्क वाली मशीनिंग सेंटर मशीन आवश्यक है। जटिल पुर्जों के लिए, 5-एक्सिस सीएनसी मशीन की अत्यधिक अनुशंसा की जाती है क्योंकि यह बेहतर टूल एक्सेस प्रदान करती है और कई सेटअप की आवश्यकता को कम कर सकती है।
टाइटेनियम मिश्र धातुओं के लिए कौन से काटने के उपकरण अनुशंसित हैं?
टाइटेनियम की मशीनिंग के लिए कार्बाइड के औजार मानक माने जाते हैं। विशेष रूप से, सूक्ष्म-कण या उप-सूक्ष्म-कण कार्बाइड कठोरता और मजबूती का सर्वोत्तम संतुलन प्रदान करता है।
सीएनसी मशीनिंग में सबसे अधिक उपयोग किए जाने वाले टाइटेनियम मिश्र धातु कौन से हैं?
दो सबसे आम ग्रेड हैं ग्रेड 5 (Ti-6Al-4V) और ग्रेड 2 (व्यावसायिक रूप से शुद्ध टाइटेनियम)।
टाइटेनियम की मशीनिंग की लागत की तुलना एल्युमीनियम या स्टील से कैसे की जाती है?
टाइटेनियम की मशीनिंग करना एल्युमीनियम या स्टील की मशीनिंग की तुलना में काफी महंगा होता है। एल्युमीनियम की तुलना में लागत 3 से 10 गुना और स्टील की तुलना में 2 से 5 गुना अधिक हो सकती है।







