
का परिचय इंजेक्शन मोल्डिंग
इंजेक्शन मोल्डिंग प्लास्टिक के पुर्जे बनाने की एक लोकप्रिय विधि है , खासकर जब आपको बड़ी मात्रा में पुर्जों की आवश्यकता हो। इसकी शुरुआत पिघले हुए प्लास्टिक को सांचे में डालने से होती है। ठंडा होने के बाद, पुर्जा तैयार हो जाता है। फोन से लेकर कार के पुर्जों तक, हर चीज में आपको यही प्रक्रिया देखने को मिलेगी। यह प्रक्रिया तेज, स्थिर है और इसमें सामग्री की बर्बादी भी कम होती है।
इंजेक्शन मोल्डिंग बेशक तेज़ और सटीक होती है। लेकिन यह हमेशा आसान नहीं होती। तापमान, दबाव और अन्य बारीकियों पर कड़ी नज़र रखनी पड़ती है। ज़रा सी भी चूक से गड़बड़ हो सकती है, जैसे कि दोष उत्पन्न होना या इंजेक्शन मोल्डिंग प्रक्रिया धीमी हो जाना।
इस लेख में इंजेक्शन मोल्डिंग में होने वाली बारह प्रमुख गलतियों के बारे में बताया गया है। इन गलतियों से गुणवत्ता कम हो सकती है, मशीनें धीमी हो सकती हैं और आपका कार्यप्रवाह बाधित हो सकता है। चाहे आप अभी शुरुआत कर रहे हों या वर्षों का अनुभव रखते हों, इन गलतियों से बचने से आपको बेहतर ढंग से काम करने और अधिक मजबूत इंजेक्शन मोल्डेड पुर्जे बनाने में मदद मिलेगी।
इंजेक्शन मोल्डिंग के बारह वर्जित नियम
1. तापमान नियंत्रण में त्रुटि
जब इंजेक्शन मोल्डिंग मशीन या मोल्ड बहुत ज़्यादा गर्म या ठंडा हो जाता है, तो ढाला गया हिस्सा पूरी तरह से गलत हो सकता है। आपको टेढ़ापन, भरने में समस्याएँ, सिकुड़न या सतह पर धारियाँ (इसे फैलाव कहते हैं) जैसी समस्याएँ दिखाई दे सकती हैं। यदि तापमान को सही ढंग से नियंत्रित नहीं किया जाता है, तो यह आयामों को भी बिगाड़ सकता है, जिससे हिस्सा ठीक से फिट नहीं होगा या ठीक से काम नहीं करेगा।
प्रभाव :
- आयामी अशुद्धियाँ: यदि इंजेक्शन मोल्डिंग में प्लास्टिक असमान रूप से ठंडा होता है, तो टुकड़े सही आकार के नहीं हो सकते हैं। इससे पूरी असेंबली खराब हो सकती है।
- सतही दोष: उदाहरण के लिए, जलने के निशान (सतह पर काले धब्बे) तब बनते हैं जब सांचे में सामग्री अधिक गरम हो जाती है, जबकि फैलाव (एक मैट या धारीदार उपस्थिति) इंजेक्शन के दौरान फंसी नमी या हवा के कारण होता है।
- निचले भाग की मजबूती: यदि कोई हिस्सा असमान रूप से ठंडा होता है, तो कुछ क्षेत्र ठीक से जुड़े नहीं रह सकते हैं, जिसका अर्थ है कि पूरी चीज अपनी अपेक्षा से कमजोर हो सकती है।
समाधान :
तापमान नियंत्रक:
मोल्ड और बैरल दोनों के लिए विश्वसनीय तापमान नियंत्रक अवश्य लगवाएं। अच्छे नियंत्रक किसी भी बदलाव पर तुरंत प्रतिक्रिया देते हैं, जिससे पूरी इंजेक्शन मोल्डिंग प्रक्रिया सुचारू और स्थिर बनी रहती है।
मोल्ड हीटिंग और कूलिंग सिस्टम:
तापमान के एकसमान वितरण के लिए मोल्ड के हीटिंग और कूलिंग सिस्टम को अनुकूलित करें। पूरे मोल्ड में एक समान तापमान बनाए रखने के लिए अनुरूप कूलिंग चैनलों और हीटर और चिलर के रणनीतिक प्लेसमेंट का उपयोग करें।
नियमित अंशांकन:
अगर मोल्ड का गर्म होना और ठंडा होना संतुलित नहीं है, तो तापमान असमान हो जाएगा जिससे पूरा पार्ट खराब हो सकता है। उचित चैनल और हीटर की सावधानीपूर्वक प्लेसमेंट के बिना, खराबी आना लगभग तय है।
डेटा प्रविष्ट कराना:
नियमित कैलिब्रेशन न करने पर तापमान में छोटी-छोटी त्रुटियां जमा होकर इंजेक्शन मोल्डिंग से बने पुर्जों को खराब कर सकती हैं। इस बात को कम मत समझिए कि थोड़ी सी गड़बड़ी भी पूरी इंजेक्शन मोल्डिंग प्रक्रिया को कितना प्रभावित कर सकती है। हमें इसका कड़वा अनुभव तब हुआ जब एक छोटे से सेंसर की गड़बड़ी के कारण इंजेक्शन मोल्डिंग से बने पुर्जों का एक बैच खराब हो गया। नियमित कैलिब्रेशन जांच शुरू करने के बाद, तापमान सही स्तर पर बना रहा और दोष ठीक हो गए।
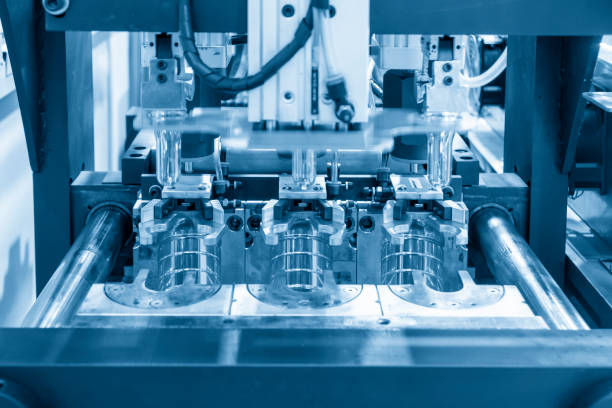
2. अनुचित मोल्ड डिजाइन या रखरखाव
अगर सांचा सही ढंग से डिज़ाइन नहीं किया गया है या उसकी अच्छी देखभाल नहीं की जाती है, तो उसमें गंदगी, घिसाव या असंतुलन जैसी समस्याएं आ सकती हैं। ऐसे में किनारों पर अतिरिक्त परत का दिखना, सतह का खुरदुरापन और इंजेक्शन मोल्डिंग से बने पुर्जों में एकरूपता की कमी जैसी समस्याएं सामने आती हैं।
प्रभाव :
- पुर्जों में खराबीयदि पार्ट को निकालते समय फ्लैश, खुरदरे धब्बे या कोई समस्या आ रही है, तो संभावना है कि पार्ट स्पेसिफिकेशन से मेल नहीं खाएगा, और हो सकता है कि वह बुनियादी परीक्षणों में भी पास न हो पाए।
- स्क्रैप दरों में वृद्धिमोल्ड की देखभाल में लापरवाही सीधे तौर पर स्क्रैप की दर में वृद्धि करती है। प्रत्येक दोषपूर्ण पुर्जा आपकी लागत को बढ़ाता है और अनावश्यक कचरा जमा करता है - यह एक ऐसी समस्या है जो तेजी से बढ़ती जाती है।
- फफूंद का जीवनकाल कम हो जाता हैअगर आप फफूंद का ध्यान नहीं रखेंगे, तो यह जल्दी खराब हो जाएगी। इसका मतलब है कि आपको ज्यादा मरम्मत करानी पड़ेगी, ज्यादा समय तक काम बंद रखना पड़ेगा, और शायद आपको इसे अपनी इच्छा से पहले ही बदलना पड़ेगा।
समाधान :
मोल्ड डिज़ाइन समीक्षा : मोल्ड डिज़ाइनर से शुरुआत में ही और नियमित रूप से बात करें। यह सुनिश्चित करना ज़रूरी है कि सामग्री का प्रवाह सुचारू हो और शीतलन प्रक्रिया अच्छी तरह से काम करे। एक सरल प्रवाह पथ और आसानी से पहुँचने योग्य शीतलन चैनल यह सुनिश्चित करने में बहुत सहायक होते हैं कि आपके इंजेक्शन मोल्डेड पुर्जे समान रूप से ठंडे हों और उनमें विकृति न आए।
नियमित सफाई और रखरखाव : अपने मोल्ड्स की नियमित सफाई करना एक अच्छा विचार है। धूल, गंदगी या पिछली प्रक्रियाओं से बचे हुए किसी भी पदार्थ की जांच करें - ये चीजें आपके इंजेक्शन मोल्डेड पार्ट्स को खराब कर सकती हैं। और चीजों को चिपकने से बचाने के लिए समय-समय पर मोल्ड रिलीज लगाना न भूलें।
उच्च गुणवत्ता वाली सामग्री : जब आप कठोर या गर्म प्लास्टिक के साथ काम कर रहे हों, तो सुनिश्चित करें कि मोल्ड मजबूत और घिसाव-प्रतिरोधी सामग्री से बना हो। उच्च गुणवत्ता वाले स्टील या विशेष कोटिंग का उपयोग मोल्ड की टिकाऊपन को बढ़ा सकता है और भविष्य में होने वाली परेशानियों से बचा सकता है।
मोल्ड निरीक्षण : मोल्ड निरीक्षण की अनदेखी करने से पुर्जों में गंभीर दोष उत्पन्न हो सकते हैं। कोर और कैविटी में दरारें, गलत संरेखण या घिसे हुए हिस्से बड़ी गुणवत्ता संबंधी समस्याएं पैदा कर सकते हैं, और अवरुद्ध शीतलन चैनल पूरी इंजेक्शन मोल्डिंग प्रक्रिया को बाधित कर सकते हैं। नियमित जांच अत्यंत महत्वपूर्ण है।
3. सामग्री प्रवाह में अनियमितता
यदि सामग्री का प्रवाह एकसमान नहीं हो रहा है, तो इसका कारण स्क्रू की गति में गड़बड़ी, नोजल का अवरुद्ध होना या सामग्री का ठीक से न सूखना जैसी समस्याएं हो सकती हैं। ऐसी स्थिति में, शॉर्ट शॉट्स, बुलबुले या पार्ट में खाली जगह जैसी समस्याएं उत्पन्न हो सकती हैं।
प्रभाव :
- लघु शॉट्स: मोल्ड पूरी तरह से न भरने पर शॉर्ट शॉट्स की समस्या होती है। इसका कारण कम इंजेक्शन प्रेशर, मोल्ड का पर्याप्त गर्म न होना, या गेट का ऐसा डिज़ाइन हो सकता है जो सामग्री को सही ढंग से प्रवाहित न होने दे।
- शून्य: पुर्जे के अंदर हवा या गैस की छोटी-छोटी खाली जगहें (वॉइड्स) होती हैं, जो आमतौर पर तब बनती हैं जब सांचे में हवा का वेंटिलेशन ठीक से न हो या वह बहुत जल्दी ठंडा हो जाए। ये हमेशा दिखाई नहीं देतीं, लेकिन इनके कारण पुर्जा कमजोर हो जाता है और बाद में उसमें दरार पड़ने की संभावना बढ़ जाती है।
- बुलबुले: आमतौर पर पार्ट की सतह पर बुलबुले दिखाई देते हैं, जो इंजेक्शन के दौरान हवा फंसने के कारण होते हैं। बहुत तेज़ इंजेक्शन लगाना या पर्याप्त बैक प्रेशर का उपयोग न करना जैसी चीजें हवा को अंदर मिला सकती हैं और ये छोटे-छोटे निशान छोड़ सकती हैं।
समाधान :
सामग्री को एक समान सुखाना: नायलॉन या एबीएस जैसी सामग्रियों को इंजेक्ट करने से पहले उन्हें अच्छी तरह सुखा लें। यदि उनमें नमी रह जाती है, तो वह भाप बनकर पार्ट में बुलबुले पैदा कर सकती है। एक अच्छे डेसिकेंट ड्रायर का उपयोग करना सहायक होता है।
सामग्री प्रवाह: मशीन में सामग्री का प्रवाह स्थिर बनाए रखने के लिए सही ढंग से कैलिब्रेटेड फीडर का उपयोग करें। इससे सब कुछ एकसमान बना रहता है और असमान प्रवाह के कारण पुर्जों की गुणवत्ता में अप्रत्याशित बदलाव नहीं आते।
नोजल और स्क्रू की देखभाल: नोजल और स्क्रू को नियमित रूप से साफ करना और उनकी जांच करना महत्वपूर्ण है। यदि वे जाम हो जाते हैं या घिसने लगते हैं, तो सामग्री का प्रवाह ठीक से नहीं होगा, और तब इंजेक्शन मोल्डिंग से बने पुर्जों में समस्याएं आने लगेंगी।
- ग़लत इंजेक्शन दबाव
अगर इंजेक्शन का दबाव सही नहीं है, तो आपको परेशानी होगी। बहुत ज़्यादा दबाव से फ्लैश या विकृति हो सकती है, और बहुत कम दबाव का मतलब है कि इंजेक्शन मोल्डिंग से बने पुर्जे ठीक से नहीं भरेंगे। दोनों ही मामलों में, यह समय और सामग्री की बर्बादी है।
प्रभाव :
- ओवरपैकिंग: पैकिंग के दौरान अत्यधिक दबाव डालने से ओवरपैकिंग होती है, जिससे मोल्ड विकृत हो सकता है। इसके परिणामस्वरूप अक्सर धंसाव के निशान, अतिरिक्त उभार या इंजेक्शन मोल्डिंग से बने पुर्जे सही आकार के नहीं होते हैं।
- अंडरपैकिंग: पैकिंग के दौरान कम दबाव डालने से मोल्ड पूरी तरह से नहीं भर पाता। कम दबाव डालने से शॉर्ट शॉट्स, रिक्त स्थान और अपूर्ण इंजेक्शन मोल्डेड पार्ट्स जैसी कमियां उत्पन्न होती हैं - ये सभी गुणवत्ता को प्रभावित करती हैं और संसाधनों की बर्बादी करती हैं।
समाधान :
सही दबाव सेटिंग: इंजेक्शन के लिए सही दबाव सेट करना बेहद ज़रूरी है। अगर यह आपके मटेरियल या मोल्ड के लिए उपयुक्त नहीं है, तो खराबी का खतरा रहता है। उत्पादन के दौरान वास्तविक समय में दबाव की निगरानी करने से इंजेक्शन मोल्डेड पार्ट्स को खराब होने से पहले ही समस्याओं का पता लगाने में मदद मिलती है।
प्रेशर टेस्टिंग: गुणवत्ता संबंधी समस्याओं से बचने के लिए प्रेशर टेस्टिंग आवश्यक है। प्रत्येक सामग्री बैच की टेस्टिंग किए बिना, गलत इंजेक्शन प्रेशर का उपयोग करने का जोखिम रहता है, जिससे दोष उत्पन्न हो सकते हैं और इंजेक्शन मोल्डिंग द्वारा निर्मित पुर्जे बर्बाद हो सकते हैं।
मशीन कैलिब्रेशन: अपने इंजेक्शन प्रेशर सेंसर को नियमित रूप से कैलिब्रेट करना सुनिश्चित करें। छोटी-मोटी गलतियाँ भी आपके इंजेक्शन मोल्डेड पार्ट्स को खराब कर सकती हैं, इसलिए सटीकता बनाए रखना महत्वपूर्ण है।
5. ज़रूरत से ज़्यादा या ज़रूरत से कम ठंडा करना
शीतलन का स्तर बिल्कुल सही होना चाहिए। यदि शीतलक बहुत ठंडा हो या बहुत तेज़ गति से बह रहा हो, तो पुर्जा समय से पहले जम सकता है और विकृत हो सकता है। यदि यह पर्याप्त ठंडा न हो, तो पुर्जा ठीक से सेट नहीं हो पाता और इससे प्रक्रिया का समय बढ़ सकता है। दोनों ही स्थितियों में, गुणवत्ता प्रभावित होती है।
प्रभाव :
- वारपेज: जब शीतलन एकसमान नहीं होता है, तो विकृति उत्पन्न होती है, जिससे आंतरिक तनाव और असमान संकुचन होता है। इससे आयामी सटीकता और कार्यक्षमता खराब हो सकती है, अक्सर इंजेक्शन मोल्डिंग से बने पुर्जे अनुपयोगी हो जाते हैं और अस्वीकृति दर बढ़ जाती है।
- विरूपण: जब इंजेक्शन मोल्डिंग से बने पुर्जे समान रूप से ठंडे नहीं होते, तो वे टेढ़े-मेढ़े और बेढंगे आकार के हो सकते हैं। इसका मतलब है कि वे असेंबली के दौरान ठीक से फिट नहीं होंगे या अपेक्षित कार्य नहीं करेंगे।
- सिंक के निशान: जहां शीतलन असमान होता है, वहां मोटी परतों में सिंक मार्क्स एक आम दोष है। ये सतह की गुणवत्ता को कम करते हैं, मजबूती को प्रभावित करते हैं और अक्सर अतिरिक्त फिनिशिंग की आवश्यकता होती है - ये सभी उत्पादन लागत को बढ़ाते हैं।
समाधान :
शीतलन प्रणाली अनुकूलन:
पार्ट के आकार के अनुरूप कूलिंग चैनल का उपयोग करने से बहुत फर्क पड़ता है। ये गर्मी को समान रूप से बाहर निकालने में मदद करते हैं, जिसका अर्थ है तेज़ प्रक्रिया और बिना हॉट स्पॉट वाले बेहतर इंजेक्शन मोल्डेड पार्ट्स।
शीतलन समय समायोजन:
शीतलन समय का केवल अनुमान न लगाएं — इसे सामग्री और पुर्जे के डिज़ाइन के आधार पर निर्धारित करें। कैलकुलेटर या सॉफ़्टवेयर टूल का उपयोग करके आप इसे सटीक रूप से निर्धारित कर सकते हैं और निष्कासन संबंधी समस्याओं से बच सकते हैं।
तापमान निगरानी:
वास्तविक समय में तापमान की निगरानी के बिना, आप अंधेरे में तीर चला रहे हैं। उतार-चढ़ाव का पता नहीं चल पाता और इससे पुर्जों की गुणवत्ता बिगड़ सकती है। सेंसर नियंत्रण बनाए रखने और महंगी गुणवत्ता संबंधी समस्याओं से बचने में मदद करते हैं।
6. अपर्याप्त वेंटिलेशन
अगर आपके मोल्ड के वेंट बंद हैं या ठीक से काम नहीं कर रहे हैं, तो हवा अंदर फंस जाती है और इसी वजह से आपको बुलबुले, खाली जगहें या जलने के निशान दिखाई देते हैं। इससे मोल्ड को भरना भी मुश्किल हो जाता है, जिससे दबाव बढ़ जाता है और प्रक्रिया का समय बढ़ जाता है।
प्रभाव:
- शून्य: आंतरिक रिक्त स्थान संरचनात्मक अखंडता को गंभीर रूप से कमजोर कर देते हैं। ये आंतरिक वायु छिद्र भार को सहन नहीं कर पाते, जिससे पुर्जा अविश्वसनीय हो जाता है और विशेष रूप से उच्च तनाव वाले अनुप्रयोगों में विफलता की संभावना बढ़ जाती है।
- बुलबुले: सतह पर दिखने वाले बुलबुले सिर्फ दिखावटी नहीं होते। वे फंसी हुई गैस के संकेत होते हैं और अक्सर पुर्जे में कमजोर जगहों का संकेत देते हैं जो प्रदर्शन और टिकाऊपन दोनों को प्रभावित कर सकते हैं।
- जले का निशान: जलने के निशान गहरे धब्बों या लकीरों के रूप में दिखाई देते हैं जहाँ फंसी हुई हवा बहुत गर्म हो जाती है। ये देखने में अच्छे नहीं लगते और इससे अंग कमजोर भी हो सकता है।
समाधान :
मोल्ड वेंटिंग का उचित डिज़ाइन:
उन जगहों पर वेंट जरूर लगाएं जहां हवा आमतौर पर फंसती है, जैसे कि सामग्री के अंतिम भरने वाले स्थानों पर। वेंट का आकार इतना उपयुक्त होना चाहिए कि गैस आसानी से निकल सके, लेकिन उससे आग की लपटें न उठें।
वेंटिंग रखरखाव:
वेंटिलेशन के छेदों को नियमित रूप से साफ करना न भूलें - अगर वे बचे हुए कचरे से बंद हो जाते हैं, तो हवा ठीक से बाहर नहीं निकल पाएगी, और आपको समस्याएं होने लगेंगी।
दबाव राहत:
प्रेशर रिलीफ सिस्टम के बिना, फंसी हुई हवा और गैस गंभीर दोष पैदा कर सकती हैं। पुर्जों की मजबूती और सतह की गुणवत्ता में सुधार के लिए इन सिस्टमों को लगाना बेहद जरूरी है।
7. सामग्री का अनुचित प्रबंधन
अगर सामग्री नमी सोख लेती है, या उसे गलत तरीके से संग्रहित किया जाता है या ऐसी चीजों के साथ मिलाया जाता है जिनके साथ वह ठीक से नहीं मिल पाती, तो समस्याएं उत्पन्न हो सकती हैं। नमी सामग्री को खराब कर सकती है और सतह पर दोष पैदा कर सकती है, जबकि गलत तरीके से भंडारण करने से संदूषण हो सकता है जो इंजेक्शन मोल्डिंग से बने पुर्जों की गुणवत्ता को प्रभावित करता है।
प्रभाव :
- नमी अवशोषण: नायलॉन और पॉलीकार्बोनेट जैसी नमी सोखने वाली सामग्रियां आसानी से नमी अवशोषित कर लेती हैं। जब हमने इन्हें ठीक से नहीं सुखाया, तो इंजेक्शन मोल्डिंग के दौरान फंसी हुई नमी वाष्पीकृत हो गई, जिससे चांदी जैसी धारियां और बुलबुले बन गए, और इंजेक्शन मोल्डिंग से बने पुर्जे बहुत आसानी से टूट गए।
- सामग्री का क्षरण: यदि सामग्रियों को ठीक से संग्रहित या संभाला नहीं जाता है, तो वे दूषित हो सकती हैं या खराब होने लग सकती हैं, जिससे अंतिम उत्पाद का प्रदर्शन और स्वरूप बिगड़ जाता है।
समाधान :
उचित भंडारण: सामग्रियों को ठंडी और सूखी जगह पर रखें ताकि वे नमी सोखने या खराब होने से बच सकें। उन्हें पर्यावरण से सुरक्षित रखने के लिए उनकी मूल पैकेजिंग या सीलबंद डिब्बों में रखना सबसे अच्छा है।
पूर्व-सुखाना: प्रसंस्करण से पहले सामग्री से नमी हटाने के लिए ड्रायर का उपयोग करें, विशेषकर नमी सोखने वाले प्लास्टिक के लिए। नमी से संबंधित दोषों को रोकने के लिए यह चरण अत्यंत महत्वपूर्ण है।
सामग्री परीक्षण: काम शुरू करने से पहले, नमी के स्तर की जाँच जैसे नियमित परीक्षण करना अच्छा रहता है, ताकि यह सुनिश्चित हो सके कि सामग्री अच्छी स्थिति में है। शुरुआती समस्याओं का पता लगाने से बाद में होने वाली परेशानियों से बचा जा सकता है।
8. मशीन की गलत सेटिंग्स
यदि आपकी मशीन की सेटिंग्स, जैसे कि स्क्रू की गति या तापमान, सही नहीं हैं, तो सामग्री ज़्यादा गरम हो सकती है या पर्याप्त गरम नहीं हो सकती। इससे रंग बिगड़ सकता है, सामग्री को नुकसान पहुँच सकता है, या इंजेक्शन मोल्डिंग से बने पुर्जे ठीक से नहीं बन सकते। साथ ही, इससे प्रक्रिया का समय बिगड़ जाता है और ज़्यादा स्क्रैप और व्यर्थ मेहनत होती है।
प्रभाव :
- असंगत रंग: यदि तापमान या पेंच की गति स्थिर नहीं है, तो रंग असमान रूप से फैल सकता है, जिससे धारियाँ, चमकदार धब्बे या अजीब रंग का बदलाव हो सकता है। इससे इंजेक्शन मोल्डिंग द्वारा निर्मित पुर्जों की दिखावट और समग्र एकरूपता प्रभावित होती है।
- सामग्री का क्षरण: अगर मशीन की सेटिंग सही नहीं है, तो सामग्री ज़्यादा गरम होकर टूटने लग सकती है। इससे इंजेक्शन मोल्डिंग से बने पुर्जे कमज़ोर, भंगुर हो जाते हैं और दबाव पड़ने पर उनके टूटने की संभावना बढ़ जाती है।
- अपूर्ण भाग निर्माण: अगर सेटिंग्स सही नहीं हैं, तो सांचा पूरी तरह से नहीं भरेगा, जिससे अंदर छोटे-छोटे छेद या गैप रह जाएंगे। इसका मतलब है कि इंजेक्शन मोल्डिंग से बने पुर्जे ठीक से काम नहीं करेंगे या दिखने में सही नहीं होंगे।
समाधान :
- स्वचालित प्रक्रिया नियंत्रण: स्वचालित नियंत्रणों का उपयोग करें जो सेंसर से प्राप्त जानकारी के आधार पर मशीन की सेटिंग्स को तुरंत समायोजित करते हैं। इससे पुर्जों की गुणवत्ता लगातार स्थिर बनी रहती है।
- पूर्व निर्धारित प्रक्रिया पैरामीटर: अपनी मशीन की सेटिंग्स के लिए मानक प्रक्रियाएं निर्धारित करें जिन्हें आप विभिन्न सामग्रियों और इंजेक्शन मोल्डेड पार्ट्स के लिए आसानी से समायोजित कर सकें। इससे काम में एकरूपता बनी रहती है और गलतियाँ कम होती हैं।
- प्रशिक्षण और दस्तावेज़ीकरण: ऑपरेटरों का निरंतर प्रशिक्षण और मशीन सेटिंग्स का विस्तृत दस्तावेज़ीकरण अत्यंत महत्वपूर्ण है। इनके बिना, उत्पादन के दौरान एकरूपता और गुणवत्ता प्रभावित हो सकती है।
9. योजकों या भराव पदार्थों का अनुचित उपयोग
यदि फिलर्स, स्टेबिलाइजर्स या पिगमेंट्स को सही ढंग से नहीं मिलाया जाता है—या यदि उनकी मात्रा अधिक हो जाती है—तो उनका फैलाव ठीक से नहीं होता है। इससे रंग बिगड़ सकता है, इंजेक्शन मोल्डिंग से बने पुर्जे कमजोर हो सकते हैं या उनकी बनावट असमान हो सकती है। जब एडिटिव्स समान रूप से नहीं फैलते हैं, तो इंजेक्शन मोल्डिंग से बने पुर्जे अलग-अलग तरह से व्यवहार कर सकते हैं और कभी-कभी तो खराब भी हो सकते हैं।
प्रभाव:
- रंग असंगतताएँ: रंगद्रव्य का असमान फैलाव धब्बों और धारियाँ पैदा करता है, जिससे इंजेक्शन मोल्डिंग द्वारा निर्मित भागों की दृश्य समरूपता बिगड़ जाती है। इससे उत्पाद की एकरूपता प्रभावित होती है और ग्राहकों की असंतुष्टि का खतरा बढ़ जाता है।
- शक्ति संबंधी मुद्दे: यदि फिलर्स को पर्याप्त रूप से नहीं मिलाया जाता है, तो इंजेक्शन मोल्डिंग से बने कुछ हिस्से कमजोर हो जाते हैं, जिससे पूरी चीज कम मजबूत हो जाती है और उसके जल्दी टूटने की संभावना बढ़ जाती है।
- असमान सतह बनावट: खराब तरीके से एडिटिव ब्लेंडिंग के परिणामस्वरूप सतह पर खुरदरापन या चमक में अंतर जैसी खामियां आ जाती हैं, जिससे सौंदर्य गुणवत्ता कम हो जाती है और फिनिशिंग की लागत बढ़ जाती है।
समाधान :
सटीक मात्रा निर्धारण: योजकों और भराव पदार्थों को सही अनुपात में मिलाने के लिए सटीक मात्रा निर्धारण प्रणाली आवश्यक है; अन्यथा, गुणवत्ता संबंधी समस्याएं उत्पन्न हो सकती हैं।
मिश्रण उपकरण: अच्छी गुणवत्ता वाली मिश्रण मशीनें खरीदें जो लगातार काम करती हों और सामग्री में योजक पदार्थों को समान रूप से फैला सकें।
आपूर्तिकर्ता गुणवत्ता नियंत्रण: अपने योजक और भराव पदार्थ विश्वसनीय आपूर्तिकर्ताओं से खरीदें जो अपने उत्पादों की गुणवत्ता और स्थिरता की गारंटी देते हैं।
10. मोल्ड क्लैम्पिंग बल का अपर्याप्त होना
अगर क्लैम्पिंग फोर्स पर्याप्त मजबूत नहीं है, तो मोल्ड थोड़ा खुल सकता है, जिससे फ्लैश हो सकता है या इंजेक्शन मोल्डिंग से बने पुर्जे सही आकार के नहीं बन सकते। इससे पुर्जे के आकार और सतह में गड़बड़ी हो सकती है, जिसका मतलब है कि दोबारा काम करने और बेकार पुर्जों को निकालने की ज़रूरत पड़ेगी।
प्रभाव:
- फ्लैश: फ्लैश मोल्ड कैविटी से अतिरिक्त सामग्री के बाहर निकलने के कारण विभाजन रेखा के साथ अवांछित उभार के रूप में प्रकट होता है। यह दोष पार्ट की सौंदर्य गुणवत्ता को प्रभावित करता है और अतिरिक्त सामग्री को हटाने के लिए अतिरिक्त पोस्ट-प्रोसेसिंग की आवश्यकता हो सकती है।
- भाग की ज्यामिति में असंगति: इंजेक्शन मोल्डिंग के दौरान दबाव का असमान वितरण विकृति और आयामी अशुद्धियों का कारण बन सकता है। इसके परिणामस्वरूप इंजेक्शन मोल्डिंग से बने पुर्जे डिज़ाइन विनिर्देशों को पूरा करने में विफल हो जाते हैं, जिससे फिटिंग, कार्यक्षमता और समग्र गुणवत्ता प्रभावित होती है।
समाधान :
क्लैम्पिंग बल की गणना: सॉफ्टवेयर का उपयोग करके उचित क्लैम्पिंग बल की गणना करना, पार्ट के आकार, सामग्री और इंजेक्शन दबाव का मिलान करने और दोषों को रोकने के लिए महत्वपूर्ण है।
क्लैम्पिंग बल की निगरानी: प्रत्येक इंजेक्शन चक्र के दौरान क्लैम्पिंग बल पर नज़र रखें ताकि यह सुनिश्चित हो सके कि यह स्थिर रहे, और सामग्री या भाग के आकार के आधार पर, यदि आवश्यक हो तो इसे समायोजित करें।
नियमित मशीन अंशांकन: यह सुनिश्चित करें कि आप अपनी क्लैम्पिंग इकाई और हाइड्रोलिक प्रणाली को नियमित रूप से अंशांकित करें ताकि लगाया गया बल सटीक बना रहे।
11. चक्र समय में भिन्नताएँ
यदि चक्र समय स्थिर नहीं है—संभवतः शीतलन दर में बदलाव, इंजेक्शन मोल्डिंग से बने पुर्जों की मोटाई में भिन्नता, या मोल्ड के ठीक से डिज़ाइन न होने के कारण—तो इससे विकृति, धंसाव के निशान, या इंजेक्शन मोल्डिंग से बने पुर्जों का पूरी तरह से न भर पाना जैसी समस्याएं उत्पन्न हो सकती हैं। असमान शीतलन, विशेष रूप से, प्रवाह के निशान और आकार संबंधी समस्याओं का कारण बनता है, जिसका अर्थ है अधिक अस्वीकृत पुर्जे।
प्रभाव :
- ताना मारना: अनियमित चक्र समय के कारण असमान शीतलन से आंतरिक तनाव के चलते विकृति उत्पन्न हो सकती है। इस विकृति से आयामों में अशुद्धि आ सकती है और पुर्जे की कार्यक्षमता प्रभावित हो सकती है।
- आयामी बदलाव: शीतलन दर में असमानता के कारण आकार में बदलाव होता है, जिससे इंजेक्शन मोल्डिंग द्वारा निर्मित पुर्जे विनिर्देशों को पूरा करने में विफल हो जाते हैं। असमान संकुचन से फिटिंग और कार्यक्षमता प्रभावित होती है, जिससे उत्पाद की गुणवत्ता खतरे में पड़ जाती है।
- अधूरा भराव: बहुत कम चक्र समय के कारण मोल्ड पूरी तरह से नहीं भर पाता, जिसके परिणामस्वरूप शॉट छोटे रह जाते हैं। इन छूटे हुए हिस्सों से पुर्जे की मजबूती और उपयोगिता कम हो जाती है।
समाधान :
चक्र समय को अनुकूलित करें: प्रत्येक भाग और सामग्री के लिए संपूर्ण इंजेक्शन मोल्डिंग चक्र को बेहतर बनाने के लिए सिमुलेशन सॉफ़्टवेयर का उपयोग करें। इस तरह, इंजेक्शन, शीतलन और निष्कासन चरणों को संतुलित करके समय और ऊर्जा की बचत की जा सकती है।
साइकिल टाइम मॉनिटरिंग: इनलाइन मॉनिटरिंग को शामिल करके, हम साइकिल टाइम में होने वाले बदलावों को तुरंत पहचान सकते थे और बड़ी समस्याओं के उत्पन्न होने से पहले ही उनका समाधान कर सकते थे।
स्वचालन: चक्र समय को स्थिर रखने और देरी को कम करने के लिए मोल्ड खोलने, बंद करने और पुर्जों को बाहर निकालने के लिए स्वचालन का उपयोग करें।
12. गुणवत्ता नियंत्रण जांचों का अभाव
यदि आप उत्पादन प्रक्रिया की जाँच या उत्पादन में होने वाली गड़बड़ियों जैसी चीज़ों को नज़रअंदाज़ करते हैं, तो दोष रह सकते हैं। इसका मतलब है अधिक अस्वीकृत उत्पाद, सामग्री की बर्बादी और असंतुष्ट ग्राहक। नियमित निगरानी के बिना, समस्याओं को जल्दी पकड़ना और उच्च गुणवत्ता बनाए रखना मुश्किल है।
- प्रभाव:
यदि आप उत्पादन प्रक्रिया की जाँच या उत्पादन में होने वाली गड़बड़ियों जैसी चीज़ों को नज़रअंदाज़ करते हैं, तो दोष रह सकते हैं। इसका मतलब है अधिक अस्वीकृत उत्पाद, सामग्री की बर्बादी और असंतुष्ट ग्राहक। नियमित निगरानी के बिना, समस्याओं को जल्दी पकड़ना और उच्च गुणवत्ता बनाए रखना मुश्किल है।
समाधान :
इन-लाइन निरीक्षण: इंजेक्शन मोल्डिंग उत्पादन लाइन पर ही गलत माप, सतह संबंधी समस्याएं या रंग संबंधी समस्याओं जैसे दोषों को पकड़ने के लिए स्वचालित कैमरे या सेंसर स्थापित करें।
नमूनाकरण योजनाएँ: प्रत्येक उत्पादन बैच में महत्वपूर्ण आयामों और विशेषताओं का समय-समय पर निरीक्षण करने के लिए कठोर नमूनाकरण योजनाएँ विकसित करें।
उत्पादन के अंतिम चरण का परीक्षण: शिपिंग से पहले अंतिम जांच करें, जैसे कि यांत्रिक परीक्षण, इंजेक्शन मोल्डेड पुर्जों का वजन करना और किसी भी अंतिम दोष को पकड़ने के लिए उनकी अच्छी तरह से जांच करना।
सांख्यिकीय प्रक्रिया नियंत्रण (एसपीसी): प्रमुख मापदंडों और गुणवत्ता मानकों की निरंतर निगरानी के लिए सांख्यिकीय प्रक्रिया नियंत्रण चार्ट लागू करें, जिससे प्रक्रिया में होने वाले बदलावों का शीघ्र पता लगाया जा सके।

नोबल के बारे में
जब आपको बड़ी मात्रा में प्लास्टिक के इंजेक्शन मोल्डेड पार्ट्स की आवश्यकता होती है, तो इंजेक्शन मोल्डिंग एकदम सही विकल्प है। यही कारण है कि इतनी सारी हाई-टेक कंपनियां हर साल नोबल को चुनती हैं। तो, वे हम पर भरोसा क्यों करते हैं?
- 200 से अधिक सामग्रियों में से चुनने के विकल्प के साथ, नोबल आपको कई विकल्प प्रदान करता है। चाहे आपको साधारण प्लास्टिक की आवश्यकता हो या मजबूत इंजीनियर रेज़िन की, हम आपको सबसे उपयुक्त सामग्री ढूंढने में मदद करते हैं और इंजेक्शन मोल्डिंग की प्रक्रिया में लागत कम करने के तरीके भी बताते हैं।
- डिजाइन करें। परीक्षण करें। निर्माण करें। उत्पादन करें। इंजेक्शन मोल्डिंग में नोबल सब कुछ संभालता है। हमारी इंजेक्शन मोल्डिंग सेवाओं की पूरी श्रृंखला का मतलब है कि आपको अवधारणा से लेकर डिलीवरी तक एक विश्वसनीय भागीदार मिलता है।
- आपको जो चाहिए, वही मिलेगा — और उससे भी ज़्यादा। नोबल प्रतिस्पर्धी दरों पर उच्च परिशुद्धता वाली कस्टम इंजेक्शन मोल्डिंग प्रदान करता है। प्रोटोटाइपिंग से लेकर उत्पादन तक, हम ऐसे स्मार्ट और लागत-बचत समाधान तैयार करते हैं जो प्रीमियम कीमत के बिना प्रीमियम परिणाम देते हैं।
- गुणवत्ता कोई वैकल्पिक चीज़ नहीं है — यह हमारे हर काम का अभिन्न अंग है। हमारी सख्त प्रक्रिया इंजेक्शन मोल्डिंग से बने हर पुर्जे की जाँच करती है, यह सुनिश्चित करते हुए कि आपके हाथों तक पहुँचने से पहले वह उच्चतम मानकों को पूरा करता है।







