
Qu'est-ce que le moulage par injection plastique?
Le moulage par injection plastique est un procédé de fabrication largement utilisé dans la production industrielle. Son principe consiste à injecter un matériau fondu dans une cavité de moule prédéfinie, où le matériau refroidit et se solidifie pour prendre la forme souhaitée de la pièce. Ce procédé offre une très grande adaptabilité aux matériaux, convenant non seulement aux plastiques thermoplastiques et aux polymères thermodurcissables les plus courants, mais aussi à la production de divers matériaux tels que les métaux (on parle alors de moulage sous pression), le verre, les élastomères et même les confiseries. Le processus débute par l'introduction des matières premières dans un cylindre chauffé, où elles sont fondues uniformément grâce à l'action de mélange d'une vis sans fin. Le matériau fondu est ensuite injecté dans la cavité du moule sous haute pression et, après refroidissement et solidification, le produit obtenu est identique à la cavité du moule. En production, la fabrication des moules est une étape cruciale. Généralement, les fabricants de moules professionnels produisent des moules en acier ou en aluminium, selon les plans des concepteurs ou des ingénieurs industriels, garantissant ainsi une reproduction précise des caractéristiques de la pièce. Le champ d'application de la technologie de moulage par injection est extrêmement vaste, permettant une production efficace d'une grande variété de pièces, des composants électroniques miniatures aux grands panneaux de carrosserie automobile. Ces dernières années, grâce aux progrès de l'impression 3D , de nouveaux types de photopolymères ont été utilisés pour la fabrication de moules d'injection simples. Ces matériaux présentent des propriétés thermoplastiques particulières à basse température, qui les empêchent de fondre pendant le processus de moulage par injection, offrant ainsi de nouvelles solutions techniques pour le prototypage rapide et la production en petites séries.
Comment moulage par injection plastique marche ?
Étape 1 : Préparation et chauffage/fusion des matières premières
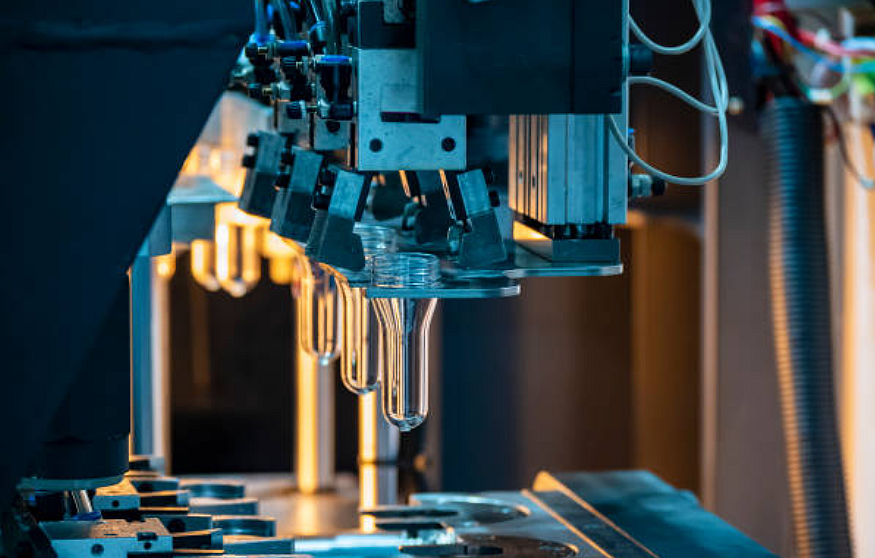
Le moulage par injection plastique est une technique d'usinage des matières plastiques très efficace et précise, dont le flux de travail complet repose sur la coordination parfaite de plusieurs étapes critiques. Le processus de production débute par le prétraitement des matières premières : les granulés ou poudres de plastique doivent d'abord subir un séchage rigoureux afin d'éliminer toute trace d'humidité. Cette étape est cruciale car l'humidité résiduelle peut s'évaporer à haute température, entraînant la formation de bulles ou de défauts de surface sur le produit fini. Les matières premières séchées sont introduites dans la trémie de la presse à injecter et pénètrent dans le cylindre chauffé par gravité. Ce cylindre est équipé d'une vis sans fin rotative spécialement conçue qui, grâce à sa structure géométrique unique, transporte la matière et génère de fortes forces de cisaillement et un mélange homogène. Le système de chauffage contrôle précisément la température du cylindre dans la plage de fusion du plastique, généralement divisée en plusieurs zones de température pour un chauffage progressif, garantissant ainsi un chauffage uniforme et une fusion graduelle. Sous l'effet de la rotation de la vis, les granulés de plastique solide passent de l'état vitreux à l'état hautement élastique, puis à l'état visqueux, formant un polymère fondu d'une bonne fluidité. Ce procédé de plastification nécessite un contrôle précis de paramètres tels que la température, la pression et la vitesse de la vis.
Étape 2 : Alimentation et fusion du plastique thermoplastique
L'étape de moulage par injection plastique est l'une des plus critiques du processus, car elle détermine directement la qualité du moulage et la précision dimensionnelle du produit final. Une fois la matière première plastique entièrement fondue dans le cylindre, la presse à injecter entre dans la phase d'injection haute pression. À ce stade, le système hydraulique actionne la vis à une vitesse et une pression contrôlées avec précision, injectant le plastique fondu stocké à l'extrémité de la vis à travers la buse dans la cavité fermée du moule. Ce processus d'injection doit être réalisé sous une pression extrêmement élevée, généralement de l'ordre de plusieurs dizaines à plusieurs centaines de mégapascals, afin de garantir que le plastique fondu visqueux remplisse rapidement chaque recoin du moule. Le système du moule est conçu avec soin, notamment avec des éléments tels que le canal principal, les canaux d'alimentation et la buse d'injection, qui guident ensemble le flux de plastique fondu et contrôlent le remplissage. Pendant le remplissage, la température, la pression et le débit à l'entrée du plastique fondu doivent être surveillés de près, car toute fluctuation peut engendrer des défauts tels que des injections incomplètes, des bavures ou des lignes de soudure.
Étape 3 : Maintenir la pression
Dans le procédé de moulage par injection, l'étape de maintien sous pression est cruciale pour garantir la qualité du produit, influençant directement la précision dimensionnelle, les propriétés mécaniques et l'état de surface de la pièce finale. Une fois la cavité du moule remplie de plastique fondu, le système passe immédiatement à la phase de maintien sous pression. Durant cette phase, la presse à injecter continue d'appliquer une pression sur le plastique fondu qui n'est pas encore complètement solidifié. La fonction principale de cette phase est de compenser le retrait volumique qui se produit lors du refroidissement, évitant ainsi les défauts tels que les écarts dimensionnels, les creux de surface ou les porosités internes dus au retrait du matériau. Le maintien sous pression exige un contrôle précis de trois paramètres clés : la pression de maintien, la durée de maintien et la courbe de pression de maintien. Généralement, la pression de maintien est réglée entre 30 % et 80 % de la pression d'injection, les valeurs spécifiques étant optimisées en fonction des propriétés du matériau, de la structure du produit et des exigences du procédé. La durée de maintien dépend de l'épaisseur de paroi du produit et de la vitesse de refroidissement, et se poursuit généralement jusqu'à la solidification complète du plastique au niveau de l'entrée d'injection.
Étape 4 : Temps de maintien et de refroidissement
Dans le procédé de moulage par injection, la phase de refroidissement est cruciale pour l'efficacité de la production et la qualité du produit. Après la phase de maintien de la pression, le plastique fondu contenu dans le moule subit un refroidissement contrôlé, qui se poursuit jusqu'à ce que la pièce atteigne une résistance structurelle et une stabilité dimensionnelle suffisantes pour être démoulée en toute sécurité. Ce refroidissement n'est pas une simple dissipation thermique naturelle, mais un processus d'échange thermique précisément contrôlé. Le moule est équipé d'un système complexe de canaux de refroidissement utilisant un fluide caloporteur (généralement de l'eau ou de l'huile) pour évacuer rapidement la chaleur dégagée lors de la solidification du plastique. La conception de ce système doit être rigoureuse, garantissant à la fois une efficacité de refroidissement optimale et évitant les contraintes internes ou les déformations dues à un refroidissement excessif localisé. La durée du refroidissement dépend de multiples facteurs, notamment les propriétés thermiques du matériau plastique, l'épaisseur de la paroi du produit, la température du moule et l'efficacité du système de refroidissement. Pour les plastiques cristallins tels que le PP et le PE, l'impact de la cristallinité sur les performances du produit doit également être pris en compte, ce qui rend le contrôle des vitesses de refroidissement particulièrement critique.
Étape 5 : Processus d’éjection et de finition
L'étape critique finale du moulage par injection est l'ouverture du moule et le démoulage, qui marque la fin du cycle complet. Une fois que la pièce a suffisamment refroidi dans la cavité du moule et atteint la dureté souhaitée, le système de fermeture de la presse à injecter se met en marche. Il passe d'abord du mode de fermeture haute pression au mode de protection basse pression, puis le moule s'ouvre progressivement le long de la ligne de joint selon le programme prédéfini. La séquence et la vitesse d'ouverture du moule doivent être contrôlées avec précision, généralement à l'aide d'une courbe d'ouverture en trois phases (lente-rapide-lente), afin de garantir une ouverture efficace tout en évitant d'endommager la pièce ou le moule par une séparation brutale. Une fois le moule complètement ouvert, le système d'éjection, situé du côté mobile du moule, se met en marche. Les mécanismes d'éjection, tels que les broches d'éjection, les plaques d'éjection ou les vannes pneumatiques, se déplacent en douceur sous l'action d'un entraînement hydraulique ou mécanique pour séparer la pièce moulée de la cavité du moule. Le processus d'éjection exige une attention particulière au contrôle de la vitesse, de la course et de la fréquence d'éjection afin de garantir un démoulage complet du produit, sans défauts tels que marques d'éjection ou déformations. Pour les produits à structure complexe, des méthodes de démoulage spécifiques, comme le fonctionnement séquentiel de plusieurs mécanismes d'éjection ou le démoulage rotatif, peuvent s'avérer nécessaires.
Quelles sont les applications du moulage par injection plastique ?
1. Industrie automobile
Le moulage par injection plastique joue un rôle essentiel dans l' industrie automobile , englobant la production de divers composants, tant intérieurs qu'extérieurs, fonctionnels ou décoratifs. Dans le secteur des systèmes intérieurs, cette technologie est largement utilisée pour fabriquer des tableaux de bord monoblocs, des panneaux de porte, des panneaux de console centrale, des accoudoirs de siège et divers compartiments de rangement. Ces composants doivent non seulement répondre à des exigences strictes de précision dimensionnelle, mais aussi offrir un excellent toucher et des textures de surface esthétiques. Le moulage par injection, combiné à des procédés ultérieurs tels que la peinture, le revêtement ou la décoration intégrée (IMD), permet de satisfaire parfaitement ces exigences. Dans le domaine extérieur, les composants moulés par injection, tels que les pare-chocs, les baguettes d'ailes et les calandres, présentent des formes tridimensionnelles complexes et répondent à des exigences de performance spécifiques, notamment en matière de résistance aux chocs et aux intempéries.
2. Dispositifs médicaux
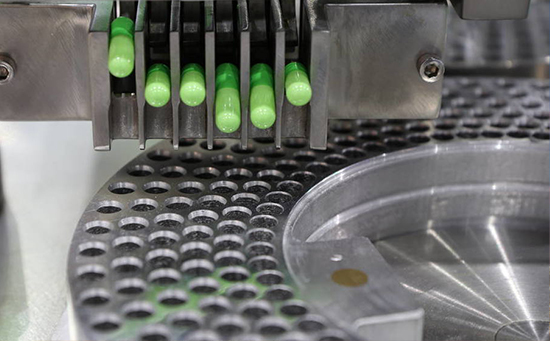
La technologie du moulage par injection plastique joue un rôle indispensable dans la fabrication des dispositifs médicaux , ses applications couvrant une vaste gamme de produits, des consommables médicaux de base aux instruments de haute précision. Dans le domaine des fournitures médicales à usage unique, les procédés de moulage par injection sont utilisés pour la production en série de divers composants de seringues stériles, de raccords pour perfusion intraveineuse, de tubes de prélèvement sanguin sous vide, de tubes de prélèvement viral et d'autres dispositifs médicaux à usage unique. Ces produits doivent répondre à des exigences strictes en matière de précision dimensionnelle, de finition de surface et d'étanchéité. Dans le domaine du diagnostic in vitro, les puces microfluidiques moulées par injection de précision, les boîtiers de kits de réactifs et les supports de cartes de test constituent un support technique fiable pour le diagnostic moléculaire moderne et les tests au point de soins (POCT). Dans le domaine des instruments chirurgicaux, la technologie du moulage par injection est utilisée pour fabriquer des manches d'instruments laparoscopiques, des composants d'hémostats, des dispositifs de suture chirurgicale et d'autres produits.
3. Électronique et appareils électriques
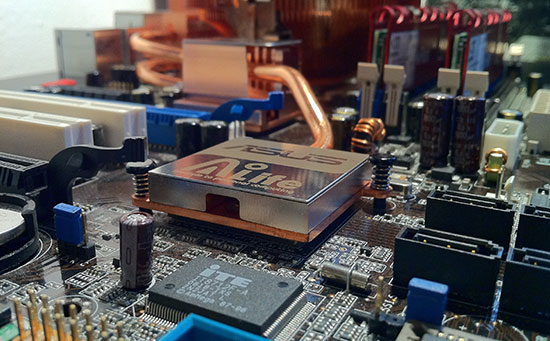
La technologie du moulage par injection plastique joue un rôle crucial dans l'industrie de la fabrication de produits électroniques et d'électroménager, ses applications étant présentes à pratiquement tous les stades de la chaîne d'approvisionnement. Dans le secteur de l'électronique grand public, les procédés de moulage par injection sont largement utilisés pour la production de boîtiers de smartphones, de composants structurels d'ordinateurs portables, de boîtiers de montres connectées et d'autres produits. Ces produits exigent non seulement une précision dimensionnelle et une qualité de finition de surface extrêmement élevées, mais aussi de répondre aux exigences de conception modernes en matière de légèreté, de finesse et de construction monobloc. Les connecteurs électroniques constituent un autre domaine d'application important du moulage par injection, notamment les composants de précision tels que les ports USB, les connecteurs Type-C et les connecteurs carte à carte. Ces produits sont soumis à des exigences extrêmement strictes en matière de stabilité dimensionnelle et de performances d'isolation, avec des tolérances souvent contrôlées à ±0.02 mm. Dans le domaine de l'électroménager, les composants tels que les panneaux de climatisation, les panneaux de commande de lave-linge et les poignées de porte de réfrigérateur fabriqués par moulage par injection doivent non seulement répondre aux exigences de résistance structurelle, mais aussi présenter une excellente résistance aux intempéries et des propriétés ignifuges.
Avantages du moulage par injection plastique
1. Haute efficacité de formage
Le moulage par injection plastique se distingue dans le secteur manufacturier par son exceptionnelle efficacité de production. Ce procédé utilise un flux de production entièrement automatisé, permettant un fonctionnement continu et ininterrompu, de l'entrée des matières premières à la sortie du produit fini. Un cycle de moulage par injection typique dure généralement de 15 à 120 secondes, selon la taille et la complexité du produit. Les presses à injecter modernes à grande vitesse peuvent atteindre des centaines de cycles de moulage par minute, ce qui les rend particulièrement adaptées à la production de composants nécessitant une fabrication en grande série. Comparé à l'usinage traditionnel ou au moulage manuel, le moulage par injection permet de gagner plus de 90 % de temps de production. De plus, l'application de la technologie des moules multi-empreintes permet le moulage simultané de dizaines de produits identiques en une seule injection, augmentant encore la productivité par unité de temps. Cette méthode de production très efficace réduit considérablement le coût de fabrication unitaire, offrant une solution idéale pour la production industrielle à grande échelle.
2. Haute précision et bonne répétabilité
Le procédé de moulage par injection plastique présente des avantages exceptionnels en termes de précision dimensionnelle et d'homogénéité des produits. Les équipements de moulage par injection de pointe, associés à des moules usinés avec précision, permettent d'atteindre des tolérances dimensionnelles extrêmement faibles, de l'ordre de ±0.01 mm, répondant ainsi aux exigences les plus strictes en matière de pièces de précision. Ce niveau de précision est essentiel pour des produits tels que les connecteurs électroniques et les dispositifs médicaux, pour lesquels la précision dimensionnelle est primordiale. En termes de répétabilité, les produits moulés par injection présentent une variation minimale entre les lots, avec des valeurs CPK généralement supérieures à 1.67, garantissant ainsi des caractéristiques de qualité identiques pour chaque produit issu d'une production à grande échelle. Les presses à injecter modernes sont équipées de systèmes de contrôle en boucle fermée qui surveillent et ajustent les paramètres du processus en temps réel, assurant ainsi une stabilité de production optimale.
3. Large gamme de matériaux applicables
Le procédé de moulage par injection plastique présente une adaptabilité exceptionnelle aux matériaux, permettant de transformer la quasi-totalité des polymères. Parmi les thermoplastiques, on trouve des plastiques d'usage courant comme le PP et l'ABS, des plastiques techniques comme le PC et le POM, ainsi que des plastiques haute performance comme le PEEK et le PEI. Les thermodurcissables, tels que les résines phénoliques et époxy, conviennent également à des procédés de moulage par injection spécifiques. De plus, divers élastomères (TPE, TPU), des plastiques biosourcés et des matériaux biodégradables sont de plus en plus utilisés dans ce procédé. En ajustant la formulation des matériaux, il est possible de fabriquer des produits aux propriétés spécifiques, comme des plastiques ignifuges, résistants aux UV, conducteurs ou à blindage électromagnétique.
Inconvénients de Plastique moulage par injection
1. Coûts élevés des moules
Le procédé de moulage par injection plastique présente des obstacles économiques importants liés à l'investissement dans les moules. Un jeu de moules d'injection de complexité moyenne nécessite généralement un investissement de 50 000 à 500 000 yuans pour les coûts de production, tandis que les moules de haute précision ou multi-empreintes peuvent coûter jusqu'à plusieurs millions de yuans. La fabrication des moules comprend de multiples étapes, telles que l'usinage mécanique de précision, le traitement thermique et le traitement de surface, avec un cycle de production de 4 à 12 semaines, de la conception à la livraison. Cet investissement initial élevé limite la rentabilité du moulage par injection à la production à grande échelle (généralement à partir de 5 000 unités). Pour la validation de prototypes ou la production d'essai à petite échelle lors des premières phases de développement d'un produit, des procédés alternatifs comme l'impression 3D ou les moules en silicone peuvent s'avérer plus avantageux en termes de coûts. Par ailleurs, la maintenance et le stockage des moules engendrent des investissements continus, augmentant ainsi le coût total de possession.
2. Modifications de conception inflexibles
Le moulage par injection plastique présente une rigidité importante face aux modifications de conception. Outils de précision en acier, les moules sont difficiles à modifier significativement une fois fabriqués. Même de simples ajustements dimensionnels peuvent nécessiter un réusinage du noyau ou de la cavité, tandis que les modifications structurelles impliquent souvent la mise au rebut du moule existant et la création d'un nouveau. Ces modifications engendrent non seulement des coûts d'usinage supplémentaires (généralement de 30 % à 70 % du coût initial du moule), mais aussi des retards de production de 2 à 4 semaines. Lors des itérations de développement produit, cette rigidité contraint les entreprises à finaliser la validation de la conception avant la fabrication du moule, ce qui accroît les risques et les coûts des premières phases de développement.
3. Les dimensions du produit sont limitées par les contraintes du moule.
Le moulage par injection plastique présente intrinsèquement des contraintes dimensionnelles. Du point de vue de l'équipement, les dimensions maximales de moulage sont limitées par la force de fermeture et l'espace de la cavité du moule de la presse à injecter. Actuellement, les plus grandes presses à injecter du marché peuvent produire des pièces d'environ 4 mètres de long ; cependant, les coûts d'investissement et d'exploitation de tels équipements sont extrêmement élevés. Les pièces à parois ultra-minces (par exemple, d'une épaisseur inférieure à 0.5 mm) exigent une précision et un contrôle du processus extrêmement rigoureux. Ces limitations nécessitent l'exploration de procédés alternatifs pour certaines applications aux exigences dimensionnelles spécifiques. Par exemple, les grandes pièces peuvent être mieux adaptées au rotomoulage ou au soufflage, tandis que les pièces de micro-précision peuvent nécessiter un micro-moulage par injection ou un emboutissage. De plus, l'augmentation des dimensions des pièces allonge considérablement le temps de refroidissement, ce qui impacte l'efficacité globale de la production.
FAQ sur le moulage par injection plastique
Combien de temps faut-il pour produire des pièces par moulage par injection plastique ?
Le temps nécessaire à la production de pièces par moulage par injection plastique dépend de plusieurs facteurs, notamment la taille de la pièce, la complexité de sa conception, le type de matériau et le volume de production.
Quels sont les facteurs qui affectent la qualité des pièces moulées par injection ?
La qualité des pièces moulées par injection dépend principalement de la conception du moule, du choix des matériaux, des paramètres de traitement, de l'état de la machine et du savoir-faire de l'opérateur. Une conception soignée, des matériaux appropriés, des réglages précis et un équipement bien entretenu contribuent à garantir des pièces homogènes et sans défaut.






