
Le secteur manufacturier est en pleine mutation. Les acteurs de l'industrie le ressentent. De nouvelles méthodes apparaissent sans cesse, tandis que les anciennes s'améliorent constamment. La question que se posent de nombreux chefs d'atelier est simple : le soudage laser est -il prêt à s'imposer ? Ou le soudage à l'arc traditionnel reste-t-il la référence ?
Voici le problème récurrent : choisir le mauvais procédé anéantit les marges bénéficiaires. Les retouches s’accumulent. La cadence de production reste lente. Les déformations endommagent les pièces. Une soudure d’apparence correcte peut céder par la suite. Ou bien, son exécution prend deux fois plus de temps que prévu. Ou encore, elle déforme l’assemblage au-delà des tolérances.
Ce guide détaille sept différences essentielles. Son objectif est simple : aider chacun à choisir la technologie la plus adaptée à son travail. Pas de discours marketing. Pas d’affirmations péremptoires sur la supériorité d’une méthode. Juste une comparaison pratique, basée sur les réalités du terrain.
Réponse rapide : L’« Aide-mémoire » (Extrait vedette ciblé)
Les gens veulent des réponses rapides. Les commerces ont besoin de décisions rapides. Voici un résumé concis.
Optez pour le soudage laser lorsque la vitesse est primordiale. Des vitesses supérieures à 50 cm/min sont courantes. La déformation thermique doit être minimale. Les matériaux sont fins. Pensez aux languettes de batteries de véhicules électriques, aux boîtiers de dispositifs médicaux ou aux assemblages de précision où toute déformation est inacceptable.
Pour les réparations, privilégiez la soudure traditionnelle. Matériel endommagé, châssis fissurés, interventions sur site : l’ajustement des joints peut être imparfait, des interstices peuvent exister, les surfaces peuvent être sales. Les méthodes traditionnelles sont plus adaptées à ces situations.
Optez pour le soudage traditionnel si votre budget est serré. Un poste de soudage MIG ou à l'électrode enrobée de base coûte moins de cinq mille dollars. Un système de soudage laser coûte beaucoup plus cher. Les ateliers disposant de capitaux limités ne peuvent pas justifier un tel investissement.
Privilégiez le soudage traditionnel lorsque la portabilité est essentielle. Un poste à souder à l'arc peut être transporté facilement sur une échelle ou en extérieur. Le matériel laser est lourd et fragile ; il n'est donc pas adapté aux réparations à distance.
En résumé, c'est simple : le laser offre rapidité et précision, tandis que les méthodes traditionnelles privilégient le coût et la polyvalence. Il n'existe pas de solution unique adaptée à toutes les situations.
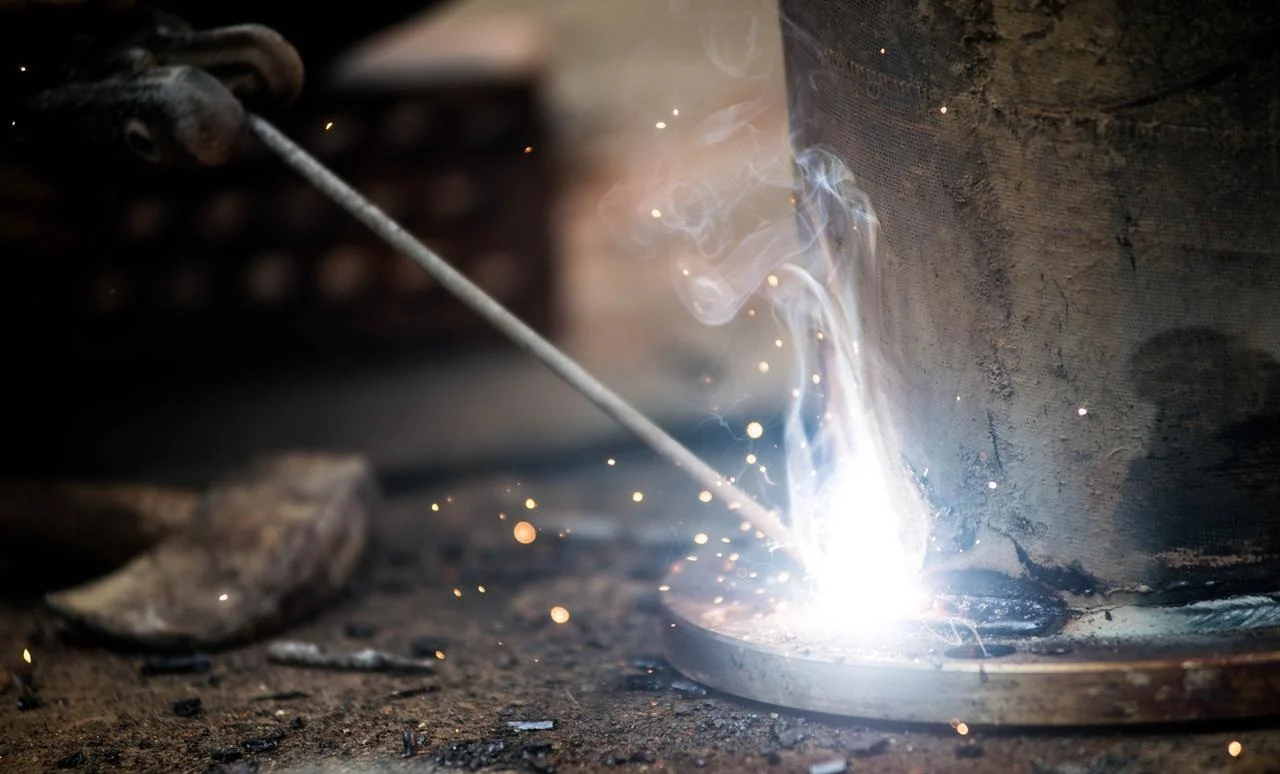
La principale différence : comment ils génèrent de la chaleur
La véritable différence ne réside ni dans la vitesse ni dans le coût. Tout commence par la question de la provenance de la chaleur, de sa concentration et de son impact sur le métal.
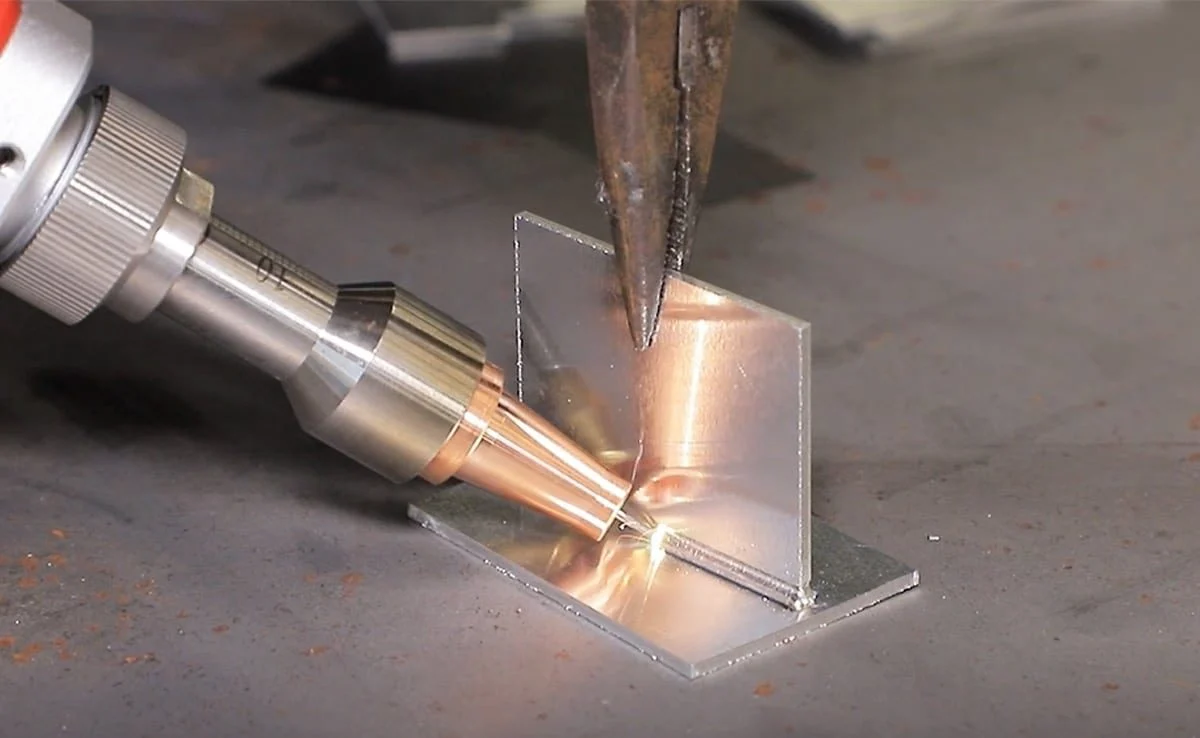
Le soudage laser utilise des photons.
Lumière à haute énergie. Le faisceau est focalisé sur un point minuscule, de l'ordre de 0.2 millimètre ou moins. Toute cette énergie est concentrée dans un espace infime. La densité énergétique atteint des sommets.
Cela crée ce qu'on appelle un trou de serrure. Le laser vaporise instantanément le métal. Une cavité étroite et profonde se forme. Le faisceau pénètre dans cette cavité. Les parois du trou de serrure fondent et fusionnent à mesure que le faisceau avance. Une pénétration profonde grâce à une source de chaleur très concentrée. C'est là tout l'avantage du laser.
Le soudage traditionnel utilise un arc électrique ou une flamme.
La densité d'énergie est beaucoup plus faible. La chaleur se diffuse. Le diamètre de l'arc peut être de 2 à 10 millimètres, soit dix à cinquante fois plus large qu'un point laser.
Ici, pas de trou de serrure. On travaille plutôt avec un bain de fusion. L'arc électrique fait fondre la surface. Le bain s'étend. La chaleur se diffuse davantage dans le métal de base environnant. C'est cet excès de chaleur qui pose problème : il provoque des déformations, élargit la zone affectée thermiquement et modifie les propriétés du matériau.
Imaginez la différence visuelle. Un faisceau laser est comme une épingle. Un arc électrique est comme un pinceau. L'un concentre toute l'énergie en un seul point. L'autre la répartit sur une plus grande surface. Tous deux peuvent souder du métal. Mais ils le font de manière très différente.
Les ateliers qui doivent choisir entre ces deux options doivent d'abord comprendre ceci : la source de chaleur détermine tout le reste. Vitesse, distorsion, profondeur de pénétration, coût de l'équipement… Tout dépend de la manière dont la chaleur est diffusée.
Comparaison directe (Les 7 facteurs clés)
Les gens ont besoin de voir les chiffres. Voici comment ces 7 méthodes se comparent selon les facteurs qui comptent réellement sur le terrain.
1. Vitesse et débit (le laser l'emporte)
Le soudage laser est rapide. Les vitesses typiques varient de 50 à 200 pouces par minute. Il ne s'agit pas d'une erreur. Une vitesse de 200 pouces par minute est possible sur des matériaux minces avec un outillage approprié.
Le soudage MIG traditionnel est beaucoup plus lent. Une vitesse de 25 à 75 cm par minute est réaliste. Un opérateur expérimenté peut atteindre des vitesses plus élevées sur des joints simples, mais l'écart reste important.
La conclusion est sans appel : pour les productions en grande série, le laser est cinq à dix fois plus rapide. Les ateliers qui fabriquent des milliers de pièces identiques constatent des gains de temps considérables.
2. Apport de chaleur et distorsion (le laser l'emporte)
Le soudage laser concentre la chaleur en un point extrêmement précis. La zone affectée thermiquement (ZAT) reste infime, de l'ordre du dixième de millimètre. Le métal environnant chauffe à peine. Le risque de déformation est négligeable.
Le soudage traditionnel répartit la chaleur sur une large zone. La zone affectée thermiquement (ZAT) peut s'étendre sur plusieurs millimètres autour de la soudure. Sur les tôles minces, cette chaleur provoque des déformations. Les pièces se tordent, les brides se courbent et les assemblages ne s'emboîtent plus correctement.
La conclusion est simple : le laser est la solution idéale pour les métaux de faible épaisseur, inférieure à trois millimètres. Les méthodes traditionnelles peinent à éviter les déformations à ces épaisseurs.
3. Ajustement des joints et tolérance des jeux (Vainqueurs traditionnels)
Le soudage laser exige une grande précision. L'écart entre les pièces doit rester inférieur à 0.1 millimètre. Au-delà, le faisceau traverse la pièce ou la fusion échoue. Les pièces doivent être découpées avec précision et maintenues fermement par des dispositifs de fixation.
Le soudage traditionnel est plus adapté aux conditions réelles. Une torche MIG ou TIG permet de combler des espaces de un à trois millimètres. L'opérateur ajoute du métal d'apport. L'arc électrique remplit le vide. C'est pourquoi on utilise encore des postes à souder à l'électrode enrobée pour les réparations. Les pièces ne sont jamais parfaites.
La conclusion est claire : les méthodes traditionnelles sont plus adaptées aux travaux salissants, mal ajustés ou aux réparations sur le terrain. Le laser, quant à lui, exige un environnement propre, précis et contrôlé.
4. Coût de l'équipement (Victoires traditionnelles)
Le soudage traditionnel est peu coûteux à appréhender. Un poste MIG ou à l'électrode enrobée de base coûte entre mille et vingt mille dollars. L'équipement de sécurité est minimal : casque de soudeur, gants, veste en cuir et ventilation. Un petit atelier peut être équipé pour le prix d'une voiture d'occasion.
Le soudage laser représente un investissement à part. Les systèmes d'entrée de gamme coûtent environ cent mille dollars. Les systèmes de production industrielle sont bien plus onéreux, dépassant souvent le million de dollars. L'utilisation d'enceintes de sécurité est obligatoire. Les faisceaux laser peuvent aveugler instantanément. Les matériaux réfléchissants peuvent faire ricocher les faisceaux dans une pièce. L'enceinte à elle seule représente un coût important.
En résumé, c'est simple : la découpe laser nécessite un volume de production important pour rentabiliser l'investissement. Un atelier produisant cinq pièces par semaine ne peut pas justifier cette dépense. Un atelier qui en produit cinq mille par semaine, en revanche, fait le calcul différemment.
5. Compatibilité des matériaux (tirage/liaison)
C'est un match nul. Chaque méthode a ses propres atouts.
Le soudage laser est particulièrement adapté aux métaux réfléchissants comme le cuivre, le laiton et l'aluminium. Ces matériaux réfléchissent l'énergie de l'arc, tandis que l'énergie laser est absorbée différemment. De plus, le laser permet d'assembler des métaux dissemblables, comme l'acier et l'aluminium ou l'acier et le cuivre. Les méthodes traditionnelles peinent à réaliser ces assemblages en raison des points de fusion différents et de la fragilité des couches intermétalliques.
Le soudage traditionnel excelle sur l'acier et l'acier inoxydable. Acier au carbone, acier allié, acier inoxydable : les procédés sont bien maîtrisés, les métaux d'apport sont largement disponibles et les procédures sont bien documentées. La difficulté réside dans le soudage des métaux réfléchissants comme le cuivre et le laiton : l'arc a tendance à dévier, l'apport de chaleur est difficile à contrôler et la qualité de la soudure s'en trouve affectée.
La conclusion dépend de l'application. Un atelier de soudage principalement composé d'acier ne tire aucun avantage du laser. En revanche, un atelier de soudage de barres omnibus en cuivre ou de plateaux de batteries en aluminium bénéficie clairement du laser.
6. Niveau de compétence de l'opérateur (Le laser est plus facile à utiliser, plus difficile à configurer)
Le soudage laser divise les compétences en deux catégories.
L'utilisation du laser ne requiert que peu de compétences manuelles. L'opérateur charge les pièces, appuie sur un bouton et surveille la machine. Le faisceau suit une trajectoire programmée. Aucune coordination main-œil n'est nécessaire.
La mise en place du laser exige une grande expertise technique : alignement du faisceau, positionnement du foyer, paramètres de soudage et conception du dispositif de fixation. Ce travail s'effectue hors ligne et requiert formation et expérience.
Le soudage traditionnel inverse le modèle. Il exige une grande dextérité manuelle. L'opérateur surveille le bain de fusion, déplace la torche à la main et ajuste la vitesse et l'angle en temps réel. Sa maîtrise prend des années. La préparation du poste est simple : on ouvre le gaz, on règle l'ampérage et on commence à souder.
L'essentiel réside dans la personne qui effectue le travail. Le laser transfère la compétence de l'opérateur à l'ingénieur. Les méthodes traditionnelles, quant à elles, laissent cette compétence entre les mains du soudeur.
7. Potentiel d'automatisation (Le laser l'emporte)
Le soudage laser s'intègre facilement à la robotique. Le faisceau se propage par fibres optiques. Plus besoin de transporter de lourds câbles de torche. Les scanners galvanométriques permettent un positionnement extrêmement rapide du faisceau. Des centaines de soudures par minute sur des pièces de petite taille.
Le soudage traditionnel peut également être automatisé. Il existe des cellules MIG robotisées. Cependant, l'équipement est plus encombrant. Les buses de torche s'usent et nécessitent des changements fréquents. L'alimentation en fil peut se bloquer. Les vitesses de soudage sont plus lentes.
En résumé, le laser est la solution idéale pour la production automatisée à grande échelle. Les cellules robotisées traditionnelles fonctionnent, mais ne peuvent rivaliser avec la vitesse et la durée de vie des consommables du laser. Pour l'automatisation de faibles volumes ou de produits mixtes, la différence est moins marquée.
Ventilation des coûts : calcul du retour sur investissement
Il est essentiel de consulter les chiffres avant de prendre une décision concernant l'achat d'équipement. Voici comment fonctionnent les calculs.
Investissement initial
Un équipement de soudage traditionnel coûte entre mille et vingt mille dollars. Ce budget permet d'acquérir une machine MIG ou TIG de qualité, l'équipement de sécurité de base et quelques consommables. De nombreux ateliers débutent avec cette configuration.
Un système de soudage laser coûte entre cent mille et plus d'un million de dollars. Les enceintes de sécurité représentent un coût important. Le faisceau peut aveugler instantanément. Les matériaux réfléchissants peuvent le faire ricocher. L'enceinte est donc indispensable.
Consommables
Les systèmes laser consomment beaucoup d'électricité. Les lentilles doivent être remplacées périodiquement. Un gaz de protection est souvent nécessaire. Dans la plupart des cas, aucun fil de remplissage n'est requis. Les embouts de contact ne s'usent pas.
Le soudage traditionnel consomme du fil d'apport en continu. Le gaz de protection circule constamment. Les électrodes s'usent après quelques heures d'arc. Les buses s'encrassent de projections. Le gel pour buses améliore la situation, mais augmente le coût. Le coût des consommables par pièce devient important pour les grandes séries.
Exemple du monde réel
Envisagez de souder dix mille barres omnibus de batterie. Ce sont des pièces fines en cuivre ou en aluminium pour les packs de batteries de véhicules électriques.
Un système de soudage laser réalise l'opération en une heure environ. Le faisceau se déplace rapidement. Aucun fil d'apport n'est nécessaire. Aucun nettoyage n'est requis après le soudage.
Un soudage MIG ou TIG traditionnel prend environ huit heures. Le poste à souder est plus lent. Du fil d'apport est consommé. Les projections nécessitent un nettoyage. Les buses s'usent et doivent être remplacées en cours de soudage.
La différence de coût de la main-d'œuvre est à elle seule considérable. Les ateliers produisant de gros volumes bénéficient d'un retour sur investissement rapide. Ceux qui produisent de petites séries ne récupèrent jamais le surcoût lié au laser.
Choisissez le soudage laser lorsque :
On recherche rapidité et précision. Les pièces concernées sont des composants de batteries pour véhicules électriques : barres omnibus, connexions cosses-bornes. Il s’agit d’applications à haut volume et haute fiabilité.
L'étanchéité est essentielle. Dispositifs médicaux. Capteurs. Électronique implantable. Toute fuite est un échec. Le soudage laser garantit des joints étanches et constants.
Les pièces sont en métal de faible épaisseur (moins de trois millimètres). Toute déformation est inacceptable. Les méthodes traditionnelles déforment ces pièces.
Une finition cosmétique impeccable est exigée. Aucune projection. Aucun nettoyage après soudage. La soudure doit être propre dès sa sortie de la machine.
Le volume de production est élevé : des milliers de pièces identiques par jour. Le coût d'investissement est ainsi réparti sur de nombreuses unités.
L'ajustement des joints est précis. Les pièces sont usinées par commande numérique ou estampées avec précision. Les jeux restent inférieurs à 0.1 millimètre.
Choisissez le soudage traditionnel (MIG/TIG/électrode enrobée) quand :
Des travaux de réparation sont en cours. Matériel lourd. Machines agricoles. Pelles mécaniques. Les pièces sont sales. L'assemblage est de mauvaise qualité. Un laser ne peut pas fonctionner dans ces conditions.
Les pièces s'ajustent mal. Les écarts dépassent 0.5 millimètre. Les surfaces sont rouillées ou sales. Les méthodes traditionnelles permettent de combler ces défauts.
Les plaques épaisses nécessitent un soudage. Plus de douze millimètres, soit un demi-pouce, en une seule passe. La pénétration du laser est limitée sans une puissance extrêmement élevée.
Les travaux se déroulent en extérieur ou par temps venteux. Le gaz de protection se disperse. Le soudage à l'électrode enrobée ou le soudage à l'arc avec fil fourré fonctionnent parfaitement même par temps venteux.
Le budget est limité. Moins de vingt mille dollars pour l'équipement. Un laser n'est pas envisageable.
Le soudage sur site est nécessaire. Pipelines. Chantiers de construction. Réparation navale. Un soudeur transporte un poste à souder à l'arc sur le lieu de travail. L'équipement laser reste en usine.
Quand les deux processus peuvent fonctionner
Certaines applications fonctionnent avec les deux méthodes. Le choix dépend des priorités de chacun.
Carrosserie en blanc automobile. Le soudage par points traditionnel assure les joints structurels. Le brasage laser permet d'obtenir des joints de toit nets. Les deux techniques sont utilisées sur un même véhicule.
Fabrication de tôles d'acier de 2 à 5 mm d'épaisseur. Le laser assure rapidité et automatisation pour les productions en grande série. Le soudage MIG offre flexibilité et coûts d'investissement réduits pour les ateliers de sous-traitance.
Tubes en acier inoxydable. Le soudage TIG permet d'obtenir des soudures hygiéniques et conformes aux normes alimentaires grâce à un apport de chaleur contrôlé. Le soudage laser, réalisé à grande vitesse sur les laminoirs à tubes, assure une production en continu.
Il n'existe pas de solution unique. Les ateliers doivent comprendre leurs volumes, leurs matériaux et leurs exigences de qualité. Le choix devient alors évident.

À propos de NOBLE – Votre partenaire pour la fabrication de précision
Qui nous sommes
NOBLE est une usine d'usinage CNC certifiée ISO. Nos clients font appel à nous pour l'usinage de haute précision et les technologies d'assemblage avancées. Notre cœur de métier a toujours été la fabrication soustractive : fraisage, tournage et rectification CNC. Nous avons récemment intégré le soudage laser. Notre objectif : une fabrication entièrement intégrée pour nos clients. Pas de sous-traitance, pas d'envoi de pièces vers un atelier externe. Un seul site gère l'intégralité du processus.
Nos principales capacités
Nous faisons le lien entre la fabrication traditionnelle et la précision laser moderne. Deux mondes. Un seul atelier.
L'usinage CNC est fondamental. Fraisage, tournage, usinage 5 axes et électroérosion pour les pièces complexes en métal et en plastique. Tolérances serrées. Géométries complexes. L'exigence de qualité habituelle de NOBLE.
Le soudage laser est idéal pour les applications de précision et les travaux nécessitant une grande finesse. Il convient aux métaux de faible épaisseur, aux joints hermétiques et aux assemblages à faible déformation. Il est particulièrement adapté aux travaux où les procédés MIG ou TIG traditionnels entraîneraient des déformations ou un apport de chaleur excessif.
Le soudage traditionnel reste une technique incontournable. TIG et MIG sont utilisés pour les pièces épaisses, les réparations et les applications où l'ajustement des joints est imparfait. Le laser n'est pas indispensable à tous les travaux. Nous savons faire la différence.
Nos certifications (confiance et qualité)
Nous opérons selon des systèmes de gestion de la qualité rigoureux. Les industries que nous desservons l'exigent. Dispositifs médicaux. Aérospatiale. Automobile. Équipements industriels.
La norme ISO 9001:2015 est un système de management de la qualité complet. Elle couvre nos processus d'usinage CNC et de soudage. Qualité constante. Répétabilité. Traçabilité. Nos clients industriels exigent ce niveau d'exigence.
La norme ISO 13485:2016 est la référence en matière de fabrication de dispositifs médicaux. Toutes les entreprises ne possèdent pas cette certification. Nous, si. Elle atteste de notre capacité à fournir des composants de précision et des assemblages soudés pour les instruments chirurgicaux, les implants et les équipements de diagnostic. Les projets réglementés exigent ce niveau de documentation. Nous le fournissons.
Pourquoi collaborer avec nous?
« Solution clé en main » n'est pas un argument marketing. Nos clients usinent leurs pièces sur nos machines CNC, puis nous les soudons en interne. Pas de sous-traitance. Aucun délai logistique. Aucun problème de qualité lors du transfert de production.
L'expertise en procédés est essentielle. Nous savons quand recommander le soudage laser : haute vitesse, zone affectée thermiquement réduite. Nous savons aussi quand recommander le soudage TIG : sections épaisses, tolérance d'écart. Nous ne privilégions aucune technologie. Nous choisissons la plus adaptée au plan.
La qualité est notre priorité. Chaque soudure est documentée. Chaque pièce usinée est traçable. Nos systèmes ISO l'exigent. Nos clients reçoivent les documents nécessaires à leurs audits et déclarations réglementaires. Plus besoin de courir après les certificats. Plus de dossiers de lots manquants. Le système est efficace.
QFP
Le soudage laser peut-il remplacer entièrement le soudage MIG ?
Non. Pas pour les réparations de matériaux épais. Le laser excelle sur les matériaux fins, à haute vitesse et avec une faible déformation. Mais pour réparer un bras d'excavatrice fissuré ou une plaque d'acier épaisse, on utilisera toujours un poste de soudage MIG ou à l'électrode enrobée. Les deux méthodes ont des objectifs différents. L'une n'élimine pas l'autre.
Le soudage laser est-il difficile à apprendre ?
Cela dépend de ce que l'on entend par « apprendre ». Une fois la machine installée, son utilisation est simple : charger les pièces, appuyer sur un bouton, surveiller le cycle. C'est facile.
La programmation du système est plus complexe. Alignement du faisceau. Position de focalisation. Développement des paramètres de soudage. Conception du montage. Ce travail exige formation et expérience. Les ateliers ont besoin d'un ingénieur ou d'un technicien qualifié pour la configuration. L'opérateur en atelier n'a pas besoin de plusieurs années d'expérience en soudage.
Le soudage laser nécessite-t-il un gaz de protection ?
Oui, dans la plupart des cas. L'argon ou l'hélium sont généralement utilisés. Le gaz empêche les interférences du plasma. Sans lui, le faisceau laser peut se disperser, ce qui nuit à la qualité de la soudure. Certaines applications à très faible puissance ou pulsées fonctionnent sans gaz, mais ce sont des cas particuliers. La plupart des procédés de soudage en production utilisent un gaz de protection, tout comme le MIG et le TIG.
Quelle est l'épaisseur maximale de métal que le laser peut souder ?
Les lasers à fibre haute puissance permettent de souder l'acier jusqu'à 25 millimètres d'épaisseur. L'équipement existe. Les soudures sont possibles.
Mais voilà le hic. Les méthodes traditionnelles sont bien moins coûteuses pour cette épaisseur. Un laser suffisamment puissant pour souder une plaque de 2,5 cm coûte une fortune. La consommation d'énergie est élevée. Le retour sur investissement est faible. Ceux qui soudent régulièrement des matériaux épais devraient privilégier le soudage MIG, TIG ou à l'arc submergé. Le laser n'est pertinent que pour les pièces épaisses dans des applications très spécifiques et à forte valeur ajoutée, où d'autres contraintes excluent les méthodes traditionnelles.






