
Qu'est-ce que l'usinage par électroérosion
L'usinage par électroérosion (EDM) façonne le métal grâce à des étincelles électriques. L'usinage traditionnel utilise des outils pour couper la matière. Chaque méthode présente ses avantages. L'électroérosion est adaptée aux métaux conducteurs très durs. Elle permet de réaliser des formes complexes avec une grande précision et des surfaces lisses. L'usinage traditionnel est plus rapide et compatible avec un plus grand nombre de matériaux. Il peut également usiner des matériaux non conducteurs. Cependant, il peut rencontrer des difficultés avec les métaux durs et les détails de petite taille. Comprendre les différences en termes de précision, de matériaux, de coût, de vitesse et d'utilisation vous permettra de mener à bien vos projets de manière plus efficace et économique.
Points clés à retenir
- L'usinage par électroérosion (EDM) façonne les métaux durs grâce à des étincelles. Ce procédé utilise l'électricité sans contact avec le métal. L'EDM est très précis et ne fonctionne que sur les métaux conducteurs.
- L'usinage traditionnel utilise des outils tranchants pour usiner de nombreux matériaux. Il permet de façonner les plastiques et les métaux. Il est plus rapide pour les formes simples ou les grandes pièces.
- L'électroérosion est idéale pour réaliser des formes complexes et des détails minuscules. Elle permet également d'obtenir des surfaces lisses. Cependant, l'électroérosion est plus coûteuse et plus longue à mettre en œuvre que l'usinage traditionnel.
- L'usinage traditionnel permet de réaliser de nombreuses tâches et de réduire les coûts sur les grands projets. Cependant, il présente des difficultés pour les métaux très durs et les petites pièces.
- Vous devez choisir une méthode en fonction du matériau, de la forme et du niveau de précision requis. Tenez également compte du nombre de pièces nécessaires et de votre budget.
Différences Clés
Tableau de comparaison
| Aspect | Usinage par électroérosion (EDM) | Usinage traditionnel |
| Méthode de contact | L'électroérosion ne touche pas le métal. Elle utilise des étincelles. | L'usinage traditionnel consiste à manipuler la matière à l'aide d'outils. |
| Compatibilité des matériaux | L'usinage par électroérosion (EDM) ne fonctionne que sur les métaux durs et conducteurs. | L'usinage traditionnel fonctionne sur la plupart des matériaux. |
| Speed | L'usinage par électroérosion est plus lent, surtout pour les formes rigides. | L'usinage traditionnel est plus rapide pour les pièces grandes et simples. |
| Prix | L'usinage électrochimique coûte plus cher car il est plus lent. | L'usinage traditionnel coûte moins cher pour les formes simples. |
| La précision | L'électroérosion est très précise et permet de réaliser des détails minuscules. | L'usinage traditionnel est performant mais moins précis. |
| Complexité | L'usinage par électroérosion permet de réaliser des angles vifs et des formes complexes. | L'usinage traditionnel a des difficultés avec les pièces de très petite taille. |
| Finition de surface | L'électroérosion permet d'obtenir des surfaces lisses et ne nécessite aucun travail supplémentaire. | L'usinage traditionnel peut nécessiter davantage d'étapes de finition. |
| Usure des outils | Les outils d'électroérosion durent plus longtemps puisqu'il n'y a pas de contact. | Les outils d'usinage traditionnels s'usent plus rapidement. |
| Impact Environnemental | L'usinage par électroérosion (EDM) consomme plus d'énergie et produit des gaz toxiques. | L'usinage traditionnel consomme moins d'énergie et est plus propre. |
| Compétence d'opérateur | EDM a besoin d'une personne qualifiée pour la mise en place et le fonctionnement. | L'usinage traditionnel requiert moins de compétences en matière de machines. |
Principaux contrastes
L'usinage par électroérosion (EDM) enlève la matière par projection d'étincelles, et non par force. Cela permet de travailler des métaux durs comme le titane. L'EDM permet de réaliser des trous profonds et des angles vifs. Elle produit également des surfaces lisses, et l'outil s'use moins vite. NOBLE est spécialisée dans les procédés d'EDM de précision qui permettent de traiter des géométries complexes tout en garantissant des états de surface exceptionnels. Cependant, l'EDM ne fonctionne que sur les métaux conducteurs. La finition d'une pièce est également plus longue et plus énergivore. L'EDM peut générer des gaz toxiques ; les déchets doivent donc être traités avec précaution.
L'usinage traditionnel façonne les pièces à l'aide d'outils de coupe. Il fonctionne sur de nombreux métaux et plastiques, même non conducteurs. Cette méthode est plus rapide et moins coûteuse pour les pièces de grande taille ou simples. Cependant, elle ne permet pas une coupe précise des métaux très durs. Elle ne permet pas non plus de réaliser des formes très fines aussi facilement que l'électroérosion. Chez NOBLE, nous intégrons l'usinage traditionnel et l'usinage de pointe afin d'offrir la solution optimale pour les exigences spécifiques de chaque projet. Les outils s'usent et doivent parfois être remplacés. Des étapes supplémentaires peuvent être nécessaires pour obtenir une surface lisse. Les machines peuvent simplifier le travail et réduire les besoins en compétences.

Comment Usinage par décharge électrique fonctionne ?
L'usinage par électroérosion (EDM) façonne le métal grâce à des étincelles. Il fonctionne uniquement sur des matériaux conducteurs. L'outil et la pièce métallique agissent comme des électrodes. Lorsqu'ils se rapprochent, une étincelle jaillit entre eux, générant une forte chaleur. Cette chaleur fait fondre le métal et le transforme en gaz. L'outil ne touche jamais le métal ; c'est l'étincelle qui effectue tout le travail. L'outil et la pièce sont immergés dans un liquide spécial appelé fluide diélectrique. Ce fluide refroidit l'ensemble et évacue le métal fondu. Contrairement à l'usinage traditionnel, il n'y a ni coupe ni poussée. L'usinage par électroérosion enlève de la matière sans la toucher. Il permet ainsi de réaliser des formes très précises, des angles vifs et des trous profonds. Il est également performant sur les métaux durs, difficiles à usiner avec des outils classiques.
Remarque : L’usinage par électroérosion permet de réaliser des pièces complexes sans les chauffer. Cela préserve la résistance et la stabilité du métal.
Types d' Usinage par décharge électrique
Il existe trois principaux types d'usinage par électroérosion. Chaque type utilise une méthode différente pour façonner le métal et convient à des applications spécifiques.
| Type EDM | Fonctionnement | utilisations courantes | Fonctionnalités clés |
| EDM de fil | Utilise un fil fin pour découper le métal par étincelles. Le fil se déplace le long d'un chemin dans l'eau. | Découpe de formes complexes, fabrication d'outils, de dispositifs médicaux et de pièces d'avion. | Très précis, sans contact, fonctionne sur les métaux durs. |
| EDM à enfonçage (conventionnel) | Utilise un outil profilé qui s'enfonce dans le métal pour y réaliser des trous ou des formes. La pièce et l'outil baignent dans un fluide. | Fabrication de moules, matrices et pièces aux formes complexes ou profondes. | Idéal pour les formes 3D, les angles vifs et une finition lisse. |
| Trou de forage EDM | Utilise un tube creux pour percer de petits trous profonds à l'aide d'étincelles. Un fluide circule dans le tube. | Perçage de trous de refroidissement dans les pales de turbines, amorces de coupe pour l'électroérosion à fil et pièces médicales. | Perce de minuscules trous profonds, fonctionne sous tous les angles. |
Chaque type d'électroérosion a ses applications spécifiques. L'électroérosion à fil permet de réaliser des formes détaillées. L'électroérosion par enfonçage permet de créer des trous et des formes profondes. L'électroérosion par perçage permet de réaliser rapidement des trous petits et profonds. NOBLE propose toutes les principales méthodes d'électroérosion et fournit des solutions sur mesure pour les secteurs de l'aérospatiale, de l'automobile et du médical, avec une précision et une fiabilité inégalées.
Traditionnel Usinage CNC
Méthodes courantes
L'usinage traditionnel utilise de nombreuses méthodes pour façonner les matériaux. Chaque méthode emploie un outil et un mouvement spécifiques pour enlever de la matière. Les méthodes d'usinage traditionnelles les plus courantes sont :
- Fraisage CNCUn outil rotatif enlève de la matière sur des surfaces planes ou profilées. Les fraiseuses permettent de réaliser des pièces aux formes complexes pour les voitures, les avions et les machines.
- Tournage CNCLa pièce tourne tandis qu'un outil immobile la façonne. Le tournage permet de fabriquer des objets ronds comme des tiges et des arbres.
- Perçage CNCUn foret en rotation permet de réaliser des trous ronds dans un matériau. Le perçage est une opération simple et très utilisée en usinage.
- Rectification CNCUne meule abrasive enlève de petites particules pour obtenir une finition lisse. Le meulage permet d'améliorer l'aspect des pièces et d'assurer un bon ajustement.
- Sciage CNCUne lame dentée ou abrasive découpe le matériau en morceaux. Le sciage prépare le matériau pour des opérations ultérieures.
- Alésage CNCUn outil permet de réaliser des trous plus grands et plus précis.
- Brochage CNCUn outil denté permet de découper des formes à l'intérieur ou à l'extérieur en une seule opération, comme pour les engrenages.
- Façonnage CNCUn outil effectue un mouvement de va-et-vient pour créer des surfaces planes, courbes ou rainurées.
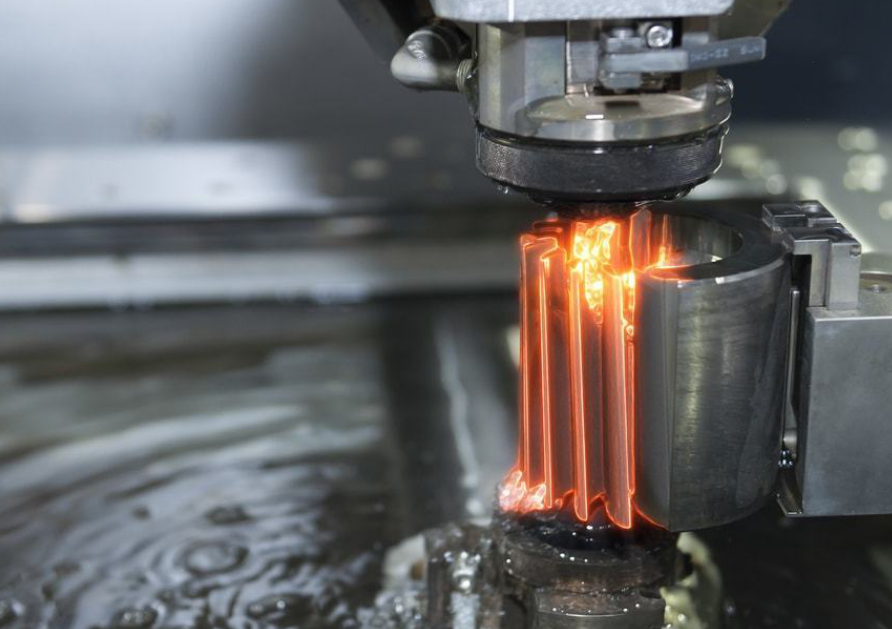
Fonctionnement
L'usinage traditionnel utilise la découpe pour façonner les objets. Des machines et des outils robustes, souvent en acier au carbure ou en acier rapide, enlèvent de la matière d'une pièce. L'outil et la pièce se déplacent de manière contrôlée. Ils peuvent tourner, se déplacer en ligne droite ou effectuer un mouvement de va-et-vient.
Les fraiseuses utilisent une fraise rotative munie de dents acérées. Cette fraise enlève de la matière en se déplaçant sur la pièce. Le tournage utilise un tour pour faire tourner la pièce tandis qu'un outil la façonne latéralement. Le perçage CNC utilise un foret rotatif pour réaliser des trous. La rectification CNC utilise une meule abrasive pour enlever de fines particules et lisser la pièce. Le sciage coupe la matière à l'aide d'une lame, et le brochage enlève de la matière en une seule passe grâce à un outil denté.
Ces procédés reposent sur le déplacement de l'outil et de la pièce selon des trajectoires prédéfinies. L'enlèvement de matière s'effectue par coupe, frottement ou raclage. Cela permet de contrôler la forme et les dimensions finales de la pièce. L'usinage traditionnel convient à de nombreux matériaux, comme les métaux et les plastiques, et est donc adapté à de nombreuses applications.
NOBLE associe ces techniques d'usinage traditionnelles polyvalentes à une expertise moderne pour offrir une précision constante, des délais d'exécution rapides et un service exceptionnel pour des projets de toute envergure.
Avantages et inconvénients de la musique électronique
Avantages de EDM
L'usinage par électroérosion présente de nombreux avantages pour la fabrication moderne. De nombreuses entreprises privilégient cette méthode en raison de ses caractéristiques spécifiques :
- L'outil ne touche pas la pièce. Cela évite les marques, les bavures et les déformations.
- L'électroérosion est particulièrement adaptée aux pièces fines ou fragiles. Elle permet également de façonner les métaux durs sans les endommager.
- Ce procédé permet d'obtenir des pièces d'une grande précision aux surfaces lisses. La plupart des pièces ne nécessitent qu'un polissage minimal par la suite.
- L'électroérosion permet de réaliser des formes et des détails intérieurs que les outils de coupe ne peuvent pas faire.
- Les machines peuvent fonctionner de manière autonome grâce à des systèmes comme l'enfilage automatique des câbles. Cela permet à la machine de fonctionner plus longtemps et plus efficacement.
- Les ordinateurs surveillent le processus et contribuent à économiser l'énergie. Ils aident également à résoudre les problèmes avant qu'ils ne s'aggravent.
- L'électroérosion permet de fabriquer des pièces sans bavures. Cela représente un gain de temps car aucune étape supplémentaire n'est nécessaire.
- Ce procédé permet de façonner avec une grande précision des métaux très durs ou rares. Il est particulièrement utile pour la fabrication d'avions, d'instruments médicaux et d'autres outils.
- De nouvelles idées permettent à l'électroérosion de consommer moins d'énergie et d'utiliser des fluides plus sûrs. Une meilleure gestion des déchets contribue à la protection de l'environnement.
Remarque : L’électroérosion est idéale pour la fabrication de pièces petites ou fragiles. Elle empêche leur déformation et offre une finition lisse et précise.
Limites of EDM
Bien que l'usinage par électroérosion soit une technique performante, elle présente certains inconvénients. Le tableau ci-dessous répertorie les principaux problèmes, leurs causes et les solutions pour y remédier :
| Limitation | Description | Impact sur l'adoption | Mesures correctives / d'atténuation |
| Vitesse de traitement | L'usinage par électroérosion (EDM) enlève lentement le métal. | Pas idéal pour les gros projets ou la fabrication de nombreuses pièces. | Utilisez de meilleurs générateurs d'impulsions, des électrodes plus robustes et davantage de robots. |
| Usure des électrodes | Les électrodes s'usent avec le temps. | Cela coûte plus cher et les pièces sont moins précises. | Choisissez des matériaux résistants et utilisez des réparations automatiques. |
| Intégrité des surfaces | Certaines pièces peuvent présenter de minuscules fissures ou des trous. | Certaines utilisations pourraient nécessiter des améliorations. | Modifiez les réglages et utilisez ensuite la chaleur ou le polissage. |
| Coûts de traitement | Les électrodes, les fixations et l'électricité coûtent cher. | Cela peut s'avérer trop cher pour les petits commerces. | Utilisez des produits moins chers et économisez plus d'énergie. |
| Limites matérielles | Fonctionne uniquement sur les appareils qui transportent l'électricité. | Impossible de façonner les plastiques ou la céramique. | Essayez de nouveaux types de musique électronique pour travailler sur davantage de projets. |
| Rapports profondeur/largeur | Les formes profondes et étroites sont difficiles à réaliser. | Permet de bloquer certaines conceptions de pièces complexes ou profondes. | Utiliser des électrodes spéciales et un meilleur refroidissement. |
| Impact Environnemental | Certains matériaux et fluides peuvent nuire à la nature. | Peut ne pas correspondre aux objectifs écologiques. | Utilisez des fluides plus sûrs et une meilleure gestion des déchets. |
| Coûts d'équipement | Les machines sophistiquées coûtent cher au départ. | Les petits commerces n'ont peut-être pas assez d'argent. | Louez ou achetez des machines d'occasion. |
L'électroérosion (EDM) ne fonctionne que sur les matériaux conducteurs. Elle ne peut donc pas usiner les plastiques ni la céramique. Les électrodes s'usent et les surfaces rugueuses peuvent dégrader la qualité des pièces et augmenter leur coût. L'EDM est plus lente que les méthodes traditionnelles et n'est donc pas adaptée à la production en série rapide. Certaines pièces nécessitent un travail de finition de surface. L'EDM consomme plus d'énergie et génère des déchets qui doivent être traités en toute sécurité. Le coût des machines est élevé, ce qui représente un frein pour les petits ateliers. NOBLE accompagne ses clients dans l'évaluation des avantages et des inconvénients, en leur offrant un accompagnement expert et des solutions EDM avancées pour les travaux exigeant une précision extrême et des formes complexes. Pour les travaux nécessitant des découpes précises ou des formes complexes, l'EDM reste une excellente option.
Avantages et inconvénients de l'usinage CNC traditionnel
Avantages de Usinage CNC traditionnel
L'usinage traditionnel présente de nombreux avantages pour les fabricants. Parmi ces procédés, on peut citer le fraisage, le tournage, le perçage et la rectification. Ils ont longtemps été utiles aux usines.
- PolyvalenceL'usinage traditionnel permet de travailler de nombreux matériaux. On peut usiner des métaux, des plastiques, voire du bois. Cela le rend utile pour de nombreuses applications.
- Vitesse pour les pièces simplesDes machines comme les tours et les fraiseuses permettent de façonner rapidement des pièces simples. De grandes séries de pièces simples circulent ainsi rapidement dans l'atelier.
- Coûts initiaux inférieursDe nombreux ateliers possèdent déjà ces machines. Démarrer un nouveau chantier coûte moins cher car aucun nouvel outil n'est nécessaire.
- Facilité d'installationLes ouvriers peuvent rapidement préparer les machines pour les tâches simples. De petites modifications de conception ne nécessitent que quelques ajustements.
- Disponibilité de travailleurs qualifiésDe nombreux travailleurs savent utiliser ces machines. Former les nouveaux arrivants est plus rapide car les outils sont communs.
- Idéal pour le prototypageLes ateliers peuvent fabriquer rapidement une pièce ou un prototype. Cela permet aux ingénieurs de tester des idées avant de produire de grandes quantités.
- Pas besoin de matériaux conducteurs: Contrairement à EDML'usinage traditionnel ne nécessite pas que le matériau soit conducteur d'électricité. Cela offre un plus large choix de matériaux.
Limitations de Usinage CNC traditionnel
L'usinage traditionnel présente également certains problèmes. Ceux-ci peuvent influer sur le coût de production, la rapidité d'exécution et la qualité des pièces.
| Limitation | Impact sur l'efficacité de la fabrication |
| Déchets de matériaux | Cela produit plus de déchets, ce qui coûte plus cher et peut nuire à l'environnement. |
| Délais plus longs | Ralentit le travail, surtout pour les formes complexes. |
| Coûts plus élevés pour les petits lots | Les petits travaux coûtent plus cher à cause des changements de configuration et d'outillage. |
L'usinage traditionnel enlève de la matière, ce qui génère beaucoup de chutes. Ces déchets coûtent plus cher et peuvent être néfastes pour l'environnement. Les ateliers doivent payer pour la matière première supplémentaire et pour l'élimination des chutes.
Les machines doivent être actionnées manuellement. Des ouvriers qualifiés les installent et les font fonctionner. Ce processus est long et source d'erreurs. L'erreur humaine étant possible, certaines pièces peuvent présenter des défauts. La qualité des pièces peut également varier selon les opérateurs ou les équipes.
La réalisation de formes complexes ralentit le travail. Les ouvriers doivent s'arrêter pour changer d'outils ou déplacer la pièce. Chaque étape ajoute du temps. Un grand nombre d'étapes allonge la durée du travail, surtout pour les formes délicates.
Les petites commandes coûtent plus cher. Chaque nouvelle commande peut nécessiter des outils ou des porte-outils spécifiques. Le fait de ne produire que quelques pièces permet de répartir les coûts sur un nombre réduit d'unités. Par conséquent, chaque pièce coûte plus cher que si vous en produisiez une grande quantité.
Avec l'usinage traditionnel, les coûts de main-d'œuvre augmentent. Les ouvriers qualifiés sont mieux payés. Le réglage et la réparation manuels des machines prennent plus de temps. Tous ces éléments contribuent à augmenter le coût unitaire des pièces.
Les ateliers utilisant l'usinage traditionnel doivent prendre en compte la rapidité, le coût et la qualité. Pour les formes complexes ou les travaux de haute précision, d'autres méthodes comme l'électroérosion ou l'usinage CNC peuvent s'avérer plus adaptées.
NOBLE relève ces défis en alliant un savoir-faire d'exception aux technologies modernes, en proposant des stratégies d'usinage optimisées qui réduisent les déchets, accélèrent la production et garantissent une grande homogénéité des pièces.
Application de l'électroérosion et de l'usinage CNC traditionnel
Application de l'EDM
De nombreuses entreprises utilisent l'usinage par électroérosion pour des travaux spécifiques. Cette méthode est particulièrement adaptée aux métaux durs et aux formes complexes. Elle permet de fabriquer des pièces impossibles à réaliser avec d'autres outils. Voici quelques exemples d'applications courantes :
- Perçage de petits trous : les usines utilisent l’électroérosion pour réaliser de minuscules trous dans les aubes de turbines et les systèmes d’alimentation en carburant. Les trous restent droits et l’outil ne se casse pas.
- Fabrication de moules et matrices : L’électroérosion permet de réaliser des trous profonds et des formes dans les moules et matrices. Cela contribue à la fabrication de pièces en plastique et d’estampes métalliques.
- Extraction des pièces bloquées : les ouvriers utilisent l’électroérosion pour extraire les boulons ou les goupilles cassés. Ce procédé n’endommage pas la pièce principale.
- Composants médicaux : L’usinage par électroérosion (EDM) permet de fabriquer des pièces lisses et sans bavures pour les implants médicaux. Ces pièces doivent être précises et sûres.
- Composants aérospatiaux : L’usinage par électroérosion (EDM) permet de réaliser des fentes fines, des angles vifs et des trous profonds dans les pièces d’avion.
L'électroérosion (EDM) peut usiner tous les métaux conducteurs, même les plus durs. L'outil n'entre jamais en contact avec la pièce, évitant ainsi toute déformation ou vibration. De nouvelles commandes et des machines intelligentes permettent à l'EDM d'accélérer le processus et de produire des pièces de meilleure qualité. NOBLE investit dans une technologie EDM de pointe pour fournir des pièces de haute précision aux géométries complexes, conformes aux normes industrielles les plus exigeantes. Nombre de nos clients font appel à l'EDM pour des travaux nécessitant une grande précision ou des formes spécifiques.
Usinage CNC traditionnel de Application
L'usinage traditionnel permet de façonner et de finir de nombreux types de matériaux. Parmi ces procédés, on trouve le tournage, le fraisage, le perçage, le taraudage, le rabotage, le moletage, le sciage et le façonnage. NOBLE y recourt fréquemment pour réaliser bon nombre de ces opérations.
- Mise en forme et dimensionnement : des machines découpent et façonnent le métal, le plastique et d’autres matériaux aux dimensions et à la forme souhaitées.
- Pièces filetées : Le taraudage permet de fabriquer des vis et des boulons filetés.
- Surfaces planes : Le rabotage et le façonnage permettent d'obtenir de grandes surfaces planes sur les pièces métalliques.
- Adhérence et décoration : le moletage ajoute des motifs pour une meilleure adhérence ou un aspect plus esthétique.
- Découpe de grandes pièces : Le sciage permet de découper de grandes pièces en morceaux plus petits.
- Enlèvement de matière général : Le tournage, le fraisage et le perçage enlèvent de la matière en excès pour obtenir la forme finale.
Ces procédés sont essentiels à la fabrication d'automobiles, d'avions, de composants électroniques et de pièces métalliques. NOBLE dispose également d'excellentes capacités d'usinage CNC, combinant des systèmes CNC de précision à des technologies d'usinage spécialisées pour produire des pièces de haute qualité destinées à des industries critiques.
Compatibilité des matériaux
Matériaux EDM
L'usinage par électroérosion (EDM) fonctionne uniquement avec des matériaux conducteurs. Il utilise des étincelles pour user le métal. La pièce doit être perméable au courant. On utilise fréquemment des métaux comme les aciers à outils trempés, les aciers rapides, le titane et les superalliages à base de nickel. Le cuivre, l'aluminium et leurs alliages conviennent également. Certains graphites et quelques céramiques peuvent être utilisés s'ils sont conducteurs. Ces matériaux sont très durs et résistent à de fortes chaleurs, ce qui les rend difficiles à usiner avec des outils classiques. Les secteurs de l'aérospatiale, de l'automobile et du médical utilisent l'EDM pour les pièces aux formes complexes ou aux détails minuscules. Les matériaux non conducteurs, comme la plupart des plastiques et certaines céramiques, ne sont pas compatibles avec l'EDM à fil, car les étincelles ne peuvent pas s'y former.
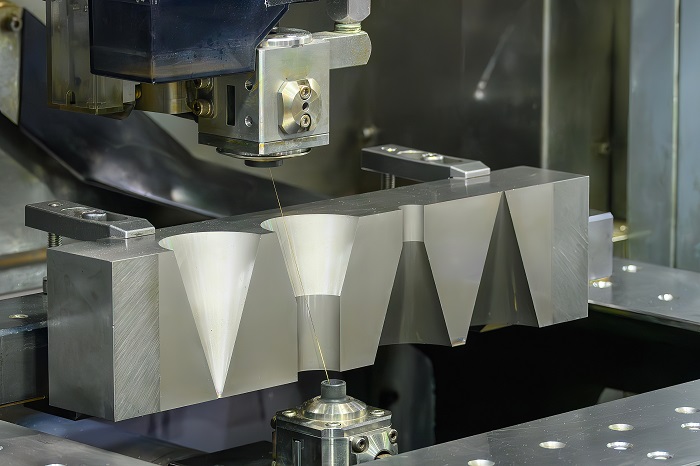
Matériaux traditionnels pour l'usinage CNC
L'usinage traditionnel permet de façonner de nombreux matériaux. Il est efficace sur les métaux, les plastiques et certaines céramiques. De nombreux ateliers utilisent des plastiques comme le PEHD et le PVC. Ces plastiques sont faciles à plier, résistants aux produits chimiques et simples à usiner. Le choix de l'outil approprié est crucial. Les outils en acier rapide conviennent aux plastiques souples, tandis que les outils à pointe en carbure ou en diamant sont plus adaptés aux plastiques durs. Il est impératif de contrôler la chaleur et les contraintes afin d'éviter la déformation ou la fissuration des pièces. Le fraisage à haute efficacité contribue à limiter la température et à améliorer l'aspect des pièces. Les métaux durs, comme les aciers de dureté supérieure à 45 HRc, peuvent être usinés par tournage dur avec des outils spéciaux tels que les outils en céramique ou en CBN. NOBLE apporte son expertise en usinage pour ces applications, garantissant précision et intégrité des matériaux, même pour les projets les plus exigeants. Les outils en diamant et en CBN sont également performants pour les composites et certaines céramiques. Ces techniques permettent aux ateliers d'enlever rapidement d'importantes quantités de matière et d'obtenir des pièces lisses.
- L'usinage traditionnel peut fonctionner avec :
- Métaux (acier, aluminium, laiton, cuivre)
- Plastiques (PEHD, PVC, acrylique)
- Certaines céramiques et composites
- Bois et autres matières tendres
Précision et état de surface en électroérosion
Tolérances
La précision est essentielle dans tout usinage. Chaque méthode offre un niveau de précision différent. Le tableau ci-dessous indique la précision de chaque méthode pour obtenir des dimensions précises :
| Méthode d'usinage | Tolérance typique réalisable | Remarques |
| EDM de fil | ± 0.005 mm | Utilise une électrode à fil fin ; crée des détails fins et des pièces complexes ; le procédé sans contact réduit les contraintes sur le matériau ; peut découper des angles intérieurs avec des rayons aussi petits que 0.003 pouces. |
| EDM de lest | ± 0.001 mm | Utilise une électrode en graphite ou métallique profilée ; efficace pour les géométries complexes ; permet d'obtenir une précision exceptionnelle. |
| Usinage CNC traditionnel | Précision limitée par rapport à l'EDM | La précision et les types de matériaux sont plus restreints ; moins adaptés aux tolérances extrêmement serrées ou aux matériaux conducteurs complexes. |
L'usinage par électroérosion (EDM) est idéal pour la fabrication de pièces de haute précision. L'électroérosion par enfonçage permet de réaliser des pièces dont les dimensions sont aussi précises que ±0.001 mm. L'électroérosion à fil est également très précise et convient parfaitement aux pièces aux détails minuscules. Grâce à ses capacités avancées en électroérosion, NOBLE atteint systématiquement des tolérances extrêmement serrées et des finitions d'une grande finesse, souvent inaccessibles aux techniques d'usinage traditionnelles. Ces dernières, comme le fraisage ou le tournage CNC, ne sont pas aussi précises que l'électroérosion et rencontrent des difficultés avec les formes complexes ou difficiles à usiner. NOBLE, grâce à ses capacités avancées en électroérosion, atteint systématiquement des tolérances extrêmement serrées et des finitions d'une grande finesse, souvent inaccessibles aux techniques d'usinage traditionnelles, le tout soutenu par un service d'excellence et une exigence de qualité constante.
Qualité de surface
La qualité de l'usinage d'une pièce influe sur son aspect et son fonctionnement. Chaque méthode d'usinage laisse sa propre empreinte sur la pièce.
- L'usinage par électroérosion à fil crée une couche de refusion lors de la découpe de formes grossières. Cette couche se forme car les étincelles génèrent beaucoup de chaleur.
- L'utilisation de passes de finition supplémentaires avec l'électroérosion à fil permet d'amincir la couche de refusion et de lisser la surface.
- Parfois, la couche de refusion peut poser problème. C'est pourquoi l'électroérosion à fil n'est pas toujours la meilleure option pour certaines pièces.
- Des passes de finition supplémentaires en électroérosion permettent d'améliorer la surface et de corriger les problèmes.
- L'usinage par électroérosion (EDM) consiste à faire fondre le métal et à le transformer en gaz pour l'enlever. Cela laisse une nouvelle couche de métal sur la pièce.
- La couche de refusion peut contenir des particules provenant de l'outil et du fluide. Celles-ci peuvent modifier le comportement de la pièce.
- Le degré de rugosité de la surface obtenue par électroérosion dépend des paramètres et du nombre de passages sur la pièce.
- L'usinage traditionnel ne crée pas de couche de refusion. Il laisse généralement une surface plus propre, mais peut rencontrer des difficultés avec les formes complexes ou difficiles à travailler.
- L'électroérosion est idéale pour les métaux durs ou difficiles à usiner, mais elle nécessite des réglages précis pour obtenir une finition optimale.
Coût et rapidité
Configuration et fonctionnement
Le coût et la rapidité sont des facteurs importants lorsqu'il s'agit de choisir entre l'usinage par électroérosion et l'usinage traditionnel. Les investissements nécessaires pour démarrer et exploiter chaque méthode peuvent être très différents. Le tableau ci-dessous présente une comparaison :
| Aspect coût | Usinage par électroérosion (EDM) | Méthodes d'usinage traditionnelles |
| Coûts d'installation | Coût initial élevé de l'équipement (de 100 000 $ à plus de 500 000 $ pour les machines d'électroérosion à fil) ; coûts d'outillage également plus élevés. | Généralement, les coûts d'installation initiaux sont plus faibles ; l'outillage est moins cher au départ. |
| Coûts opérationnels (horaires) | De 60 $ à plus de 200 $ l'heure, incluant l'amortissement de la machine, l'électricité, la consommation de câble, la main-d'œuvre et l'entretien. | Les coûts d'exploitation horaires sont généralement plus faibles, mais peuvent augmenter avec des outils et des matériaux complexes. |
| Manutention | Efficace pour les matériaux trempés ; aucun traitement thermique préalable ou ultérieur n’est nécessaire. | Peut nécessiter un traitement supplémentaire pour les matériaux durcis (traitement thermique). |
| Complexité d'usinage | Solution économique pour les géométries complexes et les finitions de surface fines ; réduit les opérations secondaires | Moins efficace pour les formes complexes ; peut nécessiter plusieurs réglages et une finition secondaire |
| Bénéfices supplémentaires | Arêtes sans bavures, absence d'efforts de coupe, réduction des rebuts et des retouches, finition de surface fine, réduction du polissage/meulage | Peut produire des bavures ; les forces de coupe peuvent entraîner des déformations ; une finition supplémentaire est souvent nécessaire. |
| Options d'externalisation | Les services professionnels de marketing électronique permettent de réduire les coûts d'investissement initiaux et opérationnels. | L'externalisation de l'usinage traditionnel est également possible, mais moins spécialisée pour les pièces complexes. |
Les machines d'électroérosion (EDM) sont coûteuses à l'achat et à l'installation. Elles consomment davantage d'énergie et de consommables spécifiques, ce qui augmente leur coût horaire. L'électroérosion est particulièrement adaptée aux métaux durs et aux formes complexes. Elle permet de réaliser des économies en réduisant le nombre d'étapes nécessaires. L'usinage traditionnel reste moins onéreux à l'achat et à l'utilisation, surtout pour les travaux simples.
Taux de production
La rapidité de production d'un atelier est cruciale. L'électroérosion (EDM) est généralement plus lente que l'usinage traditionnel, notamment pour l'enlèvement de matière important ou le travail de pièces épaisses. La vitesse d'électroérosion dépend de facteurs tels que la durée et l'intensité de l'étincelle, l'espace entre l'outil et la pièce, et la vitesse de refroidissement. Accélérer l'électroérosion peut user prématurément les outils et produire des pièces moins précises. Les ateliers doivent donc choisir les bons paramètres pour obtenir des résultats optimaux. Grâce à son expertise technique pointue et à ses stratégies de traitement efficaces, NOBLE accompagne ses clients dans l'équilibre entre vitesse et précision de leurs projets d'électroérosion.
L'usinage traditionnel enlève rapidement de la matière. Il est idéal pour la production en série de pièces ou de formes grossières, ce qui en fait un bon choix pour les grandes séries. L'électroérosion (EDM) est plus adaptée à la fabrication de formes complexes, aux petits détails ou au travail des métaux durs. L'électroérosion privilégie la précision et la qualité à la vitesse.
- L'usinage traditionnel est plus rapide et moins coûteux pour la fabrication de nombreuses pièces.
- L'électroérosion est plus adaptée aux petites séries, aux pièces d'essai ou aux formes complexes.
- L'usinage par électroérosion (EDM) génère moins de déchets et nécessite moins de travail pour les pièces spéciales, mais coûte plus cher pour les gros projets.
- L'électroérosion consomme plus d'énergie et prend plus de temps, elle n'est donc pas aussi adaptée à la fabrication de nombreuses pièces.
Choisir la bonne méthode
Facteurs de décision
Le choix de la meilleure méthode d'usinage d'une pièce dépend de nombreux facteurs. Chaque projet est différent et nécessite une planification spécifique. Le tableau ci-dessous compare l'usinage par électroérosion (EDM) et l'usinage traditionnel :
| Facteur de décision | EDM | Usinage traditionnel |
| Complexité de la pièce | Idéal pour les pièces complexes à tolérances serrées | Plus adapté aux pièces simples et de grande taille |
| Type d'ouvrage | Fonctionne avec les métaux durs et conducteurs | Il permet de traiter de nombreux matériaux, y compris les plastiques. |
| Volume de production | Convient pour des quantités faibles à moyennes | Idéal pour les courses à volume élevé |
| Tolérance et Précision | Très haute précision | Moins précis, risque de déformation thermique |
| Investissement initial | Coût d'équipement plus élevé | Coût inférieur, plus facile pour les petits commerces |
| Taille de la pièce | petites à moyennes pièces complexes | Grandes pièces |
| Applications industrielles | Aérospatiale, médical, électronique | Automobile, pétrole et gaz |
| Efficacité d'usinage | Fin plus lente, mais en douceur | Plus rapide et plus économique pour les pièces simples |
| Propriétés matérielles | Nécessite une conductivité électrique | Moins dépendant des propriétés des matériaux |
| Compatibilité | Nécessite un fluide diélectrique | Aucune exigence en matière de liquides |
Le type de matériau est un facteur important dans le choix de la méthode d'usinage. L'électroérosion (EDM) ne fonctionne qu'avec des métaux conducteurs. Ces métaux doivent également résister à la chaleur et avoir une bonne durabilité. L'électroérosion est donc idéale pour les métaux durs, difficiles à usiner avec des outils classiques. Si vous hésitez sur le procédé le plus adapté à votre projet, notre équipe d'ingénieurs spécialisés est là pour vous conseiller.
Scénarios pratiques
Voici quelques exemples concrets pour vous aider à savoir quand utiliser chaque méthode :
- Industrie aerospatiale: Les ingénieurs utilisent EDM Pour fabriquer des pales de turbines percées de minuscules trous. Ces pièces doivent être extrêmement précises et réalisées en métaux durs. EDM donne la bonne taille et une finition lisse.
- Dispositifs médicaux: EDM Elle consiste à réaliser de petits trous et des fentes dans les implants. Ce procédé ne sollicite pas les pièces, qui restent ainsi intactes.
- AutomobileLes usines utilisent l'usinage traditionnel pour les blocs-moteurs et les pièces de grande taille. Ce procédé est rapide et convient à de nombreux matériaux.
- Fabrication de moules: EDM façonne des moules en acier dur aux formes complexes et profondes. Même si EDM Il coûte plus cher et consomme plus d'énergie, mais il peut accomplir des tâches que d'autres outils ne peuvent pas réaliser.
- Vitrines et Écrans Numériques: EDM Elle perce de minuscules trous dans les connecteurs. Elle permet d'obtenir des dimensions très réduites et des surfaces lisses.
L'électroérosion est idéale pour les petites séries de pièces, les formes complexes et les métaux durs. L'usinage traditionnel est plus adapté aux grandes pièces simples et à la production en série. Chaque méthode présente des avantages. Le choix optimal dépend des besoins du projet, des matériaux et du budget. NOBLE vous accompagne dans le choix de la solution la plus appropriée en analysant les objectifs, les matériaux et le budget de chaque projet afin de vous proposer la solution de fabrication la plus efficace.
Le choix entre l'usinage par électroérosion (EDM) et l'usinage conventionnel dépend des besoins de votre projet. Les experts de NOBLE affirment que l'EDM est idéale pour la fabrication de pièces précises et complexes, à partir de matériaux durs et présentant une surface lisse. Cependant, elle est plus longue et plus coûteuse. Pour choisir la méthode la plus adaptée, NOBLE vous recommande de suivre les étapes suivantes :
- Décidez de ce que vous voulez fabriquer et des matériaux dont vous avez besoin.
- Réfléchissez à la complexité de la forme et à la précision requise.
- Assurez-vous de disposer de dessins clairs qui montrent tous les détails.
- Échangez et travaillez avec des personnes qui s'y connaissent en usinage.
Pourquoi choisir NOBLE comme fournisseur de confiance en électronique ?
NOBLE a été choisi comme fabricant en raison de son expertise inégalée dans la fourniture de services d'usinage par électroérosion (EDM) et d'usinage traditionnel, alliant une précision, une flexibilité et une fiabilité exceptionnelles. Si chaque méthode d'usinage présente des avantages et des inconvénients, NOBLE comble cet écart en proposant le meilleur des deux mondes : l'intégration de la technologie EDM de pointe aux techniques d'usinage traditionnelles éprouvées, afin de fournir des solutions sur mesure, parfaitement adaptées aux exigences spécifiques de chaque projet.
NOBLE se distingue pour plusieurs raisons :
- Expertise dans les projets EDM complexesNOBLE est spécialisée dans l'usinage par électroérosion de haute précision, notamment l'électroérosion à fil, par enfonçage et par perçage, des techniques essentielles pour les industries exigeant des géométries complexes, telles que l'aérospatiale, le médical et l'électronique. Nos techniciens qualifiés produisent régulièrement des pièces aux tolérances serrées, impossibles à atteindre avec les méthodes conventionnelles.
- Approche à double capacitéContrairement à de nombreux ateliers qui se concentrent exclusivement sur l'électroérosion ou l'usinage conventionnel, NOBLE utilise les deux. Cela nous permet de vous recommander le procédé le plus efficace et le plus rentable, ou une combinaison des deux, pour répondre à vos besoins en matière de conception, de matériaux et de volumes.
- Technologie et équipement de pointeNOBLE investit dans les systèmes d'électroérosion et les machines CNC les plus récents, garantissant des performances constantes, une grande répétabilité et la capacité d'usiner des matériaux difficiles comme les aciers trempés et les alliages exotiques avec un minimum de finition requis.
- Prise de décision axée sur les applicationsNotre équipe d'ingénieurs évalue chaque projet afin de déterminer si l'usinage par électroérosion (EDM), l'usinage traditionnel ou une stratégie hybride permettra d'obtenir les meilleurs résultats. Cette approche consultative garantit à nos clients le procédé le plus adapté à leur pièce, et non celui qui nous arrange le plus.
- Résultats éprouvés dans l'industrieNOBLE a fait ses preuves en fournissant des pièces répondant à des spécifications exigeantes dans des secteurs où la moindre défaillance est inacceptable. Des aubes de turbines aux implants médicaux, les clients choisissent NOBLE car nous comprenons l'importance de la précision, de la sécurité et de la fiabilité.
- Solutions évolutivesQue vous ayez besoin d'un prototype unique, d'une petite série de pièces de précision ou d'une production en grande série de composants usinés, NOBLE est en mesure d'adapter ses opérations tout en maintenant la qualité et la rapidité.
NOBLE n'était pas un simple fournisseur de services d'usinage ; c'était le partenaire idéal pour trouver le juste équilibre entre précision, rapidité, coût et compatibilité des matériaux. Pour vos projets exigeant expertise, précision et innovation, faites confiance à NOBLE.
FAQ de Usinage par décharge électrique
Quels matériaux l'usinage par électroérosion peut-il découper ?
L'usinage par électroérosion (EDM) ne fonctionne que sur les matériaux conducteurs. Il permet donc de découper l'acier, le titane, le cuivre et certains alliages spéciaux. L'EDM est inefficace sur les plastiques et la plupart des céramiques.
Remarque : L'électroérosion ne peut pas couper le bois ni la plupart des plastiques.
L'usinage par électroérosion est-il plus sûr que l'usinage traditionnel ?
L'usinage par électroérosion ne produit pas de copeaux tranchants ni d'arêtes vives susceptibles de se détacher. Il utilise un liquide pour refroidir les pièces. Cependant, il peut dégager des fumées nocives. Les opérateurs doivent donc porter l'équipement de protection individuelle approprié.
Pourquoi certaines pièces nécessitent-elles l'usinage par électroérosion (EDM) plutôt que l'usinage traditionnel ?
Certaines pièces comportent des trous très petits ou des angles vifs. L'électroérosion permet de réaliser ces formes avec une grande précision. L'usinage traditionnel ne permet pas toujours d'obtenir des détails aussi fins.
Quelle méthode est la plus rapide pour fabriquer de nombreuses pièces ?
L'usinage traditionnel est plus rapide pour la fabrication en série de pièces simples. L'électroérosion est plus longue, surtout pour les pièces épaisses ou de formes complexes.
- EDM : Idéal pour les petits groupes ou les travaux de précision.
- Traditionnel : Idéal pour fabriquer de nombreuses pièces simples.







