
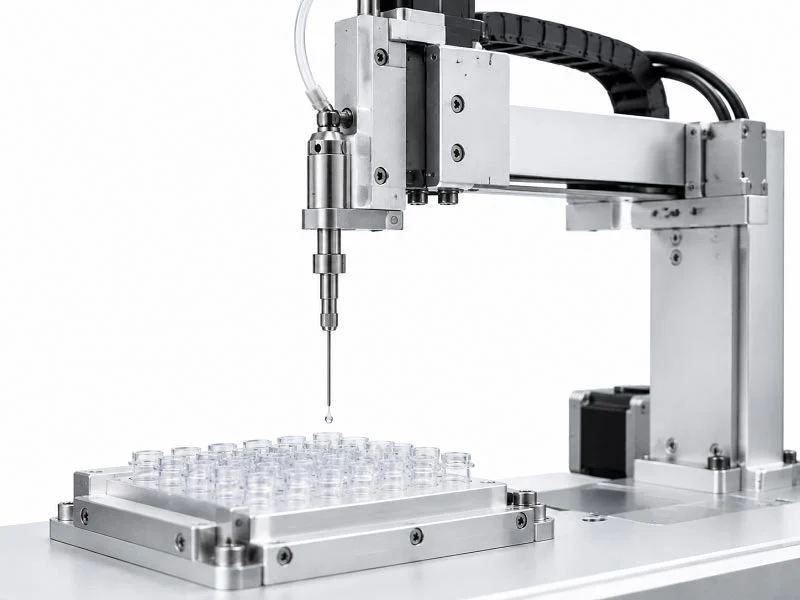
Pour les pièces de robots de manipulation de liquides, il vous faut les matériaux adéquats. Les plastiques techniques comme le PEEK et le PTFE résistent aux produits chimiques agressifs. Les métaux tels que l'acier inoxydable 316 et l'aluminium offrent robustesse et rigidité. Les procédés clés incluent l'usinage CNC , le moulage par injection et la découpe laser. Votre choix dépendra de vos besoins en performance, de votre budget et du volume de production. La manipulation automatisée de liquides utilise des composants robotisés pour des tâches précises. Votre laboratoire médical a besoin d'équipements de manipulation de liquides durables et de technologies de pointe. La recherche exige des tolérances serrées. Les applications à haut débit nécessitent des machines et des systèmes de manipulation de liquides robustes et fiables. Les projets simples à réaliser soi-même requièrent un investissement minimal, tandis que les systèmes industriels nécessitent des capitaux plus importants. La qualité des pièces dépend du choix judicieux des matériaux.
Exigences importantes pour Pièces de robot de manipulation de liquides
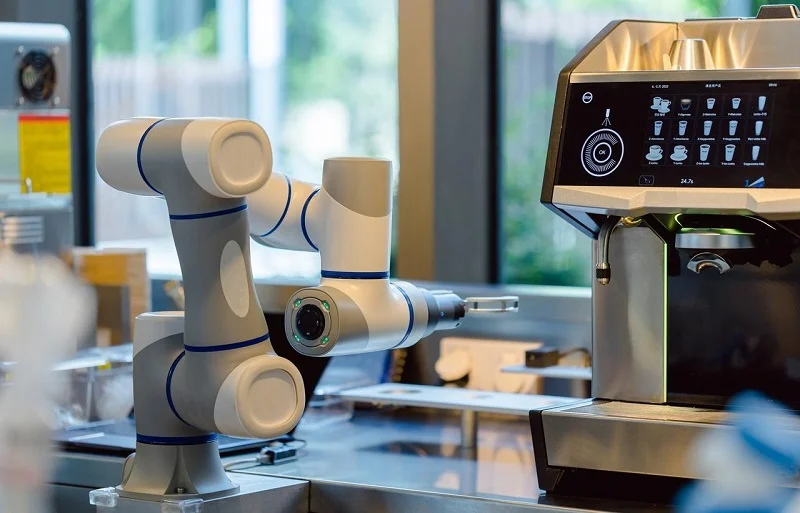
Résistance chimique et tolérances de précision
L'exposition aux produits chimiques est le facteur déterminant dans le choix des matériaux. On ne peut pas se fier uniquement à l'appellation d'un plastique ou d'un métal. La composition chimique exacte est primordiale. Par exemple, une solution à 20 % d'hydroxyde de sodium peut convenir à un collecteur en polycarbonate, mais une concentration de 80 % provoque des dommages et des fuites. Dans ce cas, le PEEK est le choix le plus sûr pour les pièces de votre robot de manipulation de liquides.
Il est conseillé de consulter les tableaux de compatibilité chimique avant de finaliser votre conception. Ces tableaux classent les matériaux d'excellent à très mauvais en fonction de leur réaction à certains produits chimiques. La température influe également sur la compatibilité. L'acier inoxydable 316 est parfaitement compatible avec les détergents à température ambiante, mais se dégrade au-delà de 22 °C. Pour les procédés biologiques à haute température, les pièces en céramique constituent un choix plus fiable.
| Source | Résistance aux acides | Résistance aux solvants |
| PVDF | Acides forts | Solvants chlorés, aliphatiques et aromatiques |
| PP | La plupart des produits chimiques (à l'exception de l'acétone et des produits chimiques fluorés/chlorés) | La plupart des produits chimiques (à l'exception de l'acétone et des produits chimiques fluorés/chlorés) |
| PET(g) / CPE(+) | Acides et bases | Alcools (EtOH, IPA) |
| Nylon | Non spécifié | IPA, solvants (acétone, glycérol) |
| PC | Certains acides et bases | Eau et alcools |
Les tolérances de précision influencent le choix du procédé de fabrication. Lorsque votre conception exige des tolérances serrées, l'usinage CNC garantit la régularité nécessaire. Le moulage par injection permet également d'obtenir des tolérances serrées, mais uniquement pour les grandes séries où les coûts d'outillage sont justifiés. Votre système robotisé de distribution de liquides nécessite ces tolérances pour fonctionner correctement.
Applications Spécifications des pièces d'entraînement
Les composants varient selon les applications. Les dilutions en série nécessitent des vannes étanches à de multiples cycles, évitant ainsi le mélange des échantillons. La préparation des PCR requiert des embouts de pipettes certifiés propres. La normalisation des échantillons exige un équipement précis, dont la fiabilité reste constante sur des milliers de cycles.
| Exigences relatives aux matériaux et à la pureté | Spécifications certifiées |
| matériau de base de l'embout | Polypropylène (PP) de qualité médicale, non cytotoxique, biologiquement inerte, hautement transparent |
| Certification sans contamination | Exempt de RNase, DNase, ADN, ATP, inhibiteurs de PCR et endotoxines |
| Assurance stérilité | SAL 10⁻⁶ par irradiation selon ANSI/AAMI/ISO 11137-2006 |
| Environnement de fabrication | Salles blanches de classe 7 conformes à la norme ISO 14644-1/GMP, procédé certifié ISO 9001 |
Ces méthodes de manipulation des liquides optimisent les performances de votre système d'automatisation. Chaque type d'application sollicite des composants spécifiques de vos machines de manipulation de liquides. Un laboratoire effectuant des tests PCR a avant tout besoin d'une technologie de manipulation de liquides exempte de contamination. Un autre laboratoire, spécialisé dans le criblage de composés, privilégiera la vitesse et le débit. Votre équipement doit être adapté à la tâche spécifique que vous accomplissez.
Réfléchissez à l'interaction de ces besoins. Une valve parfaitement adaptée aux solutions tampons aqueuses peut s'avérer inadaptée aux solvants organiques. Un embout de pipette certifié pour la PCR coûte plus cher qu'un embout standard, mais cet investissement garantit la réussite des expériences. Des entreprises comme NOBLE, fabricant chinois de premier plan, maîtrisent ces compromis et vous accompagnent dans le choix des matériaux et des procédés les mieux adaptés à vos applications spécifiques.
Matériaux couramment utilisés pour les pièces de robots de manipulation de liquides
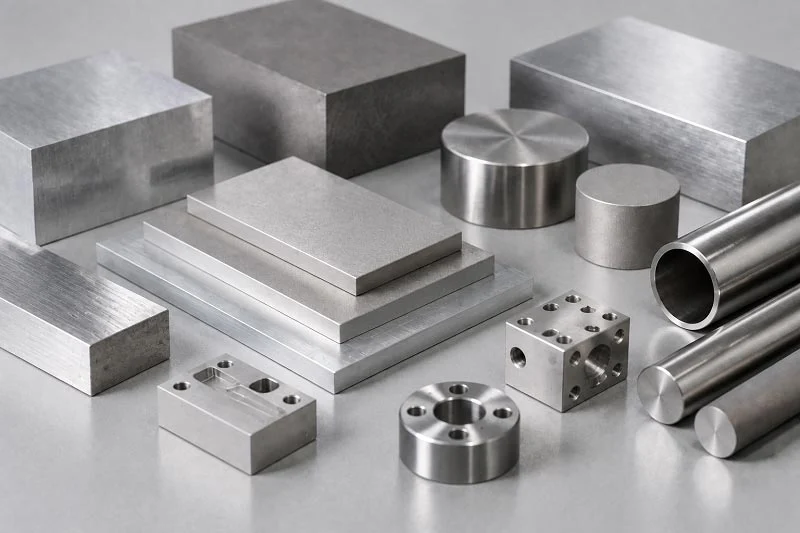
Plastiques techniques
PEEK
Le PEEK est un matériau très résistant, idéal pour les pièces de robots soumises à des contraintes importantes en manipulation de liquides. Sa résistance à la traction de 90 à 100 MPa lui permet de conserver sa forme même sous une pression constante. Privilégiez le PEEK lorsque la précision dimensionnelle est primordiale. Ce plastique résiste à la plupart des liquides organiques et aqueux, mais l'acide sulfurique concentré et certains halogènes peuvent l'endommager. Le PEEK est nettement plus cher que d'autres plastiques. Cependant, cet investissement est justifié pour les applications exigeantes ou critiques en matière de sécurité. Dans le secteur des semi-conducteurs, le PEEK est utilisé pour la fabrication de bras robotiques structuraux et de dispositifs de positionnement. Ces mêmes propriétés conviennent aux pièces mobiles de vos systèmes de manipulation de liquides. Le matériau garantit des tolérances serrées, même lorsque les pièces sont soumises à des contraintes répétées. Le PEEK est plus onéreux, mais il offre une fiabilité à toute épreuve, car une défaillance coûte bien plus cher que le matériau lui-même.
PTFE
Le PTFE résiste à la quasi-totalité des produits chimiques. Aucun réactif de laboratoire courant ne peut le dégrader. Ce plastique présente également un coefficient de frottement très faible et des propriétés antiadhésives. On le retrouve dans les joints, les pièces statiques en contact avec le fluide et les systèmes de distribution de produits chimiques. Sa résistance à la traction n'est que de 20 à 35 MPa ; il ne peut donc pas supporter de fortes charges structurelles. Le matériau se déforme sous la pression. Cependant, dans les environnements chimiques agressifs, le PTFE reste le choix le plus sûr. Il coûte également moins cher que le PEEK, ce qui le rend intéressant pour les applications ne nécessitant pas une résistance mécanique élevée. Les industries pharmaceutiques et agroalimentaires font confiance au PTFE pour sa pureté et sa résistance. Pour les joints et les embouts en contact avec des réactifs agressifs, le PTFE protège vos échantillons et votre équipement. On privilégie une sécurité chimique inégalée au détriment de la rigidité mécanique.
Pour les applications exigeant une résistance chimique élevée, un faible coefficient de frottement et un coût avantageux, le PTFE est probablement idéal. Le PEEK, bien que plus cher, offre une meilleure résistance mécanique et thermique, ce qui peut justifier son prix plus élevé pour des applications exigeantes.
Pour les pièces jetables, le polypropylène est une option économique. Le polypropylène de qualité médicale résiste à la plupart des produits chimiques et son coût unitaire est faible. De nombreux embouts de pipettes sont fabriqués dans ce matériau, car ils sont à usage unique.
Les métaux
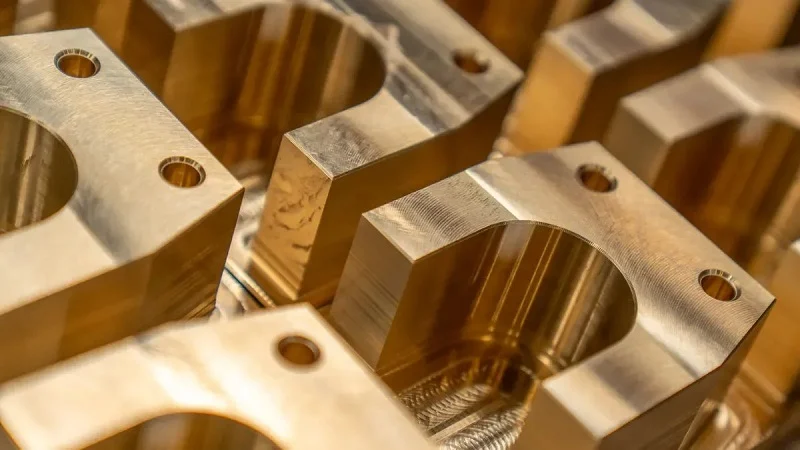
Alliages d'aluminium
L'aluminium 6061-T6 est un matériau de choix pour les pièces structurelles des équipements de manipulation de liquides. Son module d'élasticité atteint 68.9 GPa, ce qui lui confère une excellente rigidité pour un poids réduit. Cet alliage présente une limite d'élasticité de 40 ksi et une résistance à la traction de 45 ksi. On privilégie l'aluminium pour les plaques de châssis, les supports et les cadres où une faible inertie est essentielle. Des pièces mobiles plus légères nécessitent un couple moteur moindre et offrent une meilleure réactivité. L'aluminium s'usine facilement, ce qui permet de réduire les coûts de fabrication. Ce métal offre une bonne résistance à la corrosion générale, mais une anodisation est recommandée pour les environnements agressifs. L'aluminium anodisé résiste aux produits de nettoyage courants et offre une surface dure et résistante à l'usure. Pour les pièces structurelles de robots où le poids et le coût sont plus importants que l'exposition aux produits chimiques, l'aluminium 6061 représente le meilleur compromis.
Acier Inoxydable
L'acier inoxydable 316L est idéal pour les applications exigeant une résistance exceptionnelle à la corrosion. Son module d'élasticité atteint 193 GPa, soit environ trois fois plus que celui de l'aluminium. Cette rigidité garantit une flexion minimale pour les pièces d'aiguilles de précision. Cet acier contient 2 à 3 % de molybdène, ce qui lui confère une protection supplémentaire contre les chlorures, les sels et les produits chimiques industriels. L'acier 316L est indispensable pour les aiguilles en contact avec des fluides corporels ou soumises à une stérilisation. Ce matériau résiste à l'hypochlorite de sodium (eau de Javel), à l'acide peracétique, au peroxyde d'hydrogène vaporisé et à d'autres désinfectants oxydants. La stérilisation en autoclave et la stérilisation chimique ne l'altèrent pas. Cette qualité est qualifiée de « marine » en raison de ses performances dans les environnements riches en chlorures. L'industrie pharmaceutique et la recherche en biotechnologie font appel à l'acier 316L pour les surfaces soumises à des protocoles d'hygiène rigoureux.
| Propriétés | 316L Acier inoxydable | 6061-T6 Aluminium |
| Module d'élasticité | 193 GPa | 68.9 GPa |
| Résistance à la corrosion | Exceptionnel (teneur élevée en chlorure) | Haut (Général) |
| Compatibilité de stérilisation | Autoclave, VHP, produit chimique | Anodisé uniquement |
Le choix des matériaux pour les pièces de robots de manipulation de liquides dépend de l'application. Les châssis bénéficient de la légèreté de l'aluminium. Les pièces en contact avec le fluide exigent la résistance à la corrosion de l'acier inoxydable. Les joints et les embouts requièrent l'inertie du PTFE ou la robustesse du PEEK. NOBLE, entreprise manufacturière chinoise de premier plan, accompagne les ingénieurs dans le choix des matériaux les plus adaptés aux applications en laboratoire et en milieu industriel. Son expertise couvre la transformation des métaux et des plastiques, garantissant ainsi la fiabilité de vos pièces en toutes circonstances.
Procédés de fabrication des pièces de robots de manipulation de liquides
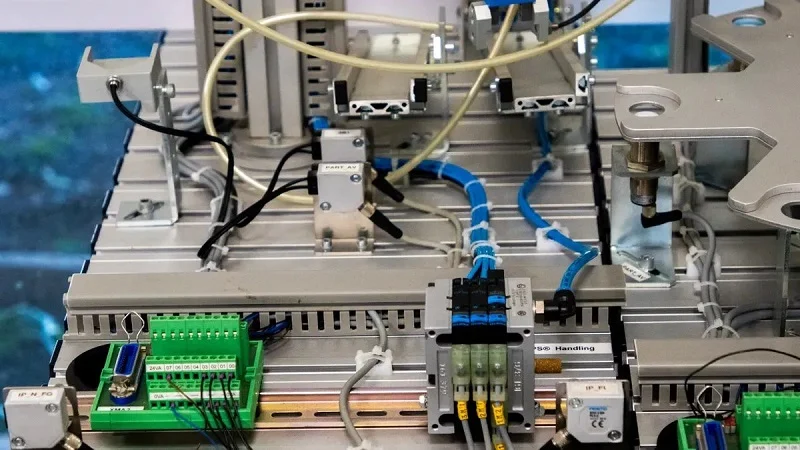
Découpe laser et le cintrage pour châssis
Le châssis de votre robot est initialement une plaque de métal. La découpe laser lui donne sa forme rapidement et avec précision. Le laser suit un fichier CAO pour découper les trous, les fentes et les contours de votre conception. La précision de positionnement est de ±0.127 mm (0.005 pouce). La répétabilité est identique et constante à ±0,127 mm (0.005 pouce) pour chaque pièce. Ces valeurs garantissent des composants homogènes à chaque production.
Les tôles minces de moins de 100 mm peuvent être découpées avec une précision de positionnement de ±0.127 mm (0.005 pouce) dans des conditions standard. Les tôles épaisses nécessitent des tolérances plus larges. Il est impossible d'obtenir la même précision avec des matériaux épais. La conception de votre châssis doit tenir compte de cette différence. Utilisez des tôles minces pour la plupart des panneaux et des cadres de vos équipements de manipulation de liquides. Cette approche permet de réduire les coûts tout en répondant à vos exigences structurelles.
Après la découpe, les pièces plates sont pliées pour leur donner leur forme finale. Les presses plieuses plient le métal selon des lignes précises afin de créer des structures tridimensionnelles. On fabrique ainsi des boîtiers, des supports de fixation et des châssis. Le pliage apporte de la rigidité sans alourdir la structure. Un panneau plat devient rigide une fois ses bords pliés. Ce procédé convient parfaitement aux petites et moyennes séries. De nombreux produits de traitement des liquides reposent sur cette méthode de fabrication. Il est possible de créer des formes complexes à partir de simples gabarits plats.
NOBLE, entreprise manufacturière de premier plan en Chine, propose des services de découpe et de pliage laser. Son équipement permet de travailler aussi bien l'aluminium que l'acier inoxydable. Vous recevez des pièces prêtes à l'assemblage, nécessitant un minimum de retouches. Cela réduit vos délais de livraison et simplifie votre chaîne d'approvisionnement.
Usinage CNC pour les composants de haute précision
Les pièces complexes telles que les collecteurs et les corps de vannes nécessitent un usinage CNC. Ce procédé soustractif enlève de la matière d'un bloc massif pour créer la pièce souhaitée. On obtient ainsi des pièces de robot de manipulation de liquides précises, avec des tolérances serrées. Ce procédé est compatible avec les métaux et les plastiques.
L'état de surface est crucial pour les joints fluidiques. Les gorges d'étanchéité des joints toriques requièrent une rugosité de surface de 0.8 à 1.6 µm Ra. L'usinage CNC permet d'atteindre une rugosité de 1.6 à 3.2 µm Ra. Une passe de finition la réduit à 0.8 µm Ra. Le tournage CNC produit des surfaces encore plus lisses, avec une rugosité de 0.4 à 1.6 µm Ra. Ces valeurs répondent aux exigences de la plupart des joints de votre système robotisé. Aucun post-traitement supplémentaire n'est nécessaire pour les applications d'étanchéité standard.
Comparons cela à l'impression 3D. La technologie FDM produit des pièces avec une rugosité Ra de 12 à 25 µm à l'état brut. Un post-traitement comme le ponçage ou le lissage à la vapeur permet de réduire cette rugosité à 1.6-3.2 µm Ra. Le frittage sélectif par laser (SLS) atteint une rugosité Ra de 6 à 12 µm à l'état brut et de 3.2 à 6.0 µm Ra après microbillage. Le frittage laser direct par fusion (DMLS) atteint une rugosité Ra de 6 à 15 µm à l'état brut. Aucune de ces méthodes n'atteint la plage de 0.8 à 1.6 µm Ra sans une passe d'usinage de finition sur les faces critiques. L'usinage CNC répond à cette exigence à l'état brut ou après une simple passe de finition. Pour les joints fluidiques de vos composants d'automatisation, l'usinage CNC offre la finition de surface requise dès le départ. Cette fiabilité est essentielle lorsque votre système traite des réactifs coûteux.
L'impression 3D conserve toute son importance dans le prototypage. Elle permet de tester l'ajustement et le fonctionnement avant de lancer la production d'outillage. Pour les pièces de production nécessitant une étanchéité fiable, l'usinage CNC reste la norme. Vos instruments de laboratoire dépendent de la précision de ces composants et de leur parfaite étanchéité. Le coût initial de l'usinage CNC est plus élevé par pièce, mais il permet de réaliser des économies sur les pièces rebutées.
Le moulage par injection convient à la production en grande série de pièces comme les embouts de pipettes. Le coût de l'outillage est élevé, mais amorti sur des milliers, voire des millions d'unités. Des tolérances serrées sont possibles une fois le moule validé. Ce procédé est idéal pour la production de dizaines de milliers de composants identiques.
NOBLE propose des services d'usinage CNC pour le prototypage et la production en série. Son expertise couvre l'aluminium, l'acier inoxydable et les plastiques techniques. Vous obtenez des pièces conformes à vos exigences en matière de finition de surface et de précision dimensionnelle. Cet accompagnement vous permet de passer plus rapidement du concept à la production de pièces certifiées.
Considérations de conception pour les pièces de robots de manipulation de liquides
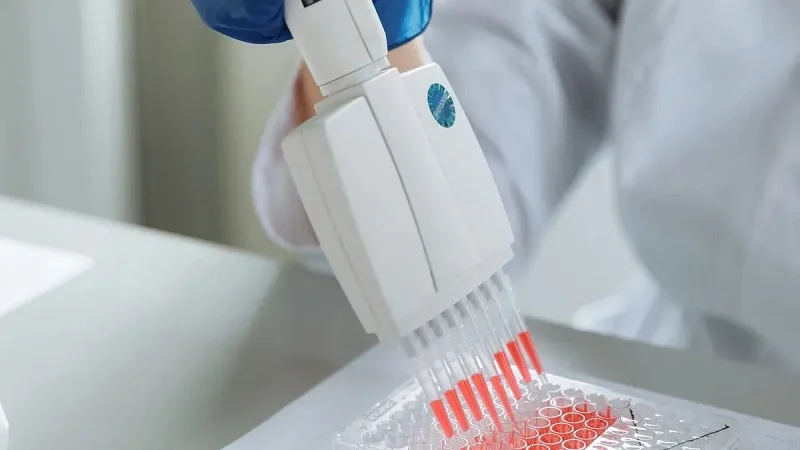
Conception en vue de la fabrication et de l'assemblage
La conception de vos pièces influe directement sur leur facilité de fabrication. Commencez par supprimer les contre-dépouilles inutiles. Les trous latéraux, les filetages, les clips et les languettes de verrouillage complexifient le moule. Chaque contre-dépouille nécessite des pièces supplémentaires, ce qui augmente les coûts et les délais. Il est souvent possible de déplacer la ligne de séparation du moule pour qu'elle corresponde à une contre-dépouille latérale. Cette solution simple convient à de nombreuses entretoises carrées ou rondes.
Pour les éléments internes, évitez de réaliser des filetages directement dans la pièce. Les filetages créent des contre-dépouilles qui compliquent considérablement la fabrication du moule. Privilégiez plutôt des inserts filetés métalliques. Ils assurent des joints plus résistants et simplifient la conception de votre moule. Si vous avez besoin de contre-dépouilles d'ébavurage ou de bossages, choisissez des matériaux flexibles comme le polyéthylène ou le TPE. N'utilisez pas de bossages pour les plastiques rigides ou renforcés de fibres, car ils risquent de se fissurer lors du démoulage.
Le choix du matériau influe également sur la facilité de nettoyage des pièces. Le polypropylène standard convient aux pipettes manuelles. Il peut être autoclavé dans des conditions normales et nettoyé avec des désinfectants courants. Le polypropylène haute qualité est préférable pour les embouts automatisés manipulés fréquemment par des robots. Ce matériau conserve ses dimensions après plusieurs cycles de nettoyage, évitant ainsi toute déformation et tout dysfonctionnement de votre système d'automatisation.
Équilibrer les coûts, les délais et les performances
Le nombre de pièces nécessaires doit guider le choix du procédé. Pour les petites séries, l'usinage CNC offre une grande précision pour les pièces en métal ou en plastique. Les coûts de préparation représentent une part importante du coût total, surtout pour les très petites séries. L'impression 3D élimine ces contraintes. Il suffit de charger le fichier et de lancer l'impression. La méthode couche par couche s'adapte à la structure interne, qu'elle soit pleine ou en nid d'abeille. L'usinage CNC facture un surcoût pour les trous profonds, tandis que l'impression 3D maintient ce coût constant.
Pour la fabrication de prototypes, l'impression 3D est plus rapide et moins coûteuse à mettre en œuvre. Pour les pièces de production exigeant des dimensions précises et des surfaces lisses, l'usinage CNC garantit la fiabilité nécessaire à l'étanchéité de vos fluides.
Le moulage par injection devient rentable pour les grandes séries, car le coût de l'outillage est alors réparti sur plusieurs pièces. Vos outils de laboratoire bénéficient de cette méthode lorsque vous avez besoin de nombreuses pièces identiques.
NOBLE, un fabricant chinois de premier plan, vous aide à choisir parmi ces options. Ses ingénieurs vérifient la faisabilité de votre conception avant le lancement de la production. Vous obtenez ainsi des pièces conformes à vos besoins, sans surcoût lié à une complexité excessive.
NOBLE : Partenaire de fabrication de pièces pour robots de manipulation de liquides

Capacités de service complètes, de la conception à l'assemblage
NOBLE prend en charge l'intégralité de votre processus de production. Vous bénéficiez d'un accompagnement de la conception initiale jusqu'à l'assemblage final. Leur équipe travaille aussi bien le métal que le plastique, vous offrant ainsi un partenaire unique pour toutes les pièces de vos robots de manipulation de liquides. L'usinage CNC permet de réaliser des collecteurs métalliques complexes avec une grande précision. La tôlerie assure la fabrication des châssis et des cadres de vos équipements. Le moulage par injection produit en grande série des pièces plastiques telles que des embouts de pipettes et des corps de vannes. Vous évitez ainsi les contraintes liées à la répartition des tâches entre plusieurs fournisseurs.
L'assistance à la conception débute dès les premières étapes de votre projet. Les ingénieurs de NOBLE analysent vos fichiers CAO pour en vérifier la faisabilité. Ils identifient les problèmes potentiels avant même la découpe du métal, ce qui vous permet de gagner du temps et de l'argent. L'équipe propose des solutions pour optimiser la fiabilité en s'orientant vers des alternatives de matériaux ou des modifications de forme. Nos services d'assemblage permettent de réunir toutes les pièces en sous-ensembles finis. Vous recevez des pièces testées, prêtes à être intégrées à votre système. Des contrôles de validation confirment que chaque pièce répond à vos spécifications en termes d'ajustement et de fonctionnement. Cette approche globale réduit considérablement vos délais de développement.
Certifications de qualité : ISO 9001:2015 et ISO 13485:2016
Les systèmes de qualité sont essentiels pour les pièces de vos robots de manipulation de liquides. NOBLE opère selon des systèmes de gestion de la qualité certifiés, garantissant des normes de fabrication constantes. Vous obtenez ainsi des résultats reproductibles, lot après lot. Des normes supplémentaires, spécifiques aux dispositifs médicaux, encadrent plus rigoureusement les conditions de fabrication des composants de laboratoire.
Ces systèmes qualité garantissent que chaque processus suit des procédures écrites. NOBLE assure le suivi des matériaux, des mesures et des contrôles à chaque étape. Vous bénéficiez d'une traçabilité complète pour les composants critiques. Ceci est essentiel lorsque votre système d'automatisation effectue des analyses sensibles. Un partenaire certifié allège votre charge de travail d'audit. Vous avez l'assurance que vos pièces répondent aux normes industrielles sans contrôle supplémentaire. Le système qualité facilite également le passage rapide du prototype à la production. Vous passez du concept aux pièces certifiées en toute confiance.
Les plastiques offrent une inertie chimique, mais une rigidité moindre. Les métaux offrent une grande résistance, mais peuvent réagir avec certains réactifs. Le choix du procédé dépend du volume, des tolérances et du budget. L'usinage CNC garantit la précision. Le moulage par injection permet une production en grande série. La découpe laser permet de fabriquer des châssis efficacement. Même les pièces de robots de manipulation de liquides réalisées soi-même bénéficient d'une sélection judicieuse des matériaux. Une automatisation fiable repose sur des composants adaptés. Vos équipements de laboratoire sont plus performants lorsque les matériaux sont adaptés aux tâches. Les machines de manipulation de liquides sont quotidiennement exposées à des produits chimiques agressifs. Des choix judicieux préviennent les pannes. La technologie de manipulation de liquides progresse grâce à une ingénierie rigoureuse. Les systèmes robotiques dépendent du bon fonctionnement de chaque pièce. Collaborer avec un fabricant offrant une gamme complète de services comme NOBLE simplifie votre processus, de la conception à la production de pièces certifiées et prêtes pour la fabrication.
FAQ sur les pièces détachées pour robots de manipulation de liquides
Quel matériau résiste le mieux aux produits chimiques agressifs pour les pièces de robots manipulant des liquides ?
Le PTFE résiste à la quasi-totalité des produits chimiques. Aucun réactif de laboratoire courant ne peut le dégrader. Cependant, sa résistance mécanique est limitée. Le PEEK est plus rigide, mais plus cher. Pour les pièces jetables, le polypropylène de qualité médicale convient parfaitement. Votre choix dépendra de l'importance que vous accordez à la résistance chimique ou à la solidité de vos pièces.
Quand dois-je choisir l'usinage CNC plutôt que… ? Impression 3D?
L'usinage CNC permet d'obtenir des états de surface de 0.8 à 1.6 µm Ra, nécessaires aux joints fluidiques. L'impression 3D produit des surfaces plus rugueuses, de 6 à 25 µm Ra. Réservez l'impression 3D aux prototypes. Privilégiez l'usinage CNC pour les pièces de production qui doivent être parfaitement étanches. NOBLE, fabricant chinois de premier plan, propose les deux solutions pour vos besoins d'automatisation.
Comment choisir entre le PEEK et le PTFE pour les joints ?
Le PEEK possède une résistance à la traction de 90 à 100 MPa et conserve des dimensions précises sous charge. Le PTFE résiste mieux aux produits chimiques, mais se déforme sous pression. Si votre système est exposé à des acides ou solvants puissants, le PTFE offre une meilleure protection. Si la stabilité mécanique est primordiale, le PEEK justifie son coût plus élevé.
L'aluminium peut-il convenir pour des pièces en contact avec des échantillons biologiques ?
L'aluminium 6061 convient aux cadres et supports. Pour le contact direct avec des échantillons biologiques, privilégiez l'acier inoxydable 316L. L'acier résiste aux chlorures et peut être stérilisé en autoclave. L'aluminium nécessite une anodisation pour les environnements difficiles. Choisissez le matériau le plus adapté à votre équipement de laboratoire.
Quel processus convient production à faible volume pièces de précision ?
Pour les petites séries, l'usinage CNC offre une grande précision pour les pièces métalliques ou plastiques. Cependant, les coûts de mise en place sont élevés. L'impression 3D élimine ces coûts, mais peut ne pas garantir la finition de surface nécessaire pour les joints. Le moulage par injection devient rentable pour les grandes séries. Réfléchissez à votre volume de production avant de choisir votre procédé.







