
Une sonde de stimulateur cardiaque se rompt en pleine intervention. Le boîtier d'une pompe à insuline se fissure lors de la stérilisation. Il ne s'agit pas de simples défauts de fabrication, mais de situations critiques. De 2010 à 2012, les défaillances de pièces ou de matériaux ont été à l'origine de 28 % des rappels de produits, selon la FDA. Qu'est-ce qui distingue les composants fiables des dispositifs médicaux dangereux ? La réponse repose sur trois piliers : le choix des matériaux, une fabrication intelligente et une conception réfléchie. Chaque décision a un impact sur l'approbation réglementaire, la sécurité des patients et la qualité. Une erreur lors du développement peut entraîner des modifications coûteuses ou nuire aux patients. Ce guide vous apporte des conseils pratiques pour le développement de produits médicaux, en mettant l'accent sur le rôle crucial des composants à chaque étape du processus.
Sélection des matériaux pour Composants de dispositifs médicaux
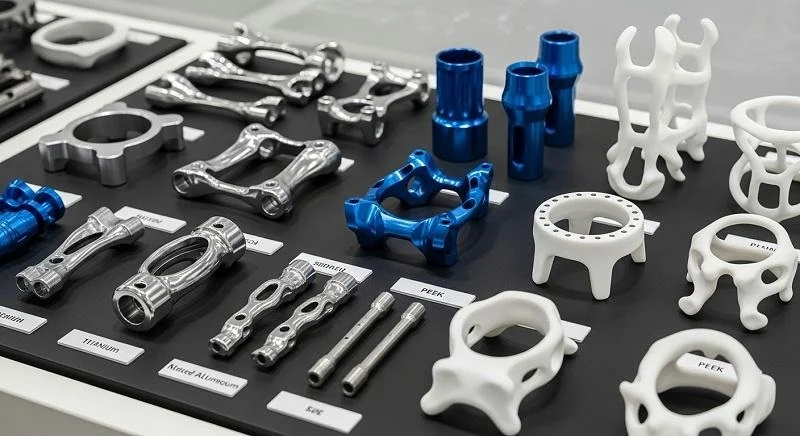
Le choix des matériaux est fondamental pour la sécurité et la performance des dispositifs médicaux. Un choix judicieux peut garantir le succès d'un produit, tandis qu'un mauvais choix peut engendrer des retards coûteux. Les métaux sont présents dans environ 80 % des composants des dispositifs médicaux. Parmi les options courantes, on trouve l'acier inoxydable 316L, les alliages de titane et la céramique. Côté plastiques, les ingénieurs privilégient souvent le polypropylène, le polycarbonate, le PEEK ou le PPSU. Chaque matériau présente des avantages spécifiques. La difficulté réside dans l'adéquation de ces propriétés aux besoins du dispositif. C'est là que le choix des matériaux prend toute son importance.
Biocompatibilité et sécurité des dispositifs médicaux
Normes ISO 10993
La norme ISO 10993 définit les critères de référence pour les tests de sécurité des dispositifs médicaux. Elle guide les fabricants dans l'évaluation des interactions des matériaux avec le corps. L'objectif est simple : garantir l'innocuité du dispositif. Pour la fabrication de dispositifs médicaux, le respect de cette norme est obligatoire pour l'obtention des autorisations réglementaires. Chaque matériau utilisé dans un dispositif médical doit réussir ces tests. Le périmètre des tests dépend du mode et de la zone de contact du dispositif avec le corps. Certains tests évaluent les effets à court terme, d'autres l'exposition à long terme.
Tests de cytotoxicité, de sensibilisation et d'irritation
Les tests de cytotoxicité vérifient si un matériau tue les cellules. Les tests de sensibilisation recherchent les réactions allergiques. Les tests d'irritation vérifient la présence de rougeurs ou de gonflements. Ce sont les premières étapes pour prouver la biocompatibilité. Elles s'appliquent à la plupart des matériaux utilisés dans les dispositifs médicaux. Même les matériaux courants utilisés dans les équipements médicaux doivent être soumis à ces tests. Les résultats aident les ingénieurs à déterminer si un matériau est sûr pour l'usage prévu. La réussite de ces tests est une étape clé du processus de développement.
Exigences relatives aux implants et aux dispositifs non implantables
Les règles varient selon la durée de contact du dispositif avec le corps. Les dispositifs de surface sont soumis aux règles les moins strictes, tandis que les dispositifs implantables sont soumis aux règles les plus strictes. Un dispositif médical qui reste dans le corps pendant des années nécessite davantage de tests qu'un dispositif utilisé pendant quelques minutes. Cela influence le choix des matériaux. Les dispositifs implantables utilisent souvent du PEEK, des alliages de titane ou de la céramique, des matériaux dont la sécurité est éprouvée depuis longtemps. Les dispositifs non implantables peuvent utiliser une gamme plus étendue de matériaux biocompatibles courants. Les exigences en matière de tests orientent le processus de sélection. Les tests de biocompatibilité constituent le fondement de ce travail.
Compatibilité de stérilisation
Méthodes à l'oxyde d'éthylène, aux rayons gamma et à la vapeur
La stérilisation est indispensable pour tout dispositif médical. La méthode choisie dépend du matériau. La vapeur convient aux objets durables comme les outils métalliques, mais elle détruit les plastiques thermosensibles. L'oxyde d'éthylène (EtO) pénètre bien les assemblages complexes et est compatible avec la plupart des matériaux. L'irradiation gamma est adaptée aux dispositifs à usage unique, mais elle peut dégrader certains plastiques. Le plasma de peroxyde d'hydrogène est efficace pour les objets thermosensibles comme les endoscopes et les composants électroniques. Chaque méthode présente son propre profil de compatibilité avec les matériaux. Des tests préalables permettent d'éviter les mauvaises surprises.
Les dispositifs à usage unique sont généralement stérilisés par le fabricant, par oxyde d'éthylène, par rayonnement gamma ou par faisceau d'électrons. Les dispositifs réutilisables sont stérilisés par l'utilisateur final, souvent par autoclave à vapeur. Cette différence influe sur le choix des matériaux. Parmi les propriétés clés des polymères affectées par la stérilisation figurent la résistance à la traction, la résistance aux chocs, la résistance aux variations de température et la tenue des couleurs. Des matériaux comme le polycarbonate, le PMMA et les élastomères thermoplastiques sont conçus pour minimiser les altérations après stérilisation.
Dégradation des matériaux après stérilisation
La stérilisation peut modifier les propriétés des matériaux. Par exemple, la stérilisation gamma à des doses de 25 à 50 kGy n'entraîne pas de dégradation des propriétés mécaniques du PEEK. La résistance à la traction et le module d'Young restent globalement inchangés. La résistance au choc Charpy diminue d'environ 15 à 25 % après une dose très élevée de 1 000 Mrad (10 000 kGy), mais elle reste supérieure à 6 kJ/m² (éprouvette entaillée), ce qui est suffisant pour les applications structurelles. La stérilisation à la vapeur peut induire des modifications plus importantes sur certains matériaux. Il est essentiel de réaliser des tests après stérilisation afin de vérifier que le matériau conserve ses performances attendues. Les tests de compatibilité des matériaux permettent de choisir la méthode de stérilisation la plus appropriée.
| Méthode de stérilisation | Notes sur la compatibilité des matériaux |
| Steam | Convient aux matériaux durables ; ne convient pas aux plastiques sensibles à la chaleur ni aux composants électroniques. |
| Flash | Uniquement pour les appareils qui traitent la vapeur à haute température rapide |
| Plasma gazeux au peroxyde d'hydrogène | Idéal pour les appareils sensibles à la chaleur et à l'humidité ; ne convient pas aux matériaux à base de cellulose. |
| L'acide peracétique | Fonctionne avec certains plastiques et métaux ; compatibilité limitée avec les matériaux |
| Oxyde d'éthylène (EtO) | Compatible avec la plupart des matériaux ; idéal pour les assemblages complexes |
| Radiation | Convient aux produits jetables à usage unique ; peut dégrader certains plastiques |
| Chaleur sèche | Uniquement pour les articles résistants à la chaleur comme la verrerie |
| Ozone | Fonctionne avec certains plastiques, mais présente des défis. |
Considérations relatives à l'emballage et à la durée de conservation
La stérilisation ne s'arrête pas au dispositif lui-même. L'emballage doit garantir sa stérilité. La compatibilité des matériaux s'applique également à l'emballage. Des tests de durée de conservation confirment que le dispositif reste stérile dans le temps. Le matériau d'emballage ne doit pas réagir avec la méthode de stérilisation. Il doit également protéger le dispositif de toute contamination. Ceci fait partie intégrante du processus global de fabrication des dispositifs médicaux. Un processus rigoureux permet d'éviter les rappels de produits et de protéger le patient. La qualité repose sur le souci du détail.
Propriétés mécaniques des composants de dispositifs médicaux
Résistance à la traction, flexibilité et résistance à la fatigue
Les propriétés mécaniques déterminent le comportement d'un dispositif sous contrainte. La résistance à la traction mesure la force qu'un matériau peut supporter. La flexibilité indique sa capacité à se plier sans se rompre. La résistance à la fatigue renseigne sur sa durée de vie en cas d'utilisation répétée. Ces propriétés sont essentielles à la performance des dispositifs médicaux. Un cathéter nécessite de la flexibilité, une vis osseuse une résistance à la traction et une valve cardiaque une résistance à la fatigue. Le juste équilibre dépend de l'application. Les choix de conception influent sur ces propriétés.
Facteurs environnementaux : température, produits chimiques, exposition aux UV
Les dispositifs sont exposés à des environnements variés. Certains subissent des températures élevées lors de la stérilisation, d'autres sont en contact avec des produits chimiques agressifs, et d'autres encore sont exposés aux UV pendant le stockage. Ces conditions affectent les matériaux au fil du temps. La température peut ramollir les plastiques, les produits chimiques peuvent provoquer un gonflement ou des fissures, et les UV peuvent entraîner une décoloration ou une fragilisation. Il est donc essentiel de réaliser des tests en conditions réelles. Cela permet de choisir le matériau le plus adapté à chaque application. Les exigences d'hygiène influencent également ce choix.
Concilier performance, coût et disponibilité
Le meilleur matériau importe peu s'il est introuvable. Les ingénieurs doivent trouver un équilibre entre performance, coût et approvisionnement. Parfois, un matériau légèrement moins résistant est préférable car plus facile à se procurer. D'autres fois, la performance optimale est indispensable, quel qu'en soit le coût. C'est là que le choix des matériaux de qualité médicale se complexifie. Il faut respecter toutes les exigences de sécurité et de performance, tout en maîtrisant le budget. Et la fiabilité de la chaîne d'approvisionnement est primordiale. Cet équilibre délicat est essentiel à la réussite de tout projet de développement. La qualité repose sur une planification et des tests rigoureux. Un partenaire compétent, fort d'une expérience en matière de réglementation, peut vous accompagner dans ces choix. Le respect des normes est impératif.
Garantir la sécurité des patients implique de faire des choix judicieux à chaque étape. De la sélection des matériaux aux tests finaux, chaque décision a un impact sur le résultat. Les matériaux biocompatibles couramment utilisés, comme le PEEK et le titane, offrent des performances éprouvées. Comprendre ces matériaux est essentiel pour prendre les bonnes décisions. Les matériaux des dispositifs médicaux doivent répondre à des normes strictes. Il existe de nombreuses options parmi les matériaux biocompatibles couramment utilisés. Le choix des matériaux pour dispositifs médicaux doit prendre en compte de nombreux facteurs. Les choix de conception jouent également un rôle majeur. La sélection des matériaux est fondamentale.
Procédés de fabrication des composants de dispositifs médicaux
Une fois vos matériaux choisis, la question cruciale suivante est : comment fabriquer la pièce ? Les procédés de fabrication retenus doivent être adaptés aux matériaux sélectionnés et au nombre d’unités nécessaires. Une pièce produite en grande série (à des millions d’exemplaires) requiert une approche différente de celle d’un implant sur mesure destiné à un seul patient. Examinons les trois principales voies de fabrication des composants de dispositifs médicaux.
Moulage par Injection pour la fabrication de composants de dispositifs médicaux
Le moulage par injection est la technique de prédilection pour la production en grande série. Ce procédé consiste à faire fondre des granulés de plastique, à les injecter sous pression dans un moule en acier, puis à les refroidir pour obtenir des pièces finies. Une fois le moule réalisé, le cycle se déroule en quelques secondes. Cette rapidité en fait la solution idéale pour la production de masse.
Volume élevé vs. Production à faible volume
Les coûts varient considérablement en fonction du volume. Le moulage par injection nécessite un investissement initial important pour la conception et la fabrication du moule. La production de l'outillage seul peut prendre de 2 à 6 semaines. Mais une fois le moule réalisé, le coût unitaire chute drastiquement. Pour les grandes séries, c'est la solution idéale. En revanche, pour les petites séries, la situation est différente. Le coût du moule devient difficilement justifiable pour quelques centaines de pièces seulement. Dans ce cas, l'usinage CNC ou la fabrication additive sont souvent plus pertinents. Le tableau ci-dessous présente les principaux compromis.
| Facteur | Moulage par Injection | Usinage CNC |
| Temps de cycle | Rapidement (quelques secondes) après la création du moule | Plus longue, chaque pièce étant usinée individuellement |
| Investissement initial | Haute qualité (conception et création de moules) | Faible (réglage de la machine et du matériel) |
| Volume | Idéal pour la production en grand volume | Idéal pour les pièces sur mesure en faible à moyenne série |
| Flexibilité de conception | Quantité limitée une fois le moule fabriqué | Grande flexibilité, CAO facile à modifier |
| Délai De Mise En Œuvre | 2 à 6 semaines (formation de moisissures) | 1 à 2 semaines (sans outillage) |
| Coût par pièce | Faible à l'échelle | Plus élevé par pièce |
Conception d'outillage et analyse du flux de moule
La conception du moule peut faire ou défaire votre projet. C'est là que l'analyse d'écoulement du plastique devient votre meilleur allié. Cet outil de simulation prédit le comportement du plastique dans le moule avant même la découpe de l'acier. Il détecte les problèmes en amont, vous évitant ainsi des reprises coûteuses. Les avantages sont concrets :
- Évite les reprises d'outillage coûteuses en identifiant les problèmes d'écoulement avant la découpe de l'acier
- Optimise le placement des portes et des coureurs pour un remplissage uniforme, réduisant les déchets
- Réduit les temps de cycle en simulant et en optimisant la phase de refroidissement
- Améliore la résistance et la stabilité dimensionnelle des pièces par une distribution de pression uniforme
- Améliore la finition de surface en repérant les zones sujettes aux défauts
Une entreprise de dispositifs médicaux l'a appris à ses dépens. Elle utilisait du nylon pour des pièces moulées par injection, mais a rencontré des problèmes de déformation qui ont entraîné un échec aux tests de planéité. Après l'échec de modifications de conception et d'outillage, elle a réalisé une analyse d'écoulement de matière en comparant le nylon au PC/ABS. La simulation a prédit que le PC/ABS présenterait une déformation moindre sans compromettre la résistance. L'entreprise a donc changé de matériau, fabriqué de nouveaux outillages et produit les pièces de précision dont elle avait besoin. Voilà toute la puissance de la simulation pour guider le choix des matériaux.
Validation des processus et contrôle qualité
Le moulage par injection de composants pour dispositifs médicaux exige une validation rigoureuse du processus. Il est impossible de simplement installer une machine et d'espérer que tout se passe bien. Chaque paramètre doit être documenté. La température, la pression, le temps de refroidissement et le temps de cycle sont tous rigoureusement contrôlés. Cette validation garantit que chaque pièce est identique à la précédente. Le contrôle qualité s'étend au-delà de la machine elle-même. Des séchoirs dédiés à chaque polymère médical préviennent la contamination croisée. Des systèmes de manutention de matériaux confinés minimisent la contamination particulaire aéroportée. Les presses à injecter entièrement électriques éliminent les risques de contamination par l'huile hydraulique. Le démontage et le nettoyage après production permettent d'éviter les résidus des cycles précédents. Un laboratoire d'analyse interne, équipé de scanners CT et DSC, soutient la gestion de la qualité tout au long du processus.
Usinage CNC pour composants complexes
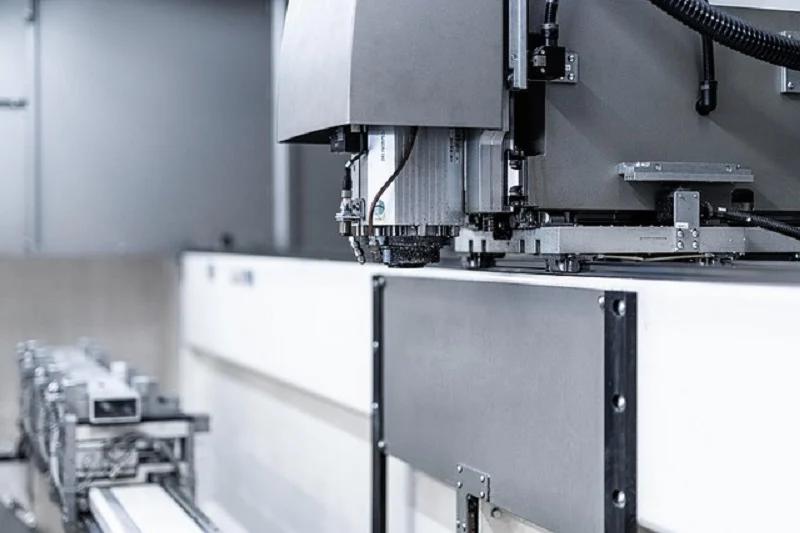
L'usinage CNC enlève de la matière d'un bloc massif pour créer la forme finale. Il offre une précision et une flexibilité de matériaux inégalées. Pour les pièces complexes aux tolérances serrées, cette méthode est souvent privilégiée.
Matériaux appropriés et tolérances serrées
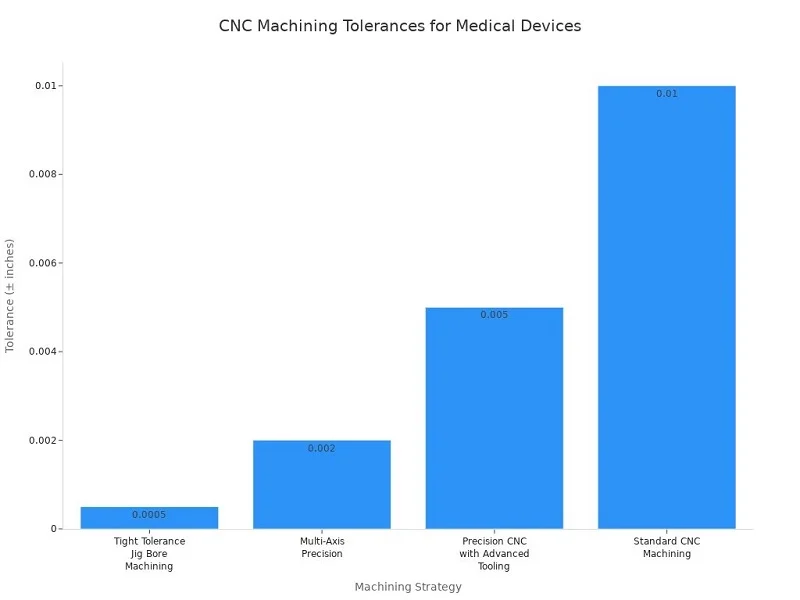
L'usinage CNC est compatible avec une vaste gamme de matériaux. Les métaux comme l'acier inoxydable 316L et les alliages de titane s'usinent parfaitement. Les plastiques comme le PEEK et le polycarbonate conviennent également. Son principal atout réside dans la précision dimensionnelle. L'usinage CNC standard atteint ±0,25 mm (0.010 pouce). Les configurations de précision avec outillage de pointe atteignent ±0,13 mm (0.005 pouce). Les machines multiaxes atteignent ±0,05 mm (0.002 pouce). Pour les applications les plus exigeantes, l'usinage d'alésages de précision atteint ±0,013 mm (0.0005 pouce).
Finition de surface et opérations secondaires
L'état de surface est plus important qu'on ne le pense. Les surfaces rugueuses peuvent abriter des bactéries et compromettre la stérilisation. Des études montrent que les surfaces dont la rugosité est supérieure à Ra 0.8 µm constituent des réservoirs de biofilm. La plage recommandée pour les instruments chirurgicaux se situe entre Ra 0.4 et 0.8 µm. L'électropolissage offre une solution performante pour les pièces métalliques.
L'électropolissage lisse les aspérités microscopiques, améliore la résistance à la corrosion et facilite le nettoyage. Ce procédé de finition est particulièrement adapté aux canules en acier inoxydable, aux instruments mini-invasifs et aux composants en contact avec des fluides, où l'état de surface influe directement sur l'élimination des souillures organiques et de la charge microbienne lors du nettoyage.
L'électropolissage réduit la rugosité de surface d'environ 50 % tout en ajoutant une couche d'oxyde passive résistante à la corrosion. Cette combinaison améliore la nettoyabilité et la durabilité de la stérilisation lors de cycles d'autoclavage répétés.
Prototypage vs. Usinage de production
L'usinage CNC répond aux besoins du prototypage et de la production. Pour les prototypes, il offre des délais de réalisation rapides et une grande facilité de modification des conceptions. Il permet d'itérer rapidement sans investir dans un outillage coûteux. L'usinage CNC en interne facilite le prototypage rapide et l'ajout de fonctionnalités complexes aux pièces moulées par injection. Pour la production, l'usinage CNC gère efficacement les petites et moyennes séries. Il est également parfaitement adapté aux pièces sur mesure ne nécessitant pas de moule. La possibilité de modifier les fichiers CAO et de reprogrammer les machines en fait la solution idéale pour l'évolution des conceptions.
Fabrication additive pour pièces sur mesure
La fabrication additive, ou impression 3D, permet de construire des pièces couche par couche. Elle excelle dans la création de géométries que les méthodes traditionnelles ne peuvent pas réaliser.
Technologies FDM, SLA et SLS
Trois technologies principales dominent l'impression 3D médicale. Le FDM (Fused Deposition Modeling) extrude un filament de plastique fondu en couches successives. Abordable, il est idéal pour les prototypes. La SLA (Stéréolithographie) utilise la lumière UV pour polymériser la résine liquide. Elle produit des surfaces plus lisses et des détails plus fins. Le SLS (Frittage Laser Sélectif) fusionne des particules de poudre à l'aide d'un laser. Il permet de créer des pièces robustes et fonctionnelles sans structures de support. Chaque technologie répond à des besoins et à des matériaux différents.
Géométries complexes et spécifiques au patient
La fabrication additive excelle dans la production de dispositifs personnalisés. Implants sur mesure, guides chirurgicaux et modèles anatomiques bénéficient tous de cette approche. Cette technologie permet de réaliser des canaux internes complexes et des structures en treillis que l'usinage ne peut pas produire. Pour les pièces uniques ou en petite série, l'impression 3D surpasse souvent les méthodes traditionnelles. La géométrie de la pièce est un facteur déterminant dans ce choix. Le moulage par injection et la fabrication additive gèrent généralement mieux les géométries complexes. L'usinage CNC offre un plus large choix de matériaux et une précision dimensionnelle supérieure pour les produits finaux.
Considérations relatives au post-traitement et à la réglementation
Les pièces imprimées en 3D sont rarement prêtes à l'emploi dès leur sortie d'usine. Les étapes de post-traitement, telles que le retrait des supports, le lissage de surface et la stérilisation, augmentent les délais et les coûts. Les exigences réglementaires diffèrent également. La FDA examine de près les composants de dispositifs médicaux imprimés en 3D. La validation du processus est cruciale, car la construction couche par couche peut engendrer des variations. Chaque impression nécessite une documentation et des contrôles qualité. Pour la fabrication de dispositifs médicaux, cela implique une attention particulière à la cohérence et à la traçabilité.
Le choix entre ces procédés de fabrication dépend de vos besoins spécifiques. Le volume, la complexité, le matériau et le budget sont autant d'éléments à prendre en compte. De nombreuses entreprises combinent les méthodes : impression 3D pour les prototypes, usinage CNC pour les pièces sur mesure et moulage par injection pour la production en série. Cette approche hybride optimise l'efficacité à chaque étape du développement.
Des partenaires comme NOBLE apportent leur expertise sur l'ensemble de ces procédés de fabrication. En tant que partenaire manufacturier de premier plan en Chine, NOBLE vous accompagne du prototypage à la production en série. Ses compétences couvrent l'usinage CNC, le moulage par injection et les opérations de finition. Cette approche globale simplifie le processus, de la conception à la production. Collaborer avec un partenaire unique maîtrisant à la fois la transformation des métaux et des plastiques simplifie votre chaîne d'approvisionnement et garantit une qualité constante pour chaque composant.
Considérations de conception pour les composants des dispositifs médicaux
La conception est essentielle. On peut choisir le matériau idéal et le procédé de fabrication adéquat, mais une mauvaise conception peut compromettre un projet. La forme d'une pièce, son état de surface et sa prise en main par le chirurgien influencent le résultat. Une bonne conception facilite la production, garantit la propreté des dispositifs et assure une utilisation sûre. C'est là que la conception d'équipements médicaux prend tout son sens.
Conception pour la manufacturabilité (DFM)
Concevoir pour la fabrication (DFM) signifie créer des pièces faciles à produire sans compromettre leur fonctionnalité. Cette philosophie guide chaque décision, de l'esquisse initiale à la production finale. Concevoir en tenant compte de la fabrication permet de gagner du temps, de l'argent et d'éviter les frustrations. La DFM élimine les éléments de conception non essentiels, ce qui réduit les coûts de matériaux et de main-d'œuvre. Elle simplifie également l'outillage et améliore la productivité, diminuant ainsi directement les dépenses de fabrication. L'objectif est simple : concevoir une pièce parfaitement fonctionnelle tout en étant aussi facile à produire que possible.
Simplifier la géométrie pour une efficacité de production
Les formes complexes sont certes impressionnantes, mais leur fabrication est plus coûteuse. Chaque courbe, chaque trou, chaque détail augmente le temps d'usinage ou la complexité du moule. Simplifier la géométrie permet de réduire les coûts de production et d'accélérer les cycles. Standardiser les composants et les processus de fabrication pour l'ensemble des gammes de produits simplifie les opérations et réduit la variabilité de la production. Cette approche stratégique permet de diminuer les coûts unitaires tout en améliorant la constance de la production. Dans le secteur des dispositifs médicaux, la conformité réglementaire engendre des coûts fixes qui diminuent avec l'augmentation des volumes de production. Par conséquent, des conceptions plus simples et facilement industrialisables constituent un choix judicieux.
Prenons l'exemple du boîtier d'un outil de diagnostic portable. Un boîtier rectangulaire aux angles arrondis coûte moins cher à mouler qu'une forme organique aux courbes complexes. La version simplifiée fonctionne parfaitement, mais son coût de production est moindre. Cette différence est cruciale lorsqu'on fabrique des milliers d'unités. Supprimer les assemblages complexes réduit également les coûts liés aux rebuts et aux retouches. Chaque simplification compte.
Angles de dépouille, épaisseur de paroi et conception des nervures
Le moulage par injection obéit à des règles précises. Respectez-les et vos pièces seront impeccables. Ignorez-les et vous risquez de rencontrer des problèmes de déformation, de retassures et de pièces bloquées. Voici les principales recommandations pour les composants de dispositifs médicaux moulés par injection :
- Vérifiez que l'épaisseur de la paroi est uniforme et suffisante, et utilisez des nervures ou des goussets pour le soutien structurel.
- Veillez à ce que les rayons soient suffisamment grands pour éviter les vides et les déformations.
- Arrondissez tous les angles vifs avec des congés pour faciliter le démoulage.
- Ajouter un angle de dépouille suffisant pour éviter tout dommage lors de l'éjection de la pièce.
- Vérifiez que la finition de surface est conforme aux directives de la SPI (Society of the Plastics Industry).
- Vérifier et ajuster les tolérances des pièces en fonction du processus de moulage par injection.
Les angles de dépouille sont de légères conicités sur les parois verticales qui facilitent le démoulage de la pièce. Sans eux, la pièce adhère ou s'endommage lors de l'éjection. L'épaisseur des parois influe sur le temps de refroidissement et l'intégrité structurelle. Des parois uniformes préviennent les retassures et les contraintes internes. Les nervures renforcent la pièce sans augmenter son épaisseur. Ces détails peuvent paraître mineurs, mais ils sont déterminants pour la réussite d'une production. Un partenaire comme NOBLE fournit un retour d'information sur la conception pour la fabrication (DFM) dès les premières étapes du processus, permettant ainsi de détecter ces problèmes avant même le début de l'outillage.
Minimiser les étapes d'assemblage et le nombre de composants
Moins de pièces signifie moins de problèmes. C'est une vérité fondamentale dans la fabrication de dispositifs médicaux. Dès la conception, simplicité et fiabilité sont souvent indissociables. Réduire le nombre de composants contribue directement à la fiabilité. L'optimisation DFMAI (Conception pour la fabrication, l'assemblage et le contrôle) est essentielle pour garantir et démontrer la fiabilité des dispositifs médicaux. Minimiser le nombre de composants est une stratégie DFMAI essentielle, car moins de pièces simplifient l'assemblage, le contrôle et l'inspection.
L'intégration de plusieurs fonctions en un seul composant réduit les exigences de validation et les étapes d'assemblage. Elle simplifie également la gestion des stocks. Une pièce moulée unique remplissant trois fonctions est préférable à trois pièces distinctes nécessitant un assemblage. Moins de pièces signifie également moins de risques de défaillance. Pour un dispositif médical, cela se traduit directement par une sécurité accrue pour le patient. La rationalisation des tolérances est également un atout. Spécifier uniquement la précision réellement requise pour la fonction minimise les coûts d'usinage et de contrôle. La standardisation des matériaux entre les projets permet de tirer parti de la documentation existante et d'éviter les frais de requalification.
Nettoyabilité et état de surface
Les hôpitaux exigent des dispositifs médicaux impeccables. C'est non négociable. L'état de surface des composants de vos dispositifs médicaux influe directement sur leur facilité de nettoyage et de stérilisation. Les surfaces rugueuses retiennent les bactéries et résistent au nettoyage. Les surfaces lisses se nettoient facilement. Ce lien entre la texture de surface et l'hygiène est essentiel dans la conception des équipements médicaux. Les matériaux choisis ont également une incidence sur la facilité de nettoyage et le respect des normes d'hygiène en milieu hospitalier. Certains matériaux résistent mieux aux produits de nettoyage chimiques que d'autres. Certains supportent des stérilisations répétées sans se dégrader.
Rugosité de surface et adhésion bactérienne
Les bactéries affectionnent les surfaces rugueuses. Les rainures et les cavités microscopiques leur offrent des refuges contre les produits de nettoyage. Des études montrent que la rugosité d'une surface est directement liée à l'adhérence bactérienne. Le tableau ci-dessous présente les valeurs recommandées pour minimiser cette adhésion.
| Paramètre de rugosité de surface | Valeur recommandée | Effet clinique |
| Sa (rugosité moyenne) | En dessous de 0.2 μm | Inhibe efficacement l'adhérence bactérienne ; les cellules pathogènes (0.5–2.0 μm) ne peuvent pas s'ancrer. |
| Sa (plage contrôlée) | 0.2–0.5 μm | Double performance optimale : antibactérienne + favorise l'ostéointégration |
| Ra (finition ultra-précise) | Constamment inférieur à 0.4 μm | Élimine les microcavités ; minimise l'adhésion bactérienne pour des implants de haute propreté. |
| Ra (plage à haut risque) | 0.8–1.5 μm | Crée des microenvironnements idéaux pour la formation de biofilms de S. aureus et de P. aeruginosa. |
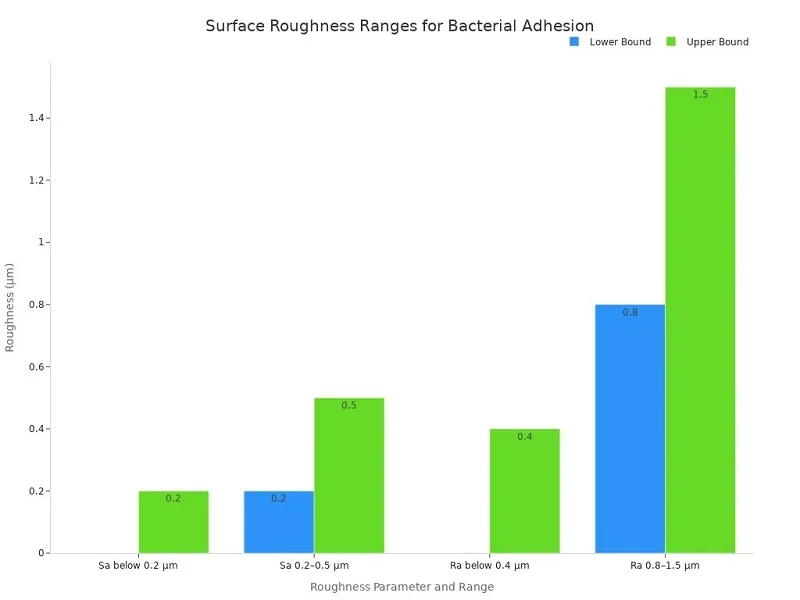
Le message est clair : si votre dispositif entre en contact avec des patients ou des fluides corporels, sa surface doit rester lisse. Cela implique de porter une attention particulière au processus de fabrication et aux étapes de finition. Une surface rugueuse n’est pas seulement inesthétique ; elle représente un risque d’hygiène susceptible de nuire aux patients.
Électropolissage et passivation des métaux
Les pièces métalliques nécessitent un traitement spécifique pour obtenir la finition de surface souhaitée. L'électropolissage est l'une des méthodes les plus efficaces. Ce procédé électrochimique élimine une fine couche de métal de la surface, lissant ainsi les aspérités microscopiques. Il en résulte une surface qui résiste à l'adhésion bactérienne et se nettoie plus facilement. L'électropolissage améliore également la résistance à la corrosion grâce à la formation d'une couche d'oxyde passive. Cette combinaison optimise la nettoyabilité et la durabilité de la stérilisation lors de cycles répétés en autoclave.
La passivation est une autre étape clé pour l'acier inoxydable. Ce procédé utilise un bain d'acide pour éliminer le fer libre de la surface, laissant une couche riche en chrome qui résiste à la corrosion. L'électropolissage et la passivation, combinés, permettent d'obtenir des surfaces répondant aux exigences d'hygiène strictes du milieu médical. Pour les instruments chirurgicaux et les dispositifs implantables, ces étapes de finition sont essentielles. Il ne s'agit pas d'options supplémentaires, mais d'éléments qui garantissent la sécurité d'utilisation du dispositif pour le patient.
Texture et finition des polymères
Les matières plastiques nécessitent un traitement différent de celui des métaux. On ne peut pas électropolir un polymère. En revanche, on peut contrôler sa texture de surface grâce à la conception du moule et aux paramètres de fabrication. La texture du moule se répercute directement sur la pièce finie. Une cavité de moule polie produit une pièce lisse, tandis qu'une cavité texturée offre une finition mate. Le choix dépend de l'application. Les surfaces lisses sont idéales pour le contact avec les fluides et facilitent le nettoyage. Les surfaces texturées peuvent améliorer la prise en main des poignées et des surfaces de commande. L'essentiel est d'adapter la finition à la fonction. Les normes SPI aident les ingénieurs à spécifier la finition de surface appropriée pour les pièces moulées par injection. Ces normes couvrent un large éventail de finitions, du polissage miroir aux textures grossières, offrant ainsi aux concepteurs un vocabulaire précis pour exprimer leurs besoins.
Ergonomie et facteurs humains
Un dispositif peut fonctionner parfaitement en laboratoire, mais se révéler inutilisable sur le terrain s'il est difficile à utiliser. L'ergonomie est primordiale. Les chirurgiens manipulent des instruments pendant des heures. Les infirmières utilisent des dispositifs tout en effectuant d'autres tâches. Les patients utilisent des dispositifs à domicile sans formation. Une bonne conception d'équipement médical prend en compte tous ces utilisateurs. L'objectif est de rendre le dispositif intuitif, confortable et sûr d'utilisation. C'est là que l'ingénierie des facteurs humains entre en jeu.
Principes de conception centrés sur l'utilisateur
La conception centrée sur l'utilisateur place la personne au cœur du dispositif. On commence par comprendre qui l'utilisera, comment et dans quel environnement. La conception est ensuite adaptée à ces besoins. Cette approche réduit les erreurs et améliore les résultats. Les tests d'utilisabilité mesurent dans quelle mesure un dispositif répond aux besoins des utilisateurs. Les indicateurs clés incluent la satisfaction, l'efficacité, l'efficience, la facilité d'apprentissage, la mémorisation, les erreurs et l'utilité. Chaque indicateur apporte un éclairage différent sur l'expérience utilisateur. La satisfaction est évaluée par des questionnaires et des essais utilisateurs. L'efficacité se traduit par le temps nécessaire à l'exécution des tâches. L'efficience mesure le nombre de tâches accomplies avec succès par les utilisateurs. La facilité d'apprentissage évalue la rapidité avec laquelle les utilisateurs maîtrisent le dispositif. Les erreurs révèlent les points faibles. L'utilité détermine si le dispositif aide réellement les utilisateurs à atteindre leurs objectifs.
Adhérence, poids et retour tactile
Les composants des dispositifs médicaux portables présentent des défis ergonomiques uniques. Le dispositif doit être bien équilibré en main, suffisamment léger pour une utilisation prolongée et fournir un retour tactile clair afin que l'utilisateur sache quand une fonction est activée. Les recherches sur la conception des dispositifs portables offrent des recommandations spécifiques :
- Types de poignéesLa prise de force assure une force soutenue et une bonne stabilité. La prise de précision est idéale pour la dextérité. Une approche hybride est optimale pour les composants d'appareils médicaux portables.
- Conception des surfaces de contrôleLes zones de positionnement des doigts doivent correspondre à la taille et à la courbure du pouce, de l'index et du majeur. Elles doivent être adaptées aux utilisateurs droitiers comme gauchers.
- Texture et tractionLa texture des surfaces de contrôle doit correspondre à la direction et à l'intensité de la force requise. Cela permet aux doigts d'adhérer correctement.
- Sécurité de la poignée dynamiqueL’utilisateur doit tenir l’instrument fermement tout en actionnant les commandes du bout des doigts avec la même main.
- Concept de « super doigt »Combiner l'annulaire et l'auriculaire en une prise coordonnée libère le pouce, l'index et le majeur pour un contrôle précis.
La pièce à main de l'hydrodébrideur Medtronic illustre parfaitement cet équilibre. Elle attribue des commandes spécifiques à chaque doigt, permettant à l'utilisateur de manipuler l'appareil d'une seule main tout en conservant une prise en main sûre. Ce niveau de conception ingénieuse prévient la fatigue et réduit le risque d'activation accidentelle.
Tests d'utilisabilité et amélioration itérative
La conception n'est jamais définitive. Elle évolue grâce aux tests et aux retours d'expérience. Les tests d'utilisabilité doivent être effectués tôt et fréquemment. Les prototypes sont testés par de vrais utilisateurs qui les mettent à l'épreuve dans des situations réalistes. Leurs retours permettent d'apporter des modifications à la conception. Puis, on teste à nouveau. Ce processus itératif permet de détecter les problèmes avant leur commercialisation. Il est bien moins coûteux de corriger un défaut de conception pendant le développement qu'après le lancement. Les tests de vérification de la conception confirment que l'appareil répond aux exigences spécifiées. Ce processus formel atteste que la conception fonctionne comme prévu. Combiné aux tests d'utilisabilité, il vous assure que votre appareil fonctionnera correctement en conditions réelles.
Le contexte réglementaire encourage cette approche. Les organismes exigent des preuves de conception centrée sur l'utilisateur et de tests d'utilisabilité. Ils souhaitent une documentation attestant que les facteurs humains ont été pris en compte tout au long du développement. Un processus rigoureux de vérification et de test de la conception apporte cette preuve. Il réduit également le risque de refontes coûteuses après la soumission aux autorités réglementaires. La qualité découle de cette attention portée aux détails à chaque étape.
Collaborer avec un partenaire de fabrication qui maîtrise ces principes de conception fait toute la différence. NOBLE possède une expertise reconnue dans la transformation des métaux et des plastiques, et propose une approche collaborative incluant la revue de conception et le retour d'information sur la fabricabilité (DFM). Son équipe vous accompagne dans l'optimisation de votre conception pour la fabrication, tout en préservant l'ergonomie et la facilité de nettoyage essentielles à votre dispositif. Ce partenariat simplifie le processus, de la conception à la production, et garantit que les composants de vos dispositifs médicaux répondent aux normes de sécurité et de performance les plus exigeantes.
NOBLE : Votre partenaire pour les composants de dispositifs médicaux

Choisir le bon partenaire de fabrication peut faire toute la différence pour votre projet. NOBLE n'est pas qu'un simple atelier de production. Nous sommes un partenaire de confiance qui vous accompagne de la première esquisse au produit fini. Notre équipe maîtrise la transformation des métaux et des plastiques en interne. Résultat : moins d'intermédiaires, moins d'erreurs de communication et une mise sur le marché simplifiée. Pour les composants de dispositifs médicaux, cette approche intégrée est un véritable atout.
Capacités de traitement des métaux et des plastiques
Usinage CNC, Estampillageet la finition
Nos capacités en métallurgie couvrent l'ensemble du spectre. L'usinage CNC permet de réaliser des géométries complexes avec des tolérances serrées, jusqu'à ±0,0127 mm (±0.0005 pouce) si nécessaire. L'emboutissage assure une production en grande série de pièces, rapide et homogène. Les opérations de finition, telles que l'électropolissage et la passivation, créent des surfaces résistantes à l'adhésion bactérienne et conformes aux normes d'hygiène hospitalières. L'ensemble de ces procédés permet de fabriquer des instruments chirurgicaux, des boîtiers de dispositifs implantables et des composants en contact avec des fluides, garantissant une fiabilité optimale.
Moulage par injection et extrusion
Dans le domaine du plastique, le moulage par injection permet de produire des pièces de précision en grande série. Notre équipe effectue une analyse d'écoulement du matériau avant la découpe de l'acier, ce qui permet de détecter rapidement les déformations et les problèmes d'écoulement. L'extrusion produit des profils continus pour les tubes et les cathéters. Nous travaillons avec des matériaux pour dispositifs médicaux tels que le PEEK, le polycarbonate et le PPSU, en adaptant chaque polymère aux exigences de l'application. La validation du processus garantit la conformité de chaque pièce à la précédente.
Services d'assemblage et d'emballage
La production ne s'arrête pas aux composants. NOBLE propose des services d'assemblage qui combinent plusieurs pièces pour créer des dispositifs finis. Les services d'emballage garantissent la stérilité de votre produit tout au long de sa durée de conservation. Cette solution intégrée vous permet de gérer un seul partenaire au lieu de jongler avec plusieurs fournisseurs. Les avantages sont rapidement considérables :
- Les économies de coûtsAucun investissement en capital dans l'équipement, des coûts de main-d'œuvre réduits et une croissance plus rapide sans agrandissement des installations.
- Temps de mise sur le marché plus rapideUn accompagnement complet, de la conception et du prototypage à la production à grande échelle, simplifie le processus.
- La gestion des risquesL'expertise en matière de conformité réglementaire, de contrôle de la qualité et de stabilité de la chaîne d'approvisionnement minimise les risques liés à la production et aux rappels de produits.
- Accès à une technologie de pointeLes équipements de fabrication avancés améliorent la précision, l'efficacité et l'évolutivité.
Certifications de qualité et conformité
Certifié ISO 9001:2015 et ISO 13485:2016
Chez NOBLE, la qualité n'est pas un vain mot. C'est un engagement concret. Notre usine est certifiée ISO 9001:2015 et ISO 13485:2016. Ces normes encadrent chaque étape de la fabrication des dispositifs médicaux, de la conception à la traçabilité. La FDA prévoit d'harmoniser son règlement relatif aux systèmes de qualité avec la norme EN ISO 13485:2016 via le nouveau QMSR. Cette certification vous permet d'anticiper cette évolution. Elle témoigne également d'une approche de la conformité en matière de gestion de la qualité fondée sur les risques, reconnue par les organismes de réglementation du monde entier.
Installation enregistrée par la FDA
Notre établissement est enregistré auprès de la FDA. Cet enregistrement atteste de notre parfaite connaissance des exigences en matière de documentation, d'inspection et de rapports liées à la production de composants de dispositifs médicaux destinés au marché américain. Nous conservons les documents nécessaires à vos démarches d'approbation réglementaire, afin que votre dossier de soumission soit prêt lorsque vous l'êtes.
Engagement envers l’amélioration continue
Les certifications ne sont pas des réussites figées. Elles exigent un effort constant. NOBLE investit dans l'amélioration continue au sein de tous ses services. Nous suivons les taux de défauts, les délais de production et les retours clients. Nous auditons régulièrement nos processus. Cet engagement réduit les risques de rappel et renforce la confiance de nos clients. Il instaure également une culture où l'amélioration de la qualité est l'affaire de tous.
Approche collaborative de la conception à la production
Revue de conception et retour d'information sur la fabrication
Le meilleur moment pour détecter les problèmes de fabrication, c'est avant même qu'ils ne surviennent. Les ingénieurs de NOBLE analysent votre conception en amont et vous proposent des solutions d'optimisation de la fabrication qui vous évitent des reprises coûteuses. La découverte tardive de problèmes de fabricabilité entraîne des modifications de la CAO, des changements d'outillage et des tests supplémentaires. Pour les composants de dispositifs médicaux, ces retards repoussent la vérification, la validation et les soumissions réglementaires. Nos revues de conception collaborative examinent les contraintes liées à l'outillage de surface et aux matériaux avant tout investissement dans un outillage onéreux.
Assistance au prototypage et à la validation
Nous construisons des prototypes en utilisant des matériaux et des procédés identiques à ceux de la production finale. Cette approche, équivalente à la production, évite les défaillances lors des tests de vérification ou de la mise à l'échelle. Tester les configurations des prototypes avant la finalisation de la conception permet d'éviter les modifications de dernière minute qui, autrement, rallongeraient le calendrier de plusieurs semaines, voire de plusieurs mois. Chaque prototype fournit des éléments de preuve pour la vérification, la validation et l'étude des facteurs humains liés à la conception.
Gestion de la production et de la chaîne d'approvisionnement à grande échelle
Le passage du prototype à la production commerciale exige une refonte complète pour optimiser la fabricabilité. Les composants fonctionnels en prototype peuvent présenter des défaillances à grande échelle. Les processus d'assemblage doivent être considérablement simplifiés. NOBLE assure une transition en douceur. Nous optimisons les chaînes d'approvisionnement pour un coût et une fiabilité optimaux, gérons les risques liés à un fournisseur unique et prenons en charge l'obsolescence des composants. Des canaux de communication ouverts, avec un interlocuteur dédié, garantissent des retours d'information rapides. Résultat ? Un partenaire qui vous accompagne à chaque étape du développement, de la validation du concept à l'obtention des autorisations réglementaires et à la production à grande échelle.
Le choix des matériaux, les procédés de fabrication et la conception ne sont pas des éléments isolés. Ils forment un système intégré. Chaque choix influence le suivant et chaque décision a un impact sur la sécurité des patients. La conformité réglementaire n'est pas une simple formalité, mais un fil conducteur tout au long du processus de développement. Le guide MDCG 2020-3 vous aide à déterminer si une modification apportée à un composant est significative, garantissant ainsi la conformité de votre dispositif médical.
Les nouvelles technologies comme l'impression 3D, l'IA et la robotique transforment la fabrication des dispositifs médicaux. Elles permettent de créer des implants personnalisés et d'optimiser les lignes de production. Collaborer avec un fabricant expérimenté comme NOBLE simplifie ce processus, de la conception à la production. Analysez vos processus actuels. Identifiez les points faibles de votre conception, de vos matériaux et de vos systèmes qualité. L'avenir est prometteur pour ceux qui s'adaptent rapidement et restent à l'affût des innovations.
FAQ sur les composants des dispositifs médicaux
Quelle est l'erreur la plus fréquente dans le choix des matériaux ?
Choisir un matériau uniquement pour son prix bas ou sa disponibilité est souvent source de problèmes. Les ingénieurs négligent parfois les tests de biocompatibilité ou de stérilisation, ce qui entraîne des modifications de conception, des retards ou des rappels de produits. Il est donc essentiel de toujours tester la conformité du matériau à toutes les exigences avant de lancer la production.
Comment choisir entre le moulage par injection et l'usinage CNC ?
Réfléchissez au nombre de pièces nécessaires et à leur complexité. Le moulage par injection est idéal pour les grandes séries, où le coût unitaire est moindre. L'usinage CNC convient aux petites séries, aux pièces sur mesure ou aux tolérances serrées. Pour des modifications rapides, l'usinage CNC est préférable. Pour la production de masse, le moulage par injection s'impose.
L'impression 3D est-elle adaptée à la production de composants pour dispositifs médicaux ?
Oui, mais avec certaines limites. La fabrication additive est idéale pour les implants sur mesure et les formes complexes. Le post-traitement augmente le temps et le coût. Les organismes de réglementation examinent attentivement les résultats, car la qualité des couches successives peut varier. Pour les prototypes, l'impression 3D est difficile à surpasser. Pour la production, il est essentiel de bien peser le pour et le contre.
Quel type de finition de surface empêche la prolifération bactérienne ?
Maintenez des surfaces lisses. Des études montrent qu'une rugosité inférieure à Ra 0.4 µm réduit l'adhérence bactérienne. Les surfaces dont la rugosité se situe entre Ra 0.8 et 1.5 µm offrent un support propice à la prolifération des biofilms. Le polissage électrolytique des métaux et le polissage des cavités de moules pour les plastiques vous permettent d'atteindre ces objectifs à chaque fois.
Comment la méthode de stérilisation influence-t-elle le choix des matériaux ?
Chaque méthode sollicite les matériaux différemment. La vapeur endommage les plastiques thermosensibles. Les rayons gamma peuvent dégrader certains polymères. L'oxyde d'éthylène est compatible avec la plupart des matériaux, mais nécessite une aération. Testez votre matériau avec la méthode choisie dès le début. Le polycarbonate, le PEEK et les élastomères thermoplastiques sont conçus pour supporter la stérilisation sans modification majeure.
Qu’est-ce que la conception en vue de la fabrication et pourquoi est-ce important ?
La conception pour la fabrication (DFM) consiste à concevoir des pièces faciles à fabriquer sans compromettre leur fonctionnalité. Cela implique de simplifier les formes, d'optimiser les angles de dépouille et de garantir une épaisseur de paroi uniforme. Une bonne conception DFM permet de réduire les coûts, d'accélérer la production et de prévenir les défauts. Un partenaire de fabrication peut examiner votre conception en amont et identifier les problèmes avant que vous n'investissiez dans l'outillage.
Combien de temps faut-il pour mettre un composant de dispositif médical en production ?
Les délais varient considérablement. La fabrication des outillages pour le moulage par injection prend de 2 à 6 semaines. L'usinage CNC peut commencer en 1 à 2 semaines, sans outillage. La fabrication additive offre le délai de production le plus rapide pour les prototypes. Il faut également prévoir le temps nécessaire à la validation, aux tests de stérilisation et aux démarches réglementaires. Un partenaire offrant une gamme complète de services comme NOBLE simplifie l'ensemble du processus.
Quelles certifications un partenaire fabricant de dispositifs médicaux doit-il posséder ?
Recherchez la norme ISO 13485:2016, norme internationale relative à la qualité des dispositifs médicaux. La norme ISO 9001:2015 couvre les systèmes de management de la qualité. L'enregistrement auprès de la FDA est indispensable pour la vente aux États-Unis. Ces certifications témoignent d'un engagement en matière de traçabilité, de gestion des risques et d'amélioration continue. Elles simplifient également vos démarches réglementaires.







