
Introduction
Visitez n'importe quelle usine aujourd'hui. Vous verrez du plastique partout. On en trouve dans les tableaux de bord des voitures, les dispositifs médicaux et les coques de téléphone. Ce matériau est devenu indispensable.
Mais voici ce que l'on oublie souvent : une pièce en plastique n'est pas qu'une simple forme moulée. Elle est le fruit de trois décisions distinctes. On choisit d'abord le matériau de base. Ensuite, on détermine comment le rendre plus résistant. Enfin, on décide du traitement de surface nécessaire à sa durabilité. Si l'on néglige une seule étape, la pièce est inutilisable.
Ce guide aborde ces trois aspects. Vous apprendrez à choisir le plastique adapté, découvrirez les méthodes permettant d'en renforcer la résistance et comprendrez les étapes de finition qui déterminent la durabilité d'une pièce.
Comprendre les matières premières plastiques
Commençons par ce que vous achetez réellement. Le plastique n'arrive pas sous forme de pièces finies. Il se présente dans des sacs ou des boîtes, sous forme de petits morceaux solides.
Que sont les matières premières plastiques ?
Vous achetez des polymères. Imaginez-les comme de longues chaînes d'unités chimiques répétitives. Les éléments individuels sont appelés monomères. Assemblez-en suffisamment et vous obtenez un plastique.
La forme physique influence la façon dont vous la traitez. Vous en verrez trois types.
- Granules Ce sont de petits morceaux irréguliers. Courants en moulage par injection.
- Perles Ce sont des sphères uniformes et minuscules. Elles s'écoulent et s'empilent de manière homogène.
- Poudres Ce sont des poussières fines. Elles sont utilisées pour le rotomoulage ou comme additifs spécifiques.
Les deux principales classifications des plastiques
Voici le premier grand tournant. Les plastiques sont divisés en deux familles selon leur réaction à la chaleur.
- Thermoplastiques adoucir Ces matériaux fondent à la chaleur et durcissent en refroidissant. Ce processus est répétable : on peut les faire fondre, les mouler, les broyer, puis les faire fondre à nouveau. Ils sont ainsi recyclables. Exemples courants : ABS, polypropylène, nylon.
- Thermodurcissables subir Le durcissement entraîne une transformation chimique permanente. Une fois durcis, ces matériaux ne peuvent plus être fondus. Une surchauffe provoque leur carbonisation ou leur combustion. Ceci leur confère une excellente résistance à la chaleur et une grande stabilité. Exemples courants : époxy, phénolique, mélamine.
Voici une comparaison côte à côte.
| Propriétés | Thermoplastiques | Thermodurcissables |
| Réponse à la chaleur | Ramollir de manière réversible | Décomposition irréversible |
| Recyclabilité | Peut être refondu et réutilisé | Ne peut être refondu |
| Structure moleculaire | Chaînes linéaires ou ramifiées | Réseau réticulé |
| Résistance chimique | Varie selon le matériau | Généralement excellent |
| Applications typiques | Biens de consommation, emballage | Composants électriques, adhésifs |
| En cours | Le moulage par injection, extrusion | Moulage par compression, coulée |
Le choix entre ces matériaux détermine toutes les étapes suivantes. Optez pour un thermoplastique si vous avez besoin d'une production en grande série et de recyclabilité. Choisissez un thermodurcissable si la pièce est exposée à la chaleur ou nécessite une rigidité permanente.

Types courants de résines plastiques et leurs propriétés
Entrons dans le détail. Choisir simplement « plastique » ne suffit pas. Le type de plastique choisi détermine tout sur les performances et la fabrication de la pièce. Voici les plus courants.
Polyéthylène (PE):
C'est le modèle le plus robuste. Il existe en deux versions principales.
- HDPE is Haute densité. Rigide, solide et résistant aux produits chimiques. Pensez aux bidons de lait, aux bouteilles de détergent, aux réservoirs de carburant.
- LDPE is Faible densité. Souple, doux et résistant. Pensez aux flacons souples, aux sacs en plastique et au film rétractable.
Polypropylène (PP):
Ce matériau est omniprésent dans l'automobile et le secteur médical. Il résiste aux flexions répétées sans se rompre (résistance à la fatigue). Des flacons de médicaments sont essentiels à notre vie. Utilisez-le. Il résiste également à la plupart des produits chimiques. Utilisations courantes : pièces intérieures de voiture, seringues médicales, contenants alimentaires.
Polychlorure de vinyle (PVC):
Le PVC est polyvalent car il peut être formulé de deux manières.
- Rigide PVC is Solide et résistant aux intempéries. Utilisé pour les tuyaux, les cadres de fenêtres et les revêtements extérieurs.
- PVC flexibleContient des plastifiants. Utilisé pour la fabrication de tubes, l'isolation de câbles et le cuir synthétique.
Polyéthylène téréphtalate (PET)
Vous connaissez celle-ci grâce aux bouteilles d'eau. Elle est appréciée pour deux raisons : sa transparence cristalline et son excellente capacité à créer une barrière contre l'humidité et l'oxygène, ce qui explique son utilisation dans les emballages alimentaires et de boissons. Elle entre également dans la composition des fibres de polyester.
Polystyrène (PS):
Deux formes très différentes.
- Rigide PS is Dur, transparent et cassant. Pensez aux couverts jetables, aux boîtiers de CD et aux contenants transparents.
- PS expansése transforme en polystyrène expansé. Isolation, emballage, gobelets à café.
Plastiques techniques : PC et ABS
Ces plastiques vont au-delà des plastiques courants. Ils offrent de meilleures performances mécaniques et thermiques.
- Polycarbonate (PC): Il est incroyablement résistant et transparent. Utilisé pour le verre pare-balles, les lunettes de sécurité et les composants électroniques.
- ABS is Rigide, résistant aux chocs et facile à mouler. Utilisé pour les garnitures automobiles, les boîtiers d'appareils électroménagers et les briques LEGO.
Voici un tableau récapitulatif permettant de les comparer directement.
| Source | Propriétés clés | Applications courantes |
| HDPE | Rigide, solide, résistant aux produits chimiques | bidons de lait, réservoirs de carburant, planches à découper |
| LDPE | Souple, doux, résistant | Sacs, flacons souples, tubes |
| PP | Résistant à la fatigue, résistant aux produits chimiques | Charnières mobiles, seringues médicales, pièces automobiles |
| PVC rigide | Solide et résistant aux intempéries | Tuyaux, cadres de fenêtres, revêtement extérieur |
| PVC flexible | Doux, pliable | Isolation des fils, tubes médicaux |
| ANIMAUX | Propriétés de barrière claires et efficaces | Bouteilles, emballages alimentaires, fibres de polyester |
| Polystyrène (rigide) | Dur, clair, cassant | Couverts, boîtiers de CD, conteneurs |
| Polystyrène (mousse) | Léger et isolant | Emballages, tasses à café, isolation |
| Polycarbonate | Résistant, transparent | Lunettes de sécurité, appareils électroniques et vitrages |
| ABS | Rigide, résistant aux chocs | Garnitures automobiles, boîtiers d'électroménagers, jouets |
La transition vers des matières premières durables
Les choses évoluent. Vous avez désormais de nouvelles options autres que les plastiques vierges issus de ressources fossiles.
- Solutions les plastiques comment Issus de sources renouvelables, les PLA sont fabriqués à partir de maïs ou de canne à sucre et sont compostables en installations industrielles. D'autres solutions « prêtes à l'emploi » sont chimiquement identiques aux plastiques conventionnels, mais d'origine biologique. Leur traitement sur les équipements existants est identique.
- Recyclé les plastiques Ces Ces méthodes gagnent du terrain. Les matériaux recyclés post-consommation proviennent d'objets usagés et jetés. Les matériaux recyclés post-industriels proviennent de déchets de production : carottes, canaux d'alimentation, pièces rejetées. Ces deux types de matériaux contribuent à réduire les déchets et l'empreinte carbone.
L'avenir s'oriente vers la diversification des sources d'approvisionnement. Matières premières vierges pour les applications critiques où pureté et performance sont indispensables. Matériaux recyclés pour le reste. Solutions biosourcées intégrant la gestion des déchets en fin de vie. Votre choix mêlera de plus en plus durabilité, performance et coût.
Comment améliorer les propriétés du plastique pendant la production
Voyons maintenant comment modifier concrètement le matériau. Il ne s'agit pas de choisir un plastique différent au hasard, mais de prendre un polymère de base et d'en modifier fondamentalement le comportement.
Stratégies de modification des matériaux
Renforcement par fibres pour une meilleure résistance et une plus grande résistance à la chaleur
On ajoute des fibres pour rendre le plastique plus résistant et plus rigide. Ce sont les fibres qui supportent la charge, et le plastique qui les maintient en place.
- Le verre les fibres Ces Le choix classique. Ces matériaux sont économiques et efficaces. L'ajout de 30 % de fibre de verre au nylon double sa résistance et améliore considérablement sa tenue à la chaleur. On les retrouve dans les ventilateurs automobiles, les boîtiers d'outils électriques et les composants sous le capot.
- Carbon les fibres Ces Conçus pour les applications de haute précision, ces matériaux sont plus rigides, plus légers et plus résistants que le verre. Ils sont également conducteurs d'électricité. On les utilise dans l'aérospatiale, les articles de sport et toutes les applications où chaque gramme compte.
- Vente les fibres, comme Le lin et le chanvre gagnent du terrain. Renouvelables, légers et offrant une bonne rigidité, ils sont utilisés dans les panneaux intérieurs automobiles et les biens de consommation où le développement durable est un argument de vente.
Un point essentiel à retenir : les plastiques renforcés de fibres sont anisotropes. Autrement dit, ils sont plus résistants dans le sens de l’orientation des fibres et plus fragiles perpendiculairement à la direction du flux. Il est impératif d’en tenir compte lors de la conception.
Ajout de charge pour plus de rigidité et de stabilité
Les charges sont différentes des fibres. Ce sont généralement de petites particules, et non de longs filaments. Elles ne confèrent pas la même résistance directionnelle.
- Minerali des charges, comme Le talc, le mica et le carbonate de calcium sont courants. Ils sont bon marché et abondants.
- Les avantages sont évidents : rigidité accrue, meilleure stabilité dimensionnelle (la pièce se rétracte moins et plus uniformément), et réduction du gauchissement.
- Contrairement aux fibres, les plastiques chargés de minéraux sont majoritairement isotropes. Leurs propriétés sont similaires dans toutes les directions, ce qui simplifie leur conception.
Mélange de polymères pour plus de robustesse
Il arrive qu'on mélange deux polymères. Chacun apporte sa meilleure caractéristique.
Prenons le PLA, biodégradable mais cassant. Mélangeons-le avec du PBAT, un bioplastique flexible. On obtient ainsi un matériau plus résistant et plus souple, toujours compostable.
Il y a un hic. De nombreux polymères ne se mélangent pas facilement. Ils se séparent comme l'huile et l'eau. C'est là qu'interviennent les agents de compatibilisation. L'ADR en est un exemple. Il agit comme un pont chimique, liant les différents polymères entre eux pour former un mélange stable.
Une autre technique avancée permet de créer des cristallites stéréocomplexes. Elle consiste à mélanger deux formes d'un même polymère présentant des arrangements moléculaires différents. Ces formes s'assemblent, créant ainsi un matériau dont la résistance à la chaleur est bien supérieure à celle de chaque polymère pris individuellement.
Pour obtenir de la flexibilité, on ajoute des plastifiants. Ces petites molécules s'insèrent entre les chaînes polymères, leur permettant de glisser les unes sur les autres. Cela transforme le PVC rigide en tube flexible.
Additifs spécialisés pour la résistance à la corrosion
Les matières plastiques ne rouillent pas. En revanche, les pièces métalliques situées à proximité, si. Des additifs spéciaux permettent de résoudre ce problème.
- Inhibiteurs de corrosion migrants (ICM)Ces substances sont ajoutées au plastique. Elles migrent lentement vers la surface et protègent les pièces métalliques adjacentes de la rouille. Elles sont utilisées dans les connecteurs automobiles et les boîtiers électroniques.
- Acide charognards, comme L'hydrotalcite protège le plastique lui-même. Dans les polyoléfines, les résidus de catalyseur peuvent générer des acides lors de la transformation. Ces additifs les neutralisent, empêchant ainsi la dégradation du plastique et la corrosion des équipements de transformation.
Édition moléculaire avancée
C'est une recherche de pointe. Au lieu de simplement ajouter des substances au plastique, les chercheurs modifient les molécules de polymères elles-mêmes.
Les techniques de « modification chimique des polymères » permettent de transformer les déchets plastiques en matériaux entièrement nouveaux. Par exemple, on peut convertir chimiquement des plastiques rigides et résistants en matériaux souples et extensibles aux propriétés totalement différentes.
Ce procédé n'est pas encore commercialisé à grande échelle. Mais il préfigure un avenir où le plastique ne sera pas seulement recyclé, mais transformé en matériaux de plus grande valeur que sa matière première.
Techniques de conception et de traitement
Changeons de perspective. Les changements de matériaux sont une chose. Mais la façon dont vous façonnez la pièce et dont vous utilisez la machine sont tout aussi importantes. Voire plus.
Conception intelligente des pièces pour une résistance intrinsèque
Une bonne conception renforce la structure dès le départ. Inutile d'épaissir les murs, il faut une géométrie plus intelligente.
- Côtes et goussets Ces Vos premiers outils. Une nervure est une paroi mince ajoutée pour soutenir une surface plus large. Elle apporte de la rigidité sans augmenter considérablement l'épaisseur. Les goussets sont des supports triangulaires aux angles. Ils contrebalancent les forces de flexion. Le principe est simple : privilégier la forme à la masse.
- Filets et rayons Arrondissez toujours vos angles rentrants. Les angles vifs concentrent les contraintes. Sous charge, c'est là que les fissures apparaissent. Un rayon répartit ces contraintes sur une plus grande surface. La pièce dure plus longtemps. Arrondissez toujours vos angles.
- Mur épaisseur besoin Le contrôle est essentiel. Les sections épaisses refroidissent lentement et se rétractent davantage, créant ainsi des marques de retrait en surface. Inesthétiques, elles peuvent indiquer la présence de vides internes. Veillez à conserver des parois aussi uniformes que possible. Si une transition est nécessaire, effectuez-la progressivement.
Voici une comparaison visuelle. Imaginez deux supports. L'un présente des angles rentrants aigus, des parois épaisses et irrégulières, et aucune nervure. Sous charge, il se fissure aux angles et des retassures apparaissent en surface. L'autre possède des rayons de courbure généreux, une épaisseur de paroi constante et des nervures stratégiquement placées. Il supporte la même charge sans céder et son aspect est impeccable dès la sortie du moule. Même matériau. Conception supérieure.
Renforcement structurel avancé
Parfois, des côtes levées classiques ne suffisent pas. Il faut une performance extrême.
- Fil d'acier à haute résistance l'intégration embarque Des brins de métal sont directement intégrés au plastique lors du moulage. L'acier supporte les contraintes de traction. Le plastique assure la forme et la résistance à la corrosion. Ce procédé est utilisé dans les courroies de distribution automobiles et les flexibles haute pression.
- « nanocage » en nanotubes de carbone 3D sans souci is Une technologie de pointe. Les nanotubes de carbone forment un réseau tridimensionnel au sein du plastique. Il en résulte un matériau d'une résistance et d'une conductivité exceptionnelles. Les recherches montrent que ces composites peuvent atteindre une résistance à la flamme proche de 1 000 °C tout en conservant leur intégrité structurelle. Encore peu répandu, mais cela ne saurait tarder.
Prétraitements de surface pour des propriétés améliorées
L'aspect de la surface est primordial. De nombreux plastiques sont chimiquement inertes. La peinture n'adhère pas. La colle ne se fixe pas. Il faut y remédier.
- Plasma traitement Usages Gaz ionisé. Il nettoie la surface au niveau moléculaire. Plus important encore, il y dépose des groupements chimiques fonctionnels qui créent des sites de liaison. La surface ainsi obtenue est prête à recevoir des adhésifs ou des revêtements. Ce procédé est couramment utilisé dans les dispositifs médicaux et l'électronique.
- Corona traitement Usages L'électricité à haute tension crée une décharge qui oxyde la surface du plastique, augmentant ainsi son énergie de surface. Les encres, peintures et adhésifs adhèrent mieux et durablement. Ce procédé est largement utilisé pour les films et emballages plastiques.
- Flamme traitement passes La pièce est passée dans une flamme contrôlée. La chaleur élimine les contaminants par combustion. L'oxydation modifie la chimie de surface. Le procédé est rapide et permet de traiter de grandes surfaces. Il est utilisé pour les pièces automobiles et les contenants avant impression ou peinture.
Ces trois méthodes ont le même objectif : transformer une surface plastique inerte en une surface capable d’accepter des revêtements. Sans cette étape, la peinture s’écaille et la colle ne tient pas. Grâce à elle, l’adhérence est durable.
Techniques de post-traitement pour les pièces en plastique
Qu’est-ce que le post-traitement et pourquoi est-il important ?
Le post-traitement englobe toutes les opérations effectuées après le moulage du plastique. L'étape de moulage crée la base brute. Le post-traitement la transforme en produit fini.
Les objectifs varient selon la pièce. Parfois, il s'agit d'esthétique : obtenir une surface lisse et brillante. Parfois, il s'agit de fonctionnalité : ajouter un revêtement résistant aux produits chimiques. Parfois, il s'agit d'assemblage : créer une surface sur laquelle la colle adhère. Tout cela compte. Négliger la finition, c'est se retrouver avec une pièce brute et inachevée qui ne fonctionnera pas correctement.
Finition de surface et esthétique
C'est à cette étape que vous donnez à la pièce l'apparence d'un objet que le client a envie de toucher et d'utiliser.
Revêtement et peinture
La peinture ne se contente pas d'ajouter de la couleur. Elle protège également le plastique en dessous.
- Pulvérisation peinture is La norme. Les pistolets automatiques appliquent une fine brume de peinture. Utilisés pour les garnitures automobiles, les boîtiers électroniques et biens de consommationConstant et rapide.
- Trempez revêtement submerge Ce revêtement liquide recouvre uniformément toutes les surfaces, même les plus complexes. Il est utilisé pour les manches d'outils, les poignées et les pièces nécessitant une protection complète.
- protection contre les UV électrolytiques bloc Au soleil, de nombreux plastiques jaunissent et se fissurent. Un revêtement anti-UV transparent prolonge considérablement leur durée de vie.
- Résistant aux rayures électrolytiques + C'est le revêtement qui encaisse les chocs, et non le plastique souple en dessous.
Polissage à la vapeur
Les vapeurs de solvant peuvent faire ce que le ponçage ne peut pas.
On expose la pièce aux vapeurs d'un solvant comme l'acétone ou le chlorure de méthylène. Les vapeurs se condensent à la surface et dissolvent légèrement la couche externe. La tension superficielle lisse ensuite la surface lors du durcissement.
Idéal pour l'ABS, le polycarbonate et l'acrylique. Offre une finition ultra-brillante, semblable à un miroir. Les pièces transparentes gagnent en clarté. Les rayures superficielles disparaissent. Sans contact mécanique, il ne laisse ni poussière ni traces.
Placage
Il est possible de donner au plastique l'apparence et les propriétés du métal.
- Electroplating Usages On utilise l'électricité pour déposer des ions métalliques sur la surface. Mais le plastique n'est pas conducteur. On applique donc d'abord une couche conductrice, puis on procède à la galvanoplastie. Le plastique chromé est omniprésent : calandres de voitures, robinets, garnitures d'électroménagers.
- Autocatalytique placage Usages Ce procédé utilise des réactions chimiques plutôt que l'électricité. Il permet un dépôt de métal uniforme, même sur des formes complexes et à l'intérieur de cavités. Le nickelage ainsi réalisé offre une résistance à l'usure et sert de base à d'autres revêtements.
- On obtient ainsi une pièce en plastique aux propriétés de surface métalliques. Légère comme le plastique, brillante comme le métal. Elle sert aux finitions décoratives et aux composants fonctionnels nécessitant conductivité ou résistance à l'usure.
Impression et étiquetage
Les informations doivent figurer sur la pièce : commandes, logos, instructions.
- Tampon Printing transferts Impression à l'encre grâce à un tampon en silicone souple. Permet d'imprimer sur des surfaces irrégulières, courbes ou texturées. Le tampon épouse la forme du support. Utilisé pour les touches de clavier, les dispositifs médicaux et les jouets.
- pour écran Printing pousse Impression par pochoir à mailles fines. Convient aux surfaces planes ou légèrement incurvées. Donne des impressions épaisses, opaques et durables. Utilisé pour les panneaux de commande, les plaques signalétiques et les conteneurs.
- Transfert de chaleur l'étiquetage s'applique Étiquette pré-imprimée par thermocollage. Adhère de façon permanente au plastique. Haute précision et couleurs vives. Utilisée pour les emballages cosmétiques, l'électronique grand public et les articles de sport.
Chaque méthode a son utilité. Choisissez-la en fonction de la géométrie de la pièce, du volume de production et du degré de permanence souhaité du marquage.
Préparation de surface et modification de la texture
Sablage par microbillage (microbillage)
On projette de fines particules sous pression sur la pièce. Le type de média influe sur le résultat.
- Sablerje suis Agressif. Décape les matériaux épais et élimine les anciens revêtements. À utiliser sur les pièces résistantes.
- Le verre perles Ces Nettoie délicatement sans enlever le matériau de base. Laisse un fini lisse et satiné.
- Noyer coquilles Ces Doux. N'abîme pas les surfaces. Idéal pour nettoyer les moules ou les pièces délicates.
L'application est simple. Nettoyez les résidus. Créez une finition mate uniforme. Ou bien, râpez la surface pour que la peinture et la colle adhèrent mieux.
Tumbling
On place un lot de petites pièces dans un tambour ou un bol vibrant. Les pièces et le matériau se frottent les unes contre les autres.
- Vibratoire tumbling Usages Une cuve vibrante. Les pièces et le média sont en mouvement constant. Idéale pour l'ébavurage, l'arrondi des arêtes et le lissage des surfaces.
- Rotatif tumbling Usages Un tambour rotatif. Plus lent mais plus agressif. Convient aux grandes quantités.
Le résultat est homogène sur toutes les pièces. Bavures éliminées. Arêtes vives arrondies. Finition de surface uniforme. Idéal pour la production en grande série de petites pièces.
Méthodes d'assemblage et d'assemblage
Techniques de soudage des plastiques
On peut souder le plastique comme le métal. La chaleur et la pression permettent de fusionner les pièces.
- Ultrasonique soudage Usages Vibrations à haute fréquence. Les pièces frottent l'une contre l'autre au niveau de la jointure. La friction génère de la chaleur. Le plastique fond et se soude. Le cycle dure quelques secondes. Sans colle ni fixation.
- Vibration soudage Usages Mouvement linéaire. Une pièce vibre contre l'autre sous pression. Le frottement provoque la fusion de l'interface. Utilisé pour des pièces de grande taille comme les collecteurs d'admission automobiles.
- Plat chaud soudage presses Les pièces sont pressées contre une plaque chauffante. Les surfaces fondent. La plaque se rétracte. Les pièces se pressent l'une contre l'autre et refroidissent. Simple, fiable et compatible avec de nombreux plastiques.
Voici comment ils se comparent.
| Méthode | Idéal pour | Temps de cycle | Coût de l'équipement | Conception conjointe |
| Ultrasonique | Petites pièces, assemblages de précision | secondes 1-3 | Modérée | Directeur de l'énergie recherché |
| Vibration | Grandes pièces, formes irrégulières | secondes 5-15 | Haute | surfaces de contact planes |
| Plaque chauffante | Géométries simples, de toutes tailles | secondes 10-30 | Modérée | surface de contact plane |
Collage
Parfois, la soudure est impossible. Par exemple, avec différents types de plastique, ou encore avec du plastique et du métal, ou des formes complexes. C'est là qu'on utilise de la colle.
- Epoxies Ces Solide et comblant les interstices. Deux composants à mélanger et à durcir. Des liaisons structurelles durables.
- cyanoacrylates Ces Colles instantanées. Durcissent en quelques secondes au contact de l'humidité. Idéales pour les petits assemblages et les réparations rapides.
- Structural acryliques Ces Résistant et flexible. Adhère aux surfaces huileuses sans nettoyage parfait. Utilisé dans l'assemblage automobile et industriel.
L'essentiel est la préparation de la surface. Nettoyez les pièces. Parfois, poncez-les légèrement. Utilisez souvent un apprêt. Les adhésifs ont besoin d'une surface qui adhère bien.
Fixation mécanique
Parfois, on a juste besoin d'une vis ou d'une agrafe.
- Ajustements par encliquetage Ces Conçus directement sur la pièce, les bras flexibles se verrouillent en place. Montage rapide, sans outils ni pièces supplémentaires.
- Vis et boulons need Les bossages dans le plastique doivent être conçus avec suffisamment de matière autour du trou, sinon le plastique risque de se fissurer.
- Rivets Ces Permanent. Installation rapide. Utilisé lorsqu'aucun démontage n'est nécessaire.
- Inserts go Elles sont insérées dans le plastique après moulage. Elles comportent des filetages métalliques qui résistent à des assemblages répétés. Le sertissage à chaud ou l'insertion par ultrasons sont des méthodes courantes.
Chaque méthode a son utilité. La soudure assure des liaisons permanentes sans ajout de matière. Le collage convient aux matériaux dissemblables ou aux géométries complexes. L'assemblage par fixation est recommandé si un démontage ultérieur est nécessaire. Choisissez en fonction de votre volume de production et de vos exigences de service.
Amélioration des propriétés fonctionnelles
Recuit
Après moulage, les matières plastiques conservent des contraintes internes. Les molécules, figées, sont étirées et déformées. Avec le temps, ces contraintes se relâchent. Les pièces se déforment et des fissures apparaissent.
Le recuit corrige ce problème. On chauffe lentement la pièce jusqu'à une température légèrement inférieure à son point de fusion, on la maintient à cette température, puis on la refroidit lentement. Les molécules se détendent et se réorganisent pour adopter un état plus stable.
Les avantages sont réels. Les contraintes disparaissent. Les dimensions se stabilisent. La pièce ne se déformera pas, même après des semaines de stockage ou dans une voiture chaude. Le gauchissement est stoppé. Le risque de fissures aux points de tension est considérablement réduit.
Essentiel pour les pièces de précision. Engrenages. Carter à tolérances serrées. Tout composant soumis à des variations de température en service.
Traitement thermique pour des propriétés avancées
Parfois, il ne suffit pas de soulager le stress. Il faut changer fondamentalement la matière.
Des recherches ont démontré qu'il est possible de former des cages de nanotubes de carbone au sein d'une structure plastique. Un chauffage contrôlé crée un réseau tridimensionnel à l'échelle moléculaire. Il ne s'agit pas simplement d'ajouter des fibres, mais de renforcer la structure de l'intérieur.
Les résultats sont spectaculaires. La température de transition vitreuse peut augmenter de plusieurs centaines de degrés. Certains plastiques traités résistent à des températures proches de 1 000 °C sans brûler. Ils sont utilisés dans l’aérospatiale, la défense et les environnements extrêmes où les plastiques classiques fondraient ou se décomposeraient.
Ce n'est pas encore courant. Mais ça arrive. Et ça change tout ce que le plastique peut faire.
Traitement de surface pour l'adhérence
La peinture s'écaille. La colle ne tient pas. Les étiquettes se décollent. Le problème ne vient pas du revêtement, mais de la surface.
Les plastiques sont chimiquement inertes. Leur énergie de surface est faible. Les liquides perlent à la surface au lieu de s'étaler. Rien n'adhère.
Le traitement au plasma résout ce problème. Un gaz ionisé bombarde la surface, la nettoyant au niveau moléculaire. Plus important encore, il greffe de nouveaux groupements chimiques sur le plastique, créant ainsi des sites de liaison.
L'énergie de surface augmente considérablement. L'eau s'étale au lieu de perler. La peinture adhère chimiquement au lieu de rester en surface. L'adhérence est décuplée.
Indispensable avant toute peinture, impression ou collage. Sans elle, votre revêtement est temporaire. Avec elle, l'adhérence est durable.
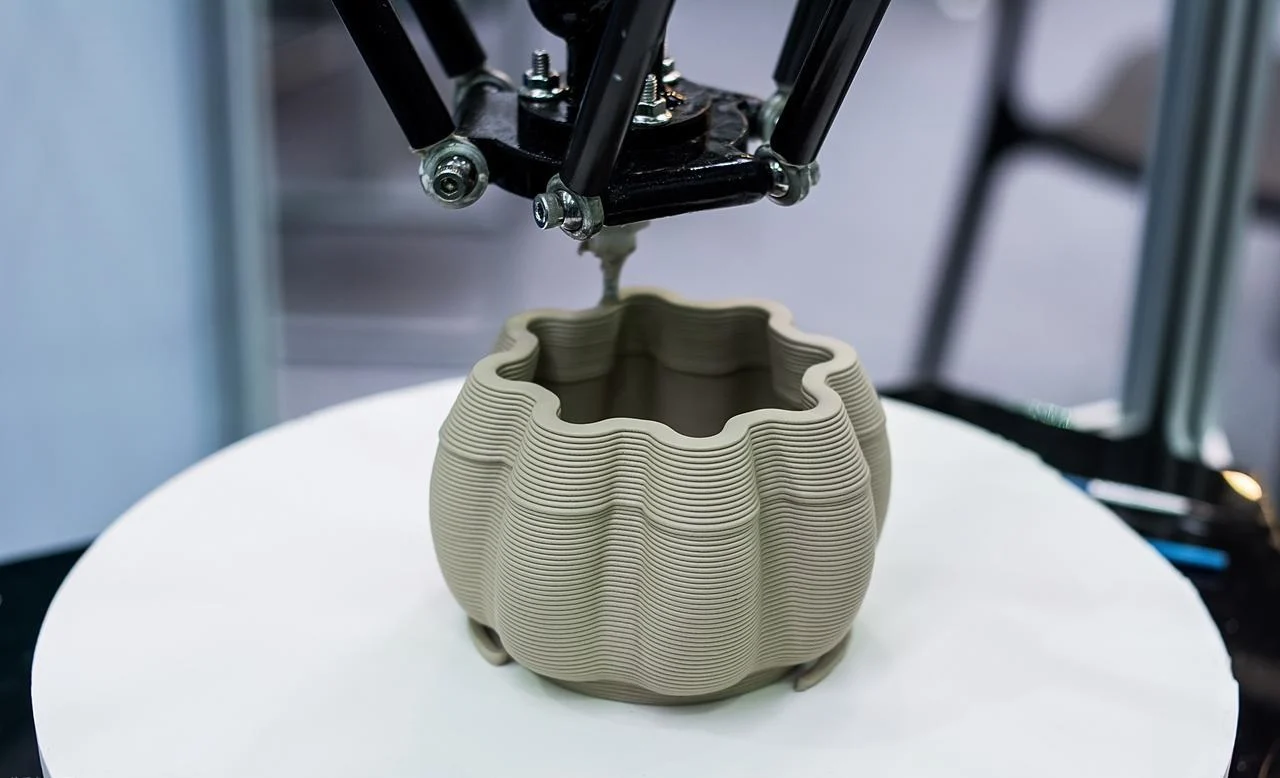
Suppression et amélioration du support
3D Imprimé Post-traitement partiel
L'impression additive laisse des traces. Des supports maintiennent les parties en surplomb pendant l'impression. Ils doivent ensuite être retirés.
- Abandonner et is La méthode la plus simple. Détachez les supports à la main ou à l'aide d'outils. Convient à la plupart des matériaux. Laisse de petites marques aux endroits de contact avec les supports.
- Soluble supports utilisé Un deuxième matériau. Imprimez avec un filament hydrosoluble. Plongez la pièce dans l'eau ou une solution diluée. Les supports disparaissent. Aucune marque, aucune retouche.
- Ponçage et lissage suivre Suppression des supports. Les lignes de couches nécessitent une attention particulière. Ponçage progressif avec des grains de plus en plus fins. Lissage à la vapeur pour l'ABS ou le polycarbonate. L'objectif est d'obtenir une surface invisible à l'œil nu.
Usinage secondaire
Le moulage ne peut pas tout faire. Certaines caractéristiques nécessitent une découpe après la fabrication de la pièce.
- Perçage précis trous corrige Problèmes d'angle de dépouille. Le moulage crée des trous coniques. Le perçage les rend droits et précis.
- Tapotement discussions ajoute Filetage. Le moulage de filetages fins est difficile. Percer et tarauder ensuite pour plus de précision.
- Contre-dépouilles et complexité Caractéristiques parfois Ces pièces ne peuvent pas être moulées. Il faut les usiner ensuite. Utilisez des fraiseuses CNC ou manuelles pour ajouter ce que le moule n'a pas pu réaliser.
L'usinage secondaire offre une plus grande flexibilité. On moule une pièce plus simple, puis on ajoute de la complexité uniquement là où c'est nécessaire. Cela permet de réduire les coûts d'outillage et d'apporter des modifications de conception en fin de processus.
Conclusion
Intégrer les trois piliers
Considérez le développement de pièces en plastique comme un processus en trois étapes. Il est impossible d'en sauter une seule sans risquer un résultat de qualité.
Le choix des matériaux définit les bases. Il détermine le champ des possibles. Optez pour le polypropylène, et vous bénéficierez d'une résistance chimique et d'une flexibilité optimales. Choisissez le polycarbonate, et vous obtiendrez robustesse et transparence. Le matériau détermine votre point de départ. Tout le reste s'appuie sur cette base.
L'amélioration modifie les propriétés. L'ajout de fibres de verre rigidifie la pièce. L'incorporation de caoutchouc la rend plus résistante. La conception de nervures lui permet de supporter des charges plus importantes. Cette étape pousse le matériau au-delà de ses capacités intrinsèques. Elle transforme un plastique d'usage courant en un composant technique.
La post-production permet d'obtenir le produit fini. La peinture apporte couleur et protection UV. Le soudage assure l'assemblage. Le traitement de surface garantit la durabilité des liaisons. Cette étape transforme une pièce moulée en une pièce fonctionnelle prête à être livrée au client.
Chaque élément est interdépendant. Un choix de matériau parfait ne sert à rien si la post-production échoue. Une amélioration remarquable est gâchée si le matériau de base est inadéquat. Les trois sont indispensables.
Tendances futures dans le domaine des technologies des plastiques
Les choses évoluent rapidement. Voici ce qui va se passer.
Les matériaux durables ont le vent en poupe. On trouve désormais des plastiques biosourcés issus de ressources renouvelables, et davantage de matériaux recyclés. Ces matériaux sont conçus pour une économie circulaire plutôt que pour un usage unique. La transition est bien réelle et s'accélère.
Des nanotechnologies de pointe voient le jour. Les nanotubes de carbone permettent de créer des composites ultra-résistants. Les nanoparticules ajoutent des propriétés sans alourdir les matériaux. L'édition moléculaire transforme les déchets en matériaux à haute valeur ajoutée. Des niveaux de performance qui semblaient impossibles il y a dix ans sont désormais atteignables.
L'automatisation des opérations de post-traitement se développe. Peinture et finition robotisées. Inspection automatisée. Traitement de surface en ligne. Le post-traitement a été manuel pendant trop longtemps. Cela est en train de changer. L'usine du futur gérera la finition aussi facilement que le moulage.
Pourquoi choisir NOBLE pour vos besoins en fabrication de plastique ?
Découvrir l'entreprise
NOBLE fabrique des pièces en plastique. Voilà pour la version simplifiée. En réalité, nous transformons votre conception en un composant fini conforme aux spécifications, homologué pour les contrôles et performant sur le terrain. La qualité est notre priorité absolue. Elle est intégrée à chaque étape de la fabrication.
Gestion de la qualité certifiée
Les certifications sont importantes car elles attestent de la constance. N'importe qui peut prétendre être de qualité. La documentation prouve que vous tenez vos promesses.
- ISO 9001: 2015C'est le minimum requis pour tout fabricant sérieux. Cela signifie que nous avons des systèmes en place. Nous suivons les processus. Nous corrigeons les problèmes. Nous nous améliorons constamment. Vous obtenez des pièces fiables, sans mauvaises surprises.
- ISO 13485: 2016C'est spécifique aux dispositifs médicaux. C'est plus strict. Cela exige une traçabilité complète. Chaque lot, chaque matériau, chaque étape doivent être documentés. Si vous fabriquez des composants médicaux, ce n'est pas une option, c'est une obligation.
Concrètement, cela signifie que : la traçabilité en cas de problème, la constance entre les pièces et la conformité aux réglementations en vigueur dans votre secteur.
Notre expertise
Nous maîtrisons les matériaux. Bien plus que leurs noms et fiches techniques. Nous connaissons leur comportement réel dans les moules, sous charge et dans le temps. Nous appliquons des techniques d'amélioration qui repoussent les limites des polymères de base. Nos services de post-traitement incluent la finition, le soudage, le revêtement et l'assemblage . Et notre assistance technique vous accompagne de votre premier croquis jusqu'à la montée en puissance de la production.
Pourquoi un partenariat avec NOBLE porte ses fruits
Vous obtenez des pièces fonctionnelles. Les défauts engendrent des coûts et des délais. Notre priorité à la qualité permet de réduire ces coûts et ces délais. Nos capacités de production de composants de qualité médicale vous permettent de fabriquer des pièces conformes aux normes les plus strictes, sans avoir à changer de fournisseur par la suite. Et la satisfaction client n'est pas un concept abstrait. Cela signifie que nous répondons à vos appels, résolvons vos problèmes et respectons nos engagements.
FAQ
Quel est le type de plastique le plus résistant ?
La notion de « plus résistant » est relative. En matière de résistance aux chocs, le polycarbonate est difficile à surpasser : il se plie avant de se rompre. Pour la résistance à la traction, privilégiez les matériaux renforcés. Le nylon ou le polypropylène contenant 30 à 40 % de fibres de verre rivalisent avec certains métaux. Le renforcement par fibres de carbone améliore encore ces performances. La résine de base importe moins que les matériaux qui y sont ajoutés.
Tous les plastiques sont-ils recyclables ?
Non. Les thermoplastiques peuvent être fondus et remodelés. Ils sont recyclables. Les thermodurcissables subissent une transformation chimique permanente lors de leur polymérisation. Si on les chauffe à nouveau, ils brûlent au lieu de fondre. Ils ne sont pas recyclables au sens traditionnel du terme. Recherchez les symboles de recyclage. Les chiffres de 1 à 7 indiquent le type de résine. Cependant, leur présence ne garantit pas que votre centre de tri local l'accepte.
Quelle est la différence entre les thermoplastiques et les thermodurcissables ?
Les thermoplastiques ramollissent à la chaleur et durcissent en refroidissant. On peut répéter l'opération. Pensez au chocolat : faites-le fondre, modelez-le, puis il durcit. Faites-le fondre à nouveau. Exemples courants : ABS, polypropylène, nylon.
Les thermodurcissables sont à usage unique. La chaleur déclenche une réaction chimique qui réticule les chaînes polymères. Une fois durcis, ils ne peuvent plus être refondus. Une chaleur excessive les carbonise. C'est comme un œuf : cuit, il se solidifie. Impossible de le décuire. Exemples courants : époxy, phénolique, mélamine.
Comment rendre le plastique plus résistant à la chaleur ?
Il existe trois solutions. Premièrement, choisir un matériau de base résistant à la chaleur. Les plastiques techniques comme le PEEK, le PEI ou les nylons haute température sont plus performants que les plastiques courants. Deuxièmement, ajouter un renfort. Les fibres de verre, les fibres de carbone ou les nanotubes augmentent significativement la température de déformation sous charge. Troisièmement, effectuer un recuit. Un chauffage contrôlé et un refroidissement lent permettent de réduire les contraintes internes et d'améliorer la stabilité dimensionnelle à haute température. Souvent, on combine ces trois méthodes.
Le post-traitement est-il nécessaire pour toutes les pièces en plastique ?
Non. De nombreuses pièces fonctionnent parfaitement telles quelles après moulage. Les composants internes, les supports cachés et les éléments consommables ne nécessitent souvent qu'un simple ébavurage. Cependant, si la pièce est visible, manipulée, s'assemble avec d'autres ou est exposée à des environnements difficiles, un post-traitement devient indispensable. L'esthétique, l'assemblage et les performances requises déterminent la nécessité de ce post-traitement. Toutes les pièces ne nécessitent pas de peinture. Toutes les pièces nécessitent un contrôle.
Quelle est la méthode de post-traitement des matières plastiques la plus courante ?
Ébavurage et finition. Chaque pièce moulée présente des excédents de matière : traces de coulée, résidus de points d’injection, bavures au niveau des lignes de joint. Leur élimination est quasi systématique. Ensuite, des techniques de décoration comme l’impression, la peinture ou le plaquage sont courantes pour les parties visibles. Mais le simple fait de rendre la pièce propre et sans bavures est une opération courante pour presque toutes les pièces.
Peut-on peindre du plastique ?
Oui, mais pas directement. La plupart des plastiques ont une faible énergie de surface. La peinture perle et s'écaille. Il faut d'abord préparer la surface. Les traitements plasma, corona ou à la flamme, ou encore les primaires chimiques, augmentent l'énergie de surface et créent des sites d'adhérence. Ensuite, utilisez des peintures spécialement formulées pour les plastiques : acryliques flexibles, polyuréthanes ou époxy bi-composants. Sans préparation de la surface, la peinture n'adhère pas. Avec une bonne préparation, elle devient permanente.







