
Introduction
Une pièce peut être parfaitement conforme aux dimensions indiquées sur le plan, mais rester inutilisable. La différence entre réussite et échec tient souvent à la finition de surface. Une bonne pièce peut se révéler inutilisable si sa finition est imparfaite.
Les défauts peuvent vous coûter cher de trois manières différentes. Premièrement, vous consacrez du temps supplémentaire aux opérations secondaires telles que le ponçage, le polissage et la retouche. Deuxièmement, vous perdez de l'argent à cause des rebuts lorsque les pièces ne peuvent être récupérées. Troisièmement, une surface de mauvaise qualité peut masquer des problèmes plus importants. Elle crée des points faibles où des fissures se forment, ce qui accélère la défaillance des pièces.
Ce guide vous présentera les défauts de surface les plus courants. Vous apprendrez leurs causes, comment les repérer et, surtout, comment les réparer. L'objectif est simple : réduire les déchets et améliorer la fiabilité.
Que sont les défauts de surface dans Fraisage CNC?
Pour corriger un défaut de surface, il est d'abord nécessaire de comprendre ce que l'on observe. Deux termes importants sont à prendre en compte.
La topographie de surface correspond essentiellement à la forme de la surface. Elle présente des reliefs et des creux. La texture est ce que l'on peut voir et toucher. L'intégrité de surface, quant à elle, va plus loin. Ici, le facteur important réside dans les propriétés physiques, telles que les variations de dureté, les microfissures et les contraintes résiduelles. Une pièce peut paraître lisse, mais présenter des dommages cachés en dessous.
Les défauts de surface sont essentiellement des irrégularités. La surface ne correspond pas parfaitement à l'impression. Cela peut être dû à une géométrie incorrecte, comme une entaille, une déchirure ou une arête. Il peut également s'agir d'un défaut physique, tel qu'une brûlure, une fissure ou des débris incrustés dans la pièce. Dans tous les cas, la pièce est endommagée.
Comment les identifier ? Deux méthodes sont possibles. La première consiste en un contrôle visuel. Un machiniste expérimenté repérera immédiatement tout problème. Pour une plus grande précision, utilisez un profilomètre. Cet outil déplace un stylet sur la surface et fournit des données numériques. Ra mesure la rugosité moyenne. Rz mesure la hauteur maximale des pics et des creux. Ensemble, ces valeurs indiquent si la finition est conforme aux spécifications requises.
Les 5 causes principales du fraisage de surface Défauts
Voici une méthode pour vous aider à diagnostiquer systématiquement les défauts de surface. En cas de finition médiocre, vérifiez les cinq points suivants dans l'ordre : outillage, paramètres de coupe, rigidité de la machine, matériau et programme FAO. L'un de ces éléments est presque toujours en cause.
1. Défauts liés à l'outillage
L'outil de coupe est le premier suspect. Il entre en contact direct avec la pièce.
- Marques de broutage Ces défauts, qui ressemblent à des ondulations en surface, sont dus à la résonance harmonique. Ce phénomène se produit lorsque l'outil vibre contre la pièce au lieu de la couper proprement. La cause la plus fréquente est un porte-à-faux excessif de l'outil. En règle générale, le rapport longueur/diamètre doit rester inférieur à 4:1. Au-delà, vous risquez d'avoir des problèmes.
- Bord rapporté Ce phénomène se produit avec l'aluminium et d'autres matériaux collants. Sous l'effet de la chaleur et de la pression, de petits copeaux se soudent à la pointe de l'outil. Ce matériau soudé arrache ensuite la surface au lieu de la couper, ce qui donne une finition rugueuse et irrégulière.
- Burr formationDes bavures apparaissent sur les bords des pièces. Une bavure d'entrée se forme à l'endroit où l'outil pénètre dans la pièce, et une bavure de sortie à l'endroit où il la quitte. Ces deux phénomènes indiquent un outil émoussé ou un angle d'attaque incorrect. Un outil affûté et correctement géométrique coupe la matière proprement. Un outil émoussé repousse la matière, créant ainsi une arête saillante.
- Outil porter L'usure est progressive mais destructrice. Un outil usé cesse de couper et se met à frotter. Cela génère de la chaleur et laisse une finition irrégulière et polie. Vérifiez régulièrement vos outils. S'ils sont usés, tout l'équipement l'est aussi.
2. Défauts de processus et de paramètres
Les chiffres que vous entrez dans la machine contrôlent tout.
Considérons le triangle des vitesses et avances. Il y a trois variables : la vitesse de broche, l’avance par dent et la profondeur de passe. Ces variables doivent être équilibrées. Si vous modifiez l’une d’entre elles, vous devez ajuster les autres.
- Dommages thermiques Cela se manifeste par des marques de brûlure sur la pièce. Ce phénomène survient lorsqu'une vitesse de broche élevée est utilisée avec une faible avance. L'outil reste immobile, ce qui provoque des frottements et brûle le matériau. La solution consiste à augmenter l'avance et à permettre à l'outil de se déplacer.
- Réalisations durcissement Le frottement est un risque avec les aciers inoxydables et certains alliages spéciaux. Si votre avance est trop faible, l'outil frottera contre le matériau au lieu de le couper. Ce frottement provoque un écrouissage d'une fine couche de matériau. La passe suivante devra alors couper ce matériau écroui. Les outils s'usent plus vite et la finition se détériore. La solution consiste à maintenir une alimentation en copeaux suffisante. Il faut couper, et non frotter.
3. Défauts des machines et des systèmes de maintien des pièces
- Contrecoup Cela fait référence au jeu des vis d'entraînement de votre machine. Lorsque l'outil change de direction, ce jeu se réduit, créant un défaut de surface. Ce défaut est visible à la jonction de deux trajectoires d'outil, sous la forme d'une petite ligne ou d'un décalage anormal. Il est plus fréquent sur les machines anciennes. La solution consiste en un entretien régulier ou une compensation logicielle.
- Une erreur de tramway Ce défaut se produit lorsque la tête de broche n'est pas parfaitement perpendiculaire à la table. Sur les surfaces fraisées en bout, un motif en escalier apparaît. Cela est dû au fait que l'outil coupe plus profondément d'un côté de sa rotation que de l'autre. Vérifiez l'alignement à l'aide d'un comparateur. Ajustez la tête jusqu'à ce qu'elle soit parfaitement perpendiculaire.
- Vibration boucles Un serrage insuffisant ou une fixation fragile peuvent être à l'origine du problème. Ce léger mouvement est amplifié par les forces de coupe. L'ensemble se met à vibrer. La pièce présente des vibrations, mais le problème ne vient pas de l'outil. Vérifiez d'abord vos serrages.
4. Défauts matériels
- Inclusions et porosité : Défauts liés à la matière première (pièces moulées). Parfois, le problème ne vient pas de la découpe, mais de la matière première.
- Inclusions et la porosité Le problème provient souvent de la matière première elle-même. Les pièces moulées sont généralement en cause. Lors de l'usinage d'une surface propre, on rencontre un défaut ou une zone dure. L'outil dérape, la finition s'écaille et la pièce est mise au rebut. Il est donc essentiel d'inspecter la matière première avant l'usinage.
- Gommeux matériaux, Les aciers à faible teneur en carbone ou l'aluminium pur, par exemple, ne se cassent pas net. Ils s'effritent et s'étalent. La matière adhère à elle-même et à l'outil. Il faut des arêtes vives et une géométrie adaptée pour les travailler. Les cannelures polies sont utiles, tout comme les vitesses de coupe élevées.
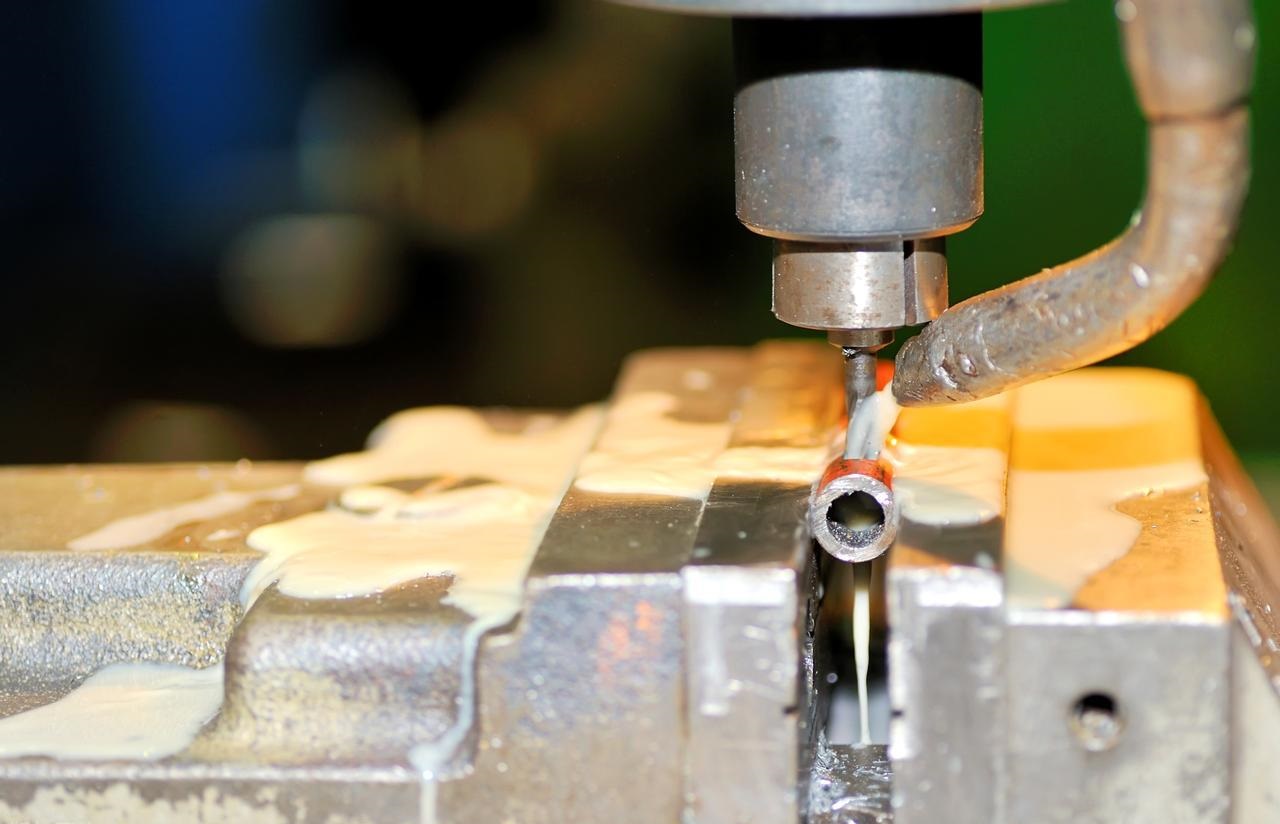
5. Défauts de FAO et de trajectoire d'outil
Le code que vous générez peut causer des problèmes avant même que la machine ne démarre.
- Hauteur des coquilles Saint-Jacques Il s'agit de la petite crête naturelle laissée par une fraise hémisphérique. La distance entre les passes détermine la hauteur de ces crêtes. Si le pas latéral est trop important, la surface sera rugueuse ; s'il est trop faible, vous perdrez du temps. Votre logiciel de FAO calcule cela. Faites-lui confiance, mais vérifiez.
- Marques de séjour Ces marques ressemblent à des brûlures circulaires. Elles se produisent lorsque l'outil s'arrête à un point précis, généralement lors d'un changement de direction, et frotte en restant immobile. La chaleur s'accumule et la surface se décolore ou se déforme. Lors de la programmation, évitez les arrêts inutiles sur les surfaces critiques.
- Coins pointus Les angles vifs dans la trajectoire d'outil peuvent poser problème. La machine doit changer de direction instantanément, ce qui provoque des à-coups au niveau des servomoteurs et rend le mouvement irrégulier. Cela laisse des marques. Utilisez des angles arrondis dans vos trajectoires d'outil. Laissez la machine évoluer en douceur dans les virages plutôt que de s'arrêter et de redémarrer.
Les coûts cachés : quels problèmes les défauts de surface peuvent-ils causer ?
Une mauvaise finition n'est pas seulement inesthétique. Elle a un coût qui se manifeste plus tard. C'est lors du passage de l'apparence à l'importance du résultat que les véritables pertes financières se produisent.
Intégrité mécanique : le facteur fatigue
Imaginez que vous déchirez une feuille de papier. Un bord net se déchire droit. Une feuille légèrement entaillée se déchire systématiquement à cet endroit. Les défauts de surface fonctionnent de la même manière. Chaque rayure, chaque entaille agit comme un concentrateur de contraintes. Ce sont des zones où les forces s'accumulent.
Sous l'effet de charges cycliques (pièces en mouvement, moteurs en fonctionnement, machines fonctionnant par cycles), une minuscule rayure peut se transformer en fissure. La fissure s'agrandit à chaque cycle. Finalement, la pièce cède. Elle se casse net, au moment où on s'y attend le moins. C'est la rupture par fatigue. Elle débute en surface.
Défaillance fonctionnelle : Joints et mouvement
Les joints toriques et les joints d'étanchéité sont très sensibles à la finition de surface. Ils requièrent une tolérance précise. Une surface trop rugueuse empêche l'étanchéité et provoque des fuites : le fluide s'échappe, la pression chute et le système tombe en panne. À l'inverse, une surface trop lisse ne permet pas une bonne adhérence ; le joint se déforme et finit par se rompre. La finition de surface doit donc être optimale.
Les pièces mobiles posent un autre problème. Les surfaces rugueuses créent du frottement. Le frottement génère de la chaleur. La chaleur use les composants plus rapidement. Un arbre qui devrait tourner librement se bloque. Un roulement qui devrait glisser se met à grincer. La pièce s'use prématurément à cause de ce défaut de finition.
Défaillance chimique : corrosion
L'acier inoxydable et l'aluminium sont tous deux constitués d'une fine couche d'oxyde invisible qui se forme naturellement et protège le métal sous-jacent. Cependant, un défaut de surface peut rompre cette couche et exposer le métal nu.
L'humidité s'y infiltre. Les produits chimiques aussi. La corrosion commence dans cette minuscule imperfection et se propage. Elle se propage sous la surface, invisible à l'œil nu. Quand on s'en aperçoit enfin, les dégâts sont déjà faits. Une simple rayure suffit à faire pourrir une pièce en parfait état.
Rejet d'assemblage
Parfois, le problème est immédiat. On essaie d'assembler des pièces, et elles ne s'emboîtent pas. Un ajustement serré exige une surface parfaitement plane. Si les aspérités sont trop importantes, l'arbre se bloque à mi-chemin dans le palier. Il ne se loge pas correctement. Il est impossible de le faire tourner. La chaîne de montage s'arrête. Il ne s'agit pas simplement de défauts de surface.
Et parfois, c'est simplement une question d'esthétique. Les produits de consommation et les pièces automobiles doivent être attrayants visuellement. Une surface rugueuse sur une garniture de tableau de bord ou un boîtier de téléphone est immédiatement rejetée. Le client le remarque, le renvoie et en parle autour de lui. Les défauts esthétiques ont un coût : ils vous font perdre des commandes.
Chaque défaut représente un risque. Certains défauts de surface apparaissent la semaine prochaine, d'autres l'année prochaine. Mais tous finissent par céder.
Comment réparer et prévenir les défauts de surface?
Voici la partie pratique. Vous voyez le défaut de surface. Maintenant, corrigez-le. Suivez cette liste dans l'ordre.
La liste de « première vérification »
Commencez par ici avant de changer quoi que ce soit d'autre.
- Vérifiez le tranchant de l'outil. Un outil émoussé peut abîmer les finitions. Remplacez-le si nécessaire. Voyez si le problème disparaît.
- Vérifier le faux-rond de l'outil. Faites tourner l'outil et mesurez le jeu à son extrémité. La valeur totale mesurée doit être inférieure à 0,013 mm (0.0005 pouce). Si elle est supérieure, cela signifie que votre porte-outil est sale ou que votre pince est usée.
- Vérifiez que les fixations ne sont pas desserrées. Saisissez la pièce. Poussez-la. Bouge-t-elle ? Serrez tout. Un montage rigide résout la moitié des problèmes de finition.
Stratégies d'optimisation
Pour réduire les vibrations : commencez par diminuer le porte-à-faux de l’outil. Si ce n’est pas possible, augmentez l’avance. Une charge de copeaux plus importante atténue les vibrations. Certaines machines permettent la variation de la vitesse de broche. Activez cette fonction ; elle atténue la résonance harmonique.
Pour les bavures : utilisez un outil bien affûté. C’est indispensable. Modifiez la direction de la trajectoire de votre outil. Le fraisage en avalant réduit les bavures sur la plupart des matériaux. Ajoutez un outil de chanfreinage à votre programme. Éliminez ces bavures avant qu’elles ne posent problème.
Pour une finition médiocre : augmentez la vitesse de broche si possible. Diminuez l’avance par dent. La meilleure solution consiste à utiliser un outil de raclage. Sa géométrie spéciale permet d’aplanir la surface en une seule passe. Un investissement qui en vaut largement la peine pour un résultat impeccable.
En cas de problème de surchauffe : vérifiez votre liquide de refroidissement. Sa concentration est-elle correcte ? Trop dilué, il ne refroidira pas correctement ; trop concentré, il ne lubrifiera pas suffisamment. Vérifiez la pression à la pointe de l’outil. Le liquide de refroidissement doit circuler précisément sur la zone de coupe, et non pas partout ailleurs.
Le rôle du logiciel de FAO
Vos choix de programmation sont aussi importants que les paramètres de votre machine.
Utilisez le fraisage trochoïdal. Le dégagement adaptatif maintient l'engagement radial faible et constant. L'outil n'effectue jamais une passe sur toute la largeur. Un engagement réduit signifie moins de chaleur et moins de déformation. Il en résulte une meilleure finition.
Lissez vos angles. Les changements brusques de direction dans la trajectoire d'outil provoquent des à-coups sur la machine. Ces à-coups laissent des marques. Utilisez des angles arrondis dans votre FAO. Laissez l'outil suivre les courbes. Les mouvements d'entrée et de sortie doivent être des arcs, et non des plongées rectilignes.
La machine obéit à vos instructions. Demandez-lui un mouvement fluide, et elle s'exécutera. Demandez-lui des à-coups, et votre surface en trahira la moindre hésitation.
Conclusion
La finition de surface n'est pas qu'un élément décoratif. C'est une spécification de performance. Il faut la considérer comme telle.
Chaque marque sur une pièce raconte une histoire. Par exemple, des marques de vibrations indiquent un manque de rigidité dans votre montage. Des bavures signifient que votre outil est émoussé. Des déchirures révèlent des vitesses de coupe incorrectes. La surface est sans équivoque : elle montre clairement ce qui fonctionne et ce qui ne fonctionne pas.
Les pièces se détériorent en surface. C'est là que les fissures, la corrosion et les fuites apparaissent. Négliger la finition, c'est compromettre l'avenir de la pièce. Une surface lisse n'est pas seulement esthétique : elle est aussi plus résistante, plus durable et fonctionne comme prévu.
Lorsqu'une pièce d'une machine présente un défaut de surface, suivez mentalement la liste de vérifications. Commencez par l'outil : est-il affûté et bien aligné ? Ensuite, vérifiez la vitesse : le rapport entre le régime et l'avance est-il correct ? Troisièmement, vérifiez la rigidité : y a-t-il du jeu ? Enfin, vérifiez la trajectoire : le mouvement de la came est-il cohérent ?
Outil, vitesse, rigidité, trajectoire : l’un de ces éléments est incorrect. Trouvez-le, corrigez-le et assurez-vous que la suite soit correcte.
Pourquoi choisir NOBLE pour Fraisage CNC de précision?
Vous venez de lire la liste de tous les problèmes qui peuvent survenir sur une surface : ébréchures, bavures, déchirures, dommages causés par la chaleur. Connaître le problème est une chose, avoir un partenaire qui le prévient en est une autre.
L'excellence en ingénierie, livrée
NOBLE est un partenaire de fabrication de précision qui s'attache à éliminer précisément les défauts de surface. Nous ne considérons pas la finition de surface comme une simple formalité, mais comme une spécification fondamentale.
Notre mission est simple. Nous ne nous contentons pas d'usiner des pièces. Nous créons la confiance. Chaque composant qui sort de notre atelier répond à des normes rigoureuses de forme, d'ajustement et de fonction. La qualité de la surface est primordiale. Nous veillons à ce qu'elle soit irréprochable.
Nos principales capacités
Usinage CNC de pointe : fraisage et tournage . Notre parc machines comprend des centres d'usinage multiaxes. Les géométries complexes ne nous font pas peur. Les tolérances serrées sont notre quotidien. Nous disposons des machines robustes pour garantir la rigidité et des systèmes de contrôle pour une précision optimale.
Expertise en finition de surface . Nous atteignons systématiquement nos objectifs. Finition standard à 3.2 µm Ra. Finitions miroir inférieures à 0.4 µm Ra selon vos besoins. Nous maîtrisons les vitesses, les outils et les procédés permettant d'obtenir ces résultats.
Polyvalence des matériaux. Les matériaux difficiles sont notre spécialité. Aluminium 6061 qui s'encrasse ? Nous nous en chargeons. Aciers inoxydables 304 et 316 qui s'écrouissent ? Nous maîtrisons les procédés d'usinage. Titane qui brûle ? Nous avons la solution de refroidissement. Plastiques techniques qui se déforment ? Nous les corrigeons efficacement. Si un matériau est sujet aux défauts de surface, nous avons déjà trouvé la solution.
Notre processus d'assurance qualité
Protocoles d'inspection. Nous ne procédons pas par supposition, mais par mesure. Les machines à mesurer tridimensionnelles (MMT) vérifient chaque dimension critique. Les rugosimètres attestent de la qualité de la finition. Les défauts sont détectés ici, et non sur votre chaîne de montage.
Maîtrise des processus. Mieux vaut prévenir que guérir. Nous optimisons les vitesses, les avances et les trajectoires d'outil avant même la première chute de copeaux. Les vibrations sont éliminées. Les bavures sont gommées. La machine fonctionne parfaitement dès le départ.
Des machinistes expérimentés. Les logiciels sont utiles. Les machines coupent. Mais ce sont les humains qui résolvent les problèmes. Notre équipe possède l'expérience nécessaire pour analyser une pièce, entendre le bruit de la coupe et identifier les points à améliorer. Ils effectuent un dépannage en temps réel. Ils perfectionnent le processus. Ce savoir-faire est irremplaçable.
Quand la finition de surface est primordiale, quand les défauts sont inacceptables, c'est là qu'il faut faire appel à NOBLE. Nous garantissons la fiabilité de chacune de nos pièces.
QFP
Quelle est la différence entre Ra et Rz ?
Ra représente la rugosité moyenne sur une longueur mesurée. Elle lisse les aspérités et les creux en une seule valeur. On peut la considérer comme la texture générale. Rz, quant à elle, analyse les valeurs extrêmes. Elle mesure la différence de hauteur moyenne entre les cinq sommets les plus élevés et les cinq creux les plus profonds. Ra indique la sensation générale de la surface. Rz révèle les défauts susceptibles de provoquer des fuites d'étanchéité ou des fissures de tension.
Peut-on souder par-dessus une mauvaise finition de surface ?
Il est possible de souder par-dessus, mais déconseillé. Une surface contaminée ou rugueuse retient les huiles, les oxydes et les débris. Souder par-dessus risque d'entraîner de la porosité, un manque de fusion ou des points faibles. La solution consiste à usiner ou à meuler la surface endommagée au préalable. Il faut donc commencer par un matériau propre et sain avant de souder.
Pourquoi ma pièce en aluminium a-t-elle un aspect « collant » ?
L'aluminium est mou et collant. Lorsque votre outil s'émousse, il cesse de cisailler le matériau et commence à le repousser. Cette poussée étale la surface au lieu de réaliser une coupe nette. On observe alors des déchirures, des arêtes accumulées et un aspect général pâteux. La solution ? Un outil plus affûté, des vitesses de coupe plus élevées et une bonne évacuation des copeaux. Parfois, un polissage de la fraise peut s'avérer utile. L'aluminium est fait pour être coupé, pas pour être frotté.
Quelle quantité de porte-à-faux est excessive pour une fraise en bout ?
La règle générale est de 4:1 (longueur/diamètre). Un outil de 12,7 mm (1/2 pouce) ne doit pas dépasser de plus de 5 cm (2 pouces) du porte-outil. Au-delà, vous risquez des vibrations, des déviations et la casse de l'outil. Pour les passes de finition, réduisez encore davantage le dépassement. Chaque millimètre de surplomb au-delà de 4:1 multiplie les problèmes.
Quel type de finition de surface NOBLE peut-il garantir sur les pièces usinées ?
Nous garantissons des résultats constants sur toute la gamme. Notre production standard assure une rugosité Ra de 3.2 µm sans effort supplémentaire. Pour des applications plus exigeantes, nous atteignons systématiquement 1.6 µm Ra. Pour les applications critiques telles que les surfaces d'étanchéité ou les composants esthétiques, nous obtenons des finitions miroir inférieures à 0.4 µm Ra. Nos machines de mesure tridimensionnelle et nos testeurs de rugosité de surface vérifient chaque performance. Dites-nous ce dont vous avez besoin. Nous atteindrons vos objectifs.







