

Tekoälyrobottikotelosi valmistusprosessi vaatii valinnan. Robottien automaatiojärjestelmät käyttävät ruiskuvalua, CNC-työstöä, 3D-tulostusta tai ohutlevytyötä. Nämä robottien automaatiojärjestelmät työskentelevät materiaalien, kuten alumiinin, ABS:n, polykarbonaatin, hiilikuidun ja ruostumattoman teräksen, kanssa. Valmistusmateriaalit vaikuttavat tekoälyjärjestelmiin ja anturien integrointiin robottijärjestelmissä. Nämä tekoälyrobottijärjestelmät tarvitsevat lämmönhallintaa ja EMI-suojausta robottien antureille. Valmistusprosessi vaikuttaa robotin painoon ja rakenteelliseen jäykkyyteen robotiikkajärjestelmissä ja automaatiojärjestelmissä. Joten mikä robotin suunnitteluprosessi antaa robotiikkajärjestelmällesi parhaan suunnittelun robotiikan tuotantoautomaatiojärjestelmille? Tuotantokustannukset, määrä ja robotin kestävyys ohjaavat tekoälyrobottien tuotantojärjestelmien valintaa. Tekoäly auttaa parantamaan robotiikkajärjestelmien ja suunnittelun tuotantoautomaatiojärjestelmiä.
Tekoälyrobotin koteloiden materiaalit: metallit ja seokset
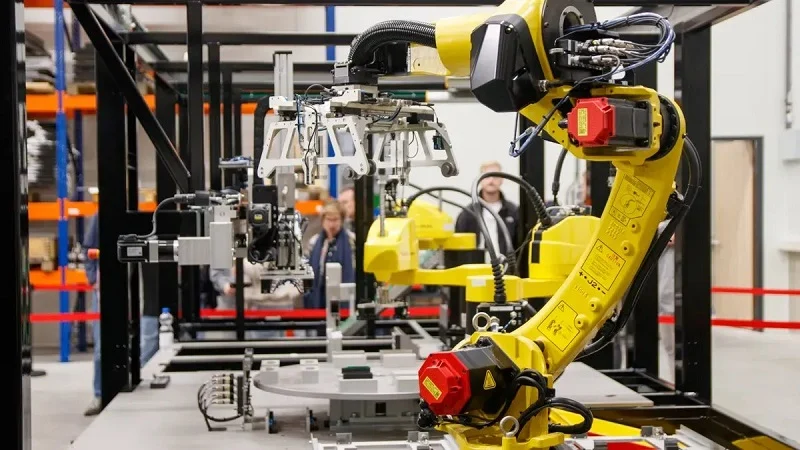
Metallit antavat tekoälyrobotille kotelon, johon muovit usein eivät pysty. Ne johtavat lämpöä pois ahtaista elektroniikkalaitteista. Ne estävät sähkömagneettiset häiriöt. Ne pitävät tarkkuusosien toleranssit tiukkoina. Siksi monet robotiikka-alustat ovat riippuvaisia alumiinista, ruostumattomasta teräksestä, titaanista ja magnesiumista.
Alumiiniseokset
Ominaisuudet ja edut
Alumiini on robottien runkojen ja kuorien pääasiallinen metalli. Se on kevyttä ja sen tiheys on 2.7 g/cm³. Se siirtää lämpöä hyvin, ja sen lämmönjohtavuus on 120–180 W/m·K. Koneistettu alumiinikotelo tarjoaa myös vahvan EMI-suojan, noin 80–100 dB taajuuksilla 10 kHz - 40 GHz. Nämä luvut ovat tärkeitä tekoälyjärjestelmille, jotka sovittavat anturit, piirilevyt ja moottorit yhteen ahtaaseen tilaan.
Laadun valinta muuttaa kaiken. Alla oleva taulukko näyttää, miten kaksi yleistä seosta vertautuvat toisiinsa.
| Omaisuus | 7075-T6 | 6061-T6 |
| Äärimmäinen vetolujuus | ~ 570 MPa | ~ 310 MPa |
| Tuotto lujuus | ~ 500 MPa | ~ 275 MPa |
Molempien seosten kimmokerroin on samanlainen, 69–72 GPa. Jäykkyys ei ole ratkaiseva tekijä. Lujuus on. Laatu 7075 mahdollistaa ohuempien seinämien käytön samalla, kun säilytetään turvamarginaalit, mikä auttaa kevyiden suunnittelutavoitteiden saavuttamisessa. Laatu 6061 voittaa hitsauksessa, ja kustannukset ovat tärkeämpiä kuin painonsäästö.
Rajoitukset ja kustannukset
Alumiini maksaa enemmän kuin muovi. Raaka-aine maksaa noin 6.6–11 dollaria kilolta. Se vaatii myös koneistusta tai valamista, joten työkalut ja työvoima kertyvät. Hyvä puoli on se, että alumiini koneistuu erittäin hyvin. Se leikkaa 2–4 kertaa nopeammin kuin ruostumaton teräs, kuluttaa työkaluja vähemmän ja vaatii vähemmän jäykkiä kiinnityksiä. Monissa robottiosissa tämä nopeus korvaa materiaalin hinnan.
tyypillisiä käyttökohteita
Alumiinia löytyy kehysrakenteista, lämpöä haihduttavista paneeleista ja ulkona käytettävien robottien rungoista. Piikarbidilla, Al2O3:lla ja lentotuhkalla vahvistettuja Al6061-hybridikomposiitteja koskevassa tutkimuksessa havaittiin, että seos, jossa oli 5 % kutakin lisäainetta, osoitti hyvät mekaaniset ominaisuudet ja hyvän EMI-suojauksen X-kaistalla. Vakiomuodossa 6061:ssä ei ole sisäänrakennettua suojausta, mutta komposiittiversio voi saada sen.
Ruostumaton teräs
17-4 PH ja muut luokat
Ruostumaton teräs on erittäin lujaa. Grade 17-4 PH saavuttaa noin 190–200 ksi:n vetolujuuden, joka on selvästi yli 304:n tai 316:n vetolujuuden 75–90 ksi:n lujuudella. Se on hyvin työstettävissä hehkutetussa tilassa A ja sitä voidaan lämpökäsitellä jälkikäteen. Se sopii myös CNC-koneistukseen ja DMLS-metallinpainatukseen, joten monimutkaiset kotelot ovat mahdollisia.
Lujuus ja korroosionkestävyys
Korroosiokäyttäytyminen erottaa luokat toisistaan. Alla oleva taulukko tiivistää ne.
| Luokka | Arvioitu vetolujuus (ksi) | Korroosionkestävyys |
| 17-4 PH | 190-200 | hyvä |
| 316 SS | 75-90 | Erinomainen |
| 304 SS | 75-90 | hyvä |
| 416 SS | 75-95 | Oikeudenmukainen |
| Titaani (luokka 5) | 130-150 | Erinomainen |
17-4 PH vastaa 304:ää monissa olosuhteissa ja voittaa 416:n selvästi. Se kestää hyvin ilmakehää, makeaa vettä ja mietoja kemikaaleja. Seisova merivesi on kuitenkin heikko kohta. Kloridirikkaat olosuhteet voivat aiheuttaa rakokorroosiota, ja 316 tai titaani toimisivat siellä paremmin.
Teollisuuden käyttötapaukset
Tehdasrobotit työskentelevät usein sisätiloissa, joten 17-4 PH sopii siihen. Se tarjoaa suuren lujuuden ja riittävän korroosionestosuojan. Pesuasemat ja kemiantehtaat suosivat sen sijaan 316-terästä. Ruostumaton teräs on painavaa, 7.8 g/cm³, joten painoherkät robotit saattavat ohittaa sen. Sen lämmönjohtavuus 15–25 W/m·K on myös alhainen, mikä rajoittaa lämmön leviämistä.
Titaani ja magnesium
Ti-6Al-4V ominaisuudet
Ti-6Al-4V eli Grade 5 -titaani yhdistää suuren lujuuden erinomaiseen korroosionkestävyyteen. Sen vetolujuus on 130–150 ksi. Tiheys on 4.5 g/cm³, kevyempi kuin teräs, mutta painavampi kuin alumiini. Lämmönjohtavuus on alhainen, 7–22 W/m·K. Koneistus on vaikeaa, eikä lähteistämme löytynyt kustannustietoja, joten sitä kannattaa pitää premium-vaihtoehtona.
Magnesium: Ultrakevyt vaihtoehto
Magnesium on kevyin rakennemetalli. Se suojaa sähkömagneettisilta häiriöiltä ja leikkaa painoa kovasti. Syttyvyys on sen vahvuus. Hienot lastut ja pöly voivat syttyä, joten työpajat vaativat erityistä käsittelyä. Tämä riski pitää magnesiumin poissa joistakin tekoälyrobottien kotelointiohjelmista.
Ilmailu- ja premium-robotit
Titaania käytetään ilmailu- ja avaruusroboteissa sekä tehokkaissa roboteissa, joissa jokainen gramma on tärkeä. Myös magnesiumia käytetään tietyissä kevyissä rakenteissa. Molemmat lisäävät kustannuksia ja prosessoinnin monimutkaisuutta. Useimmissa tekoälyrobotiikan kokoonpanoissa alumiini tai ruostumaton teräs on edelleen käytännöllinen valinta.
Tekoälyrobottien koteloiden materiaalit: Polymeerit ja muovit
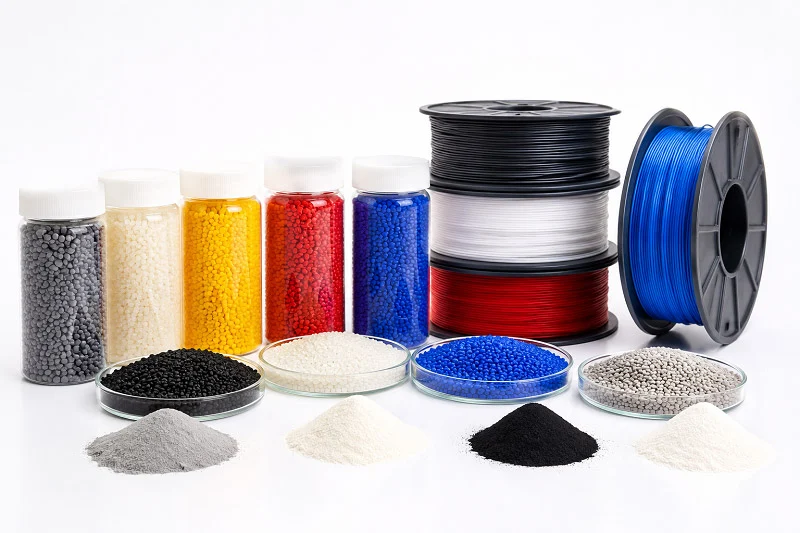
Polymeerit toimivat robottijärjestelmissä eri tavalla kuin metallit. Ne vähentävät painoa ja kustannuksia. Ne myös ehkäisevät ruostetta. Mutta ne siirtävät vähemmän lämpöä ja estävät vähemmän sähkömagneettisia häiriöitä. Oikeiden tekoälyrobottien kotelomateriaalien on sovittava työhön.
ABS
Kustannukset ja muovattavuus
ABS on halvempaa kuin useimmat robottirunkojen materiaalit. Se sulautuu hyvin muotteihin. Työkalukustannukset pysyvät alhaisina. Lyhyet sykliajat auttavat suurten volyymien tuotannossa. Tämä tekee ABS:stä älykkään vaihtoehdon kotirobottien osille. Monissa kevyissä robottien osissa käytetään ABS:ää. Se lisää vain vähän painoa koko rakenteeseen. Valmistajat voivat helposti lisätä maalia tai tekstuuria valmiisiin pintoihin.
ABS toimii hyvin sisätiloissa robottijärjestelmissä. Lämpötila pysyy siellä tasaisena. Materiaali sopii kevyisiin rakenteisiin ja robotin osiin. Ei vaadi erityistä kuivausta ennen käsittelyä. Tämä säästää tuotantoaikaa.
Lämpö- ja UV-rajat
ABS-muovilla on selkeät rajat. Se pehmenee noin 100 °C:ssa. UV-valo vahingoittaa sen pintaa ulkona. Halkeamia ilmestyy viikkojen auringonvalossa olon jälkeen. Ulkona olevien robottien rungoissa ei voida käyttää pelkästään ABS-muovia. Myös robotin sisällä olevat kuumat osat aiheuttavat ongelmia. Lämpöhallinta on tarpeen kaikissa ABS-pohjaisissa suunnitteluissa.
UV-ongelma ilmenee nopeasti. Pinta kellastuu ja sitten haurastuu. Pinnoitteet auttavat, mutta lisäävät kustannuksia. Sisäkäyttöön tarkoitettujen robottien koteloiden kohdalla tällä ei ole merkitystä. Mutta ulkokäyttöön tarkoitettujen robottien rungon osien osalta tarvitaan erilaisia materiaaleja.
Kuluttajarobottien sovellukset
Kotiavustajarobotit käyttävät usein ABS-muovia. Siivousrobottien rungotkin ovat ABS-muovia. Materiaali pitää painon ja kustannukset alhaisina. Muovattavuus antaa suunnittelijoille mahdollisuuden lisätä kaaria ja napsautusliitoksia. Kokoaminen nopeutuu. Nämä kevyet robottirungot vastaavat hyvin kuluttajien tarpeisiin. Lujuus riittää sisäkäyttöön.
polykarbonaatti
Iskun voimakkuus ja selkeys
Polykarbonaatti tuo kestävyyttä robottijärjestelmiin. Etsi UL 94 V‑0 -liekinkestävyys. Etsi Izod-iskusitkeyttä yli 600 J/m. Nämä luvut ovat tärkeitä robotin suunnittelussa. Iskunkestävyys on 600–850 J/m. Optinen kirkkaus säilyy erinomaisena näkyvän valon läpi. Tämä tekee siitä parhaan kirkkaan teknisen kestomuovin robotin osille.
PC-paneelin iskunkestävyys: Tarkista UL 94 V‑0 -liekinkestävyys ja Izod-iskunkestävyys >600 J/m – äläkä käytä vain polykarbonaattia.
Konenäköjärjestelmien suojukset tarvitsevat tätä materiaalia. Myös robottien anturien suojukset tarvitsevat sitä. Se kestää iskuja paremmin kuin akryyli. Se täyttää myös kotelon sisällä olevien elektronisten osien liekinkestävyysvaatimukset.
Jännitysmurtuman riskit
Polykarbonaatilla on yksi heikko kohta. Jännityshalkeilu. Liuottimet hyökkäävät robottirunkojen rasituskohtiin. Ruuvinreikien ympärille muodostuu halkeamia. Suunnittelijoiden on poistettava suunnittelun jännityspisteitä. Myös hehkutus auttaa. Pinnoitteet estävät kemiallisen hyökkäyksen kevyisiin osiin.
Materiaali naarmuuntuu helpommin kuin lasi. Kovat pinnoitteet korjaavat tämän. Robottien anturien suojuksissa pinnoitettu levy toimii hyvin. Se pysyy kirkkaana ja kestää vaurioita.
Anturisuojukset ja -paneelit
Robottijärjestelmissä anturisuojukset tarvitsevat kirkkaita materiaaleja. Polykarbonaatti sopii täydellisesti. Sitä käytetään LIDAR-koteloissa ja kameraikkunoissa. Iskunkestävyys suojaa kalliita antureita. Kevyet osat kuormittavat robottijärjestelmiä vain vähän.
Itseohjautuvissa tekoälyjärjestelmissä näillä suojuksilla on merkitystä. Robotti näkee niiden läpi. Kaikki naarmut heikentävät suorituskykyä. Kovapinnoitteinen polykarbonaatti ratkaisee tämän. Se yhdistää iskunkestävyyden ja pinnan kestävyyden.
Nailon ja lasitäytteiset polymeerit
Lujuus ja kulutuskestävyys
Nailon tuo robottien osille suurta lujuutta ja kulutuskestävyyttä. Lasitäytteiset versiot nostavat jäykkyyttä huomattavasti. Kuidut kantavat kuorman. Nailonmatriisi pitää ne paikallaan. Yhdessä ne muodostavat vahvoja robottien osia. Vaihteiden ja laakereiden kevyissä osissa käytetään lasitäytteistä nailonia.
Lujuus-painosuhde päihittää monia metalleja. Lasitäytteinen nailonosa voi painaa huomattavasti vähemmän kuin alumiiniosa ja samalla tarjota samanlaisen jäykkyyden. Tämä auttaa robottijärjestelmien keveyden suunnittelutavoitteiden saavuttamisessa. Materiaali vaimentaa myös tärinää. Robottijärjestelmät toimivat tasaisemmin näiden osien avulla.
Kosteuden imeytymisongelmat
Nailon imee vettä. Rakenneosien ominaisuudet muuttuvat. Lujuus laskee. Mitat muuttuvat. Kuiva osa sopii tiukasti. Märkä osa turpoaa. Tämä aiheuttaa ongelmia tarkkuusrobottien osille tekoälyjärjestelmissä.
Suunnittelijoiden on otettava tämä huomioon. Kuivaaminen ennen muovausta auttaa. Myös lopullisen osan tiivistäminen auttaa. Sisäkäyttöön tarkoitetut robottijärjestelmät altistuvat vähemmän kosteudelle. Ulkokäyttöön tarkoitettujen robottijärjestelmien osat tarvitsevat tiivistystä tai erilaisia materiaaleja.
Rakenneosat
Robottien rakenneosissa käytetään usein lasitäytteistä nailonia. Materiaali on jäykkää ja vahvaa. Se kestää liikkuvien osien kulumista. Se maksaa vähemmän kuin metalli. Keskisuurten tuotantomäärien tuotannossa nämä kevyet osat sopivat erinomaisesti.
Robottien käsivarret ja rungot käyttävät sitä. Materiaali vähentää painoa menettämättä lujuutta. Robotista tulee tehokkaampi. Moottorit kuluttavat vähemmän virtaa. Järjestelmän yleinen suorituskyky paranee robottikäytössä.
Tekoälyrobottien kotelomateriaalit: Komposiitit ja uudet vaihtoehdot
Hiilikuitukomposiitit
Voiman ja painon suhde
Hiilikuitu tekee robotin kotelosta erittäin kevyen mutta vahvan. Sillä on paras jäykkyys-painosuhde kaikista materiaaleista. Korkean moduulin hiilikuitu estää osia taipumasta kuormituksen alaisena. Se pysäyttää liikkeen kriittisissä kohdissa, kuten robotin käsivarsissa. Robotti, joka liikkuu nopeasti ja vaatii tarkkuutta, vaatii juuri tätä jäykkyyttä. Hiilikuitu on paljon kevyempää kuin metallit. Hiilikuituosa voi olla yhtä jäykkä kuin teräs, mutta painaa paljon vähemmän. Tämä auttaa insinöörejä saavuttamaan kevytsuunnittelutavoitteet mille tahansa robotille. Nämä kevyet osat antavat robottien liikkua nopeammin ja kuluttaa vähemmän virtaa.
Kustannus- ja valmistushaasteet
Hiilikuidun suurin ongelma on sen korkea hinta. Se on kallein materiaali. Monimutkaiset valmistusvaiheet nostavat hintaa ja johtavat hyvien osien vähenemiseen. Muotit ovat erikoisia ja kalliita. Kokoaminen ja kovettaminen vievät paljon aikaa. Pienten tuotantomäärien ja suurtehorobottien kohdalla hinta on hyväksyttävä. Suurten tuotantomäärien kohdalla se ei yleensä ole. Alla oleva taulukko näyttää, miten hiilikuitu vertautuu lasitäytteisiin komposiitteihin.
| Ominaisuus | Carbon Fiber | Lasitäytteiset komposiitit |
| Jäykkyys | Korkein. Korkea moduuli pitää komponentit vakaina. | Kohtalainen. Enemmän joustavuutta kuormituksen alla. |
| Painon vähennys | Paras jäykkyys-painosuhde. Mahdollistaa kevyet rakenteet. | Painavampi kuin hiilikuitu. |
| Hinta per kg | Kallein. | Kustannustehokkain. |
Tehokkaat sovellukset
Hiilikuitua käytetään droneissa, kilpa-roboteissa ja ilmailujärjestelmissä. Sitä käytetään kaikissa järjestelmissä, jotka yhdistävät suorituskyvyn painonsäästöön. Materiaali vähentää myös tärinää. Anturit toimivat paremmin, kun rakenne ei tärise. Kevyen robottikäsivarren tai lentävän alustan tapauksessa hiilikuitu on ensisijainen valinta. Nämä korkean suorituskyvyn materiaalit toimivat siellä, missä muut eivät pysty. Vahvat ja kevyet osat mahdollistavat nämä käyttötarkoitukset. Syynä tähän on lujuus-painosuhde.
Lasitäytteiset komposiitit
Jäykkyys ja terminen stabiilius
Lasitäytteiset komposiitit ovat halvempi vaihtoehto. Ne eivät ole yhtä jäykkiä kuin hiilikuitu. Niiden jäykkyys on keskimääräinen. Ne taipuvat enemmän saman kuormituksen alla. Mutta ne kestävät lämpöä hyvin. Lasikuidut säilyttävät muotonsa lämpötilan noustessa. Tällä on merkitystä robottien osille moottorien tai elektroniikan lähellä. Materiaali on myös paljon halvempaa kuin hiilikuitu. Se on riittävän vahvaa moniin teollisiin käyttötarkoituksiin. Se tarjoaa roboteille hyvän yhdistelmän suorituskykyä ja kustannuksia.
Työkalujen kulumis- ja iskurajat
Lasikuitupitoisuus on vakiona 30–50 % painosta. Nämä kuidut naarmuttavat muotteja. Ne kuluttavat muotteja nopeammin kuin täyttämättömät muovit. Muotit tarvitsevat kovempaa terästä. Tämä nostaa työkalukustannuksia ja työstöaikaa. Myös iskunkestävyysrajat ovat tärkeitä. Lasikuidut luovat rasituspisteitä. Osat voivat halkeilla helpommin äkillisten kuormien alla. Pinnanlaatu huononee suuremman lasipitoisuuden myötä. Kevyen rakenteen, jonka on kestettävä pudotuksia, valinnassa on tärkeää miettiä kompromisseja.
Teollisuuskotelot
Teollisuuskoteloissa käytetään usein lasitäytteistä nailonia. Robottien käsivarret, jalustat ja muut rakenneosat hyötyvät siitä. Painonsäästöt ovat todellisia, vaikkakin pienempiä kuin hiilikuidulla. Kun budjetti ei riitä hiilikuituun, lasitäytteiset komposiitit tarjoavat roboteille hyvän suorituskyvyn. Monet tekoälyllä toimivat tehdasrobotit käyttävät näitä kestäviä materiaaleja.
Uusia materiaaleja
Johtavat muovit EMI-suojaukseen
Uudet johtavat muovit antavat tekoälyjärjestelmille mahdollisuuden suunnitella koteloita uudella tavalla. Nämä materiaalit yhdistävät tavallisia kestomuoveja johtaviin täyteaineisiin. Ne estävät sähkömagneettiset häiriöt ilman erillistä metallikerrosta. Tämä mahdollistaa osien suojauksen sijoittamisen suoraan rakenteeseen. Tuloksena on yksinkertaisempi ja kevyempi robottikotelo. Antureilla täytetyille tekoälyjärjestelmille tämä on erittäin tärkeää. Nämä materiaalit korvaavat raskaat metallisuojat kevyillä osilla.
Pehmeät materiaalit ihmisen vuorovaikutukseen
Pehmeitä materiaaleja esiintyy nykyään monissa robottisuunnitteluissa. Silikonit ja termoplastiset elastomeerit peittävät robottien pinnat, joihin ihmiset koskettavat niitä. Nämä materiaalit tekevät roboteista turvallisempia ja mukavampia. Ihmisten kanssa työskentelevä robotti tarvitsee pehmeitä ja joustavia alueita. Suunnittelun haasteena on kiinnittää nämä pehmeät materiaalit koviin rakenteisiin alla. Hyvä suunnittelu tekee ihmisen ja robotin vuorovaikutuksesta turvallisempaa ja luonnollisempaa.
Tulevaisuuden materiaalitrendit
Materiaalitiede muuttuu nopeasti tällä alalla. Odotettavissa on lisää hybridimateriaaleja. Johtavia muoveja sähkömagneettisiin häiriöihin. Pehmeitä kalvoja turvallisen kosketuksen takaamiseksi. Kevyitä rakenteita, joissa yhdistyvät hiilikuitu ja painettu elektroniikka. Tavoitteena on robotin kotelo, joka tekee enemmän kuin vain suojaa osia. Siitä tulee itse robotin toimiva osa. Nämä kevyet osat auttavat robotteja tekemään enemmän vähemmällä energialla. Robotiikan tulevaisuus riippuu näistä älykkäistä materiaaleista ja älykkäistä suunnittelusta.
Lisäainevalmistus tekoälyrobottien koteloille
Additiivinen valmistus rakentaa osia kerros kerrokselta. Se ohittaa muotit ja leikkaustyökalut. Tämä vapaus auttaa tekoälyrobottien kotelo-ohjelmia etenemään nopeasti. Insinöörit voivat testata uusia muotoja ilman suuria työkalukustannuksia. Prosessi sopii hyvin prototyyppien ja pienten erien tuotantoon.
FDM
Edullinen prototyyppien valmistus
FDM on halvin 3D-tulostusmenetelmä. Se työntää sulaa muovia suuttimen läpi. Yleisiä materiaaleja ovat ABS, PETG ja PLA. Nämä muovit maksavat vähän. Tiimi voi tulostaa kokonaisen kotelon yön yli. Tämä nopeus auttaa suunnittelun alkuvaiheen arvioinneissa. Voit pitää osaa kädessä, tarkistaa istuvuuden ja korjata virheet ennen kuin kulutat rahaa metalliin.
Pinnan viimeistely ja lujuusrajat
FDM-osissa näkyy kerrosviivoja. Pinta tuntuu karhealta. Lujuus on heikko Z-akselin suuntaisesti. Kerrokset tarttuvat huonosti tähän suuntaan. Pudotuskoe usein halkaisee osan. Nämä rajoitukset pitävät FDM:n poissa lopullisista robotin komponenteista. Se toimii sopivuustarkastuksissa, ei kantavissa kuorissa.
Sisäiset kalusteet ja kiinnikkeet
Robotin sisällä tila on ahdas. FDM loistaa sisäisissä kiinnikkeissä ja kaapeliohjaimissa. Nämä osat kannattelevat kevyitä kuormia. Ne pitävät antureita ja reitittävät johtoja. Voit tulostaa mukautetun kiinnikkeen tunneissa. Tämä joustavuus auttaa automaatiotiimejä iteroimaan nopeasti. Muutettu anturin sijainti tarkoittaa uutta kiinnikettä, ei uutta muottia.
Palvelutasosopimus ja tietojenkäsittelyn hallinta
Korkea resoluutio ja tasainen viimeistely
SLA ja DLP kovettavat hartsia valolla. Ne osuvat hienoihin yksityiskohtiin. Kerrosten korkeudet pysyvät hyvin pieninä. Pinta on sileä. Viimeistely näyttää muovatulta muovilta. Visuaalisten prototyyppien kannalta tällä on paljon merkitystä. Sileä kuori myy suunnittelua sidosryhmille.
Hauraus ja jälkikovetus
Hartsiosat ovat hauraita. Ne halkeilevat iskun alla. Jälkikovetus tekee niistä kovempia, mutta myös hauraampia. UV-valo ja aika säätelevät tätä vaihetta. Iskuja kestävä robottikotelo tarvitsee kestäviä materiaaleja. SLA toimii parhaiten esittelymalleissa, ei vaativassa kenttäkäytössä.
Visuaaliset prototyypit ja anturikotelot
Monimutkainen geometria on helppo toteuttaa SLA:lla. Anturikoteloissa on usein kaarevat ikkunat ja tiiviit taskut. SLA tulostaa nämä muodot yhtenä kappaleena. Kamerakotelot ja LIDAR-kiinnikkeet hyötyvät tästä. Sileä pinta parantaa myös optista selkeyttä. Antureilla täyteen pakatuissa tekoälyjärjestelmissä tämä prosessi antaa siistin ulkonäön ja tarkan istuvuuden.
SLS ja DMLS
Vahvat toiminnalliset osat
SLS sintraa nailonjauheen vahvoiksi osiksi. Tukirakenteita ei tarvita. DMLS tekee saman metallijauheen kanssa. Se toimii 17-4 PH -ruostumattoman teräksen kanssa. Näistä metalleista valmistetaan todellisia loppukäyttökoteloita. Osat kestävät lämpöä ja kuormitusta. Ne estävät myös hyvin sähkömagneettisia häiriöitä.
Pinnan viimeistely ja kustannukset
SLS-osilla on rakeinen pinta. DMLS-osat tuntuvat myös karheilta. Molemmat vaativat viimeistelyn sileän ulkonäön saavuttamiseksi. Metallijauhe maksaa enemmän kuin muovi. DMLS on myös hitaampaa. Kompromissi on selvä. Maksat enemmän lujuudesta ja lämmönkestävyydestä.
Loppukäyttöosat ja pienet erät
DMLS sopii pienille metallikoteloerien tuotantoon. Valmistusalueen koko on 140 mm x 140 mm x 100 mm. Tuettujen seinien vähimmäispaksuus on 1.0 mm. Tämä koko sopii monille robottikomponenteille. Pienten volyymien robotiikassa DMLS välttää työkalukustannukset. Sen avulla insinöörit voivat tulostaa metallisen tekoälyrobotin kotelon odottamatta muottia.
Tekoälyrobottien koteloiden subtraktiiviset ja muovausprosessit
CNC-koneistus
Tarkkuus ja pintakäsittely
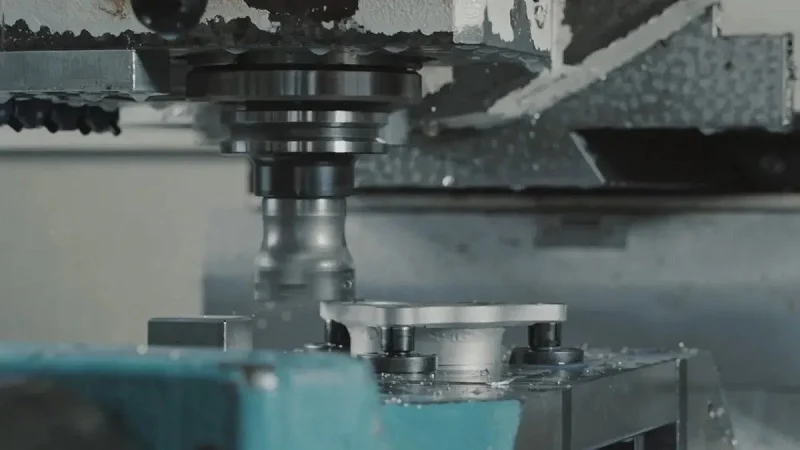
CNC-koneistus leikkaa kiinteän kappaleen lopulliseen muotoonsa. Leikkuri seuraa tietokoneen asettamaa rataa. Tämä antaa robottikotelolle erittäin tiukat toleranssit. Koneesta irtoavan pinnan tulee olla sileä. Osat pysyvät muutaman mikronin kooltaan. Tämä toistettavuus on avainasemassa tarkkuusosien kannalta missä tahansa tekoälyjärjestelmässä. Prosessi toimii alumiinin, ruostumattoman teräksen ja titaanin kanssa. Jokainen metalli leikkaa hieman eri tavalla, mutta tulos pysyy tarkana. CNC-työpaja, kuten NOBLE, voi työstää monimutkaisia muotoja yhdellä asetuksella. Tämä säästää aikaa ja pitää rajapinnat linjassa.
Kustannus- ja materiaalihävikki
CNC-koneistuksen kustannuskuva on helppo nähdä. Työkalukustannukset pysyvät alhaisina. Et tarvitse kallista muottia. Mutta materiaalihävikki kertyy. Monimutkaisissa osissa yli 70 % lohkosta voi muuttua lastuiksi. Tämä hävikki nostaa yksikköhintaa. Alla oleva taulukko näyttää, miten CNC vertautuu ruiskuvaluun kustannuksiltaan.
| Kustannustekijä | CNC-koneistus | Ruiskuvalu |
| Materiaalien käyttö | Alle 30 % monimutkaisten osien osalta; 70–90 % jätettä | Yli 97 %:n hyötysuhde |
| Työkalu-/asennuskustannukset | Pienemmät asennuskustannukset | Korkea alkutyökalujen määrä (10 000–50 000 dollaria) |
| Yksikkökustannusten käyttäytyminen | Korkeammat yksikkökustannukset; pysyvät melko vakaina | Laskee jyrkästi äänenvoimakkuuden kasvaessa |
| Taloudellinen risteyskohta | Yksinkertaiset muodot tai pienet tilavuudet | Yli 10 000 yksikköä on järkevää |
50–500 yksikön sarjassa CNC on vahva ratkaisu. Yksikkökohtaiset kustannukset pysyvät samoina. Asennuskustannukset jakautuvat koko erälle. Tämä toimii hyvin pienten volyymien tuotannossa ja robotiikan alkuvaiheessa.
Metallikotelot ja liitännät
CNC-koneistettujen metallikoteloiden tehtävänä on kantaa robotin sisällä olevat kuormat. Ne pitävät moottorit, anturit ja piirilevyt paikoillaan. Tasaiset pinnat ja tarkat reiät tekevät kokoonpanosta sujuvan. Koneistettu osa myös johtaa lämpöä pois elektroniikasta. Kevyisiin suunnittelutavoitteisiin alumiini 7075 on hyvä valinta. Materiaali mahdollistaa ohuiden seinämien pitämisen lujuuden menettämättä. Robottijärjestelmissä, jotka tarvitsevat EMI-suojausta, koneistettu metallikuori hoitaa työn yhdessä osassa.
Sheet Metal Fabrication
Laserleikkaus ja -särmäys
Pelti alkaa tasaisesta materiaalista. Laser leikkaa ääriviivat. Särmäyspuristin taivuttaa reunat. Tämä vaihesarja rakentaa monien robottijärjestelmien päärungot. Prosessi on nopea. Yksi runko voi siirtyä leikkauksesta taittoon tunneissa. Laserleikkaus jättää puhtaat reunat. Taivutus lisää jäykkyyttä lisäämättä painoa. Tämä auttaa kevyiden rakenteiden rakentamisessa automaatiojärjestelmissä. NOBLEn peltitiimi hoitaa sekä leikkauksen että taivutuksen itse, joten toimitusajat pysyvät lyhyinä.
Hitsaus ja kokoonpano
Taivutetut kappaleet yhdistetään hitsaamalla. Hitsattu sauma on vahva ja pysyvä. Runkorakenteissa hitsaus on kiinnittimiä kestävämpää. Kokoonpanovaiheessa lisätään kiinnikkeet, tapit ja kierteitetyt insertit. Näiden ominaisuuksien ansiosta kotelo voi pitää sisäosat paikoillaan. Peltirakenteet sopivat hyvin roboteille, jotka kuljettavat raskaita hyötykuormia. Runko ottaa rasituksen vastaan. Ulkopaneelit suojaavat elektroniikkaa.
Rakennekehykset ja alusta
Monissa roboteissa käytetään peltirunkoa. Rakenne antaa hyvän lujuus-painosuhteen. Materiaalivalinnat muuttavat lopputulosta. Teräs antaa suuren lujuuden. Alumiini kevyemmän painon. Teollisuusautomaatiossa teräsrungot kestävät vuosia syklejä. Mobiiliroboteissa alumiini säästää akun virtaa. Alla oleva taulukko näyttää prosessivaihtoehdot volyymin mukaan.
| Äänenvoimakkuusalue | Kustannustehokkain prosessi | perussyyt |
| 1-50 | 3D-tulostus, CNC | Alhainen NRE; nopea oppiminen |
| 50-500 | CNC, pelti | Toistettavissa ilman suuria työkaluja |
| Keskikova | Peltiä, sillanmuokkaus | Siirtymäalue: toistettavuus kannattaa |
| Korkea | Ruiskuvalu, painevalu | Korkea NRE-poisto; nopeus voittaa |
Ohutlevyjen kustannukset laskevat maltillisesti volyymin kasvaessa. Asennus jaetaan useampiin yksiköihin. Keskisuurten volyymien tuotannossa se on varma valinta.
Ruiskuvalu ja tyhjiövalu
Ruiskuvalu tilavuudessa
Ruiskuvalussa sulatettu muovi työnnetään teräsmuottiin. Sykliaika on sekunteja. Yhdellä muotilla voidaan valmistaa miljoonia osia. Suurivolyymistilaisissa kuluttajarobottien koteloissa tämä prosessi on hallitseva. Yksikkökustannukset laskevat nopeasti määrän kasvaessa. Alkuperäinen työkaluinvestointi on 10 000–50 000 dollaria. Jotta kustannukset olisivat järkeviä, tarvitaan vähintään 5 000 yksikköä. Yli 10 000 yksikön osalta muovaus on halvin vaihtoehto.
Materiaalitehokkuus ylittää 97 %. Ylimääräinen raaka-aine kierrätetään. Prosessi takaa tasaisen laadun jokaisessa otoksessa. Suuria määriä myytävissä robottirunkoissa ruiskuvalu on standardi.
Sillanrakennuksen tyhjiövalu
Tyhjiövalu on prototyyppien ja täyden tuotannon välissä. Silikonimuotti ottaa muodon perusmallista. Muotti maksaa paljon vähemmän kuin terästyökalut. Läpimenoaika on päiviä viikkojen sijaan. Prosessissa valmistetaan rajoitettu määrä kopioita ennen kuin muotti kuluu loppuun. Pienelle robottikoteloerälle tyhjiövalulla saadaan aitoja valettuja osia murto-osalla työkalujen kustannuksista.
Materiaalit jäljittelevät tuotantomuoveja. Niillä on samanlainen jäykkyys ja väri. Tämä antaa insinööreille mahdollisuuden testata sopivuutta ja toimivuutta ennen teräsmuottien ostamista. Tyhjiövalu toimii siltojen tuotannossa ja markkinavalidoinnissa.
Työkalujen kustannukset ja toimitusaika
Työkalukustannukset ohjaavat prosessivalintaa. CNC-koneistus ei vaadi osakohtaisia työkaluja. Ohutlevy tarvitsee yksinkertaisia muotteja. Ruiskuvalu vaatii kalliita muotteja. Toimitusaika noudattaa samaa kaavaa. CNC-osa toimitetaan päivissä. Koneistetun muotin valmistus kestää viikkoja. Teräksen ruiskuvalumuotin valmistus kestää kuukausia. Robotiikkayrityksille, joilla on tiukat aikataulut, aikataululla on merkitystä. Oikea prosessi riippuu volyymista ja nopeudesta. NOBLE opastaa asiakkaita prototyypistä tuotantoon ja sovittaa prosessin volyymiin ilman tarpeettomia viivästyksiä.
Viimeistelyprosessit tekoälyrobottien koteloille
Maalaus ja pinnoitus
Esteettinen ja korroosiosuojaus
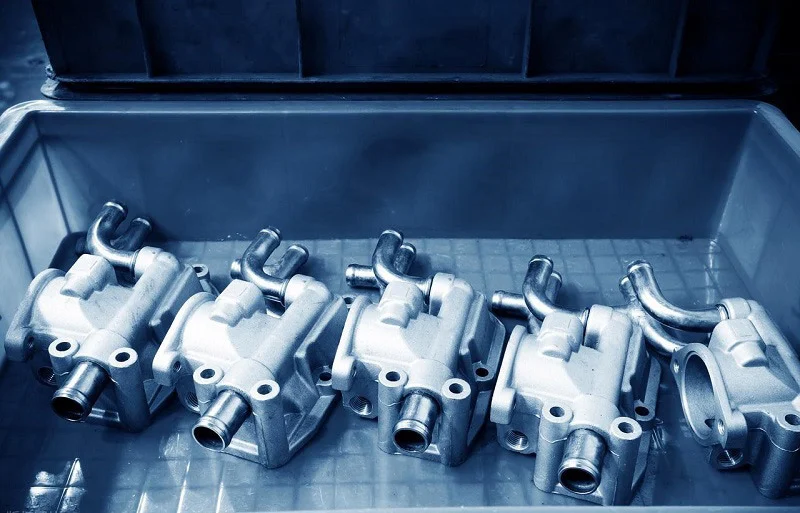
Maali tekee muutakin kuin tekee tekoälyrobotin kotelosta kauniin näköisen. Se peittää pinnan ja pitää kosteuden ja kemikaalit loitolla. Jauhemaali tai sähköpinnoite lisää vahvan kerroksen, joka estää ruosteen. Ulkona käytettäville roboteille tämä kerros on erittäin tärkeä. Se suojaa alla olevaa metallia sateelta ja suolalta.
Myös värillä ja kiillolla on merkitystä brändäyksen kannalta. Sileä ja tasainen pinta osoittaa asiakkaille hyvää laatua. Tuotannossa automatisoidut ruiskutuslinjat pitävät pinnoitteen samana jokaisessa yksikössä. Tämä tasaisuus auttaa suurtuotantoa sujumaan kitkattomasti.
Kulumis- ja ympäristösäännöt
Kaikki pinnoitteet eivät kestä vaativia olosuhteita. UV-valo hajottaa joitakin maaleja ajan myötä. Toistuvasta kosketuksesta johtuva hankaus kuluttaa ohuita kerroksia. Ulkona työskenteleville roboteille UV-kestävä pintamaali on välttämätön. Sisätiloissa käytettävät tekoälyjärjestelmät altistuvat pienemmälle rasitukselle, joten perusmaali toimii hyvin.
Myös ympäristösäännöt muokkaavat prosessia. Joidenkin liuottimien käyttöä on rajoitettu lailla. Vesiohenteiset pinnoitteet ovat turvallisempi vaihtoehto. Ne maksavat hieman enemmän, mutta täyttävät puhtaan ilman standardit. Tuotantotiimien on tasapainoteltava kestävyyden, kustannusten ja sääntöjen noudattamisen välillä.
Brändätyt ja ulkokäyttöön tarkoitetut kotelot
Brändätyt robotit käyttävät usein räätälöityjä värejä ja logoja. Vahva pinnoite pitää robotit tyylikkäinä vuosien käytön jälkeen. Ulkona käytettävien tekoälyrobottien koteloissa monikerroksinen järjestelmä toimii parhaiten. Pohjamaali tarttuu metalliin. Värillinen pinnoite lisää ulkonäköä. Kirkas pintamaali sulkee kaiken.
teksturointi
Pito- ja naarmuuntumissuoja
Tekstuuri antaa robotin pinnalle paremman tuntuman. Kevyt pinta parantaa pitoa ihmiskäsissä. Se myös peittää pienet naarmut ja sormenjäljet. Tämä pitää tekoälyrobotin kotelon uudenveroisena pidempään. Valettu tekstuuri ei maksa mitään ylimääräistä suurilla tuotantomäärillä.
Prosessin rajoitukset
Kaikki tekstuurit eivät toimi kaikissa muodoissa. Syvät kuviot voivat kerätä likaa. Terävät kulmat eivät välttämättä täyty tasaisesti. Tuotantoa varten muotti on leikattava tekstuuri mielessä pitäen. Tämä lisää työkaluaikaa ja -kustannuksia. Suunnittelutiimien tulisi valita tekstuuri ajoissa uudelleentyön välttämiseksi.
Ihmisen kanssa vuorovaikutteiset pinnat
Ihmisten lähellä työskentelevät robotit tarvitsevat pehmeitä kosketuspintoja. Teksturoitu pinta tuntuu lämpimämmältä ja vähemmän mekaaniselta. Se myös vähentää liukastumista, kun joku tarttuu robottiin. Kodin tai sairaalan roboteissa tämä pieni yksityiskohta rakentaa luottamusta.
Metallipinnoitus
EMI-suojaus ja johtavuus
Metallipinnoitus muuttaa muovisen tekoälyrobotin kotelon suojaksi. Elektrolyytit nikkeli- ja kuparikerrokset estävät sähkömagneettiset häiriöt. Alla oleva taulukko osoittaa, miten pinnoitus pärjää johtaville maaleille verrattuna.
| Pinnoitusjärjestelmä | Paksuus | 30 MHz | 100 MHz | 1 GHz | 10 GHz |
| Kokonaan kupari-/nikkelipinnoitus | 1.0–2.5 um | 90 dB | 108 dB | 120 dB | 87 dB |
| Selektiivinen kupari/nikkelipinnoitus | 2.0–2.5 um | 77 dB | 73 dB | 71 dB | 63 dB |
| Hopeoitu kuparimaali | 0.025–0.375 mm | 65 dB | 63 dB | 70 dB | 63 dB |
| Hopeinen maali | 0.0125–0.025 mm | 70 dB | 71 dB | 62 dB | 70 dB |
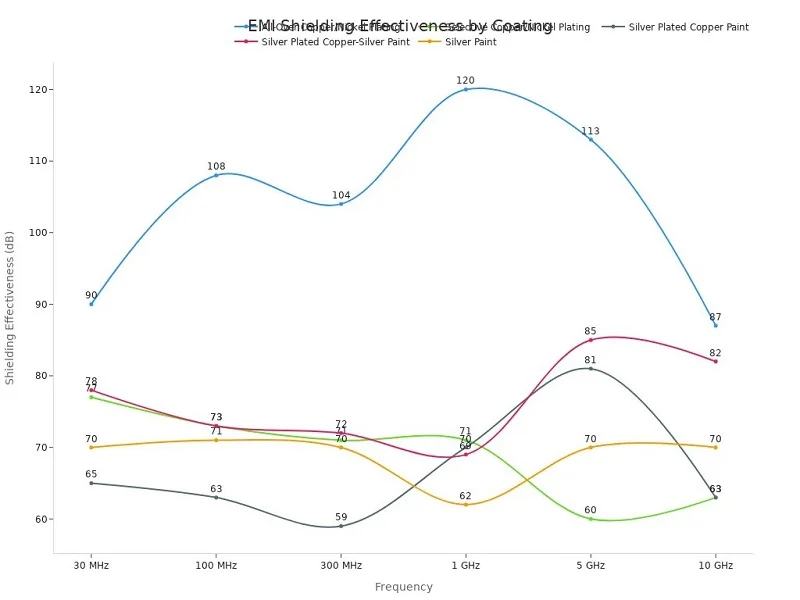
Todellisissa sovelluksissa vaimennuksen tarve on tyypillisesti 40–80 dB riippuen piirin herkkyydestä ja päästörajoista.
Tarttuvuus ja ympäristöongelmat
Pinnoitus tarttuu parhaiten puhtaaseen, syövytettyyn muoviin. Öljy tai pöly pilaa liitoksen. Prosessissa käytetään myös kemikaaleja, joita on käsiteltävä huolellisesti. Jätteenkäsittely lisää kustannuksia. Tuotannossa näiden vaiheiden on tapahduttava valvotussa linjassa.
EMI-herkät kotelot
Antureilla varustetut tekoälyjärjestelmät tarvitsevat vahvan suojauksen. Pinnoitettu kotelo täyttää tämän tarpeen ilman raskasmetalleja. Roboteille, joiden on läpäistävä päästötestit, täydellinen kupari-/nikkelipinnoitus tuottaa korkeimmat lukemat koko kaistalla.
Suunnittelunäkökohtia tekoälyrobotin kotelolle
Humanoidirobotti pakkaa tiiviin pinon osia kuorensa sisään. Koneistus, laakerit, elektroniikka, anturit, kaapelit ja lämpöjärjestelmät taistelevat kaikki tilasta. Tekoälyrobotin kotelon on pidettävä tämä pino koossa. Sen on myös pidettävä kaikki viileänä, hiljaisena ja turvallisena. Kolme suunnittelualuetta ohjaavat useimpia vaikeita valintoja.
Lämmönhallinta
Materiaalin lämmönjohtavuus
Metallit siirtävät lämpöä paljon paremmin kuin polymeerit tai komposiitit. Alumiinin lämpötehokkuus on 120–180 W/m·K. Ruostumattoman teräksen lämpöteho laskee 15–25 W/m·K:iin. Titaanin lämpöteho on vieläkin alhaisempi, 7–22 W/m·K. Muovit ja hiilikuitukomposiitit toimivat eristeinä. Ne vangitsevat lämpöä elektroniikan lähelle. Tiheillä piirilevyillä varustetuissa tekoälyjärjestelmissä metallikuori levittää lämpöä pinnan yli. Muovikuori tarvitsee apua tuulettimilta tai lämpöputkilta.
Geometria ja ilmavirtaus
Muodolla on yhtä suuri merkitys kuin materiaalilla. Yläosan lähellä olevat tuuletusaukot päästävät kuuman ilman ulos. Komponenttien väliset kanavat ohjaavat viileää ilmaa kuumien kohtien yli. Suljettu tekoälyrobotin kotelo vangitsee lämmön ja lyhentää komponenttien käyttöikää. Suunnittelijoiden tulisi jättää tilaa ilman liikkumiselle. Heidän tulisi myös pitää kaapelit poissa ilmavirtausreiteistä.
Aktiivinen jäähdytysintegraatio
Joskus passiivinen jäähdytys ei riitä. Tuulettimet, jäähdytyselementit ja lämpöputket lisäävät aktiivista jäähdytystä. Kotelon on pidettävä nämä osat paikoillaan ja annettava niiden hengittää. Tuulettimien kiinnityskohtien on oltava jäykät tärinän estämiseksi. Metallirunko antaa tätä jäykkyyttä. Se myös johtaa lämpöä pois itse tuulettimen moottorista.
EMI-suojaus
Johtavat materiaalit ja pinnoitteet
Sähkömagneettiset häiriöt häiritsevät antureita ja langattomia yhteyksiä. Metallinen tekoälyrobotin kotelo estää sen luonnollisesti. Muovikuoret tarvitsevat johtavan kerroksen. Kemikaaloton kupari- ja nikkelipinnoitus toimivat hyvin. Johtavat maalit ja tiivisteet ovat muita vaihtoehtoja. Jokainen valinta vaikuttaa kustannuksiin ja painoon.
Suojauksen tehokkuus
Täysi kupari- ja nikkelipinnoitus saavuttaa 90 dB:n 30 MHz:n taajuudella ja 120 dB:n 1 GHz:n taajuudella. Selektiivinen pinnoitus laskee 71–77 dB:iin. Hopeoitu maali laskee noin 62–71 dB:iin. Todellisissa sovelluksissa tarvitaan 40–80 dB. Oikea taso riippuu piirin herkkyydestä ja päästörajoista.
Maadoitus ja liimaus
Suojaus toimii vain hyvällä maadoituksella. Jokainen johtava paneeli tarvitsee liitoksen runkoon. Tiivisteet täyttävät saumojen raot. Kaapeleiden ja tuuletusaukkojen on oltava pieniä. Leveä aukko vuotaa sähkömagneettisia häiriöitä nopeasti. Suunnittelijoiden tulisi käsitellä jokaista saumaa mahdollisena vuotokohtana.
Rakenteellinen eheys ja paino
Kantavuusvaatimukset
Tekoälyrobotin kotelo kantaa todellisia kuormia. Moottorit, varret ja hyötykuormat työntävät ja vetävät runkoa. Nivelet kohtaavat toistuvaa rasitusta. Rakenteen on säilytettävä muotonsa kuormituksen alla. Alumiini 7075-T6 tarjoaa noin 570 MPa:n vetolujuuden. Tämän lujuuden ansiosta ohuet seinät voivat kantaa raskaita osia.
Painonpudotusstrategiat
Kevyt rakenne vähentää tehonkulutusta ja lisää nopeutta. Alumiini ja hiilikuitu antavat parhaan lujuus-painosuhteen. Kevyet rakenteet vähentävät myös inertiaa. Tämä auttaa yhteistyörobotteja pysähtymään nopeasti ja turvallisesti. Jokainen säästetty gramma auttaa koko järjestelmää.
iskunkestävyys
Robotit törmäävät esineisiin. Pudonnut työkalu tai osuma seinään voi halkaista kuoren. Polykarbonaatti kestää iskuja paremmin kuin ABS. Metallit lommoutuvat, mutta särkyvät harvoin. Ihmisen ja robotin yhteistyötä varten pehmeät ulkokuoret imevät energiaa. Ne suojaavat myös lähellä olevia ihmisiä.
Tekoälyrobotin kotelon valintakriteerit
Oikean materiaalin ja prosessin valinta tekoälyrobotin kotelolle riippuu kolmesta asiasta: kuinka monta yksikköä tarvitset, mitä osan on tehtävä ja kuinka paljon sinulla on rahaa käytettävissäsi. Jos nämä asiat tehdään väärin, menetät rahaa tai lähetät tuotteen, joka ei toimi.
Kustannukset ja tuotantomäärä
Pienen volyymin vaihtoehdot
Pienille sarjoille CNC-työstö, 3D-tulostus ja tyhjiövalu ovat parhaita vaihtoehtoja. CNC-työstöllä on minimaaliset työkalukustannukset ja tasaiset yksikkökustannukset koko volyymin ajan. Ensimmäisen osan toimitusaika on 1–5 päivää. 3D-tulostuksella ei ole lainkaan työkalukustannuksia, ja se toimii hyvin 1–10 yksikön prototyyppisarjoille. Uretaanivalu sijoittuu edulliseen tai keskitasolle, ja työkalukustannukset ovat kohtuulliset ja sarjat sopivat hyvin rajoitettuun tuotantoon.
Keskikokoiset äänenvoimakkuuden vaihtoehdot
Keskisuurten volyymien tuotanto vaatii siltatyökaluja, SLS:ää ja pehmeiden työkalujen ruiskuvalua. Nämä menetelmät tasapainottavat toistettavuuden kohtuullisiin työkaluinvestointeihin. Myös ohutlevytyöstö sopii tähän tarkoitukseen. Sen työkalukustannukset ovat kohtuulliset ja se mukautuu pieniin tai suuriin volyymeihin. Robotiikkatiimeille, jotka siirtyvät prototyypistä markkinoille, prosessipäätöksillä on tässä vaiheessa eniten merkitystä.
Suuren volyymin vaihtoehdot
Suurivolyyminen tuotanto tarkoittaa ruiskuvalua, painevalua ja automatisoitua kokoonpanoa. Ruiskuvalutyökalut vaativat merkittäviä investointeja, mutta yksikkökustannukset laskevat hyvin alas skaalautuvasti. Painevalutyökalut vaativat myös huomattavia investointeja ja ovat järkeviä yli 10 000 yksikön tilauksissa. Toimitusajat voivat venyä viikkoihin tai kuukausiin. Kuluttajarobotiikkatuotteille tämä on vakioprosessi.
Suorituskykyvaatimukset
Lujuus ja jäykkyys
Kuormaa kantavissa rakenteissa tarvitaan erittäin lujia metalliseoksia, kuten alumiinia, titaania ja terästä. Nämä materiaalit tarjoavat kestävyyttä, korroosionkestävyyttä ja mittapysyvyyttä. Robottien käsivarsissa ja nivelissä käytetään usein kevyitä komposiitteja, kuten hiilikuituvahvisteista muovia (CFRP), niiden korkean lujuus-painosuhteen vuoksi.
Lämpö- ja sähkömagneettisten häiriöiden tarpeet
Metallit vetävät lämpöä pois elektroniikasta. Polymeerit ja komposiitit vangitsevat sen. Tiheillä piirilevyillä varustetuissa tekoälyjärjestelmissä metallikuori levittää lämpöä. EMI-suojaus vaatii johtavia materiaaleja tai pinnoitteita. Täysi kupari- ja nikkelipinnoitus saavuttaa 90 dB:n melutason 30 MHz:n taajuudella.
Ympäristön kestävyys
Ulkona käytettävät robotit kestävät UV-säteilyä, sadetta ja suolaa. Edistykselliset polymeerit ja muovit tarjoavat kemikaalienkestävyyttä ja kustannustehokkuutta koteloissa ja suojakuorissa. Ruostumaton teräs 316 kestää pesua ja kemikaaleja paremmin kuin 17-4 pH.
Vertailu- ja päätöksentekotyökalut
Materiaali vs. prosessi -matriisi
| Materiaaliluokka | Ominaisuudet | Sovellus robottikoteloissa |
| Kevyet komposiitit (CFRP, FRP) | Korkea lujuus-painosuhde, pienempi paino, parempi hyötykuorma | Robotin käsivarret, nivelet, rungot |
| Korkean lujuuden omaavat metalliseokset | Kestävyys, korroosionkestävyys, mittapysyvyys | Kantavat rakenteet |
| Edistyneet polymeerit ja muovit | Kemikaalien kestävyys, valmistuksen helppous, kustannustehokkuus, suunnittelun joustavuus | Kotelot, suojakannet, ei-rakenteelliset komponentit |
| Erikoismateriaalit | Alhainen kitka, kulutuskestävyys, terminen stabiilius | Nivelet, toimilaitteen komponentit |
| Hybridimateriaalijärjestelmät | Optimoitu suorituskyky yhdistämällä materiaaleja | Strateginen sijoittelu kestävyyden, painon ja kustannustasapainon kannalta |
Kustannukset, nopeus ja skaalautuvuus
| Käsitellä asiaa | Työkalukustannukset | Yksikkökohtainen hinta | Optimaalinen äänenvoimakkuusalue | Läpimenoaika (ensimmäinen osa) |
| CNC-koneistus | Minimaalinen / Ei | Tasainen tilavuuden poikki | Matalasta keskitasoon (1–10 000) | 1–5 päivää |
| Ruiskuvalu | Korkea | Hyvin matalalla mittakaavalla | Korkea (10,000+) | Viikkoja kuukausiin |
| 3D-tulostus | Ei eristetty | Määräytyy suoritusajan/materiaalin mukaan | Prototyyppien valmistus (1–10) | 1–5 päivää |
| Sheet Metal Fabrication | Kohtalainen | Mukautuva | Matalasta korkeaan | 1–5 päivää (ilman työkaluja) |
Valinnan päätöspuu
Aloita määrällä. Alle 10 yksikköä? Valitse 3D-tulostus. 10–10 000 yksikköä? CNC-koneistus tai ohutlevytyö. Yli 10 000 yksikköä? Ruiskuvalu tai painevalu. Tarkista sitten suorituskykyvaatimukset. Jos lämpötila- tai sähkömagneettisten häiriöiden vaatimukset ovat korkeat, valitse metalli. Jos paino on tärkein, valitse komposiitit. Lopuksi tarkista budjettisi ja aikataulusi.
Kokeile Materials.AI:ta saadaksesi lisäohjeita materiaalien valintaan.
NOBLE: Tekoälyrobottien koteloiden valmistuskumppani

NOBLE työskentelee metallin ja muovin parissa tekoälyrobottien koteloita varten. Yritys auttaa toimialoja, joilla tekoälyrobotit suorittavat hitsausta, maalausta, kokoonpanoa, lajittelua ja laadunvalvontaa. Tämä tausta on tärkeä, kun tarvitset kumppanin, joka tarjoaa sekä robotiikkaa että valmistusta.
Metalli- ja muovinjalostus
CNC-koneistus ja ruiskuvalu
NOBLE tekee CNC-työstöä metallikoteloille ja ruiskuvalua muoviosille. CNC-työt sopivat alumiinille, ruostumattomalle teräkselle ja titaanille. Prosessissa noudatetaan tiukkoja toleransseja tarkkuuskomponenteille. Ruiskuvalu mahdollistaa kuluttajarobottien kuorien suuren volyymituotannon. Molemmissa prosesseissa käytetään samaa laatujärjestelmää.
Lisäainevalmistus ja ohutlevyteollisuus
Additive manufacturing kattaa FDM:n, SLA:n, SLS:n ja DMLS:n. DMLS tulostaa metalliosia ruostumattomasta teräksestä 17-4 PH. Ohutlevytyöt rakentavat runkoja ja alustoja. Laserleikkaus, taivutus ja hitsaus yhdistyvät robotiikkajärjestelmissä, jotka tarvitsevat vahvat rungot.
Materiaalivalikoima ja asiantuntemus
Materiaalivalikoima kattaa alumiiniseokset, ruostumattomat teräkset, titaanin, magnesiumin, ABS:n, polykarbonaatin, nailonin ja hiilikuitukomposiitit. Tämän leveyden ansiosta NOBLE voi sovittaa materiaalin käyttötarkoitukseen. Yhteistyörobottikäsi saattaa tarvita hiilikuitua. Tehtaan automaatioalusta saattaa tarvita terästä. Tiimi tuntee kompromissit.
Sertifikaatit ja laatu
Laadunhallinnan sertifiointi
Laadunhallinnan sertifiointi kattaa laadunhallintajärjestelmät. Se varmistaa, että prosessinohjaus pysyy samana jokaisessa tuotantoajossa. Tekoälyrobottien koteloiden ostajille tämä sertifiointi osoittaa luotettavaa tuottoa.
Lääkinnällisten laitteiden laatustandardit
Lääkinnällisten laitteiden laatustandardit osoittavat, että NOBLE pystyy täyttämään tiukat sääntelyvaatimukset. Terveydenhuollon robotiikkajärjestelmät tai ihmisen ja robotin yhteistyöhön liittyvät järjestelmät hyötyvät tästä alasta.
Laadunvarmistusprosessit
Laadunvarmistus tapahtuu saapuvien materiaalien tarkastusten, prosessinaikaisten tarkastusten ja lopputestauksen kautta. Jokainen erä mitataan spesifikaatioita vasten. Järjestelmät havaitsevat viat ennen osien lähettämistä. Tämä kuri pitää yhteistyörobotit turvallisina ja luotettavina.
Täyden palvelun ominaisuudet
Suunnittelutuki ja prototyypit
NOBLE auttaa suunnittelussa valmistettavuusnäkökohtien huomioon ottamiseksi. Insinöörit tarkistavat seinämän paksuuden, leikkauskulmat ja toleranssien vertailun. Prototyyppien valmistus tapahtuu 3D-tulostuksen, CNC:n tai tyhjiövalun avulla. Nopea toimitusaika antaa tiimille mahdollisuuden testata sopivuutta ja toimivuutta varhaisessa vaiheessa.
Tuotanto ja kokoonpano
Tuotanto skaalautuu pienistä CNC-sarjoista suuriin ruiskuvaluun. Kokoonpanopalveluihin kuuluvat kiinnikkeiden asennus, inserttien asennus ja osajärjestelmien integrointi. Automaatiojärjestelmät pysyvät joustavina eri volyymiluokissa.
Päästä päähän -ratkaisut
NOBLE kattaa koko polun suunnittelusta kokoonpanoon. Tämä tarkoittaa yhtä kumppania prototyyppien valmistukseen, työkalujen valmistukseen, tuotantoon ja viimeistelyyn. Sekä yhteistyörobotit että teollisuusautomaatiojärjestelmät hyötyvät tästä yhden toimittajan lähestymistavasta. Prosessi pysyy yksinkertaisena ja yhteistyö tiivistä.
Sovita materiaalisi siihen, mitä osan on tehtävä. Valitse prosessi tarvittavien yksiköiden määrän, budjettisi ja niiden tarpeen mukaan. Sisällytä aina viimeistely, lämmönhallinta ja EMI-suojaus. Metallien 3D-tulostus (DMLS) valmistaa räätälöityjä tekoälyrobottien koteloita. Johtavat polymeerit lisäävät suojausta. Pehmeät materiaalit tekevät ihmisen ja robotin yhteistyöstä turvallisempaa. Nämä tuotantotrendit muuttavat robotiikan tuotantoa. Yhteistyörobottien kohdalla prototyyppien tekeminen testaa valintasi ennen kuin maksat tuotantotyökaluista. Yhteistyössä toimivat automaatiotiimit tarkistavat istuvuuden, lämmön ja suojauksen varhaisessa vaiheessa. Tämä robotiikan tuotantovaihe säästää rahaa. Yhteistyössä tehty suunnittelu nopeuttaa robotiikan automaatiota. Jokainen robotiikan tuotantoerä tarvitsee todistetun prototyypin. Arvioi ensin sovelluksesi. Sitten sitoudu. Materiaalitiede ja robotiikan valmistus yhdistyvät jatkuvasti, mikä avaa uusia vaihtoehtoja yhteistyöhön perustuvalle tuotannolle ja tiimityölle koko tuotantoautomaation ajan.
Usein kysytyt kysymykset tekoälyrobottien asumisesta
Mikä materiaali sopii parhaiten tekoälyrobotin koteloon, joka tarvitsee vahvan sähkömagneettisten häiriöiden suojauksen?
Metallikuoret estävät häiriöt luonnollisesti. Alumiini antaa noin 80–100 dB suojauksen. Muovikotelot kaipaavat apua. Kemikaaloton kupari- ja nikkelipinnoitus saavuttaa 90 dB:n suojauksen 30 MHz:n taajuudella. Täysi pinnoitus päihittää selektiivisen pinnoituksen ja hopeamaalauksen useimmilla taajuuksilla.
Milloin ruiskuvalu on järkevää tekoälyrobotin kotelolle?
Ruiskuvalu kannattaa yli 10 000 yksikön tilauksissa. Työkalujen hinta on 10 000–50 000 dollaria. Yksikkökohtaiset kustannukset laskevat nopeasti tuossa tilavuudessa. Alle 5 000 yksikön tilauksissa CNC-koneistus tai ohutlevytyöt pitävät kustannukset alhaisina. Risteyspiste riippuu osan monimutkaisuudesta ja materiaalista.
Voinko käyttää 3D-tulostusta lopullisen tuotantovaiheen tekoälyrobotin koteloon?
Kyllä, mutta valitse oikea prosessi. DMLS tulostaa metalliosia ruostumattomasta teräksestä 17-4 PH. Nämä toimivat loppukäyttäjän koteloina. FDM ja SLA sopivat vain prototyyppeihin. SLS-nailon käsittelee toiminnallisia osia pienissä erissä.
Mikä aiheuttaa jännityshalkeilua polykarbonaatista valmistetuissa robottikoteloissa?
Liuottimet hyökkäävät rasitusalueille. Ruuvinreikien ja tiukkojen kulmien ympärille muodostuu halkeamia. Suunnittelijoiden tulisi poistaa rasituskohdat ja hehkuttaa osat. Kovat pinnoitteet estävät kemiallisen hyökkäyksen. Anturisuojien osalta pinnoitettu polykarbonaattilevy pysyy kirkkaana ja kestää vaurioita.
Miten valitsen robotin runkoon alumiinin 6061 ja 7075 välillä?
Laadun 7075-T6 vetolujuus on noin 570 MPa. Laadun 6061-T6 vetolujuus on lähellä 310 MPa:a. Molemmilla on samanlainen jäykkyys, 69–72 GPa. Valitse 7075, kun ohuiden seinien on kannettava raskaita kuormia. Valitse 6061, kun hitsaus ja kustannukset ovat tärkeämpiä.
Mikä on CNC-koneistuksen ja ruiskuvalun taloudellinen yhtymäkohta?
CNC pysyy kustannustehokkaana pienillä ja keskisuurilla volyymeilla. Yksikkökustannukset pysyvät vakaina koko erän ajan. Ruiskuvalu vaatii suuria työkaluinvestointeja etukäteen. Yli 10 000 yksikön määrien kohdalla muovaus on halvempi vaihtoehto. Tämän alapuolella CNC tai ohutlevytyöt ovat parempi vaihtoehto.
Miksi lämmönhallinta on niin tärkeää tekoälyrobottien koteloiden suunnittelussa?
Tekoälyjärjestelmät pakkaavat tiheää elektroniikkaa ahtaisiin tiloihin. Metallit siirtävät lämpöä hyvin. Alumiinin lämpötila on 120–180 W/m·K. Muovit ja komposiitit vangitsevat lämpöä komponenttien lähelle. Suljettu kotelo lyhentää komponenttien käyttöikää. Tuuletusaukot, lämpöputket ja tuulettimet auttavat, kun passiivinen jäähdytys ei riitä.
Miten tuotantomäärä vaikuttaa valintaan tyhjiövalun ja ruiskuvalun välillä?
Tyhjiövalulla valmistetaan rajoitettu määrä kopioita silikonimuotista. Toimitusaika on päiviä. Ruiskuvalu vaatii terästyökaluja ja viikkojen toimitusajan. Siltojen valmistuksessa ja markkinavalidoinnissa tyhjiövalulla saadaan aikaan aitoja muovattuja osia ilman työkalukustannuksia. Robotiikkatiimit käyttävät sitä ennen sitoutumista teräkseen.







