
Jokainen polymeraasiketjureaktio riippuu yhdestä keskeisestä osasta: PCR-lämmityslohkosta. Tämä lohko sijaitsee lämpösyklerilohkon kokoonpanossa ja siirtää lämpöä näytteisiin. Mikä oikeastaan ratkaisee luotettavuuden? Lohkon valmistuksen laatu. Tavallisen PCR-lohkon on tuotettava sama lämpötila kaikissa kuopissa. Huono suunnittelu luo kuumia kohtia. Huono tuotanto aiheuttaa vikoja. Lohkon terminen suorituskyky vaikuttaa suoraan reaktiotuloksiin. Jokainen lämmityslohko käy läpi lämpösyklin joka päivä. Lohkon materiaali, työstö ja pinnan viimeistely – jokainen yksityiskohta on tärkeä. Tämä lohko ohjaa protokollan onnistumista. Tutkimme, miten lohkon suunnittelu, materiaalit ja valmistus vaikuttavat suorituskykyyn. Näiden lohkotekijöiden ymmärtäminen auttaa sinua arvioimaan toimittajia. Valitsemasi lohko ratkaisee tasaisuuden ja laadun. Mieti lohkon lämmönjohtavuutta. Lohkon tasaisuus vaikuttaa kosketukseen. Lohkon kuoppakuvio vaikuttaa tasaisuuteen. Laadukas lohko antaa luotettavia tuloksia. Yhteistyö asiantuntijoiden, kuten NOBLE:n, kanssa varmistaa, että lohkosi täyttää vaatimukset. Lohkosi vaatii huolellista huomiota.
PCR-lämmitysblokkien materiaalit
PCR-lämmityslohkon materiaali, jonka valitset sen lämpöominaisuuksille, asettaa ylärajan. Paraskin materiaali voi pettää, jos työstössä syntyy vikoja, jotka luovat kuumia kohtia tai kylmiä vyöhykkeitä. Materiaalivalinnalla on siis merkitystä, mutta niin on myös sen käsittelytavalla. Katsotaanpa vaihtoehtoja.
Alumiiniseokset: Vakiovalinta
Alumiiniseokset hallitsevat markkinoita hyvästä syystä. Ne tarjoavat vahvan tasapainon kustannusten, työstettävyyden ja lämmönsiirron välillä. Useimmat tavalliset PCR-laitteet käyttävät alumiinia, koska se tuottaa luotettavia tuloksia rikkomatta budjettia.
Lämmönjohtavuus ja kustannustehokkuus
Alumiinin lämmönjohtavuus on noin 247 W/m·K. Se on riittävästi useimpiin PCR-sovelluksiin. Lämpö leviää nopeasti lohkon poikki ja näytteet saavuttavat tavoitelämpötilat nopeasti. Materiaali on myös helppo työstää, mikä pitää tuotantokustannukset alhaisina. Rutiiniprotokollia käyttäville laboratorioille alumiini tarjoaa vankan suorituskyvyn murto-osalla premium-vaihtoehtojen hinnasta.
Anodisointi pinnan suojaamiseksi
Raaka alumiini syöpyy ajan myötä, erityisesti toistuvien lämpösyklien ja puhdistusaineiden altistumisen seurauksena. Anodisointi ratkaisee tämän ongelman. Valmistaja määrittelee, että anodisoitu alumiini (MIL-A-8625 tyyppi II/III) saavuttaa vähintään 336 tunnin suolasumunkestävyyden ASTM B117 -standardin mukaisesti. Tämä mittari riittää 80 prosenttiin yleisestä laboratoriokäytöstä. Tämä suoja pidentää lohkon käyttöikää ja pitää pinnan helposti puhdistettavana, mikä on tärkeää kontaminaation torjunnan kannalta.
Tämän PCR-lämpösyklerin anodisoidun alumiinimoduulin kuvaillaan omaavan "riittävän korroosionkestävyyden" samalla, kun se säilyttää nopean lämmönjohtavuuden, mikä vahvistaa, että tätä korroosionkestävyyden tasoa pidetään riittävänä PCR:n vaativaan lämpösykliympäristöön.
Hopea ja kullattu hopea: Huipputehokkaita vaihtoehtoja
Kun nopeus ja tasaisuus ovat kriittisiä, hopea astuu kuvaan. Hopealla on kaikista tavallisista metalleista paras lämmönjohtavuus, 429 W/m·K. Se on lähes kaksinkertainen alumiiniin verrattuna. Nopeissa PCR-protokollissa tämä ero tarkoittaa nopeampia nousu- ja laskunopeuksia sekä parempaa lämpötilan tasaisuutta kaikissa kaivoissa.
Erinomainen lämmönjohtavuus (429 W/m·K)
Hopean lämmönjohtavuus tarkoittaa, että lämpö kulkee lohkon läpi lähes välittömästi. Lohko saavuttaa asetusarvon nopeammin, ja jokainen kuoppa havaitsee saman lämpötilan nopeammin. Tämä parantaa suoraan tasaisuutta, mikä on olennaista toistettaville tuloksille. Jos laboratoriossasi tehdään suuritehoisia kokeita, joissa jokainen sykli on tärkeä, hopean nopeusetu on ilmeinen.
Kompromissit: kustannukset, kovuus ja työstettävyys
Hopealla on todellisia haittapuolia. Se maksaa huomattavasti enemmän kuin alumiini. Se on myös pehmeämpää, joten se kuluu nopeammin ja vaatii huolellista käsittelyä koneistuksen aikana. Hopea hapettuu altistuessaan ilmalle, mikä heikentää sen lämpöominaisuuksia ajan myötä. Siksi valmistajat käyttävät kultausta. Kulta estää hapettumista ja ylläpitää lohkon pinnan laatua. Mutta kulta lisää kustannuksia. Maksat lisähintaa nopeudesta ja tarkkuudesta, ja sinun on päätettävä, onko kyseinen investointi järkevä työnkulkusi kannalta.
Materiaalin valintakriteerit
Oikean materiaalin valitseminen ei tarkoita vain kalleimman vaihtoehdon valitsemista. Sinun on sovitettava ominaisuudet tiettyyn käyttötarkoitukseesi. Tässä on arvioitavia seikkoja:
- Lämmönjohtavuus (κ): Korkea lämmönjohtavuus (esim. hopea 429 W/m·K, alumiini 247 W/m·K) on ratkaisevan tärkeää lämmön nopealle jakautumiselle ja tasaiselle lämpötilalle koko lohkossa, mikä vaikuttaa suoraan lämmitys- ja jäähdytysnopeuksiin.
- Ominaislämpökapasiteetti (c_p): Alhaisempi ominaislämpö vähentää lämpötilan muuttamiseen tarvittavaa energiaa, mikä johtaa nopeampiin lämpötilan nousu- ja laskunopeuksiin. Esimerkiksi hopean c_p on 235 J/(kg·K) verrattuna alumiinin 900 J/(kg·K).
- Tiheys (ρ) ja tilavuuslämpökapasiteetti (ρ·c_p): Tiheyden ja ominaislämmön tulo määrää lämpömassan. Hopealla ja alumiinilla on samanlaiset tilavuuslämpökapasiteetit (~2.47 vs. 2.43 MJ/(m³·K)), mikä selittää niiden vertailukelpoisen lämmitys-/jäähdytystehon erilaisista johtavuuksista huolimatta.
- Terminen diffuusio (α = κ/(ρ·c_p)): Tämä parametri määrää, kuinka nopeasti lämpötilan muutokset etenevät materiaalin läpi. Korkea lämpödiffusiivisuus (esim. hopea ja alumiini) mahdollistaa nopeamman lämpövasteen.
- Emissiokyky (ε): Alhaisempi emissiivisyys vähentää säteilylämmönhukkaa korkeissa lämpötiloissa. Kiillotettu hopea (alhainen ε) on suorituskykyisempi kuin alumiini, kun lämpötila on yli 100 °C, mutta PCR-menetelmässä (<100 °C) vaikutus on merkityksetön.
- Kustannukset ja korroosionkestävyys: Hopea vaatii kultapinnoitteen hapettumisen estämiseksi, mikä lisää kustannuksia. Kulta on kallista, mutta korroosionkestävää. Alumiini on kustannustehokasta ja riittävää useimpiin sovelluksiin.
- Ansioluku G_β: Ehdotettu ansioluku yhdistää energeettiset (ρ·c_p) ja diffuusioindeksit (κ/(ρ·c_p)), normalisoituna alumiiniin. Tehorajoitetuissa järjestelmissä (β pieni) suositaan materiaaleja, joilla on pienempi tilavuuslämpökapasiteetti; diffuusiorajoitetuissa järjestelmissä (β suuri) korkea lämpödiffuusio on avainasemassa. Tämä mahdollistaa systemaattisen vertailun.
Ominaisuuksien yhteensovittaminen sovelluksen tarpeisiin
Mieti todellista työnkulkuasi. Käytätkö nopeita käsittelyprotokollia, joissa viive- ja nousunopeus on tärkein? Hopea saattaa olla hintansa arvoinen. Käsitteletkö rutiininäytteitä tavallisella käsittelyllä? Alumiini tarjoaa luotettavia tuloksia murto-osalla hinnasta. Mieti lohkon roolia koko järjestelmässäsi. Lohkon terminen massa vaikuttaa siihen, kuinka nopeasti järjestelmä lämpenee ja jäähtyy. Pienempi terminen massa tarkoittaa nopeampia siirtymiä, mutta se tarkoittaa myös vähemmän vakautta kannen avautuessa.
Omistuskustannusten arviointi
Älä tuijota pelkästään ostohintaa. Ota huomioon myös käyttöikä, huolto ja vaihtokustannukset. Alumiinilohkot ovat aluksi halvempia ja kestävät vuosia asianmukaisella anodisoinnilla. Hopeiset lohkot maksavat aluksi enemmän, ja kultaus voi vaatia uudelleen ajan myötä. Useimmissa laboratorioissa alumiini tarjoaa parhaat kokonaiskustannukset. Erikoissovelluksissa, jotka vaativat maksimaalista nopeutta ja tasaisuutta, hopea oikeuttaa hintansa. Valitsemasi lohko muokkaa tuloksiasi, joten punnitse näitä tekijöitä huolellisesti. Laadukas lohko luotettavalta valmistajalta, kuten NOBLE, varmistaa, että materiaalisi toimivat tarkoitetulla tavalla, valitsitpa sitten alumiinin tai hopean.
PCR-lämmityslohkojen työstöprosessit
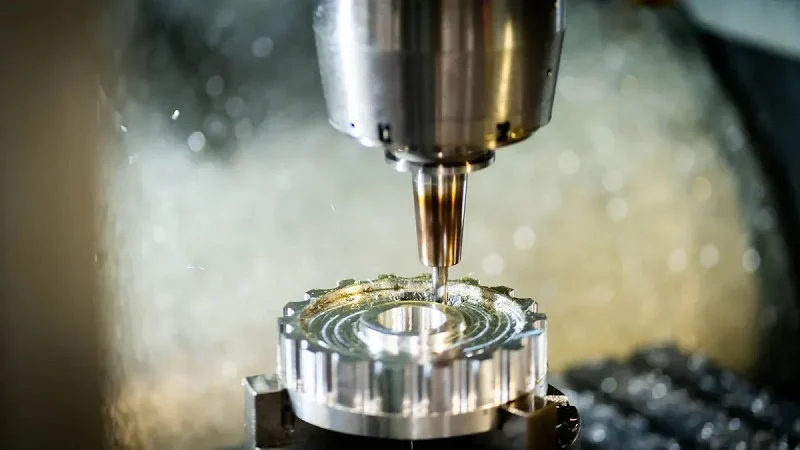
Kun olet valinnut oikean materiaalin, todellinen työ alkaa. Valmistusprosessi muuttaa raakametallin tarkkuusinstrumentiksi. Edes paras metalliseos ei pysty korjaamaan huonosti työstettyä lohkoa. Valmistusvirheet luovat kuumia kohtia ja kylmiä vyöhykkeitä. Ja ne pilaavat PCR-tuloksesi. Jokainen PCR-lämpölohkon työstön vaihe vaatii huomiota.
CNC-jyrsintä monimutkaisille geometrioille
CNC-jyrsintä on PCR-lämpöelementtien koneistuksen selkäranka. Se muotoilee elementin kiinteästä metallikappaleesta. Kone leikkaa kaivokuvion, ulkomuodon ja kaikki kiinnitysosat. Kaikki yhdellä kokoonpanolla.
Tarkkuuskaivojen työstö
Kuoppakuvio on lohkon ydin. 96-kuoppaisessa lohkossa tarvitaan 96 identtistä reikää. Niiden on oltava täydellisesti linjassa putkimatriisin kanssa. Syvyydellä, halkaisijalla ja välimatkoilla on merkitystä. PCR-lämpölohkojen koneistuksessa CNC-kone käyttää koordinaatistoa jokaisen kuopan sijoittamiseen. Se poraa ne yksi kerrallaan. Kone pitää paikan muutaman mikronin tarkkuudella. Vain tämä on taattu, että jokainen putki sopii oikein ja koskettaa lohkoa tasaisesti.
Työkalustrategiat tarkkuuden saavuttamiseksi
Työkaluvalinnat ratkaisevat PCR-lämpölohkojen koneistuksen. Alumiinilohkoille sopivat kovametallityökalut. Ne pysyvät terävinä ja leikkaavat siististi. Hopealohkoille timanttipäällysteiset jyrsimet ovat parempia. Hopea on pehmeää ja tahmaista. Timanttityökalut käsittelevät sitä jättämättä purseita.
Oikea työkalustrategia PCR-lämpölohkojen koneistuksessa tasapainottaa karan nopeuden ja syöttönopeuden. Liian nopea työstö voi aiheuttaa lämmön kertymistä, mikä muuttaa metallin rakennetta. Liian hidas työstö voi aiheuttaa työkalun kulumisen. Haluat tasaisen työstön, joka jättää metallin ehjäksi. Koneistuksen jälkeen seuraava vaihe on pinnan viimeistely.
Pinnan viimeistely: Hionta ja kiillotus
Valmistuksen jälkeen lohko tarvitsee pintakäsittelyn. Raa'assa koneistetussa pinnassa on pieniä harjanteita ja laaksoja. Nämä vaikuttavat lämmön siirtymiseen näyteputkiin.
Tasaisuuden varmistaminen optimaalisen lämpökontaktin saavuttamiseksi
Tasaisuus on kriittistä. Lohkon pohja painautuu lämmityselementtiä vasten. Jos siinä on rako, ilma toimii eristeenä. Lämpö ei siirry tasaisesti. Tuloksena on lämpötilan vaihteluita lohkon eri osissa.
Tarkkuus-CNC-hionta pitää pohjapinnan tasaisena muutaman mikronin tarkkuudella. Tämä poistaa ilmataskut. Lohko on tasaisesti lämmitintä vasten. Lämpö virtaa suoraan läpi.
Myös pinnan karheudella on merkitystä. Tutkimukset osoittavat, että suurempi pinnan karheus luo nanomittakaavan onteloita. Nämä ontelot toimivat ydintymiskohtina. Ne parantavat lämmönsiirtonopeutta. Joten hieman teksturoitu pinta voi itse asiassa parantaa lämmöneristysominaisuuksia. Mutta hallintaa tarvitaan. Liian karhea pinta ei tiivisty kunnolla, ja liian sileä pinta menettää ydintymisetunsa. Useimmat PCR-lämpölohkojen työstöt kohdistuvat muutaman mikrotuuman karheuteen. Tarkka Ra-arvo riippuu sovelluksesta.
EDM:n rooli monimutkaisissa yksityiskohdissa
Jotkut lohkot tarvitsevat sisäisiä kanavia. Aktiivista jäähdytystä tai anturien integrointia varten. Jyrsintätyökalut eivät pääse näiden kanavien sisään. Tässä kohtaa sähkökipinätyöstö (EDM) astuu kuvaan. EDM käyttää sähkökipinöitä metallin syövyttämiseen. Se leikkaa monimutkaisia muotoja, joita mekaaniset menetelmät eivät pysty saavuttamaan. PCR-lämpölohkojen työstössä EDM luo sisäisiä ominaisuuksia suurella tarkkuudella. EDM:n pinnanlaatu on erittäin puhdas. Ei purseita tai työkalun jälkiä.
Koneistuksen jälkeiset käsittelyt
Koneistus aiheuttaa metalliin jännitystä. Leikkausvoimat, lämpö ja tärinä jättävät kaikki jälkensä. Jos tätä jännitystä ei poisteta, kappale vääntyy ajan myötä. Lämpösyklit pahentavat tilannetta.
Jännitysten lievittäminen mittapysyvyyden parantamiseksi
Jännityksenpoistohehkutus on ratkaisu. Lohko menee uuniin. Se lämmitetään tiettyyn lämpötilaan. Sitten se jäähtyy hitaasti. Tämä prosessi suoristaa metallin sisäisen rakenteen uudelleen. Se estää vääntymisen tuhansien PCR-lämpösyklien aikana. PCR-lämpölohkojen koneistuksessa jännityksenpoisto on vakiovaihe. Ilman sitä lohko muuttaa muotoaan. Kaivojen sijainnit siirtyvät. Lämpötilan tasaisuus heikkenee.
Puhdistus ja pinnan esikäsittely
Koneistuksen ja jännitystenpoiston jälkeen lohko on puhdistettava. Metallilastut, leikkuunesteet ja pöly saastuttavat pintaa. Nämä epäpuhtaudet voivat vaikuttaa lämmönsiirtoon. Ne voivat myös aiheuttaa kontaminaatiota PCR-reaktiossa.
Puhdistus käsittää useita vaiheita. Ensin liuotinpesu poistaa öljyt ja jäähdytysnesteet. Sitten ultraäänikylpy irrottaa hiukkaset pienistä raoista. Lopuksi huuhtelu deionisoidulla vedellä jättää pinnan puhtaaksi.
Joillekin lohkoille tehdään lisäpintakäsittely. Alumiinille anodisoidaan, hopealle kullataan. Nämä käsittelyt suojaavat pintaa ja parantavat sen käyttöikää. PCR-lämpökäsittelyllä valmistettujen lohkojen työstössä puhdistus ja pinnan esikäsittely ovat viimeiset vaiheet ennen laadunvalvontaa. Lohko on nyt valmis tarkastusta ja testausta varten.
Koko PCR-lämpölohkojen työstöprosessi vaatii tarkkuutta jokaisessa vaiheessa. Ensimmäisestä CNC-leikkauksesta viimeiseen puhdistukseen. Jokainen vaihe vaikuttaa lohkon suorituskykyyn. PCR-lämmityslohkon kohdalla asianmukainen tuotanto tarkoittaa yhdenmukaisia tuloksia. Laadukas valmistuskumppani, kuten NOBLE, hallitsee jokaista muuttujaa. He varmistavat, että lohko täyttää vaatimuksesi. Tuloksena on lohko, joka tarjoaa yhdenmukaisen lämpötehon. Ja se tarkoittaa luotettavia PCR-tuloksia.
PCR-lämmityslohkon suunnittelutekijät
Hyvä PCR-lämmityslohkon suunnittelu alkaa yhdestä päätavoitteesta. Lohkon on kosketettava tiukasti jokaista näyteputkea. Lämmön on kuljettava esteettä lämmittimestä näytteeseen. Mikä tahansa rako hidastaa lämmönsiirtoa. Koko suunnittelu keskittyy tähän tavoitteeseen.
Kaivojen asettelun ja lämpömassan optimointi
Kaivon asettelu määrää, miten putket sijaitsevat lohkossa. Syvyys, halkaisija ja putkien välinen etäisyys vaikuttavat kaikki lämmön tasaisuuteen. Huono asettelu luo lämpötilaeroja kaivojen välille.
Yhtenäisyyden ja nousunopeuden väliset kompromissit
Lämpömassalla on suuri merkitys tässä suunnitteluvalinnassa. Suurempi lohkomassa parantaa tasaisuutta. Se pitää järjestelmän vakaana. Mutta se tarvitsee enemmän energiaa lämmitykseen alussa. Pienempi lohko lämpenee nopeammin. Tämä säästää energiaa käynnistyksessä. Haittapuoli? Lämpö voi kulkeutua helpommin.
Näytekapasitanssin ja lohkokapasitanssin välinen suhde on tässä tärkeä. Pienempi suhde tarkoittaa parempaa tasaisuutta. Mutta se saavutetaan tekemällä lohkosta suurempi. Se lisää käynnistysenergiaa. Sinun on tasapainotettava nämä tekijät. Korkean johtavuuden materiaalit, kuten alumiini, auttavat tasaisuuden saavuttamisessa. Mutta lohkon massa itsessään on tärkein tekijä lämpötasaisuuden kannalta.
Putkien ja levyjen sovitus
Lohkon on sovittava standardikokoisiin putkiin ja levyihin. 96-kuoppaisessa lohkossa on käytettävä tarkkoja välilyöntejä. Kuoppien on oltava linjassa putkiryhmän kanssa. Myös syvyydellä on merkitystä. Putket ovat eri syvyyksillä eri lohkoissa. Matala kuoppa tarkoittaa, että putki on korkeammalla. Tämä muuttaa lämpökontaktia. Syvä kuoppa pitää putken tiukasti kiinni. Mutta putkien asettaminen ja poistaminen voi olla vaikeaa.
Suunnittelun on myös kestettävä erilaisia putkimateriaaleja. Polypropeeniputket laajenevat kuumennettaessa. Kaivon on sallittava tämä laajeneminen. Muuten putket juuttuvat kiinni. Lohkon pinnan viimeistely vaikuttaa siihen, kuinka helposti putket liukuvat sisään ja ulos.
Antureiden ja lämmityselementtien integrointi
Lohko tarvitsee tarkan lämpötilan säädön. Se alkaa anturien sijoittelusta. Lämmittimen on siirrettävä lämpö tasaisesti. Molemmat osat toimivat yhdessä.
Tarkan palautteen sijoittaminen
Anturit sijaitsevat lohkon sisällä. Niiden sijainnilla on merkitystä. Lämmittimen lähellä oleva anturi lukee eri arvon kuin näytekaivojen lähellä oleva anturi. Lohkon suunnittelussa anturit on sijoitettu lämpöreitin keskelle. Niiden on luettava näyteolosuhteet olematta liian lähellä lämmitintä.
Useat anturit voivat auttaa. Mutta ne lisäävät kustannuksia. Yksi oikein sijoitettu anturi antaa hyviä tuloksia. Lohkomateriaali levittää lämpöä tasaisesti. Tämä vähentää useiden antureiden tarvetta.
Lämpöliitäntämateriaalit
Ohut kerros lämmittimen ja lohkon välissä parantaa lämmönsiirtoa. Lämpörajapintamateriaalit täyttävät pienet raot. Ilma on huono johdin. Tahna tai tyyny poistaa ilmataskut. Materiaalin on kestettävä lämpövaihteluita. Sen ei pitäisi hajota ajan kuluessa.
Lohkon suunnittelussa on otettava tämä kerros huomioon. Puristuspaine vaikuttaa materiaalin toimivuuteen. Liian suuri paine puristaa sen ulos. Liian pieni paine jättää rakoja.
Lämpölaajenemisen hallinta
Jokainen metalli laajenee kuumennettaessa. Lohko lämpenee huoneenlämmöstä 95 °C:seen ja takaisin. Tämä toistuva laajeneminen aiheuttaa ongelmia.
Materiaalin valinta mittapysyvyyden varmistamiseksi
Eri materiaalit laajenevat eri nopeuksilla. Alumiini laajenee enemmän kuin hopea. Lohkon suunnittelussa on otettava tämä huomioon. Laajeneminen muuttaa kaivojen asemia hieman. Muutos on pieni. Mutta se kasaantuu tuhansien syklien aikana. Lohko voi vääntyä, jos suunnittelu ei salli liikettä.
Kiinnitysmenetelmät vääntymisen estämiseksi
Lohko kiinnittyy pyöräilylaitteen runkoon. Jos kiinnitys on liian jäykkä, lohko ei voi laajentua vapaasti. Jännitystä kertyy. Lohko taipuu tai halkeilee. Hyvässä suunnittelussa käytetään joustavia kiinnityksiä. Jouset tai liukutappien avulla lohko voi liikkua. Lohko laajenee vääntymättä. Kiinnityspisteet vaikuttavat myös tasaisuuteen. Metalli johtaa lämpöä runkoon. Tämä jäähdyttää lohkon reunoja. Suunnittelijat sijoittavat kiinnikkeet paikkaan, jossa ne minimoivat lämpöhäviön.
Koko suunnitteluprosessin on tasapainotettava näitä tekijöitä. Tasaisuus, anturien sijoittelu, laajennus ja kiinnitys vaikuttavat kaikki PCR-lohkon lämpöominaisuuksiin. Hyvin suunniteltu lohko kumppanilta, kuten NOBLE, tuottaa luotettavia tuloksia syklistä toiseen.
PCR-lohkojen tarkkuusvaatimukset
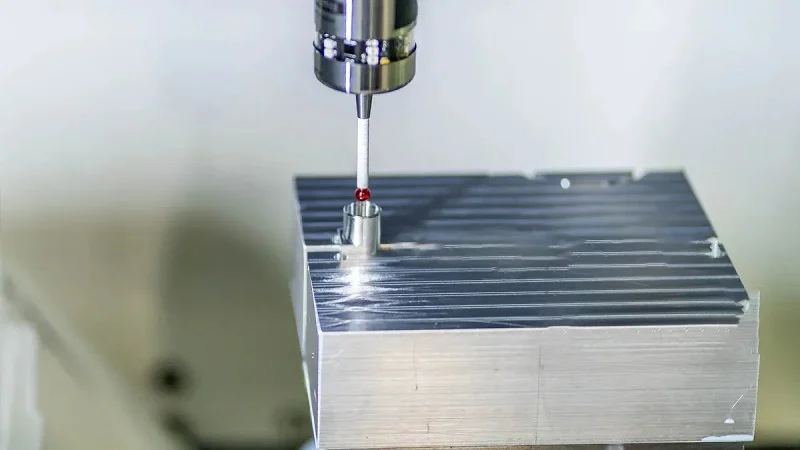
PCR-tulokset ovat luotettavia vain, kun lämpötilat ovat tarkkoja ja tasaisia. Jos lämpötila vaihtelee lohkon eri osissa, jotkut näytteet nopeutuvat, kun taas toiset jäävät jälkeen. Tämä johtaa epäjohdonmukaisiin tuloksiin. Lohkon on annettava sama lämpö jokaiselle kuopalle, jokaisessa syklissä. Tämä tarkkuus riippuu tiukoista valmistustoleransseista ja huolellisesta laadunvalvonnasta.
Kriittiset ominaisuudet: Kaivon halkaisija, syvyys ja nousu
Kaivojen kuviointi on ensimmäinen tarkistettava asia. Jokaisen kaivon halkaisijan on oltava oikea, jotta putket sopivat tiiviisti. Jos reikä on liian leveä, putki heiluu ja menettää kosketuksen lohkon seinämään. Jos se on liian kapea, putki ei mene sisään ollenkaan. Syvyydellä on aivan yhtä suuri merkitys. Matala kaivo jättää putken pohjan kellumaan lohkon lattian yläpuolelle. Tämä luo ilmaraon, ja ilma on huono lämmönjohdin. Jaon – kaivojen keskipisteiden välisen etäisyyden – on vastattava täsmälleen putkiriviä. Jopa pieni siirtymä siirtää koko riviä, mikä aiheuttaa huonon kosketuksen koko levylle. PCR-lämpölohkojen työstössä nämä mitat pidetään yleensä muutaman tuhannesosanuoman sisällä.
Tasaisuus ja yhdensuuntaisuus tasaisen kosketuksen saavuttamiseksi
Lohkon pohja lepää lämmityselementtiä vasten. Jos pinta ei ole tasainen, lämmönsiirto kärsii. Jopa muutaman mikronin rako luo kuuman pisteen tai kylmän vyöhykkeen. PCR-lohkon tasaisuustoleranssit asetetaan yleensä 0.001 ja 0.002 tuuman välille koko pinnalla. Ylä- ja alapintojen välinen yhdensuuntaisuus on yhtä tärkeää. Kun lohko kiinnitetään sykleriin, mikä tahansa kartiomainen muoto aiheuttaa epätasaisen paineen. Tämä paineenmuutos muuttaa sitä, kuinka hyvin näyteputket koskettavat kaivoja. Tuloksena on epätasainen lämpeneminen lohkon poikki. Hyvä PCR-lämpölohkojen työstö käyttää tarkkuushiontaa näiden tiukkojen tasaisuus- ja yhdensuuntaisuusvaatimusten saavuttamiseksi.
Lämmönsiirron Ra- ja Rz-arvot
Pinnan karheutta mitataan Ra:na (keskimääräinen karheus) ja Rz:nä (keskimääräinen enimmäiskorkeus). PCR-lohkon tyypillinen Ra-arvo on noin 16–32 mikrotuumaa. Se on riittävän sileä vähentämään ilmarakoja, mutta siinä on silti hieman tekstuuria. Miksi säilyttää jonkin verran tekstuuria? Koska tutkimukset osoittavat, että hyvin pienet pintaominaisuudet voivat parantaa lämmönsiirtoa. Ne toimivat ydintymiskohtina paremman lämpökontaktin saavuttamiseksi. Mutta liika karheus luo suuria rakoja, jotka estävät lämmönvirtauksen. Oikea tasapaino riippuu materiaalista ja sovelluksesta. PCR-lämpölohkojen koneistuksen aikana viimeistelyprosessia kontrolloidaan huolellisesti, jotta saavutetaan tavoiteltu Ra-arvo.
Vaikutus näytekaivon tiivistykseen
Kaivojen sisäpuolinen pinnanlaatu vaikuttaa näyteputkien tiivistymiseen. Karkea kaivonseinä voi saada putken tarttumaan kiinni. Sileä seinämä antaa putken liukua sisään ja ulos helposti. Tiivisteellä on kuitenkin merkitystä myös haihtumisen estämisessä. Jos putki ei ole kunnolla kiinni, korkki ei välttämättä sulkeudu kokonaan. Tämä johtaa näytehävikkiin lämpösyklin aikana. Seinämän viimeistely vaikuttaa myös puhdistukseen. Sileät pinnat on helpompi puhdistaa, eivätkä ne todennäköisesti kerää epäpuhtauksia. Paljon käytettyjen PCR-lohkojen osalta kaivojen sisäpuolinen tasainen pinnanlaatu on ratkaisevan tärkeää pitkän aikavälin luotettavuuden kannalta.
Prosessin aikainen tarkastus ja lopputarkastus
Tarkastus tapahtuu useissa vaiheissa PCR-lämpölohkojen koneistuksen aikana. Jokaisen päätyövaiheen jälkeen osa tarkistetaan. Kaivojen halkaisijat mitataan ilmamittareilla tai optisilla komparaattoreilla. Tasaisuus tarkistetaan pintalevyllä ja indikaattorilla. Jokainen mittaus kirjataan muistiin. Lopputarkastuksessa lohko käy läpi täydellisen mittatarkastuksen. Kaikki kriittiset ominaisuudet tarkistetaan piirustusta vasten. Kaikki lohkot, jotka vioittuvat, hylätään tai työstetään uudelleen. Tämä systemaattinen laatuvalvonta varmistaa, että vain tiukat toleranssit täyttävät lohkot siirtyvät seuraavaan vaiheeseen.
Lämpötasaisuuden testaus ja SPC
Viimeinen testi on terminen tasaisuus. Lohko asennetaan testilaitteeseen ja lämmitetään asetuspisteeseen. Useisiin kaivoihin sijoitetut lämpötila-anturit tallentavat todellisen lämpötilan kussakin paikassa. Tiedot osoittavat, kuinka tasainen lämmönjako todellisuudessa on. Hyvä lohko pitää kaikki kaivot plus- tai miinus 0.5 celsiusasteen sisällä asetuspisteestä. Tilastollinen prosessinohjaus (SPC) seuraa näitä tuloksia ajan kuluessa. Jos prosessi alkaa ajautua pois tolaltaan, se havaitaan ajoissa. Tällainen testaus varmistaa, että lohko toimii suunnitellusti. Se vahvistaa myös, että PCR-lämpölohkojen työstöprosessi on vakaa ja tehokas. Loppukäyttäjälle terminen tasaisuustestaus antaa varmuuden siitä, että jokainen lohko tuottaa yhdenmukaisia tuloksia syklistä toiseen.
Myös itse lämpösyklerin säännöllinen kalibrointi ja huolto ovat tärkeitä. Ajan myötä anturit voivat ajautua pois toiminnasta. Lämmityselementti voi heikentyä. Mutta hyvin tehdyllä ja perusteellisesti testatulla lohkolla aloittaminen vähentää epätasaisen kuumenemisen riskiä alusta alkaen. Kestävyys taataan materiaalivalinnoilla, työstöprosessilla ja laadunvalvontaprotokollilla. Lohko, joka läpäisee nämä tiukat testit, toimii luotettavasti tuhansien lämpösyklien ajan.
Tulevaisuuden trendit sisään PCR-lämmityslohkojen valmistus
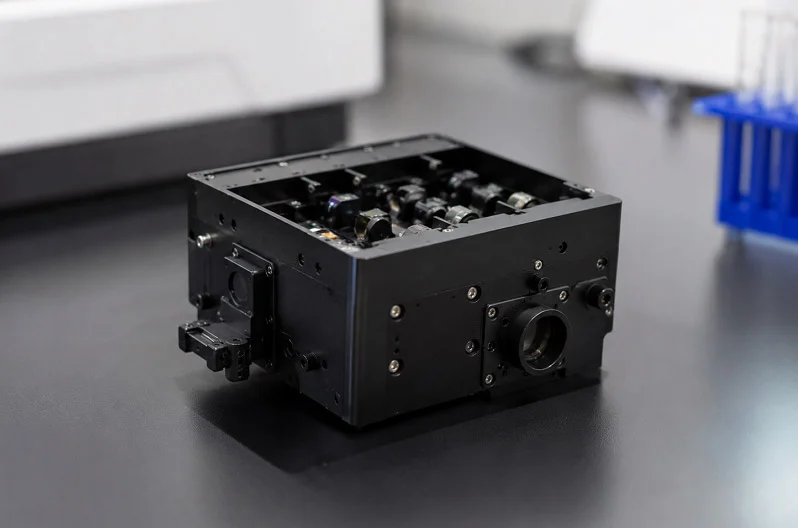
PCR-lämmityslohko muuttuu jatkuvasti. Uudet materiaalit, älykkäämmät valmistustavat ja pienemmät laitteet vievät mahdollisuuksia eteenpäin. Katsotaanpa, mihin alan kehitys on seuraavaksi menossa.
Kehittyneet materiaalit ja komposiitit
Alumiini ja hopea eivät katoa. Mutta uudet vaihtoehdot haastavat niiden käytön. Keramiikka ja sekoitetut materiaalit tarjoavat jännittäviä mahdollisuuksia seuraavalle palikoiden sarjalle.
Keramiikan ja hybridimateriaalien tutkiminen
Alumiininitridi on keraamien joukossa erottuva. Se siirtää lämpöä lähes yhtä hyvin kuin metalli. Alla oleva taulukko osoittaa, miksi sillä on merkitystä:
| Omaisuus | Arvo | Merkitys PCR-lämmitysblokkien kannalta |
| Lämmönjohtokyky | 170–200 W/m·K | 7–8 kertaa korkeampi kuin alumiinioksidilla (~25 W/m·K), lähes puhdasta alumiinia (220 W/m·K), mikä varmistaa nopean lämmönsiirron |
| Tasossa oleva lämmönjohtavuus | 180 W/m·K | Erinomainen sivuttaislämmön leviäminen, joka ylittää metalliset lämmönlevittimet, varmistaa tasaisen lämpötilan koko lohkossa |
| Lämpömassa | 1/12 metallin määrästä | Mahdollistaa lämmitys-/jäähdytysnopeudet >20 °C/s (verrattuna alumiinin 3–4 °C/s) ja lyhentää 30 PCR-sykliä noin tunnista alle 15 minuuttiin |
| Thermal Shock Resistance | Erinomainen (-40°C - 800°C) | Kestää nopeita lämpötilavaihteluita halkeilematta, mikä on kriittistä toistuvissa PCR-lämpövaihteluissa |
Luvut kertovat selkeän tarinan. Keraaminen lohko kuumenee kaksitoista kertaa nopeammin kuin metalli. Tämä nopeus muuttaa PCR:n toimintaa. Laboratoriot, jotka käsittelevät useita näytteitä, saavat sen valmiiksi minuuteissa tuntien sijaan.
PCR-sovellusten keskeiset materiaalitiedot:
- Lämmönjohtokyky: 170–180 W/m·K – keraamisten materiaalien parhaimpia
- Sähköeristys: Korkea dielektrinen lujuus – tukee suurjännitekäyttöä
- Mekaaninen vahvuus: Erinomainen kestävyys lämpöshokkeja, tärinää ja mekaanista rasitusta vastaan
- Sovellus: Diagnostisten analysaattoreiden, terapeuttisten laitteiden ja muiden laitteiden hallittu lämmitys PCR-laitteet
Keraamit myös kestävät ruostetta paremmin kuin paljas alumiini. Ne eivät tarvitse pinnoitetta tai metallinkäsittelyä. Tämä helpottaa tuotantoa ja vähentää pitkäaikaista hoitoa.
Lisäainevalmistuksen potentiaali
3D-tulostus avaa uusia ovia lohkosuunnitteluun. Vanha koneistus leikkaa materiaalia pois kiinteästä kappaleesta. Additiivinen valmistus rakentaa lohkon kerros kerrokselta. Tämä menetelmä mahdollistaa sisäisiä jäähdytyskanavia, joita jyrsinnällä ei voida tehdä. Suunnittelijat voivat parantaa lämmönvirtausta tavoilla, jotka eivät aiemmin olleet mahdollisia.
Ongelma? Pinnan viimeistely. Tulostetut osat vaativat usein lisätyötä PCR-lohkojen tiukkojen toleranssien täyttämiseksi. Mutta teknologia paranee vuosi vuodelta. Additiivisten menetelmien odotetaan pian olevan suuremmassa roolissa tuotannossa.
Älykäs valmistus ja digitaaliset kaksoset
Tuotannosta itsestään tulee älykkäämpää. Valmistajat käyttävät nyt dataa ongelmien löytämiseen ennen niiden ilmenemistä.
Reaaliaikainen prosessien seuranta
CNC-koneiden anturit seuraavat jokaista leikkausta. Tärinä-, lämpötila- ja työkalun kulumistiedot siirtyvät keskitettyyn järjestelmään. Järjestelmä havaitsee ongelmat heti. Työkalu alkaa tylstyä? Kone säätää tai pysähtyy. Tämä reaaliaikainen valvonta vähentää vikoja ja pitää laadun tasaisena.
Ennakoiva laadunvarmistus
Digitaaliset kaksoset vievät tämän vielä pidemmälle. Lohkon ja työstöprosessin virtuaalinen kopio kulkee rinnakkain todellisen kopion kanssa. Insinöörit testaavat muutoksia ensin simulaatiossa. He ennustavat, miten uusi työkalu tai nopeus vaikuttaa lopulliseen osaan. Tämä menetelmä vähentää hukkaa ja nopeuttaa kehitystä. Tuotannosta tulee luotettavampaa ensimmäisestä ajosta lähtien.
Miniatyrisointi ja mikrofluidistiikan integrointi
PCR-laitteet pienenevät. Hoitopistetestaus vaatii kompakteja järjestelmiä. Tämä trendi muuttaa sitä, miten lohkot valmistetaan.
Seuraavan sukupolven laitteiden haasteet
Pienemmät lohkot tarkoittavat tiukempia toleransseja. Pieni virhe kaivon sijoittelussa muuttuu suuremmaksi ongelmaksi, kun koko lohko mahtuu käteen. Myös lämmönhallinnasta tulee vaikeampaa. Vähemmän materiaalia tarkoittaa pienempää lämpömassaa. Saman lämpötilan pitäminen kaikissa kaivoissa vaikeutuu.
Tarkkuusvalmistus skaalautumisen vähentämiseksi
Valmistajat vastaavat tähän haasteeseen paremmilla koneilla ja tiukemmilla tarkastuksilla. Mikrotyöstömenetelmät mahdollistavat toleranssit, jotka tuntuivat mahdottomilta kymmenen vuotta sitten. Samat säännöt pätevät – tasaiset pinnat, tarkat kaivot, siistit pinnat – mutta pienemmässä mittakaavassa. PCR-lämmityslohkojen tuotannon tulevaisuus on tässä tarkkuudessa. Yritykset, jotka hallitsevat tämän, johtavat seuraavan sukupolven diagnostiikkaa.
Yhteistyössä NOBLEN kanssa PCR-lämmitysblokkien tuotannossa
Kattavat ominaisuudet suunnittelusta kokoonpanoon
Tekninen tuki ja DFM
NOBLE tekee yhteistyötä kanssasi jo ennen kuin ensimmäinen metallikappale on leikattu. Insinöörimme tarkastelevat lohkosuunnitelmaasi ja suosittelevat muutoksia, jotka helpottavat ja parantavat rakentamisen luotettavuutta. Tätä kutsutaan valmistussuunnitteluksi (DFM). Löydämme ongelmat varhaisessa vaiheessa. Pieni muutos nurkkasäteeseen tai kaivon syvyyteen voi säästää aikaa ja parantaa laatua. Tiimimme tietää, miten kukin suunnitteluvalinta vaikuttaa lopulliseen osaan. Autamme sinua valitsemaan oikean materiaalin, toleranssit ja pinnan viimeistelyn. Tuloksena on osa, joka toimii hyvin ja jonka valmistuskustannukset ovat pienemmät. Kokemuksemme PCR-lämmityslohkojen tuotannosta tarkoittaa, että tiedämme, mikä toimii. Olemme nähneet satoja suunnitelmia. Voimme kertoa sinulle, mikä aiheuttaa ongelmia ja mikä sujuu ongelmitta.
Koneistus, viimeistely ja kokoonpano omassa yrityksessä
Pidämme kaiken työn yhdessä paikassa. CNC-jyrsintä, pintahionta, EDM, puhdistus ja kokoonpano tapahtuvat kaikki omassa rakennuksessamme. Tämä antaa meille täyden hallinnan jokaisesta vaiheesta. Emme lähetä mitään työtä toiselle yritykselle. Kun osa siirtyy koneistuksesta viimeistelyyn, sama tiimi hoitaa sen. Tämä vähentää virheitä ja viivästyksiä. Kokoamme myös lämmityselementit ja anturit lohkoon. Lohko toimitetaan valmiina asennettavaksi lämpösykleriisi. Saat valmiin osan, etkä puolivalmista. Tämä täysi hallinta auttaa meitä havaitsemaan ongelmat ennen kuin niistä tulee ongelmia.
Sertifioinnit ja laadunhallinta
ISO 9001:2015 laadunhallintaa varten
NOBLElla on ISO 9001:2015 -sertifikaatti. Tämä standardi kattaa koko laatujärjestelmämme. Noudatamme kirjallisia vaiheita jokaisessa prosessissa. Seuraamme vikoja, mittaamme suorituskykyä ja teemme parannuksia ajan myötä. Ulkopuolinen tarkastaja tarkastaa järjestelmämme vuosittain. Tämä sertifiointi ei ole vain paperinpala. Se tarkoittaa, että voit luottaa siihen, että jokainen toimittamamme lohko täyttää samat korkeat standardit. PCR-lämmityslohkon kaltaiselle osalle yhdenmukaisuus on kaikki kaikessa. Tarvitset saman suorituskyvyn jokaiselta yksiköltä. Laatujärjestelmämme takaa tämän.
ISO 13485:2016 lääkinnällisille laitteille
PCR-laitteet ovat usein lääkinnällisiä laitteita. ISO 13485:2016 on lääkinnällisten laitteiden valmistusstandardi. Se on tiukempi kuin ISO 9001. Se vaatii riskienhallintaa, jäljitettävyyttä ja tuotantovaiheiden tiukkaa valvontaa. Myös NOBLElla on tämä sertifikaatti. Jos lohkosi menee diagnostiikkajärjestelmään, tarvitset kumppanin, joka noudattaa näitä sääntöjä. Me noudatamme. Tämä sertifiointi osoittaa sitoutumisemme korkeimpiin standardeihin. Se antaa sinulle mielenrauhaa, kun osasi on osa säänneltyä tuotetta.
Miksi valita NOBLE valmistuskumppaniksesi?
Sitoutuminen tarkkuuteen ja luotettavuuteen
Jokainen valmistamamme lohko alkaa selkeällä spesifikaatiolla. Mittaamme kaivojen halkaisijat, tarkistamme tasaisuuden ja testaamme lämpötasaisuuden. Laadunvalvontatiimimme tarkastaa jokaisen ominaisuuden. Käytämme tilastollista prosessinohjausta ongelmien havaitsemiseksi varhaisessa vaiheessa. Jos lohko ei läpäise testiä, sitä ei toimiteta. Tämän sitoutumisen vuoksi laboratoriot ja laitevalmistajat valitsevat meidät vaativimpiin käyttötarkoituksiinsa. Ymmärrämme, että PCR-tuloksesi riippuvat työstämme. Pieni virhe meidän osassamme tarkoittaa huonoja tietoja laboratoriossasi. Otamme tämän vastuun vakavasti.
Ota yhteyttä keskustellaksesi projektistasi
Oletko valmis keskustelemaan seuraavasta lohkostasi? Lähetä meille suunnittelutiedostosi tai tarpeesi. Suunnittelutiimimme tarkistaa ne ja antaa sinulle tarjouksen. Voimme auttaa sinua valitsemaan oikean materiaalin ja oikean valmistustavan. Ota yhteyttä NOBLEen jo tänään ja katso, kuinka voimme tukea projektiasi.
Jokainen luotettava PCR-lämmityslohko alkaa fiksuilla valinnoilla. Oikea materiaali, tarkka työstö ja hyvä suunnittelu toimivat kaikki yhdessä. Mikään yksittäinen ratkaisu ei sovi jokaiseen laboratorioon. Tarpeesi määräävät polun. Nopeuteen valitse hopea. Säännölliseen työhön alumiini toimii hyvin. Kustannukset, tasainen lämpö ja lämmitysnopeudet ovat kaikki tärkeitä.
Lohkon valmistustapa vaikuttaa sen toimintaan. Hyvä lohko antaa tasaisia lämpötuloksia. Huono lohko pilaa kokeet. Lohkon suunnittelu vaikuttaa jokaiseen sykliin. Yhteistyö valmistajan kanssa, joka tuntee nämä yksityiskohdat, tekee eron. NOBLE hoitaa koko prosessin ensimmäisestä suunnittelusta lopulliseen tuotantoon. Heidän taitonsa varmistaa, että lohkosi täyttää kaikki vaatimukset. Jokainen lohko läpäisee kovat testit. Hyvin tehty lohko kestää useita syklejä. Tämä lohko on koneesi sydän. Oikea lohko muuttaa kaiken.
PCR-teknologia kehittyy jatkuvasti. Menetelmät ovat nopeampia, laitteet pienempiä ja valmistus on älykkäämpää. Tarkkuudesta tulee entistä tärkeämpää. Valitse kumppani, joka pysyy vauhdissa. Tuloksesi riippuvat siitä.
PCR-lämmityslohkon usein kysytyt kysymykset
Kuinka usein minun pitäisi vaihtaa lämmityslohko?
Vaihda lohko, kun huomaat kaivojen välillä yli 1 °C:n lämpötilaeroja. Useimmat lohkot kestävät tuhansia lämmitys- ja jäähdytysjaksoja. Tarkista tasaisuus kerran vuodessa.
Mikä aiheuttaa lämpötilan epätasaisuuden lohkon sisällä?
Tärkeimmät syyt ovat huono pinnan tasaisuus, kulunut anodisointi tai toistuvan lämmityksen ja jäähdytyksen aiheuttamat vauriot. Jopa pieni rako lohkon ja lämmittimen välillä muuttaa lämmön liikkumista.
Voinko käyttää erityyppisiä putkia saman lohkon kanssa?
Kyllä, mutta putken on kosketettava lohkon seinää. Ohutseinäiset putket siirtävät lämpöä paremmin. Varmista, että putki sopii tiiviisti pakottamatta sitä sisään.
Miten anodisointi suojaa lohkoa?
Anodisointi luo suojakerroksen lohkon pinnalle. Se estää puhdistusaineiden ja lämpövaihteluiden aiheuttaman ruosteen. MIL-A-8625 Type II/III -standardin mukainen suojaus suolasumua vastaan on 336 tuntia.
Mitä minun pitäisi ottaa huomioon uutta lohkoa tarkastaessani?
Tarkista kaivon halkaisija, syvyys ja välit. Mittaa pohjan tasaisuus. Etsi karheita reunoja tai työkalun jälkiä. Hyvät PCR-lämpöblokkien valmistusyritykset yhteistyökumppaneilta, kuten NOBLE, pitävät koon erittäin tarkasti.
Vaikuttaako lohkon materiaali ramppinopeuteen?
Kyllä. Hopean lämmönjohtavuus on 429 W/m·K, lähes kaksinkertainen alumiinin 247 W/m·K:iin verrattuna. Lohkon materiaali vaikuttaa suoraan siihen, kuinka nopeasti lohko lämpenee ja jäähtyy.
Miten puhdistan lohkon oikein?
Käytä pehmeää liinaa ja isopropyylialkoholia. Vältä karkeita puhdistusaineita, jotka naarmuttavat pintaa. Huuhtele deionisoidulla vedellä ja kuivaa kokonaan.
Mikä aiheuttaa lohkon vääntymisen ajan myötä?
Toistuvat lämmitys- ja jäähdytyssyklit luovat jännitystä lohkon sisään. Ilman asianmukaista jännitystenpoistohehkutusta lohko muuttaa hitaasti muotoaan. Tämä vaikuttaa siihen, kuinka tasaisesti lohko lämpenee.







