
esittely
Tylsät leikkuutyökalut rikkoutuvat todennäköisemmin. Jos työkalusi on rikki, se on romua. Tämä tarkoittaa tuntikausia hukkaan heitettyä aikaa. Näin siinä kävi.
CNC-työkalun vauriot eivät itsessään ilmoita itsestään. Ne kasvavat hitaasti. Näet pieniä lovia leikkuuterässä, lastujen kertymistä kylkeen ja lämpösyklien aiheuttamia mikrohalkeamia. Tämän jälkeen leikkuuteho heikkenee, pinta karhenee ja mitat eivät ole enää yhtä tarkkoja.
On todella tärkeää ymmärtää, miten CNC-leikkaustyökalut vaurioituvat, jotta saat parhaan vastineen rahoillesi. Jokainen vika tarkoittaa tuottavuuden menetystä koneen seisokkien, työkalujen vaihtojen ja romuosien vuoksi. Tässä artikkelissa tarkastellaan, mikä aiheuttaa vikoja ja mitkä ovat niiden seuraukset, sekä tapoja, joilla käyttäjät voivat välttää niitä.
Mikä aiheuttaa leikkaustyökalujen käyttökelvottomuuden?
Leikkaustyökalu pettää. Syy ei ole aina ilmeinen. Tässä on mitä reunalla itse asiassa tapahtuu.
Hankaava kuluminen
Kovat hiukkaset voivat aiheuttaa kitkaa leikkaustyökalun kanssa. Koneistava materiaali voi sisältää karbideja tai oksideja, tai työkappaleen pinnalla voi olla kovaa oksidikerrosta. Nämä hiukkaset toimivat kuin hiekkapaperi. Tämän seurauksena CNC-leikkausreuna kuluu, joten vähennä leikkausnopeutta. Tällöin työkalu ei enää leikkaa siististi. Tämä on ensisijainen vauriomuoto CNC-leikkaustyökaluille valuraudassa ja piipitoisessa alumiinissa.
Liimakuluma (kerrosreunan muodostuminen)
Työkappaleen materiaali tarttuu työkalun kärkeen. Paine ja lämpö hitsaavat sen siihen. Karstuma kasvaa. Se muuttaa työkalun geometriaa. Sitten se irtoaa ja vie mukanaan palan työkalua. Näin tapahtuu tahmeille materiaaleille, kuten vähähiiliselle teräkselle ja alumiinille. Reuna tulee ulos lohjenneen näköisenä. Klassinen CNC-työkaluvaurio tarttumisesta.
Diffuusiokulutus
Korkea lämpötila tekee sen. Työkalun materiaali ja työkappaleen materiaali sekoittuvat kemiallisesti atomitasolla. Atomit siirtyvät työkalusta lastuun. Työkalu menettää kovuutensa pinnalla. Reuna kuluu nopeasti. Ei mekaanista kitkaa – vain lämpöä.
Terminen halkeilu
Leikkaustyökalua kuumennetaan ja sitten jäähdytetään – yhä uudelleen ja uudelleen. Tämä aiheuttaa pinnan toistuvan laajenemisen ja supistumisen. Nämä syklit johtavat halkeamien muodostumiseen. Aluksi halkeamat ovat pieniä, mutta ne kasvavat vähitellen suuremmiksi. Kun halkeamat leviävät leikkaussärmään, jäähdytysneste pahentaa ongelmaa. Samaan aikaan lämpöshokki lisää jännitystä entisestään.
Mekaaninen lohkeilu ja murtuma
Aina jokin antaa periksi – liiallinen voima, työkalun osuminen kovaan kohtaan, liian suuri lastuamissyvyys, liian suuri syöttönopeus, lohjennut leikkuureuna tai työkalun terän täydellinen murtuminen. Tämä on CNC-työkalun äkillinen vaurio.
Muovin väsähtäminen
Leikkuuterä oli alun perin erittäin kova, mutta lämpö pehmensi työkalun materiaalia. Leikkuupaine sai pehmenneen leikkuuterän litistymään ja käpristymään. Työkalua on käytetty jonkin verran, mutta leikkuuterä on edelleen hyvässä kunnossa. Leikkuugeometria on hieman pielessä. Näin tapahtuu yleensä, kun leikataan kovia materiaaleja suurilla nopeuksilla.
Reunan lohkeilu tärinän (värinän) vuoksi
CNC-sorvin käytön aikana sekä leikkaustyökalu että työkappale värähtelevät. Leikkuuterä iskee työkappaleeseen tuhansia kertoja sekunnissa. Jokainen isku on kuin kevyt vasaranisku. Ajan myötä leikkausterä alkaa lohjeta. Siihen mennessä, kun käyttäjä kuulee äänen, CNC-leikkaustyökalujen vaurioituminen on jo alkanut.
Työkalumateriaali ei ole yhteensopiva työkappaleen tai jäähdytysnesteen kanssa. Työkappaleessa oleva rikki reagoi kovametallityökalun koboltin kanssa, jolloin sideaine liukenee, mikä heikentää työkalun lujuutta ja johtaa leikkuuterän lohkeamiseen. Tämä ei ole kulumista, vaan korroosiota.
Väärä käsittely tai pinnoitteen vaurioituminen
Joskus vaurioita syntyy jo ennen kuin työkalu koskettaa työkappaletta. Se voi pudota lattialle, iskeytyä työkalunpitimeen tai olla irrallaan laatikossa. Käsittelystä johtuva haljennut pinnoite tai lohjennut reuna johtavat leikkauksen ennenaikaiseen pettämiseen. Kaikki nämä voivat johtaa työkalun rikkoutumiseen liian aikaisin leikkausprosessin aikana. Jotkut käyttäjät ajattelevat, että tämä johtuu työstöprosessista. Kyseessä on ehkäistävissä oleva CNC-työkaluvaurio.
Vaurioituuko osa, jos CNC-työkalu sirpalee tai rikkoutuu?
Kyllä – Yleisiä osien vauriotyyppejä
- Rikkoutunut työkalu raahaa työkappaletta pitkin. Se painautuu sisään. Pinta naarmuuntuu.
- Mitat ajautuvat. Työkalusta puuttuu nurkka. Ohjelmoitu rata ei vastaa todellisuutta. Osa tulee liian pieneksi tai epäpyöreäksi.
- Vaurioituneen reunan kitka tuottaa lämpöä. Paljon lämpöä. Pinta palaa. Seuraavaksi tapahtuu työkarkenemista. Nyt seuraavakaan työkalu ei pysty sitä leikkaamaan.
- Jäysteet pahenevat. Katkennut reuna repii materiaalia leikkaamisen sijaan. Osa näyttää karulta. Reunan laatu ei läpäise tarkastusta.
Pahimmassa tapauksessa osa on täydellinen romu. Uudelleentyöstö ei ole mahdollista. Tämä on CNC-työkalun vaurioiden todellinen hinta.
Pintavauriot
Näkyvät naarmut eivät ole koko totuus. Hauraat materiaalit, kuten keramiikka, karkaistu teräs ja tietyt komposiittimateriaalit, voivat kehittää mikrohalkeamia pinnan alle. Nämä halkeamat ovat näkymättömiä paljaalla silmällä. Kun osa otetaan käyttöön ja altistetaan rasitukselle, halkeamat leviävät ja lopulta johtavat osan rikkoutumiseen. Käyttäjän on vaikea tietää, että CNC-leikkaustyökalujen vauriot ovat käynnistäneet vikaketjun.
Milloin osa voi selvitä CNC-työkalun vikaantumisesta?
Rouhintatöissä on liikkumavaraa. Aineistoa jää jäljelle. Sirpaleistakin voi silti jäädä tarpeeksi materiaalia viimeistelytyökalun puhdistettavaksi. Käyttäjä saa sen nopeasti kiinni. Kone pysähtyy. Kappale tallennetaan.
Viimeistelyleikkauksissa ei ole liikkumavaraa. Lastu on lopullinen mitta. Rikkoutunut työkalu pilaa pinnan. Ei ole jäljellä työvaraa sen korjaamiseksi.
Käyttäjän reaktioaika on tärkeä. Koneen pysäyttäminen muutamassa sekunnissa voi olla vähäistä. Kun kone käy vielä kerran, osa on mennyttä.
Siksi CNC-työkalujen vaurioitumisen estäminen viimeistelyvaiheiden aikana on kriittisen tärkeää. Rikkoutuneen jyrsimen aiheuttama tappio on pieni, kun taas romutetun titaanisen lääketieteellisen komponentin aiheuttama tappio on valtava. Ymmärrä ero. Suunnittele sen mukaisesti.
CNC-koneen käyttäjän tarkistuslista työkaluvaurioiden minimoimiseksi
Tässä on NOBLE-insinöörien laatima luettelo asioista, jotka CNC-sorvaajien tulisi tarkistaa. Näitä ohjeita noudattamalla voit todella vähentää CNC-leikkaustyökalujen ja työkappaleiden vaurioitumisriskiä.
Hallitse asennus
Kone on vain niin jäykkä kuin heikoin puristin. Tarkista työkappaleen kiinnitys. Ei liikettä. Ei tärinää. Tarkista työkalunpitimen epätasaisuus. Muutaman mikronin heilunta tappaa reunat nopeasti. Pidä työkalun ulkonema lyhyenä. Jokainen ylimääräinen millimetri lisää vipuvoimaa. Vipuvoima rikkoo työkaluja. Hyvät asetukset estävät CNC-työkalujen vaurioitumisen ennen karan pyörimistä.
Kuuntele Cutia
Kone puhuu. Kuuntele.
Vinkuminen tarkoittaa hankausta, ei leikkaamista. Muuta nopeutta tai syöttöä. Värinä on matalataajuista värähtelyä. Työkalu pomppii. Reuna lohkeaa. Poksahdusäänet tarkoittavat, että työkalu tarttuu liian voimakkaasti. Käännä säätöä. Näiden äänien huomiotta jättäminen voi vahingoittaa CNC-leikkaustyökaluja.
Katso siruja
Sirun väri kertoo lämpötilan. Hopeiset sirut ovat viileitä. Oljenkeltainen on lämmin. Siniset tai violetit sirut ovat liian kuumia. Työkalu kypsyy.
Lastun muoto kertoo kuormituksen. Pitkät, sitkeät lastut kietoutuvat työkalun ympärille. Ne leikkaavat uudelleen. Ne rikkovat reunoja. Pienet rikkoutuneet lastut ovat tavoitteena. C-muotoiset lastut ovat ihanteellisia. Jauhelastut tarkoittavat, että työkalu on tylsä.
Lastukoko kertoo syötön. Ohuet lastut tarkoittavat liian vähän kuormitusta. Työkalu hankaa. Paksut lastut tarkoittavat liikaa kuormitusta. Työkalu katkeaa.
Ennakoiva sirunhallinta
Lastut on poistettava leikkausalueelta. Jäähdytysneste huuhtelee ne pois ja ilmavirtaus puhaltaa ne ulos. Lastujen kierrätys on CNC-leikkaustyökalujen vaurioiden ensisijainen syy. Kun työkalu leikkaa saman lastun kahdesti, jokainen leikkaus kiihdyttää särmän kulumista.
Syöttösykli on erittäin tehokas syvien reikien tai urien koneistuksessa. Kun työkalu vetäytyy, lastut poistuvat ja jäähdytysneste pääsee pohjaan. Tämä estää toissijaisen lastuamisen ja lämmön kertymisen, mikä ehkäisee työkalun rikkoutumista.
Noudata tarkistuslistaa. Joka kerta, kun asennat koneen, jokaista työtä varten. Tämä vähentää CNC-työkalujen rikkoutumisriskiä, pidentää työkalun käyttöikää ja varmistaa osan laadun.
Tiedä milloin puuttua asiaan
Kone ei tiedä, että työkalu on hajoamassa. Käyttäjä tietää.
Kuuntele sävynmuutoksia. Terveellä lastuamisjälki on tasainen. Nouseeko sävelkorkeus? Onko työkalu tylsä. Onko se laskenut? Onko työkalu lohjennut. Katso pinnanlaatua. Se oli sileä. Nyt se on karhea. Jokin on muuttunut. Seuraa työkalun käyttöikää. Laske osat reunaa kohden. Kun keskiarvo on viisikymmentä osaa ja tämä työkalu saavuttaa neljäkymmentäkahdeksan, vaihda se ajoissa. Vikaantumisen odottaminen takaa CNC-työkalun vaurioitumisen ja romutetun osan.
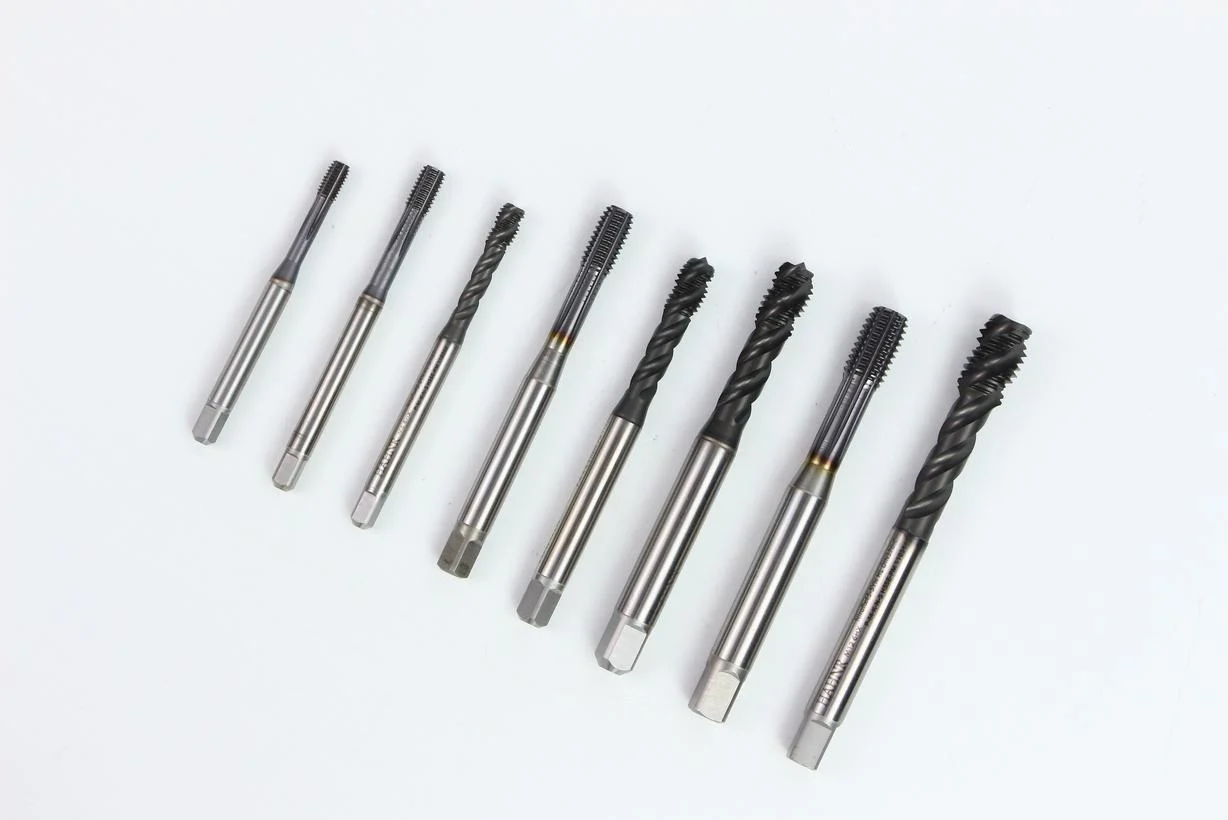
Jäähdytysnesteen ja voitelun kuri
Jäähdytysnesteen virtaussuunta on ratkaisevan tärkeä. Sen tulisi suuntautua leikkauspintaa kohti, ei terän vartta kohti. Leikkaussärmä tarvitsee jäähdytystä, mutta varsi ei.
Jäähdytysnesteen virtausnopeus on ratkaisevan tärkeä. Jos virtausnopeus on liian alhainen, lastut jäävät leikkausalueelle, jossa ne lastutaan toistuvasti, mikä aiheuttaa työkalun kulumista. Vaikka suuri virtausnopeus voi huuhdella lastut pois, se lisää lämpöshokin riskiä. Kuuman työkalun ja kylmän jäähdytysnesteen kosketus voi aiheuttaa halkeilua, joka on piilevä CNC-leikkaustyökalujen vaurioiden syy. Käytä jäähdytysnestettä oikein. Materiaaleille, jotka eivät kestä lämpösyklejä (kuten kovametalli kovassa teräksessä), on suositeltavaa siirtyä ilmapuhallusjäähdytykseen.
Kriittiset kieltokohdat käyttäjille
Älä koskaan jätä ongelmallista työkappaletta huomiotta. Karkeapintainen työkappale on varoitusmerkki. Seuraava työkappale on vielä huonommassa kunnossa. Työkalu rikkoutuu.
Älä koskaan säädä syöttönopeutta ja leikkausnopeutta mielivaltaisesti. Jos nostat syöttönopeutta 150 prosenttiin vain siksi, että määräaika on tiukka, työkalu joutuu maksamaan siitä. Se katkeaa ja kara pysähtyy. Määräaika tiukentuu entisestään.
Älä koskaan jätä rikkoutunutta työkalua työkalunpitimeen. Poista se välittömästi, tarkasta pidin ja puhdista se. Tämä estää rikkoutuneiden työkalunpalasten vahingoittamasta seuraavan työkalun kiinnityspintaa. Tämä aiheuttaisi säteittäistä heittoa. Säteittäinen heitto johtaa CNC-työkalujen lisävaurioihin. Tästä alkaa noidankehä.
Pehmeän kosketuksen sääntö
Leikkaustyökalut eivät ole sorkkarautoja; älä koskaan työnnä niitä väkisin työkalunpitimeen lyömällä niitä tai pudottamalla niitä työpöydälle.
Kun käytät mitä tahansa leikkaustyökalua, käsittele sitä ikään kuin sen leikkuuterä olisi erittäin terävä – koska se onkin. Väärän käsittelyn aiheuttamat leikkausterän naarmut tekevät työkalusta välittömästi tehottoman leikkaamisen aikana. Tämä on täysin vältettävissä.
Kiristä holkkimutteri momenttiavaimella ja kiristä se ilmoitettuun vääntömomenttiin. Liian kiristäminen voi muuttaa holkkia ja aiheuttaa työkalun virheasennon; liian tiukka kiristäminen voi aiheuttaa työkalun putoamisen. Molemmat tilanteet voivat johtaa terän rikkoutumiseen.
Käsittele työkaluja varovasti. Pidä kätesi, työkalun varsi ja työkalu puhtaina. Tämä on ammattitaitoa. Näin CNC-työkalujen vaurioituminen estetään ennen koneen käynnistymistä.
NOBLE: Kumppanisi Tarkkuusvalmistus
Olemme CNC-koneistukseen ja ohutlevyjen valmistukseen erikoistunut valmistaja. Näemme kuluneiden reunojen, rikkoutuneiden jyrsinkoneiden ja romutettujen osien todelliset kustannukset. Tämä opas perustuu tähän kokemukseen.
Valmistuskykymme
Tarjoamme kokonaisvaltaisen valmistusratkaisun, joka kattaa suunnittelun ja toimituksen välisen kuilun:
- CNC-työstö: 3-akselinen, 4-akselinen ja 5-akselinen jyrsintä. CNC-sorvausJyrsintä-sorvausyhdistelmäkoneistus.
- Sheet Metal Fabrication: Laserleikkaus, lävistys, taivutus, hitsaus, viimeistely.
- Täydellinen palvelu: Suunnitteluapu. Prototypointi. Tuotantosarjat. Pintakäsittely. Loppukokoonpano.
Sertifioitu laatu, johon voit luottaa
Sitoutumisemme tarkkuuteen ja luotettavuuteen on tuettu kansainvälisesti tunnustetuilla sertifikaateilla:
- ISO 9001: 2015 – Yhtenäiset prosessit. Dokumentoidut kontrollit. Toistettavissa oleva laatu.
- ISO 13485: 2016 – Lääkinnällisten laitteiden standardi. Tiukka prosessinvalvonta. Kriittinen komponenteille, joissa CNC-leikkaustyökalujen vaurioita ei voida sietää.
Miksi työskennellä NOBLEN kanssa?
Yhden luukun ratkaisu : Luonnoksesta valmiiksi tuotteeksi. Yksi toimittaja. Ei jatkuvaa seurantaa.
Tekninen tuki : DFM-tarkastukset. Tunnistamme kulumisriskit jo ennen kuin työkalu edes koskettaa konetta. Vähennämme työkalujen rikkoutumista CNC-koneissa optimoimalla suunnitelmia – emme vain ajamalla ohjelmia.
Läpinäkyvä viestintä : Selkeät toimitusajat. Rehellinen palaute. Jatkuva parantaminen. Ei yllätyksiä.
FAQ
Mistä voin tietää, onko työkalu rikkoutumassa, ennen kuin se todella pettää?
Kuuntele äänenvoimakkuuden laskua tai uutta vinkumista. Tarkkaile lastun värin muutoksia tai pinnanlaadun heikkenemistä. Käyttäjämme käyttävät reaaliaikaista kuormituksen seurantaa ja ajoitettuja työkalutarkastuksia estääkseen CNC-työkalujen vaurioitumisen ennen kuin se aiheuttaa suunnittelemattomia seisokkeja.
Voidaanko lohjennut tai hieman kulunut työkalu teroittaa ja käyttää uudelleen?
Kyllä, HSS- ja joillekin kovametallityökaluille, mutta teroitus muuttaa geometriaa ja poistaa pinnoitteita. Tarkkuustyössä vaihto on turvallisempaa, joten seuraamme työkalun käyttöikää tarkasti, jotta vältymme teroitetuilta työkaluilta kriittisten ominaisuuksien osalta.
Miten ohutlevytyöstö eroaa CNC-työstöstä työkalujen kulumisen suhteen?
Peltilevyjen työstössä käytetään lävistimiä, muotteja ja lasereita – ei pyöriviä leikkaustyökaluja. Lävistimien kuluminen aiheuttaa kuitenkin purseita ja lasersuuttimen vaurioituminen vaikuttaa leikkauksen laatuun.
Pystyykö NOBLE käsittelemään sekä prototyyppien valmistusta että suurtuotantoa?
Kyllä, 1–10 kappaleen pikaprototyypeistä yli 10 000 tuotantoerään, ja laatu on molemmissa tapauksissa tasainen. Käytämme samoja prosesseja ja tarkastusstandardeja määrästä riippumatta.
Mitä suunnittelumuotoja hyväksytte tarjousten jättämiseen?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF ja PDF. Ohutlevyille suositellaan tasokuvioista DXF-tiedostomuotoa. Insinöörimme voivat myös neuvoa DFM-muutoksissa CNC-leikkaustyökalujen vaurioiden vähentämiseksi ja kustannusten alentamiseksi.
Miten varmistat osan laadun, jos työkalussa näkyy kulumisen merkkejä kesken erän?
Prosessinaikaiset tarkastukset, työkalujen kulumisen valvontajärjestelmät ja ensimmäisen kappaleen välitön uudelleenkarsinta työkalunvaihdon jälkeen. ISO 13485 -standardi vaatii tätä kurinalaisuutta – emme lähetä arvailuja.
Tarjoatteko kokoonpanopalveluita pelkän osien koneistuksen lisäksi?
Kyllä, mukaan lukien laitteiston asennus, hitsaus, mekaaninen kokoonpano ja pakkaaminen. Toimitamme käyttövalmiita tuotteita, emme vain irtokomponentteja.







