
CNC-koneistus on laajalti käytetty ja kypsä teknologia. Ihmiset käyttävät sitä valmistaakseen osia, jotka sopivat eri aloille. Oletko kiinnostunut CNC-koneistuksen kustannuksista? Mitkä ovat niiden kustannukset?
Tässä artikkelissa käsitellään CNC-koneistuksen kustannuksia ja niihin vaikuttavia tekijöitä. Voit myös oppia CNC-koneistuksen tuotantotyypeistä ja siitä, miten tuotantomäärä voi vähentää kustannuksia. Aloitetaan.
Mikä määrää CNC-osien hinnan?
Asiakkaat kysyvät meiltä usein, miksi yksi osa maksaa kaksi kertaa enemmän kuin toinen. Tämän ratkaisemiseksi insinöörimme ovat luoneet seuraavan taulukon:
| Tekijä | Miksi se vaikuttaa kustannuksiin |
| Työstöaika | Jokainen koneen käynnissä oleva minuutti kuluttaa sähköä, kuluttaa työkaluja ja vaatii koulutetun käyttäjän huomiota. Mitä pidempi tuotantosykli, sitä korkeammat kustannukset. |
| Materiaali | Jotkut metallit leikkaavat kuin voi. Toiset tuhoavat työkalut. Alumiini on halpaa ja nopeaa. Ruostumaton teräs ja titaani ovat hitaita ja kalliita. |
| Monimutkaisuus | Useammat ominaisuudet tarkoittavat useampia työkalunvaihtoja. Useampia työstöratoja. Enemmän ohjelmointia. Yksinkertainen lohko, jossa on yksi reikä, on halpa. Kiinnike, jossa on kymmenen reikää, kolme taskua ja kaksi viistopintaa, ei ole. |
| Toleranssit | Löysät toleranssit saavutetaan nopeasti. Tiukat toleranssit vaativat hitaampia syöttöjä, hienompia työkaluja ja enemmän tarkastuksia. |
| Erän koko | Yhden osan pystytys kestää tunteja ja leikkaus minuutteja. Sata osaa jakaa asennusajan useille yksiköille. Yksikkökohtaiset kustannukset laskevat jyrkästi. |
| Jälkikäsittelyä | Jokainen ylimääräinen jälkikäsittelyvaihe ei ainoastaan lisää prosessiin useita tunteja, vaan se voi myös vaatia uuden toimittajan hankkimista. Tämän seurauksena kustannukset nousevat eksponentiaalisesti. |
10 tehokasta tapaa alentaa CNC-työstökustannuksia
NOBLEN insinöörit ovat koonneet listan tavoista parantaa tehokkuutta ja vähentää kustannuksia – kaikki tosielämän tapaustutkimuksiin ja kokemuksiin perustuen.
1. Valmistettavuussuunnittelu (DFM) alusta alkaen
Vältä syviä onteloita. Syvä tasku vaatii pitkän ja kapeahkon työkalun. Pitkät työkalut tärisevät. Hidas syöttö. Rikkoutuneet jyrsimet. Huonot tulokset. Ohuet seinämät taipuvat leikkauspaineen alla.
Sisäkulmat tarvitsevat säteitä. Terävät sisäkulmat vaativat pienen varsijyrsimen tai erillisen EDM-työstöoperaation. Molemmat ovat kalliita. Yhden millimetrin tai sitä suurempi säde antaa koneelle mahdollisuuden käyttää vakiotyökalua ja seurata yksinkertaista rataa. Tämä säästää aikaa.
Useimpiin sovelluksiin riittää 1.5 kertaa halkaisijan kokoinen kierteen syvyys. Tätä syvempi syvyys lisää työstöaikaa ja työkalun riskiä lähes ilman lujuushyötyä.
Käytä vakioreikien kokoja. Vakioporat ovat edullisia ja varastossa. Epästandardit koot vaativat erikoistyökaluja tai avarrusoperaatioita. Sama sääntö pätee jyrsinkoneiden halkaisijoihin. Yleiset koot leikkaavat kustannuksia.
2. Helpota tarpeettomia toleransseja
Toleranssit maksavat rahaa. Ihmiset eivät aina tajua, kuinka paljon.
Plus tai miinus 0.01 millimetrin toleranssi on tiukka. Koneen on toimittava hitaammin. Käyttäjän on mitattava useammin. Työkalujen on oltava uudempia. Hylkyprosentit kasvavat. Plus tai miinus 0.1 millimetrin toleranssi on löysä. Kone käy nopeasti. Käyttäjä luottaa prosessiin. Osia lentelee ovesta ulos.
Älykäs lähestymistapa on yksinkertainen. Suunnittelussa on otettava huomioon seuraavat seikat: Onko tämän osan tai sijainnin toleranssin oltava todella näin tiukka? Johtaisiko toleranssin kasvattaminen lopputuotteen kulumiseen tai tekisikö siitä jopa käyttökelvottoman?
Aseta tiukat toleranssit vain pinnoille, joilla niitä todella tarvitaan. Vastinpinnoille. Laakeritapeille. Kriittisille linjausominaisuuksille. Kaikelle muulle annetaan löysä profiilitoleranssi, jota on helppo pitää.
3. Valitse oikea materiaali
Valitse seos, joka vastaa tarvetta, älä sitä, joka kuulostaa vaikuttavalta. Automaattisesti työstettäville seoksille on syynsä. 303-teräs leikkaa paljon nopeammin kuin 304. 6061-alumiini on anteeksiantavaa ja halpaa. 7075 on vahvempaa, mutta kovempaa työkaluille.
Titaani ja Inconel ovat hitaita. Karkaistut teräkset tuhoavat terät. Ellei sovellus ehdottomasti vaadi näitä materiaaleja, niitä kannattaa välttää. Koneistuskustannusten ero ei ole pieni. Se on usein kaksinkertainen tai jopa viisinkertainen.
Myös lähes täydelliset muodot auttavat. Valukappaleiden, takokappaleiden ja puristettujen tankojen työstö alkaa lähempänä lopullista muotoa. Vähemmän poistettavaa materiaalia. Vähemmän koneistusaikaa. Vähemmän jätettä. Lähes täydellisen muodon alkukustannukset maksavat itsensä takaisin vähentyneenä koneistuksena.
4. Lyhennä koneistusaikaa
Koneaika on rahaa.
Rouhinta suurilla työkaluilla. Suuri jyrsin poistaa materiaalia nopeasti. Viimeistele sitten pienillä työkaluilla yksityiskohtien saamiseksi. Rouhinta pienellä työkalulla on hidasta ja tehotonta.
Yhdistä työvaiheet. Jyrsi ja poraa yhdessä asetelmassa. Kierrä osaa neljännen akselin ympäri uudelleenkiinnityksen sijaan. Joka kerta, kun joku irrottaa osan pultit ja kiinnittää sen uudelleen, aika katoaa ja virheitä ilmenee.
Vähennä työkalunvaihtoja. Ryhmittele samanlaiset ominaisuudet yhteen. Jyrsi kaikki reiät yhdellä poralla ennen jyrsinkoneeseen vaihtamista. Jokainen työkalunvaihto lisää sekunteja. Sekunnit kertyvät koko erän ajan.
Vältä tarpeetonta pinnan viimeistelyä. 3.2 mikrometrin Ra-arvo on vakiona koneistetun pinnan laatu. Se toimii useimmissa osissa. Hienomman pinnan, kuten 0.8 tai 0.4, määrittäminen lisää kiillotusta tai erittäin kevyitä viimeistelykertoja. Se lisää aikaa.
5. Optimoi eräkoko
Pienet, yhdestä viiteenkymmeneen kappaletta sisältävät erät ovat pahimpia. Asennusaika jakautuu lähes mihin tahansa. Jokainen osa kantaa ohjelmoinnin, kiinnityksen, työkalun asettamisen ja ensimmäisen kappaleen tarkastuksen täyden taakan. Yksikkökustannukset ovat korkeat. Sille ei ole mitään keinoa.
Keskikokoiset volyymit viidenkymmenen ja viidensadan välillä alkavat olla järkeviä. Asennuskustannukset jakautuvat tasaisesti. Kone käy tunteja minuuttien sijaan. Yksikkökustannukset laskevat huomattavasti.
Yli viidensadan kappaleen suuret tuotantomäärät osuvat optimaaliseen hintaan. Asetuksissa on pyöristysvirhe. Osakohtainen hinta lähestyy raakaa koneen käyttöaikaa ja materiaalia. Tämä on tietyn mallin alin mahdollinen hinta.
Käytännössä tämä on yksinkertainen toimenpide. Yhdistä tulevat tilaukset yhdeksi tuotantoeräksi. Sen sijaan, että tilaisit viisikymmentä kappaletta tässä kuussa ja viisikymmentä ensi kuussa, tilaa sata kappaletta nyt. Toimittaja suorittaa työn kerran. Yksikköhinta laskee. Ostaja säästää rahaa. Molemmat osapuolet voittavat.
6. Yksinkertaista työkappaleen kiinnitystä ja kiinnitystä
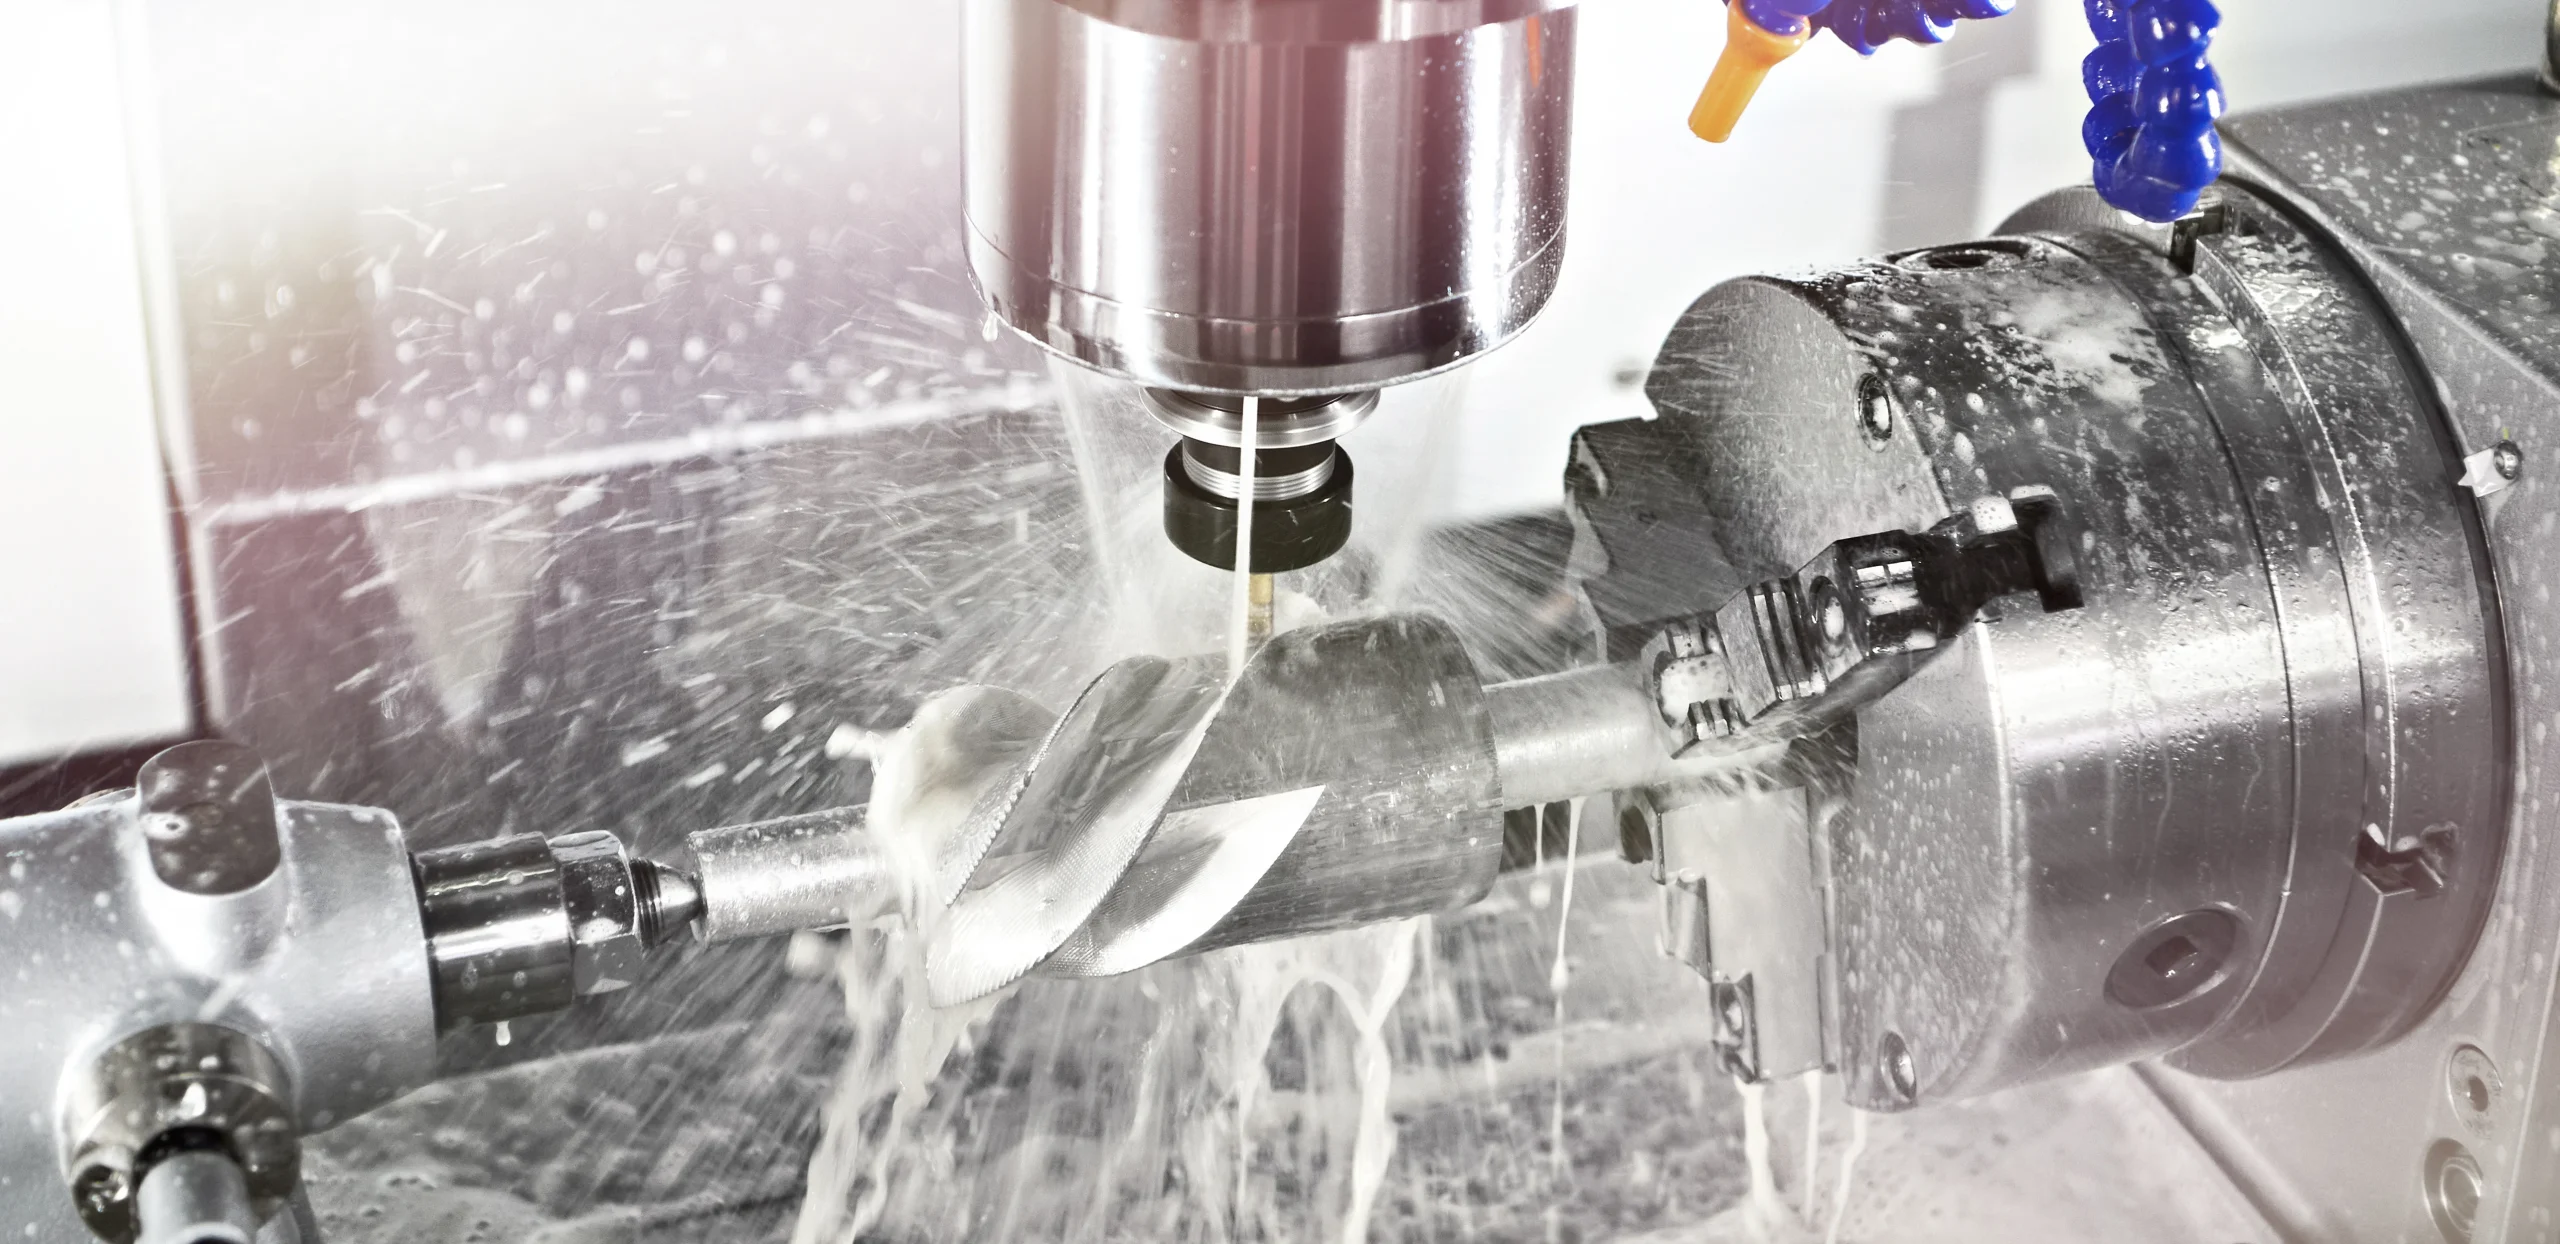
Osan paikallaan pitäminen vie aikaa. Huonot suunnittelut tekevät tästä vaikeaa.
Tasaiset kiinnityspinnat ovat lahja mille tahansa CNC-koneistajalle. Yksinkertainen tasainen pohja antaa osan istua ruuvipenkissä ilman erikoiskiinnikkeitä. Ei pehmeitä leukoja. Ei räätälöityjä puristimia. Vain vakioruuvipenkit, jotka jokaisella CNC-koneistustehtaalla on.
Käytä vakiokokoisia materiaalipalkkeja. Monet suunnittelevat osia, jotka ovat kuusi ja kolme millimetriä paksuja. Vakiotankoa on kuusi millimetriä. Koneistajan on poistettava se ylimääräinen kolme kymmenesosaa millimetristä. Se vie aikaa. Suunnittele standardipaksuuksille. Standardileveyksille. Standardihalkaisijoille. CNC-koneistustehdas kiittää insinööriä.
Alileikkaukset ja ylipitkät osat ovat kalliita. Alileikkaukset vaativat erityisiä tikkukaramellijyrsimiä tai useita kiinnityksiä. Ylipitkät osat vaativat räätälöityjä kiinnityksiä osan pitämiseksi paikallaan ilman värinää. Vältä molempia mahdollisuuksien mukaan. Yksinkertainen, lohkomainen osa on edullinen kiinnittää ja kiinnitetään CNC-koneeseen.
7. Käytä vaihtoehtoisia prosesseja ei-kriittisille ominaisuuksille
Kaikki reiät eivät vaadi täydellisyyttä. Ihmiset usein liioittelevat.
Tavallinen porattu reikä on nopea. Avarrettu tai porattu reikä on hidas. Poraamalla saadaan aikaan reikä, joka on riittävän pyöreä pultille, tapille tai välysreiälle. Jos käyttötarkoitus ei vaadi tarkkaa halkaisijaa tai peilimäistä pintaa, poraa se vain.
Kierteet ovat samankaltaisia. Kierteen poraus on nopeaa. Kierretappi pyörii sisään ja ulos sekunneissa. Kierteiden jyrsintä on hitaampaa. Se vaatii erikoistyökalun ja kierukkamaisen työstöradan. Kierteiden jyrsintä on hyödyllistä suurille halkaisijoille tai sitkeille materiaaleille. Alumiinin tai teräksen pienille vakiokierteille kierteitys on halvempi vaihtoehto.
Jätä irtopinnat koneistetuiksi. Jyrsimen tai sorvaustyökalun vakioviimeistely riittää useimmille pinnoille. Kiillotus, hionta tai sorvaus lisää aikaa ja kustannuksia.
8. Vältä jälkikäsittelyä aina kun mahdollista
Anodisointi näyttää hyvältä. Se myös maksaa. Pinnoitus lisää korroosionkestävyyttä. Se lisää myös erillisen prosessin pinnoitus-CNC-koneistustehtaalle. Lämpökäsittely muuttaa materiaalin ominaisuuksia. Se voi myös vääntää osaa ja vaatii toisen uunisyklin.
Sääntö on yksinkertainen. Lisää jälkikäsittelyä vain, jos osa todella tarvitsee sitä toimintonsa vuoksi. Koristeellinen kiinnike ei tarvitse anodisointia. Auton sisäkiinnike ei tarvitse pinnoitusta. Alumiininen välikappale ei tarvitse lämpökäsittelyä.
Kun jälkikäsittely on väistämätöntä, yhdistä vaiheet. Lähetä osat yhdelle toimittajalle, joka voi suorittaa useita prosesseja. Anodisoi ja lasermerkkaa samassa laitoksessa. Lämpökäsittely ja kuulapuhallus yhdessä erässä. Tämä vähentää käsittelyä, toimitusta ja paperityötä. Jokainen yhdistetty vaihe leikkaa kustannuksia.
9. Sovita osan koko koneen ulkokuoreen
Koneen koolla on väliä. Kaikki osat eivät tarvitse jättimäistä viisiakselista työstökeskusta.
Pieni osa valtavassa koneessa on rahan tuhlausta. Suuren viisiakselisen koneen tuntihinta on korkea. Se kuluttaa tehoa ja vie lattiatilaa. Käyttäjä on erittäin ammattitaitoinen ja hänelle maksetaan sen mukaisesti. Kolikon kokoisen osan asentaminen koneeseen on kuin yhden kirjeen toimittaminen kuorma-autolla.
Fiksumpi ratkaisu on sovittaa osan koko pienimpään koneeseen, johon se mahtuu. Kolmiakselisen CNC-jyrsinkoneen tuntihinta on alhaisempi. Usein 30–50 prosenttia alhaisempi kuin viisiakselisen koneen. Osiin, jotka eivät tarvitse kulmikkaita reikiä tai yhdistelmäkäyriä, kolmiakselinen koneistus toimii hyvin. Se on nopeaa. Se on halpaa. Sitä on saatavilla lähes jokaisessa CNC-koneistustehtaassa.
Sinun tulisi myös ottaa huomioon koneen liikerata. Kolmensadan millimetrin pituinen osa saattaa mahtua tavalliseen jyrsinkoneeseen. Kuusisadan millimetrin pituinen osa mahtuu suurempaan ja kalliimpaan konekokoon. Osien pitäminen yleisten konekokojen sisällä pitää tarjoukset alhaisempina.
10. Tee yhteistyötä oikean CNC-koneistustehtaan kanssa
Kaikki CNC-koneistustehtaat eivät ole samanlaisia. Ihmiset lähettävät usein piirustuksen lähimmälle tai halvimmalle toimittajalle.
Toimitus on nopeampi, mutta se ei ole ainoa huomioon otettava tekijä.
Oikea CNC-koneistustehdas on erikoistunut materiaaliin ja osatyyppiin. CNC-koneistustehdas, joka valmistaa tuhansia alumiinikiinnikkeitä joka viikko, tietää temput. Heillä on kiinnikkeet valmiina. Heidän ohjelmoijansa ovat nähneet kaikki variaatiot.
Selkeät tekniset piirustukset ovat tärkeämpiä kuin ihmiset luulevat. Puuttuva mitta pakottaa CNC-koneistustehtaan keskeyttämään työn ja esittämään kysymyksen. Tämä viivästyttää työtä ja usein johtaa tarjouksen muutokseen. Selkeä piirustus mitatuilla toleransseilla, selkeillä muistiinpanoilla sekä oikeilla GD- ja T-arvoilla antaa koneistajalle mahdollisuuden suorittaa osa ilman epäselvyyksiä.
Tässä on suora kysymys, joka säästää rahaa. Kysy CNC-koneistustehtaalta: "Mitkä tämän osan ominaisuudet tekevät siitä kalliin?" Hyvät CNC-koneistustehtaat vastaavat rehellisesti. He viittaavat tiukkaan toleranssiin ei-kriittisellä pinnalla. Tai syvään taskuun, joka vaatii erikoistyökalun. Tai materiaaliin, joka leikkaa huonosti. Tämän palautteen avulla suunnittelija voi muuttaa osaa ennen tarjouksen lukitsemista. Pelkästään tämä keskustelu voi leikata kustannuksia huomattavasti.
Kustannusten alentamispotentiaali yhdellä silmäyksellä (taulukko)
| Strategia | Mahdolliset säästöt | ponnistus |
| Rentoudu toleransseilla | 20-40% | Erittäin matala |
| Vältä syviä reikiä | 15-30% | Matala |
| Käytä vapaasti työstettävää materiaalia | 10-25% | Matala |
| Suurenna eräkokoa (10→100) | 50-70% | Kohtalainen |
| Vaihda 5-akselisesta 3-akseliseen | 30–50 % (tuntihinta) | Korkea |
Yleisiä väärinkäsityksiä CNC-kustannusten alentamisesta
”Nopeampi koneistus säästää aina rahaa.”
Tämä kuulostaa loogiselta. Käytä konetta nopeammin. Valmista osia nopeammin. Maksa vähemmän. Yksinkertaista.
Ongelmana ovat rikkoutuneet työkalut. Ja romutetut osat. Ja vaurioituneet karat.
Syöttöjen ja nopeuksien ylittäminen työkalun tai materiaalin kestävyyden yli johtaa katastrofiin. Liian nopeasti pyörivä kovametallijyrsin tuottaa lämpöä. Lämpö pehmentää työkalua. Työkalu kuluu minuuteissa tuntien sijaan. Joskus se napsahtaa poikki. Rikkoutunut työkalu pilaa osan. Se voi myös pilata kiinnityksen tai itse koneen.
"Halvempi materiaali auttaa aina."
Logiikka kuulostaa järkevältä. Osta halvempaa metallia. Maksa vähemmän raaka-aineesta. Säästä rahaa kokonaisuudessaan.
Tämä on usein väärin.
Kovemmat materiaalit ovat halvempia syystä. Ne lastuavat huonosti. Ne karkenevat muokkausvaiheessa. Ne tuhoavat terät. Ne vaativat hitaampia syöttöjä, pienempiä lastuamissyvyyksiä ja useammin työkalunvaihtoja.
Tarkastellaan kahta ruostumatonta terästä. 304 on halpaa. Se on myös tahmeaa ja vaikeasti työstettävää. 303 maksaa enemmän kilolta. Mutta se leikkaa kuin voi. 303:n työstöaika on puolet 304:n työstöajasta. Terän käyttöikä on kolme kertaa pidempi. Valmiin osan kokonaiskustannukset ovat kalliimmalla materiaalilla alhaisemmat.
Sama kaava toistuu alumiinin kanssa. 7075 on vahvempaa kuin 6061. Se myös kuluttaa työkaluja nopeammin monissa verstaissa. Ellei sovellus tarvitse lisälujuutta, halvempi koneistettava seos voittaa kokonaiskustannuksissa.
"Yksi iso tilaus on aina paras."
Mittakaavaedut ovat todellisia. Suuremmat erät alentavat yksikkökustannuksia. Mutta tällä säännöllä on rajansa.
Suuri tilaus säästää rahaa vain, jos suunnittelu on vakaa. Ihmiset, jotka tilaavat viisituhatta osaa. Tekninen muutos tulee läpi. Puolet erästä on nyt romua. Materiaali on maksettu. Koneen aika on käytetty. Raha on mennyttä.
Varastointi on toinen piilokulu. Viisituhatta osaa vie lattiatilaa. Tila maksaa vuokraa. Osat tarvitsevat hyllytystä, ilmastoinnin ja varastonhallinnan. Nämä kustannukset kasautuvat. Osien, joiden vaihtuvuus on alhainen, varastointikustannukset voivat syödä pois suuren erän yksikkökohtaiset säästöt.
Parempi lähestymistapa on usein pienempiä, porrastettuja tilauksia. Tilaa viisisataa osaa. Validoi suunnittelu tuotannossa. Sitten tilaa seuraavat viisisataa. Yksikköhinta on hieman korkeampi. Suuren erän hylkäämisen riski on nolla. Ihmiset, jotka jättävät tämän kompromissin huomiotta, oppivat joskus erittäin kalliin läksyn.
Hanki CNC-koneistetut osat säästääksesi kustannuksissa NOBLE:lta
NOBLE on ammattimainen CNC-koneistusta valmistava tehdas. Keskittyy tarkkuusmetalliosiin. Työntekijät tulevat autoteollisuudesta, lääkinnällisistä laitteista, ilmailu- ja avaruusteollisuudesta, robotiikasta ja teollisuuslaitteista. Jokaisella toimialalla on omat standardinsa. Me täytämme ne.
Miksi työskennellä kanssamme?
Kustannusten vähentämiseen keskittyminen – Autamme aktiivisesti asiakkaita suunnittelemaan osia uudelleen valmistettavuusominaisuuksien parantamiseksi. Tässä artikkelissa esitetyt strategiat eivät ole abstrakteja käsitteitä. Sovellamme niitä päivittäin CNC-työstökustannusten alentamiseksi.
Nopeat tarjoukset – Asiakkaat saavat tarjoukset 24–48 tunnissa. Jokainen tarjous sisältää DFM-palautteen. Ei viikkojen odottelua sen selvittämiseksi, onko osan valmistaminen kallista.
Ei piilokuluja – Hinnoittelu on läpinäkyvää. Koneaika. Materiaali. Työkalut. Aseta poistojen aika. Siinä kaikki.
Prototyypistä tuotantoon – Asiakas tarvitsee yhden osan testausta varten. Me ajamme sen. Sama asiakas tarvitsee myöhemmin kymmenentuhatta osaa tuotantoon. Skaalaamme. Samat ohjelmat. Samat laatujärjestelmät.
ISO 13485:2016 – Lääkinnällisten laitteiden asiakkaat ovat tervetulleita. Tarjoamme täydelliset validointipaketit. Jäljitettävyys. Prosessinvalvonta. Dokumentaatio viranomaisilmoituksia varten.
Lyhyet toimitusajat – Vakio-osat lähetetään viidestä kymmeneen arkipäivään. Kiireellisiin töihin on saatavilla pikatoimitusvaihtoehtoja. Asiakas maksaa nopeudesta vain silloin, kun sitä tarvitaan.
Sitoutumisemme CNC-kustannusten vähentämiseen
Emme valmista vain koneenosia. Suunnittelemme kustannustehokkaita ratkaisuja. Jokainen tarjous sisältää neljä erityistä asiaa.
- DFM-analyysi– Ilmainen suunnittelun tarkistus. Lähetämme kustannussäästöehdotuksia ennen metallin leikkaamista. Monet asiakkaat toteuttavat nämä muutokset ja huomaavat välittömiä tarjousalennuksia.
- Vaihtoehtoisia materiaalisuosituksia– Joskus sovellus ei tarvitse eksoottista seosta. Ehdotamme halvempia tai nopeammin työstettäviä vaihtoehtoja, kun ne sopivat kyseiseen sovellukseen.
- Toleranssin tarkastelu– Merkitsemme tarpeettoman tiukat toleranssit. Monet insinöörit ylistävät spesifikaatioita ymmärtämättä kustannusvaikutuksia. Yksinkertainen kysymys meiltä johtaa usein suunnittelumuutokseen, joka alentaa hintaa huomattavasti.
- Eräoptimointivinkkejä– Autamme asiakkaita yhdistämään tilauksia. Kuuden kuukauden ajan tehdyistä viidestäkymmenestä kappaleesta kuukaudessa tulee yksi kolmensadan kappaleen tilaus. Kappalehinta laskee. Asiakas säästää rahaa. Toimittaja toimii tehokkaasti. Molemmat osapuolet hyötyvät.
FAQ
Vaikuttaako tuotosmäärä kustannuksiin?
Kyllä. Pieni volyymi johtaa korkeisiin yksikkökustannuksiin. Syynä on kiinteä työmäärä. Ohjelmointi, asennus, työkalun säätö ja ensimmäisen kappaleen tarkastus vievät saman ajan riippumatta siitä, onko työssä yksi vai sata osaa. Jos jaat kiinteät kustannukset yhteen osaan, yksikkökohtainen luku on tuskallinen. Jos jaat ne sadalle osalle, luku laskee jyrkästi.
Voinko vähentää kustannuksia muuttamatta suunnittelua?
Kyllä, monella tapaa. Suurenna eräkokoa. Jo se alentaa yksikkökustannuksia. Valitse eri koneistustehdas. Jotkut korjaamot ovat erikoistuneet pienimuotoiseen työhön ja niillä on alhaisemmat tuntihinnat pienille töille. Käytä lähes tasaista materiaalia. Valetut, taotut tai pursotetut tangot vähentävät koneen poistettavan materiaalin määrää. Lyhyempi koneistusaika tarkoittaa alhaisempia kustannuksia.
Mikä on tehokkain kustannusten alentamismenetelmä?
Höllentää ei-kriittisiä toleransseja. Tämän toteuttaminen ei maksa mitään. Ei suunnittelumuutoksia. Ei materiaalimuutoksia. Ei uusia työkaluja.
Kuinka paljon voin säästää optimoimalla työkalupolkuja?
Tyypillisesti kymmenestä kahteenkymmeneen prosenttia. Tarkka luku riippuu osan monimutkaisuudesta. Yksinkertaisessa lohkossa, jossa on vain vähän reikiä, on vähän tilaa reitin optimoinnille. Monimutkaisessa muottiytimessä, jossa on syvät taskut ja tiukat kulmat, on huomattavasti tilaa. Säästöt tulevat vähentyneestä ilmaleikkauksesta, harvemmista työkalunvaihdoista ja älykkäämmistä rouhintastrategioista.
Is 5-akselinen aina parempi?
Ei. Kolmiakselisten koneiden tuntihinnat ovat alhaisemmat. Usein jopa 30–50 prosenttia alhaisemmat. Kolmiakselinen jyrsin on yksinkertaisempi. Se kuluttaa vähemmän virtaa. Käyttäjät ovat yleisempiä, joten ne ovat myös halvempia tunnissa.
Viisiakselinen menetelmä tuo lisäarvoa tietyissä tilanteissa. Osien alileikkausten yhteydessä. Ominaisuuksien ollessa yhdistettyjä kulmia. Syvien onteloiden kohdalla, joissa työkalun pituus on ongelma. Jos osan geometria ei vaadi näitä ominaisuuksia, viisiakselinen menetelmä on vain kalliimpi tapa tehdä kolmiakselinen työ. Viisiakselista menetelmää tulisi käyttää vain silloin, kun muoto sitä vaatii. Muussa tapauksessa kannattaa pitäytyä kolmiakselisessa menetelmässä ja pitää hinta alhaisempana.







