Mikä on 3+2 Akseli Koneistus?
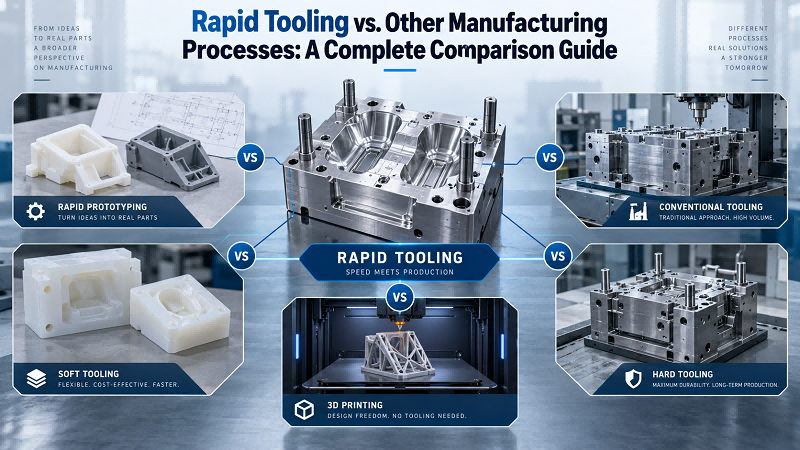
3+ 2-akselinen työstö on CNC -jyrsintämenetelmä, joka tunnetaan myös nimellä 5-akselinen suuntatyöstö tai viisiakselinen paikannustyöstö. Sen ydinperiaate on: 5-akselisen työstökoneen kolmea lineaarista akselia (X, Y, Z) käytetään liikkeessä ja kahta pyörivää akselia (yleensä A-akseli ja B-akseli tai A-akseli ja C-akseli) työkalun ja työkappaleen kiinnittämiseen kaltevaan kulmaan. Näiden kahden pyörivän akselin lukitsemisen jälkeen työstökone suorittaa leikkauksen kyseisessä kulmassa aivan kuten tehokas 3-akselinen työstökone.
3+ 2-akselinen työstö ei tarkoita, että kaikki 5 akselia liikkuvat jatkuvasti ja synkronisesti leikkausprosessin aikana. Sen sijaan siinä etsitään ensin edullisin kulma ja kiinnitetään se, minkä jälkeen suoritetaan 3-akselinen työstö. Tämän etuna on, että se voi suorittaa työkappaleen useiden sivujen työstön yhdellä kiinnityksellä, välttäen toistuvan kiinnityksen, parantaen tehokkuutta ja tarkkuutta, ja se soveltuu erityisesti monimutkaisten laatikkomaisten osien tai kaltevien muottien työstöön.
Miten Does 3+2 AX on Msärkynyt Work?
Ohjelmointi ja kulman laskenta
CAM-ohjelmistoinsinöörit ohjelmoivat 3D-malleja tietokoneilla. Ohjelmisto analysoi osien geometrisen muodon, määrittää automaattisesti tai manuaalisesti käsiteltävät alueet ja laskee kullekin alueelle ihanteellisen työkalun kallistuskulman. Tämän kulman valinta on erittäin tärkeää, jotta vältetään työkalun ja työkappaleen tai kiinnittimen välinen häiriö ja samalla varmistetaan, että työkalu koskettaa työkappaletta parhaissa leikkausolosuhteissa.
Pyörimisakselin asemointi
Työstöohjelma ladataan CNC-työstökoneeseen. Työstökone suorittaa ensin pyörivän akselin liikekäskyn kääntäen työkalun (tai työpöydän, työstökoneen rakenteesta riippuen) tarkasti ohjelman asettamaan kulmaan.
Lukitseminen ja leikkaaminen
Pyörivä akseli pysähtyy ja pysyy tässä asennossa. Tästä hetkestä lähtien ohjausjärjestelmä tulkitsee sitä uutena "kolmiakselisena" työstökoordinaatistona.
3-akselinen työstö
Työstökone käynnistyy ja käyttää vain X-, Y- ja Z-akseleita suorittaakseen nopeita ja vakaita leikkausliikkeitä, kunnes kaikki työstötehtävät nykyisellä kulmalla on suoritettu loppuun.
Toistoprosessi
Kun 3-akselinen työstö on valmis, työstökone ajaa pyörivää akselia seuraavaan ennalta määrättyyn kulmaan ja lukitsee sen, aloittaen uuden 3-akselisen työstön kierroksen. Tämä sykli jatkuu, kunnes kaikki kappaleen ominaisuudet on koneistettu.
3+2-akselisessa koneistuksessa käytetyt materiaalit
Yleisiä metalleja:
- Alumiini (6061, 7075 jne.)
- Ruostumaton teräs
- Titaani
- Messinki ja kupari
Alumiini
Alumiiniseos on yksi yleisimmistä materiaaleista 3+2-akselisessa koneistuksessa, ja sitä suositaan sen erinomaisen työstettävyyden, suuren lujuuden ja keveyden vuoksi.
3+ 2-akselisessa koneistuksessa käytetään lyhyempiä leikkaustyökaluja kaltevassa kulmassa leikkaamiseen, mikä voi tehokkaasti välttää alumiiniseoksissa koneistuksen aikana esiintyvän muodonmuutoksen, saavuttaa erittäin korkean mittatarkkuuden ja sileän pinnanlaadun sekä vähentää jälkikäsittelyn tarvetta.
Ruostumaton teräs
Ruostumatonta terästä käytetään laajalti lääketieteen ja elintarviketeollisuudessa sen korroosionkestävyyden ja hyvien mekaanisten ominaisuuksien ansiosta. 3+2-akselinen koneistus soveltuu erittäin hyvin monimutkaisten venttiilirunkojen, pumppukoteloiden ja kirurgisten instrumenttien valmistukseen näillä aloilla.
Titaani
Titaaniseoksia käytetään pääasiassa ilmailu- ja avaruusteollisuudessa sekä lääketieteellisten implanttien aloilla. Ne ovat erittäin lujia, kevyitä ja bioyhteensopivia, mutta ne ovat myös tyypillisiä vaikeasti työstettäviä materiaaleja.
3+ 2-akselinen koneistus parantaa merkittävästi prosessijärjestelmän jäykkyyttä käyttämällä lyhyitä työkaluja kiinteissä kulmissa leikkaamiseen, mikä on ratkaisevan tärkeää titaaniseosten koneistuksessa esiintyvien työkaluvärähtelyjen ja kulumisen estämiseksi.
3+2-akselisen koneistuksen tärkeimmät edut
Korkeampi tarkkuus
Tarkemman 3+2-akselisen koneistuksen ydin on "monipintaisen koneistuksen viimeistely yhdellä kiinnityksellä".
3+2-akselinen teknologia asemoi työkappaleen haluttuun kulmaan pyörivän akselin avulla ja lukitsee sen. Yhdellä kiinnityksellä kaikki kaltevat pinnat ja eri kulmat työstetään kolmella lineaariakselilla, mikä eliminoi useiden kiinnittimien aiheuttamat kumulatiiviset virheet ja varmistaa siten kappaleen kokonaisgeometrisen tarkkuuden ja sijaintitoleranssin.
Lyhyempi asennus- ja sykliaika
3+ 2-akselinen työstö poistaa monimutkaiset akseliliikkeen laskelmat ja hidastuksen, joita tarvitaan leikkaustyökalun pystysuoran pinnan ylläpitämiseksi jatkuvassa 5-akselisessa työstössä. Leikkausreitti on suorempi ja tehokkaampi, mikä lyhentää merkittävästi kokonaistuotantoaikaa raaka-aineista valmiisiin tuotteisiin.
Parannettu pinnan viimeistely
Syviä onteloita tai jyrkkiä sivuseiniä työstettäessä 3-akselisissa työstökoneissa on käytettävä pitkiä työkaluja, jotka voivat helposti aiheuttaa tärinää ja lepatusta, jättäen tärinäjälkiä työkappaleen pintaan.
3+ 2-akselinen koneistus mahdollistaa lyhyiden ja jäykkien työkalujen pääsyn näille alueille kallistamalla työkappaletta, mikä vaimentaa tehokkaasti tärinää.
Pääsy vaikeapääsyisille alueille
3+2-akselinen työstö on kuin leikkaustyökalulle optimaalisen perspektiivin tarjoamista. Työkappaleen asentoa joustavasti säätämällä voidaan luoda leikkaustyökalulle esteetön liikerata, jolloin se pääsee helposti käsiksi aiemmin vaikeasti tavoitettaviin kohtiin.
Alhaisemmat kustannukset verrattuna täyteen 5-akseliseen
Laitteiston osalta 5-akseliset työstökoneet, joissa on 3+2-akselitoiminto, ovat yleensä halvempia kuin tehokkaat jatkuvatoimiset 5-akseliset työstökoneet, koska niillä on hieman alhaisemmat vaatimukset pyörivien akseleiden dynaamiselle vasteelle ja synkronoinnille.
Lastuamistyökalujen ja päivittäisen huollon osalta 3+2-akseliset koneet hyödyntävät enemmän standardinmukaisia leikkaustyökaluja, ja työstökoneen kulumis- ja huoltokustannukset ovat myös suhteellisen alhaiset. Siksi sovelluksissa, jotka eivät vaadi monimutkaisten vapaamuotoisten pintojen työstöä, 3+2-akselinen koneistus tarjoaa ratkaisun, joka löytää täydellisen tasapainon kustannusten ja suorituskyvyn välillä.
Mikä on 5-akselinen koneistus?
5-akselinen CNC-koneistus on tietokoneohjattu valmistusprosessi, jossa käytetään viittä eri liikeakselia paremman joustavuuden ja tarkkuuden saavuttamiseksi koneistuksen aikana. Perinteisten X-, Y- ja Z-lineaariakseleiden lisäksi 5-akselinen CNC-kone toimii myös kahdella lisäkiertoakselilla, jotka yleisesti tunnetaan A-akselina ja B-akselina.
Näiden pyörivien akseleiden integroinnin ansiosta leikkaustyökalu voi tarttua työkappaleeseen laajasta kulmasta ja suunnasta. Tämä laajennettu liikealue mahdollistaa erittäin monimutkaisten muotojen, kuten syvien onteloiden, alileikkausten, muotoiltujen pintojen ja monimutkaisten käyrien, tarkan työstön. Työkalun kallistus- ja kiertomahdollisuus minimoi merkittävästi useiden asetusten ja uudelleensijoitusten tarpeen, mikä parantaa sekä työstötehokkuutta että kokonaistarkkuutta.
3+ 2-akselinen koneistus ja jatkuva 5-akselinen koneistus: Keskeiset erot
3+2-akselinen koneistus
Leikkauksen aikana pyörivä akseli pysyy paikallaan. Sen tavoitteena on "asemoida" ja sitten suorittaa tehokas leikkaus kiinteään suuntaan.
Jatkuva 5-akselinen koneistus
Koko leikkausprosessin ajan kaikki viisi akselia (kolme lineaariakselia ja kaksi pyörivää akselia) liikkuvat samanaikaisesti, jatkuvasti ja koordinoidusti. Sen tavoitteena on "dynaaminen muovaus", jota käytetään erittäin monimutkaisten vapaamuotoisten pintojen, kuten juoksupyörien, potkurien, turbiinin lapojen jne., työstämiseen.
3+2-akselinen koneistus vs Täysi 5-akselinen koneistus
| Ominaisuus | 3+2-akselinen koneistus | Täysi 5-akselinen koneistus |
| Käytössä olevat kirveet | X, Y, Z + kaksi paikoitusakselia | X, Y, Z + kaksi samanaikaista pyörivää akselia |
| Liiketyyppi | Lineaarinen ja paikkakiertyvä | Täysin samanaikainen liike |
| Hinta | Keskikova | Korkea |
| Cycle Time | Kohtalainen | Nopein |
| Best For | Kohtalaisen monimutkaiset osat | Erittäin monimutkaiset, orgaaniset muodot |
3+2-akseli sopii erinomaisesti useista erillisistä kulmatasoista koostuvien osien työstöön, kun taas jatkuva 5-akselinen keskittyy monimutkaisiin kaareviin pintoihin, jotka vaativat työkalun suunnan jatkuvaa muuttumista liikkeen aikana.
Suunnitteluvinkkejä 3+2-vuotiaille Akseli Koneistus
Optimoi osan suunta
Suunnitteluvaiheessa on tarpeen miettiä, miten työstetään eniten ominaisuuksia mahdollisimman pienillä pyörimisakselin asemointikulmilla. Ihanteellisena tavoitteena on järjestää osaan mahdollisimman monta reikää, onteloa ja profiilia samaan tai muutamaan suuntaan.
Varmista työkalujen saatavuus
Kun kallistat työkappaletta kulmassa, on tehtävä perusteellinen törmäystarkistus. Työkalun kärjen lisäksi on tarkastettava myös, törmäävätkö työkalunpidin, kiinnityslaite ja jopa karan pää työkappaleen muihin osiin, kiinnittimeen tai työstökoneen työpöytään.
Syviä onteloita tai koveria muotoja suunniteltaessa on varmistettava, että suunnitellulla kaltevuuskulmalla työkalun pituus on riittävä työstettävän pohjapinnan turvalliseen saavuttamiseen eikä työkalunpidin naarmuta sivuseinämää.
Suunnittele turvalliset kalusteet
Koska 3+2-akselinen koneistus suoritetaan eri kulmissa ja joskus jopa työkappale ylösalaisin, kiinnittimen on varmistettava luotettava kiinnitys kaikkiin suuntiin. Itse kiinnittimen rakenteen tulisi olla mahdollisimman kompakti ja matala, jotta vältetään häiriöt työstökoneen osien kanssa pyörimisen aikana.
Tasomaisen koneistuksen suunnittelu
Jokaisella paikannuskulmalla 3+2-akseli on pohjimmiltaan 3-akselista työstöä. Siksi ihanteellisia ominaisuuksia ovat ne "tasomaiset" ominaisuudet, jotka voidaan tehokkaasti käsitellä 3-akselistrategialla. Vaikka se voi käsitellä joitakin matalia pintoja, monimutkaiset 3-ulotteiset vapaamuotoiset pinnat ovat edelleen jatkuvan 5-akselisen vahvuus.
Miksi valita 3+2 Akseli Koneistus tuotantoa varten
Yrityksille, jotka tarvitsevat joustavuutta, tarkkuutta ja tehokkuutta investoimatta täysimittaisiin 5-akselisiin järjestelmiin, 3+2-koneistus tarjoaa täydellisen ratkaisun.
Tässä on joitakin valmistajien raportoimia tosielämän hyötyjä:
- 40–60 % lyhyemmät sykliajat perinteiseen 3-akseliseen koneistukseen verrattuna
- Parannettu tarkkuus useilla pinnoilla
- Pienemmät kiinnityskustannukset, koska tarvitaan vähemmän asetuksia
- Parempi tuottavuus pienten ja keskisuurten erien tuotannossa
- Koneen käyttöaste on korkeampi, koska kiertoakselit voivat siirtyä uudelleen automaattisesti
Kaiken kaikkiaan 3+2-työstö maksimoi standardien 5-akselisten koneiden suorituskyvyn ilman jatkuvan liikkeen ohjelmoinnin monimutkaisuutta.
3+2-akselisen koneistuksen sovellusalueet
Ilmailuteollisuus
Ilmailuteollisuus on yksi 3+2-akselisen koneistuksen edustavimmista sovellusalueista. Lentokoneiden rakenneosat, kuten siipien kaaret, rungot ja ripustimet, jyrsitään yleensä yhdestä alumiini- tai titaaniseosaihiosta. Niillä on monimutkaiset rakenteet, ohuet seinämät ja suuri määrä reikiä, onteloita ja kohoumia, jotka on työstettävä eri kulmissa. 3+2-akselinen koneistus voi suorittaa suurimman osan viiden pinnan ominaisuuksien työstämisestä yhdellä kiinnityksellä.

Muotin valmistus
Olipa kyseessä sitten ruiskuvalumuotti, painevalumuotti tai leimausmuotti, niiden ytimillä ja liukukappaleilla on yleensä monimutkainen geometria, mukaan lukien syvät ontelot, jyrkät sivuseinät ja monimutkaiset jäähdytysvesikanavat. 3+ 2-akselinen koneistus voi helposti kallistaa työkalua optimaaliseen kulmaan, jyrsiä tarkasti nämä vaikeasti tavoitettavat alueet ja tuottaa tarkasti kulmikkaita vinoja tapinreikiä ja liukukappalemekanismeja.
Lääketieteellisten laitteiden teollisuus
Lääketieteen alalla on erittäin korkeat vaatimukset bioyhteensopivien materiaalien osien tarkkuudelle, pinnanlaadulle ja työstölle. 3+2-akselinen työstö soveltuu erittäin hyvin esimerkiksi tekonivelten, kirurgisten instrumenttien ja luulevyjen valmistukseen. Se voi välttää toissijaisen puristuksen aiheuttamat kontaminaatio- ja virheriskit ja samalla varmistaa implantin ja ihmisluun täydellisen yhteensopivuuden, mikä on ratkaisevan tärkeää leikkauksen onnistumiselle.
Energia ja raskas teollisuus
Energiasektorilla, kuten höyryturbiinien ja kaasuturbiinien lavat, nämä osat on yleensä valmistettu vaikeasti työstettävistä materiaaleista, kuten korkean lämpötilan seoksista, ja niillä on monimutkaiset geometriat.
3+ 2-akselinen koneistus mahdollistaa lyhyiden ja jäykkien työkalujen käytön työkappaleeseen sopivimmassa kulmassa, mikä on ratkaisevan tärkeää työkalun käyttöiän ylläpitämiseksi, leikkauslämmön hallitsemiseksi ja osan pinnan eheyden varmistamiseksi.
Tee yhteistyötä kokeneen 3+2-kumppanin kanssa Akseli Koneistuksen valmistaja NOBLE
NOBLElla olemme erikoistuneet 3+2-akselisiin CNC-koneistuspalveluihin sekä prototyypeille että tuotantosarjoille. Edistykselliset moniakseliset työstökeskuksemme mahdollistavat tarkkuuskomponenttien valmistuksen alumiinista, ruostumattomasta teräksestä, titaanista ja teknisistä muoveista tiukoilla toleransseilla ja poikkeuksellisilla pintakäsittelyillä.
Tarvitsetpa sitten pienen erän prototyyppiosia tai laajamittaista tuotantoa, kokenut suunnittelutiimimme tarjoaa:
- Ammattimainen DFM-tuki (Design for Manufacturability)
- Nopea ja luotettava tarjouspyyntö
- Yhdenmukainen laadunvalvonta CMM-tarkastuksen avulla
- Joustava tuotantoaikataulutus
Valitsemalla meidät valmistuskumppaniksesi saat käyttöösi 3+2-akselisen koneistuksen tehokkuuden ja luotettavan tarkkuuskoneistuksen toimittajan luotettavuuden.
Usein kysytyt kysymykset 3+2-akselinen koneistus
Mitä on 3+2-akselinen koneistus ja miten se toimii?
3+2-akselinen koneistus, joka tunnetaan myös viisiakselisena asentokoneistuksena, on CNC-prosessi, jossa osa kallistetaan ja kierretään paikalleen kahden pyörivän akselin avulla ennen leikkaamista. Kun työkappale on kiinnitetty haluttuun kulmaan, kone suorittaa kolmiakselisia toimintoja. Tämä mahdollistaa monimutkaisten osien koneistuksen useista eri suunnista ilman useita asetuksia.
Mitä eroa on 3+2-akselisella koneistuksella ja täydellä 5-akselisella koneistuksella?
3+2-akselisessa koneistuksessa kaksi pyörivää akselia paikoittavat kappaleen, mutta pysyvät paikallaan lastuamisen aikana. Täysin 5-akselisessa koneistuksessa kaikki viisi akselia liikkuvat samanaikaisesti lastuamisen aikana. 3+2 tarjoaa useimmat 5-akselisen koneistuksen edut alhaisemmilla kustannuksilla ja yksinkertaisemmalla ohjelmoinnilla, mikä tekee siitä ihanteellisen monille tarkkuuskomponenteille.
Mitkä ovat 3+2-akselisen CNC-koneistuksen tärkeimmät edut?
3+2-akselinen koneistus tarjoaa erinomaisen tarkkuuden, paremman pinnanlaadun ja nopeamman tuotannon lyhentämällä asetusaikoja. Se mahdollistaa myös vaikeasti tavoitettavien kohteiden, kuten kulmareikien, alilukkujen ja syvien taskujen koneistuksen säilyttäen samalla korkean tasaisuuden ja tarkkuuden.
Millä teollisuudenaloilla käytetään yleisesti 3+2-akselista koneistusta?
Tätä teknologiaa käytetään laajalti ilmailu-, lääketieteen, autoteollisuuden, muotinvalmistuksen ja elektroniikkateollisuuden aloilla. Se sopii erinomaisesti monimutkaisten komponenttien, kuten kiinnikkeiden, turbiinikoteloiden, lääketieteellisten implanttien ja tarkkuusmuottien, valmistukseen.
Onko 3+2-koneistus kustannustehokkaampaa kuin 5-akselinen koneistus?
Kyllä. 3+2-akselinen koneistus tarjoaa paljon 5-akselisen koneistuksen joustavuutta, mutta pienemmillä laite- ja ohjelmointikustannuksilla. Se on erityisen kustannustehokas osille, jotka vaativat kulmaominaisuuksia, mutta eivät jatkuvaa moniakselista profiilin työstöä.